

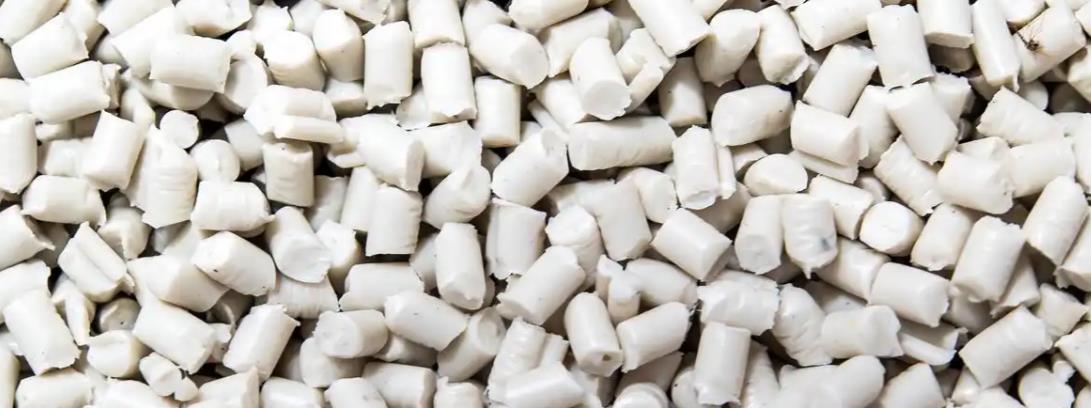
PS 마스터배치는 폴리스티렌(PS) 수지를 캐리어로 사용하여 다양한 안료, 첨가제 등을 혼합하여 가공한 과립형 제품입니다.
유형
PS 마스터배치에는 다양한 유형이 있으며, 아래는 일반적인 분류 및 특정 유형에 대한 설명입니다:
기능별 분류
착색 마스터배치
유색 마스터배치: 가장 일반적인 유형의 착색 마스터배치로, 다양한 색상의 안료 또는 염료를 첨가하여 PS 제품에 빨강, 노랑, 파랑, 초록 등 다양한 선명한 색상을 구현할 수 있습니다. 가정용품, 완구, 가전제품 외장 등 다양한 제품의 외관 색상 요구 사항을 충족하기 위해 널리 사용됩니다.
백색 마스터배치: 주로 흰색 PS 제품(예: 흰색 플라스틱 컵, 흰색 가전제품 외장 등) 생산에 사용됩니다. 일반적으로 이산화티타늄과 같은 백색 안료를 첨가하며, 높은 커버력과 우수한 백색도를 제공합니다.
흑색 마스터배치: PS 수지를 검은색으로 착색하는 데 사용되며, 전자·전기 제품 외장, 전선 및 케이블 절연층 등에 널리 사용됩니다. 흑색 마스터배치의 카본블랙은 검은색 외관을 제공할 뿐만 아니라 제품의 내후성 및 내UV성을 향상시킵니다.
기능성 마스터배치
난연 마스터배치: PS 마스터배치에 난연제를 첨가하면 PS 제품의 난연 성능을 향상시켜 오픈 플레임 노출 시 연소를 방지하거나 연소 속도를 지연시킬 수 있습니다. TV 케이스, 건물 단열재 등 전자 가전, 건축물 등 화재 안전 요구 사항이 높은 분야에서 일반적으로 사용됩니다.
항정전기 마스터배치: 항정전기제를 첨가하면 PS 제품의 표면 저항을 낮추어 정전기 축적을 방지할 수 있습니다. 정전기에 민감한 전자 부품 포장 및 광학 기기 포장 등 정전기로 인한 제품 손상을 방지해야 하는 분야에 적합합니다.
항균 마스터배치: 세균, 곰팡이 및 기타 미생물의 성장과 번식을 억제하여 PS 제품의 위생 및 청결을 유지하는 항균제를 함유하고 있습니다. 의료용 주사기, 식품 보관 용기, 어린이 완구 등 의료 기기, 식품 포장, 일상용품 등에 일반적으로 사용됩니다.
내후성 마스터배치: UV 흡수제, 산화 방지제 등의 첨가제를 포함하여 야외 환경에서 PS 제품의 노화 저항성을 향상시키고, 햇빛과 비바람 등 자연 환경에 장기간 노출되어 발생하는 변색, 취성화, 균열 등을 방지합니다. 건물 문 및 창틀 프로파일, 야외 간판, 자동차 부품 등에 일반적으로 사용됩니다.
Function
범용 마스터배치: 일반 플라스틱 용기, 문구류, 옷걸이 등 일반적인 PS 제품 생산에 적합합니다. 이 유형의 마스터배치는 성능 측면에서 기본 사용 요구 사항을 충족하며, 우수한 가공성 및 물리적·기계적 특성을 제공합니다.
특수 목적 마스터배치
식품 포장용 마스터배치: 식품 포장의 특수 요구 사항에 맞게 설계되어 우수한 위생 성능을 갖추고 있으며, 관련 식품 안전 표준을 준수하고 첨가제 사용을 엄격히 제한하여 식품 오염을 방지합니다.
전자·전기 제품용 마스터배치: 전기 절연 성능, 난연성, 내충격성 등에서 높은 요구 사항을 충족하여 전자·전기 제품의 안전 및 성능 요구 사항(예: 컴퓨터 케이스, 휴대폰 충전기 외장 생산 등)에 부합합니다.
광학 등급 마스터배치: 높은 투명도, 낮은 복굴절률, 우수한 광학적 균일성을 특징으로 하며, 주로 광학 렌즈, 광 디스크, 디스플레이 패널 등 높은 광학 성능이 요구되는 제품 제조에 사용됩니다.
첨가 성분별 분류
무기물 첨가 마스터배치
충진 마스터배치: 탄산칼슘, 활석 분말, 카올린 등의 무기 충전재를 첨가하여 PS 제품의 비용을 절감하는 동시에 경도, 강성 및 치수 안정성을 향상시킵니다. 다만 과도한 충진은 제품의 인성 및 투명도를 감소시킬 수 있습니다.
강화 마스터배치: 유리 섬유, 탄소 섬유 등의 강화재를 첨가하면 PS 제품의 강도, 탄성률 및 내열성을 현저히 향상시킬 수 있습니다. 자동차 부품 및 엔지니어링 플라스틱 부품 등 높은 기계적 성능이 요구되는 제품 제조에 일반적으로 사용됩니다.
유기물 첨가 마스터배치
증인 마스터배치: 엘라스토머, 고무 등의 유기 증인제를 첨가하여 PS 제품의 인성 및 내충격성을 향상시켜 외부 충격 시 파손을 방지합니다. 플라스틱 파이프, 플라스틱 필름 등 높은 인성이 요구되는 제품에 일반적으로 사용됩니다.
가소제 마스터배치: 프탈레이트, 지방족 디에스테르 등의 가소제를 첨가하면 PS 수지의 융점 및 점도를 낮추어 가공성과 유연성을 향상시키고 PS 제품을 더 부드럽고 탄력 있게 만듭니다. 플라스틱 필름, 합성 피혁 등 연질 PS 플라스틱 제품 생산에 일반적으로 사용됩니다.
PS 마스터배치의 특성
PS 마스터배치(폴리스티렌 마스터배치)는 폴리스티렌(PS)을 캐리어 수지로 사용하여 안료, 충전재, 기능성 첨가제 등을 특수 공정을 통해 결합한 고농축 과립형 플라스틱 첨가제입니다. 다음과 같은 핵심 특성을 갖추고 있습니다:
I. 공통 핵심 특성
| Characteristic | Description |
|---|---|
| High Compatibility | Matches the molecular structure of PS substrates (GPPS/HIPS, etc.), ensuring uniform dispersion without delamination or migration issues. |
| High Concentration | Features high content of functional components (pigments/fillers/flame retardants, etc.) (15%-70%), requiring a low addition ratio (typically 2%-10%) for cost-effectiveness. |
| Easy Processability | Granular form, dust-free, with excellent fluidity, suitable for various processing technologies such as injection molding, extrusion, and blow molding. |
| Stable Performance | Pre-dispersed to avoid defects like color spots, streaks, or performance fluctuations, ensuring consistent quality across batches. |
| Clean and Environmentally Friendly | Low volatile content (≤0.2%), minimal moisture (≤0.01%), non-toxic and odorless, compliant with environmental standards such as RoHS. |
II. PS 마스터배치 유형별 특성
1. PS 착색 마스터배치
- 우수한 색상 성능: 높은 광택, 높은 흑색도(흑색 마스터배치의 경우), 선명하고 포화된 색상; 구름 무늬 또는 나뭇결 등 특수 효과를 구현할 수 있음.
- 강한 마이그레이션 저항성: 안료가 제품 표면이나 접촉 재료로 쉽게 이동하지 않아 장기적인 색상 안정성을 유지함.
- 내광 및 내후성: UV 안정제를 첨가하여 자외선 방사선에 저항하고 제품 수명을 연장함.
- 넓은 적용 범위: 가전제품 외장, 완구, 일상용품, 식품 포장 등에 적합함.
2. PS 충진 마스터배치
- 높은 충진 용량: 충진 비율이 최대 20%-40%에 달하여 생산 비용을 현저히 절감함.
- 성능 향상: 제품의 강성, 내열성, 압축 저항성 및 내마모성을 향상시키고 수축 및 변형을 감소시킴.
- 순수한 질감: 순수한 흰색 과립 소재로, 흡습성이 없고 변색되지 않아 제품 외관에 영향을 주지 않음.
- 노화 방지 첨가제: 제품 수명을 연장하고 장기적인 안정성을 유지함.
3. PS 난연 마스터배치
- 높은 난연 효율: 낮은 첨가 비율(일반적으로 5%-20%)로 V0급 난연성 달성, 산소 지수 37-38%.
- 우수한 투명도: 특수 배합으로 PS 제품의 원래 투명도를 유지(광 투과율 87.7-88.5%), 광학 부품에 적합함.
- 물리적 특성에 대한 최소한의 영향: PS와의 높은 호환성으로 인해 충격 강도 또는 기계적 성능을 현저히 저하시키지 않음.
- 환경 안전: EU 환경 표준 준수; 할로겐 프리 배합은 더 높은 환경 요구 사항을 충족함.
4. 기타 기능성 PS 마스터배치
- 항정전기/전도성 마스터배치: 안정적인 표면 저항으로 장기적인 항정전기 효과를 제공하며, 전자 및 전기 산업에 적합함.
- 증인 마스터배치: PS 충격 강도를 향상시키고 취성을 감소시켜 박벽 대형 제품에 적응함.
- 광확산 마스터배치: 빛을 균일하게 산란시키며 LED 램프 커버, 광학 시트 등에 사용되어 광 투과율과 균일성을 균형 있게 유지함.
III. 적용 이점 요약
- 생산 공정 간소화: 추가 분산 장비 없이 즉시 사용 가능하여 생산 효율 향상.
- 정확한 성능 제어: 비례 첨가를 통해 안정적인 색상 또는 기능적 효과를 달성하고 시행착오 비용 절감.
- 가공 장비 보호: 과립 형태가 스크류 마모를 줄이고 장비 수명을 연장함.
- 제품 부가가치 향상: 제품에 특수 색상 또는 기능을 부여하여 하이엔드 시장 요구 사항을 충족함.
우수한 호환성, 가공성 및 기능성을 갖춘 PS 마스터배치는 폴리스티렌 제품 생산에 필수적인 핵심 소재가 되었으며, 포장, 가전제품, 전자, 건축 자재 등 다양한 산업에서 널리 사용됩니다.
다양한 유형의 PS 마스터배치에 대한 일반적인 배합 정보
착색 마스터배치
착색 마스터배치: 일반적으로 참고 비율은 1%-5%이며, 필요한 색상 농도 및 제품 요구 사항에 따라 달라집니다. 일반 플라스틱 제품에 사용하는 경우 착색 마스터배치와 PS 수지의 비율이 약 1:50일 수 있습니다; 고급 플라스틱 제품의 경우 비율이 약 1:20일 수 있습니다.
백색 마스터배치: 이산화티타늄 함량은 일반적으로 40%-80%이며, 나머지는 PS 캐리어 수지와 소량의 첨가제입니다. 제품 내 첨가 비율은 일반적으로 2%-5%입니다.
흑색 마스터배치: 카본블랙 함량이 비교적 높아 30%-55%에 달하거나 그 이상일 수도 있으며, 일부 고농축 흑색 마스터배치의 경우 카본블랙 함량이 최대 92%까지 올라갈 수 있습니다. PS 수지 내 PS 흑색 마스터배치의 일반적인 첨가 비율은 2%-5%이며, 구체적 사용량은 흑색도 요구 사항에 따라 달라집니다.
기능성 마스터배치
난연 마스터배치: 첨가 비율은 일반적으로 10%에서 30% 사이이며, PS 제품에 필요한 난연 등급에 따라 달라집니다.
항정전기 마스터배치: HIPS 전용 영구 항정전기 마스터배치의 참고 비율은 15%-20%이며, 일반 항정전기 PS 마스터배치의 참고 비율은 약 3%입니다.
항균 마스터배치: 권장 사용량은 일반적으로 2%-4%이며, 가공 전에 PS 플라스틱 펠릿과 직접 혼합해야 합니다.
내후성 마스터배치: 첨가 비율은 일반적으로 5%-15% 정도이며, 주로 제품 사용 환경의 내후성 요구 사항에 따라 결정됩니다.
용도별 분류된 모제(마스터배치)
범용 마스터배치: 첨가 비율은 일반적으로 2%에서 10% 사이이며, 제품의 성능 요구 사항 및 비용 관리에 따라 조정됩니다.
식품 포장용 마스터배치: 일반적인 첨가량은 약 2%-5%로, 식품 포장의 위생 요구 사항을 충족하는 동시에 제품 성능을 보장합니다.
전자·전기용 마스터배치: 예를 들어 PS 캐리어 테이프 전도성 플라스틱 생산에 사용되는 전도성 마스터배치의 참고 비율은 약 25%입니다.
광학 등급 마스터배치: 첨가량은 일반적으로 낮으며, 보통 1%-3% 정도로 제품의 광학 성능을 보장합니다.
첨가 성분별 분류된 모제(마스터배치)
무기물 첨가 마스터배치
충진 마스터배치: 탄산칼슘 및 활석 분말과 같은 무기 충전재의 함량은 30%에서 80%까지 다양할 수 있으며, PS 캐리어 수지는 20%에서 70%를 차지합니다. PS 제품 내 첨가 비율은 제품의 성능 요구 사항에 따라 10%에서 50% 사이로 조정할 수 있습니다.
강화 마스터배치: 유리 섬유 및 기타 강화재의 함량은 일반적으로 20%-50% 정도이며, PS 캐리어 수지는 50%-80%를 차지합니다. PS 수지에 첨가하는 비율은 보통 10%-30%입니다.
유기물 첨가 마스터배치
증인 마스터배치: 엘라스토머 등 증인제의 함량은 일반적으로 10%-30% 정도이며, PS 캐리어 수지는 70%-90%를 차지합니다. PS 제품 내 첨가량은 보통 2%-10%입니다.
가소제 마스터배치: 가소제 함량은 20%-50% 사이일 수 있으며, PS 캐리어 수지는 50%-80%를 차지합니다. PS 수지에 첨가하는 비율은 일반적으로 5%-20%입니다.
상기 비율은 참고용입니다. 실제 생산에서는 구체적인 제품 요구 사항, 생산 공정, 원료 특성 및 기타 요인에 따라 조정 및 최적화가 필요합니다.
다양한 유형의 PS 마스터배치 배합 비율
아래는 업계의 일반적인 표준을 기반으로 한 다양한 PS 마스터배치의 전형적인 배합 비율(질량 분율 % 기준)입니다. 실제 요구 사항(예: 가공 기술, 제품 성능, 환경 규제)에 따라 미세 조정이 가능합니다. 모든 배합은 PS 기판과의 호환성 및 가공 안정성을 보장하기 위해 GPPS/HIPS를 캐리어 수지로 사용합니다:
I. PS 착색 마스터배치
핵심 기능: 균일하고 안정적인 색상 제공, 압출/사출 성형/블로우 성형 공정에 적합
| Component | Ratio Range (%) | Description |
|---|---|---|
| Carrier Resin (GPPS/HIPS) | 50-75 | Select PS with a melt flow rate (MFR 10-20 g/10min) matching the substrate to ensure dispersibility and processing fluidity. |
| Pigments (Powder/Paste) | 15-40 | – Organic pigments: High vividness (e.g., Phthalocyanine Blue, Permanent Red, addition ratio 15-25%)- Inorganic pigments: Excellent weather resistance (e.g., Titanium Dioxide, Carbon Black, addition ratio 20-40%)- Special effect pigments: Pearl powder, metal powder (addition ratio 25-35%) |
| Dispersant | 3-8 | Polyethylene Wax, EBS (Ethylene Bis Stearamide), Calcium Stearate – prevent pigment agglomeration and improve dispersion uniformity. |
| Auxiliary Additives | 0.5-2 | – UV Stabilizer (e.g., UV531, 0.5-1%): For outdoor products- Antioxidant (e.g., 1010+168, 0.3-0.8%): Prevent processing degradation- Lubricant (e.g., Stearic Acid, 0.2-0.5%): Improve mold release. |
전형적인 배합 예시(흑색 PS 착색 마스터배치):
- GPPS: 60% + 카본블랙(N330): 30% + 폴리에틸렌 왁스: 6% + 산화 방지제 1010: 0.5% + 칼슘 스테아레이트: 3.5%
II. PS 충진 마스터배치
핵심 기능: 생산 비용 절감, 제품 강성 및 내열성 향상, 수축 변형 최소화
| Component | Ratio Range (%) | Description |
|---|---|---|
| Carrier Resin (GPPS/HIPS) | 20-40 | Low-proportion carrier to ensure uniform filler dispersion; slightly higher MFR (15-25 g/10min) is preferred. |
| Inorganic Fillers | 50-70 | – Calcium Carbonate (CaCO₃): Particle size 1250-2500 mesh, cost-effective (addition ratio 55-70%)- Talc Powder: Improve rigidity and heat resistance (addition ratio 50-65%)- Barium Sulfate: Enhance product surface smoothness (addition ratio 50-60%) |
| Coupling Agent | 1-3 | Silane Coupling Agent (e.g., KH550), Titanate Coupling Agent – improve compatibility between filler and resin to avoid delamination. |
| Dispersant | 2-5 | Polyethylene Wax, Stearic Acid, EBS – prevent filler agglomeration and improve processing fluidity. |
| Auxiliary Additives | 0.5-2 | – Antioxidant (1010+168, 0.3-0.8%): Prevent processing degradation- Lubricant (Zinc Stearate, 0.2-0.5%): Reduce equipment wear. |
전형적인 배합 예시(탄산칼슘 충진 PS 마스터배치):
- HIPS: 25% + 2500메쉬 탄산칼슘: 68% + 티타네이트 커플링제: 2% + 폴리에틸렌 왁스: 3% + 산화 방지제 168: 0.5% + 아연 스테아레이트: 1.5%
III. PS 난연 마스터배치
핵심 기능: V0급(UL94) 난연성 달성; 두 가지 배합(할로겐 함유/할로겐 프리) 제공 가능
| Component | Halogen-Containing Formula (%) | Halogen-Free Formula (%) | Description |
|---|---|---|---|
| Carrier Resin (GPPS/HIPS) | 35-60 | 30-50 | Halogen-free formulations require HIPS with better compatibility to improve flame retardant dispersion. |
| Flame Retardant | 25-45 | 40-60 | – Halogen-containing: Brominated (Decabromodiphenylethane, Tetrabromobisphenol A, 25-40%)- Halogen-free: Phosphorus-based (Phosphate Esters, Hypophosphites, 40-55%), Nitrogen-based (MCA, 50-60%) |
| Synergist | 5-15 | 5-10 | – Halogen-containing: Antimony Trioxide (Sb₂O₃, 5-12%) – enhance flame retardant efficiency- Halogen-free: Zinc Oxide, Talc Powder (5-8%) – improve char formation. |
| Dispersant | 3-8 | 4-8 | Polyethylene Wax, EBS – prevent flame retardant agglomeration and improve processing fluidity. |
| Auxiliary Additives | 1-3 | 1-3 | – Antioxidant (1010+168, 0.5-1%)- Lubricant (Calcium Stearate, 0.5-1%)- Smoke Suppressant (Ammonium Molybdate, 1-2%): Optional for halogen-containing formulations. |
전형적인 배합 예시(할로겐 프리 난연 PS 마스터배치):
- HIPS: 40% + 차아인산염 난연제: 50% + 산화아연: 5% + EBS: 3% + 산화 방지제 1010: 0.8% + 칼슘 스테아레이트: 1.2%
IV. PS 항정전기/전도성 마스터배치
핵심 기능: 장기적인 항정전기 또는 전도성 특성 제공, 전자 및 포장 산업에 적합
| Component | Antistatic Masterbatch (%) | Conductive Masterbatch (%) | Description |
|---|---|---|---|
| Carrier Resin (GPPS/HIPS) | 65-85 | 55-75 | Conductive masterbatches require low-molecular-weight GPPS to improve conductive filler dispersion. |
| 기능 Components | 10-30 | 20-40 | – Antistatic Agents: Cationic (Quaternary Ammonium Salts, 10-20%), Non-ionic (Polyethylene Glycol, 15-30%)- Conductive Fillers: Carbon Black (conductive grade, 20-35%), Carbon Fiber (15-25%), Graphene (5-10%) |
| Dispersant | 2-5 | 3-8 | Antistatic masterbatches: Stearic Acid, EBS (2-4%)Conductive masterbatches: Polyethylene Wax, Carbon Black Dispersant (5-8%) – key to enhancing conductive network continuity. |
| Auxiliary Additives | 0.5-2 | 0.5-2 | Antioxidant (1010+168, 0.5-1%), Lubricant (Zinc Stearate, 0.2-0.5%). |
전형적인 배합 예시(전도성 PS 마스터배치):
- GPPS: 65% + 전도성 카본블랙(아세틸렌 블랙): 30% + 폴리에틸렌 왁스: 3% + 카본블랙 분산제: 1.5% + 산화 방지제 168: 0.5%
V. PS 증인 마스터배치
핵심 기능: PS의 취성 개선 및 충격 강도 향상(특히 HIPS 변형 또는 박벽 제품용)
| Component | Ratio Range (%) | Description |
|---|---|---|
| Carrier Resin (HIPS/GPPS) | 55-75 | HIPS is preferred for better compatibility with tougheners; MFR (10-18 g/10min). |
| Toughening Agent | 20-40 | – POE (Polyolefin Elastomer): Improve low-temperature impact (addition ratio 25-35%)- EVA (VA content 15-20%): Cost-effective (addition ratio 20-30%)- SBS (Styrene-Butadiene-Styrene Block Copolymer): Improve toughness while maintaining rigidity (addition ratio 25-40%) |
| Compatibilizer | 3-8 | MAH-g-PS (Maleic Anhydride Grafted PS) – improve compatibility between toughener and PS carrier to avoid delamination. |
| Auxiliary Additives | 0.5-2 | Antioxidant (1010+168, 0.5-1%), Lubricant (EBS, 0.3-0.8%). |
전형적인 배합 예시(POE 증인 PS 마스터배치):
- HIPS: 60% + POE(MFR 2 g/10min): 30% + MAH-g-PS: 7% + 산화 방지제 1010: 0.5% + EBS: 2.5%
VI. PS 광확산 마스터배치
핵심 기능: 높은 광 투과율을 유지하면서 빛을 균일하게 산란시킴, LED 램프 커버 및 광학 시트에 적합
| Component | Ratio Range (%) | Description |
|---|---|---|
| Carrier Resin (GPPS) | 70-85 | High-transparency GPPS (light transmittance ≥90%) with MFR (12-20 g/10min) to ensure product transparency. |
| Light Diffusing Agent | 10-25 | – Silicone Microspheres: Good dispersibility and high light transmittance (addition ratio 12-20%)- PMMA Microspheres: High hardness and excellent weather resistance (addition ratio 15-25%)- Inorganic Diffusing Agents: Silicon Dioxide (addition ratio 10-15%), cost-effective. |
| Dispersant | 2-5 | Polyethylene Wax, EBS – prevent diffusing agent agglomeration and ensure uniform light scattering. |
| Auxiliary Additives | 0.5-2 | – UV Stabilizer (UV531, 0.5-1%): For outdoor lighting fixtures- Antioxidant (1010, 0.3-0.8%): Prevent processing yellowing. |
전형적인 배합 예시(LED 램프 커버용 PS 광확산 마스터배치):
- 고투명 GPPS: 78% + 실리콘 마이크로스피어(입자 크기 5μm): 18% + EBS: 3% + UV531: 0.5% + 산화 방지제 1010: 0.5%
주요 배합 주의 사항:
- 캐리어 수지 매칭: 압출 공정의 경우 높은 MFR(15-25 g/10min)의 PS를 우선 선택; 사출 성형의 경우 가공 유동성을 보장하기 위해 중간 MFR(10-15 g/10min)을 선택.
- 분산제 선택: 안료/충전재 함량이 높을수록 분산제 비율도 상응하게 증가시켜야 함(예: 충진 마스터배치의 경우 ≥3%)하여 응집으로 인한 제품 결함(색점, 핀홀)을 방지.
- 환경 준수: 수출 제품의 경우 RoHS 준수 원료(예: 할로겐 프리 난연제, 저중금속 안료) 사용; 식품 접촉 제품의 경우 식품 등급 캐리어 및 첨가제(예: FDA 인증 PS, 식품 등급 윤활제) 채택.
- 성능 검증: 배합 조정 후 주요 지표(예: 분산 균일성, 충격 강도, 난연 등급, 광 투과율)를 검증하기 위해 실험실 규모 테스트(예: 트윈스크류 압출 펠릿화)를 수행해야 함.
생산 공정
PS 마스터배치의 생산 공정은 일반적으로 다음 주요 단계를 포함합니다:
원료 준비
수지 선택: 제품 성능 요구 사항에 따라 범용 PS, 고충격 PS 등 적합한 폴리스티렌(PS) 수지를 선택합니다.
첨가제 준비: 마스터배치의 유형 및 배합에 따라 안료, 난연제, 항정전기제, 항균제, 가소제 등의 해당 첨가제를 준비합니다. 첨가제의 품질과 순도가 생산 요구 사항을 충족하는지 확인합니다.
성분 혼합
정확한 계량: 고정밀 계측 장비를 사용하여 배합에 따라 PS 수지와 다양한 첨가제를 정확하게 계량합니다. 기능성 마스터배치 등 첨가량에 엄격한 요구 사항이 있는 일부 마스터배치의 경우, 계량 정확도가 ± 0.1% 또는 그 이상이어야 할 수 있습니다.
예비 혼합: 계량된 원료를 고속 믹서에 투입하여 예비 혼합합니다. 믹서의 회전 속도와 혼합 시간은 원료의 특성과 배합에 따라 조정해야 합니다. 일반적으로 속도는 분당 500-1500회, 혼합 시간은 5-15분으로 설정하여 첨가제가 PS 수지에 균일하게 분산되도록 합니다.
용융 압출
압출기 설정: 혼합된 재료를 트윈스크류 압출기에 투입합니다. PS 수지 및 첨가제의 특성을 바탕으로 압출기 각 구간의 온도, 스크류 속도, 공급 속도 등의 파라미터를 설정합니다. 일반적으로 압출기 온도는 160-220 ℃ 사이로 설정하고, 스크류 속도는 분당 100-500회이며, 공급 속도는 압출기의 생산 능력 및 배합 요구 사항에 따라 조정됩니다.
용융 혼합: 재료는 압출기 내에서 가열, 압력 및 스크류 전단을 통해 점차적으로 용융되고 철저히 혼합됩니다. 첨가제는 용융된 PS 수지에 추가로 균일하게 분산되어 특정 특성을 가진 마스터배치를 형성합니다. 이 과정에서 마스터배치 품질의 안정성을 보장하기 위해 재료가 압출기 내에서 균일하게 체류하도록 해야 합니다.
여과 및 불순물 제거: 마스터배치의 품질을 향상시키기 위해, 일반적으로 압출 공정 중에 필터 및 스크린 체인저와 같은 여과 장치를 설치하여 재료 내의 불순물 및 미용해 첨가제 입자를 걸러내어 압출된 마스터배치의 높은 순도를 보장합니다.
냉각 펠릿화
수냉 또는 공랭: 압출된 마스터배치는 다이를 통해 스트립 또는 필라멘트로 압출된 후 냉각 수조 또는 공랭 장치로 들어가 냉각됩니다. 수냉 방식은 냉각 속도가 빠르고 마스터배치를 빠르게 성형할 수 있지만, 마스터배치 표면의 수분 함량이 높아질 수 있습니다; 공랭 방식은 상대적으로 냉각 속도가 느리지만 마스터배치 표면이 건조하고 후속 처리가 비교적 간단합니다.
펠릿화: 냉각된 모제(마스터배치)는 펠릿라이저에 의해 일정 길이의 과립으로 절단됩니다. 펠릿라이저의 툴링 속도 및 절단 방식은 마스터배치의 입자 형태 및 크기 균일성에 영향을 미칩니다. 일반적으로 마스터배치의 입자 크기는 후속 가공 및 사용 요구 사항을 충족하기 위해 2-5 밀리미터 정도로 제어됩니다.
포장 및 보관
건조 처리: 냉각 과정에서 마스터배치가 많은 수분을 흡수한 경우, 수분이 마스터배치 성능에 영향을 미치는 것을 방지하기 위해 건조가 필요합니다. 건조 온도는 일반적으로 60-80 ℃ 사이이며, 건조 시간은 2-4시간입니다.
포장: 건조된 마스터배치를 플라스틱 필름 백 또는 종이 백에 포장한 후 골판지 상자 또는 직조 백으로 포장합니다. 포장 과정에서 마스터배치에 수분 및 불순물이 유입되지 않도록 주의해야 합니다. 항정전기 마스터배치 등 특수 요구 사항이 있는 일부 마스터배치의 경우, 항정전기 포장재를 사용하여 포장해야 할 수 있습니다.
창고 보관: 포장된 마스터배치를 건조하고 환기가 잘 되는 창고에 보관하며, 직사광선 및 고온 환경을 피합니다. 동시에 모제(마스터배치)는 분류하여 보관하고 라벨링하여 관리 및 추적성을 용이하게 합니다.
전체 생산 공정 동안 각 단계의 공정 파라미터를 엄격히 통제하고 장비를 정기적으로 유지보수하여 품질이 안정적이고 성능이 신뢰할 수 있는 PS 마스터배치 제품을 생산해야 합니다. 또한 생산된 마스터배치에 대해 외관, 입자 크기, 용융 유동률, 첨가제 함량, 성능 지표 등에 대한 품질 검사를 수행해야 합니다. 검사에 합격한 마스터배치만이 시장으로 출시되어 판매 및 사용될 수 있습니다.
생산 장비
PS 마스터배치 생산에 사용되는 장비는 주로 다음 유형을 포함합니다:
배칭 장비
전자 저울: PS 수지 및 첨가제와 같은 원료를 정밀하게 계량하는 데 사용됩니다. 높은 계량 정확도는 다양한 배합의 원료 사용량에 대한 정밀한 요구 사항을 충족하여 제품 품질의 안정성을 보장할 수 있습니다.
고속 믹서: 계량된 원료를 철저히 혼합하여 첨가제가 PS 수지에 초기 단계에서 균일하게 분산되도록 합니다. 고속 회전 교반 블레이드를 사용하여 짧은 시간 내에 재료의 충분한 혼합을 달성하고 후속 용융 압출을 준비합니다.
Extrusion equipment
트윈스크류 압출기: PS 마스터배치 생산의 핵심 장비입니다. 우수한 혼합, 가소화 및 이송 능력을 갖추고 있어 고온, 고압 및 스크류 전단 하에서 재료를 완전히 용융 및 혼합하여 첨가제가 PS 수지와 균일하게 결합되도록 합니다. 스크류 속도, 온도, 공급 속도 등의 파라미터를 조정함으로써 다양한 배합 및 제품 요구 사항에 적응할 수 있습니다.
싱글스크류 압출기: 혼합 요구 사항이 낮은 PS 마스터배치 생산에도 사용됩니다. 구조가 상대적으로 간단하고 비용이 낮지만, 혼합 효과는 트윈스크류 압출기만큼 좋지 않으며, 일반적으로 더 단순한 PS 마스터배치 제품 생산에 사용됩니다.
압출 다이: 압출기 출구에 설치되어 압출된 마스터배치의 형상과 크기를 결정합니다. 일반적인 다이에는 원형 및 사각형 등 다양한 형태의 노즐 다이(구멍 다이)가 있으며, 제품 요구 사항에 따라 선택 및 교체할 수 있습니다.
냉각 장비
냉각 수조: 수냉식 냉각에 사용됩니다. 압출된 마스터배치가 수조를 통과할 때 냉각수와 직접 접촉하여 빠르게 냉각되고 고화됩니다. 수조의 길이, 수온 및 유량은 마스터배치의 특성 및 생산 속도에 따라 조정되어 냉각 효과를 보장합니다.
공랭 장치: 공기를 이용해 마스터배치를 냉각합니다. 팬을 통해 압출된 마스터배치에 찬 공기를 불어넣어 공기 중에서 자연 냉각시킵니다. 공랭 장치는 구조가 간단하고 조작이 용이하여 수냉식으로 인한 잔류 수분 문제를 피할 수 있습니다. 그러나 냉각 속도가 상대적으로 느려 냉각 속도 요구 사항이 낮은 마스터배치 생산에 적합합니다.
펠레타이징(과립화) 장비
펠레타이저: 냉각된 마스터배치 스트랜드를 지정된 길이의 입자로 절단합니다. 절단 방식에 따라 핫컷(hot cutting) 펠레타이저와 콜드컷(cold cutting) 펠레타이저로 구분됩니다. 핫컷 머신은 마스터배치가 뜨거운 상태에서 절단하며, 절단 속도가 빠르고 입자 형상이 규칙적이지만 장비가 상대적으로 복잡합니다. 콜드컷 펠레타이저는 마스터배치가 냉각된 후 절단합니다. 장비는 간단하지만 절단 속도가 느리고 입자 크기 균일성이 다소 떨어질 수 있습니다.
Auxiliary equipment
건조기: 생산 과정에서 흡수된 수분을 제거하기 위해 마스터배치를 건조하는 데 사용됩니다. 일반적인 건조기에는 열풍 순환식 건조기, 제습식 건조기 등이 있습니다. 마스터배치의 특성 및 건조 요구 사항에 따라 적합한 건조 장비를 선택할 수 있습니다.
포장기: 생산된 마스터배치를 포장합니다. 자동 포장기와 반자동 포장기가 있으며, 계량, 충전, 밀봉 등의 포장 공정을 완료하여 포장 효율과 품질을 향상시키고, 저장 및 운송 중 마스터배치가 습기나 오염의 영향을 받지 않도록 보장합니다.
선별 장비: 펠레타이징 후 마스터배치 입자를 선별하여 요구되는 크기에 부합하지 않는 입자와 불순물을 제거합니다. 일반적으로 사용되는 선별 장비에는 진동 스크린, 회전 스크린 등이 있으며, 다양한 눈금의 스크린을 통해 마스터배치 입자를 분류 및 선별하여 제품 입자 크기의 균일성을 보장합니다.
PS 마스터배치 압출기
Kerke의 마스터배치 압출기는 PS 마스터배치 생산에 사용할 수 있습니다. 당사의 PS 마스터배치 압출기는 다양한 모델이 있어 여러 가지 생산 요구 사항을 충족할 수 있습니다.
-

실험실용 트윈 스크류 압출기
언제 실험실용 트윈 스크류 압출기가 필요합니까? 다음 항목의 시험 및 테스트를 수행하려는 경우…
-

Twin Screw Extruder
당사의 병렬 동회전 트윈 스크류 압출기는 컴파운딩 및 마스터배치 제조용으로 설계되었으며, 생산 용량은 …부터입니다.
-

트리플(3스크류) 압출기
3스크류 압출기는 많은 장점을 가진 새로운 기술입니다. 트리플 스크류 압출기는 주로 …에 사용됩니다.
-

이중 단계(Dual-Stage) 압출 시스템
마더-베이비(Mother-baby) 압출 시스템은 단일 단계 압출기로 가공할 수 없는 특수 소재를 위해 설계되었으며, 첫 번째…
-

반버리 니더 컴파운딩 라인
당사의 니더 + 압출기는 생산 용량 30kg/h에서 1000kg/h까지의 특수 응용 분야 제조용으로 설계되었습니다.…
-

절단 시스템 / 펠레타이징 시스템
소재에 따라 다른 절단 시스템이 필요하며, Kerke는 모든 종류의 절단 시스템을 제공합니다. 여기에는 …에 대한 설명이 있습니다.
PS 마스터배치 생산의 일반적인 문제 및 해결책
PS 마스터배치(GPPS/HIPS를 캐리어 수지로 사용)의 생산 공정은 주로 배칭 및 혼합 → 트윈 스크류 압출 과립화 → 펠레타이징 → 건조 → 선별 및 포장으로 구성됩니다. 원료 특성, 장비 파라미터, 공정 제어 등의 요인으로 인해 각 단계에서 다양한 품질 또는 가공 문제가 발생할 수 있습니다. 아래는 고빈도 산업 문제에 대한 현상 설명, 핵심 원인 및 실행 가능한 해결책이며, 다양한 PS 마스터배치(예: 컬러 마스터배치, 충전재 마스터배치, 난연 마스터배치)의 일반적 및 특정 문제를 다룹니다:
I. 혼합 단계의 일반적인 문제
문제 1: 원료 혼합 불균일 (압출 후 색상 반점 또는 충전재 응집)
- 현상: 혼합된 소재 내 안료/충전재의 국소적 고농도 집중; 압출 과립화 후 펠렛의 색상 농도가 균일하지 않거나(컬러 마스터배치), 충전재 응집으로 인한 '단단한 덩어리'가 형성됨(충전재 마스터배치).
- Core Causes:
- 안료/충전재를 사전 분산 없이 캐리어 수지와 직접 혼합하여 입자 간 강한 인력으로 인해 응집 발생;
- 혼합 시간 부족(보통 5-10분 필요) 또는 믹서 속도 저하(300-500rpm 권장)로 인한 소재 확산 불충분;
- 분산제 사용량 부족 또는 분산제와 안료/충전재 간 상용성 불량.
- Solutions:
- 안료/충전재 전처리: 안료를 분산제와 1:0.2-0.3 비율로 사전 혼합하거나, 고속 믹서(800-1200rpm)를 사용하여 3-5분간 사전 분산하여 초기 응집을 파괴;
- 혼합 공정 최적화: 혼합 시간을 8-10분으로 연장하고, 소재 온도가 40-60℃까지 상승하도록 하여(수지의 약한 연화를 이용해 접착력 향상), 투입 전 혼합된 소재를 2-3분간 방치;
- 분산제 조정: 안료 종류에 따라 상용성이 좋은 분산제를 선택하고(예: 카본블랙에는 폴리에틸렌 왁스 + 카본블랙 전용 분산제; 무기 충전재에는 티타네이트 커플링제 + EBS), 분산제 비율을 1-2% 증가.
문제 2: 혼합 소재의 흡습 (압출 중 기포 및 냄새 발생)
- 현상: 혼합된 소재가 끈적거림; 압출 중 용융물 내에 다량의 기포 형성, 제품 표면에 핀홀 발생, 심지어 약간의 타는 냄새.
- Core Causes:
- 습한 환경에 보관된 캐리어 수지(특히 HIPS) 또는 충전재(예: 탄산칼슘), 수분 함량 >0.1%;
- 과도하게 높은 혼합 온도(>60℃)로 인한 수지의 흡습 또는 첨가제 휘발.
- Solutions:
- 원료 사전 건조: 캐리어 수지를 오븐에서 80-100℃로 2-4시간 건조; 무기 충전재(예: 탄산칼슘, 활석분)를 100-120℃로 4-6시간 건조하여 수분 함량 ≤0.05% 보장;
- 혼합 온도 제어: 혼합 중 온도를 실시간으로 모니터링하고 60℃를 초과하지 않도록 하며, 필요 시 믹서의 냉각 시스템 가동;
- 흡습제 추가: 배합에 산화칼슘 또는 분자체 0.1-0.3%를 첨가하여 미량 수분 흡수.
II. 압출 단계의 일반적인 문제
문제 1: 용융 유동성 불량 (압출기 전류 과다, 배출 불균일)
- 현상: 압출기 전류가 정격 값을 초과(보통 >30A), 배럴 내 소재 축적, 배출이 간헐적이며 펠렛 크기 변동.
- Core Causes:
- 캐리어 수지의 낮은 용융 유동 속도(MFR <10g/10min) of the carrier resin, mismatched with the processing technology (extrusion requires MFR 15-25g/10min);
- 과도하게 높은 충전재/안료 사용량(예: 충전재 마스터배치에서 충전재 >70%), 용융 점도 증가;
- 낮은 배럴 온도 설정으로 인한 수지 완전 용융 불가(PS 용융 온도: 150-180℃);
- 전단 강도가 불충분한 부적절한 스크류 구성으로 인한 소재 가소화 불충분.
- Solutions:
- 배합 조정: 고 MFR 캐리어 수지(MFR 15-20g/10min)로 교체하거나 충전재/안료 사용량 감소(예: 충전재 마스터배치에서 충전재 비율을 <65% in filler masterbatch);
- 온도 파라미터 최적화: 배럴 온도를 160-180℃로 설정(공급부: 160-170℃, 용융부: 170-180℃, 다이 헤드: 175-180℃)하여 수지 완전 용융 보장;
- 스크류 구성 조정: 전단 블록 수 증가(예: 스크류 중간 구간에 역방향 전단 블록 2-3 그룹 추가)하여 전단 강도 향상 및 가소화 촉진;
- 윤활제 추가: 배합에 아연 스테아레이트 또는 EBS 0.5-1%를 첨가하여 용융 점도 감소.
문제 2: 용융 파단 (펠렛 표면 거칠기 및 버(burr) 발생)
- 현상: 압출된 스트랜드의 표면이 고르지 않고 거침; 펠레타이징 후 펠렛에 버와 날카로운 모서리가 있어 후속 가공 유동성에 영향.
- Core Causes:
- 과도하게 높은 배럴 온도(>180℃)로 인한 수지 분해 및 용융 강도 저하;
- 낮은 다이 헤드 온도(<170℃), leading to rapid cooling and uneven surface shrinkage;
- 높은 스크류 속도(>400rpm)로 인한 과도한 전단 속도와 탄성 용융 파단.
- Solutions:
- 온도 조정: 용융부 온도를 170-175℃로 낮추고, 다이 헤드 온도를 175-180℃로 높여 안정적인 온도 구배 유지;
- 스크류 속도 제어: 전단 속도를 줄이고 용융 파단을 방지하기 위해 250-350rpm으로 조정;
- 난분해제 추가: 고온 수지 분해를 방지하기 위해 항산화제 사용량 증가(1010+168 복합체 0.2-0.5%).
문제 3: 기능성 성분 분산 불균일 (컬러 마스터배치의 색상 편차, 난연 마스터배치의 난연도 기준 미달)
- Phenomenon:
- 컬러 마스터배치: 펠렛 색상 불균일; 사출 성형/압출 제품에서 색상 줄무늬 또는 반점 발생;
- 난연 마스터배치: 난연 등급이 UL94 V0에 도달하지 못함, 산소 지수 <35%;
- 전도성 마스터배치: 표면 저항 변동 큼(>10⁸Ω), 전도 성능 불안정.
- Core Causes:
- 분산제 사용량 부족 또는 분산제와 기능성 성분 간 상용성 불량;
- 스크류 전단 강도 불충분으로 인해 기능성 성분(예: 안료, 난연제, 전도성 카본블랙)이 균일한 분산계를 형성하지 못함;
- 기능성 성분의 과도하게 큰 입자 크기(예: 안료 입자 크기 >5μm)로 인한 분산 곤란.
- Solutions:
- 분산계 최적화: 컬러 마스터배치의 경우 분산제 사용량 1-2% 증가(예: 유기 안료에는 EBS + 폴리아미드 왁스; 무기 안료에는 칼슘 스테아레이트 + 폴리에틸렌 왁스); 난연 마스터배치에는 분산제 4-8% 추가(예: 인계 난연제에는 EBS + 아연 스테아레이트); 전도성 마스터배치에는 카본블랙 전용 분산제(5-8%) 사용;
- 전단 가소화 강화: 스크류 속도를 300-350rpm으로 조정하고, 전단 블록을 증가시키며, 배럴 내 소재 체류 시간 연장(1-2분);
- 기능성 성분 입자 크기 미세화: 더 작은 입자 크기의 기능성 성분 선택(예: 안료 입자 크기 <3μm, conductive carbon black particle size <50nm) or pre-treat via ultra-fine grinding.
문제 4: 배럴/다이 헤드 막힘 (배출 중단, 소재 탄화)
- 현상: 다이 헤드에 탄화된 소재 축적, 배출 갑자기 중단, 배럴 압력 급상승(>15MPa).
- Core Causes:
- 과도하게 높은 배럴 온도(>185℃)로 인한 장시간 체류 중 수지 분해 및 탄화;
- 막힌 다이 헤드 필터(메쉬 크기 너무 높음, 예: >120 mesh) 또는 필터 교체 빈도 부족;
- 첨가제(예: 난연제, 항산화제) 과다 투입으로 인한 휘발물 침전.
- Solutions:
- 배럴 온도 낮추기: 용융부 온도를 170-175℃로, 다이 헤드 온도를 175-180℃로 낮춰 수지 분해 방지;
- 정기적 장비 청소: 다이 헤드 필터(80-100 mesh 권장)를 4-6시간마다 교체; 생산 후 순수 PS 수지로 배럴과 스크류 청소;
- 첨가제 비율 최적화: 과도한 휘발을 방지하기 위해 첨가제 사용량 엄격히 관리(예: 총 항산화제 ≤0.8%, 난연 상승제 ≤10%).
III. 펠레타이징 단계의 일반적인 문제
문제 1: 펠레타이징 불균일 (펠렛 크기 변동, 과도한 분진)
- Phenomenon: Pellet length variation >0.5mm, excessive fine dust (particle size <1mm), and qualification rate <90% after screening.
- Core Causes:
- 펠레타이저 속도와 스트랜드 배출 속도 불일치(속도 과다 시 짧은 펠렛; 속도 낮음 시 긴 펠렛);
- 스트랜드 냉각 불충분(수온 >30℃)으로 인한 부드러운 스트랜드의 펠레타이징 중 들러붙거나 변형;
- 무뎌진 펠레타이저 블레이드 또는 과도한 블레이드-템플릿 간격(>0.1mm).
- Solutions:
- 속도 및 배출량 매칭: 스트랜드 직경(보통 2-3mm)에 따라 펠레타이저 속도(300-500rpm)를 조정하여 펠렛 길이를 2-3mm로 제어;
- 냉각 시스템 최적화: 냉각수 온도를 20-25℃로 유지하고 스트랜드 냉각 시간을 ≥30초로 하여 펠레타이징 전 스트랜드 경화 보장;
- 블레이드 유지보수: 블레이드를 정기적으로 연마하고, 날카로운 절단을 위해 블레이드-템플릿 간격을 0.05-0.1mm로 조정.
문제 2: 펠렛 응집 (심한 덩어리짐, 선별 불가)
- 현상: 펠레타이징 후 펠렛이 달라붙어 큰 덩어리(직경 >10mm)를 형성하며, 선별 시 분리하기 어려워 제품 포장 및 사용에 영향.
- Core Causes:
- 스트랜드 냉각 불완전, 표면 온도 >40℃; 잔열로 인한 펠레타이징 후 펠렛 들러붙음;
- 배합 내 윤활제 사용량 부족(<0.5%) in the formulation, leading to high surface friction of pellets;
- 과도하게 높은 건조 온도(>80℃)로 인한 펠렛 표면 연화 및 들러붙음.
- Solutions:
- 냉각 강화: 스트랜드 냉각 경로 연장(예: 냉각 수조 길이 증가) 또는 냉각수 온도를 15-20℃로 낮춰 펠렛 표면 온도 <30℃;
- 윤활제 추가: 배합에 스테아르산 또는 EBS 0.5-1%를 첨가하여 펠렛 표면 들러붙음 감소;
- 건조 공정 최적화: 건조 온도를 60-70℃, 시간을 2-3시간으로 제어; 포장 전 펠렛을 자연 냉각하여 실온 도달.
IV. 건조 및 포장 단계의 일반적인 문제
문제 1: 펠렛 수분 과다 (후속 가공 중 기포 발생)
- 현상: 건조된 펠렛이 습하게 느껴짐; 사출 성형/압출 중 제품 표면에 핀홀 및 기포 발생, 외관 및 성능에 영향.
- Core Causes:
- 낮은 건조 온도(<60℃) or insufficient time (<2 hours), leading to incomplete moisture removal;
- 건조기 내 공기량 부족, 열풍 순환 불량, 소재 가열 불균일;
- 밀봉되지 않은 포장으로 인한 펠렛의 공기 중 수분 흡수.
- Solutions:
- 건조 파라미터 최적화: 60-80℃에서 3-4시간 건조하여 펠렛 수분 함량 ≤0.05% 보장;
- 건조기 점검: 건조기 필터를 청소하여 열풍 순환 원활하게 하고, 풍속을 1-2m/s로 제어;
- 밀봉 포장: 실온으로 냉각된 후 건조된 펠렛을 즉시 제습제(백당 5-10g)가 포함된 알루미늄 호일 백에 밀봉하여 수분 흡수 방지.
문제 2: 펠렛 불순물 과다 (선별 후 합격률 낮음)
- Phenomenon: Screened pellets contain metal impurities, charred particles, or unplasticized raw materials, with qualification rate <95%.
- Core Causes:
- 여과 없이 원료에 혼입된 불순물(예: 금속 칩, 먼지);
- 손상된 다이 헤드 필터로 인한 탄화 또는 미가소화 소재의 스트랜드 유입;
- 펠레타이저 템플릿 마모로 인한 금속 칩 발생.
- Solutions:
- 원료 선별: 사용 전 100-mesh 스크린으로 원료를 여과하여 불순물 제거;
- 장비 점검: 다이 헤드 필터를 정기적으로 확인(손상 시 즉시 교체)하고, 마모로 인한 칩 발생을 방지하기 위해 펠레타이저 템플릿을 8시간마다 점검;
- 다단계 선별: 먼저 펠렛을 8-mesh 조립 스크린으로 통과시켜 큰 불순물 제거 후, 20-mesh 정밀 스크린으로 통과시켜 먼지 및 작은 불순물 제거하여 펠렛 순도 보장.
V. 일반적인 제품 성능 문제 (맞춤형 해결책)
문제 1: 컬러 마스터배치의 색상 이동 (제품 오염 또는 퇴색)
- 현상: 컬러 마스터배치를 사출 성형/압출에 사용한 후, 제품 표면의 색상이 접촉 물체(예: 흰 종이)로 이동하거나, 야외 사용 6개월 후 뚜렷한 퇴색 발생.
- Core Causes:
- 이동 경향이 높은 안료 선택(예: 일부 유기 염료);
- 항이동제 또는 UV 안정제 미첨가;
- 과도하게 높은 가공 온도로 인한 안료 분해.
- Solutions:
- 안료 교체: 이동 저항성이 높은 안료 선택(예: 프탈로시아닌, 퀴나크리돈계 유기 안료 또는 무기 안료);
- 첨가제 추가: 배합에 항이동제 1-2%(예: 폴리비닐 클로라이드 왁스) 및 UV 안정제 0.5-1%(예: UV531, UV327)를 첨가;
- 가공 온도 제어: 난연제 분해를 방지하기 위해 후속 가공 온도를 <180℃ to avoid pigment decomposition.
문제 2: 난연 마스터배치의 난연도 기준 미달 (UL94 V0 도달 실패)
- Phenomenon: When used at the recommended dosage (5-20%), the product only reaches UL94 V1 or V2, with oxygen index <35%.
- Core Causes:
- 난연제 사용량 부족 또는 상승제 비율 부적절;
- 난연제 분산 불균일로 인한 연속적인 난연 네트워크 형성 실패;
- 과도하게 높은 후속 가공 온도로 인한 난연제 분해(예: 브롬계 난연제는 <200℃).
- Solutions:
- 배합 조정: 난연제 사용량 증가(예: 할로겐 프리 난연제 비율을 55%로 상향) 및 상승제 비율 최적화(예: 브롬계 난연제 + 안티몬 트리옥사이드 = 3:1);
- 분산 강화: 분산제 사용량 증가(4-8%) 및 스크류 전단 구성 최적화로 균일한 난연제 분산 보장;
- 가공 온도 제어: 난연제 분해를 방지하기 위해 후속 가공 온도를 <190℃ to avoid flame retardant decomposition.
문제 3: 충전재 마스터배치로 인한 제품 충격 강도 저하 (취성 증가)
- 현상: 충전재 마스터배치 첨가 후, PS 제품의 아이조드(Izod) 충격 강도가 >30% 감소하여 파손되기 쉬워짐.
- Core Causes:
- 과도하게 높은 충전재 사용량(>60%)으로 인한 수지 매트릭스 연속성 파괴;
- 커플링제로 처리되지 않은 충전재로 인한 수지와의 상용성 불량 및 약한 계면 결합력;
- 과도하게 큰 충전재 입자 크기(<1250 mesh), causing stress concentration.
- Solutions:
- 충전재 사용량 감소: 비용과 성능의 균형을 위해 충전재 비율을 50-60%로 제어;
- 충전재 개질: 커플링제(예: 실란 커플링제 KH550, 티타네이트 커플링제)로 충전재 표면을 처리하여 수지와의 상용성 향상;
- 미세 입자 충전재 선택: 메쉬 크기 >2500인 초미세 충전재를 사용하여 응력 집중 감소 및 충격 강도에 대한 영향 최소화.
VI. 생산의 주요 관리 포인트 (예방 중심)
- 원료 관리: 모든 원료(수지, 안료, 충전재, 첨가제)는 RoHS 및 FDA와 같은 환경 표준을 준수해야 하며; 사용 전 수분 함량, 입자 크기 및 순도를 테스트;
- 공정 파라미터 표준화: 다양한 유형의 PS 마스터배치에 대해 표준화된 공정 파라미터 표(혼합 시간/온도, 압출기 온도/속도, 펠레타이징 속도, 건조 파라미터 등)를 작성하여 임의 조정 방지;
- 장비 유지보수: 압출기 스크류와 배럴을 매주 청소; 블레이드, 템플릿 및 필터를 매월 점검하여 안정적인 장비 운영 보장;
- 공정 중 검사: 펠렛 외관(색상, 매끄러움, 균일성)을 매시간 샘플링 및 검사; 주요 성능 지표(예: 컬러 마스터배치의 색상 편차, 난연 마스터배치의 난연 등급, 충전재 마스터배치의 분산도)를 배치별로 테스트;
- 환경 관리: 원료 및 완제품의 수분 흡수 및 불순물 오염을 방지하기 위해 건조(습도 ≤60%)하고 깨끗한 생산 작업장 유지.
Application
PS 마스터배치는 넓은 범위의 응용 분야를 가지며, 주로 다음 측면을 포함합니다:
플라스틱 개질
기계적 특성 향상: 유리섬유 강화 PS 마스터배치와 같은 강화 PS 마스터배치를 첨가하여 플라스틱 제품의 강도, 강성 및 인장 특성을 현저히 향상시킬 수 있습니다. 전자/전기 하우징, 자동차 부품 등의 분야에서 이 강화된 PS 마스터배치는 제품의 구조적 강도 요구 사항을 충족하기 위해 널리 사용됩니다.
가공 성능 향상: 일부 PS 마스터배치는 PS 수지의 가공 유동성을 개선하고 용융 점도를 낮추어 금형 내 성형을 용이하게 합니다. 예를 들어, 복잡한 형상의 플라스틱 제품을 생산할 때, 우수한 가공 성능을 가진 PS 마스터배치를 첨가하면 생산 효율과 제품 품질을 향상시키고 불량률을 줄일 수 있습니다.
색상
정확한 색조 매칭: PS 착색 마스터배치는 정밀한 색조 매칭을 달성하여 플라스틱 제품에 대한 다양한 사용자의 색상 요구 사항을 충족할 수 있습니다. 밝은 색상이든 부드러운 단색이든, 적합한 착색 마스터배치를 선택하여 구현할 수 있습니다. PS 착색 마스터배치는 완구, 문구, 포장 등 산업에서 제품의 시각적 매력 향상을 위해 널리 사용됩니다.
색상 안정성: PS 착색 마스터배치는 플라스틱 제품 내에서 우수한 색상 안정성을 가지며, 퇴색이나 변색을 유발하는 빛, 온도, 습도와 같은 환경 요인의 영향을 쉽게 받지 않습니다. 이를 통해 플라스틱 제품은 장기 사용 중에도 밝은 색상을 유지할 수 있으며, 제품의 수명과 외관 품질이 향상됩니다.
기능성 부가
난연: 전자 가전제품, 건축 자재 등 내화성이 요구되는 일부 분야에서 난연 PS 마스터배치가 사용됩니다. 이 유형의 마스터배치에는 효율적인 난연제가 포함되어 있어 PS 플라스틱 제품에 우수한 난연 특성을 부여하고, 화재 위험을 줄이며, 사람들의 생명과 재산 안전을 보호할 수 있습니다.
정전기 방지: PS 정전기 방지 마스터배치는 플라스틱 제품에 정전기 방지 특성을 부여하여, 정전기로 인한 표면의 먼지 축적 및 감전을 방지합니다. 정전기 방지 PS 마스터배치의 적용은 전자 부품 포장 및 의료·보건 제품 분야에서 제품의 품질과 안전성을 향상시킬 수 있습니다.
항균: 항균 PS 마스터배치는 박테리아 및 곰팡이와 같은 미생물의 성장과 번식을 억제하여 플라스틱 제품에 항균 특성을 부여하는 항균제를 포함합니다. 식품 포장, 생활용품, 의료 기기 등의 분야에서 항균 PS 마스터배치의 적용은 제품의 위생 성능을 향상시키고 사람들의 건강을 보장할 수 있습니다.




