

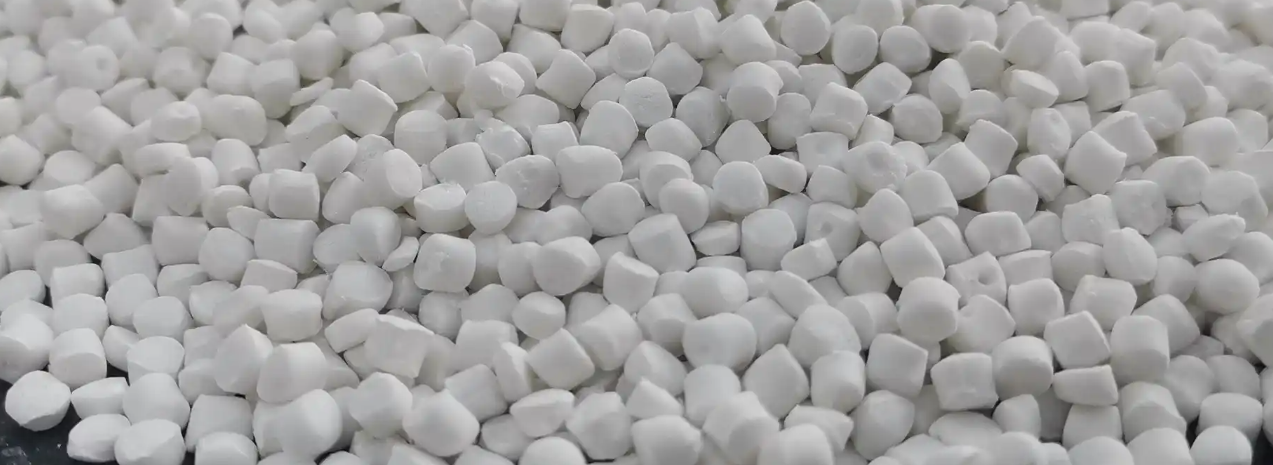
Как важный материал для модификации пластмасс, наполненный карбонатом кальция мастербат широко используется при производстве различных пластиковых изделий из полиэтилена, полипропилена и поливинилхлорида благодаря своей низкой стоимости, широкой доступности сырья и способности улучшать перерабатываемость полимеров и механические свойства готовой продукции. Однако в реальном процессе производства наполненного карбонатом кальция мастербата под влиянием различных факторов, таких как характеристики сырья, параметры оборудования и контроль технологического процесса, часто возникает ряд проблем, которые напрямую влияют на стабильность качества мастербата и эффективность его последующего применения. В данной статье рассматриваются типичные проблемы производственного процесса, проводится глубокий анализ их причин и предлагаются целенаправленные решения, что служит ориентиром для предприятий-производителей в оптимизации технологических процессов и повышении качества продукции.
I. Проблемы, связанные с сырьем
(1) Недостаточная чистота и высокое содержание примесей в порошке карбоната кальция
1. Проявление проблемы: Полученный наполненный мастербат имеет желтоватый или черноватый оттенок с видимыми частицами примесей; после введения мастербата в полимерную матрицу это приводит к дефектам на поверхности изделия и значительному снижению механических свойств, таких как уменьшение прочности на разрыв и ударной вязкости, вплоть до разрушения.
2. Причины: Во-первых, низкая минеральная чистота самого сырья из карбоната кальция, содержащего примеси кремния, железа, магния и другие неметаллические включения; во-вторых, попадание металлических примесей, образующихся в результате износа оборудования для дробления и помола, в порошок на этапе обработки сырья; в-третьих, ненадлежащая защита при хранении и транспортировке сырья, приводящая к смешиванию с пылью, масляными пятнами и другими внешними загрязнениями.
3. Решения: Строго контролировать этап закупки сырья, выбирать сырье из карбоната кальция с высоким качеством минерала и высокой чистотой, требуя от поставщиков предоставления подробных отчетов о контроле качества; добавлять этапы предварительной обработки перед поступлением сырья в производственный цикл, такие как удаление металлических примесей с помощью магнитных сепараторов и отсеивание крупных частиц-примесей и включений с использованием просеивающего оборудования; оптимизировать условия хранения и транспортировки сырья, используя герметичные контейнеры для хранения и транспортные средства во избежание попадания примесей.
(2) Неравномерное распределение размера частиц и плохая диспергируемость порошка карбоната кальция
1. Проявление проблемы: Внутри мастербата наблюдается агломерация карбоната кальция с неравномерным размером частиц; при переработке полимеров агломерированный карбонат кальция трудно равномерно диспергировать, что приводит к концентрации напряжений в изделии, большим колебаниям механических свойств и ухудшению качества поверхности изделия.
2. Причины: Нерациональные параметры процесса помола порошка карбоната кальция, такие как недостаточное время помола и неправильное соотношение мелющих тел, что приводит к чрезмерно широкому диапазону распределения частиц по размерам; отсутствие модификации поверхности порошка или ее недостаточность, при этом силы Ван-дер-Ваальса между частицами сильны, что способствует агломерации; недостаточная интенсивность перемешивания на этапе смешивания сырья, не позволяющая разрушить агломерированные частицы.
3. Решения: Оптимизировать процесс помола порошка карбоната кальция, регулируя время помола, размер и соотношение мелющих тел для обеспечения равномерного распределения частиц порошка по размерам в соответствии с производственными требованиями; проводить обработку модификации поверхности порошка карбоната кальция, выбирая подходящие связующие агенты (такие как силановые и титанатные связующие), и равномерно наносить их на поверхность порошка с помощью высокоскоростного смесителя для снижения сил агломерации между частицами; увеличить интенсивность перемешивания на этапе смешивания сырья, продлить время перемешивания и обеспечить полное разрушение агломерированных частиц.
(3) Плохая совместимость несущей смолы и карбоната кальция
1. Проявление проблемы: Мастербат склонен к расслоению при переработке, порошок карбоната кальция не может плотно соединиться с несущей смолой; после добавления мастербата в полимерную матрицу возникают такие проблемы, как отслаивание и выпадение частиц, что серьезно влияет на комплексные свойства изделия.
2. Причины: Полярность выбранной несущей смолы не соответствует полярности порошка карбоната кальция, например, использование неполярной полиэтиленовой смолы в качестве носителя с высокополярным порошком карбоната кальция приводит к слабому взаимодействию между ними; отсутствие подходящего совместителя или недостаточное количество его добавления, что не позволяет эффективно улучшить совместимость компонентов.
3. Решения: Выбирать несущую смолу, соответствующую полярности порошка карбоната кальция, например, для высокополярного порошка карбоната кальция можно использовать относительно полярные смолы, такие как полипропилен и поливинилхлорид; добавлять подходящее количество совместителя, такого как полимер, привитый малеиновым ангидридом, чтобы усилить силу межфазного сцепления между несущей смолой и порошком карбоната кальция за счет мостикового эффекта совместителя; оптимизировать процесс смешивания, обеспечивая равномерное распределение совместителя в системе сырья и полное проявление его совместящего действия.
II. Проблемы, связанные с процессом смешивания
(1) Слишком высокая или слишком низкая температура смешивания
1. Проявление проблемы: При слишком высокой температуре смешивания несущая смола склонна к деградации, появляются посторонние запахи, также может произойти разложение модификаторов на поверхности порошка карбоната кальция, что снижает эффект диспергирования, а мастербат приобретает желтоватый и хрупкий вид; при слишком низкой температуре смешивания несущая смола не плавится полностью, что приводит к неравномерному смешиванию с порошком карбоната кальция, внутри мастербата остаются неплавленые частицы смолы, что ухудшает перерабатываемость мастербата.
2. Причины: Неисправность системы терморегулирования приводит к отклонению фактической температуры от заданного значения; неточное знание температуры плавления различных типов несущих смол приводит к нерациональной установке температуры смешивания; чрезмерная влажность сырья, образование водяного пара при высокотемпературном смешивании влияет на стабильность температуры.
3. Решения: Регулярно проверять и калибровать систему терморегулирования для обеспечения точного контроля температуры; рационально устанавливать температуру смешивания в зависимости от типа и характеристик несущей смолы, например, температура смешивания для полиэтиленового носителя обычно контролируется на уровне 120-150℃, а для полипропиленового носителя — на уровне 150-180℃; сушить сырье перед смешиванием для снижения его влажности и предотвращения влияния водяного пара на температуру и эффект смешивания.
(2) Недостаточное или чрезмерно длительное время смешивания
1. Проявление проблемы: При недостаточном времени смешивания компоненты сырья не смешиваются полностью равномерно, диспергируемость порошка карбоната кальция плохая, качество мастербата нестабильно; при слишком длительном времени смешивания это не только увеличивает энергопотребление и затраты на производство, но и вызывает чрезмерную деградацию несущей смолы, снижает механические свойства мастербата и может привести к чрезмерной пластификации материала, вызывая его прилипание.
2. Причины: Неточный контроль технологических параметров процесса смешивания, отсутствие корректировки времени смешивания в зависимости от характеристик и партии сырья; нерациональная скорость перемешивания оборудования приводит к низкой эффективности смешивания материалов, требуя увеличения времени смешивания для достижения эффекта.
3. Решения: Определять оптимальное время смешивания экспериментальным путем в зависимости от характеристик и партии сырья, а также эффективности перемешивания оборудования; оптимизировать скорость перемешивания оборудования, повышая эффективность смешивания и обеспечивая достаточное перемешивание материалов за разумное время; усилить наблюдение за состоянием материала в процессе смешивания и своевременно корректировать время смешивания во избежание недостаточного или чрезмерного смешивания.
(3) Агломерация материала и прилипание к оборудованию
1. Проявление проблемы: В процессе смешивания материал склонен к агломерации с образованием крупных комков, которые не могут пройти в последующий этап гранулирования; часть материала прилипает к внутренней стенке смесителя, мешалкам и другим деталям, что затрудняет очистку, снижает производительность труда и приводит к потерям сырья.
2. Причины: Чрезмерная влажность сырья, испарение воды при смешивании делает материал вязким, склонным к агломерации и прилипанию; слишком высокая температура смешивания приводит к чрезмерному плавлению несущей смолы, ухудшению текучести и прилипанию; нерациональная конструкция мешалки или слишком низкая скорость перемешивания приводят к неравномерному смешиванию материала, локальному перегреву или концентрации влаги, вызывая агломерацию.
3. Решения: Строго контролировать влажность сырья, предварительно сушить влажное сырье; рационально регулировать температуру смешивания во избежание чрезмерного плавления несущей смолы; оптимизировать конструкцию мешалки, увеличить скорость перемешивания, усиливая воздействие на материал и обеспечивая равномерное распределение температуры и влаги в материале; наносить антиадгезионное покрытие на внутреннюю стенку смесителя и поверхность мешалки для снижения прилипания материала.
III. Проблемы, связанные с этапом гранулирования
(1) Неравномерный размер гранул и неправильная форма частиц
1. Проявление проблемы: Полученные гранулы мастербата имеют большие различия в размере, присутствуют некондиционные частицы, такие как мелкая пыль и крупные куски; форма частиц неправильная, например, длинные полоски или плоские формы, что влияет на текучесть мастербата при последующей переработке.
2. Причины: Нестабильная скорость вращения шнека двухшнекового экструдера приводит к большим колебаниям объема выдавливаемого материала; неравномерный диаметр отверстий фильеры или засорение фильерного пакета влияет на эффект экструзии материала; скорость ножа гранулятора не соответствует скорости экструзии экструдера, а нож сильно изношен, что делает невозможным точное гранулирование; плохое состояние расплава материала и неравномерная текучесть.
3. Решения: Регулярно проверять и обслуживать трансмиссионную систему экструдера для обеспечения стабильной скорости вращения шнека; регулярно очищать и обслуживать фильеру, проверять равномерность диаметра отверстий и своевременно заменять поврежденную фильеру; регулировать скорость ножа гранулятора в соответствии со скоростью экструзии экструдера и регулярно заменять изношенный нож; оптимизировать процессы смешивания и экструзии для обеспечения равномерного плавления и стабильной текучести материала.
(2) Полости и пузырьки в мастербате
1. Проявление проблемы: Внутри мастербата имеются полые структуры или пузырьки, что приводит к снижению плотности и механических свойств мастербата; при последующей переработке полимеров пузырьки мигрируют на поверхность изделия, ухудшая внешний вид продукции.
2. Причины: Чрезмерная влажность сырья, водяной пар, образующийся при испарении воды во время экструзионного гранулирования, не удаляется своевременно и остается внутри мастербата, образуя пузырьки или полости; большое количество воздуха вовлекается в материал в процессе смешивания и не удаляется полностью; слишком высокая температура экструзии приводит к разложению несущей смолы или модификаторов с выделением газа.
3. Решения: Усилить сушку сырья и строго контролировать его влажность; установить устройства для отвода газов на оборудовании для смешивания и экструзии для своевременного удаления воздуха и водяного пара из материала; рационально регулировать температуру экструзии во избежание разложения несущей смолы и модификаторов.
(3) Чрезмерное пылеобразование при гранулировании
1. Проявление проблемы: При гранулировании образуется большое количество мелкой пыли, что не только загрязняет производственную среду и вредит здоровью операторов, но и приводит к потерям сырья и увеличению производственных затрат.
2. Причины: Низкая острота ножа и чрезмерный зазор между ножом и фильерой приводят к образованию мелкой пыли при экструзии материала в процессе гранулирования; высокая твердость или хрупкость материала способствует его разрушению и образованию пыли при гранулировании; пылеотсосное устройство гранулятора работает неэффективно и не может своевременно собирать образующуюся пыль.
3. Решения: Регулярно затачивать или заменять нож, регулировать зазор между ножом и фильерой для обеспечения остроты ножа и оптимального зазора; оптимизировать технологические параметры для повышения гибкости материала и снижения уровня разрушения при гранулировании; проверять и обслуживать пылеотсосное устройство для обеспечения его нормальной работы, повышать эффективность сбора пыли и усиливать вентиляцию производственного цеха.
IV. Проблемы, связанные с сушкой и упаковкой
(1) Недостаточная сушка и чрезмерная влажность мастербата
1. Проявление проблемы: Чрезмерная влажность мастербата приводит к таким дефектам при последующей переработке полимеров, как пузырьки и серебристые полосы, что влияет на внешний вид и механические свойства изделия; одновременно высокая влажность снижает стабильность хранения мастербата, делая его склонным к поглощению влаги и агломерации.
2. Причины: Слишком низкая температура настройки сушильного оборудования или недостаточное время сушки не позволяют полностью удалить влагу из мастербата; недостаточный объем воздуха в сушильном оборудовании или неравномерное распределение горячего воздуха приводят к неполной сушке части мастербатов; слишком большая толщина слоя мастербата, через которую горячий воздух не может проникнуть, что ухудшает эффект сушки.
3. Решения: Рационально устанавливать температуру и время работы сушильного оборудования, корректируя параметры сушки в зависимости от влажности мастербата для обеспечения достаточного удаления влаги; проверять и обслуживать систему подачи воздуха сушильного оборудования для обеспечения достаточного объема воздуха, оптимизировать конструкцию распределения горячего воздуха для обеспечения полного контакта с мастербатом; контролировать толщину слоя мастербата в сушильном оборудовании во избежание ухудшения эффекта сушки из-за чрезмерной толщины слоя.
(2) Поглощение влаги и агломерация мастербата при хранении и упаковке
1. Проявление проблемы: Высушенный мастербат склонен к поглощению влаги из воздуха во время хранения или упаковки, что приводит к агломерации и ухудшает текучесть и перерабатываемость мастербата.
2. Причины: Плохая герметичность упаковочных материалов приводит к проникновению влаги из воздуха в упаковку; высушенный мастербат не упаковывается своевременно и длительное время находится во влажном воздухе; влажность среды хранения слишком высока, превышая критическую точку поглощения влаги мастербатом.
3. Решения: Выбирать упаковочные материалы с хорошими герметизирующими свойствами, такие как фольгированные мешки и вакуумные пакеты, для герметичной упаковки мастербата; упаковывать высушенный мастербат своевременно после охлаждения до комнатной температуры во избежание длительного воздействия воздуха; контролировать влажность среды хранения, поддерживать сухость и вентиляцию в складском помещении, при необходимости использовать осушительное оборудование для снижения влажности окружающей среды.
V. Заключение
Процесс производства наполненного карбонатом кальция мастербата включает множество этапов, таких как обработка сырья, смешивание, гранулирование, сушка и упаковка. На каждом этапе могут возникать проблемы, влияющие на качество продукции. Предприятия-производители должны усилить контроль качества всего производственного процесса, глубоко анализировать причины различных проблем и эффективно решать их в процессе производства за счет таких мер, как оптимизация выбора сырья, корректировка технологических параметров, поддержание работоспособности оборудования и улучшение производственной среды, чтобы повысить стабильность качества и конкурентоспособность наполненного карбонатом кальция мастербата на рынке. Одновременно предприятия должны усиливать научно-технические исследования и разработки, а также обучение персонала, постоянно накапливать производственный опыт, повышать способность решать различные производственные проблемы и содействовать здоровому развитию отрасли производства наполненных карбонатом кальция мастербатов.







