

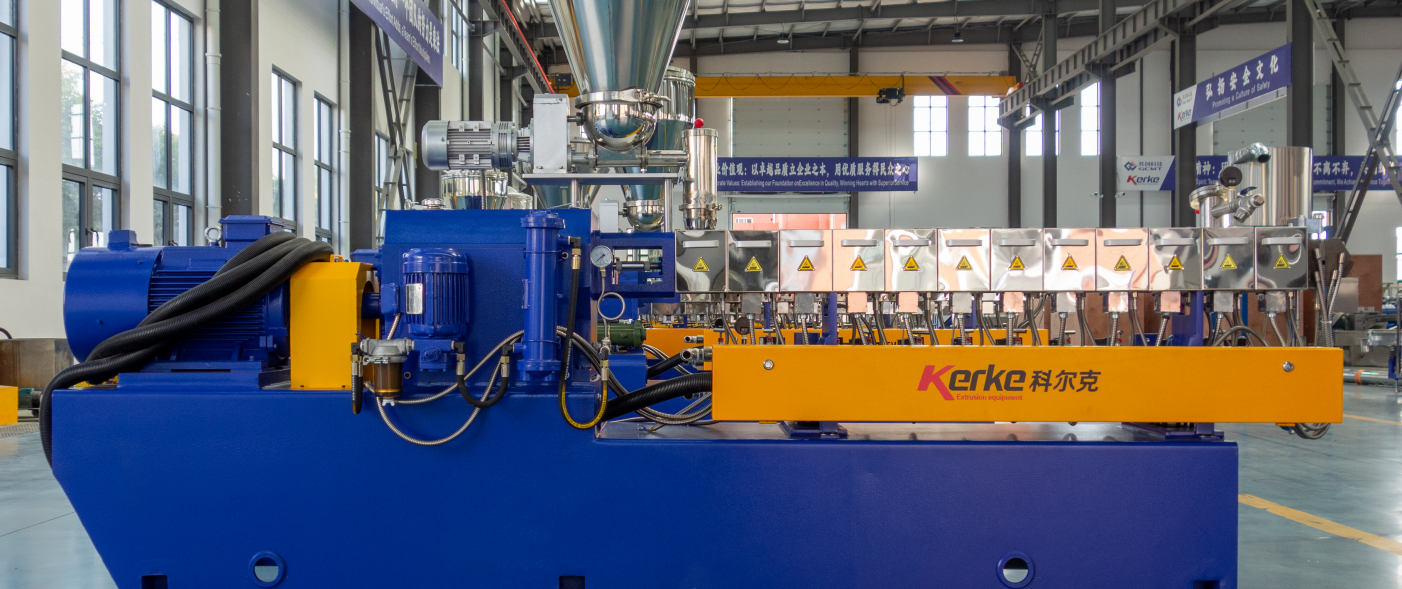
Двухвинтовой экструдер, обладающий отличными характеристиками по транспортировке материала, смешиванию и пластификации, а также диспергированию под действием сдвига, стал основным оборудованием для производства различных типов концентратов (мастербатчей), таких как цветовые мастербатчи, наполненные мастербатчи и функциональные мастербатчи. Стабильность качества продукции (такая как однородность дисперсии, постоянство размера частиц), соответствие характеристик требованиям и эффективность производства мастербатчей тесно связаны с настройкой ключевых параметров оборудования экструдера. Производственные потребности для различных типов мастербатчей (например, наполненные мастербатчи с высоким содержанием наполнителя, цветовые мастербатчи с высокой красящей способностью и термочувствительные функциональные мастербатчи) сильно различаются, что требует целенаправленной оптимизации параметров оборудования. В данной статье систематически рассматриваются основные параметры оборудования, на которые необходимо обращать внимание при производстве различных типов мастербатчей с использованием двухвинтовых экструдеров, и анализируется механизм их влияния на производство мастербатчей.
I. Параметры, связанные с шнековой системой
Шнековая система является «сердцем» двухвинтового экструдера. Ее параметры напрямую определяют интенсивность сдвига, эффективность смешивания и производительность транспортировки материалов, а также являются ключевыми факторами, влияющими на качество дисперсии мастербатчей.
1. Скорость вращения шнека
Скорость вращения шнека — это основной параметр для регулирования интенсивности сдвига и эффективности производства, обычно выражаемый в об/мин. Чем выше скорость, тем выше скорость сдвига материала шнеком и сильнее механическое усилие сдвига на материал, что способствует разрушению агломератов наполнителей или пигментов и улучшению их однородности дисперсии в несущем полимере; одновременно высокая скорость может увеличить пропускную способность по транспортировке материала и повысить эффективность производства. Однако следует учитывать, что скорость не должна быть максимально высокой: чрезмерно высокая скорость приводит к слишком короткому времени пребывания материала в цилиндре, что может вызвать недостаточную пластификацию материала, приводящую к таким проблемам, как недоплавление внутри мастербатча и нестабильность характеристик; кроме того, высокая скорость также усиливает износ шнека и цилиндра и увеличивает энергопотребление, особенно для наполненных мастербатчей с твердыми наполнителями (такими как мастербатчи с наполнителем карбонатом кальция или тальком), где проблема износа более выражена.
Различные мастербатчи имеют значительные различия в требованиях к скорости: при производстве цветовых мастербатчей с высокой красящей способностью требуется более высокая скорость для обеспечения достаточной дисперсии пигментов; при производстве термочувствительных функциональных мастербатчей (таких как биоразлагаемые мастербатчи и антипиреновые мастербатчи) следует контролировать более низкую скорость, чтобы избежать деградации материала из-за чрезмерного тепловыделения при сдвиге; при производстве наполненных мастербатчей необходимо балансировать скорость и количество наполнителя, чтобы обеспечить однородную дисперсию наполнителей, избегая при этом проблем с транспортировкой материала.
2. Конфигурация шнека
Шнек двухвинтового экструдера обычно состоит из модульных элементов, таких как транспортные элементы, элементы сдвига и смесительные элементы. Рациональность конфигурации шнека напрямую влияет на весь процесс «транспортировка-пластификация-смешивание-диспергирование» материала. При производстве различных типов мастербатчей конфигурацию шнека необходимо корректировать в соответствии со свойствами материалов:
- Транспортные элементы (например, прямые витки): отвечают преимущественно за прямую транспортировку материалов для обеспечения непрерывности производства. Они подходят для зоны загрузки и зоны выгрузки материала и должны быть разумно сконфигурированы при производстве различных мастербатчей для обеспечения стабильной транспортировки материала.
- Элементы сдвига (например, обратные витки, месильные блоки): создают сильное усилие сдвига для разрушения агломератов материала. При производстве цветовых мастербатчей и функциональных мастербатчей с высокой дисперсией необходимо увеличить количество или длину элементов сдвига для улучшения эффекта диспергирования; однако при производстве термочувствительных мастербатчей количество элементов сдвига следует уменьшить, чтобы снизить интенсивность сдвига и избежать деградации материала.
- Смесительные элементы (например, зубчатые диски, внутренние смесительные блоки): направлены на осевое и радиальное смешивание материалов для повышения однородности компонентов смеси. При производстве многокомпонентных функциональных мастербатчей (таких как композитные мастербатчи с антиоксидантами и УФ-стабилизаторами) конфигурацию смесительных элементов необходимо усилить.
3. Отношение длины шнека к диаметру (L/D)
Отношение длины шнека к его диаметру относится к отношению эффективной длины шнека к его диаметру, которое напрямую определяет время пребывания материала в цилиндре и эффекты пластификации и смешивания. Более высокое отношение L/D означает более длительное время пребывания материала, более полную пластификацию и смешивание, а также лучший эффект диспергирования, что подходит для производства мастербатчей с высокими требованиями к дисперсии (таких как мастербатчи с нано-наполнителями и высококонцентрированные цветовые мастербатчи); однако чрезмерно высокое отношение L/D увеличивает стоимость оборудования и энергопотребление, а для термочувствительных материалов чрезмерно длительное время пребывания может привести к деградации. Отношение L/D двухвинтовых экструдеров для обычного производства мастербатчей обычно находится в диапазоне от 32:1 до 48:1. Для мастербатчей с высокими требованиями можно выбрать более высокое отношение L/D (например, от 40:1 до 48:1), а для термочувствительных мастербатчей можно использовать меньшее отношение L/D (например, от 32:1 до 36:1).
II. Параметры, связанные с температурой цилиндра
Температура цилиндра является ключевым параметром для обеспечения качества пластификации материалов, которая напрямую влияет на состояние плавления, вязкость и химическую реакционную способность материалов (например, реакции модификации функциональных мастербатчей). Цилиндр двухвинтового экструдера обычно имеет сегментированное управление нагревом (зона загрузки, зона пластификации, зона гомогенизации, зона головки). Температуру каждой зоны необходимо точно устанавливать в соответствии со свойствами материалов и типом мастербатча, чтобы избежать проблем недостаточной или чрезмерной пластификации (деградации).
1. Температура зоны загрузки
Основная функция зоны загрузки — предварительный нагрев твердых материалов для последующей пластификации, поэтому настройка температуры должна быть умеренной: если температура слишком низкая, текучесть материала плохая, что может вызвать закупорку и образование сводов при загрузке, влияя на непрерывность производства; если температура слишком высокая, материал склонен к преждевременному плавлению и прилипанию к шнеку или внутренней стенке цилиндра, что также препятствует загрузке. Для мастербатчей, производимых с использованием кристаллических несущих полимеров (таких как PP, PE), температура зоны загрузки обычно устанавливается на 50~80 °C ниже температуры плавления полимера; для аморфных полимеров (таких как PS, ABS) температура зоны загрузки может быть немного выше температуры стеклования.
2. Температура зон пластификации и гомогенизации
Температура зоны пластификации должна постепенно повышаться для обеспечения полного плавления материала; температуру зоны гомогенизации необходимо стабилизировать на уровне 10~30 °C выше температуры плавления полимера, чтобы обеспечить однородную вязкость расплава, закладывая основу для последующего смешивания, диспергирования и гранулирования. При производстве различных мастербатчей настройка температуры должна адаптироваться к свойствам несущего полимера и функциональных компонентов:
- Цветовые мастербатчи: необходимо обеспечить достаточную дисперсию пигментов в расплаве полимера. Температура должна быть немного выше точки плавления несущего полимера, следует избегать чрезмерной температуры для предотвращения разложения пигментов (например, органические пигменты обычно имеют низкую термостойкость, и температуру следует контролировать ниже 200 °C).
- Наполненные мастербатчи: для неорганических наполнителей, таких как карбонат кальция и тальк, температура должна обеспечивать полное плавление несущего полимера для обволакивания наполнителей. Температура обычно близка к температуре обработки чистого полимера, но следует избегать чрезмерной температуры для предотвращения деградации полимера.
- Термочувствительные функциональные мастербатчи (такие как биоразлагаемые мастербатчи, PVC-мастербатчи): температуру зон пластификации и гомогенизации необходимо строго контролировать, обычно применяется стратегия «пластификация при низкой температуре и медленном процессе», чтобы избежать деградации материала, приводящей к появлению запаха или ухудшению характеристик.
3. Температура зоны головки
Температура зоны головки напрямую влияет на текучесть расплава и качество гранулирования. Если температура слишком высокая, текучесть материала слишком велика, что может привести к прилипанию и неравномерности размера частиц при гранулировании; если температура слишком низкая, вязкость материала высока, сопротивление экструзии увеличивается, что может вызвать чрезмерное давление в головке и даже разрыв нитей. Температура зоны головки обычно на 5~10 °C ниже температуры зоны гомогенизации, чтобы обеспечить сохранение хорошей текучести материала и предотвратить прилипание.
III. Параметры, связанные с системой подачи
Основная функция системы подачи — стабильная пропорциональная подача таких материалов, как несущий полимер, функциональные компоненты (пигменты, наполнители, добавки) в цилиндр экструдера. Стабильность параметров подачи напрямую влияет на однородность компонентов и постоянство качества мастербатча.
1. Скорость подачи
Скорость подачи относится к массе или объему материала, подаваемого в цилиндр за единицу времени, обычно выражается в кг/ч и должна быть согласована со скоростью вращения шнека и температурой цилиндра. Если скорость подачи слишком высокая, время пребывания материала в цилиндре сокращается, что приводит к недостаточной пластификации и диспергированию, а также легкой нестабильности характеристик мастербатча; если скорость подачи слишком низкая, эффективность производства снижается, и это может вызвать холостой ход шнека, усиливая износ оборудования. При производстве мастербатчей с различными требованиями к производительности скорость подачи необходимо точно регулировать, чтобы обеспечить соответствие пропускной способности экструдера.
2. Точность соотношения многокомпонентной подачи
Производство мастербатчей обычно требует согласованной подачи многокомпонентных материалов (несущий полимер, функциональный порошок, добавки). Точность соотношения подачи напрямую определяет соответствие функциональным требованиям мастербатча (например, красящую способность цветовых мастербатчей, содержание наполнителя в наполненных мастербатчах и эффект модификации функциональных мастербатчей). Следует выбирать высокоточные дозирующие устройства (такие как весовые дозаторы с потерей веса) и регулярно их калибровать, чтобы обеспечить контроль погрешности соотношения подачи каждого компонента в пределах ±1%. Например, чрезмерное отклонение в соотношении подачи пигментов при производстве высококонцентрированных цветовых мастербатчей приведет к колебаниям красящей способности цветовых мастербатчей, влияя на цветовое различие конечной продукции; недостаточное соотношение подачи антипиренов при производстве антипиреновых мастербатчей приведет к несоответствию антипиреновых характеристик.
IV. Параметры, связанные с вакуумным дегазированием
Двухвинтовые экструдеры обычно оснащаются 1~2 ступенями устройств вакуумного дегазирования. Их основная функция — удаление летучих компонентов (таких как влага, низкомолекулярные добавки, остаточные растворители), образующихся в процессе пластификации материалов, предотвращая образование пузырьков внутри мастербатча из-за этих летучих компонентов, что влияет на плотность и механические свойства мастербатча.
1. Степень вакуума
Степень вакуума — это основной параметр для оценки эффективности дегазирования, обычно выражается в МПа (отрицательное давление). Чем выше степень вакуума, тем лучше эффект дегазирования, что подходит для производства мастербатчей, содержащих летучие компоненты или гигроскопичные материалы (например, неорганические наполнители наполненных мастербатчей легко поглощают влагу, пигменты цветовых мастербатчей могут содержать остаточные растворители, а добавки функциональных мастербатчей могут испаряться). Для обычного производства мастербатчей степень вакуума обычно устанавливается в диапазоне от -0.06 до -0.08 МПа; для мастербатчей с высокими требованиями (таких как функциональные мастербатчи электронного класса) степень вакуума необходимо увеличить до -0.09~-0.095 МПа, чтобы обеспечить достаточное удаление летучих компонентов. Однако следует учитывать, что чрезмерно высокая степень вакуума может привести к вытягиванию небольшого количества легких материалов, вызывая потерю материала и загрязнение окружающей среды, поэтому ее необходимо разумно контролировать.
2. Положение и количество зон дегазирования
Положение зоны дегазирования должно быть установлено после полного плавления материала и перед гомогенизацией, чтобы обеспечить высвобождение летучих компонентов из расплава и их удаление; для материалов с высоким содержанием летучих веществ можно установить двухступенчатое устройство дегазирования для улучшения эффекта. Например, при производстве мягких мастербатчей, содержащих большое количество низкомолекулярных пластификаторов, установка двухступенчатого дегазирования может эффективно снизить остаточное содержание пластификаторов в мастербатчах и предотвратить их миграцию при последующем использовании.
V. Параметры, связанные с давлением в головке и матрицей
Давление в головке и конструкция матрицы напрямую влияют на стабильность экструзии расплава и качество гранулирования, являясь важными гарантиями однородности размера частиц мастербатча.
1. Давление в головке
Давление в головке — это сопротивление при прохождении расплава через головку и матрицу, обычно выражается в МПа. Его стабильность напрямую влияет на однородность экструзионных нитей. Чрезмерно высокое давление в головке может привести к чрезмерной нагрузке на экструдер и даже к поломке оборудования; слишком низкое давление приводит к нестабильной скорости экструзии материала, что склонно к разрыву нитей или неравномерности их толщины. При производстве различных мастербатчей давление в головке обычно контролируется в диапазоне 10~30 МПа. Необходимо регулировать скорость вращения шнека, скорость подачи и температуру головки, чтобы обеспечить стабилизацию давления в разумном диапазоне. Например, при производстве мастербатчей с высоковязкими несущими полимерами давление в головке обычно относительно высокое, и температуру головки необходимо соответствующим образом повысить для снижения вязкости материала и стабилизации давления.
2. Конструкция матрицы и диаметр отверстий
Матрица является ключевым компонентом для формования экструзией. Ее конструкция и диаметр отверстий должны проектироваться в соответствии с требованиями к размеру частиц мастербатча. При обычном производстве мастербатчей обычно используется матрица с круглыми отверстиями диаметром 2~4 мм. Однородность диаметра отверстий напрямую определяет постоянство толщины экструзионных нитей, тем самым влияя на однородность размера частиц при последующем гранулировании. Для мастербатчей специальной формы (таких как плоские и квадратные мастербатчи) следует выбирать соответствующие формованные матрицы; для сверхтонких мастербатчей следует выбирать матрицы с меньшим диаметром отверстий в сочетании с высокоточным оборудованием для гранулирования. Кроме того, матрицу необходимо регулярно очищать, чтобы избежать засорения отверстий остатками материала и влияния на стабильность экструзии.
VI. Заключение: Важность синергетической оптимизации параметров
При производстве различных мастербатчей с помощью двухвинтовых экструдеров вышеуказанные параметры оборудования не существуют изолированно, а взаимодействуют и ограничивают друг друга. Например, при увеличении скорости вращения шнека необходимо соответствующим образом регулировать скорость подачи и температуру цилиндра, чтобы обеспечить достаточную пластификацию и однородное диспергирование материалов; при увеличении содержания наполнителя необходимо оптимизировать конфигурацию шнека (увеличить транспортные элементы, отрегулировать элементы сдвига), а также повысить точность подачи и степень вакуума, чтобы избежать агломерации наполнителя и содержания газов в материале.
В реальном производстве необходимо проводить синергетическую оптимизацию параметров в соответствии с типом мастербатча (цветовой мастербатч, наполненный мастербатч, функциональный мастербатч), свойствами несущего полимера, требованиями к функциональным компонентам и требованиям к производительности: определить базовый диапазон параметров путем малых лабораторных испытаний, затем провести отладку на пилотном и серийном производстве и, наконец, определить оптимальную комбинацию параметров для достижения целей стабильного качества мастербатча, повышения эффективности производства и снижения износа оборудования. В будущем с развитием интеллектуальных технологий экструзии мониторинг в реальном времени параметров оборудования (таких как давление в головке, температура, количество подачи) и автоматическая регулировка еще больше повысят точность и стабильность производства мастербатчей.







