

Основа производства наполненных карбонатом кальция мастербатчей — достижение однородного диспергирования, достаточной пластификации и стабильного формования порошка карбоната кальция и смолы-носителя. Как ключевое основное оборудование, конструкция двухшнекового экструдера, его рабочие параметры и вспомогательная конфигурация должны точно соответствовать характеристикам материала (карбонат кальция: высокая абразивность, склонность к агломерации, плохая сыпучесть порошка) и требованиям технологического процесса. Ниже приведены конкретные требования с учетом как универсальности, так и специфики различных вариантов наполнения.
I. Требования к основным конструктивным узлам
(I) Требования к шнековой системе
Шнек является основным исполнительным механизмом экструдера, который должен одновременно обеспечивать интенсивное диспергирующее сдвиговое воздействие, стабильную транспортировку, износостойкость и адаптацию к различным уровням наполнения. Он определяет однородность дисперсии мастербатча и качество продукции.
- Тип зацепления и направление вращения: Предпочтительны соосные полностью взаимозацепляющиеся шнеки с зазором в зоне зацепления, контролируемым на уровне 0,1 мм. Их «эффект затягивания материала» создает мощную и равномерную силу сдвига, эффективно решая проблему агломерации порошка карбоната кальция и обеспечивая стабильность транспортировки материала. Модели с противотоком (контрвращением) из-за недостаточной интенсивности сдвига и плохой дисперсии подходят только для простых производственных сценариев с низким уровнем наполнения (≤50%) и, как правило, не рекомендуются.
- Отношение длины к диаметру (L/D): Необходимо корректировать в зависимости от уровня наполнения карбонатом кальция. Для обычного наполнения (50%-70%) рекомендуемое отношение L/D составляет 48-52; для высокого наполнения (70%-85%) его необходимо увеличить до 52-56, чтобы продлить время пребывания материала в цилиндре (8-15 с), обеспечивая полное смачивание и однородную пластификацию порошка карбоната кальция и смолы-носителя, а также предотвращая появление белых пятен и агломератов в мастербатче из-за недостаточного смешения. Чрезмерно большое отношение L/D может привести к чрезмерной деградации материала, тогда как слишком малое значение ухудшает эффект диспергирования.
- Материал шнека и износостойкая обработка: Порошок карбоната кальция обладает высокой твердостью и сильным абразивным воздействием на шнек, поэтому необходимо выбирать высокоизносостойкие материалы и процессы упрочнения. Рекомендуется изготавливать корпус шнека из быстрорежущей инструментальной стали W6Mo5Cr4V2 с азотированием поверхности (глубина слоя 0,4-0,6 мм, твердость ≥900HV) или нанесением износостойкого покрытия WC-Co. В зоне интенсивного смешения можно использовать цельную конструкцию из сплава, что обеспечит срок службы в 2-3 раза больше, чем у обычных биметаллических шнеков, при условии наполнения карбонатом кальция до 80%. Следует избегать использования обычной углеродистой стали или неупрочненной легированной стали, чтобы предотвратить быстрый износ шнека и деформацию его кромок, что негативно скажется на транспортировке и диспергировании.
- Конфигурация и комбинация секций шнека: Применяется модульная конструкция секций шнека, позволяющая гибко менять их комбинацию в зависимости от рецептуры и уровня наполнения, следуя основной логике «транспортировка – смешение – диспергирование – гомогенизация». В зоне загрузки используются секции с большим шагом для повышения эффективности подачи порошка и предотвращения закупорки; зона смешения оснащена месильными блоками под углом 45°/60° и элементами с обратной нарезкой для усиления диспергирующего сдвигового воздействия и полного разрушения агломератов карбоната кальция; зона гомогенизации использует секции с мелкими канавками для обеспечения однородной пластификации и стабильного давления материала перед экструзией. Для сценариев высокого наполнения количество месильных блоков необходимо увеличить для усиления эффекта сдвига; при производстве мастербатчей для пленок комбинацию секций шнека нужно оптимизировать, снизив интенсивность сдвига во избежание чрезмерного разрушения молекулярных цепей смолы-носителя.
- Диапазон скорости: Скорость вращения шнека должна быть регулируемой и стабильной, в обычном диапазоне 150-300 об/мин для адаптации к различным требованиям по производительности. При низком уровне наполнения скорость можно увеличить (250-300 об/мин) для повышения эффективности производства; при высоком уровне наполнения (≥80%) скорость необходимо снизить (150-200 об/мин), чтобы продлить время пластификации и диспергирования, балансируя производительность и качество продукции. Колебания скорости должны находиться в пределах ±1 об/мин, чтобы избежать колебаний давления экструзии из-за нестабильной скорости, что влияет на однородность гранул мастербатча.
(II) Требования к системе цилиндров
Цилиндр должен соответствовать шнеку, отвечать требованиям износостойкости, равномерного терморегулирования и хорошей герметичности, обеспечивая стабильную полость для пластификации и диспергирования материала.
- Материал и износостойкая обработка: Корпус цилиндра изготавливается из азотированной стали 38CrMoAlA, а в зонах интенсивного смешения и плавления устанавливаются цельные легированные гильзы Cr26MoV (толщина >10 мм, твердость HRC60+). Их износостойкость значительно выше, чем у обычных биметаллических цилиндров (с слоем сплава всего 1-2 мм), что позволяет эффективно противостоять абразивному износу от порошка карбоната кальция и предотвращать застой материала и его деградацию из-за износа внутренней стенки цилиндра. Внутренняя стенка цилиндра должна быть гладкой с шероховатостью поверхности Ra≤0,8 мкм для снижения адгезии материала и сопротивления потоку.
- Конструкция: Применяется сегментированная модульная конструкция с длиной каждого сегмента ≤1,5 м, что удобно для разборки, обслуживания и замены изношенных сегментов, а длина цилиндра может регулироваться в зависимости от производственных потребностей (для адаптации к разным отношениям L/D). Радиальный зазор между цилиндром и шнеком контролируется на уровне 0,1-0,3 мм; для низкого уровня наполнения используется малый зазор (для улучшения способности создания давления), а для высокого — большой (для снижения тепловыделения от сдвига и износа). Загрузочное отверстие имеет конструкцию перевернутого конуса (угол конуса 60°-90°) и оснащено устройством против сводообразования, чтобы решить проблему плохой сыпучести, склонности к агломерации и закупорки загрузочного отверстия порошком карбоната кальция.
- Герметичность: На фланцах цилиндра применяется уплотнение из металлических сильфонов, обеспечивающее отсутствие утечек расплава при высоких температурах и давлениях и компенсирующее деформацию от теплового расширения и сжатия. Соединение между загрузочным отверстием и цилиндром должно быть герметичным для предотвращения утечки пыли, снижения пылевого загрязнения производственной среды и попадания воздуха в цилиндр, что влияет на пластификацию материала.
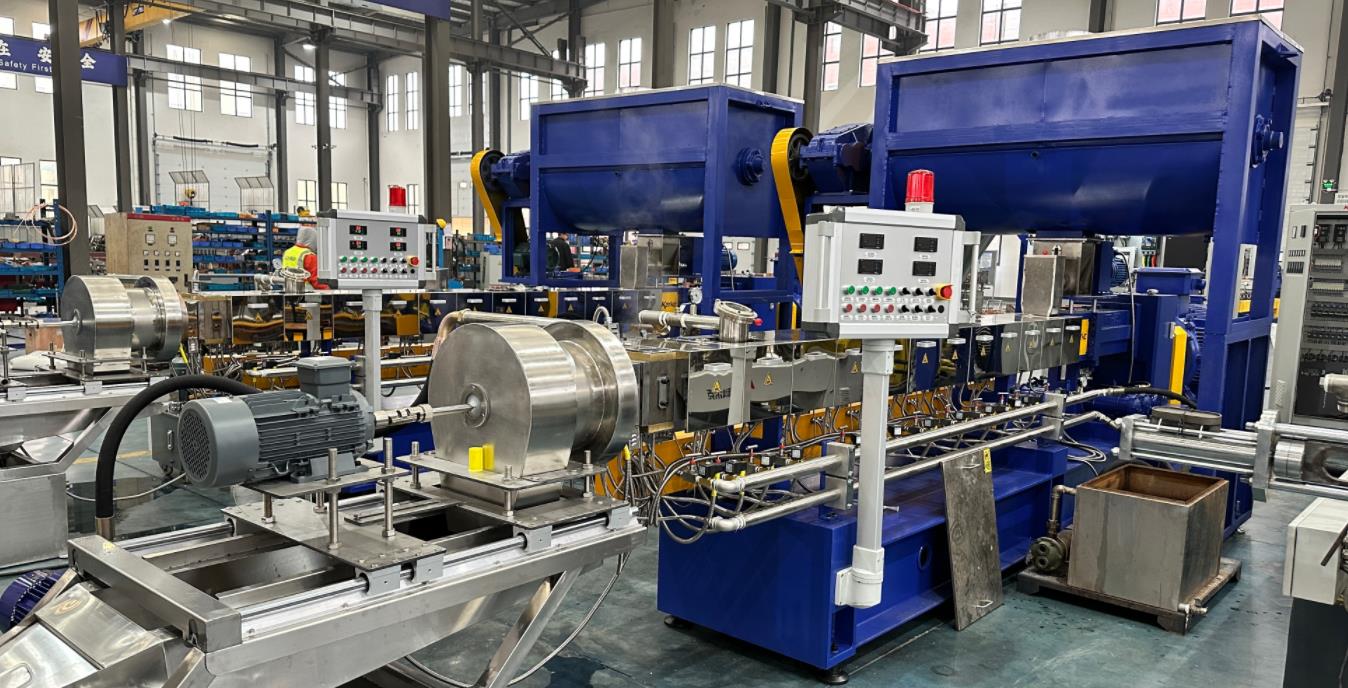
II. Требования к системе подачи
Однородность подачи напрямую влияет на постоянство состава и эффект диспергирования мастербатчей. Специальная система подачи должна быть настроена с учетом характеристик порошка карбоната кальция и масштабов производства для решения проблем возврата воздуха при подаче, сводообразования и неточного дозирования.
- Способ подачи: Применяется комбинированный метод «основная подача + боковая подача» для адаптации к поэтапной подаче различных компонентов. Основное загрузочное отверстие подает смолу-носитель (PE/PP и т.д.), а боковое загрузочное отверстие специально подает предварительно обработанный порошок карбоната кальция, что эффективно предотвращает снижение сыпучести и неравномерную подачу из-за преждевременного смешения порошка и смолы. Для сценариев высокого наполнения (≥80%) необходимо использовать боковой шнековый дозатор CWS для удаления воздуха из порошка за счет принудительной подачи и реверсивных排气ных канавок, устраняя явление «возврата воздуха при подаче».
- Тип дозатора: Выбирается в зависимости от требований к точности производства. Для мелкосерийного производства с частой сменой рецептур можно выбрать объемный дозатор с точностью подачи ±3%; для крупносерийного непрерывного производства, высокого наполнения или высоких требований к точности (например, мастербатчи для пленок) необходимо использовать гравиметрический дозатор с точностью подачи ±0,5%, оснащенный системами автоматической дозагрузки и замкнутого контура управления для корректировки объема подачи в реальном времени, обеспечивая точное и стабильное соотношение карбоната кальция и смолы-носителя.
- Вспомогательная конструкция: Бункер дозатора должен быть оснащен мешалкой и вибрационным устройством для предотвращения агломерации и сводообразования порошка карбоната кальция; подающий шнек использует специальную втулку с undercut-канавками для улучшения захвата материала и предотвращения проскальзывания шнека и снижения производительности из-за добавления смазочных материалов. Система подачи синхронизирована со скоростью основного шнека, чтобы объем подачи соответствовал объему экструзии, предотвращая перегрузку или холостой ход в цилиндре.
III. Требования к системе терморегулирования
Точность и равномерность терморегулирования напрямую влияют на пластификацию смолы-носителя, диспергирование карбоната кальция и качество внешнего вида мастербатчей. Необходимо реализовать зонное точное регулирование температуры во избежание локального перегрева или недостаточной пластификации.
- Зоны терморегулирования: Цилиндр делится минимум на 4 зоны регулирования (зона загрузки, зона пластификации, зона смешения, зона головки), а сердечник шнека может иметь независимое регулирование температуры для реализации режима двойного терморегулирования «цилиндр + шнек». Температуры в разных зонах устанавливаются градиентно в зависимости от типа смолы-носителя. Диапазон температур для обычных носителей PE/PP: зона загрузки 120-140°C (предотвращение сводообразования и преждевременного плавления), зона пластификации 140-160°C (первоначальное плавление смолы-носителя для смачивания порошка карбоната кальция), зона смешения 160-180°C (достаточная пластификация и смешение для разрушения агломератов), зона головки 170-190°C (стабильное формование во избежание деградации расплава).
- Точность терморегулирования: Общая точность регулирования температуры должна достигать ±1°C, а колебания температуры ≤2°C, чтобы избежать деградации смолы-носителя и пожелтения мастербатча из-за локального перегрева или недостаточной пластификации и наличия неплавленых частиц в мастербатче из-за локальной низкой температуры. Нагревательные элементы представляют собой литые алюминиевые или керамические нагреватели с удельной мощностью ≤4 Вт/см² для предотвращения локального перегрева. Система охлаждения сочетает водяное охлаждение (давление воды 0,3-0,5 МПа) и воздушное охлаждение; зона загрузки усиленно охлаждается (температура воды ≤25°C), а зоны смешения и головки охлаждаются по необходимости для обеспечения стабильной температуры.
- Энергосбережение и защита: Устанавливается система рекуперации тепла, использующая тепло от охлаждения цилиндра для предварительного нагрева зоны загрузки, что снижает энергопотребление на 15%-20%. Предусмотрена блокировка по температуре; если температура цилиндра превышает заданное значение на 10°C, автоматически включается устройство охлаждения и подается сигнал тревоги, а при необходимости машина останавливается для предотвращения повреждения оборудования и брака продукции.
IV. Требования к системе вакуумирования (отсоса газов)
После предварительной обработки порошок карбоната кальция может содержать следовые количества влаги и летучих вспомогательных веществ, а воздух легко попадает при подаче. Эти примеси вызывают образование пузырей внутри мастербатча и шероховатость поверхности, ухудшая его качество. Поэтому система вакуумирования должна отвечать требованиям эффективного отсоса газов.
- Конструкция вакуумирования: Применяется конструкция «одноступенчатое или многоступенчатое вакуумное отсасывание». Для обычного производства устанавливается минимум 1 вакуумный порт (расположенный в задней части зоны смешения). Для высокого наполнения и высоких требований к точности (например, мастербатчи для пленок) требуется 2-3 вакуумных порта для раздельного удаления летучих веществ и воздуха, выделяющихся на разных этапах. Вакуумный порт должен иметь плавное соединение с внутренней полостью цилиндра во избежание закупорки порта материалом.
- Требование к разрежению: Разрежение должно быть регулируемым в диапазоне от -0,06 до -0,09 МПа, чтобы обеспечить полное удаление следовой влаги, летучих вспомогательных веществ и воздуха из материала. Устанавливается камера высокого вакуума, особенно подходящая для производства мастербатчей для пленок, что значительно повышает глянцевитость мастербатча и устраняет кристаллиты и пузыри при формовании пленки.
- Вспомогательная конструкция: Вакуумный порт оснащен пылеуловителем для предотвращения выброса пыли карбоната кальция с отработанными газами, что загрязняет окружающую среду и приводит к потере сырья. Устанавливается мониторинг давления вакуумирования; при аномальном давлении из-за закупорки порта автоматически подается сигнал тревоги и предлагается очистка для обеспечения непрерывной и стабильной работы.
V. Требования к вспомогательным системам
(I) Требования к фильтрующему устройству (сменщику сеток)
Используется для фильтрации примесей в материале, недиспергированных агломератов карбоната кальция и деградировавшей смолы, обеспечивая чистоту экструзионного расплава и однородность качества мастербатча. Необходимо использовать гидравлический автоматический сменщик сеток для замены фильтров без остановки машины, избегая потерь производительности и материала из-за простоев на замену сетки. Размер ячеек сетки составляет 80-120 mesh, что может регулироваться в зависимости от требований к точности мастербатча. Также предусмотрена функция сигнализации о засорении сетки для мониторинга давления на сетке в реальном времени и своевременного напоминания о замене.
(II) Требования к системе гранулирования и охлаждения
Эффект гранулирования и охлаждения напрямую влияет на внешний вид, однородность размера гранул и сыпучесть мастербатчей, что должно соответствовать производительности экструдера и назначению мастербатча.
- Способ гранулирования: Для обычного производства рекомендуется процесс горячего резания на торце матрицы с воздушным охлаждением (производительность ≤300 кг/ч). Нож для гранулирования устанавливается на головке машины со скоростью 300-800 об/мин, точно синхронизированной со скоростью экструзии. Подается холодный воздух температурой 2-8°C для быстрого охлаждения гранул, формируя дисковые мастербатчи диаметром 3-5 мм и толщиной около 1 мм, удобные для последующего смешения с матричной смолой. Для высокопроизводительного производства (>300 кг/ч) можно использовать процесс охлаждения на конвейерной ленте с длинным участком воздушного охлаждения (≥15 м) + естественное охлаждение во избежание слипания гранул. Для высоких требований к точности можно применять гранулирование водяным кольцом или подводное гранулирование, обеспечивающее круглые гранулы без пыли, подходящие для полностью автоматизированных линий производительностью свыше 2 тонн в час.
- Требования к охлаждению: Температура охлаждающей среды (холодный воздух, охлаждающая вода) должна быть стабильной во избежание деформации и слипания мастербатча из-за неравномерного охлаждения. Влажность охлажденного мастербатча должна быть ≤0,2%; если влажность превышает норму, необходимо установить вторичное устройство низкотемпературной сушки для предотвращения образования пузырей при последующем использовании.
(III) Требования к системе управления
Необходимо оснастить высокоточную автоматическую систему управления для обеспечения точной регулировки и стабильной работы производственного процесса и снижения ошибок ручного управления.
- Функции управления: Система позволяет в реальном времени контролировать и корректировать ключевые параметры, такие как скорость шнека, температура каждой секции цилиндра, объем подачи, разрежение и давление экструзии. Все параметры могут отображаться в цифровом виде и точно регулироваться, поддерживается сохранение и вызов параметров, что удобно для быстрого переключения между различными рецептурами и спецификациями мастербатчей.
- Синхронизация и защита: Системы подачи, экструзии, гранулирования и охлаждения реализуют синхронное управление для обеспечения согласованной работы всех звеньев. Предусмотрены функции сигнализации и защиты от перегрузки, перегрева, избыточного давления, отсутствия материала и засорения сетки; при возникновении нештатной ситуации машина автоматически останавливается для предотвращения повреждения оборудования и брака продукции. Для крупносерийного производства можно установить модуль Интернета вещей (IoT) для мониторинга состояния оборудования в реальном времени и предиктивного обслуживания, что снижает время простоя более чем на 30%.
VI. Требования адаптации к различным производственным сценариям
В зависимости от различных уровней наполнения карбонатом кальция и назначения мастербатчей конфигурация двухшнекового экструдера должна целенаправленно корректироваться, чтобы оборудование соответствовало производственным потребностям и балансировало эффективность и качество.
- Обычное наполнение (50%-70%): Подходит для универсальных мастербатчей, таких как для литья под давлением и труб. Выбирается соосный двухшнековый экструдер диаметром Φ45-Φ65 мм с отношением L/D 48-52, оснащенный объемным дозатором и одноступенчатым вакуумным отсосом газов, мощностью двигателя 110-160 кВт и производительностью 250-600 кг/ч. Нет необходимости чрезмерно усиливать износостойкую конфигурацию, учитывая соотношение цены и качества и производственную эффективность.
- Высокое наполнение (70%-85%): Подходит для недорогих мастербатчей, таких как для литья под давлением и плоской нити. Выбирается соосный двухшнековый экструдер диаметром Φ65-Φ95 мм с отношением L/D 52-56, оснащенный гравиметрическим дозатором, многоступенчатым вакуумным отсосом газов и цельными легированными цилиндрами/шнеками Cr26MoV, который может быть сопряжен со смесителем внутреннего типа для предварительного смешения, мощностью двигателя 160-600 кВт и производительностью 450-1600 кг/ч. Усилены диспергирующее сдвиговое воздействие и износостойкость для обеспечения однородности при высоком наполнении.
- Мастербатчи для пленок: Подходят для упаковочных пленок, мульчирующих пленок и т.д., требуя отсутствия кристаллитов и высокой прозрачности мастербатча. Выбирается соосный двухшнековый экструдер диаметром Φ52-Φ75 мм с отношением L/D 52, оснащенный высокоточным гравиметрическим дозатором и системой высокого вакуума (разрежение ≥-0,08 МПа). Комбинация секций шнека оптимизирована для снижения интенсивности сдвига, предотвращения деградации смолы и обеспечения того, что дисперсия мастербатча соответствует стандартам без явных агломератов.
- Мастербатчи для плоской нити и тканых мешков: Требуются мастербатчи с высокой прочностью на разрыв. Выбирается двухшнековый экструдер с конструкцией мягкого сдвига для снижения разрушения молекулярных цепей смолы-носителя и сохранения ее механических свойств. Устанавливается стабильная система гранулирования и охлаждения для обеспечения однородного размера гранул мастербатча и предотвращения обрыва нити при производстве плоской нити.
VII. Другие ключевые требования
- Износостойкое обслуживание: Оборудование должно иметь удобные доступы для замены изношенных деталей (секции шнека, легированные гильзы цилиндра, подающие шнеки) для облегчения ежедневного обслуживания и замены и снижения затрат на простой. Рекомендуется использовать специальные инструменты для измерения износа для регулярной проверки состояния шнеков и цилиндров и своевременной замены изношенных частей.
- Контроль энергопотребления: Двигатель представляет собой синхронный двигатель с постоянными магнитами (КПД ≥95%) для обеспечения энергосберегающей работы. Конфигурация шнека и система терморегулирования оптимизированы для снижения удельного энергопотребления. В сценариях высокого наполнения удельное энергопотребление должно контролироваться в разумных пределах, чтобы избежать роста производственных затрат из-за чрезмерного расхода энергии.
- Совместимость: Оборудование должно обладать определенной универсальностью, адаптируясь к различным типам карбоната кальция (например, тяжелый карбонат кальция 1250 mesh с максимальным размером частиц ≤10 мкм) и смолам-носителям (PE, PP и т.д.), что облегчает корректировку рецептур и производство разнообразной продукции. Модульная конструкция позволяет унифицировать компоненты, снижая затраты на обслуживание и модернизацию оборудования.
В заключение, суть двухшнекового экструдера для производства наполненных карбонатом кальция мастербатчей заключается в фокусе на четырех ключевых требованиях: «износостойкость, диспергирование, точность и стабильность», оптимизации износостойкого дизайна и конфигурации шнеков и цилиндров, согласовании с системами точной подачи, терморегулирования и вакуумирования, учете уровня наполнения и назначения продукции для достижения однородного смешения и достаточной пластификации порошка карбоната кальция и смолы-носителя, что в итоге позволяет производить высококачественные и стабильные наполненные мастербатчи, отвечающие требованиям применения.







