

Как один из наиболее широко используемых неорганических наполнителей при переработке пластмасс, наполнительный маточник на основе карбоната кальция широко применяется для производства различных пластиковых изделий, таких как полиэтилен и полипропилен, благодаря своей низкой стоимости и значительному модифицирующему эффекту. Он позволяет эффективно снижать затраты на сырье и повышать жесткость и термостойкость изделий. Однако его производственный процесс включает несколько этапов, таких как предварительная обработка сырья, смешивание, экструзия расплава и гранулирование. Под воздействием различных факторов, таких как свойства сырья, параметры оборудования и контроль процесса, могут возникать различные проблемы с качеством и эффективностью производства. Опираясь на практический опыт производства, в данной статье систематически анализируются ключевые проблемы и предлагаются целевые решения, помогающие предприятиям обеспечить стабильное производство и повысить качество продукции.
I. Общие проблемы и решения на этапе предварительной обработки сырья
Предварительная обработка сырья является основой обеспечения качества наполнительного маточника на основе карбоната кальция. Ключевые виды сырья включают порошок карбоната кальция (тяжелый, легкий или нано-класса), несущую смолу (PE, PP и т.д.) и добавки (связующие агенты, диспергаторы, смазочные материалы и т.д.). Проблемы на этом этапе в основном сосредоточены в трех категориях: агломерация карбоната кальция, несовместимость добавок и избыточное содержание примесей в сырье.
(I) Ключевая проблема 1: Агломерация порошка карбоната кальция
Проявление проблемы
Благодаря сильной поверхностной полярности и большой удельной поверхности порошок карбоната кальция (особенно легкий карбонат кальция и нано-карбонат кальция) склонен к поглощению влаги и агломерации, образуя твердые агломерированные частицы с крупным размером. Если предварительная обработка не является тщательной, такие частицы трудно диспергировать в последующих процессах смешивания и экструзии, что приводит к образованию твердых комков внутри маточника и легко вызывает дефекты поверхности и снижение механических свойств при переработке изделий. Для маточников пленочного класса агломерированные частицы также могут вызывать такие проблемы с качеством, как разрывы пленки и плохая светопропускаемость; особенно если размер агломерированных частиц превышает толщину пленки (обычно менее 10μm), влияние становится более значительным.
Анализ причин
1. Внутренние свойства порошка карбоната кальция: легкий карбонат кальция и нано-карбонат кальция имеют высокое содержание поверхностных гидроксильных групп и сильные межмолекулярные силы, что способствует агломерации; если степень помола тяжелого карбоната кальция недостаточна (например, менее 800 меш) или в процессе помола попадают примеси, также может возникать локальная агломерация.
2. Неправильные условия хранения: порошок карбоната кальция обладает высокой гигроскопичностью. Если влажность среды хранения превышает 60%, порошок склонен поглощать влагу и агломерироваться, усугубляя явление агломерации.
3. Отсутствие эффективной поверхностной активации: отсутствие модификации поверхности карбоната кальция связующими агентами или диспергаторами означает, что гидрофильность поверхности порошка не преобразуется в липофильность, что приводит к плохой совместимости с несущей смолой и легкому повторному агломерированию в процессе смешивания. Кроме того, если карбонат кальция уже был обработан стеариновой кислотой, последующая обработка титанатными связующими агентами снизит эффект связывания и также может привести к проблемам с агломерацией.
Solutions
1. Оптимизация условий хранения: храните порошок карбоната кальция в сухом и проветриваемом складе, контролируйте влажность окружающей среды ≤ 50%, а высота штабелирования порошка не должна превышать 2 метра во избежание спрессовывания и агломерации; своевременно закрывайте открытые мешки с порошком для предотвращения поглощения влаги.
2. Предварительная обработка порошка: для сильно агломерированного порошка сначала используйте высокоскоростной смеситель для предварительного диспергирования при скорости вращения 800-1200 об/мин в течение 5-10 мин, чтобы разрушить рыхлые поверхностные агломераты; если порошок сильно поглощает влагу, во время предварительного диспергирования можно добавить 0,5%-1% осушителя (например, безводный хлорид кальция) или предварительно высушить его в сушильном шкафу при температуре 80-100℃ в течение 2-3 ч для удаления влаги.
3. Обработка поверхностной активации: выберите подходящий связующий агент в зависимости от типа карбоната кальция. Предпочтительно используйте алюминатный связующий агент (в порошкообразной форме, дозировка составляет около 1% от массы порошка), который обладает отличной эффективностью и отсутствием специфического запаха; если необходимо улучшить совместимость, его можно использовать в комбинации с титанатным связующим агентом, но следует избегать конфликта с порошком, обработанным стеариновой кислотой. Во время обработки активации разбавьте связующий агент (разбавленный 1:1 абсолютным этанолом), равномерно распылите его в порошок карбоната кальция при высокоскоростном перемешивании, контролируйте температуру перемешивания на уровне 80-100℃ в течение 10-15 мин, обеспечивая равномерное покрытие поверхности порошка связующим агентом и преобразование его поверхностной полярности. Для карбоната кальция с высоким значением маслопоглощения (например, когда значение маслопоглощения увеличилось с 40 мл/100 мг до 50 мл/100 мг) дозировку связующего агента необходимо увеличить на 30% для обеспечения эффекта активации.
4. Разумный выбор спецификаций порошка: для маточников пленочного класса предпочтителен тяжелый карбонат кальция с помолом 1250 меш, максимальный размер частиц которого не превышает 10μm, что позволяет сбалансировать характеристики, стоимость и сложность обработки; для маточников обычных пластиковых изделий можно выбрать тяжелый карбонат кальция с помолом 800-1000 меш, чтобы снизить производственные затраты и риск агломерации. Нано-карбонат кальция требует использования высокоэффективных диспергаторов, а его дозировка не должна быть слишком высокой (не более 30% от общей массы), чтобы избежать усиления агломерации.
(II) Ключевая проблема 2: Несовместимость добавок
Проявление проблемы
Неразумный выбор или дозировка добавок (связующих агентов, диспергаторов, смазочных материалов и т.д.) приводят к таким проблемам, как неравномерное диспергирование маточника, плохая текучесть расплава, шероховатая поверхность и снижение последующей перерабатываемости. Например, избыток смазочного материала вызывает проскальзывание шнека, снижение производительности, а также влияет на печатаемость и термоусадочные свойства пленочных изделий; недостаток смазочного материала вызывает чрезмерное трение между материалами и оборудованием, что приводит к затрудненной экструзии и появлению царапин на поверхности маточника.
Анализ причин
1. Несоответствие типа добавки и несущей смолы: различные несущие смолы соответствуют разным типам добавок. Например, для носителей на основе PE необходимо использовать воск PE или воск PP, для носителей на основе PP предпочтителен воск PP, а для среднеполярных смол (таких как PS, ABS) необходимо использовать окисленный полиэтиленовый воск. Выбор неправильного типа приведет к неэффективности добавки.
2. Дисбаланс дозировки добавок: недостаточная дозировка связующего агента приводит к неполной активации карбоната кальция; избыточная дозировка приводит к липкости маточника и снижению механических свойств. Недостаточная дозировка диспергатора вызывает неравномерное диспергирование порошка; избыточная дозировка влияет на совместимость между маточником и матричной смолой. Неправильное сочетание внутренних и внешних смазочных материалов приводит к затруднениям в обработке или дефектам поверхности изделий.
3. Некачественные добавки: использование низкокачественных связующих агентов (например, с недостаточной чистотой) приводит к плохому эффекту активации; диспергирующий воск с низкой молекулярной массой (менее 3000) и температурой плавления ниже 110℃ приводит к плохому эффекту диспергирования, а также легко испаряется в головке экструдера, образуя дым.
Solutions
1. Точное соответствие добавок несущей смоле: для маточников с носителем PE используйте воск PE (молекулярная масса около 5000, температура плавления 110-120℃) в качестве диспергатора, стеарат цинка в качестве внутренней смазки и парафин в качестве внешней смазки; для маточников с носителем PP используйте воск PP в качестве диспергатора и EBS в качестве смазки. Для полярных смол (таких как PC, PET) используйте EVA-воск в качестве диспергатора.
2. Контроль диапазона дозировки добавок (от общей массы): связующий агент 0,8%-1,5% (около 1% от дозировки порошка), диспергатор 1%-3%, смазочный материал 0,5%-2% (соотношение внутренней и внешней смазки составляет около 1:1,5). Дозировку смазочного материала для тяжелого карбоната кальция можно соответственно уменьшить, тогда как для легкого карбоната кальция из-за высокого значения маслопоглощения и плохой текучести дозировку внутренних и внешних смазок необходимо увеличить. Если необходимо повысить блеск поверхности маточника, можно добавить 1 часть белого масла или 1-2 части парафина.
3. Выбор высококачественных добавок: выбирайте алюминатные или титанатные связующие агенты с чистотой ≥ 98%; выбирайте диспергирующий воск с молекулярной массой около 5000 и температурой плавления 110-120℃, избегая низкокачественных продуктов, смешанных с парафином низкой молекулярной массы.
4. Оптимизация последовательности добавления добавок: в высокоскоростном смесителе сначала добавьте порошок карбоната кальция, перемешайте и нагрейте до 80℃ на высокой скорости, добавьте связующий агент для активации в течение 10-15 мин, затем добавьте диспергатор и смазочный материал, и наконец добавьте несущую смолу, чтобы обеспечить равномерное диспергирование добавок и избежать локального чрезмерного накопления.
(III) Ключевая проблема 3: Избыточное содержание примесей в сырье
Проявление проблемы
Попадание металлических примесей (таких как железная стружка), осадка, пластиковых примесей и т.д. в сырье приводит к появлению черных точек и твердых комков на поверхности маточника, износу оборудования (такого как шнеки и цилиндры) во время экструзии и даже засорению фильеры, что влияет на непрерывность производства и качество продукции.
Анализ причин
1. Попадание осадка и металлических примесей при производстве порошка карбоната кальция без фильтрации и очистки.
2. Попадание примесей и металлических фрагментов в рециклированную несущую смолу.
3. Во время хранения и транспортировки сырья железная стружка образуется из-за трения с металлическим оборудованием, или попадают примеси из окружающей среды.
Solutions
1. Просеивание сырья: перед складированием просейте порошок карбоната кальция через вибрационное сито (размер ячеек 120-150 меш) для удаления крупнодисперсных примесей; используйте магнитный сепаратор для удаления металлических примесей из несущей смолы (особенно рециклированных материалов), а затем просейте для удаления пластиковых примесей.
2. Защита оборудования: установите устройства магнитной сепарации на трубопроводе подачи сырья и загрузочном отверстии высокоскоростного смесителя для адсорбции металлических примесей; регулярно очищайте резервуары хранения сырья и транспортное оборудование во избежание накопления примесей.
3. Усиление контроля сырья: создайте систему входного контроля сырья, проводите выборочные проверки каждой партии сырья и запрещайте складирование и использование сырья с избыточным содержанием примесей (> 0,1%).
II. Общие проблемы и решения на этапе смешивания
Этап смешивания представляет собой процесс равномерного смешивания предварительно обработанного карбоната кальция, несущей смолы и добавок для образования однородной смеси. Ключевым оборудованием является высокоскоростной смеситель. Общие проблемы включают неравномерное смешивание, агломерацию смеси и слишком высокую или низкую температуру смешивания.
(I) Ключевая проблема 1: Неравномерное смешивание
Проявление проблемы
Неравномерное распределение карбоната кальция, несущей смолы и добавок в смеси, с избыточной концентрацией карбоната кальция в некоторых зонах и накоплением добавок в других, приводит к неравномерности цвета и блеска, большим колебаниям плотности последующего экструдированного маточника, а также легкому появлению цветовых различий на поверхности и нестабильных механических свойств при переработке изделий. Для высоконаполненных маточников неравномерное смешивание также приводит к затруднениям в подаче материала и колебаниям давления экструзии.
Анализ причин
1. Нерациональные параметры смешивания: слишком низкая скорость перемешивания (< 800 об/мин) приводит к недостаточному воздействию на материалы и трудностям равномерного диспергирования; слишком короткое время смешивания (< 15 мин) приводит к неполному смешиванию материалов; неправильная последовательность смешивания приводит к недостаточному контакту добавок с порошком.
2. Дисбаланс соотношения материалов: чрезмерно высокое содержание наполнителя карбоната кальция (например, более 85%) делает невозможным полное покрытие порошка несущей смолой, что приводит к агломерации порошка и трудностям диспергирования; недостаточная дозировка несущей смолы приводит к плохой текучести смеси и увеличению сложности смешивания.
3. Проблемы с оборудованием высокоскоростного смесителя: сильный износ лопастей смесителя приводит к недостаточной силе перемешивания; нерациональный угол наклона лопастей приводит к плохой циркуляции материала и наличию «мертвых зон» смешивания; накопление материала на внутренней стенке оборудования, если его своевременно не очищать, влияет на эффект смешивания.
Solutions
1. Оптимизация параметров смешивания: контролируйте скорость перемешивания на уровне 1000-1500 об/мин, время смешивания — 20-30 мин, а температуру смешивания — 80-100℃ (для обеспечения достаточной активации связующих агентов и равномерного диспергирования добавок). Для высоконаполненных маточников (карбонат кальция 75%-85%) время смешивания можно соответственно увеличить до 30-40 мин для улучшения эффекта диспергирования.
2. Разумный контроль соотношения: контролируйте содержание наполнителя карбоната кальция в соответствии с покрывающей способностью несущей смолы. Массовая доля карбоната кальция в маточниках пленочного класса не должна превышать 80%, а массовая доля несущей смолы не должна быть менее 13%; содержание наполнителя карбоната кальция в обычных маточниках контролируется на уровне 50%-70%, чтобы обеспечить полное покрытие порошка несущей смолой.
3. Оптимизация последовательности смешивания: добавляйте материалы в следующем порядке: «порошок карбоната кальция → связующий агент (активация) → диспергатор → смазочный материал → несущая смола». После добавления каждого материала перемешивайте в течение 5-10 мин перед добавлением следующего, чтобы избежать накопления добавок.
4. Техническое обслуживание и регулировка оборудования: регулярно проверяйте лопасти смесителя и своевременно заменяйте их при сильном износе; регулируйте угол наклона лопастей для обеспечения плавной циркуляции материала и устранения «мертвых зон» смешивания; своевременно очищайте накопления материала на внутренней стенке оборудования после каждого смешивания во избежание перекрестного загрязнения.
(II) Ключевая проблема 2: Агломерация смеси
Проявление проблемы
Смесь образует крупные агломераты (диаметр > 10 мм), которые трудно попадают в загрузочное отверстие экструдера, или не могут быть полностью расплавлены и диспергированы после попадания, что приводит к затрудненной экструзии и наличию твердых комков внутри маточника.
Анализ причин
1. Слишком высокая температура смешивания: если температура смешивания превышает температуру плавления несущей смолы (например, для носителя PE температура > 130℃), несущая смола предварительно плавится и прилипает к порошку карбоната кальция, образуя агломераты.
2. Недостаточная дозировка смазочного материала: чрезмерное трение между материалами и внутренней стенкой оборудования, а также между материалами приводит к прилипанию материалов и агломерации; особенно легкий карбонат кальция из-за плохой текучести более склонен к агломерации.
3. Слишком высокое содержание влаги в материалах: карбонат кальция или несущая смола поглощают влагу, и влага вызывает прилипание материалов и агломерацию в процессе смешивания; в высоконаполненных системах порошок имеет высокое содержание воздуха и плохой отвод воздуха, что также приводит к агломерации материалов.
Solutions
1. Контроль температуры смешивания: контролируйте температуру смешивания в зависимости от типа несущей смолы. Температура смешивания для носителя PE составляет 80-100℃, а для носителя PP — 90-110℃, избегая превышения температуры плавления несущей смолы.
2. Регулировка дозировки смазочного материала: соответственно увеличьте дозировку смазочного материала (не более 2,5%), предпочтительно используйте комбинацию внутренних и внешних смазок для снижения трения материалов; для легкого карбоната кальция можно дополнительно добавить 0,5% белого масла для улучшения текучести и снижения агломерации.
3. Снижение содержания влаги в материалах: предварительно высушите карбонат кальция и несущую смолу, обеспечив содержание влаги в карбонате кальция ≤ 0,3%, а в несущей смоле ≤ 0,2%; в процессе смешивания можно открыть выпускное отверстие смесителя для своевременного удаления влаги и воздуха из материалов во избежание прилипания из-за влаги. Для высоконаполненного порошка можно использовать боковой дозатор с функцией дегазации для отвода воздуха из порошка.
4. Обработка агломератов: для небольших образовавшихся агломератов просейте их через сито (80 меш) после смешивания, чтобы разрушить агломераты; крупные агломераты можно измельчить и повторно смешать или непосредственно утилизировать, чтобы не влиять на последующее производство.
(III) Ключевая проблема 3: Слишком высокая или низкая температура смешивания
Проявление проблемы
Слишком высокая температура смешивания: несущая смола предварительно плавится и агломерируется, смесь имеет плохую текучесть, что затрудняет последующую экструзию, а добавки легко испаряются, снижая их эффективность; слишком низкая температура смешивания: связующий агент не может быть полностью активирован, добавки диспергируются неравномерно, совместимость между карбонатом кальция и несущей смолой плохая, а дисперсионные характеристики маточника неудовлетворительны.
Анализ причин
1. Неисправность нагревательного устройства смесителя: повреждение нагревательного элемента или неисправность регулятора температуры приводят к слишком высокой или низкой температуре;
2. Неправильная регулировка скорости перемешивания: слишком высокая скорость вращения приводит к чрезмерному тепловыделению из-за трения материалов, что вызывает повышение температуры; слишком низкая скорость вращения приводит к недостаточному тепловыделению от трения, не позволяя достичь требуемой температуры;
3. Влияние температуры окружающей среды: зимой температура окружающей среды слишком низкая, предварительный нагрев смесителя недостаточен, и трудно достичь установленной температуры; летом температура окружающей среды слишком высокая, тепловыделение от трения материалов накладывается на температуру окружающей среды, что приводит к чрезмерному повышению температуры.
Solutions
1. Проверка и техническое обслуживание оборудования: регулярно проверяйте нагревательный элемент смесителя и регулятор температуры для обеспечения нормальной работы оборудования; предварительно прогревайте смеситель (время прогрева 10-15 мин) перед каждым запуском и добавляйте материалы только после достижения установленной температуры.
2. Регулировка скорости перемешивания: регулируйте скорость вращения в реальном времени в зависимости от температуры смешивания. При слишком высокой температуре соответственно снижайте скорость вращения (например, с 1500 об/мин до 1200 об/мин); при слишком низкой температуре соответственно увеличивайте скорость вращения для увеличения тепловыделения от трения.
3. Регулировка температуры окружающей среды: устанавливайте теплоизоляционные устройства вокруг смесителя зимой для снижения потерь тепла; усиливайте вентиляцию цеха летом для снижения температуры окружающей среды и предотвращения чрезмерного нагрева материалов.
4. Мониторинг температуры в реальном времени: во время процесса смешивания наблюдайте за прибором контроля температуры в реальном времени. Если температура отклоняется от установленного значения (±5℃), своевременно регулируйте скорость вращения или мощность нагрева, чтобы обеспечить стабильное нахождение температуры смешивания в пределах установленного диапазона.
III. Общие проблемы и решения на этапе экструзии расплава
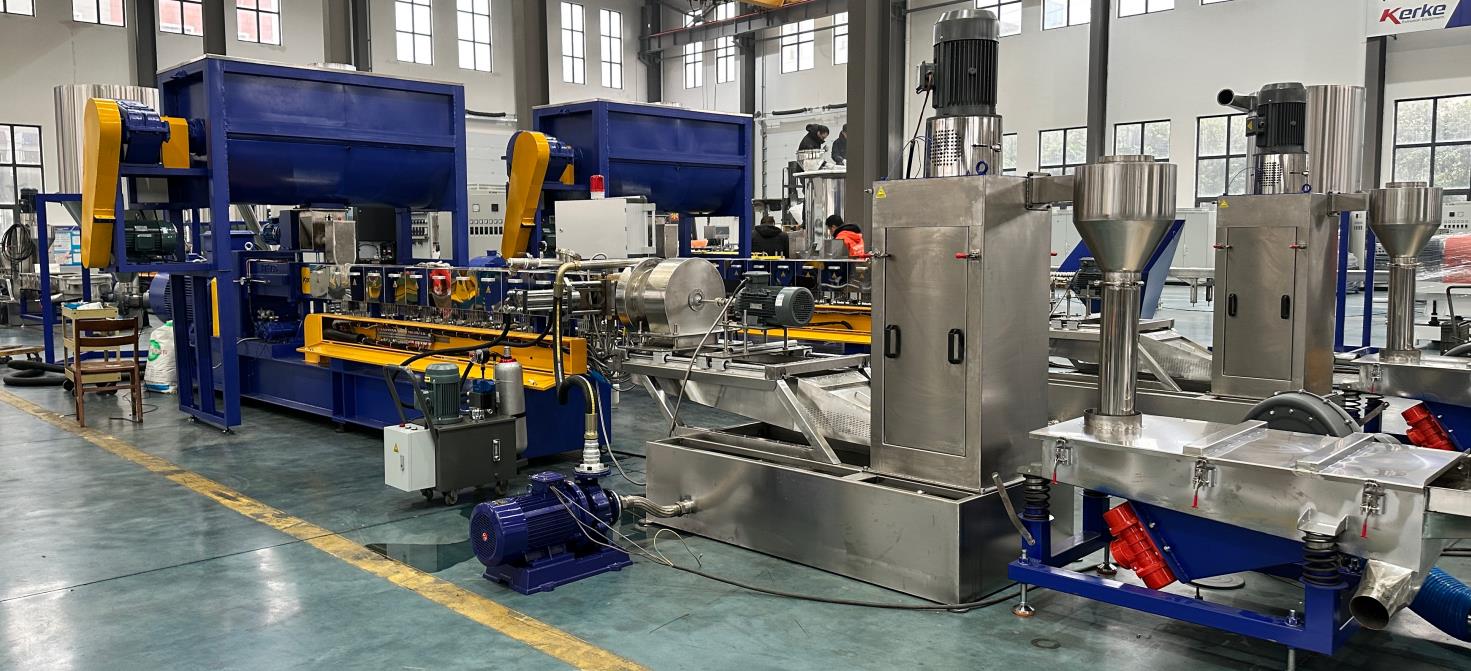
Экструзия расплава является ключевым этапом в производстве наполнительного маточника на основе карбоната кальция. Ключевым оборудованием является двухшнековый экструдер (предпочтительно параллельный двухшнековый экструдер с соосным вращением шнеков, который обладает лучшими характеристиками по сравнению с одношнековым экструдером). Его функция заключается в плавлении, пластификации, сдвиговом воздействии и диспергировании смеси для образования однородного расплава, который затем экструзируется через фильеру. Общие проблемы на этом этапе включают нестабильную экструзию, разрушение расплава (мелт-фрактур), чрезмерный износ шнека и цилиндра, засорение фильеры и низкую производительность.
(I) Ключевая проблема 1: Нестабильная экструзия
Проявление проблемы
Ток двигателя экструдера сильно колеблется (значение колебаний > 10 А), а скорость потока расплава, экструзируемого из фильеры, неравномерна, что приводит к неравномерности размера гранул и большим колебаниям плотности последующих гранулированных частиц, а также даже к обрыву жгутов. Для высоконаполненных маточников также может возникать «перелив материала» или «отсутствие подачи» в загрузочном отверстии.
Анализ причин
1. Нестабильная подача: агломерация и плохая текучесть смеси приводят к неравномерной подаче в загрузочное отверстие; колебания скорости вращения дозатора приводят к неравномерности количества подачи материала; высокое содержание воздуха и плохой отвод воздуха из высоконаполненного порошка приводят к обратному потоку при подаче, вызывая «перелив материала» или «отсутствие подачи».
2. Нерациональные параметры экструзии: колебания температуры каждой секции цилиндра и нестабильная скорость вращения шнека приводят к неравномерной пластификации расплава и колебаниям давления; несущая смола с высоким индексом расплава склонна вызывать колебания давления экструзии, влияя на стабильность экструзии.
3. Износ шнека и цилиндра: сильный износ шнеков и цилиндров приводит к неравномерной пластификации и сдвиговому воздействию на материалы, что вызывает колебания давления экструзии; карбонат кальция имеет высокую твердость, и длительная эксплуатация легко приводит к износу шнеков и цилиндров, усугубляя нестабильность экструзии.
4. Неравномерная вязкость расплава: неравномерное смешивание смеси и плохое диспергирование карбоната кальция приводят к колебаниям вязкости расплава и неравномерности скорости потока при экструзии.
Solutions
1. Стабильная подача материала: убедитесь, что смесь не имеет агломератов и обладает хорошей текучестью, просейте ее через сито перед подачей; отрегулируйте скорость вращения дозатора для поддержания стабильного количества подачи (значение колебаний ≤ 5%); для высоконаполненного порошка используйте боковой двухшнековый дозатор CWS для принудительного отвода воздуха и уплотнения, а также используйте обратный выпускной канал бокового дозатора для экструзии воздуха из порошка во избежание обратного потока при подаче. Для порошка с крайне низкой насыпной плотностью (такого как тальк, сверхтонкий карбонат кальция) используйте специальный принудительный дозатор.
2. Оптимизация параметров экструзии: установите температуру каждой секции цилиндра в соответствии с типом несущей смолы (носитель PE: зона загрузки 120-140℃, зона плавления 150-170℃, головная зона 160-180℃; носитель PP: зона загрузки 130-150℃, зона плавления 160-180℃, головная зона 170-190℃), а колебания температуры контролируйте в пределах ±3℃; скорость вращения шнека контролируйте на уровне 300-500 об/мин, поддерживая стабильность и избегая частых регулировок. Оптимизируйте распределение сдвиговых элементов шнека для обеспечения стабильной транспортировки при низком противодавлении и смягчения колебаний давления, вызванных несущей смолой с высоким индексом расплава.
3. Техническое обслуживание оборудования: Регулярно проверяйте износ шнеков и цилиндров и своевременно заменяйте их при сильном износе; выбирайте износостойкие компоненты оборудования. Цилиндр в ключевой зоне采用 цельная легированная гильза Cr26MoV (твердость HRC60+), а смесительные элементы выполнены из быстрорежущей инструментальной стали W6Mo5Cr4V2, что позволяет продлить срок службы основных компонентов в 2–3 раза по сравнению с обычными биметаллическими цилиндрами. Регулярно удаляйте накопления материала на шнеке и цилиндре, чтобы избежать влияния застарелых отложений на качество пластификации.
4. Повышение однородности смеси: Оптимизируйте процесс смешения для обеспечения равномерного распределения карбоната кальция и добавок и снижения колебаний вязкости расплава; для высоконаполненных мастер-гранул можно применять двухэтапный метод смешения: сначала активируйте и смешайте карбонат кальция с диспергатором иcoupling agent (связующим агентом), затем тщательно смешайте с несущей смолой для повышения однородности смеси.
(II) Ключевая проблема 2: Разрушение расплава (Melt Fracture)
Проявление проблемы
Расплав, экструзируемый из головки матрицы, имеет шероховатую поверхность, складки, трещины или дефекты типа «акулий кожи», что приводит к неравномерности поверхности и цвета мастер-гранул, серьезно влияет на качество внешнего вида продукта и легко вызывает поверхностные дефекты при последующей переработке.
Анализ причин
1. Слишком высокая вязкость расплава: Чрезмерно высокое содержание наполнителя карбоната кальция и недостаточное количество смазки приводят к чрезмерно высокой вязкости расплава, в результате чего на расплав во время экструзии действуют избыточные силы сдвига, вызывающие разрушение расплава;
2. Слишком низкая температура цилиндра: Недостаточная пластификация расплава и принудительная экструзия неполностью расплавленных материалов приводят к поверхностным дефектам расплава;
3. Слишком низкая температура головки матрицы или недостаточная гладкость отверстия матрицы: Чрезмерно низкая температура головки матрицы приводит к быстрому охлаждению расплава при выходе, что вызывает неравномерную усадку поверхности; царапины и накопления материала на отверстии матрицы создают трение для расплава во время экструзии, приводя к шероховатой поверхности.
4. Слишком высокая скорость вращения шнека: Скорость сдвига слишком высока и превышает допустимый предел для расплава, что вызывает разрушение расплава.
Solutions
1. Снижение вязкости расплава: Умеренно уменьшите содержание наполнителя карбоната кальция (не более 70%) или увеличьте количество смазки (не более 2,5%), чтобы улучшить текучесть расплава; выберите несущую смолу с низкой вязкостью (индекс расплава 10–20 г/10 мин) для снижения вязкости расплава.
2. Оптимизация температурных параметров: Умеренно повысьте температуру зоны плавления цилиндра и головки (на 5–10 °C), чтобы обеспечить достаточную пластификацию расплава; увеличьте температуру головки матрицы на 5–10 °C выше температуры головки, чтобы избежать быстрого охлаждения расплава при выходе. Для вспенивающегося мастер-гранулята EVA температура зоны обработки экструзии расплава контролируется в диапазоне 160–180 °C, а температура головки матрицы составляет 170–190 °C для обеспечения достаточной пластификации.
3. Обслуживание головки матрицы: Регулярно удаляйте накопления материала в головке матрицы, чтобы избежать старения и прилипания отложений; полируйте отверстие матрицы, обеспечивая его гладкость, отсутствие царапин и равномерность размеров; при сильном износе головки матрицы своевременно заменяйте компоненты отверстия матрицы.
4. Регулировка скорости вращения шнека: Умеренно снизьте скорость вращения шнека (до 300–400 об/мин), чтобы уменьшить скорость сдвига и избежать чрезмерных сил сдвига на расплав; одновременно регулируйте давление в отверстии матрицы для обеспечения стабильной экструзии расплава.
(III) Ключевая проблема 3: Чрезмерный износ шнека и цилиндра
Проявление проблемы
После длительного производства зазор между шнеком и цилиндром увеличивается, эффективность пластификации и сдвига материалов снижается, производительность экструзии падает, качество мастер-гранул ухудшается (например, неравномерное распределение и колебания плотности), а также может происходить утечка материала; частота технического обслуживания оборудования возрастает, а производственные затраты увеличиваются. Обычные биметаллические цилиндры обычно требуют замены примерно через полгода, что влияет на непрерывность производства.
Анализ причин
1. Высокая твердость карбоната кальция: Карбонат кальция (твердость по Моосу 3–4) является твердым порошком, который при длительном контакте трется о шнеки и цилиндры, вызывая износ компонентов; особенно для высоконаполненных мастер-гранул (содержание карбоната кальция более 75%) износ более интенсивный.
2. Чрезмерное содержание примесей в сырье: Смешивание металлических примесей, осадка и других твердых частиц в сырье усугубляет износ шнеков и цилиндров;
3. Нерациональные параметры экструзии: Слишком низкая температура цилиндра приводит к недостаточной пластификации расплава, а твердые частицы карбоната кальция усиливают трение о шнеки и цилиндры; чрезмерно высокая скорость вращения шнека и избыточные силы сдвига также усугубляют износ.
4. Низкое качество материалов компонентов оборудования: Твердость материала шнеков и цилиндров недостаточна (например, обычная легированная сталь), а износостойкость низкая; обычные биметаллические цилиндры имеют только тонкий слой сплава (1–2 мм) и выводятся из строя после его износа.
Solutions
1. Оптимизация качества сырья: Строго контролируйте содержание примесей в сырье, удаляйте металлические примеси, осадок и другие твердые частицы путем просеивания и магнитной сепарации; выбирайте порошок карбоната кальция с равномерной дисперсностью и гладкой поверхностью для снижения трения и износа.
2. Оптимизация параметров экструзии: Обеспечьте стабильную температуру цилиндра и достаточную пластификацию расплава, чтобы снизить трение между твердыми частицами и шнеками/цилиндрами; разумно контролируйте скорость вращения шнека, избегайте чрезмерной скорости (не более 500 об/мин) и снижайте силы сдвига.
3. Выбор износостойких компонентов оборудования: Шнек изготовлен из легированной стали 38CrMoAlA с азотированием (твердость поверхности ≥ HRC65) для повышения износостойкости; цилиндр采用 цельная легированная гильза Cr26MoV (толщина > 10 мм, твердость HRC60+) вместо обычного биметаллического цилиндра, что позволяет продлить срок службы компонентов в 2–3 раза по сравнению с обычными биметаллическими цилиндрами. Для производства высоконаполненных мастер-гранул можно выбрать оборудование SAT-T с тремя шнеками, которое обеспечивает увеличение производительности на 30–50% по сравнению с традиционными двухшнековыми машинами при том же энергопотреблении и одновременно снижает износ.
4. Усиление технического обслуживания оборудования: Регулярно проверяйте зазор между шнеком и цилиндром, своевременно регулируйте или заменяйте их при чрезмерном увеличении зазора; после каждого производственного цикла очищайте шнек и цилиндр чистой несущей смолой (например, PE, PP), чтобы избежать остатков частиц карбоната кальция и снизить износ; регулярно добавляйте смазочное масло в оборудование для снижения трения компонентов.
(IV) Ключевая проблема 4: Засорение головки матрицы
Проявление проблемы
Канал головки матрицы блокируется неспластифицированными материалами, примесями или застарелыми отложениями материала, что приводит к неравномерной экструзии расплава, обрыву жгутов или даже невозможности экструзии, вынуждая останавливать производство для очистки и снижая эффективность.
Анализ причин
1. Чрезмерное содержание примесей в сырье: Металлические примеси, осадок, пластиковые примеси и т.д. в сырье переносятся расплавом к головке матрицы во время экструзии, блокируя канал головки;
2. Недостаточная пластификация материала: Слишком низкая температура цилиндра и слишком медленная скорость вращения шнека приводят к неполному плавлению смеси, а неспластифицированная несущая смола или агломераты карбоната кальция блокируют головку матрицы;
3. Несвоевременная очистка после перерыва в производстве: При остановке производства расплав в головке матрицы не очищается своевременно, затвердевает после охлаждения и блокирует канал головки;
4. Остатки летучих добавок: Смазки, связующие агенты и другие добавки испаряются при высоких температурах, а остаточные вещества накапливаются в головке матрицы; если они не очищаются длительное время, образуются отложения материала, блокирующие канал.
Solutions
1. Строгий контроль качества сырья: Усильте просеивание и магнитную сепарацию сырья для удаления примесей и предотвращения их попадания в экструдер;
2. Обеспечение достаточной пластификации материала: Оптимизируйте температуру цилиндра и скорость вращения шнека, чтобы обеспечить достаточную пластификацию расплава и отсутствие неспластифицированных материалов; запрещайте подачу неравномерно смешанной смеси в экструдер во избежание блокировки головки матрицы агломератами.
3. Стандартизация процедуры остановки: При перерыве или остановке производства сначала выключите нагревательные элементы, продолжайте вращать шнек в течение 5–10 мин для экструзии всего расплава из цилиндра и головки матрицы, затем останавливайте оборудование; после остановки своевременно очищайте головку матрицы высокотемпературным очистителем или чистой несущей смолой для удаления остатков расплава.
4. Регулярная очистка головки матрицы: После каждого дневного производственного цикла разбирайте головку матрицы и удаляйте отложения материала и остатки добавок из канала медной щеткой (во избежание царапин отверстия матрицы); проводите тщательную очистку раз в неделю для удаления застарелых отложений в головке.
IV. Типичные проблемы и решения на этапе гранулирования
Этап гранулирования включает охлаждение, резку и сушку расплава, экструзируемого из головки матрицы экструдера, для получения однородных гранул мастер-гранул. Типичные проблемы включают неравномерный размер частиц, слипание частиц, шероховатую поверхность частиц и неполную сушку.
(I) Ключевая проблема 1: Неравномерный размер частиц
Проявление проблемы
Диаметр и длина гранул мастер-гранул значительно варьируются (отклонение > 0,5 мм), некоторые частицы слишком крупные, слишком мелкие или имеют форму длинных полос, что влияет на текучесть и последующие характеристики переработки мастер-гранул, а также способствует расслоению при упаковке.
Анализ причин
1. Нестабильная экструзия: Неравномерная скорость потока расплава и колебания давления приводят к неравномерной толщине жгута расплава, экструзируемого из головки матрицы, что вызывает неравномерный размер частиц после гранулирования;
2. Нерациональные параметры гранулирования: Скорость вращения ножей не соответствует скорости экструзии расплава (слишком высокая скорость ножей приводит к слишком коротким частицам; слишком низкая — к слишком длинным); слишком большой зазор между ножами вызывает деформацию жгута расплава при резке, что приводит к неравномерному размеру частиц.
3. Неравномерное охлаждение: Скорость охлаждения жгутов расплава непостоянна, некоторые жгуты разрезаются до полного охлаждения и легко деформируются, что приводит к неравномерному размеру частиц;
4. Неравномерный размер каналов головки матрицы: Чрезмерно большое отклонение диаметра канала головки матрицы приводит к неравномерной толщине экструзируемого жгута расплава, что вызывает неравномерный размер частиц после гранулирования.
Solutions
1. Стабильная экструзия: Оптимизируйте параметры экструзии для обеспечения стабильной скорости потока и давления расплава, а также равномерной толщины экструзируемого жгута;
2. Оптимизация параметров гранулирования: Регулируйте скорость вращения ножей в соответствии со скоростью экструзии расплава, чтобы обеспечить соответствие (например, при скорости экструзии 10–15 м/мин скорость вращения ножей составляет 500–800 об/мин); регулируйте зазор между ножами до 0,1–0,3 мм во избежание деформации частиц из-за слишком большого зазора.
3. Равномерное охлаждение: Обеспечьте равномерную температуру воды в ванне охлаждения (контроль на уровне 20–30 °C) и стабильную скорость потока воды, чтобы жгут расплава равномерно охлаждался после погружения; для высокопроизводительных сценариев (> 300 кг/ч, диаметр экструдера ≥ Φ72 мм) используйте конвейерное охлаждение вместо воздушного охлаждения при горячей резке на торце матрицы во избежание деформации частиц из-за недостаточного охлаждения.
4. Обслуживание головки матрицы: Регулярно проверяйте размеры каналов головки матрицы, ремонтируйте или заменяйте головку при чрезмерных отклонениях размеров, обеспечивая равномерность размеров каналов (отклонение ≤ 0,1 мм).
(II) Ключевая проблема 2: Слипание частиц
Проявление проблемы
Гранулы мастер-гранул слипаются друг с другом, образуя крупные блоки, которые трудно диспергировать, что влияет на упаковку и последующую переработку; в тяжелых случаях слипшийся гранулят необходимо вручную дробить, увеличивая производственные затраты.
Анализ причин
1. Неполное охлаждение: Жгут расплава поступает на этап гранулирования до полного охлаждения (температура > 40 °C), и температура частиц после резки слишком высока, что приводит к взаимному слипанию; чрезмерно высокая температура воды в ванне охлаждения (> 35 °C) ухудшает эффективность охлаждения и также вызывает слипание.
2. Чрезмерное количество смазки: Количество смазки превышает 2,5%, делая поверхность мастер-гранул липкой и склонной к взаимному слипанию; особенно низкомолекулярные смазки легко мигрируют на поверхность частиц, усугубляя слипание.
3. Недостаточная сушка: Гранулированный гранулят не сушится своевременно, и остаточная влага на поверхности приводит к слипанию частиц; слишком низкая температура сушки и недостаточное время приводят к неполному удалению влаги, что также вызывает слипание.
4. Слишком высокая температура частиц: Гранулированный гранулят упаковывается до охлаждения до комнатной температуры, остаточное тепло частиц приводит к размягчению поверхности и взаимному слипанию.
Solutions
1. Усиление охлаждения: Снизьте температуру воды в ванне охлаждения (контроль на уровне 20–30 °C), увеличьте время охлаждения жгута расплава в ванне (≥ 10 с), обеспечив полное охлаждение жгута (температура ≤ 35 °C) перед гранулированием; для склонных к слипанию мастер-гранул можно добавить небольшое количество антиадгезива (например, талька, дозировка ≤ 0,5%) в ванну охлаждения для снижения слипания.
2. Регулировка количества смазки: Контролируйте количество смазки на уровне 0,5–2%, избегая избытка; выбирайте высокомолекулярные смазки (например, PE-воск, PP-воск) для снижения миграции смазки и предотвращения липкости поверхности частиц.
3. Своевременная сушка: Немедленно отправляйте гранулированный гранулят в сушилку, контролируйте температуру сушки на уровне 80–100 °C и время сушки 10–15 мин для обеспечения содержания влаги ≤ 0,2%; охладите высушенный гранулят до комнатной температуры перед упаковкой.
4. Оптимизация упаковки: Используйте дышащие упаковочные материалы, контролируйте температуру гранулята ≤ 30 °C при упаковке во избежание накопления остаточного тепла частиц после упаковки и последующего слипания; добавляйте небольшое количество десиканта (осушителя) при упаковке для предотвращения поглощения влаги и слипания.
(III) Ключевая проблема 3: Неполная сушка
Проявление проблемы
Поверхность мастер-гранул влажная и агломерированная, содержание влаги превышает 0,3%, что способствует образованию плесени и агломерации после упаковки. При последующей переработке легко образуются пузыри и поверхностные дефекты, а также нарушается совместимость между мастер-гранулами и матричной смолой.
Анализ причин
1. Нерациональные параметры сушки: Слишком низкая температура сушки (< 80 °C) и слишком короткое время (< 10 мин) не позволяют полностью удалить влагу с поверхности гранулята; недостаточный объем воздуха в сушилке и плохая циркуляция горячего воздуха приводят к низкой эффективности сушки.
2. Поглощение влаги после охлаждения: Высушенный гранулят контактирует с воздухом до охлаждения до комнатной температуры, влага из воздуха адсорбируется гранулятом, приводя к влажной поверхности;
3. Проблемы оборудования сушилки: Повреждение нагревательного элемента и неисправность системы циркуляции горячего воздуха приводят к неравномерной температуре сушки и недостаточному объему воздуха; накопления материала внутри сушилки ухудшают эффективность сушки.
Solutions
1. Оптимизация параметров сушки: Контролируйте температуру сушки на уровне 80–100 °C и время сушки 10–15 мин, регулируя их в зависимости от содержания влаги (увеличивайте время при высоком содержании влаги); регулируйте объем воздуха в сушилке для обеспечения плавной циркуляции горячего воздуха и полного контакта гранулята с горячим воздухом.
2. Предотвращение поглощения влаги после охлаждения: Сначала охладите высушенный гранулят до комнатной температуры (≤ 30 °C) в сушилке, затем выгружайте его; немедленно герметично упаковывайте после выгрузки во избежание контакта с влажным воздухом.
3. Обслуживание сушилки: Регулярно проверяйте нагревательный элемент и систему циркуляции горячего воздуха для обеспечения нормальной работы оборудования; удаляйте накопления материала внутри сушилки после каждого производственного цикла, чтобы не ухудшать эффективность сушки; регулярно заменяйте десикант в сушилке (если имеется) для повышения способности к осушению.
V. Типичные проблемы и решения на этапе постобработки и хранения готовой продукции
Этап постобработки и хранения готовой продукции включает просеивание, упаковку и хранение мастер-гранул. Типичные проблемы включают чрезмерное содержание примесей в готовой продукции, повреждение упаковки и агломерацию при хранении, что напрямую влияет на конечное качество и эффективность использования гранулята.
(I) Ключевая проблема 1: Чрезмерное содержание примесей в готовой продукции
Проявление проблемы
Смешивание твердых комков, металлических примесей, пластиковых примесей и т.д. в готовом грануляте приводит к появлению черных точек и дефектов на поверхности при последующей переработке, а также вызывает износ перерабатывающего оборудования.
Анализ причин
1. Отсутствие просеивания на этапе гранулирования: Гранулированный гранулят не просеивается, и неразрезанные длинные полосы, слипшиеся блоки и другие примеси попадают в продукт;
2. Загрязнение на этапе упаковки: Упаковочные материалы (например, тканые мешки) сами содержат примеси, или среда упаковки не чистая, что приводит к попаданию пыли и примесей;
3. Остаточные примеси в оборудовании: Накопления материала и примеси в сушилке и транспортном оборудовании попадают в готовый гранулят.
Solutions
1. Просеивание готовой продукции: Просеивайте гранулированный и высушенный гранулят на вибрационном сите (размер ячеек 80–100 mesh) для удаления твердых комков, длинных полос, слипшихся блоков и других примесей; повторно пропускайте просеянный гранулят через магнитный сепаратор для удаления металлических примесей.
2. Стандартизация этапа упаковки: Выбирайте чистые упаковочные материалы без примесей (например, тканые мешки пищевого класса), проверяйте чистоту материалов перед упаковкой; поддерживайте чистоту среды упаковки во избежание попадания пыли и примесей; операторы должны носить чистые перчатки и маски при упаковке для предотвращения искусственного загрязнения.
3. Очистка оборудования: После каждого производственного цикла тщательно удаляйте остатки гранулята и примеси из сушилки, транспортного и просеивающего оборудования во избежание перекрестного загрязнения.
(II) Ключевая проблема 2: Агломерация при хранении
Проявление проблемы
После хранения готового гранулята в течение некоторого времени частицы слипаются, образуя крупные блоки, которые трудно диспергировать, что влияет на последующую переработку; в тяжелых случаях агломерированный гранулят не может нормально подаваться, приводя к остановке процесса.
Анализ причин
1. Чрезмерно высокое содержание влаги: Неполная сушка, содержание влаги > 0,3%, приводит к поглощению влаги и агломерации при хранении;
2. Влажная среда хранения: Влажность склада > 60%, гранулят поглощает влагу, поверхность размягчается и слипается, образуя агломераты;
3. Чрезмерно высокая высота штабелирования: Высота штабеля превышает 2,5 метра, нижние слои подвергаются сжатию, что приводит к взаимному слипанию и агломерации;
4. Плохая герметичность упаковки: Упаковочные материалы плотно не запечатаны, влага из воздуха проникает внутрь, вызывая поглощение влаги и агломерацию гранулята.
Solutions
1. Обеспечение сушки гранулята: Строго контролируйте содержание влаги в готовом грануляте ≤ 0,2%, запрещайте складирование и хранение неполностью высушенного гранулята;
2. Оптимизация среды хранения: Храните гранулят в сухом, проветриваемом и прохладном складе, контролируйте влажность ≤ 50% и температуру 15–30 °C, избегая прямых солнечных лучей и дождя;
3. Стандартизация штабелирования: Высота штабеля не должна превышать 2 метров, используйте поддоны для предотвращения сжатия нижних слоев; гранулят разных партий и спецификаций складывайте отдельно во избежание путаницы и сжатия.
4. Герметичная упаковка: Используйте упаковочные материалы с хорошей герметичностью, запечатывайте их своевременно после упаковки во избежание проникновения влаги; для гранулята длительного хранения можно добавить небольшое количество десиканта в упаковку для дополнительной защиты от влаги.
VI. Заключение
В процессе производства наполняющих мастер-гранул на основе карбоната кальция возникновение различных проблем связано преимущественно с четырьмя факторами: свойствами сырья, параметрами оборудования, контролем процесса и условиями окружающей среды; проблемы на каждом этапе взаимосвязаны (например, неравномерное смешение сырья приводит к нестабильной экструзии и неравномерным гранулам). Для обеспечения стабильного производства и повышения качества продукта необходимо контролировать качество сырья на входе, оптимизировать параметры процесса на каждом этапе, усиливать техническое обслуживание и управление оборудованием, а также стандартизировать процессы постобработки и хранения готовой продукции.
В реальном производстве необходимо корректировать параметры процесса и соотношение сырья в зависимости от масштаба производства, состояния оборудования и назначения продукта (например, пленочный класс, литьевой класс), создать совершенную систему контроля качества и технического обслуживания оборудования, своевременно выявлять и решать проблемы в процессе производства. Также следует уделять внимание модернизации промышленных технологий, выбирать высокоэффективное износостойкое оборудование, качественные добавки и подходящие спецификации порошков, что позволяет эффективно снизить частоту производственных сбоев и повысить конкурентоспособность продукта. Для высоконаполненных, пленочных и других премиальных мастер-гранул следует применять двухэтапное смешение и технологии высокоэффективной дисперсии для дальнейшего улучшения однородности распределения и перерабатываемости гранулята, чтобы удовлетворить более высокие требования к качеству конечной продукции.







