

Как ключевое сырье в области модификации пластмасс, наполняющий маточный концентрат на основе карбоната кальция широко используется при производстве таких изделий из пластмасс, как пленки, плоские нити, изделия литьем под давлением и трубы, благодаря своим преимуществам в снижении производственных затрат и повышении жесткости и термостойкости продукции. Поскольку экструдер является основным оборудованием для гранулирования наполняющего маточного концентрата на основе карбоната кальция, обоснованность выбора экструдера напрямую определяет однородность диспергирования, регулярность частиц, производительность и общие производственные затраты на маточный концентрат. При выборе модели необходимо учитывать характеристики материалов на основе карбоната кальция, масштаб производства, требования последующих применений и основные характеристики оборудования, систематически избегать таких проблем отрасли, как «быстрый износ, низкая производительность и наличие кристаллических точек», а также достигать баланса между производительностью, качеством и стоимостью. Подробный анализ выбора приведен ниже.
I. Основная предпосылка выбора: четкое определение собственных производственных потребностей и требований к материалам
Первичной предпосылкой выбора является точное соответствие собственному производственному сценарию и характеристикам материалов, чтобы избежать «использования большого оборудования для малых задач» или «перегрузки малого оборудования», что служит основой для последующего подбора оборудования. Ключевые моменты, которые необходимо уточнить, следующие:
(I) Параметры материала на основе карбоната кальция
Размер сетки (помол), доля наполнителя и метод поверхностной обработки карбоната кальция напрямую влияют на конструктивный выбор и настройку параметров экструдера: Во-первых, доля наполнителя. Доля карбоната кальция в обычных наполняющих маточных концентратах составляет 50%-75%, в высоконаполненных маточных концентратах может достигать 75%-85%, а сверхвысокое наполнение (>85%) требует специальной адаптации оборудования. Чем выше доля наполнителя, тем выше требования к способности оборудования к диспергированию при сдвиге и его износостойкости; Во-вторых, размер сетки (помол). Основной выбор — карбонат кальция с помолом 1250 меш (максимальный размер частиц ≤10μm). Чем выше помол, тем мельче порошок, что требует более высокой способности к диспергированию для предотвращения агломерации, и необходимо тщательно проводить предварительную сушку (содержание влаги <0.3%) must be done well; Third, surface treatment. Calcium carbonate coated with coupling agent and lubricant has good fluidity, which reduces the pressure on equipment feeding and dispersion, while untreated calcium carbonate needs to strengthen the pre-mixing and shearing links.
(II) Масштаб производства и требования к производительности
Производительность напрямую определяет спецификацию модели экструдера, которую необходимо разумно планировать с учетом компоновки собственной производственной линии и объема рыночных заказов, чтобы избежать потерь производительности или невыполнения требований по заказам: Маломасштабное производство (производительность 200-500kg/h) подходит для малых и средних двухшнековых экструдеров; Среднемасштабное производство (производительность 500-1000kg/h) может использовать стандартные двухшнековые экструдеры; Крупномасштабное производство (производительность >1000kg/h) рекомендует трехшнековые экструдеры или большие двухшнековые экструдеры, а в некоторых высококлассных сценариях можно оснастить оборудование внутренними смесителями для достижения сверхвысокого наполнения. Например, модель SAT75 двухшнекового экструдера для рецептуры PP+80%CaCO₃ имеет стабильную производительность 800-1000kg/h, что подходит для потребностей среднемасштабного высоконаполненного производства.
(III) Сценарии последующего применения
Различные конечные продукты имеют большие различия в требованиях к качеству наполняющего маточного концентрата на основе карбоната кальция, что напрямую определяет основную конфигурацию экструдера:
- Область пленок и упаковки: Основные требования — отсутствие кристаллических точек и высокая прозрачность. Необходимо выбрать экструдер с высоким отношением длины к диаметру (48-52:1) и системой вакуумной дегазации высокого уровня, чтобы полностью удалить следовые количества влаги и низкомолекулярные соединения из материала и обеспечить однородность диспергирования;
- Область плоских нитей и тканых мешков: Основные требования — высокая прочность на разрыв и отсутствие обрыва нити. Необходимо использовать экструдер с мягкой конструкцией зоны сдвига, чтобы сохранить длину молекулярных цепей смолы и избежать чрезмерной деградации, влияющей на прочность нити;
- Область литья под давлением и листов: Основные требования — высокая доля наполнителя и низкая стоимость. Необходимо выбрать экструдер с технологией боковой подачи, который может довести долю наполнения карбонатом кальция до предела 85% и значительно снизить затраты на сырье.
(IV) Бюджет и требования к автоматизации
Сочетайте инвестиционный бюджет и уровень автоматизации завода для выбора соответствующей конфигурации оборудования: Для стартапов и мелкосерийного производства с частой сменой рецептур можно выбрать экономичную систему подачи предварительной смеси, которая отличается низкой стоимостью и гибкостью в эксплуатации; Для крупных заводов с круглосуточным непрерывным производством и очень высокими требованиями к точности рецептуры (±0.5%) рекомендуется система дозирования по потере веса высокой точности для реализации полностью автоматического управления с обратной связью и исключения ошибок ручной подачи.
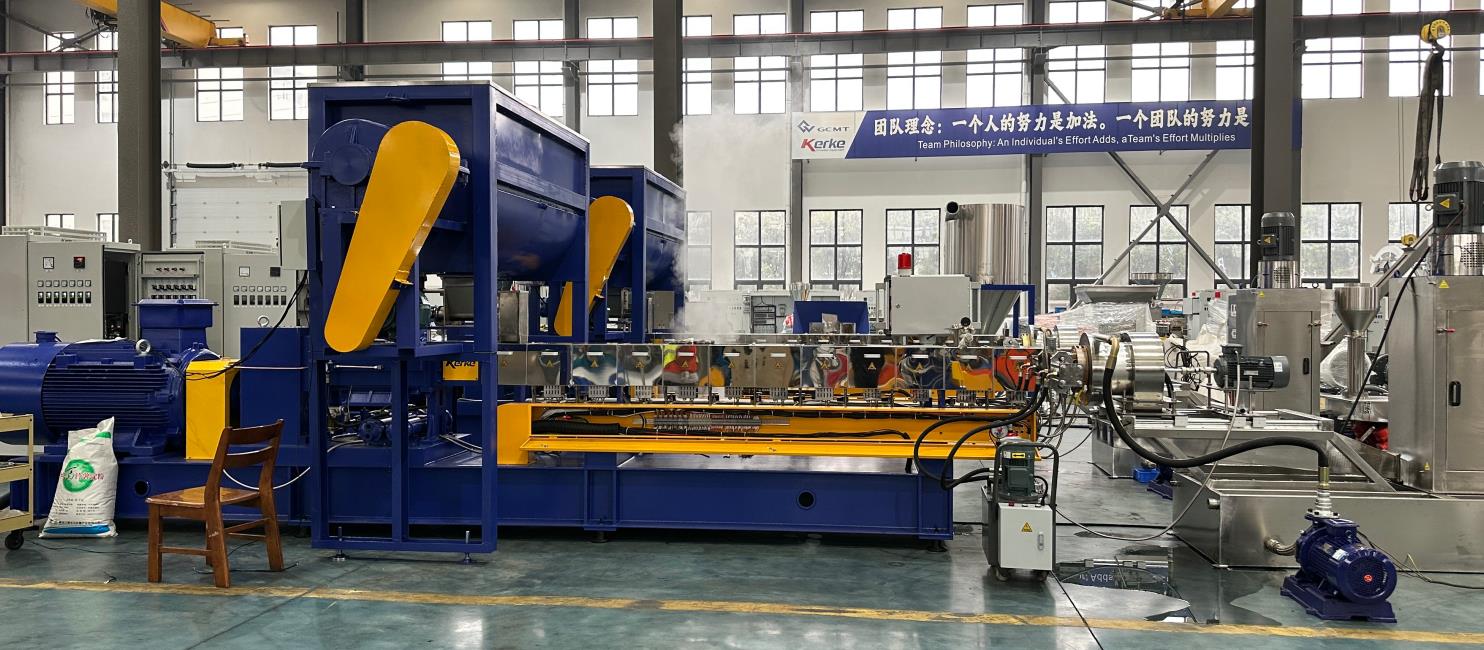
II. Ключевые аспекты выбора: Фокус на основных характеристиках и конфигурации оборудования
Из-за высокого абразивного воздействия и высокой доли наполнения в наполняющем маточном концентрате на основе карбоната кальция требования к основным конфигурациям экструдера, таким как износостойкость, способность к диспергированию, система подачи, контроль температуры и система дегазации, значительно выше, чем у обычных экструдеров для пластмасс. Следует обратить внимание на следующие аспекты:
(I) Выбор типа экструдера (Ключевой аспект)
В настоящее время экструдеры, подходящие для производства наполняющего маточного концентрата на основе карбоната кальция, представленные на рынке, в основном делятся на три типа: одношнековые, двухшнековые и трехшнековые. Различия в характеристиках между ними велики, и модель следует выбирать в соответствии с собственными потребностями. Сравнение приведено ниже:
1. Одношнековый экструдер
Основные преимущества: Простая конструкция, удобство эксплуатации, низкая стоимость оборудования и низкая сложность обслуживания. Подходит для производства обычных наполняющих маточных концентратов с долей карбоната кальция ≤70% и подходит для маломасштабных начальных производственных сценариев. Недостатки: Слабая способность к диспергированию при сдвиге, невозможность решить проблему агломерации карбоната кальция, что приводит к плохой однородности диспергирования маточного концентрата; Недостаточная стабильность подачи, склонность к заклиниванию и обратному потоку материала при высоком наполнении; Шнек и цилиндр быстро изнашиваются и имеют короткий срок службы, поэтому он не подходит для производства с высоким наполнением и мелким помолом карбоната кальция.
2. Двухшнековый экструдер (Основной выбор)
Он делится на соосно-вращающийся двухшнековый и контрвращающийся двухшнековый. Среди них соосно-вращающийся двухшнековый экструдер является основным выбором для производства наполняющего маточного концентрата на основе карбоната кальция в настоящее время благодаря высокой способности к диспергированию при сдвиге и стабильной подаче, особенно подходящий для потребностей высоконаполненного производства 75%-85%. Основные преимущества: Использование модульной конструкции шнека, которая позволяет гибко регулировать распределение зон сдвига (смесительных элементов), балансировать интенсивность сдвига и деградацию материала, обеспечивая однородное диспергирование карбоната кальция; Конструкция принудительной подачи, способная адаптироваться к порошку карбоната кальция с низкой насыпной плотностью и предотвращать обратный поток при подаче; Основные компоненты могут быть изготовлены из износостойких материалов для увеличения срока службы. Недостатки: Стоимость оборудования выше, чем у одношнековых, сложность обслуживания средняя, требуется квалифицированный персонал для эксплуатации. В настоящее время основные модели, такие как двухшнековые серии SAT, технологически зрелы и экономичны, подходят для большинства обычных сценариев высоконаполненного производства маточных концентратов.
3. Трехшнековый экструдер (Высококлассный выбор)
Основные преимущества: При том же энергопотреблении количество циклов сдвига больше, производительность на 30%-50% выше, чем у традиционных двухшнековых, а эффект диспергирования улучшается на один уровень; Характеристики подачи и дегазации лучше, что позволяет легко справляться с рецептурами с высоким наполнением и трудным диспергированием, подходит для производственных сценариев, требующих экстремального диспергирования и сверхбольшой производительности (например, модель SAT-T75 трехшнекового экструдера, производительность которой может достигать 2 тонн в час). Недостатки: Высокая стоимость оборудования и высокая сложность обслуживания, подходит для крупных предприятий по производству маточных концентратов высокого класса, а область применения в настоящее время относительно узка.
(II) Выбор ключевых конструкций и материалов (Избегание проблем износа)
Порошок карбоната кальция имеет высокую твердость и вызывает серьезный износ основных компонентов экструдера. «Замена каждые шесть месяцев» — распространенная проблема традиционного оборудования. Необходимо сосредоточиться на выборе материалов и конструктивных решениях:
- Шнек: Рекомендуется выбирать высоколегированную быстрорежущую сталь W6Mo5Cr4V2 или биметаллический шнек (покрытие из карбида вольфрама), которые обладают высокой твердостью и сильной износостойкостью, что позволяет увеличить срок службы основных компонентов в 2-3 раза по сравнению с обычными двухшнековыми экструдерами; Конструкция шнека должна быть оптимизирована, например, использование переменного шага + шахматное расположение смесительных элементов (kneading blocks), что может повысить однородность смешивания более чем на 25% и избежать деградации смолы из-за чрезмерного сдвига.
- Цилиндр: В основной зоне цилиндра используется цельная втулка из сплава Cr26MoV (твердость HRC60+), которая обладает отличной износостойкостью и подходит для требований износа при высоком наполнении карбонатом кальция; В зоне подачи можно использовать специальные втулки с подрезами (undercut grooved bushing) для улучшения захвата материала и предотвращения проскальзывания шнека и снижения производительности из-за избытка смазки.
- Редуктор: Выбирайте редуктор с высоким крутящим моментом (максимальный удельный крутящий момент до 14Nm/cm³, выше среднего по отрасли), оснащенный системой двойного охлаждения для контроля температуры в пределах 60℃, чтобы избежать высокотемпературного износа и увеличить срок службы шнека и редуктора.
(III) Выбор системы подачи (Решение проблем подачи)
Порошок карбоната кальция имеет низкую насыпную плотность и высокое содержание воздуха. Затрудненная подача и обратный поток газов являются распространенными проблемами при высоконаполненном производстве. Необходимо выбирать соответствующую систему подачи в зависимости от доли наполнителя и требований к автоматизации:
- Обычное наполнение (≤70%): Выбирайте объемный дозатор с шнековым питателем, который имеет простую конструкцию и низкую стоимость и может удовлетворить базовые потребности в подаче;
- Высокое наполнение (≥75%): Необходимо выбирать боковой двухшнековый питатель CWS для принудительной дегазации и уплотнения материала, чтобы вытеснить воздух из порошка и избежать обратного потока газов при подаче; Одновременно оснащается весовым дозатором по потере веса. В основной порт подачи отдельно добавляется смола, а в боковой порт подачи отдельно добавляется порошок карбоната кальция для достижения точного контроля материалов (точность ±0.5%), что является стандартной конфигурацией для реализации сверхвысокого наполнения 85%.
(IV) Выбор системы контроля температуры и дегазации (Обеспечение качества маточного концентрата)
- Система контроля температуры: Используйте многозонный независимый контроль температуры (зона 1: 120-140℃, зона 2: 140-160℃, зона 3: 160-180℃, головка экструдера: 170-190℃) с точностью контроля в пределах ±1℃, чтобы избежать деградации смолы и изменения цвета карбоната кальция из-за локального перегрева или недостаточного пластицирования и неоднородного диспергирования из-за слишком низкой температуры; Рекомендуется электромагнитный индукционный нагрев, который может предварительно нагреть температуру материала до 50-60℃, повысить эффективность подачи на 30% и снизить энергопотребление.
- Система дегазации: При производстве высоконаполненных маточных концентратов влага и низкомолекулярные летучие вещества, содержащиеся в материале, вызывают образование пузырей и пор в маточном концентрате, что влияет на качество продукции. Необходимо выбирать многоступенчатую систему вакуумной дегазации. При этом для производства маточных концентратов пленочного класса требуется оснащение системой высокого вакуума 10-й зоны для полного удаления следовых примесей и обеспечения блеска и плотности маточного концентрата.
(V) Выбор системы гранулирования и охлаждения (Соответствие производительности и качеству)
Система гранулирования и охлаждения определяет регулярность частиц маточного концентрата, которую необходимо выбирать в соответствии с производительностью:
- Гранулирование методом «водяное кольцо» (water ring pelletizing): Экономично и стабильно, круглые гранулы без пыли. Подходит для большинства обычных производств с производительностью ≤1000kg/h и является основным выбором в настоящее время;
- Подводное гранулирование: Полностью автоматическая схема производства для производительности >2 тонн в час, с высокой точностью и эффективностью гранулирования, подходит для крупномасштабного производства;
- Система охлаждения: Для производительности ≤300kg/h можно выбрать воздушное охлаждение с горячей резкой на головке (die-face hot cutting); Для производительности >300kg/h рекомендуется конвейерное охлаждение (≥15m длинное воздушное охлаждение + естественное охлаждение) для предотвращения слипания гранул.
III. Практические рекомендации по выбору: Подбор оптимального решения в соответствии со сценариями
В сочетании с вышеуказанными аспектами выбора даны четкие схемы выбора для различных производственных сценариев, чтобы облегчить прямое внедрение:
(I) Начальное производство с обычным наполнением (Доля наполнителя 50%-70%, Производительность 200-500kg/h)
Основные потребности: Низкая стоимость, простота эксплуатации, соответствие базовым требованиям к качеству, подходит для стартапов или мелкосерийного производства. Схема выбора: Соосно-вращающийся двухшнековый экструдер (диаметр шнека 45-52mm, отношение длины к диаметру 40-48:1), оснащенный экономичной системой подачи предварительной смеси (высокоскоростной смеситель + объемный дозатор); Шнек изготовлен из биметаллического материала, цилиндр — из обычного износостойкого сплава; Оснащен одноступенчатой вакуумной дегазацией и системой гранулирования «водяное кольцо»; Контроль температуры использует обычный электронагрев для удовлетворения базовых потребностей в пластицировании. Рекомендуемые модели: Двухшнековый экструдер SAT52 (производительность 250-350kg/h), малая двухшнековая модель Changzhou Lanxiang.
(II) Среднеуровневое высоконаполненное производство (Доля наполнителя 75%-85%, Производительность 500-1000kg/h)
Основные потребности: Высокое диспергирование, износостойкость, стабильная производительность, подходит для средних предприятий или основных рыночных потребностей. Схема выбора: Стандартный соосно-вращающийся двухшнековый экструдер (диаметр шнека 65-75mm, отношение длины к диаметру 48-52:1), оснащенный высокоточной системой дозирования по потере веса и боковым питателем CWS; Шнек изготовлен из быстрорежущей стали W6Mo5Cr4V2, цилиндр — из цельной втулки сплава Cr26MoV; Оснащен многоступенчатой системой вакуумной дегазации высокого уровня (≥2 ступени) для полного удаления летучих веществ; Оснащен системой гранулирования «водяное кольцо» и конвейерным охлаждением; Система управления PLC может быть установлена опционально для реализации мониторинга параметров в реальном времени. Рекомендуемые модели: Двухшнековые экструдеры SAT65/SAT75, высокомоментная двухшнековая модель Jiangsu Kunwei Langsheng.
(III) Высококлассное производство со сверхбольшой производительностью (Доля наполнителя 75%-85%, Производительность >1000kg/h)
Основные потребности: Сверхвысокая производительность, экстремальное диспергирование, низкое энергопотребление, подходит для крупных предприятий или производства маточных концентратов высокого класса. Схема выбора: Трехшнековый экструдер (диаметр шнека 75-95mm, отношение длины к диаметру 48-52:1) или комбинация внутреннего смесителя и двухшнекового экструдера (подходит для сценариев сверхвысокого наполнения >85%); Оснащен полностью автоматической системой дозирования по потере веса и управлением с обратной связью для реализации безлюдного непрерывного производства; Основные компоненты изготовлены из высококачественных износостойких материалов, оснащены редуктором с теплоотводом и системой электромагнитного индукционного нагрева для снижения энергопотребления более чем на 30%; Оснащен многоступенчатой вакуумной дегазацией высокого уровня и системой подводного гранулирования; Система оптимизации процессов на базе ИИ может быть установлена опционально для реализации автоматической настройки параметров. Рекомендуемые модели: Трехшнековые экструдеры серии SAT-T (производительность SAT-T75 может достигать 2 тонн в час), интеллектуальная двухшнековая модель Suzhou Jinwei.
(IV) Выбор для специальных сценариев (Пленочный класс/Сверхвысокое наполнение)
- Маточный концентрат пленочного класса (без кристаллических точек, высокая прозрачность): Выбирайте соосно-вращающийся двухшнековый экструдер с высоким отношением длины к диаметру (52:1), оснащенный системой вакуумной дегазации высокого уровня 10-й зоны и системой точного контроля температуры, оптимизируйте распределение зон сдвига шнека, улучшите однородность диспергирования и избегайте появления кристаллических точек;
- Маточный концентрат со сверхвысоким наполнением (>85%): Выбирайте комбинацию внутреннего смесителя и двухшнекового экструдера, используйте преимущество сильного сдвига при предварительном смешивании во внутреннем смесителе для решения проблемы агломерации карбоната кальция, а затем пластицируйте и гранулируйте через двухшнековый экструдер, чтобы обеспечить однородное диспергирование и регулярные частицы.
IV. Распространенные ошибки при выборе и рекомендации по их избеганию
Многие предприятия склонны попадать в ловушку «приоритета цены над характеристиками» и «приоритета производительности над адаптацией» при выборе моделей, что приводит к таким проблемам, как быстрый износ, некачественная продукция, высокое энергопотребление и резкий рост затрат на обслуживание после ввода оборудования в эксплуатацию, чего необходимо избегать:
- Ошибка 1: Фокус только на цене оборудования и игнорирование износостойких материалов. Рекомендация по избеганию: Наполняющий маточный концентрат на основе карбоната кальция вызывает чрезвычайно сильный износ оборудования. Низкозатратное оборудование чаще всего использует обычные материалы, и основные компоненты требуют замены в течение полугода, что приводит к более высоким долгосрочным затратам на обслуживание. Рекомендуется отдавать приоритет оборудованию с биметаллическими шнеками и цилиндрами из Cr26MoV. Хотя начальные инвестиции выше, это может увеличить срок службы в 2-3 раза и снизить долгосрочные затраты.
- Ошибка 2: Слепое стремление к высокой производительности и игнорирование собственных потребностей. Рекомендация по избеганию: Производительность положительно коррелирует со спецификациями оборудования и энергопотреблением. Слепой выбор больших моделей приведет к резкому росту энергопотребления, высокому уровню холостого хода оборудования и увеличению производственных затрат; Необходимо выбирать модели с соответствующей производительностью в соответствии с собственным объемом заказов и предусматривать резерв производительности 10%-20%.
- Ошибка 3: Игнорирование системы подачи и дегазации, приводящее к проблемам качества. Рекомендация по избеганию: При высоконаполненном производстве неравномерная подача, обратный поток газов и неполная дегазация являются основными причинами образования пузырей в маточном концентрате и плохого диспергирования. Не допускается экономить на боковом питателе или системе вакуумной дегазации высокого уровня. Необходимо конфигурировать соответствующую систему подачи и дегазации в соответствии с долей наполнителя.
- Ошибка 4: Игнорирование технической поддержки производителя и послепродажного обслуживания. Рекомендация по избеганию: Производство наполняющего маточного концентрата на основе карбоната кальция включает множество этапов, таких как рецептура материала и пусконаладка оборудования. Высококачественные производители могут предоставлять услуги полного цикла, такие как проверка рецептуры, пусконаладка оборудования и обучение персонала, а также своевременное послепродажное реагирование (например, 24-часовое реагирование национальных представительств). Рекомендуется отдавать приоритет производителям с хорошей репутацией в отрасли и практическим опытом (таким как Jiangsu Yuesheng, Kunwei Langsheng и др.), чтобы избежать несвоевременного решения проблем с оборудованием и влияния на производство.
- Ошибка 5: Смешивание требований к оборудованию для различных сценариев применения. Рекомендация по избеганию: Маточные концентраты пленочного класса и класса литья под давлением имеют большие различия в требованиях к оборудованию. Например, пленочный класс требует высокого отношения длины к диаметру и высокого вакуума, тогда как класс литья под давлением требует высокой адаптивности к наполнению. Необходимо четко определять последующее применение при выборе моделей, чтобы избежать некачественной продукции из-за «одного оборудования для нескольких применений».
V. Резюме по выбору
Суть выбора экструдера для наполняющего маточного концентрата на основе карбоната кальция заключается в «адаптивности» — соответствии характеристикам материалов на основе карбоната кальция (доля наполнителя, помол), масштабу производства и требованиям последующих применений, при одновременном фокусе на четырех ключевых аспектах оборудования: износостойкость, способность к диспергированию, система подачи, а также системы контроля температуры и дегазации, чтобы сбалансировать производительность, качество и стоимость.
Рекомендации по приоритету выбора: Во-первых, четко определите собственные производственные потребности (доля наполнителя, производительность, последующее применение) → Определите тип экструдера (двухшнековый для обычного наполнения, трехшнековый для высокой производительности, одношнековый для начального уровня) → Отберите материалы и конфигурации основных компонентов (износостойкие материалы, подходящая система подачи/дегазации) → Выберите производителей в соответствии с бюджетом и послепродажным обслуживанием → Предусмотрите разумный резерв производительности.
Кроме того, при выборе моделей можно отдавать приоритет производителям, предоставляющим «проект под ключ для всей линии», которые предоставляют услуги полного цикла от проверки рецептуры сырья и выбора оборудования до монтажа, пусконаладки и обучения персонала, чтобы снизить риски выбора и ввода в эксплуатацию; В то же время обращайте внимание на энергоэффективность и уровень интеллектуализации оборудования, что соответствует текущей тенденции развития отрасли переработки пластмасс «высокое наполнение, низкое энергопотребление и высокая производительность», для обеспечения долгосрочного стабильного и эффективного производства.







