

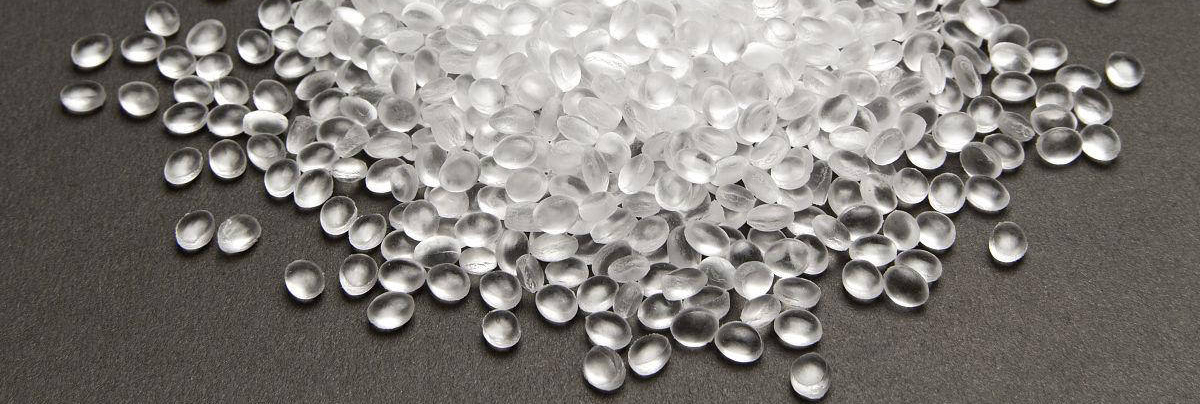
EVA masterbatch is a granular material made mainly from ethylene vinyl acetate copolymer (EVA) and added with antibacterial agents, stabilizers, and other substances. EVA masterbatch has the characteristic of high safety, complying with the EU REACH regulation and RoHS directive requirements. Some products meet food grade requirements and do not precipitate or migrate. Widely used in various fields such as plastic products, building and decorative materials, printing inks, etc. For example, it has applications in children’s toys, medical and health materials, shoe materials, waterproofing membranes, sound insulation materials, decorative panels, and other fields.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Tipos
Dominio: fabricación de equipos para extrusión y compuestado de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: El masterbatch de EVA se puede clasificar en los siguientes tipos según sus funciones y propósitos:
Dominio: fabricación de equipos para la extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: 1. Masterbatch de EVA: compuesto por copolímero de EVA y pigmento. El EVA proporciona una excelente suavidad, dureza y resistencia al clima, lo que ayuda a la dispersión y estabilidad de los pigmentos. Los pigmentos dotan a los plásticos de diversos colores deseados, poseen una excelente expresión de color, dispersión y estabilidad, y se utilizan ampliamente en el campo del mejoramiento de los colores para productos plásticos.
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares vacíos} y los corchetes. Registro técnico formal. Texto: 2. Masterbatch de espuma EVA: generalmente compuesto por agente de espumación compuesto, lubricante, dispersante, agente colorante, etc. Se utiliza comúnmente en la producción de espuma de materiales como PE, PP, EVA, etc., lo que permite que los productos tengan una buena elasticidad, suavidad y rendimiento de amortiguación, y se utiliza ampliamente en materiales para calzado, materiales de embalaje, interiores de automóviles y otros campos.
Dominio: fabricación de equipos para la extrusión y la composición de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 3. Masterbatch retardante de llama para EVA: Es un masterbatch compuesto por retardantes de llama, resinas y aditivos utilizados para la modificación retardante de llama de materiales de EVA. Los productos de EVA pueden tener buenas propiedades retardantes de llama y cumplir los requisitos de seguridad contra incendios de diferentes escenarios de aplicación, como cables y cables, enclosures electrónicos y eléctricos, etc.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), unidades (°C, MPa, mm, g/cm³, kV/mm), abreviaciones de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nombres de marcas y números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: 4. Masterbatch de enfriamiento de EVA: también conocido como agente de flujo, estabilizador térmico, etc. Al agregarlo al procesamiento de productos de EVA, se puede aumentar la fluidez de la resina, mejorar el índice de fusión, reducir la acumulación del peso molecular y, por lo tanto, bajar la temperatura de procesamiento. Tiene las ventajas de no ser contaminante, no tener olor y una buena dispersabilidad, y se puede utilizar ampliamente en el procesamiento de diversos plásticos y productos relacionados.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: 5. Masterbatch funcional EVA: Esta es una categoría relativamente amplia, que incluye, entre otros, masterbatch de blanqueo, masterbatch antibacteriano, masterbatch resistente a los rayos UV, masterbatch resistente a los cambios climáticos, etc. El masterbatch de blanqueo se utiliza para mejorar el brillo de los productos; el masterbatch antibacteriano puede conferir a los productos de EVA propiedades antibacterianas; el masterbatch resistente a los rayos UV y el masterbatch resistente a los cambios climáticos pueden mejorar la resistencia al envejecimiento y la resistencia a los rayos UV de los productos de EVA en entornos exteriores, prolongando su vida útil.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: 6. Masterbatch de relleno de EVA: compuesto principalmente de rellenos (como carbonato de calcio, polvo de talco, etc.), agentes de acoplamiento, dispersantes y resina portadora EVA. Añadiéndolo a los productos de EVA se pueden reducir los costos y mejorar en cierta medida ciertas propiedades del producto, como la dureza y la rigidez.
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: 7. Masterbatch de silicona EVA: Es una dispersión de EVA de siloxano de alta concentración y de peso molecular ultraalto, que puede mejorar efectivamente la fluidez y la desmoldeabilidad del procesamiento de plásticos, reducir el par, reducir el desgaste de los equipos, disminuir el coeficiente de fricción, mejorar el brillo de la superficie y el tacto sedoso de los productos, y también tiene cierta retardancia al fuego, lo que puede mejorar la resistencia al impacto de los materiales retardantes de fuego.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Relación de fórmula
Dominio: fabricación de equipos para la extrusión y compuestación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: A continuación se presentan las proporciones de fórmula comunes para diferentes tipos de masterbatch de EVA:
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Masterbatch de EVA:
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Pigmentos: 15% -70%, si se trata de un pigmento inorgánico, la cantidad de adición suele estar entre el 50% y el 70%; los pigmentos orgánicos representan entre el 15% y el 50%.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Resina portadora de EVA: 10% -40%, generalmente utilizando resina de EVA con un contenido de VA de aproximadamente el 18%.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Aditivos: 2% -4% de estearato de zinc, 4% -15% de cera EVA, 0,5% -1% de agente de acoplamiento de titanato y pueden contener también una pequeña cantidad de antioxidantes, absorbedores UV, etc.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Masterbatch de espuma EVA:
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Resina EVA: 35% -45%, puede ser una combinación de diferentes tipos de EVA, como EVA634 y EVA MV1055 mezclados en una relación en masa de 1:1.9-2.1.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Residuo de EVA: 20% -25%, puede reducir efectivamente los costos y mejorar ciertos parámetros.
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: elastómero: SEBS 10%-15%, Aumenta la elasticidad y la flexibilidad del producto.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Relleno: 10% -15% de polvo de talco, que puede mejorar la dureza y la estabilidad dimensional del producto.
Dominio: fabricación de equipos para extrusión y compuestos plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Agente espumante: AC 3%-5%, es un componente clave en la generación de burbujas.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Agente de reticulación: DCP (peróxido de diisopropilbenceno) al 1,5% -3%, que produce la reacción de reticulación de las moléculas de EVA y mejora el rendimiento del producto.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de los polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Otros aditivos: aditivos de flujo del 2% al 3%, óxido de zinc modificado con aminas del 3% al 5%, ácido esteárico del 0,5% al 0,8% y también pueden incluir pequeñas cantidades de estearato de zinc, estearato de calcio, etc.
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: Masterbatch retardante de llama de EVA:
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {marcadores} y corchetes. Registro técnico formal. Texto: Resina EVA: 88% -92%, la proporción específica se ajusta según el índice de fusión de la resina y los requisitos del producto.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Los retardantes de llama del 8% al 12%, como el FR-H617, tienen una alta estabilidad térmica y fotostabilidad, lo que puede otorgar al EVA buenas propiedades retardantes de llama.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de normas (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Masterbatch relleno de EVA:
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Resina EVA: generalmente representa entre el 20% y el 40%, se utiliza como portador para dispersar uniformemente los rellenos en los productos EVA.
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Los rellenos, como el carbonato de calcio y el polvo de talco, que representan entre el 60% y el 80%, son los componentes principales de la masterbatch de relleno, utilizados para reducir costos y mejorar ciertas propiedades de los productos.
Agente de unión: 0,5% -2%, mejora la fuerza de adherencia entre el relleno y la resina EVA.
Dispersante: 0,5% -2%, ayuda a dispersar uniformemente los rellenos en la resina.
Cabe señalar que las proporciones de la fórmula anteriores son solo de referencia. En la producción real, se realizarán ajustes y optimizaciones en función de los requisitos específicos del producto, las propiedades de las materias primas y los procesos de producción.
Proceso de producción
El proceso de producción de diferentes tipos de masterbatch de EVA es generalmente similar, pero puede haber diferencias en parámetros específicos y detalles. A continuación se describe el proceso general de producción de masterbatch de EVA:
1. Preparación de materias primas
Seleccionar con precisión diversas materias primas, como resina EVA, pigmentos, retardantes de llama, agentes de espumación, rellenos, etc., en función del tipo de masterbatch, y garantizar que la calidad y pureza de las materias primas cumplan con los requisitos de producción.
Secar las materias primas para eliminar el agua y evitar que este cause burbujas u otros problemas de calidad durante el procesamiento. Por ejemplo, la resina EVA se suele secar en un horno a 80-100 ℃ durante 4-6 horas.
2. Mezcla de ingredientes
Pesar con precisión diversos ingredientes según la proporción de fórmula diseñada. Se pueden utilizar balanzas electrónicas y otros dispositivos de medición para garantizar la precisión de los ingredientes.
Agregar los ingredientes pesados al mezclador de alta velocidad para mezclar. El tiempo de mezcla es generalmente de 5-15 minutos, con una velocidad de 500-1000 revoluciones por minuto para garantizar una mezcla completa y uniforme de los ingredientes.
3. Extrusión de fusión
Agregar los ingredientes mezclados al extrusor de doble hélice. El ajuste de la temperatura del extrusor se realiza en función del punto de fusión y el rendimiento de procesamiento de la resina EVA. Generalmente se divide en múltiples zonas de calentamiento, y la temperatura aumenta gradualmente desde la entrada hasta la salida, generalmente entre 150 y 200 ℃.
La velocidad del husillo se controla a 100-300 revoluciones por minuto para fundir y plastificar completamente los ingredientes en el extrusor, y mezclarlos posteriormente de manera uniforme mediante la acción de corte del husillo.
Durante el proceso de extrusión, se pueden agregar aditivos adecuados, como lubricantes y antioxidantes, según sea necesario para mejorar el procesamiento y la usabilidad del masterbatch.
4. Enfriamiento y granulación
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: El masterbatch extruido desde el extrusor tiene forma de tiras y se enfría mediante refrigeración por aire o por agua. La refrigeración por aire consiste en utilizar un ventilador para soplar aire frío hacia el masterbatch, enfriándolo rápidamente; la refrigeración por agua consiste en enfriar el masterbatch a través de un tanque de agua, que tiene una velocidad de enfriamiento más rápida, pero es necesario prestar atención al control de la temperatura del agua, que suele estar entre 20 y 30 ℃.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: El masterbatch enfriado se corta en partículas de una longitud determinada mediante un granulador, y es necesario ajustar la velocidad de corte y la velocidad de alimentación del granulador según los requisitos de diámetro y longitud del masterbatch para garantizar la uniformidad y la precisión dimensional del corte.
Dominio: fabricación de equipos para la extrusión y la mezcla de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 5. Cribado y embalaje
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaciones de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: El masterbatch cortado se cierra a través de un tamiz vibrante para eliminar las partículas que son demasiado grandes o demasiado pequeñas, asegurando que la distribución del tamaño de las partículas del producto cumpla con los requisitos.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: El masterbatch filtrado se suele envasar en bolsas de tela de plástico o bolsas de papel, con un peso de 25 kg o 50 kg, según los requisitos del cliente. El masterbatch envasado debe almacenarse en un almacén seco y ventilado para evitar la humedad y la contaminación.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: En el proceso de producción, es necesario controlar estrictamente los parámetros del proceso de cada enlace y realizar inspecciones de calidad regulares en los productos, incluyendo el aspecto, el tamaño de las partículas, la resistencia al color, la retardación de llama, el rendimiento de espumación y otros indicadores, para garantizar una calidad del producto estable y confiable.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de piezas exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Equipo de producción
Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: El equipo para producir masterbatch de EVA incluye principalmente los siguientes tipos:
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de normas (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Equipos de dosificación
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Balanza electrónica: se utiliza para pesas de manera precisa diversas materias primas para garantizar la precisión de las proporciones de los ingredientes. Dependiendo de la escala de producción, se pueden seleccionar balanzas electrónicas con diferentes rangos y precisiones, con un requisito general de precisión de ± 0,1 g o superior.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Mezclador de alta velocidad: Mezcle cuidadosamente las materias primas pesadas para garantizar una distribución uniforme de los diversos componentes. Tiene cuchillas de agitación giratorias de alta velocidad que pueden lograr una mezcla eficiente en un período de tiempo corto, con una capacidad de mezcla típicamente entre 50 y 500 l.
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), unidades (°C, MPa, mm, g/cm³, kV/mm), abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nombres de marcas y números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y llaves. Registro técnico formal. Texto: Equipo de extrusión
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los paréntesis. Registro técnico formal. Texto: Extrusor de doble hélice: Es el equipo principal para la producción de masterbatch de EVA. Tiene dos hélices interconectadas que pueden transportar, mezclar, cortar y plastificar materiales de manera eficiente. La relación longitud/diámetro del tornillo suele estar entre 20 y 40, y se pueden seleccionar especificaciones diferentes, como 35-90 mm, según la capacidad de producción. La capacidad de producción varía entre decenas de kilogramos y cientos de kilogramos por hora.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Bomba de fusión: instalada cerca de la abertura de descarga del extrusor, se utiliza para controlar con precisión la velocidad de flujo de los materiales extruidos, garantizar la estabilidad del volumen de extrusión y mejorar la consistencia de la calidad del producto. El rango de flujo se puede seleccionar según la salida del extrusor, generalmente entre 5 y 50 l/min.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Molde: Personalice diferentes moldes de extrusión según los requisitos de forma y tamaño del producto. Por ejemplo, el molde para producir masterbatch de EVA cilíndrico generalmente tiene un diámetro de la boca del molde entre 2 y 6 mm, con requisitos de alta precisión en cuanto a forma y tamaño para garantizar la calidad de apariencia y la uniformidad de tamaño del masterbatch.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Equipos de enfriamiento
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Sistema de refrigeración por aire: compuesto por un ventilador y tuberías de refrigeración, el ventilador sopla aire frío hacia la tira de masterbatch extruida, permitiéndole enfriarse rápidamente en el aire. El volumen de aire del ventilador se puede ajustar según la velocidad de producción y la salida, generalmente varía entre 1000 y 5000 m³/h.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Sistema de refrigeración por agua: que incluye un tanque de agua, una bomba de circulación de agua y una tubería de agua de refrigeración, etc. La tira del masterbatch se enfría a través de un tanque de agua, con la temperatura del agua generalmente controlada entre 20 y 30 ℃. La bomba de circulación de agua garantiza la circulación del agua para mantener la estabilidad del efecto de refrigeración. La longitud del sumidero suele estar entre 3 y 10 m para satisfacer las necesidades de refrigeración del masterbatch a diferentes velocidades de producción.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como están escritos, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Equipo de granulación
Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Granulador: se utiliza para cortar las tiras de masterbatch enfriadas en gránulos de una longitud específica. Los tipos comunes incluyen granuladores de corte en caliente y granuladores de corte en frío. Los granuladores de corte en caliente son adecuados para materiales con alta viscosidad, mientras que los granuladores de corte en frío son adecuados para masterbatch de EVA general. La velocidad de corte del granulador se puede ajustar entre 100 y 1000 revoluciones por minuto, y la velocidad de alimentación coincide con la salida de la extrusora, generalmente entre 1 y 10 m/min.
Dominio: fabricación de equipos para la extrusión y la composición de plásticos. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conserva todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Equipos de cribado y embalaje
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Pantalla de vibración: filtre el masterbatch cortado para eliminar las partículas que son demasiado grandes o demasiado pequeñas, asegurando que la distribución del tamaño de partículas del producto cumpla con los requisitos. El tamaño de la malla de la pantalla vibratoria se selecciona según los requisitos de tamaño de partículas del producto, generalmente con especificaciones diferentes, como 20 mallas, 40 mallas, 60 mallas, etc. La eficiencia de cribado puede alcanzar más del 90 %.
Dominio: fabricación de equipos de extrusión y compundación de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Máquina de envasado: Envase del masterbatch tamizado. Entre los más comunes se encuentran las máquinas de envasado de medición automática, que pueden completar automáticamente procesos de envasado como la medición, el llenado y el sellado. La velocidad de envasado varía según las especificaciones de envasado, generalmente entre 10 y 60 bolsas por hora, y la precisión del peso de envasado se puede controlar dentro de ± 0,1 kg.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Además, según las necesidades específicas de producción, se pueden requerir algunos equipos auxiliares, como tanques de almacenamiento de materias primas, alimentadores, deshumidificadores, trituradoras, etc., para mejorar el nivel de automatización de la producción y la calidad del producto.
Dominio: fabricación de equipos para la extrusión y compuestación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: Extrusor de masterbatch de EVA
Kerke’s masterbatch extruder can be used to produce EVA masterbatch. Our Dominio: fabricación de equipos para la extrusión y compuestación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: Extrusor de masterbatch de EVA has multiple models to choose from, which can meet different production requirements.
-

Laboratory Twin Screw Extruder
When will you need a lab twin screw extruder? If you want to make trials and tests of…
-

Twin Screw Extruder
Our Parallel Co-rotating twin screw extruder is designed for compounding and masterbatch making with an output capacity from…
-

Triple (3 screws) Extruder
3 Screws extruder is a new technology that has many advantages. The triple screw extruder is mainly used…
-

Double-Stage Extrusion System
Mother-baby extrusion system is designed for special materials which can not process on one stage extruder, the first…
-

Banbury Kneader Compounding Line
Our kneader + extruder is designed for making special applications with an output capacity from 30kg/h to 1000kg/h.…
-

Cutting System / Pelletizing System
Different material needs different cutting system, Kerke provides all kinds of cutting system, here is the explanation of…
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Requisitos relacionados
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: El extrusor es crucial en la producción de masterbatch de EVA, y los siguientes son los requisitos para su rendimiento, el sistema de tornillos, calefacción y refrigeración, etc.:
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {sustitutos} y corchetes. Registro técnico formal. Texto: Buen rendimiento de plastificación: En la producción de masterbatch de EVA, es necesario plastificar uniformemente diferentes materias primas. El extrusor debe tener una capacidad de plastificación suficiente para fundir y mezclar rápidamente y de manera uniforme la resina de EVA y diversos aditivos a la temperatura y velocidad de tornillo establecidas, garantizando que el material alcance un buen estado de plastificación y establezca las bases para la producción posterior. Por ejemplo, para formulaciones de masterbatch de EVA de alta carga o alta viscosidad, el extrusor necesita tener una mayor capacidad de plastificación para garantizar la calidad del producto.
Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Control preciso de la temperatura: La temperatura es un parámetro clave durante el proceso de extrusión. La temperatura de cada zona de calentamiento del extrusor debe controlarse con precisión para adaptarse a las características de procesamiento de la resina EVA y a los requisitos de diferentes formulaciones. Por lo general, la precisión del control de temperatura debe alcanzar ± 1 ℃ o incluso más para evitar problemas como el sobrecalentamiento del material, la descomposición o la mala plasticación causadas por fluctuaciones de temperatura y garantizar un rendimiento estable del producto.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Presión de extrusión estable y velocidad de flujo: Para garantizar la precisión dimensional y la calidad de apariencia del masterbatch de EVA, el extrusor debe proporcionar una presión de extrusión y una velocidad de flujo estables. Una presión estable permite extruir uniformemente los materiales en el molde, evitando descargas desiguales y espesores irregulares; una velocidad de flujo estable garantiza una cantidad constante de material extruido por unidad de tiempo, lo que es beneficioso para los procesos de enfriamiento y corte posteriores. En general, se requiere controlar la fluctuación de la presión de extrusión dentro del ± 5% y la fluctuación del flujo dentro del ± 3%.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Diseño de tornillos razonable: El tornillo es el componente principal del extrusor, y su estructura y parámetros afectan directamente a los efectos de transporte, mezcla y plastificación de los materiales. Para la producción de masterbatch de EVA, la relación longitud/diámetro, la relación de compresión y otros parámetros del tornillo deben optimizarse y diseñarse de acuerdo con las características específicas de las materias primas y los requisitos del producto. La relación de aspecto suele estar entre 25 y 35, y la relación de compresión entre 2 y 4, para garantizar que el material tenga un tiempo de permanencia suficiente y un buen efecto de compresión dentro del tornillo, lo que permite una mezcla y plastificación adecuadas. Además, la forma del hilo y el ancho del borde del tornillo también pueden afectar al rendimiento de transporte y corte del material, y deben seleccionarse y ajustarse según la situación real.
Dominio: fabricación de equipos para extrusión y compuestación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Buena capacidad de mezcla y dispersión: A menudo se añaden diversos aditivos al masterbatch de EVA, como pigmentos, retardantes de llama y rellenos, lo que requiere que las máquinas de extrusión tengan una buena capacidad de mezcla y dispersión para distribuir uniformemente estos aditivos en la resina de EVA. A través del diseño especial del tornillo, como el uso de elementos de mezcla, bloques de amasado, etc., se pueden mejorar los efectos de cizallamiento y mezcla del material, mejorar la dispersión de los aditivos y garantizar la consistencia de las prestaciones del producto.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaciones de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Sistema de calefacción y refrigeración eficiente: El sistema de calefacción del extrusor debe ser capaz de calentar rápidamente el material a la temperatura establecida y tener un buen rendimiento de aislamiento para reducir las pérdidas de calor. El sistema de refrigeración debe ser capaz de controlar de manera oportuna y efectiva la temperatura del material para evitar el sobrecalentamiento local. La velocidad de respuesta del sistema de calefacción y refrigeración debe ser rápida para satisfacer las necesidades de ajuste de temperatura a tiempo en el proceso de producción. Por ejemplo, cuando cambia la fórmula de producción y es necesario ajustar la temperatura, el sistema de calefacción y refrigeración debe ser capaz de alcanzar rápidamente el nuevo valor establecido.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Alto grado de automatización: Para mejorar la eficiencia de la producción y la estabilidad de la calidad del producto, los extrusores deben tener un alto grado de automatización. Incluyendo el control automático de la temperatura, la velocidad del tornillo, la velocidad de alimentación y otros parámetros, así como funciones de protección de seguridad, como la alarma de fallos y el apagado automático. Al mismo tiempo, puede lograr un control de enlace con otros equipos de producción, formar una línea de producción automatizada, reducir la intervención manual y mejorar la consistencia y la fiabilidad de la producción.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Aplicación
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: El masterbatch de EVA tiene una amplia gama de aplicaciones, principalmente en los siguientes campos:
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Modificación de plásticos
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Mejora de la flexibilidad: el masterbatch de EVA se puede utilizar para modificar plásticos poliolefinicos (como el polietileno y el polipropileno) para aumentar su flexibilidad y resistencia al impacto. En la producción de películas, la adición de masterbatch de EVA puede mejorar las propiedades de tracción y la resistencia a la perforación de las películas plásticas, que se utilizan ampliamente en películas agrícolas, películas de envasado y otros campos. Por ejemplo, la adición de masterbatch de EVA a las películas de invernaderos utilizadas en la agricultura puede mantener una buena flexibilidad en entornos de bajas temperaturas, prevenir la formación de grietas y prolongar su vida útil.
Dominio: fabricación de equipos para extrusión y compuestos de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones de texto} y corchetes. Registro técnico formal. Texto: Mejora del rendimiento del procesamiento: el masterbatch de EVA puede reducir la viscosidad del fundido de los plásticos, mejorar su fluidez durante el procesamiento, hacer que los plásticos sean más fáciles de formar durante la extrusión, el moldeo por inyección y otros procesos de procesamiento, y mejorar la eficiencia de producción y la calidad del producto. Al agregar una cantidad adecuada de masterbatch de EVA durante la producción de tuberías de plástico, se puede reducir el fenómeno de fractura del fundido durante la extrusión, lo que hace que la superficie de la tubería sea más suave.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Productos de caucho
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones de texto} y corchetes. Registro técnico formal. Texto: Mayor resistencia al clima: el masterbatch de EVA se puede utilizar en productos de caucho para mejorar la resistencia al clima y la resistencia al envejecimiento del caucho. Los productos de caucho utilizados al aire libre, como los neumáticos de automóviles, las juntas de caucho, etc., pueden resistir la erosión de factores ambientales como los rayos ultravioleta y el ozono al agregar masterbatch de EVA, lo que prolonga la vida útil de los productos de caucho.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones de marcador} y corchetes. Registro técnico formal. Texto: Reducción de la dureza: el masterbatch de EVA puede reducir la dureza del caucho, aumentar su suavidad y elasticidad y ofrecer un mejor confort y rendimiento para los productos de caucho. Por ejemplo, el agregado de masterbatch de EVA en la producción de suelas de caucho puede hacer que las suelas sean más suaves y cómodas, al tiempo que mejora su rendimiento antideslizante.
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: Alambre y cable
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de normas (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los paréntesis. Registro técnico formal. Texto: Protección aislante: el masterbatch de EVA tiene buenas propiedades aislantes y se puede utilizar como capa aislante y material de revestimiento para cables y cables. Puede prevenir eficazmente las fugas de corriente, proteger los cables de las influencias ambientales externas y mejorar la seguridad y fiabilidad de los cables. En algunos cables de dispositivos electrónicos de alta demanda, el uso del masterbatch de EVA como material aislante puede cumplir sus requisitos de rendimiento aislante y flexibilidad.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Retardante de llama y resistente al fuego: El masterbatch de EVA retardante de llama, fabricado mediante la adición de retardantes de llama y otros aditivos, se puede utilizar para producir cables y cables con propiedades retardantes de llama. En caso de incendio, puede retrasar la propagación del fuego, reducir las pérdidas por incendio y garantizar la seguridad del personal y el equipo. Este masterbatch de EVA retardante de llama se utiliza habitualmente para cables en áreas densamente pobladas, como edificios y subterráneos.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {colocadores} y los paréntesis. Registro técnico formal. Texto: adhesivo de fusión en caliente
Adecuación rápida: El masterbatch de EVA es uno de los principales ingredientes de los adhesivos de fusión en caliente, con un buen rendimiento de unión y características de curado rápido. El adhesivo de fusión en caliente de EVA se utiliza ampliamente en el embalaje, la unión, la fabricación de muebles y otros sectores, y puede unir rápidamente diversos materiales como papel, madera, plástico, etc., mejorando la eficiencia de producción. Por ejemplo, en la encuadernación de libros, el adhesivo de fusión en caliente de EVA puede unir rápidamente las páginas y las cubiertas, y tiene una buena durabilidad.
Adaptación a diferentes materiales: Ajustando la fórmula y los aditivos del masterbatch de EVA, se puede adaptar a los requisitos de unión de diferentes materiales. En la producción de materiales para zapatos, el adhesivo de fusión en caliente de EVA se puede personalizar según las características del material de la suela y la parte superior, logrando un efecto de unión fuerte y al mismo tiempo cumpliendo con los requisitos de uso de los zapatos en diferentes entornos.




