

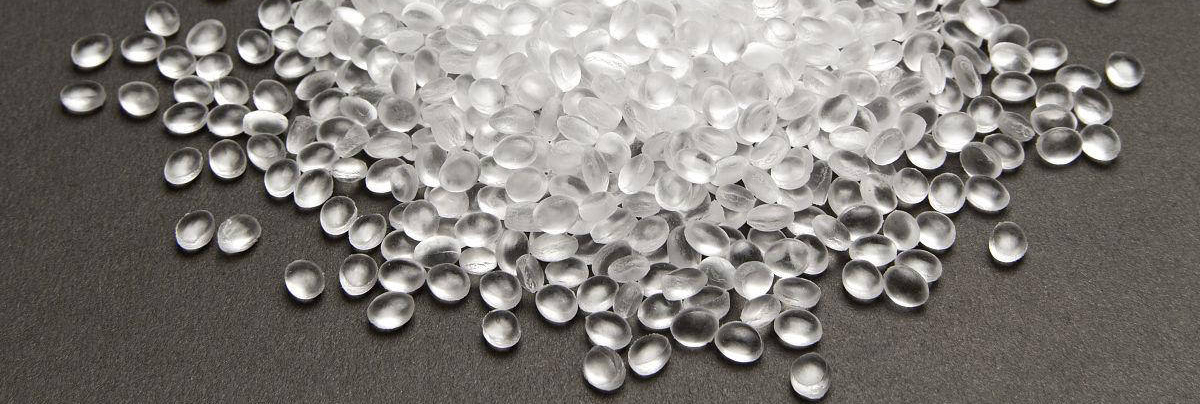
EVA masterbatch is a granular material made mainly from ethylene vinyl acetate copolymer (EVA) and added with antibacterial agents, stabilizers, and other substances. EVA masterbatch has the characteristic of high safety, complying with the EU REACH regulation and RoHS directive requirements. Some products meet food grade requirements and do not precipitate or migrate. Widely used in various fields such as plastic products, building and decorative materials, printing inks, etc. For example, it has applications in children’s toys, medical and health materials, shoe materials, waterproofing membranes, sound insulation materials, decorative panels, and other fields.
Tipos
O masterbatch de EVA pode ser classificado nos seguintes tipos, com base em suas funções e propósitos:
1. Masterbatch de EVA: composto por copolímero de EVA e pigmento. A EVA oferece excelente maciez, resistência e resistência às intempéries, o que ajuda na dispersão e estabilidade dos pigmentos. Os pigmentos conferem aos plásticos diversas cores desejadas, possuindo excelente expressão de cor, dispersão e estabilidade, e são amplamente utilizados no campo da melhoria de cor para produtos plásticos.
2. Masterbatch de espuma EVA: geralmente composto por agente de espuma composto, lubrificante, dispersante, agente colorante, etc. Comumente utilizado na produção de espuma de materiais como PE, PP, EVA, etc., pode fazer com que os produtos tenham boa elasticidade, suavidade e desempenho de amortecimento, e é amplamente utilizado em materiais para calçados, materiais de embalagem, interiores de automóveis e outros campos.
3. Masterbatch anti-incendio EVA: É um masterbatch composto por retardantes de chama, resinas e aditivos utilizados para a modificação anti-incendio de materiais EVA. Os produtos EVA podem apresentar boas propriedades anti-incendio e atender às exigências de segurança contra incêndios de diferentes cenários de aplicação, como fios e cabos, envoltórios eletrônicos e elétricos, etc.
4. Masterbatch de refrigeração EVA: também conhecido como agente de fluidez, estabilizador térmico, etc. A adição deste material ao processamento de produtos EVA pode aumentar a fluidez da resina, melhorar o índice de fusão, reduzir a acumulação de peso molecular e, portanto, diminuir a temperatura de processamento. Possui as vantagens de não poluir, não ter odor e boa dispersibilidade, e pode ser amplamente utilizado no processamento de diversos plásticos e produtos relacionados.
5. Masterbatch funcional EVA: Esta é uma categoria relativamente ampla, que inclui, entre outros, masterbatch de iluminação, masterbatch antibacteriano, masterbatch resistente à radiação UV, masterbatch resistente às intempéries, etc. O masterbatch de iluminação é usado para melhorar a luminosidade dos produtos; O masterbatch antibacteriano pode conferir aos produtos de EVA propriedades antibacterianas; O masterbatch resistente à radiação UV e o masterbatch resistente às intempéries podem melhorar a resistência ao envelhecimento e à radiação UV dos produtos de EVA em ambientes externos, prolongando sua vida útil.
6. Masterbatch de enchimento EVA: composto principalmente de enchimentos (como carbonato de cálcio, pó de talco, etc.), agentes de ligação, dispersantes e resina portadora EVA. A adição deste material aos produtos EVA pode reduzir os custos e melhorar certas propriedades do produto, como a dureza e a rigidez, até certo ponto.
7. Masterbatch de silicone EVA: É uma dispersão de EVA de siloxano de peso molecular ultra-alto de alta concentração, que pode melhorar efetivamente a fluidez e a desmoldagem do processamento de plástico, reduzir o torque, reduzir o desgaste dos equipamentos, diminuir o coeficiente de frição, melhorar o brilho da superfície e o toque sedoso dos produtos, e também possui certa resistência ao fogo, o que pode melhorar a resistência ao impacto de materiais resistentes ao fogo.
Fórmula de proporção
Os seguintes são os coeficientes de fórmula comuns para diferentes tipos de masterbatch de EVA:
Masterbatch de EVA:
Pigmentos: 15% a 70%, se for um pigmento inorgânico, a quantidade de adição geralmente está entre 50% e 70%; os pigmentos orgânicos representam 15% a 50%.
Resina de transporte EVA: 10% -40%, geralmente utilizando resina EVA com um conteúdo de VA de cerca de 18%.
Aditivos: 2% - 4% de estearato de zinco, 4% - 15% de cera EVA, 0,5% - 1% de agente de ligação de titanato e podem também conter uma pequena quantidade de antioxidantes, absorventes UV, etc.
Masterbatch de espuma EVA:
Resina EVA: 35% -45%, pode ser uma combinação de diferentes tipos de EVA, como EVA634 e EVA MV1055 misturadas em uma proporção de massa de 1:1,9-2,1.
Resíduos de EVA: 20% -25%, o que pode reduzir efetivamente os custos e melhorar certas performances.
elastomérico: SEBS 10% - 15%, aumenta a elasticidade e a flexibilidade do produto.
Aditivo: 10% -15% de pó de talco, que pode melhorar a dureza e a estabilidade dimensional do produto.
Agregador de espuma: AC 3% - 5%, é um componente chave na geração de bolhas.
Agente de reticulagem: DCP (peróxido de diisopropilbenzeno) 1,5% -3%, que provoca a reação de reticulagem das moléculas de EVA e melhora o desempenho do produto.
Outros aditivos: aditivos de fluidez 2% -3%, óxido de zinco modificado com amina 3% -5%, ácido esteárico 0,5% -0,8% e podem também incluir pequenas quantidades de estearato de zinco, estearato de cálcio, etc.
Masterbatch anti-flamável EVA:
Resina EVA: 88% -92%, a proporção específica é ajustada de acordo com o índice de fusão da resina e as exigências do produto.
Retardadores de chama: 8% -12%, como o FR-H617, apresentam alta estabilidade térmica e fotostabilidade, o que pode conferir à EVA boas propriedades retardantes de chama.
Masterbatch preenchido com EVA:
Resina EVA: geralmente representa 20% a 40%, utilizada como um veículo para dispersar uniformemente os enchimentos nos produtos EVA.
Os enchimentos: carbonato de cálcio, pó de talco, etc., que representam 60% a 80%, são os principais componentes da masterbatch de enchimento, utilizados para reduzir os custos e melhorar certas propriedades dos produtos.
Agente de ligação: 0,5% -2%, melhora a força de ligação entre o enchimento e a resina EVA.
Dispersante: 0,5% -2%, ajuda a dispersar uniformemente os enchimentos na resina.
Deve ser observado que as proporções da fórmula acima são apenas para referência. Na produção real, serão realizados ajustes e otimizações baseados nas especificações do produto, nas propriedades da matéria-prima e nos processos de produção.
Processo de produção
O processo de produção de diferentes tipos de masterbatch de EVA é, em geral, semelhante, mas podem existir diferenças em parâmetros específicos e detalhes. A seguir está o processo geral de produção de masterbatch de EVA:
1. Preparação da matéria-prima
Selecionar com precisão diversas matérias-primas, como resina EVA, pigmentos, retardadores de chama, agentes de espumação, enchimentos, etc., com base no tipo de masterbatch, e garantir que a qualidade e a pureza das matérias-primas atendam aos requisitos de produção.
Seque as matérias-primas para remover a umidade e evitar que a umidade cause bolhas ou outros problemas de qualidade durante o processamento. Por exemplo, a resina EVA é geralmente secada em um forno a 80-100 ℃ durante 4-6 horas.
2. Mistura dos ingredientes
Pesar com precisão várias matérias-primas de acordo com a proporção da fórmula projetada. As balanças eletrónicas e outros dispositivos de medição podem ser utilizados para garantir a precisão dos ingredientes.
Adicione as matérias-primas pesadas ao misturador de alta velocidade para a mistura. O tempo de mistura é geralmente de 5 a 15 minutos, com uma velocidade de 500 a 1000 rotações por minuto, para garantir uma mistura completa e uniforme das matérias-primas.
3. Extrusão de fusão
Adicione as matérias-primas misturadas à extrusora de dois parafusos. A configuração de temperatura da extrusora é ajustada de acordo com o ponto de fusão e o desempenho de processamento da resina EVA. Geralmente, é dividida em várias zonas de aquecimento, e a temperatura aumenta gradualmente desde a entrada até a saída, geralmente entre 150 e 200 ℃.
A velocidade da roda de parafuso é controlada entre 100 e 300 rotações por minuto para derreter e plastificar completamente as matérias-primas no extrusor, e misturá-las uniformemente através da ação de cisalhamento da roda de parafuso.
Durante o processo de extrusão, podem ser adicionados aditivos adequados, como lubrificantes e antioxidantes, conforme necessário, para melhorar o processamento e a utilização do masterbatch.
4. Resfriamento e granulação
O masterbatch extrudado pelo extrusor está na forma de tiras e é resfriado por resfriamento por ar ou água. O resfriamento por ar consiste no uso de um ventilador para soprar ar frio para o masterbatch, resfriando-o rapidamente. O resfriamento por água consiste em resfriar o masterbatch através de um tanque de água, que tem uma taxa de resfriamento mais rápida, mas é necessário prestar atenção ao controle da temperatura da água, geralmente entre 20 e 30 ℃.
O masterbatch resfriado é cortado em partículas de uma certa dimensão por um granulador, e a velocidade de corte e a velocidade de alimentação do granulador precisam ser ajustadas de acordo com os requisitos de diâmetro e comprimento do masterbatch, para garantir a uniformidade e a precisão dimensional do corte.
5. Triagem e embalagem
O masterbatch cortado é peneirado através de uma tela vibratória para remover partículas que são muito grandes ou muito pequenas, garantindo que a distribuição do tamanho das partículas do produto atenda aos requisitos.
O masterbatch filtrado é normalmente embalado em sacos de tecido plástico ou sacos de papel, com cada saco pesando 25 kg ou 50 kg, dependendo das necessidades do cliente. O masterbatch embalado deve ser armazenado em um armazém seco e bem ventilado para evitar a umidade e a contaminação.
No processo de produção, é necessário controlar estritamente os parâmetros de cada etapa e realizar inspeções regulares de qualidade dos produtos, incluindo aparência, tamanho de partículas, resistência à cor, retardamento de chama, desempenho de espuma e outros indicadores, para garantir uma qualidade de produto estável e confiável.
Equipamento de produção
O equipamento para a produção de masterbatch de EVA inclui principalmente os seguintes tipos:
Equipamento de mistura
Escala eletrônica: utilizada para pesagem precisa de várias matérias-primas, a fim de garantir a precisão das proporções dos ingredientes. Dependendo da escala de produção, podem ser selecionadas escalas eletrônicas com diferentes intervalos e precisões, com uma exigência geral de precisão de ± 0,1 g ou superior.
Mixer de alta velocidade: misture completamente as matérias-primas pesadas para garantir uma distribuição uniforme dos vários componentes. Possui lâminas de agitação rotativas de alta velocidade que podem realizar uma mistura eficiente em um curto período de tempo, com uma capacidade de mistura geralmente entre 50 e 500L.
Equipamento de extrusão
Extrusor de dois parafusos: É o equipamento principal para a produção de masterbatch de EVA. Possui dois parafusos interligados que podem transportar, misturar, cortar e plastificar materiais de forma eficiente. A relação comprimento a diâmetro do parafuso geralmente varia entre 20 e 40, e podem ser selecionadas especificações diferentes, como 35-90 mm, de acordo com a capacidade de produção. A capacidade de produção varia de dezenas de quilos a centenas de quilos por hora.
Bomba de fundição: instalada perto da porta de descarga do extrusor, utilizada para controlar com precisão a taxa de fluxo dos materiais extrudados, garantir a estabilidade do volume de extrusão e melhorar a consistência da qualidade do produto. A faixa de fluxo pode ser selecionada de acordo com a saída do extrusor, geralmente entre 5 e 50 L/min.
Molde: Personalize diferentes moldes de extrusão de acordo com as exigências de forma e tamanho do produto. Por exemplo, o molde para a produção de masterbatch de EVA cilíndrico geralmente possui um diâmetro da boca do molde entre 2 e 6 mm, com exigências de alta precisão em relação à forma e tamanho, para garantir a qualidade de aparência e a uniformidade de tamanho do masterbatch.
Equipamentos de refrigeração
Sistema de refrigeração por ar: composto por um ventilador e tubos de refrigeração, o ventilador sopra ar frio para a tira de masterbatch extrudada, permitindo que ela se resfrie rapidamente no ar. O volume de ar do ventilador pode ser ajustado de acordo com a velocidade de produção e a produção, geralmente variando entre 1000 e 5000 m³/h.
Sistema de refrigeração por água: incluindo tanque de água, bomba de circulação de água e tubulação de água de refrigeração, etc. A fita de masterbatch é refrigerada através de um tanque de água, com a temperatura da água geralmente controlada em 20-30 ℃. A bomba de circulação de água garante a circulação da água para manter a estabilidade do efeito de refrigeração. A extensão do balcão geralmente está entre 3 e 10 m para atender às necessidades de refrigeração da mistura de masterbatch em diferentes velocidades de produção.
Equipamento de granulação
Granulador: utilizado para cortar as tiras de masterbatch resfriadas em grânulos de comprimento especificado. Os tipos comuns incluem granuladores de corte a quente e granuladores de corte a frio. Os granuladores de corte a quente são adequados para materiais com alta viscosidade, enquanto os granuladores de corte a frio são adequados para masterbatch de EVA em geral. A velocidade de corte do granulador pode ser ajustada entre 100 e 1000 rotações por minuto, e a velocidade de alimentação corresponde à saída do extrusor, geralmente entre 1 e 10 m/min.
Equipamentos de triagem e embalagem
Tela de vibração: Filtre o masterbatch cortado para remover partículas que são muito grandes ou muito pequenas, garantindo que a distribuição do tamanho das partículas do produto atenda aos requisitos. O tamanho da malha da tela de vibração é selecionado de acordo com os requisitos de tamanho de partícula do produto, geralmente com especificações diferentes, como 20 mesh, 40 mesh, 60 mesh, etc. A eficiência de triagem pode chegar a mais de 90%.
Máquina de embalagem: embalagem da mistura mestre filtrada. Entre as mais comuns estão as máquinas de embalagem de medição automática, que podem completar automaticamente processos de embalagem, como medição, enchimento e selagem. A velocidade de embalagem varia dependendo das especificações de embalagem, geralmente entre 10 e 60 sacos/hora, e a precisão de peso de embalagem pode ser controlada dentro de ± 0,1 kg.
Além disso, de acordo com as necessidades específicas de produção, podem ser necessários alguns equipamentos auxiliares, como tanques de armazenamento de matérias-primas, alimentadores, desumidificadores, trituradores, etc., para melhorar o nível de automação da produção e a qualidade dos produtos.
Extrusor de masterbatch de EVA
Kerke’s masterbatch extruder can be used to produce EVA masterbatch. Our Extrusor de masterbatch de EVA has multiple models to choose from, which can meet different production requirements.
-

Laboratory Twin Screw Extruder
When will you need a lab twin screw extruder? If you want to make trials and tests of…
-

Twin Screw Extruder
Our Parallel Co-rotating twin screw extruder is designed for compounding and masterbatch making with an output capacity from…
-

Triple (3 screws) Extruder
3 Screws extruder is a new technology that has many advantages. The triple screw extruder is mainly used…
-

Double-Stage Extrusion System
Mother-baby extrusion system is designed for special materials which can not process on one stage extruder, the first…
-

Banbury Kneader Compounding Line
Our kneader + extruder is designed for making special applications with an output capacity from 30kg/h to 1000kg/h.…
-

Cutting System / Pelletizing System
Different material needs different cutting system, Kerke provides all kinds of cutting system, here is the explanation of…
Requisitos relacionados
O extrusor é crucial na produção de masterbatch de EVA, e os seguintes são os requisitos para o seu desempenho, parafuso, sistema de aquecimento e refrigeração, etc.:
Bom desempenho de plastificação: Na produção de masterbatch de EVA, diferentes matérias-primas precisam ser uniformemente plastificadas. O extrusor deve ter uma capacidade de plastificação suficiente para derreter e misturar rapidamente e uniformemente a resina de EVA e vários aditivos à temperatura e velocidade de engrenagem definidas, garantindo que o material atinja um bom estado de plastificação e estabeleça as bases para a produção subsequente. Por exemplo, para formulações de masterbatch de EVA com alto preenchimento ou alta viscosidade, o extrusor precisa ter uma capacidade de plastificação mais forte para garantir a qualidade do produto.
Controle preciso da temperatura: A temperatura é um parâmetro fundamental durante o processo de extrusão. A temperatura de cada zona de aquecimento do extrusor precisa ser controlada com precisão para se adaptar às características de processamento da resina EVA e às exigências de diferentes formulações. Geralmente, a precisão do controle de temperatura deve atingir ± 1 ℃ ou até mais, a fim de evitar problemas como superaquecimento do material, decomposição ou má plasticização causados por flutuações de temperatura e garantir um desempenho estável do produto.
Pressão de extrusão estável e taxa de fluxo: Para garantir a precisão dimensional e a qualidade de aparência do masterbatch de EVA, o extrusor deve fornecer uma pressão de extrusão estável e uma taxa de fluxo constante. Uma pressão estável permite a extrusão uniforme dos materiais no molde, evitando descargas irregulares e espessuras irregulares. Uma taxa de fluxo estável garante uma quantidade constante de material extrudido por unidade de tempo, o que é benéfico para os processos subsequentes de resfriamento e corte. Geralmente, é necessário controlar a flutuação da pressão de extrusão dentro de ± 5% e a flutuação da taxa de fluxo dentro de ± 3%.
Design razoável da rosca: A rosca é o componente principal do extrusor e sua estrutura e parâmetros afetam diretamente os efeitos de transporte, mistura e plastificação dos materiais. Para a produção de masterbatch de EVA, a relação comprimento/diâmetro, a relação de compressão e outros parâmetros da rosca devem ser otimizados e projetados de acordo com as características específicas das matérias-primas e as exigências do produto. A relação de aspecto geralmente varia entre 25 e 35, e a relação de compressão varia entre 2 e 4, para garantir que o material tenha um tempo de permanência suficiente e um bom efeito de compressão dentro da rosca, alcançando uma mistura e plastificação adequadas. Além disso, a forma do fio e a largura do bordo da rosca também podem afetar o desempenho de transporte e corte do material, e devem ser selecionados e ajustados de acordo com a situação real.
Bom capacidade de mistura e dispersão: Diversos aditivos, como pigmentos, retardadores de chama e enchimentos, são frequentemente adicionados ao masterbatch de EVA, o que exige que as máquinas de extrusão tenham uma boa capacidade de mistura e dispersão para distribuir uniformemente esses aditivos na resina de EVA. Por meio do design especial da hélice, como o uso de elementos de mistura, blocos de amassamento, etc., os efeitos de cisalhamento e mistura do material podem ser reforçados, a dispersão dos aditivos pode ser melhorada e a consistência dos desempenhos do produto pode ser garantida.
Sistema de aquecimento e refrigeração eficiente: O sistema de aquecimento do extrusor deve ser capaz de aquecer rapidamente o material até a temperatura definida e apresentar um bom desempenho de isolamento para reduzir as perdas de calor. O sistema de refrigeração deve ser capaz de controlar de forma eficaz e oportuna a temperatura do material para evitar superaquecimento local. A velocidade de resposta do sistema de aquecimento e refrigeração deve ser rápida, para atender às necessidades de ajuste de temperatura em tempo hábil no processo de produção. Por exemplo, quando a fórmula de produção muda e é necessário ajustar a temperatura, o sistema de aquecimento e refrigeração deve ser capaz de alcançar rapidamente o novo valor definido.
Altíssimo grau de automação: Para melhorar a eficiência da produção e a estabilidade da qualidade do produto, os extrusores devem ter um alto grau de automação. Incluem o controle automático da temperatura, da velocidade do parafuso, da taxa de alimentação e de outros parâmetros, bem como funções de proteção de segurança, como alerta de falha e desligamento automático. Ao mesmo tempo, podem alcançar o controle de ligação com outros equipamentos de produção, formar uma linha de produção automatizada, reduzir a intervenção manual e melhorar a consistência e a confiabilidade da produção.
Aplicação
O masterbatch de EVA tem uma ampla gama de aplicações, principalmente nos seguintes campos:
Modificação de plástico
Melhorar a flexibilidade: o masterbatch de EVA pode ser utilizado para modificar plásticos poliolefínicos (como polietileno e polipropileno) para aumentar sua flexibilidade e resistência ao impacto. Na produção de filmes, a adição de masterbatch de EVA pode melhorar as propriedades de tração e a resistência à perfuração dos filmes plásticos, que são amplamente utilizados em filmes agrícolas, filmes de embalagem e outros setores. Por exemplo, a adição de masterbatch de EVA aos filmes de estufa utilizados na agricultura pode manter uma boa flexibilidade em ambientes de baixa temperatura, evitar rachaduras e prolongar sua vida útil.
Melhorar o desempenho de processamento: O masterbatch de EVA pode reduzir a viscosidade do derretimento dos plásticos, melhorar sua fluidez durante o processamento, tornar os plásticos mais fáceis de formar durante a extrusão, moldagem por injeção e outros processos de processamento, e melhorar a eficiência de produção e a qualidade do produto. A adição de uma quantidade adequada de masterbatch de EVA durante a produção de tubos plásticos pode reduzir o fenômeno da fratura do derretimento durante a extrusão, tornando a superfície do tubo mais suave.
Produtos de borracha
Maior resistência às intempéries: o masterbatch de EVA pode ser utilizado em produtos de borracha para melhorar a resistência às intempéries e à envelhecimento da borracha. Os produtos de borracha utilizados ao ar livre, como pneus de automóveis, juntas de borracha, etc., podem resistir à erosão de fatores ambientais, como raios ultravioletas e ozônio, através da adição de masterbatch de EVA, prolongando a vida útil dos produtos de borracha.
Redução da dureza: O masterbatch de EVA pode reduzir a dureza do borracha, aumentar sua suavidade e elasticidade e proporcionar maior conforto e desempenho aos produtos de borracha. Por exemplo, a adição de masterbatch de EVA na produção de solas de borracha pode tornar as solas mais macias e confortáveis, ao mesmo tempo que melhora o seu desempenho antiderrapante.
Fios e cabos
Proteção de isolamento: O masterbatch de EVA possui boas propriedades de isolamento e pode ser utilizado como camada de isolamento e material de revestimento para fios e cabos. Ele pode efetivamente impedir a fuga de corrente, proteger os fios e cabos de influências ambientais externas e melhorar a segurança e confiabilidade dos fios e cabos. Em alguns cabos de dispositivos eletrônicos de alta demanda, o uso de masterbatch de EVA como material de isolamento pode atender às suas exigências de desempenho de isolamento e flexibilidade.
Antincendio e resistência ao fogo: O masterbatch de EVA anti-incêndio, produzido pela adição de retardadores de chama e outros aditivos, pode ser utilizado para produzir fios e cabos com propriedades anti-incêndio. Em caso de incêndio, ele pode retardar a propagação do fogo, reduzir as perdas de incêndio e garantir a segurança dos funcionários e dos equipamentos. Este masterbatch de EVA anti-incêndio é comumente utilizado para fios e cabos em áreas densamente povoadas, como edifícios e metrôs.
Adesivo de fusão
Bondagem rápida: O masterbatch de EVA é uma das principais matérias-primas para adesivos de fusão, com bom desempenho de adesão e características de cura rápida. O adesivo de fusão de EVA é amplamente utilizado na embalagem, na ligação, na fabricação de móveis e em outras indústrias, o que permite a rápida ligação de diversos materiais, como papel, madeira, plástico, etc., melhorando a eficiência da produção. Por exemplo, na encadernação de livros, o adesivo de fusão de EVA pode ligar rapidamente as páginas e as capas, e possui boa durabilidade.
Adaptação a diferentes materiais: Ao ajustar a fórmula e os aditivos do masterbatch de EVA, é possível adaptá-lo às exigências de ligação de diferentes materiais. Na produção de materiais para sapatos, o adesivo de fusão de EVA pode ser personalizado de acordo com as características do material da sola e do cano, alcançando um forte efeito de ligação e ao mesmo tempo atendendo às exigências de uso dos sapatos em diferentes ambientes.




