

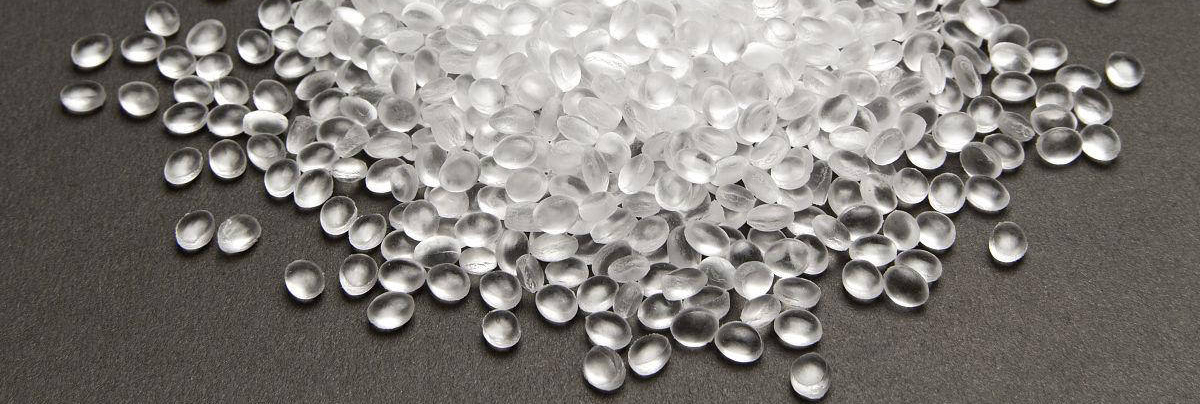
EVA masterbatch is a granular material made mainly from ethylene vinyl acetate copolymer (EVA) and added with antibacterial agents, stabilizers, and other substances. EVA masterbatch has the characteristic of high safety, complying with the EU REACH regulation and RoHS directive requirements. Some products meet food grade requirements and do not precipitate or migrate. Widely used in various fields such as plastic products, building and decorative materials, printing inks, etc. For example, it has applications in children’s toys, medical and health materials, shoe materials, waterproofing membranes, sound insulation materials, decorative panels, and other fields.
タイプ
EVAマスターバッチは、その機能と用途に基づいて次のタイプに分類できます。
1. EVAマスターバッチ:EVAコポリマーと顔料から構成されています。EVAは優れた柔らかさ、靭性、耐候性を備え、顔料の分散と安定性を向上させます。顔料はプラスチック製品のさまざまな色を提供し、優れた色表現、分散性、安定性を備えており、プラスチック製品の色強化の分野で広く使用されています。
2. EVAフォームマスターバッチ:一般に、複合発泡剤、潤滑剤、分散剤、着色剤などから構成されます。PE、PP、EVAなどの材料の発泡生産に広く使用され、製品に良好な弾力性、柔らかさ、緩衝性能をもたらします。靴材料、包装材料、自動車内装などの分野で広く使用されています。
3. EVA難燃マスターバッチ:これは、難燃剤、樹脂、添加剤から構成されるマスターバッチで、EVA材料の難燃性を改良するために使用されます。EVA製品は優れた難燃性を有し、ワイヤーやケーブル、電子および電気用ケースなどのさまざまな用途シナリオの火災安全要件を満たすことができます。
4. EVA冷却マスターバッチ:流動剤、熱安定剤などとも呼ばれます。これをEVA製品の加工に添加すると、樹脂の流動性が向上し、溶融指数が改善され、分子量の蓄積が減少します。これにより、加工温度を下げることができます。汚染がなく、臭いがなく、分散性が良いため、さまざまなプラスチックおよび関連製品の加工に広く使用できます。
5. EVA機能性マスターバッチ:これは比較的広いカテゴリーであり、明るさを向上させるマスターバッチ、抗菌マスターバッチ、紫外線耐性マスターバッチ、耐候性マスターバッチなどを含みます。明るさを向上させるマスターバッチは、製品の明るさを改善するために使用されます。抗菌マスターバッチは、EVA製品に抗菌性を付与できます。紫外線耐性マスターバッチと耐候性マスターバッチは、屋外環境下でEVA製品の耐老化性と紫外線耐性を向上させ、その寿命を延長できます。
6. EVA充填マスターバッチ:主に充填剤(カルシウムカーボネート、タルク粉など)、結合剤、分散剤、およびベアリング樹脂EVAから構成されます。これをEVA製品に添加すると、コストを削減し、製品の硬度や剛性などの特性をある程度向上させることができます。
7. EVAシリコーンマスターバッチ:これは、高濃度の超高分子量シロキサンのEVA分散であり、プラスチック加工の流動性と脱型性を効果的に向上させ、トルクを減らし、装置の摩耗を軽減し、摩擦係数を低下させ、製品の表面の光沢とシルキーな触感を向上させることができます。また、一定の難燃性を有し、難燃材料の衝撃強度を向上させることができます。
フォーミュラ比
以下は、さまざまなタイプのEVAマスターバッチの一般的な配合比率です。
EVAマスターバッチ:
顔料: 15% -70%。無機顔料の場合、添加量は通常 50% -70% です。有機顔料は 15% -50% を占めます。
EVAキャリア樹脂: 10% -40%, 一般的にはVA含有率が約18%のEVA樹脂を使用します。
添加物: 2% -4% のジンクステアレート、4% -15% のEVAワックス、0.5% -1% のチタネート結合剤、また少量の抗酸化剤、紫外線吸収剤などを含むことがあります
EVAフォームマスターバッチ:
EVA樹脂: 35% -45%で、EVA634とEVA MV1055などの異なる種類のEVAを1:1.9 -2.1の質量比で混合したものが使用できます。
廃棄EVA: 20% -25%で、コストを効果的に削減し、特定の性能を向上させることができます。
エラストマー:SEBS 10%~15%、製品の弾力性と柔軟性を向上させます。
フィラー: 10% -15% のタルクパウダー。これにより、製品の硬さと寸法安定性が向上します。
発泡剤:AC 3%~5%。これは、泡を生成するための重要な成分です。
クロスリンク剤:DCP(ジイソプロピルベンゼン過酸化物)1.5%~3%。これは、EVA分子のクロスリンク反応を引き起こし、製品の性能を向上させます。
その他の添加剤: 流動性添加剤 2% -3%, アミン変性亜鉛酸化物 3% -5%, ステアリン酸 0.5% -0.8%, さらに少量の亜鉛ステアレート、カルシウムステアレートなどを含むこともあります
EVA難燃性マスターバッチ:
EVA樹脂: 88% -92%。具体的な比率は、樹脂の溶融指数と製品の要件に応じて調整されます。
難燃剤:8%~12%(例:FR-H617)は、高い熱安定性と光安定性を有し、EVAに優れた難燃性をもたらすことができます。
EVA充填マスターバッチ:
EVA樹脂:通常20%~40%を占め、EVA製品で充填剤を均一に分散させるために使用されます。
フィラー: 60% -80%を占めるカルシウムカーボネート、タルク粉などは、製品のコストを削減し、特定の性質を改善するために使用される充填マスターバッチの主成分です。
結合剤: 0.5% -2%で、充填剤とEVA樹脂間の接着強度を向上させます。
分散剤:0.5% -2%:樹脂中の充填剤を均一に分散させる。
なお、上記の公式の比率は参考のためのものであり、実際の生産では、特定の製品要件、原材料の特性、および生産プロセスに基づいて調整や最適化が行われます。
生産プロセス
さまざまなタイプのEVAマスターバッチの生産プロセスは一般的に似ているが、特定のパラメータや詳細に違いがある場合もあります。以下はEVAマスターバッチの一般的な生産プロセスです。
1. 原料の準備
マスターバッチの種類に応じて、EVA樹脂、顔料、難燃剤、発泡剤、充填剤などのさまざまな原材料を正確に選択し、原材料の品質と純度が生産要件を満たしていることを確認します。
原料を乾燥させることで水分を除去し、処理中に気泡やその他の品質問題を引き起こさないようにします。たとえば、EVA樹脂は通常、80~100℃で4~6時間オーブンで乾燥します。
2. 材料の混合
設計された配合比に従って、さまざまな原材料を正確に計量します。電子秤やその他の測定機器を使用して、成分の正確性を確認できます。
加重された原料を高速ミキサーに投入し、混合します。混合時間は一般的に5〜15分で、原料の徹底的かつ均一な混合を確保するために、毎分500〜1000回の回転速度で行います。
3. 溶融押出
混合された原料をツインスクリュー押出機に投入します。押出機の温度設定は、EVA樹脂の融点と加工性能に応じて調整されます。通常、複数の加熱ゾーンに分けられ、入口から出口への温度は徐々に150~200℃の間に上昇します。
スクリューの回転速度は、100〜300回転/分で制御され、エクストラーダ内の原料を完全に溶融させ、プラスチケ化し、さらにスクリューのせん断作用により均一に混合します。
押出プロセス中に、マスターバッチの処理と使用性を向上させるために、必要に応じて潤滑剤や酸化防止剤などの適切な添加剤を加えることができます。
4. 冷却と顆粒化
エクストラーダから押し出されたマスターバッチは、ストリップ状になっており、空気または水冷によって冷却されます。空気冷却では、ファンを使用して冷たい空気をマスターバッチに吹き込み、急速に冷却します。水冷では、水タンクを通してマスターバッチを冷却します。冷却速度はより速くなりますが、水温を20~30℃の間に制御することに注意が必要です。
冷却されたマスターバッチは、グラニュレーターで一定の長さの粒子にカットされます。グラニュレーターのカット速度と給料速度は、マスターバッチの直径と長さの要件に応じて調整する必要があり、これによりカットの均一性と寸法精度が確保されます。
5. スクリーニングと包装
カットマスターバッチは振動スクリーンを通してふるいにかけられ、大きすぎるまたは小さすぎる粒子を除去し、製品の粒度分布が要件を満たしていることを確認します。
スクリーンされたマスターバッチは、通常、プラスチック製の編み込みバッグまたは紙袋に梱包され、各袋の重量はお客様の要件に応じて25kgまたは50kgです。梱包されたマスターバッチは、湿気や汚染を避けるために乾燥した換気の良い倉庫に保管する必要があります。
生産プロセスにおいて、各リンクのプロセスパラメータを厳密に制御し、製品の外観、粒子サイズ、色持ち、難燃性、発泡性能、その他の指標を定期的に検査することが必要です。これにより、安定した信頼性の高い製品品質を確保できます。
生産設備
EVAマスターバッチを生産する設備には主に次のタイプが含まれます。
バッチング設備
電子秤:さまざまな原材料の精密な計量を行い、成分比率の正確性を確保します。生産規模に応じて、さまざまな範囲と精度を備えた電子秤を選択でき、一般的な精度要件は± 0.1g 以上です。
高速ミキサー: 計量された原料を完全に混合し、さまざまな成分の均一な分布を確保します。高速回転する攪拌刃を備えており、短時間で効率的な混合が可能で、混合容量は通常50~500Lです。
押出設備
ツインスクリュー締め込み機: EVAマスターバッチの生産のための主要な設備です。2つの連動するスクリューで、材料を効率的に運搬、混合、せん断し、プラスチケ化することができます。スクリューの長さと直径の比率は一般的に20〜40であり、生産能力に応じて35〜90mmなどの異なる仕様を選択できます。生産能力は、数十キログラムから数百キログラム/時間です。
溶融ポンプ:エクストラーダの排出口付近に設置され、エクストラーダされた材料の流量を正確に制御し、押出量の安定性を確保し、製品品質の一貫性を向上させます。流量範囲は、一般的にエクストラーダの出力に応じて5~50L/minの間で選択できます。
金型:製品の形状とサイズの要件に応じて、さまざまな押出金型をカスタマイズします。たとえば、円筒形のEVAマスターバッチを生産する金型の場合、金型の口径は通常2~6mmで、形状とサイズに関する高い精度が要求され、マスターバッチの外観品質とサイズの均一性を確保します。
冷却装置
空気冷却システム:ファンと冷却パイプから構成され、ファンは冷たい空気を押し出されたマスターバッチストリップに送り、空気中で迅速に冷却します。ファンの空気量は、生産速度と出力に応じて調整でき、一般的には1000〜5000m³/時間です。
水冷却システム:水タンク、循環水ポンプ、冷却水パイプラインなどを含む。マスターバッチストリップは、水タンクを通して冷却され、水温は一般的に20~30℃に制御されます。循環水ポンプは、冷却効果の安定性を維持するために水の循環を確保します。シンクの長さは、通常3~10mで、異なる生産速度でのマスターバッチの冷却ニーズを満たすように調整されています。
粒化装置
分割機:冷却されたマスターバッチのストリップを指定の長さの粒に切断するために使用されます。一般的なタイプには、熱切断分割機と冷切断分割機があります。熱切断分割機は高粘度の材料に適しており、冷切断分割機は一般的なEVAマスターバッチに適しています。分割機の切断速度は100〜1000回転/分で調整でき、給送速度はエクストラーダの出力に合わせて1〜10m/minです。
スクリーニングおよび包装機器
振動スクリーン:カットされたマスターバッチをスクリーンして、大きすぎるまたは小さすぎる粒子を除去し、製品の粒度分布が要件を満たしていることを確認します。振動スクリーンのメッシュサイズは、製品の粒度要件に応じて選択され、一般的には20メッシュ、40メッシュ、60メッシュなどの異なる仕様があります。スクリーニング効率は90%以上に達します。
包装機: スクリーンされたマスターバッチの包装。一般的なものには、測定、充填、シーリングなどの包装作業を自動的に完了できる自動測定包装機があります。包装速度は、包装仕様によって異なり、一般的に10〜60袋/時間であり、包装重量の精度は±0.1kg以内に制御できます。
さらに、特定の生産ニーズに応じて、生産の自動化レベルと製品品質を向上させるために、原材料貯蔵タンク、給料装置、除湿装置、破砕機などの付属機器が必要になる場合があります。
EVAマスターバッチエクストルーダ
Kerke’s masterbatch extruder can be used to produce EVA masterbatch. Our EVAマスターバッチエクストルーダ has multiple models to choose from, which can meet different production requirements.
-

Laboratory Twin Screw Extruder
When will you need a lab twin screw extruder? If you want to make trials and tests of…
-

Twin Screw Extruder
Our Parallel Co-rotating twin screw extruder is designed for compounding and masterbatch making with an output capacity from…
-

Triple (3 screws) Extruder
3 Screws extruder is a new technology that has many advantages. The triple screw extruder is mainly used…
-

Double-Stage Extrusion System
Mother-baby extrusion system is designed for special materials which can not process on one stage extruder, the first…
-

Banbury Kneader Compounding Line
Our kneader + extruder is designed for making special applications with an output capacity from 30kg/h to 1000kg/h.…
-

Cutting System / Pelletizing System
Different material needs different cutting system, Kerke provides all kinds of cutting system, here is the explanation of…
関連する要件
EVAマスターバッチの生産において、エクストラーダは極めて重要であり、その性能、スクリュー、加熱・冷却システムなどに関する要件は次のとおりです。
優れたプラスチケ化性能:EVAマスターバッチの生産において、さまざまな原料を均一にプラスチケ化する必要があります。エクストラーダには、EVA樹脂とさまざまな添加剤を設定温度とスクリュー速度で迅速かつ均一に溶融させ、混合する十分なプラスチケ化能力が必要です。これにより、材料が良好なプラスチケ化状態に達し、その後の生産の基盤が確立されます。たとえば、高充填または高粘度のEVAマスターバッチ配合物の場合、エクストラーダには製品品質を確保するためにより強力なプラスチケ化能力が必要です。
正確な温度制御: 熱圧延プロセス中、温度は重要なパラメータです。EVA樹脂の処理特性と異なる配合物の要件に合わせるために、熱圧延機の各加熱ゾーンの温度を正確に制御する必要があります。通常、温度制御の精度は±1℃以上に達する必要があり、温度変動による材料の過熱、分解、またはプラスチケーションの不良などの問題を回避し、安定した製品性能を確保することができます。
安定した押出圧力と流量: EVAマスターバッチの寸法精度と外観品質を確保するため、押出機は安定した押出圧力と流量を提供する必要があります。安定した圧力により、成形物内の材料が均一に押出され、不均一な排出や厚みの不均一性を防ぎます。安定した流量は、単位時間あたりの押出材料量を一定に保証し、その後の冷却と切断工程に有利です。一般的に、押出圧力の変動を±5%以内、流量の変動を±3%以内に制御する必要があります。
合理なねじ設計: ねじはエクストラーダの核となる部品であり、その構造とパラメータは材料の運搬、混合、およびプラスチケーション効果に直接影響します。EVAマスターバッチの生産では、ねじの長さ対直径比、圧縮比などのパラメータを、原材料の特性と製品要件に応じて最適化し、設計する必要があります。アスペクト比は一般的に25〜35の間で、圧縮比は2〜4の間で設定すると、材料がねじ内で十分な滞留時間を持って、良好な圧縮効果を発揮し、十分な混合とプラスチケーションを実現できます。さらに、ねじのねじ形状と端幅も材料の運搬とせん断性能に影響を与えるため、実際の状況に応じて選択および調整する必要があります。
良好な混合・分散能力:EVAマスターバッチには、顔料、難燃剤、充填剤などのさまざまな添加剤が含まれることが多いため、EVA樹脂中にこれらの添加剤を均一に分散させるためには、押出機に良好な混合・分散能力が必要です。スクリューの特殊設計、混合要素、こね板などを使用することで、材料のせん断効果と混合効果を高め、添加剤の分散を改善し、製品の性能の一貫性を確保できます。
効率的な加熱・冷却システム: エクストラーダの加熱システムは、素材を設定温度まで迅速に加熱できるようにし、熱損失を低減する優れた断熱性能を備えている必要があります。冷却システムは、素材の温度を適時に効果的に制御し、局所的な過熱を防ぐことができなければなりません。加熱・冷却システムの応答速度は、生産プロセスにおける温度調整の迅速な実行を可能にする速さである必要があります。例えば、生産フォーミュラが変更され、温度調整が必要になる場合、加熱・冷却システムは新しい設定値に迅速に到達できるようになっている必要があります。
高度な自動化:生産効率と製品品質の安定性を向上させるために、エクストルーダーは高度な自動化機能を備えていなければなりません。温度、スクリュー速度、給料速度、その他のパラメータの自動制御や、障害アラームや自動停止などの安全保護機能が含まれます。同時に、他の生産設備との連動制御を実現し、自動化された生産ラインを構築し、手動介入を減らすことで、生産の一貫性と信頼性を向上させることができます。
アプリケーション
EVAマスターバッチは、主に以下の分野で幅広い用途があります。
プラスチックの改質
柔軟性の向上: EVAマスターバッチを使用すると、ポリオレフィン樹脂(例えばポリエチレンやポリプロピレン)の柔軟性と衝撃強度を向上させることができます。フィルム生産において、EVAマスターバッチを添加することで、農業用フィルム、包装用フィルムなどの分野で広く使用されているプラスチックフィルムの引張強度や破裂抵抗性が向上します。例えば、農業で使用される温室用フィルムにEVAマスターバッチを添加すると、低温環境でも良好な柔軟性を維持し、ひび割れを防ぎ、寿命を延長することができます。
処理性能の向上:EVAマスターバッチは、プラスチックの溶融粘度を低下させ、処理の流動性を向上させることができ、押出成形やその他の処理工程においてプラスチックの成形を容易にします。プラスチックパイプの生産時に適切な量のEVAマスターバッチを添加すると、押出時の溶融破裂現象を減らし、パイプの表面をより滑らかにすることができます。
ゴム製品
高い耐候性: EVAマスターバッチをゴム製品に使用すると、ゴムの耐候性と耐老化性が向上します。車のタイヤ、ゴムシールなど、屋外で使用されるゴム製品には、EVAマスターバッチを添加することで、紫外線やオゾンなどの環境要因による侵食に対抗でき、ゴム製品の寿命が延長します。
硬度を低減する:EVAマスターバッチはゴムの硬さを低下させ、柔らかさと弾力性を高め、ゴム製品の快適性と性能を向上させることができます。例えば、ゴム底の製造にEVAマスターバッチを添加すると、底が柔らかく快適になり、滑りにくさも向上します。
ワイヤーとケーブル
絶縁保護: EVAマスターバッチは優れた絶縁特性を持ち、ワイヤーやケーブルの絶縁層および被覆材として使用できます。これにより、電流漏れを効果的に防ぎ、ワイヤーやケーブルを外部環境の影響から保護し、ワイヤーやケーブルの安全性と信頼性を向上させることができます。需要の高い電子機器ケーブルでは、EVAマスターバッチを絶縁材として使用することで、絶縁性能と柔軟性に関する要件を満たすことができます。
難燃性および耐火性:難燃剤や他の添加剤を加えて製造した難燃性EVAマスターバッチは、難燃性を有するワイヤーやケーブルの製造に使用できます。火災が発生した場合、火の拡散を遅らせ、火災による損失を減らし、人員と設備の安全を確保することができます。この難燃性EVAマスターバッチは、ビルや地下鉄など人口が密集する地域のワイヤーやケーブルに一般的に使用されています。
ホットメルト接着剤
迅速な接着性:EVAマスターバッチは、熱融着剤の主要原料の一つであり、優れた接着性能と速い硬化特性を備えています。EVA熱融着剤は、包装、結合、家具製造などのさまざまな産業で広く使用されており、紙、木材、プラスチックなどのさまざまな材料を迅速に接着することができ、生産効率を向上させます。例えば、書籍の結合において、EVA熱融着剤はページとカバーを迅速に接着でき、優れた耐久性を備えています。
さまざまな材料に適応:EVAマスターバッチの配合と添加物を調整することで、さまざまな材料の接着要件に対応できます。靴材料の生産において、EVA熱溶着接着剤は、ソールとアッパーの材質特性に応じてカスタマイズでき、強力な接着効果を発揮するとともに、さまざまな環境下での靴の使用要件を満たすことができます。




