

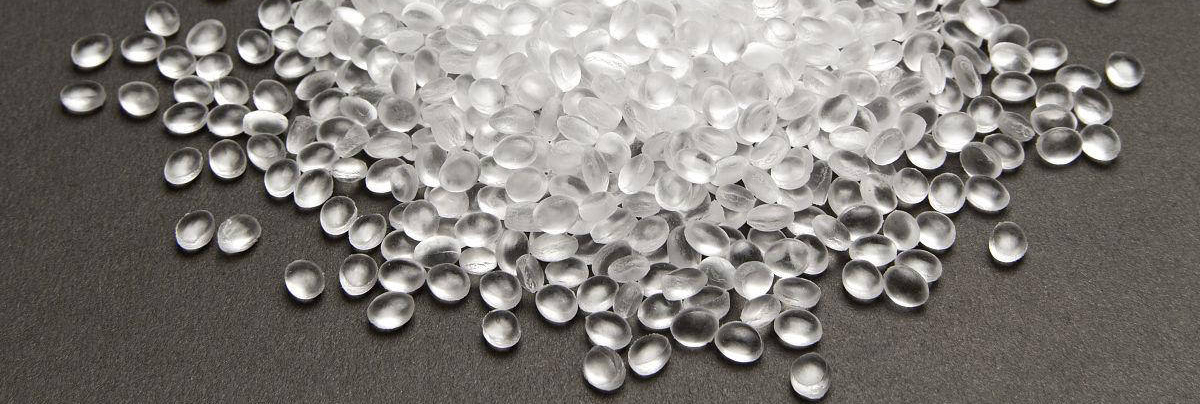
EVA masterbatch is a granular material made mainly from ethylene vinyl acetate copolymer (EVA) and added with antibacterial agents, stabilizers, and other substances. EVA masterbatch has the characteristic of high safety, complying with the EU REACH regulation and RoHS directive requirements. Some products meet food grade requirements and do not precipitate or migrate. Widely used in various fields such as plastic products, building and decorative materials, printing inks, etc. For example, it has applications in children’s toys, medical and health materials, shoe materials, waterproofing membranes, sound insulation materials, decorative panels, and other fields.
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: Typen
EVA-Masterbatch kann nach ihren Funktionen und Zwecken in folgende Typen unterteilt werden:
1. EVA-Masterbatch: Besteht aus EVA-Kopolymer und Pigment. EVA bietet hervorragende Weichheit, Festigkeit und Wetterbeständigkeit, was die Dispersion und Stabilität der Pigmente unterstützt. Pigmente verleihen Kunststoffen verschiedene gewünschte Farben, besitzen eine hervorragende Farbausdruck, Dispersion und Stabilität und werden weit verbreitet im Bereich der Farbverstärkung für Kunststoffprodukte eingesetzt.
2. EVA-Schaummasterbatch: besteht im Allgemeinen aus einem Verbundschaummittel, einem Gleitmittel, einem Dispersionsmittel, einem Farbmittel usw. Es wird häufig bei der Schaumherstellung von Materialien wie PE, PP, EVA usw. eingesetzt und kann dafür sorgen, dass die Produkte eine gute Elastizität, Weichheit und Dämpfungseigenschaften haben. Es wird daher in Schuhmaterialien, Verpackungsmaterialien, Automobilinnenausstattungen und anderen Bereichen eingesetzt.
Domain: Herstellung von Ausrüstungen für die Extrusion und Vermischung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: 3. EVA-Flammschutz-Masterbatch: Es handelt sich um einen Masterbatch, der aus Flammschutzmitteln, Harzen und Additiven besteht und zur flammschutzenden Modifizierung von EVA-Materialien verwendet wird. EVA-Produkte können gute flammschutzende Eigenschaften aufweisen und den Brandschutzanforderungen verschiedener Anwendungsbereiche entsprechen, z. B. Kabeln und Kabelkanälen, Elektronik- und Elektrogehäuse usw.
4. EVA-Kühlungsmasterbatch: auch bekannt als Fließmittel, Wärmeverstärker usw. Die Zugabe dieses Materials zur Verarbeitung von EVA-Produkten kann die Fließfähigkeit des Harzes erhöhen, den Schmelzindex verbessern, die Molekülgewichtsakkumulation reduzieren und somit die Verarbeitungs-temperatur senken. Es hat die Vorteile der Umweltfreundlichkeit, Geruchsfreiheit und guten Dispergierbarkeit und kann in der Verarbeitung verschiedener Kunststoffe und verwandter Produkte eingesetzt werden.
5. EVA-Funktionsmasterbatch: Dies ist eine relativ breite Kategorie, die unter anderem folgende Produkte umfasst: Aufhellungsmasterbatch, antibakterielles Masterbatch, UV-beständiges Masterbatch, wetterbeständiges Masterbatch usw. Aufhellungsmasterbatch wird verwendet, um die Helligkeit von Produkten zu verbessern; Antibakterielles Masterbatch kann EVA-Produkten antibakterielle Eigenschaften verleihen; UV-beständiges Masterbatch und wetterbeständiges Masterbatch können die Alterungsbeständigkeit und UV-Beständigkeit von EVA-Produkten in Außenumgebungen verbessern und ihre Lebensdauer verlängern.
6. EVA-Füllmasse: besteht hauptsächlich aus Füllstoffen (z. B. Kalziumcarbonat, Talkpulver usw.), Kupplingsmitteln, Dispersionsmitteln und dem Trägerharz EVA. Durch die Zugabe an EVA-Produkte können die Kosten gesenkt und bestimmte Eigenschaften des Produkts, wie Härte und Steifigkeit, in gewissem Maße verbessert werden.
7. EVA-Silikon-Masterbatch: Es handelt sich um eine EVA-Dispersion von hochkonzentriertem ultrahochmolekularem Siloxan, die die Fließfähigkeit und Entformung bei der Verarbeitung von Kunststoffen effektiv verbessert, den Drehmoment reduziert, den Verschleiß von Geräten verringert, den Reibwinkel senkt, die Oberflächenglätte und das seidige Gefühl von Produkten verbessert und gleichzeitig eine gewisse Flammschutzwirkung aufweist, die die Schlagfestigkeit von flammschutzbeständigen Materialien erhöht.
Formelverhältnis
Die folgenden Formelnangaben gelten für verschiedene Arten von EVA-Masterbatch:
EVA-Masterbatch:
Pigmente: 15% – 70%, wenn es sich um ein anorganisches Pigment handelt, liegt die Zusatzmenge normalerweise zwischen 50% – 70%; organische Pigmente machen 15% – 50% aus.
Domäne: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: EVA-Trägerharz: 10 % – 40 %, in der Regel mit EVA-Harz mit einem VA-Gehalt von etwa 18 %.
Zusatzstoffe: 2% bis 4% Zinkstearat, 4% bis 15% EVA-Wachs, 0,5% bis 1% Titanat-Kuppelmittel und können auch eine kleine Menge an Antioxidantien, UV-Absorber usw. enthalten
Domäne: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: EVA-Schaummasterbatch:
EVA-Harz: 35 % bis 45 %, kann eine Kombination verschiedener EVA-Typen sein, wie EVA634 und EVA MV1055, die in einem Massenverhältnis von 1:1,9 bis 2,1 gemischt sind.
Waste EVA: 20% -25%, kann die Kosten effektiv reduzieren und bestimmte Leistungsmerkmale verbessern.
Elastommer: SEBS 10%-15%, erhöht die Elastizität und Flexibilität des Produkts.
Füllstoffe: 10% bis 15% Talkpulver, das die Härte und die Dimensionsstabilität des Produkts verbessert.
Domain: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formeller technischer Register. Text: Schaummittel: AC 3%-5%, es ist ein wichtiger Bestandteil zur Bildung von Blasen.
Domain: Herstellung von Kunststoffextrusions-und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Vernetzungsmittel: DCP (Diisopropylbenzenperoxid) 1,5 % – 3 %, das die Vernetzungsreaktion von EVA-Molekülen bewirkt und die Produktleistung verbessert.
Weitere Zusatzstoffe: Fließmittel 2% -3%, amingestiegter Zinkoxid 3% -5%, Stearinsäure 0,5% -0,8% und können auch geringe Mengen an Zinkstearat, Kalziumstearat usw. enthalten.
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: EVA-flammsicherer Masterbatch:
EVA-Harz: 88% -92%, das spezifische Verhältnis wird entsprechend dem Harzschmelzindex und den Produktanforderungen angepasst.
Flammhemmstoffe: 8% bis 12%, wie z. B. FR-H617, haben eine hohe thermische Stabilität und Photostabilität und können EVA gute flammschutzende Eigenschaften verleihen.
EVA gefüllter Masterbatch:
EVA-Harz: normalerweise 20% bis 40%, verwendet als Träger zur gleichmäßigen Verteilung von Füllstoffen in EVA-Produkten.
Domäne: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Ersatzmerkmale} und Klammern auf. Formelles technisches Register. Text: Füllstoffe: Calciumcarbonat, Talkpulver usw., die 60 % bis 80 % der Füllmasse ausmachen, sind die Hauptbestandteile der Füllmasse, die zur Kostenreduzierung und zur Verbesserung bestimmter Produkteigenschaften verwendet werden.
Koppelmittel: 0,5% -2%, verbessert die Haftfestigkeit zwischen dem Füllstoff und dem EVA-Harz.
Dispersionsmittel: 0,5% -2%, hilft, die Füllstoffe gleichmäßig im Harz zu dispergieren.
Es sollte beachten werden, dass die oben genannten Rezepturverhältnisse nur als Referenz dienen. Bei der tatsächlichen Produktion werden Anpassungen und Optimierungen basierend auf den spezifischen Produktanforderungen, den Eigenschaften der Rohstoffe und den Produktionsverfahren vorgenommen.
Produktionsprozess
Der Produktionsprozess verschiedener Arten von EVA-Masterbatch ist im Allgemeinen ähnlich, kann jedoch Unterschiede in bestimmten Parametern und Details aufweisen. Folgendes ist der allgemeine Produktionsprozess von EVA-Masterbatch:
1. Vorbereitung der Rohstoffe
Wählen Sie verschiedene Rohstoffe wie EVA-Harz, Pigmente, Flammschutzmittel, Schaummittel, Füllstoffe usw. genau aus, basierend auf dem Typ des Masterbatchs, und stellen Sie sicher, dass die Qualität und Reinheit der Rohstoffe den Produktionsanforderungen entsprechen.
Trocknen Sie die Rohstoffe, um Feuchtigkeit zu entfernen und zu verhindern, dass Feuchtigkeit während der Verarbeitung Blasen oder andere Qualitätsprobleme verursacht. Zum Beispiel wird EVA-Harz üblicherweise in einem Ofen bei 80-100 ℃ für 4-6 Stunden getrocknet.
2. Mischen der Zutaten
Wägen Sie verschiedene Rohstoffe genau nach dem entworfenen Rezepturverhältnis ab. Elektronische Waagen und andere Messgeräte können zur Sicherstellung der Genauigkeit der Zutaten verwendet werden.
Fügen Sie die gewogenen Rohstoffe in den Hochgeschwindigkeitsmixer für das Mischen hinzu. Die Mischzeit beträgt im Allgemeinen 5-15 Minuten, mit einer Geschwindigkeit von 500-1000 Umdrehungen pro Minute, um eine gründliche und gleichmäßige Mischung der Rohstoffe zu gewährleisten.
3. Schmelzextrusion
Fügen Sie die gemischten Rohstoffe in den Doppelschneckenextruder hinzu. Die Temperatureinstellung des Extruders wird entsprechend dem Schmelzpunkt und der Verarbeitungsleistung des EVA-Harzs eingestellt. Sie ist im Allgemeinen in mehrere Heizzonen unterteilt und die Temperatur steigt von der Einlassöffnung zur Auslassöffnung schrittweise an, üblicherweise zwischen 150-200 ℃.
Die Schneckengeschwindigkeit wird auf 100-300 Umdrehungen pro Minute geregelt, um die Rohstoffe im Extruder vollständig zu schmelzen und zu plastifizieren und sie durch die Scherwirkung der Schnecke weiter gleichmäßig zu mischen.
Während des Extrusionsprozesses können nach Bedarf geeignete Zusätze wie Gleitmittel und Antioxidantien hinzugefügt werden, um die Verarbeitung und Gebrauchsfähigkeit des Masterbatchs zu verbessern.
4. Abkühlen und Granulieren
Das aus dem Extruder extrudierte Masterbatch ist in Form von Streifen und wird durch Luft- oder Wasserkühlung abgekühlt. Bei der Luftkühlung wird kaltes Luft durch einen Ventilator auf das Masterbatch geblasen, wodurch es schnell abgekühlt wird. Bei der Wasserkühlung wird das Masterbatch durch einen Wasserkessel abgekühlt, was zu einer schnelleren Abkühlung führt. Allerdings ist es notwendig, die Wassertemperatur zu kontrollieren, die normalerweise zwischen 20 und 30 ℃ liegt.
Der abgekühlte Masterbatch wird von einem Granulator in Partikel einer bestimmten Länge geschnitten, und die Schneidgeschwindigkeit und die Zufuhrgeschwindigkeit des Granulators müssen entsprechend dem Durchmesser und den Längeanforderungen des Masterbatchs angepasst werden, um die Gleichmäßigkeit und die Maßgenauigkeit der Schneidung zu gewährleisten.
5. Screening und Verpackung
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: Das geschnittene Masterbatch wird durch ein Vibrationssieb gesiebt, um Partikel zu entfernen, die zu groß oder zu klein sind, um sicherzustellen, dass die Partikelgrößenverteilung des Produkts den Anforderungen entspricht.
Der gesiebte Masterbatch wird üblicherweise in Kunststoffgewebe- oder Papierbeuteln verpackt, wobei jede Beutel 25 kg oder 50 kg wiegt, je nach Kundenwunsch. Verpackter Masterbatch sollte in einem trockenen und belüfteten Lagerraum gelagert werden, um Feuchtigkeit und Kontamination zu vermeiden.
Domäne: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Im Produktionsprozess ist es notwendig, die Prozessparameter jeder Stufe strikt zu kontrollieren und regelmäßige Qualitätsprüfungen an den Produkten durchzuführen, einschließlich des Aussehens, der Partikelgröße, der Farbstabilität, der Flammschutzfähigkeit, der Schäumeigenschaften und anderer Indikatoren, um eine stabile und zuverlässige Produktqualität zu gewährleisten.
Produktionsanlagen
Die Ausrüstung zur Herstellung von EVA-Masterbatch umfasst hauptsächlich folgende Typen:
Batching-Ausrüstung
Elektronische Waage: verwendet zur präzisen Wiegeung von verschiedenen Rohstoffen, um die Genauigkeit der Zutatenverhältnisse zu gewährleisten. Je nach Produktionsumfang können elektronische Waagen mit unterschiedlichen Bereichen und Genauigkeiten ausgewählt werden, wobei die allgemeine Genauigkeitsanforderung bei ± 0,1 g oder höher liegt.
High-Speed-Mixer: Mischen Sie die gewogenen Rohstoffe gründlich, um eine gleichmäßige Verteilung der verschiedenen Komponenten zu gewährleisten. Er verfügt über schnell rotierende Rührschaufeln, die in kurzer Zeit eine effiziente Mischung ermöglichen, mit einer Mischkapazität von typischerweise 50-500 l.
Extrusionsanlagen
Doppelschneckenextruder: Es ist die Kernausrüstung für die Herstellung von EVA-Masterbatch. Es verfügt über zwei ineinandergreifende Schrauben, die Materialien effizient transportieren, mischen, schneiden und plastifizieren können. Das Verhältnis von Länge zu Durchmesser der Schraube liegt im Allgemeinen zwischen 20 und 40, und verschiedene Spezifikationen wie 35-90 mm können je nach Produktionskapazität ausgewählt werden. Die Produktionskapazität reicht von mehreren Kilogramm bis zu mehreren Hundert Kilogramm pro Stunde.
Melt-Pumpe: Diese wird in der Nähe des Auslassports des Extruders installiert und dient dazu, den Durchflussrate der extrudierten Materialien genau zu steuern, die Stabilität des Extrusionsvolumens zu gewährleisten und die Konsistenz der Produktqualität zu verbessern. Der Flussbereich kann entsprechend der Leistung des Extruders ausgewählt werden, in der Regel zwischen 5 und 50 l/min.
Form: Anpassen Sie verschiedene Extrusionsformen gemäß den Form- und Größenanforderungen des Produkts. Zum Beispiel hat die Form zur Herstellung zylindrischer EVA-Masterbatch üblicherweise einen Formmund-Durchmesser zwischen 2 und 6 mm, wobei hohe Anforderungen an die Form und Größe gelten, um die Erscheinungsqualität und Größenhomogenität des Masterbatch zu gewährleisten.
Domain: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Kühlanlagen
Luftkühlsystem: Das System besteht aus einem Ventilator und Kühlrohren. Der Ventilator bläst kühle Luft auf die extrudierte Masterbatch-Band, wodurch diese schnell in der Luft abkühlen kann. Das Luftvolumen des Ventilators kann je nach Produktionsgeschwindigkeit und Leistung eingestellt werden und liegt im Allgemeinen zwischen 1000 und 5000 m³/h.
Wasserkühlsystem: einschließlich Wasserbehälter, Zirkulationspumpe und Kühlwasserleitung usw. Das Masterbatch-Band wird über einen Wasserbehälter gekühlt, wobei die Wassertemperatur in der Regel auf 20-30 ℃ eingestellt ist. Die Zirkulationspumpe sorgt für die Zirkulation des Wassers, um die Stabilität der Kühlwirkung zu gewährleisten. Die Länge der Waschbecken liegt normalerweise zwischen 3 und 10 m, um die Kühlbedürfnisse des Masterbatch bei unterschiedlichen Produktionsgeschwindigkeiten zu erfüllen.
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formeller technischer Register. Text: Granulationsanlagen
Granulator: Wird verwendet, um die abgekühlten Masterbatch-Streifen in Granulate einer bestimmten Länge zu schneiden. Häufige Typen sind heiße Schneidgranulatoren und kalte Schneidgranulatoren. Heiße Schneidgranulatoren eignen sich für Materialien mit hoher Viskosität, während kalte Schneidgranulatoren für allgemeine EVA-Masterbatch geeignet sind. Die Schneidgeschwindigkeit des Granulators kann zwischen 100 und 1000 Umdrehungen pro Minute eingestellt werden, und die Zufuhrgeschwindigkeit entspricht der Leistung des Extruders, in der Regel zwischen 1 und 10 m/min.
Screening- und Verpackungsanlagen
Vibrationssieb: Das geschnittene Masterbatch wird gesiebt, um Partikel zu entfernen, die zu groß oder zu klein sind, und sicherzustellen, dass die Partikelgrößenverteilung des Produkts den Anforderungen entspricht. Die Maschengröße des vibrierenden Siebs wird entsprechend den Partikelgrößenanforderungen des Produkts ausgewählt, in der Regel mit verschiedenen Spezifikationen wie 20 Mesh, 40 Mesh, 60 Mesh usw. Die Siebeffizienz kann über 90 % liegen.
Verpackungsmaschine: Verpackung des gesiebten Masterbatches. Zu den gängigen Maschinen gehören automatische Messverpackungsmaschinen, die Verpackungsprozesse wie Messen, Befüllen und Verschließen automatisch durchführen können. Die Verpackungsgeschwindigkeit variiert je nach Verpackungsanforderungen und liegt im Allgemeinen zwischen 10 und 60 Beuteln pro Stunde. Die Gewichtsgenauigkeit der Verpackung kann innerhalb von ± 0,1 kg gesteuert werden.
Domäne: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Darüber hinaus können je nach den spezifischen Produktionsbedürfnissen einige Hilfsgeräte erforderlich sein, wie Rohstoffspeicherbehälter, Zufuhrsysteme, Entfeuchter, Zerkleinerer usw., um die Automatisierungsstufe der Produktion und die Produktqualität zu verbessern.
EVA-Masterbatch-Extruder
Kerke’s masterbatch extruder can be used to produce EVA masterbatch. Our EVA-Masterbatch-Extruder has multiple models to choose from, which can meet different production requirements.
-

Laboratory Twin Screw Extruder
When will you need a lab twin screw extruder? If you want to make trials and tests of…
-

Twin Screw Extruder
Our Parallel Co-rotating twin screw extruder is designed for compounding and masterbatch making with an output capacity from…
-

Triple (3 screws) Extruder
3 Screws extruder is a new technology that has many advantages. The triple screw extruder is mainly used…
-

Double-Stage Extrusion System
Mother-baby extrusion system is designed for special materials which can not process on one stage extruder, the first…
-

Banbury Kneader Compounding Line
Our kneader + extruder is designed for making special applications with an output capacity from 30kg/h to 1000kg/h.…
-

Cutting System / Pelletizing System
Different material needs different cutting system, Kerke provides all kinds of cutting system, here is the explanation of…
Domäne: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: Verwandte Anforderungen
Der Extruder ist für die Herstellung von EVA-Masterbatch von entscheidender Bedeutung, und die folgenden Anforderungen gelten für seine Leistung, die Schraube, das Heiz- und Kühlsystem usw.:
Gute Verflächlichung: Bei der Herstellung von EVA-Masterbatch müssen verschiedene Rohstoffe gleichmäßig verflüssigt werden. Der Extruder muss über eine ausreichende Verflächlichungsfähigkeit verfügen, um EVA-Harz und verschiedene Additive bei der eingestellten Temperatur und Schraubgeschwindigkeit schnell und gleichmäßig zu schmelzen und zu mischen, um sicherzustellen, dass das Material einen guten Verflächlichungszustand erreicht und die Grundlage für die anschließende Produktion legt. Bei Rezepturen für EVA-Masterbatch mit hoher Füllmenge oder hoher Viskosität muss der Extruder eine stärkere Verflächlichungsfähigkeit haben, um die Produktqualität zu gewährleisten.
Genaues Temperaturregelung: Die Temperatur ist ein wichtiger Parameter während des Extrusionsprozesses. Die Temperatur jeder Heizzone des Extruders muss genau geregelt werden, um sich an die Verarbeitungsmerkmale des EVA-Harzes und die Anforderungen verschiedener Formulierungen anzupassen. Normalerweise sollte die Genauigkeit der Temperaturregelung 1 ℃ oder sogar höher sein, um Probleme wie Überhitzung des Materials, Zersetzung oder schlechte Plastifizierung aufgrund von Temperaturschwankungen zu vermeiden und eine stabile Produktleistung zu gewährleisten.
Stabile Extrusionsdruck und -durchfluss: Um die Maßgenauigkeit und die optische Qualität des EVA-Masterbatchs zu gewährleisten, muss der Extruder einen stabilen Extrusionsdruck und einen stabilen Durchfluss gewährleisten. Ein stabiler Druck ermöglicht eine gleichmäßige Extrusion der Materialien im Formwerkzeug, wodurch unebene Entladung und unebene Dicke vermieden werden. Ein stabiler Durchfluss sorgt für eine konstante Menge an Material, die pro Einheit Zeit extrudiert wird, was für die nachfolgenden Kühl- und Schneideprozesse von Vorteil ist. In der Regel ist es erforderlich, die Schwankungen des Extrusionsdrucks innerhalb von ± 5 % und die Schwankungen des Durchflusses innerhalb von ± 3 % zu kontrollieren.
Rationales Schraubendesign: Die Schraube ist die Kernkomponente des Extruders und ihre Struktur und Parameter beeinflussen direkt die Transport-, Misch- und Plastifizierungseffekte der Materialien. Für die Produktion von EVA-Masterbatch müssen die Länge zu Durchmesser-Verhältnis, das Kompressionsverhältnis und andere Parameter der Schraube entsprechend den spezifischen Eigenschaften der Rohstoffe und den Produktanforderungen optimiert und designed werden. Das Seitenverhältnis liegt im Allgemeinen zwischen 25 und 35, und das Kompressionsverhältnis liegt zwischen 2 und 4, um sicherzustellen, dass das Material eine ausreichende Verweilzeit hat und eine gute Kompressionswirkung im Inneren der Schraube erzielt, was eine ausreichende Mischung und Plastifizierung ermöglicht. Darüber hinaus können die Gewindeschneideform und die Kantenbreite der Schraube auch die Transport- und Scherleistung des Materials beeinflussen und sollten entsprechend der tatsächlichen Situation ausgewählt und angepasst werden.
Domäne: Herstellung von Kunststoffextrusions-und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: Gute Misch- und Dispersionsfähigkeit: Verschiedene Additive wie Pigmente, Flammschutzmittel und Füllstoffe werden häufig in EVA-Masterbatchen hinzugefügt, was bedeutet, dass Extrusionsmaschinen über eine gute Misch- und Dispersionsfähigkeit verfügen müssen, um diese Additive gleichmäßig im EVA-Harz zu verteilen. Durch die spezielle Konstruktion der Schraube, wie zum Beispiel die Verwendung von Mischelementen, Knetblöcken usw., können die Scher- und Mischwirkungen des Materials verstärkt werden, die Dispersion der Additive verbessert und die Konsistenz der Produktleistung gewährleistet werden.
Effizientes Heiz- und Kühlsystem: Das Heizsystem des Extruders sollte in der Lage sein, das Material schnell auf die eingestellte Temperatur zu erwärmen und eine gute Isolierung bieten, um Wärmeverluste zu reduzieren. Das Kühlsystem sollte in der Lage sein, die Temperatur des Materials zeitnah und effektiv zu regeln, um lokale Überhitzungen zu vermeiden. Die Reaktionsgeschwindigkeit des Heiz- und Kühlsystems sollte schnell sein, um die zeitgerechten Anforderungen an die Temperaturregelung im Produktionsprozess zu erfüllen. Wenn beispielsweise die Produktionsformel geändert wird und die Temperatur angepasst werden muss, sollte das Heiz- und Kühlsystem in der Lage sein, schnell den neuen Sollwert zu erreichen.
Hoher Grad der Automatisierung: Um die Produktionseffizienz und die Stabilität der Produktqualität zu verbessern, sollten Extruder einen hohen Grad der Automatisierung aufweisen. Dazu gehören die automatische Steuerung von Temperatur, Schraubendrehzahl, Fördergeschwindigkeit und anderen Parametern sowie Sicherheitsschutzfunktionen wie Fehlersignal und automatische Abschaltung. Gleichzeitig kann eine Verknüpfung mit anderen Produktionsgeräten erreicht werden, wodurch eine automatisierte Produktionslinie gebildet wird, die manuelle Eingriffe reduziert und die Produktionskonstanz und Zuverlässigkeit verbessert.
Domäne: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: Anwendung
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: EVA-Masterbatch hat eine Vielzahl von Anwendungen, insbesondere in den folgenden Bereichen:
Domäne: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: Kunststoffmodifizierung
Verbesserung der Flexibilität: EVA-Masterbatch kann verwendet werden, um Polyolefin-Kunststoffe (wie Polyethylen und Polypropylen) zu modifizieren, um ihre Flexibilität und Schlagfestigkeit zu erhöhen. Bei der Herstellung von Folien kann die Zugfestigkeit und die Durchstechfähigkeit von Kunststofffolien durch die Zugabe von EVA-Masterbatch verbessert werden, die in der Landwirtschaft, bei Verpackungsfolien und in anderen Bereichen weit verbreitet sind. Zum Beispiel kann die Zugabe von EVA-Masterbatch zu Gewächshausfolien, die in der Landwirtschaft verwendet werden, eine gute Flexibilität bei niedrigen Temperaturen gewährleisten, Kratzer verhindern und die Lebensdauer der Folien verlängern.
Domain: Herstellung von Ausrüstungen für die Extrusion und Verarbeitung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Verbesserung der Verarbeitungsleistung: EVA-Masterbatch kann die Schmelzviskosität von Kunststoffen reduzieren, ihre Verarbeitbarkeit verbessern, Kunststoffe bei Extrusion, Spritzguss und anderen Verarbeitungsprozessen einfacher formen und die Produktionseffizienz und die Produktqualität steigern. Durch Zugabe einer geeigneten Menge EVA-Masterbatch bei der Herstellung von Kunststoffrohren kann das Phänomen der Schmelzfraktur während der Extrusion reduziert werden, wodurch die Oberfläche des Rohres glatter wird.
Domäne: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Eingabefelder} und Klammern auf. Formeller technischer Register. Text: Gummiartikel
Verbesserte Wetterbeständigkeit: EVA-Masterbatch kann in Gummiprodukten verwendet werden, um die Wetterbeständigkeit und Alterungsbeständigkeit des Gummis zu verbessern. Gummiprodukte, die im Freien verwendet werden, wie z. B. Autoreifen, Gummiabdichtungen usw., können durch die Zugabe von EVA-Masterbatch der Erosion durch Umwelteinflüsse wie UV-Strahlen und Ozon widerstehen und die Lebensdauer der Gummiprodukte verlängern.
Verringerung der Härte: EVA-Masterbatch kann die Härte des Gummis reduzieren, seine Weichheit und Elastizität erhöhen und für Gummiprodukte ein besseres Tragekomfort und eine höhere Leistung bieten. Zum Beispiel kann die Zugabe von EVA-Masterbatch bei der Herstellung von Gummisohlen die Sohlen weicher und komfortabler machen und gleichzeitig ihre Rutschfestigkeit verbessern.
Draht und Kabel
Isolationsschutz: EVA-Masterbatch verfügt über gute Isolierungseigenschaften und kann als Isolationsschicht und Mantelmaterial für Drähte und Kabel verwendet werden. Es kann effektiv gegen Stromlecks schützen, Drähte und Kabel vor äußeren Umwelteinflüssen schützen und die Sicherheit und Zuverlässigkeit von Drähten und Kabeln verbessern. Bei einigen elektronischen Gerätekabeln mit hohem Bedarf kann die Verwendung von EVA-Masterbatch als Isolationsmaterial deren Anforderungen an die Isolierungseigenschaften und Flexibilität erfüllen.
Flammhemmend und brandbeständig: Flammhemmende EVA-Masterbatch, der durch die Zugabe von Flammhemmmitteln und anderen Additiven hergestellt wird, kann zur Herstellung von Kabeln und Leitern mit flammhemmenden Eigenschaften verwendet werden. Im Falle eines Brandes kann es die Ausbreitung des Feuers verzögern, Brandschäden reduzieren und die Sicherheit von Personal und Ausrüstung gewährleisten. Diese flammhemmende EVA-Masterbatch wird häufig für Kabel und Leitungen in dicht besiedelten Bereichen wie Gebäuden und U-Bahnen verwendet.
Heißschmelzende Klebstoffe
Schnelle Verklebung: EVA-Masterbatch ist eine der Hauptrohstoffe für Heißschmelzkleber und zeichnet sich durch gute Verklebungseigenschaften und schnelle Aushärtung aus. EVA-Heißschmelzkleber wird in der Verpackung, der Bindung, der Möbelherstellung und anderen Industrien eingesetzt und eignet sich zur schnellen Verklebung verschiedener Materialien wie Papier, Holz, Kunststoff usw. Dadurch wird die Produktionseffizienz verbessert. Zum Beispiel kann EVA-Heißschmelzkleber bei der Buchbindung die Seiten und die Umschläge schnell miteinander verbinden und eine gute Haltbarkeit bieten.
Anpassung an verschiedene Materialien: Durch Anpassung der Formel und der Zusatzstoffe des EVA-Masterbatch kann dieser an die Verklebungsanforderungen verschiedener Materialien angepasst werden. Bei der Herstellung von Schuhmaterialien kann EVA-Heißschmelzkleber entsprechend den Materialeigenschaften der Sohle und des Oberteils individuell angepasst werden, wodurch eine starke Verklebung erzielt wird und gleichzeitig die Einsatzanforderungen von Schuhen in verschiedenen Umgebungen erfüllt werden.




