

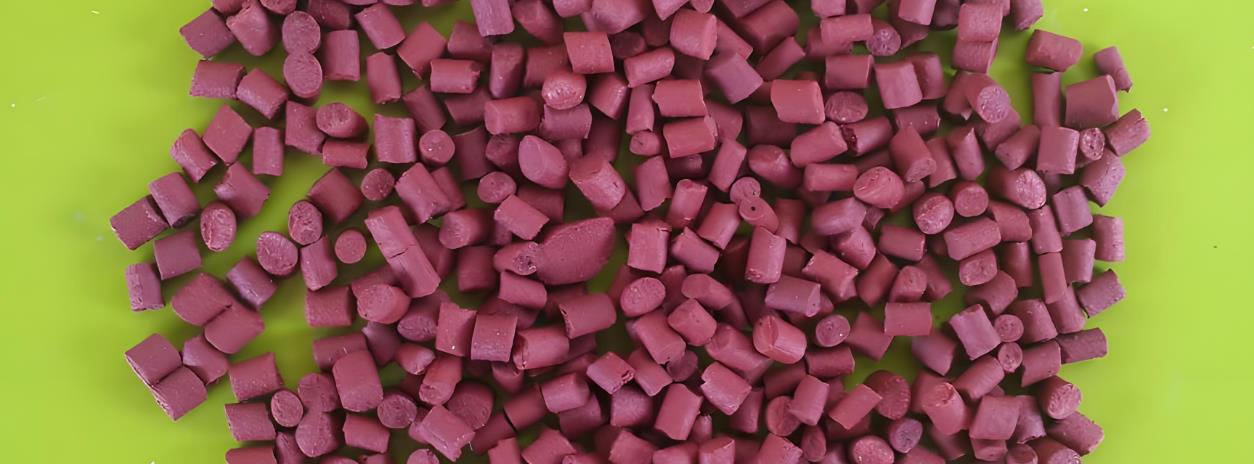
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de normas (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los paréntesis. Registro técnico formal. Texto: El masterbatch de PA es un producto granular fabricado a partir de poliamida (PA) como portador, mediante la adición de diversos aditivos funcionales (como retardantes de llama, agentes antistáticos, agentes antibacterianos, etc.) y otros aditivos necesarios, y a través de procesos como la mezcla, la extrusión y la granulación. Según sus diferentes funciones, el masterbatch de PA se puede dividir en varios tipos, como el masterbatch retardante de llama, el masterbatch antistático, el masterbatch antibacteriano, etc.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Tipos
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: El masterbatch de PA, también conocido como masterbatch de poliamida, se puede clasificar en los siguientes tipos según sus funciones y aplicaciones:
Dominio: fabricación de equipos para extrusión y compuestado de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Masterbatch de PA mejorado
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones de texto} y corchetes. Registro técnico formal. Texto: El masterbatch de PA mejorado se obtiene añadiendo materiales de refuerzo, como fibra de vidrio y fibra de carbono, a la resina de PA. La adición de masterbatch de PA reforzado con fibra de vidrio mejora la resistencia mecánica, la rigidez y la estabilidad dimensional del material, y se utiliza ampliamente en campos como componentes para automóviles y carcasas electrónicas y eléctricas, capaces de soportar fuerzas y impactos externos significativos. El masterbatch de PA reforzado con fibra de carbono no solo tiene altas propiedades mecánicas, sino que también confiere al material una buena conductividad eléctrica y térmica. Se utiliza comúnmente en equipos deportivos de alta gama, en la industria aeroespacial y en otros campos que requieren un rendimiento del material extremadamente alto.
Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Masterbatch PA retardante de llama
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Preparado añadiendo retardantes de llama como halógeno, fósforo, nitrógeno, etc. a la resina de PA. El masterbatch de PA retardante de llama con halógeno tiene un buen efecto retardante de llama, pero puede producir gases tóxicos durante la combustión; el masterbatch de PA retardante de llama basado en fósforo y en nitrógeno es relativamente ecológico, produciendo menos humo y gases tóxicos durante la combustión. El masterbatch de PA retardante de llama se utiliza principalmente en campos con requisitos estrictos de retardancia de llama, como aparatos electrónicos, cables y cables, lo que puede prevenir eficazmente la ocurrencia y propagación de incendios.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Masterbatch de PA endurecido
Dominio: fabricación de equipos de extrusión y compundación de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: El masterbatch de PA endurecido se modifica generalmente añadiendo elastómeros como el caucho de etileno-propileno, el caucho de nitrilo, etc. a la resina de PA. El masterbatch de PA endurecido puede mejorar significativamente la dureza y la resistencia al impacto de los materiales de PA, lo que les permite mantener una buena flexibilidad incluso en entornos de baja temperatura y ser menos propensos a agrietarse. Se utiliza comúnmente en la fabricación de piezas de interiores de automóviles, equipos deportivos, materiales de embalaje y otros productos que requieren una buena resistencia al impacto.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Mantenga todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Masterbatch de PA conductor
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Por lo general, se elabora mediante la adición de rellenos conductores, como negro de carbono, fibras metálicas y nanotubos de carbono, a la resina de PA. El masterbatch de PA conductor tiene una buena conductividad y se puede utilizar para fabricar componentes antistáticos, materiales de protección contra interferencias electromagnéticas, etc., en aparatos electrónicos. Puede prevenir eficazmente la acumulación de electricidad estática y las interferencias electromagnéticas, proteger el funcionamiento normal del equipo electrónico y la seguridad de los usuarios.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo o de parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: Masterbatch de PA resistente al clima
Dominio: fabricación de equipos de extrusión y compundación de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo o de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: El masterbatch de PA resistente al clima se elabora añadiendo absorbedores UV, antioxidantes y otros aditivos a la resina de PA, lo que puede mejorar la resistencia al envejecimiento de los materiales de PA en entornos exteriores y evitar problemas como el desvanecimiento, la fractura y la degradación del rendimiento mecánico causados por la exposición prolongada a entornos naturales como la luz solar y la lluvia. El masterbatch de PA resistente al clima se utiliza habitualmente en materiales de construcción para exteriores, piezas exteriores de automóviles, películas agrícolas y otros campos, lo que puede extender la vida útil de los productos.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y llaves. Registro técnico formal. Texto: Masterbatch de PA antibacteriano
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Preparado mediante la adición de agentes antibacterianos, como agentes antibacterianos de iones de plata, agentes antibacterianos orgánicos, etc., a resina de PA. El masterbatch de PA antibacteriano tiene la capacidad de inhibir el crecimiento y la reproducción de microorganismos como bacterias y mohos, y se puede utilizar para fabricar productos médicos y de salud, materiales de envasado de alimentos, utensilios de cocina y otros productos relacionados estrechamente con la salud humana. Puede prevenir eficazmente el crecimiento de bacterias y garantizar la higiene y la seguridad de los productos.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Relación de fórmula
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Los diferentes tipos de masterbatch de PA tienen diferentes requisitos funcionales y de rendimiento, y sus proporciones de fórmula también varían. A continuación se muestran los rangos aproximados de algunas clases comunes de masterbatch de PA, que deben ajustarse según los requisitos específicos del producto en la producción real:
Dominio: fabricación de equipos para extrusión y compuestado de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Masterbatch de PA mejorado
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de sustitución} y los corchetes. Registro técnico formal. Texto: Resina de PA: 60% -80%
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Fibra de vidrio: 20% -40%
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Otros aditivos (como agentes de acoplamiento, lubricantes, etc.): 0,5% -5%
Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Masterbatch PA retardante de llama
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Resina de PA: 70% -90%
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Retardante de llama: 10% -30%
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los paréntesis. Registro técnico formal. Texto: Otros aditivos (como sinergistas, antioxidantes, etc.): 0,5% -5%
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Masterbatch de PA endurecido
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Resina de PA: 70% -90%
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Cuerpo elástico: 10% -30%
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Otros aditivos (como compatibilizadores, antioxidantes, etc.): 0,5% -5%
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Mantenga todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Masterbatch de PA conductor
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Resina de PA: 80% -95%
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Rellenos conductores (como negro de carbono, nanotubos de carbono, etc.): 5% -20%
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Otros aditivos (como dispersantes, agentes de acoplamiento, etc.): 0,5% -5%
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo o de parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: Masterbatch de PA resistente al clima
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Resina de PA: 90% -98%
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica o industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo o de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: absorbente UV: 0,5% -3%
Dominio: fabricación de equipos para extrusión y compuestos plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Antioxidante: 0,5% -2%
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {placeholders} y los corchetes. Registro técnico formal. Texto: Otros aditivos (como estabilizadores de la luz, etc.): 0,5% -2%
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y llaves. Registro técnico formal. Texto: Masterbatch de PA antibacteriano
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Resina de PA: 90% -98%
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: Agente antibacteriano: 0,5% -5%
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Otros aditivos (como dispersantes, etc.): 0,5% -2%
Dominio: fabricación de equipos para la extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Proceso de producción
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: El proceso de producción del masterbatch de PA es similar al del masterbatch de PBT mencionado anteriormente, y suele incluir pasos como la preparación de la materia prima, la mezcla de ingredientes, la granulación por extrusión, el tratamiento de secado y el embalaje y el almacenamiento. Sin embargo, las operaciones y parámetros específicos pueden variar según el tipo de masterbatch. A continuación, se ofrece una introducción detallada al proceso de producción del masterbatch de PA:
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Preparación de la materia prima
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Selección de resinas de PA: Seleccione la resina de PA adecuada en función de los requisitos de rendimiento de diferentes tipos de masterbatch de PA, como PA6, PA66, etc. Al mismo tiempo, se debe prestar atención a la viscosidad, la distribución del peso molecular y otros indicadores de la resina para garantizar que cumpla con los requisitos de producción.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Preparación de aditivos: Para el masterbatch de PA reforzado, las fibras de vidrio, las fibras de carbono y otros materiales de refuerzo deben prepararse y tratarse para mejorar su adherencia con la resina de PA. Para el masterbatch de PA retardante de fuego, se deben seleccionar retardantes de fuego adecuados, como retardantes de fuego basados en bromo y basados en fósforo. El masterbatch de PA endurecido debe prepararse con elastómeros como el caucho de etileno-propileno y el caucho de nitrilo. El masterbatch de PA conductor debe prepararse con rellenos conductores como el negro de carbono y los nanotubes de carbono, y se debe garantizar que su tamaño de partícula y pureza cumplan con los requisitos. El masterbatch de PA resistente a los agentes atmosféricos debe prepararse con absorbentes UV, antioxidantes, etc. El masterbatch de PA antibacteriano debe prepararse con agentes antibacterianos correspondientes, como agentes antibacterianos de iones de plata, agentes antibacterianos orgánicos, etc.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Mezcla de ingredientes
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Mezcla previa: La resina de PA y los aditivos se mezclan preliminarmente en una proporción determinada en la sección de alimentación de un mezclador de alta velocidad o un extrusor de doble hélice, de modo que los aditivos se dispersen uniformemente en la resina de PA. El tiempo de mezcla previa es generalmente de 5 a 10 minutos.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Mezclado de alta velocidad: se realiza un posterior mezclado utilizando un mezclador de alta velocidad, y el material se mezcla de manera más uniforme en un período de tiempo corto a través de una cuchilla de agitación giratoria de alta velocidad. La velocidad de mezcla suele estar entre 500 y 1000 revoluciones por minuto, y el tiempo de mezcla es de 10 a 20 minutos. Para algunos aditivos difíciles de dispersar, como nanotubos de carbono, fibras de vidrio, etc., puede ser necesario añadir dispersantes o utilizar procesos de mezcla especiales para mejorar su efecto de dispersión.
Dominio: fabricación de equipos para la extrusión y la composición de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de los polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Extrusión de granulado
Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y paréntesis. Registro técnico formal. Texto: Extrusión por fusión: añada el material mezclado a un extrusor de doble hélice y caliéntelo a la temperatura de fusión de la resina de PA. La temperatura de fusión del PA6 suele estar entre 220 y 230 ℃, mientras que la temperatura de fusión del PA66 está entre 250 y 260 ℃. La rotación del tornillo hace que el material se someta a fuerzas de cizallamiento y presión dentro del cilindro, mezclando y plastificando de manera uniforme. La velocidad del tornillo se ajusta según las características del material y la eficiencia de producción, generalmente entre 100 y 600 revoluciones por minuto. En el caso del masterbatch de PA reforzado, se debe prestar atención a la adición y dispersión de fibras de vidrio o de carbono durante el proceso de extrusión para evitar la agregación de fibras o la distribución desigual. En el caso del masterbatch de PA conductor, es necesario garantizar que el relleno conductor se disperse uniformemente en la resina de PA para obtener una conductividad estable.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Filtración: Durante el proceso de extrusión, las impurezas y las partículas no fundidas en el material se eliminan a través de un filtro o dispositivo de filtración. El número de mallas del filtro se selecciona según los requisitos de calidad del producto, generalmente entre 80 y 200 mallas.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Granulación: El material fundido filtrado se extruye desde la matriz del extrusor para formar bandas continuas o filamentos, y luego se enfría y forma mediante enfriamiento por aire o agua. Después del enfriamiento, el material en forma de banda o filamento se corta en partículas del tamaño deseado mediante un granulador, es decir, masterbatch de PA. La velocidad del granulador y la elección de las herramientas de corte afectarán el tamaño y la forma de las partículas del masterbatch, que generalmente tienen un tamaño entre 2 y 5 milímetros.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {placeholders} y los corchetes. Registro técnico formal. Texto: Proceso de secado
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones de texto} y corchetes. Registro técnico formal. Texto: El masterbatch de PA es propenso a absorber humedad durante el proceso de producción y, para garantizar su rendimiento y calidad, debe secarse. La temperatura de secado suele estar entre 80 y 120 ℃, y el tiempo de secado es de 2 a 6 horas para reducir el contenido de humedad del masterbatch a menos del 0,1%. Para algunos masterbatch de PA sensibles a la humedad, como el masterbatch de PA66, los requisitos de secado pueden ser más estrictos.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Embalaje y almacenamiento
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de relleno} y los corchetes. Registro técnico formal. Texto: Embalaje: Envuelva el masterbatch de PA seco en bolsas de plástico o papel y luego envuélvalo en una caja de embalaje exterior sellada para evitar que el masterbatch absorba humedad y se contamine durante el almacenamiento y el transporte. Las especificaciones de embalaje se determinan según las necesidades del cliente, generalmente incluyen embalaje de bolsas de 25 kg o de un tono.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Almacenamiento: el masterbatch de PA debe almacenarse en un ambiente seco y ventilado, lejos de la luz solar directa y de la humedad. Es mejor controlar la temperatura de almacenamiento entre 10 y 30 ℃ para evitar cambios en las propiedades del masterbatch. En el caso de algunos tipos especiales de masterbatch de PA, como el masterbatch antibacteriano, se debe prestar atención al estado de higiene del entorno de almacenamiento para evitar que el agente antibacteriano pierda su eficacia.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Equipo de producción
Dominio: fabricación de equipos de extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones vacías} y corchetes. Registro técnico formal. Texto: Los equipos de producción para masterbatch de PA incluyen principalmente equipos de dosificación, equipos de mezcla, equipos de granulado por extrusión, equipos de secado y equipos de embalaje. A continuación se ofrece una introducción específica:
1. Equipo de ingredientes
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Balanza electrónica: se utiliza para pesar con precisión diversas materias primas, como resina de PA y aditivos. Según las necesidades de escala y precisión de la producción, se pueden seleccionar balanzas electrónicas con diferentes rangos y precisión, como balanzas electrónicas con un rango de 0,1 a 500 kilogramos y una precisión de ± 0,1 gramos, para garantizar la precisión de las proporciones de los ingredientes.
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Sistema de dosificación automática: compuesto por tanques de almacenamiento, dispositivos de medición, dispositivos de transporte y sistemas de control, puede lograr la dosificación y el transporte automáticos de diversas materias primas, mejorar la eficiencia y la precisión de la dosificación y es adecuado para la producción a gran escala.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: 2. Equipos híbridos
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Mezclador de alta velocidad: utiliza cuchillas de mezcla giratorias de alta velocidad para lograr una mezcla uniforme de los materiales en un período de tiempo corto. Tiene las ventajas de una velocidad de mezcla rápida y un buen efecto de mezcla, y se utiliza comúnmente en la mezcla previa de la producción de masterbatch de PA y en la mezcla preliminar de aditivos y resinas.
Dominio: fabricación de equipos de extrusión y compundación de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de normas (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Mezclador planetario doble: La cuchilla de mezcla gira mientras gira, lo que produce un fuerte efecto de cizallamiento y mezcla en el material durante el proceso de mezcla. Puede lograr una mezcla uniforme de materiales de alta viscosidad y aditivos difíciles de dispersar, y es adecuado para la producción de masterbatch de PA con altos requisitos de mezcla.
Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de sustitución} y los corchetes. Registro técnico formal. Texto: 3. Equipo de granulación por extrusión
Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Extrusor de doble hélice: Es uno de los equipos clave para la producción de masterbatch de PA. Dos hélices interconectadas giran dentro del cilindro, sometiendo el material a cizallamiento, compresión y mezcla durante el transporte, lo que logra el fundido, la plasticización y la mezcla uniforme del material. El extrusor de doble hélice tiene las ventajas de una gran capacidad de transporte, un buen efecto de mezcla, un tiempo de residencia del material corto y uniforme, y se puede seleccionar según las diferentes formulaciones de masterbatch de PA y los requisitos del proceso de producción, con diferentes relaciones de aspecto, estructuras de hélice y potencias de accionamiento.
Dominio: fabricación de equipos para la extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Equipo auxiliar del extrusor: incluye cabezal de matriz, dispositivo de enfriamiento y cortador de pellets, etc. El cabezal de matriz se utiliza para extruir el material fundido en la forma deseada, como una banda o un filamento; Los dispositivos de enfriamiento utilizan generalmente métodos de enfriamiento por aire o agua para enfriar rápidamente y dar forma a los materiales extruidos; El granulador corta el material enfriado en partículas de un tamaño especificado. Dependiendo del método de corte, se puede dividir en granulador de corte en caliente y granulador de corte en frío. El granulador de corte en caliente es adecuado para materiales con alta viscosidad, mientras que el granulador de corte en frío es adecuado para diversos materiales con buena calidad de corte.
Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: 4. Equipos de secado
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: Horno de circulación de aire caliente: El secado del masterbatch de PA mediante la circulación de aire caliente tiene las ventajas de un secado uniforme y un control preciso de la temperatura. Dentro del horno hay múltiples estantes que pueden contener bandejas que contienen el masterbatch. El aire caliente circula en el horno para eliminar la humedad del masterbatch. Es adecuado para la producción de pequeñas y medianas dimensiones.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Secador de ebullición: utiliza aire caliente para hacer que los materiales hiervan en la cámara de secado, lo que permite un secado rápido de los materiales. Tiene las ventajas de una velocidad de secado rápida, un buen efecto de secado y menos aglomeración de los materiales, y es adecuado para el secado de masterbatch de PA en la producción a gran escala.
5. Equipo de envasado
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Máquina de envasado automática: capaz de medir, llenar y sellar automáticamente masterbatch de PA para procesos de envasado. Según las especificaciones de envasado y las características del material, se pueden seleccionar diferentes tipos de máquinas de envasado automáticas, como máquinas de envasado de granos, máquinas de envasado de bolsas de un tono, etc. La máquina de envasado de granos es adecuada para especificaciones de envasado pequeñas, como envasado de 25 kg/bag; la máquina de envasado de bolsas de un tono se utiliza para especificaciones de envasado grandes, como el envasado de 1 tonelada por bolsa.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Máquina de sellado: se utiliza para sellar las bolsas de masterbatch de PA envasadas, garantizando el sellado de las bolsas de envasado y evitando la humedad y la contaminación del masterbatch durante el almacenamiento y el transporte. Las máquinas de sellado comunes incluyen máquinas de sellado por fusión en caliente, máquinas de sellado por impulsos, etc. Se puede seleccionar la máquina de sellado adecuada según el material y el grosor de la bolsa de envasado.
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Además, se pueden utilizar algunos equipos auxiliares en el proceso de producción de masterbatch de PA, como equipos de transporte de materias primas, tanques de almacenamiento de materiales, deshumidificadores, etc., para garantizar el buen desarrollo del proceso de producción y la calidad estable del producto.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: Extrusor de masterbatch de PA
Kerke’s masterbatch extruder can be used to produce PA masterbatch. Our Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: Extrusor de masterbatch de PA has multiple models to choose from, which can meet different production requirements.
-

Laboratory Twin Screw Extruder
When will you need a lab twin screw extruder? If you want to make trials and tests of…
-

Twin Screw Extruder
Our Parallel Co-rotating twin screw extruder is designed for compounding and masterbatch making with an output capacity from…
-

Triple (3 screws) Extruder
3 Screws extruder is a new technology that has many advantages. The triple screw extruder is mainly used…
-

Double-Stage Extrusion System
Mother-baby extrusion system is designed for special materials which can not process on one stage extruder, the first…
-

Banbury Kneader Compounding Line
Our kneader + extruder is designed for making special applications with an output capacity from 30kg/h to 1000kg/h.…
-

Cutting System / Pelletizing System
Different material needs different cutting system, Kerke provides all kinds of cutting system, here is the explanation of…
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Requisitos relacionados
Dominio: fabricación de equipos para la extrusión y compuestación de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de normas (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: La producción de masterbatch de PA (masterbatch de poliamida) tiene altos requisitos para la extrusora en lo que respecta a la plastificación, la mezcla, el control de la temperatura, etc., como sigue:
Capacidad de plastificante
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Diseño del tornillo: la resina de PA tiene un alto punto de fusión y requiere que el tornillo proporcione suficientes fuerzas de cizallamiento y fricción para lograr la plasticización. Por lo general, se utiliza un tornillo de tipo mutación, que tiene una sección de compresión más corta y puede someter a la resina de PA a fuertes fuerzas de cizallamiento y compresión en un período de tiempo más corto, calentándola y fundiéndola rápidamente. Al mismo tiempo, la relación de aspecto del tornillo suele estar entre 25 y 32 para garantizar una longitud suficiente para que la resina de PA se plástico completamente.
Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones de texto} y corchetes. Registro técnico formal. Texto: Potencia de accionamiento: Debido al alto consumo de energía necesario para fundir la resina de PA, el extrusor debe estar equipado con un motor de accionamiento de alta potencia para garantizar una rotación estable del tornillo durante la producción, superar la resistencia del material y lograr un buen efecto de plastificación. En general, para los extrusores que producen masterbatch de PA, su potencia de accionamiento debe configurarse de manera razonable según las especificaciones y la capacidad de producción del extrusor. Por lo general, los extrusores con una capacidad de extrusión de 100-500 kilogramos por hora tienen una potencia de accionamiento de alrededor de 30-100 kilovatios.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Rendimiento de dispersión mezclada
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: Elemento de mezcla eficiente: Para mezclar de manera uniforme diversos aditivos (como agentes de endurecimiento, retardantes de llama, colorantes, etc.) en masterbatch de PA con resina de PA, se deben instalar elementos de mezcla eficientes en el tornillo del extrusor. Por ejemplo, utilizando tornillos de pin, tornillos de barrera, etc., estas estructuras de tornillo pueden aumentar el nivel de turbulencia de los materiales y mejorar el efecto de mezcla. Al mismo tiempo, se pueden instalar múltiples bloques de amasado en el tornillo, y combinando bloques de amasado en diferentes ángulos y disposiciones, se puede lograr múltiples cizallamientos y mezclas del material, de modo que el aditivo se disperse uniformemente en la resina de PA.
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo o de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Medidas de dispersión mejoradas: Para algunos aditivos difíciles de dispersar, como rellenos a escala nanométrica o aditivos funcionales, los extrusores pueden estar equipados con dispositivos de dispersión especializados, como mezcladores estáticos. El mezclador estático se instala dentro del cilindro o delante de la cabeza del extrusor, lo que puede mejorar aún más el efecto de mezcla y dispersión durante el proceso de flujo del material, garantizando que el aditivo forme un sistema estable y uniforme en el masterbatch de PA.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Exactitud del control de la temperatura
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Sistema de control de temperatura preciso: Durante el proceso de producción del masterbatch de PA, la temperatura tiene un impacto significativo en la calidad del producto. El extrusor debe estar equipado con un sistema de control de temperatura de alta precisión, generalmente utilizando métodos de calentamiento eléctrico o de aceite térmico, y monitorizando la temperatura de cada sección de calentamiento en tiempo real a través de sensores de temperatura, como termopares o resistencias térmicas. La precisión del control de temperatura debe estar dentro de ± 1 ℃ para garantizar que la resina de PA se encuentre en un intervalo de temperatura adecuado durante los procesos de fusión, mezcla y extrusión, y para evitar la degradación del rendimiento del producto causada por fluctuaciones de temperatura, como la reducción del peso molecular, los cambios de color y otros problemas.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Sistema de enfriamiento: Además del control del calentamiento, el sistema de enfriamiento también es crucial. Después de la extrusión del masterbatch de PA, es necesario reducir rápidamente la temperatura a través de un dispositivo de enfriamiento para evitar la adherencia y la deformación del masterbatch. Los extrusores suelen estar equipados con sistemas de enfriamiento por aire o agua para enfriar la cabeza y el masterbatch extruido. El sistema de enfriamiento por aire utiliza un ventilador para forzar el flujo de aire para eliminar el calor, mientras que el sistema de enfriamiento por agua utiliza agua circulante para el enfriamiento. La velocidad de enfriamiento se puede ajustar según la velocidad de producción y las especificaciones del masterbatch.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica o industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo o de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Estabilidad de la presión
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Presión de extrusión estable: La presión de extrusión estable es un factor clave para garantizar la uniformidad del tamaño y la calidad de apariencia del masterbatch de PA. El sistema hidráulico o el sistema de transmisión mecánica del extrusor deben ser capaces de proporcionar una salida de presión estable, con fluctuaciones de presión generalmente controladas dentro de ± 3%. Una presión estable puede mantener un caudal uniforme del material durante la extrusión, lo que produce un masterbatch de PA con una precisión alta en diámetro y longitud.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Dispositivo de regulación de la presión: Para adaptarse a diferentes procesos de producción y requisitos de producto, los extrusores deben contar con dispositivos de regulación de la presión flexibles. Los operadores pueden ajustar con precisión la presión de extrusión ajustando la presión posterior del tornillo, cambiando los parámetros de presión del sistema hidráulico o ajustando el dispositivo de regulación de la máquina. Por ejemplo, en la producción de masterbatch de PA con diferentes especificaciones o fórmulas, ajustando razonablemente la presión de extrusión se puede optimizar la fluidez y el efecto de moldeo del material, y mejorar la calidad y el rendimiento del producto.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Estabilidad de transporte de materiales
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Alimentación precisa: La producción de masterbatch de PA requiere un control preciso de la cantidad de diversos materiales añadidos, por lo que el dispositivo de alimentación del extrusor debe utilizar equipos de alimentación de alta precisión. Los alimentadores de pérdida de peso comunes pueden entregar de manera precisa resina de PA, aditivos y otros materiales al extrusor según la cantidad establecida de material añadido. Al mismo tiempo, el alimentador debe tener un buen sellado y estabilidad para evitar fugas de material y una alimentación desigual, garantizando una proporción precisa de los materiales durante el proceso de producción.
Precisión de la transmisión por tornillos: La precisión de mecanizado y la calidad de ensamblaje de los tornillos tienen un impacto significativo en la estabilidad de la transmisión de material. Las tolerancias de paso y diámetro del tornillo deben controlarse dentro de un intervalo pequeño, generalmente con una tolerancia de paso de no más de ± 0,05 milímetros y una tolerancia de diámetro de no más de ± 0,03 milímetros, para garantizar que el material pueda transportarse de manera estable hacia delante en la ranura del tornillo y evitar la retención o fluctuación del material. Además, el espacio entre el tornillo y el cilindro debe ser uniforme y consistente. Si el espacio es demasiado grande, puede provocar fácilmente el reflujo del material y afectar la eficiencia de la transmisión; si el espacio es demasiado pequeño, puede causar un desgaste excesivo del material y del tornillo.
Dominio: fabricación de equipos para extrusión y compuestos plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Resistencia a la corrosión y a la abrasión
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Materiales resistentes a la corrosión: La resina de PA puede contener algunos aditivos corrosivos durante el procesamiento, como ciertos antioxidantes y lubricantes. Por lo tanto, los componentes, como el cilindro y el tornillo del extrusor, que entran en contacto con el material deben estar hechos de materiales resistentes a la corrosión. El cilindro suele estar protegido por revestimiento de acero inoxidable o mediante la aplicación de un recubrimiento resistente a la corrosión, mientras que el tornillo puede estar hecho de acero de aleación con buena resistencia a la corrosión y tratarse con una superficie, como el chapado de cromo duro o el chapado electrolítico de níquel, para mejorar su resistencia a la corrosión y prolongar la vida útil del equipo.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Diseño resistente al desgaste: Debido a la dureza de la resina de PA, causará un desgaste significativo en el tornillo y el cilindro durante el proceso de extrusión. Para mejorar la resistencia al desgaste del equipo, la superficie del tornillo y el cilindro deben tener una alta dureza y resistencia al desgaste. Además de seleccionar materiales adecuados, se pueden aplicar tratamientos térmicos especiales, como el enfriamiento y el temple, al tornillo y al cilindro para mejorar su dureza superficial. Además, se pueden instalar revestimientos resistentes al desgaste en la sección de alimentación y en las partes fácilmente desgastadas del cilindro para su reemplazo regular y para reducir los costos de mantenimiento del equipo.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Control y monitorización automatizados
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Sistema de control avanzado: Los extrusores de masterbatch de PA modernos suelen estar equipados con sistemas de control automático avanzados, como un controlador lógico programable (PLC) o un sistema de control distribuido (DCS). Estos sistemas pueden lograr un monitoreo en tiempo real y un control preciso de parámetros como la temperatura, la presión, la velocidad del tornillo y la velocidad de flujo del material del extrusor. Los operadores pueden establecer y ajustar fácilmente los parámetros de producción a través de la interfaz hombre-máquina (HMI), supervisar y gestionar el proceso de producción y mejorar la eficiencia de la producción y la estabilidad de la calidad del producto.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Diagnóstico de fallos y advertencias: El sistema de control de la automatización también debe tener funciones de diagnóstico de fallos y de advertencia. El sistema puede supervisar el estado de funcionamiento del equipo en tiempo real. Cuando se producen situaciones anormales, como altas temperaturas, presión anormal, sobrecarga del motor, etc., puede emitir rápidamente señales de alarma y tomar automáticamente medidas de protección correspondientes, como detener la máquina o reducir la velocidad de producción. Al mismo tiempo, el sistema también puede registrar información de fallos para ayudar al personal de mantenimiento a localizar y solucionar rápidamente los fallos, reducir el tiempo de inactividad del equipo y mejorar la continuidad y la fiabilidad de la producción.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Aplicación
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: El masterbatch de PA, también conocido como masterbatch de poliamida, tiene buena resistencia al desgaste, resistencia química, alta resistencia mecánica y excelente rendimiento de procesamiento. Se utiliza ampliamente en diversos campos, como la industria textil, la moldeo por inyección y las películas. A continuación, se ofrece una introducción específica:
Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Mantenga todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Industria textil
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Mejorar el rendimiento de las fibras: En la producción de fibras sintéticas, la adición de masterbatch de PA puede mejorar el rendimiento de la tintura, el rendimiento antistático y la suavidad de las fibras. Por ejemplo, mediante la adición de masterbatch de PA que contiene grupos receptores de tintes especiales, las fibras pueden colorearse más fácilmente, con colores más intensos y uniformes, al tiempo que se reduce el consumo de energía y la contaminación ambiental durante el proceso de tintura. La adición de masterbatch de PA antistático puede prevenir eficazmente que las fibras generen electricidad estática durante el procesamiento y el uso, mejorando la procesabilidad y la comodidad de uso de las fibras.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Fabricación de fibras funcionales: el masterbatch de PA se puede utilizar para producir fibras con funciones especiales, como fibras antibacterianas, fibras que retienen la humedad, etc. Al mezclar el masterbatch de PA que contiene agentes antibacterianos con materiales de fibra convencionales, se pueden producir fibras con propiedades antibacterianas que se pueden utilizar en la producción de productos médicos y de salud, ropa deportiva y textiles para el hogar. Esto puede inhibir eficazmente el crecimiento bacteriano y mantener la limpieza y la higiene de los productos. Las fibras producidas mediante la adición de masterbatch de PA con función de retención de humedad pueden absorber rápidamente y disipar el sudor excretado por el cuerpo humano, manteniendo la piel seca y mejorando la comodidad de llevar. Se utilizan comúnmente en la fabricación de ropa deportiva y equipos al aire libre.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Industria del moldeo por inyección
Enhancing Plastic Performance: PA masterbatch is often used to enhance the performance of plastics. By adding reinforced PA masterbatch such as glass fiber and carbon fiber, the mechanical strength, rigidity, and heat resistance of plastic products can be significantly improved. In the manufacturing of automotive components, such as engine hoods, seat frames, door interior panels, etc., the use of reinforced PA masterbatch in plastic parts can reduce weight while maintaining good structural strength and stability, meeting the automotive industry’s requirements for high-performance and lightweight components. In the field of electronic appliances, it is used to manufacture components such as casings and brackets, which can improve the durability and reliability of products, while also better adapting to high temperature environments.
Mejorar el rendimiento del procesamiento: Durante el moldeo por inyección, el masterbatch de PA puede mejorar la fluidez y la formabilidad de los plásticos. Algunos masterbatch de PA que contienen lubricantes o modificadores de flujo pueden reducir la viscosidad del fundido plástico, lo que facilita su flujo en el molde, mejorando así la eficiencia y la calidad del producto del moldeo por inyección, y reduciendo los defectos del producto, como los disparos cortos y las burbujas. Esto es particularmente importante para la fabricación de productos plásticos con formas complejas y requisitos de alta precisión, como carcasas de componentes electrónicos de precisión, lentes ópticos, etc.
Industria de películas finas
Mejorar el rendimiento de las películas: El masterbatch de PA se puede utilizar para producir películas de alto rendimiento. La adición de masterbatch de PA a las películas de plástico ordinarias puede mejorar el rendimiento de barrera de la película, haciendo que sea más efectiva en bloquear el oxígeno, el vapor de agua, etc., lo que prolonga la vida útil de los productos empaquetados. Por ejemplo, en el embalaje de alimentos, el uso de películas compuestas que contienen masterbatch de PA puede prevenir eficazmente la oxidación, el deterioro y la humedad de los alimentos, manteniendo su frescura y calidad. Al mismo tiempo, el masterbatch de PA también puede mejorar la resistencia mecánica y la dureza de la película, haciendo que sea más duradera, menos propensa a romperse y más fácil de empaquetar y transportar.
Fabricación de películas especiales: El masterbatch de PA se puede utilizar para fabricar películas con funciones especiales, como películas retráctiles por calor, películas conductoras, etc. La película fabricada con masterbatch de PA retráctil produce un retraimiento uniforme cuando se calienta, y se puede utilizar para el embalaje de productos para fijarlos y protegerlos. Se utiliza ampliamente en industrias de embalaje como bebidas y productos de uso diario. El masterbatch conductor de PA se puede utilizar para fabricar películas delgadas con propiedades conductoras para el blindaje electromagnético y el embalaje antistático de dispositivos electrónicos. Puede prevenir eficazmente las interferencias electromagnéticas a los dispositivos electrónicos y proteger los componentes electrónicos sensibles de daños estáticos.




