

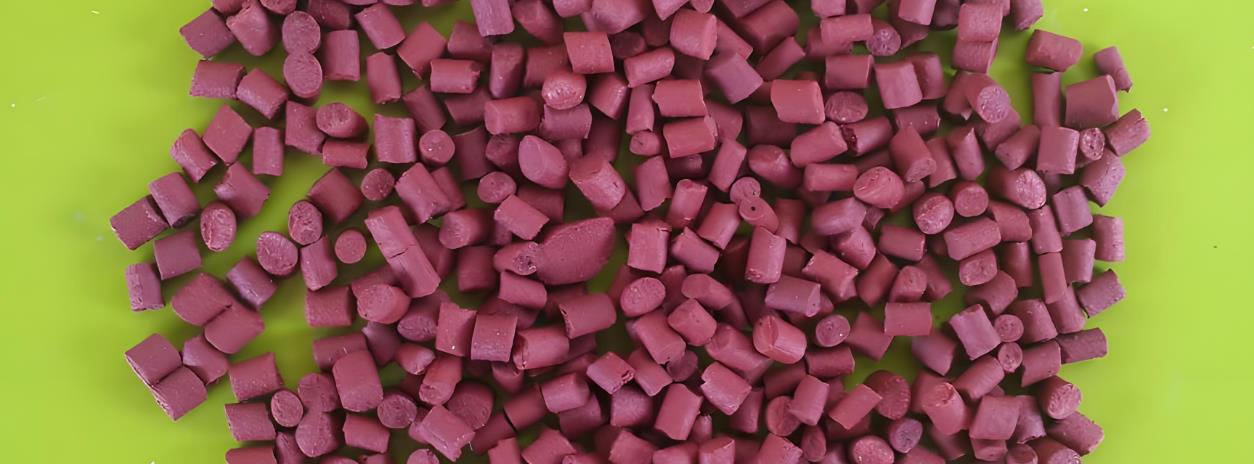
PAマスタバッチは、ポリアミド(PA)を基材として、さまざまな機能添加剤(耐燃性添加剤、帯電防止剤、抗菌剤など)やその他の必要な添加剤を加えて、混合、押出、顆粒化などの工程を経て製造される粒状製品です。機能に応じて、PAマスタバッチは耐燃性マスタバッチ、帯電防止マスタバッチ、抗菌マスタバッチなどさまざまな種類に分けられます。
タイプ
PAマスタバッチ、別名ポリアミドマスタバッチは、その機能と用途に基づいて次のタイプに分類できます。
強化型PAマスターバッチ
Enhanced PAマスターバッチは、PA樹脂にガラス繊維やカーボン繊維などの補強材料を添加することで作られます。ガラス繊維強化PAマスターバッチの添加により、材料の機械的強度、剛性、寸法安定性が向上し、大きな外力や衝撃に耐えることができる自動車部品や電子・電気ケースなどの分野で広く使用されています。カーボン繊維を添加した強化PAマスターバッチは、高い機械特性だけでなく、優れた電気・熱伝導性をもたらします。これは、非常に高い材料性能が求められるハイエンドスポーツ用品、航空宇宙などの分野で一般的に使用されています。
難燃性 PA マスターバッチ
PA樹脂にハロゲン、リン、窒素などの難燃剤を添加して製造される難燃性PAマスターバッチは、優れた難燃性効果を発揮しますが、燃焼時に有毒ガスが発生する可能性があります。リンベースや窒素ベースの難燃性PAマスターバッチは、比較的環境に優しく、燃焼時に煙や有毒ガスをほとんど発生しません。難燃性PAマスターバッチは、電子機器、ワイヤー、ケーブルなど、難燃性に厳しい要件を持つ分野で主に使用され、火災の発生や拡散を効果的に防止できます。
強化PAマスターバッチ
強化PAマスターバッチは、一般的にPA樹脂にエチレンプロピレンゴム、ニトリルゴムなどのエラストマーを添加することにより改質されます。強化PAマスターバッチは、PA材料の靭性と衝撃強度を大幅に向上させ、低温環境でも良好な柔軟性を維持し、脆性の割れにくくなります。自動車内装部品、スポーツ用品、包装材料など、優れた衝撃強度が求められる製品の製造に広く使用されています。
導電性 PA マスターバッチ
通常、PA樹脂にカーボンブラック、金属繊維、カーボンナノチューブなどの導電性充填剤を添加して製造されます。導電性PAマスターバッチは優れた導電性を持ち、電子機器の静電気防止部品や電磁波遮蔽材料などの製造に使用できます。これにより、静電気の蓄積や電磁波干渉を効果的に防ぎ、電子機器の正常な動作とユーザーの安全を保護することができます。
耐候性に優れたPAマスタバッチ
耐候性のあるPAマスタバッチは、UV吸収剤、酸化防止剤、その他の添加剤をPA樹脂に添加することで作られ、屋外環境下におけるPA材料の耐老化性を向上させ、太陽光や雨などの自然環境に長期間さらされた場合に発生する色褪せ、割れ、機械的性能の低下などの問題を防ぐことができます。耐候性のあるPAマスタバッチは、屋外建材、自動車外装部品、農業用フィルムなどの分野で広く使用されており、製品の寿命を延長することができます。
抗菌性PAマスターバッチ
銀イオン抗菌剤、有機抗菌剤などの抗菌剤をPA樹脂に添加して製造される抗菌性PAマスターバッチは、細菌やカビなどの微生物の増殖と繁殖を抑制する能力を有し、医療・健康関連製品、食品包装材料、台所用品など、人体の健康に深く関わる製品の製造に利用できます。これにより、細菌の増殖を効果的に防ぎ、製品の衛生と安全性を確保することができます。
フォーミュラ比
PAマスタバッチにはさまざまな種類があり、それぞれの機能と性能に関する要件が異なり、配合比率も異なります。一般的なPAマスタバッチのいくつかの種類の概算配合比率は次のとおりですが、実際の生産では製品の要件に応じて調整する必要があります。
強化型PAマスターバッチ
PA樹脂: 60% -80%
グラスファイバー: 20% -40%
その他の添加剤(カップリング剤、潤滑剤など):0.5%~5%
難燃性 PA マスターバッチ
PA樹脂: 70% -90%
難燃性: 10% -30%
その他の添加物(例えば、シナジー剤、酸化防止剤など):0.5%~5%
強化PAマスターバッチ
PA樹脂: 70% -90%
弾力性体: 10% -30%
その他の添加剤(相性調整剤、抗酸化剤など):0.5%~5%
導電性 PA マスターバッチ
PA樹脂: 80% -95%
導電性フィラー(カーボンブラック、カーボンナノチューブなど):5%~20%
その他の添加剤(分散剤、結合剤など):0.5%~5%
耐候性に優れたPAマスタバッチ
PA樹脂: 90% -98%
UV吸収剤: 0.5% -3%
抗酸化剤: 0.5% -2%
その他の添加物(軽量安定剤など):0.5%~2%
抗菌性PAマスターバッチ
PA樹脂: 90% -98%
抗菌剤: 0.5% -5%
その他の添加物(分散剤など):0.5%~2%
生産プロセス
PAマスタバッチの製造プロセスは、前述のPBTマスタバッチと似ています。通常、原料の準備、成分の混合、押出成形、乾燥処理、包装、保管などのステップが含まれます。ただし、マスタバッチの種類によって具体的な操作やパラメータは異なります。以下は、PAマスタバッチの製造プロセスの詳細な紹介です。
原料の準備
PA樹脂の選択: PA6、PA66などの異なるタイプのPAマスタバッチの性能要件に基づいて適切なPA樹脂を選択する必要があります。同時に、樹脂の粘度、分子量分布、およびその他の指標に注意を払い、それが生産要件を満たしていることを確認する必要があります。
添加物の調製:強化されたPAマスタバッチの場合、ガラス繊維、カーボン繊維、およびその他の強化材料を調製し、表面処理を行ってPA樹脂との接着性を向上させる必要があります。難燃性PAマスタバッチの場合、ブロマイド系やリン系の難燃剤などの適切な難燃剤を選択する必要があります。強化されたPAマスタバッチは、エチレンプロピレンゴムやニトリルゴムなどのエラストマーを使用して調製します。導電性PAマスタバッチは、カーボンブラックやカーボンナノチューブなどの導電性充填剤を使用して調製し、その粒子サイズと純度が要件を満たしていることを確認する必要があります。耐候性PAマスタバッチは、紫外線吸収剤、抗酸化剤などを使用して調製します。抗菌性PAマスタバッチは、銀イオン抗菌剤、有機抗菌剤などの対応する抗菌剤を使用して調製します。
原料の混合
前混合: PA樹脂と添加剤を、高速ミキサーまたはツインスクリュー押出機の給料部で一定の比率で予め混合し、添加剤をPA樹脂に均一に分散させます。前混合時間は一般的に5〜10分です。
高速混合: 高速ミキサーを使用してさらに混合を行い、高速回転する攪拌刃により、短時間で材料をより均一に混合します。混合速度は通常、500~1000回転/分であり、混合時間は10~20分です。炭ナノチューブ、ガラス繊維などの分散が難しい添加剤の場合、分散効果を向上させるために分散剤を添加するか、特殊な混合プロセスを使用する必要がある場合があります。
押出成形
溶融押出: 混合された材料をツインスクリュー押出機に入れて、PA樹脂の溶融温度にまで加熱します。PA6の溶融温度は一般的に220〜230℃の間で、PA66の溶融温度は250〜260℃の間です。スクリューの回転により、材料はバレル内でせん断力と圧力にさらされ、さらに均一に混合されプラスチケ化します。スクリューの回転速度は、材料の特性と生産効率に応じて調整され、一般的に毎分100〜600回です。強化されたPAマスタバッチの場合、押出プロセス中にガラス繊維や炭素繊維の添加と分散に注意する必要があり、繊維の凝集や不均一な分布を防ぐ必要があります。導電性PAマスタバッチの場合、導電性充填剤がPA樹脂に均一に分散することを確認し、安定した導電性を得る必要があります。
濾過:押出プロセス中、材料中の不純物と未溶解粒子はフィルターまたはフィルタ装置を通して除去されます。フィルタメッシュの数は、製品の品質要件に応じて選択され、一般的には80~200メッシュです。
グラニュレーション:濾過された溶融物質は、押出機の金型から押出され、連続的なストリップまたはフィラメントを形成します。その後、空気または水冷却によって冷却され、形状が付けられます。冷却後、ストリップ状またはフィラメント状の物質は、グラニュレータ、すなわちPAマスタバッチによって所定のサイズの粒子にカットされます。グラニュレータの速度とカットツールの選択は、マスタバッチの粒子サイズと形状に影響を与えます。一般的には、サイズは2~5ミリメートルです。
乾燥プロセス
PAマスタバッチは生産プロセス中に水分を吸収しやすいため、その性能と品質を確保するために乾燥する必要があります。乾燥温度は一般的に80〜120℃の間で、乾燥時間はマスタバッチの水分含量を0.1%以下にするために2〜6時間です。一部の水分に敏感なPAマスタバッチ、たとえばPA66マスタバッチの場合、乾燥条件はより厳格になる可能性があります。
梱包と保管
梱包:乾燥したPAマスタバッチをプラスチックまたは紙袋に入れ、それを密閉された外装包装箱に梱包して、保管や輸送中にマスタバッチが水分を吸収したり汚染されないようにします。梱包仕様はお客様のニーズに応じて決定され、一般的には25kg/袋またはトンバッグの梱包が含まれます。
保管: PAマスタバッチは乾燥した換気の良い環境で、直射日光や湿気から遠ざけて保管する必要があります。マスタバッチの特性の変化を防ぐために、保管温度を10〜30℃の間で管理するのが最適です。抗菌性のあるPAマスタバッチなど、特殊なタイプのマスタバッチについては、保管環境の衛生管理に注意し、抗菌剤が効果を失わないようにする必要があります。
生産設備
PAマスタバッチの生産設備には、バッチング設備、混合設備、押出造粒設備、乾燥設備、および包装設備などが含まれます。以下に具体的な紹介をします。
1. 原料設備
電子天秤:PA樹脂や添加剤などのさまざまな原材料を正確に計量するために使用されます。生産規模と精度要件に応じて、0.1~500キログラムの範囲と±0.1グラムの精度を持つ電子天秤など、さまざまな範囲と精度の電子天秤を選択することで、成分比の正確性を確保します。
自動バッチングシステム:貯蔵タンク、計測装置、輸送装置、および制御システムから構成され、さまざまな原材料の自動バッチングと輸送を実現し、バッチングの効率と精度を向上させ、大規模生産に適しています。
2. ハイブリッド機器
高速ミキサー:高速回転するミキシングブラッドを使用し、材料を短時間で均一に混合します。高速な混合速度と優れた混合効果を備え、PAマスターバッチ生産の前処理混合や添加剤と樹脂の初期混合に広く使用されています。
ダブル惑星ミキサー:ミキシング刃は回転しながら回転するため、混合プロセス中に材料に強いせん断と混合効果をもたらします。高粘度の材料や分散しにくい添加剤の均一な混合を実現でき、混合要件が高いPAマスターバッチの生産に適しています。
3. 押出造粒装置
ツインスクリュー練り出し機: PAマスタバッチの製造に必要な主要設備の一つです。バレル内で互いに連動する二つのスクリューが回転し、材料を運搬中にせん断、圧縮、混合させ、材料の溶融、可塑化、均一な混合を実現します。ツインスクリュー練り出し機は、大きな運搬能力、優れた混合効果、短い均一な材料滞留時間などの利点があり、異なるPAマスタバッチの配合と生産プロセスの要件に応じて、異なるアスペクト比、スクリュー構造、駆動力を選択できます。
分野: プラスチック押出・混合設備製造。正確な技術・工業用語を使用し、規格コード(ISO、ASTM、UL、RoHS、REACH)、単位(℃、MPa、mm、g/cm³、kV/mm)、ポリマー略語(PP、PE、PVC、ABS、PC、PA、PET、PBT、POM、TPU、PPS、PEEK)、商品名、モデル・部品番号を正確に記載してください。翻訳しないでください。HTMLタグ、{プレースホルダー}、および括弧をすべて保持してください。フォーマルな技術用語。テキスト: 押出機の付属機器: ダイヘッド、冷却装置、粒子カッターなど。ダイヘッドは溶融物をストリップやフィラメントなどの所定の形状に押出します。冷却装置は一般的に空気または水冷却方式を使用して、押出された材料を迅速に冷却し、形状を整えます。グラニュレーターは冷却された材料を指定のサイズの粒子にカットします。カット方法によって、ホットカットグラニュレーターとコールドカットグラニュレーターに分けられます。ホットカットグラニュレーターは粘度の高い材料に適していますが、コールドカットグラニュレーターはカット品質が良いさまざまな材料に適しています。
4. 乾燥装置
熱風循環オーブン:循環する熱風を通してPAマスタバッチを乾燥させることで、均一な乾燥と正確な温度制御が可能になります。オーブン内には複数の棚があり、マスタバッチを入れたトレイを収納できます。オーブン内で熱風が循環し、マスタバッチから水分を除去します。小~中規模の生産に適しています。
沸騰乾燥機:熱風を使用して乾燥室内で材料を沸騰させ、材料の迅速な乾燥を実現します。高速の乾燥速度、優れた乾燥効果、材料の凝集が少ないという利点があり、大規模生産におけるPAマスタバッチの乾燥に適しています。
5. 包装設備
自動包装機:PAマスタバッチの自動測定、充填、密封を実行できる。包装仕様と材料特性に応じて、粒状包装機、トンバッグ包装機などのさまざまな自動包装機を選択することができる。粒状包装機は25kg/袋の小規模な包装仕様に適しており、トンバッグ包装機は1トン/袋の大規模な包装仕様に使用される。
シーリング機: パッケージされたPAマスタバッチ袋をシーリングするために使用され、包装袋の密閉性を確保し、保管や輸送中のマスタバッチの湿気や汚染を防ぎます。一般的なシーリング機には、ホットメルトシーリング機、パルスシーリング機などがあります。適切なシーリング機は、包装袋の材質と厚さに応じて選択できます。
さらに、PAマスタバッチの生産工程では、原材料の運搬設備、材料貯蔵タンク、除湿装置などの補助設備を使用して、生産工程の円滑な進行と安定した製品品質を確保します。
PAマスターバッチエクストラーダ
Kerke’s masterbatch extruder can be used to produce PA masterbatch. Our PAマスターバッチエクストラーダ has multiple models to choose from, which can meet different production requirements.
-

Laboratory Twin Screw Extruder
When will you need a lab twin screw extruder? If you want to make trials and tests of…
-

Twin Screw Extruder
Our Parallel Co-rotating twin screw extruder is designed for compounding and masterbatch making with an output capacity from…
-

Triple (3 screws) Extruder
3 Screws extruder is a new technology that has many advantages. The triple screw extruder is mainly used…
-

Double-Stage Extrusion System
Mother-baby extrusion system is designed for special materials which can not process on one stage extruder, the first…
-

Banbury Kneader Compounding Line
Our kneader + extruder is designed for making special applications with an output capacity from 30kg/h to 1000kg/h.…
-

Cutting System / Pelletizing System
Different material needs different cutting system, Kerke provides all kinds of cutting system, here is the explanation of…
関連する要件
PAマスタバッチ(ポリアミドマスタバッチ)の製造では、プラスチケ化、混合、温度制御などに関して、エクストルーダーに高い要求がかかります。具体的には、次のようなものがあります。
プラスチケ化能力
ねじの設計: PA樹脂の融点は高いため、プラスチケーションを達成するためにねじが十分なせん断力と摩擦力を提供する必要があります。通常、変形タイプのねじが使用されます。このねじは圧縮部が短く、PA樹脂を短時間で強いせん断と圧縮にさらし、急速に加熱して溶融させることができます。一方、ねじのアスペクト比は、PA樹脂が完全にプラスチケーションするために十分な長さを確保するために一般的に25〜32の間です。
ドライブパワー:PA樹脂の溶融に必要な高いエネルギー消費のため、エクストラーダには、生産中のねじの安定した回転を確保し、材料抵抗を克服し、良好なプラスチケーション効果を実現するために高出力のドライブモーターを搭載する必要があります。一般的に言えば、PAマスタバッチを生産するエクストラーダのドライブパワーは、エクストラーダの仕様と生産能力に応じて合理的に設定する必要があります。通常、1時間あたり100~500キログラムの押出能力を持つエクストラーダのドライブパワーは約30~100キロワットです。
混合分散性能
効率的な混合部品:PAマスタバッチにさまざまな添加剤(強化剤、難燃剤、着色剤など)を均一に混合するために、エクストラーダのねじに効率的な混合部品を設置する必要があります。例えば、ピンねじ、バリアねじなどを使用することで、これらのねじ構造により材料の乱流レベルを高め、混合効果を向上させることができます。同時に、ねじに複数の練りブロックを設定することで、異なる角度と配置で練りブロックを組み合わせることにより、材料の複数のせん断と混合を実現し、添加剤をPA樹脂に均一に分散させることができます。
分散対策の強化: ナノスケールの充填剤や機能性添加剤など、分散が困難な添加剤については、エクストルーダーに特殊な分散装置を搭載することができます。静的ミキサーはバレル内またはエクストルーダーのヘッドの前部に設置され、材料流れの過程で混合および分散効果をさらに高めることができ、添加剤がPAマスタバッチ内で安定した均一なシステムを形成することを保証します。
温度制御精度
正確な温度制御システム: PAマスタバッチの生産プロセスにおいて、温度は製品品質に大きな影響を与えます。エクストルーダーには高精度の温度制御システムが必要であり、一般的には電気加熱または熱油加熱方式を使用し、熱電対や熱抵抗体などの温度センサーを通じて各加熱セクションの温度をリアルタイムに監視します。温度制御の精度は±1℃以内に保たなければなりません。これにより、PA樹脂が溶融、混合、および押出プロセス中に適切な温度範囲内にあり、温度変動による製品性能の低下(分子量の低下、色の変化など)を回避できます。
冷却システム:加熱制御に加えて、冷却システムも重要です。PAマスタバッチの押出後、マスタバッチの付着や変形を防ぐために、冷却装置を通して温度を迅速に下げる必要があります。押出機には、ヘッドと押出されたマスタバッチを冷却するために空気または水冷却システムが標準装備されています。空気冷却システムでは、熱を除去するためにファンを使用して空気の流れを強制し、水冷却システムでは循環する水を使用します。冷却速度は、生産速度とマスタバッチの仕様に応じて調整できます。
圧力安定性
安定した押出圧力: 安定した押出圧力は、PAマスタバッチのサイズと外観品質の均一性を確保する上で重要な要素です。押出機の油圧システムまたは機械伝達システムは、圧力変動を通常±3%以内で制御できるようにし、押出時に材料の均一な流れ速度を維持することで、直径と長さの精度が高いPAマスタバッチを生成できます。
圧力調整装置:さまざまな生産プロセスや製品要件に対応するため、エクストラーダには柔軟な圧力調整装置が必要です。オペレーターは、ねじのバックプレッシャーを調整するか、油圧システムの圧力パラメーターを変更するか、マシンヘッドのスロットル装置を調整することで、押出圧力を正確に調整できます。たとえば、さまざまな仕様や配合を持つPAマスターバッチの生産では、押出圧力を適切に調整することで、材料の流動性と成形効果を最適化し、製品の品質と性能を向上させることができます。
材料輸送の安定性
正確な供給: PAマスタバッチの製造には、各種材料の添加量を正確に制御する必要があります。そのため、エクストラーダの供給装置には高精度の供給装置を使用する必要があります。一般的な重量減少型供給装置は、設定された添加量に従って、PA樹脂、添加剤、その他の材料をエクストラーダに正確に供給できます。同時に、供給装置には、材料漏れや不均一な供給を防ぐ優れた密閉性と安定性が必要です。これにより、製造プロセス中で材料の正確な配分が可能になります。
ねじの搬送精度: ねじの加工精度と組立品質は、物質の搬送安定性に大きな影響を与えます。ねじのピッチと直径の許容範囲は、通常、ピッチの許容範囲が±0.05ミリメートル以内、直径の許容範囲が±0.03ミリメートル以内に制御される必要があります。これにより、物質がねじ溝内で安定して前方に搬送され、物質の滞留や変動を防げます。さらに、ねじとバレルの間の隙間は均一で一貫してなければなりません。隙間が大きすぎると、物質の逆流を引き起こし、搬送効率に影響を与える可能性があります。また、隙間が小すぎると、過度の物質切断やねじの摩耗を引き起こす可能性があります。
腐食防止と耐摩耗性
腐食に強い材料:PA樹脂には、加工時に特定の酸化防止剤や潤滑剤などの腐食性添加剤が含まれる場合があります。そのため、材料と接触するエクストラーダのバレルやねじなどの部品は、腐食に強い材料で作られています。バレルは通常、ステンレス鋼で内装を施して保護され、または腐食に強いコーティングを塗布します。一方、ねじは、優れた腐食防止性を有する合金鋼を使用し、表面を硬質クロムめっきや無電解ニッケルめっきなどの処理を施すことで、腐食防止性を向上させ、設備の寿命を延長します。
耐摩耗設計:PA樹脂の硬度の高さのため、押出加工中にネジとバレルに大きな摩耗が発生します。設備の耐摩耗性を向上させるためには、ネジとバレルの表面が高い硬度と耐摩耗性を備えている必要があります。適切な材料を選択するだけでなく、特殊な熱処理(焼入れや回熱)を施すことで、ネジとバレルの表面硬度を向上させることができます。さらに、給送セクションやバレルの容易に摩耗する部位には、耐摩耗ライナーを設置し、定期的に交換することで、設備のメンテナンスコストを削減することができます。
自動制御と監視
高度な制御システム: 現代のPAマスターバッチ生産用エクストラーダには、通常、PLC(プログラマブルロジックコントローラ)やDCS(分散制御システム)などの高度な自動化制御システムが搭載されています。これらのシステムにより、エクストラーダの温度、圧力、スクリュースピード、材料流量などのパラメーターをリアルタイムで監視し、正確に制御することができます。オペレーターは、ヒューマンマシンインターフェイス(HMI)を介して生産パラメーターを簡単に設定および調整し、生産プロセスをモニタリングおよび管理することができ、生産効率と製品の品質安定性を向上させることができます。
故障診断と警告:自動化制御システムには、故障診断と警告機能も備わるべきです。システムは、装置の動作状態をリアルタイムで監視できます。高温、異常な圧力、モーターの過負荷などの異常状況が発生した場合、迅速に警報信号を発し、マシンを停止したり、生産速度を低下させたりするなどの対応的な保護措置を自動的に実行します。同時に、システムは故障情報を記録することで、メンテナンス担当者が故障の場所を迅速に特定し、トラブルシューティングを行い、装置の停止時間を短縮し、生産の継続性と信頼性を向上させることができます。
アプリケーション
PAマスターバッチ、別名ポリアミドマスターバッチは、優れた耐摩耗性、耐薬品性、高い機械強度、および優れた加工性を備えています。繊維、射出成形、フィルムなどのさまざまな分野で広く使用されています。以下に具体的な紹介をします。
繊維産業
繊維の性能を向上させる:合成繊維の生産において、PAマスタバッチを添加することで、染色性能、静電気防止性能、そして繊維の柔らかさを向上させることができます。例えば、特殊染料受容基を有するPAマスタバッチを添加することにより、染色工程においてエネルギー消費と環境汚染を低減しながら、より鮮やかな色と均一な色を得ることができます。静電気防止PAマスタバッチを添加することで、繊維の加工および使用中の静電気発生を効果的に防ぎ、繊維の加工性と着用時の快適性を向上させることができます。
製造用機能繊維:PAマスターバッチを使用すると、抗菌性繊維、吸汗性繊維などの特殊機能を持つ繊維が生成できます。従来の繊維素材に抗菌剤を含むPAマスターバッチを混ぜることで、抗菌性を持つ繊維を生成でき、医療・健康製品、スポーツウェア、ホームテキスタイルの製造に使用できます。これにより、製品の細菌増殖を効果的に抑制し、清潔さと衛生状態を維持できます。吸汗性機能を持つPAマスターバッチを加えて生成した繊維は、人体が排出する汗を迅速に吸収・放散し、肌を乾燥させ、着用時の快適性を向上させます。これらの繊維は、スポーツウェアやアウトドア用品の製造に広く使用されています。
射出成形業界
Enhancing Plastic Performance: PA masterbatch is often used to enhance the performance of plastics. By adding reinforced PA masterbatch such as glass fiber and carbon fiber, the mechanical strength, rigidity, and heat resistance of plastic products can be significantly improved. In the manufacturing of automotive components, such as engine hoods, seat frames, door interior panels, etc., the use of reinforced PA masterbatch in plastic parts can reduce weight while maintaining good structural strength and stability, meeting the automotive industry’s requirements for high-performance and lightweight components. In the field of electronic appliances, it is used to manufacture components such as casings and brackets, which can improve the durability and reliability of products, while also better adapting to high temperature environments.
処理性能の向上:射出成形時に、PAマスタバッチはプラスチックの流動性と成形性を向上させることができます。潤滑剤や流動性改善剤を含む一部のPAマスタバッチは、プラスチック溶融体の粘度を低下させ、成形金型内での流動性を向上させることができます。これにより、射出成形の効率と製品品質が向上し、ショートショットや気泡などの製品不良が減少します。これは、精密な電子部品ケースや光学レンズなど、複雑な形状と高精度が求められるプラスチック製品の製造において特に重要です。
薄膜産業
フィルム性能の向上: PAマスタバッチを使用すると、高性能の包装フィルムを生産することができます。通常のプラスチックフィルムにPAマスタバッチを添加すると、フィルムのバリア性能が向上し、酸素や水蒸気などを効果的に遮断できるため、包装された製品の保存期間が延長されます。例えば、食品包装では、PAマスタバッチを含む複合フィルムを使用すると、食品の酸化、劣化、水分の侵入を効果的に防ぎ、食品の鮮度と品質を維持することができます。また、PAマスタバッチはフィルムの機械的強度と靭性を向上させ、より耐久性があり、破損しにくく、包装と輸送が容易になります。
製造用特殊フィルム:PAマスタバッチを使用すると、熱収縮性フィルム、導電性フィルムなどの特殊機能を持つフィルムが製造できます。熱収縮性PAマスタバッチで製造されたフィルムは、加熱すると均一に収縮し、製品を固定して保護するために製品包装に使用できます。飲料や日用品などの包装業界で広く使用されています。導電性PAマスタバッチを使用すると、電磁波遮蔽や電子機器の静電気防止用に導電性を有する薄いフィルムを製造できます。これにより、電子機器への電磁干渉を効果的に防ぎ、繊細な電子部品を静電気による損傷から保護できます。




