

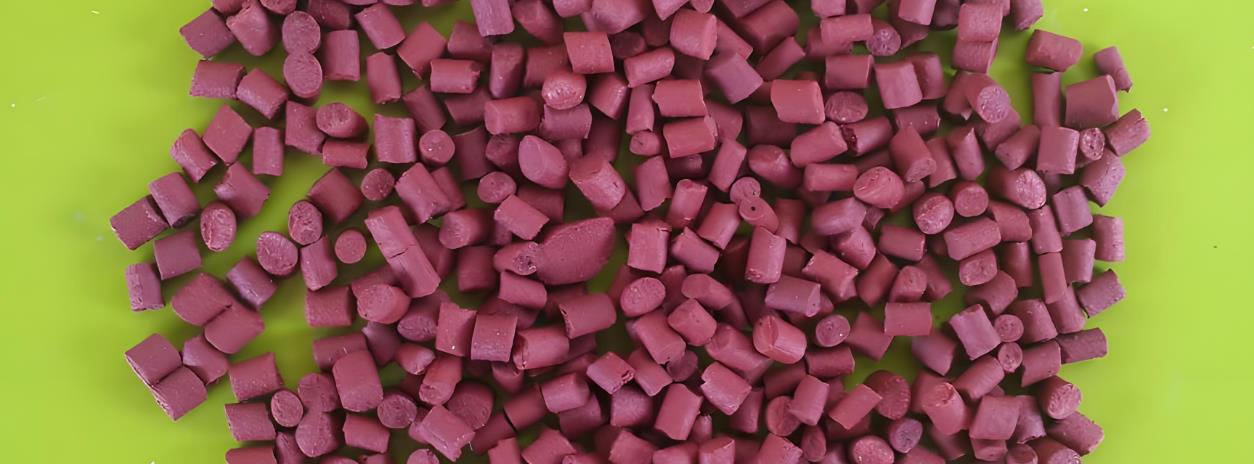
PA-Masterbatch ist ein granuliertes Produkt, das aus Polyamid (PA) als Träger hergestellt wird, indem verschiedene funktionale Zusatzstoffe (wie Flammschutzmittel, Antistatika, Antibakterielle Mittel usw.) und andere notwendige Zusatzstoffe hinzugefügt werden und durch Verfahren wie Mischung, Extrusion und Granulierung hergestellt werden. Je nach Funktion kann PA-Masterbatch in verschiedene Typen unterteilt werden, wie z. B. Flammschutz-Masterbatch, Antistat-Masterbatch, Antibakterielles Masterbatch usw.
Typen
Domain: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: PA-Masterbatch, auch als Polyamid-Masterbatch bezeichnet, kann nach ihren Funktionen und Anwendungen in folgende Typen unterteilt werden:
Verbessertes PA-Masterbatch
Enhanced PA-Masterbatch wird hergestellt, indem Verstärkungsmaterialien wie Glasfaser und Kohlenstofffaser dem PA-Harz zugesetzt werden. Die Zugabe von glasfaserverstärktem PA-Masterbatch kann die mechanische Festigkeit, Steifigkeit und Dimensionsstabilität des Materials verbessern und wird in Bereichen wie Automobilkomponenten und Elektronik- und Elektrogehäusen eingesetzt, die starken äußeren Kräften und Stößen standhalten können. Das mit Kohlenstofffaser verstärkte PA-Masterbatch verfügt nicht nur über hohe mechanische Eigenschaften, sondern verleiht dem Material auch eine gute elektrische und thermische Leitfähigkeit. Es wird häufig in hochwertigen Sportgeräten, der Luft- und Raumfahrt sowie in anderen Bereichen eingesetzt, in denen extrem hohe Materialeigenschaften erforderlich sind.
Flammhemmendes PA-Masterbatch
Er wird hergestellt, indem Flammschutzmittel wie Halogen, Phosphor, Stickstoff usw. dem PA-Harz zugesetzt werden. Halogenbasiertes Flammschutz-PA-Masterbatch hat eine gute flammschutzende Wirkung, kann jedoch bei der Verbrennung giftige Gase produzieren. Phosphor- und Stickstoffbasierte Flammschutz-PA-Masterbatch sind relativ umweltfreundlich und produzieren bei der Verbrennung weniger Rauch und giftige Gase. Flammschutz-PA-Masterbatch wird hauptsächlich in Bereichen mit strengen Anforderungen an die Flammschutzfähigkeit eingesetzt, wie z. B. in elektronischen Geräten, Kabeln und Kabeln, die das Auftreten und die Ausbreitung von Bränden effektiv verhindern können.
Domain: Herstellung von Kunststoffextrusions-und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: Verstärktes PA-Masterbatch
Verstärktes PA-Masterbatch wird in der Regel durch die Zugabe von Elastomeren wie Ethylen-Propylen-Kautschuk, Nitrilkautschuk usw. zum PA-Harz modifiziert. Verstärktes PA-Masterbatch kann die Zähigkeit und Schlagfestigkeit von PA-Materialien erheblich verbessern, sodass sie auch bei niedrigen Temperaturen eine gute Flexibilität behalten und weniger anfällig für spröde Risse sind. Es wird häufig bei der Herstellung von Innenausstattungsteilen für Kraftfahrzeuge, Sportgeräten, Verpackungsmaterialien und anderen Produkten eingesetzt, die eine gute Schlagfestigkeit erfordern.
leitfähiger PA-Masterbatch
Es wird üblicherweise hergestellt, indem leitfähige Füllstoffe wie Kohlenstoffpulver, Metallfasern und Kohlenstoffnanoröhren zu PA-Harz hinzugefügt werden. Leitfähiges PA-Masterbatch hat eine gute Leitfähigkeit und kann zur Herstellung antistatischer Komponenten, elektromagnetischer Abschirmmaterialien usw. in elektronischen Geräten verwendet werden. Es kann die Ansammlung von statischer Elektrizität und elektromagnetische Störungen effektiv verhindern, die normale Funktionsweise elektronischer Geräte und die Sicherheit der Benutzer schützen.
Wetterbeständiger PA-Masterbatch
Wetterbeständiger PA-Masterbatch wird hergestellt, indem UV-Absorber, Antioxidantien und andere Additive zu PA-Harz hinzugefügt werden. Dadurch können die Alterungsbeständigkeit von PA-Materialien in Außenumgebungen verbessert und Probleme wie Abwischen, Rissbildung und eine Verringerung der mechanischen Leistung durch langfristige Exposition gegenüber natürlichen Umgebungen wie Sonnenlicht und Regen verhindert werden. Wetterbeständiger PA-Masterbatch wird häufig in Außenbaustoffen, Automobilaußenteilen, landwirtschaftlichen Folien und anderen Bereichen eingesetzt, wodurch die Lebensdauer der Produkte verlängert wird.
Antibakterieller PA-Masterbatch
Er wird hergestellt, indem antibakterielle Mittel wie Silberionsantibakterielle Mittel, organische Antibakterielle Mittel usw. zu PA-Harz hinzugefügt werden. Antibakterielles PA-Masterbatch hat die Fähigkeit, das Wachstum und die Vermehrung von Mikroorganismen wie Bakterien und Schimmelpilzen zu verhindern und kann zur Herstellung von medizinischen und gesundheitsbezogenen Produkten, Verpackungsmaterialien für Lebensmittel, Küchenutensilien und anderen Produkten verwendet werden, die eng mit der menschlichen Gesundheit verbunden sind. Es kann das Wachstum von Bakterien effektiv verhindern und die Hygiene und Sicherheit der Produkte sicherstellen.
Formelverhältnis
Unterschiedliche Arten von PA-Masterbatch haben unterschiedliche funktionale und leistungsbezogene Anforderungen, und ihre Rezepturverhältnisse variieren ebenfalls. Die folgenden ungefähren Verhältnisbereiche einiger gängiger Arten von PA-Masterbatch müssen in der tatsächlichen Produktion entsprechend den spezifischen Produktanforderungen angepasst werden:
Verbessertes PA-Masterbatch
PA-Harz: 60% – 80%
Glasfaser: 20% – 40%
Andere Additive (z. B. Kupplungsmittel, Schmierstoffe usw.): 0,5% -5%
Flammhemmendes PA-Masterbatch
Domäne: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: PA-Harz: 70% -90%
Flammhemmend: 10% bis 30%
Domäne: Herstellung von Maschinen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: Andere Zusatzstoffe (z. B. Synergisten, Antioxidantien usw.): 0,5 % – 5 %
Domain: Herstellung von Kunststoffextrusions-und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: Verstärktes PA-Masterbatch
Domäne: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: PA-Harz: 70% -90%
Elastischer Körper: 10% – 30%
Domäne: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: Weitere Additive (z. B. Kompatibilisatoren, Antioxidantien usw.): 0,5 % – 5 %
leitfähiger PA-Masterbatch
PA-Harz: 80% – 95%
leitfähige Füllstoffe (z. B. Kohlenstoffpulver, Kohlenstoffnanoröhren usw.): 5 % bis 20 %
Andere Additive (z. B. Dispersionsmittel, Kupplungsmittel usw.): 0,5 % bis 5 %
Wetterbeständiger PA-Masterbatch
PA-Harz: 90% – 98%
UV-Absorber: 0,5% – 3%
Domain: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formeller technischer Register. Text: Antioxidans: 0,5 % – 2 %
Andere Additive (z. B. Lichtstabilisatoren usw.): 0,5% -2%
Antibakterieller PA-Masterbatch
PA-Harz: 90% – 98%
Domäne: Herstellung von Kunststoffextrusions-und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Antibakterielles Mittel: 0,5 % – 5 %
Andere Zusatzstoffe (z. B. Dispersionsmittel usw.): 0,5% -2%
Domäne: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Ersatzmerkmale} und Klammern auf. Formeller technischer Register. Text: Produktionsprozess
Der Produktionsprozess von PA-Masterbatch ist ähnlich dem oben erwähnten PBT-Masterbatch. Er umfasst üblicherweise Schritte wie die Vorbereitung der Rohstoffe, das Mischen der Bestandteile, die Extrusion, Granulierung, Trocknung und die Verpackung sowie die Lagerung. Die konkreten Arbeitsabläufe und Parameter können jedoch je nach Masterbatch-Typ variieren. Im Folgenden wird detailliert der Produktionsprozess von PA-Masterbatch vorgestellt:
Vorbereitung der Rohstoffe
Wahl des PA-Harzes: Wählen Sie das geeignete PA-Harz basierend auf den Leistungsanforderungen verschiedener PA-Masterbatch-Typen, wie PA6, PA66 usw. Gleichzeitig sollte auf die Viskosität, die Molekulargewichtsverteilung und andere Indikatoren des Harzes geachtet werden, um sicherzustellen, dass es den Produktionsanforderungen entspricht.
Für verstärkte PA-Masterbatchs sollten Glasfaser, Kohlenstofffaser und andere Verstärkungsmaterialien vorbereitet und oberflächenbehandelt werden, um ihre Haftung an dem PA-Harz zu verbessern. Für flammschutzendes PA-Masterbatch sollten geeignete Flammschutzmittel wie Brom-basierte und Phosphor-basierte Flammschutzmittel ausgewählt werden. Für gehärtetes PA-Masterbatch sollte mit Elastomeren wie Ethylen-Propylen-Kautschuk und Nitrilkautschuk gearbeitet werden. Für leitfähiges PA-Masterbatch sollten Leitfüllstoffe wie Kohlenstoff und Kohlenstoffnanoröhren verwendet werden und es sollte sichergestellt werden, dass ihre Partikelgröße und Reinheit den Anforderungen entsprechen. Für wetterbeständiges PA-Masterbatch sollten UV-Absorber, Antioxidantien usw. verwendet werden. Für antibakterielles PA-Masterbatch sollten entsprechende antibakterielle Mittel, wie Silberionsantibakterielle Mittel, organische Antibakterielle Mittel usw., verwendet werden.
Domäne: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Mischung von Zutaten
Vorverdünnen: PA-Harz und Additive werden in einem bestimmten Verhältnis im Zufuhrbereich eines Hochgeschwindigkeitsmischers oder Doppelschneckenextruders vorverdünnt, sodass die Additive gleichmäßig im PA-Harz verteilt sind. Die Vorverdünnungszeit beträgt in der Regel 5-10 Minuten.
Hochgeschwindigkeitsmischung: Die weitere Mischung erfolgt mit einem Hochgeschwindigkeitsmixer, und das Material wird in kurzer Zeit durch ein hochgeschwindigkeitsrotierendes Rührwerkzeug gleichmäßiger gemischt. Die Mischgeschwindigkeit liegt üblicherweise zwischen 500 und 1000 Umdrehungen pro Minute, und die Mischzeit beträgt 10 bis 20 Minuten. Für einige schwer zu dispergierende Additive, wie Kohlenstoffnanoröhren, Glasfasern usw., kann es erforderlich sein, Dispersionsmittel hinzuzufügen oder spezielle Mischverfahren zu verwenden, um deren Dispersionswirkung zu verbessern.
Domäne: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formelles technisches Register. Text: Extrusion Granulation
Melt-Extrusion: Geben Sie das gemischte Material in einen Doppelschneckenextruder und erwärmen Sie es auf die Schmelztemperatur des PA-Harzes. Die Schmelztemperatur von PA6 liegt im Allgemeinen zwischen 220 und 230 °C, während die Schmelztemperatur von PA66 zwischen 250 und 260 °C liegt. Die Rotation der Schnecke führt dazu, dass das Material in der Zylinderhülse Scher- und Druckkräfte ausgesetzt wird, wodurch es weiter gemischt und gleichmäßig plastifiziert wird. Die Schneckendrehzahl wird entsprechend den Materialeigenschaften und der Produktionseffizienz eingestellt, und liegt im Allgemeinen zwischen 100 und 600 Umdrehungen pro Minute. Bei verstärkten PA-Masterbatches sollte bei der Extrusion darauf geachtet werden, dass Glasfasern oder Kohlenstofffasern hinzugefügt und gleichmäßig verteilt werden, um eine Aggregation der Fasern oder eine unebene Verteilung zu vermeiden. Bei leitfähigen PA-Masterbatches ist es erforderlich, sicherzustellen, dass der leitfähige Füllstoff gleichmäßig in dem PA-Harz verteilt ist, um eine stabile Leitfähigkeit zu erzielen.
Filtration: Während des Extrusionsprozesses werden Unreinheiten und ungeschmolzene Partikel im Material durch ein Filter oder eine Filtereinrichtung entfernt. Die Anzahl der Filtermaschen wird entsprechend den Anforderungen an die Produktqualität ausgewählt, in der Regel zwischen 80 und 200 Maschen.
Granulierung: Das gefilterte Schmelzmaterial wird aus der Extruderschnecke extrudiert, um kontinuierliche Streifen oder Filamente zu bilden, und anschließend durch Luft- oder Wasserkühlung abgekühlt und geformt. Nach dem Abkühlen wird das streifenförmige oder filamentartige Material durch einen Granulator, nämlich einen PA-Masterbatch, in Partikel der gewünschten Größe geschnitten. Die Geschwindigkeit des Granulators und die Wahl der Schneidewerkzeuge beeinflussen die Partikelgröße und -form des Masterbatch, die in der Regel zwischen 2 und 5 Millimetern beträgt.
Trockenprozess
PA-Masterbatch neigt dazu, Feuchtigkeit während des Produktionsprozesses aufzunehmen, und um seine Leistung und Qualität zu gewährleisten, muss es getrocknet werden. Die Trocknungstemperatur liegt im Allgemeinen zwischen 80 und 120 ℃, und die Trocknungszeit beträgt 2 bis 6 Stunden, um den Feuchtigkeitsgehalt des Masterbatch unter 0,1 % zu senken. Bei einigen feuchtigkeitsempfindlichen PA-Masterbatch, wie dem PA66-Masterbatch, können die Trocknungsanforderungen strenger sein.
Domäne: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Verpackung und Lagerung
Verpackung: Verpacken Sie den getrockneten PA-Masterbatch in Plastik- oder Papierbeutel und packen Sie ihn anschließend in eine verschlossene Außenverpackung, um zu verhindern, dass der Masterbatch Feuchtigkeit aufnimmt und während der Lagerung und des Transports kontaminiert wird. Die Verpackungsvorgaben werden entsprechend den Kundenbedürfnissen festgelegt, wobei häufig eine Verpackung in 25 kg/Beutel oder Tonnenbeutel vorgesehen ist.
Lagerung: PA-Masterbatch sollte in einem trockenen, belüfteten Umfeld aufbewahrt werden, fern von direkter Sonneneinstrahlung und Feuchtigkeit. Die Lagerungstemperatur sollte am besten zwischen 10 und 30 ℃ gehalten werden, um Veränderungen der Eigenschaften des Masterbatch zu vermeiden. Bei einigen speziellen Arten von PA-Masterbatch, wie antibakteriellen PA-Masterbatch, sollte auf die Hygiene der Lagerumgebung geachtet werden, um zu verhindern, dass das antibakterielle Mittel unwirksam wird.
Produktionsanlagen
Die Produktionsanlagen für PA-Masterbatch umfassen hauptsächlich Mischanlagen, Rührer, Extrusionsgranulationsanlagen, Trocknungsanlagen und Verpackungsanlagen. Folgend wird eine spezifische Einführung gegeben:
1. Zutatenausrüstung
Domain: Herstellung von Ausrüstungen für die Extrusion und Verarbeitung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Ersatzmerkmale} und Klammern auf. Formelles technisches Register. Text: Elektronische Waage: Sie wird zur exakten Wiegeung von verschiedenen Rohstoffen wie PA-Harz und Additive verwendet. Je nach Produktionsskala und Genauigkeitsanforderungen können elektronische Waagen mit unterschiedlichen Bereichen und Genauigkeiten ausgewählt werden, z. B. elektronische Waagen mit einem Bereich von 0,1 bis 500 Kilogramm und einer Genauigkeit von ± 0,1 Gramm, um die Genauigkeit der Zutatenverhältnisse zu gewährleisten.
Automatisches Batching-System: Es besteht aus Lagerbehältern, Messgeräten, Transportanlagen und Steuerungssystemen und ermöglicht die automatische Verarbeitung und Transport verschiedener Rohstoffe, verbessert die Effizienz und Genauigkeit der Batching und eignet sich für die großskalige Produktion.
2. Hybridgeräte
High-Speed-Mixer: Durch die Verwendung von schnell rotierenden Mischblättern wird eine gleichmäßige Mischung der Materialien in kurzer Zeit erreicht. Er bietet die Vorteile einer schnellen Mischgeschwindigkeit und eines guten Mischverhaltens und wird häufig bei der Vormischung von PA-Masterbatch und der Vorabmischung von Additiven und Harzen eingesetzt.
Doppelplanetarischer Mischer: Das Mischblatt dreht sich während der Rotation, wodurch während des Mischvorgangs starke Scher- und Mischwirkungen auf das Material entstehen. Er ermöglicht eine gleichmäßige Mischung von Materialien mit hoher Viskosität und schwer zu dispergierenden Additiven und eignet sich für die Produktion von PA-Masterbatch mit hohen Mischanforderungen.
3. Extrusionsgranulationsanlagen
Doppelschneckenextruder: Er ist eines der wichtigsten Geräte für die Herstellung von PA-Masterbatch. Zwei ineinandergreifende Schnecken drehen sich im Rohr und unterziehen das Material während der Transportphase Scher-, Kompressions- und Mischprozessen, wodurch das Material geschmolzen, plastifiziert und gleichmäßig gemischt wird. Der Doppelschneckenextruder hat den Vorteil einer großen Transportkapazität, eines guten Mischungseffekts, einer kurzen und gleichmäßigen Materialaufenthaltszeit und kann je nach den Anforderungen der verschiedenen PA-Masterbatch-Rezepte und Produktionsprozesse mit unterschiedlichen Seitenverhältnissen, Schneckenstrukturen und Antriebsleistungen ausgewählt werden.
Extruder-Hilfsgeräte: darunter die Düse, die Kühlvorrichtung und der Granulationsschneider usw. Die Düse wird verwendet, um geschmolzenes Material in die gewünschte Form zu extrudieren, z. B. in Streifen oder Filamente. Kühlvorrichtungen verwenden in der Regel Luft- oder Wasserkühlungsmethoden, um extrudiertes Material schnell zu kühlen und zu formen. Der Granulationsschneider schneidet das gekühlte Material in Partikel einer bestimmten Größe. Je nach Schneidmethode kann er in einen heißen Schneidgranulator und einen kalten Schneidgranulator unterteilt werden. Der heiße Schneidgranulator eignet sich für Materialien mit hoher Viskosität, während der kalte Schneidgranulator für verschiedene Materialien mit guter Schneidqualität geeignet ist.
Domäne: Herstellung von Kunststoffextrusions- und Compoundieranlagen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formeller technischer Register. Text: 4. Trocknungsanlagen
Heißluftzirkulationsofen: Die Trocknung von PA-Masterbatch durch zirkulierende heiße Luft bietet die Vorteile einer gleichmäßigen Trocknung und einer präzisen Temperaturkontrolle. Im Ofen befinden sich mehrere Regale, in denen Schalen mit Masterbatch platziert werden können. Die heiße Luft zirkuliert im Ofen, um Feuchtigkeit aus dem Masterbatch zu entfernen. Geeignet für kleine und mittlere Produktionsmengen.
Kochendes Trockenschrank: Es verwendet heiße Luft, um die Materialien in der Trockenschacht zu erwärmen und zu kochen, wodurch eine schnelle Trocknung der Materialien erreicht wird. Es hat die Vorteile einer schnellen Trocknungsgeschwindigkeit, eines guten Trockungseffekts und einer geringeren Verklumpung der Materialien und eignet sich für die Trocknung von PA-Masterbatch bei der Großserienproduktion.
5. Verpackungsanlagen
Automatische Verpackungsmaschine: Kann PA-Masterbatch automatisch messen, befüllen und verschließen für Verpackungsprozesse. Je nach Verpackungsanforderungen und Materialeigenschaften können verschiedene Arten von automatischen Verpackungsmaschinen ausgewählt werden, z. B. Granulatenverpackungsmaschinen, Tonbeutelverpackungsmaschinen usw. Die Granulatenverpackungsmaschine eignet sich für kleine Verpackungsanforderungen, z. B. Verpackung von 25 kg pro Beutel; die Tonbeutelverpackungsmaschine wird für große Verpackungsanforderungen verwendet, z. B. Verpackung von 1 Tonnen pro Beutel.
Dichtungsmaschine: Sie wird verwendet, um die verpackten PA-Masterbatch-Taschen zu verschließen, um die Dichtheit der Verpackungstaschen zu gewährleisten und die Feuchtigkeit und Kontamination des Masterbatch während der Lagerung und des Transports zu verhindern. Häufig verwendete Dichtungsmaschinen sind Heißschmelz-Dichtungsmaschinen, Pulsdichtungsmaschinen usw. Die geeignete Dichtungsmaschine kann entsprechend dem Material und der Dicke der Verpackungstasche ausgewählt werden.
Darüber hinaus können bei der Herstellung von PA-Masterbatch auch einige Hilfsgeräte eingesetzt werden, wie beispielsweise Geräte für den Transport von Rohmaterial, Behälter für die Lagerung von Material, Entfeuchter usw., um den reibungslosen Ablauf des Produktionsprozesses und die stabile Produktqualität zu gewährleisten.
PA-Masterbatch-Extruder
Kerke’s masterbatch extruder can be used to produce PA masterbatch. Our PA-Masterbatch-Extruder has multiple models to choose from, which can meet different production requirements.
-

Laboratory Twin Screw Extruder
When will you need a lab twin screw extruder? If you want to make trials and tests of…
-

Twin Screw Extruder
Our Parallel Co-rotating twin screw extruder is designed for compounding and masterbatch making with an output capacity from…
-

Triple (3 screws) Extruder
3 Screws extruder is a new technology that has many advantages. The triple screw extruder is mainly used…
-

Double-Stage Extrusion System
Mother-baby extrusion system is designed for special materials which can not process on one stage extruder, the first…
-

Banbury Kneader Compounding Line
Our kneader + extruder is designed for making special applications with an output capacity from 30kg/h to 1000kg/h.…
-

Cutting System / Pelletizing System
Different material needs different cutting system, Kerke provides all kinds of cutting system, here is the explanation of…
Verwandte Anforderungen
Die Herstellung von PA-Masterbatch (Polyamid-Masterbatch) stellt hohe Anforderungen an den Extruder in Bezug auf Plastifizierung, Mischung, Temperaturregelung usw. Folgende Aspekte sind dabei von Bedeutung:
Plastifizierungsleistung
Schraubendesign: PA-Harz hat einen hohen Schmelzpunkt und erfordert, dass die Schraube ausreichende Scher- und Reibkräfte erzeugt, um die Plastifizierung zu erreichen. In der Regel wird ein Mutationsschraubentyp verwendet, der einen kürzeren Kompressionsabschnitt aufweist und PA-Harz in kürzerer Zeit starken Scher- und Kompressionskräften aussetzt, wodurch es schnell erwärmt und schmilzt. Gleichzeitig liegt das Seitenverhältnis der Schraube im Allgemeinen zwischen 25 und 32, um eine ausreichende Länge für die vollständige Plastifizierung des PA-Harzes zu gewährleisten.
Antriebsleistung: Aufgrund des hohen Energieverbrauchs, der für das Schmelzen von PA-Harz erforderlich ist, muss der Extruder mit einem leistungsstarken Antriebsmotor ausgestattet sein, um eine stabile Drehung der Schraube während der Produktion zu gewährleisten, Materialresistenz zu überwinden und eine gute Plastifizierungseffekt zu erzielen. Im Allgemeinen muss die Antriebsleistung für Extruder, die PA-Masterbatch produzieren, gemäß den Spezifikationen und der Produktionskapazität des Extruders angemessen konfiguriert werden. In der Regel haben Extruder mit einer Extrusionskapazität von 100 bis 500 Kilogramm pro Stunde eine Antriebsleistung von etwa 30 bis 100 Kilowatt.
Domäne: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: Leistung von Mischdispersionen
Effizientes Mischungselement: Um verschiedene Additive (wie Verstärkungsmittel, Flammschutzmittel, Farbmittel usw.) in PA-Masterbatch mit PA-Harz gleichmäßig zu mischen, sollten effiziente Mischungselemente auf der Extruderschnecke installiert werden. Zum Beispiel können durch die Verwendung von Stiftschrauben, Barriere-Schrauben usw. diese Schraubestrukturen die Turbulenz des Materials erhöhen und die Mischung verbessern. Gleichzeitig können mehrere Knetblöcke auf der Schraube eingestellt werden, und durch die Kombination von Knetblöcken unter verschiedenen Winkeln und Arrangements kann eine mehrfache Scherung und Mischung des Materials erreicht werden, sodass das Additiv gleichmäßig in dem PA-Harz verteilt wird.
Stärkung der Dispersionsmaßnahmen: Bei einigen schwer zu dispergierenden Additiven, wie Nanofüllstoffen oder funktionellen Additiven, können Extruder mit speziellen Dispersionsgeräten ausgestattet werden, wie z. B. statischen Mischern. Der statische Mischer wird im Inneren des Rohres oder vor dem Kopf des Extruders installiert, was den Misch- und Dispersionseffekt während des Materialflussprozesses weiter verbessert und sicherstellt, dass das Additiv ein stabiles und einheitliches System im PA-Masterbatch bildet.
Genauigkeit der Temperaturregelung
Genaues Temperaturregelsystem: Während des Produktionsprozesses von PA-Masterbatch hat die Temperatur einen erheblichen Einfluss auf die Produktqualität. Der Extruder muss mit einem hochpräzisen Temperaturregelsystem ausgestattet sein, das in der Regel elektrische Heizung oder Heizung mit thermischem Öl verwendet. Die Temperatur jeder Heizzone wird in Echtzeit über Temperatursensoren wie Thermoelemente oder thermische Widerstände überwacht. Die Temperaturregelgenauigkeit sollte innerhalb von ± 1 ℃ liegen, um sicherzustellen, dass das PA-Harz während des Schmelz-, Misch- und Extrusionsprozesses in einem geeigneten Temperaturbereich liegt und um Produktverluste durch Temperaturschwankungen zu vermeiden, z. B. Reduzierung des Molekulargewichts, Farbveränderungen und andere Probleme.
Kühlsystem: Neben der Heizungssteuerung ist auch das Kühlsystem von entscheidender Bedeutung. Nach der Extrusion von PA-Masterbatch ist es erforderlich, die Temperatur schnell zu senken, um Verklebung und Verformung des Masterbatchs zu verhindern. Extruder sind üblicherweise mit Luft- oder Wasserkühlsystemen ausgestattet, um den Kopf und den extrudierten Masterbatch zu kühlen. Das luftgekühlte System verwendet einen Ventilator, um Luftstrom zu erzeugen und Wärme abzuführen, während das wassergekühlte System zirkulierendes Wasser zum Kühlen verwendet. Die Kühlrate kann entsprechend der Produktionsgeschwindigkeit und den Spezifikationen des Masterbatchs angepasst werden.
Domäne: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Druckstabilität
Stabile Extrusionsdruck: Ein stabiler Extrusionsdruck ist ein wichtiger Faktor für die Gewährleistung der Gleichmäßigkeit der Größe und der optischen Qualität des PA-Masterbatchs. Das Hydrauliksystem oder das mechanische Übertragungsystem des Extruders sollte in der Lage sein, einen stabilen Druckausgang zu liefern, wobei die Druckschwankungen im Allgemeinen innerhalb von ± 3 % kontrolliert werden. Ein stabiler Druck kann während der Extrusion eine gleichmäßige Materialflussrate aufrechterhalten und so einen PA-Masterbatch mit hoher Präzision in Durchmesser und Länge produzieren.
Druckregelungsgerät: Um sich an verschiedene Produktionsprozesse und Produktanforderungen anzpassen, sollten Extruder flexible Druckregelungsgeräte haben. Die Bedienpersonen können den Extrusionsdruck genau anpassen, indem sie den Rückdruck der Schraube verändern, die Druckparameter des Hydrauliksystems ändern oder die Drosselvorrichtung des Maschinenkopfes einstellen. Zum Beispiel bei der Produktion von PA-Masterbatch mit unterschiedlichen Spezifikationen oder Rezepturen kann durch eine vernünftige Anpassung des Extrusionsdrucks die Fließfähigkeit und das Formgehalten des Materials optimiert werden, wodurch die Qualität und Leistung des Produkts verbessert werden können.
Stabilität der Materialbeförderung
Genaues Dosieren: Die Herstellung von PA-Masterbatch erfordert eine präzise Kontrolle der Menge der hinzugefügten Materialien. Daher sollte die Dosiervorrichtung des Extruders hochpräzise Dosiergeräte verwenden. Gängige Gewichtsverlust-Dosiergeräte können PA-Harz, Additive und andere Materialien genau in den Extruder liefern, und zwar in der Menge, die gemäß den eingestellten Materialien hinzugefügt wird. Gleichzeitig sollte die Dosiervorrichtung eine gute Dichtheit und Stabilität aufweisen, um Materialverluste und unebene Dosierung zu verhindern und eine genaue Materialmischung während des Produktionsprozesses zu gewährleisten.
Genauigkeit der Schraubenvorrichtung: Die Bearbeitungsgenauigkeit und die Montagequalität der Schrauben haben einen erheblichen Einfluss auf die Stabilität der Materialtransportierung. Die Schrägungs- und Durchmessertoleranzen der Schraube sollten in einem kleinen Bereich kontrolliert werden, in der Regel mit einer Schrägungsfehlergröße von maximal ± 0,05 Millimeter und einer Durchmesserfehlergröße von maximal ± 0,03 Millimeter, um sicherzustellen, dass das Material stabil in der Schraubenrinne weitertransportiert werden kann und Rückflüsse oder Schwankungen vermieden werden. Darüber hinaus sollte der Abstand zwischen der Schraube und dem Rohr gleichmäßig und konsistent sein. Wenn der Abstand zu groß ist, kann dies leicht zu Materialrückfluss führen und die Transporteffizienz beeinträchtigen; wenn der Abstand zu klein ist, kann dies zu übermäßigem Materialschneiden und dem Verschleiß der Schraube führen.
Beständigkeit gegen Korrosion und Abnutzung
Korrosionsbeständige Materialien: PA-Harz kann während der Verarbeitung bestimmte korrosive Zusatzstoffe enthalten, wie z. B. bestimmte Antioxidantien und Schmierstoffe. Daher müssen Komponenten wie der Behälter und die Schraube des Extruders aus korrosionsbeständigen Materialien bestehen. Der Behälter wird üblicherweise durch eine Beschichtung aus Edelstahl geschützt oder mit einer korrosionsbeständigen Beschichtung überzogen, während die Schraube aus legiertem Stahl mit guter Korrosionsbeständigkeit hergestellt werden kann und anschließend oberflächenbehandelt wird, z. B. mit hartem Chrombelag oder elektrolosem Nickelbelag, um seine Korrosionsbeständigkeit zu verbessern und die Lebensdauer der Ausrüstung zu verlängern.
Wearfestes Design: Aufgrund der Härte des PA-Harzes kommt es während des Extrusionsprozesses zu signifanterm Verschleiß an Schraube und Zylinder. Um die Verschleißfestigkeit der Ausrüstung zu verbessern, sollte die Oberfläche von Schraube und Zylinder eine hohe Härte und Verschleißfestigkeit aufweisen. Neben der Auswahl geeigneter Materialien können auch spezielle Wärmebehandlungen wie Kühlung und Temperierung an Schraube und Zylinder durchgeführt werden, um deren Oberflächenhärte zu erhöhen. Darüber hinaus können verschleißfeste Liner im Zufuhrbereich und an leicht verschleißenden Teilen des Zylinders installiert werden, die regelmäßig ausgetauscht werden können und die Wartungskosten der Ausrüstung senken.
Automatisierte Steuerung und Überwachung
Fortgeschrittenes Steuerungssystem: Moderne PA-Masterbatch-Produktionsextruder sind üblicherweise mit fortschrittlichen Automatisierungssystemen ausgestattet, wie z. B. PLC (Programmierbarer Logikcontroller) oder DCS (Verteilte Steuerungssystem). Diese Systeme ermöglichen die Echtzeitüberwachung und präzise Steuerung von Parametern wie Temperatur, Druck, Schraubendrehzahl und Materialflussrate des Extruders. Die Bedienung kann die Produktionsparameter einfach über die Mensch-Maschine-Schnittstelle (HMI) einstellen und anpassen, den Produktionsprozess überwachen und verwalten sowie die Produktionseffizienz und die Produktqualitätsstabilität verbessern.
Fehlerdiagnose und Warnung: Das Automatisierungskontrollsystem sollte auch Funktionen zur Fehlerdiagnose und Warnung haben. Das System kann den Betriebszustand der Geräte in Echtzeit überwachen. Wenn abnormale Situationen auftreten, wie hohe Temperaturen, abnormaler Druck, Motorerhöhung usw., kann es sofort Warnsignale ausgeben und automatisch entsprechende Schutzmaßnahmen ergreifen, z. B. das Anhalten der Maschine oder die Verringerung der Produktionsgeschwindigkeit. Gleichzeitig kann das System auch Fehlerinformationen aufzeichnen, um Wartungstechniker dabei zu helfen, Fehler schnell zu lokalisieren und zu beheben, die Stillstandszeiten der Geräte zu reduzieren und die Produktionskontinuität und Zuverlässigkeit zu verbessern.
Anwendung
Domain: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie geschrieben – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formelles technisches Register. Text: PA-Masterbatch, auch als Polyamid-Masterbatch bekannt, zeichnet sich durch gute Abriebfestigkeit, chemische Beständigkeit, hohe mechanische Festigkeit und hervorragende Verarbeitungsleistung aus. Es wird in verschiedenen Bereichen wie Textilien, Spritzguss und Folien eingesetzt. Im Folgenden wird eine spezifische Einführung gegeben:
Textilindustrie
Verbesserung der Faserverwaltungsleistung: Bei der Herstellung von synthetischen Fasern kann durch die Zugabe von PA-Masterbatch die Färbebereitschaft, die antistatische Leistung und die Weichheit der Fasern verbessert werden. Zum Beispiel kann durch die Zugabe von PA-Masterbatch, das spezielle Farbempfängergruppen enthält, die Färbung der Fasern erleichtert werden, wobei die Farben heller und gleichmäßiger sind, während gleichzeitig der Energieverbrauch und die Umweltbelastung während des Färbeprozesses reduziert werden. Die Zugabe von antistatischem PA-Masterbatch kann verhindern, dass die Fasern während der Verarbeitung und Nutzung statische Elektrizität erzeugen, wodurch die Verarbeitbarkeit und das Tragekomfort der Fasern verbessert werden.
Für die Herstellung funktionaler Fasern kann der PA-Masterbatch verwendet werden, um Fasern mit speziellen Funktionen zu produzieren, wie z. B. antibakterielle Fasern, Feuchtigkeitsableitungsfasern usw. Durch Mischung von PA-Masterbatch, der antibakterielle Mittel enthält, mit herkömmlichen Faserstoffen können Fasern mit antibakteriellen Eigenschaften hergestellt werden, die in der Herstellung von medizinischen und Gesundheitsprodukten, Sportbekleidung und Heimtextilien verwendet werden können. Diese können das Wachstum von Bakterien effektiv verhindern und die Sauberkeit und Hygiene der Produkte sicherstellen. Die durch die Zugabe von PA-Masterbatch mit Feuchtigkeitsableitungsfunktion hergestellten Fasern können den Schweiß, den das menschliche Körper abgibt, schnell aufnehmen und abführen, wodurch die Haut trocken bleibt und das Tragekomfort verbessert wird. Sie werden häufig bei der Herstellung von Sportbekleidung und Outdoor-Equipment verwendet.
Domain: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Ersatzmerkmale} und Klammern auf. Formelles technisches Register. Text: Spritzgussindustrie
Enhancing Plastic Performance: PA masterbatch is often used to enhance the performance of plastics. By adding reinforced PA masterbatch such as glass fiber and carbon fiber, the mechanical strength, rigidity, and heat resistance of plastic products can be significantly improved. In the manufacturing of automotive components, such as engine hoods, seat frames, door interior panels, etc., the use of reinforced PA masterbatch in plastic parts can reduce weight while maintaining good structural strength and stability, meeting the automotive industry’s requirements for high-performance and lightweight components. In the field of electronic appliances, it is used to manufacture components such as casings and brackets, which can improve the durability and reliability of products, while also better adapting to high temperature environments.
Verbesserung der Verarbeitungsleistung: Bei der Spritzguss kann PA-Masterbatch die Fließfähigkeit und Formbarkeit von Kunststoffen verbessern. Einige PA-Masterbatch, die Schmierstoffe oder Fließmacher enthalten, können die Viskosität der Kunststoffschmelze verringern, wodurch sie im Formwerkzeug besser fließen kann, was zur Verbesserung der Effizienz und der Produktqualität bei der Spritzgussproduktion sowie zur Verringerung von Produktfehlern wie Kurzschüssen und Blasen führt. Dies ist besonders wichtig für die Herstellung von Kunststoffprodukten mit komplexen Formen und hohen Präzisionsanforderungen, wie z. B. Gehäusen für Präzisionselektronikkomponenten, optischen Linsen usw.
Dünnfilmsindustrie
Verbesserung der Filmleistung: PA-Masterbatch kann verwendet werden, um hochleistungsfähige Verpackungsfolien herzustellen. Der Zusatz von PA-Masterbatch zu gewöhnlichen Kunststofffolien kann die Barriereleistung der Folie verbessern und sie effektiver in der Blockierung von Sauerstoff, Wasserdampf usw. einsetzen, wodurch die Haltbarkeit der verpackten Produkte verlängert wird. Zum Beispiel kann bei der Verpackung von Lebensmitteln die Verwendung von Kompositfolien, die PA-Masterbatch enthalten, die Oxidation, Verderbung und Feuchtigkeit von Lebensmitteln effektiv verhindern und so die Frische und Qualität der Lebensmittel bewahren. Gleichzeitig kann PA-Masterbatch auch die mechanische Festigkeit und die Bruchfestigkeit der Folie verbessern, wodurch sie langlebiger, weniger anfällig für Bruch und einfacher zu verpacken und zu transportieren ist.
Für die Herstellung von Spezialfolien kann der PA-Masterbatch verwendet werden. So können Folien mit speziellen Funktionen hergestellt werden, wie beispielsweise heißschrumpfende Folien, leitfähige Folien usw. Die Folie aus heißschrumpfendem PA-Masterbatch verformt sich bei Erwärmung gleichmäßig und kann für die Verpackung von Produkten verwendet werden, um diese zu fixieren und zu schützen. Sie wird häufig in Verpackungsindustrien wie der Getränke- und Haushaltswarenindustrie eingesetzt. Der leitfähige PA-Masterbatch kann verwendet werden, um dünne Folien mit leitfähigen Eigenschaften für die elektromagnetische Abschirmung und die antistatische Verpackung von elektronischen Geräten herzustellen. Er kann effektiv elektromagnetische Störungen an elektronischen Geräten verhindern und empfindliche elektronische Komponenten vor elektrostatischen Schäden schützen.




