

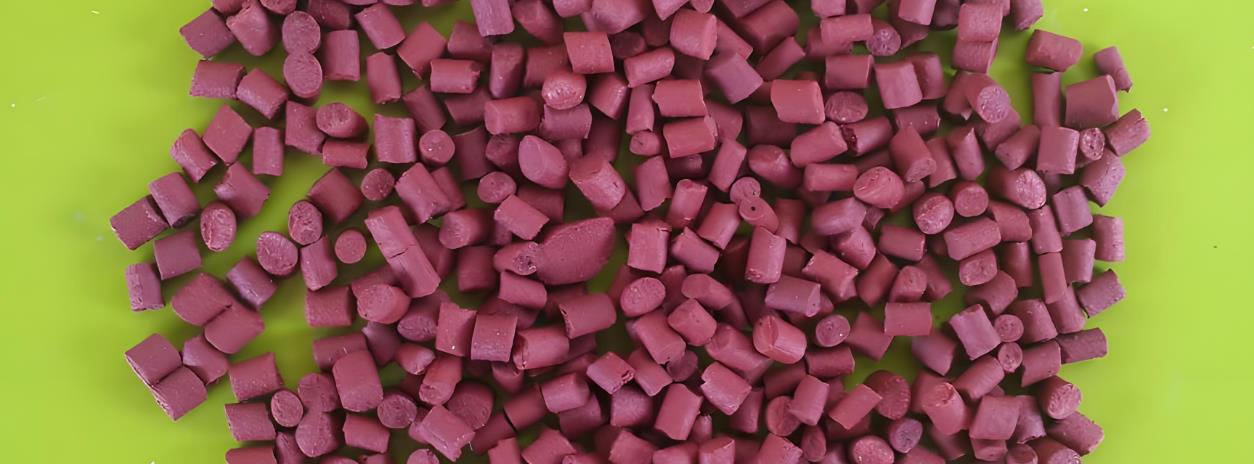
O masterbatch de PA é um produto granular fabricado a partir de poliamida (PA) como veículo, adicionando vários aditivos funcionais (como retardadores de chama, agentes antistáticos, agentes antibacterianos, etc.) e outros aditivos necessários, e através de processos como mistura, extrusão e granulação. De acordo com as diferentes funções, o masterbatch de PA pode ser dividido em vários tipos, como masterbatch retardador de chama, masterbatch antistático, masterbatch antibacteriano, etc.
Tipos
O masterbatch de PA, também conhecido como masterbatch de poliamida, pode ser classificado nos seguintes tipos, com base em suas funções e aplicações:
Masterbatch de PA melhorado
O masterbatch de PA reforçado é feito adicionando materiais de reforço, como fibra de vidro e fibra de carbono, à resina de PA. A adição de masterbatch de PA reforçado com fibra de vidro pode melhorar a resistência mecânica, a rigidez e a estabilidade dimensional do material, e é amplamente utilizada em áreas como componentes automotivos e carcaças eletrônicas e elétricas, capazes de suportar forças e impactos externos significativos. O masterbatch de PA reforçado com adição de fibra de carbono não só possui altas propriedades mecânicas, mas também confere ao material boa condutividade elétrica e térmica. É comumente utilizado em equipamentos esportivos de alta qualidade, na aviação e em outras áreas que exigem desempenho extremamente elevado do material.
Masterbatch PA retardante à fogo
É preparado adicionando retardantes de chama, como halogênio, fósforo, nitrogênio, etc., à resina de PA. O masterbatch de PA com retardante de chama a base de halogênio apresenta um bom efeito retardante de chama, mas pode produzir gases tóxicos durante a combustão. O masterbatch de PA com retardante de chama a base de fósforo e nitrogênio é relativamente ecológico, produzindo menos fumaça e gases tóxicos durante a combustão. O masterbatch de PA com retardante de chama é utilizado principalmente em campos com exigências rígidas em relação à retardância de chama, como aparelhos eletrônicos, fios e cabos, o que pode prevenir eficazmente a ocorrência e a propagação de incêndios.
Masterbatch de PA temperado
O masterbatch de PA endurecido é geralmente modificado adicionando elastômeros, como borracha de etileno e propileno, borracha de nitrilo, etc., à resina de PA. O masterbatch de PA endurecido pode melhorar significativamente a resistência à tração e à impactos dos materiais de PA, permitindo que eles mantenham uma boa flexibilidade, mesmo em ambientes de baixa temperatura, e sejam menos propensos a rachaduras frágeis. É comumente utilizado na fabricação de peças de interior de automóveis, equipamentos esportivos, materiais de embalagem e outros produtos que exigem boa resistência ao impacto.
Masterbatch conductivo PA
Normalmente, é feito adicionando preenchimentos condutores, como fuligem de carbono, fibras metálicas e nanotubos de carbono, à resina de PA. O masterbatch de PA condutor tem boa condutividade e pode ser utilizado para fabricar componentes antistáticos, materiais de blindagem eletromagnética, etc., em aparelhos eletrônicos. Ele pode evitar eficazmente a acumulação de eletricidade estática e a interferência eletromagnética, proteger o funcionamento normal dos equipamentos eletrônicos e a segurança dos usuários.
Masterbatch PA resistente às intempéries
O masterbatch de PA resistente às intempéries é fabricado adicionando absorventes UV, antioxidantes e outros aditivos à resina de PA, o que pode melhorar a resistência ao envelhecimento dos materiais de PA em ambientes externos e prevenir problemas como desbotamento, rachaduras e degradação do desempenho mecânico causados pela exposição prolongada a ambientes naturais, como luz solar e chuva. O masterbatch de PA resistente às intempéries é comumente utilizado em materiais de construção externos, peças exteriores de automóveis, filmes agrícolas e outros campos, o que pode prolongar a vida útil dos produtos.
Masterbatch antibacteriano
Preparado adicionando agentes antibacterianos, como agentes antibacterianos de iões de prata, agentes antibacterianos orgânicos, etc., à resina PA. O masterbatch antibacteriano PA possui a capacidade de inibir o crescimento e a reprodução de microorganismos, como bactérias e fungos, e pode ser utilizado na fabricação de produtos médicos e de saúde, materiais de embalagem alimentícia, utensílios de cozinha e outros produtos intimamente relacionados à saúde humana. Ele pode efetivamente impedir o crescimento de bactérias e garantir a higiene e a segurança dos produtos.
Relação de fórmula
Os diferentes tipos de masterbatch de PA têm requisitos funcionais e de desempenho diferentes, e suas proporções de fórmula também variam. A seguir estão os intervalos de proporção aproximados de alguns tipos comuns de masterbatch de PA, que devem ser ajustados de acordo com as especificações do produto em produção real:
Masterbatch de PA melhorado
Resina PA: 60% -80%
Fibra de vidro: 20% -40%
Outros aditivos (como agentes de ligação, lubrificantes, etc.): 0,5% -5%
Masterbatch PA retardante à fogo
Resina PA: 70% -90%
Retardante de chama: 10% -30%
Outros aditivos (como sinergistas, antioxidantes, etc.): 0,5% -5%
Masterbatch de PA temperado
Resina PA: 70% -90%
Corpo elástico: 10% -30%
Outros aditivos (como compatibilizadores, antioxidantes, etc.): 0,5% -5%
Masterbatch conductivo PA
Resina PA: 80% -95%
Preenchimentos condutores (como negro de carbono, nanotubos de carbono, etc.): 5% -20%
Outros aditivos (como dispersantes, agentes de acoplamento, etc.): 0,5% -5%
Masterbatch PA resistente às intempéries
Resina de PA: 90% -98%
Absorvente UV: 0,5% -3%
Antioxidante: 0,5% -2%
Outros aditivos (como estabilizadores de luz, etc.): 0,5% -2%
Masterbatch antibacteriano
Resina de PA: 90% -98%
Agente antibacteriano: 0,5% -5%
Outros aditivos (como dispersantes, etc.): 0,5% -2%
Processo de produção
O processo de produção do masterbatch de PA é semelhante ao do masterbatch de PBT mencionado acima, geralmente incluindo etapas como preparação da matéria-prima, mistura dos ingredientes, granulação por extrusão, tratamento de secagem e embalagem e armazenamento. No entanto, as operações e parâmetros específicos podem variar dependendo do tipo de masterbatch. A seguir, apresentamos uma introdução detalhada ao processo de produção do masterbatch de PA:
Preparação da matéria-prima
Seleção da resina de PA: selecione a resina de PA adequada com base nos requisitos de desempenho de diferentes tipos de masterbatch de PA, como PA6, PA66, etc. Ao mesmo tempo, deve ser prestada atenção à viscosidade, à distribuição do peso molecular e a outros indicadores da resina para garantir que ela atenda aos requisitos de produção.
Preparação aditiva: Para o masterbatch de PA reforçado, a fibra de vidro, a fibra de carbono e outros materiais de reforço devem ser preparados e tratados em superfície para melhorar a adesão à resina de PA. Para o masterbatch de PA retardante de chama, devem ser selecionados retardantes de chama adequados, como retardantes de chama à base de bromo e à base de fósforo. O masterbatch de PA endurecido deve ser preparado com elastômeros, como borracha de etileno-propileno e borracha de nitrilo. O masterbatch de PA condutor deve ser preparado com enchimentos condutores, como fuligem de carbono e nanotubos de carbono, e deve garantir que seu tamanho de partícula e pureza atendam aos requisitos. O masterbatch de PA resistente às intempéries deve ser preparado com absorventes UV, antioxidantes, etc. O masterbatch de PA antibacteriano deve ser preparado com agentes antibacterianos correspondentes, como agentes antibacterianos à base de íon de prata, agentes antibacterianos orgânicos, etc.
Mistura dos ingredientes
Pre-mistura: a resina de PA e os aditivos são misturados préviamente em uma certa proporção na seção de alimentação de um misturador de alta velocidade ou extrusor de dois parafusos, de modo que os aditivos sejam distribuídos de forma uniforme na resina de PA. O tempo de pré-mistura é geralmente de 5 a 10 minutos.
Mistura de alta velocidade: a mistura é realizada utilizando um misturador de alta velocidade, e o material é misturado de forma mais uniforme em um curto período de tempo através de uma lâmina de agitação rotativa de alta velocidade. A velocidade de mistura geralmente varia entre 500 e 1000 rotações por minuto, e o tempo de mistura é de 10 a 20 minutos. Para alguns aditivos difíceis de dispersar, como nanotubos de carbono, fibras de vidro, etc., pode ser necessário adicionar dispersantes ou utilizar processos de mistura especiais para melhorar o seu efeito de dispersão.
Granulação por extrusão
Extrusão de fusão: Adicione o material misturado a um extrusor de dois parafusos e aqueça-o até a temperatura de fusão da resina de PA. A temperatura de fusão do PA6 geralmente está entre 220 e 230 ℃, enquanto a temperatura de fusão do PA66 está entre 250 e 260 ℃. A rotação do parafuso faz com que o material seja submetido a forças de cisalhamento e pressão dentro do cilindro, misturando e plasticizando uniformemente. A velocidade do parafuso é ajustada de acordo com as características do material e a eficiência de produção, geralmente entre 100 e 600 rotações por minuto. Para o masterbatch de PA reforçado, deve ser prestada atenção à adição e dispersão de fibras de vidro ou fibras de carbono durante o processo de extrusão para evitar a agregação de fibras ou a distribuição desigual. Para o masterbatch de PA condutor, é necessário garantir que o enchimento condutor esteja uniformemente disperso na resina de PA para obter uma condutividade estável.
Filtração: Durante o processo de extrusão, as impurezas e as partículas não fundidas no material são removidas através de um filtro ou dispositivo de filtragem. O número de malhas do filtro é selecionado de acordo com os requisitos de qualidade do produto, geralmente entre 80 e 200 malhas.
Granulação: O material fundido filtrado é extrudado da matriz do extrusor para formar tiras ou filamentos contínuos, e depois é resfriado e moldado por resfriamento por ar ou água. Após o resfriamento, o material em forma de tira ou filamento é cortado em partículas do tamanho desejado por um granulator, ou seja, um masterbatch de PA. A velocidade do granulator e a escolha das ferramentas de corte afetarão o tamanho e a forma das partículas do masterbatch, que geralmente têm um tamanho entre 2 e 5 milímetros.
Processo de secagem
O masterbatch de PA é propenso a absorver umidade durante o processo de produção e, para garantir o seu desempenho e qualidade, precisa ser secado. A temperatura de secagem geralmente varia entre 80 e 120 ℃ e o tempo de secagem é de 2 a 6 horas para reduzir o teor de umidade do masterbatch para abaixo de 0,1%. Para alguns masterbatch de PA sensíveis à umidade, como o masterbatch de PA66, os requisitos de secagem podem ser mais rigorosos.
Embalagem e armazenamento
Embalagem: Envolva o masterbatch de PA seco em sacos de plástico ou papel e, em seguida, embale-o em uma caixa de embalagem externa selada para evitar que o masterbatch absorva umidade e seja contaminado durante o armazenamento e o transporte. As especificações de embalagem são determinadas de acordo com as necessidades do cliente, geralmente incluindo embalagem de sacos de 25 kg ou de uma tonelada.
Armazenamento: O masterbatch de PA deve ser armazenado em um ambiente seco e ventilado, longe da luz solar direta e da umidade. É melhor controlar a temperatura de armazenamento entre 10 e 30 ℃ para evitar alterações nas propriedades do masterbatch. Para alguns tipos especiais de masterbatch de PA, como o masterbatch de PA antibacteriano, deve ser prestada atenção à higiene do ambiente de armazenamento para evitar que o agente antibacteriano perca a sua eficácia.
Equipamento de produção
Os equipamentos de produção para masterbatch de PA incluem principalmente equipamentos de dosagem, equipamentos de mistura, equipamentos de granulação por extrusão, equipamentos de secagem e equipamentos de embalagem. A seguir, apresentamos uma introdução específica:
1. Equipamento de ingredientes
Escala eletrônica: utilizada para pesar com precisão várias matérias-primas, como resina de PA e aditivos. De acordo com as exigências de escala de produção e precisão, podem ser selecionadas escalas eletrônicas com diferentes intervalos e precisões, como escalas eletrônicas com um intervalo de 0,1 a 500 quilogramas e uma precisão de ± 0,1 grama, para garantir a precisão das proporções dos ingredientes.
Sistema automático de dosagem: composto de tanques de armazenamento, dispositivos de medição, dispositivos de transporte e sistemas de controle, pode realizar a dosagem e o transporte automáticos de diversas matérias-primas, melhorar a eficiência e a precisão da dosagem e é adequado para produção em grande escala.
2. Equipamentos híbridos
Mixer de alta velocidade: utiliza lâminas de mistura rotativas de alta velocidade para obter uma mistura uniforme dos materiais em um curto período de tempo. Possui as vantagens de uma velocidade de mistura rápida e um bom efeito de mistura, e é comumente utilizado na pré-mistura da produção de masterbatch de PA e na mistura preliminar de aditivos e resinas.
Mixer planetário duplo: A lâmina de mistura gira enquanto gira, causando fortes efeitos de cisalhamento e mistura no material durante o processo de mistura. Ele pode alcançar uma mistura uniforme de materiais de alta viscosidade e aditivos difíceis de dispersar, sendo adequado para a produção de masterbatch de PA com elevados requisitos de mistura.
3. Equipamento de granulação por extrusão
Extrusor de dois parafusos: É um dos equipamentos-chave para a produção de masterbatch de PA. Dois parafusos interligados rotam dentro do cilindro, submetendo o material a cisalhamento, compressão e mistura durante o transporte, o que permite a fusão, a plasticização e a mistura uniforme do material. O extrusor de dois parafusos possui as vantagens de uma grande capacidade de transporte, um bom efeito de mistura, um tempo de permanência do material curto e uniforme e pode ser selecionado de acordo com diferentes formulações de masterbatch de PA e requisitos do processo de produção, com diferentes relações de aspecto, estruturas de parafusos e potências de acionamento.
Equipamento auxiliar do extrusor: incluindo cabeça de matriz, dispositivo de resfriamento e cortador de pellets, etc. A cabeça de matriz é usada para extrudir o material fundido na forma desejada, como uma tira ou um filamento; Os dispositivos de resfriamento geralmente utilizam métodos de resfriamento por ar ou água para resfriar rapidamente e dar forma aos materiais extrudados; O granulator corta o material resfriado em partículas de um tamanho especificado. Dependendo do método de corte, pode ser dividido em granulator de corte quente e granulator de corte frio. O granulator de corte quente é adequado para materiais com alta viscosidade, enquanto o granulator de corte frio é adequado para vários materiais com boa qualidade de corte.
4. Equipamento de secagem
Forno de circulação de ar quente: A secagem do masterbatch de PA através da circulação de ar quente apresenta as vantagens da secagem uniforme e do controle preciso da temperatura. O forno possui várias prateleiras interiores, que podem acomodar bandejas contendo o masterbatch. O ar quente circula no forno para remover a umidade do masterbatch. Adequado para produção de pequena e média escala.
Secador a vapor: utiliza ar quente para fazer os materiais fervecer na câmara de secagem, alcançando uma secagem rápida dos materiais. Possui as vantagens de velocidade de secagem rápida, bom efeito de secagem e menor aglomeração dos materiais, sendo adequado para a secagem de masterbatch de PA em produção em larga escala.
5. Equipamento de embalagem
Máquina de embalagem automática: capaz de medir, encher e selar automaticamente o masterbatch de PA para os processos de embalagem. De acordo com as especificações de embalagem e as características do material, podem ser selecionados diferentes tipos de máquinas de embalagem automáticas, como máquinas de embalagem de grânulos, máquinas de embalagem de sacos de um tonelada, etc. A máquina de embalagem de grânulos é adequada para especificações de embalagem pequenas, como embalagem de 25kg/saco; a máquina de embalagem de sacos de um tonelada é utilizada para especificações de embalagem grandes, como embalagem de 1 tonelada por saco.
Máquina de selagem: utilizada para selar os sacos de masterbatch de PA embalados, garantindo a selagem dos sacos de embalagem e prevenindo a umidade e a contaminação do masterbatch durante o armazenamento e o transporte. As máquinas de selagem comuns incluem máquinas de selagem a fusão quente, máquinas de selagem por pulso, etc. A máquina de selagem adequada pode ser selecionada de acordo com o material e o espessamento do saco de embalagem.
Além disso, alguns equipamentos auxiliares podem ser utilizados no processo de produção de masterbatch de PA, como equipamentos de transporte de matérias-primas, tanques de armazenamento de materiais, desumidificadores, etc., para garantir o bom andamento do processo de produção e a qualidade estável do produto.
Extrusor de masterbatch PA
Kerke’s masterbatch extruder can be used to produce PA masterbatch. Our Extrusor de masterbatch PA has multiple models to choose from, which can meet different production requirements.
-

Laboratory Twin Screw Extruder
When will you need a lab twin screw extruder? If you want to make trials and tests of…
-

Twin Screw Extruder
Our Parallel Co-rotating twin screw extruder is designed for compounding and masterbatch making with an output capacity from…
-

Triple (3 screws) Extruder
3 Screws extruder is a new technology that has many advantages. The triple screw extruder is mainly used…
-

Double-Stage Extrusion System
Mother-baby extrusion system is designed for special materials which can not process on one stage extruder, the first…
-

Banbury Kneader Compounding Line
Our kneader + extruder is designed for making special applications with an output capacity from 30kg/h to 1000kg/h.…
-

Cutting System / Pelletizing System
Different material needs different cutting system, Kerke provides all kinds of cutting system, here is the explanation of…
Requisitos relacionados
A produção de masterbatch de PA (masterbatch de poliamida) tem altos requisitos para o extrusor em termos de plastificação, mistura, controle de temperatura, etc., como segue:
Capacidade de plastificação
Design da hélice: a resina PA tem um ponto de fusão elevado e requer que a hélice forneça forças de cisalhamento e frição suficientes para alcançar a plasticização. Normalmente, utiliza-se uma hélice de tipo mutação, que possui uma seção de compressão mais curta e pode submeter a resina PA a forte cisalhamento e compressão em um período de tempo mais curto, aquecendo e fundindo rapidamente. Enquanto isso, a relação de aspecto da hélice geralmente está entre 25 e 32 para garantir uma extensão suficiente para que a resina PA se plástica completamente.
Potência do motor: Devido à alta demanda de energia necessária para a fusão da resina PA, o extrusor precisa estar equipado com um motor de alta potência para garantir uma rotação estável do parafuso durante a produção, superar a resistência do material e obter um bom efeito de plasticização. Em geral, para os extrusores que produzem masterbatch de PA, sua potência de acionamento deve ser configurada de forma razoável de acordo com as especificações e a capacidade de produção do extrusor. Normalmente, os extrusores com uma capacidade de extrusão de 100 a 500 quilogramas por hora têm uma potência de acionamento de cerca de 30 a 100 quilowatts.
Desempenho de dispersão mista
Elemento de mistura eficiente: Para misturar uniformemente vários aditivos (como agentes de endurecimento, retardadores de chama, corantes, etc.) no masterbatch de PA com resina de PA, devem ser instalados elementos de mistura eficientes na hélice do extrusor. Por exemplo, utilizando parafusos de pinos, parafusos de barreira, etc., essas estruturas de parafuso podem aumentar o nível de turbulência dos materiais e melhorar o efeito de mistura. Ao mesmo tempo, podem ser configurados vários blocos de amassamento na hélice, e combinando blocos de amassamento em diferentes ângulos e arranjos, pode ser alcançado um múltiplo corte e mistura do material, de modo que o aditivo possa ser disperso uniformemente na resina de PA.
Aumento das medidas de dispersão: Para alguns aditivos difíceis de dispersar, como preenchimentos em nanoescala ou aditivos funcionais, os extrusores podem ser equipados com dispositivos de dispersão especializados, como misturadores estáticos. O misturador estático é instalado no interior do tambor ou na frente da cabeça do extrusor, o que pode aumentar ainda mais o efeito de mistura e dispersão durante o processo de fluxo do material, garantindo que o aditivo forme um sistema estável e uniforme na mistura mestre de PA.
Precisão do controle de temperatura
Sistema de controle de temperatura preciso: Durante o processo de produção de masterbatch de PA, a temperatura tem um impacto significativo na qualidade do produto. O extrusor deve estar equipado com um sistema de controle de temperatura de alta precisão, geralmente utilizando métodos de aquecimento elétrico ou de óleo térmico, e monitorando a temperatura de cada seção de aquecimento em tempo real através de sensores de temperatura, como termopares ou resistores térmicos. A precisão do controle de temperatura deve estar dentro de ± 1 ℃ para garantir que a resina de PA esteja em uma faixa de temperatura adequada durante os processos de fundição, mistura e extrusão, e para evitar a degradação do desempenho do produto causada por flutuações de temperatura, como redução do peso molecular, alterações de cor e outros problemas.
Sistema de resfriamento: Além do controle de aquecimento, o sistema de resfriamento é também crucial. Após a extrusão do masterbatch PA, é necessário reduzir rapidamente a temperatura através de um dispositivo de resfriamento para evitar a adesão e deformação do masterbatch. Os extrusores geralmente estão equipados com sistemas de resfriamento por ar ou água para resfriar a cabeça e o masterbatch extrudado. O sistema de resfriamento por ar utiliza um ventilador para forçar o fluxo de ar para remover o calor, enquanto o sistema de resfriamento por água utiliza água circulante para o resfriamento. A taxa de resfriamento pode ser ajustada de acordo com a velocidade de produção e as especificações do masterbatch.
Estabilidade de pressão
Pressão de extrusão estável: A pressão de extrusão estável é um fator chave para garantir a uniformidade do tamanho e da qualidade de aparência do masterbatch de PA. O sistema hidráulico ou o sistema de transmissão mecânica do extrusor devem ser capazes de fornecer uma saída de pressão estável, com flutuações de pressão geralmente controladas dentro de ± 3%. Uma pressão estável pode manter uma taxa de fluxo uniforme do material durante a extrusão, produzindo assim um masterbatch de PA com alta precisão em diâmetro e comprimento.
Dispositivo de regulagem da pressão: Para se adaptar a diferentes processos de produção e requisitos dos produtos, os extrusores devem ter dispositivos de regulagem da pressão flexíveis. Os operadores podem ajustar com precisão a pressão de extrusão, ajustando a pressão de retorno do parafuso, alterando os parâmetros de pressão do sistema hidráulico ou ajustando o dispositivo de acionamento da cabeça da máquina. Por exemplo, na produção de masterbatch de PA com especificações ou fórmulas diferentes, ajustando razoavelmente a pressão de extrusão, é possível otimizar a fluidez e o efeito de moldagem do material, melhorando a qualidade e o desempenho do produto.
Estabilidade de transporte do material
Alimentação precisa: A produção de masterbatch de PA requer um controle preciso da quantidade de vários materiais adicionados, portanto, o dispositivo de alimentação do extrusor deve utilizar equipamentos de alimentação de alta precisão. Os alimentadores de perda de peso comuns podem fornecer com precisão resina de PA, aditivos e outros materiais ao extrusor de acordo com a quantidade definida de material adicionado. Ao mesmo tempo, o alimentador deve ter uma boa vedação e estabilidade para evitar vazamentos de material e alimentação desigual, garantindo a proporção exata de materiais durante o processo de produção.
Precisão de transporte por parafuso: A precisão de usinagem e a qualidade de montagem dos parafusos têm um impacto significativo na estabilidade do transporte de materiais. A tolerância de passo e o diâmetro do parafuso devem ser controlados dentro de um intervalo pequeno, geralmente com uma tolerância de passo de não mais de ± 0,05 milímetros e uma tolerância de diâmetro de não mais de ± 0,03 milímetros, para garantir que o material possa ser transportado de forma estável na ranhura do parafuso e evitar a retenção ou flutuação do material. Além disso, a distância entre o parafuso e o cilindro deve ser uniforme e consistente. Se a distância for muito grande, pode facilmente causar refluxo de material e afetar a eficiência de transporte; se for muito pequena, pode causar excessivo corte de material e desgaste do parafuso.
Resistência à corrosão e à abrasão
Materiais resistentes à corrosão: A resina PA pode ter alguns aditivos corrosivos adicionados durante o processo, como certos antioxidantes e lubrificantes. Portanto, componentes como o cilindro e a haste do extrusor que entram em contato com o material devem ser feitos de materiais resistentes à corrosão. O cilindro geralmente é protegido por revestimento em aço inoxidável ou pela aplicação de um revestimento resistente à corrosão, enquanto a haste pode ser feita de aço de liga com boa resistência à corrosão e ser tratada na superfície, como revestimento de cromo duro ou galvanoplastia sem eletrólitos, para melhorar sua resistência à corrosão e prolongar a vida útil do equipamento.
Design resistente ao desgaste: devido à dureza da resina de PA, isso causa um desgaste significativo na porca e no cilindro durante o processo de extrusão. Para melhorar a resistência ao desgaste do equipamento, a superfície da porca e do cilindro devem ter alta dureza e resistência ao desgaste. Além da seleção de materiais adequados, podem ser aplicados tratamentos térmicos especiais, como o enquadramento e o temperamento, à porca e ao cilindro para melhorar a dureza da sua superfície. Além disso, podem ser instalados revestimentos resistentes ao desgaste na seção de alimentação e nas partes facilmente desgastadas do cilindro, para uma substituição regular e para reduzir os custos de manutenção do equipamento.
Controlo e monitorização automatizados
Sistema de controle avançado: Os extruders de produção de masterbatch modernos são geralmente equipados com sistemas de controle automático avançados, como PLC (Controlador de lógica programável) ou DCS (Sistema de Controle Distribuído). Esses sistemas permitem monitoramento em tempo real e controle preciso de parâmetros como temperatura, pressão, velocidade do parafuso e taxa de fluxo do material do extrusor. Os operadores podem facilmente definir e ajustar os parâmetros de produção através da interface humano-máquina (HMI), monitorar e gerenciar o processo de produção e melhorar a eficiência de produção e a estabilidade da qualidade do produto.
Diagnóstico e aviso de falhas: O sistema de controle da automação deve também ter funções de diagnóstico e aviso de falhas. O sistema pode monitorar o estado de operação dos equipamentos em tempo real. Quando ocorrem situações anormais, como temperatura elevada, pressão anormal, sobrecarga do motor, etc., pode emitir imediatamente sinais de alerta e tomar automaticamente medidas de proteção correspondentes, como parar a máquina ou reduzir a velocidade de produção. Ao mesmo tempo, o sistema também pode registrar informações de falhas para ajudar os funcionários de manutenção a localizar e resolver rapidamente os problemas, reduzir o tempo de inatividade dos equipamentos e melhorar a continuidade e confiabilidade da produção.
Aplicação
O masterbatch de PA, também conhecido como masterbatch de poliamida, possui boa resistência ao desgaste, resistência química, alta resistência mecânica e excelente desempenho de processamento. É amplamente utilizado em diversos setores, como têxteis, moldagem por injeção e filmes. A seguir, apresentamos uma introdução específica:
Indústria têxtil
Melhorar o desempenho das fibras: Na produção de fibras sintéticas, a adição de masterbatch de PA pode melhorar o desempenho de tingimento, a resistência à eletricidade estática e a suavidade das fibras. Por exemplo, adicionando um masterbatch de PA que contém grupos especiais de recepção de corantes, as fibras podem ser mais fáceis de tingir, com cores mais vivas e uniformes, ao mesmo tempo que se reduz o consumo de energia e a poluição ambiental durante o processo de tingimento. A adição de masterbatch de PA antiestático pode evitar que as fibras gerem eletricidade estática durante o processamento e o uso, melhorando a processabilidade e o conforto de uso das fibras.
Fabricação de fibras funcionais: o masterbatch de PA pode ser utilizado para produzir fibras com funções especiais, como fibras antibacterianas, fibras que absorvem a umidade, etc. Ao misturar o masterbatch de PA que contém agentes antibacterianos com materiais de fibra convencionais, podem ser produzidas fibras com propriedades antibacterianas, que podem ser utilizadas na produção de produtos médicos e de saúde, roupas esportivas e têxteis domésticos. Isso pode inibir eficazmente o crescimento de bactérias e manter a limpeza e a higiene dos produtos. As fibras produzidas pela adição de um masterbatch de PA com função de absorção de umidade podem absorver rapidamente e dissipar o suor excretado pelo corpo humano, mantendo a pele seca e melhorando o conforto do vestuário. São comumente utilizadas na fabricação de roupas esportivas e equipamentos ao ar livre.
Indústria de moldagem por injeção
Enhancing Plastic Performance: PA masterbatch is often used to enhance the performance of plastics. By adding reinforced PA masterbatch such as glass fiber and carbon fiber, the mechanical strength, rigidity, and heat resistance of plastic products can be significantly improved. In the manufacturing of automotive components, such as engine hoods, seat frames, door interior panels, etc., the use of reinforced PA masterbatch in plastic parts can reduce weight while maintaining good structural strength and stability, meeting the automotive industry’s requirements for high-performance and lightweight components. In the field of electronic appliances, it is used to manufacture components such as casings and brackets, which can improve the durability and reliability of products, while also better adapting to high temperature environments.
Melhorar o desempenho de processamento: Durante o moldagem por injeção, o masterbatch de PA pode melhorar a fluidez e a formabilidade dos plásticos. Alguns masterbatch de PA que contêm lubrificantes ou modificadores de fluxo podem reduzir a viscosidade do plástico fundido, tornando mais fácil o fluxo no molde, o que melhora a eficiência e a qualidade do produto da moldagem por injeção e reduz defeitos do produto, como tiros curtos e bolhas. Isso é particularmente importante para a fabricação de produtos plásticos com formas complexas e requisitos de alta precisão, como carcaças de componentes eletrônicos de precisão, lentes ópticas, etc.
Indústria de películas finas
Melhorando o desempenho dos filmes: o masterbatch de PA pode ser utilizado para produzir filmes de embalagem de alto desempenho. A adição de masterbatch de PA a filmes plásticos comuns pode melhorar o desempenho de barreira do filme, tornando-o mais eficaz na bloqueio de oxigênio, vapor de água, etc., o que prolonga a vida útil dos produtos embalados. Por exemplo, no embalamento de alimentos, o uso de filmes compostos que contenham masterbatch de PA pode impedir eficazmente a oxidação, a deterioração e a umidade dos alimentos, mantendo a frescura e a qualidade dos alimentos. Ao mesmo tempo, o masterbatch de PA também pode melhorar a resistência mecânica e a tenacidade do filme, tornando-o mais durável, menos propenso a quebras e mais fácil de embalar e transportar.
Fabricação de filmes especiais: o masterbatch de PA pode ser utilizado para fabricar filmes com funções especiais, como filmes de contração térmica, filmes condutores, etc. O filme fabricado a partir do masterbatch de PA de contração térmica pode produzir uma contração uniforme quando aquecido e pode ser utilizado para embalagem de produtos para fixação e proteção do produto. É amplamente utilizado em indústrias de embalagem, como bebidas e produtos de uso diário. O masterbatch condutor de PA pode ser utilizado para fabricar filmes finos com propriedades condutoras para blindagem eletromagnética e embalagem antistática de dispositivos eletrônicos. Ele pode efetivamente evitar interferências eletromagnéticas aos dispositivos eletrônicos e proteger componentes eletrônicos sensíveis contra danos eletrostáticos.




