

El masterbatch de polietileno se utiliza ampliamente en la producción de diversos productos plásticos, como bolsas de plástico, películas de plástico, tuberías de plástico, etc. Al agregar diferentes aditivos y rellenos, se pueden producir productos de polietileno con diferentes propiedades y usos. La producción de masterbatch de polietileno es un proceso complejo y delicado que requiere un estricto control de la calidad de las materias primas, la selección del equipo, los parámetros del proceso y la producción segura. Optimizando continuamente los procesos de producción y las fórmulas, se puede mejorar la calidad y el rendimiento del masterbatch para satisfacer la demanda del mercado.
Característica
The core characteristics of PE masterbatch revolve around “efficient empowerment of PE product production”, which not only solves the pain point of directly adding additives, but also has core advantages such as adaptability, stability, and convenience. Specifically, it can be divided into the following 8 key features:
1. Uniformidad de dispersión fuerte (ventaja central)
The functional components (color powder, filler, and additives) are pre dispersed in the masterbatch and form a stable system with the PE carrier resin. When used, they can be quickly and uniformly integrated into pure PE raw materials, avoiding problems such as “color spots, filler aggregation, and uneven functionality”, greatly improving the color consistency and performance stability of the product (such as no deviation in coloring of the masterbatch, and uniform anti-static effect of the anti-static masterbatch).
2. Uso conveniente y eficiente
La forma granular es fácil de medir y mezclar, sin necesidad de un tratamiento adicional de molienda o dispersión (en comparación con la adición directa de aditivos en polvo de color/polvo fino), lo que reduce el umbral de operación;
Después de mezclarlo con las materias primas de PE, puede entrar directamente en equipos de extrusión, moldeo por inyección y otros sin ajustar el proceso de producción, lo que acorta el proceso de producción y mejora la eficiencia de producción.
3. Excelente controlabilidad de costos
Diseño concentrado de alta concentración (los ingredientes funcionales representan el 20% -60%), solo se necesita agregar el 1% -30% del peso total del producto durante el uso (como el colorante del 3% -5%, el relleno del 10% -30%), lo que reduce los desperdicios de ingredientes funcionales;
Evita los costos de limpieza causados por los aditivos dispersos que contaminan los equipos y se adhieren a las paredes internas, al mismo tiempo que reduce las pérdidas derivadas de los aditivos excesivos, lo que reduce los costos generales de producción a largo plazo.
4. Rendimiento estable y confiable
La fórmula es precisa y controlable, el contenido de componentes funcionales y el efecto de dispersión de un mismo lote de masterbatch son coherentes, lo que garantiza que el rendimiento de los productos de PE producidos en lote no varíe (como el contenido de antioxidante del masterbatch antienvejecimiento es estable, y la vida útil de los productos es uniforme);
Los componentes funcionales están envueltos en un portador para reducir el contacto con el aire y la humedad, lo que reduce el riesgo de oxidación y fallas, y ralentiza la degradación del rendimiento durante el almacenamiento y el uso.
5. Amplia compatibilidad y adaptabilidad
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de normas (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: La resina portadora es totalmente compatible con las materias primas de PE (correspondencia adecuada de resina portadora LDPE/HDPE/LLDPE), sin afectar las propiedades originales, como la formabilidad y la dureza de los productos de PE.
Dominio: fabricación de equipos para la extrusión y la composición de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Puede adaptarse a diversas técnicas de procesamiento de PE, como la extrusión, el moldeo por inyección, el moldeo por soplado y la formación de películas, sin necesidad de ajustar de forma específica los tipos de masterbatch, y ofrece una gran versatilidad.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: 6. Personalización flexible de las funciones
According to the needs of PE products, functional ingredients and proportions can be accurately allocated to achieve “one master batch with one function” or “multi-function composite” (as with coloring+antistatic+anti-aging composite master batch), covering the whole scene needs of coloring, filling, modification, function strengthening, etc., and suitable for packaging, building materials, agriculture, household appliances and other fields.

Dominio: fabricación de equipos para la extrusión y la composición de plásticos. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaciones de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 7. Amigable con el medio ambiente
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: La estructura granular es libre de polvo y sin olor, y no contaminará el entorno del taller durante su uso, ni desgastará la hélice del extrusor y la cabeza de la matriz (en comparación con los aditivos en polvo fino);
Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utilice terminología técnica o industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo o de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: La densidad es similar a la de las materias primas de PE, lo que dificulta la separación de capas durante el mezclado y garantiza la estabilidad en el proceso de moldeo posterior;
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Almacenamiento y transporte convenientes, no se necesita protección especial, se puede almacenar durante mucho tiempo a temperatura ambiente y no es fácil que se aglomere o se deteriore.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: 8. Mayor amabilidad hacia el medio ambiente
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones de texto} y corchetes. Registro técnico formal. Texto: Los ingredientes funcionales se concentran y envasan para reducir la volatilización y dispersión de aditivos durante el proceso de producción, lo que reduce la contaminación ambiental.
Dominio: fabricación de equipos de extrusión y compundación de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: El masterbatch de relleno parcial puede utilizar rellenos ecológicos, como carbonato de calcio y polvo de madera, o portadores de PE biodegradables, que están en línea con la tendencia de la producción ecológica;
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Reducir la tasa de desperdicio de productos causada por el uso excesivo de aditivos, mejorar la utilización de materias primas y, de manera indirecta, reducir la presión ambiental.
Dominio: fabricación de equipos para la extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Tipos
The core types of PE masterbatch are divided according to “functional use”, and different types correspond to specific requirements of PE products (coloring, cost reduction, functional strengthening, performance modification, etc.). Some can achieve “multifunctional composite”. The following are the mainstream classifications and key details in the industry:
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: I. Tipos básicos del núcleo (divididos por funciones del núcleo)
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 1. Masterbatch de color (el más utilizado, que representa más del 60% del mercado de masterbatch de PE)
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: Función principal: Colorear de forma precisa los productos de PE para garantizar un color uniforme y consistente
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Componentes clave: polvo de color de alta concentración (carbono negro, dióxido de titanio, pigmentos orgánicos/inorgánicos) + portador de PE + dispersante
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Segmentación común:
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Masterbatch negro (con un contenido de negro de carbono del 20% al 50%, utilizado para tuberías, películas y piezas moldeadas por inyección).
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Masterbatch blanco (con un contenido de dióxido de titanio del 40% al 60%, utilizado para películas de envasado y cáscaras de aparatos domésticos);
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Masterbatch de colores (pigmentos orgánicos como rojo/azul/amarillo, utilizados para juguetes, envases para alimentos y artículos decorativos).
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Aplicaciones típicas: bolsas de plástico para la compra, tuberías, botellas moldeadas por soplado, cestas de inyección, envasado en película.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: 2. Relleno de masterbatch (reducción de costos + modificación básica)
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Función principal: reducir el costo de la materia prima de los productos de PE al tiempo que se mejora la rigidez y la resistencia al calor (o el peso ligero).
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Componentes clave: relleno de alta proporción (50% -80%) + portador de PE + dispersante/agente de acoplamiento
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Segmentación común:
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {marcadores} y corchetes. Registro técnico formal. Texto: Masterbatch relleno de carbonato de calcio (el más económico, utilizado para bolsas de basura, cintas de embalaje y paredes interiores de tuberías).
Dominio: fabricación de equipos para extrusión y compundación de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Masterbatch relleno de polvo de talco (para mejorar la rigidez, utilizado para bases de aparatos domésticos y cáscaras moldeadas por inyección).
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones vacías} y corchetes. Registro técnico formal. Texto: Masterbatch de relleno de polvo de madera/polvo de bambú (amigable con el medio ambiente y biodegradable, utilizado para tablas de paletas exteriores y piezas decorativas).
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaciones de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Masterbatch cargado con polvo de mica (para mejorar la resistencia al calor, utilizado para accesorios de entornos de alta temperatura).
Aplicaciones típicas: bolsas de basura de PE, cintas de embalaje, tuberías de baja presión, tableros moldeados por inyección.
3. Masterbatch funcional (refuerzo dirigido de propiedades específicas)
Core feature: Single function focus, solving the “weakness problem” of PE products.
| Tipo | Funcionalidad principal | Componentes clave | Escenarios de aplicación típicos |
| Masterbatch antienvejecimiento | Prolongar la vida útil de los productos de PE para exteriores (UV/antioxidante) | Antioxidante (1010/168) + estabilizador de luz (UV531) | Película de PE, tubería para exteriores, película para invernaderos |
| Masterbatch antistático | Eliminar la electricidad estática y prevenir la adsorción de polvo | Agente antistático catiónico/no iónico | Película de embalaje para componentes electrónicos, bandeja de PE, película de embalaje para alimentos |
| Masterbatch retardante de llama | Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {placeholders} y los corchetes. Registro técnico formal. Texto: Dotar de propiedades retardantes de llama (conforme con la clasificación de retardantes de llama). | Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {sustitutos} y corchetes. Registro técnico formal. Texto: retardante de llama basado en bromo y libre de halógenos (hidróxido de magnesio/aluminio) | Dominio: fabricación de equipos para la extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Fabricación de tuberías de PE, cajas eléctricas, películas de embalaje retardantes de llama |
| Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Masterbatch de boca abierta | Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: Evite la adhesión de la película de PE y facilite la apertura | Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Dióxido de silicio, polvo de talco, amida de ácido esteárico | Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaciones de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones de texto} y corchetes. Registro técnico formal. Texto: bolsas de plástico para la compra, películas de embalaje, películas para invernaderos |
| Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Masterbatch suave | Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los paréntesis. Registro técnico formal. Texto: Mejorar la suavidad de la superficie del producto y reducir la fricción | Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: amida de ácido oleico, amida de ácido erúcico | Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: película de PE, superficie de piezas moldeadas por inyección, pared interna de tuberías |
| Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: Masterbatch antimicrobiano | Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Inhibir el crecimiento bacteriano (en entornos alimentarios y médicos). | Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Agente antibacteriano de iones de plata y óxido de zinc | Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: recipientes de PE en contacto con alimentos, embalajes médicos, productos para bebés |
| Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Masterbatch antiniebla | Evitar la formación de niebla en la pared interior de la película de PE (transparente) | Esteres de ácido graso de glicerol, polietilenglicol | Película de embalaje fresca, película de invernadero, película de conservación de alimentos |
4. Masterbatch modificado (mejora el rendimiento del núcleo del sustrato de PE)
Características del núcleo: optimizar las propiedades mecánicas del PE (resistencia, dureza, resistencia al desgaste, etc.) y ampliar sus aplicaciones técnicas.
| Tipo | Funcionalidad principal | Componentes clave | Escenarios de aplicación típicos |
| masterbatch endurecedor | Mejorar la resistencia al impacto a bajas temperaturas (anti fractura por fragilidad) | POE, EVA, agente endurecedor elástico | Tubos de PE, accesorios para entornos de baja temperatura y películas para uso invernal |
| Masterbatch mejorado | Mejorar la resistencia a la tracción y la rigidez | Vídeo de fibra de vidrio, fibra de carbono, fibra de basalto | Accesorios de ingeniería de PE, carcasas mecánicas, tuberías de alta resistencia |
| Masterbatch resistente al desgaste | Reducir el coeficiente de fricción superficial y la resistencia al desgaste | Grafito, PTFE (polietileno de flúor) MOS2 | Engranaje de PE, deslizador, interfaz de tubería, accesorios resistentes al desgaste |
| Masterbatch resistente al calor | Aumentar la temperatura de resistencia al calor del PE (+10-30 ℃) | Agente nucleante, relleno resistente a altas temperaturas (polvo de talco/fibra de vidrio) | Tuberías de agua caliente, embalajes para entornos de alta temperatura, componentes resistentes al calor para aparatos domésticos |
| Masterbatch compatible | Mejorar la compatibilidad entre el PE y otros materiales | Compatibilizador PP-g-MAH, PE-g-MAH | Productos de mezcla de PE/PA, sistema compuesto de PE y relleno |
II. Tipo especial (función escenificada/compuesta)
1. Masterbatch funcional compuesto (integrado multifuncional)
Características principales: integrar múltiples funciones (como coloración+antistático, anti-envejecimiento+abertura, relleno+rigidez), reducir el número de tipos de adición de masterbatch y simplificar el proceso de producción.
Example: PE film uses “coloring+antistatic+anti-aging” composite master batch, and pipes use “filling+anti-aging+wear-resistant” composite master batch.
Dominio: fabricación de equipos para la extrusión y la composición de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los paréntesis. Registro técnico formal. Texto: 2. Masterbatch de PE biodegradable
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Función principal: dotar a los productos de PE de biodegradabilidad (en línea con las políticas ambientales), utilizando PE biodegradable como portador (por ejemplo, mezcla de PLA/PE) y añadiendo promotores de degradación.
Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Aplicación: bolsas de plástico desechables para la compra, película agrícola, envasado de alimentos (debe cumplir con los estándares de biodegradabilidad).
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: 3. Masterbatch especial personalizado
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Desarrolla para requisitos de escenarios especiales, como:
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Masterbatch conductor de calor (incluyendo nitruro de aluminio y óxido de aluminio, utilizado para accesorios de disipación de calor electrónicos).
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de normas (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Masterbatch conductor (que contiene negro de carbono y fibras conductoras, utilizado para envases antistáticos y tuberías conductoras).
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Masterbatch resistente a los agentes atmosféricos y a los rayos UV (con alto contenido de estabilizadores de la luz, utilizado para productos de PE destinados a un uso prolongado al aire libre).
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: III. Clasificación Resumen de la lógica central
Select according to “priority of demand”: Masterbatch de color for coloring → Fill masterbatch for cost reduction → Functional masterbatch for addressing performance shortcomings → Modified masterbatch for improving mechanical properties;
Adapt according to the “processing technology”: commonly used opening/smooth/antifogging masterbatch for film molding, commonly used toughening/strengthening/wear-resisting masterbatch for injection molded parts, and anti-aging masterbatch must be selected for outdoor products;
Match by “PE type”: LDPE/HDPE/LLDPE carrier masterbatch needs to correspond to the PE raw material used in the product to ensure compatibility (such as HDPE carrier masterbatch for HDPE pipes).
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Ratio de fórmula
The PE masterbatch formula follows a ternary structure of “carrier+functional components+additives”, and the proportions of each component vary significantly depending on the type of masterbatch.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo o de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones de texto} y corchetes. Registro técnico formal. Texto: I. Marco de proporciones de composición básica
| Tipo | Rango de proporciones típicas | Posicionamiento funcional | Bases de selección |
| Resina portadora | 10%-60% | Transporta componentes funcionales y proporciona fluidez de procesamiento | Coincidir con el tipo de PE del producto (LDPE/HDPE/LLDPE) |
| Polvo funcional | 20%-80% | Implementa funciones principales (colorantes, rellenos, retardantes de llama, etc.) | Seleccionar en función de la función deseada (pigmentos, rellenos, agentes funcionales) |
| Dispersantee | 2%-20% | Garantizar una dispersión uniforme del polvo funcional | La dosificación de cera de PE, sal de ácido esteárico, etc. está relacionada con la superficie específica del polvo |
| Aditivo de procesamiento | 1%-5% | Mejorar el rendimiento de procesamiento y aumentar la estabilidad | Antioxidantes, lubricantes, agentes de acoplamiento, etc. |
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los paréntesis. Registro técnico formal. Texto: II. Explicación detallada de la proporción de la fórmula de masterbatch de PE convencional
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de normas (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: 1. Serie de masterbatch de colores
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Masterbatch blanco (tipo universal)
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Dióxido de titanio: 40% -60% (alta blancura de tipo rutilo, bajo costo de tipo anatasa)
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Resina portadora: 15% -25% (mezcla de LLDPE/LDPE para mejorar la dispersabilidad)
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Dispersantee: 10% -15% (sistema compuesto de cera de PE y ácido esteárico)
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Lubricante: 2% -5% (estearato de zinc/calcio, mejora la fluidez)
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Otro: Antioxidante 0,5% -1% (1010/168 complejo)
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Ejemplo de fórmula: TiO₂ 62,7%, LDPE 18,4%, LLDPE 4,6%, cera de PE 12%, amida de ácido oleico 2,3%
Dominio: fabricación de equipos para la extrusión y compuestación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: masterbatch negro
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Negro de carbono: 20% -50% (negro de carbono de alto pigmento 20% -30%, negro de carbono común 30% -50%)
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Resina portadora: 20% -40% (principalmente HDPE, que proporciona resistencia al calor)
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Dispersantee: 8% -15% (compuesto de cera de PE y estearato de sodio)
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Otros: antioxidantes del 0,5% al 1%, aditivos de protección UV del 1% al 3% (para uso en exteriores)
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Ejemplo de fórmula: 40% de negro de carbono, 50% de resina de HDPE, 8% de dispersante, 2% de antioxidante
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 2. Serie de masterbatch de llenado
Masterbatch relleno de carbonato de calcio
Carbonato de calcio: 50% -85% (1250-2000 mallas, cuanto menor es el tamaño de partícula, mejor es la dispersabilidad)
Resina portadora: 10% -30% (LLDPE/LDPE como componente principal, mejorando la compatibilidad)
Agente de acoplamiento: 1% -3% (éster de titanio/aluminio, para mejorar la adherencia entre el relleno y la resina)
Dispersantee: 3% -10% (cera de PE, reduciendo la viscosidad del fundido)
Lubricante: 1% -3% (ácido estearico, mejora la fluidez de la extrusión)
Fórmula de ejemplo: 70% de carbonato de calcio LDPE 20%, agente de acoplamiento 1%, dispersante 8%, lubricante 1%
Masterbatch relleno de polvo de talco
Polvo de talco: 40% -60% (por encima de 3000 mallas, mejora la rigidez del producto)
Resina portadora: 15% -30% (principalmente HDPE, mejorando la resistencia al calor)
Agente de acoplamiento: 1% -2% (basado en silano, mejora la unión interfacial)
Dispersantee: 3% -8% (compuesto de cera de PE y aceite blanco)
Otros: antioxidante 0,5% -1%
3. Serie de masterbatch funcionales
Masterbatch antienvejecimiento
Antioxidante: 0,5% -3% (antioxidante principal 1010 0,3% -1,5% + antioxidante auxiliar 168 0,2% -1%)
Estabilizador de la luz: 1% -5% (UV-531/UV-327, etc., productos para exteriores 3% -5%)
Resina portadora: 40% -60% (LDPE/LLDPE, garantizando la compatibilidad)
Dispersantee: 3% -8% (cera de PE + estearato de zinc)
Otros: rellenos (como carbonato de calcio) 10% -20% (para reducir costes y mejorar la estabilidad)
Ejemplo de fórmula: 50% de resina de PE, 1,5% de antioxidante, 3% de estabilizador de la luz, 5% de dispersante, 40,5% de relleno
Masterbatch retardante de llama (tipo sin halógenos)
Hidróxido de magnesio/aluminio: 40% -60% (proporcionando un núcleo retardante de llama)
Resina portadora: 20% -40% (mezcla de HDPE/LDPE)
Sinergista retardante de llama: 5% -10% (borato de zinc/melamina)
Dispersantee: 3% -8% (cera de PE)
Lubricante: 1% -3% (estearato de calcio)
Otros: antioxidante 0,5% -1%
Ejemplo de fórmula: hidróxido de magnesio 50%, resina de PE 30%, sinergista 8%, dispersante 6%, lubricante 4%, antioxidante 2%
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Masterbatch de boca abierta
Agente de apertura: 10% -20% (sílice/talco/arena de diatomeas, para evitar la adherencia de la película)
Resina portadora: 40% -50% (LLDPE como componente principal, que proporciona flexibilidad)
Dispersantee: 8% -15% (compuesto de cera de PE y ácido esteárico)
Agente de tratamiento de superficies: 5% -10% (amida de ácido esteárico)
Ayudas de procesamiento: 1% -3%
Ejemplo de fórmula: LLDPE 45,5%, fosfato dicálcico 40%, dispersante 10%, agente de tratamiento de superficies 7%, ayuda de procesamiento 0,5%
4. Serie de masterbatches modificados
masterbatch endurecedor
Elasticidad: 30% -50% (POE/EVA/SBS, mejora la dureza al impacto)
Resina portadora: 30% -50% (HDPE/LLDPE, garantiza la compatibilidad)
Agente de compatibilidad: 3% -10% (PE-g-MAH/PP-g-MAH, mejora la unión interfacial)
Dispersantee: 2% -5% (cera de PE)
Otros: antioxidante 0,5% -1%
Ejemplo de fórmula: resina de HDPE 80-92%, compatibilizador 1,2-2,8%, dispersante 0,2-0,45%, polvo de fosfato de cal de alta pureza 7,75-17,5%
III. Principios de diseño de la fórmula del masterbatch de PE
1. Selección y proporción de la resina portadora
Principio de coincidencia: el tipo de PE portador debe ser coherente con el tipo de PE del producto (para los productos de LDPE, elegir una resina portadora de LDPE; para los productos de HDPE, elegir una resina portadora de HDPE)
Básese en el contenido:
Masterbatch funcional de alta concentración (como colorantes): portador del 20% al 40%
Masterbatch de relleno: portador del 10% al 30% (cuanto mayor es el contenido de relleno, menor es la proporción del portador)
Masterbatch funcional: portador del 40% al 60% (garantizando una dispersión uniforme de los agentes funcionales)
2. Control de la proporción del polvo funcional
Masterbatch de coloración: concentración de pigmento del 20% al 60% (color del 10% al 30%, negro y blanco del 20% al 60%), una concentración demasiado alta es propensa a una dispersión desigual
Masterbatch de relleno: relleno del 50% al 80% (seleccionado en función del equilibrio entre costo y rendimiento)
Masterbatch funcional: agente funcional del 5% al 30% (un contenido demasiado alto afecta al rendimiento del procesamiento, un contenido demasiado bajo tiene poco efecto)
3. Puntos clave de la proporción de aditivos
Dispersantee: generalmente del 10% al 20% del polvo funcional, garantizando un encapsulado y una dispersión suficientes
Agente de acoplamiento: del 1% al 3% del relleno para mejorar la unión entre la interfaz del relleno y la resina
Antioxidante: del 0,5% al 2%, prolonga la vida útil de almacenamiento y servicio
Lubricante: del 1% al 5%, mejora la fluidez del procesamiento y evita la fractura del fundido
IV. Proporción recomendada de masterbatch de PE añadido a los productos
| Tipo | Cantidad recomendada para añadir | Tipos de productos aplicables | Observaciones |
| Masterbatch de color | 2%-5% | Películas finas, piezas moldeadas por inyección y tuberías | Color oscuro 2% -3%, color claro 3% -8% |
| Masterbatch | 8%-30% | Sacos de basura, tuberías, tableros de backboard moldeados por inyección | Película de soplado 8% -10%, moldeo por inyección 10% -30% |
| Masterbatch antienvejecimiento | 1%-3% | Película para exteriores, tuberías, película agrícola | Uso a largo plazo al aire libre 3%, generalmente 1% -2% |
| Masterbatch retardante de llama | 10%-30% | Tuberías de edificios y enclosures eléctricos | El tipo no halogenado requiere 15% -30%, el tipo bromado requiere 5% -12% |
| Masterbatch de apertura/suave | 0.3%-2% | Película de embalaje, película de invernaderos | Apertura 0,5% -2%, suave 0,3% -1% |
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: V. Lógica central del diseño de proporciones de fórmulas
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todos los tags HTML, {placeholders} y llaves. Registro técnico formal. Texto: Principio de prioridad funcional: Determine los componentes principales del polvo funcional y su concentración mínima efectiva en función de la función objetivo
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y llaves. Registro técnico formal. Texto: Por ejemplo, el contenido de masterbatch blanco TiO₂ debe ser ≥ 40% para garantizar la cobertura
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {colocadores} y los paréntesis. Registro técnico formal. Texto: Estrategia de coincidencia del transportador:
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y paréntesis. Registro técnico formal. Texto: Productos de baja densidad (como películas): Se debe dar prioridad a los portadores de LDPE/LLDPE (que representan entre el 40% y el 60%).
Dominio: fabricación de equipos para la extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Productos de alta resistencia (como tuberías): se prefiere el portador de HDPE (que representa entre el 30% y el 50%).
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Requisitos especiales de rendimiento: puede utilizar portadores mezclados (como LDPE+HDPE, LLDPE+EVA, etc.)
Dominio: fabricación de equipos para la extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Mecanismo de seguridad descentralizado:
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Cuanto mayor es el contenido de polvo funcional, mayor debe ser la proporción de dispersante (hasta el 20% del polvo).
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todos los tags HTML, {colocadores} y corchetes. Registro técnico formal. Texto: El polvo ultrafino (≥ 2000 mallas) requiere un aumento en la cantidad de agente de acoplamiento y dispersante (+1% -3%).
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de parte exactamente como están escritos, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Consideraciones sobre el equilibrio de rendimiento:
Dominio: fabricación de equipos para la extrusión y la composición de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: Masterbatch de relleno: Por cada aumento del 10% en el relleno, el portador debe aumentar en un 2% -5% para mantener el rendimiento de procesamiento
Dominio: fabricación de equipos para extrusión y compuestado de plásticos. Utilice terminología técnica o industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo o de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de relleno} y los corchetes. Registro técnico formal. Texto: Masterbatch funcional: Por cada aumento del 5% en el agente funcional, es necesario ajustar el dispersante +1% -2% y el lubricante +0,5% -1%.
The proportion design of PE masterbatch formula is a comprehensive balancing art of “functional requirements+processing performance+cost control”. Mastering the basic ratio range of various types of masterbatch (carrier 10% -60%, functional powder 20% -80%, dispersant 2% -20%, auxiliary agent 1% -5%), and fine-tuning according to specific application scenarios, can design PE masterbatch products with stable performance.
The formula adjustment should follow the principle of “small amount multiple times”, with each change not exceeding 5%, and undergo sufficient testing and verification to ensure that the dispersibility, stability, and final product performance meet the standards.
Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Extrusor de masterbatch de polietileno
Kerke’s masterbatch extruder can be used to produce polyethylene masterbatch. Our masterbatch extruder has multiple models to choose from, which can meet different production requirements.
-

Laboratory Twin Screw Extruder
When will you need a lab twin screw extruder? If you want to make trials and tests of…
-

Twin Screw Extruder
Our Parallel Co-rotating twin screw extruder is designed for compounding and masterbatch making with an output capacity from…
-

Triple (3 screws) Extruder
3 Screws extruder is a new technology that has many advantages. The triple screw extruder is mainly used…
-

Double-Stage Extrusion System
Mother-baby extrusion system is designed for special materials which can not process on one stage extruder, the first…
-

Banbury Kneader Compounding Line
Our kneader + extruder is designed for making special applications with an output capacity from 30kg/h to 1000kg/h.…
-

Cutting System / Pelletizing System
Different material needs different cutting system, Kerke provides all kinds of cutting system, here is the explanation of…
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Proceso de producción
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Preparación de la materia prima
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Resina básica: Se suele seleccionar resina de polietileno, como polietileno de baja densidad (LDPE), polietileno de baja densidad lineal (LLDPE) o polietileno de alta densidad (HDPE), etc. Se selecciona la variedad y el grado adecuados en función de los requisitos de rendimiento del producto.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Aditivos: Se añaden diversos aditivos según los requisitos funcionales del masterbatch, como pigmentos o tintes que deben añadirse al masterbatch de color; al masterbatch de relleno se le añaden rellenos como carbonato de calcio y polvo de talco; al masterbatch funcional se le añaden antioxidantes, estabilizadores de la luz, retardantes de llama, etc.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Mezcla de ingredientes
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Medición: Mida con precisión la cantidad de diversas materias primas y aditivos según los requisitos de la fórmula. Generalmente se utilizan equipos de medición precisos, como balanzas electrónicas, para garantizar la exactitud de los ingredientes.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Premezclado: Vierta las materias primas y aditivos medidos en un mezclador de alta velocidad para el premezclado. Mediante agitación a alta velocidad, se dispersan inicialmente de manera uniforme diversos componentes. El tiempo de mezcla general es de 5 a 15 minutos, dependiendo de las características del material y del efecto de mezcla.
Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Extrusión de granulado
Dominio: fabricación de equipos para la extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Extrusión por fusión: Añada materiales premezclados a un extrusor de doble hélice. El extrusor calienta gradualmente el material dentro del cilindro hasta la temperatura de fusión del polietileno mediante el calentamiento y la rotación del tornillo, generalmente entre 160 y 230 ℃. En estado fundido, el material está sujeto a los efectos de corte y transporte del tornillo, mezclándose de manera uniforme.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Filtrado: Para eliminar las impurezas y las partículas no dispersadas del material, se suelen instalar dispositivos de filtrado, como filtros o filtros de fusión, durante el proceso de extrusión. La precisión de filtrado depende de los requisitos del producto y suele estar entre 20 y 100 mallas.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Granulación: El material fundido filtrado se extruye desde la matriz del extrusor para formar bandas o filamentos continuos. Luego se corta en gránulos de una longitud determinada por un granulador. Los métodos de granulación comunes incluyen granulación refrigerada con aire, granulación refrigerada con agua y granulación bajo el agua. El corte de pellets refrigerado con aire es adecuado para ocasiones con altos requisitos de apariencia de las partículas; el enfriamiento con agua tiene una alta eficiencia de corte, pero puede haber humedad residual en la superficie de las partículas; el corte de partículas bajo el agua tiene las ventajas de una forma de partícula regular y un tamaño uniforme, pero el costo del equipo es relativamente alto.
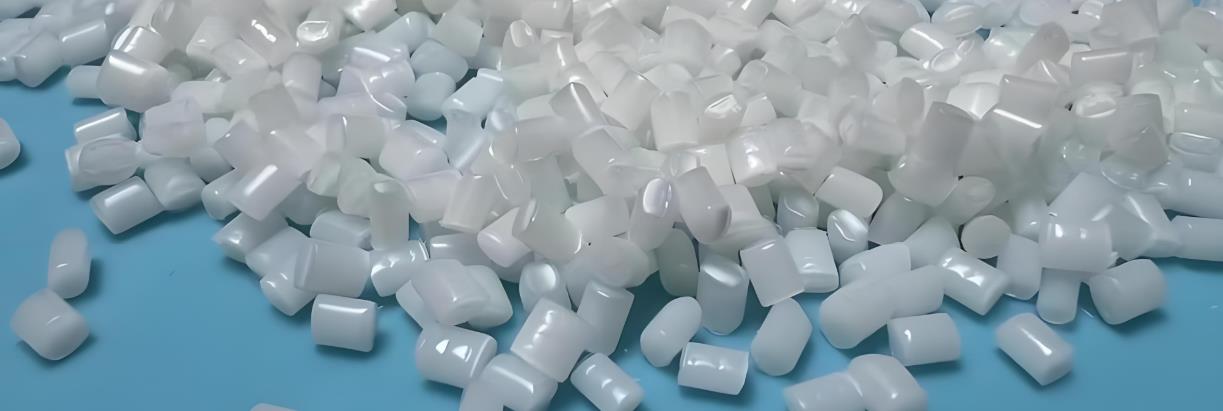
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Embalaje y almacenamiento
Cooling screening: The polyethylene masterbatch particles after granulation need to be cooled to around room temperature. Then, the particles are sieved through equipment such as vibrating screens to remove particles that are too large or too small, ensuring the uniformity of the product’s particle size.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Embalaje: Las partículas del masterbatch tamizadas se envasan según una especificación de peso determinada, generalmente utilizando bolsas de plástico tejidas o bolsas de papel para evitar que el producto se moje o se contamine. Los productos envasados se almacenan en un almacén seco y ventilado, a la espera de la venta en la fábrica.
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: En el proceso de producción, es necesario controlar estrictamente los parámetros de cada enlace, como la temperatura, la presión, la velocidad del tornillo, la velocidad de alimentación, etc., para garantizar la estabilidad y la consistencia de la calidad del producto. Al mismo tiempo, es necesario reforzar la inspección de calidad de las materias primas y los productos, incluida la inspección del aspecto, el tamaño de las partículas, la velocidad de flujo del fundido, la densidad, el contenido de aditivos y otros indicadores, con el fin de detectar y resolver problemas a tiempo.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Requisitos del equipo de producción
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: El equipo de producción para masterbatch de polietileno debe cumplir con los requisitos de medición de alta precisión, mezcla uniforme, plastificación suficiente, filtración precisa y granulado estable. A continuación se ofrecen instrucciones específicas:
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 1. Equipo de ingredientes
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Balanza electrónica de alta precisión: es necesario medir con precisión diversas materias primas y aditivos, con una precisión que suele alcanzar el ± 0,1% o más, para garantizar la exactitud de la fórmula.
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Mezclador de alta velocidad: tiene un buen efecto de mezcla y puede mezclar uniformemente los materiales en un corto período de tiempo. La velocidad del mezclador se puede ajustar, generalmente entre 500 y 2000 revoluciones por minuto, y cuenta con funciones de calentamiento y enfriamiento para satisfacer las necesidades de mezcla de diferentes materiales.
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: 2. Equipos de extrusión
Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaciones de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Extrusor de doble hélice: La relación de aspecto suele estar entre 25 y 40 para garantizar un tiempo de permanencia suficiente y el efecto de plastificación y mezcla del material en el cilindro. El diseño estructural del tornillo debe ser razonable, con fuertes capacidades de transporte y mezcla por cizallamiento, y capaz de adaptarse a materiales de diferentes viscosidades. El sistema de calentamiento del extrusor debe ser preciso y controlable, con una precisión de control de la temperatura de ± 2 ℃, para garantizar que el material se funde y se extruye a la temperatura adecuada.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Extrusor de un solo tornillo: Para la producción de masterbatch de polietileno con requisitos de cizallamiento bajos y alta producción, también se utilizan extrusores de un solo tornillo. El diámetro de su tornillo suele estar entre 45 y 150 milímetros, y la relación de aspecto está entre 20 y 30. Las ventajas del extrusor de un solo tornillo son su estructura simple y bajo costo, pero el efecto de mezcla es ligeramente peor que el del extrusor de dos tornillos. En general, es necesario optimizar la estructura del tornillo y el diseño de la cabeza para mejorar la uniformidad de la mezcla de los materiales.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: 3. Equipo de filtración
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Filtro de fusión: se instala cerca de la cabeza del extrusor y se utiliza para filtrar impurezas y partículas no disueltas en el material fundido. La precisión de filtración puede seleccionarse entre 20 y 100 mallas según los requisitos del producto, normalmente utilizando un filtro de lavado automático que puede limpiar y reemplazar la pantalla del filtro sin detener la producción, lo que garantiza la continuidad de la producción.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 4. Equipo de granulación
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Granulador refrigerado por aire: adecuado para producir masterbatch de polietileno con altos requisitos de apariencia de las partículas. El material de la herramienta de corte debe ser resistente al desgaste y la velocidad de corte puede ajustarse, normalmente entre 100 y 500 revoluciones por minuto, para garantizar que la forma de las partículas sea regular y el tamaño uniforme. El sistema de refrigeración por aire debe ser capaz de enfriar efectivamente las partículas a temperatura ambiente y evitar la adherencia de las partículas.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Cortador de pellets refrigerado por agua: tiene una alta eficiencia de producción y los pellets se refrigeran en agua con una velocidad de enfriamiento rápida. Sin embargo, se requieren equipos de deshidratación, como deshidratadores centrifugos o secadores de lecho fluidizado vibratorio, para eliminar la humedad de la superficie de las partículas.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Granulador sumergido: Es un equipo de granulado relativamente avanzado que corta y enfría las partículas bajo el agua, con las ventajas de una forma de partícula regular, una alta precisión dimensional y sin polvo. Sin embargo, el costo del equipo es relativamente alto y también existen requisitos estrictos para la operación y el mantenimiento.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: 5. Equipo de envasado
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Máquina de envasado automática: capaz de medir y envasar automáticamente según el peso establecido, con una velocidad de envasado generalmente de 5-10 bolsas por minuto y una precisión de envasado de ± 0,5%. La máquina de envasado puede estar equipada con diferentes formas de envasado, como sellado de tres lados, sellado de cuatro lados, etc., para satisfacer las necesidades de diferentes clientes.
Dominio: fabricación de equipos de extrusión y compundación de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Máquina de apilamiento: Para las empresas de producción a gran escala, se pueden utilizar máquinas paletizadoras para apilar automáticamente los productos empaquetados, lo que mejora la eficiencia de producción y la estandarización de la gestión del almacén. La velocidad de apilamiento y la capacidad de carga de la paletizadora deben seleccionarse en función de la escala de producción y el peso del empaquetado del producto.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: 6. Equipo auxiliar
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: Sistema de alimentación: que incluye máquinas de alimentación automática, tolvas, etc., que pueden transportar de forma automática las materias primas y aditivos al equipo de dosificación y a los extrusores, lo que permite una producción automatizada y reduce los errores de operación manual. La capacidad de transporte del sistema de alimentación debe coincidir con la producción del equipo de producción.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los paréntesis. Registro técnico formal. Texto: Sistema de refrigeración: proporciona agua de refrigeración circulante para extrusoras, granuladores y otros equipos para garantizar que estos funcionen a temperatura normal. La capacidad de refrigeración del sistema de refrigeración debe calcularse y seleccionarse en función de la generación de calor del equipo, generalmente utilizando un chiller o una torre de refrigeración como fuente de refrigeración.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Sistema de control eléctrico: control y monitorización centralizados de todo el equipo de producción, que permite establecer, ajustar y mostrar parámetros de proceso, así como las funciones de inicio y parada del equipo, la alarma de fallos, etc. El sistema de control eléctrico requiere una alta estabilidad y fiabilidad, y puede adaptarse a entornos de producción industrial.
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de relleno} y los corchetes. Registro técnico formal. Texto: Problemas en la producción
The core process of PE masterbatch production is “raw material pretreatment → mixing → melt extrusion → granulation → cooling and drying → screening and packaging”. Each link is prone to problems due to differences in raw material characteristics, process parameters, and equipment status. The following is a classification and sorting of production processes, combined with causes and practical solutions, covering the three core issues of appearance, performance, and processing stability.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: I. Materias primas y proceso de mezcla: peligros ocultos en la fuente (que afectan directamente al posterior moldeo y al rendimiento)
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: 1. Agregación de polvo funcional (agregación de polvo de color/relleno)
Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {marcadores} y corchetes. Registro técnico formal. Texto: Rendimiento: Aparecen grumos negros/blancos visibles y manchas de color en la mezcla maestra, y los productos posteriores presentan una coloración desigual y una dispersión de relleno deficiente.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Causa: ① Absorción de humedad del polvo (contenido de humedad)>Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 0,1%) conduce a la formación de enlaces hidrógenos y a la aglomeración entre las partículas; ② Tamaño de la malla del polvo demasiado alto (>Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 3000 de malla) sin tratamiento de superficie; ③ Dosificación insuficiente de dispersante (menos del 10% de la masa del polvo); ④ No dispersado previamente durante la mezcla;
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones vacías} y corchetes. Registro técnico formal. Texto: Solución: ① Secado previo del polvo (secado a 100-120 ℃ durante 2-4 horas, reduciendo el contenido de humedad a menos del 0,05%); ② Añadir un 1% -3% de agente de acoplamiento (titanato/silano) al polvo para la modificación de la superficie; ③ El dosificador de dispersante se incrementa al 15% -20% del polvo (el polvo ultrafino puede aumentarse al 25%); ④ En primer lugar, mezcle previamente el polvo con los dispersantes y lubricantes durante 10-15 minutos, y luego añada la resina portadora.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y llaves. Registro técnico formal. Texto: 2. Mala compatibilidad de las materias primas
Dominio: fabricación de equipos para la extrusión y la composición de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Rendimiento: fractura del fundido durante la extrusión, agrietamiento frágil del masterbatch o delaminación durante la posterior mezcla con productos de PE;
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica o industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo o de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Causa: ① Diferencias entre la resina portadora y los componentes funcionales (por ejemplo, una resina portadora de HDPE combinada con un dispersante especial de LDPE); ② Conflictos entre aditivos (por ejemplo, reacciones entre ciertos agentes antistáticos y retardantes de llama); ③ El relleno no contiene un agente de acoplamiento y tiene una unión de interfaz débil con la resina de PE.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los paréntesis. Registro técnico formal. Texto: Solución: ① La resina portadora debe coincidir con el tipo de PE del producto objetivo (correspondiente a LDPE/HDPE/LLDPE); ② Pruebas en pequeñas cantidades de compatibilidad de aditivos (como mezclar agentes antistáticos y retardantes de llama en proporción, observando si hay aglomeraciones o decoloración); ③ Se deben agregar agentes de acoplamiento (óxido de titanio para carbonato de calcio y silano para polvo de talco) para llenar el masterbatch y mejorar la resistencia de unión interfacial.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: 3. Mezcla desigual
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Rendimiento: fluctuaciones de color/prestaciones entre lotes de masterbatch (por ejemplo, algunos colores de masterbatch son oscuros y otros claros), densidad inconsistente del masterbatch relleno;
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Causa: ① Tiempo de mezcla insuficiente (menos de 15 minutos); ② Error en la secuencia de mezcla (se agrega la resina primero y luego el polvo, lo que da como resultado un envoltorio de polvo desigual); ③ La velocidad del mezclador es demasiado baja (menos de 500 rpm) y la fuerza de cizallamiento es insuficiente;
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Solución: ① Optimizar la secuencia de mezcla: primero añadir dispersante + lubricante → añadir polvo funcional (disolver durante 10 minutos) → cargar resina (mezclar durante 15-20 minutos); ② Ajustar la velocidad del mezclador a 600-800 rpm para garantizar la dispersión por cizallamiento; ③ Después de la mezcla, se deben realizar muestras y pruebas hasta que el color y la densidad sean uniformes antes de entrar en el proceso de extrusión.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: II. Proceso de extrusión en fusión: cuestiones de moldeado del núcleo (que afectan al aspecto y a las propiedades intrínsecas del masterbatch)
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica/industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 1. Plastificación insuficiente (bajo plastificación)
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Rendimiento: La superficie del masterbatch es áspera y tiene un tacto granuloso, y se pueden ver pequeñas partículas de resina que no se han fundido en la sección transversal. Es fácil bloquear la cabeza de la matriz durante el procesamiento posterior.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Causa: ① La temperatura del extrusor está ajustada demasiado baja (5-10 ℃ por debajo del punto de fusión del PE, como el LDPE que no alcanza los 120 ℃); ② La relación longitud/diámetro del tornillo es demasiado pequeña (<Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 28), y el movimiento de plastificación es insuficiente; ③ La velocidad del tornillo es demasiado lenta (por debajo de 100 rpm), lo que resulta en una generación insuficiente de calor durante el corte; ④ El contenido de relleno es demasiado alto (>Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {lugares de relleno} y corchetes. Registro técnico formal. Texto: 70%) y la resina no puede envolverse completamente;
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de relleno} y los corchetes. Registro técnico formal. Texto: Solución: ① Caliente según el tipo de resina (LDPE 120-140 ℃, HDPE 140-160 ℃, LLDPE 130-150 ℃), con la temperatura de la cabeza del molde 5-10 ℃ más alta que el final del barril; ② Aumente la velocidad del tornillo a 120-180 r/min para aumentar la generación de calor por cizallamiento; ③ El contenido de relleno debe controlarse por debajo del 70%, y si supera el límite, se debe aumentar la proporción de resina portadora; ④ Si el coeficiente de aspecto del equipo es insuficiente, se puede añadir un plastificante del 0,5% al 1% para ayudar a la plastificación.
Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: 2. Degradación de la resina (por sobreplástico)
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: Rendimiento: El color del masterbatch se vuelve amarillo/negro, con un olor fuerte (volatiles de molécula pequeña), y las propiedades mecánicas disminuyen (fácil de agrietar);
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Causa: ① Temperatura de extrusión excesiva (más de 30 ℃ por encima del punto de fusión del PE); ② La velocidad del tornillo es demasiado rápida (>Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de normas (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 200 r/min), lo que produce una generación excesiva de calor durante el corte; ③ Los depósitos de carbono dentro del cilindro no se han limpiado, lo que produce contaminación por descomposición a altas temperaturas; ④ La cantidad de antioxidante es insuficiente (<0.5%);
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Solución: ① Reduzca la temperatura en 5-10 ℃ y compruebe si el sensor de temperatura está averiado; ② Reduzca la velocidad del tornillo a menos de 150 r/min para equilibrar la plasticización y la degradación; ③ Apague y limpie el cilindro y el tornillo de la máquina (enjuague con cera de PE y material de limpieza); ④ Añada un antioxidante (compuesto 1010/168, cantidad total del 0,8% al 1,5%).
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: 3. Fractura por fusión (fundición inestable)
Dominio: fabricación de equipos para la extrusión y la composición de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Rendimiento: La superficie de la tira de material extruido es irregular, ondulada e incluso fracturada, lo que dificulta el corte de las partículas de manera suave;
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Causa: ① La temperatura de la cabeza del molde es demasiado baja, lo que resulta en una mala fluidez del fundido; ② El espacio entre la boca del molde es demasiado pequeño (<Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {marcadores} y corchetes. Registro técnico formal. Texto: 2 mm), lo que resulta en una alta resistencia en la salida de la masa fundida; ③ Fluctuaciones en la velocidad del tornillo y presión de la masa fundida inestable; ④ Disipador/lubricante insuficiente, coeficiente de fricción excesivo de la masa fundida;
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Solución: ① Aumente la temperatura de la cabeza del molde en 5-10 ℃ para garantizar un flujo suave de la fusión; ② Ajuste la separación entre la boca del molde a 2-3 mm y haga coincidir el diámetro de la tira de material; ③ Verifique el sistema de accionamiento del tornillo y elimine las fluctuaciones de velocidad; ④ Agregue un 0,5% -1% de lubricante (como estearamida) para reducir la fricción de la fusión.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: 4. Obstrucción de la cabeza del molde
Dominio: fabricación de equipos para la extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Rendimiento: La tira de material extruido se vuelve repentinamente más delgada y se rompe, y se acumula material quemado en la boca de la matriz;
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Causa: ① Impurezas (chispas de metal, polvo, coque) mezcladas en las materias primas; ② El material carbonizado generado por la degradación de la resina se adhiere a la boca de la matriz; ③ El polvo funcional no se dispersa completamente y las partículas grandes bloquean los orificios de la matriz.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Solución: ① Cribado de la materia prima (filtrada con un tamiz de 40 mallas) para eliminar impurezas; ② Limpia regularmente la cabeza del molde (detén y limpia cada 2-4 horas, o instala un dispositivo automático de limpieza de moldes); ③ Optimiza el proceso de mezcla y plastificación para garantizar la dispersión completa del polvo.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: III. Proceso de granulado y enfriamiento: problemas de apariencia y estabilidad del moldeo
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como están escritos, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: 1. Corte irregular de granos (longitud desigual, rebabas, adhesión)
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de sustitución} y los corchetes. Registro técnico formal. Texto: Rendimiento: La desviación de longitud del masterbatch es mayor de 1 mm, con rebabas en ambos extremos o múltiples partículas adheridas entre sí en bloques;
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Causa: ① La velocidad del granulador no coincide con la velocidad de tracción de la tira de material (cortando corta si la velocidad es demasiado rápida y cortando larga si es demasiado lenta); ② El enfriamiento insuficiente de la tira de material (la temperatura del agua es demasiado alta)>Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: 30 ℃), lo que da como resultado una superficie suave y una fácil adhesión; ③ Descarga desigual desde la boca del molde y un espesor desigual de la tira de material; ④ La cuchilla de corte se vuelve opaca debido al desgaste, lo que produce rebabas durante el corte.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones de texto} y corchetes. Registro técnico formal. Texto: Solución: ① Sincronizar la velocidad de tracción (1-3 m/min) y la velocidad de la máquina de corte (500-800 rpm) para garantizar una longitud uniforme (2-3 mm); ② La temperatura del agua de enfriamiento se controla a 15-25 ℃ y el tiempo de enfriamiento de la tira de material es ≥ 30 s (el largo del tanque de agua de enfriamiento puede extenderse); ③ Ajuste la separación entre las cabezas del molde para garantizar un espesor uniforme de las tiras de material; ④ Reemplace la cuchilla de corte afilada y ajuste la distancia entre la cuchilla de corte y la boca del molde (<Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 0,5 mm).
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: 2. Masterbatch hueco/burbuja
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Rendimiento: La sección transversal del masterbatch tiene poros huecos o burbujas pequeñas, que son propensas a romperse durante el procesamiento posterior y afectan la densidad del producto;
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Causa: ① Las materias primas están húmedas (contenido de humedad)>Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: 0,1%) y el agua se evapora a altas temperaturas, produciendo burbujas; ② Durante la extrusión, se atrae aire a la masa fundida (si no hay evacuación durante la mezcla o si la alimentación al tambor no es continua); ③ La presión insuficiente de la matriz impide la liberación de las burbujas.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los paréntesis. Registro técnico formal. Texto: Solución: ① Secar completamente las materias primas (polvo cocido a 120 ℃ durante 4 horas, resina cocida a 80 ℃ durante 2 horas); ② Instalar orificios de escape en el mezclador y sellar la tolva del extrusor para evitar que entre aire; ③ Aumentar la presión de la cabeza de la matriz (reduciendo el espacio entre la matriz o aumentando la velocidad del tornillo) para promover la expulsión de las burbujas.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica o industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo o de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: 3. Cracking frágil del masterbatch (tensión insuficiente)
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Rendimiento: Fácil de romper después del corte o durante el transporte, con una sección transversal plana y no dúctil;
Dominio: fabricación de equipos para la extrusión y compuestación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones de relleno} y corchetes. Registro técnico formal. Texto: Causa: ① Degradación de la resina (exceso de plasticización), rotura de la cadena molecular; ② Contenido excesivo de relleno (>Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 60%) y proporción insuficiente de matriz de resina; ③ No se agrega ningún agente endurecedor o la dosificación es insuficiente (masterbatch modificado); ④ La velocidad de enfriamiento es demasiado rápida (temperatura del agua)<Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 10 ℃), y la tensión interna no se ha liberado;
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Solución: ① Optimizar la temperatura de extrusión para evitar la degradación de la resina; ② Reducir la proporción de rellenos y aumentar la cantidad de resina portadora utilizada; ③ Masterbatch modificado con un agente de endurecimiento al 5% -10% de POE/EVA; ④ Ajustar la temperatura del agua de enfriamiento a 15-20 ℃, o utilizar un enfriamiento gradual (primero a 25 ℃ y luego a 15 ℃) para liberar la tensión interna.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: IV. Problemas de rendimiento y uso posterior (fallo de la función del masterbatch o mala adaptabilidad)
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones de texto} y corchetes. Registro técnico formal. Texto: 1. El efecto funcional no cumple con los estándares (color claro, baja resistencia al fuego, baja resistencia al envejecimiento).
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Rendimiento: ① Potencia de coloración insuficiente del masterbatch de color (añadir un 5% sigue resultando en un color más claro); ② El masterbatch retardante de llama no cumple con el nivel UL94 V2; ③ El masterbatch antienvejecimiento se volverá quebradizo después de usarlo al aire libre durante 3 meses;
Dominio: fabricación de equipos para la extrusión y la composición de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Causa: ① Contenido insuficiente de componentes funcionales (como el negro de carbón masterbatch)<Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 20%, retardante de llama<Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 40%); ② Dispersión desigual de los componentes funcionales y concentración local insuficiente; ③ Selección incorrecta de aditivos (por ejemplo, el uso de dióxido de titanio de rutilo como masterbatch de color para exteriores, resistencia al clima deficiente).
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), unidades (°C, MPa, mm, g/cm³, kV/mm), abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nombres de marcas y números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Solución: ① Aumentar la concentración de componentes funcionales (carbonato de negro de carbón de masterbatch ≥ 30%, retardante de llama libre de halógenos ≥ 50%); ② Optimizar el proceso de dispersión (aumentar el dispersante, prolongar el tiempo de mezcla); ③ Selección correcta (uso exterior de dióxido de titanio de rutilo + estabilizador UV531, uso de retardante de llama de hidróxido de magnesio + sinergista de borato de zinc).
Dominio: fabricación de equipos para la extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: 2. Mala compatibilidad con los productos de PE (delaminación/precipitación)
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de normas (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Rendimiento: Después del procesamiento de la mezcla de masterbatch y PE puro, la superficie del producto puede helarse, resultar pegajosa (debido a la precipitación de aditivos) o presentar delaminación y agrietamiento;
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Causa: ① Resina portadora y tipo de producto PE inconsistentes (por ejemplo, masterbatch de LDPE para tuberías de HDPE); ② Exceso de lubricante/dispersante>5%), exceeding the resin’s load-bearing capacity; ③ There is a significant difference in polarity between the functional components and PE (such as glass fiber reinforced masterbatch without added compatibilizer);
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Solución: ① Combine estrictamente la resina portadora con el producto PE; ② El porcentaje de lubricante/dispersante debe controlarse entre el 1% y el 3% para evitar un uso excesivo; ③ Añada un 3% -5% de compatibilizador (como PE-g-MAH) para mejorar la adhesión interfacial.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: 3. Absorción de humedad de los masterbatchs (rendimiento disminuido después del almacenamiento)
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Rendimiento: Después de un mes de almacenamiento, la superficie del masterbatch se vuelve húmeda y aglomerada, y se generan burbujas durante el procesamiento posterior;
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Causa: ① Secado insuficiente después del enfriamiento (contenido de humedad)>Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 0,1%); ② El embalaje no está bien sellado y absorbe humedad del aire; ③ Los ingredientes funcionales absorben humedad (como carbonato de calcio, hidróxido de magnesio).
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los paréntesis. Registro técnico formal. Texto: Solución: ① Después del enfriamiento, se seca de nuevo (secado a 60-80 ℃ durante 1-2 horas, reduciendo el contenido de humedad a menos del 0,05%); ② Embalaje sellado con bolsa de papel de aluminio y desecante; ③ Los polvos funcionales que absorben humedad (como el hidróxido de magnesio) se modifican previamente con agentes de acoplamiento para obtener propiedades hidrofóbicas.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: V. Lógica clave de solución de problemas en el proceso de producción (identificación rápida de problemas)
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todos los tags HTML, {placeholders} y paréntesis. Registro técnico formal. Texto: En primer lugar, examine las materias primas: compruebe el contenido de humedad, el estado de dispersión de los polvos, la compatibilidad entre el portador y los aditivos y elimine los posibles peligros en la fuente.
Dominio: fabricación de equipos para extrusión y compuestos plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {marcadores} y corchetes. Registro técnico formal. Texto: Revisar el proceso: priorice la verificación de la temperatura (cubierta+matriz), la velocidad del tornillo y el tiempo de mezcla, que son los parámetros principales que afectan a la plasticización y la dispersión.
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Equipo de visión trasera: verifique el desgaste de los tornillos/cilindros, la nitidez de la cuchilla y la estabilidad de la temperatura del agua de enfriamiento. Un fallo del equipo puede provocar fácilmente problemas en las partidas;
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Validación a pequeña escala: después de encontrar problemas, realice ajustes en la fórmula en pequeñas cantidades (como la adición de dispersantes y el ajuste de las temperaturas) antes de la producción en masa para evitar desperdicios.
The core contradiction in the production of PE masterbatch is “dispersion uniformity+plasticizing stability+forming regularity”, and most problems can be solved through “raw material drying, formula matching, and process parameter optimization”. The key lies in: ① controlling the moisture content of raw materials to be less than 0.05%; ② Adaptation of functional ingredients to dispersant ratio (powder: dispersant=5:1-10:1); ③ Match the extrusion temperature with the resin type to avoid under molding or over molding; ④ Synchronize cooling and cutting parameters to ensure a neat appearance.
For mass production, it is recommended to establish a “raw material process finished product” testing ledger to record the parameters and performance of each production, facilitating quick traceability and troubleshooting of repetitive issues.
Dominio: fabricación de equipos para la extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los paréntesis. Registro técnico formal. Texto: Aplicaciones
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: El masterbatch de polietileno es un material polimérico basado en polietileno, al que se han añadido diversos aditivos funcionales o rellenos. Tiene una amplia gama de aplicaciones en el campo del procesamiento de plásticos. A continuación se presentan algunos de los principales aspectos de aplicación:
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: BOPP
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Película agrícola: una película de polietileno con aditivos antienvejecimiento, antinube, aislante y otros materiales funcionales, que se puede utilizar para cubrir invernaderos, cultivar cultivos, etc., en la producción agrícola. El masterbatch antienvejecimiento mejora la resistencia al clima de la película y prolonga su vida útil; el masterbatch antinube reduce la formación de gotas de agua en la superficie de la película, mejora la transmitancia de luz y el efecto aislante, y es beneficioso para el crecimiento de los cultivos.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: Película de embalaje: La adición de una masterbatch suave a la película de embalaje de polietileno puede reducir el coeficiente de fricción de la superficie de la película, lo que facilita su enrollado y uso; La adición de una masterbatch antistática puede evitar que se forme electricidad estática en la superficie de la película, evitar la adsorción de polvo e impurezas y mejorar la calidad del embalaje.
Dominio: fabricación de equipos para la extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Productos de tubería
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Tubo de suministro de agua: Los tubos de suministro de agua de polietileno se añaden con un masterbatch resistente al agrietamiento por factores ambientales, lo que mejora el rendimiento anticracking de los tubos y garantiza que no se rompan debido a factores ambientales durante el uso prolongado. Al mismo tiempo, la adición de masterbatch de color puede dar al tubo diferentes colores, lo que facilita su distinción e identificación.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Tubo de gas: Al producir tubos de gas de polietileno, es necesario agregar masterbatch retardante de llama y masterbatch resistente a los rayos UV. El masterbatch retardante de llama puede mejorar el rendimiento retardante de llama de los tubos y mejorar la seguridad; el masterbatch resistente a los rayos UV puede evitar que los tubos se vean afectados por el envejecimiento debido a la exposición prolongada a la radiación ultravioleta al aire libre, lo que prolonga su vida útil.
Dominio: fabricación de equipos para la extrusión y la composición de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Productos de moldeo por inyección
Contenedores de plástico: Añadir masterbatch de endurecimiento al plástico moldeado por inyección de polietileno puede mejorar su resistencia al impacto y reducir su propensión a romperse durante el uso. Añadir masterbatch de relleno puede reducir los costos de producción al mismo tiempo que mejora la rigidez y la dureza del contenedor.
Caja de rotación: Las cajas de rotación de polietileno suelen contener masterbatch resistente al desgaste para mejorar su resistencia al desgaste superficial, reducir el desgaste durante el uso frecuente y prolongar la vida útil de las cajas de rotación.
Productos de fibra
Fibra de polipropileno: Añadir masterbatch de polietileno en la producción de fibra de polipropileno puede mejorar el rendimiento de tinte, el rendimiento antistático y la suavidad de la fibra. Por ejemplo, el agregado de masterbatch de tinte hace que las fibras sean más fáciles de teñir, con colores brillantes y firmes; el agregado de masterbatch antistático elimina la electricidad estática generada por las fibras durante el procesamiento y el uso, mejorando la procesabilidad y la comodidad del usuario.
Tejido no tejido: El tejido no tejido de polietileno contiene masterbatch antiadherente, que impide que las fibras se peguen entre sí durante el proceso de producción, mejora la eficiencia de producción y la calidad del producto; el agregado de masterbatch hidrofílico hace que los tejidos no tejidos tengan una buena absorción de agua y transpirabilidad, adecuados para campos como productos de higiene y suministros médicos.




