

O masterbatch de polietileno é amplamente utilizado na produção de diversos produtos plásticos, como sacos plásticos, filmes plásticos, tubos plásticos, etc. Ao adicionar diferentes aditivos e preenchedores, podem ser produzidos produtos de polietileno com diferentes propriedades e usos. A produção de masterbatch de polietileno é um processo complexo e delicado que requer um rigoroso controle da qualidade da matéria-prima, seleção de equipamentos, parâmetros do processo e produção segura. Ao otimizar continuamente os processos de produção e as fórmulas, a qualidade e o desempenho do masterbatch podem ser melhorados para atender à demanda do mercado.
Característica
The core characteristics of PE masterbatch revolve around “efficient empowerment of PE product production”, which not only solves the pain point of directly adding additives, but also has core advantages such as adaptability, stability, and convenience. Specifically, it can be divided into the following 8 key features:
1. Uniformidade de dispersão forte (vantagem principal)
The functional components (color powder, filler, and additives) are pre dispersed in the masterbatch and form a stable system with the PE carrier resin. When used, they can be quickly and uniformly integrated into pure PE raw materials, avoiding problems such as “color spots, filler aggregation, and uneven functionality”, greatly improving the color consistency and performance stability of the product (such as no deviation in coloring of the masterbatch, and uniform anti-static effect of the anti-static masterbatch).
2. Uso conveniente e eficiente
A forma granular é fácil de medir e misturar, sem a necessidade de moagem ou tratamento de dispersão adicionais (em comparação com a adição direta de aditivos em pó de cor/fino), reduzindo o nível de operação;
Após a mistura com matérias-primas de PE, pode entrar diretamente em equipamentos de extrusão, injeção e outros sem ajustar o processo de produção, curtindo o processo de produção e melhorando a eficiência de produção.
3. Excelente controle de custos
Design concentrado de alta concentração (os ingredientes funcionais representam 20% a 60%), apenas 1% a 30% da massa total do produto precisa ser adicionado durante o uso (como 3% a 5% de coloração, 10% a 30% de preenchimento), reduzindo o desperdício de ingredientes funcionais;
Evita custos de limpeza causados pela contaminação de aditivos espalhados nas máquinas e pela aderência às paredes internas, ao mesmo tempo em que reduz as perdas decorrentes de aditivos excessivos, resultando em custos de produção a longo prazo mais baixos.
4. Performance estável e confiável
A fórmula é precisa e controlável, o conteúdo de componentes funcionais e o efeito de dispersão do mesmo lote de masterbatch são consistentes, garantindo que o desempenho dos produtos de PE produzidos em lote não flutue (como o conteúdo de antioxidante do masterbatch anti-envelhecimento é estável e o tempo de vida útil dos produtos é uniforme);
Os componentes funcionais estão embalados em um veículo para reduzir o contato com ar e umidade, reduzindo o risco de oxidação e falha e retardando a degradação do desempenho durante o armazenamento e o uso.
5. Compatibilidade e adaptabilidade amplas
A resina portadora é totalmente compatível com matérias-primas de PE (correspondente correspondência de LDPE/HDPE/LLDPE portadora), sem afetar as propriedades originais, como a formabilidade e a resistência dos produtos de PE;
Pode adaptar-se a várias técnicas de processamento de PE, como extrusão, moldagem por injeção, moldagem por sopro e formação de filmes, sem a necessidade de ajustes específicos dos tipos de masterbatch, e possui uma grande versatilidade.
6. Personalização flexível de funções
According to the needs of PE products, functional ingredients and proportions can be accurately allocated to achieve “one master batch with one function” or “multi-function composite” (as with coloring+antistatic+anti-aging composite master batch), covering the whole scene needs of coloring, filling, modification, function strengthening, etc., and suitable for packaging, building materials, agriculture, household appliances and other fields.

7. Amigável ao meio ambiente
A estrutura granular é livre de poeira e inodora, e não vai poluir o ambiente da oficina durante o uso, nem desgastar a hélice do extrusor e a cabeça do matriz (em comparação com aditivos em pó finos);
A densidade é semelhante à das matérias-primas de PE, o que dificulta a separação das camadas durante a mistura, garantindo estabilidade no processo de moldagem subsequente;
Armazenamento e transporte convenientes, sem necessidade de proteção especial, pode ser armazenado por um longo período a temperatura ambiente e não é fácil de grudar ou deteriorar.
8. Maior amabilidade ambiental
Os ingredientes funcionais são concentrados e embalados para reduzir a volatilização e dispersão dos aditivos durante o processo de produção, o que reduz a poluição ambiental.
O masterbatch de enchimento parcial pode utilizar enchimentos ecologicamente corretos, como carbonato de cálcio e pó de madeira, ou portadores de PE biodegradáveis, o que está em linha com a tendência da produção verde;
Reduza a taxa de desperdício de produtos causada pelo uso excessivo de aditivos, melhore a utilização de matérias-primas e, indiretamente, reduza a pressão ambiental.
Tipos
The core types of PE masterbatch are divided according to “functional use”, and different types correspond to specific requirements of PE products (coloring, cost reduction, functional strengthening, performance modification, etc.). Some can achieve “multifunctional composite”. The following are the mainstream classifications and key details in the industry:
I. Tipos básicos do núcleo (divididos por funções do núcleo)
1. Masterbatch de cor (o mais utilizado, representando mais de 60% do mercado de masterbatch de PE)
Função principal: Colorear com precisão os produtos de PE para garantir uma cor uniforme e consistente
Componentes principais: pó de cor de alta concentração (carbono negro, dióxido de titânio, pigmentos orgânicos/inorgânicos) + portador de PE + dispersante
Segmentação comum:
Masterbatch preto (com um teor de fuligem de carbono de 20% a 50%, utilizado para tubos, filmes e peças moldadas por injeção);
Masterbatch branco (com um teor de dióxido de titânio de 40% a 60%, utilizado para filmes de embalagem e carcaças de aparelhos domésticos);
Masterbatch colorido (pigmentos orgânicos, como vermelho/azul/amarelo, utilizados em brinquedos, embalagens de alimentos e artigos decorativos).
Aplicações típicas: sacos de compras de PE, tubos, garrafas moldadas por sopro, cestas de injeção, embalagens de filme.
2. Preenchimento de masterbatch (redução de custos + modificação básica)
Função principal: Reduzir o custo da matéria-prima dos produtos de PE, ao mesmo tempo que melhora a rigidez, a resistência ao calor (ou a leveza)
Componentes principais: enchimento em alta proporção (50% -80%) + veículo de PE + dispersante / agente de ligação
Segmentação comum:
Masterbatch preenchido com carbonato de cálcio (o mais econômico, utilizado para sacos de lixo, cintas de embalagem e paredes internas de tubos);
Masterbatch preenchido com pó de talco (para aumentar a rigidez, utilizado para bases de aparelhos domésticos e cascas moldadas por injeção);
Masterbatch de enchimento em pó de madeira/pó de bambu (amigável ao ambiente e biodegradável, utilizado para placas de paletes externas e peças decorativas);
Masterbatch preenchido com pó de mica (para melhorar a resistência ao calor, utilizado para acessórios de ambiente de alta temperatura).
Aplicações típicas: sacos de lixo de PE, fitas de embalagem, tubos de baixa pressão, painéis de moldagem por injeção.
3. Masterbatch funcional (reforço alvo de propriedades específicas)
Core feature: Single function focus, solving the “weakness problem” of PE products.
| Tipo | Funções principais | Componentes-chave | Cenários de aplicação típicos |
| Masterbatch anti-envelhecimento | Estenda a vida útil dos produtos de PE para exteriores (UV/antioxidante) | Antioxidante (1010/168) + estabilizador de luz (UV531) | Filme PE, tubo para exterior, filme para estufa |
| Masterbatch antistático | Elimine a eletricidade estática e previna a adsorção de poeira | Agente anti-estático catiônico/ainda não iônico | Filme de embalagem de componentes eletrônicos, bandeja de PE, filme de embalagem de alimentos |
| Masterbatch retardante de chamas | Dotar de propriedades retardadoras de chama (conforme a classificação de retardamento de chama) | Retardante de chama baseado em bromo/free de halogênio (hidróxido de magnésio/alumínio) | Construção de tubos de PE, enclosures elétricos, filmes de embalagem retardadores de chama |
| Masterbatch de boca aberta | Prevenir a adesão do filme de PE e facilitar a abertura | Dióxido de silício, pó de talco, ácido estearico amida | Sacos de compras de PE, filmes de embalagem, filmes de estufa |
| Masterbatch liso | Melhorar a suavidade da superfície do produto e reduzir a fricção | Ácido oleico amida, ácido erucico amida | Filme de PE, superfície de peças moldadas por injeção, parede interna de tubos |
| Masterbatch antimicrobiano | Inibir o crescimento bacteriano (em ambientes alimentares e médicos) | Íon de prata, agente antibacteriano de óxido de zinco | Recipientes de PE em contacto com alimentos, embalagens médicas, produtos para bebés |
| Masterbatch anti-condensação | Evite a formação de neblina na parede interna do filme PE (transparente) | Ésteres de glicerol de ácidos graxos, polietilénglicol | Filme de embalagem fresco, filme de estufa, filme de conservação de alimentos |
4. Masterbatch modificado (melhoria do desempenho do substrato de PE)
Recursos principais: otimizar as propriedades mecânicas do PE (resistência, tenacidade, resistência ao desgaste, etc.) e ampliar suas aplicações técnicas.
| Tipo | Funções principais | Componentes-chave | Cenários de aplicação típicos |
| masterbatch de endurecimento | Melhorar a resistência ao impacto a baixas temperaturas (anti fratura por fragilidade) | POE, EVA, agente de endurecimento elástico | Tubos de PE, acessórios para ambientes de baixa temperatura e películas para uso no inverno |
| Masterbatch melhorado | Aumentar a resistência à tração e a rigidez | Fibra de vidro, fibra de carbono, fibra de basalto | Acessórios de engenharia em PE, carcaças mecânicas, tubos de alta resistência |
| Masterbatch resistente ao desgaste | Reduza o coeficiente de frição superficial e a resistência ao desgaste | Grafite, PTFE (polietileno de flúor) MOS2 | Engrenagem de PE, deslizador, interface de tubo, acessórios resistentes ao desgaste |
| Masterbatch resistente ao calor | Aumente a temperatura resistente ao calor do PE (+10-30 ℃) | Agente nucleante, enchimento resistente a altas temperaturas (talco em pó/fibra de vidro) | Tubos de água quente, embalagens para ambientes de alta temperatura, componentes resistentes ao calor para aparelhos domésticos |
| Masterbatch compatível | Melhorar a compatibilidade entre o PE e outros materiais | PP-g-MAH, compatibilizador de PE-g-MAH | Produtos de mistura de PE/PA, sistema composto de PE e enchimento |
II. Tipo especial (função scenariada/composta)
1. Masterbatch funcional composto (integração multifuncional)
Características principais: integra várias funções (como coloração + antistático, anti-envelhecimento + abertura, enchimento + endurecimento), reduz o número de tipos de adição de masterbatch e simplifica o processo de produção.
Example: PE film uses “coloring+antistatic+anti-aging” composite master batch, and pipes use “filling+anti-aging+wear-resistant” composite master batch.
2. Masterbatch de PE biodegradável
Função principal: conferir aos produtos de PE biodegradabilidade (em conformidade com as políticas ambientais), utilizando PE biodegradável como veículo (como uma mistura de PLA/PE) e adicionando promotores de degradação.
Aplicação: sacos de compras de PE descartáveis, filme agrícola, embalagens alimentares (devem cumprir os padrões de biodegradabilidade).
3. Masterbatch especial personalizado
Desenvolva para requisitos de cenários específicos, como:
Masterbatch condutor de calor (incluindo nitreto de alumínio e óxido de alumínio, utilizado em acessórios de dissipação de calor eletrónicos);
Masterbatch condutor (que contém negro de carbono e fibras condutoras, utilizado para embalagens antistáticas e tubos condutores);
Masterbatch resistente às intempéries e aos raios UV (alto teor de estabilizador de luz, utilizado em produtos de PE para uso prolongado ao ar livre).
III. Resumo da lógica de classificação
Select according to “priority of demand”: Masterbatch de cor for coloring → Fill masterbatch for cost reduction → Functional masterbatch for addressing performance shortcomings → Modified masterbatch for improving mechanical properties;
Adapt according to the “processing technology”: commonly used opening/smooth/antifogging masterbatch for film molding, commonly used toughening/strengthening/wear-resisting masterbatch for injection molded parts, and anti-aging masterbatch must be selected for outdoor products;
Match by “PE type”: LDPE/HDPE/LLDPE carrier masterbatch needs to correspond to the PE raw material used in the product to ensure compatibility (such as HDPE carrier masterbatch for HDPE pipes).
Relação de fórmula
The PE masterbatch formula follows a ternary structure of “carrier+functional components+additives”, and the proportions of each component vary significantly depending on the type of masterbatch.
I. Quadro de proporções da composição básica
| Tipo | Intervalo típico de proporções | Posicionamento funcional | Base de seleção |
| Resina de transporte | 10%-60% | Transporta componentes funcionais e proporciona fluidez de processamento | Compatibilidade com o tipo de PE do produto (LDPE/HDPE/LLDPE) |
| Pó funcional | 20%-80% | Implementar funções principais (coloração, enchimento, retardamento de chamas, etc.) | Selecione em função da função desejada (pigmento, preenchimento, agente funcional) |
| Dispersantee | 2%-20% | Garanta a dispersão uniforme de pós funcionais | A dosagem de cera de PE, sal de ácido esteárico, etc., está relacionada com a área específica da superfície do pó. |
| Ajuda à processamento | 1%-5% | Melhore o desempenho de processamento e a estabilidade | Antioxidantes, lubrificantes, agentes de acoplamento, etc. |
II. Explicação detalhada da proporção da fórmula de masterbatch de PE convencional
1. Série de masterbatch de cores
Masterbatch branco (tipo universal)
Dióxido de titânio: 40% -60% (alta brancura do tipo rutilo, baixo custo do tipo anatase)
Resina transportadora: 15% -25% (mistura de LLDPE/LDPE para melhorar a dispersibilidade)
Dispersantee: 10% -15% (sistema composto de cera de PE + ácido esteárico)
Lubrificante: 2% -5% (estearato de zinco/calcio, melhora a fluidez)
Outros: Antioxidante 0,5% -1% (complexo 1010/168)
Fórmula de exemplo: TiO ₂ 62,7%, LDPE 18,4%, LLDPE 4,6%, cera de PE, amida de ácido oleico 2,3%
masterbatch preto
Carbono negro: 20% -50% (carbono negro de alta pigmentação 20% -30%, carboneto de cálcio comum 30% -50%)
Resina transportadora: 20% -40% (principalmente HDPE, que fornece resistência ao calor)
Dispersantee: 8% -15% (sistema composto de cera de PE + estearato de sódio)
Outros: Antioxidantes 0,5% -1%, aditivos de proteção UV 1% -3% (para uso exterior)
Fórmula de exemplo: 40% de carbono negro, 50% de resina HDPE, 8% de dispersante, 2% de antioxidante
2. Série de masterbatch de enchimento
Masterbatch preenchido com carbonato de cálcio
Carbonato de cálcio: 50% -85% (1250-2000 mesh, quanto menor o tamanho das partículas, melhor a dispersibilidade)
Resina transportadora: 10% -30% (LLDPE/LDPE como componente principal, aumentando a compatibilidade)
Agente de ligação: 1% -3% (éster de titânio/alumínio, para aumentar a adesão entre o preenchimento e a resina)
Dispersantee: 3% -10% (cera de PE, reduzindo a viscosidade do fundido)
Lubrificante: 1% -3% (ácido esteárico, melhora a suavidade da extrusão)
Exemplo de fórmula: 70% de carbonato de cálcio LDPE 20%, agente de ligação 1%, dispersante 8%, lubrificante 1%
Masterbatch preenchido com pó de talco
Pó de talco: 40% -60% (acima de 3000 mesh, melhora a rigidez do produto)
Resina transportadora: 15% -30% (principalmente HDPE, aumentando a resistência ao calor)
Agente de ligação: 1% -2% (baseado em silano, melhora a ligação interfacial)
Dispersantee: 3% -8% (composto de cera de PE e óleo branco)
Outros: Antioxidante 0,5% -1%
3. Série de masterbatch funcionais
Masterbatch anti-envelhecimento
Antioxidante: 0,5% -3% (antioxidante principal 1010 0,3% -1,5% + antioxidante auxiliar 168 0,2% -1%)
Estabilizador de luz: 1% -5% (UV-531/UV-327, etc., produtos para exteriores 3% -5%)
Resina transportadora: 40% -60% (LDPE/LLDPE, garantindo compatibilidade)
Dispersantee: 3% -8% (cera de PE + estearato de zinco)
Outros: preenchimentos (como carbonato de cálcio) 10% -20% (para reduzir custos e melhorar a estabilidade)
Exemplo de fórmula: 50% de resina de PE, 1,5% de antioxidante, 3% de estabilizador de luz, 5% de dispersante, 40,5% de enchimento
Masterbatch retardante de chamas (tipo sem halogênio)
Hidróxido de magnésio/alumínio: 40% -60% (fornecendo um núcleo retardador de chamas)
Resina portadora: 20% -40% (mistura de HDPE/LDPE)
Sinergista retardante de chamas: 5% -10% (borato de zinco/melamina)
Dispersantee: 3% -8% (cera de PE)
Lubrificante: 1% -3% (estearato de cálcio)
Outros: Antioxidante 0,5% -1%
Exemplo de fórmula: Hidróxido de magnésio 50%, resina de PE 30%, sinergista 8%, dispersante 6%, lubrificante 4%, antioxidante 2%
Masterbatch de boca aberta
Agente de abertura: 10% -20% (sílica, talco, areia de diatomeas, para evitar a adesão da película)
Resina transportadora: 40% -50% (LLDPE como componente principal, proporcionando flexibilidade)
Dispersantee: 8% -15% (composição de cera de PE + ácido esteárico)
Agente de tratamento de superfície: 5% -10% (amida de ácido esteárico)
Aditivos de processamento: 1% -3%
Exemplo de fórmula: LLDPE 45,5%, fosfato dicálcico 40%, dispersante 10%, agente de tratamento de superfície 7%, aditivo de processamento 0,5%
4. Série de masterbatch modificada
masterbatch de endurecimento
Elasticidade: 30% -50% (POE/EVA/SBS, melhora a resistência ao impacto)
Resina portadora: 30% -50% (HDPE/LLDPE, garantindo compatibilidade)
Agente de compatibilidade: 3% -10% (PE-g-MAH/PP-g-MAH, melhora a ligação interfacial)
Dispersantee: 2% -5% (cera de PE)
Outros: Antioxidante 0,5% -1%
Exemplo de fórmula: resina de HDPE 80-92%, compatibilizador 1,2-2,8%, dispersante 0,2-0,45%, pó de fosfato de cálcio ultrafino 7,75-17,5%
III. Princípios de design da fórmula de masterbatch de PE
1. Seleção e proporção da resina portadora
Princípio de correspondência: o tipo de PE do suporte deve ser coerente com o tipo de PE do produto (produtos LDPE devem escolher o suporte LDPE, produtos HDPE devem escolher o suporte HDPE)
Base de conteúdo:
Masterbatch funcional de alta concentração (como corantes): portador 20% -40%
Masterbatch de enchimento: portador 10% -30% (quanto maior o conteúdo de enchimento, menor é a proporção do portador)
Masterbatch funcional: portador 40% -60% (garantindo a dispersão uniforme dos agentes funcionais)
2. Controle da proporção do pó funcional
Masterbatch de coloração: concentração de pigmento de 20% -60% (cor 10% -30%, preto e branco 20% -60%), uma concentração muito alta é propensa a dispersão desigual
Masterbatch de enchimento: enchimento 50% -80% (selecionado com base no equilíbrio entre custo e desempenho)
Masterbatch funcional: agente funcional 5% -30% (uma concentração muito alta afeta o desempenho do processamento, uma concentração muito baixa tem pouco efeito)
3. Pontos-chave da proporção de aditivos
Dispersantee: geralmente 10% -20% do pó funcional, garantindo uma encapsulação e dispersão suficientes
Agente de ligação: 1% -3% do enchimento para melhorar a ligação entre a interface do enchimento e a resina
Antioxidante: 0,5% -2%, prolonga a vida útil de armazenamento e utilização
Lubrificante: 1% -5%, melhora a fluidez do processamento e evita a fratura do material fundido
IV. Proporção recomendada de masterbatch de PE adicionado aos produtos
| Tipo | Quantidade recomendada para adicionar | Tipos de produtos aplicáveis | Observações |
| Masterbatch de cor | 2%-5% | Filmes finos, peças moldadas por injeção e tubos | Cor escura 2% -3%, cor clara 3% -8% |
| Masterbatch | 8%-30% | Sacos de lixo, tubos, placas de moldagem por injeção | Filme de sopro 8% -10%, moldagem por injeção 10% -30% |
| Masterbatch anti-envelhecimento | 1%-3% | Filme para exterior, tubos, filme agrícola | Uso ao ar livre a longo prazo: 3%, geralmente 1% a 2% |
| Masterbatch retardante de chamas | 10%-30% | Construção de tubos e enclosures elétricos | O tipo não halogenado requer 15% a 30%, enquanto o tipo brominado requer 5% a 12%. |
| Abertura/Masterbatch suave | 0.3%-2% | Filme de embalagem, filme de estufa | Abertura 0,5% -2%, suave 0,3% -1% |
V. Lógica central do projeto de proporção de fórmula
Princípio da prioridade funcional: determinar os principais componentes do pó funcional e sua concentração mínima eficaz, com base na função alvo
Por exemplo, a concentração de masterbatch branco TiO ₂ deve ser ≥ 40% para garantir a cobertura
Estratégia de correspondência de transportadores:
Produtos de baixa densidade (como filmes): deve ser dada prioridade aos suportes de LDPE/LLDPE (que representam 40% a 60%)
Produtos de alta resistência (como tubos): o portador de HDPE é preferido (representando 30% a 50%)
Requisitos especiais de desempenho: pode utilizar portadores mistos (como LDPE + HDPE, LLDPE + EVA, etc.)
Mecanismo de segurança descentralizado:
Quanto maior for o teor de pó funcional, maior deve ser a proporção de dispersante (até 20% do pó).
Pó ultrafino (≥ 2000 mesh) requer um aumento na quantidade de agente de acoplamento e dispersante (+1% a 3%)
Considerações sobre o equilíbrio de desempenho:
Masterbatch de enchimento: Para cada aumento de 10% no enchimento, o portador deve aumentar em 2% a 5% para manter o desempenho do processamento
Masterbatch funcional: Para cada aumento de 5% do agente funcional, é necessário ajustar o dispersante +1% -2% e o lubrificante +0,5% -1%.
The proportion design of PE masterbatch formula is a comprehensive balancing art of “functional requirements+processing performance+cost control”. Mastering the basic ratio range of various types of masterbatch (carrier 10% -60%, functional powder 20% -80%, dispersant 2% -20%, auxiliary agent 1% -5%), and fine-tuning according to specific application scenarios, can design PE masterbatch products with stable performance.
The formula adjustment should follow the principle of “small amount multiple times”, with each change not exceeding 5%, and undergo sufficient testing and verification to ensure that the dispersibility, stability, and final product performance meet the standards.
Extrusor de masterbatch de polietileno
Kerke’s masterbatch extruder can be used to produce polyethylene masterbatch. Our masterbatch extruder has multiple models to choose from, which can meet different production requirements.
-

Laboratory Twin Screw Extruder
When will you need a lab twin screw extruder? If you want to make trials and tests of…
-

Twin Screw Extruder
Our Parallel Co-rotating twin screw extruder is designed for compounding and masterbatch making with an output capacity from…
-

Triple (3 screws) Extruder
3 Screws extruder is a new technology that has many advantages. The triple screw extruder is mainly used…
-

Double-Stage Extrusion System
Mother-baby extrusion system is designed for special materials which can not process on one stage extruder, the first…
-

Banbury Kneader Compounding Line
Our kneader + extruder is designed for making special applications with an output capacity from 30kg/h to 1000kg/h.…
-

Cutting System / Pelletizing System
Different material needs different cutting system, Kerke provides all kinds of cutting system, here is the explanation of…
Processo de produção
Preparação da matéria-prima
Resina básica: geralmente é selecionada a resina de polietileno, como o polietileno de baixa densidade (LDPE), o polietileno de baixa densidade linear (LLDPE) ou o polietileno de alta densidade (HDPE), etc. A variedade e a classificação adequadas são selecionadas de acordo com os requisitos de desempenho do produto.
Aditivos: Diversos aditivos são adicionados de acordo com os requisitos funcionais do masterbatch, como pigmentos ou corantes que precisam ser adicionados ao masterbatch de cor; O masterbatch de enchimento requer a adição de enchimentos, como carbonato de cálcio e pó de talco; O masterbatch funcional é adicionado com antioxidantes, estabilizadores de luz, retardadores de chama, etc.
Mistura dos ingredientes
Medida: Medir com precisão a quantidade de várias matérias-primas e aditivos de acordo com as especificações da fórmula. Equipamentos de medição precisos, como balanças eletrônicas, são geralmente utilizados para garantir a precisão dos ingredientes.
Mistura prévia: Adicione as matérias-primas e aditivos medidos a um misturador de alta velocidade para a mistura prévia. Por meio de uma agitação a alta velocidade, os diversos componentes são inicialmente dispersos de forma uniforme. O tempo geral de mistura é de 5 a 15 minutos, dependendo das características do material e do efeito de mistura.
Granulação por extrusão
Extrusão por fusão: Adicione os materiais pré-misturados a um extrusor de dois parafusos. O extrusor aquece gradualmente o material no interior do tambor até a temperatura de fusão do polietileno, através do aquecimento e da rotação do parafuso, geralmente entre 160 e 230 ℃. No estado fundido, o material é submetido aos efeitos de cisalhamento e transporte do parafuso, misturando-se uniformemente.
Filtragem: Para remover impurezas e partículas não dispersas do material, geralmente são instalados dispositivos de filtragem, como filtros ou filtros de fusão, durante o processo de extrusão. A precisão da filtração depende das exigências do produto e geralmente varia entre 20 e 100 mesh.
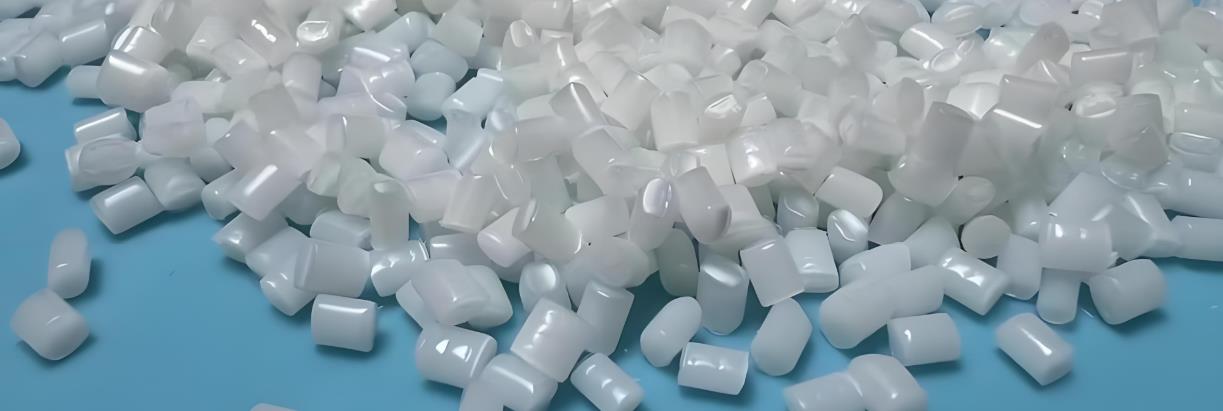
Granulação: O material fundido filtrado é extrudado da matriz do extrusor para formar faixas ou filamentos contínuos. Em seguida, é cortado em grânulos de uma determinada dimensão por um granulator. Os métodos de granulação comuns incluem granulação refrigerada por ar, granulação refrigerada por água e granulação submersa. A corte de pellets refrigerada por ar é adequada para ocasiões com altos requisitos de aparência das partículas; A refrigeração por água tem uma alta eficiência de corte, mas pode haver umidade residual na superfície das partículas; A corte de partículas submersas tem as vantagens de uma forma de partícula regular e tamanho uniforme, mas o custo do equipamento é relativamente alto.
Embalagem e armazenamento
Cooling screening: The polyethylene masterbatch particles after granulation need to be cooled to around room temperature. Then, the particles are sieved through equipment such as vibrating screens to remove particles that are too large or too small, ensuring the uniformity of the product’s particle size.
Embalagem: As partículas de masterbatch filtradas são embaladas de acordo com uma especificação de peso determinada, geralmente utilizando sacos tecidos de plástico ou sacos de papel para evitar que o produto fique molhado ou contaminado. Os produtos embalados são armazenados em um armazém seco e ventilado, aguardando a venda na fábrica.
No processo de produção, é necessário controlar estritamente os parâmetros do processo de cada etapa, como temperatura, pressão, velocidade do parafuso, velocidade de alimentação, etc., para garantir a estabilidade e consistência da qualidade do produto. Ao mesmo tempo, é necessário reforçar a inspeção de qualidade das matérias-primas e dos produtos, incluindo a inspeção da aparência, tamanho das partículas, taxa de fluxo de fusão, densidade, conteúdo de aditivos e outros indicadores, a fim de detectar e resolver problemas em tempo hábil.
Requisitos para os equipamentos de produção
Os equipamentos de produção para masterbatch de polietileno devem atender aos requisitos de medição de alta precisão, mistura uniforme, plastificação suficiente, filtração precisa e granulação estável. A seguir, apresentamos instruções específicas:
1. Equipamento para ingredientes
Escala eletrônica de alta precisão: é necessário medir com precisão várias matérias-primas e aditivos, com uma precisão geralmente superior a ± 0,1%, para garantir a precisão da fórmula.
Misturador de alta velocidade: Possui um bom efeito de mistura e consegue misturar uniformemente os materiais em um curto espaço de tempo. A velocidade do misturador pode ser ajustada, geralmente entre 500 e 2000 rotações por minuto, e possui funções de aquecimento e resfriamento para atender às necessidades de mistura de diferentes materiais.
2. Equipamento de extrusão
Extrusora de dois parafusos: A relação de aspecto geralmente está entre 25 e 40 para garantir o tempo de permanência suficiente e o efeito de plastificação e mistura do material no tambor. O projeto estrutural do parafuso deve ser razoável, com fortes capacidades de transporte e mistura por cisalhamento, e capaz de se adaptar a materiais de diferentes viscosidades. O sistema de aquecimento da extrusora deve ser preciso e controlável, com precisão de controle da temperatura dentro de ± 2 ℃, para garantir que o material seja derretido e extrudado à temperatura adequada.
Extrusor de um parafuso: Para a produção de masterbatch de polietileno com requisitos de cisalhamento baixos e alta produção, também são utilizados extrusores de um parafuso. O diâmetro do seu parafuso geralmente está entre 45 e 150 milímetros, e a relação de aspecto está entre 20 e 30. As vantagens do extrusor de um parafuso são a estrutura simples e o baixo custo, mas o efeito de mistura é ligeiramente pior do que o do extrusor de dois parafusos. Geralmente, é necessário otimizar a estrutura do parafuso e o projeto da cabeça para melhorar a uniformidade da mistura dos materiais.
3. Equipamento de filtragem
Filtro de fusão: instalado perto da cabeça do extrusor, utilizado para filtrar impurezas e partículas não dissolvidas no material fundido. A precisão de filtração pode ser selecionada entre 20 e 100 malhas, de acordo com as exigências do produto, geralmente utilizando um filtro de lavagem automática que pode limpar e substituir a tela do filtro sem interromper a produção, garantindo a continuidade da produção.
4. Equipamento de granulação
Granulador refrigerado a ar: adequado para a produção de masterbatch de polietileno com altos requisitos de aparência das partículas. O material da ferramenta de corte deve ser resistente ao desgaste e a velocidade de corte pode ser ajustada, geralmente entre 100 e 500 rotações por minuto, para garantir que a forma das partículas seja regular e o tamanho uniforme. O sistema de refrigeração a ar deve ser capaz de refrigerar as partículas efetivamente até a temperatura ambiente e evitar a adesão das partículas.
Cortador de pellets refrigerado a água: possui alta eficiência de produção e os pellets são refrigerados na água com uma velocidade de resfriamento rápida. No entanto, são necessários equipamentos de desidratação, como desidratadores centrifugos ou secadores fluidizados vibratórios, para remover a umidade da superfície das partículas.
Granulador submerso: É um equipamento de granulação relativamente avançado que corta e resfria as partículas debaixo d'água, apresentando as vantagens de uma forma regular das partículas, alta precisão dimensional e ausência de poeira. No entanto, o custo do equipamento é relativamente alto e existem também requisitos rigorosos de operação e manutenção.
5. Equipamentos de embalagem
Máquina de embalagem automática: capaz de medir e embalar automaticamente de acordo com o peso definido, com uma velocidade de embalagem geralmente de 5 a 10 sacos por minuto e uma precisão de embalagem de ± 0,5%. A máquina de embalagem pode ser equipada com diferentes formas de embalagem, como selagem de três lados, selagem de quatro lados, etc., para atender às necessidades de diferentes clientes.
Máquina de empilhamento: Para empresas de produção em grande escala, podem ser utilizadas máquinas de paletização para empilhar automaticamente os produtos embalados, melhorando a eficiência da produção e a padronização da gestão do armazém. A velocidade de empilhamento e a capacidade de carga da paletizadora devem ser selecionadas de acordo com a escala de produção e o peso do embalamento do produto.
6. Equipamentos auxiliares
Sistema de alimentação: incluindo máquinas de alimentação automática, tambores, etc., que podem transportar automaticamente matérias-primas e aditivos para os equipamentos de mistura e extrusores, o que permite a produção automatizada e reduz os erros de operação manual. A capacidade de transporte do sistema de alimentação deve corresponder à saída do equipamento de produção.
Sistema de refrigeração: fornece água de refrigeração circulante para extrusoras, granuladores e outros equipamentos, para garantir que estes funcionem a uma temperatura normal. A capacidade de refrigeração do sistema de refrigeração deve ser calculada e selecionada com base na geração de calor do equipamento, geralmente utilizando um chiller ou torre de refrigeração como fonte de refrigeração.
Sistema de controle elétrico: Controle e monitoramento centralizados de todo o equipamento de produção, permitindo a configuração, ajuste e exibição de parâmetros do processo, bem como as funções de início e parada do equipamento, alarme de falhas, etc. O sistema de controle elétrico exige alta estabilidade e confiabilidade e pode adaptar-se a ambientes de produção industriais.
Problemas na produção
The core process of PE masterbatch production is “raw material pretreatment → mixing → melt extrusion → granulation → cooling and drying → screening and packaging”. Each link is prone to problems due to differences in raw material characteristics, process parameters, and equipment status. The following is a classification and sorting of production processes, combined with causes and practical solutions, covering the three core issues of appearance, performance, and processing stability.
I. Materiais primários e processo de mistura: perigos ocultos na fonte (que afetam diretamente o moldagem e o desempenho subsequentes)
1. Agregação de pó funcional (agregação de pó de cor/preenchimento)
Performance: aparecem em massa visíveis grumos pretos/albros e manchas coloridas, e os produtos subsequentes apresentam uma coloração desigual e uma dispersão de enchimento deficiente;
Causa: ① Absorção de umidade do pó (conteúdo de umidade)>O uso de 0,1% de polímero (por exemplo, polietileno) leva à formação de ligações hidrogénicas e à aglomeração entre as partículas; ② Tamanho da malha do pó muito elevado (>3000 mesh) sem tratamento de superfície; ③ Dosagem insuficiente de dispersante (menos de 10% da massa do pó); ④ Não disperso previamente durante a mistura;
Solução: ① Pré-secagem do pó (secagem a 100-120 ℃ durante 2-4 horas, reduzindo o teor de umidade para abaixo de 0,05%); ② Adicionar 1% -3% de agente de acoplamento (titanato/silano) ao pó para modificação da superfície; ③ A dosagem do dispersante é aumentada para 15% -20% do pó (pó ultrafino pode ser aumentado para 25%); ④ Primeiro, misture o pó com dispersantes e lubrificantes por 10-15 minutos e, em seguida, adicione a resina de transporte.
2. Pobre compatibilidade das matérias-primas
Performance: fratura por fusão durante a extrusão, rachaduras frágeis do masterbatch ou delaminação durante a posterior mistura com produtos de PE;
Causa: ① Desacordo entre a resina portadora e os componentes funcionais (por exemplo, resina portadora de HDPE combinada com dispersante especial de LDPE); ② Conflitos entre aditivos (por exemplo, reações entre certos agentes antistáticos e retardadores de chama); ③ O enchimento não contém um agente de acoplamento e tem uma ligação de interface fraca com a resina de PE.
Solução: ① A resina transportadora deve corresponder ao tipo de PE do produto alvo (correspondente a LDPE/HDPE/LLDPE); ② Testes em pequenas quantidades para verificar a compatibilidade dos aditivos (por exemplo, misturar agentes antistáticos e retardadores de chama em proporções adequadas, observando se há aglomeração ou alteração da cor); ③ Agentes de ligação (óxido de titânio para carbonato de cálcio e silano para pó de talco) devem ser adicionados para preencher o masterbatch, aumentando a força de ligação interfacial.
3. Mistura desigual
Performance: flutuações de cor e desempenho entre lotes de masterbatch (por exemplo, algumas cores de masterbatch são escuras e outras são claras), densidade inconsistente do masterbatch preenchido;
Causa: ① Tempo de mistura insuficiente (menos de 15 minutos); ② Erro na sequência de mistura (adicionar primeiro a resina e depois o pó, resultando em uma cobertura irregular do pó); ③ A velocidade do misturador é muito baixa (abaixo de 500 r/min) e a força de cisalhamento é insuficiente;
Solução: ① Otimize a sequência de mistura: primeiro adicione o dispersante + lubrificante → adicione o pó funcional (dispersar por 10 minutos) → carregue a resina (misture por 15-20 minutos); ② Ajuste a velocidade do agitador para 600-800 r/min para garantir a dispersão por cisalhamento; ③ Após a mistura, é necessário realizar amostragem e testes até que a cor/densidade sejam uniformes antes de entrar no processo de extrusão.
II. Processo de extrusão por fusão: questões de moldagem do núcleo (que afetam a aparência e as propriedades intrínsecas do masterbatch)
1. Insufficiente plasticização (abaixo da plasticização)
Performance: A superfície do masterbatch é áspera e tem uma sensação granulada, e podem ser observadas pequenas partículas de resina que não derreteram na seção transversal. É fácil bloquear a cabeça do molde durante o processamento subsequente;
Causa: ① A temperatura do extrusor está definida muito baixa (5-10 ℃ inferior ao ponto de fusão do PE, como o LDPE não atingindo 120 ℃); ② A relação comprimento x diâmetro do parafuso é muito pequena<28), e o movimento de plastificação é insuficiente; ③ A velocidade da roda é muito lenta (abaixo de 100 r/min), o que resulta em uma geração insuficiente de calor durante a laminação; ④ O conteúdo de enchimento é muito alto (>70%) e a resina não pode ser completamente envolvida;
Solução: ① Aqueça de acordo com o tipo de resina (LDPE 120-140 ℃, HDPE 140-160 ℃, LLDPE 130-150 ℃), com a temperatura da cabeça do molde 5-10 ℃ mais alta do que o final do barril; ② Aumente a velocidade do parafuso para 120-180 r/min para aumentar a geração de calor de cisalhamento; ③ O teor de enchimento deve ser controlado abaixo de 70%, e se exceder o limite, a proporção da resina transportadora deve ser aumentada; ④ Se a relação de aspecto do equipamento é insuficiente, pode ser adicionado 0,5% a 1% de plastificante para ajudar na plastificação.
2. Degradação da resina (excesso de plasticização)
Prestação: a cor do masterbatch torna-se amarela/preta, com um odor forte (voláteis de molécula pequena), e as propriedades mecânicas diminuem (fácil de rachar);
Causa: ① Temperatura de extrusão excessiva (acima de 30 ℃ acima do ponto de fusão do PE); ② A velocidade do parafuso é muito rápida (>200 r/min), o que resulta em uma geração excessiva de calor durante a laminação; ③ Os depósitos de carbono no interior do tambor não foram limpos, o que resulta em poluição por decomposição a altas temperaturas; ④ Quantidade insuficiente de antioxidante<0.5%);
Solução: ① Reduza a temperatura em 5-10 ℃ e verifique se o sensor de temperatura está com defeito; ② Reduza a velocidade do parafuso para abaixo de 150 r/min para equilibrar a plasticização e a degradação; ③ Desligue e limpe o cilindro e o parafuso da máquina (lavar com cera de PE e material de limpeza); ④ Adicione um antioxidante (composto 1010/168, quantidade total 0,8% -1,5%).
3. Fracção de fusão (fundição instável)
Performance: A superfície da tira de material extrudido é irregular, ondulada e até mesmo fraturada, o que dificulta a corte das partículas de forma suave;
Motivo: ① A temperatura da cabeça do molde é muito baixa, o que resulta em uma baixa fluidez da fusão; ② A distância entre a boca do molde é muito pequena (<2mm), resultando em alta resistência na saída da fusão; ③ Flutuações na velocidade do parafuso e pressão da fusão instável; ④ Falta de dispersante/lubrificante, coeficiente de frição excessivo da fusão;
Solução: ① Aumente a temperatura da cabeça do molde em 5-10 ℃ para garantir um fluxo suave da massa fundida; ② ajuste a distância entre a boca do molde para 2-3 mm e ajuste o diâmetro da tira de material; ③ verifique o sistema de acionamento dos parafusos e elimine as flutuações de velocidade; ④ adicione 0,5% a 1% de lubrificante (como estearamida) para reduzir a fricção da massa fundida.
4. Obstrução da cabeça do molde
Prestação: A tira de material extrudido torna-se subitamente mais fina e quebra-se, e há uma acumulação de material queimado na boca da matriz;
Causa: ① Impurezas (lisas de metal, pó, coque) misturadas nas matérias-primas; ② O material carbonizado gerado pela degradação da resina aderiu à boca da forma; ③ O pó funcional não está completamente disperso, e partículas grandes bloqueiam os orifícios da forma;
Solução: ① Triagem da matéria-prima (filtrada com um peneiramento de 40 malhas) para remover impurezas; ② Limpar regularmente a cabeça do molde (parar e limpar a cada 2 a 4 horas, ou instalar um dispositivo automático de limpeza do molde); ③ Otimizar o processo de mistura e plastificação para garantir a completa dispersão do pó.
III. Processo de granulação e resfriamento: questões de aparência e estabilidade do molde
1. Corte irregular de grãos (comprimento desigual, rebites, adesão)
Prestação: A desvio de comprimento do masterbatch é superior a 1 mm, com rebarbas nas duas extremidades ou várias partículas aderidas entre si, formando blocos;
Causa: ① A velocidade do granulador não corresponde à velocidade de tração da fita de material (se a velocidade for muito rápida, o corte será curto, se for muito lenta, o corte será longo); ② Resfriamento insuficiente da fita de material (a temperatura da água é demasiado alta)>30 ℃), o que resulta em uma superfície macia e fácil de aderir; ③ Descarga irregular da boca do molde e espessura irregular da tira de material; ④ A lâmina de corte fica desgastada, o que resulta em rebarbas durante a corte;
Solução: ① Sincronize a velocidade de tração (1-3 m/min) e a velocidade da máquina de corte (500-800 r/min) para garantir uma comprimento uniforme (2-3 mm); ② A temperatura da água de resfriamento é controlada em 15-25 ℃, e o tempo de resfriamento da tira de material é ≥ 30 s (o comprimento do tanque de água de resfriamento pode ser estendido); ③ Ajuste a distância entre as cabeças do molde para garantir uma espessura consistente das tiras de material; ④ Troque a lâmina de corte afiada e ajuste a distância entre a lâmina de corte e a boca do molde (<0,5 mm).
2. Masterbatch de bolhas
Performance: A seção transversal do masterbatch possui poros oca ou pequenas bolhas, que são propensas a se romper durante o processamento subsequente e afetam a densidade do produto;
Causa: ① As matérias-primas estão úmidas (conteúdo de umidade)>0,1%) e a água evapora a altas temperaturas, produzindo bolhas; ② Durante a extrusão, o ar é aspirado para a massa fundida (se não houver drenagem durante a mistura ou se a alimentação para o tanque não for suave); ③ A pressão insuficiente na matriz impede a liberação das bolhas.
Solução: ① Secar completamente as matérias-primas (pó cozido a 120 ℃ durante 4 horas, resina cozida a 80 ℃ durante 2 horas); ② Instalar portas de exaustão no misturador e selar a câmara de alimentação do extrusor para evitar que ar seja aspirado; ③ Aumentar a pressão na cabeça do matriz (reduzindo o intervalo entre as matrizes ou aumentando a velocidade do parafuso) para promover a descarga das bolhas.
3. Crackagem fraco do masterbatch (resistência insuficiente)
Prestação: Fácil de quebrar após a corte ou durante o transporte, com uma seção transversal plana e não dúctil;
Causa: ① Degradação da resina (excesso de plasticização), ruptura da cadeia molecular; ② Conteúdo excessivo de enchimentos>60%) e proporção insuficiente da matriz de resina; ③ Não foi adicionado nenhum agente de endurecimento ou a dosagem foi insuficiente (mistura mestre modificada); ④ A taxa de resfriamento é muito rápida (temperatura da água)<10 ℃) e a tensão interna não foi liberada;
Solução: ① Otimize a temperatura de extrusão para evitar a degradação da resina; ② Reduza a proporção de enchimentos e aumente a quantidade de resina portadora utilizada; ③ Modifique o masterbatch com um agente de endurecimento de 5% a 10% de POE/EVA; ④ Ajuste a temperatura da água de resfriamento para 15-20 ℃, ou utilize resfriamento gradativo (primeiro a 25 ℃ e depois a 15 ℃) para liberar o estresse interno.
IV. Problemas de desempenho e utilização subsequente (falha da função de mistura ou baixa adaptabilidade)
1. O efeito funcional não atende aos padrões (cor fraca, baixa resistência ao fogo, baixa resistência ao envelhecimento)
Prestação: ① Poder de coloração insuficiente do masterbatch de cor (a adição de 5% ainda resulta em uma cor mais clara); ② O masterbatch retardador de chama não atende ao nível UL94 V2; ③ O masterbatch anti-envelhecimento se torna frágil após ser utilizado ao ar livre por 3 meses;
Causa: ① Conteúdo insuficiente de componentes funcionais (como carbonato de grafite em masterbatch)<20%, retardador de chamas<40%); ② Dispersão desigual dos componentes funcionais e concentração local insuficiente; ③ Seleção incorreta de aditivos (como o uso de dióxido de titânio de rutilo como masterbatch de cor para exteriores, com baixa resistência às intempéries);
Solução: ① Aumentar a concentração de componentes funcionais (carbono negro de masterbatch ≥ 30%, retardante de chama sem halogênio ≥ 50%); ② Otimizar o processo de dispersão (aumentar o dispersante, prolongar o tempo de mistura); ③ Seleção correta (uso em ambientes externos de dióxido de titânio de rutilo + estabilizador UV531, uso de retardante de chama de hidróxido de magnésio + sinergista de borato de zinco).
2. Média compatibilidade com produtos de PE (deslocação/precipitação)
Prestação: após o processamento da mistura de masterbatch e PE puro, a superfície do produto pode ficar embaçada, aderente (devido à precipitação de aditivos) ou apresentar deslaminação e rachaduras;
Causa: ① Resina de transporte e tipo de produto PE inconsistentes (por exemplo, masterbatch de LDPE para tubos de HDPE); ② Lubrificante/dispersante excessivo>5%), exceeding the resin’s load-bearing capacity; ③ There is a significant difference in polarity between the functional components and PE (such as glass fiber reinforced masterbatch without added compatibilizer);
Solução: ① A resina do veículo deve ser rigorosamente compatível com o PE do produto; ② A quantidade de lubrificante/dispersante deve ser controlada entre 1% e 3% para evitar o uso excessivo; ③ Adicione 3% a 5% de compatibilizador (como PE-g-MAH) para melhorar a adesão interfacial.
3. Absorção de umidade dos masterbatches (desempenho reduzido após o armazenamento)
Performance: Após um mês de armazenamento, a superfície do masterbatch fica úmida e aglomerada, e bolhas são geradas durante o processamento subsequente;
Motivo: ① Secagem insuficiente após o resfriamento (conteúdo de umidade)>0,1%); ② O embalagem não está bem selada e absorve umidade do ar; ③ Os ingredientes funcionais absorvem umidade (como carbonato de cálcio e hidróxido de magnésio).
Solução: ① Após o resfriamento, secar novamente (secar a 60-80 ℃ durante 1-2 horas, reduzindo o teor de umidade para abaixo de 0,05%); ② Embalagem selada com saco de folha de alumínio e desidratante; ③ Pó funcional que absorve umidade (como hidróxido de magnésio) é pré-modificado com agentes de acoplamento para propriedades hidrofóbicas.
V. Lógica de resolução de problemas chave no processo de produção (identificação rápida de problemas)
Primeiro, analise as matérias-primas: verifique o teor de umidade, o estado de dispersão do pó, a compatibilidade entre o veículo e os aditivos e elimine os riscos potenciais na fonte;
Reverifique o processo: priorize a verificação da temperatura (barril + matriz), da velocidade do parafuso e do tempo de mistura, que são os parâmetros principais que afetam a plasticização e a dispersão;
Equipamento de visão traseira: Verifique o desgaste dos parafusos/caixas, a nitidez da lâmina e a estabilidade da temperatura da água de resfriamento. Uma falha no equipamento pode facilmente levar a problemas nas lotes;
Validação em pequena escala: Após encontrar problemas, faça ajustes na fórmula em pequenas quantidades (como a adição de dispersantes e a ajustagem de temperaturas) antes da produção em massa, para evitar desperdícios.
The core contradiction in the production of PE masterbatch is “dispersion uniformity+plasticizing stability+forming regularity”, and most problems can be solved through “raw material drying, formula matching, and process parameter optimization”. The key lies in: ① controlling the moisture content of raw materials to be less than 0.05%; ② Adaptation of functional ingredients to dispersant ratio (powder: dispersant=5:1-10:1); ③ Match the extrusion temperature with the resin type to avoid under molding or over molding; ④ Synchronize cooling and cutting parameters to ensure a neat appearance.
For mass production, it is recommended to establish a “raw material process finished product” testing ledger to record the parameters and performance of each production, facilitating quick traceability and troubleshooting of repetitive issues.
Aplicações
O masterbatch de polietileno é um material polimérico baseado em polietileno, com vários aditivos funcionais ou enchimentos adicionados. Possui uma ampla variedade de aplicações no campo da processamento de plásticos. A seguir, apresentamos alguns dos principais aspectos de aplicação:
BOPP
Filme agrícola: um filme de polietileno com adição de materiais-mãe anti-envelhecimento, anti-neblina, isolamento e outros, que pode ser utilizado para a cobertura de estufas, cultivo de culturas, etc., na produção agrícola. O masterbatch anti-envelhecimento pode melhorar a resistência ao clima do filme e prolongar sua vida útil; o masterbatch anti-neblina reduz a formação de gotículas de água na superfície do filme, melhora a transmissão de luz e o efeito de isolamento, o que é benéfico para o crescimento das culturas.
Filme de embalagem: A adição de um masterbatch liso ao filme de embalagem de polietileno pode reduzir o coeficiente de atrito da superfície do filme, tornando mais fácil o enrolamento e o uso do filme; A adição de um masterbatch antiestático pode evitar que a eletricidade estática se forme na superfície do filme, evitando a adsorção de poeira e impurezas e melhorando a qualidade do embalamento.
Produtos de tubos
Tubo de abastecimento de água: Os tubos de abastecimento de água em polietileno são adicionados com um masterbatch resistente à rachadura por estresse ambiental, o que pode melhorar o desempenho anti-rachadura dos tubos e garantir que eles não se rompam devido a fatores ambientais durante o uso a longo prazo. Ao mesmo tempo, a adição de um masterbatch de cor pode dar ao tubo diferentes cores, facilitando a sua identificação e distinção.
Tubo de gás: Ao produzir tubos de gás de polietileno, é necessário adicionar um masterbatch retardante de chama e um masterbatch resistente à radiação UV. O masterbatch retardante de chama pode melhorar o desempenho retardante de chama dos tubos e aumentar a segurança; o masterbatch resistente à radiação UV pode evitar que os tubos envelheçam devido à exposição prolongada à radiação ultravioleta ao ar livre, prolongando sua vida útil.
Produtos de moldagem por injeção
Recipientes plásticos: A adição de um masterbatch de endurecimento ao polietileno moldado por injeção em recipientes plásticos pode melhorar sua resistência ao impacto e torná-los menos propensos a se quebrar durante o uso. A adição de um masterbatch de enchimento pode reduzir os custos de produção, ao mesmo tempo que melhora a rigidez e a dureza do recipiente.
Caixas de rotação: As caixas de rotação de polietileno são frequentemente adicionadas de um masterbatch resistente ao desgaste para melhorar a resistência à abrasão da superfície, reduzir o desgaste durante o uso frequente e a manipulação, e prolongar a vida útil das caixas de rotação.
Produtos de fibra
Fibra de polipropileno: A adição de um masterbatch de polietileno na produção de fibra de polipropileno pode melhorar o desempenho de tingimento, a resistência à eletricidade estática e a suavidade da fibra. Por exemplo, a adição de um masterbatch de tingimento pode tornar as fibras mais fáceis de colorir, com cores brilhantes e firmes; A adição de um masterbatch antiestático pode eliminar a eletricidade estática gerada pelas fibras durante a processamento e o uso, melhorando a processabilidade e o conforto do usuário.
Tecido não tecido: o tecido não tecido de polietileno contém um masterbatch anti-aderente, que pode evitar que as fibras se aderam entre si durante o processo de produção, melhorando a eficiência de produção e a qualidade do produto. A adição de um masterbatch hidrofílico pode fazer com que os tecidos não tecidos tenham boa capacidade de absorção de água e respirabilidade, o que os torna adequados para campos como produtos de higiene e suprimentos médicos.




