

ポリエチレンマスターバッチは、プラスチック袋、プラスチックフィルム、プラスチックパイプなどのさまざまなプラスチック製品の生産に広く使用されています。さまざまな添加剤や充填剤を加えて、さまざまな特性と用途を持つポリエチレン製品を生産することができます。ポリエチレンマスターバッチの生産は、原材料品質、設備選定、工程パラメータ、安全生産を厳密に管理する複雑で繊細なプロセスです。生産プロセスと配合を継続的に最適化することで、マスターバッチの品質と性能を向上させ、市場の需要に応えることができます。
機能
The core characteristics of PE masterbatch revolve around “efficient empowerment of PE product production”, which not only solves the pain point of directly adding additives, but also has core advantages such as adaptability, stability, and convenience. Specifically, it can be divided into the following 8 key features:
1. 高い分散均一性(主要な優位性)
The functional components (color powder, filler, and additives) are pre dispersed in the masterbatch and form a stable system with the PE carrier resin. When used, they can be quickly and uniformly integrated into pure PE raw materials, avoiding problems such as “color spots, filler aggregation, and uneven functionality”, greatly improving the color consistency and performance stability of the product (such as no deviation in coloring of the masterbatch, and uniform anti-static effect of the anti-static masterbatch).
2. 便利で効率的な使用
粒状形態は、追加の粉砕や分散処理を必要とせず、測定や混合が容易です(色粉/微粉添加剤を直接添加する場合と比較して)。これにより、操作のハードルが低下します。
PE原料と混合した後、生産プロセスを調整することなく直接押出、射出成形、その他の設備に入れることができ、生産プロセスを短縮し、生産効率を向上させます。
3. 優れたコスト管理性
高濃度の濃縮設計(機能成分は20%~60%)で、使用時に合計製品質量のわずか1%~30%を追加する必要があります(着色成分は3%~5%、充填成分は10%~30%)。これにより、機能成分の廃棄を減らすことができます。
散乱した添加剤が機器を汚染し内壁に付着することによる清掃コストを回避し、過剰な添加剤による損失を減らすことで、長期的な生産コスト全体を削減します。
4. 安定した信頼性の高い性能
公式は正確で制御可能であり、同じバッチのマスターバッチの機能成分含量と分散効果は一貫しているため、バッチで生産されたPE製品の性能が変動しない(老化防止マスターバッチの抗酸化剤含量が安定し、製品の寿命が均一であるなど)。
機能的な部品は、空気や湿気との接触を減らし、酸化や故障のリスクを低減し、保管や使用中の性能低下を遅らせるために、キャリアに包まれています。
5. 広範な互換性と適応性
キャリア樹脂は、PE原料と完全に互換性があり(LDPE/HDPE/LLDPEキャリアの対応する相性)、PE製品の成形性や靭性などの元の特性に影響を与えません。
マスターバッチの種類を特定的に調整する必要がなく、押出、射出成形、ブロー成形、フィルム成形などのさまざまなPE加工技術に対応でき、優れた多用途性を備えています。
6. 機能の柔軟なカスタマイズ
According to the needs of PE products, functional ingredients and proportions can be accurately allocated to achieve “one master batch with one function” or “multi-function composite” (as with coloring+antistatic+anti-aging composite master batch), covering the whole scene needs of coloring, filling, modification, function strengthening, etc., and suitable for packaging, building materials, agriculture, household appliances and other fields.

7. 体にやさしい
粒状構造は埃がなく、臭いもなく、使用中に工房の環境を汚染することはなく、エクストラーダのねじとダイヘッドを摩耗させることもありません(細粉状の添加剤と比較して)。
密度はPE原料に近く、混合時に層の分離が困難であり、その後の成形工程での安定性を確保します。
便利な保管と輸送が可能で、特別な保護が必要なく、常温で長期間保存でき、凝集や劣化しにくいです。
8. 環境に優しい
機能性成分は濃縮され、パッケージ化されているため、生産プロセス中の添加物の揮発化や飛散を抑え、環境汚染を減らすことができます。
部分充填マスターバッチには、環境にやさしい充填剤(炭酸カルシウムや木粉)や、バイオデグレダブルPEキャリアを使用することができ、これはグリーン生産のトレンドに沿ったものです。
添加物の過剰使用による製品廃棄率を低減し、原材料利用率を向上させ、間接的に環境負荷を軽減します。
タイプ
The core types of PE masterbatch are divided according to “functional use”, and different types correspond to specific requirements of PE products (coloring, cost reduction, functional strengthening, performance modification, etc.). Some can achieve “multifunctional composite”. The following are the mainstream classifications and key details in the industry:
I. 基本型 (コア機能ごとに分類)
1. カラーマスターバッチ(最も一般的に使用されており、PEマスターバッチ市場の60%以上を占めています)
コア機能:PE製品を正確に着色し、均一で一貫した色を確保します
主要成分: 高濃度色粉(カーボンブラック、酸化チタン、有機/無機顔料)+PEキャリア+分散剤
共通のセグメンテーション:
ブラックマスターバッチ(カーボンブラック含有率20%~50%、パイプ、フィルム、射出成形部品に使用)
ホワイトマスターバッチ(チタン(II)酸塩含有率40%~60%、包装用フィルムや家電製品の外装に使用)
着色マスターバッチ(赤/青/黄色などの有機顔料、おもちゃ、食品パッケージ、装飾品に使用)。
代表的な用途: PEのショッピングバッグ、パイプ、ブロー成形ボトル、注入バスケット、フィルム包装
2. マスターバッチの充填(コスト削減+基本的な変更)
コア機能:PE製品の原材料コストを削減しながら剛性、耐熱性(または軽量化)を向上させます
主要成分: 高比率フィラー(50% -80%)+PEキャリア+分散剤/結合剤
共通のセグメンテーション:
カルシウムカーボネート入りマスターバッチ(最も経済的で、ごみ袋、梱包ベルト、パイプの内壁に使用される)
タルク粉末入りマスターバッチ(剛性を高めるため、家電製品のベースや射出成形のシェルに使用)
木粉/竹粉充填マスターバッチ(環境に優しく、生分解性であり、屋外のパレットボードや装飾部品に使用される)
マイカ粉入りマスターバッチ(熱耐性を高めるため、高温環境用アクセサリーに使用)。
典型的な用途: PEごみ袋、梱包テープ、低圧用パイプ、射出成形されたバックボード
3. 機能性マスターバッチ(特定の性質の強化)
Core feature: Single function focus, solving the “weakness problem” of PE products.
| タイプ | コア機能 | 主要コンポーネント | 典型的なアプリケーションシナリオ |
| アンチエイジングマスターバッチ | 屋外用PE製品の寿命を延長する(UV/抗酸化剤) | 抗酸化剤 (1010/168) + ライト安定剤 (UV531) | PEフィルム、屋外パイプ、温室フィルム |
| 帯電防止マスターバッチ | 静電気を除去し、埃の付着を防ぎます | 陽イオン性/非イオン性静電防止剤 | 電子部品包装フィルム、PEトレー、食品包装フィルム |
| 難燃性マスターバッチ | 難燃性を付与する(難燃性評価に準拠) | ブロマイドベース/ハロゲンフリーの難燃剤(マグネシウムヒドロキシド/アルミニウム) | PEパイプ、電気用ケース、難燃性包装フィルムの製造 |
| オープンマウスマスターバッチ | PEフィルムの付着を防ぎ、開封を容易にします | 二酸化ケイ素、タルク粉末、ステアリン酸アミド | PEショッピングバッグ、包装フィルム、温室フィルム |
| スムーズなマスターバッチ | 製品の表面の滑らかさを向上させ、摩擦を減らします | オレイン酸アミド、エルウシック酸アミド | PEフィルム、射出成形部品の表面、パイプの内壁 |
| 抗菌マスターバッチ | 細菌の増殖を抑制する(食品や医療の場で) | 銀イオン、酸化亜鉛抗菌剤 | 食品用PE容器、医療用包装、ベビー用品 |
| 防霧マスターバッチ | PEフィルム(透明)の内壁に霧が発生しないようにする | グリセリン脂肪酸エステル、ポリエチレンジオール | 新鮮な包装フィルム、温室フィルム、食品保存フィルム |
4. 変更されたマスターバッチ(PE基材のコア性能の向上)
主な特長:PEの機械的特性(強度、靭性、耐摩耗性など)を最適化し、そのエンジニアリング用途を拡大します。
| タイプ | コア機能 | 主要コンポーネント | 典型的なアプリケーションシナリオ |
| 強化マスターバッチ | 低温衝撃強度(抗脆性破断)を向上 | POE、EVA、弾性強化剤 | PEパイプ、低温環境用アクセサリー、冬用フィルム |
| 強化マスターバッチ | 引張強度と剛性を向上 | グラスファイバー、カーボンファイバー、玄武岩繊維 | PEエンジニアリングアクセサリー、機械シェル、高強度パイプ |
| 耐摩耗性マスターバッチ | 表面摩擦係数と耐摩耗性を低減 | グラファイト、PTFE(ポリテトラフルオロエチレン)、MOS2 | PEギヤ、スライダー、パイプインターフェイス、耐摩耗アクセサリー |
| 耐熱マスターバッチ | PEの耐熱温度を上げる (+10-30℃) | 核形成剤、高温耐性フィラー(タルク粉末/グラスファイバー) | 熱水パイプ、高温環境用パッケージ、家電用耐熱部品 |
| 互換性のあるマスターバッチ | PEと他の材料の相性を向上させる | PP-g-MAH、PE-g-MAH互換性向上剤 | PE/PAブレンド製品、PEと充填剤の複合システム |
II. 特別タイプ(シナリオ化/合成関数)
1. 多機能性複合マスターバッチ(多機能統合型)
主要機能:複数の機能(着色+静電気防止、老化防止+開口、充填+強化)を統合し、マスターバッチの添加タイプを減らし、生産プロセスを簡素化します。
Example: PE film uses “coloring+antistatic+anti-aging” composite master batch, and pipes use “filling+anti-aging+wear-resistant” composite master batch.
2. 生分解性PEマスターバッチ
コア機能:PE製品に生分解性を付与する(環境政策に沿ったもの)、生分解性PE(PLA/PEブレンドなど)を基材として使用し、分解促進剤を添加する。
用途: 使い捨て可能なPEショッピングバッグ、農業用フィルム、食品包装(生分解性基準を満たす必要があります)。
3. カスタマイズされた特別なマスターバッチ
特殊なシナリオ要件に対応するために、たとえば:
熱伝導性マスターバッチ(アルミニウムニトリドおよびアルミニウム酸化物を含み、電子熱放散アクセサリーに使用)
導電性マスターバッチ(カーボンブラックと導電性繊維を含み、静電気防止用パッケージや導電性パイプに使用される)
耐候性と紫外線耐性に優れたマスターバッチ(高含有量の光安定剤、長期間屋外で使用するPE製品に使用)。
III. 分類コアロジックの概要
Select according to “priority of demand”: カラーマスターバッチ for coloring → Fill masterbatch for cost reduction → Functional masterbatch for addressing performance shortcomings → Modified masterbatch for improving mechanical properties;
Adapt according to the “processing technology”: commonly used opening/smooth/antifogging masterbatch for film molding, commonly used toughening/strengthening/wear-resisting masterbatch for injection molded parts, and anti-aging masterbatch must be selected for outdoor products;
Match by “PE type”: LDPE/HDPE/LLDPE carrier masterbatch needs to correspond to the PE raw material used in the product to ensure compatibility (such as HDPE carrier masterbatch for HDPE pipes).
フォーミュラ比
The PE masterbatch formula follows a ternary structure of “carrier+functional components+additives”, and the proportions of each component vary significantly depending on the type of masterbatch.
I. 基本的な構成比率の枠組み
| タイプ | 典型的な比率の範囲 | 機能的な位置付け | 選択基準 |
| キャリア樹脂 | 10%-60% | 機能的な部品を搭載し、処理の流れを確保 | 製品のPEタイプ(LDPE/HDPE/LLDPE)と一致させる |
| 機能性粉末 | 20%-80% | コア機能(着色・充填・難燃性など)の実装 | ターゲット機能(色素・フィラー・機能成分)に基づいて選択 |
| 分散剤 | 2%-20% | 機能性粉末の均一な分散を確保 | PEワックス、ステアリン酸塩などの投与量は、粉末の比表面積に関連しています。 |
| 加工助剤 | 1%-5% | 処理パフォーマンスを向上し、安定性を高めます | 抗酸化剤、潤滑剤、結合剤など |
II. 主流のPEマスターバッチ配合比の詳細な説明
1. カラーマスターバッチシリーズ
ホワイトマスターバッチ(ユニバーサルタイプ)
チタン白: 40% -60% (ルチルタイプの高い白さ、アナタセタイプの低コスト)
キャリア樹脂: 15% -25% (分散性を高めるためのLLDPE/LDPEブレンド)
分散剤: 10% -15% (PEワックス+ステアリン酸複合システム)
潤滑剤: 2% -5% (亜鉛/カルシウムステアレート、流動性を向上させる)
その他:抗酸化剤 0.5% -1% (1010/168複合体)
例の配合: TiO ₂ 62.7%, LDPE 18.4%, LLDPE 4.6%, PE ワックス 12%, オレイン酸アミド 2.3%
ブラックマスターバッチ
カーボンブラック: 20% -50% (高色素カーボンブラック 20% -30%, 普通のカーボンブラック 30% -50%)
キャリア樹脂: 20% -40% (主にHDPE、耐熱性を提供)
分散剤: 8% -15% (PEワックス+ステアリン酸ナトリウム複合体)
その他: 抗酸化剤 0.5% -1%, UV保護添加剤 1% -3% (屋外用)
例: カーボンブラック 40%, HDPE樹脂 50%, 分散剤 8%, 防酸剤 2%
2. フィリングマスターバッチシリーズ
カルシウムカーボネート入りマスターバッチ
カルシウムカーボネート: 50% -85% (1250-2000メッシュ、粒子サイズが小さいほど分散性が良好)
キャリア樹脂: 10% -30% (主成分はLLDPE/LDPEで、相性を高めている)
結合剤: 1% -3% (チタン/アルミニウムエステル、フィラーと樹脂の接着性を向上させる)
分散剤: 3% -10% (PEワックス、溶融時の粘度を低下させる)
潤滑剤: 1% -3% (ステアリン酸、押出の滑らかさを向上させる)
例: 70% カルシウムカーボネート LDPE 20%、結合剤 1%、分散剤 8%、潤滑剤 1%
タルク粉末入りマスターバッチ
タルク粉末: 40% -60% (3000メッシュ以上で、製品の剛性を向上させます)
キャリア樹脂: 15% -30% (主にHDPE、耐熱性を向上)
結合剤: 1% -2% (シランエマルジョンベース、界面結合を強化)
分散剤: 3% -8% (PEワックス+白色油の複合体)
その他:抗酸化剤 0.5% ~ 1%
3.機能性マスターバッチシリーズ
アンチエイジングマスターバッチ
抗酸化剤: 0.5% -3% (主要抗酸化剤 1010 0.3% -1.5% +補助抗酸化剤 168 0.2% -1%)
光安定剤: 1% -5% (UV-531/UV-327 など、屋外用製品では 3% -5%)
キャリア樹脂: 40% -60% (LDPE/LLDPE、互換性を確保)
分散剤: 3% -8% (PEワックス+亜鉛ステアレート)
その他:フィラー(例えば、炭酸カルシウム)10%~20%(コストを削減し、安定性を向上させるため)
例: 50% PE樹脂、1.5%酸化防止剤、3%光安定剤、5%分散剤、40.5%充填剤
難燃性マスターバッチ(ハロゲンフリータイプ)
マグネシウム水酸化物/アルミニウム: 40% -60% (難燃性コアを提供)
キャリア樹脂: 20% -40% (HDPE/LDPEブレンド)
難燃性増強剤: 5% -10% (亜鉛ボーライト/メラミン)
分散剤: 3% -8% (PEワックス)
潤滑剤: 1% -3% (ステアリン酸カルシウム)
その他:抗酸化剤 0.5% ~ 1%
例: マグネシウム水酸化物 50%, PE樹脂 30%, 協調剤 8%, 分散剤 6%, 潤滑剤 4%, 防酸剤 2%
オープンマウスマスターバッチ
開封剤: 10% -20% (シリカ/タルク/珪砂、膜の付着を防ぐため)
キャリア樹脂: 40% -50% (主成分はLLDPEで、柔軟性を提供)
分散剤: 8% -15% (PEワックス+ステアリン酸複合体)
表面処理剤: 5% -10% (ステアリン酸アミド)
加工助剤: 1% -3%
例の配合: LLDPE 45.5%, カルシウムリン酸塩 40%, 分散剤 10%, 表面処理剤 7%, 加工助剤 0.5%
4. 変更されたマスターバッチシリーズ
強化マスターバッチ
伸縮性: 30% -50% (POE/EVA/SBS、衝撃強度を向上)
キャリア樹脂: 30% -50% (HDPE/LLDPE、互換性を確保)
互換性エージェント: 3% -10% (PE-g-MAH / PP-g-MAH、界面結合を改善)
分散剤: 2% -5% (PEワックス)
その他:抗酸化剤 0.5% ~ 1%
例: HDPE樹脂80-92%, 相溶性改善剤1.2-2.8%, 分散剤0.2-0.45%, 超微細リン石膏粉7.75-17.5%
III. PEマスターバッチ配合物の設計原則
1. 宿主樹脂の選択と比率
マッチング原則:キャリアのPEタイプは製品のPEタイプと一致している必要があります(LDPE製品ではLDPEキャリア、HDPE製品ではHDPEキャリアを選択します)
コンテンツの基盤:
高濃度の機能性マスターバッチ(色素など):キャリア 20% -40%
充填マスターバッチ:キャリア 10% -30% (充填材の含有量が高いほど、キャリアの比率は低くなります)
機能性マスターバッチ: ベアラー 40% -60% (機能性剤の均一な分散を確保)
2. 機能性粉末の比率制御
着色マスターバッチ: ピグメント濃度は20%~60%です(色は10%~30%、白黒は20%~60%)。濃度が高すぎると、分散不均一になりやすくなります。
フィラーマスターバッチ: フィラー 50% -80% (コストと性能のバランスに基づいて選択)
機能性マスターバッチ: 機能性添加剤 5% -30% (高すぎると加工性能に影響し、低すぎるとほとんど効果がありません)
3. 添加比率の主なポイント
分散剤:通常、機能性粉末の10%~20%で、十分な包囲と分散を確保します
結合剤: 填充剤の1%〜3%を使用して、填充剤と樹脂の界面間の接着を強化します
抗酸化剤: 0.5% -2%, 保存期間と使用寿命を延長
潤滑剤: 1% -5%で、加工の流動性を向上させ、溶融破裂を防ぎます
IV. 製品に添加するPEマスターバッチの推奨比率
| タイプ | 追加する推奨量 | 適用可能な製品タイプ | 備考 |
| カラーマスターバッチ | 2%-5% | 薄膜、射出成形部品、パイプ | 濃い色 2% -3%, 淺い色 3% -8% |
| マスターバッチ | 8%-30% | ゴミ袋、パイプ、射出成形の背板 | ブローフィルム 8% -10%,射出成形 10% -30% |
| アンチエイジングマスターバッチ | 1%-3% | 屋外用フィルム、パイプ、農業用フィルム | 長期の屋外使用時 3%、一般的には 1% -2% |
| 難燃性マスターバッチ | 10%-30% | パイプと電気ケースの組み立て | 非ハロゲン化タイプでは15%~30%、ブロマイド化タイプでは5%~12%が必要です |
| オープニング/スムーズマスターバッチ | 0.3%-2% | 包装用フィルム、温室用フィルム | 開口 0.5% -2%,滑らか 0.3% -1% |
V. 公式比率設計のコアロジック
機能優先原則:ターゲット機能に基づいて、機能性粉末の主成分と最小有効濃度を決定する
たとえば、カバーを確実にするために、白色マスターバッチのTiO₂含有率は≥40%である必要があります
キャリアマッチング戦略:
低密度製品(フィルムなど):優先されるべきは、LDPE/LLDPEキャリア(40%~60%)です。
高強度製品(パイプなど):HDPEキャリアが好まれます(30%~50%)
特殊性能要件:ブレンドキャリア(LDPE+HDPE、LLDPE+EVAなど)を使用できる
分散型のセキュリティメカニズム:
機能性粉末の含有量が高いほど、分散剤の割合も同様に増やす必要があります(粉末の20%まで)。
超微粒子(≥ 2000メッシュ)では、結合剤と分散剤の量を増やす必要があります(+1% ~3%)
パフォーマンスのバランスに関する考慮事項:
マスターバッチの充填: フィラーの10%の増加に対して、キャリアは処理性能を維持するために2% -5%増加する必要があります
機能性マスターバッチ: 機能性剤の5%増加ごとに、分散剤+1%〜2%、潤滑剤+0.5%〜1%を調整する必要があります。
The proportion design of PE masterbatch formula is a comprehensive balancing art of “functional requirements+processing performance+cost control”. Mastering the basic ratio range of various types of masterbatch (carrier 10% -60%, functional powder 20% -80%, dispersant 2% -20%, auxiliary agent 1% -5%), and fine-tuning according to specific application scenarios, can design PE masterbatch products with stable performance.
The formula adjustment should follow the principle of “small amount multiple times”, with each change not exceeding 5%, and undergo sufficient testing and verification to ensure that the dispersibility, stability, and final product performance meet the standards.
ポリエチレンマスターバッチエクストルーダ
Kerke’s masterbatch extruder can be used to produce polyethylene masterbatch. Our masterbatch extruder has multiple models to choose from, which can meet different production requirements.
-

Laboratory Twin Screw Extruder
When will you need a lab twin screw extruder? If you want to make trials and tests of…
-

Twin Screw Extruder
Our Parallel Co-rotating twin screw extruder is designed for compounding and masterbatch making with an output capacity from…
-

Triple (3 screws) Extruder
3 Screws extruder is a new technology that has many advantages. The triple screw extruder is mainly used…
-

Double-Stage Extrusion System
Mother-baby extrusion system is designed for special materials which can not process on one stage extruder, the first…
-

Banbury Kneader Compounding Line
Our kneader + extruder is designed for making special applications with an output capacity from 30kg/h to 1000kg/h.…
-

Cutting System / Pelletizing System
Different material needs different cutting system, Kerke provides all kinds of cutting system, here is the explanation of…
生産プロセス
原料の準備
基本樹脂:一般的に、低密度ポリエチレン(LDPE)、線形低密度ポリエチレン(LLDPE)、高密度ポリエチレン(HDPE)などのポリエチレン樹脂が選択されます。適切な品種とグレードは、製品の性能要件に応じて選択されます。
添加物:マスターバッチの機能要件に応じて、色マスターバッチに添加する必要がある顔料や染料などのさまざまな添加物が使用されます。充填マスターバッチには、カルシウムカーボネートやタルク粉などの充填剤が添加されます。機能性マスターバッチには、酸化防止剤、光安定剤、難燃剤などが添加されます。
原料の混合
測定:さまざまな原材料と添加物の量を、配合レシピの要件に従って正確に測定します。成分の正確性を確保するために、電子天秤などの正確な測定機器が通常使用されます。
前混合: 測定された原料と添加剤を高速ミキサーに注ぎ、前混合します。高速攪拌により、各成分が最初に均一に分散します。一般的な混合時間は、材料の特性と混合効果に応じて、5〜15分です。
押出成型
溶融押出: 混合済み材料をツインスクリュー押出機に投入します。押出機は、スクリューの加熱と回転により、材料をバレル内でポリエチレンの溶融温度に徐々に加熱します。通常、160~230℃の間です。溶融状態で、材料はスクリューのせん断と運搬効果にさらされ、さらに均一に混合されます。
フィルタリング:材料から不純物と未分散粒子を除去するために、押出加工中にフィルターや溶融フィルターなどのフィルタリング装置が通常設置されます。フィルタリングの精度は製品の要件に依存し、一般的には20~100メッシュです。
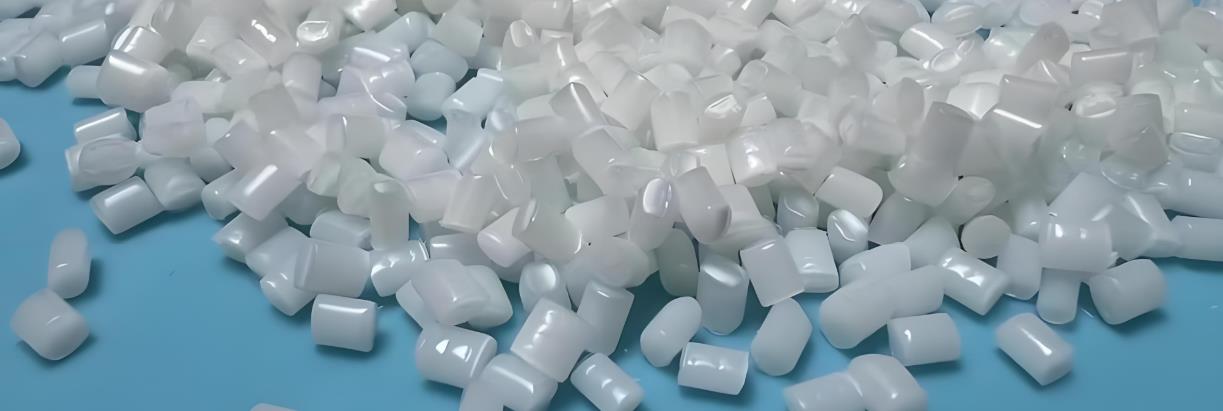
グラニュレーション:濾過された溶融物質は、エクストラーダの金型から押出され、連続的なストリップまたはフィラメントを形成します。その後、グラニュレータで一定の長さの顆粒にカットされます。一般的なグラニュレーション方法には、空気冷却グラニュレーション、水冷却グラニュレーション、および水中グラニュレーションがあります。空気冷却による顆粒カットは、粒子の外観に対する高い要件を持つ場合に適しています。水冷却ではカット効率が高くなりますが、粒子の表面に残留水がある場合があります。水中粒子カットでは、粒子の形が規則的でサイズが均一であるという利点がありますが、装置コストが比較的高くなります。
梱包と保管
Cooling screening: The polyethylene masterbatch particles after granulation need to be cooled to around room temperature. Then, the particles are sieved through equipment such as vibrating screens to remove particles that are too large or too small, ensuring the uniformity of the product’s particle size.
梱包: スクリーニングされたマスターバッチ粒子は、通常、プラスチック製の編み込み袋または紙袋を使用して、一定の重量仕様に従って梱包されます。梱包された製品は、乾燥した換気された倉庫に保管され、工場での販売を待ちます。
生産プロセスにおいて、温度、圧力、スクリュー速度、給餌速度など各リンクのプロセスパラメータを厳密に制御することが、製品品質の安定性と一貫性を確保するために必要です。同時に、原材料と製品の品質検査を強化し、外観、粒度、溶融流動速度、密度、添加物含有量などの指標を検査することで、問題をタイムリーに発見し、解決する必要があります。
生産設備の要件
ポリエチレンマスターバッチの生産設備は、高精度の測定、均一な混合、十分な可塑化、正確なろ過、そして安定した顆粒化の要件を満たす必要があります。具体的には、以下の手順が必要です。
1. 原料設備
高精度の電子秤:さまざまな原材料と添加物を正確に測定することが必要であり、通常は±0.1%以上の精度を実現することで、配合物の正確性を確保します。
高速ミキサー:優れた混合効果があり、短時間で材料を均一に混合できます。ミキサーの速度は調整可能で、一般的には毎分500~2000回の回転です。また、加熱と冷却機能を備えており、さまざまな材料の混合ニーズに対応できます。
2. 押出設備
ツインスクリュー押出機:アスペクト比は一般的に25~40の間で設定され、バレル内の材料の滞留時間とプラスチケーション、混合効果を確保します。スクリューの構造設計は妥当で、強力な運搬およびせん断混合能力を備え、さまざまな粘度の材料に対応できるようになっています。押出機の加熱システムは精密で制御可能で、温度制御精度が±2℃以内であることが必要です。これにより、材料が適切な温度で溶融して押出されるようになります。
シングルスクリュエキストラクター:低摩擦要件と高出力のポリエチレンマスターバッチの生産には、シングルスクリュエキストラクターも使用されます。そのスクリュの直径は通常45~150ミリメートルの間であり、アスペクト比は20~30の間です。シングルスクリュエキストラクターの利点は構造がシンプルでコストが低いことですが、混合効果はツインスクリュエキストラクターよりもやや劣ります。一般的に、材料の混合均一性を向上させるために、スクリュ構造とヘッド設計の最適化が必要です。
3. フィルタ装置
溶融フィルター:エクストラーダのヘッド付近に設置され、溶融物中の不純物と未溶解粒子を濾過するために使用されます。濾過精度は、製品の要件に応じて20~100メッシュの間で選択できます。通常は、停止せずにフィルタースクリーンを清掃および交換できる自動バックウォッシュフィルターを使用し、生産の継続性を確保します。
4. 顆粒化装置
空気冷却グラニュレーター:粒子の外観に高い要求が課されるポリエチレンマスターバッチの製造に適しています。切削工具の材質は耐摩耗性に優れ、切削速度は通常毎分100~500回の範囲で調整できます。これにより、粒子の形状が規則的でサイズが均一になるように調整できます。空気冷却システムは、粒子を室温に効果的に冷却し、粒子の付着を防ぐことができます。
水冷式ペレットカッター:生産効率が高く、ペレットは高速冷却速度で水中で冷却されます。しかし、粒子表面から水分を除去するために、遠心脱水装置や振動流動化ベッド乾燥機などの脱水装置が必要です。
水中グラニュレータ:これは、粒子を水中で切断し冷却する比較的高度なグラニュレーション装置で、粒子の形が一定であること、寸法の精度が高いこと、粉塵が出ないことなどの利点があります。しかし、装置のコストは比較的高く、運用と保守に関する厳しい要件もあります。
5. 包装機器
自動包装機: 設定された重量に応じて自動的に測定および包装することができ、通常は5〜10袋/分の包装速度と±0.5%の包装精度を実現します。この包装機には、三辺密封、四辺密封など、さまざまな包装形式を搭載でき、さまざまな顧客のニーズに対応できます。
スタッキングマシン:大規模な生産企業では、パレット化機を使用して梱包された製品を自動的に積み上げることができ、生産効率と倉庫管理の標準化が向上します。パレット化機の積み上げ速度と積載能力は、生産規模と製品の梱包重量に応じて選択する必要があります。
6. 補助機器
供給システム:自動供給機、ホッパーなどを含み、原材料と添加剤をバッチング装置や押出機に自動的に輸送でき、自動化された生産を実現し、手動操作によるエラーを減らします。供給システムの輸送能力は、生産設備の出力に合わなければなりません。
冷却システム:エクストラーダ、グラニュレータ、およびその他の機器に冷却循環水を供給し、機器が常温で動作できるようにします。冷却システムの冷却能力は、通常、冷却源としてチラーまたは冷却塔を使用して、機器の発熱量に基づいて計算および選択されます。
電気制御システム:生産設備全体の集中制御と監視を行い、プロセスパラメータの設定、調整、表示、設備の起動・停止、故障警告などの機能を実現します。電気制御システムは高い安定性と信頼性を要求し、産業生産環境に適応できます。
生産における問題
The core process of PE masterbatch production is “raw material pretreatment → mixing → melt extrusion → granulation → cooling and drying → screening and packaging”. Each link is prone to problems due to differences in raw material characteristics, process parameters, and equipment status. The following is a classification and sorting of production processes, combined with causes and practical solutions, covering the three core issues of appearance, performance, and processing stability.
I. 原材料と混合工程:源に潜む危険(その後の成形と性能に直接影響します)
1. 機能性粉体凝集(着色粉体・充填剤凝集)
性能: マスターバッチに黒/白の硬い塊や色の斑点が見えることがあり、その後の製品では着色が不均一になり、充填分散性が低下します。
原因: ① 粉の水分吸収(水分含量)>0.1%)は、粒子間の水素結合と凝集を引き起こします。②粉のメッシュサイズが高すぎる>3000メッシュ)の表面処理なし、 ③ 分散剤の投与量が不十分(粉体質量の10%未満)、 ④ 混合中に分散させない
解決策: ① 粉末を事前に乾燥する (100〜120℃で2〜4時間乾燥し、水分含量を0.05%以下にする); ② 表面改質のために粉末に1%〜3%の結合剤 (チタン酸/シラネ) を添加する; ③ 分散剤の用量を粉末の15%〜20%に増やす (超微粉末は25%に増やすことができる); ④ まず、粉末を分散剤と潤滑剤と10〜15分間混合し、次にキャリア樹脂を添加する。
2. 原材料の相性が悪くなる
分野: プラスチック押出および混合設備の製造。正確な技術・工業用語を使用します。規格コード(ISO、ASTM、UL、RoHS、REACH)、単位(℃、MPa、mm、g/cm³、kV/mm)、ポリマー略語(PP、PE、PVC、ABS、PC、PA、PET、PBT、POM、TPU、PPS、PEEK)、商品名、モデル・部品番号を正確に記載してください。翻訳しないでください。すべてのHTMLタグ、{プレースホルダー}、および括弧を保持してください。フォーマルな技術用語。テキスト: 性能: 押出中の溶融破裂、マスターバッチの脆性割れ、またはその後のPE製品との混合中の離層。
原因: ① 運搬樹脂と機能成分の相性が合わない(HDPEの運搬樹脂とLDPEの特殊分散剤を組み合わせるなど)、② 添加剤同士の衝突(特定の帯電防止剤と難燃剤の反応など)、③ 塗料に結合剤が含まれておらず、PE樹脂との界面結合が弱い
解決策: ① 使用するベアラー樹脂は、対象製品のPEタイプ(LDPE/HDPE/LLDPEに対応)に合致する必要があります。 ② 添加剤の相性を小規模なバッチ試験で確認します(例えば、静電気防止剤と難燃剤を適切な比率で混合し、凝集や変色がないか確認します)。 ③ マスターバッチに充填するために、界面結合強度を高めるために、結合剤(カルシウムカーボネート用の酸化チタンとタルク粉末用のシラン)を添加する必要があります。
3. 不均一な混合
性能:マスターバッチのバッチ間の色や性能の変動(一部のマスターバッチの色が暗く、一部が明るい)、充填されたマスターバッチの密度の不一致
原因: ① 混合時間が不十分(15分未満); ② 混合順序が間違っている(樹脂を最初に加えて、その後に粉を加え、その結果、粉が均一に巻き込まれない); ③ ミキサの回転速度が低すぎる(500r/min未満)ため、せん断力が不十分である
解決策: ① 混合順序を最適化する: まず、分散剤と潤滑剤を加えて、次に機能性粉末(10分間分散させる)を加えて、最後に樹脂を入れる(15〜20分間混合する)。② ミキサの速度を600〜800r/minに調整して、せん断分散を確保する。③ 混合後、色や密度が均一になるまでサンプリングとテストを行い、その後押出プロセスに入る。
II. 溶融押出プロセス:コア成形の問題(マスターバッチの外観と内在的な特性に影響を与える)
1. 不十分なプラスチケ化(プラスチケ化不足)
性能:マスターバッチの表面は粗く、粒状の感触があり、断面で溶けなかった小さな樹脂粒子が見られます。その後の加工中に金型ヘッドを塞がりやすくなります。
原因: ① エクストラーダの温度が設定されすぎており、LDPEの溶融点より5~10℃低くなっており、120℃に達していない; ② スクリューの長さと直径の比率が小さすぎる<28), またはプラスチケ化ストロークが不十分である; ③ねじの回転速度がゆっくりすぎる(100r/min以下)ため、せん断時に十分な熱発生ができない; ④充填剤の含有量が高すぎる>70%)であり、樹脂が完全に巻き込めません。
解決策: ① 樹脂の種類に応じて、金型ヘッドの温度をバレルの終わりよりも 5~10 ℃高くして加熱します(LDPE 120~140 ℃、HDPE 140~160 ℃、LLDPE 130~150 ℃)。② スクリュースピードを 120~180r/min に上げて、せん断熱発生を増やします。③ フィラー含量は 70% 以下に制御する必要があり、限界を超える場合は、キャリア樹脂の割合を増やします。④ 設備のアスペクト比が不十分な場合、プラスチファイジングを支援するために 0.5% ~1% の可塑剤を添加できます。
2. レジンの劣化(プラスチフィケーション過多)
性能:マスターバッチの色は黄色または黒となり、刺激的な臭い(小分子揮発物)が漂い、機械的特性が低下します(割れやすくなります)。
原因: ① 過剰な押出温度(PEの溶融点より30℃以上高い); ② スクリュースピードが速すぎる>200r/min)で、せん断中に過剰な熱発生が生じる。③ バレル内の炭素沈着物が除去されておらず、高温分解による汚染が発生する。④ 抗酸化剤の量が不十分である。<0.5%);
解決策: ① 温度を 5〜10 ℃下げて、温度センサーが故障していないか確認します。② スクリューの回転速度を 150r/min 以下に下げて、プラスチケーションと劣化のバランスをとってください。③ 機械のバレルとスクリューを停止して清掃し (PE ワックスと清掃材で洗浄してください)。④ 抗酸化剤 (1010/168 混合物、総量 0.8% 〜 1.5%) を添加してください。
3. 溶融破裂(不安定鋳造)
性能:押出された材料の帯の表面は不均一で、波状で、さらには破損しているため、粒子を滑らかに切断することは困難です。
原因: ① 金型ヘッドの温度が低すぎるため、溶融の流動性が低い; ② 金型の口の隙間が小さすぎる<2mm)で、溶融物の出口では高い抵抗が発生します。③スクリューの回転速度の変動や不安定な溶融物圧力。④分散剤/潤滑剤が不足している、溶融物の摩擦係数が高すぎる。
解決策: ① 金型ヘッドの温度を5〜10℃上昇させ、溶融物の滑らかな流れを確保します。 ② 金型の口の隙間を2〜3mmに調整し、材料ストリップの直径に合わせます。 ③ スクリュードライブシステムを確認し、速度の変動を排除します。 ④ 溶融物の摩擦を減らすために、0.5%〜1%の潤滑剤(ステアラミドなど)を加えてください。
4. 金型ヘッドの詰まり
性能:押出された素材のストリップが突然薄くなり、破損し、金型の口部に焼けた素材が蓄積される。
原因: ① 原材料に不純物(金属屑、ゴミ、コークス)が混入している。 ② レジン分解によって生成された炭化物が金型の口に付着している。 ③ 機能性粉末が完全に分散しておらず、大きな粒が金型の孔を塞いでいる。
解決策: ① 原材料のスクリーニング(40メッシュのふるいを使ってフィルタリング)を行い、不純物を除去する。 ② モールドヘッドを定期的に清掃する(2〜4時間ごとに停止して拭き取るか、自動モールドクリーニング装置を設置する)。 ③ 粉の完全な分散を確保するために、混合およびプラスチケーションプロセスを最適化する。
III. 顆粒化と冷却プロセス:外観と成形安定性の問題
1. 不規則な穀物切断(不均一な長さ、バリ、付着)
性能:マスターバッチの長さの偏差は1mmを超え、両端にバリが生じたり、複数の粒子がブロックのようにくっついている。
原因: ① 粉砕機の速度が材料ストリップの牽引速度と一致していない(速度が速すぎると短く、遅すぎると長く切断される)。② 材料ストリップの冷却が不十分(水の温度が高すぎる)。>30℃)となり、表面が柔らかくなり接着しにくくなる。③金型口からの排出が不均一で、材料のストリップの厚みが不均一になる。④切断刃が摩耗により鈍くなり、切断時にバリが発生する。
解決策: ① 牽引速度(1~3m/min)と切断機の速度(500~800r/min)を同期させ、均一な長さ(2~3mm)を確保します。② 冷却水の温度を15~25℃に制御し、材料ストリップの冷却時間を≥30秒にします(冷却水タンクの長さを延長できます)。③ モールドヘッド間の隙間を調整し、材料ストリップの厚さを一貫して保ちます。④ 鋭い切断刃を交換し、切断刃とモールド口の間の距離を調整します。<0.5mm)。
2. ホローバブルマスターバッチ
性能:マスターバッチの断面には空洞の細孔や小さな気泡があり、その後の加工中に破裂しやすく、製品の密度に影響を与えます。
原因: ① 原材料が湿っている(水分含量が高い)>0.1%)、高温で水が蒸発し、気泡が発生する;②押出時に溶融体に空気が吸い込まれる(混合中に排気がない場合、またはホッパーへの供給が滑らかでない場合);③不十分な金型圧で気泡が放出されない。
解決策: ① 原材料を完全に乾燥させる (粉末を120℃で4時間、樹脂を80℃で2時間焼く); ② ミキサーに排気口を設置し、エクストラーダホッパーを密閉して空気が吸い込まないようにする; ③ ダイヘッド圧を上げる (ダイギャップを小さくするか、スクリューの回転速度を上げることで); バブルの排出を促進する。
3. マスターバッチの破損(靭性不足)
性能:カット後や輸送中に簡単に破損する、平らで非延性の断面を有する
原因: ① レジンの劣化(プラスチファイング過多)、分子鎖の破壊; ② フィラー含有量が過剰>60%)と樹脂マトリクスの割合が不十分、 ③ 弾性化剤が添加されていないか、添加量が不十分(変性マスターバッチ)、 ④ 冷却速度が速すぎる(水温)<10 ℃)であり、内部応力が解放されていない。
解決策: ① エキスプラシオン温度を最適化し、樹脂の劣化を防ぎます。② 充填剤の比率を減らし、使用するキャリア樹脂の量を増やします。③ 5% ~ 10% の POE/EVA 弾性向上剤を使用した改良されたマスターバッチを使用します。④ 冷却水の温度を 15 ~ 20 ℃ に調整するか、徐々に冷却する (最初は 25 ℃、その後 15 ℃) ことで内部応力を解放します。
IV. パフォーマンスとその後の使用上の問題(マスターバッチ機能の不具合や適応性の低さ)
1. 機能効果が標準に達していない(色が薄い、難燃性が低い、老化防止効果が弱い)
性能:①カラーマスターバッチの着色力が不十分(5%を追加しても色が薄くなる);②難燃性マスターバッチがUL94 V2レベルに達しない;③耐老化マスターバッチは屋外で3ヶ月使用すると脆くなる;
原因: ① 機能成分(マスターバッチカーボンブラックなど)の含有量が不十分<20%、難燃性<40%)、② 機能成分の不均一な分散と局所集中不足、③ 添加剤の不適切な選択(例えば、屋外用カラーマスターバッチとしてルチル系酸化チタンを使用し、耐候性が低いなど)
解決策: ① 機能成分の濃度を上げる (マスターバッチカーボンブラック ≥ 30%, ハロゲンフリーフレームレジスタント ≥ 50%); ② 分散プロセスを最適化する (分散剤を増やし, 混合時間を延長する); ③ 適切な選択を行う (ルチルチタン酸塩+UV531光安定剤を屋外用に, マグネシウムハイドロキシド+亜鉛ボーライトシナジー剤を難燃剤として使用する)。
2. PE製品との相性が悪く(分離・沈殿)
性能: マスターバッチと純粋なPEの混合物を処理した後、製品の表面が霜が降りる、粘着性になる(添加剤の沈殿による)、または離層や割れが発生することがあります。
原因: ① キャリア樹脂と製品のPEタイプが一致していない (HDPEパイプ用のLDPEキャリアマスターバッチなど); ② 潤滑剤/分散剤が過剰>5%), exceeding the resin’s load-bearing capacity; ③ There is a significant difference in polarity between the functional components and PE (such as glass fiber reinforced masterbatch without added compatibilizer);
解決策: ① 製品PEとキャリア樹脂を厳密に一致させる。② 潤滑剤/分散剤の量を1% -3%で制御し、過剰使用を回避する。③ 界面接着性を向上させるために、3% -5%の相溶性剤(PE-g-MAHなど)を添加する。
3. マスターバッチの水分吸収(保管後性能が低下する)
性能:保管後1か月目に、マスターバッチの表面が湿って凝集し、その後の加工中に気泡が発生します。
原因: ① 冷却後に十分な乾燥が行われていない(水分含量が高い)>0.1%); ② 包装がしっかりと密閉されておらず、空気から水分を吸収している; ③ 機能成分が水分を吸収している(例えば、炭酸カルシウム、水酸化マグネシウム)
解決策: ① 冷却後、再び乾燥します(60〜80℃で1〜2時間乾燥し、水分含量を0.05%以下に減らします)。 ② アルミ箔袋と乾燥剤で密封した包装を使用します。 ③ 水分吸収性のある機能性粉末(例えば、水酸化マグネシウム)は、疎水性を持たせるために結合剤で事前に改質されます。
V. 生産プロセスにおける重要なトラブルシューティングのロジック(問題の迅速な特定)
まず、原材料を確認してください。水分含量、粉の分散状態、媒体と添加剤の相性をチェックし、潜在的な危険を源泉で排除します。
プロセスを再チェックする:プラスチケ化と分散に影響を与える主要なパラメータである温度(バレル+ダイス)、ねじ速度、および混合時間を優先的に確認する
後方視認装置:ネジ/バレルの摩耗、刃の鋭さ、冷却水の温度の安定性を確認します。装置の故障は容易にバッチの問題につながります。
小規模の検証: 問題が発生した後、大量生産前に小規模のバッチで配合調整を行い(分散剤の添加や温度調整など)、無駄を生まないようにします。
The core contradiction in the production of PE masterbatch is “dispersion uniformity+plasticizing stability+forming regularity”, and most problems can be solved through “raw material drying, formula matching, and process parameter optimization”. The key lies in: ① controlling the moisture content of raw materials to be less than 0.05%; ② Adaptation of functional ingredients to dispersant ratio (powder: dispersant=5:1-10:1); ③ Match the extrusion temperature with the resin type to avoid under molding or over molding; ④ Synchronize cooling and cutting parameters to ensure a neat appearance.
For mass production, it is recommended to establish a “raw material process finished product” testing ledger to record the parameters and performance of each production, facilitating quick traceability and troubleshooting of repetitive issues.
アプリケーション
ポリエチレンマスターバッチは、ポリエチレンをベースに、さまざまな機能性添加剤や充填剤が加えられた高分子材料です。プラスチック加工の分野では幅広い用途があります。主な適用分野を以下に示します。
BOPP
農業用フィルム:老化防止、霧防止、断熱、その他の機能性母材を添加したポリエチレンフィルムで、農業生産における温室の覆い、作物の栽培などに使用できます。老化防止マスターバッチは、フィルムの耐候性を向上させ、その寿命を延長します。霧防止液滴マスターバッチは、フィルムの表面に水滴の形成を抑え、透過光量と断熱効果を向上させ、作物の成長に有利です。
包装フィルム:ポリエチレンの包装フィルムに滑らかなマスターバッチを添加すると、フィルム表面の摩擦係数が低下し、フィルムの巻き取りや使用が容易になります。静電気防止マスターバッチを添加すると、フィルム表面に静電気が発生するのを防ぎ、埃や不純物の吸着を防ぎ、包装品質を向上させることができます。
パイプ製品
給水パイプ:ポリエチレン給水パイプには、環境ストレスによる割れに強いマスターバッチが添加されており、パイプの耐割れ性能を向上させ、長期間の使用中に環境要因による破損を防ぐことができます。同時に、色マスターバッチを添加することで、パイプにさまざまな色を付与でき、識別や区別が容易になります。
ガスパイプ:ポリエチレンのガスパイプを生産する場合、難燃性マスターバッチと紫外線耐性マスターバッチを添加する必要があります。難燃性マスターバッチは、パイプの難燃性能を向上させ、安全性を高めます。紫外線耐性マスターバッチは、屋外で長期間紫外線にさらされることによりパイプが劣化するのを防ぎ、その寿命を延長します。
射出成形製品
プラスチック容器:ポリエチレン注射成形のプラスチック容器に強化マスターバッチを添加すると、耐衝撃性が向上し、使用中に破損しにくくなります。また、充填マスターバッチを添加すると、生産コストを削減しながら容器の剛性と硬さを向上させることができます。
ターンオーバーボックス:ポリエチレンのターンオーバーボックスには、表面の耐摩耗性を向上させるために耐摩耗マスターバッチが加えられることが多く、頻繁な使用や取り扱い中の摩耗を軽減し、ターンオーバーボックスの寿命を延長します。
繊維製品
ポリプロピレン繊維:ポリプロピレン繊維の製造時にポリエチレンマスターバッチを添加すると、染色性能、静電気防止性能、そして繊維の柔らかさが向上します。例えば、染色マスターバッチを添加すると、繊維が鮮やかな色に染まりやすくなり、色がしっかりと発色します。静電気防止マスターバッチを添加すると、加工および使用中に繊維から発生する静電気を除去し、加工性とユーザーの快適性を向上させることができます。
ノンワoven生地:ポリエチレンノンワoven生地には、生産プロセス中に繊維同士がくっつかないようにする効果のある防こび付けマスターバッチが含まれています。これにより、生産効率と製品品質が向上します。親水性マスターバッチを加えて、ノンワoven生地に優れた水吸収性と通気性をもたらし、衛生製品や医療用品などの分野に適しています。




