

Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: El masterbatch de PS es un producto granular elaborado mediante el procesamiento de resina de poliestireno (PS) como portador, añadiendo diversos pigmentos, aditivos, etc.
Dominio: fabricación de equipos para la extrusión y compuestación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Tipo
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Existen varios tipos de masterbatch de PS, y a continuación se presentan algunas clasificaciones comunes y tipos específicos:
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Clasificación por función
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Masterbatch de color
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Masterbatch de color: Este es el tipo más común de masterbatch de color, que puede hacer que los productos de PS presenten diversos colores brillantes, como rojo, amarillo, azul, verde, etc., mediante la adición de pigmentos o colorantes de diferentes colores. Se utiliza ampliamente en artículos de uso diario, juguetes, cáscaras de aparatos domésticos y otros campos para cumplir con los requisitos de color de apariencia de diferentes productos.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Masterbatch blanco: se utiliza principalmente para producir productos de PS blancos, como tazas de plástico blancas, cáscaras de aparatos domésticos, etc. Generalmente se añade con pigmentos blancos, como dióxido de titanio, que tienen una alta cobertura y buena blancura.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {palabras reservadas} y corchetes. Registro técnico formal. Texto: Masterbatch negro: se utiliza para teñir la resina de PS de color negro, y se utiliza ampliamente en la cubierta exterior de productos electrónicos y eléctricos, la capa de aislamiento de cables y cables, y otros aspectos. El negro de carbón en el masterbatch negro no solo proporciona un aspecto negro, sino que también mejora la resistencia al clima y la resistencia a la luz ultravioleta del producto.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Masterbatch funcional
Dominio: fabricación de equipos para extrusión y compuestado de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Masterbatch retardante de llama: El agregado de retardantes de llama al masterbatch de PS puede mejorar el rendimiento retardante de llama de los productos de PS, haciéndolos menos propensos a la combustión o retrasando la velocidad de combustión cuando están expuestos a llamas abiertas. Se utilizan comúnmente en campos con altos requisitos de seguridad contra incendios, como aparatos electrónicos, edificios, etc., como carcasas de televisores, materiales de aislamiento de edificios, etc.
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Masterbatch antistático: La adición de agentes antistáticos puede reducir la resistencia superficial de los productos de PS, haciéndolos menos propensos a la acumulación de electricidad estática. Es adecuado para campos como el embalaje de componentes electrónicos y el embalaje de instrumentos ópticos, que son sensibles a la electricidad estática, para evitar daños en los productos causados por la electricidad estática.
Antibacterial masterbatch: Contains antibacterial agents that can inhibit the growth and reproduction of bacteria, molds, and other microorganisms, maintaining the hygiene and cleanliness of PS products. Commonly used in medical devices, food packaging, daily necessities and other fields, such as medical syringes, food preservation boxes, children’s toys, etc.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Masterbatch de envejecimiento: Añadido con absorbedores UV, antioxidantes y otros aditivos, puede mejorar la resistencia al envejecimiento de los productos de PS en entornos exteriores, prevenir el decoloramiento, la fragilidad, la fisura y otros fenómenos causados por la exposición prolongada a entornos naturales como la luz solar y el viento y la lluvia. Se utiliza comúnmente en campos como perfiles de puertas y ventanas de edificios, carteles exteriores, componentes de automoción, etc.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de normas (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Función
Dominio: fabricación de equipos para extrusión y compundación de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Masterbatch universal: adecuado para la producción de productos de PS generales, como recipientes de plástico ordinarios, artículos de papelería, perchas, etc. Este tipo de masterbatch puede cumplir con los requisitos básicos de uso en términos de rendimiento y tiene un buen rendimiento de procesamiento y propiedades físicas y mecánicas.
Masterbatch especializado
Masterbatch para envases de alimentos: diseñado para cumplir con los requisitos especiales de los envases de alimentos, con un buen rendimiento en términos de higiene, en cumplimiento de las normas de seguridad alimentaria relevantes y con restricciones estrictas sobre el uso de aditivos para garantizar que no se contamine el alimento.
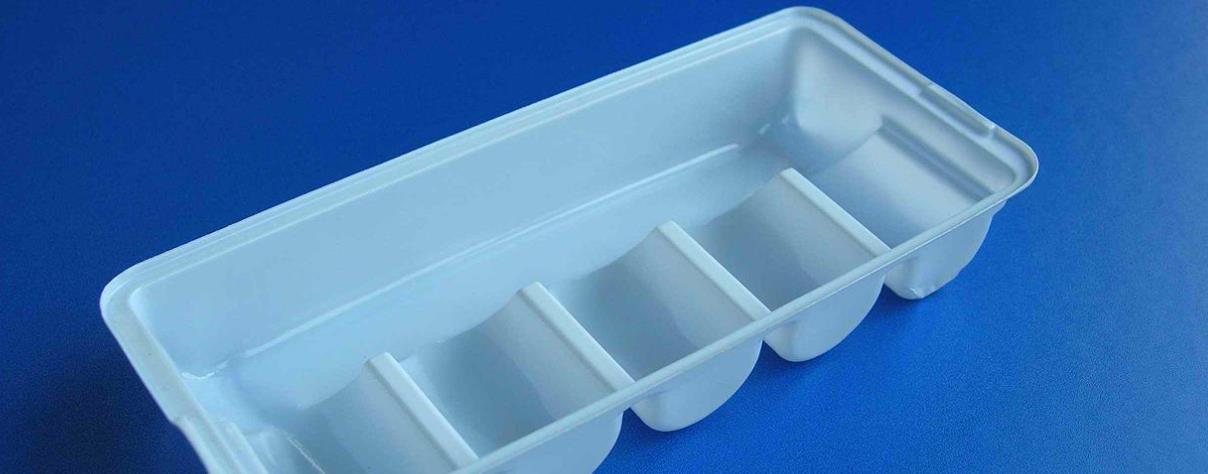
Masterbatch para aparatos electrónicos y eléctricos: tiene altos requisitos en términos de rendimiento de aislamiento eléctrico, retardante de llamas, resistencia al impacto, etc., para cumplir con los requisitos de seguridad y rendimiento de los productos electrónicos y eléctricos, como se utiliza en la producción de carcasas de ordenadores, cajas de cargadores de teléfonos móviles, etc.
Masterbatch de calidad óptica: se caracteriza por una alta transparencia, baja birefringencia y buena uniformidad óptica, y se utiliza principalmente en la fabricación de lentes ópticas, discos ópticos, pantallas de visualización y otros productos que requieren un alto rendimiento óptico.
Clasificado por ingredientes añadidos
Masterbatch de aditivos inorgánicos
Masterbatch de relleno: se añaden rellenos inorgánicos como carbonato de calcio, polvo de talco y caolín para reducir el costo de los productos de PS, al tiempo que mejoran su dureza, rigidez y estabilidad dimensional. Sin embargo, un relleno excesivo puede conducir a una disminución de la resistencia y la transparencia del producto.
Masterbatch mejorado: la adición de materiales de refuerzo, como fibra de vidrio y carbono, puede mejorar significativamente la resistencia, el módulo y la resistencia al calor de los productos de PS. Se utiliza comúnmente en la fabricación de productos que requieren un alto rendimiento mecánico, como piezas de automóviles y piezas de plástico de ingeniería.
Masterbatch de aditivos orgánicos
Masterbatch de endurecimiento: los agentes de endurecimiento orgánicos, como los elastómeros y el caucho, se añaden para mejorar la resistencia al impacto y la dureza de los productos de PS, haciéndolos menos susceptibles a romperse cuando se someten a impactos externos. Se utiliza comúnmente para productos que requieren una alta resistencia, como tuberías de plástico, películas de plástico, etc.
Masterbatch plastificante: la adición de plastificantes, como ftalatos y diésteres alifáticos, puede reducir la temperatura de fusión y la viscosidad de la resina de PS, mejorar su rendimiento de procesamiento y flexibilidad, y hacer que los productos de PS sean más suaves y elásticos. Se utiliza comúnmente en la producción de productos de plástico de PS suaves, como películas de plástico y cuero sintético.
Características del Masterbatch de PS
El Masterbatch de PS (Masterbatch de Poliestireno) es un aditivo plástico granulado altamente concentrado hecho de poliestireno (PS) como resina portadora, combinado con pigmentos, rellenos, aditivos funcionales, etc., mediante procesos especializados. Se caracteriza por las siguientes características principales:
I. Características principales comunes
| Característica | Descripción |
|---|---|
| Alta compatibilidad | Se ajusta a la estructura molecular de los sustratos de PS (GPPS/HIPS, etc.), garantizando una dispersión uniforme sin problemas de delaminación o migración. |
| Alta concentración | Cuenta con un alto contenido de componentes funcionales (pigmentos, rellenos, retardantes de llama, etc.) (del 15% al 70%), lo que requiere una baja relación de adición (generalmente del 2% al 10%) para ser rentable. |
| Facilidad de procesamiento | Forma granulada, libre de polvo, con una excelente fluidez, adecuada para diversas tecnologías de procesamiento, como moldeo por inyección, extrusión y moldeo por soplado. |
| Estabilidad del rendimiento | Pre-dispersado para evitar defectos como manchas de color, rayas o fluctuaciones en el rendimiento, lo que garantiza una calidad constante entre los lotes. |
| Limpio y respetuoso con el medio ambiente | Bajo contenido de volátiles (≤0,2%), mínimo contenido de humedad (≤0,01%), no tóxico y sin olor, conforme con los estándares ambientales como RoHS. |
II. Características de diferentes tipos de masterbatch de PS
1. Masterbatch de color de PS
- Rendimiento de color superior: Alto brillo, alta opacidad (para el masterbatch negro), colores brillantes y saturados; capaz de crear efectos especiales como patrones de nubes o granos de madera.
- Fuerte resistencia a la migración: Los pigmentos no migran fácilmente a la superficie del producto o a los materiales de contacto, manteniendo una estabilidad del color a largo plazo.
- Resistencia a la luz y al clima: Se añaden estabilizadores UV para resistir la radiación ultravioleta y prolongar la vida útil del producto.
- Amplio rango de aplicación: Adecuado para carcasas de aparatos domésticos, juguetes, artículos de uso diario, envases para alimentos, etc.
2. Masterbatch de relleno de PS
- Alta capacidad de relleno: La proporción de relleno puede llegar al 20%-40%, lo que reduce considerablemente los costos de producción.
- Mejoramiento del rendimiento: Mejora la rigidez, la resistencia al calor, la resistencia a la compresión y la resistencia al desgaste del producto; reduce la contracción y la deformación.
- Textura pura: Material granular de color blanco puro, no higroscópico y no descolorido, sin afectar el aspecto del producto.
- Aditivos antienvejecimiento: Prolonga la vida útil del producto y mantiene su estabilidad a largo plazo.
3. Masterbatch retardante de llama de PS
- Alta eficiencia en la retención del fuego: Una baja proporción de adición (normalmente del 5% al 20%) consigue una resistencia al fuego de nivel V0, con un índice de oxígeno de 37-38%.
- Buena transparencia: Las formulaciones especiales conservan la transparencia original de los productos de PS (transmitancia de luz del 87,7% al 88,5%), adecuadas para componentes ópticos.
- Mínimo impacto en las propiedades físicas: La alta compatibilidad con el PS no reduce significativamente la resistencia al impacto ni el rendimiento mecánico.
- Seguridad ambiental: Cumple con los estándares ambientales de la UE; las formulaciones sin halógenos cumplen con requisitos ambientales más altos.
4. Otro masterbatch de PS funcional
- Masterbatch antistático/conductor: Proporciona efectos antistáticos duraderos con una resistencia de superficie estable, adecuado para la industria electrónica y eléctrica.
- Masterbatch de endurecimiento: Mejora la resistencia al impacto del PS, reduce la fragilidad y se adapta a productos de gran escala de paredes delgadas.
- Masterbatch de dispersión de luz: Dispare la luz de manera uniforme, utilizado en fundas de lámparas LED, hojas ópticas, etc., equilibrando la transmitancia de luz y la uniformidad.
III. Resumen de las ventajas de aplicación
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Simplifica los procesos de producciónDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: : Listos para usar sin necesidad de equipo de dispersión adicional, lo que mejora la eficiencia de producción.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como aparecen escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Control de rendimiento precisoDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: : Color estable o efectos funcionales conseguidos mediante la adición proporcional, lo que reduce los costes de ensayo y error.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: Protege los equipos de procesamientoDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: : La forma granular reduce el desgaste de los tornillos y prolonga la vida útil del equipo.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los paréntesis. Registro técnico formal. Texto: Mejora el valor añadido del productoDominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: : Dotar a los productos de colores especiales o funciones para satisfacer las demandas del mercado de alta gama.
Dominio: fabricación de equipos para extrusión y compuestado de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Con su excelente compatibilidad, procesabilidad y funcionalidad, el Masterbatch de PS se ha convertido en un material clave indispensable en la producción de productos de poliestireno, ampliamente utilizado en el embalaje, los electrodomésticos, la electrónica, los materiales de construcción y otras industrias.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los paréntesis. Registro técnico formal. Texto: Información común de proporcionalización para diferentes tipos de masterbatch de PS
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Masterbatch de color
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de relleno} y los corchetes. Registro técnico formal. Texto: Masterbatch de color: La relación de referencia general es de alrededor del 1% al 5%, dependiendo de la profundidad de color requerida y de los requisitos del producto. Si se utiliza para productos plásticos generales, la relación de masterbatch de color a resina PS puede ser de alrededor de 1:50; para productos plásticos avanzados, la relación puede ser de alrededor de 1:20.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Masterbatch blanco: El contenido de dióxido de titanio suele estar entre el 40% y el 80%, con el resto siendo resina portadora de PS y una pequeña cantidad de aditivos. La relación de adición en el producto suele ser del 2% al 5%.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Masterbatch negro: El contenido de negro de carbono es relativamente alto, llegando al 30% -55%, o incluso mayor, como algunos masterbatch negros de alta concentración con un contenido de negro de carbono de hasta el 92%. La proporción común de masterbatch negro en resina PS es del 2% -5%, y la dosificación específica depende del requisito de opacidad.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Masterbatch funcional
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Masterbatch retardante de llama: La proporción de adición suele estar entre el 10% y el 30%, dependiendo del grado de retardante de llama requerido para los productos de PS.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Masterbatch antistático: La relación de referencia del masterbatch antistático permanente específico de HIPS es del 15% al 20%, y la relación de referencia del masterbatch antistático PS común es aproximadamente del 3%.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {marcadores} y corchetes. Registro técnico formal. Texto: Masterbatch antibacteriano: La dosis recomendada es generalmente del 2% al 4%, que debe mezclarse directamente con partículas de plástico PS antes del procesamiento.
Weathering masterbatch: The addition ratio is generally around 5% -15%, mainly determined according to the weather resistance requirements of the product’s usage environment.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Granos madre clasificados por propósito
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Masterbatch universal: La proporción de adición suele estar entre el 2% y el 10%, ajustada según los requisitos de rendimiento y el control de costes del producto.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Masterbatch para envasado de alimentos: la cantidad general de adición es de aproximadamente el 2% al 5%, lo que no solo cumple con los requisitos de higiene del envasado de alimentos, sino que también garantiza el rendimiento del producto.
Dominio: fabricación de equipos de extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Masterbatch electrónico y eléctrico: por ejemplo, masterbatch conductor utilizado en la producción de cinta portadora de plástico conductor de PS, con una relación de referencia de aproximadamente el 25%.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Masterbatch de calidad óptica: La cantidad de adición suele ser baja, generalmente entre el 1% y el 3%, para garantizar el rendimiento óptico del producto.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: Granos madre clasificados por ingredientes añadidos
Masterbatch de aditivos inorgánicos
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Masterbatch de relleno: El contenido de rellenos inorgánicos, como el carbonato de calcio y el polvo de talco, puede variar entre el 30% y el 80%, con la resina portadora de PS representando entre el 20% y el 70%. La relación de adición en los productos de PS se puede ajustar entre el 10% y el 50% según los requisitos de rendimiento del producto.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Masterbatch reforzado: El contenido de fibra de vidrio y otros materiales de refuerzo suele estar entre el 20% y el 50%, con la resina portadora de PS que representa entre el 50% y el 80%. La proporción añadida a la resina de PS suele ser del 10% al 30%.
Masterbatch de aditivos orgánicos
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Masterbatch de endurecimiento: El contenido de agentes de endurecimiento, como los elastómeros, suele ser del 10% al 30%, y la resina portadora de PS representa entre el 70% y el 90%. La cantidad de adición en los productos de PS suele ser del 2% al 10%.
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Masterbatch plastificante: el contenido de plastificante puede estar entre el 20% y el 50%, y la resina portadora de PS representa entre el 50% y el 80%. La proporción añadida a la resina de PS es generalmente del 5% al 20%.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo o de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Los ratios anteriores son solo para referencia. En la producción real, es necesario realizar ajustes y optimizaciones en función de los requisitos específicos del producto, los procesos de producción, las propiedades de la materia prima y otros factores.
Razones de formulación de diferentes tipos de Masterbatch de PS
A continuación se presentan las razones de formulación típicas de varios Masterbatch de PS (calculadas en fracción en masa %), basadas en los estándares universales de la industria. Se pueden ajustar según los requisitos reales (por ejemplo, tecnología de procesamiento, rendimiento del producto, regulaciones ambientales). Todas las formulaciones utilizan GPPS/HIPS como resina portadora para garantizar la compatibilidad con los sustratos de PS y la estabilidad del procesamiento:
I. Masterbatch de color de PS
Función principal: Proporcionar un color uniforme y estable, adecuado para procesos de extrusión/inyección/moldeo por soplado
| Componentee | Rango de proporciones (%) | Descripción |
|---|---|---|
| Resina portadora (GPPS/HIPS) | 50-75 | Seleccione PS con un índice de flujo en fusión (MFR 10-20 g/10 min) que coincida con el sustrato para garantizar la dispersabilidad y la fluidez del procesamiento. |
| Pigmentos (polvo/pasta) | 15-40 | – Organic pigments: High vividness (e.g., Phthalocyanine Blue, Permanent Red, addition ratio 15-25%)- Inorganic pigments: Excellent weather resistance (e.g., Titanium Dioxide, Carbon Black, addition ratio 20-40%)- Special effect pigments: Pearl powder, metal powder (addition ratio 25-35%) |
| Dispersantee | 3-8 | Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Cera de polietileno, EBS (etileno bisestearamida), estearato de calcio – previenen la aglomeración de pigmentos y mejoran la uniformidad de la dispersión. |
| Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Aditivos auxiliares | 0.5-2 | – UV Stabilizer (e.g., UV531, 0.5-1%): For outdoor products- Antioxidant (e.g., 1010+168, 0.3-0.8%): Prevent processing degradation- Lubricant (e.g., Stearic Acid, 0.2-0.5%): Improve mold release. |
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Mantenga todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Ejemplo de formulación típica (Masterbatch de color negro de PS):
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: GPPS: 60% + negro de carbono (N330): 30% + cera de polietileno: 6% + antioxidante 1010: 0,5% + estearato de calcio: 3,5%
Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: II. Masterbatch de relleno de PS
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Función principal: reducir los costos de producción, mejorar la rigidez y la resistencia al calor del producto y minimizar la deformación por contracción.
| Componentee | Rango de proporciones (%) | Descripción |
|---|---|---|
| Resina portadora (GPPS/HIPS) | 20-40 | Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Una proporción baja de portador para garantizar una dispersión uniforme del relleno; se prefiere un MFR ligeramente mayor (15-25 g/10 min). |
| Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Rellenos inorgánicos | 50-70 | – Calcium Carbonate (CaCO₃): Particle size 1250-2500 mesh, cost-effective (addition ratio 55-70%)- Talc Powder: Improve rigidity and heat resistance (addition ratio 50-65%)- Barium Sulfate: Enhance product surface smoothness (addition ratio 50-60%) |
| Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {colocadores} y los paréntesis. Registro técnico formal. Texto: Agente de acoplamiento | 1-3 | Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Agente de unión de silano (por ejemplo, KH550), agente de unión de titanato – mejora la compatibilidad entre el relleno y la resina para evitar la delaminación. |
| Dispersantee | 2-5 | Cera de polietileno, ácido esteárico, EBS – previenen la aglomeración del relleno y mejoran la fluidez del procesamiento. |
| Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Aditivos auxiliares | 0.5-2 | – Antioxidant (1010+168, 0.3-0.8%): Prevent processing degradation- Lubricant (Zinc Stearate, 0.2-0.5%): Reduce equipment wear. |
Ejemplo de formulación típica (masterbatch de PS relleno de carbonato de calcio):
- HIPS: 25% + carbonato de calcio de 2500 mallas: 68% + agente de acoplamiento titanato: 2% + cera de polietileno: 3% + antioxidante 168: 0,5% + estearato de zinc: 1,5%
III. Masterbatch retardante de llama de PS
Función principal: lograr un nivel de retardación de llama de clase V0 (UL94); disponibles dos formulaciones (con halógenos/sin halógenos)
| Componentee | Formulación con halógenos (%) | Formulación sin halógenos (%) | Descripción |
|---|---|---|---|
| Resina portadora (GPPS/HIPS) | 35-60 | 30-50 | Las formulaciones sin halógenos requieren HIPS con una mejor compatibilidad para mejorar la dispersión del retardante de llama. |
| Retardante de llama | 25-45 | 40-60 | – Halogen-containing: Brominated (Decabromodiphenylethane, Tetrabromobisphenol A, 25-40%)- Halogen-free: Phosphorus-based (Phosphate Esters, Hypophosphites, 40-55%), Nitrogen-based (MCA, 50-60%) |
| Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Synergist | 5-15 | 5-10 | – Halogen-containing: Antimony Trioxide (Sb₂O₃, 5-12%) – enhance flame retardant efficiency- Halogen-free: Zinc Oxide, Talc Powder (5-8%) – improve char formation. |
| Dispersantee | 3-8 | 4-8 | Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de sustitución} y los corchetes. Registro técnico formal. Texto: Cera de polietileno, EBS – previene la aglomeración retardante de llamas y mejora la fluidez del procesamiento. |
| Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Aditivos auxiliares | 1-3 | 1-3 | – Antioxidant (1010+168, 0.5-1%)- Lubricant (Calcium Stearate, 0.5-1%)- Smoke Suppressant (Ammonium Molybdate, 1-2%): Optional for halogen-containing formulations. |
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Ejemplo de formulación típica (masterbatch PS retardante de llama sin halógenos):
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), unidades (°C, MPa, mm, g/cm³, kV/mm), abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nombres de marcas y números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones vacías} y corchetes. Registro técnico formal. Texto: HIPS: 40% + retardante de llama hipofosfito: 50% + óxido de zinc: 5% + EBS: 3% + antioxidante 1010: 0,8% + estearato de calcio: 1,2%
Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaciones de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: IV. Masterbatch antistático/conductivo para PS
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Función principal: Proporcionar propiedades antistáticas o conductoras de larga duración, adecuadas para las industrias electrónica y de envasado.
| Componentee | Dominio: fabricación de equipos para extrusión y compuestado de plásticos. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conserva todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: Masterbatch antistático (%) | Dominio: fabricación de equipos para la extrusión y compuestos de plástico. Utilice terminología técnica o industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo o de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Masterbatch Conductivo (%) | Descripción |
|---|---|---|---|
| Resina portadora (GPPS/HIPS) | 65-85 | 55-75 | Dominio: fabricación de equipos para la extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Los masterbatches conductores requieren GPPS de bajo peso molecular para mejorar la dispersión del relleno conductor. |
| Componentees funcionales | 10-30 | 20-40 | – Antistatic Agents: Cationic (Quaternary Ammonium Salts, 10-20%), Non-ionic (Polyethylene Glycol, 15-30%)- Conductive Fillers: Carbon Black (conductive grade, 20-35%), Carbon Fiber (15-25%), Graphene (5-10%) |
| Dispersantee | 2-5 | 3-8 | Masterbatches antistáticos: ácido estearico, EBS (2-4%)Masterbatches conductores: cera de polietileno, dispersante de negro de carbono (5-8%) – clave para mejorar la continuidad de la red conductora. |
| Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Aditivos auxiliares | 0.5-2 | 0.5-2 | Antioxidante (1010+168, 0,5-1%), lubricante (estearato de zinc, 0,2-0,5%). |
Ejemplo de formulación típico (masterbatch conductivo de PS):
- GPPS: 65% + negro de carbono conductor (negro de acetileno): 30% + cera de polietileno: 3% + dispersante de negro de carbono: 1,5% + antioxidante 168: 0,5%
V. Masterbatch de endurecimiento de PS
Función principal: mejorar la fragilidad del PS y aumentar la resistencia al impacto (especialmente para la modificación de HIPS o productos de pared delgada)
| Componentee | Rango de proporciones (%) | Descripción |
|---|---|---|
| Resina portadora (HIPS/GPPS) | 55-75 | Se prefiere HIPS para una mejor compatibilidad con los endurecedores; MFR (10-18 g/10 min). |
| Agente endurecedor | 20-40 | – POE (Polyolefin Elastomer): Improve low-temperature impact (addition ratio 25-35%)- EVA (VA content 15-20%): Cost-effective (addition ratio 20-30%)- SBS (Styrene-Butadiene-Styrene Block Copolymer): Improve toughness while maintaining rigidity (addition ratio 25-40%) |
| Compatibilizante | 3-8 | MAH-g-PS (Maleato de anhídrido injertado en PS) – mejora la compatibilidad entre el endurecedor y el portador de PS para evitar la delaminación. |
| Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Aditivos auxiliares | 0.5-2 | Antioxidante (1010+168, 0,5-1%), Lubricante (EBS, 0,3-0,8%). |
Ejemplo de formulación típica (Masterbatch endurecido con POE):
- HIPS: 60% + POE (MFR 2 g/10 min): 30% + MAH-g-PS: 7% + Antioxidante 1010: 0,5% + EBS: 2,5%
VI. Masterbatch de dispersión de luz de PS
Función principal: dispersar la luz de manera uniforme mientras se mantiene un alto índice de transmisión de luz, adecuado para las pantallas de lámparas LED y las hojas ópticas
| Componentee | Rango de proporciones (%) | Descripción |
|---|---|---|
| Resina portadora (GPPS) | 70-85 | GPPS de alta transparencia (índice de transmisión de luz ≥90%) con MFR (12-20 g/10 min) para garantizar la transparencia del producto. |
| Agente de dispersión de luz | 10-25 | – Silicone Microspheres: Good dispersibility and high light transmittance (addition ratio 12-20%)- PMMA Microspheres: High hardness and excellent weather resistance (addition ratio 15-25%)- Inorganic Diffusing Agents: Silicon Dioxide (addition ratio 10-15%), cost-effective. |
| Dispersantee | 2-5 | Cera de polietileno, EBS – previene la aglomeración del agente difusor y garantiza una dispersión uniforme de la luz. |
| Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Aditivos auxiliares | 0.5-2 | – UV Stabilizer (UV531, 0.5-1%): For outdoor lighting fixtures- Antioxidant (1010, 0.3-0.8%): Prevent processing yellowing. |
Ejemplo de formulación típico (Masterbatch de dispersión de luz de poliestireno para parasoles de lámparas LED):
- GPPS de alta transparencia: 78 % + Microsferas de silicona (tamaño de partícula 5 μm): 18 % + EBS: 3 % + UV531: 0,5 % + Antioxidante 1010: 0,5 %
Notas clave de la formulación:
- Ajuste del resina portadora: Para procesos de extrusión, priorice el PS con un MFR alto (15-25 g/10 min); para moldeo por inyección, seleccione un MFR medio (10-15 g/10 min) para garantizar la fluidez del proceso.
- Selección del dispersante: Un contenido más alto de pigmentos y rellenos requiere un aumento correspondiente en la relación de dispersante (por ejemplo, ≥3 % para masterbatches de relleno) para evitar defectos del producto provocados por la aglomeración (manchas de color, abolladuras).
- Conformidad ambiental: Para los productos de exportación, utilice materias primas compatibles con RoHS (por ejemplo, retardantes de llama sin halógenos, pigmentos con bajo contenido de metales pesados); para los productos en contacto con alimentos, adopte resinas y aditivos de calidad alimentaria (por ejemplo, PS certificado por la FDA, lubricantes de calidad alimentaria).
- Verificación del rendimiento: Después del ajuste de la formulación, realice pruebas a escala de laboratorio (por ejemplo, granulación por extrusión en doble hélice) para verificar los indicadores clave (por ejemplo, uniformidad de la dispersión, resistencia al impacto, grado de retardante de llama, transmitancia de luz).
Proceso de producción
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: El proceso de producción del masterbatch de PS suele incluir los siguientes pasos clave:
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Preparación de la materia prima
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Selección de resinas: Seleccione una resina de poliestireno (PS) adecuada en función de los requisitos de rendimiento del producto, como el PS de uso general, el PS de alto impacto, etc.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Preparación de aditivos: Prepare los aditivos correspondientes según el tipo y la fórmula del masterbatch, como pigmentos, retardantes de llama, agentes antistáticos, agentes antibacterianos, plastificantes, etc. Asegúrese de que la calidad y la pureza de los aditivos cumplan con los requisitos de producción.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica o industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo o de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Mezcla de ingredientes
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Medición precisa: Utilice equipos de medición de alta precisión para pesar con exactitud la resina de PS y diversos aditivos según la fórmula. Para algunos masterbatch con requisitos estrictos para la cantidad de adición, como el masterbatch funcional, se puede requerir que la precisión de la medición alcance el ± 0,1% o incluso más.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones de texto} y corchetes. Registro técnico formal. Texto: Premezclado: Agregue las materias primas pesadas a un mezclador de alta velocidad para el premezclado. La velocidad y el tiempo de mezcla del mezclador deben ajustarse según las características de las materias primas y la fórmula. Generalmente, la velocidad está entre 500 y 1500 revoluciones por minuto, y el tiempo de mezcla es de 5 a 15 minutos para garantizar que los aditivos se dispersen uniformemente en la resina de PS.
Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Extrusión por fusión
Extruder setting: Add the mixed material into the twin-screw extruder. Based on the characteristics of PS resin and additives, set parameters such as temperature, screw speed, and feeding speed for each section of the extruder. Generally speaking, the temperature of the extruder is set between 160-220 ℃, the screw speed is 100-500 revolutions per minute, and the feeding speed is adjusted according to the extruder’s production capacity and formula requirements.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Mezcla de fusión: El material se funde gradualmente y se mezcla minuciosamente mediante calentamiento, presión y corte con tornillos en el extrusor. El aditivo se dispersa uniformemente en la resina de PS fundida para formar un masterbatch con propiedades específicas. En este proceso, es necesario garantizar que el material permanezca uniformemente en el extrusor para asegurar la estabilidad de la calidad del masterbatch.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Filtrado y eliminación de impurezas: Para mejorar la calidad del masterbatch, se suelen instalar dispositivos de filtrado, como filtros y cambiadores de tamices, durante el proceso de extrusión para filtrar las impurezas y las partículas de aditivos no disueltas en el material, lo que garantiza una alta pureza del masterbatch extruido.
Dominio: fabricación de equipos de extrusión y compuestado de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Mantenga todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Granulación de enfriamiento
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Enfriamiento por agua o enfriamiento por aire: el masterbatch extruido se extruye en tiras o filamentos a través de una matriz y luego entra en un tanque de agua de enfriamiento o un dispositivo de enfriamiento por aire para enfriarse. El método de enfriamiento por agua tiene una velocidad de enfriamiento rápida y puede dar forma rápidamente al masterbatch, pero puede resultar en un mayor contenido de humedad superficial del masterbatch; el método de enfriamiento por aire tiene una velocidad de enfriamiento relativamente lenta, pero la superficie del masterbatch está seca y el tratamiento posterior es relativamente sencillo.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Granulación: Los granos madre enfriados se cortan en granos de una longitud determinada mediante un granulador. La velocidad de la herramienta y el método de corte del granulador afectarán la forma y la uniformidad del tamaño de las partículas del masterbatch. En general, el tamaño de partícula del masterbatch se controla en torno a 2-5 milímetros para cumplir con los requisitos para el procesamiento y el uso posteriores.
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Embalaje y almacenamiento
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Tratamiento de secado: Si el masterbatch absorbe mucha humedad durante el proceso de enfriamiento, debe secarse para evitar que la humedad afecte el rendimiento del masterbatch. La temperatura de secado suele estar entre 60 y 80 ℃, y el tiempo de secado es de 2 a 4 horas.
Dominio: fabricación de equipos para extrusión y compundación de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo o de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Embalaje: Empaque el masterbatch seco en bolsas de plástico o bolsas de papel y, a continuación, en cajas de cartón o bolsas de tela. Durante el proceso de embalaje, se debe prestar atención a evitar que entre humedad e impurezas en el masterbatch. Para algunos masterbatch con requisitos especiales, como el masterbatch antistático, puede ser necesario utilizar materiales de embalaje antistáticos para el embalaje.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: Almacenamiento en el almacén: Guarde el masterbatch envasado en un almacén seco y ventilado, evitando la luz solar directa y entornos de alta temperatura. Al mismo tiempo, los gránulos madre deben clasificarse y almacenarse, y etiquetarse para facilitar la gestión y la trazabilidad.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones de texto} y corchetes. Registro técnico formal. Texto: A lo largo de todo el proceso de producción, es necesario controlar estrictamente los parámetros del proceso de cada enlace y mantener y mantener regularmente el equipo para garantizar la producción de productos de masterbatch de PS con calidad estable y rendimiento confiable. Además, es necesario realizar pruebas de calidad en el masterbatch producido, incluyendo el aspecto, el tamaño de las partículas, la velocidad de flujo en fusión, el contenido de aditivos, los indicadores de rendimiento, etc. Solo el masterbatch que supera las pruebas puede entrar al mercado para su venta y uso.
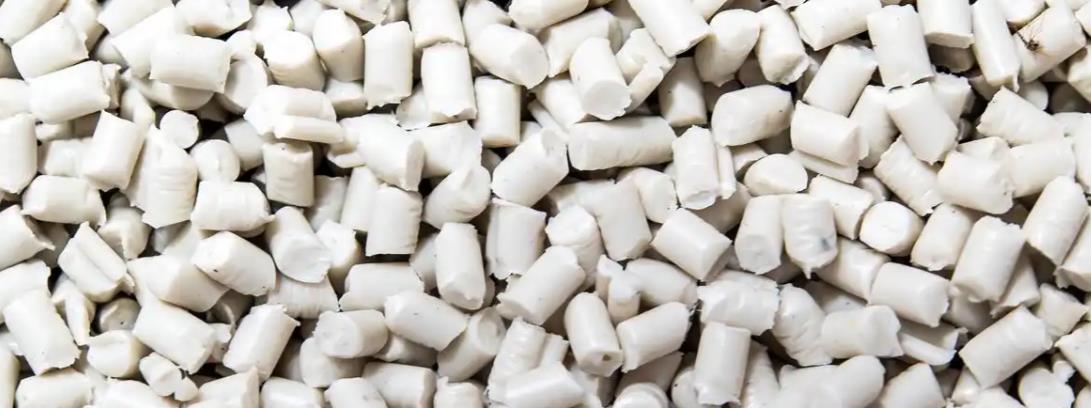
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Equipos de producción
Dominio: fabricación de equipos para la extrusión y compuestación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: El equipo para producir masterbatch de PS incluye principalmente los siguientes tipos:
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Equipo de dosificación
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Balanza electrónica: se utiliza para pesas de forma precisa de materias primas como resina de PS y aditivos. Su alta precisión de pesaje puede cumplir los requisitos precisos de diferentes fórmulas para la dosificación de materias primas, garantizando la estabilidad de la calidad del producto.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Mezclador de alta velocidad: mezcle bien las materias primas pesadas para garantizar que los aditivos se dispersen inicialmente de manera uniforme en la resina de PS. Al utilizar cuchillas de agitación giratorias de alta velocidad, se puede lograr una mezcla adecuada de los materiales en un período de tiempo corto, preparando para la posterior extrusión en fusión.
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Equipo de extrusión
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Extrusor de doble hélice: Es el equipo principal para la producción de masterbatch de PS. Tiene buenas capacidades de mezcla, plastificación y transporte, que pueden fundir y mezclar completamente los materiales a alta temperatura, alta presión y bajo el cizallamiento del tornillo, lo que permite que los aditivos se combinen uniformemente con la resina de PS. Al ajustar parámetros como la velocidad del tornillo, la temperatura y la velocidad de alimentación, es posible adaptarse a diferentes formulaciones y requisitos del producto.
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Extrusor de un solo tornillo: También se utiliza en la producción de masterbatch de PS con requisitos de mezcla bajos. Su estructura es relativamente simple y el costo es bajo, pero el efecto de mezcla no es tan bueno como el de los extrusores de doble tornillo, y generalmente se utiliza para producir productos de masterbatch de PS más simples.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Mantenga todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Molde de extrusión: Instalado en la salida del extrusor, determina la forma y el tamaño del masterbatch extruido. Los moldes comunes incluyen moldes de boca con diferentes formas, como circulares y cuadradas, que se pueden seleccionar y reemplazar según los requisitos del producto.
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Mantenga todas las etiquetas HTML, los {colocadores} y los paréntesis. Registro técnico formal. Texto: Equipo de enfriamiento
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Tanque de agua de enfriamiento: se utiliza para el enfriamiento por agua. Cuando la masterbatch extruida pasa por el tanque de agua, entra en contacto directo con el agua de enfriamiento y se enfría y solidifica rápidamente. La longitud, la temperatura del agua y la velocidad de flujo del sumidero se pueden ajustar según las características de la masterbatch y la velocidad de producción para garantizar el efecto de enfriamiento.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los paréntesis. Registro técnico formal. Texto: Dispositivo de refrigeración por aire: utiliza el enfriamiento por aire para enfriar el masterbatch. Envía aire frío hacia el masterbatch extruido a través de un ventilador, lo que permite que se enfríe naturalmente en el aire. El dispositivo de refrigeración por aire tiene una estructura simple y es fácil de operar, lo que puede evitar el problema del agua residual causado por el enfriamiento por agua. Sin embargo, la velocidad de enfriamiento es relativamente lenta, por lo que es adecuado para la producción de masterbatch con requisitos de velocidad de enfriamiento bajos.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Equipo de granulación
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones de texto} y corchetes. Registro técnico formal. Texto: Granulador: Corte los granulados madre enfriados en partículas de una longitud especificada. Según los diferentes métodos de corte, se puede dividir en granuladores de corte en caliente y de corte en frío. El aparato de corte en caliente se utiliza para cortar los granulados madre mientras están en estado caliente, con una velocidad de corte rápida y una forma de partícula regular, pero el equipo es relativamente complejo; el granulador en frío corta después de que los granulados madre se han enfriado. El equipo es sencillo, pero la velocidad de corte es lenta y la uniformidad del tamaño de las partículas puede ser ligeramente deficiente.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {palabras reservadas} y corchetes. Registro técnico formal. Texto: Equipo auxiliar
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Máquina de secado: se utiliza para secar el masterbatch para eliminar la humedad absorbida durante el proceso de producción. Entre las máquinas de secado comunes se incluyen las máquinas de secado por circulación de aire caliente, las máquinas de secado por deshumidificación, etc. Se puede seleccionar el equipo de secado adecuado según las características y los requisitos de secado del masterbatch.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Máquina de envasado: Envase del masterbatch producido. Existen máquinas de envasado automáticas y semiautomáticas, que pueden completar procesos de envasado como la medición, el llenado y el sellado, mejorar la eficiencia y la calidad del envasado y garantizar que el masterbatch no se vea afectado por la humedad o la contaminación durante el almacenamiento y el transporte.
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Equipos de tamizado: tamice los granulados madre después de la granulación para eliminar las partículas e impurezas que no cumplan con el tamaño requerido. Los equipos de tamizado comúnmente utilizados incluyen tamices vibrantes, tamices rotativos, etc., que clasifican y tamizan las partículas madre a través de diferentes tamices de apertura para garantizar la uniformidad del tamaño de las partículas del producto.
Dominio: fabricación de equipos para la extrusión y la composición de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Extrusor de masterbatch de PS
Kerke’s masterbatch extruder can be used to produce Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Masterbatch de PS. Our Dominio: fabricación de equipos para la extrusión y la composición de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Extrusor de masterbatch de PSs has multiple models to choose from, which can meet different production requirements.
-

Laboratory Twin Screw Extruder
When will you need a lab twin screw extruder? If you want to make trials and tests of…
-

Twin Screw Extruder
Our Parallel Co-rotating twin screw extruder is designed for compounding and masterbatch making with an output capacity from…
-

Triple (3 screws) Extruder
3 Screws extruder is a new technology that has many advantages. The triple screw extruder is mainly used…
-

Double-Stage Extrusion System
Mother-baby extrusion system is designed for special materials which can not process on one stage extruder, the first…
-

Banbury Kneader Compounding Line
Our kneader + extruder is designed for making special applications with an output capacity from 30kg/h to 1000kg/h.…
-

Cutting System / Pelletizing System
Different material needs different cutting system, Kerke provides all kinds of cutting system, here is the explanation of…
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Problemas y soluciones comunes en la producción de masterbatch de PS
Dominio: fabricación de equipos de extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), unidades (°C, MPa, mm, g/cm³, kV/mm), abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nombres de marcas y números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones de texto} y corchetes. Registro técnico formal. Texto: El proceso de producción de masterbatch de PS (con GPPS/HIPS como resina portadora) incluye principalmente Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: mezclado y dosificación → extrusión por hélice gemela → granulado → pelletizado → secado → cribado y embalajeDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Mantenga todas las etiquetas HTML, los {lugares de inserción} y los paréntesis. Registro técnico formal. Texto: . Pueden surgir diversos problemas de calidad o de procesamiento en diferentes enlaces debido a factores como las propiedades de la materia prima, los parámetros del equipo y el control del proceso. A continuación se presentan Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: descripciones de fenómenos, causas principales y soluciones prácticas. Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: para temas de la industria de alta frecuencia, que abarcan problemas comunes y específicos de diversos masterbatches de PS (por ejemplo, masterbatch de color, masterbatch de relleno, masterbatch retardante de llama):
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: I. Problemas comunes en la etapa de mezcla
Problema 1: Mezcla desigual de materia prima (manchas de color o aglomeración de relleno después de la extrusión)
- Fenómeno: Localized high concentrations of pigments/fillers in the mixed material; after extrusion granulation, pellets show uneven color depth (for color masterbatch) or “hard lumps” formed by filler agglomeration (for filler masterbatch).
- Causas principales:
- Los pigmentos/rellenos se mezclan directamente con la resina portadora sin pre-dispersión, lo que conduce a la aglomeración debido a las fuertes fuerzas interpartículas;
- Tiempo de mezcla insuficiente (generalmente se requieren 5-10 minutos) o velocidad de mezclador baja (se recomienda 300-500 rpm), lo que resulta en una difusión insuficiente del material;
- Dosificación insuficiente de dispersante o mala compatibilidad entre dispersante y pigmentos/rellenos.
- Soluciones:
- Tratamiento previo de pigmentos/rellenos: mezcle los pigmentos con dispersante en una relación de 1:0,2-0,3, o disperse previamente utilizando un mezclador de alta velocidad (800-1200 rpm) durante 3-5 minutos para romper la aglomeración inicial;
- Optimización del proceso de mezcla: prolongar el tiempo de mezcla a 8-10 minutos, asegurarse de que la temperatura del material aumente a 40-60 ℃ (utilizar un ligero ablandamiento de la resina para mejorar la adherencia) y dejar que el material mezclado repose durante 2-3 minutos antes de alimentarlo;
- Ajuste del dispersante: seleccione dispersantes compatibles en función del tipo de pigmento (por ejemplo, cera de polietileno + dispersante específico para negro de carbono para el negro de carbono; agente de acoplamiento de titanato + EBS para rellenos inorgánicos) y aumente la relación de dispersante en un 1-2%.
Problema 2: Absorción de humedad del material mezclado (burbujas y olor durante la extrusión)
- Fenómeno: El material mezclado se siente pegajoso; durante la extrusión se forman un gran número de burbujas en el fundido, con agujeros en la superficie del producto e incluso un ligero olor a quemado.
- Causas principales:
- La resina portadora (especialmente HIPS) o los rellenos (por ejemplo, carbonato de calcio) se almacenan en un ambiente húmedo, con un contenido de humedad superior al 0,1%;
- Temperatura de mezcla excesivamente alta (>60 ℃), lo que provoca la absorción de humedad de la resina o la volatilización de los aditivos.
- Soluciones:
- Secar las materias primas: secar la resina portadora en un horno a 80-100 ℃ durante 2-4 horas; secar los rellenos inorgánicos (por ejemplo, carbonato de calcio, polvo de talco) a 100-120 ℃ durante 4-6 horas para garantizar un contenido de humedad ≤0,05%;
- Control mixing temperature: Monitor temperature in real-time during mixing, avoid exceeding 60℃, and activate the mixer’s cooling system if necessary;
- Añadir un absorbente de humedad: incorporar 0,1-0,3% de óxido de calcio o sílice molecular en la formulación para absorber la humedad residual.
II. Problemas comunes en la etapa de extrusión
Problema 1: Baja fluidez del fundido (corriente del extrusor alta, descarga desigual)
- Fenómeno: La corriente del extrusor supera el valor nominal (por lo general >30A), el material se acumula en el depósito, la descarga es intermitente y los pellets varían de tamaño.
- Causas principales:
- Baja velocidad de flujo del fundido (MFR <10g/10min) de la resina portadora, incompatible con la tecnología de procesamiento (la extrusión requiere una velocidad de flujo del fundido de 15-25g/10min);
- Dosificación excesivamente alta de rellenos/pigmentos (por ejemplo, relleno >70% en la masterbatch de relleno), lo que aumenta la viscosidad del fundido;
- Configuración baja de la temperatura del depósito, lo que resulta en una fusión incompleta de la resina (temperatura de fusión de PS: 150-180 ℃);
- Configuración inadecuada de los tornillos con una fuerza de cizallamiento insuficiente, lo que conduce a una plasticización insuficiente del material.
- Soluciones:
- Ajustar la formulación: Reemplazar con una resina portadora de alto MFR (MFR 15-20 g/10 min) o reducir la dosificación de relleno/pigmento (por ejemplo, limitar la relación de relleno a <65% en el masterbatch de relleno);
- Optimizar los parámetros de temperatura: establecer la temperatura del cilindro a 160-180 ℃ (zona de alimentación: 160-170 ℃, zona de fusión: 170-180 ℃, cabeza de la matriz: 175-180 ℃) para garantizar la fusión completa de la resina;
- Ajustar la configuración del tornillo: aumentar el número de bloques de corte (por ejemplo, agregar 2-3 grupos de bloques de corte inversos en la sección media del tornillo) para mejorar la resistencia al corte y promover la plasticización;
- Añadir lubricante: incorporar 0,5-1% de estearato de zinc o EBS en la formulación para reducir la viscosidad del fundido.
Problema 2: Fractura del fundido (superficie rugosa de los granos con burras)
- Fenómeno: Las hebras extruidas tienen una superficie irregular y rugosa; los granos tienen burras y bordes afilados después del granulado, lo que afecta a la fluidez del procesamiento posterior.
- Causas principales:
- Temperatura excesivamente alta del cilindro (>180 ℃), lo que causa la degradación de la resina y una reducción de la resistencia del fundido;
- Temperatura baja de la cabeza de la matriz (<170 ℃), lo que conduce a un enfriamiento rápido y a una contracción desigual de la superficie;
- Velocidad de tornillo elevada (>400 rpm), lo que produce una tasa de corte excesiva y una fractura elástica del fundido.
- Soluciones:
- Ajustar la temperatura: reducir la temperatura de la zona de fusión a 170-175 ℃, aumentar la temperatura de la cabeza de la matriz a 175-180 ℃ y mantener un gradiente de temperatura estable;
- Controlar la velocidad del tornillo: ajustar a 250-350 rpm para reducir la tasa de corte y evitar la fractura del fundido;
- Agregar anti-degradante: Aumentar la dosis de antioxidante (0,2-0,5% del compuesto 1010+168) para evitar la degradación de la resina a altas temperaturas.
Problema 3: Dispersión desigual de los componentes funcionales (desviación de color en el masterbatch de color, retardante de llama subestándar en el masterbatch retardante de llama)
- Fenómeno:
- Masterbatch de color: Dominio: fabricación de equipos para la extrusión y la composición de plásticos. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Color de los peletizados desigual; aparecen rayas o manchas de color en los productos moldeados por inyección/extrusión;
- Masterbatch retardante de llama: El grado retardante de llama no alcanza la clasificación UL94 V0, índice de oxígeno <35%;
- Masterbatch conductor: Gran fluctuación en la resistencia superficial (>10⁸Ω), rendimiento conductor inestable.
- Causas principales:
- Dosificación de dispersante insuficiente o mala compatibilidad entre el dispersante y los componentes funcionales;
- Fuerza de cizallamiento de los tornillos inadecuada, lo que impide que los componentes funcionales (por ejemplo, pigmentos, retardantes de llama, negro de carbono conductor) formen un sistema de dispersión uniforme;
- Tamaño de partícula excesivamente grande de los componentes funcionales (por ejemplo, tamaño de partícula de pigmento >5μm), lo que dificulta la dispersión.
- Soluciones:
- Optimizar el sistema de dispersión: Aumentar la dosis de dispersante en un 1-2% para el masterbatch de color (por ejemplo, EBS + cera de poliamida para pigmentos orgánicos; estearato de calcio + cera de polietileno para pigmentos inorgánicos); agregar un 4-8% de dispersante para el masterbatch retardante de llama (por ejemplo, EBS + estearato de zinc para retardantes de llama basados en fósforo); utilizar un dispersante específico para el negro de carbono (5-8%) para el masterbatch conductor;
- Mejorar la plastificación por cizallamiento: Ajustar la velocidad de los tornillos a 300-350 rpm, aumentar los bloques de cizallamiento y extender el tiempo de residencia del material en el tambor (1-2 minutos);
- Refinar el tamaño de partícula de los componentes funcionales: Seleccionar componentes funcionales con tamaños de partícula más pequeños (por ejemplo, tamaño de partícula de pigmento <3μm, tamaño de partícula de negro de carbono conductor <50nm) o tratar previamente mediante molienda ultrafina.
Dominio: fabricación de equipos para extrusión y compuestos plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones vacías} y corchetes. Registro técnico formal. Texto: Problema 4: Obstrucción del cabezal del cilindro/matraz (descarga interrumpida, carbonización del material)
- FenómenoDominio: fabricación de equipos para la extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: : Se acumula material carbonizado en la cabeza de la matriz, la descarga se interrumpe de repente y la presión del cilindro aumenta bruscamente (>15 MPa).
- Causas principales:
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Temperatura excesivamente alta del barril (>185 ℃), lo que causa degradación de la resina y carbonización durante un tiempo prolongado de permanencia;
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Filtro de cabeza de matriz obstruido (tamaño de malla demasiado alto, por ejemplo, >120 mallas) o reemplazo del filtro poco frecuente;
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Adición excesiva de aditivos (por ejemplo, retardantes de llama, antioxidantes) que conducen a depósitos volátiles.
- Soluciones:
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Reducir la temperatura del cilindro inferior: reduzca la temperatura de la zona de fusión a 170-175 ℃ y la temperatura de la cabeza de la matriz a 175-180 ℃ para evitar la degradación de la resina;
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {marcadores} y corchetes. Registro técnico formal. Texto: Limpieza regular del equipo: reemplace el filtro de la cabeza de la matriz (se recomienda un tamiz de 80-100) cada 4-6 horas; limpie el cilindro y el tornillo con resina de PS pura después de la producción.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Optimizar la proporción de aditivos: controle estrictamente la dosificación de los aditivos (por ejemplo, el total de antioxidantes ≤0,8% y el sinergista retardante de llama ≤10%) para evitar una volatilización excesiva.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: III. Problemas comunes en la etapa de granulación
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Problema 1: Pelletización desigual (tamaño de los pellets variable, polvo excesivo)
- FenómenoDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: : Variación de la longitud de los pellets > 0,5 mm, polvo fino excesivo (tamaño de partícula <Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 1mm) y la tasa de calificación <El 90% después del cribado.
- Causas principales:
- Desacoplamiento entre la velocidad del granulador y la velocidad de descarga de la hebra (una velocidad excesivamente alta produce pellets cortos; una velocidad baja produce pellets largos);
- Refrigeración inadecuada de las hebras (temperatura del agua >30 ℃), lo que conduce a hebras suaves que se adhieren o se deforman durante el granulado;
- Cuchillas de granulado desgastadas o un espacio excesivo entre la cuchilla y la plantilla (>0,1 mm).
- Soluciones:
- Ajustar la velocidad y la tasa de descarga: ajustar la velocidad del granulador (300-500 rpm) según el diámetro de la hebra (normalmente 2-3 mm) para controlar el tamaño de los pellets a 2-3 mm;
- Optimizar el sistema de refrigeración: mantener la temperatura del agua de refrigeración a 20-25 ℃ y el tiempo de refrigeración de las hebras ≥30 segundos para garantizar que se endurezcan antes del granulado;
- Mantener las cuchillas: afilar regularmente las cuchillas y ajustar el espacio entre la cuchilla y la plantilla a 0,05-0,1 mm para un corte más preciso.
Problema 2: Aglomeración de los pellets (aglomeración severa, no separable)
- Fenómeno: Los pellets se adhieren para formar grandes masas (diámetro >10 mm) después del granulado, que son difíciles de separar durante el cribado, lo que afecta al embalaje y al uso del producto.
- Causas principales:
- Refrigeración incompleta de las hebras, con temperatura de la superficie >40 ℃; el calor residual causa la adhesión de los pellets después del granulado;
- Dosificación insuficiente de lubricante (<0,5%) en la formulación, lo que conduce a una alta fricción superficial de los pellets;
- Temperatura de secado excesivamente alta (>80 °C), lo que causa el ablandamiento de la superficie y la adhesión de los pellets.
- Soluciones:
- Mejorar el enfriamiento: ampliar la trayectoria de enfriamiento de la hebra (por ejemplo, aumentar la longitud del tanque de agua de enfriamiento) o bajar la temperatura del agua de enfriamiento a 15-20 °C para garantizar que la temperatura de la superficie del pellet sea <30℃;
- Añadir lubricante: incorporar 0,5-1% de ácido esteárico o EBS a la formulación para reducir la adhesión de la superficie del pellet;
- Optimizar el proceso de secado: controlar la temperatura de secado a 60-70 °C y el tiempo a 2-3 horas; enfriar naturalmente los pellets a temperatura ambiente antes del envasado.
IV. Problemas comunes en la etapa de secado y envasado
Problema 1: Humedad excesiva de los pellets (burbujas en el procesamiento posterior)
- Fenómeno: Los pellets secados se sienten húmedos; aparecen agujeros y burbujas en la superficie del producto durante el moldeo por inyección/extrusión, lo que afecta al aspecto y al rendimiento.
- Causas principales:
- Temperatura de secado baja (<60 °C) o tiempo insuficiente (<2 horas), lo que conduce a una eliminación incompleta de la humedad;
- Volumen insuficiente de aire en el secador, mala circulación del aire caliente y calentamiento desigual del material;
- Envase no sellado, lo que hace que los pellets absorban humedad del aire.
- Soluciones:
- Optimizar los parámetros de secado: Secar a 60-80 ℃ durante 3-4 horas para garantizar un contenido de humedad del pellet ≤0,05%;
- Inspeccionar el secador: Limpiar el filtro del secador para garantizar un flujo de aire caliente uniforme, con una velocidad del viento controlada entre 1 y 2 m/s;
- Embalaje hermético: Sellar inmediatamente los pellets secos en bolsas de aluminio con desecantes (5-10 g por bolsa) después de enfriarlos a temperatura ambiente para evitar la absorción de humedad.
Problema 2: Impurezas excesivas en los pellets (tasa de calificación baja después del tamizado)
- Fenómeno: Los pellets tamizados contienen impurezas metálicas, partículas carbonizadas o materias primas no plastificadas, con una tasa de calificación de <95%.
- Causas principales:
- Impurezas (por ejemplo, trozos de metal, polvo) mezcladas en las materias primas sin filtrar;
- Filtro dañado de la cabeza de la matriz, que permite que las partículas carbonizadas o no plastificadas entren en los hilos;
- Usura de la plantilla del granulador, que produce trozos de metal.
- Soluciones:
- Tamizar las materias primas: Filtrar las materias primas a través de un tamiz de 100 mallas antes de su uso para eliminar las impurezas;
- Inspeccionar el equipo: Comprobar regularmente el filtro de la cabeza de la matriz (reemplazarlo inmediatamente si está dañado) y inspeccionar la plantilla del granulador cada 8 horas para evitar que se produzcan trozos debido al desgaste;
- Tamizado en varios pasos: Pasar primero los pellets por un tamiz grueso de 8 mallas para eliminar las impurezas grandes, y luego por un tamiz fino de 20 mallas para eliminar el polvo y las impurezas pequeñas, lo que garantiza la pureza de los pellets.
V. Problemas comunes de rendimiento del producto (soluciones específicas)
Problema 1: Migración del color en el masterbatch de color (manchas o decoloración del producto)
- Fenómeno: Después de utilizar masterbatch de color para moldeo por inyección/extrusión, el color de la superficie del producto migra a objetos de contacto (por ejemplo, papel blanco) o se produce un desvanecimiento evidente después de 6 meses de uso al aire libre.
- Causas principales:
- Selección de pigmentos con alta tendencia a la migración (por ejemplo, ciertos colorantes orgánicos);
- No se añade ningún agente antimigración ni estabilizador UV;
- Temperatura de procesamiento excesivamente alta, lo que causa la descomposición del pigmento.
- Soluciones:
- Reemplazar los pigmentos: Seleccionar pigmentos con alta resistencia a la migración (por ejemplo, pigmentos orgánicos basados en ftalocianina o quinacridona, o pigmentos inorgánicos);
- Añadir aditivos: Incorporar un 1-2% de agente antimigración (por ejemplo, cera de cloruro de polivinilo) y un 0,5-1% de estabilizador UV (por ejemplo, UV531, UV327) en la formulación;
- Controlar la temperatura de procesamiento: Limitar la temperatura de procesamiento posterior a <180 ℃ para evitar la descomposición del pigmento.
Problema 2: Retardancia de llama insuficiente del masterbatch retardante de llama (no se alcanza la norma UL94 V0)
- Fenómeno: Cuando se utiliza la dosis recomendada (5-20%), el producto alcanza solo UL94 V1 o V2, con un índice de oxígeno de <35%.
- Causas principales:
- Dosis de retardante de llama insuficiente o proporción inadecuada de sinergistas;
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Dispersión retardante de llama desigual, que no forma una red continua retardante de llama.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Temperatura de procesamiento posterior excesivamente alta, lo que causa la descomposición del retardante de llama (por ejemplo, los retardantes de llama bromados se descomponen a <200℃).
- Soluciones:
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Ajustar la formulación: aumentar la dosis de retardante de llama (por ejemplo, aumentar la proporción de retardante de llama sin halógenos a un 55%) y optimizar la proporción de sinergistas (por ejemplo, retardante de llama bromado + trióxido de antimonio = 3:1);
- Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Mejorar la dispersión: aumentar la dosificación del dispersante (4-8%) y optimizar la configuración de la cizalla del tornillo para garantizar una dispersión uniforme del retardante de llama;
- Controlar la temperatura de procesamiento: Limitar la temperatura de procesamiento posterior a <Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: 190 ℃ para evitar la descomposición del retardante de llama.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Problema 3: reducción de la resistencia al impacto de los productos causada por el masterbatch de relleno (aumento de la fragilidad)
- FenómenoDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones de texto} y corchetes. Registro técnico formal. Texto: : Después de añadir masterbatch de relleno, la resistencia al impacto Izod de los productos de PS disminuye en más del 30%, lo que los hace propensos a fracturarse.
- Causas principales:
- Dominio: fabricación de equipos para extrusión y compuestado de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Dosificación excesivamente alta de relleno (>60%), que destruye la continuidad de la matriz de resina.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaciones de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Los rellenos no tratados con agentes de acoplamiento, lo que resulta en una mala compatibilidad con la resina y un débil enlace interfacial.
- Dominio: fabricación de equipos para extrusión y compundación de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Tamaño excesivamente grande de las partículas de relleno<Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: 1250 de malla), lo que causa concentración de tensión.
- Soluciones:
- Reducir la dosificación del relleno: controlar la relación de relleno en un 50-60% para equilibrar el costo y el rendimiento;
- Modificar los rellenos: tratar la superficie de los rellenos con agentes de acoplamiento (por ejemplo, el agente de acoplamiento silánico KH550, el agente de acoplamiento titanato) para mejorar la compatibilidad con la resina;
- Seleccionar rellenos de partículas finas: utilizar rellenos ultrafinos con un tamaño de malla superior a 2500 para reducir la concentración de tensiones y minimizar el impacto en la resistencia al impacto.
VI. Puntos clave de control en la producción (orientados al prevención)
- Control de materias primas:: Todas las materias primas (resina, pigmentos, rellenos, aditivos) deben cumplir con los estándares ambientales, como RoHS y FDA; verificar el contenido de humedad, el tamaño de las partículas y la pureza antes de su uso;
- Normalización de los parámetros del proceso:: Desarrollar tablas estándar de parámetros de proceso para diferentes tipos de masterbatches de PS (tiempo y temperatura de mezcla, temperatura y velocidad de la extrusora, velocidad de granulado, parámetros de secado, etc.) para evitar ajustes arbitrarios;
- Mantenimiento del equipo:: Limpie la hélice y el cilindro de la extrusora semanalmente; inspeccione las cuchillas, plantillas y filtros mensualmente para garantizar un funcionamiento estable del equipo;
- Pruebas en proceso:: Muestre y inspeccione la apariencia de los peletizados (color, suavidad, uniformidad) cada hora; pruebe los indicadores clave de rendimiento (por ejemplo, la desviación de color del masterbatch de color, el grado de retardante de llama del masterbatch retardante de llama, la dispersión del masterbatch de relleno) por lote;
- Control del medio ambiente:: Mantenga un taller de producción seco (humedad ≤60%) y limpio para evitar la absorción de humedad y la contaminación de impurezas de las materias primas y los productos finales.
Aplicación
El masterbatch de PS tiene una amplia gama de aplicaciones, principalmente en los siguientes aspectos:
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Modificación de plásticos
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Mejora de las propiedades mecánicas: Al agregar masterbatch de PS reforzado, como el masterbatch de PS reforzado con fibra de vidrio, se pueden mejorar considerablemente la resistencia, la rigidez y las propiedades de tracción de los productos plásticos. En los campos de carcasas electrónicas y eléctricas, componentes automotrices, etc., este masterbatch mejorado se utiliza ampliamente para cumplir con los requisitos de resistencia estructural de los productos.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Mejora del rendimiento del procesamiento: Algunos masterbatch de PS pueden mejorar la fluidez del resino de PS durante el procesamiento, reducir su viscosidad fundida y facilitar su formación en moldes. Por ejemplo, al producir productos plásticos de formas complejas, la adición de masterbatch de PS con buen rendimiento de procesamiento puede mejorar la eficiencia de producción y la calidad del producto, y reducir las tasas de desperdicio.
Dominio: fabricación de equipos para la extrusión y la composición de plásticos. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Dominio: fabricación de equipos para la extrusión y la composición de plásticos. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Color
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Ajuste preciso del color: el masterbatch de color PS puede lograr un ajuste preciso del color, satisfaciendo las diversas necesidades de color de diferentes usuarios para productos plásticos. Ya sea colores brillantes o colores sólidos suaves, se pueden lograr seleccionando un masterbatch de color adecuado. El masterbatch de color PS se utiliza ampliamente en industrias como los juguetes, la papelería y el embalaje para mejorar el atractivo visual de los productos.
Dominio: fabricación de equipos para la extrusión y la composición de plásticos. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Color stability: PS coloring masterbatch has good color stability in plastic products and is not easily affected by environmental factors such as light, temperature, and humidity, which can cause fading or discoloration. This enables plastic products to maintain bright colors during long-term use, improving the product’s lifespan and appearance quality.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Adición funcional
Flame retardant: In some fields that require fire resistance, such as electronic appliances, building materials, etc., flame retardant Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Masterbatch de PS is used. This type of masterbatch contains efficient flame retardants, which can give PS plastic products good flame retardant properties, reduce the risk of fire, and protect people’s lives and property safety.
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: Antistático: el masterbatch PS antistático puede conferir a los productos plásticos propiedades antistáticas, evitando la acumulación de polvo y el choque eléctrico en sus superficies debido a la electricidad estática. La aplicación del masterbatch PS antistático puede mejorar la calidad y la seguridad de los productos en campos como el embalaje de componentes electrónicos y los productos médicos y de salud.
Antibacterial: Antibacterial Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Masterbatch de PS contains antibacterial agents that can inhibit the growth and reproduction of microorganisms such as bacteria and mold, giving plastic products antibacterial properties. In the fields of food packaging, daily necessities, medical devices, etc., the application of antibacterial Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Masterbatch de PS can improve the hygiene performance of products and ensure people’s health.




