

O masterbatch de PS é um produto granular fabricado processando resina de poliestireno (PS) como veículo, adicionando diversos pigmentos, aditivos, etc.
Tipo
Existem vários tipos de masterbatch de PS, e as seguintes são algumas das classificações comuns e tipos específicos:
Classificação por função
Masterbatch de coloração
Masterbatch colorido: Este é o tipo mais comum de masterbatch colorido, que pode fazer com que os produtos de PS apresentem várias cores vivas, como vermelho, amarelo, azul, verde, etc., através da adição de pigmentos ou corantes de diferentes cores. É amplamente utilizado em artigos de uso diário, brinquedos, carcaças de aparelhos domésticos e outros campos para atender às exigências de cor de aparência de diferentes produtos.
Masterbatch branco: utilizado principalmente para a produção de produtos de PS brancos, como copos de plástico brancos, carcaças de aparelhos domésticos brancos, etc. Geralmente adicionado a pigmentos brancos, como dióxido de titânio, possui alta cobertura e boa tonalidade branca.
Masterbatch preto: utilizado para tingir a resina de PS em preto, é amplamente utilizado na carca exterior de produtos eletrônicos e elétricos, na camada de isolamento de fios e cabos e em outros aspectos. O negro carbônico do masterbatch preto não apenas fornece uma aparência preta, mas também aumenta a resistência ao clima e à radiação UV do produto.
Masterbatch funcional
Masterbatch retardante de chamas: A adição de retardantes de chamas ao masterbatch de PS pode melhorar o desempenho retardante de chamas dos produtos de PS, tornando-os menos propensos à combustão ou retardando a velocidade de combustão quando expostos a chamas abertas. É comumente utilizado em áreas com altos requisitos de segurança contra incêndios, como aparelhos eletrônicos, edifícios, etc., como carcaças de TV, materiais de isolamento de edifícios, etc.
Masterbatch antiestático: A adição de agentes antiestáticos pode reduzir a resistência superficial dos produtos em PS, tornando-os menos propensos à acumulação de eletricidade estática. É adequado para campos como embalagem de componentes eletrônicos e embalagem de instrumentos ópticos, que são sensíveis à eletricidade estática, para evitar danos aos produtos causados por eletricidade estática.
Antibacterial masterbatch: Contains antibacterial agents that can inhibit the growth and reproduction of bacteria, molds, and other microorganisms, maintaining the hygiene and cleanliness of PS products. Commonly used in medical devices, food packaging, daily necessities and other fields, such as medical syringes, food preservation boxes, children’s toys, etc.
Masterbatch de envelhecimento: Adicionado com absorventes UV, antioxidantes e outros aditivos, pode melhorar a resistência ao envelhecimento dos produtos em PS em ambientes externos, prevenir a descoloração, fragilidade, rachaduras e outros fenômenos causados pela exposição prolongada a ambientes naturais, como luz solar e vento e chuva. Comumente utilizado em áreas como perfis de portas e janelas de edifícios, outdoors, componentes automotivos, etc.
Função
Masterbatch universal: adequado para a produção de produtos de PS gerais, como recipientes plásticos comuns, material de escritório, cabides, etc. Este tipo de masterbatch pode atender aos requisitos básicos de utilização em termos de desempenho e possui boas características de processamento e propriedades físicas e mecânicas.
Masterbatch especializado
Masterbatch para embalagens de alimentos: projetado para atender às exigências especiais das embalagens de alimentos, com um bom desempenho de higiene, em conformidade com os padrões relevantes de segurança alimentar e restrições rigorosas ao uso de aditivos, para garantir que não haja contaminação dos alimentos.
Masterbatch para aparelhos eletrônicos e elétricos: possui altos requisitos em termos de desempenho de isolamento elétrico, retardância ao fogo, resistência ao impacto, etc., para atender às exigências de segurança e desempenho de produtos eletrônicos e elétricos, como utilizados na produção de caixas de computadores, carcaças de carregadores de telefones celulares, etc.
Masterbatch de grau óptico: caracterizado por alta transparência, baixa birefringência e boa uniformidade óptica, é utilizado principalmente na fabricação de lentes ópticas, discos ópticos, telas de exibição e outros produtos que exigem alto desempenho óptico.
Classificado por ingredientes adicionados
Masterbatch aditivo inorgânico
Masterbatch de enchimento: Adicionam-se enchimentos inorgânicos, como carbonato de cálcio, pó de talco e caulim, para reduzir o custo dos produtos de PS, ao mesmo tempo que melhoram sua dureza, rigidez e estabilidade dimensional. No entanto, um enchimento excessivo pode levar a uma diminuição da resistência e da transparência do produto.
Masterbatch melhorado: A adição de materiais de reforço, como fibra de vidro e fibra de carbono, pode melhorar significativamente a resistência, o módulo e a resistência ao calor dos produtos em PS. É comumente utilizado na fabricação de produtos com altas exigências de desempenho mecânico, como peças automotivas e peças de plástico de engenharia.
Masterbatch aditivo orgânico
Masterbatch de endurecimento: Agentes orgânicos de endurecimento, como elastômeros e borracha, são adicionados para melhorar a resistência ao impacto e a dureza dos produtos em PS, tornando-os menos propensos a se quebrar quando submetidos a impacto externo. São comumente utilizados em produtos que exigem alta dureza, como tubos de plástico, películas de plástico, etc.
Masterbatch de plastificação: A adição de plastificantes, como ftalatos e diésteres alifáticos, pode reduzir a temperatura de fusão e a viscosidade da resina de PS, melhorar suas características de processamento e flexibilidade e tornar os produtos de PS mais macios e elásticos. É comumente utilizado na produção de produtos plásticos de PS macios, como filmes plásticos e couro sintético.
Características do PS Masterbatch
O PS Masterbatch (Masterbatch de Poliestireno) é um aditivo plástico granulado altamente concentrado, feito a partir de polistireno (PS) como resina transportadora, combinado com pigmentos, enchimentos, aditivos funcionais, etc., através de processos especializados. Possui as seguintes características principais:
I. Características do Core Comum
| Característica | Descrição |
|---|---|
| Alta compatibilidade | Combina-se com a estrutura molecular dos substratos de PS (GPPS/HIPS, etc.), garantindo uma dispersão uniforme sem problemas de delaminamento ou migração. |
| Alta concentração | Possui um alto teor de componentes funcionais (pigmentos, preenchimentos, retardadores de chama, etc.) (15% a 70%), o que requer uma baixa relação de adição (geralmente 2% a 10%) para garantir a eficiência econômica. |
| Facilidade de processamento | Forma granular, sem poeira, com excelente fluidez, adequada para diversas tecnologias de processamento, como moldagem por injeção, extrusão e moldagem por sopro. |
| Desempenho estável | Pre-disperso para evitar defeitos como manchas de cor, faixas ou flutuações de desempenho, garantindo uma qualidade consistente entre os lotes. |
| Limpo e amigável ao ambiente | Baixo teor de volatilidade (≤ 0,2%), mínima umidade (≤ 0,01%), não tóxico e inodoro, em conformidade com padrões ambientais, como o RoHS. |
II. Características dos diferentes tipos de masterbatch de PS
1. Masterbatch de cor PS
- Prestação de cores superior: Alto brilho, alta escuridão (para masterbatch preto), cores brilhantes e saturadas; capaz de criar efeitos especiais, como padrões de nuvens ou grãos de madeira.
- Fortalecida resistência à migração: Os pigmentos não migram facilmente para a superfície do produto ou para os materiais de contacto, mantendo uma estabilidade de cor a longo prazo.
- Resistência à luz e ao tempo: Adicionado com estabilizadores UV para resistir à radiação ultravioleta e prolongar a vida útil do produto.
- Ampla gama de aplicações: Adequado para carcaças de aparelhos domésticos, brinquedos, produtos de uso diário, embalagens de alimentos, etc.
2. Masterbatch de enchimento PS
- Alta capacidade de enchimento: Rácio de enchimento até 20% - 40%, reduzindo significativamente os custos de produção.
- Melhoria da performance: Melhora a rigidez do produto, a resistência ao calor, à compressão e ao desgaste; reduz a contração e a deformação.
- Pure Texture: Material granular de cor branca pura, não higroscópico e não altera a cor, sem afetar a aparência do produto.
- Aditivos anti-envelhecimento: Estende a vida útil do produto e mantém a estabilidade a longo prazo.
3. Masterbatch retardador de chamas PS
- Alta eficiência de retardamento de chamas: Uma baixa relação de adição (normalmente 5% a 20%) proporciona uma resistência ao fogo do nível V0, com um índice de oxigênio de 37% a 38%.
- Boa transparência: Formulações especiais mantêm a transparência original dos produtos de PS (transmissão de luz de 87,7-88,5%), adequadas para componentes ópticos.
- Impact mínimo nas propriedades físicas: Alta compatibilidade com o PS, sem reduzir significativamente a resistência ao impacto ou o desempenho mecânico.
- Segurança ambiental: Conforme com os padrões ambientais da UE; as formulações sem halogénios atendem a requisitos ambientais mais elevados.
4. Outro Masterbatch PS funcional
- Masterbatch antistático/conduzível: Fornece efeitos antistáticos de longa duração com resistência de superfície estável, adequado para a indústria eletrônica e elétrica.
- Masterbatch de endurecimento: Melhora a resistência ao impacto do PS, reduz a fragilidade e se adapta a produtos de grande escala com paredes finas.
- Masterbatch difusor de luz: Distribui uniformemente a luz, utilizado em tampas de lâmpadas LED, folhas ópticas, etc., equilibrando a transmissão de luz e a uniformidade.
III. Resumo das vantagens da aplicação
- Simplifica os processos de produção: Prontos para uso, sem necessidade de equipamento adicional de dispersão, o que melhora a eficiência da produção.
- Controle preciso do desempenho: Cores estáveis ou efeitos funcionais obtidos através de adição proporcional, reduzindo os custos de tentativa e erro.
- Protege os equipamentos de processamento: A forma granular reduz o desgaste do parafuso e prolonga a vida útil do equipamento.
- Aumenta o Valor Adicionado do Produto: Conferi aos produtos cores ou funções especiais para atender às demandas do mercado de alta qualidade.
Com sua excelente compatibilidade, processabilidade e funcionalidade, o Masterbatch de PS tornou-se um material-chave indispensável na produção de produtos de poliestireno, amplamente utilizado em embalagens, eletrodomésticos, eletrônicos, materiais de construção e outros setores.
Informações de proporção comuns para diferentes tipos de masterbatch de PS
Masterbatch de coloração
Masterbatch de cor: A proporção de referência geral é de cerca de 1% a 5%, dependendo da profundidade de cor desejada e das exigências do produto. Se utilizado para produtos plásticos gerais, a proporção de masterbatch de cor para resina de PS pode ser de cerca de 1:50; para produtos plásticos avançados, a proporção pode ser de cerca de 1:20.
Masterbatch branco: A quantidade de dióxido de titânio geralmente é de cerca de 40% a 80%, com o resto sendo resina portadora de PS e uma pequena quantidade de aditivos. A proporção de adição no produto geralmente é de 2% a 5%.
Masterbatch preto: A quantidade de fuligem é relativamente alta, chegando a 30% a 55%, ou mesmo maior, como alguns masterbatch pretos de alta concentração com uma quantidade de fuligem de até 92%. A proporção comum de masterbatch preto de PS em resina de PS é de 2% a 5%, e a dosagem específica depende da exigência de escurecimento.
Masterbatch funcional
Masterbatch retardador de chama: A proporção de adição é geralmente entre 10% e 30%, dependendo do grau de retardador de chama necessário para os produtos de PS.
Masterbatch antistático: A proporção de referência do masterbatch antistático permanente específico para HIPS é de 15% a 20%, e a proporção de referência do masterbatch antistático comum de PS é de cerca de 3%.
Masterbatch antibacteriano: A dosagem recomendada é geralmente de 2% a 4%, que deve ser misturada diretamente com partículas de plástico de PS antes do processamento.
Weathering masterbatch: The addition ratio is generally around 5% -15%, mainly determined according to the weather resistance requirements of the product’s usage environment.
Granulas-mãe classificadas por finalidade
Masterbatch universal: A proporção de adição é geralmente entre 2% e 10%, ajustada de acordo com os requisitos de desempenho e o controle de custos do produto.
Masterbatch para embalagens alimentícias: A quantidade geral de adição é de cerca de 2% a 5%, o que não apenas atende aos requisitos de higiene das embalagens alimentícias, mas também garante o desempenho do produto.
Masterbatch eletrónico e elétrico: por exemplo, masterbatch condutor utilizado na produção de fita de suporte de PS em plástico condutor, com uma relação de referência de cerca de 25%.
Masterbatch de qualidade óptica: A quantidade de adição é geralmente baixa, geralmente entre 1% e 3%, para garantir o desempenho óptico do produto.
Grânulos de mãe classificados por ingredientes adicionados
Masterbatch aditivo inorgânico
Masterbatch de enchimento: A concentração de enchimentos inorgânicos, como carbonato de cálcio e pó de talco, pode variar de 30% a 80%, com a resina portadora de PS representando de 20% a 70%. A proporção de adição nos produtos de PS pode ser ajustada entre 10% e 50%, de acordo com os requisitos de desempenho do produto.
Masterbatch reforçado: O conteúdo de fibra de vidro e outros materiais de reforço é geralmente de cerca de 20% a 50%, com a resina portadora de PS representando 50% a 80%. A proporção adicionada à resina de PS é geralmente de 10% a 30%.
Masterbatch aditivo orgânico
Masterbatch de endurecimento: A concentração de agentes de endurecimento, como elastômeros, geralmente varia entre 10% e 30%, enquanto a resina portadora de PS representa 70% a 90%. A quantidade adicionada em produtos de PS é geralmente de 2% a 10%.
Masterbatch plastificante: A concentração de plastificante pode variar entre 20% e 50%, e a resina portadora de PS representa 50% a 80%. A proporção adicionada à resina de PS geralmente é de 5% a 20%.
Os acima-citados índices são apenas para referência. Na produção real, é necessário fazer ajustes e otimizações com base nas especificações do produto, processos de produção, propriedades da matéria-prima e outros fatores.
Relações de formulação de diferentes tipos de masterbatch de PS
Os seguintes são razões típicas de formulação de vários misturas de PS (calculado em termos de fração de massa %, com base em padrões universais da indústria). Elas podem ser ajustadas de acordo com as necessidades reais (por exemplo, tecnologia de processamento, desempenho do produto, regulamentações ambientais). Todas as formulações utilizam GPPS/HIPS como resina portadora para garantir a compatibilidade com substratos PS e a estabilidade do processamento:
I. Masterbatch de cor PS
Função principal: fornecer uma cor uniforme e estável, adequada para processos de extrusão, moldagem por injeção e moldagem por sopro
| Componentee | Intervalo de proporção (%) | Descrição |
|---|---|---|
| Resina de transporte (GPPS/HIPS) | 50-75 | Selecione um PS com uma taxa de fluxo de fusão (MFR 10-20 g/10 min) que corresponda ao substrato, para garantir a dispersibilidade e a fluidez do processo. |
| Pigmentos (em pó/pasta) | 15-40 | – Organic pigments: High vividness (e.g., Phthalocyanine Blue, Permanent Red, addition ratio 15-25%)- Inorganic pigments: Excellent weather resistance (e.g., Titanium Dioxide, Carbon Black, addition ratio 20-40%)- Special effect pigments: Pearl powder, metal powder (addition ratio 25-35%) |
| Dispersantee | 3-8 | Cera de polietileno, EBS (etileno bis estearamida), estearato de cálcio - evitam a aglomeração dos pigmentos e melhoram a uniformidade da dispersão. |
| Aditivos auxiliares | 0.5-2 | – UV Stabilizer (e.g., UV531, 0.5-1%): For outdoor products- Antioxidant (e.g., 1010+168, 0.3-0.8%): Prevent processing degradation- Lubricant (e.g., Stearic Acid, 0.2-0.5%): Improve mold release. |
Exemplo típico de formulação (masterbatch de cor preta de PS):
- GPPS: 60% + Carbon Black (N330): 30% + Cera de polietileno: 6% + Antioxidante 1010: 0,5% + Estearato de cálcio: 3,5%
II. Masterbatch de enchimento de PS
Função principal: reduzir os custos de produção, aumentar a rigidez e a resistência térmica do produto e minimizar a deformação por contração
| Componentee | Intervalo de proporção (%) | Descrição |
|---|---|---|
| Resina de transporte (GPPS/HIPS) | 20-40 | Uma proporção de portador baixa para garantir uma dispersão uniforme do enchimento; uma MFR ligeiramente maior (15 a 25 g/10 min) é preferível. |
| Enchimentos inorgânicos | 50-70 | – Calcium Carbonate (CaCO₃): Particle size 1250-2500 mesh, cost-effective (addition ratio 55-70%)- Talc Powder: Improve rigidity and heat resistance (addition ratio 50-65%)- Barium Sulfate: Enhance product surface smoothness (addition ratio 50-60%) |
| Agente de acoplamento | 1-3 | Agente de ligação de silano (por exemplo, KH550), agente de ligação de titanato – melhoram a compatibilidade entre o enchimento e a resina, evitando a delaminação. |
| Dispersantee | 2-5 | Cera de polietileno, ácido esteárico, EBS – previnem a aglomeração do enchimento e melhoram a fluidez do processo. |
| Aditivos auxiliares | 0.5-2 | – Antioxidant (1010+168, 0.3-0.8%): Prevent processing degradation- Lubricant (Zinc Stearate, 0.2-0.5%): Reduce equipment wear. |
Exemplo de formulação típica (mastro PS repleto de carbonato de cálcio):
- HIPS: 25% + 2500-mesh Carbonato de cálcio: 68% + Agente de ligação de titanato: 2% + Cera de polietileno: 3% + Antioxidante 168: 0,5% + Estearato de zinco: 1,5%
III. Masterbatch retardador de chamas PS
Função principal: alcançar a resistência ao fogo nível V0 (UL94); duas formulações disponíveis (contendo halogênio/free de halogênio)
| Componentee | Formulação com halogênio (%) | Fórmula sem halogênio (%) | Descrição |
|---|---|---|---|
| Resina de transporte (GPPS/HIPS) | 35-60 | 30-50 | As formulações sem halogênio exigem HIPS com melhor compatibilidade para melhorar a dispersão do retardante de chama. |
| Retardante de chama | 25-45 | 40-60 | – Halogen-containing: Brominated (Decabromodiphenylethane, Tetrabromobisphenol A, 25-40%)- Halogen-free: Phosphorus-based (Phosphate Esters, Hypophosphites, 40-55%), Nitrogen-based (MCA, 50-60%) |
| Sinergista | 5-15 | 5-10 | – Halogen-containing: Antimony Trioxide (Sb₂O₃, 5-12%) – enhance flame retardant efficiency- Halogen-free: Zinc Oxide, Talc Powder (5-8%) – improve char formation. |
| Dispersantee | 3-8 | 4-8 | Cera de polietileno, EBS – impede a aglomeração do retardante de chama e melhora a fluidez do processo. |
| Aditivos auxiliares | 1-3 | 1-3 | – Antioxidant (1010+168, 0.5-1%)- Lubricant (Calcium Stearate, 0.5-1%)- Smoke Suppressant (Ammonium Molybdate, 1-2%): Optional for halogen-containing formulations. |
Exemplo típico de formulação (masterbatch de retardante de chama sem halogênio):
- HIPS: 40% + retardante de chama hipofosfito: 50% + óxido de zinco: 5% + EBS: 3% + antioxidante 1010: 0,8% + estearato de cálcio: 1,2%
IV. Masterbatch antistático/conduzível PS
Função principal: Fornecer propriedades antistáticas ou condutivas de longa duração, adequadas para as indústrias de eletrónica e embalagens
| Componentee | Masterbatch antistático (%) | Masterbatch condutivo (%) | Descrição |
|---|---|---|---|
| Resina de transporte (GPPS/HIPS) | 65-85 | 55-75 | Os masterbatches condutivos exigem GPPS de baixo peso molecular para melhorar a dispersão do enchimento condutor. |
| Componentees funcionais | 10-30 | 20-40 | – Antistatic Agents: Cationic (Quaternary Ammonium Salts, 10-20%), Non-ionic (Polyethylene Glycol, 15-30%)- Conductive Fillers: Carbon Black (conductive grade, 20-35%), Carbon Fiber (15-25%), Graphene (5-10%) |
| Dispersantee | 2-5 | 3-8 | Masterbatches antistáticos: ácido esteárico, EBS (2-4%) Masterbatches condutivos: cera de polietileno, dispersante de preto de carbono (5-8%) – chave para melhorar a continuidade da rede condutiva. |
| Aditivos auxiliares | 0.5-2 | 0.5-2 | Antioxidante (1010+168, 0,5-1%), Lubrificante (estearato de zinco, 0,2-0,5%). |
Exemplo de formulação típica (mestra de PS condutiva):
- GPPS: 65% + Carbono negro condutor (Carbono negro de acetileno): 30% + Cera de polietileno: 3% + Dispersantee de carbon negro: 1,5% + Antioxidante 168: 0,5%
V. PS Masterbatch de endurecimento
Função principal: melhorar a fragilidade do PS e aumentar a resistência ao impacto (especialmente para modificações de HIPS ou produtos de paredes finas)
| Componentee | Intervalo de proporção (%) | Descrição |
|---|---|---|
| Resina de transporte (HIPS/GPPS) | 55-75 | O HIPS é preferido para uma melhor compatibilidade com os estabilizadores; MFR (10-18 g/10 min). |
| Agente de endurecimento | 20-40 | – POE (Polyolefin Elastomer): Improve low-temperature impact (addition ratio 25-35%)- EVA (VA content 15-20%): Cost-effective (addition ratio 20-30%)- SBS (Styrene-Butadiene-Styrene Block Copolymer): Improve toughness while maintaining rigidity (addition ratio 25-40%) |
| Compatibilizador | 3-8 | MAH-g-PS (Maleic Anhydride Grafted PS) – melhora a compatibilidade entre o endurecedor e o suporte de PS para evitar a delaminação. |
| Aditivos auxiliares | 0.5-2 | Antioxidante (1010+168, 0,5-1%), lubrificante (EBS, 0,3-0,8%). |
Exemplo de formulação típica (mastro PS reforçado com POE):
- HIPS: 60% + POE (MFR 2 g/10 min): 30% + MAH-g-PS: 7% + Antioxidante 1010: 0,5% + EBS: 2,5%
VI. Masterbatch de difusão de luz PS
Função principal: dispersar uniformemente a luz, mantendo uma alta transmissão de luz, adequada para tampas de lâmpadas LED e folhas ópticas
| Componentee | Intervalo de proporção (%) | Descrição |
|---|---|---|
| Resina de transporte (GPPS) | 70-85 | GPPS de alta transparência (transmissão de luz ≥90%) com MFR (12-20 g/10 min) para garantir a transparência do produto. |
| Agente difusor de luz | 10-25 | – Silicone Microspheres: Good dispersibility and high light transmittance (addition ratio 12-20%)- PMMA Microspheres: High hardness and excellent weather resistance (addition ratio 15-25%)- Inorganic Diffusing Agents: Silicon Dioxide (addition ratio 10-15%), cost-effective. |
| Dispersantee | 2-5 | Cera de polietileno, EBS – impede a aglomeração do agente difusor e garante uma dispersão uniforme da luz. |
| Aditivos auxiliares | 0.5-2 | – UV Stabilizer (UV531, 0.5-1%): For outdoor lighting fixtures- Antioxidant (1010, 0.3-0.8%): Prevent processing yellowing. |
Exemplo de formulação típica (mistura mestre difusora de luz PS para lâmpadas LED):
- GPPS de alta transparência: 78% + Microesferas de silicone (tamanho de partícula 5μm): 18% + EBS: 3% + UV531: 0,5% + Antioxidante 1010: 0,5%
Observações sobre a formulação chave:
- Compatibilidade de resinas de transporte: Para processos de extrusão, priorize o PS com alto MFR (15-25 g/10 min); para moldagem por injeção, selecione um MFR médio (10-15 g/10 min) para garantir a fluidez do processo.
- Seleção de dispersantes: Um maior teor de pigmentos/preenchentes requer um correspondente aumento da relação de dispersante (por exemplo, ≥3% para misturas pré-fabricadas de preenchentes) para evitar defeitos do produto induzidos pela aglomeração (pontos de cor, ferrugem).
- Conformidade ambiental: Para produtos de exportação, utilize matérias-primas compatíveis com o RoHS (por exemplo, retardadores de chama sem halogênio, pigmentos com baixo teor de metais pesados); para produtos em contato com alimentos, adote veículos e aditivos de qualidade alimentar (por exemplo, PS certificado pela FDA, lubrificantes de qualidade alimentar).
- Verificação de desempenho: Após o ajuste da formulação, realizar testes em escala de laboratório (por exemplo, granulação por extrusão de dois parafusos) para verificar indicadores-chave (por exemplo, uniformidade de dispersão, resistência ao impacto, grau de retardamento de chamas, transmissão de luz).
Processo de produção
O processo de produção de masterbatch de PS geralmente inclui as seguintes etapas-chave:
Preparação da matéria-prima
Seleção da resina: Selecione uma resina de poliestireno (PS) adequada com base nos requisitos de desempenho do produto, como PS de uso geral, PS de alta impactação, etc.
Preparação de aditivos: Prepare os aditivos correspondentes de acordo com o tipo e a fórmula do masterbatch, como pigmentos, retardadores de chama, agentes antistáticos, agentes antibacterianos, plasticizantes, etc. Certifique-se de que a qualidade e a pureza dos aditivos atendem aos requisitos de produção.
Mistura de ingredientes
Medida precisa: utilize equipamentos de medição de alta precisão para pesar com exatidão a resina PS e vários aditivos de acordo com a fórmula. Para alguns masterbatches com exigências rigorosas quanto à quantidade de adição, como os masterbatches funcionais, a precisão de medição pode ser necessária para atingir ± 0,1% ou até mais.
Pre-mistura: Adicione as matérias-primas pesadas a um misturador de alta velocidade para a pré-mistura. A velocidade e o tempo de mistura do misturador devem ser ajustados de acordo com as características das matérias-primas e da fórmula. Geralmente, a velocidade está entre 500 e 1500 rotações por minuto, e o tempo de mistura é de 5 a 15 minutos, para garantir que os aditivos estejam distribuídos de forma uniforme na resina de PS.
Extrusão por fusão
Extruder setting: Add the mixed material into the twin-screw extruder. Based on the characteristics of PS resin and additives, set parameters such as temperature, screw speed, and feeding speed for each section of the extruder. Generally speaking, the temperature of the extruder is set between 160-220 ℃, the screw speed is 100-500 revolutions per minute, and the feeding speed is adjusted according to the extruder’s production capacity and formula requirements.
Mistura de fusão: o material é gradualmente fundido e misturado completamente através do aquecimento, da pressão e do corte com parafusos no extrusor. O aditivo é ainda mais uniformemente disperso na resina de PS fundida para formar um masterbatch com propriedades específicas. Neste processo, é necessário garantir que o material permaneça uniformemente no extrusor para garantir a estabilidade da qualidade do masterbatch.
Filtragem e remoção de impurezas: Para melhorar a qualidade da mistura-prima, são geralmente instalados dispositivos de filtragem, como filtros e trocadores de tela, durante o processo de extrusão, para filtrar as impurezas e as partículas de aditivos não dissolvidas no material, garantindo uma alta pureza da mistura-prima extrudada.
Granulação de resfriamento
Refrigeração por água ou ar: O masterbatch extrudido é extrudido em tiras ou filamentos através de uma matriz, e depois entra em um tanque de água de refrigeração ou em um dispositivo de refrigeração por ar para resfriamento. O método de refrigeração por água tem uma velocidade de resfriamento rápida e pode moldar rapidamente o masterbatch, mas pode resultar em um maior teor de umidade na superfície do masterbatch; o método de refrigeração por ar tem uma velocidade de resfriamento relativamente lenta, mas a superfície do masterbatch é seca e o tratamento subsequente é relativamente simples.
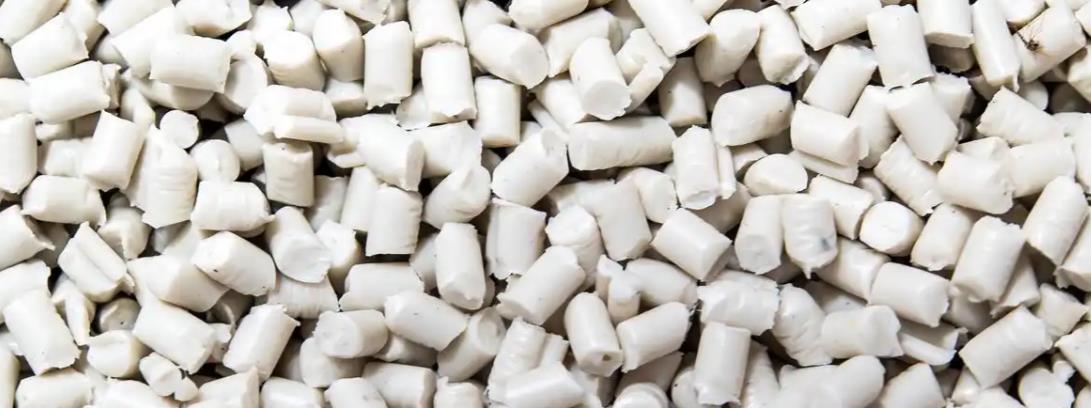
Granulação: Os grânulos-mãe resfriados são cortados em grânulos de uma certa dimensão por um granulator. A velocidade da ferramenta e o método de corte do granulator afetam a forma e a uniformidade de tamanho das partículas do masterbatch. Geralmente, o tamanho das partículas do masterbatch é controlado em torno de 2-5 milímetros para atender às exigências de processamento e utilização subsequentes.
Embalagem e armazenamento
Tratamento de secagem: Se o masterbatch absorver muita umidade durante o processo de resfriamento, é necessário secá-lo para evitar que a umidade afete o desempenho do masterbatch. A temperatura de secagem geralmente varia entre 60 e 80 ℃, e o tempo de secagem é de 2 a 4 horas.
Embalagem: Envolva o masterbatch seco em sacos de filme plástico ou sacos de papel e, em seguida, embale-o em caixas de cartão ou sacos tecidos. Durante o processo de embalagem, deve ser prestada atenção para evitar que a umidade e as impurezas entrem no masterbatch. Para alguns masterbatch com requisitos especiais, como o masterbatch antistático, pode ser necessário utilizar materiais de embalagem antistáticos para o embalamento.
Armazenamento em armazém: Armazenar o masterbatch embalado em um armazém seco e ventilado, evitando a luz solar direta e ambientes de alta temperatura. Ao mesmo tempo, os grânulos-mãe devem ser classificados e armazenados, e etiquetados para facilitar a gestão e a rastreabilidade.
Durante todo o processo de produção, é necessário controlar estritamente os parâmetros de cada etapa e manter e reparar regularmente os equipamentos para garantir a produção de produtos de masterbatch PS com qualidade estável e desempenho confiável. Além disso, é necessário realizar testes de qualidade no masterbatch produzido, incluindo aparência, tamanho de partículas, taxa de fluxo de fusão, conteúdo de aditivos, indicadores de desempenho, etc. Somente o masterbatch que passa nos testes pode entrar no mercado para venda e utilização.
Equipamento de produção
O equipamento para a produção de masterbatch de PS inclui principalmente os seguintes tipos:
Equipamento de mistura
Escala eletrônica: utilizada para a pesagem precisa de matérias-primas, como resina de PS e aditivos. Sua alta precisão de pesagem pode atender aos requisitos precisos de diferentes fórmulas para a dosagem de matérias-primas, garantindo a estabilidade da qualidade do produto.
Mixer de alta velocidade: misture bem as matérias-primas pesadas para garantir que os aditivos sejam inicialmente dispersos de forma uniforme na resina de PS. Utilizando lâminas de agitação rotativas de alta velocidade, é possível obter uma mistura adequada dos materiais em um curto período de tempo, preparando o material para a extrusão posterior.
Equipamento de extrusão
Extrusor de dois parafusos: É o equipamento principal para a produção de masterbatch de PS. Possui boas capacidades de mistura, plastificação e transporte, o que permite que os materiais se fundam e misturem completamente sob alta temperatura, alta pressão e cisalhamento do parafuso, permitindo que os aditivos sejam combinados uniformemente com a resina de PS. Ao ajustar parâmetros como a velocidade do parafuso, a temperatura e a velocidade de alimentação, é possível adaptar-se a diferentes formulações e requisitos do produto.
Extrusor de um parafuso: Também é utilizado na produção de masterbatch de PS com requisitos de mistura baixos. Sua estrutura é relativamente simples e o custo é baixo, mas o efeito de mistura não é tão bom quanto os extrusores de dois parafusos e geralmente é utilizado para produzir produtos de masterbatch de PS mais simples.
Molde de extrusão: Instalado na saída do extrusor, ele determina a forma e o tamanho do masterbatch extrudado. Os moldeos comuns incluem moldeadores de boca com diferentes formas, como circular e quadrada, que podem ser selecionados e substituídos de acordo com as necessidades do produto.
Equipamento de refrigeração
Tanque de água de resfriamento: utilizado para resfriamento por água. Quando o masterbatch extrudado passa pelo tanque de água, entra em contato direto com a água de resfriamento e resfria e solidifica rapidamente. A extensão, a temperatura da água e a velocidade de fluxo da pia podem ser ajustadas de acordo com as características do masterbatch e a velocidade de produção para garantir o efeito de resfriamento.
Dispositivo de refrigeração por ar: utiliza refrigeração por ar para refrigerar o masterbatch. Vira ar frio em direção ao masterbatch extrudado através de um ventilador, permitindo que ele se resfrie naturalmente no ar. O dispositivo de refrigeração por ar possui uma estrutura simples e é fácil de operar, o que pode evitar o problema da água residual causado pela refrigeração por água. No entanto, a velocidade de refrigeração é relativamente lenta, o que o torna adequado para a produção de masterbatch com baixas exigências de velocidade de refrigeração.
Equipamento de granulação
Granulador: Corte os grânulos-mãe resfriados em partículas de comprimento especificado. De acordo com os diferentes métodos de corte, pode ser dividido em granuladores de corte a quente e granuladores de corte a frio. A máquina de corte a quente é usada para cortar os grânulos-mãe enquanto estão em estado quente, com velocidade de corte rápida e forma de partícula regular, mas o equipamento é relativamente complexo; O granulador a frio corta após os grânulos-mãe terem esfriado. O equipamento é simples, mas a velocidade de corte é lenta e a uniformidade do tamanho das partículas pode ser ligeiramente inferior.
Equipamento auxiliar
Máquina de secagem: utilizada para secar o masterbatch para remover a umidade absorvida durante o processo de produção. As máquinas de secagem comuns incluem máquinas de secagem por circulação de ar quente, máquinas de secagem por desumidificação, etc. Equipamentos de secagem adequados podem ser selecionados de acordo com as características e os requisitos de secagem do masterbatch.
Máquina de embalagem: embala o masterbatch produzido. Existem máquinas de embalagem automáticas e semi-automáticas, que podem completar processos de embalagem, como medição, enchimento e selagem, melhorando a eficiência e a qualidade da embalagem e garantindo que o masterbatch não seja afetado pela umidade ou pela poluição durante o armazenamento e o transporte.
Equipamento de triagem: é necessário triar os grânulos-mãe após a granulação para remover partículas e impurezas que não atendem ao tamanho exigido. Os equipamentos de triagem normalmente utilizados incluem peneiras vibratórias, peneiras rotativas, etc., que classificam e triam as partículas-mãe através de diferentes grades de abertura, para garantir a uniformidade do tamanho das partículas do produto.
Extrusor de masterbatch PS
Kerke’s masterbatch extruder can be used to produce PS masterbatch. Our Extrusor de masterbatch PSs has multiple models to choose from, which can meet different production requirements.
-

Laboratory Twin Screw Extruder
When will you need a lab twin screw extruder? If you want to make trials and tests of…
-

Twin Screw Extruder
Our Parallel Co-rotating twin screw extruder is designed for compounding and masterbatch making with an output capacity from…
-

Triple (3 screws) Extruder
3 Screws extruder is a new technology that has many advantages. The triple screw extruder is mainly used…
-

Double-Stage Extrusion System
Mother-baby extrusion system is designed for special materials which can not process on one stage extruder, the first…
-

Banbury Kneader Compounding Line
Our kneader + extruder is designed for making special applications with an output capacity from 30kg/h to 1000kg/h.…
-

Cutting System / Pelletizing System
Different material needs different cutting system, Kerke provides all kinds of cutting system, here is the explanation of…
Problemas comuns e soluções na produção de masterbatch de PS
O processo de produção de masterbatch de PS (com GPPS/HIPS como resina portadora) inclui principalmente batelização e mistura → granulação por extrusão de dois parafusos → granulação → secagem → triagem e embalagem. Diversos problemas de qualidade ou de processamento podem surgir em diferentes links, devido a fatores como as propriedades da matéria-prima, os parâmetros do equipamento e o controle do processo. A seguir estão descrições de fenômenos, causas principais e soluções viáveis para questões industriais de alta frequência, que abrangem problemas comuns e específicos de vários masterbatches de PS (por exemplo, masterbatch de cor, masterbatch de enchimento, masterbatch retardador de chama):
I. Problemas comuns na fase de mistura
Problema 1: Mistura desigual de matérias-primas (manchas de cor ou aglomeração do enchimento após a extrusão)
- Fenômeno: Localized high concentrations of pigments/fillers in the mixed material; after extrusion granulation, pellets show uneven color depth (for color masterbatch) or “hard lumps” formed by filler agglomeration (for filler masterbatch).
- Causas principais:
- Os pigmentos/preenchimentos são misturados diretamente com a resina portadora sem pré-dispersão, o que leva à aglomeração devido às fortes forças interpartículas;
- Tempo de mistura insuficiente (geralmente são necessários 5 a 10 minutos) ou velocidade do misturador baixa (300 a 500 rpm recomendada), resultando em difusão inadequada do material;
- Dosagem de dispersante insuficiente ou má compatibilidade entre o dispersante e os pigmentos/preenchimentos.
- Soluções:
- Tratar previamente os pigmentos e preenchimentos: misture os pigmentos com o dispersante em uma proporção de 1:0,2-0,3, ou disperse previamente usando um misturador de alta velocidade (800-1200 rpm) durante 3-5 minutos para quebrar a aglomeração inicial;
- Utilize um processo de mistura otimizado: prolongue o tempo de mistura para 8-10 minutos, garanta que a temperatura do material aumente para 40-60°C (utilize um ligeiro amolecimento da resina para melhorar a adesão) e deixe o material misturado repousar por 2-3 minutos antes de o alimentar;
- Ajuste o dispersante: selecione dispersantes compatíveis com base no tipo de pigmento (por exemplo, cera de polietileno + dispersante específico para negro de carbono para o negro de carbono; agente de ligação de titanato + EBS para preenchimentos inorgânicos) e aumente a proporção de dispersante em 1-2%.
Problema 2: Absorção de umidade em materiais mistos (bolhas e odor durante a extrusão)
- Fenômeno: O material misto parece aderente; durante a extrusão, forma-se um grande número de bolhas na massa fundida, com pequenas aberturas na superfície do produto e até mesmo um leve cheiro de queima.
- Causas principais:
- Resina de transporte (especialmente HIPS) ou enchimentos (por exemplo, carbonato de cálcio) armazenados em um ambiente húmido, com um teor de umidade superior a 0,1%;
- Temperatura de mistura excessivamente alta (> 60 °C), o que causa a absorção de umidade da resina ou a volatilização do aditivo.
- Soluções:
- Materiais crus pré-secos: resina de transporte seca em forno a 80-100 °C durante 2-4 horas; preenchimentos inorgânicos secos (por exemplo, carbonato de cálcio, pó de talco) a 100-120 °C durante 4-6 horas, para garantir um teor de umidade ≤0,05%;
- Control mixing temperature: Monitor temperature in real-time during mixing, avoid exceeding 60℃, and activate the mixer’s cooling system if necessary;
- Adicionar absorvente de umidade: Incorpore 0,1-0,3% de óxido de cálcio ou de um filtro molecular na formulação para absorver a umidade residual.
II. Problemas comuns na fase de extrusão
Problema 1: Baixa fluidez do material fundido (corrente do extrusor elevada, descarga irregular)
- Fenômeno: A corrente do extrusor excede o valor nominal (geralmente >30A), o material acumula-se no tambor, a descarga é intermitente e os pellets variam de tamanho.
- Causas principais:
- Baixa taxa de fluxo de fusão (MFR) <10 g/10 min) da resina portadora, incompatível com a tecnologia de processamento (a extrusão requer uma MFR de 15-25 g/10 min);
- Dose excessivamente alta de enchimento/pigmento (por exemplo, enchimento >70% em masterbatch de enchimento), aumentando a viscosidade do fundido;
- Configuração de temperatura do tambor baixa, resultando em fusão incompleta da resina (temperatura de fusão da PS: 150-180 °C);
- Configuração inadequada do parafuso com força de cisalhamento insuficiente, o que resulta em uma inadequada plasticização do material.
- Soluções:
- Ajustar a formulação: substituir pela resina de transporte de alta MFR (MFR 15-20 g/10 min) ou reduzir a dosagem de enchimento/pigmento (por exemplo, limitar a relação de enchimento a <65% em masterbatch de enchimento);
- Otimize os parâmetros de temperatura: Defina a temperatura do cilindro para 160-180°C (zona de alimentação: 160-170°C, zona de fundição: 170-180°C, cabeça de matriz: 175-180°C) para garantir a completa fundição da resina;
- Ajustar a configuração do parafuso: aumentar o número de blocos de cisalhamento (por exemplo, adicionar 2-3 grupos de blocos de cisalhamento inverso na seção central do parafuso) para aumentar a resistência ao cisalhamento e promover a plasticização;
- Adicionar lubrificante: Incorpore 0,5-1% de estearato de zinco ou EBS na formulação para reduzir a viscosidade do derretimento.
Problema 2: Fracção de fusão (superfície áspera dos pellets com saliências)
- Fenômeno: As tiras extrudadas têm uma superfície irregular e áspera; os pellets apresentam rebarbas e bordas afiadas após a pelotização, o que afeta a fluidez do material durante o processamento subsequente.
- Causas principais:
- Temperatura do tambor excessivamente alta (> 180 °C), o que causa degradação da resina e diminuição da resistência do fundido;
- Temperatura baixa da cabeça do punho (<170 °C), o que leva a um resfriamento rápido e a uma contração desigual da superfície;
- Velocidade elevada da roda (> 400 rpm), resultando em uma taxa de cisalhamento excessiva e uma fratura elástica da fusão.
- Soluções:
- Ajuste a temperatura: diminua a temperatura da zona de fundição para 170-175 ℃, aumente a temperatura da cabeça do matriz para 175-180 ℃ e mantenha um gradiente de temperatura estável;
- Controlar a velocidade do parafuso: Ajuste para 250-350 rpm para reduzir a taxa de cisalhamento e evitar a fratura da mistura fundida.
- Adicionar anti-degradante: Aumente a dosagem de antioxidante (0,2-0,5% do composto 1010+168) para evitar a degradação da resina a altas temperaturas.
Problema 3: Dispersão desigual de componentes funcionais (desvio de cor no masterbatch de cor, retardante de chama subestandard no masterbatch retardante de chama)
- Fenômeno:
- Masterbatch de cor: Cor do grão desigual; aparecem manchas ou faixas de cor nos produtos moldados por injeção/extrusão;
- Masterbatch retardante de chama: O grau retardante de chama não atinge o UL94 V0, índice de oxigênio <35%;
- Masterbatch condutor: Grande variação na resistência superficial (> 10 8 Ω), desempenho condutor inconstante.
- Causas principais:
- Dosagem de dispersante insuficiente ou incompatibilidade inadequada entre o dispersante e os componentes funcionais;
- Força de cisalhamento do parafuso inadequada, impedindo que os componentes funcionais (por exemplo, pigmentos, retardantes de chama, fuligem condutora) formem um sistema de dispersão uniforme;
- Tamanho de partícula excessivamente grande dos componentes funcionais (por exemplo, tamanho de partícula do pigmento > 5 μm), dificultando a dispersão.
- Soluções:
- Otimizar o sistema de dispersão: Aumente a dosagem de dispersante em 1-2% para o masterbatch de cor (por exemplo, EBS + cera de poliamida para pigmentos orgânicos; estearato de cálcio + cera de polietileno para pigmentos inorgânicos); adicione 4-8% de dispersante para o masterbatch retardante de chama (por exemplo, EBS + estearato de zinco para retardantes de chama a base de fósforo); use dispersante específico para fuligem (5-8%) para o masterbatch condutor;
- Melhorar a plastificação por cisalhamento: Ajuste a velocidade do parafuso para 300-350 rpm, aumente os blocos de cisalhamento e prolongue o tempo de permanência do material no cilindro (1-2 minutos);
- Refinar o tamanho de partícula do componente funcional: Selecione componentes funcionais com tamanhos de partícula menores (por exemplo, tamanho de partícula de pigmento) <3μm, tamanho de partícula de negro de carbono condutor <50 nm) ou pré-tratar por meio de moagem ultrafina.
Problema 4: Obstrução da cabeça do cilindro/dois (drenagem interrompida, carbonização do material)
- Fenômeno: O material carbonizado acumula-se na cabeça da matriz, a descarga é interrompida abruptamente e a pressão do tambor aumenta acentuadamente (> 15 MPa).
- Causas principais:
- Temperatura do tambor excessivamente alta (> 185 °C), o que causa degradação da resina e carbonização durante a permanência prolongada;
- Filtro da cabeça do matriz bloqueado (tamanho da malha demasiado grande, por exemplo, > 120 mesh) ou substituição do filtro infrequente;
- Adição excessiva de aditivos (por exemplo, retardadores de chama, antioxidantes) que levam à deposição de compostos voláteis.
- Soluções:
- Temperatura do tambor mais baixa: Reduza a temperatura da zona de fusão para 170-175 ℃ e a temperatura da cabeça do matriz para 175-180 ℃ para evitar a degradação da resina;
- Limpeza regular do equipamento: troque o filtro da cabeça de matriz (recomenda-se uma malha de 80-100) a cada 4-6 horas; limpe o cilindro e a rosca com resina PS pura após a produção;
- Otimizar a relação de aditivos: controlar estritamente a dosagem de aditivos (por exemplo, o total de antioxidantes ≤0,8% e o sinergista retardador de chama ≤10%) para evitar uma volatilização excessiva.
III. Problemas comuns na fase de granulação
Problema 1: granulagem desigual (tamanho variável de grânulos, excesso de pó)
- Fenômeno: Variação da comprimento dos pellets > 0,5 mm, excesso de poeira fina (tamanho de partícula) <1 mm) e taxa de qualificação <90% após triagem.
- Causas principais:
- Desacordo entre a velocidade do pelletizador e a velocidade de descarga da fita (velocidade excessivamente alta provoca pellets curtos; velocidade baixa provoca pellets longos);
- Refrigeração inadequada da fibra (temperatura da água > 30 °C), o que resulta em fibras moles que aderem ou se deformam durante a produção de pellets;
- Lâminas de pelotização desgastadas ou espaçamento excessivo entre a lâmina e o molde (>0,1 mm).
- Soluções:
- Ajuste a velocidade do granulador (300-500 rpm) de acordo com o diâmetro do fio (geralmente 2-3 mm) para controlar a comprimento dos grânulos em 2-3 mm;
- Otimizar o sistema de refrigeração: manter a temperatura da água de refrigeração entre 20 e 25 °C e o tempo de refrigeração ≥30 segundos para garantir que os fios endureçam antes da granulação;
- Manter as lâminas: Afie as lâminas regularmente e ajuste a distância entre a lâmina e o molde para 0,05-0,1 mm para uma corte nítida.
Problema 2: aglomeração de pellets (aglomeração grave, não separável)
- Fenômeno: Os pellets aderem, formando grandes grumos (diâmetro > 10 mm) após a granulação, o que é difícil de separar durante a triagem, afetando o embalamento e o uso do produto.
- Causas principais:
- Refrigeração incompleta da corrente, com temperatura superficial superior a 40 °C; o calor residual causa adesão dos pellets após a granulação;
- Dosagem insuficiente de lubrificante (<0,5%) na formulação, o que resulta em alta fricção superficial dos pellets;
- Temperatura de secagem excessivamente alta (>80 °C), o que provoca o amolecimento da superfície e a adesão dos pellets.
- Soluções:
- Melhorar o resfriamento: estender o caminho de resfriamento do fio (por exemplo, aumentar a extensão do tanque de água de resfriamento) ou reduzir a temperatura da água de resfriamento para 15-20 ℃ para garantir a temperatura da superfície do pellet <30℃;
- Adicionar lubrificante: Incorpore 0,5-1% de ácido esteárico ou EBS na formulação para reduzir a adesão da superfície dos pellets;
- Otimize o processo de secagem: controle a temperatura de secagem a 60-70°C e o tempo a 2-3 horas; deixe os pellets esfriar naturalmente até a temperatura ambiente antes do embalamento.
IV. Problemas comuns na fase de secagem e embalagem
Problema 1: Umidade excessiva dos pellets (bolhas na processamento subsequente)
- Fenômeno: Os pellets secos parecem úmidos; aparecem orifícios e bolhas na superfície do produto durante a moldagem por injeção/extrusão, o que afeta a aparência e o desempenho.
- Causas principais:
- Temperatura de secagem baixa (<60°C) ou tempo insuficiente (<2 horas), o que leva à remoção incompleta da umidade;
- Volume de ar insuficiente no secador, circulação de ar quente deficiente e aquecimento irregular do material;
- Embalagens não seladas, o que faz com que as pelotas absorvam umidade do ar.
- Soluções:
- Otimize os parâmetros de secagem: seque a 60-80 °C durante 3-4 horas para garantir que a umidade do pellet seja ≤0,05%;
- Inspecione o secador: limpe o filtro do secador para garantir uma circulação de ar quente suave, com a velocidade do vento controlada em 1-2 m/s;
- Embalagem hermética: Envolva imediatamente os grânulos secos em sacos de folha de alumínio com desidratantes (5-10 g por saco) após o resfriamento até a temperatura ambiente para evitar a absorção de umidade.
Problema 2: Impurezas excessivas nos pellets (baixa taxa de qualificação após triagem)
- Fenômeno: Os pellets selecionados contêm impurezas metálicas, partículas carbonizadas ou matérias-primas não plastificadas, com taxa de qualificação <95%.
- Causas principais:
- Impurezas (por exemplo, resíduos metálicos, pó) misturadas nas matérias-primas sem filtração;
- Filtro de cabeça danificado, permitindo que material carbonizado ou não plástico entre nas mechas;
- O desgaste da moldura do granulador, que produz resíduos metálicos.
- Soluções:
- Materiais brutos da tela: filtre os materiais brutos através de uma tela de 100 malhas antes do uso para remover impurezas;
- Inspecionar o equipamento: Verifique regularmente o filtro da cabeça de matriz (substitua imediatamente se estiver danificado) e inspecione o molde do granulador a cada 8 horas para evitar resíduos causados pelo desgaste;
- Trabalho de triagem em várias etapas: Os pellets passam primeiro por uma peneira grossa de 8 malhas para remover impurezas grandes, e depois por uma peneira fina de 20 malhas para remover poeira e impurezas pequenas, garantindo a pureza dos pellets.
V. Problemas comuns de desempenho do produto (soluções específicas)
Problema 1: Migração de cor no masterbatch de cor (manchas ou desbotamento do produto)
- Fenômeno: Após o uso do masterbatch de cor para moldagem por injeção/extrusão, a cor da superfície do produto migra para objetos de contato (por exemplo, papel branco) ou ocorre um desbotamento evidente após 6 meses de uso ao ar livre.
- Causas principais:
- Seleção de pigmentos com alta tendência à migração (por exemplo, certos corantes orgânicos);
- Não adicionado nenhum agente anti-migração ou estabilizador UV;
- Temperatura de processamento excessivamente alta, causando decomposição do pigmento.
- Soluções:
- Troque os pigmentos: Selecione pigmentos com alta resistência à migração (por exemplo, pigmentos orgânicos à base de ftalocianina ou quinacridona, ou pigmentos inorgânicos);
- Adicione aditivos: Incorpore 1 a 2% de agente anti-migração (por exemplo, cera de cloreto de polivinila) e 0,5 a 1% de estabilizador UV (por exemplo, UV531, UV327) na formulação;
- Controle a temperatura de processamento: Limite a temperatura de processamento subsequente a <180 °C para evitar a decomposição do pigmento.
Problema 2: Retardância à chama subestandard do masterbatch retardador de chama (falha em atingir o UL94 V0)
- Fenômeno: Quando utilizado na dosagem recomendada (5-20%), o produto atinge apenas os padrões UL94 V1 ou V2, com índice de oxigênio <35%.
- Causas principais:
- Dosagem insuficiente de retardante de chama ou proporção inadequada de sinergistas;
- Dispersão desigual de retardante de chama, não conseguindo formar uma rede contínua de retardante de chama;
- Temperatura de processamento subsequente excessivamente alta, causando decomposição do retardante de chama (por exemplo, retardantes de chama bromados se decomponham a <200℃).
- Soluções:
- Ajuste da formulação: Aumente a dosagem de retardante de chama (por exemplo, aumente a proporção de retardante de chama sem halogênio para 55%) e otimize a proporção de sinergistas (por exemplo, retardante de chama bromado + trióxido de antimônio = 3:1);
- Melhore a dispersão: Aumente a dosagem de dispersante (4-8%) e otimize a configuração do corte de parafuso para garantir uma dispersão uniforme do retardante de chama;
- Controle a temperatura de processamento: Limite a temperatura de processamento subsequente a <190 °C para evitar a decomposição do retardante de chama.
Problema 3: Redução da resistência ao impacto dos produtos causada pelo masterbatch de enchimento (aumento da fragilidade)
- Fenômeno: Após a adição do masterbatch de enchimento, a resistência ao impacto Izod dos produtos de PS diminui em mais de 30%, tornando-os propensos a fratura.
- Causas principais:
- Dosagem excessivamente alta de enchimento (>60%), destruindo a continuidade da matriz de resina;
- Enchimentos não tratados com agentes de ligação, resultando em má compatibilidade com a resina e ligação interfacial fraca;
- Tamanho das partículas de enchimento excessivamente grande (<1250 mesh), o que causa concentração de tensão.
- Soluções:
- Reduza a dosagem de enchimento: controle a proporção de enchimento em 50-60% para equilibrar o custo e o desempenho;
- Modificar os preenchimentos: tratar a superfície dos preenchimentos com agentes de ligação (por exemplo, agente de ligação silanico KH550, agente de ligação titanato) para melhorar a compatibilidade com a resina;
- Selecione preenchimentos de partículas finas: utilize preenchimentos ultrafinos com tamanho de malha >2500 para reduzir a concentração de tensão e minimizar o impacto na resistência ao impacto.
VI. Pontos-chave de controle na produção (orientados para a prevenção)
- Controlo de matérias-primas: Todas as matérias-primas (resina, pigmentos, enchimentos, aditivos) devem cumprir os padrões ambientais, como o RoHS e a FDA; testar o teor de umidade, o tamanho das partículas e a pureza antes do uso;
- Normalização dos parâmetros de processo: Desenvolver tabelas padronizadas de parâmetros de processo para diferentes tipos de misturas PS (tempo e temperatura de mistura, temperatura e velocidade do extrusor, velocidade de granulagem, parâmetros de secagem, etc.) para evitar ajustes arbitrários;
- Manutenção de equipamentos: Limpe a roda e o tambor do extrusor semanalmente; inspecione as lâminas, os modelos e os filtros mensalmente para garantir uma operação estável do equipamento;
- Teste em curso: Amostre e inspecione a aparência dos pellets (cor, lisura, uniformidade) a cada hora; teste os principais indicadores de desempenho (por exemplo, a desvio de cor da mistura mestre, a classe de retardamento de chama da mistura mestre retardante de chama, a dispersão da mistura mestre de enchimento) por lote;
- Controlo Ambiental: Manter uma oficina de produção seca (umidade ≤60%) e limpa para evitar a absorção de umidade e a contaminação de impurezas das matérias-primas e dos produtos acabados.
Aplicação
O masterbatch de PS tem uma ampla gama de aplicações, principalmente incluindo os seguintes aspectos:
Modificação de plástico
Melhoria das propriedades mecânicas: Adicionando o masterbatch de PS reforçado, como o masterbatch de PS reforçado com fibra de vidro, a resistência, a rigidez e as propriedades de tração dos produtos plásticos podem ser significativamente melhoradas. Nos campos de carcaças eletrônicas e elétricas, componentes automotivos, etc., este masterbatch melhorado é amplamente utilizado para atender aos requisitos de resistência estrutural dos produtos.
Melhoria do desempenho de processamento: Alguns masterbatch de PS podem melhorar a fluidez de processamento da resina de PS, reduzir sua viscosidade fundida e facilitar a formação em moldes. Por exemplo, na produção de produtos plásticos de formas complexas, a adição de masterbatch de PS com bom desempenho de processamento pode melhorar a eficiência de produção e a qualidade do produto, e reduzir as taxas de desperdício.
Cor
Ajuste de cor preciso: O masterbatch de coloração de PS pode alcançar um ajuste preciso de cor, atendendo às diversas necessidades de cor de diferentes usuários para produtos plásticos. Seja cores vivas ou cores sólidas suaves, elas podem ser alcançadas selecionando o masterbatch de coloração adequado. O masterbatch de coloração de PS é amplamente utilizado em indústrias como brinquedos, material escolar e embalagens para melhorar o apelo visual dos produtos.
Cor stability: PS coloring masterbatch has good color stability in plastic products and is not easily affected by environmental factors such as light, temperature, and humidity, which can cause fading or discoloration. This enables plastic products to maintain bright colors during long-term use, improving the product’s lifespan and appearance quality.
Adição funcional
Flame retardant: In some fields that require fire resistance, such as electronic appliances, building materials, etc., flame retardant PS masterbatch is used. This type of masterbatch contains efficient flame retardants, which can give PS plastic products good flame retardant properties, reduce the risk of fire, and protect people’s lives and property safety.
Antistático: O masterbatch antistático de PS pode conferir aos produtos plásticos propriedades antistáticas, impedindo a acumulação de poeira e choques elétricos em suas superfícies devido à eletricidade estática. A aplicação do masterbatch antistático de PS pode melhorar a qualidade e a segurança dos produtos em campos como embalagens de componentes eletrônicos e produtos médicos e de saúde.
Antibacterial: Antibacterial PS masterbatch contains antibacterial agents that can inhibit the growth and reproduction of microorganisms such as bacteria and mold, giving plastic products antibacterial properties. In the fields of food packaging, daily necessities, medical devices, etc., the application of antibacterial PS masterbatch can improve the hygiene performance of products and ensure people’s health.




