

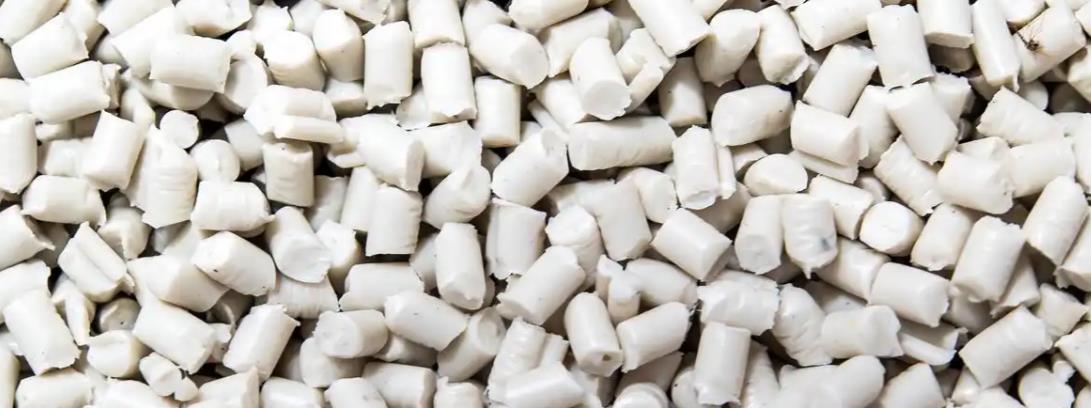
PSマスターバッチは、ポリスチレン(PS)樹脂を基材として加工し、さまざまな顔料、添加剤などを加えて製造された粒状製品です。
タイプ
PSマスターバッチにはさまざまな種類があり、以下に一般的な分類と特定の種類を示します。
機能別分類
着色マスターバッチ
着色マスターバッチ:これは最も一般的な種類の着色マスターバッチで、さまざまな色の顔料や染料を添加することで、PS製品に赤、黄、青、緑などの鮮やかな色を付けることができます。日用品、おもちゃ、家電製品のシェルなどの分野で広く使用され、さまざまな製品の外観色要件を満たしています。
白色マスターバッチ:主に白色PS製品、例えば白色プラスチックカップ、白色家電ケースなどの製造に使用されます。通常、酸化チタンなどの白色顔料を添加し、高いカバレッジと優れた白さを実現します。
ブラックマスターバッチ:PS樹脂を黒く染めるために使用され、電子および電気製品の外装、ワイヤーやケーブルの絶縁層、その他の面で広く使用されています。ブラックマスターバッチのカーボンブラックは、黒い外観を提供するだけでなく、製品の耐候性と耐紫外線性も向上させます。
機能性マスターバッチ
難燃性マスターバッチ:PSマスターバッチに難燃剤を添加することで、PS製品の難燃性能を向上させ、燃焼しにくくなり、開いた火にさらされた場合の燃焼速度が遅くなります。電子機器、建築物など、火災対策に関する要件が高い分野で、テレビケース、建築用断熱材などで広く使用されています。
静電防止マスターバッチ:静電防止剤を添加することで、PS製品の表面抵抗を低減し、静電気の蓄積を抑えることができます。静電気に敏感な電子部品包装や光学機器包装などの分野に適しており、静電気による製品の損傷を防ぎます。
Antibacterial masterbatch: Contains antibacterial agents that can inhibit the growth and reproduction of bacteria, molds, and other microorganisms, maintaining the hygiene and cleanliness of PS products. Commonly used in medical devices, food packaging, daily necessities and other fields, such as medical syringes, food preservation boxes, children’s toys, etc.
ウェザリングマスターバッチ:紫外線吸収剤、酸化防止剤、その他の添加剤を加えて、屋外環境下のPS製品の耐老化性を向上させ、太陽光や風雨などの自然環境に長時間さらされた場合に発生する変色、脆性、割れなどの現象を防ぐことができます。建築用ドア・窓プロファイル、屋外広告、自動車部品などの分野で広く使用されています。
Function
ユニバーサルマスターバッチ:一般的なPS製品、例えば、普通のプラスチック容器、文房具、ハンガーなどの製造に適しています。このタイプのマスターバッチは、性能面で基本的な使用要件を満たし、優れた加工性能と物理的・機械的特性を備えています。
専用マスターバッチ
食品包装用マスターバッチ:食品包装の特殊要件に合わせて設計されており、優れた衛生性能を備え、関連する食品安全基準に準拠し、添加物の使用に厳しい制限を設けて、食品の汚染を防ぎます。
電子機器および電気機器用マスターバッチ:電気絶縁性能、難燃性、耐衝撃性などに高い要求があり、コンピュータケース、携帯電話充電器の殻などの製造に使用されるなど、電子機器および電気機器の安全性と性能要件を満たすものです。
光学グレードマスターバッチ:高い透明度、低い二重屈光率、および優れた光学均一性を特徴とし、主に光学レンズ、光学ディスク、ディスプレイ画面、および高い光学性能が必要な他の製品の製造に使用されます。
添加物別に分類
無機添加剤マスターバッチ
塗布マスターバッチ:カルシウムカーボネート、タルク粉末、カオリンなどの無機填充剤を添加することで、PS製品のコストを削減するとともに、硬度、剛性、寸法安定性を向上させることができます。しかし、過剰な填充により、製品の靭性や透明性が低下する場合があります。
強化マスターバッチ:ガラス繊維やカーボン繊維などの補強材を添加することで、PS製品の強度、弾性率、耐熱性を大幅に向上させることができます。自動車部品やエンジニアリングプラスチック部品など、高い機械的性能が要求される製品の製造に広く使用されています。
オーガニック添加剤マスターバッチ
強化マスターバッチ: エラストマーやゴムなどの有機性強化剤を添加することで、PS製品の靭性と衝撃強度を向上させ、外部衝撃に対して破損しにくくします。プラスチックパイプ、プラスチックフィルムなど、高い靭性が必要な製品に一般的に使用されます。
プラスチケ化マスターバッチ:フタル酸エステルや脂肪族ジエステルなどの可塑剤を添加することで、PS樹脂の溶融温度と粘度を低下させ、加工性と柔軟性を向上させることができます。これにより、PS製品がより柔らかく弾力的になります。このような可塑剤は、プラスチックフィルムや合成皮革などの柔らかいPSプラスチック製品の生産に広く使用されています。
PSマスターバッチの特徴
PSマスターバッチ(ポリスチレンマスターバッチ)は、ポリスチレンから作られた高濃度の粒状プラスチック添加剤です。 ポリスチレン(PS)を媒体樹脂として、色素、充填剤、機能性添加剤などを専門的な工程を通じて組み合わせることにより、以下のコア特性を備えています。
I. 共通コアの特徴
| 特徴 | 説明 |
|---|---|
| 高い互換性 | PS基材(GPPS/HIPSなど)の分子構造に合致し、離層や移行の問題なく均一な分散を実現します。 |
| 高濃度 | 機能成分(色素、充填剤、難燃剤など)の含有量が高く(15%~70%)、コスト効率を考慮して低い添加比率(通常2%~10%)が必要です。 |
| 簡単な加工性 | 粒状の形状で、ほこりがなく、優れた流動性を持ち、射出成形、押出成形、ブローモールディングなどのさまざまな加工技術に適しています。 |
| 安定したパフォーマンス | 色の斑点、シミ、または性能の変動などの欠陥を防ぐために事前に分散し、バッチ間で一貫した品質を確保します。 |
| 清潔で環境にやさしい | 低揮発性含有量(≤0.2%)、最小の水分(≤0.01%)、無毒で無臭、RoHSなどの環境基準に適合。 |
II. さまざまなタイプのPSマスターバッチの特徴
1. PSカラーマスターバッチ
- 優れた色再現性: 高光沢、高黒度(黒色マスターバッチ用)、鮮やかで彩度の高い色。雲模様や木目模様などの特殊効果を生成することができます。
- 強い移行抵抗: 顔料は製品表面や接触材料に容易に移動しないため、長期間の色安定性を維持します。
- 耐光性と耐候性: 紫外線を防ぎ、製品の寿命を延長するために紫外線安定剤を添加しました。
- 幅広い適用範囲: 家電製品のケース、おもちゃ、日用品、食品包装などに適しています
2. PSフィラーマスターバッチ
- 高い充填容量: 満水比率が20%~40%までになり、生産コストを大幅に削減できます。
- パフォーマンス向上: 製品の剛性、耐熱性、圧縮強度、耐摩耗性を向上させ、収縮と変形を低減します。
- ピュアテクスチャ: 純粋な白色の粒状物質で、吸湿性や色変化はなく、製品の外観に影響を与えません。
- アンチエイジング添加物: 製品の寿命を延長し、長期間の安定性を維持します。
3. PS難燃性マスターバッチ
- 高い炎抑制効率: 低添加比(通常5%~20%)では、V0レベルの難燃性を実現し、酸素指数は37~38%です。
- 優れた透明性: 特殊な配合により、PS製品の元の透明度(87.7~88.5%の光透過率)を維持し、光学部品に適しています。
- 物理的特性への最小の影響: PSとの高い互換性を持ち、衝撃強度や機械的性能を著しく低下させることなく
- 環境安全: EUの環境基準に準拠し、ハロゲンを含まない製品はより高い環境基準を満たしています。
4. その他の機能性PSマスターバッチ
- 帯電防止/導電性マスターバッチ: 安定した表面抵抗を備え、長期間の帯電防止効果を発揮します。電子機器や電気産業に適しています。
- 強化マスターバッチ: PSの衝撃強度を向上させ、脆性を低減し、薄肉の大規模製品に適応します。
- 光を拡散するマスターバッチ: 光を均一に散乱させ、LEDランプのシェード、光学シートなどで使用され、光透過率と均一性をバランスさせます。
III. アプリケーションのメリットの要約
- 生産プロセスを簡素化: 追加の分散装置が不要で、すぐに使用でき、生産効率が向上します。
- 正確なパフォーマンス制御: 比例的な添加により安定した色や機能的な効果が得られ、試行錯誤のコストが削減されます。
- 処理装置を保護: 粒状の形状で、ネジの摩耗を軽減し、設備の寿命を延長します。
- 製品の付加価値を高めます: 高級市場の需要に応えるため、製品に特別な色や機能を付与します。
優れた相性、加工性、および機能性を備えたPSマスターバッチは、包装、家電、電子機器、建材などのさまざまな業界で広く使用されるポリスチレン製品の生産において欠かせない主要材料となっています。
異なるタイプのPSマスターバッチに共通する調合情報
着色マスターバッチ
カラーマスターバッチ:一般的な参照比率は、必要な色深度と製品要件に応じて1%~5%です。一般的なプラスチック製品に使用する場合、着色マスターバッチとPS樹脂の比率は約1:50、高度なプラスチック製品に使用する場合は約1:20です。
白色マスターバッチ:酸化チタンの含有量は通常40%~80%であり、残りはPSキャリア樹脂と少量の添加剤です。製品中の添加比は一般的に2%~5%です。
ブラックマスターバッチ:カーボンブラック含有量は比較的高く、30%~55%、さらには92%までのカーボンブラック含有量を有する高濃度のブラックマスターバッチなどもあります。PS樹脂中のPSブラックマスターバッチの一般的な添加比率は2%~5%であり、具体的な投与量は黒さに対する要件に依存します。
機能性マスターバッチ
難燃性マスターバッチ: 添加比率は通常、PS製品に必要な難燃性グレードによって、10%から30%の間です。
静電気防止マスターバッチ: HIPS用の特殊な永久的な静電気防止マスターバッチの参照比率は15%~20%であり、通常の静電気防止PSマスターバッチの参照比率は約3%です。
抗菌マスターバッチ:推奨用量は一般的に2%~4%であり、加工前にPS樹脂粒子と直接混合する必要があります。
Weathering masterbatch: The addition ratio is generally around 5% -15%, mainly determined according to the weather resistance requirements of the product’s usage environment.
用途別に分類されたマザーグレナ
ユニバーサルマスターバッチ: 混入比は通常2%から10%の間で調整され、製品の性能要件とコスト管理に合わせて決定されます。
食品包装用マスターバッチ:一般的な添加量は2%~5%で、食品包装の衛生要件を満たすだけでなく、製品の性能も確保します。
電子および電気用マスターバッチ:例えば、PSキャリアテープの導電性プラスチック製造に使用される導電性マスターバッチで、参考比率は約25%です。
光学グレードマスターバッチ:通常、添加量は低く、通常1%〜3%程度で、製品の光学性能を確保します。
添加成分別に分類されたマザーグレナ
無機添加剤マスターバッチ
塗布マスターバッチ:カルシウムカーボネートやタルクパウダーなどの無機充填剤の含有量は、30%から80%です。PSキャリア樹脂は20%から70%を占めます。PS製品における添加比率は、製品の性能要件に応じて10%から50%まで調整できます。
強化マスターバッチ:ガラス繊維やその他の強化材料の含有量は一般的に20%~50%であり、PSキャリア樹脂は50%~80%を占めます。PS樹脂に添加される割合は通常10%~30%です。
オーガニック添加剤マスターバッチ
強化マスターバッチ:エラストマーなどの強化剤の含有量は一般的に10%~30%であり、PSキャリア樹脂は70%~90%を占めます。PS製品における添加量は通常2%~10%です。
プラスチケ化マスターバッチ:プラスチケ化剤の含有量は20%~50%であり、PSキャリア樹脂は50%~80%を占めます。PS樹脂に添加される割合は一般的に5%~20%です。
上記の比率は参考のためのものです。実際の生産では、特定の製品要件、生産プロセス、原材料の特性、その他の要因に基づいて調整や最適化が必要となります。
さまざまなタイプのPSマスターバッチの配合比
以下のものがあります さまざまなPSマスタバッチの典型的な配合比 (質量分率%で計算)業界の一般的な基準に基づいています。実際の要件(例えば、加工技術、製品性能、環境規制)に応じて細かく調整できます。すべての製剤に使用されています。 GPPS/HIPSを基材樹脂として PS基板との互換性および処理安定性を確保するため:
I. PSカラーマスターバッチ
コア機能: 刺突/射出成形/吹き型成形プロセスに適した、均一で安定した色を提供します
| コンポーネント | 比率範囲(%) | 説明 |
|---|---|---|
| キャリア樹脂(GPPS/HIPS) | 50-75 | 基板との相性を確保するために、溶融流動率(MFR 10-20 g/10 min)が一致するPSを選択します。これにより、分散性と加工の流動性が向上します。 |
| 顔料(粉末・ペースト) | 15-40 | – Organic pigments: High vividness (e.g., Phthalocyanine Blue, Permanent Red, addition ratio 15-25%)- Inorganic pigments: Excellent weather resistance (e.g., Titanium Dioxide, Carbon Black, addition ratio 20-40%)- Special effect pigments: Pearl powder, metal powder (addition ratio 25-35%) |
| 分散剤 | 3-8 | ポリエチレンワックス、EBS(エチレンビスステアラミド)、カルシウムステアレート - 顔料の凝集を防ぎ、分散の均一性を向上させます。 |
| 補助添加物 | 0.5-2 | – UV Stabilizer (e.g., UV531, 0.5-1%): For outdoor products- Antioxidant (e.g., 1010+168, 0.3-0.8%): Prevent processing degradation- Lubricant (e.g., Stearic Acid, 0.2-0.5%): Improve mold release. |
代表的な製剤例(黒いPSカラーマスターバッチ):
- GPPS: 60% + カーボンブラック (N330): 30% + ポリエチレンワックス: 6% + 抗酸化剤 1010: 0.5% + カルシウムステアレート: 3.5%
II. PSフィラーマスターバッチ
コア機能: 生産コストを削減し、製品の剛性と耐熱性を向上させ、収縮変形を最小限に抑えます
| コンポーネント | 比率範囲(%) | 説明 |
|---|---|---|
| キャリア樹脂(GPPS/HIPS) | 20-40 | 均一な充填剤分散を確保するための低比率の運搬剤。わずかに高いMFR(15〜25 g/10分)が好ましい。 |
| 無機フィラー | 50-70 | – Calcium Carbonate (CaCO₃): Particle size 1250-2500 mesh, cost-effective (addition ratio 55-70%)- Talc Powder: Improve rigidity and heat resistance (addition ratio 50-65%)- Barium Sulfate: Enhance product surface smoothness (addition ratio 50-60%) |
| カップリングエージェント | 1-3 | シランカップリングエージェント(例:KH550)、チタナートカップリングエージェント - フィラーと樹脂の相性を向上させ、離層を防ぎます。 |
| 分散剤 | 2-5 | ポリエチレンワックス、ステアリン酸、EBS - フィラーの凝集を防ぎ、加工の流動性を向上させます。 |
| 補助添加物 | 0.5-2 | – Antioxidant (1010+168, 0.3-0.8%): Prevent processing degradation- Lubricant (Zinc Stearate, 0.2-0.5%): Reduce equipment wear. |
代表的な製剤例(カルシウムカーボネート入りPSマスターバッチ):
- HIPS: 25% + 2500-meshカルシウムカーボネート: 68% + チタネート結合剤: 2% + ポリエチレンワックス: 3% + 抗酸化剤168: 0.5% + シリカステアレート: 1.5%
III. PS難燃性マスターバッチ
コア機能: V0 レベル(UL94)の難燃性を実現;ハロゲン含有型とハロゲン不含有型の二つの製品が用意されています
| コンポーネント | ハロゲンを含む化合物 (%) | ハロゲンフリー配合 (%) | 説明 |
|---|---|---|---|
| キャリア樹脂(GPPS/HIPS) | 35-60 | 30-50 | ハロゲンフリーの製剤では、耐燃性の分散を向上させるために、より優れた相溶性を有するHIPSが必要となります。 |
| 燃焼性抑制剤 | 25-45 | 40-60 | – Halogen-containing: Brominated (Decabromodiphenylethane, Tetrabromobisphenol A, 25-40%)- Halogen-free: Phosphorus-based (Phosphate Esters, Hypophosphites, 40-55%), Nitrogen-based (MCA, 50-60%) |
| 分野: プラスチック押出および混合設備の製造。正確な技術/産業用語を使用します。規格コード(ISO、ASTM、UL、RoHS、REACH)、単位(℃、MPa、mm、g/cm³、kV/mm)、ポリマー略語(PP、PE、PVC、ABS、PC、PA、PET、PBT、POM、TPU、PPS、PEEK)、商標名、モデル/部品番号を正確に記載してください。翻訳しないでください。すべてのHTMLタグ、{プレースホルダー}、および括弧を保持してください。フォーマルな技術用語。テキスト: 分野: プラスチック押出および混合設備の製造。正確な技術/産業用語を使用します。規格コード(ISO、ASTM、UL、RoHS、REACH)、単位(℃、MPa、mm、g/cm³、kV/mm)、ポリマー略語(PP、PE、PVC、ABS、PC、PA、PET、PBT、POM、TPU、PPS、PEEK)、商標名、モデル/部品番号を正確に記載してください。翻訳しないでください。すべてのHTMLタグ、{プレースホルダー}、および括弧を保持してください。フォーマルな技術用語。テキスト: Synergist | 5-15 | 5-10 | – Halogen-containing: Antimony Trioxide (Sb₂O₃, 5-12%) – enhance flame retardant efficiency- Halogen-free: Zinc Oxide, Talc Powder (5-8%) – improve char formation. |
| 分散剤 | 3-8 | 4-8 | ポリエチレンワックス、EBS - 燃焼抑制性凝集を防ぎ、加工の流動性を向上させます。 |
| 補助添加物 | 1-3 | 1-3 | – Antioxidant (1010+168, 0.5-1%)- Lubricant (Calcium Stearate, 0.5-1%)- Smoke Suppressant (Ammonium Molybdate, 1-2%): Optional for halogen-containing formulations. |
代表的な製剤例(ハロゲンフリーの難燃性PSマスターバッチ):
- HIPS: 40% + リン酸フタイト難燃剤: 50% + 酸化亜鉛: 5% + EBS: 3% + 抗酸化剤 1010: 0.8% + ステアリン酸カルシウム: 1.2%
IV. PS 静電気防止/導電性マスターバッチ
コア機能: 長期間にわたる帯電防止または導電性を提供し、電子機器や包装業界に適しています
| コンポーネント | 静電気防止マスターバッチ(%) | 導電性マスターバッチ (%) | 説明 |
|---|---|---|---|
| キャリア樹脂(GPPS/HIPS) | 65-85 | 55-75 | 導電性マスターバッチでは、導電性フィラーの分散を向上させるために低分子量のGPPSが必要となります。 |
| 機能コンポーネント | 10-30 | 20-40 | – Antistatic Agents: Cationic (Quaternary Ammonium Salts, 10-20%), Non-ionic (Polyethylene Glycol, 15-30%)- Conductive Fillers: Carbon Black (conductive grade, 20-35%), Carbon Fiber (15-25%), Graphene (5-10%) |
| 分散剤 | 2-5 | 3-8 | 静電気防止マスターバッチ: ステアリン酸、EBS(2~4%)導電性マスターバッチ: ポリエチレンワックス、カーボンブラック分散剤(5~8%) - 導電性ネットワークの連続性を高めるための重要な要素 |
| 補助添加物 | 0.5-2 | 0.5-2 | 抗酸化剤(1010+168、0.5-1%)、潤滑剤(ステアリン酸ジルコニウム、0.2-0.5%)。 |
代表的な製造例(導電性PSマスターバッチ):
- GPPS: 65% +導電性カーボンブラック(アセチレンブラック): 30% +ポリエチレンワックス: 3% +カーボンブラック分散剤: 1.5% +抗酸化剤168: 0.5%
V. PS強化マスターバッチ
コア機能: PSの脆性を改善し、衝撃強度を向上させます(特にHIPSの改質や薄壁製品の場合)
| コンポーネント | 比率範囲(%) | 説明 |
|---|---|---|
| キャリア樹脂(HIPS/GPPS) | 55-75 | HIPSは、強化剤との相性を向上させるために推奨されます。MFR(10~18 g/10分)。 |
| 強化剤 | 20-40 | – POE (Polyolefin Elastomer): Improve low-temperature impact (addition ratio 25-35%)- EVA (VA content 15-20%): Cost-effective (addition ratio 20-30%)- SBS (Styrene-Butadiene-Styrene Block Copolymer): Improve toughness while maintaining rigidity (addition ratio 25-40%) |
| 互換性調整剤 | 3-8 | MAH-g-PS(Maleic Anhydride Grafted PS) – 強化剤とPSキャリア間の相性を改善し、離層を防ぎます。 |
| 補助添加物 | 0.5-2 | 抗酸化剤 (1010+168, 0.5-1%), 潤滑剤 (EBS, 0.3-0.8%)。 |
典型的な製造例(POE強化PSマスターバッチ):
- HIPS: 60% + POE (MFR 2 g/10分): 30% + MAH-g-PS: 7% + 抗酸化剤 1010: 0.5% + EBS: 2.5%
VI. PSライトディフューズマスターバッチ
コア機能: 高い光透過率を維持しながら均一に光を散乱させることができ、LEDランプシェードや光学シートに適しています
| コンポーネント | 比率範囲(%) | 説明 |
|---|---|---|
| キャリア樹脂(GPPS) | 70-85 | 製品の透明性を確保するための高透明性GPPS(光透過率≥90%)とMFR(12-20 g/10分) |
| 光拡散剤 | 10-25 | – Silicone Microspheres: Good dispersibility and high light transmittance (addition ratio 12-20%)- PMMA Microspheres: High hardness and excellent weather resistance (addition ratio 15-25%)- Inorganic Diffusing Agents: Silicon Dioxide (addition ratio 10-15%), cost-effective. |
| 分散剤 | 2-5 | ポリエチレンワックス、EBS - 拡散剤の凝集を防ぎ、均一な光散乱を確保します。 |
| 補助添加物 | 0.5-2 | – UV Stabilizer (UV531, 0.5-1%): For outdoor lighting fixtures- Antioxidant (1010, 0.3-0.8%): Prevent processing yellowing. |
代表的な製造例(LEDランプシェード用PS軽減発光マスターバッチ):
- 高透明性GPPS: 78% + シリコーン微粒子 (粒子サイズ 5μm): 18% + EBS: 3% + UV531: 0.5% + 抗酸化剤 1010: 0.5%
キーの策定に関する注意事項:
- キャリア樹脂のマッチング:押出プロセスでは、高いMFR(15〜25 g/10分)を持つPSを優先します。射出成形では、処理の流動性を確保するために中程度のMFR(10〜15 g/10分)を選択します。
- 分散剤の選択: 高い色素/充填剤含有量には、凝集を引き起こす製品の欠陥(色の斑点、凹み)を防ぐために、相応の分散剤比率の増加が必要です(充填剤マスタバッチの場合、≥3%)。
- 環境遵守: 輸出用製品の場合、RoHSに準拠した原材料(例えば、ハロゲンフリーの難燃剤、低重金属含有色素)を使用し、食品接触用製品の場合、食品グレードの媒体と添加剤(例えば、FDA認定のPS、食品グレードの潤滑剤)を採用します。
- パフォーマンスの検証: 成分調整後、ラボスケールでの試験(例:ツインスクリュー押出成形)を実施し、主要指標(分散の均一性、衝撃強度、難燃性等級、透過率)を確認します。
生産プロセス
PSマスターバッチの生産プロセスには通常、次の主要なステップが含まれます。
原料の準備
樹脂の選択:製品の性能要件に基づいて、汎用ポリスチレン(PS)、高衝撃性PSなどの適切なPS樹脂を選択します。
添加物の調製:マスターバッチの種類と配合に応じて、色素、難燃剤、帯電防止剤、抗菌剤、可塑剤などの添加物を調製します。添加物の品質と純度が生産要件を満たしていることを確認します。
成分の混合
正確な測定: 高精度の測定機器を使用して、PS樹脂とさまざまな添加剤を公式に基づいて正確に計量します。機能性マスターバッチなど、添加量に厳しい要件を持つマスターバッチの場合、測定の精度は±0.1% 以上に達する必要があります。
前混合: 計量した原料を高速ミキサーに入れて前混合します。ミキサーの速度と混合時間は、原料と配合物の特性に応じて調整する必要があります。一般的に、速度は毎分500〜1500回の範囲で、混合時間はPS樹脂に添加物が均一に分散することを確認するために5〜15分です。
溶融押出
Extruder setting: Add the mixed material into the twin-screw extruder. Based on the characteristics of PS resin and additives, set parameters such as temperature, screw speed, and feeding speed for each section of the extruder. Generally speaking, the temperature of the extruder is set between 160-220 ℃, the screw speed is 100-500 revolutions per minute, and the feeding speed is adjusted according to the extruder’s production capacity and formula requirements.
溶融混合: 材料は、エクストラーダ内で加熱、圧力、スクリュー切断を通じて徐々に溶融し、完全に混合されます。添加剤はさらに溶融したPS樹脂に均一に分散させられ、特定の特性を有するマスターバッチが形成されます。このプロセスでは、マスターバッチの品質の安定性を確保するために、材料がエクストラーダ内で均一に保たれるようにする必要があります。
フィルタリングと不純物除去: マスターバッチの品質を向上させるために、通常、押出加工中にフィルターやスクリーンチェンジャーなどのフィルタリング装置を設置し、材料中の不純物と未溶解の添加物粒子を除去します。これにより、押出されたマスターバッチの高い純度を確保します。
冷却凝結
水冷または空冷:押出されたマスターバッチは金型を通してストリップまたはフィラメントに押出され、その後、冷却水タンクまたは空冷装置に入り、冷却されます。水冷法では冷却速度が速く、マスターバッチを迅速に成形できますが、マスターバッチの表面の水分含量が高くなる可能性があります。空冷法では冷却速度は比較的遅くなりますが、マスターバッチの表面は乾燥し、その後の処理が比較的簡単です。
分散: 冷却された母粒を、グラニュレータで一定の長さの粒に切断します。グラニュレータの工具速度と切断方法は、マスターバッチの粒形状と粒のサイズの均一性に影響します。一般的に、マスターバッチの粒径は、その後の加工と使用に対する要件を満たすように、2~5ミリメートル程度に調整されます。
梱包と保管
乾燥処理:冷却プロセス中にマスターバッチが多くの水分を吸収した場合、水分がマスターバッチの性能に影響を与えないようにするために乾燥する必要があります。乾燥温度は一般的に60~80℃の間で、乾燥時間は2~4時間です。
梱包:乾燥したマスターバッチをプラスチックフィルム袋または紙袋に入れて、その後、段ボール箱や編組袋に梱包します。梱包プロセス中には、マスターバッチに水分や不純物が入り込まないように注意が必要です。静電気防止マスターバッチなど、特別な要件を持つマスターバッチの場合は、梱包に静電気防止材料を使用する必要がある場合があります。
倉庫での保管: パッケージされたマスターバッチを乾燥した換気の良い倉庫に保管し、直射日光や高温環境を避けてください。同時に、母粒を分類して保管し、管理と追跡が容易になるようにラベルを付けてください。
分野: プラスチック押出・混合設備の製造。専門的・工業用の用語を正確に使用する。規格コード(ISO、ASTM、UL、RoHS、REACH)、単位(℃、MPa、mm、g/cm³、kV/mm)、ポリマー略語(PP、PE、PVC、ABS、PC、PA、PET、PBT、POM、TPU、PPS、PEEK)、商品名、モデル・部品番号などは、正確に記載してください。翻訳しないでください。HTMLタグ、{プレースホルダー}、および括弧をすべて保持してください。専門的な文書。テキスト: 生産プロセス全体において、各リンクのプロセスパラメータを厳密に制御し、設備を定期的にメンテナンス・保守することが重要です。これにより、安定した品質と信頼性の高い性能を持つPSマスターバッチ製品を生産できます。さらに、生産されたマスターバッチについて、外観、粒度、溶融流動度、添加物含有量、性能指標などの品質検査を実施する必要があります。検査に合格したマスターバッチのみが販売・使用のために市場に出荷されます。
生産設備
PSマスターバッチを生産する装置には主に次の種類があります。
バッチング設備
電子秤:PS樹脂や添加剤などの原料の精密な計量に使用されます。高い計量精度により、原料の配合に関するさまざまな公式の精密な要件を満たし、製品品質の安定性を確保します。
高速ミキサー:計量された原料を十分に混合し、添加物がPS樹脂に最初から均一に分散するようにします。高速回転する攪拌刃を使用することで、材料の十分な混合を短時間で実現し、その後の溶融押出に備えます。
押出設備
ツインスクリュー押出機:PSマスターバッチの生産のための核となる装置です。混合、プラスチケーション、輸送機能が優れており、高温、高圧、スクリュー切断の下で材料を完全に溶融させ、混合することができます。スクリュー速度、温度、供給速度などのパラメーターを調整することで、さまざまな配合物や製品要件に対応できます。
シングルスクリューエキストラクター:低い混合要件を持つPSマスターバッチの生産にも使用されます。構造は比較的単純でコストは低いですが、混合効果はツインスクリューエキストラクターほど優れておらず、通常はより単純なPSマスターバッチ製品を生産するために使用されます。
押出金型:押出機の出口に設置され、押出されたマスターバッチの形状とサイズを決定します。一般的な金型には、円形や正方形などさまざまな形状を持つ口金型があり、製品の要件に応じて選択または交換できます。
冷却装置
冷却水タンク:水冷式冷却に使用されます。押出されたマスターバッチが水タンクを通過すると、冷却水と直接接触し、すぐに冷却され固化します。シンクの長さ、水温、水流量は、マスターバッチの特性と生産速度に応じて調整でき、冷却効果を確保します。
空気冷却装置:マスターバッチを冷却するために空気冷却を使用します。ファンを通して押し出されたマスターバッチに冷たい空気を吹き、空気中で自然に冷却できます。空気冷却装置は構造が簡単で操作が容易であり、水冷却による残水の問題を回避できます。しかし、冷却速度は比較的遅いため、冷却速度の要件が低いマスターバッチの生産に適しています。
粒化装置
グラニュレーター: 冷却された母粒を指定の長さの粒子に切断します。切断方法によって、熱切断グラニュレーターと冷切断グラニュレーターに分けられます。熱切断機は、母粒が熱状態のまま切断されるため、切断速度が速く、粒子の形状が均一ですが、装置は比較的複雑です。冷切断グラニュレーターでは、母粒が冷却された後に切断します。装置はシンプルですが、切断速度が遅く、粒子サイズの均一性がやや不十分です。
付属機器
乾燥機:マスターバッチの乾燥に使用され、生産プロセス中に吸収された水分を除去します。一般的な乾燥機には、熱風循環乾燥機、除湿乾燥機などがあります。マスターバッチの特性と乾燥要件に応じて適切な乾燥装置を選択できます。
梱包機: 生成されたマスターバッチを梱包します。自動梱包機と半自動梱包機があり、計測、充填、密封などの梱包プロセスを完了し、梱包効率と品質を向上させ、保管や輸送中にマスターバッチが湿気や汚染に影響を受けないようにします。
スクリーニング装置: 顆粒化後に母粒をスクリーニングして、必要なサイズを満たさない粒子や不純物を除去します。一般的に使用されるスクリーニング装置には、振動スクリーン、回転スクリーンなどがあり、異なる孔径のスクリーンを通して母粒を分類・スクリーニングし、製品の粒度の均一性を確保します。
PSマスターバッチエクストルーダ
Kerke’s masterbatch extruder can be used to produce PSマスターバッチ. Our PSマスターバッチエクストルーダs has multiple models to choose from, which can meet different production requirements.
-

Laboratory Twin Screw Extruder
When will you need a lab twin screw extruder? If you want to make trials and tests of…
-

Twin Screw Extruder
Our Parallel Co-rotating twin screw extruder is designed for compounding and masterbatch making with an output capacity from…
-

Triple (3 screws) Extruder
3 Screws extruder is a new technology that has many advantages. The triple screw extruder is mainly used…
-

Double-Stage Extrusion System
Mother-baby extrusion system is designed for special materials which can not process on one stage extruder, the first…
-

Banbury Kneader Compounding Line
Our kneader + extruder is designed for making special applications with an output capacity from 30kg/h to 1000kg/h.…
-

Cutting System / Pelletizing System
Different material needs different cutting system, Kerke provides all kinds of cutting system, here is the explanation of…
PSマスターバッチの製造における一般的な問題と解決策
PSマスターバッチ(キャリア樹脂としてGPPS/HIPSを使用)の生産プロセスは主に以下のものを含んでいます。 混合と混ぜ合わせ → ツインスクリュー押出成形 → ペレタイジング → 乾燥 → スクリーニングと包装. 原材料の特性、設備のパラメータ、プロセス制御などの要因により、さまざまなリンクで品質や加工上の問題が発生する可能性があります。以下にその例を示します。 現象の説明、根本的な原因、実行可能な解決策 高周波産業に関する問題について、さまざまなPSマスタバッチ(例えば、色マスタバッチ、充填剤マスタバッチ、難燃性マスタバッチ)の一般的および特定の問題を網羅しています:
I. ミキシング段階における一般的な問題
問題1:原料の不均一な混合(押出後に色の斑点や充填剤の凝集)
- 現象: Localized high concentrations of pigments/fillers in the mixed material; after extrusion granulation, pellets show uneven color depth (for color masterbatch) or “hard lumps” formed by filler agglomeration (for filler masterbatch).
- コアの原因:
- 顔料/充填剤は、予め分散させることなく、キャリア樹脂と直接混合されるため、強い粒子間力により凝集が生じます。
- 混合時間が不十分(通常5〜10分必要)またはミキサの回転速度が低い(300〜500rpmが推奨)ため、材料の拡散が不十分になる
- 分散剤の投与量が不十分であるか、分散剤と顔料/充填剤の相性が悪くなっている。
- ソリューション:
- 顔料/充填剤の前処理:顔料と分散剤を1:0.2-0.3の比で混合するか、高速ミキサー(800-1200rpm)を使用して3-5分間分散させ、初期凝集を分解します。
- 混合プロセスを最適化する:混合時間を8〜10分に延長し、材料の温度を40〜60℃に上げる(わずかな樹脂の軟化を利用して接着性を向上させる)、そして混合された材料を2〜3分間置いてから投入する
- 分散剤を調整する: ピグメントの種類に応じて適合する分散剤を選択します(例えば、カーボンブラック用にはポリエチレンワックス+カーボンブラック専用の分散剤、無機充填剤用にはチタナート結合剤+EBS)。分散剤の比率を1〜2%増やします。
問題2:混合材料の水分吸収(押出中の気泡と臭い)
- 現象: 混合物は粘着性を示し、押出時に溶融体内に多数の気泡が形成され、製品表面に穴が空いており、わずかに焦げ臭いが漂います。
- コアの原因:
- キャリア樹脂(特にHIPS)または充填剤(例えば、炭酸カルシウム)を湿気の多い環境で保管し、水分含量が0.1%以上である場合
- 混合温度が過度に高く(>60℃)、樹脂の水分吸収や添加剤の揮発化を引き起こす。
- ソリューション:
- 未乾燥原料: 80〜100℃で2〜4時間乾燥させたキャリア樹脂、100〜120℃で4〜6時間乾燥させた無機充填剤(例えば、炭酸カルシウム、タルク粉末)を使用し、水分含量を0.05%以下にする。
- Control mixing temperature: Monitor temperature in real-time during mixing, avoid exceeding 60℃, and activate the mixer’s cooling system if necessary;
- 水分吸収剤を添加:微量の水分を吸収するために、配合物に0.1〜0.3%の酸化カルシウムまたは分子シートを添加します。
II. 押出段階における一般的な問題
問題1:溶融液性の低下(エクストラーダーの電流が高く、放出が不均一)
- 現象: エクストラーダーの電流が定格値を超えている(通常は30A以上)、バレルに材料が蓄積されており、放出が不規則で、ペレットのサイズが異なる。
- コアの原因:
- 低溶融流動速度(MFR) <キャリア樹脂の10g/10分は、処理技術と一致しておらず(押出法ではMFRが15~25g/10分必要)、
- 過剰に高いフィラー/顔料の投与量(例えば、フィラー・マスターバッチでフィラーが70%以上)により、溶融粘度が上昇する
- バレル温度の低い設定により、樹脂の溶融が不完全になる(PS溶融温度:150〜180℃)
- 不適切なネジ構成でせん断強度が不十分であり、材料のプラスチケーションが不十分になります。
- ソリューション:
- 調整処理: 高MFRキャリア樹脂(MFR 15-20g/10min)に置き換えるか、充填剤/顔料の投与量を減らす(たとえば、充填剤比率を制限するなど) <65% in filler masterbatch)
- 温度パラメータを最適化する: バレルの温度を160〜180℃に設定します(供給ゾーン: 160〜170℃、溶融ゾーン: 170〜180℃、ダイヘッド: 175〜180℃)で、樹脂の完全な溶融を確保します。
- ねじの構成を調整する: せん断強度を向上させ、プラスチケーションを促進するために、せん断ブロックの数を増やします(たとえば、ねじの中間部に逆方向のせん断ブロックのグループを2〜3個追加します)。
- ドメイン: プラスチック押出および混合装置の製造。正確な技術/産業用語を使用します。規格コード(ISO、ASTM、UL、RoHS、REACH)、単位(℃、MPa、mm、g/cm³、kV/mm)、ポリマー略語(PP、PE、PVC、ABS、PC、PA、PET、PBT、POM、TPU、PPS、PEEK)、商標名、モデル/部品番号を正確に記載してください。それらを翻訳しないでください。すべてのHTMLタグ、{プレースホルダー}、および中括弧を保持します。フォーマルな技術用語。テキスト: 潤滑剤を添加:0.5〜1%の亜鉛ステアレートまたはEBSを配合し、溶融粘度を低減します。
問題2:溶融破裂(凹凸のある粒状表面)
- 現象: 押出された糸は不均一で粗い表面を持ち、ペレット化後に処理中の流動性に影響を与える凹凸や鋭い端がある。
- コアの原因:
- バレル温度が過度に高くなり (>180℃)、樹脂の劣化と溶融強度の低下を引き起こす
- 低いダイヘッド温度 (<170℃)となり、急速な冷却と不均一な表面収縮を引き起こします。
- 高いねじ速度 (>400rpm)により、過剰なせん断速度と弾性溶融破裂が発生します。
- ソリューション:
- 温度を調整する:溶融ゾーンの温度を170〜175℃に下げ、ダイヘッドの温度を175〜180℃に上げ、安定した温度グラデーションを維持します。
- 制御ネジの回転速度:シェア率を低減し、溶融破裂を防ぐために250〜350rpmに調整します。
- 抗劣化剤を追加: 高温での樹脂の劣化を防ぐため、抗酸化剤の用量を増やします (1010+168 コンポジットの 0.2-0.5%)。
問題3:機能成分の不均一な分散(カラーマスターバッチの色の偏差、難燃性マスターバッチの不十分な難燃性)
- 現象:
- カラーマスターバッチ:ペレットの色が均一でない;注射成形/押出製品に色の斑点や斑が現れる
- 難燃性マスターバッチ:難燃性グレードはUL94 V0に達せず、酸素指数 <35%;
- 導電性マスターバッチ:表面抵抗が大きく変動し(>10⁸Ω)、導電性能が不安定です。
- コアの原因:
- 分散剤の投与量が不十分であるか、分散剤と機能成分の相性が悪くなっている
- ネジのせん断強度が不十分であり、機能成分(例えば、色素、難燃剤、導電性カーボンブラック)が均一な分散システムを形成することができない
- 機能成分の粒子サイズが過度に大きく(例えば、顔料の粒子サイズが5μmを超える)、分散が困難である。
- ソリューション:
- 分散システムを最適化する: カラーマスターバッチの場合、分散剤の投与量を1〜2%増やす(EBS + ポリアミドワックスは有機顔料、ステアリン酸カリウム + ポリエチレンワックスは無機顔料用)。難燃性マスターバッチの場合、4〜8%の分散剤を加えて(例えば、EBS + 亜鉛ステアレートはリン系難燃剤用)。導電性マスターバッチの場合、カーボンブラック専用の分散剤(5〜8%)を使用する。
- せん断プラスチケーションを強化する:ネジの回転速度を300〜350rpmに調整し、せん断ブロックを増やし、バレル内の材料の滞在時間を延長します(1〜2分)。
- 機能成分の粒子サイズを絞り込む: より小さな粒子サイズの機能成分を選択します(例えば、顔料の粒子サイズ) <3μm、導電性カーボンブラックの粒子サイズ <50nm) または超微細粉砕による前処理を行います。
問題 4: バレル/ダイヘッドの詰まり(放出中断、材料の焼け付き)
- 現象: 焼け焦げた材料がダイスヘッドに蓄積され、放出が突然中断され、バレル圧が急激に上昇します(15MPa以上)。
- コアの原因:
- 過度に高いバレル温度(>185℃)で、長時間の滞留により樹脂が劣化し、焦げ付きが発生する
- フィルターのダイヘッドが詰まっている(メッシュサイズが高すぎる、例えば、120メッシュ以上)またはフィルターの交換が不十分である
- 添加物(例えば、難燃剤、酸化防止剤)の過剰添加により揮発性の堆積が生じる。
- ソリューション:
- バレル温度を下げる:溶融ゾーンの温度を170〜175℃、ダイヘッドの温度を175〜180℃に下げて、樹脂の劣化を防ぎます。
- 定期的な装置の清掃:ダイヘッドフィルター(80~100メッシュを推奨)を4~6時間ごとに交換し、生産後にバレルとねじを純粋なPS樹脂で清掃してください。
- 添加物の比率を最適化する:添加物の投与量を厳密に制御する(例えば、総抗酸化剤 ≤0.8%、難燃性増強剤 ≤10%)ことで、過度の揮発化を防止します。
III. ペレタイジング段の一般的な問題
問題1:不均一なペレタイジング(ペレットサイズが変動し、粉が多量に発生する)
- 現象: ペレットの長さのばらつき >0.5mm、過剰な微粒子(粒子サイズ) <1mm), および適格率 <選別後 90%
- コアの原因:
- ペレタイザ速度とストランド放出速度の不一致(速度が過度に高いと小さなペレットが生成され、速度が低いと長いペレットが生成される)
- 不十分なストランド冷却(水温が30℃以上)により、ペレタイジング中に付着したり変形する柔らかいストランドが生じる
- 鋸刃が鈍っているか、鋸刃とテンプレートの隙間が大きすぎる(0.1mm以上)。
- ソリューション:
- 速度と放出速度を合わせる:ストランドの直径(通常2~3mm)に応じてペレタイザーの速度(300~500rpm)を調整し、ペレットの長さを2~3mmに制御します。
- 冷却システムを最適化する:冷却水の温度を20〜25℃に維持し、ストランドの冷却時間を≥30秒に設定することで、ストランドがペレタイジング前に硬化することを確実にします。
- ブレードのメンテナンス:ブレードを定期的に研ぎ、ブレードテンプレートとの隙間を0.05〜0.1mmに調整して、鮮明な切断を実現します。
問題 2: ペレットの凝集 (激しい凝結、スクリーニング不可能)
- 現象: ペレット化後に、大きな塊(直径 >10mm)を形成し、スクリーニング時に分離が困難となり、製品の包装と使用に影響を与えます。
- コアの原因:
- 不完全なストランド冷却、表面温度が40℃を超える;残留熱により、ペレット化後にペレットが付着する
- 潤滑剤の投与量が不十分 (<0.5%)が配合されており、その結果、ペレットの表面摩擦が高くなります。
- 乾燥温度が過度に高い(>80℃)ため、ペレットの表面が軟化し、接着性が低下します。
- ソリューション:
- 冷却を強化する:ストランドの冷却経路を延長する(例えば、冷却水タンクの長さを増やす)または冷却水の温度を15~20℃に下げることで、ペレットの表面温度を確保します <30℃;
- 潤滑剤を追加する:0.5~1%のステアリン酸またはEBSを配合し、ペレット表面の接着性を低減します。
- 乾燥プロセスを最適化する:乾燥温度を60〜70℃、時間を2〜3時間に制御し、包装前にペレットを自然に室温まで冷却します。
IV. 乾燥および包装段階における一般的な問題
問題1:過剰なペレットの水分(その後の加工中の気泡)
- 現象: 乾燥したペレットは湿り気を感じます。射出成形や押出成形時に、製品表面にピンホールや気泡が生じ、外観や性能に影響を与えます。
- コアの原因:
- 低い乾燥温度 (<60℃) または時間が不十分である<2時間)で、不完全な水分除去につながります。
- 乾燥機の空気量が不足している、熱風の循環が不十分である、または材料の加熱が不均一である
- 封が切られているパッケージは、ペレットが空気から水分を吸収する原因となります。
- ソリューション:
- 乾燥パラメータを最適化する:60〜80℃で3〜4時間乾燥し、ペレットの水分含量を0.05%以下にする。
- 乾燥機を点検してください。乾燥機のフィルターを清掃し、風速が1~2m/sで円滑に熱風が循環することを確認してください。
- ヘルメティックパッケージング:乾燥したペレットを、冷却して室温に戻した後、乾燥剤(1袋あたり5~10g)とアルミ箔袋に密閉します。これにより、水分吸収を防ぎます。
問題2:過剰なペレット不純物(スクリーニング後の適格率が低い)
- 現象: スクリーニングされたペレットには、金属不純物、焦げた粒子、またはプラスチカ化されていない原料が含まれており、適合率は <95%.
- コアの原因:
- 不純物(例えば、金属の屑、塵)が濾過されずに原料に混入している
- ダイヘッドフィルターが損傷し、焦げ付いたまたはプラスチケ化されていない材料が糸に入り込む
- ペレタイザーのテンプレートの摩耗により、金属の屑が生じる。
- ソリューション:
- スクリーン原料:使用前に100メッシュのスクリーンを通して原料をろ過し、不純物を除去します。
- 機器の検査:ダイヘッドフィルターを定期的に確認し(破損した場合はすぐに交換)、ペレタイザーのテンプレートを8時間ごとに検査して、摩耗による削り埃を防止してください。
- 多段スクリーニング: 最初に8メッシュの粗いスクリーンを通して大型の不純物を除去し、次に20メッシュの細かいスクリーンを通してほこりや小さな不純物を除去することで、ペレットの純度を確保します。
V. 共通の製品パフォーマンスの問題(対象となるソリューション)
問題1:カラーマスターバッチでの色移行(製品の着色または色落ち)
- 現象: 注射成形/押出成形にカラーマスターバッチを使用した後、製品表面の色が接触する物体(例えば、白い紙)に移行するか、屋外で6ヶ月間使用した後、明らかな色褪せが発生します。
- コアの原因:
- 移行傾向が高い顔料の選択(例えば、特定の有機染料)
- 抗移行剤や紫外線安定剤は添加されていません。
- 処理温度が過度に高くなり、色素が分解される。
- ソリューション:
- 色素を交換する:移行抵抗が高い色素(例えば、フタロシアニン、キナクリドンサーベースの有機色素、無機色素)を選択する
- 添加剤を追加する:配合物に1〜2%の抗移行剤(例えば、ポリ塩化ビニルワックス)と0.5〜1%の紫外線安定剤(例えば、UV531、UV327)を加えてください。
- 制御処理温度: 以降の処理温度を制限する <180℃で、色素の分解を防ぎます。
問題2:消火剤マスターバッチの不十分な耐燃性(UL94 V0に達しない)
- 現象: 推奨用量(5~20%)で使用した場合、製品は酸素指数がUL94 V1またはV2に達します <35%.
- コアの原因:
- 防炎剤の投与量が不十分またはシナジー比が適切でない
- 不均一な難燃分散物であり、連続的な難燃ネットワークを形成できない
- 過度に高い後続処理温度により、難燃剤が分解される(例えば、ブロマイド難燃剤は、 <200℃).
- ソリューション:
- 調整:難燃性剤の用量を増やす(例えば、ハロゲンフリー難燃性剤の比率を55%に上げる)、そして相乗効果剤の比率を最適化する(例えば、ブロマイド難燃性剤+アンチモントリオキシド=3:1)
- 分散性を向上させる:分散剤の投与量を増やす(4-8%)し、スクリューシャーの構成を最適化して、均一な難燃性の分散を確保します。
- 制御処理温度: 以降の処理温度を制限する <190℃で、難燃剤の分解を防ぎます。
問題3:フィラーマスターバッチにより製品の衝撃強度が低下(脆性が増加)する
- 現象: フィラーマスターバッチを添加すると、PS製品のイゾッド衝撃強度が >30% 低下し、破損しやすくなります。
- コアの原因:
- 過剰に高いフィラー用量(>60%)で、樹脂マトリクスの連続性が破壊される
- カップリング剤で処理されていないフィラーは、樹脂との相性が悪く、界面結合が弱い
- 過度に大きなフィラー粒子サイズ (<1250 メッシュ)となり、ストレス集中が発生します。
- ソリューション:
- フィラー投与量を減らす:コストとパフォーマンスのバランスをとるために、フィラー比率を50~60%に調整する
- 填充剤を変更する:表面処理された填充剤に結合剤(例えば、シランエマルジョンKH550、チタネート結合剤)を添加して、樹脂との相性を向上させる
- 細粒子の充填剤を選択する: メッシュサイズが2500以上の超微粒子の充填剤を使用すると、応力集中を軽減し、衝撃強度への影響を最小限に抑えられます。
VI. 生産における主要な管理ポイント(予防重視)
- 原材料管理: すべての原材料(樹脂、顔料、充填剤、添加剤)は、RoHSやFDAなどの環境基準に適合しなければなりません。使用前に水分含量、粒子サイズ、純度をテストする必要があります。
- プロセスパラメータの標準化: さまざまな種類のPSマスタバッチ(混合時間/温度、エクストルーダーの温度/速度、ペレタイジング速度、乾燥パラメータなど)の標準化されたプロセスパラメータ表を作成し、任意の調整を避ける
- 機器の保守:エクストラーダのねじとバレルを週に一度清掃し、ブレード、テンプレート、フィルターを月一回点検して、設備の安定した運転を確保します。
- 製造中のテスト: 毎時間、ペレットの外観(色、滑らかさ、均一性)をサンプリングし、検査します。また、各バッチごとに主要なパフォーマンス指標(色マスターバッチの色の偏差、難燃性マスターバッチの難燃性等級、充填剤マスターバッチの分散度など)をテストします。
- 環境制御: 原材料と製品の水分吸収と不純物汚染を防ぐため、乾燥(湿度 ≤60%)と清潔な生産工場を維持します。
アプリケーション
PSマスターバッチには幅広い用途があり、主に次のような側面が含まれます。
プラスチックの改質
機械的特性の向上:ガラス繊維強化PSマスターバッチなどの強化PSマスターバッチを添加することにより、プラスチック製品の強度、剛性、引張強度を大幅に向上させることができます。電子および電気ケース、自動車部品などの分野では、この強化されたPSマスターバッチが製品の構造強度要件を満たすために広く使用されています。
処理性能の向上: 一部のPSマスターバッチは、PS樹脂の処理流動性を向上させ、溶融粘度を低下させ、金型での成形を容易にします。例えば、複雑な形状のプラスチック製品を生産する場合、処理性能が優れたPSマスターバッチを添加することで、生産効率と製品品質を向上させ、廃棄率を低減することができます。
色
正確な色の調和: PSカラーリングマスターバッチは、プラスチック製品のさまざまなユーザーの多様な色のニーズを満たす精密な色の調和を実現します。明るい色や柔らかなソリッドカラーなど、適切なカラーリングマスターバッチを選ぶことでこれらの色を実現できます。PSカラーリングマスターバッチは、玩具、文房具、包装などの産業で、製品の視覚的魅力を高めるために広く使用されています。
色 stability: PS coloring masterbatch has good color stability in plastic products and is not easily affected by environmental factors such as light, temperature, and humidity, which can cause fading or discoloration. This enables plastic products to maintain bright colors during long-term use, improving the product’s lifespan and appearance quality.
機能追加
Flame retardant: In some fields that require fire resistance, such as electronic appliances, building materials, etc., flame retardant PSマスターバッチ is used. This type of masterbatch contains efficient flame retardants, which can give PS plastic products good flame retardant properties, reduce the risk of fire, and protect people’s lives and property safety.
静電気防止: PS 静電気防止マスターバッチは、プラスチック製品に静電気防止性を付与し、静電気による表面の埃の蓄積や電気ショックを防ぎます。静電気防止 PS マスターバッチを使用すると、電子部品のパッケージングや医療・健康製品などの分野で、製品の品質と安全性を向上させることができます。
Antibacterial: Antibacterial PSマスターバッチ contains antibacterial agents that can inhibit the growth and reproduction of microorganisms such as bacteria and mold, giving plastic products antibacterial properties. In the fields of food packaging, daily necessities, medical devices, etc., the application of antibacterial PSマスターバッチ can improve the hygiene performance of products and ensure people’s health.




