

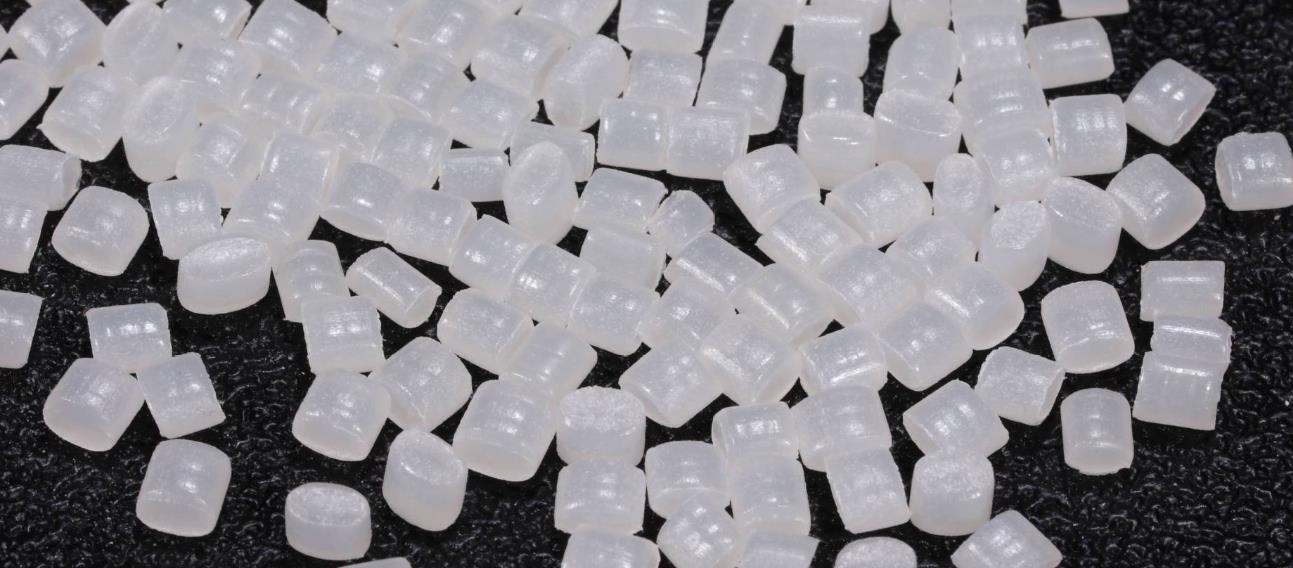
Dominio: fabricación de equipos para extrusión y compuestos plásticos. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: El masterbatch suave es un masterbatch funcional basado en materiales poliméricos, elaborado añadiendo lubricantes, agentes antideslizantes y otros aditivos, muy utilizado en el campo del procesamiento de plásticos.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Característica
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {sustitutos} y corchetes. Registro técnico formal. Texto: El masterbatch liso es un masterbatch funcional ampliamente utilizado en el procesamiento de plásticos, con las siguientes características:
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de sustitución} y los corchetes. Registro técnico formal. Texto: Mejorar el rendimiento de la superficie
Reducir el coeficiente de fricción: puede reducir eficazmente el coeficiente de fricción en la superficie de los productos de plástico, haciendo que la superficie de los productos sea más suave y mejorando su sensación táctil y operativa durante su uso. Por ejemplo, la adición de masterbatch suave a películas de plástico puede reducir el coeficiente de fricción entre las películas, facilitar el enrollado, el corte y el uso de las películas y reducir la adhesión entre ellas.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones de texto} y corchetes. Registro técnico formal. Texto: Mejora del brillo de la superficie: puede mejorar la suavidad de la superficie de los productos de plástico, otorgándoles un mejor brillo y calidad de apariencia. En la producción de algunas tuberías y perfiles de plástico, la adición de masterbatch suave puede hacer que la superficie del producto sea más suave y lisa, potenciando el efecto visual y la calidad del producto.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Mejora el rendimiento del procesamiento
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Promueva el flujo de fusión: Durante el procesamiento de plástico, el masterbatch suave puede promover el flujo de la masa fundida, reducir la viscosidad de la masa fundida y facilitar la formación del plástico en el molde. Esto ayuda a mejorar la eficiencia del procesamiento, reducir el consumo de energía durante el procesamiento y también facilita la producción de productos plásticos con alta precisión dimensional y buena calidad de la superficie.
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Reducir el hinchamiento de la extrusión: puede reducir efectivamente el fenómeno de hinchamiento del plástico durante el proceso de extrusión, hacer que el tamaño de los productos extruidos sea más estable y mejorar la precisión de moldeo de los productos. Para algunos productos de plástico que requieren una alta precisión dimensional, como tuberías de plástico, envases de cables, etc., la aplicación de masterbatch liso puede mejorar significativamente la calidad y la tasa de calificación de los productos.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Calidad estable del producto
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo o de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Dispersabilidad uniforme: El masterbatch liso tiene una buena dispersibilidad en la matriz plástica, lo que permite que se distribuya de manera uniforme en los productos plásticos, garantizando la consistencia y estabilidad del rendimiento del producto. Ya sea en producción a gran escala o a pequeña escala, se puede garantizar que cada producto tenga la misma suavidad y calidad de la superficie.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica/industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: Resistencia a la migración: tiene buena resistencia a la migración y, durante el uso de productos plásticos, no se migrará en grandes cantidades a la superficie del producto debido al contacto prolongado o a factores ambientales, lo que puede reducir el rendimiento del producto o causar problemas de adherencia en la superficie. Esto permite que los productos plásticos mantengan una calidad de suavidad y apariencia estables durante un uso prolongado.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de sustitución} y los corchetes. Registro técnico formal. Texto: Protección del medio ambiente y seguridad
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los paréntesis. Registro técnico formal. Texto: No tóxico y sin olor: La mayoría de las masterbatches lisas se fabrican con materias primas no tóxicas y sin olor, que cumplen con los estándares ambientales y de higiene correspondientes. Se pueden utilizar en campos como el embalaje de alimentos y los dispositivos médicos que requieren altos requisitos de seguridad. Esto garantiza que los productos plásticos no representen un riesgo para la salud humana ni para el medio ambiente durante su uso.
Dominio: fabricación de equipos para extrusión y compundación de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben - no los traduzca. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Reciclabilidad: no afecta al rendimiento de reciclaje y reutilización de los productos de plástico. Después de que se desechen los productos de plástico, los plásticos que contienen masterbatch lisos aún pueden reciclarse y procesarse para fabricar nuevos productos de plástico, lo que es beneficioso para ahorrar recursos y proteger el medio ambiente.
Tipos
Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los paréntesis. Registro técnico formal. Texto: El masterbatch suave puede clasificarse en diferentes tipos según el resina portadora, el tipo de lubricante y el campo de aplicación, como se indica a continuación:
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Clasificado por resina portadora
Dominio: fabricación de equipos para extrusión y compuestado de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones de texto} y corchetes. Registro técnico formal. Texto: Masterbatch de polietileno (PE) liso: Fabricado a partir de polietileno como resina portadora y aditivos como lubricantes mediante una tecnología de procesamiento especial. Debido a la excelente estabilidad química, resistencia al agua y procesabilidad del polietileno, este tipo de masterbatch tiene una excelente dispersabilidad y compatibilidad en productos plásticos de polietileno, lo que puede mejorar notablemente la suavidad de la superficie de películas, tuberías, productos moldeados por inyección, etc.
Masterbatch suave de polipropileno (PP): el resina portadora es polipropileno y la fórmula está diseñada en función de las características del material de polipropileno. En el procesamiento de productos plásticos de polipropileno, como películas de polipropileno, fibras, piezas moldeadas por inyección, etc., puede reducir significativamente su coeficiente de fricción superficial, mejorar la suavidad y la sensación del producto, sin afectar las propiedades físicas y mecánicas del propio polipropileno.
Otro masterbatch de resina portadora deslizante: además de las resinas portadoras comunes de polietileno y polipropileno, también existen masterbatch deslizantes basados en poliestireno (PS), cloruro de polivinilo (PVC), poliéster (PET) y otras resinas portadoras para cumplir con los requisitos de rendimiento deslizante de diferentes productos de material de resina. Por ejemplo, la aplicación de masterbatch suave de PET en productos como películas de poliéster y preformas puede mejorar sus propiedades superficiales, aumentar la eficiencia de producción y la calidad del producto.
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: Clasificado por tipo de lubricante
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Masterbatch de deslizamiento basado en amida de ácido graso: este es el tipo más común de masterbatch de deslizamiento, que contiene principalmente agentes de deslizamiento basados en amida de ácido graso, como amida de ácido oleico y amida de ácido erúcico. Este tipo de lubricante tiene un buen efecto suavizante y puede formar una película lubricante uniforme en la superficie de los productos plásticos, reduciendo efectivamente el coeficiente de fricción y mejorando el brillo de la superficie. Al mismo tiempo, los lubricantes basados en amida de ácido graso también tienen ciertas propiedades antiestáticas, que pueden reducir la adsorción de polvo en la superficie de los productos plásticos.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Masterbatch de deslizamiento basado en silicona orgánica: utilizando compuestos de silicona orgánica como el principal agente de deslizamiento, como el polidimetilsiloxano. Los lubricantes de silicona orgánica tienen una tensión superficial extremadamente baja, lo que puede conferir a los productos plásticos una excelente suavidad y propiedades impermeables al agua. Además, el masterbatch de deslizamiento basado en silicona puede mejorar la resistencia al calor y la resistencia a los agentes atmosféricos de los productos plásticos, lo que les permite mantener un efecto de deslizamiento estable en diferentes condiciones ambientales.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Masterbatch liso inorgánico: que contiene lubricantes inorgánicos como polvo de talco, tierra diatomácea y sílice. Los agentes deslizantes inorgánicos tienen buena resistencia al desgaste y resistencia a altas temperaturas, y pueden formar una estructura lisa microscópica en la superficie de los productos plásticos, lo que mejora su rendimiento de deslizamiento. Este tipo de masterbatch liso se utiliza generalmente para productos plásticos que requieren una alta resistencia al desgaste y a las altas temperaturas, como plásticos de ingeniería, productos de caucho, etc.
Dominio: fabricación de equipos para la extrusión y la composición de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: Clasificado por campo de aplicación
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones de texto} y corchetes. Registro técnico formal. Texto: Masterbatch liso específico para películas finas: optimizado para las características de producción y aplicación de las películas plásticas, puede formar una capa lisa uniforme en la superficie de la película, evitar eficazmente la adhesión de la película y mejorar el rendimiento de apertura y enrollamiento de la película. Se utiliza ampliamente en películas agrícolas, películas de envasado, películas electrónicas y otros campos.
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: Masterbatch liso especial para productos de moldeo por inyección: Durante el proceso de moldeo por inyección, puede mejorar la fluidez del fundido plástico, lo que facilita el desmoldaje del producto, al mismo tiempo que aumenta la suavidad y la lisura de la superficie del producto, reduciendo los defectos superficiales. Es adecuado para diversos productos plásticos moldeados por inyección, como recipientes de plástico, juguetes, piezas de automóviles, etc.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Masterbatch liso específico para fibras: se utiliza en la producción de fibras, puede reducir el coeficiente de fricción entre las fibras, mejorar la capacidad de hilar y el rendimiento de procesamiento de las fibras y hacer que las fibras tengan una buena suavidad y un tacto suave. Se utiliza comúnmente en la producción de fibras sintéticas, como fibras de poliéster, fibras de polipropileno, fibras de nailon, etc.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Relación de fórmula
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de relleno} y los corchetes. Registro técnico formal. Texto: La relación de fórmula del masterbatch liso puede variar según el tipo, el escenario de aplicación y los requisitos de rendimiento. A continuación se indican las relaciones de fórmula aproximadas para algunos tipos comunes de masterbatch liso:
Masterbatch suave basado en amidas de ácido graso (con PE como portador)
Amidas de ácido graso (como amidas de ácido oleico, amidas de ácido erúcico): 5% -20%
Como componente principal de suavización, si el contenido es demasiado bajo, el efecto de suavización no será significativo, y si es demasiado alto, puede provocar la formación de hielo en la superficie del producto.
Antioxidante: 0,1% -0,5%
Previene la oxidación y el deterioro del masterbatch durante el procesamiento y el almacenamiento, y prolonga la vida útil del masterbatch.
Dispersante: 0,5% -2%
Ayuda a que el lubricante se disperse uniformemente en la resina portadora, mejorando la estabilidad y la consistencia del masterbatch.
Resina portadora de polietileno (PE): 77,5% -94,4%
Transporta lubricantes y otros aditivos para garantizar una adición uniforme a los productos plásticos, al tiempo que garantiza la compatibilidad entre el masterbatch y la resina matriz.
Masterbatch suave orgánico de silicona (utilizando PP como portador)
Compuestos de silicona orgánica (como polidimetilsiloxano): 10% -30%
Es un componente clave que proporciona un excelente rendimiento de suavidad e impermeabilidad, y su contenido se ajusta según el nivel de suavidad requerido y los requisitos de rendimiento del producto.
Agente antialérgico: 1% -5%
Previene que los productos plásticos se peguen entre sí después del moldeo, y trabaja junto con los lubricantes de silicona para mejorar el rendimiento de los productos.
Estabilizador de la luz: 0,2% -1%
Mejora la resistencia a los agentes atmosféricos del masterbatch y los productos, previene que los compuestos de silicona orgánica se degraden bajo la luz y afecten al efecto de suavización.
Resina portadora de polipropileno (PP): 64% -88,8%
Como portadora, garantiza la dispersión uniforme de compuestos de organosilicio en productos plásticos, al tiempo que confiere al masterbatch buenas propiedades de procesamiento.
Masterbatch inorgánico liso (utilizando PET como portadora)
Lubricantes inorgánicos (como polvo de talco, tierra de diatomeas, etc.): 20% -50%
Proporcionan resistencia al desgaste y a altas temperaturas, aumentan la suavidad micro del acabado de la superficie del producto y tienen un alto contenido para cumplir con los requisitos específicos de rendimiento del producto.
Agente de unión: 0,5% -2%
Mejoran la adherencia entre los lubricantes inorgánicos y la resina portadora de PET, y aumentan el rendimiento y la estabilidad del masterbatch.
Lubricante: 0,5% -3%
Ayudan a reducir la fricción durante el procesamiento, mejoran la dispersión de los lubricantes inorgánicos en la resina portadora y mejoran la calidad de la superficie del producto.
Resina portadora de poliéster (PET): 45% -79%
Transportan los lubricantes inorgánicos para garantizar la compatibilidad y la dispersión del masterbatch en productos de PET, sin afectar el rendimiento del propio PET.
Los ratios de la fórmula anteriores son de referencia general. En la producción real, los fabricantes los optimizarán y ajustarán en función de los requisitos específicos del producto, las técnicas de procesamiento y los factores de costo.
Proceso de producción
El proceso de producción del masterbatch liso suele incluir pasos como la preparación de materias primas, la mezcla, la extrusión en fusión, la granulación de enfriamiento, el embalaje, etc. A continuación, se ofrece una introducción específica:
1. Preparación de materias primas
Elegir el resina portadora: En función del campo de aplicación y los requisitos de rendimiento del masterbatch liso, se selecciona la resina portadora adecuada, como el polietileno, el polipropileno, el poliéster, etc. La resina portadora debe tener una buena procesabilidad y compatibilidad con los lubricantes.
Seleccionar un lubricante: En función del efecto lubricante deseado y las características del producto, se elige un lubricante como el amida de ácido graso, el organosilicio o el inorgánico. Al mismo tiempo, se pueden añadir, si es necesario, otros aditivos auxiliares, como antioxidantes, dispersantes y estabilizadores de la luz, para mejorar el rendimiento y la estabilidad del masterbatch.
Secado de materias primas: Para las materias primas con una fuerte capacidad de absorción de humedad, como la resina de poliéster, se requiere un tratamiento de secado para eliminar la humedad y evitar problemas como burbujas o degradación durante el procesamiento, que pueden afectar a la calidad del masterbatch.
2. Mezclado
Mezclado inicial: Se añaden la resina portadora, el lubricante y diversos aditivos a un mezclador de alta velocidad en una determinada proporción de fórmula para el mezclado inicial. Mediante el agitación a alta velocidad, las diversas materias primas pueden lograr una dispersión inicial uniforme en un período corto de tiempo, preparando el masterbatch para la extrusión de fusión posterior.
Mezclado: Después del mezclado inicial, el material se mezcla y plastifica adicionalmente en la máquina de mezcla. El mezclador interno tiene fuertes efectos de cizallamiento y mezcla, lo que puede hacer que los aditivos como los lubricantes se dispersen más uniformemente en la resina portadora y mejorar la estabilidad del rendimiento del masterbatch.
3. Extrusión de fusión
Plastificación del extrusor: Se añade el material mezclado a un extrusor de doble hélice. Los extrusores de doble hélice tienen una buena capacidad de transporte, mezcla y plastificación, lo que permite fundir y plastificar completamente los materiales bajo el calentamiento y el cizallamiento de las hélices. Durante el proceso de extrusión, es necesario controlar la temperatura, la velocidad y otros parámetros de proceso del extrusor para garantizar la calidad de plastificación del material y el efecto de dispersión del lubricante.
Filtrado: Para garantizar la calidad del masterbatch, se instalan generalmente dispositivos de filtrado, como filtros o filtros de fusión, durante el proceso de extrusión para eliminar las impurezas y los agregados insuficientemente dispersos del material, mejorar la pureza y la calidad de aspecto del masterbatch.
4. Granulación de enfriamiento
Enfriamiento por agua o aire: El material fundido extruido del extrusor se forma en tiras o filamentos a través de la cabeza de la matriz, y luego entra en un tanque de agua de enfriamiento o un dispositivo de enfriamiento por aire para enfriar. El método de enfriamiento por agua tiene una velocidad de enfriamiento rápida y puede formar rápidamente el masterbatch, pero puede resultar en un mayor contenido de humedad superficial del masterbatch; el método de enfriamiento por aire es relativamente suave y puede evitar la humedad residual, pero la eficiencia de enfriamiento es menor.
Granulación: El material enfriado se corta en gránulos de una cierta longitud mediante un granulador, y la velocidad de corte y el método de corte del granulador afectarán al tamaño y la forma de los granos madre. En general, se requiere que el tamaño de partícula del masterbatch sea uniforme y la forma regular para garantizar la dispersión y el rendimiento de procesamiento durante el uso.
5. Empaquetado
Screening: After granulation, the mother granules are passed through a screening device to remove particles that are too large or too small, ensuring the consistency of the product’s particle size. At the same time, metal impurities that may be mixed in can be removed through magnetic separation and other devices.
Empaquetado: Llenar el masterbatch liso que cumple con los requisitos de calidad en una bolsa o recipiente de embalaje y sellarlo para su envasado. Durante el proceso de embalaje, se debe prestar atención a evitar la humedad y la contaminación del masterbatch para garantizar la calidad y la estabilidad de almacenamiento del producto.
En el proceso de producción real, diferentes fabricantes pueden realizar ajustes y optimizaciones apropiadas al proceso de producción en función de sus propias condiciones de equipo, requisitos de producto y experiencia de producción, con el fin de producir productos de masterbatch lisos de excelente rendimiento y calidad estable.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Equipo de producción
Dominio: fabricación de equipos para la extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: La producción de masterbatch lisos requiere que varios dispositivos trabajen juntos para completar una serie de procesos, desde el procesamiento de la materia prima hasta el envasado del producto terminado. A continuación se presentan los principales equipos de producción:
Dominio: fabricación de equipos para extrusión y compuestado de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: 1. Equipo de ingredientes
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Balanza electrónica: se utiliza para pesas de forma precisa diversas materias primas, como resinas portadoras, lubricantes, aditivos, etc. Según las necesidades de escala y precisión de la producción, se pueden seleccionar balanzas electrónicas con diferentes rangos y precisiones para garantizar la precisión de las proporciones de ingredientes.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Sistema de dosificación automática: En la producción a gran escala, se utilizan a menudo sistemas de dosificación automática, que pueden completar automáticamente el proceso de medición y dosificación de diversas materias primas según fórmulas preestablecidas, mejorar la eficiencia y la precisión de la dosificación y reducir los errores de operación manual.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: 2. Equipos híbridos
Dominio: fabricación de equipos de extrusión y compuestado de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Mezclador de alta velocidad: mezcla preliminar de diversas materias primas y obtención de una mezcla uniforme de los materiales en un período de tiempo corto mediante cuchillas de agitación giratorias a alta velocidad. Presenta las características de una velocidad de mezcla rápida y un buen efecto de mezcla, lo que permite dispersar de forma preliminar aditivos como lubricantes en la resina portadora.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Máquina de mezcla: Mezclar y plastificar adicionalmente los materiales mezclados inicialmente, mediante fuertes efectos de cizallamiento y mezcla, para integrar completamente el lubricante con la resina portadora, mejorar la uniformidad y la estabilidad de los materiales y preparar el proceso de extrusión posterior.
Dominio: fabricación de equipos para la extrusión y la composición de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: 3. Equipos de extrusión
Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Extrusor de doble hélice: Es uno de los equipos clave para producir masterbatch lisos. Tiene buenas capacidades de transporte, mezcla y plastificación, que pueden fundir y plastificar completamente los materiales bajo calentamiento y cizallamiento del husillo, mientras dispersan uniformemente aditivos como lubricantes en la resina portadora. Al ajustar parámetros como la velocidad del husillo y la temperatura, se puede controlar la velocidad de extrusión y la calidad de plastificación de los materiales.
Equipo auxiliar del extrusor: incluye el molde de la cabeza, el dispositivo de reemplazo de la pantalla del filtro, etc. El molde de la cabeza se utiliza para dar forma al material fundido extruido en la forma deseada, como una banda o un filamento; el dispositivo de reemplazo de la pantalla puede reemplazar rápidamente las pantallas obstruidas durante el proceso de extrusión, garantizando la continuidad del proceso de extrusión y la pureza del material.
Dominio: fabricación de equipos de extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: 4. Equipos de enfriamiento
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Tanque de agua de enfriamiento: utiliza el método de enfriamiento por agua para enfriar y dar forma rápidamente a las bandas o materiales filamentosos extruidos. La longitud, la temperatura del agua y la velocidad de flujo del tanque de agua se pueden ajustar según las características del material y la velocidad de producción para garantizar que el material se pueda enfriar rápidamente a la temperatura adecuada para las operaciones de granulación posteriores.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Dispositivo de refrigeración por aire: Para materiales que no son adecuados para el enfriamiento por agua o que tienen altos requisitos de humedad superficial, se pueden utilizar dispositivos de refrigeración por aire para el enfriamiento. El dispositivo de refrigeración por aire elimina el calor de la superficie del material mediante el flujo de aire, enfriando y moldeando gradualmente el material. Su ventaja es que no introduce humedad, pero la velocidad de enfriamiento es relativamente lenta, lo que lo hace adecuado para situaciones en las que los requisitos de velocidad de enfriamiento no son altos.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 5. Equipo de granulado
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los paréntesis. Registro técnico formal. Texto: Granulador: Corta el material enfriado en partículas de una longitud determinada. Según las diferentes necesidades de producción, se puede dividir en granulador de corte en caliente y granulador de corte en frío. El granulador de corte en caliente se utiliza para cortar materiales en estado fundido y es adecuado para materiales con alta viscosidad; el granulador en frío es un equipo de granulado comúnmente utilizado en la producción de masterbatch lisos, que corta el material después de enfriarlo y darle forma, produciendo partículas con formas regulares y tamaños uniformes.
Dominio: fabricación de equipos para la extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: 6. Equipos de cribado
Dominio: fabricación de equipos para la extrusión y la composición de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Tamiz vibratorio: se utiliza para tamizar el masterbatch suave después de la granulación, eliminar las partículas que son demasiado grandes o demasiado pequeñas y garantizar la consistencia del tamaño de partícula del producto. El tamiz vibratorio puede seleccionar diferentes tamaños de malla según los requisitos de tamaño de partícula diferentes, y a través de la acción del motor de vibración, el material se vibra completamente en el tamiz para lograr la clasificación y el tamizado de las partículas.
Dominio: fabricación de equipos para la extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 7. Equipo de embalaje
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Máquina de envasado automático: envasa automáticamente el masterbatch liso tamizado según un peso determinado. Las máquinas de envasado automático tienen las características de una medición precisa y una velocidad de envasado rápida. Se pueden ajustar según las especificaciones de envasado del producto para completar procesos de envasado como el llenado y el sellado de materiales, lo que mejora la eficiencia y la calidad del envasado. Al mismo tiempo, algunas máquinas de envasado también tienen funciones como etiquetado y codificación, que facilitan la identificación y la trazabilidad de los productos.
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Además, para garantizar el funcionamiento normal del equipo de producción y la estabilidad de la calidad del producto, es necesario equipar algunos equipos auxiliares, como compresores de aire, deshumidificadores, sistemas de alimentación centralizados, etc. Estos dispositivos forman juntos el sistema de equipos de producción para masterbatch fluido, y los diferentes fabricantes pueden realizar elecciones y configuraciones razonables en función de su propia escala de producción, requisitos del producto y características del proceso.
Dominio: fabricación de equipos para la extrusión y la composición de plásticos. Utiliza terminología técnica o industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo o de pieza exactamente como se escriben, sin traducirlos. Conserva todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Extrusor de masterbatch suave
Kerke’s masterbatch extruder can be used to produce smooth masterbatch. Our smooth masterbatch extruder has multiple models to choose from, which can meet different production requirements.
-

Laboratory Twin Screw Extruder
When will you need a lab twin screw extruder? If you want to make trials and tests of…
-

Twin Screw Extruder
Our Parallel Co-rotating twin screw extruder is designed for compounding and masterbatch making with an output capacity from…
-

Triple (3 screws) Extruder
3 Screws extruder is a new technology that has many advantages. The triple screw extruder is mainly used…
-

Double-Stage Extrusion System
Mother-baby extrusion system is designed for special materials which can not process on one stage extruder, the first…
-

Banbury Kneader Compounding Line
Our kneader + extruder is designed for making special applications with an output capacity from 30kg/h to 1000kg/h.…
-

Cutting System / Pelletizing System
Different material needs different cutting system, Kerke provides all kinds of cutting system, here is the explanation of…
Dominio: fabricación de equipos para la extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Requisitos relacionados
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: La configuración de parámetros del extrusor es crucial para producir masterbatch suave, ya que afecta directamente la calidad y la eficiencia de producción del producto. A continuación se muestran algunas configuraciones comunes de parámetros del extrusor:
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaciones de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 1. Ajuste de la temperatura
Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Sección de alimentación: La temperatura se establece generalmente entre 150 y 180 ℃. Esta sección transporta principalmente el material al extrusor, y la temperatura no debe ser muy alta, de lo contrario podría provocar el derretimiento prematuro del material y afectar su transporte normal.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Sección de compresión: La temperatura suele estar entre 180 y 220 ℃. A medida que la hélice gira, el material se comprime gradualmente en esta sección, y la temperatura aumenta gradualmente, lo que hace que el material comience a fundirse y se mezcle inicialmente. Las temperaturas más altas ayudan a mejorar el efecto de plastificación del material.
Sección de medición: la temperatura se controla generalmente entre 220 y 250 ℃. En la sección de medición, el material debe alcanzar un estado completamente fundido y garantizar la uniformidad de la temperatura para una medición y una extrusión precisas. Para algunas resinas portadoras o lubricantes especiales, puede ser necesario ajustar la temperatura según sus características.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {placeholders} y los corchetes. Registro técnico formal. Texto: Cabezal: La temperatura se establece generalmente entre 230 y 260 ℃. La temperatura del cabezal de la máquina afecta directamente la calidad de formación del material extruido. Si la temperatura es demasiado alta, puede causar una expansión excesiva y una superficie rugosa del material durante la extrusión; si la temperatura es demasiado baja, pueden producirse problemas como la dificultad de extruir el material y las grietas en la superficie del producto.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los paréntesis. Registro técnico formal. Texto: 2. Velocidad del tornillo
Dominio: fabricación de equipos para la extrusión y la composición de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones de texto} y corchetes. Registro técnico formal. Texto: Por lo general, entre 100 y 300 revoluciones por minuto. Una velocidad de rotación más baja es adecuada para situaciones en las que la fuerza de corte no es alta, la viscosidad del material es alta o es fácil que se degrade. Esto puede reducir el tiempo de permanencia de los materiales en el extrusor y reducir el riesgo de degradación. Las velocidades de rotación más altas son adecuadas para situaciones que requieren altas fuerzas de corte para dispersar lubricantes y mejorar la eficiencia de producción, pero las velocidades de rotación excesivas pueden provocar sobrecalentamiento del material, degradación y un mayor desgaste del equipo. En la producción real, se debe seleccionar la velocidad adecuada de los tornillos en función de las características del material, la fórmula y el rendimiento del extrusor, y optimizarse a través de experimentos.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de normas (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 3. Contrapresión
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y paréntesis. Registro técnico formal. Texto: La presión de retroceso se controla generalmente entre 0,5 y 3 MPa. Una presión de retroceso adecuada puede mejorar la densidad y la calidad de plastificación de los materiales, permitiendo que los aditivos, como los lubricantes, se dispersen mejor en la resina portadora. Sin embargo, una presión de retroceso excesiva puede aumentar la carga del extrusor, reducir la eficiencia de producción y también puede provocar el sobrecalentamiento y la degradación de los materiales; si la presión de retroceso es demasiado baja, no se pueden lograr buenos efectos de plastificación y mezcla. En la producción real, la presión de retroceso se puede controlar ajustando la válvula de regulación del extrusor o utilizando motores de frecuencia variable.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conserva todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: 4. Velocidad de alimentación
Dominio: fabricación de equipos para la extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo o de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: La velocidad de alimentación debe coincidir con la velocidad del tornillo y la capacidad de producción del extrusor. En términos generales, la velocidad de alimentación debe garantizar que el material pueda entrar en el extrusor de manera uniforme y continua, evitando situaciones de rotura del material o de alimentación insuficiente. Por lo general, la velocidad de alimentación se establece dentro de un determinado rango en función de las especificaciones y los requisitos de producción del extrusor, como 5-20 kilogramos por hora. Durante el proceso de producción, la velocidad de alimentación puede controlarse con precisión ajustando la velocidad del alimentador o utilizando un sistema de alimentación automático.
Dominio: fabricación de equipos para la extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaciones de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Los parámetros anteriores son solo un rango aproximado, y en la producción real, deben ajustarse y optimizarse de forma flexible según las fórmulas de materias primas específicas, los modelos de equipos y los requisitos de calidad del producto. Antes de iniciar la producción, el extrusor debe precalentarse para garantizar que la temperatura de cada sección alcance el valor establecido y se estabilice antes de proceder a la alimentación de la producción. Al mismo tiempo, se debe prestar mucha atención al estado de operación y la calidad del producto del extrusor durante el proceso de producción, y se deben ajustar los parámetros de forma oportuna para garantizar la producción de productos de masterbatch estables y sin interrupciones.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Mantenga todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Aplicación
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: El masterbatch liso tiene la función de mejorar la suavidad de la superficie de los productos plásticos y reducir el coeficiente de fricción, por lo que tiene una amplia gama de aplicaciones en múltiples campos. A continuación se presentan algunos aspectos principales de aplicación:
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Industria de películas de plástico
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Mejorando la suavidad: La adición de masterbatch de suavidad en la producción de película plástica puede reducir significativamente el coeficiente de fricción de la superficie de la película, lo que mejora la suavidad y la facilidad de apertura de la película. Esto es muy importante para el envasado automático de alta velocidad, la impresión y otros procesos posteriores de las películas, lo que puede mejorar efectivamente la eficiencia de producción y reducir la adherencia y el daño entre las películas.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Mejora de la antiadherencia: el masterbatch liso puede formar una película lubricante uniforme en la superficie de la película, lo que impide que la película sea difícil de separar debido a la adhesión mutua durante el almacenamiento y el uso, especialmente adecuada para campos como el embalaje de alimentos y las películas agrícolas, lo que puede garantizar el rendimiento y el efecto de embalaje de la película.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Industria de tuberías de plástico
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Reducir la resistencia al fricción: La adición de masterbatch suave en la producción de tuberías de plástico por extrusión puede reducir el coeficiente de fricción de las superficies interiores y exteriores de las tuberías, lo que las hace más fáciles de arrastrar durante el proceso de colocación, reduciendo la resistencia al fricción con el suelo u otros objetos, disminuyendo la dificultad de la construcción y el daño a la superficie de la tubería.
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Mejora de la calidad de la superficie: El masterbatch suave ayuda a mejorar la suavidad de la superficie de las tuberías, haciendo que la superficie de la tubería sea más suave y más lisa, reduciendo la resistencia al flujo causada por la roughness de la superficie y mejorando la eficiencia de transporte del fluido de las tuberías. Es especialmente adecuado para campos como tuberías de abastecimiento y drenaje, tuberías de transporte de gas, etc., que requieren una alta calidad de superficie.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Industria del moldeo por inyección
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Demolding fácil: Durante el proceso de moldeo por inyección, el masterbatch suave puede reducir la fricción entre el producto de plástico y el molde, lo que facilita la extracción del producto del molde, reduce el tiempo y la fuerza de demolding, mejora la eficiencia de producción del moldeo por inyección y también reduce la incidencia de arañazos en la superficie, deformaciones y otros defectos causados por un demolding difícil.
Mejorar el rendimiento de la superficie: Para productos moldeados por inyección que requieren una buena sensación de superficie y calidad de apariencia, como juguetes de plástico, cáscaras de aparatos domésticos, etc., el masterbatch liso puede hacer que la superficie del producto sea más suave y delicada, mejorar el tacto y el aspecto del producto y aumentar su competitividad en el mercado.
Industria de la fibra
Reducir la fricción entre las fibras: En la producción de fibras sintéticas, la adición de masterbatch liso puede reducir el coeficiente de fricción entre las fibras, prevenir el enredo, la pelusa y otros fenómenos durante el procesamiento, y mejorar la capacidad de hilatura y el rendimiento de procesamiento de las fibras.
Mejorar la sensación de la fibra: Las fibras tratadas con masterbatch liso tienen una buena suavidad en su superficie, lo que proporciona a los productos de fibra, como telas y tejidos no tejidos, una sensación suave y suave, mejorando la comodidad y el rendimiento del producto.




