

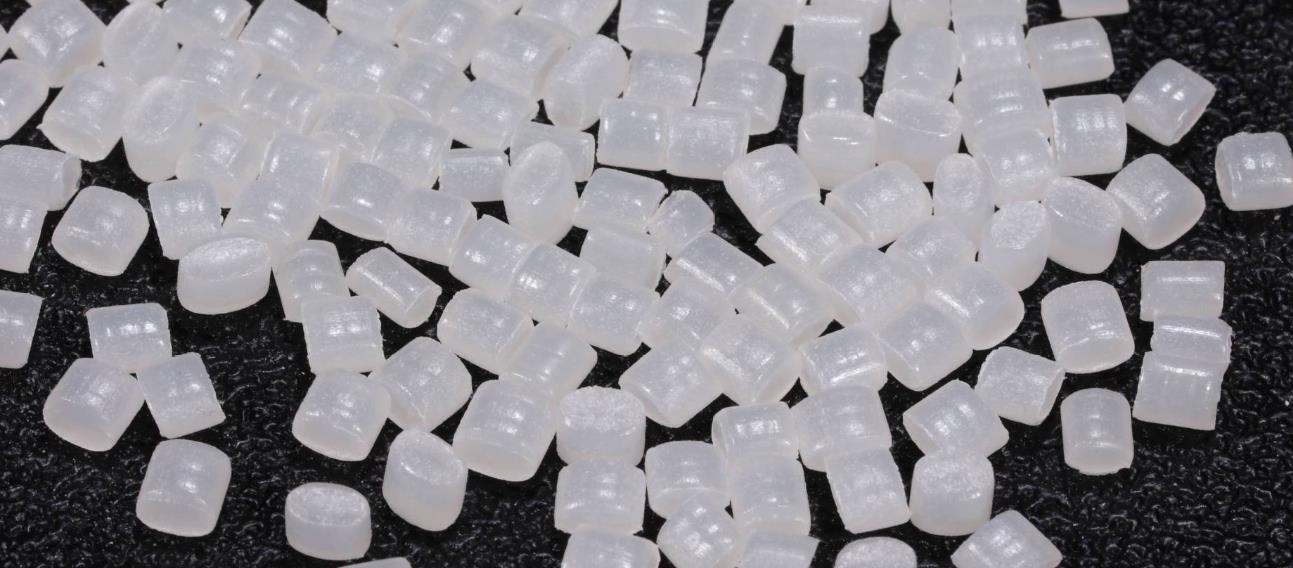
O masterbatch liso é um masterbatch funcional baseado em materiais poliméricos, produzido adicionando lubrificantes, agentes anti-adesão e outros aditivos, amplamente utilizado no campo da processamento de plásticos.
Característica
O masterbatch liso é um masterbatch funcional amplamente utilizado no processamento de plásticos, com as seguintes características:
Melhorar o desempenho da superfície
Reduzir o coeficiente de frição: pode reduzir efetivamente o coeficiente de frição na superfície de produtos plásticos, tornando a superfície dos produtos mais suave e melhorando a sensação tátil e operacional durante o uso. Por exemplo, a adição de um masterbatch liso a filmes plásticos pode reduzir o coeficiente de frição entre os filmes, facilitar a enrolamento, corte e utilização dos filmes e reduzir a adesão entre os filmes.
Melhorar a brilho da superfície: pode melhorar a suavidade da superfície de produtos plásticos, conferindo-lhes melhor brilho e qualidade de aparência. Na produção de alguns tubos e perfis plásticos, a adição de um masterbatch liso pode tornar a superfície do produto mais suave e lisinha, melhorando o efeito visual e a qualidade do produto.
Melhorar o desempenho de processamento
Promover o fluxo de fusão: Durante o processamento de plástico, o masterbatch liso pode promover o fluxo da fusão plástica, reduzir a viscosidade da fusão e facilitar a formação do plástico no molde. Isso ajuda a melhorar a eficiência do processamento, reduzir o consumo de energia durante o processo e também facilitar a produção de produtos plásticos com alta precisão dimensional e boa qualidade da superfície.
Reduzir o inchaço da extrusão: pode reduzir efetivamente o fenômeno de inchaço do plástico durante o processo de extrusão, tornar o tamanho dos produtos extrudados mais estável e melhorar a precisão de moldagem dos produtos. Para alguns produtos plásticos que exigem alta precisão dimensional, como tubos plásticos, revestimentos de cabos, etc., a aplicação de masterbatch liso pode melhorar significativamente a qualidade e a taxa de qualificação dos produtos.
Qualidade do produto estável
Dispersibilidade uniforme: O masterbatch liso possui boa dispersibilidade na matriz plástica, o que permite que seja distribuído de forma uniforme nos produtos plásticos, garantindo a consistência e a estabilidade dos resultados. Tanto em produção em grande escala quanto em pequena escala, pode-se garantir que cada produto tenha a mesma suavidade e qualidade de superfície.
Resistência à migração: Possui boa resistência à migração e, durante o uso de produtos plásticos, não migra em grandes quantidades para a superfície do produto devido ao contato prolongado ou a fatores ambientais, o que resulta em diminuição do desempenho do produto ou problemas de aderência à superfície. Isso permite que os produtos plásticos mantenham uma suavidade e qualidade de aparência estáveis durante o uso prolongado.
Proteção e segurança do meio ambiente
Não tóxico e inodoro: A maioria dos masterbatches lisos é feita de matérias-primas não tóxicas e inodoras, que cumprem os padrões ambientais e de higiene relevantes. Pode ser utilizada em áreas como embalagens alimentares e dispositivos médicos que exigem altos requisitos de segurança. Isso garante que os produtos plásticos não representem um risco para a saúde humana e para o meio ambiente durante o uso.
Reciclabilidade: não afeta o desempenho de reciclagem e reutilização de produtos plásticos. Depois que os produtos plásticos são descartados, os plásticos que contêm masterbatch liso ainda podem ser reciclados e processados para a fabricação de novos produtos plásticos, o que é benéfico para a economia de recursos e a proteção do meio ambiente.
Tipos
O masterbatch liso pode ser classificado em diferentes tipos, de acordo com a resina portadora, o tipo de lubrificante e o campo de aplicação, como segue:
Classificado por resina transportadora
Masterbatch liso de polietileno (PE): fabricado a partir de polietileno como resina portadora e aditivos, como lubrificantes, através de uma tecnologia de processamento especial. Devido à excelente estabilidade química, resistência à água e processabilidade do polietileno, este tipo de masterbatch apresenta excelente dispersibilidade e compatibilidade em produtos plásticos de polietileno, o que pode melhorar significativamente a suavidade da superfície de filmes, tubos, produtos moldados por injeção de polietileno, etc.
Masterbatch liso de polipropileno (PP): A resina portadora é o polipropileno e a fórmula foi desenvolvida com base nas características do material polipropileno. No processamento de produtos plásticos de polipropileno, como filmes de polipropileno, fibras, peças moldadas por injeção, etc., pode reduzir significativamente o coeficiente de frição da superfície, melhorar a suavidade e a sensação do produto, sem afetar as propriedades físicas e mecânicas do próprio polipropileno.
Outro masterbatch de resina portadora: Além dos comuns polietileno e polipropileno, existem também masterbatch de deslizamento baseados em poliestireno (PS), cloreto de polivinilo (PVC), poliéster (PET) e outras resinas portadoras, para atender às exigências de diferentes produtos de material de resina em relação às propriedades de deslizamento. Por exemplo, a aplicação do masterbatch liso de PET em produtos como filmes de poliéster e pré-formas pode melhorar suas propriedades de superfície, aumentar a eficiência de produção e a qualidade do produto.
Classificado por tipo de lubrificante
Masterbatch de lubrificação baseado em amida de ácido gordo: Este é o tipo mais comum de masterbatch de lubrificação, principalmente contendo agentes de lubrificação baseados em amida de ácido gordo, como amida de ácido oleico e amida de ácido erúcico. Este tipo de lubrificante possui um bom efeito de alisamento e pode formar uma película de lubrificação uniforme na superfície de produtos plásticos, reduzindo efetivamente o coeficiente de frição e melhorando o brilho da superfície. Além disso, os lubrificantes baseados em amida de ácido gordo também apresentam certas propriedades antiestáticas, o que pode reduzir a adsorção de poeira na superfície de produtos plásticos.
Masterbatch orgânico de silicone: utilizando compostos de silicone orgânico como o principal agente de deslizamento, como o polidimetilsiloxano. Os lubrificantes orgânicos de silicone têm uma tensão superficial extremamente baixa, o que pode conferir aos produtos plásticos excelentes propriedades de suavidade e impermeabilidade. Além disso, o masterbatch orgânico de silicone pode melhorar a resistência ao calor e à intempérie dos produtos plásticos, permitindo que estes mantenham efeitos de deslizamento estáveis em diferentes condições ambientais.
Masterbatch liso inorgânico: contém lubrificantes inorgânicos, como pó de talco, terra diatomácea e sílica. Os agentes de deslizamento inorgânicos apresentam boa resistência ao desgaste e resistência a altas temperaturas e podem formar uma estrutura lisa microscópica na superfície de produtos plásticos, melhorando assim o seu desempenho de deslizamento. Este tipo de masterbatch liso é normalmente utilizado para produtos plásticos que exigem alta resistência ao desgaste e resistência ao calor, como plásticos de engenharia, produtos de borracha, etc.
Classificado por campo de aplicação
Masterbatch liso específico de película fina: Otimizado para as características de produção e aplicação de películas plásticas, pode formar uma camada lisa e uniforme na superfície da película, prevenir eficazmente a adesão da película e melhorar o desempenho de abertura e enrolamento da película. Utilizado extensivamente em filmes agrícolas, filmes de embalagem, filmes eletrônicos e outros campos.
Masterbatch liso especial para produtos de moldagem por injeção: Durante o processo de moldagem por injeção, pode melhorar a fluidez do fundido plástico, facilitando a demoldagem do produto, ao mesmo tempo em que aumenta a lisura e suavidade da superfície do produto, reduzindo os defeitos superficiais. Adequado para diversos produtos plásticos moldados por injeção, como recipientes plásticos, brinquedos, peças automotivas, etc.
Masterbatch liso específico para fibras: utilizado na produção de fibras, pode reduzir o coeficiente de frição entre as fibras, melhorar a capacidade de filamento e o desempenho de processamento das fibras e conferir às fibras uma boa suavidade e uma sensação macia ao toque. Comumente utilizado na produção de fibras sintéticas, como fibras de poliéster, fibras de polipropileno, fibras de nylon, etc.
Fórmula de proporção
A relação de fórmula da mistura lisa pode variar dependendo do tipo, do cenário de aplicação e dos requisitos de desempenho. A seguir estão as relações de fórmula aproximadas para alguns tipos comuns de mistura lisa:
Masterbatch liso baseado em amida de ácido gordo (com PE como veículo)
Amídos de ácidos graxos (como amídos de ácido oleico, amídos de ácido erúcico): 5% -20%
Como principal componente de suavização, se o conteúdo for muito baixo, o efeito de suavização não será significativo, e se for muito alto, pode causar pulverização de gelo na superfície do produto.
Antioxidante: 0,1% -0,5%
Previne a oxidação e a deterioração do masterbatch durante o processamento e o armazenamento, prolongando a vida útil do masterbatch.
Dispersante: 0,5% -2%
Ajude o lubrificante a ser disperso uniformemente na resina portadora, melhorando a estabilidade e a consistência do masterbatch.
Resina de transporte de polietileno (PE): 77,5% - 94,4%
Transportar lubrificantes e outros aditivos para garantir a adição uniforme aos produtos plásticos, ao mesmo tempo que se garante a compatibilidade entre o masterbatch e a resina matriz.
Masterbatch orgânico de silicone liso (utilizando o PP como veículo)
Compostos orgânicos de silício (como polidimetilsiloxano): 10% a 30%
Trata-se de um componente chave que oferece excelente suavidade e desempenho de impermeabilização, e o seu conteúdo é ajustado de acordo com o nível de suavidade necessário e os requisitos de desempenho do produto.
Agente anti-adesivo: 1% a 5%
Previne que os produtos plásticos se aderam uns aos outros após o moldagem e trabalha em conjunto com lubrificantes de silicone para melhorar o desempenho dos produtos.
Estabilizador de luz: 0,2% -1%
Melhore a resistência ao clima do masterbatch e dos produtos, evite que compostos de silício orgânico se degradem sob a luz e afete o efeito de suavização.
Resina de transporte de polipropileno (PP): 64% -88,8%
Como um transportador, garante a dispersão uniforme de compostos de organosílico em produtos plásticos, ao mesmo tempo em que confere ao masterbatch boas propriedades de processamento.
Masterbatch liso inorgânico (utilizando o PET como veículo)
Lubrificantes inorgânicos (como pó de talco, terra de diatomáceas, etc.): 20% -50%
Fornece resistência ao desgaste e à alta temperatura, aumenta a suavidade micro da superfície do produto e possui um alto teor para atender aos requisitos específicos de desempenho do produto.
Agente de acoplamento: 0,5% -2%
Melhore a adesão entre os lubrificantes inorgânicos e a resina portadora de PET, e aprimore o desempenho e a estabilidade do masterbatch.
Lubrificante: 0,5% -3%
Ajuda a reduzir a fricção durante o processamento, melhora a dispersão de lubrificantes inorgânicos na resina portadora e aumenta a qualidade da superfície do produto.
Resina portadora de poliéster (PET): 45% -79%
Transportar lubrificantes inorgânicos para garantir a compatibilidade e dispersão do masterbatch em produtos de PET, sem afetar o desempenho do próprio PET.
Os coeficientes da fórmula acima são apenas para referência geral. Na produção real, os fabricantes os otimizarão e ajustarão com base em requisitos específicos do produto, técnicas de processamento e fatores de custo.
Processo de produção
O processo de produção de masterbatch liso geralmente inclui etapas como preparação de matérias-primas, mistura, extrusão de fusão, granulação por resfriamento, embalagem, etc. A seguir, apresentamos uma introdução específica:
1. Preparação da matéria-prima
Escolha a resina transportadora: Com base no campo de aplicação e nos requisitos de desempenho da mistura mestre lisa, selecione a resina transportadora adequada, como polietileno, polipropileno, poliéster, etc. A resina transportadora deve ter boa processabilidade e compatibilidade com lubrificantes.
Selecione um lubrificante: Com base no efeito de lubrificação desejado e nas características do produto, escolha um lubrificante, como amida de ácido gordo, organosílico ou inorgânico. Ao mesmo tempo, podem ser adicionados, se necessário, aditivos auxiliares adequados, como antioxidantes, dispersantes, estabilizadores de luz, etc., para melhorar o desempenho e a estabilidade do masterbatch.
Secagem da matéria-prima: Para materiais com forte absorção de umidade, como resina de poliéster, é necessário um tratamento de secagem para remover a umidade e evitar problemas como bolhas ou degradação durante o processamento, o que pode afetar a qualidade do masterbatch.
2. Mistura
Mistura inicial: A resina portadora, o lubrificante e vários aditivos são adicionados a um misturador de alta velocidade em uma determinada proporção de formulação para a mistura inicial. Por meio de agitação a alta velocidade, várias matérias-primas podem alcançar uma dispersão inicial uniforme em um curto período de tempo, preparando-se para a extrusão posterior em estado fundido.
Mistura: Após a mistura inicial, o material é misturado e plastificado na máquina de mistura. O misturador interno possui efeitos fortes de cisalhamento e mistura, o que permite que aditivos, como lubrificantes, se distribuam de forma mais uniforme na resina portadora, melhorando a estabilidade de desempenho do masterbatch.
3. Extrusão por fusão
Plasticização do extrusor: Adicionar o material misturado a um extrusor de dois parafusos. Os extrusores de dois parafusos possuem boas capacidades de transporte, mistura e plasticização, o que permite derreter e plasticizar completamente os materiais sob aquecimento e cisalhamento dos parafusos. Durante o processo de extrusão, é necessário controlar a temperatura, a velocidade e outros parâmetros do extrusor para garantir a qualidade de plasticização do material e o efeito de dispersão do lubrificante.
Filtragem: Para garantir a qualidade do masterbatch, são geralmente instalados dispositivos de filtragem, como filtros ou filtros de fusão, durante o processo de extrusão, para remover impurezas e agregados insuficientemente dispersos do material, melhorando a pureza e a qualidade de aparência do masterbatch.
4. Granulação de refrigeração
Refrigeração por água ou ar: o material fundido extrudado do extrusor é formatado em fitas ou filamentos através da cabeça de matriz, e depois entra em um tanque de água de refrigeração ou em um dispositivo de refrigeração por ar para resfriamento. O método de refrigeração por água tem uma velocidade de resfriamento rápida e pode moldar rapidamente o masterbatch, mas pode resultar em um maior teor de umidade na superfície do masterbatch; o método de refrigeração por ar é relativamente suave e pode evitar a umidade residual, mas a eficiência de resfriamento é menor.
Granulação: o material resfriado é cortado em grânulos de uma determinada dimensão por um granulator, e a velocidade de corte e o método de corte do granulator afetarão o tamanho e a forma das partículas dos grânulos-mãe. Em geral, é exigido que o tamanho das partículas do masterbatch seja uniforme e a forma regular, para garantir a dispersão e o desempenho de processamento durante o uso.
5. Embalagem
Screening: After granulation, the mother granules are passed through a screening device to remove particles that are too large or too small, ensuring the consistency of the product’s particle size. At the same time, metal impurities that may be mixed in can be removed through magnetic separation and other devices.
Embalagem: Encha o masterbatch liso que atende aos requisitos de qualidade em um saco de embalagem ou recipiente e selá-lo para a embalagem. Durante o processo de embalagem, deve-se prestar atenção para evitar a umidade e a contaminação do masterbatch, a fim de garantir a qualidade e a estabilidade de armazenamento do produto.
No processo de produção real, diferentes fabricantes podem fazer ajustes e otimizações adequadas no processo de produção, baseados nas condições de seus equipamentos, nas exigências dos produtos e na experiência de produção, a fim de produzir produtos de masterbatch de alta qualidade, com desempenho excelente e estabilidade.
Equipamento de produção
A produção de masterbatch liso requer vários dispositivos que trabalham juntos para completar uma série de processos, desde a processamento da matéria-prima até o embalamento do produto final. A seguir estão os principais equipamentos de produção:
1. Equipamento de ingredientes
Escala eletrônica: utilizada para a pesagem precisa de várias matérias-primas, como resinas de transporte, lubrificantes, aditivos, etc. De acordo com as exigências de escala e precisão da produção, podem ser selecionadas escalas eletrônicas com diferentes intervalos e precisões para garantir a precisão das proporções dos ingredientes.
Sistema automático de dosagem: Na produção em grande escala, frequentemente são utilizados sistemas automáticos de dosagem, que podem completar automaticamente o processo de medição e dosagem de diversas matérias-primas de acordo com fórmulas pré-definidas, melhorando a eficiência e a precisão da dosagem e reduzindo os erros de operação manual.
2. Equipamentos híbridos
Misturador de alta velocidade: mistura preliminar de várias matérias-primas e obtenção de uma mistura uniforme dos materiais em um curto período de tempo através de pás de agitação rotativas a alta velocidade. Possui as características de velocidade de mistura rápida e efeito de mistura eficaz, o que permite dispersar previamente aditivos, como lubrificantes, na resina portadora.
Máquina de mistura: mistura adicional e plastificação dos materiais inicialmente misturados, através de fortes efeitos de corte e mistura, para integrar completamente o lubrificante na resina portadora, melhorar a uniformidade e a estabilidade dos materiais e preparar para o processamento de extrusão subsequente.
3. Equipamento de extrusão
Extrusor de dois parafusos: É um dos equipamentos-chave para a produção de masterbatch liso. Possui boas capacidades de transporte, mistura e plastificação, que podem derreter e plastificar completamente os materiais sob aquecimento e corte dos parafusos, enquanto dispersam uniformemente aditivos, como lubrificantes, na resina transportadora. Ao ajustar parâmetros como a velocidade e a temperatura dos parafusos, é possível controlar a velocidade de extrusão e a qualidade de plastificação dos materiais.
Equipamento auxiliar do extrusor: incluindo molda de cabeça, dispositivo de substituição de tela de filtro, etc. A molda de cabeça é usada para dar forma ao material fundido extrudado na forma desejada, como tiras ou filamentos; O dispositivo de substituição do filtro pode substituir prontamente filtros obstruídos durante o processo de extrusão, garantindo a continuidade do processo de extrusão e a pureza do material.
4. Equipamentos de refrigeração
Tanque de água de resfriamento: utiliza o método de resfriamento por água para resfriar e moldar rapidamente fios extrudados ou materiais filamentosos. A altura, a temperatura da água e a velocidade de fluxo do tanque de água podem ser ajustadas de acordo com as características do material e a velocidade de produção, para garantir que o material seja rapidamente resfriado até a temperatura adequada para as operações subsequentes de granulação.
Dispositivo de refrigeração por ar: Para materiais que não são adequados para refrigeração por água ou que têm altos requisitos de umidade superficial, podem ser utilizados dispositivos de refrigeração por ar. O dispositivo de refrigeração por ar remove o calor da superfície do material, forçando o fluxo de ar, refrigera gradualmente o material e o molda. Sua vantagem é que não introduz umidade, mas a taxa de refrigeração é relativamente lenta, o que a torna adequada para situações em que os requisitos de taxa de refrigeração não são altos.
5. Equipamento de granulação
Granulador: Corte o material resfriado em partículas de uma determinada dimensão. De acordo com as diferentes necessidades de produção, pode ser dividido em granulador de corte a quente e granulador de corte a frio. O granulador de corte a quente é utilizado para cortar materiais em estado fundido e é adequado para materiais com alta viscosidade; O granulador a frio é um equipamento de granulação comumente utilizado na produção de masterbatch liso, que corta o material após o resfriamento e a modelagem, produzindo partículas com formas regulares e tamanhos uniformes.
6. Equipamento de triagem
Tela de vibração: utilizada para separar o masterbatch liso após a granulação, remover partículas que são muito grandes ou muito pequenas e garantir a consistência do tamanho das partículas do produto. A tela de vibração pode selecionar diferentes tamanhos de malha de acordo com diferentes requisitos de tamanho de partículas e, através da ação do motor de vibração, o material é completamente vibrado na tela para alcançar a classificação e a separação das partículas.
7. Equipamento de embalagem
Máquina de embalagem automática: embala automaticamente o masterbatch liso filtrado de acordo com um determinado peso. As máquinas de embalagem automáticas apresentam as características de medição precisa e velocidade de embalagem rápida. Podem ser ajustadas de acordo com as especificações de embalagem do produto para completar processos de embalagem, como enchimento e selagem de materiais, melhorando a eficiência e a qualidade da embalagem. Ao mesmo tempo, algumas máquinas de embalagem também possuem funções como etiquetagem e codificação, o que facilita a identificação e rastreabilidade dos produtos.
Além disso, para garantir a operação normal dos equipamentos de produção e a estabilidade da qualidade do produto, é necessário equipar alguns equipamentos auxiliares, como compressores de ar, desumidificadores, sistemas de alimentação centralizados, etc. Esses dispositivos, juntos, formam o sistema de equipamentos de produção para masterbatch suave, e diferentes fabricantes podem fazer escolhas e configurações razoáveis com base em sua própria escala de produção, requisitos de produto e características do processo.
Extrusor de masterbatch liso
Kerke’s masterbatch extruder can be used to produce smooth masterbatch. Our smooth masterbatch extruder has multiple models to choose from, which can meet different production requirements.
-

Laboratory Twin Screw Extruder
When will you need a lab twin screw extruder? If you want to make trials and tests of…
-

Twin Screw Extruder
Our Parallel Co-rotating twin screw extruder is designed for compounding and masterbatch making with an output capacity from…
-

Triple (3 screws) Extruder
3 Screws extruder is a new technology that has many advantages. The triple screw extruder is mainly used…
-

Double-Stage Extrusion System
Mother-baby extrusion system is designed for special materials which can not process on one stage extruder, the first…
-

Banbury Kneader Compounding Line
Our kneader + extruder is designed for making special applications with an output capacity from 30kg/h to 1000kg/h.…
-

Cutting System / Pelletizing System
Different material needs different cutting system, Kerke provides all kinds of cutting system, here is the explanation of…
Requisitos relacionados
A configuração dos parâmetros do extrusor é crucial para a produção de masterbatch liso, pois afeta diretamente a qualidade e a eficiência de produção do produto. Aqui estão algumas configurações comuns de parâmetros do extrusor:
1. Definição da temperatura
Seção de alimentação: A temperatura geralmente é ajustada para 150-180 ℃. Esta seção transporta principalmente o material para o extrusor, e a temperatura não deve ser muito alta, caso contrário pode causar o derretimento prematuro do material e afetar seu transporte normal.
Seção de compressão: A temperatura geralmente está entre 180-220 ℃. À medida que o parafuso gira, o material é gradualmente comprimido nesta seção e a temperatura aumenta gradualmente, fazendo com que o material comece a derreter e misture-se inicialmente. Temperaturas mais altas ajudam a melhorar o efeito de plastificação do material.
Seção de medição: A temperatura é geralmente controlada entre 220-250 ℃. Na seção de medição, o material precisa atingir um estado totalmente derretido e garantir uniformidade de temperatura para medições precisas e extrusão. Para algumas resinas de suporte especiais ou lubrificantes, pode ser necessário ajustar a temperatura de acordo com suas características.
Cabeça: A temperatura geralmente é ajustada entre 230 e 260 ℃. A temperatura da cabeça da máquina afeta diretamente a qualidade de formação do material extrudado. Se a temperatura for muito alta, pode causar uma expansão excessiva e uma superfície irregular do material durante a extrusão; se a temperatura for muito baixa, podem ocorrer problemas como dificuldade na extrusão do material e rachaduras na superfície do produto.
2. Velocidade da roda
Normalmente, a velocidade de rotação varia entre 100 e 300 rotações por minuto. Velocidades de rotação mais baixas são adequadas para situações em que a força de cisalhamento não é alta, a viscosidade do material é elevada ou a degradação é fácil. Isso pode reduzir o tempo de permanência dos materiais no extrusor e diminuir o risco de degradação. Velocidades de rotação mais altas são adequadas para situações que exigem altas forças de cisalhamento para dispersar lubrificantes e melhorar a eficiência de produção, mas velocidades de rotação excessivas podem causar superaquecimento do material, degradação e aumentar o desgaste do equipamento. Na produção real, a velocidade adequada da engrenagem deve ser selecionada com base nas características do material, na fórmula e no desempenho do extrusor, e otimizada através de experimentos.
3. Pressão de retorno
A pressão de retrocesso geralmente é controlada entre 0,5 e 3 MPa. Uma pressão de retrocesso adequada pode melhorar a densidade e a qualidade de plastificação dos materiais, permitindo que aditivos, como lubrificantes, sejam melhormente dispersos na resina transportadora. No entanto, uma pressão de retrocesso excessiva pode aumentar a carga no extrusor, reduzir a eficiência de produção e também pode levar ao superaquecimento e à degradação dos materiais; se a pressão de retrocesso for muito baixa, os efeitos de plastificação e mistura não podem ser alcançados. Na produção real, a pressão de retrocesso pode ser controlada ajustando a válvula de regulagem do extrusor ou utilizando motores de frequência variável.
4. Velocidade de alimentação
A velocidade de alimentação deve corresponder à velocidade do parafuso e à capacidade de produção do extrusor. Em geral, a velocidade de alimentação deve garantir que o material possa entrar no extrusor de forma uniforme e contínua, evitando situações de quebra de material ou alimentação insuficiente. Normalmente, a velocidade de alimentação é definida dentro de um determinado intervalo, com base nas especificações e requisitos de produção do extrusor, como 5 a 20 quilogramas por hora. Durante o processo de produção, a velocidade de alimentação pode ser controlada com precisão ajustando a velocidade do alimentador ou utilizando um sistema de alimentação automático.
Os parâmetros acima mencionados são apenas uma faixa aproximada e, na produção real, devem ser ajustados e otimizados de forma flexível de acordo com as fórmulas de matérias-primas específicas, os modelos de equipamentos e os requisitos de qualidade do produto. Antes de iniciar a operação, o extrusor deve ser pré-aquecido para garantir que a temperatura de cada seção atinja o valor definido e se estabilize antes de prosseguir com a produção de alimentação. Ao mesmo tempo, deve ser prestada atenção especial ao estado de operação e à qualidade do produto do extrusor durante o processo de produção, e os parâmetros devem ser ajustados em tempo hábil para garantir a produção de produtos de masterbatch estáveis e suaves.
Aplicação
O masterbatch liso tem as funções de melhorar a suavidade da superfície de produtos plásticos e reduzir o coeficiente de frição, por isso tem uma ampla gama de aplicações em vários campos. A seguir estão alguns aspectos principais de aplicação:
Indústria de filmes plásticos
Melhorar a suavidade: A adição de um masterbatch de suavidade na produção de filmes plásticos pode reduzir significativamente o coeficiente de frição da superfície do filme, melhorando assim a suavidade e a facilidade de abertura do filme. Isso é muito importante para o embalamento automático de alta velocidade, impressão e outras posteriores processamentos de filmes, o que pode melhorar efetivamente a eficiência de produção e reduzir a adesão e danos entre os filmes.
Melhoria da antiadesão: o masterbatch liso pode formar uma película lubrificante uniforme na superfície do filme, impedindo que o filme seja difícil de separar devido à adesão mútua durante o armazenamento e o uso, especialmente adequado para campos como embalagens alimentícias e filmes agrícolas, o que pode garantir o desempenho e o efeito de embalagem do filme.
Indústria de tubos de plástico
Reduzir a resistência de frição: A adição de um masterbatch liso na produção por extrusão de tubos plásticos pode reduzir o coeficiente de frição das superfícies internas e externas dos tubos, tornando-os mais fáceis de arrastar durante o processo de colocação, reduzindo a resistência de frição com o solo ou outros objetos, diminuindo a dificuldade de construção e os danos à superfície do tubo.
Melhorar a qualidade da superfície: O masterbatch liso ajuda a melhorar a suavidade da superfície das tubulações, tornando a superfície mais lisa e suave, reduzindo a resistência ao fluido causada pela rugosidade da superfície e melhorando a eficiência de transporte de fluidos das tubulações. É especialmente adequado para campos como tubulações de abastecimento de água e drenagem, tubulações de transporte de gás, etc., que exigem alta qualidade da superfície.
Indústria de moldagem por injeção
Fácil desmoldagem: Durante o processo de moldagem por injeção, o masterbatch liso pode reduzir a fricção entre o produto plástico e o molde, tornando mais fácil a remoção do produto do molde, reduzindo o tempo e a força necessários para a desmoldagem, melhorando a eficiência da produção de moldagem por injeção e reduzindo também a incidência de arranhões na superfície, deformações e outros defeitos causados pela dificuldade de desmoldagem.
Melhorar o desempenho da superfície: Para produtos moldados por injeção que exigem uma boa sensação e qualidade de aparência da superfície, como brinquedos de plástico, carcaças de aparelhos domésticos, etc., o masterbatch liso pode tornar a superfície do produto mais suave e delicada, melhorar a textura e o toque do produto e aumentar sua competitividade no mercado.
Indústria de fibras
Redução da frição entre as fibras: Na produção de fibras sintéticas, a adição de um masterbatch liso pode reduzir o coeficiente de frição entre as fibras, evitar o enrosco, a formação de pelos e outros fenômenos durante o processamento, melhorando a capacidade de filamento e o desempenho de processamento das fibras.
Melhoria da sensação da fibra: As fibras tratadas com masterbatch liso apresentam uma boa lisura na sua superfície, conferindo aos produtos de fibra, como tecidos e tecidos não tecidos, uma sensação macia e suave, melhorando o conforto e o desempenho do produto.




