

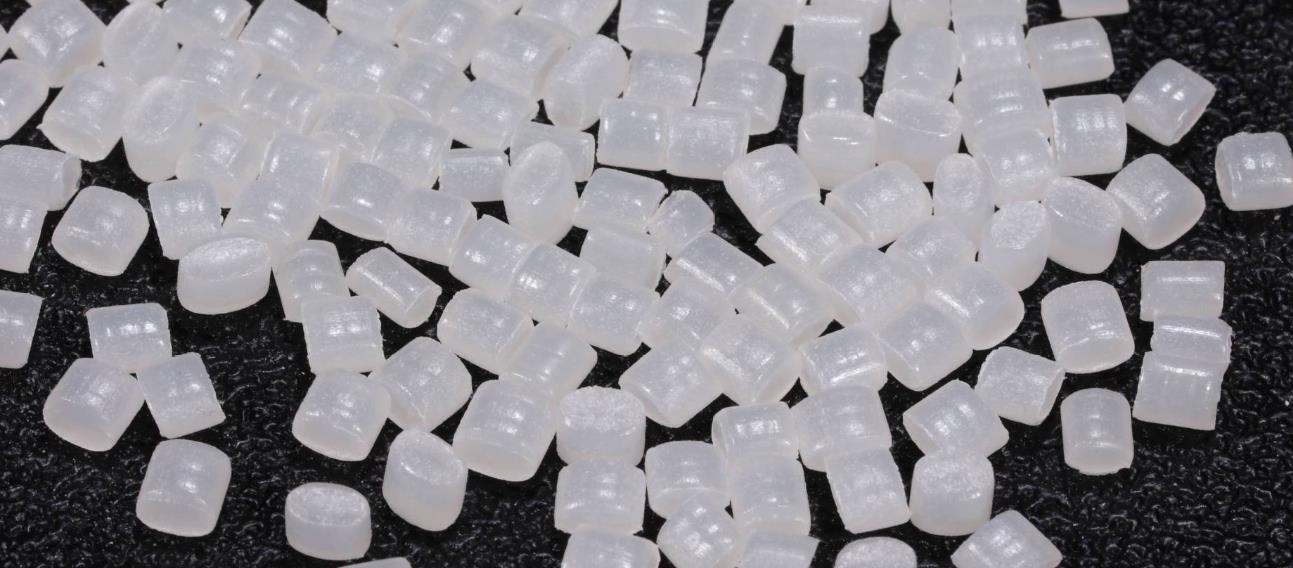
Glatte Masterbatch ist ein funktionaler Masterbatch auf Basis polymerer Materialien, der durch die Zugabe von Schmiermitteln, Antihaftmitteln und anderen Additiven hergestellt wird und in der Kunststoffverarbeitung weit verbreitet ist.
Charakteristik
Glatte Masterbatch ist ein funktionaler Masterbatch, der in der Kunststoffverarbeitung weit verbreitet ist und folgende Eigenschaften aufweist:
Verbessern der Oberflächenleistung
Reduzierung des Reibungswinkels: Er kann den Reibungswinkel auf der Oberfläche von Kunststoffprodukten effektiv verringern, wodurch die Oberfläche der Produkte glatter wird und sich während der Verwendung besser anfühlt und einfacher zu bedienen ist. Zum Beispiel kann die Zugabe eines glatten Masterbatchs zu Kunststofffolien den Reibungswinkel zwischen den Folien reduzieren, das Aufwickeln, Schneiden und Verwenden der Folien erleichtern und die Haftung zwischen den Folien verringern.
Verbesserung der Oberflächenglanz: Es kann die Oberflächenglättung von Kunststoffprodukten verbessern und ihnen eine bessere Glanz und eine höhere Erscheinungsqualität verleihen. Bei der Herstellung einiger Kunststoffrohre und -profile kann die Zugabe eines glatten Masterbatches dafür sorgen, dass die Oberfläche des Produkts glatter und gleichmäßiger wird, wodurch der optische Effekt und die Qualität des Produkts verbessert werden.
Domain: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Erhöhen Sie die Verarbeitungsleistung
Förderung des Schmelzfließens: Bei der Verarbeitung von Kunststoffen kann ein glatter Masterbatch den Fließverlauf des Kunststoffschmelzes fördern, die Viskosität des Schmelzes reduzieren und es für den Kunststoff erleichtern, sich im Formwerkzeug zu formen. Dies trägt zur Verbesserung der Verarbeitungsleistung, zur Verringerung des Energieverbrauchs während der Verarbeitung und zur Erzeugung von Kunststoffprodukten mit hoher Maßgenauigkeit und guter Oberflächenqualität bei.
Reduzierung der Extrusionsschwellung: Es kann den Schwellungsprozess von Kunststoffen während des Extrusionsprozesses effektiv reduzieren, die Größe der extrudierten Produkte stabiler machen und die Formgenauigkeit der Produkte verbessern. Bei einigen Kunststoffprodukten, die eine hohe Maßgenauigkeit erfordern, wie Kunststoffrohre, Kabelmantel usw., kann die Anwendung von glatten Masterbatch die Qualität und die Qualifikationsrate der Produkte signifikant verbessern.
Domain: Herstellung von Kunststoffextrusions-und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formelles technisches Register. Text: Stabile Produktqualität
Gleichmäßige Dispersibilität: Ein glatter Masterbatch weist eine gute Dispersibilität in der Kunststoffmatrix auf und kann gleichmäßig in Kunststoffprodukten verteilt werden, was die Konsistenz und Stabilität der Produktleistung gewährleistet. Ob bei der Groß- oder Kleinproduktion, kann sichergestellt werden, dass jedes Produkt die gleiche Glätte und Oberflächenqualität aufweist.
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: Migrationsbeständigkeit: Es verfügt über eine gute Migrationsbeständigkeit und bei der Verwendung von Kunststoffprodukten wandert es nicht in großen Mengen auf die Oberfläche des Produkts aufgrund von langfristigem Kontakt oder Umweltfaktoren, was zu verminderten Produktleistungen oder Problemen mit der Verklebung auf der Oberfläche führt. Dadurch können Kunststoffprodukte während der langfristigen Nutzung eine stabile Glätte und eine gleichbleibende Optik behalten.
Domäne: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Umweltschutz und Sicherheit
Nicht toxisch und geruchlos: Die meisten glatten Masterbatch werden aus nicht-toxischen und geruchlosen Rohstoffen hergestellt, die den geltenden Umwelt- und Hygienevorschriften entsprechen. Sie können in Bereichen wie der Verpackung von Lebensmitteln und medizinischen Geräten eingesetzt werden, die hohe Sicherheitsanforderungen erfüllen. Dadurch wird sichergestellt, dass Kunststoffprodukte während der Verwendung keine Gefahr für die menschliche Gesundheit und die Umwelt darstellen.
Recyclingfähigkeit: hat keinen Einfluss auf die Recycling- und Wiederverwendungsleistung von Kunststoffprodukten. Nach dem Entsorgen von Kunststoffprodukten können Kunststoffe, die glatte Masterbatch enthalten, weiterhin recycelt und zu neuen Kunststoffprodukten verarbeitet werden, was für die Ressourceneinsparung und den Umweltschutz von Vorteil ist.
Typen
Die Masterbatch können je nach Trägerharz, Schmiermittelart und Anwendungsbereich in verschiedene Typen eingeteilt werden, wie folgt:
Gepflegt nach Trägermaterial
Polyethylen (PE) Glatte Masterbatch: Es wird aus Polyethylen als Trägerharz und Additiven wie Schmiermitteln durch eine spezielle Verarbeitungsmethode hergestellt. Aufgrund der hervorragenden chemischen Stabilität, Wasserfestigkeit und Verarbeitbarkeit von Polyethylen verfügt diese Art von Masterbatch über eine ausgezeichnete Dispersibilität und Kompatibilität in Polyethylen-Kunststoffprodukten, die die Oberflächenglättung von Polyethylen-Folien, Rohren, Spritzgussprodukten usw. effektiv verbessern kann.
Polypropylen (PP) Glatte Masterbatch: Das Trägerharz ist Polypropylen, und die Formel wurde auf der Grundlage der Eigenschaften des Polypropylenmaterials entwickelt. Bei der Verarbeitung von Polypropylen-Kunststoffprodukten, wie Polypropylen-Folien, Fasern, Spritzgussteile usw., kann es ihren Oberflächenreibkoeffizienten signifikant reduzieren, die Glätte und das Gefühl des Produkts verbessern, ohne die physikalischen und mechanischen Eigenschaften von Polypropylen selbst zu beeinträchtigen.
Andere Trägerharz-Slip-Masterbatch: Neben den üblichen Polyethylen- und Polypropylen-Trägern gibt es auch Slip-Masterbatch auf Basis von Polystyrol (PS), Polyvinylchlorid (PVC), Polyester (PET) und anderen Trägerharzen, um die Anforderungen verschiedener Kunststoffprodukte an die Gleiteigenschaften zu erfüllen. Zum Beispiel kann die Anwendung von PET-Smooth-Masterbatch in Produkten wie Polyester-Folien und Vorformen ihre Oberflächen Eigenschaften verbessern, die Produktionseffizienz und die Produktqualität erhöhen.
Gepflegt nach dem Typ des Schmiermittels
Domäne: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standards (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formelles technisches Register. Text: Fettkäsesoftmasterbatch: Dies ist die häufigste Art von Softmasterbatch, die hauptsächlich aus Fettkäsesoften wie Oleinsäureamid und Eruksäureamid besteht. Diese Art von Gleitmittel hat eine gute Glättungseffekt und kann auf der Oberfläche von Kunststoffprodukten einen gleichmäßigen Gleitfilm bilden, wodurch der Reibwinkel reduziert und die Oberflächenglätte verbessert wird. Gleichzeitig haben Fettkäsesofts auch bestimmte antistatische Eigenschaften, die die Staunahme auf der Oberfläche von Kunststoffprodukten reduzieren können.
Organisches Silikon-basiertes Gleitmischpulver: Das Gleitmittel besteht hauptsächlich aus organischen Silikonverbindungen, wie beispielsweise Polydimethylsiloxan. Organische Silikon-Schmierstoffe haben eine extrem niedrige Oberflächenspannung, wodurch Kunststoffprodukte eine hervorragende Glätte und Wasserdichtigkeit erhalten. Darüber hinaus kann ein Silikon-basiertes Gleitmischpulver die Wärmebeständigkeit und Witterungsbeständigkeit von Kunststoffprodukten verbessern, so dass sie unter verschiedenen Umweltbedingungen eine stabile Gleiteffekt aufweisen können.
Anorganischer glatter Masterbatch: enthält anorganische Gleitmittel wie Talkpulver, Diatomeenerde und Kieselsäure. Anorganische Gleitmittel haben eine gute Abriebfestigkeit und eine hohe Temperaturbeständigkeit und können auf der Oberfläche von Kunststoffprodukten eine mikroskopisch glatte Struktur bilden, wodurch ihre Gleiteigenschaften verbessert werden. Diese Art von glattem Masterbatch wird üblicherweise für Kunststoffprodukte verwendet, die eine hohe Abriebfestigkeit und Temperaturbeständigkeit erfordern, wie beispielsweise technische Kunststoffe, Gummiprodukte usw.
Nach Anwendungsbereich klassifiziert
Dünnfilm-spezifischer glatter Masterbatch: Optimiert für die Produktions- und Anwendungsmerkmale von Kunststofffolien, kann er eine gleichmäßige glatte Schicht auf der Oberfläche der Folie bilden, die Folienhaftung effektiv verhindern und die Öffnungs- und Aufwickelperformance der Folie verbessern. Er wird weit verbreitet in der Landwirtschaftsfolie, Verpackungsfolie, Elektronikkunststofffolie und anderen Bereichen eingesetzt.
Spezialer Glatte Masterbatch für Spritzgussprodukte: Während des Spritzgussverfahrens kann er die Fließfähigkeit der Kunststoffschmelze verbessern, wodurch das Abformen des Produkts erleichtert wird, und gleichzeitig die Glätte und Geschmeidigkeit der Produktoberfläche erhöht, wodurch Oberflächenfehler vermindert werden. Er eignet sich für verschiedene spritzgusste Kunststoffprodukte, wie Kunststoffbehälter, Spielzeug, Automobilteile usw.
Faser-spezifischer glatter Masterbatch: Wird bei der Faserproduktion verwendet, kann er den Reibungswinkel zwischen den Fasern reduzieren, die Spinnbarkeit und Verarbeitungsleistung der Fasern verbessern und dafür sorgen, dass die Fasern eine gute Weichheit und ein angenehmes Gefühl haben. Er wird häufig bei der Herstellung von Kunstfasern wie Polyesterfasern, Polypropylenfasern, Nylonfasern usw. eingesetzt.
Formelverhältnis
Das Formularverhältnis des glatten Masterbatch kann je nach Art, Anwendungsfall und Leistungsanforderungen variieren. Folgende ungefähre Formularverhältnisse gelten für einige gängige Arten von glatten Masterbatch:
Domäne: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Ersatzmerkmale} und Klammern auf. Formeller technischer Register. Text: Fettensäureamid-basiertes glattes Masterbatch (mit PE als Träger)
Fettsäureamide (z. B. Oleinsäureamide, Erucasäureamide): 5% -20%
Domain: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: Als Hauptglättkomponente, wenn der Gehalt zu niedrig ist, wird die Glättung nicht signifikant sein, und wenn er zu hoch ist, kann es zu Frostspritzungen auf der Oberfläche des Produkts kommen.
Antioxidans: 0,1% -0,5%
Verhindern Sie die Oxidation und Verschlechterung des Masterbatchs während der Verarbeitung und Lagerung und verlängern Sie die Lebensdauer des Masterbatchs.
Domäne: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formeller technischer Register. Text: Dispersionsmittel: 0,5 % – 2 %
Hilft dem Schmiermittel, gleichmäßig in der Trägerharzmatrix zu verteilen, wodurch die Stabilität und Konsistenz des Masterbatches verbessert wird.
Polyethylen (PE)-Trägerharz: 77,5% -94,4%
Domain: Herstellung von Ausrüstungen für die Extrusion und Verarbeitung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Ersatztexte} und Klammern auf. Formelles technisches Register. Text: Die Verarbeitung von Schmiermitteln und anderen Zusatzstoffen zur Gewährleistung einer gleichmäßigen Zugabe zu Kunststoffprodukten und zur Sicherstellung der Kompatibilität zwischen dem Masterbatch und der Matrixharz.
Organisches Silikon-Smooth-Masterbatch (mit PP als Träger)
Organische Siliciumverbindungen (z. B. Polydimethylsiloxane): 10 % bis 30 %
Domäne: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formelles technisches Register. Text: Es ist ein wichtiger Bestandteil, der hervorragende Glättung und Wasserdichtigkeit bietet, und sein Gehalt wird entsprechend dem erforderlichen Glättungsgrad und den Anforderungen an die Produktleistung angepasst.
Anti-klebendes Mittel: 1% -5%
Verhindern Sie, dass Kunststoffprodukte nach dem Formen aneinander kleben, und arbeiten Sie mit Silikon-Schmiermitteln zusammen, um die Leistung der Produkte zu verbessern.
Lichtstabilisator: 0,2% bis 1%
Verbessern Sie die Wetterbeständigkeit von Masterbatch und Produkten, verhindern Sie, dass organische Siliciumverbindungen unter Licht abgebaut werden, und beeinflussen Sie den Glätteffekt.
Polypropylen (PP)-Trägerharz: 64% -88,8%
Als Träger sorgt es für die uniforme Dispersion von Organosiliconverbindungen in Kunststoffprodukten und verleiht dem Masterbatch gute Verarbeitungs-eigenschaften.
Anorganisches glattes Masterbatch (mit PET als Träger)
Anorganische Gleitmittel (wie Talkumpulver, Diatomeenerde usw.): 20% -50%
Versorgen Sie den Artikel mit Abrieb- und Hochtemperaturbeständigkeit, erhöhen Sie die Mikroglätte der Produktoberfläche und haben einen hohen Gehalt, um die spezifischen Leistungsanforderungen des Produkts zu erfüllen.
Koppelmittel: 0,5% -2%
Verbessern Sie die Haftung zwischen anorganischen Gleitmitteln und dem PET-Trägerharz und steigern Sie die Leistung und Stabilität des Masterbatchs.
Gleitmittel: 0,5% -3%
Helfen Sie, den Reibungswiderstand während der Verarbeitung zu verringern, verbessern Sie die Dispersion der anorganischen Gleitmittel im Trägerharz und steigern Sie die Oberflächenqualität des Produkts.
Polyester (PET)-Trägerharz: 45% -79%
Transportieren von anorganischen Gleitmitteln, um die Kompatibilität und Dispersion des Masterbatchs in PET-Produkten zu gewährleisten, ohne die Leistung von PET selbst zu beeinträchtigen.
Die oben genannten Rezepturverhältnisse dienen nur als allgemeine Referenz. Bei der tatsächlichen Produktion werden sie von Herstellern basierend auf spezifischen Produktanforderungen, Verarbeitungsmethoden und Kostenfaktoren optimiert und angepasst.
Produktionsprozess
Der Produktionsprozess von glattem Masterbatch umfasst in der Regel Schritte wie Rohstoffvorbereitung, Mischung, Schmelzextrusion, Kühlgranulierung, Verpackung usw. Folgend eine spezifische Einführung:
1. Rohstoffvorbereitung
Wählen Sie das Trägerharz aus: Basierend auf dem Anwendungsgebiet und den Leistungsanforderungen des glatten Masterbatch sollten Sie das geeignete Trägerharz wählen, z. B. Polyethylen, Polypropylen, Polyester usw. Das Trägerharz sollte eine gute Verarbeitbarkeit und Kompatibilität mit Schmiermitteln haben.
Wählen Sie einen Schmierstoff: Basierend auf dem gewünschten Schmierwirkung und den Produktmerkmalen wählen Sie einen Schmierstoff wie Fettsäureamide, Organosilicon oder anorganische Stoffe. Gleichzeitig können nach Bedarf geeignete Hilfsadditive wie Antioxidantien, Dispersionsmittel, Lichtstabilisatoren usw. hinzugefügt werden, um die Leistung und Stabilität des Masterbatch zu verbessern.
Trocknung von Rohmaterialien: Für Materialien mit starker Feuchtigkeitsabsorption, wie Polyesterharz, ist eine Trocknungsbehandlung erforderlich, um Feuchtigkeit zu entfernen und Probleme wie Blasen oder Verringerung während der Verarbeitung zu verhindern, die die Qualität des Masterbatch beeinträchtigen können.
Domain: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Ersatzmerkmale} und Klammern auf. Formeller technischer Register. Text: 2. Mischung
Initiales Mischen: Das Trägerharz, der Gleitmittel und verschiedene Additive werden in einem bestimmten Formularverhältnis in einen Hochgeschwindigkeitsmixer gegeben und gemischt. Durch Hochgeschwindigkeitsrühren können verschiedene Rohstoffe in kurzer Zeit eine erste gleichmäßige Dispersion erreichen und sich für die nachfolgende Schmelzextrusion vorbereiten.
Mischen: Nach dem ersten Mischen wird das Material in der Mischmaschine weiter gemischt und plastifiziert. Der interne Mischer hat starke Scher- und Mischwirkungen, wodurch Additive wie Schmierstoffe gleichmäßiger in das Trägerharz verteilt werden können und die Leistungsstabilität des Masterbatch verbessert wird.
3. Schmelzextrusion
Extrudieren der Plastifizierung: Das gemischte Material wird in einen Doppelschneckenextruder gegeben. Doppelschneckenextruder verfügen über gute Transport-, Misch- und Plastifizierungsfähigkeiten und können Materialien unter Wärme und Schneidwirkung vollständig schmelzen und plastifizieren. Während des Extrusionsprozesses ist es erforderlich, die Temperatur, die Geschwindigkeit und andere Prozessparameter des Extruders zu kontrollieren, um die Plastifizierungsqualität des Materials und die Dispersionswirkung des Gleitmittels zu gewährleisten.
Filtration: Um die Qualität des Masterbatches zu gewährleisten, werden während des Extrusionsprozesses üblicherweise Filtrationsgeräte wie Filter oder Schmelzfilter installiert, um Unreinheiten und unzureichend dispergierte Aggregate aus dem Material zu entfernen, die Reinheit und die optische Qualität des Masterbatches zu verbessern.
4. Kühlung der Granulierung
Wasserkühlung oder Luftkühlung: Das aus dem Extruder gepresste schmelzende Material wird durch den Düsenkopf zu Strips oder Filamenten geformt und gelangt anschließend in einen Kühler mit Kühlwasser oder in eine Luftkühlungsanordnung, um zu kühlen. Die Wasserkühlungsmethode hat eine schnelle Kühlgeschwindigkeit und ermöglicht eine schnelle Formung des Masterbatches, kann jedoch zu einem höheren Oberflächenfeuchtigkeitsgehalt des Masterbatches führen. Die Luftkühlungsmethode ist relativ sanft und kann Restfeuchtigkeit vermeiden, hat jedoch eine geringere Kühlleistung.
Domain: Herstellung von Ausrüstungen für die Extrusion und Verarbeitung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: Granulierung: Das abgekühlte Material wird durch einen Granulator in Granulate einer bestimmten Länge geschnitten, und die Schneidgeschwindigkeit und die Schneidmethode des Granulators beeinflussen die Partikelgröße und die Form der Muttergranulate. Im Allgemeinen ist es erforderlich, dass die Partikelgröße des Masterbatches einheitlich und die Form regulär ist, um die Dispersions- und Verarbeitungsleistung während der Verwendung zu gewährleisten.
Domäne: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: 5. Verpackung
Screening: After granulation, the mother granules are passed through a screening device to remove particles that are too large or too small, ensuring the consistency of the product’s particle size. At the same time, metal impurities that may be mixed in can be removed through magnetic separation and other devices.
Verpackung: Füllen Sie den glatten Masterbatch, der den Qualitätsanforderungen entspricht, in einen Verpackungsbeutel oder einen Behälter und verschließen Sie ihn für die Verpackung. Während des Verpackungsprozesses sollte darauf geachtet werden, dass der Masterbatch vor Feuchtigkeit und Verschmutzung geschützt wird, um die Qualität und die Lagerstabilität des Produkts zu gewährleisten.
Im tatsächlichen Produktionsprozess können verschiedene Hersteller entsprechende Anpassungen und Optimierungen am Produktionsprozess vornehmen, basierend auf ihren eigenen Geräteinstellungen, Produktanforderungen und Produktionserfahrung, um glatte Masterbatch-Produkte mit hervorragender Leistung und stabiler Qualität herzustellen.
Produktionsgeräte
Die Herstellung von glatten Masterbatch erfordert die Zusammenarbeit mehrerer Geräte, um eine Reihe von Prozessen von der Verarbeitung der Rohmaterialien bis zur Verpackung des fertigen Produkts abzuschließen. Folgende sind die wichtigsten Produktionsgeräte:
1. Zutatenausrüstung
Elektronische Waage: Sie wird zur präzisen Wiegeung von verschiedenen Rohmaterialien, wie Trägerharze, Gleitmittel, Additive usw., verwendet. Je nach Produktionsskala und Genauigkeitsanforderungen können elektronische Waagen mit unterschiedlichen Bereichen und Genauigkeiten ausgewählt werden, um die Genauigkeit der Zutatenverhältnisse zu gewährleisten.
Automatisches Mischsystem: Bei der Großproduktion werden häufig automatische Mischsysteme eingesetzt, die die Messung und Mischung verschiedener Rohmaterialien nach vorgegebenen Formeln automatisch durchführen können, was die Mischungseffizienz und -genauigkeit verbessert und Fehler bei der manuellen Bedienung reduziert.
2. Hybridgeräte
Hochgeschwindigkeitsmischer: Vorläufiges Mischen verschiedener Rohmaterialien und Erreichen einer gleichmäßigen Vermischung der Materialien in kurzer Zeit durch schnell rotierende Rührschaufeln. Es zeichnet sich durch eine schnelle Mischgeschwindigkeit und eine gute Mischwirkung aus, die die Additive wie Gleitmittel in dem Trägerharz vorläufig dispergieren kann.
Mischmaschine: Weiteres Mischen und Plastifizieren der zunächst gemischten Materialien durch starke Scher- und Mischwirkungen, um die Materialien vollständig zu schmelzen und plastifizieren zu können und die Additive wie Gleitmittel in dem Trägerharz vollständig zu dispergieren.
3. Extrusionsgeräte
Doppelschneckenextruder: Es ist eines der wichtigsten Geräte für die Herstellung von glattem Masterbatch. Es verfügt über gute Transport-, Misch- und Plastifizierungsfähigkeiten, die es ermöglichen, Materialien unter Erwärmung und Schneckenscherung vollständig zu schmelzen und zu plastifizieren und gleichzeitig Additive wie Gleitmittel in dem Trägerharz gleichmäßig zu dispergieren. Durch die Anpassung von Parametern wie Schneckendrehzahl und Temperatur kann die Extrusionsgeschwindigkeit und die Plastifizierungsqualität der Materialien gesteuert werden.
Extruder-Hilfsgeräte: darunter Kopfform, Filterschirmwechselgerät usw. Die Kopfform wird verwendet, um das extrudierte geschmolzene Material in die gewünschte Form zu formen, z. B. in ein Band oder ein Filament; Das Filterwechselgerät kann während des Extrusionsprozesses prompt verstopfte Filter austauschen, was die Kontinuität des Extrusionsprozesses und die Reinheit des Materials gewährleistet.
4. Kühlgeräte
Kühlwasserbehälter: Die Kühlung von extrudiertem Band- oder Filamentmaterial erfolgt durch die Verwendung der Wasserkühlungsmethode. Die Länge, die Wassertemperatur und der Wasserflussrate des Kühlwasserbehälters können je nach Eigenschaften des Materials und der Produktionsgeschwindigkeit angepasst werden, um sicherzustellen, dass das Material schnell auf die geeignete Temperatur gekühlt wird, um für die anschließende Granulierung geeignet zu sein.
Luftkühlgerät: Für Materialien, die für die Wasserkühlung nicht geeignet sind oder hohe Anforderungen an die Oberflächenfeuchtigkeit haben, können Luftkühlgeräte zur Kühlung verwendet werden. Das Luftkühlgerät entzieht dem Oberflächenmaterial Wärme durch Luftstrom, kühlt es schrittweise ab und formt es. Sein Vorteil ist, dass es keine Feuchtigkeit einbringt, aber die Kühlrate ist relativ langsam, was für Situationen geeignet ist, in denen die Kühlungsgeschwindigkeit nicht hoch ist.
5. Granulationsgeräte
Granulator: Schneidet das gekühlte Material in Partikel einer bestimmten Länge. Je nach verschiedenen Produktionsbedürfnissen kann es in einen heißen Schneidgranulator und einen kalten Schneidgranulator unterteilt werden. Der heiße Schneidgranulator wird zur Schneidung von Materialien in flüssigem Zustand verwendet und ist für Materialien mit hoher Viskosität geeignet; Der kalte Granulator ist ein häufig verwendetes Granulationsgerät bei der Herstellung von glattem Masterbatch, das das Material nach dem Abkühlen und Formen schneidet und Partikel mit regelmäßigen Formen und einheitlichen Größen erzeugt.
6. Screeninggeräte
Vibrationsschirm: Wird verwendet, um den glatten Masterbatch nach der Granulierung zu sichten, Partikel zu entfernen, die zu groß oder zu klein sind, und die Konsistenz der Produktpartikelgröße zu gewährleisten. Der Vibrationsschirm kann verschiedene Maschengrößen entsprechend unterschiedlichen Partikelgrößenanforderungen auswählen, und durch die Aktion des Vibrationsmotors wird das Material auf dem Schirm vollständig vibriert, um die Partikelklassifizierung und -sichtung zu erreichen.
Domäne: Herstellung von Ausrüstung für die Extrusion und Verarbeitung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formeller technischer Register. Text: 7. Verpackungsausrüstung
Automatische Verpackungsmaschinen: Verpacken des gesiebten glatten Masterbatches automatisch entsprechend einem bestimmten Gewicht. Automatische Verpackungsmaschinen zeichnen sich durch präzise Messung und schnelle Verpackungsgeschwindigkeit aus. Sie können gemäß den Verpackungsvorgaben des Produkts angepasst werden, um Verpackungsprozesse wie Materialbefüllung und Verschließen durchzuführen, was die Verpackungseffizienz und -qualität verbessert. Gleichzeitig verfügen einige Verpackungsmaschinen über Funktionen wie Kennzeichnung und Codierung, die die Identifizierung und Rückverfolgbarkeit von Produkten erleichtern.
Darüber hinaus ist es notwendig, einige Hilfsgeräte wie Luftkompressoren, Entfeuchter, zentrale Fütterungssysteme usw. zu installieren, um den normalen Betrieb der Produktionsanlagen und die Stabilität der Produktqualität zu gewährleisten. Diese Geräte bilden zusammen das Produktionsgerätesystem für glatte Masterbatch, und verschiedene Hersteller können auf der Grundlage ihrer eigenen Produktionsskala, der Produktanforderungen und der Prozesscharakteristiken vernünftige Auswahl und Konfigurationen treffen.
Glatte Masterbatch-Extruder
Kerke’s masterbatch extruder can be used to produce smooth masterbatch. Our smooth masterbatch extruder has multiple models to choose from, which can meet different production requirements.
-

Laboratory Twin Screw Extruder
When will you need a lab twin screw extruder? If you want to make trials and tests of…
-

Twin Screw Extruder
Our Parallel Co-rotating twin screw extruder is designed for compounding and masterbatch making with an output capacity from…
-

Triple (3 screws) Extruder
3 Screws extruder is a new technology that has many advantages. The triple screw extruder is mainly used…
-

Double-Stage Extrusion System
Mother-baby extrusion system is designed for special materials which can not process on one stage extruder, the first…
-

Banbury Kneader Compounding Line
Our kneader + extruder is designed for making special applications with an output capacity from 30kg/h to 1000kg/h.…
-

Cutting System / Pelletizing System
Different material needs different cutting system, Kerke provides all kinds of cutting system, here is the explanation of…
Beteiligte Anforderungen
Die Parametereinstellung des Extruders ist von entscheidender Bedeutung für die Herstellung eines gleichmäßigen Masterbatchs, da sie direkt die Qualität und die Produktionseffizienz des Produkts beeinflusst. Hier sind einige häufige Parameter-Einstellungen für den Extruder:
1. Einstellen der Temperatur
Fütterungsabschnitt: Die Temperatur wird in der Regel auf 150-180 ℃ eingestellt. Dieser Abschnitt transportiert hauptsächlich das Material in den Extruder, und die Temperatur sollte nicht zu hoch sein, da dies zu einer vorzeitigen Schmelzung des Materials führen und dessen normale Transport beeinträchtigen könnte.
Kompressionsabschnitt: Die Temperatur liegt normalerweise zwischen 180 und 220 ℃. Während sich die Schraube dreht, wird das Material in diesem Abschnitt schrittweise komprimiert, und die Temperatur steigt stufenweise an, wodurch das Material beginnt zu schmelzen und sich zunächst zu mischen. Höhere Temperaturen helfen, die plastifizierende Wirkung des Materials zu verbessern.
Messung: Die Temperatur wird im Allgemeinen zwischen 220 und 250 ℃ geregelt. Im Messbereich muss das Material in einen vollständig geschmolzenen Zustand gelangen und eine gleichmäßige Temperatur gewährleisten, um eine genaue Messung und Extrusion zu ermöglichen. Bei einigen speziellen Trägerharzen oder Schmiermitteln kann es erforderlich sein, die Temperatur entsprechend ihren Eigenschaften anzupassen.
Kopf: Die Temperatur wird in der Regel auf 230-260 ℃ eingestellt. Die Temperatur des Maschinenkopfes hat direkten Einfluss auf die Formqualität des extrudierten Materials. Wenn die Temperatur zu hoch ist, kann es zu übermäßiger Expansion und einer rauen Oberfläche des Materials während der Extrusion kommen. Wenn die Temperatur zu niedrig ist, können Probleme wie Schwierigkeiten bei der Extrusion des Materials und Risse auf der Oberfläche des Produkts auftreten.
2. Schraubendrehzahl
In der Regel liegt die Drehzahl zwischen 100 und 300 Umdrehungen pro Minute. Eine niedrigere Drehzahl ist für Situationen geeignet, in denen die Scherfestigkeit nicht hoch ist, die Viskosität des Materials hoch ist oder die Verrottung leicht ist. Sie kann die Verweilzeit der Materialien im Extruder reduzieren und das Risiko der Verrottung senken. Höhere Drehzahlen sind für Situationen geeignet, in denen hohe Scherkräfte erforderlich sind, um Schmierstoffe zu dispergieren und die Produktionseffizienz zu verbessern, aber übermäßige Drehzahlen können zu Überhitzung des Materials, Verrottung und erhöhten Verschleiß der Ausrüstung führen. In der tatsächlichen Produktion sollte die geeignete Schraubendrehzahl anhand der Eigenschaften des Materials, der Rezeptur und der Leistung des Extruders ausgewählt und durch Experimente optimiert werden.
Domäne: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: 3. Rückdruck
Der Rückdruck wird in der Regel zwischen 0,5 und 3 MPa geregelt. Ein geeigneter Rückdruck kann die Dichte und die Verformungsqualität der Materialien verbessern und es ermöglicht, dass Additive wie Schmierstoffe besser in der Trägerharz verteilt werden. Ein übermäßiger Rückdruck kann jedoch die Belastung des Extruders erhöhen, die Produktionseffizienz verringern und auch zu Überhitzung und Verderbung des Materials führen. Wenn der Rückdruck zu niedrig ist, können gute Verformungs- und Mischungseffekte nicht erzielt werden. In der tatsächlichen Produktion kann der Rückdruck durch Einstellen der Drosselklappe des Extruders oder durch Verwendung von Frequenzumrichtermotoren geregelt werden.
4. Fütterungsgeschwindigkeit
Die Zufuhrgeschwindigkeit sollte der Drehzahl der Schraube und der Produktionskapazität des Extruders entsprechen. Im Allgemeinen sollte die Zufuhrgeschwindigkeit sicherstellen, dass das Material gleichmäßig und kontinuierlich in den Extruder gelangt, um Brüche des Materials oder eine unzureichende Zufuhr zu vermeiden. In der Regel wird die Zufuhrgeschwindigkeit in einem bestimmten Bereich festgelegt, der auf den Spezifikationen und Produktionsanforderungen des Extruders basiert, beispielsweise 5-20 Kilogramm pro Stunde. Während des Produktionsprozesses kann die Zufuhrgeschwindigkeit genau gesteuert werden, indem die Geschwindigkeit des Zufuhrgeräts angepasst wird oder ein automatisches Zufuhrsystem verwendet wird.
Die oben genannten Parameter sind nur ein grober Bereich, und bei der tatsächlichen Produktion müssen sie flexibel an die spezifischen Rohstoffformeln, Gerätemodelle und Produktqualitätsanforderungen angepasst und optimiert werden. Vor dem Starten sollte der Extruder vorgewärmt werden, um sicherzustellen, dass die Temperatur jeder Sektion den eingestellten Wert erreicht und stabilisiert, bevor mit der Fütterungsproduktion fortgefahren wird. Gleichzeitig sollte während des Produktionsprozesses die Betriebslage und die Produktqualität des Extruders genau überwacht werden, und die Parameter sollten zeitnah angepasst werden, um die Produktion stabiler und reibungsloser Masterbatch-Produkte zu gewährleisten.
Anwendung
Domäne: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Glattes Masterbatch hat die Funktionen, die Oberflächenglättung von Kunststoffprodukten zu verbessern und den Reibwinkel zu reduzieren, sodass es in mehreren Bereichen eine breite Anwendung findet. Folgende Aspekte sind einige der wichtigsten Anwendungsbereiche:
Domäne: Herstellung von Ausrüstungen für die Extrusion und Vermischung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formeller technischer Register. Text: Kunststoff-Folienindustrie
Verbesserung der Glättung: Durch die Zugabe von Glättungsmasterbatch bei der Herstellung von Kunststofffolien kann der Reibungskoeffizient der Folienoberfläche signifikant reduziert werden, wodurch die Glättung und die Öffnungsfreundlichkeit der Folie verbessert werden. Dies ist besonders wichtig für die hochgeschwindigkeitsautomatische Verpackung, Druck und andere nachfolgende Verarbeitungsprozesse von Folien, wodurch die Produktionseffizienz verbessert und die Haftung und Beschädigung zwischen Folien vermindert werden kann.
Verbesserung der Antihaftwirkung: Ein glatter Masterbatch kann auf der Oberfläche der Folie einen gleichmäßigen Schmierfilm bilden, wodurch die Folie während der Lagerung und Verwendung nicht aufgrund gegenseitiger Haftung schwer zu trennen ist. Dies ist besonders geeignet für Bereiche wie Lebensmittelverpackungen und landwirtschaftliche Folien, die die Leistung und den Verpackungseffekt der Folie gewährleisten können.
Domäne: Herstellung von Kunststoffextrusions-und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Ersatzmerkmale} und Klammern auf. Formelles technisches Register. Text: Kunststoffrohrindustrie
Domain: Herstellung von Ausrüstungen für die Extrusion und Verarbeitung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Verringerung des Reibungswiderstands: Die Zugabe eines glatten Masterbatchs bei der Extrusion von Kunststoffrohren kann den Reibwiderstand der Innen- und Außenflächen der Rohre verringern, wodurch sie während des Verlegungsprozesses leichter gezogen werden können. Dadurch wird der Reibungswiderstand mit dem Boden oder anderen Gegenständen reduziert, was die Bauarbeiten erleichtert und Schäden an der Rohrfläche vermindert.
Verbesserung der Oberflächenqualität: Ein glatter Masterbatch hilft, die Oberflächenglättung von Rohren zu verbessern, wodurch die Rohrfläche glatter und gleichmäßiger wird, die durch Oberflächenunebenheiten verursachte Fluidwiderstand reduziert wird und die Effizienz des Fluidtransportes in Rohren verbessert wird. Er eignet sich insbesondere für Bereiche wie Wasserversorgungs- und Abwasserrohre, Gastransportrohre usw., die eine hohe Oberflächenqualität erfordern.
Spritzgussindustrie
Einfache Entformung: Im Spritzgussprozess kann der glatte Masterbatch die Reibung zwischen dem Kunststoffprodukt und der Form reduzieren, wodurch die Entformung des Produkts erleichtert wird. Dadurch sinkt die Entformungszeit und -kraft, die Effizienz der Spritzgussproduktion wird verbessert und die Häufigkeit von Oberflächenkratzern, Verformungen und anderen Defekten, die durch eine schwierige Entformung entstehen, reduziert.
Verbesserung der Oberflächenleistung: Für Spritzgussprodukte, die eine gute Oberflächenstruktur und eine hochwertige Optik erfordern, wie beispielsweise Spielzeug, Gerätestellschalen usw., kann ein glatter Masterbatch die Oberfläche des Produkts glatter und delikatere machen, die Textur und das Gefühl verbessern und die Marktkonkurrenzfähigkeit steigern.
Faserindustrie
Verringerung der Reibung zwischen den Fasern: Bei der Herstellung von Kunstfasern kann die Zugabe eines glatten Masterbatchs den Reibwinkel zwischen den Fasern verringern, Verwicklungen, Fussel und andere Phänomene während der Verarbeitung verhindern und die Spinnbarkeit und die Verarbeitungsleistung der Fasern verbessern.
Verbesserung der Faserstruktur: Mit einem glatten Masterbatch behandelte Fasern haben eine gute Glätte auf ihrer Oberfläche, wodurch Textilprodukte wie Stoffe und Vliesstoffe ein weiches und glattes Gefühl haben, was die Komfort und die Leistungsfähigkeit des Produkts verbessert.




