

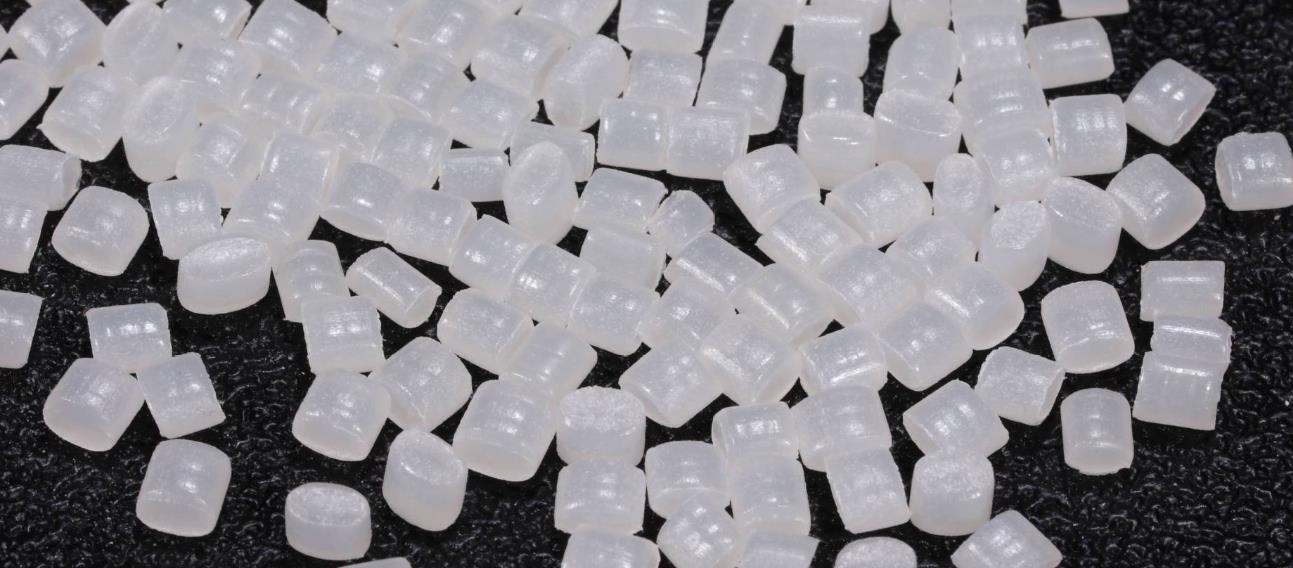
スムースマスターバッチは、ポリマー材料をベースに、潤滑剤、接着防止剤、その他の添加剤を加えて作られた機能性マスターバッチで、プラスチック加工の分野で広く使用されています。
特徴
スムースマスターバッチは、プラスチック加工で広く使用される機能性マスターバッチで、次の特徴を有します。
表面性能を向上
摩擦係数を低減: プラスチック製品の表面の摩擦係数を効果的に低減でき、製品の表面をより滑らかにし、使用中の触覚と操作性を向上させます。たとえば、プラスチックフィルムに滑らかなマスターバッチを添加すると、フィルム間の摩擦係数を低減し、フィルムの巻き取り、切断、および使用を容易にし、フィルム間の接着を減らすことができます。
表面の光沢度の向上:プラスチック製品の表面の滑らかさを向上させ、より良い光沢と外観品質をもたらすことができます。一部のプラスチックパイプやプロファイルの生産において、滑らかなマスターバッチを添加することで、製品の表面がより滑らかになり、製品の視覚効果とグレードが向上します。
処理性能を向上
溶融流を促進する:プラスチック加工中、滑らかなマスターバッチはプラスチック溶融の流れを促進し、溶融の粘度を低下させ、プラスチックの金型内での形成を容易にします。これにより、加工効率を向上させ、加工時のエネルギー消費を削減できるだけでなく、寸法精度が高く表面品質が優れたプラスチック製品の生産も容易になります。
押出膨張を減らす:押出プロセス中のプラスチックの膨張現象を効果的に減らすことができ、押出製品のサイズをより安定化し、製品の成形精度を向上させます。高い寸法精度が必要なプラスチック製品、例えばプラスチックパイプ、ケーブルシースなどでは、スムーズなマスターバッチの使用により、製品の品質と適合率を大幅に向上させることができます。
安定した製品品質
均一な分散性: スムーズなマスターバッチはプラスチックマトリクスに良好に分散するため、プラスチック製品に均一に分散し、製品の性能の一貫性と安定性を確保できます。大規模生産や小規模生産においても、各製品が同じ滑らかさと表面品質を有することが保証されます。
移行抵抗性:優れた移行抵抗性を持ち、プラスチック製品を使用している間、長期間の接触や環境要因により、製品表面に大量に移行し、製品の性能が低下したり表面が付着したりすることはありません。これにより、プラスチック製品は長期間使用しても安定した滑らかさと外観品質を維持できます。
環境保護と安全
非毒性および無臭:ほとんどのスムースマスターバッチは、非毒性および無臭の原料から作られており、関連する環境および衛生基準に適合しています。高い安全要件を必要とする食品包装や医療機器などの分野で使用できます。これにより、プラスチック製品が使用中に人体や環境に危害を与えないことが保証されます。
リサイクル性:プラスチック製品のリサイクルおよび再利用性に影響を与えません。プラスチック製品が廃棄された後でも、滑らかなマスターバッチを含むプラスチックはリサイクルされ、新しいプラスチック製品を作るために加工することができます。これにより、資源の節約と環境保護に役立ちます。
タイプ
スムースマスターバッチは、キャリア樹脂、潤滑剤の種類、適用分野に応じて次のようにさまざまなタイプに分類できます。
キャリア樹脂による分類
ポリエチレン(PE)スムースマスターバッチ:ポリエチレンを基材樹脂とし、潤滑剤などの添加物を特殊加工技術によって配合したものです。ポリエチレンの優れた化学安定性、耐水性、加工性により、このタイプのマスターバッチはポリエチレン樹脂製品において優れた分散性と相溶性を示し、ポリエチレンフィルム、パイプ、射出成形品などの表面の滑らかさを効果的に向上させることができます。
ポリプロピレン(PP)スムースマスターバッチ:ベアリング樹脂はポリプロピレンであり、配合はポリプロピレン素材の特性に基づいて設計されています。ポリプロピレン樹脂製品(ポリプロピレンフィルム、繊維、射出成形部品など)の加工において、その表面摩擦係数を大幅に低減し、製品の滑らかさと手触りを向上させることができ、ポリプロピレン自体の物理的・機械的特性に影響を与えません。
その他のキャリア樹脂スリップマスターバッチ:一般的なポリエチレンおよびポリプロピレンのキャリアに加えて、スリップ性能に関するさまざまな樹脂素材製品の要件を満たすために、ポリスチレン(PS)、ポリ塩化ビニル(PVC)、ポリエステル(PET)などのキャリア樹脂をベースとしたスリップマスターバッチも存在します。例えば、ポリエステルフィルムやプレフォームなどの製品にPETスムースマスターバッチを使用すると、その表面特性が向上し、生産効率と製品品質が向上します。
潤滑剤の種類別に分類
脂肪酸アミドベーススリップマスターバッチ:これは最も一般的なタイプのスリップマスターバッチで、主にオレイン酸アミドやエルウシック酸アミドなどの脂肪酸アミドベースのスリップ剤を含みます。このタイプの潤滑剤は優れた滑らせ効果を持ち、プラスチック製品の表面に均一な潤滑膜を形成することができ、摩擦係数を効果的に低下させ、表面の光沢を向上させます。また、脂肪酸アミドベースの潤滑剤には一定の帯電防止性があり、プラスチック製品の表面に付着する埃を減らすことができます。
オーガニックシリコーンベーススリップマスターバッチ:ポリジメチルシリコーンなどのオーガニックシリコーン化合物を主なスリップ剤として使用します。オーガニックシリコーン潤滑剤は表面張力が極めて低いため、プラスチック製品に優れた滑らかさと防水性をもたらすことができます。さらに、シリコーンベースのスリップマスターバッチは、プラスチック製品の耐熱性と耐候性を向上させ、さまざまな環境条件下でも安定したスリップ効果を発揮します。
無機スムースマスターバッチ:タルク粉末、珪藻土、シリカなどの無機潤滑剤を含みます。無機スリップ剤は耐摩耗性と耐高温性に優れ、プラスチック製品の表面に微小な滑らかな構造を形成することができ、これによりスリップ性能が向上します。このタイプのスムースマスターバッチは、エンジニアリングプラスチック、ゴム製品など、高い耐摩耗性と耐熱性を必要とするプラスチック製品に使用されます。
用途分野別の分類
薄膜特殊なスムースマスターバッチ:プラスチックフィルムの生産および適用特性に最適化されており、フィルムの表面に均一で滑らかな層を形成し、フィルムの接着を効果的に防ぎ、フィルムの開口および巻取性能を向上させます。農業用フィルム、包装用フィルム、電子用フィルムなどの分野で広く使用されています。
注射成形製品用特殊スムースマスターバッチ:注射成形プロセス中、プラスチック溶融物の流動性を向上させ、製品の脱型を容易にし、同時に製品表面の滑らかさと滑らかさを高め、表面の欠陥を減らします。プラスチック容器、おもちゃ、自動車部品などのさまざまな注射成形プラスチック製品に適しています。
繊維特異なスムースマスターバッチ:繊維生産に使用され、繊維間の摩擦係数を低減し、繊維の紡績性と処理性能を向上させ、繊維に良い柔らかさと滑らかな手触りをもたらします。ポリエステル繊維、ポリプロピレン繊維、ナイロン繊維などの合成繊維の生産に一般的に使用されます。
フォーミュラ比
滑らかなマスターバッチの配合比は、種類、適用シナリオ、および性能要件によって異なります。以下は、一般的な滑らかなマスターバッチのいくつかの種類の概算配合比です。
脂肪酸アミドベースのスムースマスターバッチ(キャリアとしてPEを使用)
脂肪酸アミド(オレイン酸アミド、エルウシック酸アミドなど):5%~20%
主な滑らかにする成分として、内容が低すぎると滑らかにする効果が著しくなくなり、高すぎると製品の表面に霜のようなものが噴出することがあります。
抗酸化剤: 0.1% -0.5%
処理および保管中のマスターバッチの酸化と劣化を防ぎ、マスターバッチの寿命を延長します。
分散剤: 0.5% -2%
潤滑剤をキャリア樹脂に均一に分散させ、マスターバッチの安定性と一貫性を向上させます。
ポリエチレン(PE)キャリア樹脂:77.5% ~ 94.4%
プラスチック製品への均一な添加を確実にするための潤滑剤やその他の添加剤を持ち、マスターバッチとマトリックス樹脂の相性を確保します。
オーガニックシリコーンスムースマスターバッチ(キャリアとしてPPを使用)
有機シリコン化合物(ポリジメチルシリコネートなど):10%~30%
これは、優れた滑らかさと防水性能を提供する重要な成分であり、含有量は、必要な滑らかさレベルと製品の性能要件に応じて調整されます。
接着剤防止剤: 1% -5%
成形後にプラスチック製品が互いにくっつかないようにし、シリコーン潤滑剤と共に、製品の性能を向上させます。
光安定剤: 0.2% -1%
マスターバッチと製品の耐候性を向上させ、有機シリコン化合物が光の下で劣化するのを防ぎ、滑らかさ効果に影響を与えます。
ポリプロピレン(PP)キャリア樹脂:64%〜88.8%
キャリアとして、プラスチック製品中の有機シリコン化合物の均一な分散を確保すると同時に、マスターバッチに優れた加工特性をもたらします。
無機スムースマスターバッチ(キャリアとしてPETを使用)
無機潤滑剤(タルク粉、珪岩など):20%~50%
摩耗および高温耐性を提供し、製品表面の微細な滑らかさを向上させ、製品の特定の性能要件を満たすために高い含有量を備えています。
結合剤: 0.5% -2%
無機潤滑剤とPETキャリア樹脂の接着性を向上させ、マスターバッチの性能と安定性を高めます。
潤滑剤: 0.5% -3%
加工中の摩擦を減らし、無機潤滑剤のキャリア樹脂への分散を改善し、製品の表面品質を向上させます。
ポリエステル(PET)キャリア樹脂:45%~79%
PET製品におけるマスターバッチの相性と分散を確保するために無機潤滑剤を使用し、PET自体の性能に影響を与えません。
上記の公式比率は一般的な参考用にのみ使用されます。実際の生産において、メーカーは特定の製品要件、加工技術、およびコスト要因に基づいてこれらを最適化し調整します。
生産プロセス
滑らかなマスターバッチの製造プロセスには、原材料の準備、混合、溶融押出、冷却顆粒化、包装などのステップが含まれます。以下に具体的な紹介をします。
1. 原材料の準備
キャリア樹脂を選択: スムースマスターバッチの用途分野と性能要件に基づいて、ポリエチレン、ポリプロピレン、ポリエステルなどの適切なキャリア樹脂を選択します。キャリア樹脂は、優れた加工性と潤滑剤との相性を備えている必要があります。
潤滑剤を選択する:望ましい潤滑効果と製品特性に基づいて、脂肪酸アミド、有機シリコン、無機などの潤滑剤を選択します。同時に、抗酸化剤、分散剤、光安定剤などの適切な助成添加剤を必要に応じて追加することで、マスターバッチの性能と安定性を向上させることができます。
原料の乾燥:ポリエステル樹脂などの水分を強く吸収する材料の場合、水分を除去し、加工中に気泡や劣化などの問題を防ぐために乾燥処理が必要です。これらの問題はマスターバッチの品質に影響を与える可能性があります。
2. ミキシング
初期混合:キャリア樹脂、潤滑剤、各種添加剤を一定の配合比で高速ミキサーに投入し、初期混合を行います。高速攪拌により、各種原料を短時間で均一に分散させ、その後の溶融押出に備えます。
分散: 初期分散後、材料は分散機でさらに分散・プラスチケーションされます。内部の分散機は強い剪切および分散効果を発揮し、潤滑剤などの添加剤をキャリア樹脂に均一に分散させ、マスターバッチの性能安定性を向上させます。
3. 溶融押出
エクストラーダによるプラスチケ化:混合物をツインスクリュー式エクストラーダに投入します。ツインスクリュー式エクストラーダは、輸送、混合、およびプラスチケ化機能が優れており、加熱とスクリューのせん断によって材料を完全に溶融させ、プラスチケ化することができます。エクストラクションプロセス中、エクストラーダの温度、速度、およびその他のプロセスパラメーターを制御することで、材料のプラスチケ化品質と潤滑剤の分散効果を確保できます。
フィルタリング: マスターバッチの品質を確保するため、通常、押出加工の際にフィルターや溶融フィルターなどのフィルタリング装置を設置し、不純物や不十分に分散した凝集体を材料から除去して、マスターバッチの純度と外観品質を向上させます。
4. 冷却グラニュレーション
水冷または空冷:押出機から押し出された溶融物質は、ダイヘッドを通じてストリップまたはフィラメントに成形され、その後、冷却水タンクまたは空冷装置に入り、冷却されます。水冷法では冷却速度が速く、マスターバッチを迅速に成形できますが、マスターバッチの表面水分量が高くなる場合があります。空冷法は比較的穏やかで、残留水を回避できますが、冷却効率は低くなります。
分散: 冷却された材料は、グラニュレータで一定の長さの粒子に切断されます。グラニュレータの切断速度と切断方法は、母粒の粒度と形状に影響を与えます。一般的に、マスターバッチの粒度が均一で、形状が規則的であることが求められ、使用時の分散性と加工性能を確保することができます。
5. 包装
Screening: After granulation, the mother granules are passed through a screening device to remove particles that are too large or too small, ensuring the consistency of the product’s particle size. At the same time, metal impurities that may be mixed in can be removed through magnetic separation and other devices.
梱包: 品質要件を満たす滑らかなマスターバッチを梱包袋または容器に充填し、密閉します。梱包プロセスにおいて、マスターバッチの湿気や汚染を防ぐことに留意し、製品の品質と保存安定性を確保します。
実際の生産プロセスでは、さまざまなメーカーが、独自の設備状況、製品要件、および生産経験に基づいて、優れた性能と安定した品質を持つスムーズなマスターバッチ製品を生産するために、適切な調整と最適化を行います。
生産設備
滑らかなマスターバッチの生産には、原材料の加工から製品の包装までの一連の工程を完了するために複数の装置が連携する必要があります。主な生産設備は次のとおりです。
1. 原料設備
電子秤:キャリア樹脂、潤滑剤、添加剤などのさまざまな原材料の精密な計量に使用されます。生産規模と精度要件に応じて、さまざまな範囲と精度を備えた電子秤を選択することで、成分比率の正確性を確保できます。
自動バッチングシステム:大規模生産では、さまざまな原材料の測定とバッチングプロセスを事前に設定された公式に従って自動的に完了できる自動バッチングシステムがよく使用されています。これにより、バッチングの効率と正確性が向上し、手動による操作の誤りを減らすことができます。
2. ハイブリッド機器
高速ミキサー:さまざまな原材料の予備混合、高速回転する攪拌刃を使用して素材を短時間で均一に混合します。高速の混合速度と優れた混合効果を備え、潤滑剤などの添加剤を基材樹脂に予め分散させることができます。
混合機: 最初に混合した材料を強いせん断と混合効果によってさらに混合し、プラスチケ化させることで、潤滑剤をキャリア樹脂と完全に統合させ、材料の均一性と安定性を向上させ、その後の押出加工に備える。
3.押出設備
ツインスクリュー押出機:これは、滑らかなマスターバッチを生産するための主要な設備の一つです。優れた運搬、混合、およびプラスチケ化能力を備えており、加熱とスクリュー切断によって材料を完全に溶融させ、プラスチケ化することができ、同時に潤滑剤などの添加剤をキャリア樹脂に均一に分散させます。スクリューの回転速度や温度などのパラメーターを調整することで、材料の押出速度とプラスチケ化品質を制御できます。
エクストラーダの付属機器:ヘッド金型、フィルタースクリーン交換装置など。ヘッド金型は、溶融した材料をストリップやフィラメントなどの所定の形状に成形するために使用されます。フィルター交換装置は、押出加工中に詰まったフィルターを迅速に交換でき、押出加工の連続性と材料の純度を確保します。
4. 冷却装置
冷却水タンク:水冷却方式を使用して、押出されたストリップや繊維状材料を迅速に冷却し、成形します。冷却水タンクの長さ、水温、水流量は、材料の特性と生産速度に応じて調整でき、材料をその後の顆粒化作業に適した温度まで迅速に冷却することができます。
空気冷却装置:水冷却に適さないまたは表面の湿度に高い要件を持つ材料の冷却には、空気冷却装置を使用できます。空気冷却装置は、空気の流れを強制することで材料の表面から熱を除去し、徐々に材料を冷却し、成形します。この装置の利点は、湿気を導入しないことですが、冷却速度が比較的遅いため、冷却速度の要件が高くない状況に適しています。
5. 粒化装置
グラニュレータ: 冷却された材料を一定の長さの粒子に切断します。生産ニーズに応じて、熱切断グラニュレータと冷切断グラニュレータに分けられます。熱切断グラニュレータは溶融状態の材料を切断するために使用され、粘度が高い材料に適しています。冷切断グラニュレータは、滑らかなマスターバッチの生産において一般的に使用されるグラニュレーション装置で、冷却および成形後に材料を切断し、規則的な形状と均一なサイズの粒子を生成します。
6. スクリーニング装置
振動スクリーン: 粒化後にスムーズなマスターバッチをスクリーニングし、大きすぎるまたは小さすぎる粒子を除去し、製品の粒子サイズの一貫性を確保します。振動スクリーンは、異なる粒子サイズ要件に応じて異なるメッシュサイズを選択でき、振動モーターの作用により、材料がスクリーン上で完全に振動させられ、粒子の分類とスクリーニングが実行されます。
7. 包装設備
自動包装機: 特定の重量に応じてスクリーンされた滑らかなマスターバッチを自動的に包装します。自動包装機は、正確な測定と高速の包装速度を特長としています。製品の包装仕様に応じて調整することで、材料の充填と密封などの包装工程を完了し、包装効率と品質を向上させることができます。同時に、一部の包装機には、ラベル付けやコーディングなどの機能も備わっており、製品の識別と追跡が容易になります。
さらに、生産設備の正常な運転と製品品質の安定を確保するためには、空気圧縮機、除湿装置、中央供給システムなどの補助設備を備える必要があります。これらの装置は、スムーズなマスターバッチの生産設備システムを構成し、異なるメーカーはそれぞれの生産規模、製品要件、および工程特性に基づいて合理的な選択と構成を行うことができます。
滑らかなマスターバッチエクストルーダ
Kerke’s masterbatch extruder can be used to produce smooth masterbatch. Our smooth masterbatch extruder has multiple models to choose from, which can meet different production requirements.
-

Laboratory Twin Screw Extruder
When will you need a lab twin screw extruder? If you want to make trials and tests of…
-

Twin Screw Extruder
Our Parallel Co-rotating twin screw extruder is designed for compounding and masterbatch making with an output capacity from…
-

Triple (3 screws) Extruder
3 Screws extruder is a new technology that has many advantages. The triple screw extruder is mainly used…
-

Double-Stage Extrusion System
Mother-baby extrusion system is designed for special materials which can not process on one stage extruder, the first…
-

Banbury Kneader Compounding Line
Our kneader + extruder is designed for making special applications with an output capacity from 30kg/h to 1000kg/h.…
-

Cutting System / Pelletizing System
Different material needs different cutting system, Kerke provides all kinds of cutting system, here is the explanation of…
関連する要件
エクストラーダのパラメータ設定は、滑らかなマスターバッチを生成する上で非常に重要であり、製品の品質と生産効率に直接影響します。以下は、一般的なエクストラーダのパラメータ設定をご紹介します。
1. 温度設定
供給セクション:温度は一般的に150〜180℃に設定されます。このセクションは主に材料を押出機に輸送しますが、温度があまり高くないようにしてください。そうしないと、材料が早期に溶け、正常な輸送に影響を与える可能性があります。
圧縮部: 温度は通常 180〜220 ℃です。スクリューが回転すると、この部では材料が徐々に圧縮され、温度が徐々に上昇し、材料が溶融し混合し始めます。高い温度は材料の可塑化効果を向上させます。
測定セクション:温度は一般的に220〜250℃の間で制御されます。測定セクションでは、材料が完全に溶融した状態に達し、正確な測定と押出のために温度の均一性を確保する必要があります。特殊なキャリア樹脂や潤滑剤の場合、その特性に応じて温度を微調整する必要がある場合があります。
ヘッド: 温度は一般的に 230〜260℃に設定されます。マシンヘッドの温度は、押出材料の成形品質に直接影響します。温度が高すぎると、押出時に材料の過度な膨張や粗い表面が生じる可能性があります。また、温度が低すぎると、材料の押出が困難になるなどの問題や、製品の表面に亀裂が生じることがあります。
2.ねじの回転速度
通常、100~300回転/分です。低い回転速度は、せん断力が低い、材料の粘度が高い、または劣化しやすい状況に適しています。これにより、エクストラーダ内の材料の滞留時間を短縮し、劣化のリスクを低減できます。高い回転速度は、潤滑剤を分散させたり、生産効率を向上させるために高いせん断力が必要な場合に適していますが、過剰な回転速度では、材料が過熱し、劣化し、設備の摩耗が増加する可能性があります。実際の生産では、材料の特性、配合、およびエクストラーダの性能に基づいて適切なスクリュー速度を選択し、実験を通して最適化する必要があります。
3. 逆圧
バックプレッシャーは通常0.5~3MPaの間で制御されます。適切なバックプレッシャーは、材料の密度とプラスチケーションの品質を向上させ、潤滑剤などの添加剤をキャリア樹脂により良く分散させることができます。しかし、過剰なバックプレッシャーは、エクストラーダの負荷を増加させ、生産効率を低下させ、また材料の過熱や劣化を引き起こす可能性があります。バックプレッシャーがあまりにも低い場合、良好なプラスチケーションと混合効果を実現することはできません。実際の生産では、エクストラーダのスロットバルブを調整するか、可変周波数モーターを使用することでバックプレッシャーを制御できます。
4. 供給速度
供給速度は、ねじの回転速度とエクストラーダの生産能力に合わせる必要があります。一般的に、供給速度は、材料がエクストラーダに均一かつ継続的に入るようにする必要があり、材料の破損や不十分な供給を防ぐ必要があります。通常、供給速度は、エクストラーダの仕様や生産要件に基づいて、5~20キログラム/時間の範囲内に設定されます。生産プロセス中、供給速度は、フィーダの速度を調整するか、自動供給システムを使用することで正確に制御できます。
上記のパラメータは大まかな範囲に過ぎず、実際の生産では、特定の原材料配合、設備モデル、および製品品質要件に応じて柔軟に調整し最適化する必要があります。稼働を開始する前に、エクストラーダを予熱し、各セクションの温度が設定値に達し安定するまで待つ必要があります。同時に、生産プロセス中はエクストラーダの操作状態と製品品質に十分注意を払い、適切にパラメータを調整することで、安定したスムーズなマスターバッチ製品の生産を確保する必要があります。
アプリケーション
スムースマスターバッチは、プラスチック製品の表面の滑らかさを向上させ、摩擦係数を低減する機能を備えているため、複数の分野で幅広く使用されています。主な適用分野は次のとおりです。
プラスチックフィルム産業
滑らかさの向上:プラスチックフィルムの製造時に滑らかさマスターバッチを添加すると、フィルム表面の摩擦係数を大幅に低減でき、その結果、フィルムの滑らかさと開封の容易さが向上します。これは、フィルムの高速自動包装、印刷、およびその後の加工において非常に重要であり、生産効率を向上させ、フィルム間の付着や破損を減らすことができます。
非付着性の向上:滑らかなマスターバッチは、フィルムの表面に均一な潤滑膜を形成し、保管や使用中に相互付着によりフィルムが分離しにくくなるのを防ぎます。特に、食品包装や農業用フィルムなどの分野に適しており、フィルムの性能と包装効果を確保できます。
プラスチックパイプ産業
摩擦抵抗を減らす:プラスチックパイプの押出製造時に滑らかなマスターバッチを添加すると、パイプの内外面の摩擦係数が低下し、敷設工程中に引っ張りやすくなり、地面や他の物体との摩擦抵抗が減少します。これにより、施工の難しさが軽減され、パイプ表面の損傷を防ぎます。
表面品質の向上:滑らかなマスターバッチは、パイプの表面の滑らかさを向上させ、パイプ表面をより滑らかにし、表面の粗さにより生じる流体抵抗を減らし、パイプの流体輸送効率を向上させます。特に、高い表面品質が必要な給水・排水パイプ、ガス輸送パイプなどの分野に適しています。
射出成形業界
簡単な脱型: 注射成形プロセス中、滑らかなマスターバッチはプラスチック製品と金型との間の摩擦を減らし、製品を金型から取り出しやすくします。これにより、脱型時間と力が削減され、注射成形の生産効率が向上します。また、脱型が困難なことによる表面の傷、変形、その他の欠陥の発生率も低減します。
表面性能の向上:プラスチック玩具、家電製品のシェルなど、優れた表面感と外観品質を必要とする射出成形品では、滑らかなマスターバッチを使用することで、製品の表面をより滑らかにし、より繊細にすることができ、製品の質感と触感を向上させ、市場での競争力を高めることができます。
繊維産業
繊維間摩擦の低減: 合成繊維の生産において、滑らかなマスターバッチを添加することで、繊維間の摩擦係数を低減し、加工中の絡みや毛玉などの現象を防ぎ、繊維の紡績性と加工性能を向上させることができます。
繊維の質感の向上:滑らかなマスターバッチで処理された繊維は、表面が滑らかで、生地や不織布などの繊維製品に柔らかく滑らかな質感をもたらし、製品の快適性と性能を向上させます。




