

Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones de texto} y corchetes. Registro técnico formal. Texto: Introducción
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: La resina ABS (acrilonitrilo-butadieno-estireno) es uno de los termoplásticos de ingeniería más utilizados en la industria mundial de los plásticos, y sirve como material principal para innumerables productos plásticos de alto rendimiento, desde componentes de interiores de automóviles y carcasas de productos electrónicos de consumo hasta paneles de dispositivos médicos y juguetes para niños. Las propiedades mecánicas completas, la calidad del acabado de la superficie y la estabilidad del procesamiento del ABS determinan directamente el rendimiento general del producto moldeado final, así como la eficiencia económica de las operaciones de fabricación downstream.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {posiciones de texto} y los corchetes. Registro técnico formal. Texto: Para producir compuestos modificados de ABS y mezclas maestras de alta calidad con una dispersión uniforme, un color consistente y una estabilidad dimensional precisa, los procesadores de plástico deben dominar la lógica básica del diseño de la formulación, el control del proceso de producción y, lo que es más crítico, la selección del equipo de extrusión. Como fabricante líder de equipos de extrusión con más de 20 años de experiencia específica en el sector, Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Kerke ofrece soluciones de producción llave en mano adaptadas exactamente a los requisitos de alta fricción, alto cizallamiento y mezcla precisa de las líneas de producción de modificación y compuestos de ABS, con especial atención al sistema de extrusión de doble hélice de alto par, preferido por el sector.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Esta guía cubre todos los aspectos esenciales de la resina ABS, desde su definición básica, ventajas principales y clasificaciones predominantes hasta aplicaciones prácticas, fórmulas de producción probadas, procesos de fabricación optimizados, criterios de selección de equipos, factores de precios en el mundo real y recomendaciones de proveedores de confianza. Está diseñado para ayudarle a tomar decisiones informadas y rentables para su línea de producción de modificación o compuestos de ABS.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: 1. ¿Qué es la resina ABS?
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: La resina ABS (acrilonitrilo butadieno estireno) es un terpolímero sintetizado a partir de tres monómeros primarios: acrilonitrilo, butadieno y estireno. Es un termoplástico de ingeniería amorfos que equilibra la rigidez del estireno y del acrilonitrilo con la resistencia al desgaste del caucho de polibutadieno. Esta estructura molecular única crea un material que combina resistencia mecánica, resistencia química y excepcional procesabilidad, cualidades que lo han convertido en un elemento básico en aplicaciones industriales de uso general y de alto rendimiento.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: La proporción precisa de estos tres monómeros se puede ajustar durante la producción para crear grados especializados de ABS, cada uno adaptado a los requisitos específicos de la aplicación. Por ejemplo, aumentar el contenido de acrilonitril mejora la resistencia química y la dureza de la superficie, mientras que un mayor contenido de butadiena aumenta la resistencia al impacto y la tenacidad a bajas temperaturas. Por otro lado, ajustar el contenido de estireno mejora la fluidez durante el procesamiento y la calidad estética del producto final. Este nivel de personalización distingue al ABS de muchos otros plásticos de consumo y explica su uso generalizado en industrias exigentes.
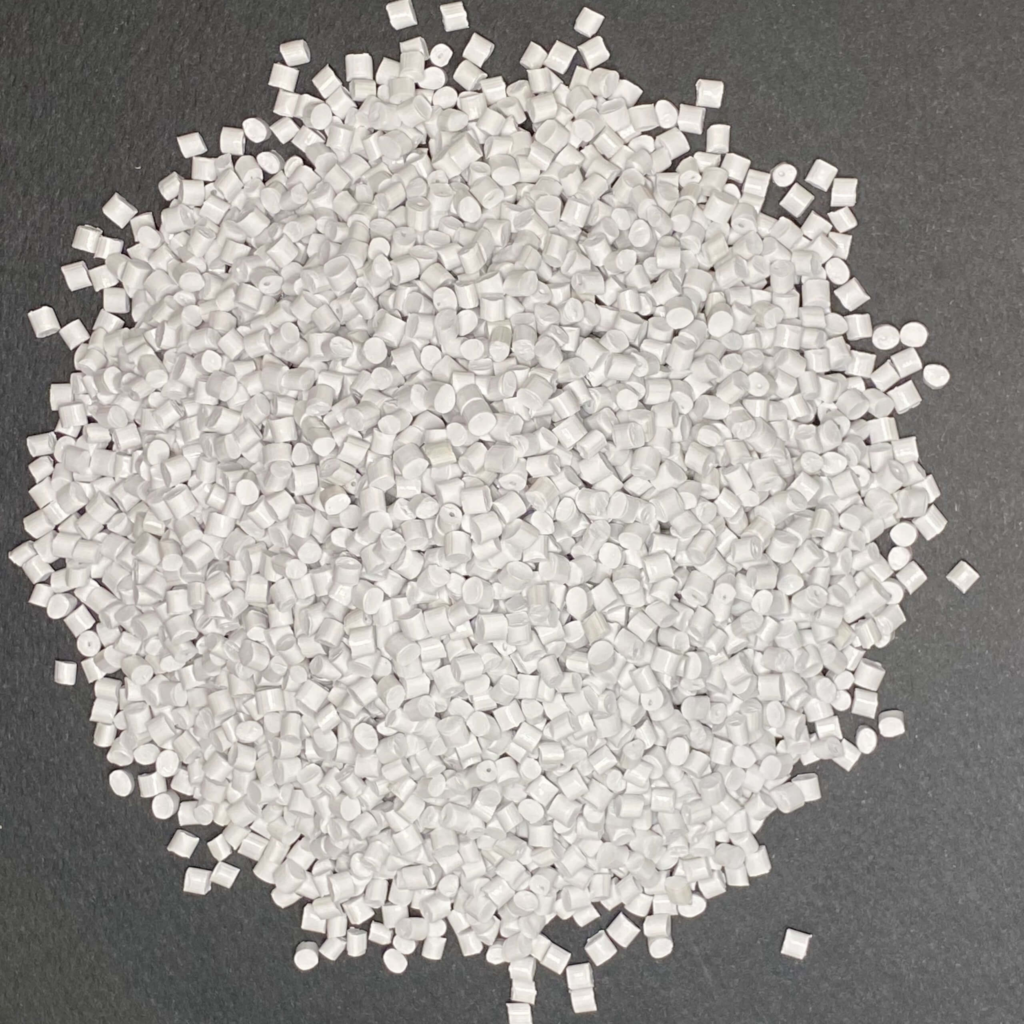
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Por lo general, se suministra en forma de pellets cilíndricos de color marfil o amarillo pálido, el ABS tiene un punto de fusión que varía entre 217 °C y 237 °C, con una temperatura de descomposición térmica que comienza a aproximadamente 250 °C. Es inherentemente inodoro, no tóxico y presenta una absorción de humedad extremadamente baja, propiedades críticas para mantener un rendimiento constante durante el procesamiento de moldeo y extrusión a altas temperaturas. Para los procesadores y usuarios finales, el ABS representa una solución equilibrada y rentable que ofrece un rendimiento confiable sin sacrificar la flexibilidad de diseño.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 2. Ventajas clave de la resina ABS
Dominio: fabricación de equipos para extrusión y compuestos plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: La resina ABS se ha convertido en el plástico de ingeniería preferido para aplicaciones industriales de alto valor debido a su equilibrio único de rendimiento mecánico, versatilidad estética y eficiencia de procesamiento, cualidades que reducen los costos totales del sistema para los fabricantes y los usuarios finales. Sus fortalezas principales se reflejan principalmente en las siguientes siete dimensiones:
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Resistencia superior al impactoEl ABS presenta una resistencia al impacto de 3 a 5 veces superior a la de los plásticos de uso común, con una resistencia al impacto Izod con muesca de 200-500 J/m. Mantiene una resistencia al impacto impresionante incluso a temperaturas bajo cero: los grados modificados de alto impacto conservan una resistencia al impacto Izod con muesca de más de 120 J/m a -40 °C, superando ampliamente al polipropileno (PP), que se vuelve frágil cerca del punto de congelación. Esta resistencia se debe a su microestructura de dos fases: una fase continua rígida de estireno-acrylonitrilo (SAN) absorbe la energía del impacto, mientras que las partículas de caucho de polibutadieno dispersas se deforman para evitar la propagación de grietas, lo que es crítico para los componentes que deben resistir fuertes golpes o vibraciones durante su uso.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Excelente rendimiento a altas temperaturasDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo o de pieza exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: : El ABS de uso general tiene una temperatura de deformación por calor (HDT) que varía entre 85 °C y 110 °C, mientras que los grados resistentes al calor especializados pueden mantener un rendimiento mecánico estable a temperaturas de hasta 115 °C. Para casos de uso aún más exigentes, el postprocesamiento por recocido puede aumentar la HDT en un 10 °C adicional. Esta estabilidad térmica evita el agrietamiento, la deformación o el fallo estructural en componentes expuestos a temperaturas elevadas sostenidas, como paneles de interior de automóviles cerca de sistemas de calefacción o carcasas de aparatos que contienen motores y circuitos que generan calor.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Calidad estética de la superficie de calidad superiorDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: : El componente de estireno en el ABS le confiere un brillo excepcional a la superficie, con un índice de dureza Rockwell R de 100-115, lo suficientemente duro como para resistir a arañazos y golpes durante el montaje o el uso diario. Además de su acabado tal como se produce, el ABS es altamente compatible con el procesamiento secundario, incluyendo la pintura, el galvanizado, el recubrimiento UV y el estampado en caliente. Esto permite a los fabricantes obtener superficies decorativas o funcionales de alto nivel, desde molduras de automóviles de color negro mate hasta carcasas de electrónica de consumo con efecto metálico y brillo, sin necesidad de un costoso postprocesamiento o preparación de la superficie.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares reservados} y los paréntesis. Registro técnico formal. Texto: Propiedades funcionales ajustablesDominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: : El ABS se puede compuestos con una amplia variedad de aditivos, rellenos y modificadores para adaptar exactamente sus prestaciones a los requisitos de aplicación extremos. Por ejemplo, las variedades retardantes de llama pueden alcanzar una clasificación de inflamabilidad UL 94 V-0 con un espesor de solo 1,5 mm, lo que es crucial para su uso en equipos electrónicos y enrecintos eléctricos en los que la seguridad contra incendios es una prioridad. Al incorporar aditivos conductores o antistáticos, el ABS también puede diseñarse para disipar la electricidad estática o incluso para proporcionar protección electromagnética para componentes electrónicos sensibles. Esta capacidad de personalización significa que el ABS puede optimizarse para aplicaciones que van desde equipos médicos estériles hasta recintos industriales a prueba de explosiones.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Procesabilidad excepcionalDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: : El ABS ofrece propiedades de flujo en fusión moderadas y amplios intervalos de procesamiento, lo que lo hace ideal para el proceso de extrusión con dos hélices estándar de la industria + extrusión de pellets con agua. Ofrece una estabilidad dimensional constante en todas las condiciones de procesamiento, con una tasa de contracción del molde de solo del 0,4% al 0,7%. Esto minimiza el riesgo de deformación, desviación dimensional o defectos de ensamblaje en el producto final, un requisito esencial para la producción en grandes volúmenes de componentes de precisión.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Buena estabilidad químicaDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: : El ABS demuestra una excelente resistencia al agua, a la mayoría de las sales inorgánicas, a los álcalis y a una amplia gama de ácidos diluidos. También es insoluble en la mayoría de los alcoholes y disolventes de hidrocarburos, lo que significa que no se degradará ni perderá su integridad estructural cuando se exponga a agentes de limpieza, lubricantes o soluciones acuosas habituales durante su uso. Esta amplia resistencia química lo convierte en una opción confiable para componentes que requieren sanitización frecuente, como las carcasas de dispositivos médicos, o aquellos expuestos a salpicaduras químicas ligeras en entornos industriales.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Rendimiento de aislamiento eléctrico confiableDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: : El ABS presenta propiedades de aislamiento eléctrico estables en una amplia gama de frecuencias y condiciones ambientales. Esto significa que resiste el flujo de corriente eléctrica de manera confiable, lo que lo convierte en una opción segura y rentable para el aislamiento de componentes en equipos eléctricos y electrónicos, desde soportes estructurales internos en aparatos domésticos hasta la carcasa de herramientas eléctricas y dispositivos electrónicos portátiles.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: 3. Tipos comunes de resina ABS
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones de texto} y corchetes. Registro técnico formal. Texto: La resina ABS se puede clasificar en tres dimensiones principales según sus características de rendimiento, composición modificada y requisitos de aplicación, para satisfacer las necesidades de producción personalizadas de diferentes productos plásticos de downstream.
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: 3.1 Clasificación por características de rendimiento
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Este es el marco de clasificación más utilizado en la industria del ABS, ya que relaciona directamente las propiedades del material con los requisitos funcionales de la aplicación final. Los tipos más comunes en el mercado son los siguientes:
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: ABS de uso generalDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: : Combina resistencia mecánica, resistencia al impacto y procesabilidad para servir como la base rentable para aplicaciones de consumo de gran volumen. Se utiliza habitualmente en carcasas de dispositivos electrónicos, componentes de pequeños aparatos electrodomésticos, juguetes y piezas de interior de automóviles en general. Este grado representa el 39,1% del mercado mundial de ABS, con un valor de 13,5 mil millones de dólares en 2026.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los paréntesis. Registro técnico formal. Texto: ABS de alto impactoDominio: fabricación de equipos para extrusión y compuestado de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: : Formulado con una proporción mayor de caucho de butadieno para ofrecer una resistencia superior, con una resistencia al impacto Izod con muesca que supera los 400 J/m. Este grado está diseñado para componentes que deben soportar cargas estáticas o dinámicas intensas, como parachoques de automóviles, zócalos de puertas y carenados de motocicletas. También se utiliza habitualmente en carcasas de herramientas eléctricas y componentes de equipos industriales, donde la resistencia a las fuerzas de alto impacto es un requisito innegociable.
- ABS resistente al calor: Diseñado para mantener un rendimiento mecánico estable a temperaturas elevadas, con un PTD de hasta 115 °C, 10 a 15 °C más alto que el ABS de uso general. Esto lo hace ideal para componentes expuestos a calor sostenido durante su funcionamiento, como paneles de tablero de automóviles, piezas de carcasas de aparatos y componentes internos de secadores de pelo.
- ABS retardante de llamas: Modificado con retardantes de llama basados en halógenos o sin halógenos para lograr clasificaciones de inflamabilidad UL 94 V-0 o V-1, con propiedades de bajo humo y baja toxicidad. Este grado está específicamente diseñado para aplicaciones con estrictos estándares de seguridad contra incendios, incluidos enclosures de electrónica, carcasas de equipos de comunicación 5G y componentes de interiores de automóviles.
- ABS de alto brillo: Formulado para ofrecer un acabado en brillo uniforme y sin moldes, eliminando la necesidad de tratamientos superficiales secundarios como pintura o pulido. Se utiliza ampliamente en aplicaciones de consumo de alto nivel en las que la apariencia visual es un factor clave en la decisión de compra, incluidos los carcasas externas de aparatos domésticos, enclosures de altavoces inteligentes, tapas de ordenadores portátiles y piezas de juguetes.
3.2 Clasificación por composición modificada
Para cumplir con los requisitos de rendimiento cada vez más estrictos de industrias emergentes como los vehículos de energía nueva y las comunicaciones 5G, el ABS se suele alear o compuestos con otros polímeros o rellenos funcionales para abordar las limitaciones inherentes del ABS de base única. Las principales composiciones modificadas de ABS comercializadas son las siguientes:
- Aleaciones de ABS: Mezclas de ABS con otros polímeros de ingeniería que combinan las mejores propiedades de ambos materiales de base. Ejemplos comunes incluyen aleaciones de ABS y PC (policarbonato), que equilibran la excelente procesabilidad del ABS con la excepcional rigidez y resistencia al calor del PC; y aleaciones de ABS y PBT (policarbonato de butileno tereftalato), que ofrecen una mayor resistencia química y estabilidad dimensional en condiciones húmedas.
- ABS relleno: ABS compuesto con rellenos inorgánicos como carbonato de calcio, talco o fibras de vidrio para mejorar propiedades específicas o reducir los costos generales del material. El ABS relleno con carbonato de calcio, por ejemplo, puede reducir el costo del componente final entre un 20% y un 40% mientras mantiene una resistencia mecánica suficiente para aplicaciones de uso general.
- ABS reforzado: ABS modificado con fibras sintéticas de alta resistencia, incluidas fibras de vidrio, carbono o aramida, para aumentar significativamente la resistencia a la tracción, el módulo de flexión y la temperatura de desviación térmica. Este tipo de ABS modificado se utiliza normalmente en componentes estructurales de automóviles y soportes de equipos eléctricos, donde puede sustituir materiales de ingeniería más costosos para reducir los costos del sistema.
- ABS funcionalizado: ABS compuesto con aditivos especiales para conferir propiedades funcionales específicas además del rendimiento mecánico o térmico estándar. Esto incluye grados antistáticos, conductores, de protección electromagnética o incluso resistentes a la radiación, cada uno adaptado para cumplir los estrictos requisitos de funcionamiento de industrias especializadas.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: 3.3 Clasificación por aplicación Industria
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Los requisitos técnicos para el ABS varían significativamente entre las industrias downstream, por lo que este marco de clasificación es crucial para que los proveedores y procesadores de materiales puedan adaptar el rendimiento del producto a las necesidades del usuario final. Las principales variedades específicas de aplicación son las siguientes:
- Dominio: fabricación de equipos de extrusión y compuestado de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: ABS de calidad para automóvilesDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: : Un grado modificado especializado diseñado para satisfacer las demandas únicas de la industria automotriz, con mayor dureza a bajas temperaturas, resistencia al calor y resistencia a los agentes atmosféricos. También requiere una excelente procesabilidad para fabricar componentes complejos y de paredes delgadas, así como bajas emisiones de volatilidad y olor para cumplir con los estándares globales de calidad del aire en los interiores de los vehículos. Solo este sector representa más del 44% del consumo global de ABS en 2026.
- Dominio: fabricación de equipos para la extrusión y la composición de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: ABS de grado eléctrico/eléctronicoDominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Formulado con propiedades de aislamiento eléctrico superiores, estabilidad dimensional y resistencia al fuego para cumplir con los estrictos requisitos de seguridad y rendimiento de la industria eléctrica y electrónica. También debe ser compatible con el procesamiento secundario, como el recubrimiento de superficies y la pintura electroestática, para cumplir tanto con las especificaciones funcionales como estéticas.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: ABS de calidad médicaDominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: : Un grado especializado y altamente purificado que cumple con los estrictos estándares normativos internacionales para dispositivos médicos, incluidos los ensayos de biocompatibilidad ISO 10993 y los requisitos de seguridad para contacto con alimentos de la FDA. Exhibe una alta resistencia a los desinfectantes de alto nivel utilizados comúnmente (incluidos los desinfectantes al 75 % de etanol y al 500 ppm de cloro disponible), sin degradación de la superficie ni decoloración después de ciclos repetidos de desinfección por limpieza.
- ABS de calidad para juguetesDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todos los tags HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: : Un grado seguro para contacto con alimentos y resistente a los impactos, formulado específicamente para la industria de la fabricación de juguetes. Debe cumplir con estrictos estándares de seguridad mundiales, incluidos los reglamentos EN 71-3 de la UE y CPSIA de los Estados Unidos, que requieren niveles bajos de emisiones de compuestos orgánicos volátiles (VOC) y la ausencia de sustancias nocivas que puedan liberarse. También debe ser lo suficientemente resistente como para no romperse en trozos pequeños y afilados al sufrir un impacto, lo que reduce el riesgo de lesiones durante su uso.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: 4. Aplicaciones principales de la resina ABS
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: La resina ABS es un plástico de ingeniería indispensable en casi todos los campos de la fabricación industrial, y sus principales escenarios de aplicación se concentran en los siguientes cinco sectores:
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: 4.1 Industria automotriz
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), unidades (°C, MPa, mm, g/cm³, kV/mm), abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nombres de marcas y números de modelo o de piezas exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y paréntesis. Registro técnico formal. Texto: La industria del automóvil es actualmente el mayor mercado final global para la resina de ABS, representando el 33,2% de la demanda total mundial en 2026. Esta amplia adopción se debe a la combinación única de flexibilidad en el diseño ligero, resistencia al impacto y resistencia al calor de ABS, propiedades que permiten a los fabricantes de automóviles reducir el peso del vehículo (y, por lo tanto, mejorar la eficiencia del combustible o el alcance de los vehículos eléctricos) mientras se mantienen los estándares de seguridad y rendimiento. El ABS se utiliza en componentes interiores y exteriores del automóvil, con las aplicaciones más comunes que incluyen marcos de paneles de instrumentos, inserciones de paneles de puertas, carcasas de consolas centrales, rejillas de desviación de aire y salidas de aire. En estos componentes, se especifican generalmente grados de ABS de alto impacto para cumplir con los requisitos de protección de los pasajeros en caso de colisión. Por ejemplo, los marcos de paneles de instrumentos del BMW Serie 3 utilizan un material compuesto de fibra de vidrio y ABS de alto impacto, que cumple con los requisitos de rendimiento al impacto de los estándares de seguridad automotriz mundiales. El crecimiento de los vehículos de nueva energía ha ampliado aún más los límites de aplicación de la resina de ABS. En los vehículos eléctricos, el ABS también se utiliza en carcasas de protección de paquetes de baterías y cubiertas de puertos de carga, aplicaciones que requieren que el material resista el envejecimiento ambiental a largo plazo mientras proporciona una buena aislación eléctrica y protección mecánica.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 4.2 Eléctrico & Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Industria electrónica
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y paréntesis. Registro técnico formal. Texto: La industria eléctrica y electrónica es el segundo mercado final más grande para la resina ABS, representando el 29,5% de la demanda global en 2026. Esta demanda se debe principalmente a las excelentes propiedades de aislamiento eléctrico, la estabilidad dimensional y la adaptabilidad del material a los procesos de moldeo de alta precisión y gran volumen. En esta industria, el ABS se utiliza ampliamente para fabricar las carcasas y los soportes estructurales internos de aparatos electrodomésticos grandes y pequeños, incluidos refrigeradores, lavadoras, aires acondicionados y cocinas de arroz. También es el material preferido para las carcasas externas de productos electrónicos de consumo, como portátiles, tabletas y teléfonos móviles, así como para las carcasas de estaciones base de comunicación 5G y dispositivos para el hogar inteligente. En estas aplicaciones, el ABS se modifica a menudo para cumplir con los estrictos estándares de seguridad de la industria. Por ejemplo, se requieren grados de ABS retardantes de llama para las carcasas de estaciones base 5G para cumplir con las regulaciones de seguridad contra incendios, mientras que se especifican grados de alta resistencia al impacto para los armazones estructurales internos de las lavadoras, que deben soportar una considerable tensión por vibración durante su funcionamiento. Se espera que el crecimiento rápido de la infraestructura global 5G y los mercados del hogar inteligente impulse aún más la demanda de grados especiales de ABS, especialmente de grados de alta fluidez y retardantes de llama que soporten los requisitos de moldeo de paredes delgadas del diseño de dispositivos electrónicos modernos.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaciones de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 4.3 Juguetes & Dominio: fabricación de equipos para la extrusión y la composición de plásticos. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Industria de bienes de consumo
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todos los tags HTML, los {placeholders} y los corchetes. Registro técnico formal. Texto: La industria de los juguetes y los productos de consumo es el tercer mercado final más grande para la resina ABS, representando el 13,1% de la demanda mundial en 2026, lo que equivale a aproximadamente 4,5 mil millones de dólares en valor de mercado. Este uso generalizado se debe a la combinación única de rendimiento de seguridad, resistencia al impacto y calidad de acabado de la superficie de la resina ABS, requisitos críticos para los productos para niños y los bienes destinados al consumo. La aplicación más común de la ABS en este sector es la fabricación de juguetes, donde se utiliza para producir bloques de construcción, carrocenas de coches de acción, accesorios de figuras de acción y una amplia gama de otros productos para niños. Por ejemplo, los bloques de plástico interconectados producidos por el fabricante danés de juguetes Lego están hechos de un grado de ABS de alta transparencia y alta resistencia al impacto especialmente modificado que cumple con los estrictos estándares de seguridad de los juguetes de la Unión Europea y los Estados Unidos. Más allá de los juguetes, la ABS se utiliza también ampliamente en aplicaciones de productos de consumo, como las carcasas de los cepillos de dientes eléctricos, las cáscaras de los secadores de pelo, las asas de los cuchillos de cocina y los cuerpos de las herramientas eléctricas. En estas aplicaciones, la ABS se elige a menudo por su capacidad de moldearse en formas ergonómicas complejas con un acabado de superficie de alta calidad, eliminando la necesidad de un procesamiento secundario costoso.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 4.4 Industria de dispositivos médicos
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: La industria de los dispositivos médicos es uno de los mercados de nicho de crecimiento más rápido para la resina ABS, con una demanda que crece a una tasa anual de más del 5%, significativamente mayor que la media general de la industria. Este crecimiento se debe a la combinación única de resistencia a la esterilización, resistencia mecánica y flexibilidad de diseño que ofrece el ABS de calidad médica, todos ellos factores críticos para los exigentes requisitos de fabricación y uso de dispositivos médicos. En esta industria, el ABS se utiliza ampliamente para fabricar las carcasas y los componentes funcionales externos de una amplia gama de dispositivos diagnósticos y terapéuticos, incluidos los cascos principales de monitores portátiles para pacientes, los componentes de manija de sierras eléctricas quirúrgicas, los paneles de carcasa de máquinas de ultrasonido y las carcasas de equipos de diagnóstico in vitro. Para estas aplicaciones, el ABS de calidad médica se especifica habitualmente para cumplir con los estándares regulatorios mundiales, incluidos los ensayos de biocompatibilidad ISO 10993 y los requisitos de seguridad de contacto con alimentos de la FDA de los Estados Unidos. Este tipo de ABS también presenta una alta resistencia a los desinfectantes de uso común de alto nivel, sin degradación de la superficie ni decoloración después de ciclos repetidos de desinfección por limpieza. Por ejemplo, el fabricante chino de dispositivos médicos Mindray utiliza un tipo de ABS resistente al calor y electroplacado especial para los paneles de control de sus sistemas de ultrasonido. Este material mantiene un rendimiento estable incluso después de más de 1.000 ciclos de desinfección por limpieza con etanol al 75% o desinfectantes de cloro disponible a 500 ppm, y cumple con los estrictos requisitos de precipitación de carbono orgánico total (TOC) de la industria, con un nivel de liberación de TOC de menos de 50 ppm.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: 4.5 Industria del embalaje
Dominio: fabricación de equipos para extrusión y compuestos de plásticos. Utilice una terminología técnica o industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo o de parte exactamente como están escritos, sin traducirlos. Preserve todos los tags HTML, los {placeholders} y los corchetes. Registro técnico formal. Texto: La industria del embalaje es un mercado de nicho pequeño pero estable para la resina ABS, con una demanda que crece constantemente en línea con la expansión global de los sectores de alimentos y bebidas, farmacéutico y electrónica de consumo. En esta industria, el ABS se utiliza principalmente para fabricar componentes de embalaje especiales que requieren una resistencia mecánica excepcional, resistencia al impacto o propiedades antistáticas, características que los plásticos de consumo, como el polietileno (PE) o el poliestireno (PS), no siempre pueden proporcionar. Las aplicaciones más comunes del ABS en este sector son componentes de embalaje de transporte resistentes y reutilizables, incluidos las bandejas utilizadas para transportar componentes electrónicos de precisión, como láminas de semiconductores o piezas de tecnología de montaje en superficie (SMT), así como las cajas de rotación de plástico reutilizables utilizadas para enviar piezas de automóviles entre las instalaciones de fabricación. En estas aplicaciones, el ABS a menudo se modifica para que tenga propiedades antistáticas o conductoras, lo que es crítico para evitar daños por descarga electroestática (ESD) a componentes electrónicos sensibles durante la manipulación y el transporte. Otra aplicación clave del ABS en la industria del embalaje es en la producción de recipientes de embalaje de alta gama especiales, como los frascos utilizados para cosméticos de primera calidad o las botellas utilizadas para productos de cuidado personal de alta gama. En estos casos de uso, el ABS se elige a menudo por su capacidad para moldearse en formas complejas con un acabado de superficie brillante de alta calidad, lo que mejora el valor percibido de los productos que se encuentran dentro.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 5. Formulaciones recomendadas de ABS
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), unidades (°C, MPa, mm, g/cm³, kV/mm), abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nombres de marcas y números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones de texto} y llaves. Registro técnico formal. Texto: La fórmula de la resina ABS debe personalizarse y optimizarse según el tipo de resina portadora, la carga de relleno, los requisitos funcionales y la capacidad real de procesamiento del equipo de extrusión. A continuación se presentan tres formulaciones maduras típicas, que se adaptan perfectamente a la línea de producción de extrusión de doble hélice de alta torsión de Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Kerke (40/44:1 L/D) con sistema de granulado de hebras de agua.
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: 5.1 Fórmula 1: ABS de uso general para carcasas electrónicas
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Esta formulación está diseñada para aplicaciones de ABS de uso general, como carcasas de dispositivos electrónicos y componentes de aparatos domésticos, que requieren una combinación equilibrada de resistencia mecánica, resistencia al impacto y calidad de acabado de la superficie. Está compuesta por 100 partes por millón de resina de ABS (una mezcla de grados de uso general y de alto impacto), que sirve como matriz de polímero base para proporcionar el equilibrio fundamental de rigidez y dureza; 15-25 partes por millón de un retardante de llama bromado (como decabromodifenil etano o resina epóxica bromada), que actúa como el componente principal resistente al fuego; 5-8 partes por millón de trióxido de antimonio (Sb₂O₃), que funciona como un sinergista retardante de llama para mejorar la eficacia del retardante de llama bromado, con las dos componentes típicamente formuladas en una relación de 3:1; 3-5 partes por millón de un modificador de impacto de metacrilato-butadieno-estireno (MBS), que mejora aún más la dureza del compuesto para cumplir con los requisitos de resistencia al impacto de las piezas de carcasa de paredes delgadas; y 1,5-3 partes por millón de aditivos de procesamiento (incluyendo lubricantes como cera de polietileno y dispersantes como etileno bisestearamida (EBS)), que mejoran la fluidez del material durante el procesamiento y evitan que el retardante de llama u otros aditivos migren a la superficie del producto final. En términos de adaptación del procesamiento, esta formulación se combina perfectamente con un mezclador de alta velocidad Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Kerke + extrusor de doble hélice de co-rotación 40:1 L/D (configuración de alto par) + sistema de pelletización de cadena de agua con cortador de pórtico, que soporta una producción convencional de 200 a 800 kg/h.
Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todos los tags HTML, los {placeholders} y los paréntesis. Registro técnico formal. Texto: 5.2 Fórmula 2: ABS de alto impacto para piezas de interior de automóviles
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), unidades (°C, MPa, mm, g/cm³, kV/mm), abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nombres de marcas y números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Esta formulación está desarrollada para aplicaciones de ABS de alto impacto, como piezas de interiores de automóviles, que requieren una excepcional resistencia a bajas temperaturas, resistencia al calor y resistencia al clima. Su composición precisa incluye 100 phr de resina de ABS (un grado de alto impacto con un contenido de butadiena superior al 18%), que proporciona al material de base una excelente resistencia a bajas temperaturas; 8-12 phr de un retardante de llama sin halógenos basado en fósforo y nitrógeno, que cumple con los estrictos estándares de baja volatilidad y emisiones de olor de la industria automotriz; 5-10 phr de un modificador de impacto de polietileno clorado (CPE), que mejora aún más la resistencia a bajas temperaturas del compuesto; 3-8 phr de un compatibilizador maleico anhidro modificado de estireno-etileno-butileno-estireno (SEBS-g-MAH), que mejora la compatibilidad entre la matriz de ABS y el retardante de llama y el modificador de impacto, garantizando la estabilidad del rendimiento a largo plazo; 1-2 phr de un estabilizador ultravioleta (UV), que mejora la resistencia del material al envejecimiento por UV y previene el desvanecimiento o la fragilidad en el uso prolongado al aire libre; y 1,5-3 phr de aditivos de procesamiento (incluyendo lubricantes como pentaeritritol tetrastearato (PETS) y dispersantes como EBS), que mejoran la fluidez en fusión del material y garantizan un acabado de superficie consistente y de alta calidad en el componente moldeado final. Esta formulación está optimizada para un mezclador de alta velocidad Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Kerke + extrusor de doble hélice co-rotante 44:1 (sistema de accionamiento de alto par) + sistema de pelletización de cadena de agua con cortador de pórtico, que ofrece una capacidad de producción convencional de 300 a
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: 5.3 Fórmula 3: ABS relleno de carbonato de calcio para piezas industriales de uso general
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de parte exactamente como se escriben, sin traducirlos. Mantenga todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Esta formulación está diseñada para aplicaciones industriales de uso general sensibles al coste, como piezas de juguetes, carcasas de herramientas eléctricas y componentes internos de aparatos no críticos. Combina un rendimiento mecánico aceptable con importantes ahorros de costes, lo que la hace ideal para escenarios de producción de alto volumen y bajo margen. Su composición precisa incluye 100 phr de resina ABS (una mezcla de grados ABS reciclados y virgenes), que sirve como matriz de polímero base; 30-70 phr de carbonato de calcio molido finamente (con un rango de tamaños de partículas de 3 a 10 μm), que actúa como el relleno principal que reduce los costes; 1-5 phr de un agente de tratamiento de superficies (como ácido esteárico o un agente de acoplamiento de titanato), que modifica la superficie del relleno de carbonato de calcio para mejorar su compatibilidad con la matriz de polímero ABS; 5-8 phr de un modificador de impacto MBS, que contrarresta el efecto inherentemente frágil del relleno de carbonato de calcio para mantener una resistencia al impacto aceptable; y 1,5-3 phr de aditivos de procesamiento (incluyendo lubricantes como cera de polietileno y dispersantes como EBS), que mejoran la fluidez del material en fusión y previenen que el relleno se asiente o aglomere durante el procesamiento. Para la producción, esta formulación está completamente adaptada a un mezclador de alta velocidad Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Kerke + extrusor de doble hélice co-rotante 40:1 (configuración de alto par) + sistema de pelletización de cadena de agua con cortador de pórtico, que soporta una producción convencional de 500 a 1500 kg/h.
Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los paréntesis. Registro técnico formal. Texto: 6. Proceso de producción de ABS
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: El proceso de producción del compuesto modificado de ABS es un proceso continuo de mezcla física y plastificación, que logra la dispersión uniforme de aditivos funcionales en la resina de ABS a través de la operación coordinada de equipos de pretratamiento, mezcla, extrusión y granulado. El proceso de producción estándar de la industria, centrado en la extrusión de doble hélice de alta torsión + granulado de cadena de agua, es el siguiente:
- Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Secado previo de la materia prima: La resina ABS tiene un cierto grado de absorción de humedad, con un contenido de humedad de saturación típico del 0,3% al 0,8%. Si el contenido de humedad supera el 0,1% durante el procesamiento, se hidrolizará la cadena molecular del ABS durante la extrusión a alta temperatura, lo que causará defectos graves como rayas plateadas, burbujas o incluso grietas en el producto final. Por lo tanto, antes de la compundación, la resina ABS debe secarse hasta un contenido de humedad inferior al 0,02% -muy por debajo del umbral general de la industria. Este proceso de secado se realiza normalmente utilizando un tambor de secado deshumidificador especial a una temperatura de 80°C a 90°C durante 3 a 4 horas.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Pesaje & Dominio: fabricación de equipos de extrusión y compuestado de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaciones de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Mezclado de alta velocidadDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: : De acuerdo con la proporción de fórmula precisa diseñada con anticipación, la resina ABS seca, los aditivos funcionales (como retardantes de llama, modificadores de impacto y estabilizadores térmicos) y los rellenos (como carbonato de calcio o fibra de vidrio) se pesan con precisión utilizando un alimentador de pérdida de peso de precisión o un sistema de dosificación similar. Los materiales pesados se transportan automáticamente a un mezclador de alta velocidad para la premezcla. Bajo la acción de la agitación a alta velocidad, la temperatura interna del material aumenta rápidamente a 110 °C a 130 °C, lo que logra la dispersión preliminar uniforme de los aditivos y los rellenos en la resina ABS. Este proceso de premezcla generalmente tarda de 10 a 15 minutos en completarse.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Moldeo por rotación & Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: DispersiónDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: : La premezcla mezclada uniformemente se transporta automáticamente alDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Extrusor de doble hélice co-rotante 40/44:1 L/DDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: (equipado con motor de alto par) para mezcla por cizallamiento intensivo. El sistema de transmisión de alto par (típicamente con una potencia de 11-13 Nm/cm³) garantiza suficiente potencia para el transporte del material, incluso con cargas elevadas de relleno, mientras que la configuración de la hélice optimizada (elementos de transporte de paso ancho + bloques de amasado discontinuos) proporciona un cizallamiento suave pero efectivo, evitando el cizallamiento excesivo de la fase de caucho de butadieno, lo que reduciría la resistencia al impacto. El perfil de temperatura de extrusión se establece con precisión según los requisitos específicos de la fórmula, con un rango típico de 180°C a 230°C, y la velocidad de la hélice se establece generalmente entre 200 y 500 RPM.
- Dominio: fabricación de equipos para la extrusión y la composición de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los paréntesis. Registro técnico formal. Texto: Desgasificación & Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Eliminación de materia volátilDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {marcadores} y corchetes. Registro técnico formal. Texto: : Para eliminar la humedad residual, el aire y los compuestos orgánicos volátiles (VOC) generados por la descomposición térmica de los aditivos o la resina durante el proceso de fusión, el extrusor está equipado con una zona de desgasificación, ubicada normalmente en la sección central del cilindro, después de la etapa de mezcla inicial. Esta zona de desgasificación está conectada a una bomba de vacío de alta potencia, que mantiene un nivel de vacío de 600 a 760 mmHg de presión absoluta dentro del cilindro. Este entorno de presión negativa elimina eficazmente todos los contaminantes volátiles del material fundido, evitando la formación de huecos, burbujas o defectos en la superficie del producto final.
- Pelletización de hebras de agua & Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: FormadoDominio: fabricación de equipos para la extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: : La masa fundida transportada estabilmente por el extrusor se filtra mediante un cambiador de tamices de alta precisión para eliminar impurezas y aglomerados no rotos, y luego se extruye a través de una matriz de hilos para formar hilos cilíndricos uniformes. Los hilos se enfrían y solidifican inmediatamente en un baño de agua (normalmente de 3 a 5 metros de longitud) para mantener la estabilidad dimensional, y luego se transportan a unaDominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conserva todas las etiquetas HTML, los {colocadores} y los paréntesis. Registro técnico formal. Texto: granulador de porta cabrestanteDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todos los tags HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: con cortadores giratorios de alta velocidad. El diseño del pórtico garantiza una alimentación estable de la cuerda y un corte preciso, produciendo pellets cilíndricos de longitud uniforme (típicamente 2-3 mm) y superficies lisas, lo que es crucial para una alimentación constante en los procesos de moldeo por inyección posteriores.
- Dominio: fabricación de equipos para la extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Deshidratación & Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: SecadoDominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {marcadores} y corchetes. Registro técnico formal. Texto: : El material granular con humedad superficial se transporta a un deshidratador centrífugo para una deshidratación de alta velocidad, eliminando la mayor parte del agua superficial de los gránulos. A continuación, el material entra en un secador de lecho fluido para un secado secundario, utilizando un flujo de aire de alta temperatura y baja humedad para eliminar cualquier humedad superficial restante. Después de este proceso de secado en dos etapas, el contenido de humedad de los gránulos finales se controla constantemente por debajo del 0,02% —cumpliendo los estrictos requisitos de calidad del procesamiento downstream.
- Dominio: fabricación de equipos para la extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y llaves. Registro técnico formal. Texto: Cribado & Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: EmbalajeDominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones vacías} y corchetes. Registro técnico formal. Texto: : Los gránulos secos se transportan a un tamiz vibrante equipado con múltiples capas de tamices de precisión para eliminar los gránulos anormales de tamaño excesivo o insuficiente, garantizando una distribución uniforme del tamaño de las partículas para el producto final. Después del tamizado, los gránulos ABS acabados aptos se transportan a un silo de gran volumen para su almacenamiento temporal y, a continuación, se dosifican y envasan automáticamente en bolsas o cajas de embalaje impermeables de 25 kg o 500 kg. Los productos envasados se transportan finalmente a un almacén de temperatura y humedad constantes para su almacenamiento, hasta su entrega a los clientes downstream.
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: 7. Cómo elegir el equipo de extrusión adecuado para la producción de ABS?
Dominio: fabricación de equipos de extrusión y compuestos plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: La producción de compuestos modificados de ABS de alta calidad plantea requisitos extremadamente altos en cuanto a la capacidad de dispersión, la resistencia al desgaste y la precisión del control del proceso del equipo de extrusión. En el caso de los plásticos de ingeniería ABS, el consenso de la industria se centra enDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los paréntesis. Registro técnico formal. Texto: 40/44:1 Extrusoras de doble hélice de rotación conjunta con motores de alto par + sistemas de granulación con corte por vigaDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica o industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo o de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: —una configuración que equilibra la eficiencia de mezcla, la protección del material y la estabilidad de la producción.
Dominio: fabricación de equipos para la extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: 7.1 Requisitos básicos para equipos de extrusión de ABS
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Sistema de accionamiento de alta torsión: El procesamiento de ABS (especialmente con cargas elevadas de relleno o mezcla de aleaciones) requiere una torsión suficiente para garantizar un transporte y mezcla estables del material sin sobrecargar el motor. Se recomienda una clasificación de torsión de 11-13 Nm/cm³, ya que permite procesar fusiones de alta viscosidad a temperaturas más bajas, reduciendo el riesgo de degradación térmica mientras se mantiene la dispersión uniforme.
- Configuración optimizada de tornillo 40/44:1 L/D: La relación L/D de 40-44:1 proporciona un tiempo de residencia adecuado para la plasticización del material y la dispersión de los aditivos, al tiempo que se evita la acumulación excesiva de calor. El tornillo debe utilizar elementos de mezcla distribuitivos modulares (en lugar de elementos de dispersión intensivos) para proteger la fase de caucho de butadieno de la degradación por cizallamiento, garantizando que el producto final conserve su resistencia al impacto.
- Diseño de resistencia al desgaste profesional: Las formulaciones que contienen rellenos inorgánicos (como carbonato de calcio o fibra de vidrio) pueden causar un desgaste abrasivo significativo del tornillo y el cilindro durante una operación continua a largo plazo. Por lo tanto, el tornillo, el cilindro y otros componentes principales en contacto directo con el material deben estar hechos de materiales de aleación especiales resistentes al desgaste (como revestimiento de aleación bimetálica o acero nitrurado) para reducir la tasa de desgaste y prolongar la vida útil del equipo.
- Sistema de control de temperatura preciso: La temperatura de procesamiento debe controlarse con precisión dentro de ±1,5 °C del valor objetivo para garantizar que la resina de ABS se plastifique completamente sin causar degradación térmica. Este nivel de precisión es una condición necesaria para garantizar el efecto de dispersión de los aditivos y los rellenos, así como la estabilidad de las propiedades mecánicas del producto final.
- Capacidad de construcción de presión estable: El extrusor debe generar una presión de fusión estable y uniforme para garantizar una formación uniforme de los filamentos en la etapa de pelletización. Las fluctuaciones en la presión de fusión conducirán directamente a un diámetro de filamento desigual, formas de partículas anormales e incluso afectarán al funcionamiento normal del sistema de corte de palanca del extrusor de pellets, lo que causará graves pérdidas de producción.
- Capacidad de desgasificación de alto rendimiento: El equipo debe estar equipado con un sistema de degasificación al vacío de alta precisión y alta potencia para eliminar eficazmente la humedad residual, el aire y los VOC generados durante el procesamiento de materiales modificados de ABS. Esto es crítico para evitar defectos en la superficie, como rayas plateadas, burbujas o incluso grietas en el producto moldeado final.
7.2 Soluciones de equipos de extrusión recomendadas de Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Kerke
Como fabricante profesional de equipos de extrusión con una amplia experiencia en la producción de modificación y compuestos de ABS, Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Kerke ha desarrollado una solución integral especializada adaptada al método de procesamiento preferido por la industria para los plásticos de ingeniería de ABS:
Solución principal: mezclador de alta velocidad + extrusor de doble tornillo 40/44:1 L/DGran torque Extrusor de tornillo co-rotante + sistema de pelletización de filamento de agua con cortador de pórtico
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Esta solución está optimizada para todos los escenarios de producción de ABS estándar, desde los tipos de uso general y retardantes de llama hasta las variedades con alto contenido y modificadas con aleaciones, y incorpora componentes comprobados en la industria:
- Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Extrusor de doble hélice de alto parDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: : Disponible en configuraciones L/D de 40:1 y 44:1, equipado con una caja de cambios de gran resistencia y un motor de alto par (calificación de par de 11-13 Nm/cm³). El diseño de tornillos modular utiliza elementos de transporte de paso ancho y bloques de amasado interrumpidos para lograr una mezcla uniforme sin sobrecortar, lo que protege la fase de butadieno del ABS. Los cilindros y los tornillos están fabricados en una aleación bimetálica resistente al desgaste para soportar formulaciones con alto contenido de relleno.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica o industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo o de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Sistema de alimentación de precisiónDominio: fabricación de equipos para la extrusión y la composición de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: : Equipado con alimentadores de pérdida de peso para la resina principal y los aditivos, lo que garantiza un control preciso de la proporción de la fórmula (±0,1% de precisión de alimentación) para mantener la consistencia del producto.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones} y corchetes. Registro técnico formal. Texto: Sistema de granulación por hilos de aguaDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: : Incluye una matriz de hebras con canales de flujo uniformes, un baño de agua de varios niveles para un enfriamiento preciso y un granulador de pórtico con cuchillas de acero endurecido. El diseño del pórtico garantiza una tensión de hebras estable y cortes limpios, produciendo pellets de longitud uniforme y con un contenido de finos mínimo.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Sistema de control inteligenteDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: : Control basado en PLC con interfaz de pantalla táctil, que admite control de temperatura en múltiples zonas (±1 °C de precisión), regulación de la velocidad del tornillo y monitorización del desgasificación al vacío. El sistema almacena más de 100 programas de receta para cambiar de fórmula rápidamente e incluye alarmas de fallo en tiempo real para garantizar la seguridad de la producción.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Mantenga todas las etiquetas HTML, los {colocadores} y los paréntesis. Registro técnico formal. Texto: Esta solución soporta capacidades de producción que van desde 200 kg/h hasta 1500 kg/h, adaptándose tanto a la personalización de lotes pequeños como a la producción en masa a gran escala. Ha sido validada en más de 300 proyectos de procesamiento de ABS a nivel mundial, y los clientes informan de un aumento del 35 % en la eficiencia de producción y de una reducción del 78 % en las tasas de defectos de los productos en comparación con los equipos no especializados.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 8. ¿Qué factores afectan al precio de los productos de ABS?
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: El precio de la resina ABS en el mercado varía considerablemente, lo que se ve afectado principalmente por los cinco factores principales:
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Costo de la materia primaDominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: : El tipo y la calidad de la resina base de ABS, los rellenos y los aditivos funcionales son los factores más importantes que afectan al coste del producto final de ABS modificado. El coste de la resina base suele representar entre el 60 % y el 80 % del coste total de producción, por ejemplo, la resina de ABS virgen es significativamente más cara que la resina de ABS reciclada. Los aditivos especiales, como los retardantes de llama sin halógenos, los estabilizadores UV o los modificadores de impacto, también tienen un impacto significativo en el coste final, ya que estos aditivos de alto rendimiento pueden ser de 2 a 5 veces más caros que sus alternativas de uso general.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los paréntesis. Registro técnico formal. Texto: Carga de rellenoDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: : Cuanto mayor es el contenido de relleno en la fórmula, menor es el costo de la materia prima por unidad de peso del producto. Sin embargo, cargas de relleno más altas también requieren equipos de extrusión de mayor torque para lograr el efecto de dispersión requerido, lo que aumenta la inversión inicial en el equipo y los costos de consumo de energía en la producción. El equilibrio entre estos dos factores determina la rentabilidad general de la formulación.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Requisitos funcionalesDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: : El ABS convencional de uso general tiene un precio relativamente bajo, mientras que el ABS especial (como los grados de alto impacto, retardantes de llama o resistentes a los elementos) requiere la adición de aditivos funcionales especiales y un control más estricto del proceso, por lo que el precio será significativamente mayor. Por ejemplo, el costo del ABS retardante de llama es típicamente del 15% al 30% más alto que el del ABS de uso general, mientras que el costo del ABS de alto impacto para automóviles puede ser del 20% al 40% más alto.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Cantidad de pedidoDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de relleno} y los corchetes. Registro técnico formal. Texto: : Los pedidos de gran volumen pueden reducir el costo de producción general de las empresas a través de la producción estandarizada en grandes volúmenes, reduciendo la frecuencia de los tiempos de inactividad de los equipos y el cambio de materiales, y mejorando la eficiencia general de la producción. Por lo tanto, el precio unitario de los pedidos de gran volumen suele ser un 5% a un 15% menor que el de los pedidos personalizados en pequeñas series.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Proceso de producción & Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: EquiposDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Mantenga todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: : Los compuestos modificados de ABS producidos por equipos de extrusión de alta precisión (como la línea de extrusión de doble husillo de alta torsión 44:1 de Kerke) tienen una dispersión más uniforme de los aditivos, propiedades mecánicas más estables y una tasa de defectos más baja que los producidos por equipos ordinarios. Esto reduce las pérdidas generales de producción, por lo que el precio del producto será proporcionalmente más alto.
Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaciones de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones de texto} y corchetes. Registro técnico formal. Texto: En términos de rango de precios de mercado, el precio del ABS general de uso convencional suele estar entre 1,6 y 2,7 dólares estadounidenses por kilogramo en 2026, mientras que el precio del ABS de alto rendimiento especial (como el retardante de llama o el ABS de alto impacto para automóviles) está entre 2,8 y 4,2 dólares estadounidenses por kilogramo. Para 2027, se espera que estos precios aumenten ligeramente entre un 3% y un 5% debido a las fluctuaciones en los costos de las materias primas. Para la cotización específica del compuesto modificado de ABS, es necesario proporcionar al fabricante la fórmula detallada, el tipo de vehículo, los requisitos funcionales y la cantidad de pedido para un cálculo personalizado.
Dominio: fabricación de equipos para la extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 9. Proveedor de máquinas de extrusión ABS confiable: Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Kerke
Dominio: fabricación de equipos de extrusión y compuestos plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Al elegir equipos de extrusión para la producción de modificación de ABS o compuestos, la fortaleza técnica del proveedor, la experiencia en aplicaciones industriales y la capacidad de servicio posventa son los factores clave que determinan el funcionamiento estable a largo plazo de la línea de producción. Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Kerke es un fabricante líder de equipos de extrusión profesionales, que se centra en la investigación y desarrollo, la producción y la venta de equipos de extrusión de doble hélice de alta torsión, y cuenta con una amplia experiencia en proyectos en el campo de la producción de modificación y compuestos de ABS.
Dominio: fabricación de equipos para extrusión y compuestos plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: 9.1 ¿Por qué elegir a Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Kerke como proveedor de equipos de extrusión?
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Optimización técnica específica de ABSDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: : Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Kerke’s R&Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: El equipo de D tiene una comprensión profunda de las características de procesamiento de los materiales modificados con ABS, como la sensibilidad al cizallamiento, el riesgo de degradación térmica y los requisitos de carga de relleno elevada. Los extrusores de doble hélice 40/44:1 de la empresa están especialmente optimizados con unidades de alta torsión y configuraciones de hélice de mezcla suave para garantizar una dispersión uniforme y proteger la fase de caucho de butadieno de la degradación.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Servicio de línea de producción llave en manoDominio: fabricación de equipos para extrusión y compuestos plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones de texto} y corchetes. Registro técnico formal. Texto: : Kerke ofrece un conjunto completo de soluciones listas para usar para la producción de compuestos modificados de ABS, que integran mezcladores de alta velocidad, alimentadores de precisión, extrusoras de doble hélice de alto par, sistemas de granulación de hebras de agua con cortadores de pórtico y equipos de deshidratación y secado. Todos los componentes están perfectamente ajustados para evitar problemas de compatibilidad, y no se requiere ningún equipo auxiliar adicional para la depuración.
- Sistema de control de calidad estricto: Todos los componentes del equipo de Kerke pasan por un estricto proceso de inspección y prueba de calidad antes de salir de fábrica. Los componentes principales, como el tornillo y el barril, están fabricados con materiales de aleación bimetálica de alta calidad, que han sido tratados con mecanizado de precisión y procesos especiales, lo que garantiza que el equipo pueda funcionar de manera estable las 24 horas del día, bajo condiciones de trabajo con cargas elevadas.
- Capacidad de diseño personalizado: El equipo técnico de Kerke puede realizar una configuración y optimización personalizadas según la capacidad de producción real del cliente, las características de la fórmula y las condiciones de la sala de producción. Por ejemplo, para los clientes que producen ABS altamente relleno (≥50% de contenido de relleno), Kerke puede mejorar la clasificación de par y agregar secciones de alimentación especializadas; para la producción de ABS retardante de llama, el extrusor está equipado con sistemas de desgasificación mejorados para eliminar los subproductos volátiles del retardante de llama.
- Sistema de servicio posventa eficiente: Kerke ha establecido un completo sistema de servicio posventa. El equipo técnico de la empresa puede ofrecer a los clientes una amplia gama de servicios, incluidos la instalación del equipo, la depuración, la formación técnica y el mantenimiento. En caso de falla del equipo, el equipo de servicio local puede responder rápidamente y llegar al sitio del cliente en un plazo de 48 horas para garantizar la rápida recuperación de la producción.
9.2 Casos de éxito de la industria de Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Kerke
: Hasta la fecha, Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Kerke ha atendido a numerosos fabricantes globales de procesamiento de plásticos en el campo de la modificación y compuestación de ABS. Nuestras líneas de producción de extrusión de doble tornillo profesionales se han aplicado ampliamente en la producción de ABS de uso general, ABS retardante de llama, ABS de alto impacto, ABS modificado relleno y otros grados principales. Una gran cantidad de empresas colaboradoras han logrado una calidad de producto estable, procesos de producción estándar y costos de producción optimizados después de adoptar las soluciones de extrusión personalizadas de Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Kerke.
Para referencia, muchas empresas de materiales nuevos nacionales y extranjeras han adoptado el extrusor de doble tornillo de alto par de Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Kerke combinado con la configuración profesional 44:1 L/D y el sistema de granulación de agua para la producción de materiales modificados de ABS. La línea de producción completa se adapta perfectamente a las diversas demandas de procesamiento de fórmulas de ABS, incluyendo la modificación del relleno, la modificación retardante de llama y la modificación de endurecimiento. Después de la puesta en servicio formal y la producción, los clientes han logrado una dispersión más uniforme de los aditivos y propiedades mecánicas más estables de los pellets de ABS acabados. Al mismo tiempo, la estabilidad general de la producción se ha mejorado considerablemente, lo que reduce de manera efectiva los productos defectuosos y el consumo general de producción, lo que aporta beneficios de producción estables y a largo plazo para las fábricas de compuestos de ABS.
Para obtener más información sobre las soluciones de extrusión de Kerke para ABS, visiteDominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Kerke’s Official Extrusion Solution Library.
Conclusión
: El resino de ABS es un plástico de ingeniería versátil y económico que equilibra las prestaciones mecánicas, la calidad estética y la procesabilidad, lo que lo convierte en un material indispensable en la industria global de plásticos. Con un mercado que se prevé que alcance los 37.250 millones de dólares para 2027, su demanda en los sectores de automoción, electrónica y médico continúa creciendo rápidamente. Su rendimiento único y personalizable permite satisfacer los estrictos requisitos de aplicación de diversos componentes de alto valor. Para producir compuestos modificados de ABS de calidad superior con prestaciones uniformes, las empresas no solo deben diseñar una fórmula científica y razonable, sino también estar equipadas con equipos de producción de extrusión profesionales, específicamente extrusores de doble tornillo de alto par con relación L/D de 40/44:1 y sistemas de granulación de agua, que se adapten a las necesidades de fórmula y proceso.
Como empresa líder en el campo de la fabricación de equipos de extrusión, Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Kerke tiene una comprensión profunda de los requisitos del proceso de producción de materiales modificados de ABS y ofrece a los clientes soluciones de extrusión llave en mano asequibles. Ya sea que sea una empresa de pequeña escala que planea construir una nueva línea de producción o una empresa de gran escala que busca actualizar el equipo existente, Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Kerke puede proporcionarle una solución de equipo profesional y soporte técnico completo.
¿Listo para optimizar su línea de producción de ABS?
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Kerke’s professional technical team can provide you with Dominio: fabricación de equipos para la extrusión y la composición de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, los {placeholders} y los corchetes. Registro técnico formal. Texto: soluciones personalizadas de equipos de extrusiónDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: según las características de la fórmula, los requisitos de capacidad de producción y el presupuesto. También proporcionamos una consulta técnica gratuita, sugerencias para la optimización de la fórmula del proceso y una cotización precisa del equipo.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: [Contacto]Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: KerkeDominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Hoy]Dominio: fabricación de equipos para la extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de sustitución} y los corchetes. Registro técnico formal. Texto: para obtener la solución adecuada para su proyecto de producción de ABS.







