

Einführung
ABS (Acrylonitrile Butadiene Styrene) ist eines der am häufigsten verwendeten technischen Thermoplastikmaterialien in der globalen Kunststoffindustrie und dient als Kernmaterial für unzählige hochleistungsfähige Kunststoffprodukte – von Innenausstattungskomponenten für den Automobilsektor über Gehäuse für Konsumgüterelektronik bis hin zu medizinischen Gerätepanelen und Spielzeug für Kinder. Die umfassenden mechanischen Eigenschaften, die Qualität der Oberflächenveredelung und die Verarbeitungsstabilität von ABS bestimmen direkt die Gesamtleistung des fertigen Formprodukts sowie die Kosteneffizienz der nachfolgenden Fertigungsprozesse.
Um hochwertige ABS-modifizierte Verbindungen und Masterbatches mit einheitlicher Dispersion, konsistentem Farbton und präziser Dimensionsstabilität herzustellen, müssen Kunststoffverarbeiter die Kernlogik des Formulierungsdesigns, der Produktionsprozesskontrolle und – was am wichtigsten ist – der Auswahl der Extrusionsanlagen beherrschen. Als führender professioneller Hersteller von Extrudiergeräten mit mehr als 20 Jahren branchenbezogener Erfahrung bietet Kerke schlüsselfertige Produktionslösungen, die genau auf die hohen Abnutzungs-, Scher- und Mischanforderungen von Produktionslinien für die Modifizierung und Verarbeitung von ABS zugeschnitten sind, mit einem Fokus auf das branchenführende Hochdrehmoment-Twinschneckenextrusionssystem.
Dieser Leitfaden behandelt alle wesentlichen Aspekte von ABS-Harz, von der grundlegenden Definition, den Kernvorteilen und den gängigen Klassifizierungen bis hin zu praktischen Anwendungen, bewährten Produktionsformeln, optimierten Herstellungsprozessen, Kriterien für die Auswahl von Ausrüstung, realen Preisbestimmungsfaktoren und zuverlässigen Anbieterempfehlungen. Er ist darauf ausgelegt, Ihnen zu helfen, informierte, kosteneffiziente Entscheidungen für Ihre ABS-Modifizierungs- oder Compoundierungsproduktionslinie zu treffen.
Domäne: Herstellung von Kunststoffextrusions-und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formeller technischer Register. Text: 1. Was ist ABS-Harz?
ABS (Acrylonitrile Butadiene Styrene) ist ein Terpolymer, der aus drei Primärmonomeren hergestellt wird: Acrylonitril, Butadien und Styrol. Es ist ein vielseitiger amorpher technischer Thermoplast, der die Steifigkeit von Styrol und Acrylonitril mit der Schlagzähigkeit von Polybutadien-Gummi kombiniert. Diese einzigartige Molekülstruktur erzeugt ein Material, das mechanische Festigkeit, chemische Beständigkeit und hervorragende Verarbeitbarkeit vereint – Eigenschaften, die es zu einem unverzichtbaren Bestandteil in allgemeinen Anwendungen und in hochleistungsfähigen industriellen Anwendungen gemacht haben.
Die genaue Verhältnis der drei Monomere kann während der Produktion angepasst werden, um spezielle Sorten von ABS zu erzeugen, die auf die Anforderungen der jeweiligen Anwendungen abgestimmt sind. Zum Beispiel erhöht der erhöhte Acrylonitrilgehalt die chemische Beständigkeit und die Oberflächenhärte, während eine höhere Butadienanteil die Schlagzähigkeit und die Kältekräftigkeit verbessert. Die Anpassung des Styrolgehalts wiederum verbessert die Fließfähigkeit während der Verarbeitung und die ästhetische Qualität des Endprodukts. Diese hohe Maßnahme der Anpassung unterscheidet ABS von vielen anderen Massenkunststoffen und erklärt seine weit verbreitete Verwendung in anspruchsvollen Branchen.
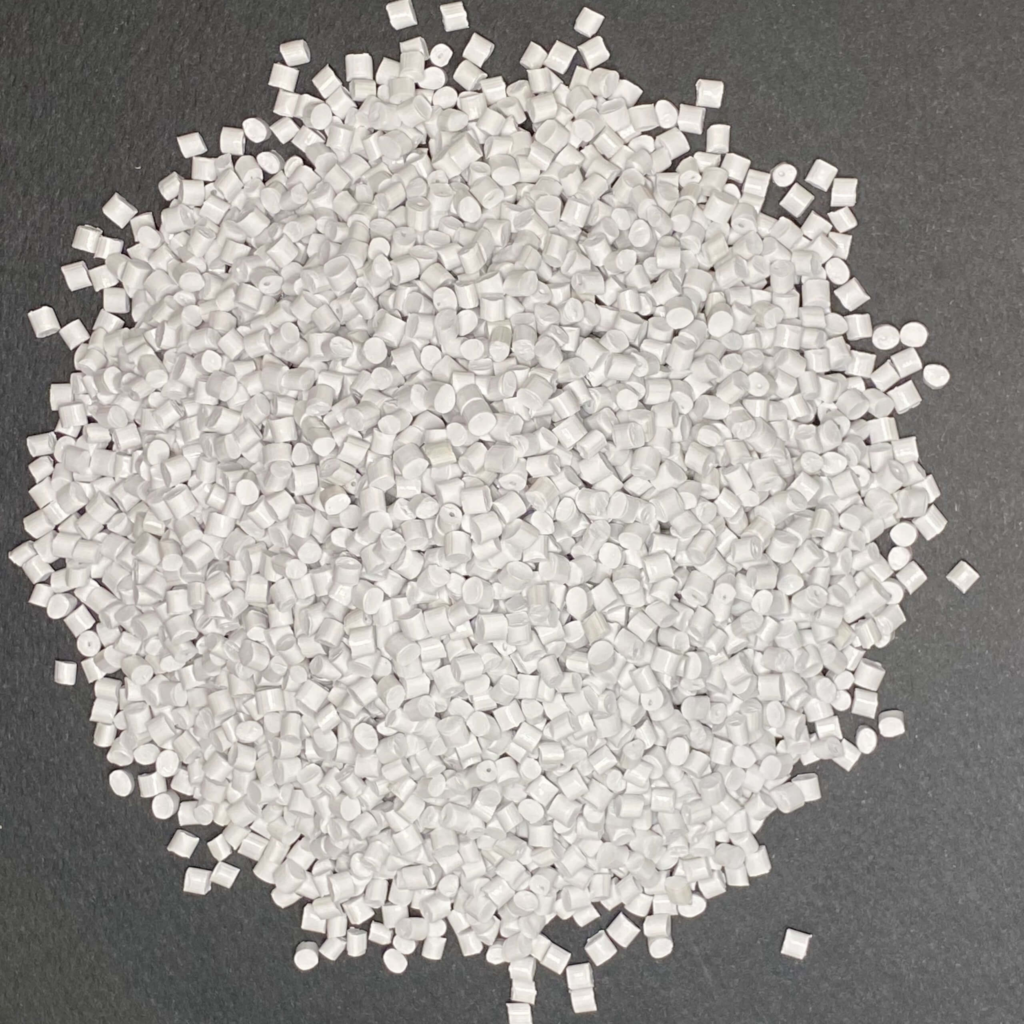
In der Regel wird es als elfenbeinfarbene oder hellgelbe zylindrische Kugeln geliefert. ABS hat einen Schmelzpunkt zwischen 217 °C und 237 °C und eine Temperatur der thermischen Zersetzung ab etwa 250 °C. Es ist von Natur aus geruchlos, nicht giftig und weist eine extrem geringe Feuchtigkeitsabsorption auf – Eigenschaften, die für eine konsistente Leistung bei der Verarbeitung bei hohen Temperaturen durch Formung und Extrusion von entscheidender Bedeutung sind. Für Verarbeiter und Endnutzer ist ABS eine ausgewogene, kostengünstige Lösung, die zuverlässige Leistung bietet, ohne die Designflexibilität zu beeinträchtigen.
2. Hauptvorteile von ABS-Harz
ABS-Harz hat sich aufgrund seines einzigartigen Gleichgewichts aus mechanischer Leistung, ästhetischer Vielseitigkeit und Verarbeitungseffizienz zum bevorzugten technischen Kunststoff für hochwertige industrielle Anwendungen entwickelt. Diese Eigenschaften reduzieren die Gesamtkosten für Hersteller und Endnutzer. Seine Kernstärken zeigen sich vor allem in den folgenden sieben Aspekten:
- Höhere SchlagfestigkeitABS weist eine Schlagfestigkeit auf, die 3 bis 5-mal höher ist als die von herkömmlichen Handelsplastiken, mit einer notierten Izod-Schlagfestigkeit von 200 bis 500 J/m. Es behält auch bei Temperaturen unter dem Gefrierpunkt eine beeindruckende Duktilität bei – hochschlagfest modifizierte Sorten haben bei -40°C eine notierte Izod-Schlagfestigkeit von über 120 J/m und übertreffen damit Polypropylen (PP), das bei der Gefrierpunktgrenze spröde wird. Diese Elastizität ist auf die zweiphasige Mikrostruktur zurückzuführen: Eine stabile Phase aus Styrol-Acrylnitril (SAN) absorbiert die Schockenergie, während dispergierte Polybutadien-Gummi-Partikel sich verformen, um die Kratzerweiterung zu verhindern – ein wichtiger Faktor für Komponenten, die während des Einsatzes starken Stößen oder Vibrationen standhalten müssen.
- Ausgezeichnete Hochtemperatur-Leistung: Allgemeinverwendbares ABS hat eine Wärmeverformungstemperatur (HDT) zwischen 85°C und 110°C, während speziell entwickelte hitzebeständige Sorten eine stabile mechanische Leistung bei Temperaturen bis zu 115°C aufrechterhalten können. Für noch anspruchsvollere Anwendungsfälle kann die Nachbearbeitung durch Annealing die HDT um weitere 10°C erhöhen. Diese thermische Stabilität verhindert Verkrümmungen, Deformationen oder strukturelle Brüche bei Komponenten, die einer kontinuierlichen erhöhten Temperatur ausgesetzt sind – etwa bei Innenpanelen von Automobilen in der Nähe von Heizsystemen oder in Gehäusen von Geräten, die Wärme produzierende Motoren und Schaltkreise enthalten.
- Premium-Qualität für eine elegante Optik: Die Styrolkomponente in ABS verleiht ihm eine außergewöhnliche Oberflächenglätte mit einer Rockwell-R-Härte von 100 bis 115 – ausreichend hart, um leichten Kratzern und Abnutzungen während der Montage oder täglichen Nutzung zu widerstehen. Über die Fertigformgebung hinaus ist ABS auch sehr kompatibel mit sekundären Verarbeitungsprozessen, einschließlich Lackieren, Elektrogalvanisieren, UV-Beschichtung und Heißstanztechnik. Dadurch können Hersteller hochwertige dekorative oder funktionale Oberflächen erreichen – von mattschwarzem Autoteil bis zu glänzenden, metallischen Gehäusen für Consumer Electronics – ohne die Notwendigkeit teurer Nachbearbeitung oder Oberflächenvorbereitung.
- Einstellbare funktionale EigenschaftenABS kann mit einer breiten Palette von Additiven, Füllstoffen und Modifizierungsmitteln verarbeitet werden, um seine Leistung genau auf die extremen Anwendungsanforderungen abzustimmen. Beispielsweise können flammhemmende Grade bei einer Dicke von nur 1,5 mm eine UL 94 V-0-Flammenhemmungsbewertung erreichen – was besonders wichtig ist für die Verwendung in Elektronik- und Elektrogehäusen, in denen Brandsicherheit eine Priorität hat. Durch die Einbeziehung von leitfähigen oder antistatischen Additiven kann ABS auch so konzipiert werden, dass es statische Elektrizität abführt oder sogar elektromagnetische Abschirmung für empfindliche elektronische Komponenten bietet. Diese Anpassungsmöglichkeiten ermöglichen es, ABS für Anwendungen von sterilen medizinischen Geräten bis hin zu explosionssicheren Industriegehäusen optimal zu gestalten.
- Ausgezeichnete VerarbeitbarkeitABS bietet moderate Schmelzfließfähigkeiten und breite Verarbeitungsfenster, wodurch es ideal für den branchestandardmäßigen Twin-Screw-Extrusions- und Wasserstrom-Pelletierprozess ist. Es bietet eine gleichbleibend hohe Dimensionsstabilität unter allen Verarbeitungsbedingungen mit einer Formschrumpfrate von nur 0,4 % bis 0,7 %. Dadurch wird das Risiko von Verkrümmungen, Abweichungen in der Dimensionierung oder Montagefehlern im Endprodukt minimiert – eine wesentliche Voraussetzung für die Hochvolumenproduktion von Präzisionskomponenten.
- Gute chemische Stabilität: ABS weist eine hervorragende Beständigkeit gegen Wasser, die meisten anorganischen Salze, Basen und eine Vielzahl von verdünnten Säuren auf. Es ist auch unlöslich in den meisten gängigen Alkoholen und Kohlenwasserstofflösungsmitteln, was bedeutet, dass es nicht veraltet oder seine strukturelle Integrität verliert, wenn es während der Verwendung mit typischen Reinigungsmitteln, Schmiermitteln oder wässrigen Lösungen in Kontakt kommt. Diese breite chemische Beständigkeit macht es zu einer zuverlässigen Wahl für Komponenten, die häufig gereinigt werden müssen – wie z. B. Gehäuse von medizinischen Geräten – oder für solche, die in industriellen Umgebungen mit leichten chemischen Spritzern in Berührung kommen.
- Domäne: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formeller technischer Register. Text: Zuverlässige elektrische Isolierung:ABS weist stabile elektrische Isolierungseigenschaften über ein breites Frequenzspektrum und unter verschiedenen Umgebungsbedingungen auf. Das bedeutet, dass es den elektrischen Stromfluss zuverlässig widersteht und somit eine sichere, kosteneffektive Wahl für die Isolierung von Komponenten in elektrischen und elektronischen Geräten darstellt – von den internen Tragstrukturen in Haushaltsgeräten bis hin zum Gehäuse von Elektrowerkzeugen und handgeführten elektronischen Geräten.
Domäne: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: 3. Gängige Arten von ABS-Harz
Die ABS-Harz kann je nach seinen Leistungsmerkmalen, der modifizierten Zusammensetzung und den Anwendungsanforderungen in drei Hauptdimensionen eingeteilt werden, um die individuellen Produktionsbedürfnisse verschiedener herabgesetzter Kunststoffprodukte zu erfüllen.
Domäne: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: 3.1 Klassifizierung nach Leistungsmerkmalen
Dies ist der am weitesten verbreitete Klassifizierungsrahmen in der ABS-Industrie, da er Materialeigenschaften direkt mit den funktionalen Anforderungen der Endanwendung in Einklang bringt. Die gängigen Typen auf dem Markt sind folgende:
- Allzweck-ABS: Es verbindet mechanische Festigkeit, Schlagzähigkeit und Verarbeitbarkeit, um als kosteneffizientes Fundament für hochvolumige Verbraucheranwendungen zu dienen. Es wird üblicherweise in Gehäusen von elektronischen Geräten, Komponenten von kleinen Haushaltsgeräten, Spielzeug und allgemeinen Innenausstattungsteilen verwendet. Diese Qualität stellt 39,1 % des globalen ABS-Markts dar und wird im Jahr 2026 einen Wert von 13,5 Milliarden USD haben.
- High-Impact-ABS: Formuliert mit einem höheren Anteil an Butadienkautschuk, um eine überlegene Kratzfestigkeit zu erzielen, mit einer geriffelten Izod-Schlagfestigkeit von über 400 J/m. Diese Qualität ist für Komponenten entwickelt, die hohen statischen oder dynamischen Belastungen standhalten müssen, wie z. B. Autolackierungen, Türschwellen und Motorradkarosserien. Sie wird auch häufig in Gehäusen von Elektrowerkzeugen und Komponenten von Industriegeräten verwendet, wo die Beständigkeit gegen hohe Schlagkräfte eine unabdingbare Voraussetzung ist.
- Wärmebeständiges ABS: Entwickelt, um eine stabile mechanische Leistung bei erhöhten Temperaturen zu gewährleisten, mit einer HDT von bis zu 115°C – 10 bis 15°C höher als bei allgemeinen ABS-Granulaten. Dies macht es ideal für Komponenten, die während des Betriebs einer anhaltenden Wärme ausgesetzt sind, wie z. B. Armaturenbrettpanelen in Kraftfahrzeugen, Gerätegehäuse und interne Komponenten von Haartrocknern.
- Flame-Retardantes ABS: Modifiziert mit halogenbasierten oder halogenfreien Flammschutzmitteln, um UL 94 V-0- oder V-1-Flammschutzwerte zu erreichen, mit niedrigem Rauch- und Toxizitätsgrad. Diese Qualität ist speziell für Anwendungen mit strengen Brandschutzstandards entwickelt, einschließlich Elektronikgehäuse, Gehäuse für 5G-Kommunikationsgeräte und Innenausstattungskomponenten in Kraftfahrzeugen.
- High-Gloss ABS: Formuliert, um eine glatte, hochglänzende Oberfläche im Werkzustand zu bieten, wodurch die Notwendigkeit von Sekundärbehandlungen wie Lackierung oder Polieren entfällt. Es wird häufig in hochwertigen Verbraucheranwendungen eingesetzt, in denen die optische Anmutung ein wichtiger Kaufentscheidungsfaktor ist – einschließlich der Außengehäuse von Haushaltsgeräten, Gehäuse für Smart-Speaker, Laptopdeckel und Spielzeugteile.
3.2 Klassifizierung nach der modifizierten Zusammensetzung
Um den zunehmend strengen Leistungsanforderungen neuer Branchen wie Elektrofahrzeuge und 5G-Kommunikation gerecht zu werden, wird ABS häufig mit anderen Polymeren oder funktionellen Füllstoffen vermischt, um die inherenten Grenzen von reinen ABS zu überwinden. Die wichtigsten kommerziell verfügbaren modifizierten ABS-Kombinationen sind folgende:
- ABS-Alloys: Mischungen von ABS mit anderen technischen Polymeren, die die besten Eigenschaften beider Basismaterialien kombinieren. Häufige Beispiele sind ABS/PC (Polycarbonat)-Alloys, die die hervorragende Verarbeitbarkeit von ABS mit der außergewöhnlichen Steifigkeit und Hitzebeständigkeit von PC in Einklang bringen; und ABS/PBT (Polybutylenterephthalat)-Alloys, die eine verbesserte chemische Beständigkeit und Dimensionsstabilität unter feuchten Bedingungen bieten.
- Gefülltes ABS: ABS, das mit anorganischen Füllstoffen wie Calciumcarbonat, Talk oder Glasfasern vermischt wird, um bestimmte Eigenschaften zu verbessern oder die Gesamtmaterialkosten zu senken. Calciumcarbonat-gestärktes ABS kann beispielsweise die Kosten des fertigen Komponenten um 20% bis 40% senken, ohne die mechanische Festigkeit für allgemeine Anwendungen zu beeinträchtigen.
- Verstärktes ABS: ABS, das mit hochfesten synthetischen Fasern – einschließlich Glasfasern, Kohlenstofffasern oder Aramidfasern – modifiziert wird, um die Zugfestigkeit, die Biegesteifigkeit und die Wärmeausdehnungsgrenze signifikant zu erhöhen. Diese Art von modifiziertem ABS wird üblicherweise in strukturellen Automobilkomponenten und elektrischen Gerätehaltern eingesetzt, wo es teurere technische Materialien ersetzen kann, um die Systemkosten zu senken.
- Functionalized ABS: ABS, das mit Spezialadditiven vermischt wird, um spezifische funktionale Eigenschaften über die standardmäßige mechanische oder thermische Leistung hinaus zu erzielen. Dazu gehören antistatische, leitfähige, elektromagnetische Abschirmungs- oder sogar strahlungsresistente Grade – jeweils abgestimmt auf die strengen Betriebsanforderungen spezieller Branchen.
3.3 Klassifizierung nach Anwendungsbranche
Die technischen Anforderungen für ABS variieren stark in den nachgeordneten Branchen, weshalb dieser Klassifizierungsrahmen für Materiallieferanten und -verarbeiter von entscheidender Bedeutung ist, um die Produktleistung an die Bedürfnisse der Endverbraucher anzupassen. Die wichtigsten anwendungsspezifischen Sorten sind folgende:
- Automotive-Grade ABS: Ein speziell modifizierter Sorte, der den einzigartigen Anforderungen der Automobilindustrie gerecht wird und über verbesserte Kältefestigkeit, Hitzebeständigkeit und Wetterbeständigkeit verfügt. Er erfordert auch eine hervorragende Verarbeitbarkeit für die Herstellung komplexer, dünnwandiger Komponenten sowie geringe Volatilität und Geruchsemissionen, um den globalen Standards für die Luftqualität im Innenraum von Fahrzeugen zu entsprechen. Allein dieser Sektor wird im Jahr 2026 für mehr als 44 % des weltweiten ABS-Verbrauchs verantwortlich sein.
- Elektronische/Ausrüstungsklasse ABS: Es wurde mit überlegenen elektrischen Isolationseigenschaften, Dimensionsstabilität und Flammschutz entwickelt, um die strengen Sicherheits- und Leistungsanforderungen der Elektro- und Elektronikindustrie zu erfüllen. Es muss auch mit sekundären Verarbeitungsverfahren wie Oberflächenbeschichtung und elektrostatischer Lackierung kompatibel sein, um sowohl funktionale als auch ästhetische Spezifikationen zu erfüllen.
- Medizinisches ABS: Ein spezieller, hochreiner Grad, der den strengen internationalen Normen für medizinische Geräte entspricht – einschließlich der ISO 10993-Biokompatibilitätstests und der FDA-Anforderungen für die Sicherheit bei Kontakt mit Lebensmitteln. Es zeigt eine hohe Beständigkeit gegen die häufig verwendeten hochwirksamen Desinfektionsmittel (einschließlich 75% Ethanol und 500 ppm verfügbares Chlor-Desinfektionsmittel) ohne eine Abnutzung oder Verfärbung der Oberfläche nach wiederholten Wischdesinfektionszyklen.
- Domäne: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Spielzeugqualität ABS: Ein Lebensmittelkontakt-sicherer, schlagfestes Material, das speziell für die Spielzeugherstellung entwickelt wurde. Es muss den strengen globalen Sicherheitsstandards entsprechen – einschließlich der EU-Norm EN 71-3 und der US-amerikanischen CPSIA-Regelungen –, die niedrige Emissionen von flüchtigen organischen Verbindungen (VOC) und keine auswaschbaren schädlichen Stoffe verlangen. Es muss auch robust genug sein, um bei einem Aufprall in kleine, scharfe Stücke zu brechen, was die Verletzungsgefahr bei der Verwendung reduziert.
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: 4. Primäre Anwendungen von ABS-Harz
Domain: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: ABS-Harz ist ein unverzichtbarer Kunststoff in nahezu allen Bereichen der industriellen Fertigung und seine wichtigsten Anwendungsbereiche konzentrieren sich auf die folgenden fünf Branchen:
4.1 Automobilindustrie
Die Automobilindustrie ist derzeit der größte globale Endmarkt für ABS-Harz und stellt 33,2 % des gesamten weltweiten Verbrauchs im Jahr 2026 aus. Diese weit verbreitete Verwendung wird durch die einzigartige Kombination von leichten Designflexibilität, Schlagfestigkeit und Hitzebeständigkeit von ABS angetrieben – Eigenschaften, die es Automobilherstellern ermöglichen, das Fahrzeuggewicht zu reduzieren (und somit die Kraftstoffeffizienz oder die Reichweite von Elektrofahrzeugen zu verbessern), während die Sicherheits- und Leistungsstandards beibehalten werden. ABS wird sowohl in Innen- als auch in Außenkomponenten der Automobilindustrie eingesetzt, wobei die häufigsten Anwendungen Instrumententafelrahmen, Türpanelscheiben, Mittelkonsolengehäuse, Luftablenkgrills und Luftauslassventile sind. In diesen Komponenten werden in der Regel hochschlagfeste ABS-Grade verwendet, um die Anforderungen an den Schutz der Passagiere im Falle eines Aufpralls zu erfüllen. Zum Beispiel verwenden die Instrumententafelrahmen der BMW 3er-Serie ein hochschlagfestes ABS + Glasfaser-Kompositmaterial, das den Schlagfestigkeitsanforderungen der globalen Automobil-Sicherheitsstandards entspricht. Der Anstieg der neuen Energiefahrzeuge hat die Anwendungsgrenzen von ABS-Harz weiter erweitert. In Elektrofahrzeugen wird ABS auch in Schutzgehäusen für Batteriepakete und Deckel für Ladeanschlüsse eingesetzt – Anwendungen, für die das Material langfristige Umweltalterung widerstehen muss, während es eine ausreichende elektrische Isolierung und mechanische Schutzfunktion bietet.
4.2 Elektrizität & Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formelles technisches Register. Text: Elektronikindustrie
Die Elektro- und Elektronikindustrie ist der zweitgrößte Endmarkt für ABS-Harz und stellt 29,5 % der weltweiten Nachfrage im Jahr 2026 aus. Diese Nachfrage wird vor allem durch die hervorragenden elektrischen Isolierungseigenschaften, die Dimensionsstabilität und die Anpassungsfähigkeit des Materials an präzise High-Volume-Moulding-Prozesse angetrieben. In dieser Branche wird ABS häufig zur Herstellung der Gehäuse und inneren Strukturträger für große und kleine Haushaltsgeräte verwendet – einschließlich Kühlschränke, Waschmaschinen, Klimaanlagen und Reisokern. Es ist auch das Material der Wahl für die äußeren Schalen von Consumer-Elektronikgeräten wie Laptops, Tablets und Mobiltelefone sowie für die Gehäuse von 5G-Kommunikationsbasisstationen und Smart-Home-Geräten. In diesen Anwendungen wird ABS oft modifiziert, um strenge Branchen-Sicherheitsstandards zu erfüllen. Zum Beispiel werden flammhemmende ABS-Grade für 5G-Basisstation-Gehäuse erforderlich, um die Brandsicherheitsvorschriften einzuhalten, während hochschlagfeste Grade für die inneren Strukturrahmen von Waschmaschinen spezifiziert sind, die während des Betriebs erheblichen Vibrationsbelastungen standhalten müssen. Der schnelle Wachstum der globalen 5G-Infrastruktur und des Smart-Home-Markts wird die Nachfrage nach Spezial-ABS-Grade weiter ankurbeln – insbesondere flammhemmende Grade mit hohem Durchsatz, die die dünnwandigen Formgeometrieanforderungen moderner elektronischer Gerätegestaltung unterstützen.
4.3 Spielzeug & Domain: Herstellung von Kunststoffextrusions-und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Verbrauchsgüterindustrie
Die Spielzeug- und Verbrauchsgüterindustrie ist der drittgrößte Endmarkt für ABS-Harz und stellt 2026 13,1 % der weltweiten Nachfrage aus – was einen Marktwert von etwa 4,5 Milliarden US-Dollar entspricht. Diese weit verbreitete Verwendung wird durch die einzigartige Kombination von Sicherheitsleistung, Schlagfestigkeit und Oberflächenqualität von ABS angetrieben – allesamt wichtige Anforderungen für Kinderprodukte und Verbrauchsgüter. Die häufigste Anwendung von ABS in diesem Sektor ist die Herstellung von Spielzeugen, wo es für die Herstellung von Bauklötzen, Modellauto-Karosserien, Actionfigur-Zubehör und einer Vielzahl anderer Kinderprodukte verwendet wird. Zum Beispiel werden die zusammensteckbaren Kunststoff-Blocks des dänischen Spielzeugherstellers Lego aus einem speziell modifizierten, hochtransparenten, schlagfestem ABS hergestellt, das den strengen Spielzeugsicherheitsstandards der EU und der Vereinigten Staaten entspricht. Neben Spielzeugen wird ABS auch in Verbrauchsgüteranwendungen eingesetzt, wie z. B. in den Gehäusen von elektrischen Zahnbürsten, in den Schalen von Haartrocknern, in den Griffen von Küchenmessern und in den Gehäusen von Elektrowerkzeugen. In diesen Anwendungen wird ABS häufig aufgrund seiner Fähigkeit ausgewählt, in komplexe, ergonomische Formen mit einer hochwertigen Oberflächenqualität geformt zu werden – was die Notwendigkeit nach teurer Nachbearbeitung eliminiert.
4.4 Medizinprodukteindustrie
Die Medizinprodukteindustrie ist einer der am schnellsten wachsenden Nischenmärkte für ABS-Harz, mit einer jährlichen Nachfragezuwachsrate von über 5% – deutlich höher als der durchschnittliche Branchenwert. Diese Wachstumsrate wird durch die einzigartige Kombination aus Sterilisierungsbeständigkeit, mechanischer Festigkeit und Designflexibilität, die medizinisches ABS bietet, angetrieben. Für die anspruchsvollen Anforderungen der Medizinproduktherstellung und -verwendung ist ABS in dieser Branche weit verbreitet zur Herstellung der Gehäuse und externen funktionalen Komponenten einer Vielzahl von diagnostischen und therapeutischen Geräten – einschließlich der Hauptschalen von tragbaren Patientenmonitoren, der Griffkomponenten von chirurgischen Elektrosägen, der Gehäuseplatten von Ultraschallgeräten und der Schalen von in vitro diagnostischen Geräten. Für diese Anwendungen wird medizinisches ABS typischerweise so spezifiziert, dass es den globalen regulatorischen Standards entspricht – einschließlich der ISO 10993-Biokompatibilitätsprüfung und der US-amerikanischen FDA-Empfehlungen für die Sicherheit bei Berührung mit Lebensmitteln. Diese ABS-Sorte zeigt auch eine hohe Beständigkeit gegen die häufig verwendeten hochkonzentrierten Desinfektionsmittel, ohne dass es zu einer Abnutzung oder Verfärbung der Oberfläche nach wiederholten Wischdesinfektionszyklen kommt. Zum Beispiel verwendet der chinesische Medizinproduktehersteller Mindray ein spezielles hitzebeständiges, galvanisch beschichtetes ABS für die Bedienpanels seiner Ultraschallsysteme. Dieses Material behält seine stabilen Eigenschaften auch nach mehr als 1.000 Wischdesinfektionszyklen mit 75% Ethanol oder 500 ppm verfügbarem Chlor-Desinfektionsmittel bei und erfüllt die strengen Anforderungen an den Gesamtorganischen Kohlenstoff (TOC) Auswaschgehalt – mit einem TOC-Auswaschgehalt von weniger als 50 ppm.
4.5 Verpackungsindustrie
Die Verpackungsindustrie ist ein kleiner, aber stabiler Nischenmarkt für ABS-Harz, wobei die Nachfrage stetig wächst, parallel zur globalen Expansion der Lebensmittel-, Getränke-, pharmazeutischen und Konsumgüterbranche. In dieser Branche wird ABS hauptsächlich zur Herstellung von Spezialverpackungskomponenten verwendet, die außergewöhnliche mechanische Festigkeit, Schlagbeständigkeit oder antistatische Eigenschaften erfordern – Eigenschaften, die von Massenkunststoffen wie Polyethylen (PE) oder Polystyrol (PS) nicht immer gewährleistet werden. Die häufigsten Anwendungen von ABS in diesem Sektor sind wiederverwendbare, robuste Transportverpackungskomponenten – darunter die Schalen, die zur Beförderung präziser elektronischer Komponenten wie Halbleiterwafer oder SMT (Surface Mount Technology)-Bauteile verwendet werden, sowie die wiederverwendbaren Kunststoffumschläge, die für den Versand von Automobilteilen zwischen Produktionsstätten verwendet werden. In diesen Anwendungen wird ABS häufig modifiziert, um antistatische oder leitfähige Eigenschaften zu erhalten – was für die Vermeidung von elektrostatischen Entladungen (ESD) bei der Handhabung und Beförderung empfindlicher elektronischer Komponenten entscheidend ist. Eine weitere wichtige Anwendung von ABS in der Verpackungsindustrie ist die Herstellung hochwertiger Spezialverpackungsbehälter – wie die Gläser für Premiumkosmetika oder die Flaschen für hochwertige Körperpflegeprodukte. In diesen Anwendungsfällen wird ABS häufig aufgrund seiner Fähigkeit ausgewählt, in komplexe Formen mit einer hochwertigen, glänzenden Oberflächenfinish geformt zu werden – was den wahrgenommenen Wert der darin enthaltenen Produkte erhöht.
Domäne: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Ersatzmerkmale} und Klammern auf. Formelles technisches Register. Text: 5. Empfohlene ABS-Formulierungen
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Die Formel des ABS-Harzes muss entsprechend dem Typ des Trägermaterials, der Füllstoffbeladung, den funktionalen Anforderungen und der tatsächlichen Verarbeitungsleistung der Extrusionsanlage angepasst und optimiert werden. Folgende drei typische, ausgereifte Formulierungen sind perfekt auf die hochleistungsfähige Doppelschneckenextrusionsanlage (40/44:1 L/D) von Kerke mit Wasserstrand-Pelletierer ausgestattet.
Domain: Herstellung von Kunststoffextrusions-und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formeller technischer Register. Text: 5.1 Formel 1: Allround-ABS für Elektronikgehäuse
Diese Formulierung ist auf allgemeine ABS-Anwendungen wie Gehäuse für elektronische Geräte und Komponenten für Haushaltsgeräte abgestimmt, die eine ausgewogene Kombination aus mechanischer Festigkeit, Schlagbeständigkeit und Oberflächenqualität erfordern. Sie besteht aus 100 phr ABS-Harz (eine Mischung aus allgemeinen und hochschlagfesten Sorten), das als Basispolymermatrix dient, um die grundlegende Balance zwischen Steifigkeit und Schlagzähigkeit zu gewährleisten; 15–25 phr eines bromierten Flammschutzmittels (z. B. Decabromodiphenyläthan oder bromiertes Epoxyharz), das als Hauptflammschutzkomponente fungiert; 5–8 phr Antimon(III)-oxid (Sb₂O₃), das als Flammschutzsynergist wirkt, um die Wirksamkeit des bromierten Flammschutzmittels zu verbessern, wobei die beiden Komponenten üblicherweise in einem Verhältnis von 3:1 formuliert werden; 3–5 phr eines Methacrylat-Butadien-Styren-Impaktmodifiers (MBS), das die Schlagzähigkeit der Verbindung weiter verbessert, um die Schlagbeständigkeit von dünnwandigen Gehäuseteilen zu erfüllen; und 1,5–3 phr Verarbeitungshilfsmittel (einschließlich Gleitmitteln wie Polyethylenwachs und Dispersionsmittel wie Ethylenbisstearamid (EBS)), die die Schmelzfließfähigkeit des Materials während der Verarbeitung verbessern und verhindern, dass das Flammschutzmittel oder andere Zusatzstoffe an die Oberfläche des Endprodukts abwandern. In Bezug auf die Verarbeitungsanpassung passt diese Formulierung perfekt zu einem Kerke-Hochgeschwindigkeitsmischer + 40:1 L/D-Koaxialtwin-Schraubenschneider (Konfiguration mit hohem Drehmoment) + Wassersäule-Pelletieranlage mit Gantry-Kutter, die eine konventionelle Leistung von 200 bis 800 kg/h unterstützt.
5.2 Formel 2: Hochschlagfestes ABS für Automobilinnenverkleidungen
Diese Rezeptur wurde für hochbelastbare ABS-Anwendungen entwickelt, wie z. B. Innenausstattungskomponenten für den Automobilsektor, die eine außergewöhnliche Kältefestigkeit, Hitzebeständigkeit und Wetterbeständigkeit erfordern. Ihre genaue Zusammensetzung umfasst 100 phr ABS-Harz (ein Hochbelastungsgrad mit einem Butadiengehalt von mehr als 18 %), das dem Grundmaterial eine hervorragende Kältefestigkeit verleiht; 8–12 phr eines phosphor-nitrogensbasierten halogenfreien Flammschutzmittels, das den strengen Anforderungen der Automobilindustrie in Bezug auf niedrige Verdampfungsaktivität und Geruchsemissionen entspricht; 5–10 phr eines chlorierten Polyethylens (CPE) als Belastungsmodifizierer, der die Kältefestigkeit der Mischung weiter verbessert; 3–8 phr eines Maleinsäureanhydrid-graftierten Styren-Ethylen-Butylen-Styren (SEBS-g-MAH) als Kompatibilisierungsmittel, das die Kompatibilität zwischen der ABS-Matrix und dem Flammschutzmittel und dem Belastungsmodifizierer verbessert und eine langfristige Stabilität der Leistung gewährleistet; 1–2 phr eines ultravioletten (UV-) Stabilisators, der die Beständigkeit des Materials gegen UV-Altverfärbungen verbessert und ein Verblassen oder Zerbrechen bei langfristiger Außeneinsatz verhindert; sowie 1,5–3 phr Verarbeitungshilfsmittel (einschließlich Gleitmitteln wie Pentaerythritol Tetrastearat (PETS) und Dispersionsmittel wie EBS), die die Schmelzfließfähigkeit des Materials verbessern und eine gleichmäßige, hochwertige Oberflächenqualität auf dem fertigen Formteil gewährleisten. Diese Rezeptur ist für einen Kerke-Hochgeschwindigkeitsmischer + 44:1 L/D ko-rotierenden Doppelschneckenextruder (hochdrehmomentiges Antriebsystem) + Wasserscheiben-Pelletierer mit Gantry-Schneider optimiert und bietet eine konventionelle Produktionskapazität von 300 bis 1200 kg/h.
5.3 Formel 3: Calciumcarbonatgefüllte ABS für allgemeine industrielle Teile
Diese Rezeptur ist für kostensensible allgemeine industrielle Anwendungen wie Spielzeugteile, Gehäuse für Elektrowerkzeuge und nichtkritische Bauteile von Haushaltsgeräten konzipiert. Sie verbindet akzeptable mechanische Eigenschaften mit erheblichen Kosteneinsparungen und eignet sich daher ideal für Produktionsszenarien mit hohem Volumen und geringem Margen. Die genaue Zusammensetzung umfasst 100 phr ABS-Harz (eine Mischung aus recyceltem und virgin ABS), das als Basispolymermatrix dient; 30–70 phr fein gemahlenes Kalziumcarbonat (mit einer Partikelgrößenverteilung von 3 bis 10 μm), das als Hauptkostensenkungsfüllstoff fungiert; 1–5 phr eines Oberflächenbehandlungsmittels (wie Stearinsäure oder ein Titanat-Koppelmittel), das die Oberfläche des Kalziumcarbonat-Füllstoffs verändert, um seine Kompatibilität mit der ABS-Polymermatrix zu verbessern; 5–8 phr eines MBS-Schlagzementsmodifiers, der den inherenten Sprödigkeitseffekt des Kalziumcarbonat-Füllstoffs neutralisiert, um eine akzeptable Schlagzähigkeit zu erhalten; und 1,5–3 phr Verarbeitungshilfsmittel (einschließlich Gleitmitteln wie Polyethylenwachs und Dispersionsmittel wie EBS), die die Schmelzfließfähigkeit des Materials verbessern und verhindern, dass sich der Füllstoff während der Verarbeitung absetzt oder agglomeriert. Für die Produktion ist diese Rezeptur vollständig auf einen Kerke-Hochgeschwindigkeitsmischer + 40:1 L/D ko-rotierenden Doppelschneckenextruder (Konfiguration mit hohem Drehmoment) + Wasserstrom-Pelletieranlage mit Gantry-Kutter abgestimmt, die eine konventionelle Produktionsleistung von 500 bis 1500 kg/h unterstützt.
6. Produktionsprozess von ABS
Der Produktionsprozess des modifizierten ABS-Materials ist ein kontinuierlicher physikalischer Misch-und Plastifizierungsprozess, der die gleichmäßige Dispersion von Funktionsadditiven im ABS-Harz durch die koordinierte Bedienung von Vorbehandlung, Mischung, Extrusion und Pelletierungseinrichtungen ermöglicht. Der in der Industrie gängige Produktionsprozess, der auf der Hochdrehzahl-Twinschneckenextrusion + Wassersäule-Pelletierung basiert, sieht folgendermaßen aus:
- Rohstoffvorgetrocknung: ABS-Harz hat einen gewissen Feuchtigkeitsaufnahmegrad mit einem typischen Sättigungsfeuchtigkeitsgehalt von 0,3% bis 0,8%. Wenn der Feuchtigkeitsgehalt während der Verarbeitung 0,1% überschreitet, hydrolyziert er die ABS-Molekülkette während der Hochtemperaturextrusion, was zu schweren Defekten wie Silberstreifen, Blasen oder sogar Rissen im Endprodukt führt. Daher muss das ABS-Harz vor der Verarbeitung auf einen Feuchtigkeitsgehalt von unter 0,02% getrocknet werden – deutlich unter dem allgemeinen Branchenstandard. Dieser Trocknungsprozess erfolgt üblicherweise mit einer speziellen Entfeuchtungs-Trocknungswanne bei einer Temperatur von 80°C bis 90°C für 3 bis 4 Stunden.
- Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Ersatzmerkmale} und Klammern auf. Formeller technischer Register. Text: Wiegen & Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formelles technisches Register. Text: Hochgeschwindigkeitsmischung: Nach der vorher festgelegten genauen Rezepturverhältnis werden das getrocknete ABS-Harz, funktionelle Additive (wie Flammschutzmittel, Schlagzähigkeitsverstärker und Wärmebeständiger) und Füllstoffe (wie Calciumcarbonat oder Glasfaser) mit einer Präzisionswaage oder einem ähnlichen Dosiersystem genau gewogen. Die gewogenen Materialien werden dann automatisch in einen Hochgeschwindigkeitsmixer transportiert für die Vorzämmen. Unter der Wirkung des Hochgeschwindigkeitsrührens steigt die interne Temperatur des Materials schnell auf 110 °C bis 130 °C, wodurch die vorläufige gleichmäßige Verteilung der Additive und Füllstoffe im ABS-Harz erreicht wird. Dieser Vorzämmungsprozess dauert typischerweise 10 bis 15 Minuten.
- Extrusionsfräsen & DispersionDomäne: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Ersatzmerkmale} und Klammern auf. Formeller technischer Register. Text: : Die gleichmäßig gemischte Vorzahlimischung wird automatisch in die40/44:1 L/D ko-rotierende Zwillingsschneckenextruder(ausgestattet mit einem Hochdrehmomentmotor) für intensives Scherenscheiben. Das Hochdrehmomentantriebssystem (typischerweise 11-13 Nm/cm³ Drehmoment) gewährleistet ausreichende Leistung für die Materialführung selbst bei hohen Füllstoffbelastungen, während die optimierte Schraubenkonfiguration (breitgetretene Transportelemente + unterbrochene Knetblöcke) sanftes, aber effektives Scheren ermöglicht – wodurch das Überscheren der Butadienkautschukphase vermieden wird, was die Schlagzähigkeit verringern würde. Das Extrusions-Temperaturprofil wird genau nach den spezifischen Rezepturanforderungen eingestellt, mit einem typischen Bereich von 180°C bis 230°C, und die Schraubendrehzahl liegt im Allgemeinen zwischen 200 und 500 U/min.
- Entgasung & Entfernung von flüchtigen StoffenUm Restfeuchtigkeit, Luft und flüchtige organische Verbindungen (VOCs) zu entfernen, die durch die thermische Zersetzung der Additive oder des Harzes während des Schmelzprozesses entstehen, ist der Extruder mit einer Entgasungszone ausgestattet, die üblicherweise im mittleren Abschnitt des Rohres nach dem ersten Mischvorgang liegt. Diese Entgasungszone ist mit einer Hochleistungsvakuumpumpe verbunden, die im Rohr einen Vakuumdruck von 600 bis 760 mmHg absolut aufrechterhält. Dieses negative Druckumfeld entfernt effektiv alle flüchtigen Verunreinigungen aus dem geschmolzenen Material und verhindert die Bildung von Poren, Blasen oder Oberflächenfehlern im Endprodukt.
- Pelletieren von Wasserstrand & => Formung: Die vom Extruder stabile transportierte Schmelze wird durch einen hochpräzisen Siebwechsler gefiltert, um Unreinheiten und ungebrochene Agglomerate zu entfernen, und anschließend durch eine Strangdüse extrudiert, um einheitliche zylindrische Stränge zu bilden. Die Stränge werden sofort in einem Wasserbad (typischerweise 3 bis 5 Meter lang) abgekühlt und verfestigt, um die Dimensionsstabilität zu gewährleisten, und dann zu einemDomain: Herstellung von Ausrüstungen für die Extrusion und Verarbeitung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: GitterpelletiererMit hochgeschwindigkeitsrotierenden Schneidern. Der Gittertragbauweise gewährleistet eine stabile Strangzufuhr und präzise Schneidung, wodurch zylindrische Pellets mit gleichmäßiger Länge (typischerweise 2-3 mm) und glatten Oberflächen entstehen – ein entscheidender Faktor für eine konsistente Zufuhr in nachfolgenden Spritzgussprozessen.
- Dehydrierung & Trocknung: Das feingranulierte Material mit Oberflächenfeuchtigkeit wird in einen Zentrifugal-Dehydrator für eine schnelle Dehydrierung geführt, wobei die meisten Oberflächenwasser aus den Granulaten entfernt wird. Anschließend gelangt das Material in einen fluidisierten Schichttrockner für eine sekundäre Trocknung, bei der ein hochtemperaturgesättigter, niedrigfeuchter Luftstrom zur Entfernung aller restlichen Oberflächenfeuchtigkeit verwendet wird. Nach diesem zweistufigen Trocknungsprozess wird der Feuchtigkeitsgehalt der Endgranulate konstant unter 0,02 % gehalten – was den strengen Qualitätsanforderungen der nachfolgenden Verarbeitung entspricht.
- Screening & => Verpackung: Die getrockneten Granulate werden auf ein Vibrationssieb transportiert, das mit mehreren Schichten präziser Siebe ausgestattet ist, um übergroße oder unterdimensionierte abnorme Granulate zu entfernen und eine gleichmäßige Partikelgrößenverteilung für das Endprodukt zu gewährleisten. Nach dem Sieben werden die qualifizierten fertigen ABS-Granulate in einen großen Silo für die vorübergehende Lagerung transportiert und anschließend automatisch dosiert und in 25 kg oder 500 kg feuchtigkeitsdichte Verpackungsbeutel oder -kisten verpackt. Die verpackten Produkte werden schließlich in ein Lager mit konstantem Temperatur- und Feuchtigkeitsniveau transportiert, um dort bis zur Lieferung an die nachgeordneten Kunden gelagert zu werden.
7. Wie wählt man das richtige Extrusionsgerät für die Produktion von ABS?
Die Herstellung hochwertiger ABS-modifizierter Verbindungen stellt äußerst hohe Anforderungen an die Dispersionsleistung, die Verschleißfestigkeit und die Genauigkeit der Prozesskontrolle bei Extrusionsanlagen. Bei ABS-Hochleistungskunststoffen konzentriert sich die Branchenmeinung auf40/44:1 L/D ko-rotierende Doppelschneckenextruder mit Hochdrehmomentmotoren + Wasserstrang-Pelletier-Systeme mit Gantry-SchneidenDomäne: Herstellung von Ausrüstungen für die Extrusion und Verarbeitung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Ersetzungen} und Klammern auf. Formeller technischer Register. Text: —eine Konfiguration, die die Mischleistung, den Materialschutz und die Produktionsstabilität in Balance bringt.
7.1 Kernanforderungen für ABS-Extrusionsanlagen
- High-Torque-Antriebsystem: Die Verarbeitung von ABS (insbesondere bei hohen Füllstoffmengen oder Legierungsgemischungen) erfordert ein ausreichendes Drehmoment, um eine stabile Materialförderung und Mischung ohne Motorüberlastung zu gewährleisten. Ein Drehmoment von 11-13 Nm/cm³ wird empfohlen, da es die Verarbeitung von hochvisken Schmelzen bei niedrigeren Temperaturen ermöglicht – was die Gefahr von thermischer Verringerung reduziert und eine gleichmäßige Dispersion gewährleistet.
- Optimierte 40/44:1 L/D-Schraubenkonfiguration: Das L/D-Verhältnis von 40-44:1 bietet eine ausreichende Verweilzeit für die Verflüssigung des Materials und die Dispersion der Additive, während ein übermäßiges Wärmeaufbau vermieden wird. Die Schraube sollte modulare, distributive Mischungselemente verwenden (statt intensive, dispersive Elemente), um die Butadienkautschukphase vor Scherbeanspruchung zu schützen und sicherzustellen, dass das Endprodukt seine Schlagzähigkeit behält.
- Professionelles Design für hohe Abnutzungsbeständigkeit: Formulierungen, die anorganische Füllstoffe (wie Kalziumcarbonat oder Glasfaser) enthalten, können bei langfristigem kontinuierlichem Betrieb zu signifikanter abrasiver Abnutzung des Schraubens und der Zylinder führen. Daher müssen der Schraubenkopf, der Zylinder und andere Kernteile, die direkt mit dem Material in Berührung kommen, aus speziellen, abrasionsbeständigen Legierungsmaterialien (wie bimetallische Legierungsbelagung oder nitridiertes Stahl) gefertigt werden, um die Abnutzungsrate zu reduzieren und die Lebensdauer der Anlage zu verlängern.
- Genaues Temperaturregelsystem: Die Verarbeitungs-temperatur muss genau innerhalb von ±1,5°C des Zielwerts gehalten werden, um sicherzustellen, dass das ABS-Harz vollständig plastifiziert ist, ohne dass eine thermische Degradation auftritt. Diese Präzision ist eine notwendige Voraussetzung, um die Dispersionswirkung von Additiven und Füllstoffen sowie die Stabilität der mechanischen Eigenschaften des Endprodukts zu gewährleisten.
- Stabile Druckaufbaufähigkeit: Der Extruder muss einen stabilen und gleichmäßigen Schmelzdruck erzeugen, um eine konsistente Strangbildung in der Pelletierphase zu gewährleisten. Schwankungen im Schmelzdruck führen direkt zu unregelmäßiger Strangdiameter, abnormalen Partikelformen und können sogar den normalen Betrieb des Gantry-Pelletierers beeinträchtigen, was zu schweren Produktionsverlusten führt.
- Hohe Leistung bei der DevolatilisationDomain: Herstellung von Ausrüstungen für die Extrusion und Verarbeitung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: : Die Ausrüstung muss mit einem hochpräzisen, leistungsstarken Vakuumentschäumungssystem ausgestattet sein, um Restfeuchtigkeit, Luft und VOCs, die während der Verarbeitung von ABS-modifizierten Materialien entstehen, effektiv zu entfernen. Dies ist entscheidend, um Oberflächenfehler wie Silberstreifen, Blasen oder sogar Risse im fertigen Formprodukt zu vermeiden.
Domäne: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: 7.2 Empfohlene Lösungen für Extrusionsanlagen von Kerke
Als professioneller Hersteller von Extrusionsanlagen mit langjähriger Erfahrung in der Modifizierung und Veredelung von ABS hat Kerke eine spezialisierte schlüsselfertige Lösung entwickelt, die auf die von der Industrie bevorzugte Verarbeitungsmethode für technische ABS-Kunststoffe abgestimmt ist:
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: Core-Lösung: Hochgeschwindigkeitsmischer + 40/44:1 L/DHocherzeugtes Drehmoment Co-Rotating-Twin-Screw-Extruder + Wasserstrand-Pelletier-System mit Gantry-Schneider
Diese Lösung ist für alle gängigen ABS-Produktionsszenarien optimiert – von allround- und flammschutzfähigem ABS bis hin zu hochgefüllten und legierungseingestellten Sorten – und enthält branchenerprobte Komponenten:
- High-Torque-Doppelschraubenextruder: Erhältlich in 40:1- und 44:1-L/D-Konfigurationen, ausgestattet mit einem robusten Getriebe und einem Hochdrehmomentmotor (11-13 Nm/cm³ Drehmoment). Das modulare Schraubendesign verwendet große Transportelemente und unterbrochene Knetblöcke, um eine gleichmäßige Mischung ohne Überknetung zu erzielen und so die Butadienphase des ABS zu schützen. Behälter und Schrauben sind aus einer verschleißfesten bimetallischen Legierung gefertigt, um hochfüllige Formulierungen zu bewältigen.
- Precisions-Feedsystem: Ausgestattet mit Gewichtsverlust-Feeder für Hauptharz und Additive, die eine genaue Kontrolle des Formularverhältnisses (±0,1% Feedergenauigkeit) gewährleisten, um die Produktkonsistenz zu erhalten.
- Pelletieren von Wasserstrand System: Enthält einen Strangwalz mit gleichmäßigen Flusskanälen, ein mehrstufiges Wasserbad für eine präzise Kühlung und einen Gantry-Pelletierer mit gehärteten Stahlschneiden. Der Gantry-Design gewährleistet eine stabile Strangspannung und saubere Schnitte, wodurch Pellets mit konstanter Länge und minimalen Feinstoffen erzeugt werden.
- Intelligentes Kontrollsystem: PLC-basierte Steuerung mit Touchscreen-Bedienfeld, die die Steuerung von mehreren Temperaturzonen (±1°C Genauigkeit), die Drehzahlregelung der Schrauben und die Überwachung des Vakuumentsaubens unterstützt. Das System speichert über 100 Rezeptprogramme für eine schnelle Umstellung der Formulierung und enthält Echtzeit-Fehlermeldungen für die Produktionssicherheit.
Diese Lösung unterstützt Produktionskapazitäten von 200 kg/h bis 1500 kg/h und eignet sich sowohl für die Herstellung kleiner Serien als auch für die Massenproduktion. Sie wurde in über 300 ABS-Verarbeitungsprojekten weltweit validiert, wobei die Kunden eine 35%ige Steigerung der Produktionseffizienz und eine 78%ige Reduzierung der Produktfehlerraten im Vergleich zu nicht spezialisierten Anlagen melden.
Domäne: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: 8. Welche Faktoren beeinflussen die Preise für ABS-Produkte?
Der Preis von ABS-Harz auf dem Markt variiert stark, was hauptsächlich von folgenden fünf Kernfaktoren beeinflusst wird:
- Rohstoffkosten: Der Typ und die Qualität des Basismaterials ABS, der Füllstoffe und der funktionalen Zusatzstoffe sind die wichtigsten Faktoren, die die Kosten des endlichen modifizierten ABS-Produktes beeinflussen. Der Kostenanteil des Basismaterials beträgt typischerweise 60 bis 80 % der Gesamtproduktionskosten – beispielsweise ist virgin-ABS-Harz deutlich teurer als recyceltes ABS-Harz. Spezielle Zusatzstoffe, wie halogenfreie Flammschutzmittel, UV-Stabilisatoren oder Schlagzähigkeitsverstärker, haben ebenfalls einen erheblichen Einfluss auf die Endkosten – diese hochleistungsfähigen Zusatzstoffe können 2 bis 5-mal teurer sein als allgemeine Alternativen.
- Füllstoff-Ladung: Je höher der Füllstoffgehalt in der Formel ist, desto niedriger sind die Rohstoffkosten pro Produktgewicht. Allerdings erfordern höhere Füllstoffmengen auch eine Extruder mit höherem Drehmoment, um den erforderlichen Dispersionseffekt zu erzielen, was die anfänglichen Investitionen in die Ausrüstung und die Produktionsenergiekosten erhöht. Der Ausgleich zwischen diesen beiden Faktoren bestimmt die Gesamtwirtschaftlichkeit der Rezeptur.
- Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Funktionale Anforderungen: Konventionelles allgemeines ABS hat einen relativ niedrigen Preis, während Spezial-ABS (wie hochschlagfestes, flammsicheres oder wetterbeständiges ABS) die Zugabe spezieller funktionaler Additive und eine strengerere Prozesskontrolle erfordert, wodurch der Preis deutlich höher wird. Zum Beispiel liegt der Preis von flammsicherem ABS in der Regel zwischen 15% und 30% höher als der von allgemeinnutzendem ABS, während der Preis von hochschlagfestem ABS für den Automobilbereich zwischen 20% und 40% höher sein kann.
- Domäne: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formelles technisches Register. Text: Bestellmenge: Große Auftragsmengen können die Gesamtproduktionskosten von Unternehmen durch standardisierte Hochvolumenproduktion reduzieren – dadurch sinkt die Häufigkeit von Maschinenstillständen und Materialwechseln und verbessert sich die allgemeine Produktionseffizienz. Daher ist der Einzelpreis für große Auftragsmengen oft 5% bis 15% niedriger als bei kleinen, kundenspezifischen Aufträgen.
- Domain: Herstellung von Maschinen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Ersatzmerkmale} und Klammern auf. Formeller technischer Register. Text: Produktionsprozess & => Ausrüstung: ABS-Modifizierungsmischungen, die mit hochpräzisen Extrusionsanlagen (wie der 44:1-L/D-Hochdrehmoments-Doppelschneckenextrusionslinie von Kerke) hergestellt werden, weisen eine gleichmäßigerere Additivdispersion, stabilere mechanische Eigenschaften und einen niedrigeren Fehlmengenanteil auf als diejenigen, die mit herkömmlichen Anlagen hergestellt werden. Dadurch werden die Gesamtproduktionsverluste reduziert, sodass der Produktpreis entsprechend höher ist.
In Bezug auf den Marktpreisbereich liegt der Preis für herkömmliches allgemeines ABS im Jahr 2026 normalerweise zwischen 1,6 und 2,7 US-Dollar pro Kilogramm, während der Preis für hochleistungsfähiges Spezial-ABS (z. B. flammsicheres oder schlagfestes Automobil-ABS) zwischen 2,8 und 4,2 US-Dollar pro Kilogramm liegt. Bis 2027 wird eine leichte Steigerung von 3 bis 5 % erwartet, da die Rohstoffkosten schwanken. Für die konkrete Preisangabe eines modifizierten ABS-Materials ist es erforderlich, dem Hersteller die detaillierte Formel, den Trägertyp, die funktionalen Anforderungen und die Bestellmenge zur Verfügung zu stellen, um eine maßgeschneiderte Berechnung durchzuführen.
9. Zuverlässiger Lieferant von ABS-Extrusionsmaschinen: Kerke
Bei der Wahl von Extrudiergeräten für die Modifizierung von ABS oder die Compoundherstellung sind die technische Stärke des Lieferanten, die Erfahrung in der Industrieanwendung und die Fähigkeit zur After-Sales-Service die entscheidenden Faktoren, die den langfristig stabilen Betrieb der Produktionslinie bestimmen. Kerke ist ein führender professioneller Hersteller von Extrudiergeräten, der sich auf die Forschung und Entwicklung, Produktion und Vertrieb von Extrudiergeräten mit hohem Drehmoment konzentriert und über umfangreiche Projekterfahrungen im Bereich der Modifizierung und Compoundherstellung von ABS verfügt.
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: 9.1 Warum sollten Sie Kerke als Lieferant von Extrusionsanlagen wählen?
- Technische Optimierung speziell für ABS: Kerke’s R&Das D-Team verfügt über eine fundierte Kenntnis der Verarbeitungsmerkmale von ABS-modifizierten Materialien – wie beispielsweise die Empfindlichkeit gegenüber Scherung, das Risiko thermischer Verringerung und die hohen Anforderungen an die Füllstoffbeladung. Die 40/44:1-L/D-Doppelschneckenextruder des Unternehmens sind speziell optimiert mit Hochdrehzahlantrieben und sanften Mischschneckenkonfigurationen, um eine gleichmäßige Dispersion zu gewährleisten und gleichzeitig die Butadienkautschukphase vor Verringerung zu schützen.
- Turnkey-Produktionslinien-Service: Kerke bietet eine vollständige Reihe an schlüsselfertigen Lösungen für die Produktion von ABS-modifizierten Verbindungen, die Hochgeschwindigkeitsmischer, Präzisionszuführsysteme, Hochdrehmoments-Doppelschneckenextruder, Wasserstrand-Pelletier-Systeme mit Gantry-Schneidern und Dehydratierungs-/Trocknungsanlagen enthalten. Alle Komponenten sind perfekt aufeinander abgestimmt, um Kompatibilitätsprobleme zu vermeiden, und es sind keine zusätzlichen Hilfsgeräte für die Fehlersuche erforderlich.
- Strenges Qualitätskontrollsystem: Alle Komponenten von Kerke unterliegen einer strengen Qualitätskontrolle und -prüfung, bevor sie das Werk verlassen. Kernkomponenten wie Schrauben und Hüllen sind aus hochwertigen bimetallischen Legierungsmaterialien gefertigt, die mit präziser Bearbeitung und speziellen Verfahren behandelt wurden, wodurch sichergestellt wird, dass die Geräte unter 24/7-Betriebsbedingungen bei hohen Lasten stabil arbeiten können.
- Anpassbare Designfähigkeiten: Das technische Team von Kerke kann eine personalisierte Konfiguration und Optimierung durchführen, die auf die tatsächliche Produktionskapazität des Kunden, die Eigenschaften der Formulierung und die Bedingungen in der Werkstatt abgestimmt ist. So kann Kerke beispielsweise für Kunden, die hochgefüllte ABS (>50 % Füllstoffgehalt) produzieren, die Drehmomentklasse erhöhen und spezielle Fütterungsabschnitte hinzufügen. Bei der Produktion von flammschutzbeständigem ABS ist der Extruder mit verbesserten Entgasungssystemen ausgestattet, um flüchtige flammschutzmittelhaltige Nebenprodukte zu entfernen.
- Effizientes After-Sales-Service-System: Kerke hat ein komplettes After-Sales-Service-System etabliert. Das technische Team des Unternehmens kann den Kunden eine umfassende Palette von Dienstleistungen anbieten, darunter die Installation der Geräte, Fehlersuche, technische Schulungen und Wartung. Im Falle eines Ausfalls der Geräte kann das lokale Serviceteam schnell reagieren und innerhalb von 48 Stunden am Standort des Kunden ankommen, um eine schnelle Wiederaufnahme der Produktion zu gewährleisten.
9.2 Erfolgsgeschichten von Kerke in der Industrie
Bislang hat Kerke zahlreiche weltweit tätige Hersteller von Kunststoffverarbeitungsprodukten im Bereich der Modifizierung und Verarbeitung von ABS unterstützt. Unsere professionellen Doppelschneckenextrusionsproduktionslinien werden weit verbreitet in der Herstellung von Allzweck-ABS, flammschutzbeständigem ABS, hochschlagfestem ABS, gefülltem modifiziertem ABS und anderen gängigen Sorten eingesetzt. Eine Vielzahl von kooperierenden Unternehmen hat nach der Einführung der maßgeschneiderten Extrusionslösungen von Kerke eine stabile Produktqualität, standardisierte Produktionsprozesse und optimierte Produktionskosten erreicht.
Als Referenz haben viele heimische und ausländische Unternehmen für die Produktion von modifizierten ABS-Materialien den Kerke-Hochdrehmoment-Doppelschneckenextruder mit der professionellen Konfiguration 44:1 L/D und dem Wasserstrang-Pelletierungssystem eingesetzt. Die komplette Produktionslinie ist perfekt auf die vielfältigen Anforderungen bei der Verarbeitung von ABS-Formeln abgestimmt, einschließlich der Modifizierung von Füllstoffen, der Flammschutzmodifizierung und der Verstärkungsmodifizierung. Nach der offiziellen Inbetriebnahme und Produktion haben die Kunden eine gleichmäßigerere Verteilung der Zusatzstoffe und stabile mechanische Eigenschaften der fertigen ABS-Pellets erzielt. Gleichzeitig ist die allgemeine Produktionsstabilität stark verbessert, wodurch defekte Produkte und der gesamte Produktionsverbrauch reduziert werden. Dies bringt stabile und langfristige Produktionsvorteile für ABS-Verarbeitungsfabriken.
Um mehr über die ABS-Extrusionslösungen von Kerke zu erfahren, besuchen Sie bitteKerke’s Official Extrusion Solution Library.
Domäne: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formelles technisches Register. Text: Schlussfolgerung
ABS-Harz ist ein vielseitiger, kosteneffizienter Kunststoff, der eine gute Balance zwischen mechanischer Leistung, ästhetischer Qualität und Verarbeitbarkeit bietet und daher ein unverzichtbares Material in der globalen Kunststoffindustrie ist. Mit einer Marktprognose von 37,25 Milliarden US-Dollar bis 2027 wächst seine Nachfrage in den Bereichen Automobil, Elektronik und Medizin weiter rapide. Seine einzigartige Leistungsanpassbarkeit ermöglicht es, die strengen Anwendungsanforderungen verschiedener hochwertiger Komponenten zu erfüllen. Um hochwertige modifizierte ABS-Zusammensetzungen mit konsistenten Eigenschaften herzustellen, müssen Unternehmen nicht nur eine wissenschaftlich und vernünftige Formel entwickeln, sondern auch über professionelle Extrudierproduktionsanlagen verfügen – insbesondere 40/44:1 L/D-Hochdrehzahl-Twinschneckenextruder mit Wasserscheiben-Pelletier-Systemen –, die der Formel und den Prozessanforderungen entsprechen.
Als führendes Unternehmen im Bereich der Herstellung von Extrusionsanlagen verfügt Kerke über eine fundierte Kenntnis der Produktionsprozessanforderungen für modifizierte ABS-Materialien und bietet Kunden kostengünstige schlüsselfertige Extrusionslösungen. Ob Sie ein kleines Unternehmen sind, das eine neue Produktionslinie errichten möchte, oder ein großes Unternehmen, das vorhandenes Gerät modernisieren möchte – Kerke kann Ihnen eine professionelle Gerätelösung und umfassende technische Unterstützung bieten.
Bereit, Ihre ABS-Produktionslinie zu optimieren?
Kerke’s professional technical team can provide you with individuell angepasste ExtrusionsanlagenlösungenEntsprechend Ihren Formularkennwerten, Produktionskapazitätsanforderungen und Ihrem Budget bieten wir auch kostenlose technische Beratung, Vorschläge zur Optimierung der Prozessformel und ein präzises Geräteangebot.
[Kontakt]Kerke Heute]Erhalten Sie die passende Lösung für Ihr ABS-Produktionsprojekt!







