

導入
ABS(アクリルニトリルブタジエンスチレン)樹脂は、世界のプラスチック産業で最も広く使用されているエンジニアリング用熱可塑性樹脂の一つであり、自動車内装部品や家電製品のケースから医療機器のパネル、子供のおもちゃまで、数多くの高性能プラスチック製品の基礎材料として役立っています。ABSの包括的な機械的特性、表面仕上げの品質、および加工安定性は、最終成形製品の全体的な性能だけでなく、下流の製造工程のコスト効率も決定します。
高品質のABS改質合成物とマスターバッチを、均一な分散、一貫した色、および正確な寸法安定性をもって生産するために、プラスチック加工業者は、配合設計のコアロジック、生産プロセス管理、そして最も重要な点であるエクストルジョン装置の選択をマスターする必要があります。20年以上の業界特有の経験を持つ業界をリードする専門的なエクストルジョン装置メーカーであるKerkeは、ABS改質と合成生産ラインの高耐久性、高摩擦性、および正確な混合要件に合わせて、業界で最も好まれる高トルクのツインスクリュー式エクストルジョンシステムを中心に、ターンキーの生産ソリューションを提供しています。
このガイドでは、ABS樹脂の基本的な定義、主要な特長、主流の分類から、実用的な応用、実績のある生産方法、最適化された製造プロセス、設備選択基準、実世界での価格要因、信頼できるサプライヤーの推奨事項まで、ABS樹脂のあらゆる重要な側面について説明しています。このガイドは、ABS改質または混合生産ラインに関する、情報に基づいたコスト効率の高い意思決定を支援するために設計されています。
1. ABS樹脂とは何ですか?
ABS(アクリロニトリル・ブタジエン・スチレン)樹脂は、アクリロニトリル、ブタジエン、およびスチレンの3つの主要モノマーから合成されたテルポリマーです。これは、スチレンとアクリロニトリルの剛性とポリブタジエンゴムの靭性をバランスさせた多目的な無定形エンジニアリング熱可塑性樹脂です。この独特な分子構造により、機械的強度、耐化学性、および優れた加工性を兼ね備えた素材が生成されます。これらの特性により、ABSは汎用および高性能産業用アプリケーションの定番となっています。
分野: プラスチック押出および混合設備の製造。正確な技術・工業用語を使用します。規格コード(ISO、ASTM、UL、RoHS、REACH)、単位(℃、MPa、mm、g/cm³、kV/mm)、ポリマー略語(PP、PE、PVC、ABS、PC、PA、PET、PBT、POM、TPU、PPS、PEEK)、商標名、モデル・部品番号を正確に記載します。翻訳しないでください。すべてのHTMLタグ、{プレースホルダー}、および中括弧を保持します。フォーマルな技術レジスター。テキスト: これらの3つのモノマーの正確な比率は、製造時に調整でき、各グレードのABSを特定の用途要件に合わせて調整できます。たとえば、アクリロニトリルの含有量を増やすと、化学的耐性と表面硬度が向上し、ブタジエンの含有量を増やすと、耐衝撃性と低温強度が向上します。一方、ステリレンの含有量を増やすと、加工中の流動性と最終製品の美観が向上します。このレベルのカスタマイズは、ABSを他の多くの商品プラスチックと区別し、要求の高い産業で広く使用される理由です。
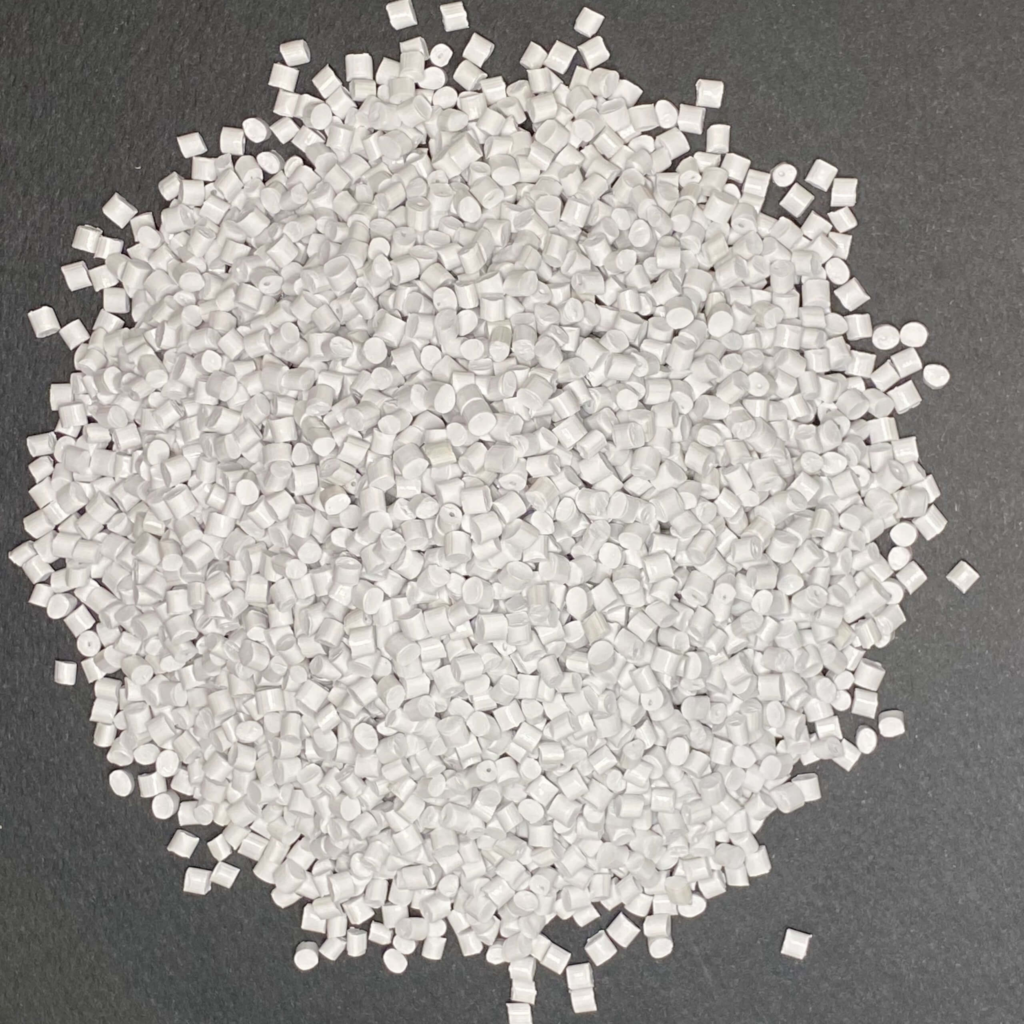
通常、象牙色または淡黄色の円柱状の粒として供給されるABSは、溶融点が217~237℃、熱分解温度が約250℃から始まる。本質的に無臭で無毒であり、水分吸収率が極めて低く、高温成形や押出加工時に安定した性能を維持するために重要な特性です。プロセッサーやエンドユーザーにとって、ABSはバランスのとれた、コスト効果の高いソリューションであり、デザインの柔軟性を犠牲にすることなく、信頼性の高い性能を提供します。
2. ABS樹脂の主な利点
ABS樹脂は、機械的性能、美的多様性、および加工効率の独特なバランスにより、高価値の産業用アプリケーションにおける優れたエンジニアリングプラスチックとなりました。これらの特性は、製造業者とエンドユーザーの両方にとって、システム全体のコストを削減する要因となります。その主な強みは、主に次の7つの面に反映されています。
- 優れた耐衝撃性: ABSは、一般的な商品プラスチックに比べて、ノッチ型イゾッド衝撃強度が200〜500 J/mと3〜5倍高く、また、マイナス40°Cでも優れた靭性を維持します。高衝撃性改質グレードは、-40°Cでノッチ型イゾッド衝撃強度が120 J/m以上となり、凍結点付近で脆くなるポリプロピレン(PP)を大きく上回ります。この弾力性は、二相微細構造によるもので、硬質なスチレンアクリロニトリル(SAN)連続相が衝撃エネルギーを吸収し、分散したポリブタジエンゴム粒子が変形して亀裂の拡散を防ぎます。これは、使用中に激しい衝撃や振動に耐える必要がある部品にとって重要な特徴です。
- 優れた高温性能: 一般用途のABSの熱拡張温度(HDT)は85°Cから110°Cの間ですが、専用の耐熱グレードでは、115°Cまでの温度でも安定した機械的性能を維持できます。さらに厳しい使用ケースでは、アニーリングの後処理によりHDTをさらに10°C上昇させることができます。この熱安定性により、持続的に高温にさらされる部品(例えば、加熱装置の近くにある自動車内装パネルや、熱を発生するモーターや回路を内蔵する電気家電のケースなど)で、曲がり、変形、または構造の破損が発生しません。
- 高級な表面美観品質: ABS のスチレン成分は、100〜115 のロックウェル R 硬度を持ち、組み立て中や日常使用中に軽い傷や擦り傷に対する優れた耐性を備えています。また、ABS は成形後の仕上げに加えて、塗装、電気メッキ、UV コーティング、ホットスタンプなどの二次加工にも非常に適しています。これにより、メーカーは高級な装飾的または機能的な表面を実現でき、マットブラックの自動車トリムから光沢のある金属効果の消費者向け電子機器のハウジングまで、高価な後加工や表面準備の必要がなくなります。
- 調整可能な機能特性:ABSは、広範な添加剤、充填剤、および改質剤を組み合わせることで、その性能を極限的な用途要件に完全に合わせることができます。たとえば、難燃性グレードは、厚さがわずか1.5mmでもUL 94 V-0の燃焼性能を実現できます。これは、火災対策が優先される電子機器や電気機器のケースで重要です。導電性または帯電防止性の添加剤を組み込むことにより、ABSは静電気を放散したり、繊細な電子部品に対する電磁波遮蔽を提供することもできます。このカスタマイズ性により、ABSは、医療機器から爆発防止の産業用ケースまで、さまざまな用途に最適化することができます。
- 優れた加工性:ABSは中程度の溶融流動特性と幅広い加工条件を備え、業界標準のツインスクリュー押出 + 水ストランドペレタイジングプロセスに最適です。加工条件に関係なく、一貫して高い寸法安定性を実現し、金型収縮率はわずか0.4%から0.7%です。これにより、最終製品における歪み、寸法偏差、または組み立て上の欠陥のリスクが最小限に抑えられ、精密部品の大量生産に欠かせない要件を満たすことができます。
- 優れた化学安定性: ABS は、水、ほとんどの無機塩、アルカリ、および広範囲の希薄な酸に対して優れた耐性を示します。また、ほとんどの一般的なアルコールや炭化水素溶剤には不溶性であるため、使用中に通常の洗浄剤、潤滑剤、または水溶液にさらされた場合でも、劣化したり構造的な整合性を失うことはありません。この広範な化学的耐性により、頻繁に消毒が必要な部品—医療機器のハウジングなど—や、工業環境で軽度の化学物質の飛散にさらされる部品に対する信頼性の高い選択肢となります。
- 信頼性の高い電気絶縁性能: ABSは、広範な周波数および環境条件下で安定した電気絶縁性を発揮します。つまり、電流の流れを信頼性に高く抑えることができ、家電製品の内部構造支柱から電動工具や携帯用電子機器のケースまで、電気および電子機器の部品を絶縁するための安全でコスト効率の高い選択肢となります。
3. ABS樹脂の一般的な種類
ABS樹脂は、その性能特性、改変された組成、および適用要件に基づいて、3つの主要な要素で分類でき、さまざまな下流プラスチック製品の個別の生産ニーズに対応します。
3.1 性能特性による分類
これは、ABS業界で最も広く使用されている分類フレームワークであり、材料の特性を最終用途の機能要件と直接関連付けるものです。市場の主流のタイプは次のとおりです。
- 汎用性の高いABS: 機械的強度、耐衝撃性、加工性をバランス良く備え、大量の消費者向けアプリケーションのコスト効率の高い基盤として役立っています。通常、電子デバイスのケース、小型電気機器の部品、おもちゃ、および一般的な自動車内装部品に使用されます。このグレードは、2026年に135億ドルを占める世界のABS市場の39.1%を占めています。
- 高耐衝撃性ABS: 高い比率のブタジエンゴムを使用し、優れた靭性を実現。ノッチ付きイゾッド衝撃強度は400 J/mを超えます。このグレードは、自動車のバンパー、ドア下部、モーターサイクルのフェアリングなど、重い静的または動的荷重に耐える必要がある部品向けに設計されています。また、高い衝撃力に対する耐性が不可欠な電動工具のハウジングや産業機器の部品などで広く使用されています。
- 耐熱性ABS:高温下で安定した機械的性能を維持するように設計されており、HDTは一般用途のABSより10~15℃高い115℃に達します。このため、運転中に継続的な熱にさらされる部品、例えば自動車のダッシュボードパネル、電気家電のハウジング部品、ヘアドライヤーの内部部品などに最適です。
- 難燃性ABS: ハロゲンベースまたはハロゲンフリーの難燃剤を使用して、UL 94 V-0 または V-1 の燃焼性評価を実現し、低煙性と低毒性を備えています。このグレードは、電子機器ケース、5G 通信機器のハウジング、自動車内装部品など、厳格な防火基準を満たす用途向けに設計されています。
- 高光沢ABS: スムーズで高光沢の成形表面仕上げを実現し、塗装や研磨などの二次的な表面処理が不要です。ビジュアル的な魅力が重要な購入要因となるハイエンドの消費者向けアプリケーションで広く使用されています。これには家電製品の外装、スマートスピーカーのケース、ノートパソコンの蓋、おもちゃの部品などがあります。
3.2 変更された組成による分類
新エネルギー車や5G通信などの新興産業のますます厳しい性能要件を満たすために、ABSは単一基材のABSの固有の制限を解決するために、他のポリマーや機能性充填剤と合金化または化合物化されることが多い。主な商用化された改質ABS組成物は次のとおりです。
- ABS合金: ABSと他のエンジニアリングポリマーのブレンドは、両方の基本材料の最良の特性を兼ね備えています。よく知られている例としては、ABS/PC(ポリカーボネート)合金があり、ABSの優れた加工性とPCの優れた剛性と耐熱性をバランスさせます。また、ABS/PBT(ポリブチレンテレフタレート)合金は、湿気の下での耐薬品性と寸法安定性を向上させます。
- 塗装済みABS: 無機フィラー(例えば、炭酸カルシウム、タルク、ガラス繊維)を混合したABSで、特定の特性を向上させたり、全体的な材料コストを削減したりすることができます。例えば、炭酸カルシウムを混合したABSでは、一般用途向けに十分な機械的強度を維持しながら、最終部品のコストを20%から40%削減することができます。
- 強化ABS:高強度の合成繊維(ガラス繊維、炭素繊維、アラミド繊維など)を使用して改質したABS。引張強度、曲げ強さ、および熱拡張温度を大幅に向上させます。このタイプの改質ABSは、構造用自動車部品や電気機器の支柱などに使用され、高価なエンジニアリング材料に代わることでシステムコストを削減できます。
- 機能化ABS:特殊添加剤を配合したABSで、標準的な機械的または熱的性能を超える特定の機能性をもたらします。これには、帯電防止、導電、電磁波遮蔽、または放射線耐性のグレードなどがあり、それぞれが専門業界の厳しい運用要件を満たすように調整されています。
3.3 用途産業別の分類
ABSの技術的要件は、下流産業によって大きく異なります。このため、材料サプライヤーや加工業者にとって、この分類フレームワークは、製品の性能を最終ユーザーのニーズに合わせるために不可欠です。主な用途別グレードは次のとおりです。
- 自動車グレードのABS:自動車産業の独自の要件を満たすように設計された、特殊な改良されたグレードです。低温での強度、耐熱性、耐候性が向上しており、複雑で薄い壁を持つ部品の製造に適した優れた加工性が必要です。また、グローバルな自動車内部の空気品質基準を満たすために、低揮発性と臭気排出量が低い必要があります。このセクターだけで、2026 年には世界の ABS 消費量の 44% 以上を占めます。
- 電気/電子グレードのABS: 電気および電子産業の厳しい安全性と性能要件を満たすために、優れた電気絶縁性、寸法安定性、および耐火性を備えた製品です。また、表面塗装や静電塗装などの二次加工との互換性も必要であり、機能的および美的な仕様を満たす必要があります。
- 医療グレードのABS: 厳しい国際医療機器規制基準(ISO 10993の生体適合性試験やFDAの食品接触安全要件など)に準拠する、高度に純化された専用グレードです。一般的に使用されている高レベルの消毒剤(75%エタノールや500ppmの可用性塩素消毒剤を含む)に対して高い耐性を持ち、繰り返し拭き取り消毒を行った後も表面の劣化や変色がありません。
- トイグレードのABS: 食品接触に安全で、衝撃に強いグレードで、特におもちゃ製造業界向けに開発されています。厳しいグローバル安全基準—EU の EN 71-3 や米国の CPSIA 規則など—に従って、揮発性有機化合物 (VOC) の排出量が低く、有害物質が溶け出さないことが求められます。また、衝撃で小さくて鋭い破片に分解されにくく、使用中の怪我のリスクを低減する強度も必要です。
4. ABS樹脂の主な用途
ABS樹脂は、ほぼすべての産業製造分野で欠かせないエンジニアリングプラスチックであり、主な適用シナリオは次の5つの業界に集中しています。
4.1 自動車産業
自動車産業は現在、ABS樹脂の最大のグローバルエンドマーケットであり、2026年に全世界の需要の33.2%を占めている。この広範な採用は、ABSの軽量設計の柔軟性、耐衝撃性、耐熱性のユニークな組み合わせにより促進されている。これらの特性により、自動車メーカーは車両重量を軽減し(これにより燃費を改善したり、電気自動車の航続距離を延長したりすることができる)、安全性と性能基準を維持しながら、衝突時の搭乗者保護要件を満たすことができる。ABSは内装と外装の両方の自動車部品に使用されており、最も一般的な用途には、インストルメントパネルフレーム、ドアパネルインサート、センターコンソールハウジング、エアデフレクショングリル、エアアウトレットベントなどが含まれる。これらの部品では、衝突時の搭乗者保護要件を満たすために、通常、高耐衝撃性ABSグレードが指定される。例えば、BMW 3シリーズのインストルメントパネルフレームは、高耐衝撃性ABS+グラスファイバー複合材料を使用しており、グローバルな自動車安全規格の衝撃性能要件を満たしている。新エネルギー車の増加により、ABS樹脂の適用範囲がさらに拡大している。電気自動車では、ABSはバッテリーパック保護ハウジングや充電ポートカバーなどの用途にも使用されており、これらの用途では、材料が長期間の環境老化に耐える一方で、十分な電気絶縁性と機械的保護を提供する必要がある。
4.2 電気 & 電子産業
電気・電子産業は、ABS樹脂の第二大最終消費市場であり、2026年に世界需給の29.5%を占めます。この需要は、材料の優れた電気絶縁性、寸法安定性、および高精度の大量成形プロセスへの適応性により促進されています。この産業では、ABSは大小の家電機器のケースや内部構造部材の製造に広く使用されています。冷蔵庫、洗濯機、エアコン、炊飯器などの家電機器のケースや内部構造部材に使用されています。また、ノートパソコン、タブレット、携帯電話などの消費者向け電子機器の外装や、5G通信基地局やスマートホームデバイスのケースにも使用されています。これらの用途では、ABSは厳しい業界安全基準を満たすように改質されています。たとえば、5G基地局のケースでは、消防安全規制を満たすために難燃性のABSグレードが必要となります。一方、洗濯機の内部構造部材では、高衝撃性のグレードが指定されており、運転中に大きな振動ストレスに耐えられる必要があります。世界の5Gインフラとスマートホーム市場の急速な成長により、特殊ABSグレード、特に現代の電子機器設計の薄壁成形要件をサポートする高流動性の難燃性グレードの需要がさらに高まると予想されています。
4.3 おもちゃ & 消費財業界
玩具と消費財産業は、2026年に世界需要の13.1%を占めるABS樹脂の第三大最終市場であり、市場価値は約45億ドルです。この広範な使用は、ABSの安全性能、耐衝撃性、表面仕上げの品質の独特な組み合わせによって促進されています。このセクターにおけるABSの最も一般的な用途は、玩具製造で、ブロック、模型車のボディ、アクションフィギュアのアクセサリー、およびその他の子供用製品の製造に使用されています。例えば、デンマークの玩具メーカーLegoが製造する連結可能なプラスチックブロックは、EUおよび米国の厳格な玩具安全基準に準拠する特別な高透明性、高耐衝撃性のABSグレードから製造されています。玩具以外にも、ABSは電動歯ブラシのハウジング、ヘアドライヤーのシェル、キッチンナイフのハンドル、電動工具のボディなどの消費財用途で広く使用されています。これらの用途では、ABSが高品質の表面仕上げを持つ複雑で人間工学に基づいた形状に成形できることが多く、高価な二次加工が不要になります。
4.4 医療機器業界
医療機器業界は、ABS樹脂の最も急速に成長するニッチ市場の一つであり、需要は年間5%以上の速度で成長しています。これは、業界全体の平均よりもかなり高い数値です。この成長は、医療用ABSが提供する滅菌性、機械的強度、および設計の柔軟性という独特の組み合わせにより促進されています。これらすべては、医療機器の製造および使用における厳しい要件に対応するために重要です。この業界では、ABSは、携帯型患者モニターの主体、手術用電気ソーのハンドル部品、超音波機のハウジングパネル、および体外診断装置のハウジングなど、広範な診断および治療装置のハウジングと外部機能部品の製造に広く使用されています。これらの用途では、医療用ABSは通常、ISO 10993の生体適合性試験や米国FDAの食品接触安全要件に準拠するように指定されます。このグレードのABSは、一般的に使用される高レベル消毒剤に対しても高い耐性を示し、繰り返し拭き取り消毒サイクル後に表面の劣化や変色がありません。例えば、中国の医療機器メーカーMindrayは、超音波システムのコントロールパネル用に、特殊な耐熱性、電気メッキされたABSグレードを使用しています。この材料は、75%エタノールまたは500ppmの可用塩素消毒剤による1,000回以上の拭き取り消毒サイクルでも安定した性能を維持し、業界の厳しい総有機炭素(TOC)沈殿要件を満たしています(TOC放出レベルは50ppm以下です)。
4.5 包装業界
包装業界は、ABS樹脂の小規模ながら安定したニッチ市場であり、食品、飲料、医薬品、および家電分野の世界的な拡大に伴って需要は着実に拡大しています。この業界では、ABSは、優れた機械的強度、耐衝撃性、または帯電防止性を必要とする特殊な包装部品の製造に主に使用されています。これらの特性は、ポリエチレン(PE)やポリスチレン(PS)などの一般的なプラスチックでは常に提供できません。このセクターにおけるABSの最も一般的な用途は、再利用可能で高耐久性の輸送用包装部品です。これには、半導体ウェハやSMT(サーフェスマウント技術)パーツなどの精密電子部品を輸送するために使用されるトレイや、製造施設間で自動車部品を輸送するために使用される再利用可能なプラスチックターンアラウンドボックスなどがあります。これらの用途では、ABSはしばしば、感光体電子部品への静電気放電(ESD)の損傷を防ぐために帯電防止または導電性を有するように改変されます。包装業界におけるABSのもう一つの重要な用途は、高級特殊包装容器の製造です。これには、高級化粧品用の瓶や高級パーソナルケア製品用のボトルなどがあります。これらの用途では、ABSは、高品質の光沢ある表面仕上げを持つ複雑な形状に成形できることから選ばれることが多く、製品の内部の価値を高めます。
5.推奨されるABS製剤
ABS樹脂の配合は、基材樹脂の種類、充填剤の量、機能要件、および押出機の実際の処理能力に応じてカスタマイズおよび最適化する必要があります。以下は、Kerkeの高トルクのツインスクリュー押出生産ライン(40/44:1のL/D)に完全に適応した典型的な成熟した配合物を3つ示します。このラインには水ストランドペレタイジングシステムが搭載されています。
5.1 Formula 1: 電子ハウジング用汎用ABS
この調合物は、電子デバイスハウジングや家電部品などの一般用途 ABS アプリケーション向けに設計されており、機械的強度、耐衝撃性、表面仕上げの品質のバランスを備えています。100 phr の ABS レジン(一般用途および高耐衝撃グレードのブレンド)を主成分として、剛性と靭性の基本的なバランスを提供します。15〜25 phr のブロマイネート型難燃剤(デカブロモジフェニルエタンやブロマイネート型エポキシ樹脂など)が主な難燃剤として機能し、3:1 の比率で配合されます。5〜8 phr のアンチモン三酸化物(Sb2O3)が難燃剤の相乗効果を高めるための難燃剤シグナントとして機能し、ブロマイネート型難燃剤の効率を向上させます。3〜5 phr のメタクリル酸ブタジエンスタイレン(MBS)衝撃防止剤がさらに化合物の靭性を向上させ、薄壁のハウジング部品の耐衝撃性要件を満たします。処理適応性に関しては、この調合物はケルケ社の高速ミキサー + 40:1 の L/D 比で回転するツインスクリュー押出機(高トルク構成) + ガントリーカッターを備えた水ストランドペレタイジングシステムと完璧に組み合わせられ、従来の生産量は 200 から 800 kg/h です。
5.2 Formula 2:自動車内装部品向け高耐衝撃性ABS
この製剤は、高い衝撃性を要求する自動車内装部品などの高い衝撃性を要求する用途向けに開発されています。その特徴は、優れた低温強度を備えたABS樹脂(ブタデン含有率が18%以上の高衝撃性グレード)を100 phr含有すること、8~12 phrのリン窒素系のハロゲンフリー難燃剤を使用すること、5~10 phrのクロリ化ポリエチレン(CPE)衝撃改質剤を使用すること、3~8 phrのマレイン酸接合ステレン-エチレン-ブチレン-ステレン(SEBS-g-MAH)相溶性化剤を使用すること、1~2 phrの紫外線(UV)安定剤を使用すること、および1.5~3 phrの加工助剤(ペンタエリトールテトラステアート(PETS)などの潤滑剤とEBSなどの分散剤を含む)を使用することです。これらの成分は、材料の流動性を向上させ、最終成形部品の均一で高品質な表面仕上げを実現します。この製剤は、ケルケ高速ミキサー+44:1のL/D共転動ツインスクリュー押出機(高トルク駆動システム)+ガントリーカッターを備えた水ストランドペレタイジングシステムで、従来の生産能力は300~1200 kg/hです。
5.3 Formula 3: カルシウムカーボネート入り一般用途の産業部品用ABS
この調合物は、おもちゃ部品、電動工具のハウジング、および非重要な内部家電部品などのコストに敏感な一般用途の産業用途向けに設計されています。これは、許容可能な機械性能と大きなコスト削減を兼ね備え、大量生産で低マージンのシナリオに最適です。その正確な組成には、100 phrのABS樹脂(リサイクルABSグレードと新品ABSグレードのブレンド)が含まれており、これが基礎ポリマーマトリクスを構成します。30〜70 phrの細かく粉砕されたカルシウムカーボネート(粒子サイズ範囲3〜10μm)が主なコスト削減フィラーとして機能し、3〜10μmの粒子サイズを有する、ABS樹脂マトリクスと相性の良いカルシウムカーボネートフィラーの表面を改変する表面処理剤(ステアリック酸やチタネート結合剤など)が1〜5 phr、カルシウムカーボネートフィラーの固有の脆弱性を補正し、耐衝撃性を維持するMBS衝撃修飾剤が5〜8 phr、そして材料の溶融流動性を向上させ、加工中にフィラーが沈殿または凝集しないようにする加工補助剤(ポリエチレンワックスやEBSなどの分散剤など)が1.5〜3 phr含まれています。生産には、Kerkeの高速ミキサー+40:1のL/D共転動ツインスクリュー押出機(高トルク構成)+ガントリーカッターを備えた水ストランドペレタイジングシステムが使用され、従来の生産量は500〜1500 kg/hです。
6. ABS製造プロセス
ABS改質合成物の生産プロセスは、前処理、混合、押出、そしてペレット化装置の協調的な運用を通じて、機能添加剤のABS樹脂中の均一な分散を実現する連続的な物理混合およびプラスチケーションプロセスです。業界標準の生産プロセスは、高トルクのツインスクリュー押出 + 水ストランドペレット化を中心としており、以下のとおりです。
- 原料の事前乾燥:ABS樹脂は一定の水分吸収性を持ち、典型的な飽和水分含量は0.3%から0.8%です。加工中に水分含量が0.1%を超えると、高温押出中にABS分子鎖が水分分解し、最終製品に銀色の線、気泡、さらには亀裂などの深刻な欠陥が生じます。したがって、混合前にABS樹脂は0.02%以下の水分含量に乾燥させる必要があります。これは一般的な業界の基準を大幅に下回る水分含量です。この乾燥プロセスは通常、80~90℃の温度で3~4時間かけて、専用の除湿乾燥ホッパーを使用して行われます。
- 重量計 & 高速混合: 事前に設計された正確な配合比に従って、乾燥したABS樹脂、機能添加剤(耐燃性添加剤、衝撃修飾剤、熱安定剤など)、および充填剤(炭酸カルシウムまたはガラス繊維など)を精密な重量減少型給料装置または同様の計量システムを使用して正確に計量します。計量された材料は、その後自動的に高速ミキサーに運ばれ、事前混合されます。高速攪拌によって、材料の内部温度は急速に110~130℃に上昇し、添加剤と充填剤がABS樹脂中に均一に分散します。この事前混合工程は通常10~15分で完了します。
- 押出加工 & 分散: 完全に混合された前混合物は自動的に次の工程に送り出されます40/44:1 L/D共回転ツインスクリュー押出機(高トルクモーター搭載)により、集中的なせん断混合が可能です。高トルク駆動システム(通常11〜13Nm/cm³のトルク定格)により、高い充填量でも材料を運搬するのに十分なパワーが確保され、最適化されたスクリュ構造(広ピッチの運搬部品+中断されたこねブロック)により、優しくしかし効果的なせん断が実現され、ブタデン樹脂の段階が過剰にせん断されず、インパクト強度が低下することを防ぎます。押出温度プロファイルは、特定の配合要求に応じて正確に設定され、通常180〜230℃の範囲です。スクリュ速度は通常200〜500RPMの範囲に設定されます。
- 脱ガス & 揮発物除去: 混合工程中に添加剤や樹脂の熱分解によって生じる残留水分、空気、および揮発性有機化合物(VOC)を除去するため、エクストラーダには通常、バレルの中間部に位置する脱気ゾーンが装備されています。この脱気ゾーンは高出力の真空ポンプに接続され、バレル内の真空度を600~760mmHgの絶対圧に保ちます。この負圧環境により、溶融物から揮発性の汚染物質が効果的に除去され、最終製品に空洞、気泡、または表面の欠陥が発生するのを防ぎます。
- 水ストランドペレタイジング & 成形: エクストラーダによって安定的に供給された溶融物は、高精度のスクリーンチェンジャーによって不純物と未分解の凝集体を除去し、その後、糸ダイを通して均一な円筒形の糸を押し出します。糸は直ちに水浴槽(通常3~5メートルの長さ)で冷却され固化させられ、寸法安定性を維持した上で、送り装置に送られます。ガントリーペレタイザ高速回転するカッターを備えたガントリー設計により、安定したストランド供給と精密なカットが可能となり、均一な長さ(通常2~3mm)と滑らかな表面を持つ円筒形のペレットが生成されます。これは、下流の射出成形プロセスでの安定した供給にとって重要です。
- 脱水 & 乾燥:表面の水分を含む粒状物質は、高速の脱水処理のために遠心脱水装置に運ばれ、粒子からほとんどの表面水が除去されます。次に、この物質は二次乾燥のために流動化床乾燥機に送られ、高温の低湿度の空気流を利用して残った表面の水分が除去されます。この二段階の乾燥プロセスの後、最終的な粒子の水分含量は常に 0.02% 以下に制御され、下流の加工の厳しい品質要件を満たすことができます。
- スクリーニング & パッケージ: 乾燥した顆粒は、複数の精密スクリーンで構成された振動スクリーンに運ばれ、大きすぎるまたは小さすぎる異常な顆粒を除去し、最終製品の均一な粒度分布を確保します。スクリーニング後、適格な完成品のABS顆粒は、一時保管用の大容量シロに運ばれ、その後自動的に25kgまたは500kgの湿気防止パッケージバッグまたは箱に計量され、包装されます。包装された製品は、最終的に一定の温度と湿度を維持する倉庫に輸送され、下流の顧客への納品を待つことになります。
7. ABS生産のために適切な押出機設備を選ぶには?
高品質のABS改質合成物の生産には、押出機の分散性能、耐摩耗性、およびプロセス制御の精度に対する極めて高い要件が課されます。ABSエンジニアリングプラスチックに関して、業界のコンセンサスは次のとおりです。40/44:1のL/D比のコロ旋回式ツインスクリュー押出機(高トルクモーター搭載)とガントリカッターを備えた水ストランドペレタイジングシステム—混合効率、材料保護、および生産安定性のバランスをとった構成
7.1 ABS押出装置のコア要件
- 高トルクドライブシステム: ABS加工(特に高い充填量または合金混合時)では、モーターの過負荷が発生しないように安定した材料供給と混合を確保するために十分なトルクが必要です。11~13Nm/cm³のトルク定格値が推奨されており、これにより低温で高粘度の溶融物を加工でき、熱的劣化のリスクを低減するとともに、均一な分散を維持できます。
- 最適化された40/44:1のL/Dねじ構成: 40-44:1のL/D比は、材料の可塑化と添加剤の分散に十分な滞留時間を提供し、同時に過度の熱の蓄積を防ぎます。スクリューは、強力な分散要素ではなく、モジュール式の分散混合要素を使用して、ブタジエンゴム相をせん断劣化から保護し、最終製品が衝撃強度を維持できるようにします。
- プロフェッショナルな耐摩耗性設計: 無機フィラー(例えば、炭酸カルシウムまたはガラス繊維)を含む調合物は、長期間の連続運転中にスクリューとバレルに大きな摩耗を与えることがあります。そのため、材料と直接接触するスクリュー、バレル、その他のコア部品は、摩耗速度を低減し、設備の寿命を延長するために、特殊な耐摩耗合金材料(例えば、二金属合金ライニングまたはニトリ化鋼)で作られている必要があります。
- 正確な温度制御システム: ABS樹脂が完全に可塑化され、熱劣化を引き起こさないようにするため、処理温度を目標値から±1.5℃の範囲内で正確に制御する必要があります。この精度は、添加剤や充填剤の分散効果や、最終製品の機械的特性の安定性を確保するために必要な条件です。
- 安定した圧力構築能力: エクストラーダは、ペレタイジング段階で均一な糸の形成を確実にするために安定した均一な溶融圧力を出力する必要があります。溶融圧力の変動は、糸の直径の不均一性、異常な粒子形状につながり、ガントリー式ペレタイザーの正常な運転に影響を与え、重大な生産損失を引き起こす可能性があります。
- 高性能な脱離性能: ABS改質材料の加工中に発生する残留水分、空気、および VOC を効果的に除去するため、高精度かつ高出力の真空脱気システムを装備する必要があります。これは、最終成形製品にシルバーの線、気泡、さらには亀裂などの表面不良を防ぐために重要です。
7.2 Kerkeの推奨される押出設備ソリューション
ABSの改質と混合生産に豊富な経験を持つ専門の押出設備メーカーであるKerkeは、ABSエンジニアリングプラスチックの業界で最も普及している加工方法に合わせて、専用のトータルソリューションを開発しました。
コアソリューション: 高速ミキサ + 40/44:1 L/D高トルク 共同回転ツインスクリュー押出機 + ガントリーカッター付き水ストランドペレタイジングシステム
このソリューションは、汎用性の高いABSや難燃性ABSから、高充填品や合金改質品まで、あらゆる主流のABS生産シナリオに最適化されており、業界で実績のあるコンポーネントが採用されています。
- 高トルクのツインスクリュー押出機: 40:1 および 44:1 の L/D 構成で、耐久性の高いギヤボックスと高トルクモーター (11-13 Nm/cm³ のトルク定格) を搭載。モジュール式のスクリュー設計では、広ピッチの運搬要素と中断された練りブロックを使用して、過度の切断なしに均一な混合を実現し、ABS のブタジエン相を保護します。バレルとスクリューは、高粘度の配合物にも耐える耐摩耗性のバイメタル合金で作られています。
- 精密給餌システム: 主成分である樹脂と添加剤の重量損失フィーダーを搭載し、製品の一貫性を維持するために正確な配合比率制御(±0.1%の供給精度)を実現しています。
- 水ストランドペレタイジングシステム: 統一された流路を備えたストランドダイ、正確な冷却を実現する多段式ウォーターバス、そして硬化鋼製カッターを備えたガントリー式ペレタイザーが搭載されています。ガントリー設計により、安定したストランド張力と清潔な切断が可能となり、一貫した長さと微粒物質の少ないペレットが生成されます。
- インテリジェント制御システム: タッチスクリーンインターフェイスを備えたPLCベースの制御で、マルチゾーンの温度制御(±1°Cの精度)、ねじ速度調整、真空脱気モニタリングが可能です。システムは100以上のレシピプログラムを保存し、素早くレシピを切り替えることができます。また、生産安全のためにリアルタイムの障害アラーム機能も搭載しています。
このソリューションは、200 kg/hから1500 kg/hの生産能力をサポートし、小規模のカスタマイズから大規模な量産まで対応します。世界中の300以上のABS加工プロジェクトで有効性が確認されており、顧客は、専門化されていない装置と比較して、生産効率が35%向上し、製品不良率が78%低下したと報告しています。
8. ABS製品の価格にどのような要因が影響しますか?
市場におけるABS樹脂の価格は大きく異なり、主に次の5つの主要要因によって影響を受けています。
- 原材料コスト: 基礎ABS樹脂、充填剤、機能性添加剤の種類と品質は、最終的な改質ABS製品のコストに影響を与える最も重要な要因です。基礎樹脂のコストは、通常、総生産コストの60%から80%を占めます。例えば、新品ABS樹脂はリサイクルABS樹脂よりもかなり高価です。特殊添加剤、例えばハロゲンフリーの難燃剤、紫外線安定剤、または衝撃改質剤も最終コストに大きな影響を与えます。これらの高性能添加剤は、一般用途の代替品よりも2~5倍高価です。
- フィラーのロード: 配合物中のフィラー含有量が高いほど、製品の単位重量あたりの原材料コストは低くなります。しかし、高いフィラー量では、必要な分散効果を得るために高トルクの押出機が必要となり、初期設備投資と生産エネルギー消費コストが上昇します。これら二つの要因のバランスが、配合物の全体的な費用効果性を決定します。
- 機能要件: 従来の汎用 ABS は比較的低価格ですが、特殊な ABS (高衝撃性、難燃性、耐候性などのグレード) では、特殊な機能添加剤を使用し、より厳格な工程管理が必要となります。そのため、価格は大幅に高くなります。たとえば、難燃性 ABS のコストは一般用途 ABS の 15% から 30% 高くなり、高衝撃性の自動車グレードの ABS のコストは 20% から 40% 高くなることがあります。
- 注文数量: 大量注文では、標準化された大量生産により企業の包括的な生産コストを削減できます。設備の停止や材料の切り替えの頻度を減らし、全体的な生産効率を向上させることができます。そのため、大量注文の単価は、小ロットのカスタマイズ注文よりも5%から15%低くなることが多いです。
- 生産プロセス & 機器: 高精度の押出機(ケルケの44:1 L/D高トルクツインスクリュー押出ラインなど)で製造されたABS改質合成物は、通常の機器で製造されたものよりも添加剤の分散が均一で、機械的特性が安定し、不良率が低いため、全体的な生産損失が少なくなり、製品価格もそれに応じて高くなります。
市場価格帯に関して、従来の汎用ABSの価格は通常、2026年には1.6~2.7米ドル/キログラムである。一方、高性能特殊ABS(耐燃性や高衝撃性の自動車グレードのABSなど)の価格は2.8~4.2米ドル/キログラムである。2027年までに、原材料コストの変動によりこれらの価格は3~5%上昇すると予測されている。ABS改質化合物の具体的な見積もりについては、製造業者に詳細な配合物、媒体タイプ、機能要件、および注文数量を提供する必要がある。
9.信頼できるABS押出機のサプライヤー:Kerke
ABS改質や混合生産のための押出設備を選択する場合、サプライヤーの技術力、業界での応用経験、およびアフターサービス能力は、生産ラインの長期的な安定運転を左右する主要な要因です。Kerkeは、高トルクのツインスクリュー押出設備の研究開発、生産、販売に特化した業界をリードする専門的な押出設備メーカーであり、ABS改質および混合生産の分野で豊富なプロジェクト経験を有しています。
9.1 なぜKerkeを押出機のメーカーとして選ぶのか
- ABS固有の技術的最適化: Kerke’s R&Dチームは、ABS改質材料の処理特性—例えばせん断感度、熱分解のリスク、高い充填材量の要件など—に精通しています。同社の40/44:1 L/Dのツインスクリュー押出機は、高トルクのドライブと穏やかな混合スクリュー構造を特別に最適化し、均一な分散を確保すると同時に、ブタデン樹脂相を分解から保護します。
- ターンキー生産ラインサービス: Kerke は、高速ミキサー、精密フィーダー、高トルクのツインスクリュー押出機、ガントリーカッターを備えた水ストランドペレタイジングシステム、脱水/乾燥装置など、ABS改質化合物の製造に必要なすべてのソリューションを提供しています。すべての部品が完全にマッチングされているため、互換性の問題が発生することはありません。デバッグのために追加の補助装置を必要としません。
- 厳格な品質管理システム: Kerkeのすべての機器部品は、工場を出る前に厳格な品質検査と試験を受けます。ネジやバレルなどの主要部品は、高品質の二金属合金素材で作られており、精密加工と特別な工程で処理されています。これにより、高負荷作業条件下で24時間365日安定して動作することができます。
- カスタマイズ可能なデザイン機能: Kerke の技術チームは、お客様の実際の生産能力、配合特性、工場の状況に応じて、カスタマイズされた設定と最適化を行うことができます。たとえば、高充填 ABS(≥50% の充填成分)を生産するお客様向けに、トルク評価を向上させ、専用の給料セクションを追加します。また、難燃性 ABS の生産では、エクストラーダーに高性能な脱ガスシステムを搭載し、揮発性の難燃剤副産物を除去します。
- 効率的なアフターセールスサービスシステム: Kerke は完全なアフターセールスサービスシステムを構築しています。同社の技術チームは、機器の設置、デバッグ、技術トレーニング、保守など、お客様に幅広いサービスを提供できます。機器に障害が発生した場合、現地のサービスチームが迅速に対応し、48 時間以内にお客様の施設に到着することで、生産の早期回復を実現します。
9.2 Kerkeの成功した業界事例
これまで、Kerkeは、ABSの改質と混合の分野で、多くの世界的なプラスチック加工メーカーにサービスを提供してきました。当社の専門的なツインスクリュー押出機生産ラインは、汎用ABS、難燃ABS、高衝撃ABS、充填改質ABSなどの主流グレードの生産に広く応用されています。多くの協力企業は、Kerkeのカスタマイズされた押出ソリューションを採用した結果、安定した製品品質、標準化された生産プロセス、および最適化された生産コストを達成しています。
参考として、国内外の多くの新素材企業は、44:1のL/D専用構成と水ストランドペレーティングシステムを備えたKerkeの高トルクのツインスクリュー押出機を、ABS改質材料の生産に採用しています。この完全な生産ラインは、充填剤改質、難燃性改質、強化改質など、さまざまなABSフォーミュラ処理ニーズに完全に適応しています。正式な試運転と生産を完了した後、顧客は、より均一な添加剤分散とより安定した機械的特性を持つ完成品ABSペレットを実現しました。また、全体的な生産安定性が大幅に向上し、不良品を減らし、総合的な生産消費を削減することで、ABS混合工場にとって安定した長期的な生産効果がもたらされました。
KerkeのABS押出機ソリューションについて詳しく知りたい場合は、をご覧ください。Kerke’s Official Extrusion Solution Library.
結論
ABS樹脂は、機械的性能、美的性質、加工性のバランスが取れた、多目的でコスト効率の高いエンジニアリングプラスチックです。グローバルプラスチック産業において欠かせない材料です。2027年までに市場規模が372億5000万ドルに達すると予測されており、自動車、電子機器、医療分野での需要は急速に拡大しています。独自の性能調整機能により、さまざまな高価値部品の厳しい適用要件を満たすことができます。高品質のABS改質合成物を、一貫した性能で生産するには、企業は科学的かつ合理的な配合を設計するだけでなく、配合と製造プロセスの要件に合った専門の押出製造設備、特に40/44:1のL/Dの高トルクツインスクリュー押出機と水ストランドペレタイジングシステムを備えていなければなりません。
押出設備製造の分野でリーディング企業であるKerkeは、ABS改質材料の生産プロセス要件を深く理解しており、お客様に費用効果の高いトータルソリューションを提供しています。新しい生産ラインを構築する小規模企業や、既存設備のアップグレードを検討している大規模企業にとっても、Kerkeはプロフェッショナルな設備ソリューションと包括的な技術サポートを提供できます。
ABS生産ラインを最適化する準備はできましたか?
Kerke’s professional technical team can provide you with カスタマイズされた押出設備ソリューションお客様の製剤特性、生産能力要件、および予算に応じて、無料の技術コンサルティング、工程の製剤最適化の提案、および正確な設備見積もりを提供いたします。







