

Introdução
O resino ABS (Acrilonitrilo, Butadieno e Estireno) é um dos termoplásticos de engenharia mais utilizados na indústria global de plásticos, servindo como material de base para inúmeros produtos plásticos de alta performance – desde componentes de interiores de automóveis e carcaças de eletrônicos de consumo até painéis de dispositivos médicos e brinquedos infantis. As propriedades mecânicas completas, a qualidade do acabamento superficial e a estabilidade do processamento do ABS determinam diretamente o desempenho geral do produto moldado final, bem como a eficiência de custo das operações de fabricação downstream.
Para produzir compostos modificados em ABS de alta qualidade e misturas master com dispersão uniforme, cor consistente e estabilidade dimensional precisa, os processadores de plástico devem dominar a lógica básica do projeto da formulação, o controle do processo de produção e, o mais importante, a seleção de equipamentos de extrusão. Como fabricante líder de equipamentos de extrusão com mais de 20 anos de experiência específica do setor, a Kerke fornece soluções de produção chave-na-mão adaptadas exatamente às exigências de alta usinabilidade, alta cisalhamento e mistura precisa das linhas de produção de modificação e compósitos em ABS, com ênfase no sistema de extrusão de dois parafusos de alta torque preferido pelo setor.
Este guia abrange todos os aspectos essenciais da resina ABS, desde a sua definição básica, as principais vantagens e classificações, até às aplicações práticas, fórmulas de produção comprovadas, processos de fabricação otimizados, critérios de seleção de equipamentos, fatores de preços reais e recomendações de fornecedores confiáveis. Foi criado para ajudar você a tomar decisões informadas e econômicas para sua linha de produção de modificação ou compósito de ABS.
1. O que é resina ABS?
O resino ABS (Acrilonitrilo Butadieno Estireno) é um terpolímero sintetizado a partir de três monômeros primários: acrilonitrilo, butadieno e estireno. É um termoplástico amorfico versátil que equilibra a rigidez do estireno e do acrilonitrilo com a resistência do borracha de polibutadieno. Esta estrutura molecular única cria um material que combina resistência mecânica, resistência química e excepcional processabilidade – qualidades que o tornaram um elemento essencial em aplicações industriais de uso geral e de alta performance.
O exato relacionamento entre estes três monômeros pode ser ajustado durante a produção para criar tipos especiais de ABS, cada um adaptado às exigências específicas da aplicação. Por exemplo, o aumento da quantidade de acrilonitril aumenta a resistência química e a dureza da superfície, enquanto uma maior proporção de butadieno aumenta a resistência ao impacto e a tenacidade a baixas temperaturas. Ao mesmo tempo, o aumento da quantidade de estireno melhora a fluidez durante o processamento e a qualidade estética do produto final. Este nível de personalização diferencia o ABS de muitos outros plásticos de consumo e explica a sua ampla utilização em indústrias exigentes.
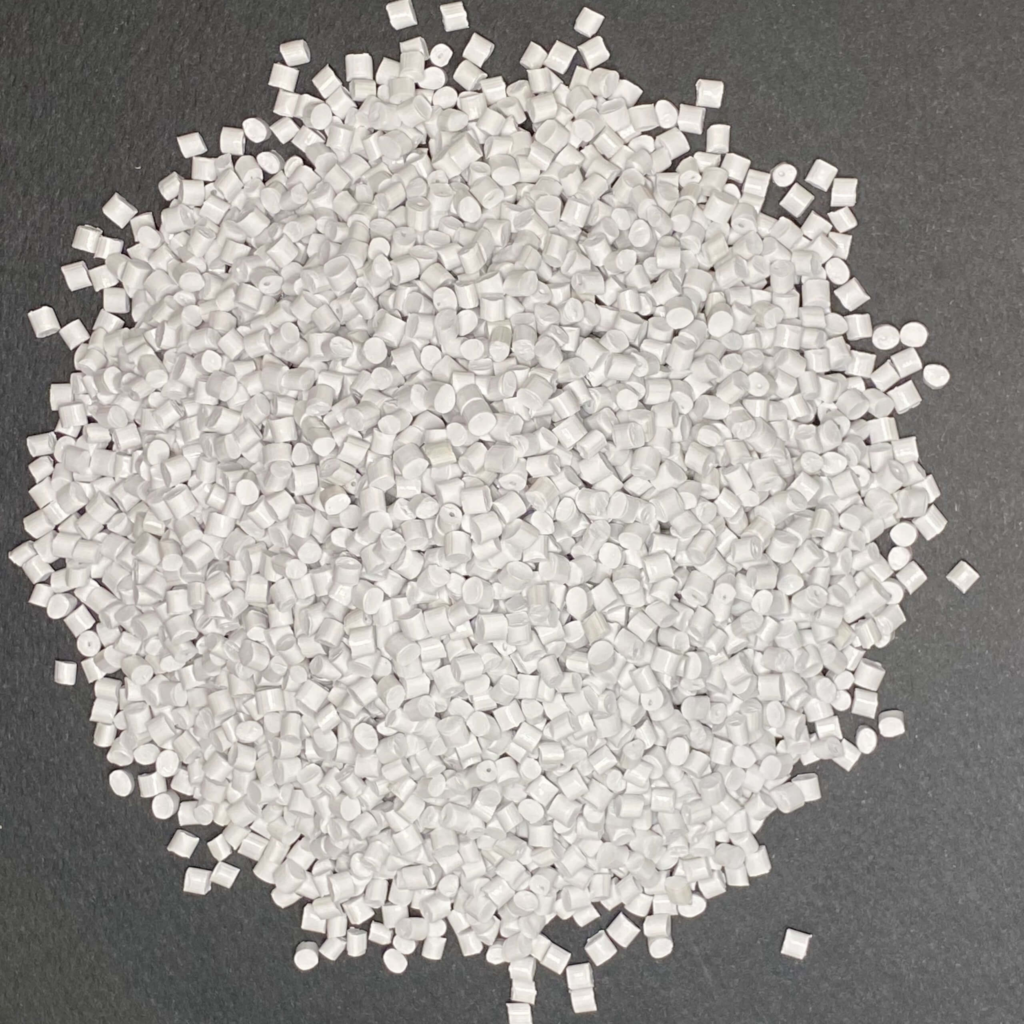
Normalmente fornecido em pellets cilíndricos de cor marfim ou amarelo pálido, o ABS tem um ponto de fusão que varia entre 217°C e 237°C, com uma temperatura de decomposição térmica que começa a cerca de 250°C. Por natureza, é inodoro, não tóxico e apresenta uma absorção de umidade extremamente baixa – propriedades críticas para manter um desempenho consistente durante o moldagem a altas temperaturas e o processamento por extrusão. Para os processadores e os usuários finais, o ABS representa uma solução equilibrada e econômica que oferece desempenho confiável sem sacrificar a flexibilidade de projeto.
2. Principais vantagens da resina ABS
A resina ABS tornou-se o plástico de engenharia preferido para aplicações industriais de alto valor, devido ao seu equilíbrio único de desempenho mecânico, versatilidade estética e eficiência de processamento – qualidades que, juntas, reduzem os custos totais do sistema para fabricantes e usuários finais. Suas principais vantagens são refletidas nas seguintes sete dimensões:
- Resistência superior ao impactoO ABS apresenta uma resistência ao impacto de 3 a 5 vezes maior do que os plásticos comuns, com uma resistência ao impacto notched Izod de 200 a 500 J/m. Mantém uma resistência à tração impressionante mesmo a temperaturas abaixo de zero – os tipos modificados de alto impacto mantêm uma resistência ao impacto notched Izod de mais de 120 J/m a -40°C, superando o polipropileno (PP), que se torna frágil perto do ponto de congelamento. Esta resistência é graças à sua microestrutura em dois fases: uma fase contínua de estireno-acrylonitrilo (SAN) rígido absorve a energia do impacto, enquanto partículas de borracha de polibutadieno dispersas se deformam para evitar a propagação de rachaduras – algo crítico para componentes que devem resistir a golpes fortes ou vibrações durante o uso.
- Excelente desempenho a altas temperaturas: O ABS de uso geral tem uma temperatura de deflexão térmica (HDT) que varia de 85°C a 110°C, enquanto as séries especializadas resistentes ao calor podem manter um desempenho mecânico estável a temperaturas até 115°C. Para casos de uso ainda mais exigentes, o pós-processamento de recristalização pode aumentar ainda mais a HDT em 10°C. Esta estabilidade térmica impede a torção, a deformação ou o colapso estrutural em componentes expostos a temperaturas elevadas sustentadas, como painéis de interior de veículos próximos a sistemas de aquecimento ou carcaças de aparelhos que contêm motores e circuitos que geram calor.
- Qualidade estética premium da superfície: O componente de estireno no ABS confere-lhe um brilho superficial excepcional, com uma dureza Rockwell R de 100 a 115 – suficientemente dura para resistir a arranhões leves e amassamentos durante a montagem ou o uso diário. Além do acabamento em estado bruto, o ABS também é altamente compatível com o processamento secundário, incluindo pintura, galvanoplastia, revestimento UV e estampagem a quente. Isso permite que os fabricantes obtenham superfícies decorativas ou funcionais de alta qualidade – desde molduras automotivas pretas mates a carcaças de eletrônicos de consumo com efeito metálico e brilhante – sem a necessidade de um caro pós-montagem ou preparação da superfície.
- Propriedades funcionais ajustáveisO ABS pode ser composto com uma ampla variedade de aditivos, preenchimentos e modificadores para adaptar precisamente o seu desempenho às exigências de aplicação extremas. Por exemplo, as versões retardadoras de chama podem alcançar uma classificação de inflamabilidade UL 94 V-0 com uma espessura de apenas 1,5 mm, o que é crítico para o uso em equipamentos eletrônicos e enclosures elétricos em que a segurança contra incêndio é uma prioridade. Ao incorporar aditivos condutores ou antistáticos, o ABS também pode ser projetado para dissipar a eletricidade estática ou até mesmo fornecer blindagem eletromagnética para componentes eletrônicos sensíveis. Esta capacidade de personalização permite que o ABS seja otimizado para casos de uso que vão desde equipamentos médicos estéreis até enclosures industriais à prova de explosão.
- Processabilidade excepcional: O ABS apresenta propriedades de fluxo de fusão moderadas e amplos intervalos de processamento, o que o torna ideal para o processo de extrusão com dois parafusos padrão da indústria + granulação em corrente de água. Ele oferece uma estabilidade dimensional consistentemente alta em todas as condições de processamento, com uma taxa de contração do molde de apenas 0,4% a 0,7%. Isso minimiza o risco de deformação, desvio dimensional ou defeitos de montagem no produto final, o que é um requisito essencial para a produção em grandes volumes de componentes de precisão.
- Boa estabilidade química: O ABS apresenta uma excelente resistência à água, a maioria das sais inorgânicos, aos álcalis e a uma ampla gama de ácidos diluídos. É também insolúvel em muitos álcoois comuns e em solventes de hidrocarbonetos, o que significa que não se degradará nem perderá a integridade estrutural quando exposto a agentes de limpeza, lubrificantes ou soluções aquosas comuns durante o uso. Esta ampla resistência química o torna uma escolha confiável para componentes que exigem sanitização frequente, como as carcaças de dispositivos médicos, ou para aqueles expostos a pequenas espirras de substâncias químicas em ambientes industriais.
- Prestação confiável de isolamento elétrico: O ABS apresenta propriedades de isolamento elétrico estáveis em uma ampla gama de frequências e condições ambientais. Isso significa que resiste ao fluxo de corrente elétrica de forma confiável, tornando-o uma escolha segura e econômica para o isolamento de componentes em equipamentos elétricos e eletrônicos, desde os suportes estruturais internos de aparelhos domésticos até a carcaça de ferramentas elétricas e dispositivos eletrônicos portáteis.
3. Tipos comuns de resina ABS
O resino de ABS pode ser classificado a partir de três dimensões principais de acordo com suas características de desempenho, composição modificada e requisitos de aplicação, para atender às necessidades de produção personalizadas de diferentes produtos plásticos downstream.
3.1 Classificação por características de desempenho
Este é o quadro de classificação mais utilizado na indústria ABS, pois alinha diretamente as propriedades do material com os requisitos funcionais da aplicação final. Os tipos mais comuns no mercado são os seguintes:
- ABS de utilização geral: Equilibra a resistência mecânica, a resistência ao impacto e a processabilidade, servindo como base econômica para aplicações de consumo em grande escala. É normalmente utilizado em carcaças de dispositivos eletrônicos, componentes de pequenos aparelhos domésticos, brinquedos e peças de interior de automóveis em geral. Esta classe representa 39,1% do mercado global de ABS, correspondendo a US$ 13,5 bilhões em 2026.
- ABS de alto impacto: Formulado com uma proporção maior de borracha de butadieno para proporcionar uma resistência superior, com uma resistência ao impacto Izod com marcação superior a 400 J/m. Esta classe é projetada para componentes que devem suportar cargas estáticas ou dinâmicas intensas, como paraixos de automóveis, soleiras de portas e carenagens de motocicletas. É também comumente utilizada em carcaças de ferramentas elétricas e componentes de equipamentos industriais, onde a resistência a forças de impacto elevada é um requisito inegociável.
- ABS resistente ao calor: Desenvolvido para manter um desempenho mecânico estável a temperaturas elevadas, com um HDT de até 115°C – 10 a 15°C mais elevado do que o ABS de uso geral. Isso o torna ideal para componentes expostos a calor contínuo durante a operação, como painéis de painel de automóveis, peças de carcaças de aparelhos e componentes internos de secadores de cabelo.
- ABS retardador de chamas: Modificado com retardadores de chama à base de halogênio ou sem halogênio para alcançar classificações de inflamabilidade UL 94 V-0 ou V-1, com baixas propriedades de fumo e baixa toxicidade. Esta classe foi especificamente projetada para aplicações com rigorosos padrões de segurança contra incêndio, incluindo envoltórios eletrônicos, caixas de equipamento de comunicação 5G e componentes de interiores de veículos.
- ABS de alto brilho: Formulado para proporcionar um acabamento de superfície liso e de alto brilho, eliminando a necessidade de tratamentos superficiais secundários, como pintura ou polimento. É amplamente utilizado em aplicações de consumo de alto nível, onde o apelo visual é um fator chave na decisão de compra – incluindo as carcaças externas de aparelhos domésticos, envoltórios de alto-falantes inteligentes, tampas de laptops e peças de brinquedos.
3.2 Classificação pela composição modificada
Para atender às exigências de desempenho cada vez mais rigorosas de indústrias emergentes, como veículos de energia nova e comunicações 5G, o ABS é frequentemente ligado ou composto com outros polímeros ou enchimentos funcionais para superar as limitações inerentes do ABS de base única. As principais composições de ABS modificadas comercializadas são as seguintes:
- Alijamentos de ABS: Misturas de ABS com outros polímeros de engenharia que combinam as melhores propriedades dos dois materiais de base. Exemplos comuns incluem ligas de ABS/PC (policarbonato), que equilibram a excelente processabilidade do ABS com a rigidez e a resistência ao calor excepcionais do PC; e ligas de ABS/PBT (tereftalato de polibutileno), que oferecem melhor resistência química e estabilidade dimensional em condições húmidas.
- ABS preenchido: ABS composto com enchimentos inorgânicos, como carbonato de cálcio, talco ou fibras de vidro, para melhorar propriedades específicas ou reduzir os custos globais do material. O ABS preenchido com carbonato de cálcio, por exemplo, pode reduzir o custo do componente final em 20% a 40%, mantendo, ao mesmo tempo, uma resistência mecânica suficiente para aplicações de uso geral.
- ABS reforçado: ABS modificado com fibras sintéticas de alta resistência, incluindo fibras de vidro, fibras de carbono ou fibras de aramida, para aumentar significativamente a resistência à tração, o módulo de flexão e a temperatura de deformação por calor. Este tipo de ABS modificado é normalmente utilizado em componentes estruturais de automóveis e suportes de equipamento elétrico, onde pode substituir materiais de engenharia mais caros, reduzindo os custos do sistema.
- ABS funcionalizado: Composto com aditivos especiais para conferir propriedades funcionais específicas além das características mecânicas ou térmicas padrão. Isto inclui materiais antistáticos, condutivos, de blindagem eletromagnética ou até mesmo resistentes à radiação, cada um adaptado para atender aos rigorosos requisitos de operação das indústrias especializadas.
3.3 Classificação por setor de aplicação
Os requisitos técnicos para o ABS variam significativamente entre as indústrias downstream, o que torna este quadro de classificação crucial para os fornecedores e processadores de materiais, de modo a adequar o desempenho dos produtos às necessidades dos usuários finais. As principais classes específicas de aplicação são as seguintes:
- ABS de qualidade automotiva: Uma classe modificada especializada, projetada para atender às exigências únicas do setor automotivo, com maior resistência à temperaturas baixas, resistência ao calor e resistência às intempéries. Também requer excelente processabilidade para a fabricação de componentes complexos e de paredes finas, bem como baixas emissões de volatilidade e odor, para cumprir os padrões globais de qualidade do ar nos interiores de veículos. Apenas este setor representa mais de 44% do consumo global de ABS em 2026.
- ABS de grau elétrico/electrónico: Formulado com propriedades de isolamento elétrico superiores, estabilidade dimensional e resistência ao fogo, para atender aos rigorosos requisitos de segurança e desempenho da indústria elétrica e eletrônica. Além disso, deve ser compatível com processos secundários, como revestimento de superfície e pintura eletrostática, para atender às especificações funcionais e estéticas.
- ABS de qualidade médica: Uma classe altamente purificada e especializada que cumpre rigorosos padrões regulatórios internacionais para dispositivos médicos, incluindo testes de biocompatibilidade ISO 10993 e requisitos de segurança para contato com alimentos da FDA. Possui alta resistência aos desinfetantes de alto nível normalmente utilizados (incluindo desinfetantes com 75% de etanol e 500 ppm de cloro disponível), sem degradação da superfície ou descoloração após ciclos repetidos de desinfecção por limpeza.
- ABS de qualidade para brinquedos: Um material seguro para contato com alimentos, resistente a impactos, formulado especificamente para a indústria de fabricação de brinquedos. Deve cumprir rigorosos padrões de segurança globais, incluindo os regulamentos EN 71-3 da UE e CPSIA dos EUA, que exigem baixos níveis de emissões de compostos orgânicos voláteis (VOC) e a ausência de substâncias nocivas que possam ser solvidas. Além disso, deve ser suficientemente resistente para não se partir em pedaços pequenos e afiados em caso de impacto, reduzindo o risco de lesões durante o uso.
4. Aplicações primárias da resina ABS
A resina ABS é um plástico de engenharia indispensável em quase todos os campos da fabricação industrial, e seus principais cenários de aplicação concentram-se nas seguintes cinco indústrias:
4.1 Indústria automóvel
O setor automotivo é atualmente o maior mercado global de destino para resina ABS, representando 33,2% da demanda global total em 2026. Esta ampla adoção é impulsionada pela combinação única de flexibilidade de design leve, resistência ao impacto e resistência ao calor da ABS – propriedades que permitem às fabricantes de automóveis reduzir o peso dos veículos (e, assim, melhorar a eficiência do combustível ou o alcance dos veículos elétricos) enquanto mantêm os padrões de segurança e desempenho. A ABS é utilizada em componentes automotivos internos e externos, sendo as aplicações mais comuns os quadros de painel de instrumentos, inserções de painéis de portas, gabinetes de console central, grades de redireção de ar e bocais de saída de ar. Nestes componentes, os tipos de ABS de alto impacto são tipicamente especificados para atender aos requisitos de proteção dos passageiros em caso de colisão. Por exemplo, os quadros de painel de instrumentos da BMW Série 3 utilizam um material composto de ABS + fibra de vidro de alto impacto, que atende aos requisitos de desempenho de impacto dos padrões de segurança automotiva globais. O crescimento dos veículos de energia nova expandiu ainda mais o limite de aplicação da resina ABS. Nos veículos elétricos, a ABS também é utilizada em gabinetes de proteção de baterias e capas de portas de carregamento – aplicações que exigem que o material resista ao envelhecimento ambiental a longo prazo, ao mesmo tempo em que oferece isolamento elétrico e proteção mecânica suficientes.
4.2 Eletricidade & Indústria eletrónica
A indústria elétrica e eletrônica é o segundo maior mercado final para a resina ABS, representando 29,5% da demanda global em 2026. Esta demanda é impulsionada principalmente pelas excelentes propriedades de isolamento elétrico do material, sua estabilidade dimensional e sua capacidade de se adaptar a processos de moldagem de alta precisão e grande volume. Nesta indústria, o ABS é amplamente utilizado para fabricar as carcaças e os suportes estruturais internos de aparelhos domésticos de grande e pequeno porte, incluindo geladeiras, máquinas de lavar, ar-condicionadores e cozinhas de arroz. É também o material preferido para as carcaças externas de produtos eletrônicos de consumo, como laptops, tablets e telefones celulares, bem como para as carcaças de estações base de comunicação 5G e dispositivos domésticos inteligentes. Nestes aplicativos, o ABS é frequentemente modificado para atender aos rigorosos padrões de segurança da indústria. Por exemplo, os tipos de ABS retardadores de chamas são necessários para as carcaças das estações base 5G para cumprir as regulamentações de segurança contra incêndios, enquanto os tipos de alta resistência são especificados para os quadros estruturais internos de máquinas de lavar, que devem suportar um estresse de vibração significativo durante a operação. O rápido crescimento da infraestrutura global 5G e dos mercados de dispositivos domésticos inteligentes deve impulsionar ainda mais a demanda por tipos especiais de ABS, especialmente os tipos de alta fluidez e retardadores de chamas que suportam os requisitos de moldagem de paredes finas do design de dispositivos eletrônicos modernos.
4.3 Brinquedo & Indústria de bens de consumo
O setor de brinquedos e bens de consumo é o terceiro maior mercado final para a resina ABS, representando 13,1% da demanda global em 2026, o que equivale a cerca de 4,5 bilhões de dólares em valor de mercado. Este uso generalizado é impulsionado pela combinação única de desempenho de segurança, resistência ao impacto e qualidade da superfície da resina ABS, requisitos críticos para produtos infantis e bens destinados ao consumidor. A aplicação mais comum da ABS neste setor é na fabricação de brinquedos, onde é usada para produzir blocos de construção, carcaças de carros de modelagem, acessórios de figuras de ação e uma ampla variedade de outros produtos infantis. Por exemplo, os blocos de plástico interligados produzidos pela fabricante de brinquedos dinamarquesa Lego são feitos de um tipo de ABS de alta transparência e alta resistência ao impacto, especialmente modificado, que cumpre os rigorosos padrões de segurança para brinquedos da União Europeia e dos Estados Unidos. Além dos brinquedos, a ABS é também amplamente utilizada em aplicações de bens de consumo, como as carcaças de escovas de dentes elétricas, as carcaças de secadores de cabelo, as manoplas de facas de cozinha e as carcaças de ferramentas elétricas. Nestes casos, a ABS é frequentemente escolhida por sua capacidade de ser moldada em formas complexas e ergonômicas com uma superfície de alta qualidade, eliminando a necessidade de um processamento secundário caro.
4.4 Indústria de dispositivos médicos
A indústria de dispositivos médicos é um dos mercados de nicho de crescimento mais rápido para a resina ABS, com uma demanda que cresce a uma taxa anual superior a 5% – significativamente superior à média geral do setor. Este crescimento é impulsionado pela combinação única de resistência à esterilização, resistência mecânica e flexibilidade de projeto oferecida pelo ABS de grau médico, todos os quais são críticos para os exigentes requisitos da fabricação e utilização de dispositivos médicos. Nesta indústria, o ABS é amplamente utilizado para fabricar as carcaças e os componentes funcionais externos de uma vasta gama de dispositivos diagnósticos e terapêuticos – incluindo as carcaças principais de monitores portáteis de pacientes, os componentes de alça de serras elétricas cirúrgicas, os painéis de carcaça de máquinas de ultrassom e as carcaças de equipamento de diagnóstico in vitro. Para estas aplicações, o ABS de grau médico é normalmente especificado para cumprir os padrões regulamentares globais – incluindo os testes de biocompatibilidade ISO 10993 e os requisitos de segurança de contato com alimentos da FDA dos EUA. Esta classe de ABS também apresenta alta resistência aos desinfetantes de alto nível normalmente utilizados, sem degradação ou descoloração da superfície após ciclos repetidos de desinfecção por limpeza. Por exemplo, a fabricante chinesa de dispositivos médicos Mindray utiliza um grau de ABS especial resistente ao calor e eletroplacado para os painéis de controle dos seus sistemas de ultrassom. Este material mantém um desempenho estável mesmo após mais de 1.000 ciclos de desinfecção por limpeza com desinfetantes de etanol a 75% ou de cloro disponível a 500 ppm, e cumpre os rigorosos requisitos de precipitação de carbono orgânico total (TOC) do setor – com um nível de libertação de TOC inferior a 50 ppm.
4.5 Indústria de embalagens
A indústria de embalagens é um mercado de nicho pequeno, mas estável, para a resina ABS, com uma demanda em constante crescimento em linha com a expansão global dos setores de alimentos e bebidas, farmacêutico e eletrônicos de consumo. Nesta indústria, o ABS é utilizado principalmente para fabricar componentes de embalagens especiais que exigem uma resistência mecânica excepcional, resistência ao impacto ou propriedades antistáticas – características que os plásticos de commodities, como o polietileno (PE) ou o poliestireno (PS), nem sempre podem fornecer. As aplicações mais comuns do ABS neste setor são componentes de embalagens de transporte resistentes e reutilizáveis – incluindo as bandejas utilizadas para transportar componentes eletrônicos de precisão, como wafers de semicondutores ou peças de tecnologia de montagem superficial (SMT), bem como as caixas de giro plásticas reutilizáveis utilizadas para enviar peças automotivas entre instalações de fabricação. Nestes aplicativos, o ABS é frequentemente modificado para ter propriedades antistáticas ou condutoras – essenciais para evitar danos por descarga elétrica estática (ESD) a componentes eletrônicos sensíveis durante a manipulação e o transporte. Outra aplicação chave do ABS na indústria de embalagens é na produção de recipientes de embalagens de alta qualidade – como os frascos utilizados para cosméticos de primeira linha ou as garrafas utilizadas para produtos de higiene pessoal de alta qualidade. Nestes casos de uso, o ABS é frequentemente escolhido pela sua capacidade de ser moldado em formas complexas com uma superfície de acabamento brilhante de alta qualidade, o que aumenta o valor percebido dos produtos contidos.
5. Formulários de ABS recomendados
A fórmula da resina ABS precisa ser personalizada e otimizada de acordo com o tipo de resina portadora, a carga de enchimentos, os requisitos funcionais e a capacidade real de processamento do equipamento de extrusão. A seguir, apresentamos três fórmulas maduras típicas, que se adaptam perfeitamente à linha de produção de extrusão de dupla hélice de alta torque da Kerke (40/44:1 L/D) com sistema de granulagem de fio de água.
5.1 Fórmula 1: ABS de utilização geral para carcaças eletrónicas
Esta formula foi desenvolvida para aplicações de ABS de uso geral, como carcaças de dispositivos eletrônicos e componentes de aparelhos domésticos, que exigem uma combinação equilibrada de resistência mecânica, resistência a impactos e qualidade de acabamento superficial. É composta de 100 phr de resina de ABS (uma mistura de grades de uso geral e de alta resistência a impactos), que serve como matriz de polímero base para fornecer o equilíbrio fundamental de rigidez e tenacidade; 15 a 25 phr de um retardante de chama bromado (como decabromodifenil etano ou resina epóxica bromada), que atua como o componente principal resistente a chamas; 5 a 8 phr de trióxido de antimônio (Sb₂O₃), que funciona como um sinergista retardante de chamas para aumentar a eficiência do retardante de chamas bromado, com os dois componentes geralmente formulados em uma relação de 3:1; 3 a 5 phr de um modificador de impacto de metacrilato-butadieno-estireno (MBS), que melhora ainda mais a tenacidade do composto para atender aos requisitos de resistência a impactos de peças de carcaças de paredes finas; e 1,5 a 3 phr de auxiliares de processamento (incluindo lubrificantes, como cera de polietileno, e dispersantes, como etileno bis stearamida (EBS)), que melhoram a fluidez do material durante o processamento e evitam que o retardante de chamas ou outros aditivos migrem para a superfície do produto final. Em termos de adaptação ao processamento, esta formula combina perfeitamente com um misturador de alta velocidade Kerke + extrusor de dois parafusos co-rotantes 40:1 L/D (configuração de alta torque) + sistema de pelotização de fio de água com cortador de pórtico, suportando uma produção convencional de 200 a 800 kg/h.
5.2 Fórmula 2: ABS de alto impacto para peças de interior de automóveis
Este formulário foi desenvolvido para aplicações de ABS de alto impacto, como peças de interior de automóveis, que exigem excepcional dureza a baixas temperaturas, resistência ao calor e resistência às intempéries. Sua composição precisa inclui 100 phr de resina de ABS (um grau de alto impacto com um teor de butadieno superior a 18%), que fornece ao material de base uma excelente dureza a baixas temperaturas; 8 a 12 phr de um retardante de chama sem halogênio baseado em fósforo e nitrogênio, que atende aos rigorosos padrões de baixa volatilidade e emissão de odor da indústria automotiva; 5 a 10 phr de um modificador de impacto de polietileno clorado (CPE), que aumenta ainda mais a dureza a baixas temperaturas do composto; 3 a 8 phr de um compatibilizador maleico-anhidra graftado de estireno-etileno-butileno-estireno (SEBS-g-MAH), que melhora a compatibilidade entre a matriz de ABS e o retardante de chama e o modificador de impacto, garantindo a estabilidade do desempenho a longo prazo; 1 a 2 phr de um estabilizador UV, que melhora a resistência do material ao envelhecimento por radiação UV e previne o desbotamento ou a fratura em uso prolongado ao ar livre; e 1,5 a 3 phr de auxiliares de processamento (incluindo lubrificantes, como o pentaeritritol tetrastearato (PETS), e dispersantes, como o EBS), que melhoram a fluidez do material em fusão e garantem um acabamento de superfície consistente e de alta qualidade no componente moldado final. Este formulário foi otimizado para um misturador de alta velocidade Kerke + extrusor de dois parafusos co-rotantes 44:1 (sistema de acionamento de alta torque) + sistema de pelotização de fio de água com cortador de guindaste, que oferece uma capacidade de produção convencional de 300 a 1200 kg/h.
5.3 Fórmula 3: ABS preenchido com carbonato de cálcio para peças industriais de uso geral
Este formulário foi desenvolvido para aplicações industriais de uso geral, sensíveis ao custo, como peças de brinquedos, carcaças de ferramentas elétricas e componentes internos de aparelhos não críticos. Combina desempenho mecânico aceitável com significativas economias de custo, tornando-o ideal para cenários de produção em grande escala e com margem de lucro reduzida. A sua composição precisa inclui 100 phr de resina ABS (uma mistura de grades ABS recicladas e virgens), que serve como matriz do polímero base; 30 a 70 phr de carbonato de cálcio finamente moído (com um intervalo de tamanho de partículas de 3 a 10 μm), que atua como o principal aditivo para redução de custo; 1 a 5 phr de um agente de tratamento de superfície (como ácido esteárico ou um agente de ligação de titanato), que modifica a superfície do aditivo de carbonato de cálcio para melhorar a compatibilidade com a matriz de polímero ABS; 5 a 8 phr de um modificador de impacto MBS, que neutraliza o efeito de fragilização inerente do aditivo de carbonato de cálcio para manter uma resistência ao impacto aceitável; e 1,5 a 3 phr de aditivos de processamento (incluindo lubrificantes, como cera de polietileno, e dispersantes, como EBS), que melhoram a fluidez do material em fusão e evitam que o aditivo se deposite ou aglomere durante o processamento. Para a produção, esta formulação está totalmente adaptada a um misturador de alta velocidade Kerke + extrusora de dois parafusos co-rotantes 40:1 L/D (configuração de alta torque) + sistema de pelotização de fio de água com cortador de galeão, suportando uma produção convencional de 500 a 1500 kg/h.
6. Processo de produção do ABS
O processo de produção do composto modificado em ABS é um processo contínuo de mistura física e plastificação, que realiza a dispersão uniforme de aditivos funcionais na resina de ABS através da operação coordenada de equipamentos de pré-tratamento, mistura, extrusão e granulação. O processo de produção padrão da indústria, centrado na extrusão de dois parafusos de alta torque + granulação em fio de água, é o seguinte:
- Pre-secagem da matéria-prima: A resina ABS possui um certo grau de absorção de umidade, com um teor de umidade de saturação típico de 0,3% a 0,8%. Se o teor de umidade ultrapassar 0,1% durante o processamento, ele hidrolisará a cadeia molecular do ABS durante a extrusão a alta temperatura, causando defeitos graves, como manchas de prata, bolhas ou até mesmo rachaduras no produto final. Portanto, antes da mistura, a resina ABS deve ser secada para um teor de umidade inferior a 0,02%, muito abaixo do limite da indústria em geral. Este processo de secagem é normalmente realizado utilizando uma câmara de secagem desumidificadora especializada a uma temperatura de 80°C a 90°C durante 3 a 4 horas.
- Pesagem & Mistura de alta velocidade: De acordo com a relação de fórmula precisa projetada antecipadamente, a resina ABS seca, os aditivos funcionais (como retardadores de chama, modificadores de impacto e estabilizadores térmicos) e os enchimentos (como carbonato de cálcio ou fibra de vidro) são pesados com precisão usando um alimentador de perda de peso de precisão ou um sistema de dosagem semelhante. Os materiais pesados são então transportados automaticamente para um misturador de alta velocidade para pré-mistura. Sob a ação da agitação a alta velocidade, a temperatura interna do material sobe rapidamente para 110°C a 130°C, alcançando a dispersão preliminar uniforme dos aditivos e enchimentos na resina ABS. Este processo de pré-mistura geralmente leva de 10 a 15 minutos para ser concluído.
- Fresamento por extrusão & Dispersão: A mistura pré-misturada uniformemente é transportada automaticamente para a40/44:1 L/D, extrusor de dupla hélice co-rotante(equipado com motor de alta torque) para mistura intensa por cisalhamento. O sistema de acionamento de alta torque (geralmente com uma classificação de torque de 11-13 Nm/cm³) garante energia suficiente para a condução do material, mesmo com altas cargas de enchimento, enquanto a configuração otimizada do parafuso (elementos de condução de passo largo + blocos de amassamento interrompidos) proporciona um cisalhamento suave mas eficaz, evitando o excesso de cisalhamento da fase de borracha de butadieno, o que reduzia a resistência ao impacto. O perfil de temperatura de extrusão é ajustado com precisão de acordo com as exigências da fórmula específica, com uma faixa típica de 180°C a 230°C, e a velocidade do parafuso é geralmente ajustada entre 200 e 500 RPM.
- Desgaseificação & Remoção de matéria volátil: Para remover a umidade residual, o ar e os compostos orgânicos voláteis (VOCs) gerados pela decomposição térmica dos aditivos ou da resina durante o processo de fundição, o extrusor está equipado com uma zona de desgasificação, geralmente localizada na seção central do tambor, após a fase inicial de mistura. Esta zona de desgasificação está conectada a uma bomba de vácuo de alta potência, que mantém um nível de vácuo de 600 a 760 mmHg de pressão absoluta dentro do tambor. Este ambiente de pressão negativa remove efetivamente todos os contaminantes voláteis do material fundido, impedindo a formação de vácuos, bolhas ou defeitos de superfície no produto final.
- Pelletização de areia em água & => Formação: O material fundido transportado de forma estável pelo extrusor é filtrado por um trocador de tela de alta precisão para remover impurezas e aglomerados não quebrados, depois é extrudado através de uma matriz de fio para formar fios cilíndricos uniformes. Os fios são imediatamente resfriados e solidificados em um banho de água (normalmente com 3 a 5 metros de comprimento) para manter a estabilidade dimensional, depois são transportados para umapeletizadora de gatinhaCom cortadores rotativos de alta velocidade, o design do pórtico garante uma alimentação estável das tiras e um corte preciso, produzindo pellets cilíndricos com comprimento uniforme (geralmente 2-3 mm) e superfícies lisas, o que é crucial para uma alimentação consistente nos processos de moldagem por injeção subsequentes.
- Desidratação & Secagem: O material granulado com umidade superficial é transportado para um desidratador centrífugo, onde é submetido a desidratação a alta velocidade, eliminando a maior parte da água superficial dos grânulos. Em seguida, o material entra em um secador de leito fluidizado para secagem secundária, utilizando um fluxo de ar a alta temperatura e baixa umidade para remover qualquer umidade superficial residual. Após este processo de secagem em duas etapas, o teor de umidade dos grânulos finais é consistentemente controlado abaixo de 0,02%, atendendo aos rigorosos requisitos de qualidade para o processamento downstream.
- Triagem & => Embalagem: Os grânulos secos são transportados para uma peneira vibratória equipada com várias camadas de peneiras de precisão para remover grânulos anormais de tamanho excessivo ou insuficiente, garantindo uma distribuição uniforme do tamanho das partículas para o produto final. Após a triagem, os grânulos ABS acabados qualificados são transportados para um silo de grande capacidade para armazenamento temporário e, em seguida, medidos e embalados automaticamente em sacos ou caixas de embalagem à prova de umidade de 25 kg ou 500 kg. Os produtos embalados são, por fim, transportados para um armazém de temperatura e umidade constantes para armazenamento, aguardando a entrega aos clientes downstream.
7. Como escolher o equipamento de extrusão adequado para a produção de ABS?
A produção de compostos modificados em ABS de alta qualidade impõe exigências extremamente altas em relação ao desempenho de dispersão, à resistência ao desgaste e à precisão do controle do processo dos equipamentos de extrusão. Para os plásticos de engenharia em ABS, a conciliação da indústria se concentra40/44:1 Extrusores co-rotantes de dois parafusos com motores de alta torque + sistemas de granulagem com corteiras de água e cortadores de grelha—uma configuração que equilibra a eficiência de mistura, a proteção do material e a estabilidade da produção.
7.1 Requisitos básicos para equipamentos de extrusão de ABS
- Sistema de acionamento de alta torqueO processamento de ABS (especialmente com altas cargas de enchimento ou mistura de ligas) requer torque suficiente para garantir a transportação e mistura estáveis do material, sem sobrecarga do motor. Recomenda-se uma classificação de torque de 11-13 Nm/cm³, pois permite o processamento de fusões de alta viscosidade a temperaturas mais baixas, reduzindo o risco de degradação térmica e mantendo a dispersão uniforme.
- Configuração de parafusos 40/44:1 L/D otimizada: A relação L/D de 40-44:1 fornece um tempo de permanência adequado para a plasticização do material e a dispersão dos aditivos, evitando ao mesmo tempo o acúmulo excessivo de calor. A hélice deve utilizar elementos de mistura distribuitivos modulares (em vez de elementos dispersivos intensivos) para proteger a fase de borracha de butadieno da degradação por cisalhamento, garantindo que o produto final mantenha sua resistência ao impacto.
- Design profissional de resistência ao desgaste: As formulações que contêm enchimentos inorgânicos (como carbonato de cálcio ou fibra de vidro) podem causar um desgaste abrasivo significativo na porca e no cilindro durante a operação contínua a longo prazo. Portanto, a porca, o cilindro e outras peças principais em contato direto com o material devem ser feitas de materiais de liga especiais resistentes ao desgaste (como revestimento de liga bimetálica ou aço nitrurado) para reduzir a taxa de desgaste e prolongar a vida útil do equipamento.
- Sistema de controle de temperatura preciso: A temperatura de processamento deve ser controlada com precisão dentro de ±1,5°C do valor-alvo, para garantir que a resina ABS esteja completamente plasticizada sem causar degradação térmica. Este nível de precisão é uma condição necessária para garantir o efeito de dispersão dos aditivos e dos preenchimentos, bem como a estabilidade das propriedades mecânicas do produto final.
- Capacidade de construção de pressão estável: O extrusor deve produzir uma pressão de fusão estável e uniforme para garantir a formação de fios consistentes na etapa de granulação. Flutuações na pressão de fusão levarão diretamente a um diâmetro de fio desigual, formas de partículas anormais e até mesmo afetarão a operação normal do granulador de vigas, causando graves perdas de produção.
- Capacidade de devolatilização de alto desempenho: O equipamento deve estar equipado com um sistema de desgasificação a vácuo de alta precisão e potência para remover eficazmente a umidade residual, o ar e os VOCs gerados durante a processamento de materiais modificados em ABS. Isso é crucial para evitar defeitos na superfície, como manchas de prata, bolhas ou até mesmo rachaduras no produto moldado final.
7.2 Soluções de equipamento de extrusão recomendadas da Kerke
Como fabricante profissional de equipamentos de extrusão com vasta experiência na modificação e produção de compostos de ABS, a Kerke desenvolveu uma solução especializada "chave na mão" adaptada ao método de processamento preferido pela indústria para plásticos de engenharia ABS:
Solução principal: misturador de alta velocidade + 40/44:1 L/DAlta torque Extrusor de parafusos gêmeos rotativos + sistema de pelotização de fios de água com cortador de grelha
Esta solução está otimizada para todos os cenários de produção de ABS comuns, desde ABS de uso geral e retardadores de chama até grades de alta densidade e modificadas com ligas, e incorpora componentes comprovados pela indústria:
- Extrusor de dupla hélice de alta torque: Disponível em configurações L/D de 40:1 e 44:1, equipado com uma caixa de velocidades robusta e um motor de alta torque (classificação de torque de 11-13 Nm/cm³). O design modular da engrenagem utiliza elementos de transporte de passo largo e blocos de amassamento interrompidos para obter uma mistura uniforme sem sobrecarga, protegendo a fase de butadieno do ABS. Os cilindros e as engrenagens são feitos de liga bimetálica resistente ao desgaste, para suportar formulações com alto teor de aditivos.
- Sistema de alimentação de precisão: Equipado com alimentadores de perda de peso para resina principal e aditivos, garantindo um controle preciso da proporção da fórmula (±0,1% de precisão de alimentação) para manter a consistência do produto.
- Sistema de pelotização de areia em água: Inclui uma prensa de fio com canais de fluxo uniformes, um banho de água em várias etapas para um resfriamento preciso e um granulador de vigas com cortadores de aço endurecido. O design da vigia garante uma tensão estável do fio e cortes limpos, produzindo pellets com comprimento consistente e uma quantidade mínima de finos.
- Sistema de Controle Inteligente: Controle baseado em PLC com interface de tela táctil, que suporta controle de temperatura em várias zonas (com precisão de ±1°C), regulagem da velocidade dos parafusos e monitorização do desgasificação a vácuo. O sistema armazena mais de 100 programas de receita para a troca rápida de fórmulas e inclui alarmes de falha em tempo real para a segurança da produção.
Esta solução suporta capacidades de produção de 200 kg/h a 1500 kg/h, adaptando-se tanto à personalização em pequenas séries quanto à produção em massa em grande escala. Foi validada em mais de 300 projetos de processamento de ABS em todo o mundo, com os clientes relatando um aumento de 35% na eficiência de produção e uma redução de 78% nas taxas de defeitos dos produtos em comparação com equipamentos não especializados.
8. Quais fatores afetam o preço dos produtos ABS?
O preço da resina ABS no mercado varia muito, o que é principalmente afetado pelos seguintes cinco fatores principais:
- Custo de matérias-primas: O tipo e a qualidade da resina ABS base, dos preenchimentos e dos aditivos funcionais são os fatores mais importantes que afetam o custo do produto final de ABS modificado. O custo da resina base representa, em geral, entre 60% e 80% do custo total de produção – por exemplo, a resina ABS virgem custa significativamente mais do que a resina ABS reciclada. Os aditivos especiais, como retardadores de chama sem halogênio, estabilizadores UV ou modificadores de impacto, também têm um impacto significativo no custo final – estes aditivos de alto desempenho podem ser 2 a 5 vezes mais caros do que alternativas de uso geral.
- Carga de enchimento: Quanto maior for o teor de enchimento na fórmula, menor será o custo da matéria-prima por unidade de peso do produto. No entanto, cargas de enchimento mais elevadas também exigem equipamentos de extrusão com maior torque para alcançar o efeito de dispersão necessário, o que aumenta os custos iniciais de investimento no equipamento e os custos de consumo de energia na produção. O equilíbrio entre estes dois fatores determina a eficiência econômica global da formulação.
- Requisitos funcionais: O ABS convencional de uso geral tem um preço relativamente baixo, enquanto o ABS especial (como os tipos de alta resistência ao impacto, retardadores de chama ou resistentes às intempéries) requer a adição de aditivos funcionais especiais e um controle mais rigoroso do processo, pelo que o preço será significativamente mais elevado. Por exemplo, o custo do ABS retardador de chama é normalmente de 15% a 30% superior ao do ABS de uso geral, enquanto o custo do ABS de alta resistência ao impacto para o setor automóvel pode ser de 20% a 40% superior.
- Quantidade de encomenda: Pedidos de grande volume podem reduzir o custo de produção global das empresas através da produção em grande escala padronizada, reduzindo a frequência de paradas das máquinas e da troca de materiais, e melhorando a eficiência geral da produção. Portanto, o preço unitário de pedidos de grande volume é geralmente de 5% a 15% inferior ao de pedidos personalizados em pequenas quantidades.
- Processo de produção & Equipamento: Os compostos modificados de ABS produzidos por equipamentos de extrusão de alta precisão (como a linha de extrusão de dois parafusos de alta torque 44:1 da Kerke) apresentam uma dispersão mais uniforme dos aditivos, propriedades mecânicas mais estáveis e uma taxa de defeitos mais baixa do que os produzidos por equipamentos comuns. Isso reduz as perdas gerais de produção, o que resulta em um preço do produto correspondentemente mais alto.
Em termos de faixa de preço do mercado, o preço do ABS convencional de uso geral geralmente varia entre US$$1,6 e U$$2,7 por quilograma em 2026, enquanto o preço do ABS especial de alto desempenho (como o ABS retardante de chamas ou de alta resistência para automóveis) varia entre US$$2,8 e U$$4,2 por quilograma. Até 2027, estes preços devem aumentar ligeiramente em 3-5% devido às flutuações nos custos das matérias-primas. Para a cotação específica do composto modificado de ABS, é necessário fornecer a fórmula detalhada, o tipo de veículo, os requisitos funcionais e a quantidade de encomenda ao fabricante para um cálculo personalizado.
9. Fornecedor de máquina de extrusão ABS confiável: Kerke
Ao escolher equipamentos de extrusão para a produção de modificação de ABS ou de mistura, a força técnica do fornecedor, a experiência na aplicação industrial e a capacidade de serviço pós-venda são os fatores-chave que determinam a operação estável a longo prazo da linha de produção. A Kerke é um fabricante líder de equipamentos de extrusão profissional, focada na pesquisa e desenvolvimento, produção e vendas de equipamentos de extrusão de dupla hélice de alta torque, e possui uma vasta experiência em projetos na área de produção de modificação e mistura de ABS.
9.1 Por que escolher a Kerke como fornecedor de equipamentos de extrusão?
- Otimização técnica específica para o ABS: Kerke’s R&A equipe D tem uma compreensão detalhada das características de processamento de materiais modificados em ABS, como a sensibilidade à cisalhamento, o risco de degradação térmica e os requisitos de carga elevada de enchimentos. Os extrusores de dupla hélice 40/44:1 da empresa são especialmente otimizados com drives de alta torque e configurações de hélices de mistura suave para garantir uma dispersão uniforme, ao mesmo tempo em que protegem a fase de borracha de butadieno da degradação.
- Serviço de linha de produção chave-na-mão: A Kerke fornece um conjunto completo de soluções prontas para a produção de compostos modificados para ABS, integrando misturadores de alta velocidade, alimentadores de precisão, extrusoras de dupla hélice de alto torque, sistemas de granulagem em corrente de água com cortadores de pórtico e equipamentos de desidratação e secagem. Todos os componentes são perfeitamente combinados para evitar problemas de compatibilidade e não é necessário equipamento auxiliar adicional para a depuração.
- Sistema rigoroso de controle de qualidade: Todas as peças de equipamento da Kerke são submetidas a rigorosa inspeção e testes de qualidade antes de deixar a fábrica. Os componentes principais, como o parafuso e o cilindro, são feitos de materiais de liga bimetálica de alta qualidade, que foram tratados com usinagem de precisão e processos especiais, garantindo que o equipamento possa funcionar de forma estável 24 horas por dia, 7 dias por semana, em condições de trabalho com carga elevada.
- Capacidade de design personalizado: A equipe técnica da Kerke pode realizar configurações e otimizações personalizadas de acordo com a capacidade de produção real do cliente, as características da fórmula e as condições da oficina. Por exemplo, para clientes que produzem ABS altamente enchecido (≥50% de conteúdo de enchimento), a Kerke pode aumentar a classificação de torque e adicionar seções de alimentação especializadas; para a produção de ABS retardador de chamas, o extrusor está equipado com sistemas de desgasificação aprimorados para remover subprodutos voláteis de retardante de chamas.
- Sistema eficiente de serviço pós-venda: A Kerke estabeleceu um sistema completo de serviço pós-venda. A equipe técnica da empresa pode fornecer aos clientes uma ampla gama de serviços, incluindo instalação de equipamentos, depuração, treinamento técnico e manutenção. Em caso de falha do equipamento, a equipe de serviço local pode responder rapidamente e chegar ao local do cliente em até 48 horas para garantir a rápida recuperação da produção.
9.2 Casos de sucesso da Kerke no setor
Até agora, a Kerke serviu numerosos fabricantes globais de processamento de plástico no campo da modificação e compósitos de ABS. Nossas linhas de produção de extrusão de dois parafusos profissionais foram amplamente aplicadas na produção de ABS de uso geral, ABS retardador de chamas, ABS de alta impactância, ABS modificado preenchido e outras grades principais. Uma grande quantidade de empresas colaboradoras alcançou qualidade de produto estável, processos de produção padronizados e custos de produção otimizados após adotarem as soluções de extrusão personalizadas da Kerke.
Para referência, muitas empresas nacionais e estrangeiras de novos materiais adotaram o extrusor de dupla hélice de alta torque da Kerke, combinado com uma configuração profissional de 44:1 L/D e um sistema de granulação por fio de água para a produção de materiais modificados de ABS. A linha de produção completa está perfeitamente adaptada às diversas demandas de processamento de fórmulas de ABS, incluindo modificação de enchimentos, modificação retardante de chama e modificação de endurecimento. Após a comissionamento formal e a produção, os clientes obtiveram uma dispersão mais uniforme dos aditivos e propriedades mecânicas mais estáveis dos grânulos de ABS acabados. Ao mesmo tempo, a estabilidade geral da produção foi significativamente melhorada, reduzindo efetivamente os produtos defeituosos e o consumo geral de produção, o que traz benefícios estáveis e a longo prazo para as fábricas de mistura de ABS.
Para saber mais sobre as soluções de extrusão ABS da Kerke, visiteKerke’s Official Extrusion Solution Library.
Conclusão
O resino de ABS é um plástico de engenharia versátil, econômico e com um bom custo-benefício, que equilibra desempenho mecânico, qualidade estética e processabilidade, tornando-o um material indispensável na indústria global de plásticos. Com o mercado previsto para atingir US$ 37,25 bilhões até 2027, sua demanda nos setores automotivo, eletrônico e médico continua a crescer rapidamente. Sua capacidade de ajustar as características de desempenho permite que ele atenda aos rigorosos requisitos de aplicação de diversos componentes de alto valor. Para produzir compostos modificados de ABS de alta qualidade com desempenho consistente, as empresas devem não apenas projetar uma fórmula científica e razoável, mas também estar equipadas com equipamentos de produção de extrusão profissionais – especificamente extrusores de dupla hélice de alta torque com sistema de pelotização de fio de água – que correspondam à fórmula e aos requisitos do processo.
Como empresa líder no campo da fabricação de equipamentos de extrusão, a Kerke compreende profundamente as exigências do processo de produção de materiais modificados em ABS e fornece aos clientes soluções de extrusão chave-na-mão econômicas. Seja você uma empresa de pequena escala que planeja construir uma nova linha de produção ou uma empresa de grande escala que deseja atualizar os equipamentos existentes, a Kerke pode fornecer a você uma solução profissional de equipamentos e suporte técnico completo.
Pronto para otimizar sua linha de produção de ABS?
Kerke’s professional technical team can provide you with soluções personalizadas de equipamentos de extrusãode acordo com as características da sua fórmula, as necessidades de capacidade de produção e o orçamento. Também fornecemos consultoria técnica gratuita, sugestões de otimização da fórmula do processo e uma cotação precisa de equipamentos.
[ContatoKerke Hoje]obtenha a solução ideal para o seu projeto de produção de ABS!







