

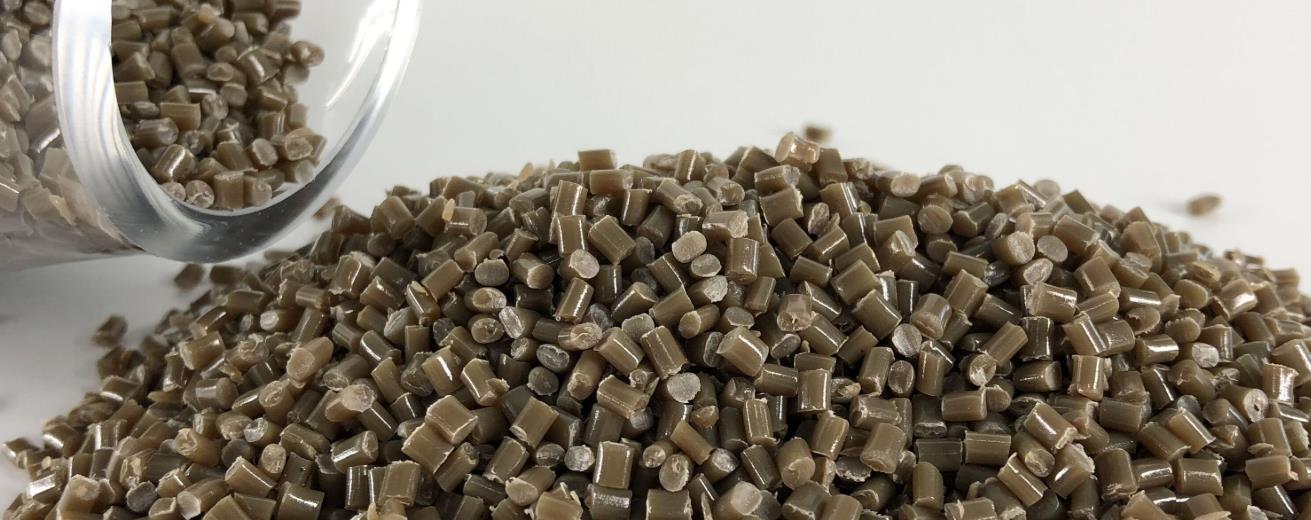
HDPEマスターバッチ(High Density Polyethylene マスターバッチ)は、プラスチック加工の分野で広く使用されている添加剤です。主に高密度ポリエチレン樹脂を主基材として、顔料、添加剤、安定剤などを加えて特定の工程を経て加工されます。
生産プロセス
HDPEマスターバッチの生産プロセスには、原材料の準備、混合、溶融押出、顆粒化、冷却、スクリーニングなどのステップが含まれます。以下は具体的な紹介です。
1. 原材料の準備
HDPE樹脂:適切な高密度ポリエチレン樹脂を基本原料として選択し、製品の性能要件に応じて、溶融流動度、密度、その他の指標が異なる樹脂を選択します。
添加剤:マスターバッチの機能要件に応じて、さまざまな添加剤が添加されます。たとえば、分散性を向上させるために、分散剤が添加されます。また、加工および使用中に光や熱などの要因によりHDPE樹脂が老化しないようにするため、酸化防止剤、光安定剤などが添加されます。
顔料または充填剤:カラーマスターバッチを生産する場合は、良好な着色力、耐候性、耐熱性などを備えた適切な顔料を選択する必要があります。充填マスターバッチなどの機能性マスターバッチを生産する場合は、カルシウムカーボネートやタルク粉などの充填剤を用意する必要があります。
2. ミキシング
HDPE樹脂、添加剤、顔料、または充填剤を一定の比率で高速ミキサーに加え、充分に混合します。混合作業中、高速回転する攪拌刃を使用して、機械内の材料の複雑な流動状態を作り出し、各成分の均一な分散を実現します。
3. 溶融押出
混合された素材がエクストラーダに入る。エクストラーダのねじは回転プロセス中に素材を前方に押し進め、通常160~230℃の加熱装置を通してHDPE樹脂の溶融点を超えて徐々に素材を加熱し、完全に溶かす。溶融状態で、素材はねじのせん断と押し出しにさらされ、成分がさらに均一に混合される。添加剤、顔料、または充填剤はHDPE樹脂マトリックスに完全に分散される。
4. 顆粒化
押出ヘッドのダイ孔から押し出された溶融物は通常、ストリップまたはフィラメントの形をとる。熱切断機や冷切断機などの顆粒化装置を使用して、一定の長さの顆粒に切断する。熱切断機では、材料が型孔から押し出された後、回転する切断工具で即座に粒子に切断され、粒子の形状は比較的規則的である。冷切断機では、押し出されたストリップ材料をまず冷却して固化し、その後に顆粒に切断する。
5. 冷却とスクリーニング
粒化後のHDPEマスターバッチは、粒子の付着や変形を防ぐために冷却する必要があります。一般的に使用される冷却方法には、空気冷却と水冷却があります。空気冷却では、粒子の表面から熱を除去するために空気の対流を利用し、水冷却では、水槽を通して粒子を冷却します。冷却された粒子は、振動スクリーンを通して処理され、必要なサイズを満たさない粒子が除去され、均一な粒度のHDPEマスターバッチ製品が得られます。
6. 包装
スクリーニング後の適格HDPEマスターバッチは、保管や輸送中に水分や汚染を防ぐため、通常、プラスチック製の編組袋または複合包装袋に梱包されます。これらは製品の品質に影響を与える可能性があります。
異なるメーカーは、自社の設備状況、製品要件などに基づいて、生産プロセスに適切な調整や最適化を行うことがありますが、全体的な生産プロセスと主要なステップは基本的に似ています。
生産機
HDPEマスターバッチを生産するための主要な機械および設備には、以下のものが含まれます。
ミキシング機器
高速ミキサー:HDPE樹脂、添加剤、顔料、充填剤などの原料を徹底的に混合するために使用されます。高速回転する攪拌刃により、短時間で原料を均一に混合し、その後の加工の基盤を作ります。
押出設備
シングルスクリュエキストルダー:比較的単純な構造を持ち、混合要件が低く、出力量が小さいHDPEマスターバッチの生産に適しています。スクリュー、バレル、加熱装置、伝達システム、その他の部品から構成されます。スクリューはバレル内で回転し、材料を前方に押し進め、徐々に加熱して溶かし、マシンヘッドのダイ穴を通して押し出します。
ツインスクリュー押出機:より優れた混合、分散、輸送能力を備え、高品質かつ高性能のHDPEマスターバッチを生成するために広く使用されています。ツインスクリュー押出機の両スクリューは互いにマッシュし、回転中に材料に強いせん断と押出効果を生成します。これにより、添加剤や顔料などをHDPE樹脂に均一に分散させることができます。同時に、材料の滞留時間と処理温度をより正確に制御し、製品品質の安定性を向上させることができます。
粒化装置
熱切断機: 一般的に、押出機と併用され、押出された溶融物が機械ヘッドの金型穴から押出された後、高速回転する工具を使用して即座に粒状に切断されます。この粒化方法は生産効率が高く、粒形状が均一で、表面が滑らかであり、ほとんどのHDPEマスターバッチの生産に適しています。
冷間切断機: まず、押出されたストリップ材料を冷却装置で冷却して固化させ、その後、切断工具を使用して粒状に切断します。冷間粉砕機は、粒形状と粒サイズの精度に高い要求が設定されている、高精度の機能性マスターバッチや、粒の外観品質に厳しい要件を設定したカラーマスターバッチなど、特殊なHDPEマスターバッチの生産に適しています。
冷却装置
空気冷却システム:ファン、空気ダクトなどから構成され、強制空気流を利用して、高温HDPEマスターバッチの表面の熱を空気中に迅速に放散し、冷却を実現します。空気冷却システムは構造がシンプルでコストが低く、冷却速度の要件が特に高くない場合に適しています。
水冷却システム:通常、水タンク、循環水ポンプ、冷却水パイプラインなどが含まれます。マスターバッチが水タンクを通過すると、水と熱交換を行い、急速に冷却されます。水冷却システムは高い冷却効率を持ちますが、冷却水の温度と品質を管理することには注意が必要です。これにより、マスターバッチの表面に水汚れやその他の品質問題が発生するのを防ぎます。
スクリーニング機器
振動スクリーン:振動モーターによって生成される振動を利用し、母粒をスクリーン上で前後方向に動かすことで、異なるサイズの母粒を分離します。スクリーンサイズより大きな粒子はスクリーン上に残り、粒子サイズ要件を満たす粒子はスクリーンの穴から回収容器に落ちます。振動スクリーンは、高いスクリーニング効率、高い精度、そしてシンプルな構造を備え、HDPEマスターバッチの製造において広く使用されるスクリーニング装置です。
梱包機器
自動包装機は、測定、充填、シールなどの包装作業を自動的に完了できる機器です。HDPEマスターバッチを包装袋に正確に詰め、設定された包装重量または数量に従ってシールすることができます。これにより、包装の効率と品質が向上し、手作業による操作ミスが減ります。一般的なタイプには、縦型自動包装機と横型自動包装機があり、生産規模や包装要件に応じて選択できます。
HDPEマスターバッチエクストルーダ
Kerke’s masterbatch extruder can be used to produce HDPEマスターバッチ. Our HDPEマスターバッチエクストルーダ has multiple models to choose from, which can meet different production requirements.
-

Laboratory Twin Screw Extruder
When will you need a lab twin screw extruder? If you want to make trials and tests of…
-

Twin Screw Extruder
Our Parallel Co-rotating twin screw extruder is designed for compounding and masterbatch making with an output capacity from…
-

Triple (3 screws) Extruder
3 Screws extruder is a new technology that has many advantages. The triple screw extruder is mainly used…
-

Double-Stage Extrusion System
Mother-baby extrusion system is designed for special materials which can not process on one stage extruder, the first…
-

Banbury Kneader Compounding Line
Our kneader + extruder is designed for making special applications with an output capacity from 30kg/h to 1000kg/h.…
-

Cutting System / Pelletizing System
Different material needs different cutting system, Kerke provides all kinds of cutting system, here is the explanation of…
関連する要件
HDPEマスターバッチの生産には、エクストラーダに次の仕様が必要です。
ねじ回転速度:
HDPEは、高速回転に対する適応性がやや低く、過剰な回転速度では不均一なプラスチケ化と材料の過熱を引き起こす可能性があります。適切な回転速度は通常、20〜60rpmの範囲です。
温度制御:
HDPEの処理温度範囲は広いですが、プラスチケ化品質と製品安定性を確保するためには正確な制御が必要です。押出温度は通常、HDPEが完全に溶融するように180℃から230℃の間に設定する必要がありますが、材料を劣化させないようにあまり高く設定できません。
エクストラーダには、各加熱部(バレルやヘッドなど)の温度設定がプロセス要件を満たすようにし、局所的な低温による不完全なプラスチケーションを防ぐための効果的な温度制御システムを備えておく必要があります。
ねじ設計:
ねじの設計は、良好なプラスチケーションと均一な溶融流れを提供する必要があります。HDPEの場合、溶融品質と押出効率を最適化するために、深溝と高圧縮比のねじが通常使用されます。
ネジの縦横比と直径は、生産要件に応じて選択する必要があります。大口径パイプなどの製品では、より大きな直径と長い縦横比のネジが必要になる場合があります。
エクストラーダの種類:
シングルスクリューエキストラクターはポリエチレンパイプの加工において最も広く使用されている設備であり、HDPEマスターバッチの生産にも適しています。
大口径のHDPEパイプや高生産需要の場合、押出容量とプラスチケーション効果を向上させるために、二段階のスクリュー構造または特別に設計された単一スクリュー押出機を使用する必要がある場合があります。
機器の保守と運用:
エクストラーダは、プラスチケ化品質と製品安定性に影響を与える残留物を残さないように、定期的にねじとバレルを清掃する必要があります。
生産工程の円滑な進行を確保するために、オペレーターはHDPEの特性と押出プロセスの要件を理解するために適切なトレーニングを受ける必要があります。
その他の考慮事項:
エクストラーダの駆動力は、高い押出速度で安定した運転を確保できるように十分に大きくなければなりません。
冷却システムは、製品の寸法安定性を確保し、歪みを軽減するために、溶融HDPEを効果的に冷却できるようにする必要があります。
機能
HDPEマスターバッチ is a concentrated particle made from high-density polyethylene (HDPE) as a carrier, which concentrates a high proportion of functional fillers, additives, or pigments. Its core value is to accurately adapt to the high crystallinity, high rigidity, and good heat resistance of HDPE substrates, solving their processing and performance shortcomings. Its characteristics revolve around “HDPE compatibility, processing stability, and functional specificity”, combining the advantages of universal masterbatch with HDPE exclusive adaptability.
1. 基材は優れた相性を持ち、HDPEのコア性能を損なわない
キャリアは、対象のHDPE(ホモポリマー/コポリマー、高/中/低圧タイプ)と完全に互換性がある樹脂を選択し、100%の互換性を実現しています。これにより、HDPE自体の高い剛性(曲げモジュール≥1000MPa)、耐熱性(高温変形温度70〜100℃)、および耐化学性(酸・アルカリ耐性、油・グリース耐性)に影響を与えません。
HDPEの結晶化特性に干渉しない:機能成分(核形成剤や充填剤など)は、結晶化速度を調整できる一方で結晶性を低下させることなく、HDPE製品の機械的強度と耐熱性を確保します(マスターバッチを強化することで、同じ熱変形温度を維持しながら引張強度を50%向上させることができます)。
HDPE リサイクル材料との相性が良く、リサイクル材料の加工流動性や製品品質に影響を与えません。また、循環型経済の促進に役立ちます。
2. 高い処理適応性があり、HDPEの処理特性に合致します
HDPE加工窓(140~160℃)に適しています:機能部品と添加剤は、温度耐性が一致する材料で作られており、HDPE加工温度で分解や蒸発しません。溶融流動性はHDPE基材(溶融流動率MFR偏差≤1g/10min)に合致し、加工中の溶融破裂や金型の詰まりを防ぎます。
HDPEの全プロセスと互換性があります:押出 (パイプ、プロファイル、ストラッピング)、射出成形 (シェル、アクセサリー)、ブロー成形 (ボトル、缶)、ブローヌフィルム (包装フィルム)。プロセスパラメータを調整する必要はなく、HDPEのスライスと比例して混合した後、直接機械で加工できます。これにより、加工効率が10%~20%向上します。
HDPE加工における痛点の改善:オープンマスターバッチやスムースマスターバッチなどのマスターバッチは、HDPEフィルムの接着性の問題を解決することができ、ニュークリーティングマスターバッチは、HDPE射出成形部品の成形サイクルを30%から40%短縮することができます。
3. 機能の精密なカスタマイズとHDPEのパフォーマンスのターゲット指定による向上
HDPEの天然短板は、低温での靭性が不十分であり、一般的な耐老化性と表面硬度が限られている特徴があります。マスターバッチを正確に補足することができます:
基本機能:着色(カラーマスターバッチ、偏差のない均一な色)、充填コストの削減(カルシウムカーボネート/タルク充填、原材料コストを10%~30%削減)
強化された機能:
強化改質:POE/EVAエラストマーを添加することで、HDPEの低温衝撃強度を-20℃で50%~100%向上させることができ、冬季の脆性割れの問題を解決します。
アンチエイジング機能: 抗酸化剤と光安定剤を配合し、屋外での使用寿命を1〜2年から5〜8年に延長でき、屋外用パイプや温室用フィルムに適しています。
強化改良: ガラス繊維/炭素繊維/タルク粉末を強化し、引張強度を30% -80%、剛性を40% -120%増加させ、一部のエンジニアリングプラスチックを置き換える
機能向上: 静電気防止 (表面抵抗 10 ⁶ -10 ¹⁰ Ω)、難燃性 (UL94 V0 レベル)、耐摩耗性 (摩擦係数が 30% -50% 低下)、電子パッケージング、建築用パイプ、および機械部品に適しています。
4. 安定した均一な性能で、大量生産における一貫性を確保します
正確で制御可能な配合: 同じバッチのマスターバッチの機能成分の変動は ≤ 3% で、HDPE製品の色、剛性、靭性などの指標がバッチ間で一貫していることを保証します (HDPEパイプの均一な壁厚や射出成形部品の安定した強度など)。
優れた分散性:機能成分(着色粉、充填剤、添加剤)は、HDPEキャリアと安定したシステムを形成するように事前に分散させられ、着色の斑点、充填剤の凝集、機能の不均一性(リフォーリングマスターバッチでガラス繊維の露出がないこと、全体的に均一な帯電防止効果があることなど)を回避します。
優れた保存安定性:粒状構造は簡単に吸湿や凝集しにくく、室温で1年以上保存しても性能が低下しません。機能成分はHDPEキャリアに包まれているため、酸化による故障のリスクが低くなります。
5. 優れたコスト管理性と高い総合生産効率
高濃度設計:機能性成分は20%~70%(カラーマスターバッチ粉20%~50%、充填マスターバッチカルシウムカーボネート50%~80%、強化マスターバッチファイバーグラス20%~40%)であり、使用時に追加する必要があるのはわずか1%~30%(着色2%~5%、充填10%~30%、強化10%~20%)で、原材料利用率は≥95%です。
全体的なコストを削減:直接散乱添加剤を加えることで生じる不均一な分散と廃棄を回避します(例えば、ガラス繊維粉末の損失率が10%を超える)。粒状の形状は計測と混合が容易であり、設備の清掃コストを削減します(ほこり汚染がない、ネジの摩耗が最小限である)。
生産効率の向上:追加の研磨や改造処理は不要であり、HDPE原料と混合した後直接加工できるため、生産プロセスが短縮され、運用のハードルが低くなります。
6. 柔軟な環境遵守と多様なシナリオへの適応性
添加物の選択は環境基準を満たしています。食品接触グレードのマスターバッチは、FDAおよびGB 4806認定の着色粉末と添加物を使用しており、重金属や臭いを含まないため、食品包装ボトルや食器に使用できます。
環境にやさしい生産をサポート:マスターバッチの充填に、カルシウムカーボネートやタルク粉などの環境に優しい充填剤を使用でき、難燃性マスターバッチには、RoHSおよびREACH規格に準拠するハロゲンフリーシステム(マグネシウムヒドロキシド/アルミニウム)を選択できます。
リサイクル可能な材料: HDPEのリサイクル材料と混合して加工すると、リサイクル製品の機械的特性や外観に影響を与えません。これにより、循環型経済の促進に寄与します。
7. 広い適用範囲があり、HDPEの主要分野をカバーします
適したHDPEの種類: ホモポリマーHDPE(パイプ、ストラッピング)、コポリマーHDPE(射出成形部品、ブロー成形ボトル)、高融点HDPE(フィルム)、低融点HDPE(厚壁製品)
典型的なアプリケーションシナリオ:
建築材料:HDPEパイプ(老化防止+強化マスターバッチ)、プロファイル(充填+着色マスターバッチ)
パッケージング分野:ブロー成形ボトル(食品グレードのマスターバッチ)、包装フィルム(開口部と滑らかなマスターバッチ)、包装テープ(充填と強化マスターバッチ)
家電/機械:射出成形シェル(強化+強化マスターバッチ)、機械部品(耐摩耗+難燃性マスターバッチ)
農業:温室用フィルム(耐候性+防曇マスターバッチ)、農業用フィルム(老化防止+充填マスターバッチ)
The core characteristics of HDPEマスターバッチ can be summarized as follows: substrate compatibility without interference, high processing and adaptation efficiency, precise functionality to compensate for shortcomings, stable performance, and excellent cost. It fully conforms to the high crystallization and high rigidity characteristics of HDPE substrate, and can achieve product functional upgrades in a convenient and low-cost way, solving the core pain points in HDPE processing and use. It is a key material for the development of HDPE products from “universal grade” to “functional and engineering”, and is widely used in core fields such as building materials, packaging, home appliances, and agriculture.
タイプ
HDPEマスターバッチは、その機能と用途に基づいて、次の主な種類に分けられます。
マスターバッチ
顔料タイプマスターバッチ:顔料、分散剤、HDPEキャリア樹脂から構成されています。顔料の色を選択することで、さまざまな色のHDPE製品を生産できます。プラスチック加工中に、色マスターバッチはHDPE樹脂に均一に分散し、製品の安定した鮮やかな色を生み出します。プラスチックフィルム、パイプ、射出成形製品などの分野で広く使用され、製品に豊富な色選択肢を提供します。
染料タイプマスターバッチ:顔料タイプのマスターバッチとは異なり、染料タイプのマスターバッチでは染料を着色剤として使用します。染料は透明性と光沢が高く、HDPE製品に鮮やかな色を与えることができます。透明なプラスチック容器、おもちゃなど、高い色透明性と光沢が必要なプラスチック製品に一般的に使用されます。
機能性マスターバッチ
抗老化マスターバッチ:抗酸化剤や光安定剤などの添加物を使用して、HDPE製品の長期間の使用中の光、熱、酸素などの要因に対する耐老化性を向上させます。屋外で使用されるHDPE樹脂製品(農業用フィルム、土木用テキスタイルなど)では、抗老化マスターバッチを添加することで、その寿命を延ばし、製品性能の安定性を維持できます。
静電気防止マスターバッチ:静電気防止剤を含み、HDPE製品の表面に一定レベルの導電性をもたらすことで、生産および使用中の静電気蓄積を減らします。パッケージング材料、プラスチックフィルム、および電子・電気製品の他の分野で、製品を損傷させたり安全上の事故を引き起こす静電気を防ぐために広く使用されています。
難燃性マスターバッチ:HDPE製品を難燃性にするために難燃剤を添加し、火の拡散を効果的に防ぐことができます。建築材料、ワイヤー、ケーブルなど、火災対策の要件が高い分野で広く使用され、製品の耐火性を向上させ、火災リスクを低減します。
滑らかなマスターバッチ:滑らかな剤を添加すると、HDPE製品の表面の摩擦係数が低下し、優れた滑らかさを発揮します。これは、フィルムの接着を防ぎ、加工と使用を容易にし、またフィルムの開封と包装効率を向上させるために、プラスチックフィルムの製造に広く使用されています。
マスターバッチの充填
カルシウムカーボネート充填マスターバッチ:主成分としてカルシウムカーボネートを使用し、適量の分散剤とHDPEキャリア樹脂を添加します。HDPE樹脂製品にカルシウムカーボネート充填マスターバッチを添加することで、製品コストを削減するとともに、硬度、剛性、寸法安定性を向上させることができます。主にプラスチックパイプや射出成形品などの分野で使用されています。
タルク粉末入りマスターバッチ:タルク粉末を充填剤として使用すると、優れた絶縁性、耐熱性、および化学安定性を発揮します。HDPE樹脂充填マスターバッチにタルク粉末を添加すると、製品の剛性、耐熱性、および表面の光沢を向上させることができ、ワイヤーやケーブル、自動車部品などの分野で広く使用されています。
カオリン充填マスターバッチ:カオリンは優れた分散性と吸着性を有し、HDPEマスターバッチに添加することで、プラスチック製品の加工性と物理的特性を向上させることができます。プラスチックフィルム、パイプ、その他の製品に適用すると、製品のバリア性能と印刷性能を向上させることができます。
異なるタイプのHDPEマスターバッチの配合比
HDPEマスターバッチには、その機能や用途に応じて異なる配合比率があります。以下は、一般的なHDPEマスターバッチの代表的な配合範囲であり、実際の生産では、製品の要件や生産プロセスに応じて調整できます。
マスターバッチ
顔料タイプマスターバッチ
顔料:通常10%~30%を占め、具体的な量は、所望の色の濃淡と顔料の着色力によって異なります。たとえば、淡い色の製品を生産する場合、使用する顔料の量は10%~15%です。黒、濃い青などの濃い色の製品を生産する場合、顔料の投与量は20%~30%になることがあります。
分散剤:一般的に5%~10%を占め、その機能は、ピグメントをHDPEキャリア樹脂中に均一に分散させ、カラーマスターバッチの品質と安定性を向上させることです。
HDPEキャリア樹脂: 残りの量はHDPEキャリア樹脂であり、通常60%~85%を占めます。キャリア樹脂の選択は、使用するHDPE原料との相性を確保するために、カラーマスターバッチとマトリクス樹脂との相性に合わせる必要があります。
染料タイプマスターバッチ
染料:投与量は一般的に5%から20%です。染料は強い着色力と高い透明度を要求するため、投与量は顔料タイプのマスターバッチに比べて比較的少ないものです。たとえば、淡い色の透明な製品を生産する場合、染料の使用量は5%から10%です。鮮やかな色の透明な製品を生産する場合、染料の使用量は適切に10%から20%に増やすことができます。
分散剤:3%~8%を占め、染料のキャリア樹脂への分散性を向上させ、カラーマスターバッチの性能の安定性を確保するために使用されます。
HDPEキャリア樹脂: 72% -92% 着色剤のキャリアとして、製品の色効果と品質を確保するために、優れた透明性と加工性が求められます。
機能性マスターバッチ
アンチエイジングマスターバッチ
抗酸化剤:一般的に0.5%~2%を占め、HDPE製品の使用環境や要件に応じて、阻害フェノール、ヒポフォスファイトエステルなどのさまざまな抗酸化剤を選択して、製品の抗酸化性能を向上させます。
光安定剤: 用量は通常0.5%から3%の間です。一般的な光安定剤には、UV吸収剤、阻害アミン光安定剤などがあり、これらの物質はUV線を効果的に吸収または消去し、HDPE製品を光の影響による老化から保護します。
HDPEキャリア樹脂:残りの量は95%~99%を占めるHDPEキャリア樹脂です。キャリア樹脂は、酸化防止剤と光安定剤をHDPE製品に均一に分散させるために、優れた安定性と加工性を備えている必要があります。
静電気防止マスターバッチ
静電気防止剤:5%~15%を占め、静電気防止剤の種類と量は、製品の必要な静電気防止性能に依存します。一般的な静電気防止剤には、四次アンモニウム塩、ポリエチレンジオールなどがあり、これらはHDPE製品の表面に導電性層を形成し、表面抵抗を低減させ、静電気防止の目的を達成します。
分散剤:3%~8%を占め、静電気防止剤をキャリア樹脂に均一に分散させ、静電気防止マスターバッチの安定性と効果を向上させます。
HDPEキャリア樹脂: 77%〜92%を占めます。静電気防止剤のキャリアとして、HDPEマトリックス樹脂との良好な相溶性を備え、加工時に静電気防止マスターバッチがHDPE製品に均一に統合できるようにする必要があります。
難燃性マスターバッチ
難燃性:20%~60%。HDPE製品の難燃性等級要件に応じて、ハロゲン難燃剤、リン難燃剤、アルミニウム水酸化物などの適切な難燃剤を選択する必要があります。難燃性要件が高い製品では、難燃剤の量は40%~60%になる可能性があります。一般的な難燃性要件を持つ製品では、難燃剤の量は20%~40%です。
協調剤:用量は一般的に2%から10%です。協調剤は、難燃剤と協調して、難燃性を向上させ、使用する難燃剤の量を減らすことができます。一般的な協調剤には、三酸化アンチモンなどがあります。
HDPEキャリア樹脂:30%~78%。炎抑制剤やシナジー剤のキャリアとして、キャリア樹脂は加工中の炎抑制マスターバッチの安定性と分散性を確保するために、優れた加工性と熱安定性を備えている必要があります。
マスターバッチの充填
カルシウムカーボネート入りマスターバッチ
カルシウムカーボネートは50%~80%を占めます。カルシウムカーボネートの粒子サイズと表面処理は、充填マスターバッチの性能に影響します。一般的に言えば、粒子サイズが小さいほど充填効果は良くなりますが、処理の難しさもそれに比例して増加します。表面処理されたカルシウムカーボネートとHDPEキャリア樹脂の相性は良く、充填マスターバッチの品質を向上させることができます。
結合剤:1%~3%を占め、カルシウムカーボネートとHDPEキャリア樹脂の間の界面結合を改善し、充填マスターバッチの性能を向上させるために使用されます。
分散剤:2%~5%を占め、キャリア樹脂中の炭酸カルシウムを均一に分散させ、凝集を防ぐ。
HDPEキャリア樹脂:15%~47% カルシウムカーボネートのキャリアとして、流動性と加工性が良く、加工中にカルシウムカーボネートがHDPE製品に均一に分散できるようにする必要があります。
タルク粉末入りマスターバッチ
タルク粉末:40%~70%を占め、タルク粉末のシート状の構造により、HDPE製品の剛性と耐熱性を向上させることができます。投与量は製品の性能要件に応じて決まります。一般的に、高い剛性と耐熱性が求められる製品では、タルク粉末の投与量は60%~70%になります。より高い性能が求められる製品では、タルク粉末の量を適切に40%~60%に減らすことができます。
結合剤:1%~3%を占め、タルク粉末とHDPEキャリア樹脂間の接着力を高め、充填マスターバッチの性能を向上させるために使用されます。
分散剤:2%~5%を占め、タルク粉をキャリア樹脂に均一に分散させ、充填マスターバッチの品質と安定性を向上させます。
HDPEキャリア樹脂:35%~67%。カオリンのキャリアとして、HDPE製品における充填マスターバッチの均一な分散と性能を確保するために、良好な流動性とカオリンとの相性が必要です。
よくある問題と解決策
The core process of HDPEマスターバッチ production is the same as that of general PE masterbatch (raw material pretreatment → mixing → melt extrusion → granulation → cooling and drying → screening and packaging), but due to the high crystallinity (60% -80%), strong rigidity, insufficient low-temperature toughness, narrow processing temperature range (140-160 ℃), and frequent addition of fillers, glass fibers, elastomers and other components, the problems focus on “crystallization control, dispersion uniformity, low-temperature toughness guarantee, processing stability”, forming core differences from LDPE, PVC, PET masterbatch. The following is a classification and sorting according to the production process.
I. 原材料と混合プロセス:HDPEマスターバッチの機能不全の原因となる隠れた危険
1. 機能的な部品の集積(HDPE溶融物の中程度の粘性により悪化)
性能:マスターバッチには硬い色粉のブロック、ガラス繊維の束、炭酸カルシウムの凝集粒子などがあります。その結果、HDPE製品の表面に凹みや縞模様が生じ、機械的特性が変動します(補強用マスターバッチの剛性が不均一で、色マスターバッチの着色が不均一など)。
原因: ①機能性成分が表面処理を受けていない(シランカップリング剤でコーティングされていないガラス繊維や、改質されていない充填剤など)ため、HDPEキャリアとの相性が悪くなる。②分散剤の投与量が不十分(機能性成分の質量の10%未満)のため、HDPE溶融物によって硬質粒子の封入が不十分になる。③原材料が湿っている(充填剤やガラス繊維の水分含量)>0.1%)であり、その結果、粒子間の水素結合と凝集が生じます。
解決策: ①機能成分の前処理: 1% -3%のチタンエステル結合剤で改質された炭酸カルシウム/タルク粉末、1% -2%のシランエステル結合剤でコーティングされたガラス繊維、少量のHDPE粉末で事前に分散した色粉末; ②分散剤の最適化: HDPE専用の分散剤(PEワックス+カルシウムステアレート複合システム)を選択し、機能成分の投与量を15% -25%に増やす(ガラス繊維は20% -30%に増やす必要がある); ③原料の乾燥: フィラー/ガラス繊維は100-120℃で2-4時間乾燥し、HDPE樹脂は80℃で1-2時間乾燥し、水分含量は≤0.05%である。
2. エラストマー/添加剤とHDPEの相性が悪く(強化マスターバッチに限る)
性能: 混合後、材料が凝集し、押出し中に溶融物が分離し、マスターバッチは脆弱でひびが入っている(強化マスターバッチには靭性はない)。その後の製品はHDPE基材から剥がれる。
原因: ① 強化エラストマー(通常のPOEなど)とHDPEの結晶性の差が大きいため、相性が不十分です。 ② 添加剤の選択が適切でない(LDPE用の分散剤をHDPEに合わせるなど、溶融流動性が一致しない)。
解決策: ① HDPEと相性の良いエラストマー(POE-g-MAH、HDPE-g-EVAなど)を選択し、3%~5%の相性改善剤(PE-g-MAH)を加えてください。 ② HDPEに特化した分散剤(酸化ポリエチレンワックスなど、融点110~120℃)を選択し、HDPEの溶融と粘度の衝突を回避してください。 ③ 小規模の相性試験: エラストマーとHDPEを適切な割合で混合し、離層や脆性の有無を観察してください。
3. 混合の不均一性(その結果、ローカルのパフォーマンス不均衡が発生する)
性能:マスターバッチの各バッチ間の色や性能の変動(A バッチの衝撃強度が 12kJ/m²、B バッチが 6kJ/m² など)、局所的な機能成分の濃度の高さまたは低さ(難燃性マスターバッチにおける難燃剤の局所的な凝集など)
原因: ① 適切な混合順序が守られていない(HDPE樹脂を最初に加えて、機能成分を追加し、均一に巻き込めない)、② 混合時間が不十分<15min), 低回転速度 (<500r/min) および不十分なせん断力
解決策: ① 混合順序を最適化する: 分散剤+潤滑剤 → 機能成分(10分間混合) → HDPEキャリア(15〜20分間再混合) → 相溶性改善剤/酸化防止剤(最後は5分間混合); ② 混合パラメータを改善する: 速度600〜800r/min、全体の混合時間≥25分、各成分の均一な分散を確保する。
II. 溶融押出プロセス:HDPEマスターバッチ処理のコアリスクポイント
1. HDPEの劣化(局所的な過熱または過度のせん断による)
性能:押出中に刺激的な臭いが発生し、マスターバッチの色が黄色または黒色になる、表面に焦げ跡が生じ、その後の製品が脆弱になり、引張強度が30%以上低下する。
原因: ①押出温度が高すぎます(バレル)>170℃, 固体>180℃)で、HDPEの処理範囲を超えています。② スクリューの縦横比が小さすぎます。<28)では、プラスチケ化ストロークが不十分であり、HDPEが完全に溶融する前に押出されます。③ スクリュースピードが速すぎます。>200r/min)で、せん断中に過剰な熱が発生し、HDPE分子鎖が損傷する。④ バレル内部に不純な炭素沈着物や汚染物質がある。
解決策: ① 正確な温度制御: バレルのセグメント別の温度制御 (前部 140-150 ℃、中部 150-155 ℃、末端 155-160 ℃)、金型ヘッド 160-165 ℃、および温度センサーの定期的な校正; ② スクリューパラメータの最適化: 長さ対直径比が ≥ 32 のスクリューを選択し、速度を 120-180r/min 間で制御し、プラスチケーションと劣化のバランスをとる; ③ 抗酸化剤の添加: 1010/168 に 0.5% -1% の抗酸化剤を添加し、酸化的劣化を抑制する; ④ 定期的な清掃: 機械のバレルを HDPE 清掃材料と PE ワックスで 8 時間ごとに洗浄し、炭の付着物を除去する。
2. 不十分なプラスチケ化(プラスチケ化不足)
性能:マスターバッチの表面は粗く、粒状の感じがあり、断面にHDPEの未溶解粒子や不溶性の機能成分が見える。その後の加工中に、金型ヘッドが詰まり、製品の表面に凹みが生じる。
原因: ①押出温度が低い<140℃)、HDPEの不完全融解(HDPEの融点は約130℃)、②ねじのせん断力が不十分(せん断要素のない通常の単ねじ)、HDPEの結晶化によって生じる高い粘度を克服できない、③機能成分の含有量が高すぎる(ガラス繊維など)>40%、フィラー>70%)であり、HDPE溶融物を完全にコーティングすることはできません。
解決策: ① ターゲット加熱: バレルの端で温度を158〜162℃、モールドヘッドの温度を165〜170℃に上げ、HDPEの完全な溶融を確保します。 ② シェアリングの強化: バリア型シェアリング要素を備えたツインスクリュー押出機を使用するか、プラスチケーションを支援するために0.5%〜1%のHDPE特殊潤滑剤(ステアリック酸アミドなど)を添加します。 ③ 機能成分の含有量を制御する: ガラス繊維 ≤ 35%、充填剤 ≤ 60%で、過剰な含有量にはHDPEキャリアの割合を増やす必要があります。
3.溶融破裂(HDPE溶融の一般的な強度による)
性能:押出された材料の帯の表面は不均一で、波打ったり、破損しているため、粒子を滑らかに切断することが困難です。
原因: ① ダイ温度が低い< 160℃)、HDPE溶融物の流動性が低い、および出口抵抗が高い; ② ダイの隙間が小すぎる<2mm)であり、溶融のせん断速度が高すぎる。③ 潤滑剤が不足し、溶融と金型ヘッドの間の摩擦係数が過大である。
解決策: ① 金型ヘッドの温度を5~10℃上昇させ、溶融物の滑らかな流れを確保します。② 金型口の隙間を2~3mmに調整し、材料ストリップの直径に合わせます。③ 溶融物の摩擦を減らすために、0.3%~0.5%の潤滑剤(例えばエルカ酸アミド)を添加します。④ スクリューサピュレータの速度を安定させ、溶融物圧の変動を避けます(変動範囲≤±5MPa)。
4. ガラス繊維への曝露/機器の摩耗(ガラス繊維強化HDPEマスターバッチに限る)
性能:マスターバッチの表面にガラス繊維の毛玉があり、その後の製品には繊維の形成と機械的特性の低下があります。スクリューとバレルの内壁は深刻に摩耗し、長期間の生産後にプラスチケーション効率が低下します。
原因: ① ガラス繊維は表面改質を受けていないため、HDPEキャリアとの相性が悪く、溶融物によって完全に包み込まれることができません。② ガラス繊維の硬度が高い(モース硬度7)ため、長期間の摩擦でねじ軸が傷つきます。③ 押出温度が高すぎると、HDPE溶融物の粘度が低下し、ガラス繊維への巻き込み力が弱くなります。
解決策: ① ガラス繊維の前処理: HDPEとの界面結合強度を高めるためにシランカップリング剤(1% -2%)でコーティングする。② 設備保護: ダブル合金ねじ/バレル(耐摩耗コーティング)を選択し、モールドヘッドに80メッシュのフィルタエレメントを設置して、未溶解したガラス繊維束を遮断する。③ エクストラクション温度を155〜160℃に制御し、低融着性により生じる不十分な巻き込み力を回避する。
III. 顆粒化および冷却プロセス:HDPEマスターバッチの外観と結晶化に関する主要な問題
1. マスターバッチの割れや低温での靭性不足(HDPE専用コアの課題)
性能:切断後や輸送中に簡単に破損する、平らで非延性の断面を有する。その後のHDPE製品では、低温(-20℃)で脆性の割れが発生し、衝撃強度は30%未満しか増えません。
原因: ① HDPEの劣化(分子鎖の破壊)により靭性が低下する。 ② 冷却速度が速すぎる(水の温度が高すぎる)。<15 ℃)では、HDPEは急速に結晶化し、内部応力が集中します。③充填剤や強化剤の含有量が高すぎます(例えば、炭酸カルシウム)>60%, ガラス繊維>35%)、HDPEキャリアの比率が不十分である、 ④ 弾性化剤の量が不十分である<30%)または相性が悪い
Solution: ① Optimize extrusion temperature to avoid HDPE degradation; ② Cooling process: The water temperature is controlled at 20-25 ℃, and the material strip stays in the cooling water tank for 30-40 seconds. “Water tank cooling+air cooling secondary cooling” is used to slowly crystallize HDPE and release internal stress; ③ Control the proportion of functional components: filler ≤ 50%, fiberglass ≤ 30%, elastomer content in toughening masterbatch ≥ 30%, add 3% -5% compatibilizer; ④ If necessary, add 0.5% -1% toughening agents (such as EVA wax) to enhance the toughness of the masterbatch.
2. 不規則な穴あけ (材料ストリップの硬度の変動による)
性能:マスターバッチの不均一な長さ(偏差)>1mm)、両端の破損した端、バリ、さらには穀物切断時の材料ストリップの破損など
原因: ① 切断刃が鋭くなくなった(グラスファイバー/フィラー切断刃の摩耗による)または隙間が大きすぎる>0.5mm); ② 牽引速度が切断速度と同期していない; ③ 材料ストリップの厚みが不均一(機能成分の不均一な分散により、溶融粘度が変動するため)
解決策: ① 切断刃の最適化: 硬質合金の切断刃を使用し、8時間ごとに研磨し、切断刃と金型の口の距離を0.5mm以下に調整します。 ② パラメータのマッチング: 牽引速度を1〜3m/min、切断機の速度を500〜800r/minに設定し、マスターバッチの均一な長さ(2〜3mm)を確保します。 ③ 金型ヘッド間の隙間を調整して、材料ストリップの直径偏差が≤0.2mmであることを確認し、必要に応じて金型ヘッドフィルターエレメントを交換します。
3. 母粒子内の空洞/気泡(水または空気の混入による)
性能:マスターバッチの断面には空洞の細孔や小さな気泡があり、その後の加工中に破裂しやすく、製品の密度に影響を与えます(HDPEパイプの耐圧性能が低下するなど)。
原因: ① 原材料の水分吸収(水分含量)>0.05%)、高温で水の蒸発;② 混合時に大気中に含まれ、押出時に排出されない;③ 成形時の圧力が不十分であると、気泡が放出されない。
解決策: ① 原料を完全に乾燥させる(水分含量 ≤ 0.05%)、乾燥後すぐに密封する。② ミキサーに排気口を設置し、ホッパーを密閉して空気の吸入を防ぐ。③ エクストラーダの真空排気システムをオンにし(真空度 ≤ 5Pa)、ダイ圧を上げる(ダイ隙間を調整する)、気泡の排出を促進する。
IV. 性能とその後の使用に関する問題:HDPEマスターバッチの機能不全に関する主要な問題
1. 機能効果が基準を満たしていない(コアの故障問題)
性能: ①強化マスターバッチ:低温衝撃強度が向上<-20℃で30%ですが、製品はもろくなり割れました。②強化マスターバッチ:引張強度が増加しました。<20%:不十分な剛性(曲げモジュール)<1500MPa)、③ウェザリングマスターバッチ:屋外使用6か月後、色褪せや脆化する、④カラーマスターバッチ:着色力が不十分で、5%を加えても色が薄くなる
原因: ①機能成分(強化剤)の不足<30%、ガラス繊維<30%、光安定剤<1%、カラーパウダー<20%)、② 機能成分の不均一な分散または相性の悪さ、③ 添加剤の不適切な選択(例えば、屋外シーンに適応するために短時間効力の抗酸化剤を使用するなど)
解決策: ① 機能成分の濃度を増やす (強化剤 ≥ 30%, ガラス繊維 ≥ 30%, 光安定剤 ≥ 2%, 色粉 ≥ 25%); ② 分散プロセスを最適化する (分散剤の添加, 強いシェアスクリュー, 事前分散工程); ③ 適切な選択 (屋外用酸化防止剤 1010 + 光安定剤 UV531 の複合体, 強化剤 POE-g-MAH)。
2. HDPE基材との相性が悪い(相性の問題)
性能:マスターバッチを純粋なHDPEと混合して加工した後、製品では離層、ひび割れ、または加工の流動性の急激な低下(溶融粘度の急上昇により、滑らかに押出し/注入することが困難になる)が発生する可能性があります。
原因: ① 運搬体のHDPEタイプの不一致(コポリマーHDPE基材に適応するためにホモポリマーHDPE運搬体を使用するなど、結晶化速度が衝突する); ② 機能成分の含有量が過剰であるため、溶融粘度と基材の間に不一致が発生する; ③ 相溶性剤が添加されておらず、機能成分はHDPEインターフェースとの結合が弱かった。
解決策: ①キャリアと基材を厳密に一致させる (同種のポリエチレン製品には同種のHDPEキャリアを使用し、異種のポリエチレン製品には異種のHDPEキャリアを使用する); ②マスターバッチの添加比率を管理する (強化用マスターバッチは5% -15%、補強用マスターバッチは10% -30%、着色用マスターバッチは2% -5%); ③相性調整剤の適切な添加 (繊維ガラス用シランカップリング剤、強化用PE-g-MAH)。
3. 母粒は水分を吸収し、凝集する(保存後、性能が低下する)
性能:保存後1~3か月で、マスターバッチの表面が湿ってカケになり、その後の加工中に気泡が発生し、機能効果が弱まる(例えば、抗老化マスターバッチが水分を吸収した後では効果がなくなる)。
原因: ① 冷却後の乾燥不十分(水分含量)>0.05%)、②包装がしっかりと密閉されておらず、吸湿性の機能部品(例えば、炭酸カルシウムやグラスファイバー)が空気から水分を吸収している、③潤滑剤の沈殿と水分吸収
解決策: ① 冷却後の二次乾燥(60〜80℃で1〜2時間乾燥、水分含量≤0.05%); ② アルミ箔袋と乾燥剤を使用した密封包装し、別々に保管する(湿気の多い物と混ぜない)。 ③ 表面の沈殿を防ぐため、使用する潤滑剤の量を制御する。
V. さまざまなタイプのHDPEマスターバッチに対する独自の課題と解決策
1. ガラス繊維/炭素繊維強化HDPEマスターバッチ
独自の問題:ガラス繊維への曝露、機器の摩耗、剛性の不均一性、靭性の低下
解決策: ガラス繊維をシランコピング剤で前処理し、分散剤の投与量をガラス繊維の20% -25%に増やします。デュアル合金のねじ/バレルを選択し、金型ヘッドにフィルターカートリッジを設置します。ガラス繊維含有量を≤35%に制御し、靭性をバランスさせるために5% -10%の強化剤(POE-g-MAH)を使用します。
2. POE/EVA強化HDPEマスターバッチ
独自の問題:粘性マスターバッチ、HDPEからの剥離、強化効果が不十分
解決策: HDPEと相性の良いエラストマー(POE-g-MAH)を30%以上含有したものを選択し、3%~5%のPE-g-MAH相性向上剤を添加します。エラストマーの分解を防ぐために押出温度を155~160℃に制御します。冷却水の温度は20~25℃に設定し、付着を防ぎます。
3. カルシウムカーボネート/タルクパウダー入りHDPEマスターバッチ
独自の問題:表面の凹み、靭性の低下、不均一な分散
解決策: メッシュサイズが ≥ 2000 の充填剤の場合、チタンエステル結合剤による表面改質が必要です。充填剤の含有量は ≤ 50% です。分散剤は PE ワックスとカルシウムステアレートの組み合わせ(充填剤の 15% ~ 20% の配合量)です。凝集を防ぐために、分散前のプロセスを最適化する必要があります。
4. 耐候性(紫外線耐性)のあるHDPEマスターバッチ
独自の問題:アンチエイジング効果が低い、屋外での色落ちが速い、抗酸化剤との競合
解決策: 光安定剤(UV531/UV327)と抗酸化剤(1010/168)の複合物(総量 ≥ 3%)を使用する。耐候性のある充填剤としてルチル系酸化チタンを選択する。相互抑制を防ぐために添加剤の相性を小規模なバッチ試験で確認する。UV剤の分解を防ぐために押出温度を ≤ 160 ℃ に制御する。
VI. 生産プロセスにおける主要なトラブルシューティングのロジック(問題の迅速な特定)
まず、原料を確認します。原料の水分含量が≤0.05%であるか、機能成分が事前に処理(変性/前分散)されているか、そして媒体が基材と合致しているかを確認します。
プロセスを再チェックしてください。押出温度が140~160℃の範囲内であるか、スクリューの回転速度(120~180r/min)、混合時間(≥25分)が適切であるかを確認し、分解・プラスチケーションが不十分である問題を解決してください。
その後、機器を確認してください。ネジ/バレルが耐摩耗性があるか(強化されているか、マスターバッチで充填されているか)、カッティングブレードが鋭い状態かどうか、そして真空排気が正常かどうかを確認してください。
小規模検証:各バッチ前に、5~10kgの小規模試験を実施し、マスターバッチの外観(破損や気泡のないこと)、熱安定性(160℃で黄変しないこと)、機能指標(耐衝撃性や剛性など)を検証します。試験に合格した後、大量生産を行います。
The core contradiction in the production of HDPEマスターバッチ is “HDPE crystallization control+functional component dispersion+low-temperature toughness guarantee”. Most problems can be solved through “raw material pretreatment (drying+modification), formula matching (compatibilizer+dispersant+antioxidant), and process parameter optimization (temperature+shear+cooling)”. The key is to strictly control the moisture content of raw materials to be less than 0.05%; ② Compatibility and adaptation of functional components with HDPE (such as selection of elastomers and dispersants); ③ Lock the extrusion temperature at 140-160 ℃ to avoid degradation or insufficient plasticization; ④ Gradient control of cooling process to release internal stress and ensure toughness.
During mass production, it is recommended to establish a “Raw Material Process Finished Product Performance” testing ledger to record drying parameters, extrusion temperature, screw speed, finished product impact strength/rigidity/weather resistance, for quick traceability and troubleshooting of repetitive issues.
アプリケーション
HDPEマスターバッチは、複数の分野で幅広い用途があり、主な適用分野は次のとおりです。
プラスチックフィルム
農業用フィルム:温室用フィルム、プラスチックフィルムなどの農業用フィルムの製造に使用されます。HDPEマスターバッチは、優れた耐候性、耐老化性、および機械的強度を提供するため、農業用フィルムの寿命が長く、土壌の温度と湿度を効果的に維持し、作物の成長を促進します。
包装用フィルム:包装の分野では、ゴミ袋、ショッピングバッグ、フィルムなどのさまざまなプラスチック包装フィルムの製造に使用できます。HDPEマスターバッチは、フィルムに良好な靭性、穿刺耐性、および耐湿性を与えることができ、これにより包装の信頼性と実用性が確保されます。
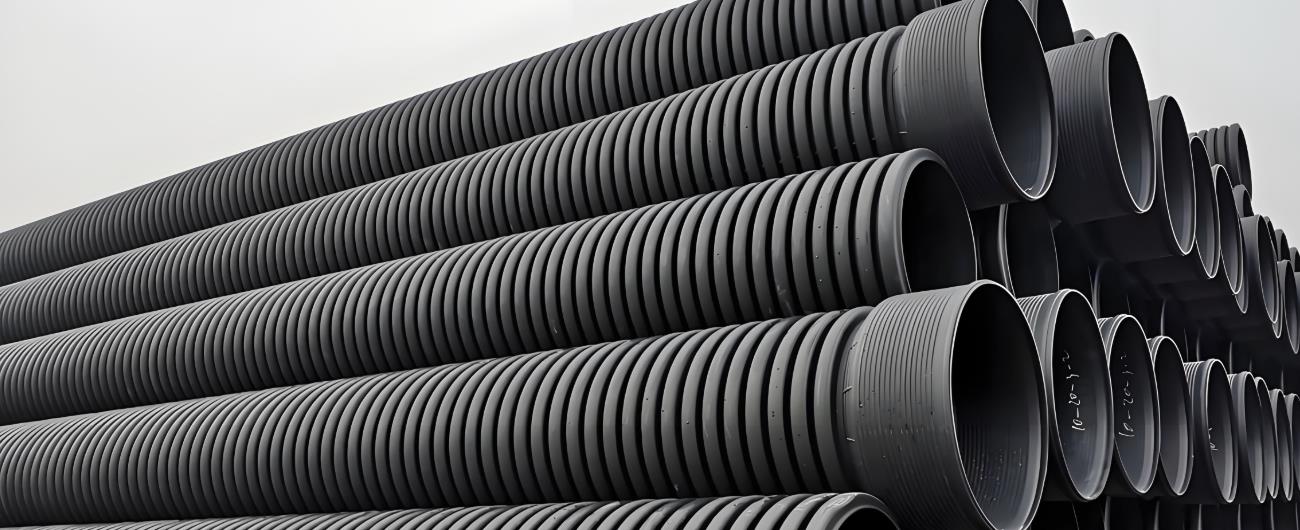
プラスチックパイプ
給水パイプ:HDPE 給水パイプの生産に重要な原材料です。関連マスターバッチを添加した HDPE パイプは、耐腐食性、耐摩耗性、滑らかな内壁、および低水流抵抗という利点を持ち、水質が汚染されないことを保証します。都市の給水、建物の給水・排水などの分野で広く使用されています。
排水パイプ: 都市排水ネットワーク、建物の排水管などの排水パイプの製造に使用されます。HDPEマスターバッチを使用すると、パイプの化学的腐食防止性と衝撃強度が向上し、さまざまな土壌環境や使用条件に対応できます。
射出成形製品
プラスチック容器:プラスチックバケツ、プラスチックボックス、プラスチックポットなど、さまざまなプラスチック容器を生産するために使用できます。HDPEマスターバッチは、容器に良好な剛性、靭性、および化学的耐食性を与えることができ、さまざまなアイテムの保管および輸送のニーズを満たすことができます。
プラスチック玩具:プラスチック玩具の製造において、HDPEマスターバッチは豊富な色選択と優れた成形性能を提供し、玩具に鮮やかな外観と高い安全性をもたらします。
ファイバ製品
ジオテキスタイル:ジオテキスタイルの製造に使用されるこのジオテキスタイルは、優れた透過性、濾過性、耐腐食性を備えており、堤防、道路、空港などの補強、防滲漏、濾過などの水利、交通、環境保護などのエンジニアリング分野で広く使用されています。
ロープと漁網:HDPEマスターバッチから製造された繊維は、高強度、耐摩耗性、海水による腐食に対する耐性を備え、ロープや漁網などの製造に使用できます。漁業と航海の分野で重要な用途があります。
その他の地域
ワイヤーとケーブル:ワイヤーとケーブルのシース材料として、HDPEマスターバッチは優れた絶縁性能、耐候性、および機械的保護性能を提供し、さまざまな環境下でワイヤーとケーブルの安全な運用を保証します。
発泡プラスチック:HDPE発泡プラスチックの製造に使用できます。この種の発泡プラスチックは、軽量、保温、遮音、緩衝などの特性を持ち、パッケージング、建築保温、自動車内装などの分野で広く使用されています。




