

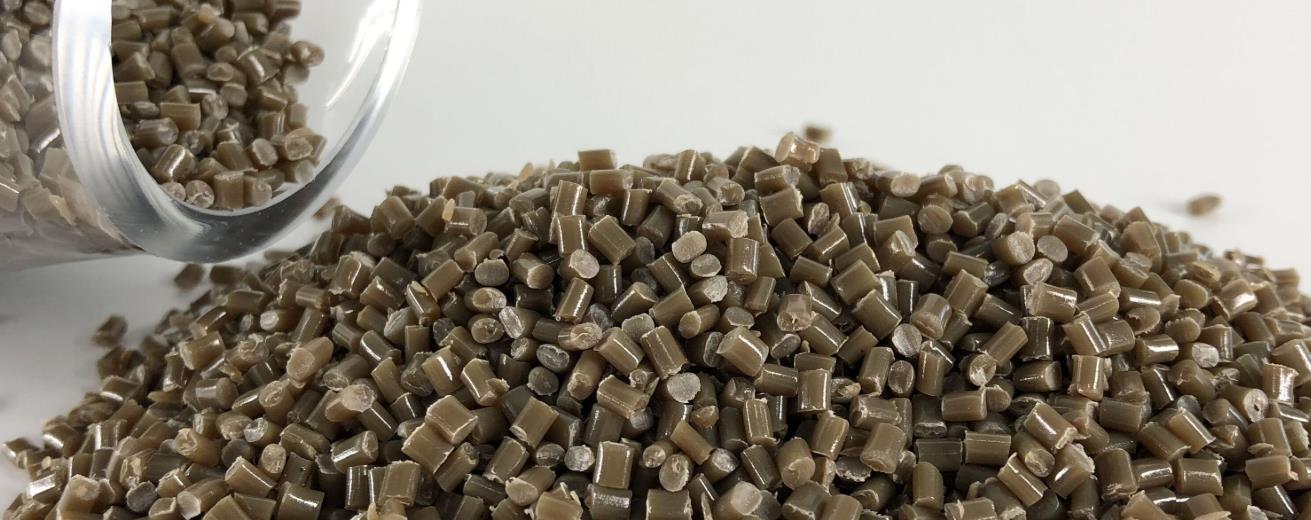
O masterbatch de HDPE, também conhecido como Masterbatch de Polietileno de Alta Densidade, é um aditivo amplamente utilizado no campo da processamento de plásticos. É feito principalmente de resina de polietileno de alta densidade como substrato principal e é processado por meio de processos específicos, adicionando pigmentos, aditivos, estabilizadores, etc.
Processo de produção
O processo de produção de masterbatch de HDPE inclui principalmente etapas como preparação da matéria-prima, mistura, extrusão a fusão, granulação, resfriamento e triagem. A seguir, apresentamos uma introdução específica:
1. Preparação da matéria-prima
Resina de HDPE: Selecione uma resina de polietileno de alta densidade adequada como matéria-prima básica e escolha resinas com diferentes taxas de fluxo de fusão, densidades e outros indicadores de acordo com os requisitos de desempenho do produto.
Aditivos: Diversos aditivos são adicionados de acordo com os requisitos funcionais do masterbatch. Por exemplo, dispersantes são adicionados para melhorar a dispersibilidade do masterbatch durante o processamento; para evitar que a resina de HDPE envelheça devido a fatores como luz e calor durante o processamento e o uso, é necessário adicionar antioxidantes, estabilizadores de luz, etc.
Pigmentos ou preenchimentos: Se se produzir um masterbatch de cor, devem ser selecionados pigmentos adequados, que exigem uma boa capacidade de coloração, resistência às intempéries, resistência ao calor, etc. Se se produzir um masterbatch funcional, como um masterbatch de preenchimento, é necessário preparar preenchimentos como carbonato de cálcio e pó de talco.
2. Mistura
Adicione resina de HDPE, aditivos, pigmentos ou preenchimentos em uma determinada proporção à batedeira de alta velocidade para uma mistura completa. Durante o processo de mistura, uma lâmina de agitação rotativa de alta velocidade é utilizada para criar um estado de fluxo complexo do material dentro da máquina, alcançando o objetivo da dispersão uniforme de cada componente.
3. Extrusão de fusão
Os materiais mistos entram no extrusor. O parafuso do extrusor empurra o material para frente durante o processo de rotação e gradualmente aquece o material até acima do ponto de fusão da resina de HDPE por meio de um dispositivo de aquecimento, normalmente em torno de 160-230 ℃, para derreter completamente o material. No estado fundido, o material é submetido à cisalhamento e extrusão do parafuso, e os componentes são ainda mais misturados uniformemente. Aditivos, pigmentos ou preenchimentos são completamente dispersos na matriz de resina de HDPE.
4. Granulação
O material fundido extrudado através do orifício da cabeça do extrusor geralmente assume a forma de tiras ou filamentos. Corte-o em grânulos de uma certa dimensão utilizando equipamentos de granulação, como máquinas de corte a quente ou a frio. A máquina de corte a quente é usada para cortar imediatamente o material em partículas com uma ferramenta de corte rotativa após o material ser extrudado do orifício do molde, e a forma das partículas é relativamente regular; O granulator a frio primeiro resfria e solidifica o material em tiras extrudado, e depois o corta em pellets.
5. Resfriamento e triagem
O masterbatch de HDPE após a granulação precisa ser refrigerado para evitar a adesão e deformação das partículas. Os métodos de refrigeração mais comuns incluem o refrigeração por ar e o refrigeração por água. A refrigeração por ar utiliza a convecção de ar para remover o calor da superfície das partículas, enquanto a refrigeração por água refrigera as partículas através de um tanque de água. As partículas refrigeradas são então peneiradas através de uma tela vibratória para remover as partículas que não atendem ao tamanho exigido, resultando em produtos de masterbatch de HDPE com tamanho de partícula uniforme.
6. Embalagem
O masterbatch de HDPE qualificado, após o triagem, é normalmente embalado em sacos de tecido plástico ou sacos de embalagem compostos para evitar a umidade e a contaminação durante o armazenamento e o transporte, o que pode afetar a qualidade do produto.
Diferentes fabricantes podem fazer ajustes e otimizações adequadas aos seus processos de produção, com base nas condições de seus equipamentos, nas exigências dos produtos, etc., mas o processo de produção global e as etapas principais são basicamente semelhantes.
Máquina de produção
As principais máquinas e equipamentos para a produção de masterbatch de HDPE incluem os seguintes:
Equipamento de mistura
Misturador de alta velocidade: utilizado para misturar completamente matérias-primas, como resina de HDPE, aditivos, pigmentos ou preenchimentos. Através de lâminas de agitação rotativas a alta velocidade, consegue uma mistura uniforme dos materiais em um curto período de tempo, estabelecendo as bases para o processamento subsequente.
Equipamentos de extrusão
Extrusor de um parafuso: Com uma estrutura relativamente simples, é adequado para a produção de masterbatch de HDPE com requisitos de mistura baixos e produção pequena. Ele consiste em parafusos, tambores, dispositivos de aquecimento, sistemas de transmissão e outros componentes. O parafuso gira dentro do tambor, empurrando o material para frente e aquecendo-o e derretendo-o gradualmente, para depois o extruir através da fenda da cabeça da máquina.
Extrusor de dois parafusos: Com melhores capacidades de mistura, dispersão e transporte, é comumente utilizado para produzir masterbatch de HDPE de alta qualidade e desempenho. Os dois parafusos de um extrusor de dois parafusos se interligam, gerando fortes efeitos de cisalhamento e extrusão no material durante a rotação, o que permite dispersar uniformemente aditivos, pigmentos, etc. na resina de HDPE. Ao mesmo tempo, pode controlar com mais precisão o tempo de permanência e a temperatura de processamento do material, melhorando a estabilidade da qualidade do produto.
Equipamento de granulação
Máquina de corte quente: Geralmente utilizada em conjunto com um extrusor. Após o material fundido extrudado ser extrudado da fenda da cabeça da máquina, é imediatamente cortado em partículas usando uma ferramenta rotativa de alta velocidade. Este método de granulação tem alta eficiência de produção, forma de partícula regular, superfície lisa e é adequado para a produção de quase todos os masterbatches de HDPE.
Máquina de corte a frio: primeiro, o material de tira extrudado é resfriado e solidificado por um dispositivo de resfriamento, e depois cortado em partículas usando uma ferramenta de corte. O granulador a frio é adequado para a produção de masterbatch de HDPE especial com altos requisitos de precisão na forma e dimensão das partículas, como masterbatch funcional de alta precisão ou masterbatch de cor com rigorosas exigências em relação à qualidade da aparência das partículas.
Equipamentos de refrigeração
Sistema de refrigeração por ar: composto por ventiladores, tubos de ar, etc., utiliza o fluxo de ar forçado para dissipar rapidamente o calor na superfície do masterbatch de HDPE quente para o ar, alcançando o resfriamento. O sistema de refrigeração por ar tem uma estrutura simples, baixo custo e é adequado para situações em que os requisitos de velocidade de resfriamento não são particularmente altos.
Sistema de refrigeração por água: geralmente inclui um tanque de água, uma bomba de circulação de água, uma tubulação de água de refrigeração, etc. Quando o masterbatch passa pelo tanque de água, ele sofre troca de calor com a água, resultando em um resfriamento rápido. O sistema de refrigeração por água tem uma alta eficiência de resfriamento, mas é necessário prestar atenção ao controle da temperatura e da qualidade da água de resfriamento para evitar manchas de água ou outros problemas de qualidade na superfície do masterbatch.
Equipamento de triagem
Tela de vibração: Utilizando a vibração gerada pelo motor de vibração, as partículas-mãe são feitas mover-se para frente e para trás na tela, separando assim as partículas-mãe de diferentes tamanhos. As partículas maiores do que o tamanho da peneira são deixadas na peneira, enquanto as partículas que atendem aos requisitos de tamanho de partícula caem no recipiente de coleta através dos orifícios da peneira. A tela de vibração tem as vantagens de alta eficiência de triagem, alta precisão e estrutura simples, e é um equipamento de triagem comumente utilizado na produção de masterbatch de HDPE.
Equipamento de embalagem
Máquina de embalagem automática: capaz de completar automaticamente processos de embalagem, como medição, enchimento e selagem. Ela pode embalar com precisão o masterbatch de HDPE em sacos de embalagem e selá-los de acordo com o peso ou a quantidade de embalagem definida, melhorando a eficiência e a qualidade da embalagem e reduzindo os erros de operação manual. Os tipos comuns incluem máquinas de embalagem automática verticais e horizontais, que podem ser selecionadas de acordo com a escala de produção e os requisitos de embalagem.
Extrusor de masterbatch de HDPE
Kerke’s masterbatch extruder can be used to produce Masterbatch de HDPE. Our Extrusor de masterbatch de HDPE has multiple models to choose from, which can meet different production requirements.
-

Laboratory Twin Screw Extruder
When will you need a lab twin screw extruder? If you want to make trials and tests of…
-

Twin Screw Extruder
Our Parallel Co-rotating twin screw extruder is designed for compounding and masterbatch making with an output capacity from…
-

Triple (3 screws) Extruder
3 Screws extruder is a new technology that has many advantages. The triple screw extruder is mainly used…
-

Double-Stage Extrusion System
Mother-baby extrusion system is designed for special materials which can not process on one stage extruder, the first…
-

Banbury Kneader Compounding Line
Our kneader + extruder is designed for making special applications with an output capacity from 30kg/h to 1000kg/h.…
-

Cutting System / Pelletizing System
Different material needs different cutting system, Kerke provides all kinds of cutting system, here is the explanation of…
Requisitos relacionados
A produção de masterbatch de HDPE requer as seguintes especificações para o extrusor:
Velocidade da rosca:
O HDPE apresenta uma adaptação ligeiramente deficiente a altas velocidades de engrenagem, pois velocidades excessivas podem levar a uma plasticização desigual e ao superaquecimento do material. A velocidade de engrenagem adequada geralmente se encontra entre 20 e 60 rpm.
Controle de temperatura:
A faixa de temperatura de processamento do HDPE é ampla, mas é necessário um controle preciso para garantir a qualidade de plastificação e a estabilidade do produto. A temperatura de extrusão geralmente precisa atingir entre 180 ℃ e 230 ℃ para garantir que o HDPE esteja completamente derretido, mas não pode ser muito alta para degradar o material.
O extrusor deve estar equipado com um sistema de controle de temperatura eficaz para garantir que as configurações de temperatura de cada seção de aquecimento (como o cilindro e a cabeça) atendam aos requisitos do processo e evitem a plasticização incompleta causada por temperaturas locais baixas.
Design do parafuso:
O projeto do parafuso deve proporcionar uma boa plasticização e um fluxo de fusão uniforme. Para o HDPE, parafusos com ranhura profunda e alta relação de compressão são geralmente utilizados para otimizar a qualidade da fusão e a eficiência da extrusão.
A relação de aspecto e o diâmetro do parafuso devem ser selecionados de acordo com as necessidades de produção. Para produtos como tubos de grande diâmetro, podem ser necessários parafusos de diâmetro maior e relação de aspecto mais longa.
Tipo de extrusor:
O extrusor de um único parafuso é o equipamento mais utilizado no processamento de tubos de polietileno e também é adequado para a produção de masterbatch de HDPE.
Para tubos de HDPE de grande diâmetro ou para uma demanda de produção elevada, pode ser necessário utilizar uma estrutura de parafuso de dois estágios ou um extrusor de parafuso único especialmente projetado para aumentar a capacidade de extrusão e o efeito de plasticização.
Manutenção e operação de equipamentos:
A extrusora deve ser limpa regularmente da haste e do cilindro para evitar resíduos que afetem a qualidade da plastificação e a estabilidade do produto.
Os operadores devem receber uma formação adequada para compreender as características do HDPE e os requisitos dos processos de extrusão, a fim de garantir o bom andamento do processo de produção.
Outras considerações:
A potência de acionamento do extrusor deve ser suficientemente grande para garantir uma operação estável a altas taxas de extrusão.
O sistema de refrigeração deve ser capaz de refrigerar eficazmente o HDPE fundido, para garantir a estabilidade dimensional do produto e reduzir a deformação.
Características
Masterbatch de HDPE is a concentrated particle made from high-density polyethylene (HDPE) as a carrier, which concentrates a high proportion of functional fillers, additives, or pigments. Its core value is to accurately adapt to the high crystallinity, high rigidity, and good heat resistance of HDPE substrates, solving their processing and performance shortcomings. Its characteristics revolve around “HDPE compatibility, processing stability, and functional specificity”, combining the advantages of universal masterbatch with HDPE exclusive adaptability.
1. O substrato possui excelente compatibilidade e não prejudica o desempenho do HDPE.
O portador é selecionado com uma resina que é completamente compatível com o HDPE alvo (homopolímero/copolímero, tipo de alta/média/baja pressão), com 100% de compatibilidade, e não afeta a alta rigidez (modulus de flexão ≥ 1000MPa), a resistência ao calor (temperatura de deformação em calor 70-100 ℃) e a resistência química (resistência a ácidos e álcalis, resistência a óleo e graxa) do próprio HDPE.
Não interferir nas características de cristalização do HDPE: Os componentes funcionais (como agentes de nucleação e enchimentos) podem regular a velocidade de cristalização sem reduzir a cristalinidade, garantindo a resistência mecânica e a resistência ao calor dos produtos de HDPE (por exemplo, o aumento do masterbatch pode aumentar a resistência à tração em 50% enquanto mantém a mesma temperatura de deformação em estado quente);
Boa compatibilidade com materiais reciclados de HDPE, não afeta a fluidez de processamento e a qualidade do produto final dos materiais reciclados, e ajuda a promover a economia circular.
2. Forte adaptabilidade ao processamento, em conformidade com as características de processamento do HDPE
Adequado para a janela de processamento de HDPE (140-160 ℃): Os componentes funcionais e os aditivos são feitos de materiais com resistência térmica adequada, que não se decomponham ou evaporam à temperatura de processamento do HDPE. A fluidez do material fundido corresponde ao substrato de HDPE (desvio da taxa de fluxo do material fundido MFR ≤ 1g/10min), evitando a ruptura do material fundido e o bloqueio da moldagem durante o processamento;
Compatível com todo o processo de HDPE: extrusão (tubos, perfis, cintas), moldagem por injeção (cascas, acessórios), moldagem por sopro (garrafas e latas), filme soprado (folha de embalagem), sem necessidade de ajustar os parâmetros do processo e pode ser processado diretamente na máquina após ser misturado com fatias de HDPE em proporção, aumentando a eficiência de processamento em 10% a 20%;
Melhorar os pontos problemáticos no processamento de HDPE: Alguns masterbatches (como o masterbatch aberto e o masterbatch liso) podem resolver o problema da adesão da película de HDPE, e o masterbatch de nucleação pode reduzir o ciclo de moldagem das peças injectadas em HDPE em 30% a 40%.
3. Personalização precisa de funções e melhoria direcionada do desempenho do HDPE
O HDPE natural de placa curta é caracterizado por uma resistência à baixa temperatura insuficiente, resistência geral ao envelhecimento e dureza superficial limitada. O masterbatch pode ser suplementado com precisão:
Funções básicas: coloração (mastro de cor, cor uniforme sem desvios), redução dos custos de enchimento (enchimento com carbonato de cálcio/talco, redução dos custos de matéria-prima em 10% a 30%);
Funções aprimoradas:
Modificação de endurecimento: a adição de elastômero POE/EVA pode aumentar a resistência ao impacto a baixas temperaturas do HDPE em 50% a 100% a -20 ℃, resolvendo o problema da fratura por fragilidade no inverno;
Melhoria anti-envelhecimento: composto com antioxidante e estabilizador de luz, a vida útil ao ar livre é estendida de 1 a 2 anos para 5 a 8 anos, adequado para tubos ao ar livre e películas de estufa;
Modificação aprimorada: reforço com fibra de vidro/fibra de carbono/polvo de talco, aumentando a resistência à tração em 30% -80% e a rigidez em 40% -120%, substituindo alguns plásticos de engenharia;
Atualização de funções: antiestática (resistência superficial de 10 ⁶ -10 ¹⁰ Ω), retardante de chama (nível UL94 V0), resistente ao desgaste (coeficiente de frição reduzido em 30% -50%), adequado para embalagens eletrônicas, tubulações de construção e peças mecânicas.
4. Desempenho estável e uniforme, garantindo consistência na produção em massa
Fórmula precisa e controlável: a flutuação do conteúdo de ingredientes funcionais na mesma lote de masterbatch é ≤ 3%, garantindo que as cores, a rigidez, a dureza e outros indicadores dos produtos de HDPE sejam consistentes entre as lotes (como o espessamento uniforme das tubulações de HDPE e a força estável das peças moldadas por injeção).
Excelente dispersibilidade: os componentes funcionais (pó de cor, enchimento e aditivos) são pré-dispersos para formar um sistema estável com o portador de HDPE, evitando manchas de cor, agregação de enchimento e funcionalidade desigual (como a ausência de exposição de fibra de vidro no masterbatch de reforço e o efeito uniforme do masterbatch antiestático em toda a área).
Boa estabilidade de armazenamento: a estrutura granular não é facilmente higroscópica ou aglomerada, e o desempenho não se deteriora após ser armazenado a temperatura ambiente por mais de 1 ano. Os componentes funcionais estão embalados em um porta-objetos de HDPE, reduzindo o risco de falha por oxidação.
5. Excelente capacidade de controle de custos e alta eficiência de produção global
Design de alta concentração: os ingredientes funcionais representam 20% a 70% (pó de masterbatch de cor 20% a 50%, masterbatch de enchimento de carbonato de cálcio 50% a 80%, masterbatch de reforço de fibra de vidro 20% a 40%), e apenas 1% a 30% (colorante 2% a 5%, enchimento 10% a 30%, reforço 10% a 20%) precisa ser adicionado durante o uso, com uma taxa de utilização de matérias-primas de ≥ 95%;
Reduza os custos gerais: evite a dispersão desigual e o desperdício causados pela adição direta de aditivos dispersos (como a taxa de perda de pó de fibra de vidro superior a 10%), a forma granular é fácil de medir e misturar, reduzindo os custos de limpeza do equipamento (sem poluição por poeira, desgaste mínimo dos parafusos);
Melhorar a eficiência da produção: não é necessário nenhum tratamento adicional de moagem ou modificação, e pode ser processado diretamente após a mistura com matérias-primas de HDPE, curtando o processo de produção e reduzindo o nível de operação.
6. Conformidade ambiental flexível e adaptabilidade a diferentes cenários
A seleção de aditivos atende aos padrões ambientais: o masterbatch de grau de contato com alimentos utiliza pó de cor e aditivos certificados pela FDA e pela GB 4806, que não contêm metais pesados nem odores, e podem ser utilizados para garrafas de embalagem de alimentos e utensílios de mesa.
Suporte à produção verde: podem ser utilizados enchimentos ecologicamente corretos, como carbonato de cálcio e pó de talco, para encher o masterbatch, e pode ser selecionado um sistema sem halogênio (hidróxido de magnésio/alumínio) para o masterbatch retardador de chama, que cumpre os padrões RoHS e REACH;
Adequado para materiais de reciclagem: Quando misturado com materiais reciclados de HDPE para processamento, não afeta as propriedades mecânicas e a aparência dos produtos reciclados, ajudando a promover uma economia circular.
7. Ampla aplicabilidade, abrangendo o campo central do HDPE
Tipos de HDPE adequados: HDPE homopolimérico (tubos, cinta de fixação), HDPE copolimérico (peças moldadas por injeção, garrafas moldadas por sopro), HDPE de alto ponto de fusão (filme), HDPE de baixo ponto de fusão (produtos de parede espessa);
Cenários de aplicação típicos:
Material de construção: tubos de HDPE (masterbatch anti-envelhecimento + reforçado), perfis (masterbatch preenchido + colorido);
Área de embalagem: garrafas moldadas por sopro (masterbatch de qualidade alimentar), filme de embalagem (masterbatch liso de abertura), fita de embalagem (masterbatch reforçado para enchimento);
Eletrônicos domésticos/máquinas: carcaça moldada por injeção (masterbatch endurecido e reforçado), peças mecânicas (masterbatch resistente ao desgaste e retardador de chamas);
Agricultura: filme de estufa (masterbatch de resistência ao clima e anti-embaçamento), filme agrícola (masterbatch anti-envelhecimento e de enchimento).
The core characteristics of Masterbatch de HDPE can be summarized as follows: substrate compatibility without interference, high processing and adaptation efficiency, precise functionality to compensate for shortcomings, stable performance, and excellent cost. It fully conforms to the high crystallization and high rigidity characteristics of HDPE substrate, and can achieve product functional upgrades in a convenient and low-cost way, solving the core pain points in HDPE processing and use. It is a key material for the development of HDPE products from “universal grade” to “functional and engineering”, and is widely used in core fields such as building materials, packaging, home appliances, and agriculture.
Tipo
O masterbatch de HDPE pode ser dividido nos seguintes tipos principais, de acordo com suas funções e usos:
Masterbatch
Masterbatch de tipo pigmento: É composto por pigmentos, dispersantes e resinas portadoras de HDPE. Ao selecionar diferentes cores de pigmentos, podem ser produzidos diversos produtos de HDPE coloridos. Durante o processamento do plástico, o masterbatch de cor pode ser disperso uniformemente na resina de HDPE, resultando em cores estáveis e brilhantes para o produto. É amplamente utilizado em filmes plásticos, tubos, produtos moldados por injeção e outros campos, fornecendo uma variedade de opções de cores para os produtos.
Masterbatch de corante: Ao contrário do masterbatch de pigmento, o masterbatch de corante utiliza o corante como agente de coloração. Os corantes apresentam melhor transparência e brilho, o que pode fazer com que os produtos de HDPE apresentem efeitos de cor brilhantes e vibrantes. São frequentemente utilizados em produtos plásticos que exigem alta transparência de cor e brilho, como recipientes plásticos transparentes, brinquedos, etc.
Masterbatch funcional
Masterbatch anti-envelhecimento: aditivos, como antioxidantes e estabilizadores de luz, são adicionados para melhorar a resistência ao envelhecimento dos produtos de HDPE à luz, ao calor, ao oxigênio e a outros fatores durante o uso a longo prazo. Para produtos plásticos de HDPE utilizados ao ar livre, como filmes agrícolas, geotêxteis, etc., a adição de masterbatch anti-envelhecimento pode prolongar sua vida útil e manter a estabilidade dos resultados do produto.
Masterbatch antistático: Contém agentes antistáticos que podem conferir um certo nível de condutividade à superfície de produtos de HDPE, tornando-os menos propensos à acumulação de eletricidade estática durante a produção e o uso. Comumente utilizado em materiais de embalagem, filmes plásticos e outros campos de produtos eletrônicos e elétricos para evitar que a eletricidade estática danifique os produtos ou cause acidentes de segurança.
Masterbatch retardante de chamas: Adicionado um retardante de chamas para tornar os produtos de HDPE retardantes de chamas, o que pode evitar eficazmente a propagação das chamas. Amplo utilizado em áreas com altos requisitos de segurança contra incêndios, como materiais de construção, fios e cabos, pode melhorar a resistência ao fogo dos produtos e reduzir os riscos de incêndio.
Masterbatch liso: A adição de um agente liso pode reduzir o coeficiente de frição na superfície de produtos de HDPE, tornando-os com um bom desempenho de lisura. É amplamente utilizado na produção de filmes plásticos, o que pode evitar a adesão entre os filmes, facilitar o processamento e o uso, e também melhorar a eficiência de abertura e embalagem dos filmes.
Preencher o masterbatch
Masterbatch preenchido com carbonato de cálcio: fabricado com carbonato de cálcio como preenchimento principal, adicionado com uma quantidade adequada de dispersante e resina portadora de HDPE. A adição de masterbatch preenchido com carbonato de cálcio aos produtos plásticos de HDPE pode reduzir o custo do produto, ao mesmo tempo que melhora sua dureza, rigidez e estabilidade dimensional. Comumente utilizado em áreas como tubos plásticos e produtos moldados por injeção.
Masterbatch preenchido com pó de talco: Utilizando pó de talco como preenchimento, apresenta boa isolamento, resistência ao calor e estabilidade química. A adição de pó de talco ao masterbatch de preenchimento em plástico HDPE pode melhorar a rigidez, a resistência ao calor e o brilho da superfície do produto, sendo amplamente utilizado em áreas como fios e cabos, peças automotivas, etc.
Masterbatch enriquecido com caulim: O caulim possui boas propriedades de dispersibilidade e adsorção. A sua adição ao masterbatch de HDPE pode melhorar os processos e as propriedades físicas dos produtos plásticos. Aplicado em filmes plásticos, tubos e outros produtos, pode melhorar o desempenho de barreira e a capacidade de impressão dos produtos.
Relação de formula de diferentes tipos de masterbatch de HDPE
Os diferentes tipos de masterbatch de HDPE têm fórmulas e proporções diferentes devido às suas diferentes funções e usos. A seguir estão apresentados os intervalos de proporção típicos para alguns tipos comuns de masterbatch de HDPE, que podem ser ajustados de acordo com as exigências específicas do produto e os processos de produção na produção real.
Masterbatch
Masterbatch de tipo pigmento
Pigmentos: geralmente representam 10% a 30%, a quantidade específica depende da profundidade da cor desejada e da capacidade de coloração do pigmento. Por exemplo, na produção de produtos de cor clara, a quantidade de pigmento utilizada pode variar entre 10% e 15%; na produção de produtos de cor escura, como preto, azul escuro, etc., pode ser necessária uma dosagem de pigmento de até 20% a 30%.
Dispersante: geralmente representa 5% a 10%, sua função é ajudar o pigmento a se dispersar uniformemente na resina portadora de HDPE, melhorando a qualidade e a estabilidade da mistura de cores.
Resina portadora de HDPE: A quantidade restante é a resina portadora de HDPE, que geralmente representa 60% a 85%. A seleção da resina portadora deve ser compatível com a matéria-prima de HDPE utilizada, para garantir uma boa compatibilidade entre o masterbatch de cor e a resina matriz.
Masterbatch de cor
Corantes: A dosagem geralmente varia entre 5% e 20%. Devido ao forte poder de coloração e aos altos requisitos de transparência dos corantes, a dosagem é relativamente pequena em comparação com o masterbatch de pigmentos. Por exemplo, ao produzir produtos transparentes de cor clara, a quantidade de corante utilizada pode variar entre 5% e 10%; quando se produzem produtos transparentes de cores vivas, a quantidade de corante pode ser adequadamente aumentada para 10% a 20%.
Dispersante: que representa 3% a 8%, utilizado para melhorar a dispersibilidade dos corantes nas resinas portadoras e garantir a estabilidade do desempenho do masterbatch de cor.
Resina portadora de HDPE: representa 72% a 92%. Como portadora de corantes, é necessário que tenha boa transparência e desempenho de processamento para garantir o efeito de cor e a qualidade do produto.
Masterbatch funcional
Masterbatch anti-envelhecimento
Antioxidantes: geralmente representam 0,5% a 2%, diferentes tipos de antioxidantes, como fenóis impedidos, ésteres de hipofosfito, etc., são selecionados de acordo com o ambiente de utilização e os requisitos dos produtos de HDPE para melhorar o desempenho antioxidante dos produtos.
Estabilizador de luz: A dosagem geralmente varia entre 0,5% e 3%. Os estabilizadores de luz comuns incluem absorventes UV, estabilizadores de luz com aminas impedidas, etc., que podem absorver ou inibir eficazmente os raios UV e evitar que os produtos de HDPE envelheçam sob a luz.
Resina portadora de HDPE: A quantidade restante é resina portadora de HDPE, representando 95% a 99%. A resina portadora deve apresentar boa estabilidade e desempenho de processamento para dispersar uniformemente antioxidantes e estabilizadores de luz nos produtos de HDPE.
Masterbatch antistático
Agente antistático: representando 5% a 15%, o tipo e a quantidade do agente antistático dependem do desempenho antistático exigido do produto. Os agentes antistáticos comuns incluem sais de amônio quaternário, polietileno glicol, etc. Eles podem formar uma camada condutora na superfície dos produtos de HDPE, reduzir a resistência superficial e alcançar fins antistáticos.
Dispersante: representando 3% a 8%, ajuda o agente antistático a ser disperso uniformemente na resina portadora, melhorando a estabilidade e a eficácia do masterbatch antistático.
Resina de transporte de HDPE: representa 77% a 92%. Como veículo para agentes antistáticos, deve ter boa compatibilidade com a resina da matriz de HDPE para garantir que o masterbatch antistático possa ser integrado uniformemente nos produtos de HDPE durante o processamento.
Masterbatch retardante de chamas
Resistente a chamas: variando entre 20% e 60%, os retardantes de chamas adequados devem ser selecionados de acordo com os requisitos de grau de retardamento de chamas dos produtos de HDPE, como retardantes de chamas halogenados, retardantes de chamas de fósforo, hidróxido de alumínio, etc. Para produtos com altos requisitos de retardamento de chamas, a quantidade de retardante de chamas pode variar entre 40% e 60%; para produtos com requisitos gerais de retardamento de chamas, a quantidade de retardante de chamas pode variar entre 20% e 40%.
Agente sinérgico: A dosagem geralmente varia entre 2% e 10%. Os agentes sinérgicos podem trabalhar em sinergia com retardantes de chama para melhorar a retardância de chamas e reduzir a quantidade de retardantes de chama utilizados. Os sinérgicos comuns incluem o trióxido de antimónio.
Resina portadora de HDPE: representa 30% a 78%. Como portadora de retardadores de chama e sinergistas, a resina portadora deve apresentar um bom desempenho de processamento e estabilidade térmica para garantir a estabilidade e dispersão do masterbatch retardador de chama durante o processo.
Preencher o masterbatch
Masterbatch preenchido com carbonato de cálcio
Carbonato de cálcio: representando 50% a 80%, o tamanho das partículas e o tratamento de superfície do carbonato de cálcio afetam o desempenho do masterbatch de enchimento. Geralmente, quanto menor o tamanho das partículas, melhor é o efeito de enchimento, mas a dificuldade de processamento também aumenta em consequência. A compatibilidade entre o carbonato de cálcio tratado em superfície e a resina portadora de HDPE é melhor, o que pode melhorar a qualidade do masterbatch de enchimento.
Agente de ligação: que representa 1% a 3%, utilizado para melhorar a ligação interfacial entre o carbonato de cálcio e a resina portadora de HDPE, e aumentar o desempenho do masterbatch de enchimento.
Dispersante: representando 2% a 5%, ajuda a dispersar uniformemente o carbonato de cálcio na resina transportadora e a evitar a aglomeração.
Resina portadora de HDPE: representa 15% a 47%. Como portadora para carbonato de cálcio, é necessário que tenha boa fluidez e processabilidade, para que o carbonato de cálcio possa ser disperso uniformemente nos produtos de HDPE durante o processo.
Masterbatch preenchido com pó de talco
Pó de talco: representando 40% a 70%, a estrutura em forma de folha do pó de talco permite melhorar a rigidez e a resistência ao calor dos produtos de HDPE. A dosagem depende das exigências de desempenho do produto. Geralmente, para produtos com exigências elevadas de rigidez e resistência ao calor, a dosagem de pó de talco pode variar entre 60% e 70%; para produtos com exigências de desempenho mais altas, a quantidade de pó de talco pode ser adequadamente reduzida para 40% a 60%.
Agente de ligação: que representa 1% a 3%, utilizado para aumentar a força de ligação entre o pó de talco e a resina portadora de HDPE e melhorar o desempenho do masterbatch de enchimento.
Dispersante: representando 2% a 5%, ajuda a dispersar uniformemente o pó de talco na resina transportadora, melhorando a qualidade e a estabilidade do masterbatch de enchimento.
Resina portadora de HDPE: representa 35% a 67%. Como portador para o caulim, deve ter boa fluidez e compatibilidade com o caulim, para garantir a distribuição uniforme e o desempenho do masterbatch de enchimento em produtos de HDPE.
Problemas comuns e soluções
The core process of Masterbatch de HDPE production is the same as that of general PE masterbatch (raw material pretreatment → mixing → melt extrusion → granulation → cooling and drying → screening and packaging), but due to the high crystallinity (60% -80%), strong rigidity, insufficient low-temperature toughness, narrow processing temperature range (140-160 ℃), and frequent addition of fillers, glass fibers, elastomers and other components, the problems focus on “crystallization control, dispersion uniformity, low-temperature toughness guarantee, processing stability”, forming core differences from LDPE, PVC, PET masterbatch. The following is a classification and sorting according to the production process.
I. Materiais primários e processo de mistura: perigos ocultos na origem da falha funcional do masterbatch de HDPE
1. Agregação de componentes funcionais (agravada pela viscosidade moderada da fusão de HDPE)
Performância: Existem blocos duros de pó de cor, aglomerados de fibras de vidro e partículas agregadas de carbonato de cálcio na mistura mestre. Posteriormente, existem manchas e listras na superfície dos produtos de HDPE, e as propriedades mecânicas variam (como a rigidez desigual da mistura mestre de reforço e a coloração desigual da mistura mestre de cor).
Causa: ① Os componentes funcionais não passaram por tratamento de superfície (como fibras de vidro não revestidas com agentes de ligação de silano, enchimentos não modificados), o que resulta em uma baixa compatibilidade com os portadores de HDPE; ② Dosagem insuficiente de dispersante (menos de 10% da massa do componente funcional), resultando em uma insuficiente encapsulação de partículas duras pela fusão de HDPE; ③ As matérias-primas ficam úmidas (conteúdo de umidade do enchimento/fibra de vidro)>0,1%), o que leva à formação de ligações hidrogénicas e à aglomeração entre as partículas;
Solução: ① Pre-tratamento do componente funcional: carbonato de cálcio/polvo de talco modificado com agente de ligação de éster de titânio a 1% -3%, fibra de vidro revestida com agente de ligação de silano a 1% -2%, pó de cor pré-disperso com uma pequena quantidade de pó de HDPE; ② Otimização do dispersante: selecione o dispersante específico para HDPE (sistema composto de cera de PE + estearato de cálcio), aumentando a dosagem para 15% -25% dos componentes funcionais (a fibra de vidro precisa aumentar para 20% -30%); ③ Secagem da matéria-prima: os enchimentos/fibras de vidro são secos a 100-120 ℃ durante 2-4 horas, a resina de HDPE é secada a 80 ℃ durante 1-2 horas e o teor de umidade é ≤ 0,05%.
2. Pobre compatibilidade entre elastômeros/aditivos e HDPE (exclusiva para masterbatch de endurecimento)
Performance: Após a mistura, o material forma grumos, e durante a extrusão, a fusão se deslamina, e o masterbatch é frágil e rachado (o masterbatch de endurecimento não possui tenacidade). Os produtos subsequentes se descolam da substrato de HDPE;
Causa: ① A diferença de cristalinidade entre os elastômeros endurecedores (como o POE comum) e o HDPE é significativa, o que resulta em incompatibilidade insuficiente; ② Seleção incorreta de aditivos (como o uso de dispersantes específicos para o LDPE para adaptar ao HDPE, resultando em fluidez de fusão inadequada).
Solução: ① Selecione elastômeros compatíveis com HDPE (como POE-g-MAH, HDPE-g-EVA) e adicione um compatibilizador de 3% a 5%; ② Selecione um dispersante específico para HDPE (como cera de polietileno oxidada, ponto de fusão de 110-120 ℃) para evitar conflitos de viscosidade com o fundido de HDPE; ③ Testes de compatibilidade em pequenas quantidades: misture o elastômero e o HDPE em proporção e observe a delaminação e a fragilidade.
3. Mistura desigual (que resulta em desequilíbrio de desempenho local)
Performance: flutuações de cor e desempenho entre lotes de masterbatch (por exemplo, resistência ao impacto de 12kJ/m² para o lote A e apenas 6kJ/m² para o lote B), alta ou baixa concentração de componentes funcionais locais (por exemplo, agregação local de retardadores de chama em masterbatch retardadores de chama);
Causa: ① Sequência de mistura incorreta (adicionar primeiro a resina de HDPE e, em seguida, os componentes funcionais, sem conseguir envolver uniformemente); ② Tempo de mistura insuficiente<15min), baixa velocidade de rotação (<500r/min) e força de cisalhamento insuficiente;
Solução: ① Otimizar a sequência de mistura: dispersante + lubrificante → componentes funcionais (misturado previamente por 10 minutos) → veículo de HDPE (misturado novamente por 15-20 minutos) → compatibilizador / antioxidante (misturado finalmente por 5 minutos); ② Melhorar os parâmetros de mistura: velocidade de 600-800 r/min, tempo total de mistura ≥ 25 minutos, garantindo a dispersão uniforme de cada componente.
II. Processo de extrusão de fundição: o ponto de risco principal no processamento de masterbatch de HDPE
1. Degradação do HDPE (devido a sobreaquecimento local ou a cisalhamento excessivo)
Performance: Durante a extrusão, é produzido um odor estimulante, a cor do masterbatch torna-se amarela/preta, surgem manchas queimadas na superfície e os produtos subsequentes tornam-se frágeis e a resistência à tração diminui em mais de 30%;
Motivo: ① A temperatura de extrusão é demasiado alta (barril>170 ℃, morrer>180 ℃), ultrapassando a janela de processamento do HDPE; ② A relação de aspecto do parafuso é muito pequena (<28), o movimento de plastificação é insuficiente e o HDPE é extrudado antes de estar completamente derretido; ③ A velocidade da hélice é demasiado rápida (>200 r/min), o que provoca uma geração excessiva de calor durante a laminação e danifica a cadeia molecular do HDPE; ④ Depósitos de carbono sujos no interior do tambor e materiais contaminados;
Solução: ① Controle preciso da temperatura: controle segmentado da temperatura do cilindro (seção frontal 140-150 ℃, seção central 150-155 ℃, seção final 155-160 ℃), cabeça do molde 160-165 ℃ e calibração regular dos sensores de temperatura; ② Otimize os parâmetros da engrenagem: selecione engrenagens com uma relação comprimento/diâmetro ≥ 32, controle a velocidade entre 120-180 r/min e equilibre a plasticização e a degradação; ③ Adicione antioxidante: adicione 0,5% a 1% de antioxidante 1010/168 à mistura para inibir a degradação oxidativa; ④ Limpe regularmente: lave o cilindro da máquina com material de limpeza de HDPE e cera de PE a cada 8 horas para remover depósitos de carbono.
2. Insufficiente plasticização (abaixo da plasticização)
Performance: A superfície do masterbatch é áspera e tem uma sensação granulada, com partículas de HDPE não fundidas ou componentes funcionais não dissolvidos visíveis na seção transversal. Durante o processamento subsequente, a cabeça do molde fica bloqueada e há manchas na superfície do produto;
Causa: ① Temperatura de extrusão baixa (<140 ℃), fusão incompleta do HDPE (ponto de fusão do HDPE é de cerca de 130 ℃); ② Força de cisalhamento insuficiente do parafuso (parafuso simples comum sem elementos de cisalhamento), incapaz de superar a alta viscosidade causada pela cristalização do HDPE; ③ O conteúdo de componentes funcionais é muito alto (como fibra de vidro>40%, enchimento>70%) e a mistura fundida de HDPE não pode ser revestida completamente;
Solução: ① Aquecimento direcionado: aumentar a temperatura no final do tambor para 158-162 ℃ e a temperatura da cabeça do molde para 165-170 ℃ para garantir a completa fusão do HDPE; ② Fortalecimento da cisalhamento: utilize um extrusor de dois parafusos com elementos de cisalhamento de tipo barreira, ou adicione 0,5% -1% de lubrificante especial para HDPE (como amida de ácido esteárico) para auxiliar a plastificação; ③ Controle o conteúdo de componentes funcionais: fibra de vidro ≤ 35%, enchimento ≤ 60%, o conteúdo excessivo requer um aumento da proporção do veículo HDPE.
3. Fracção por fusão (devido à resistência geral da fusão de HDPE)
Performance: A superfície da tira de material extrudado é irregular, ondulada e até mesmo quebrada, o que dificulta a corte das partículas de forma suave;
Causa: ① Temperatura baixa do molde (< 160 ℃), baixa fluidez da fusão de HDPE e alta resistência de saída; ② A distância entre os moldes é muito pequena (<2mm) e a taxa de cisalhamento da fusão é demasiado alta; ③ Lubrificante insuficiente e coeficiente de frição excessivo entre a fusão e a cabeça do molde;
Solução: ① Aumente a temperatura da cabeça do molde em 5-10 ℃ para garantir um fluxo suave da mistura fundida; ② Ajuste a distância entre a boca do molde para 2-3 mm e ajuste o diâmetro da tira de material; ③ Adicione 0,3% -0,5% de lubrificante (como amida de ácido erucíco) para reduzir a frição da mistura fundida; ④ Estabilize a velocidade do parafuso e evite flutuações na pressão da mistura fundida (intervalo de flutuação ≤ ± 5 MPa).
4. Exposição à fibra de vidro/desgaste do equipamento (exclusivo para masterbatch de HDPE reforçado com fibra de vidro)
Performance: Existem rebites de fibra de vidro na superfície do masterbatch, e os produtos subsequentes apresentarão formação de fibras e diminuição das propriedades mecânicas; O parafuso e a parede interna do tambor estão severamente desgastados, e a eficiência de plastificação diminui após uma produção prolongada;
Causa: ① A fibra de vidro não passou por modificação da superfície, o que resulta em uma baixa compatibilidade com o suporte de HDPE e incapacidade de ser completamente encapsulada pela mistura fundida; ② A fibra de vidro tem alta dureza (dureza de Mohs 7) e, em contato prolongado, arranha o tambor da rosca; ③ Se a temperatura de extrusão for muito alta, a viscosidade da mistura fundida de HDPE diminuirá e a força de envoltório sobre a fibra de vidro será reduzida.
Solução: ① Pré-tratamento da fibra de vidro: revestimento com agente de ligação de silano (1% -2%) para aumentar a força de ligação interfacial com o HDPE; ② Proteção do equipamento: é selecionada uma porca/caixa de liga dupla (revestimento resistente ao desgaste) e um elemento de filtro de malha 80 é instalado na cabeça do molde para interceptar os fios de fibra de vidro não dissolvidos; ③ Controle a temperatura de extrusão entre 155 e 160 ℃ para evitar a força de enrolamento insuficiente causada pela baixa viscosidade do fundido.
III. Processo de granulação e resfriamento: questões fundamentais sobre a aparência e a cristalização do masterbatch de HDPE
1. Crackagem frágil do masterbatch/rigidez insuficiente a baixas temperaturas (pontos problemáticos exclusivos do núcleo de HDPE)
Performância: Fácil de quebrar após a corte ou durante o transporte, com uma seção transversal plana e não ductil; Os produtos de HDPE subsequentes experimentarão rachaduras frágilas a baixas temperaturas (-20 ℃), com um aumento da resistência ao impacto inferior a 30%;
Causa: ① Degradação do HDPE (quebra da cadeia molecular), resultando em diminuição da resistência; ② A taxa de resfriamento é muito rápida (temperatura da água)<15 ℃), o HDPE cristaliza muito rapidamente e a tensão interna é concentrada; ③ O conteúdo de enchimentos/agentes de reforço é demasiado alto (como carbonato de cálcio)>60%, fibra de vidro>35%) e a proporção do veículo de HDPE é insuficiente; ④ Quantidade insuficiente de agente de endurecimento<30%) ou má compatibilidade;
Solution: ① Optimize extrusion temperature to avoid HDPE degradation; ② Cooling process: The water temperature is controlled at 20-25 ℃, and the material strip stays in the cooling water tank for 30-40 seconds. “Water tank cooling+air cooling secondary cooling” is used to slowly crystallize HDPE and release internal stress; ③ Control the proportion of functional components: filler ≤ 50%, fiberglass ≤ 30%, elastomer content in toughening masterbatch ≥ 30%, add 3% -5% compatibilizer; ④ If necessary, add 0.5% -1% toughening agents (such as EVA wax) to enhance the toughness of the masterbatch.
2. Corte irregular de grãos (provocado por flutuações na dureza da tira de material)
Performance: comprimento desigual do masterbatch (desvio)>1 mm), bordas quebradas em ambas as extremidades, rebarbas e até mesmo a quebra da tira de material durante o corte do grão;
Causa: ① Lâmina de corte afiada (devido ao desgaste da lâmina de corte de fibra de vidro/preenchimento) ou espaçamento excessivo>0,5 mm); ② A velocidade de tração não está sincronizada com a velocidade de corte; ③ Espessura irregular da tira de material (devido à dispersão desigual dos componentes funcionais, o que causa flutuações na viscosidade da mistura fundida);
Solução: ① Otimização da lâmina de corte: utilize uma lâmina de corte de liga dura, poli-a a cada 8 horas e ajuste a distância entre a lâmina de corte e a boca do molde para que seja inferior a 0,5 mm; ② Correspondência de parâmetros: velocidade de tração de 1-3 m/min, velocidade da máquina de corte de 500-800 r/min, para garantir a mesma comprimento da mistura mestre (2-3 mm); ③ Ajuste a espaçamento entre as cabeças do molde para garantir que a variação de diâmetro da tira de material seja ≤ 0,2 mm e substitua o elemento de filtro da cabeça do molde, se necessário.
3. Vazios/bolhas na partícula mãe (devido à incorporação de água ou ar)
Performance: A seção transversal do masterbatch apresenta poros oca ou pequenas bolhas, que são propensas a romper-se durante o processamento subsequente e afetam a densidade do produto (por exemplo, uma diminuição da capacidade de resistência à pressão de tubos de HDPE).
Causa: ① Absorção de umidade das matérias-primas (contenção de umidade)>0,05%), vaporização da água a altas temperaturas; ② Participa no ar durante a mistura, não é expelida durante a extrusão; ③ A pressão insuficiente do molde impede a liberação das bolhas;
Solução: 1) Secar completamente as matérias-primas (conteúdo de umidade ≤ 0,05%); 2) Instalar portas de escape no agitador e selar a câmara de alimentação para evitar a entrada de ar; 3) Ligar o sistema de escape a vácuo do extrusor (grau de vácuo ≤ 5Pa), aumentar a pressão da matriz (ajustar a distância entre as matrizes) e promover a descarga das bolhas.
IV. Problemas de desempenho e utilização subsequente: pontos críticos para a falha funcional do masterbatch de HDPE
1. O efeito funcional não atende ao padrão (problema de falha fundamental)
Performance: ① Masterbatch temperado: resistência ao impacto a baixas temperaturas aumentada<30% a -20 ℃, mas o produto permaneceu frágil e com rachaduras; ② Masterbatch melhorado: a resistência à tração aumentou em<20%, rigidez insuficiente (modulus de flexão)<1500MPa); ③ Masterbatch de envelhecimento: Desvanece e torna-se frágil após 6 meses de utilização ao ar livre; ④ Masterbatch de cor: O poder de coloração é insuficiente, a adição de 5% ainda resulta em uma cor mais clara;
Causa: ① Conteúdo insuficiente de componentes funcionais (agente de endurecimento)<30%, fibra de vidro<30%, estabilizador de luz<1%, pó de cor<20%); ② Dispersão desigual ou baixa compatibilidade dos componentes funcionais; ③ Seleção incorreta de aditivos (como o uso de antioxidantes de ação curta para adaptar-se a cenas externas);
Solução: ① Aumentar a concentração de componentes funcionais (agente de endurecimento ≥ 30%, fibra de vidro ≥ 30%, estabilizador de luz ≥ 2%, pó de cor ≥ 25%); ② Otimizar o processo de dispersão (adicionar dispersantes, parafusos de cisalhamento fortes, etapas de dispersão prévia); ③ Seleção correta (antioxidante para exterior 1010 + composto de estabilizador de luz UV531, endurecedor POE-g-MAH).
2. Média compatibilidade com o substrato de HDPE (problema de compatibilidade)
Performance: Após a mistura do masterbatch com HDPE puro para processamento, o produto pode apresentar delaminamento, rachaduras ou uma forte diminuição da fluidez de processamento (devido a um aumento da viscosidade do fundido, o que dificulta a extrusão/injeção suave).
Causa: ① Desacordo do tipo de portador HDPE (por exemplo, o uso de um portador de HDPE homopolimérico para adaptar-se a um substrato de HDPE copolimérico, com taxas de cristalização conflitantes); ② O conteúdo excessivo de componentes funcionais leva a um desacordo entre a viscosidade do fusão e o substrato; ③ Nenhum compatibilizador foi adicionado e os componentes funcionais apresentavam uma ligação fraca com a interface de HDPE;
Solução: ① Ajuste estritamente o porta-objeto e o substrato (o porta-objeto de HDPE homopolimérico é utilizado para produtos de HDPE homopolimérico, e o porta-objeto de HDPE copolimérico é utilizado para produtos de HDPE copolimérico); ② Controle a proporção da adição de masterbatch (masterbatch de endurecimento de 5% a 15%, masterbatch de reforço de 10% a 30%, masterbatch de cor de 2% a 5%); ③ Adição direcionada de compatibilizadores (agente de ligação silanico para fibra de vidro, PE-g-MAH para endurecimento).
3. Os grânulos da mãe absorvem umidade e formam grumos (o desempenho diminui após o armazenamento)
Performance: Após 1 a 3 meses de armazenamento, a superfície da mistura mestre fica úmida e encharcada, e bolhas são geradas durante o processamento subsequente, e o efeito funcional é enfraquecido (por exemplo, a mistura mestre anti-envelhecimento torna-se inválida após a absorção de umidade).
Causa: ① Secagem insuficiente após o resfriamento (conteúdo de umidade)>0,05%); ② O embalagem não está bem fechada, e os componentes funcionais que absorvem umidade (como carbonato de cálcio e fibra de vidro) absorvem umidade do ar; ③ Precipitação de lubrificante e absorção de umidade.
Solução: ① Secagem secundária após o resfriamento (secagem a 60-80 ℃ durante 1-2 horas, teor de umidade ≤ 0,05%); ② Embalagem selada com saco de folha de alumínio e desidratante, armazenada separadamente (evitar misturar com materiais úmidos); ③ Controle a quantidade de lubrificante utilizada para evitar precipitação na superfície.
V. Problemas exclusivos e soluções específicas para diferentes tipos de masterbatch de HDPE
1. Masterbatch de HDPE reforçado com fibra de vidro/carbono
Problemas exclusivos: exposição à fibra de vidro, desgaste do equipamento, rigidez desigual, diminuição da resistência;
Solução: Tratar previamente a fibra de vidro com um agente de acoplamento de silano e aumentar a dosagem do dispersante para 20% a 25% da fibra de vidro; Escolha parafusos/barreiras de liga dupla e instale cartuchos de filtro na cabeça do molde; Controle o teor de fibra de vidro para ≤ 35% e utilize um agente de endurecimento de 5% a 10% (POE-g-MAH) para equilibrar a dureza.
2. Masterbatch de HDPE endurecido com POE/EVA
Problemas exclusivos: masterbatch viscoso, descamação do HDPE, efeito de endurecimento deficiente;
Solução: Escolha um elastómero compatível com HDPE (POE-g-MAH) com um teor de ≥ 30%; Adicione um compatibilizador de PE-g-MAH em quantidades de 3% a 5%; Controle a temperatura de extrusão entre 155 e 160 ℃ para evitar a decomposição do elastómero; A temperatura da água de resfriamento deve ser de 20 a 25 ℃ para evitar que o material se fixe.
3. Masterbatch de HDPE preenchido com pó de carbonato de cálcio/talco
Problemas exclusivos: pitting da superfície, diminuição da dureza, dispersão desigual;
Solução: Para preenchentes com tamanho de malha ≥ 2000, é necessário a modificação da superfície com agente de ligação de éster de titânio; A quantidade de preenchente é ≤ 50% e o dispersante é uma combinação de cera de PE e estearato de cálcio (com uma dosagem de 15% a 20% do preenchente); Otimização do processo de pré-dispersão para evitar a aglomeração.
4. Masterbatch de HDPE resistente às intempéries (resistente aos raios UV)
Problemas exclusivos: efeito anti-envelhecimento pobre, desbotamento rápido ao ar livre, conflito com antioxidantes;
Solução: Composto de estabilizador de luz (UV531/UV327) e antioxidante (1010/168) (quantidade total ≥ 3%); Selecione o dióxido de titânio rutilo como enchimento resistente às intempéries; Realize testes em pequenas quantidades da compatibilidade do aditivo para evitar inibições mútuas; Controle a temperatura de extrusão para ≤ 160 ℃ para evitar a decomposição dos agentes UV.
VI. Lógica de resolução de problemas chave no processo de produção (identificação rápida de problemas)
Em primeiro lugar, verifique as matérias-primas: se o teor de umidade das matérias-primas é ≤ 0,05%, se os componentes funcionais foram pré-tratados (modificados/pré-dispersos) e se o veículo corresponde ao substrato;
Verifique novamente o processo: se a temperatura de extrusão está na faixa de 140-160 ℃, a velocidade da engrenagem (120-180 r/min), o tempo de mistura (≥ 25 min) e se elimina o problema da degradação insuficiente e da plasticização;
Verifique o equipamento depois: se o parafuso/caixa é resistente ao desgaste (reforçado/preenchido com masterbatch), se a lâmina de corte está afiada e se o escape de vácuo está normal;
Verificação em pequena escala: Realize um teste em pequena escala de 5 a 10 kg antes de cada lote para testar a aparência do masterbatch (sem fragilidade ou bolhas), a estabilidade térmica (sem amarelamento a 160 ℃) e os indicadores funcionais (como a resistência ao impacto e a rigidez). Após a aprovação do teste, será realizada a produção em massa.
The core contradiction in the production of Masterbatch de HDPE is “HDPE crystallization control+functional component dispersion+low-temperature toughness guarantee”. Most problems can be solved through “raw material pretreatment (drying+modification), formula matching (compatibilizer+dispersant+antioxidant), and process parameter optimization (temperature+shear+cooling)”. The key is to strictly control the moisture content of raw materials to be less than 0.05%; ② Compatibility and adaptation of functional components with HDPE (such as selection of elastomers and dispersants); ③ Lock the extrusion temperature at 140-160 ℃ to avoid degradation or insufficient plasticization; ④ Gradient control of cooling process to release internal stress and ensure toughness.
During mass production, it is recommended to establish a “Raw Material Process Finished Product Performance” testing ledger to record drying parameters, extrusion temperature, screw speed, finished product impact strength/rigidity/weather resistance, for quick traceability and troubleshooting of repetitive issues.
Aplicação
O masterbatch de HDPE tem uma ampla gama de aplicações em vários campos, e os seguintes são alguns dos principais aspectos de aplicação:
Filme plástico
Filme agrícola: utilizado para a produção de filmes agrícolas, como filmes de estufa, filmes plásticos, etc. O masterbatch de HDPE pode fornecer boa resistência às condições climáticas, resistência ao envelhecimento e resistência mecânica, o que permite que o filme agrícola tenha uma longa vida útil, mantenha eficazmente a temperatura e a umidade do solo e promova o crescimento das culturas.
Filme de embalagem: No campo da embalagem, pode ser utilizado para fabricar diversas películas de plástico de embalagem, como sacos de lixo, sacos de compras, filme aderente, etc. O masterbatch de HDPE pode conferir à película boa resistência à tração, resistência à perfuração e resistência à umidade, garantindo a confiabilidade e a praticidade da embalagem.
Tubos de plástico
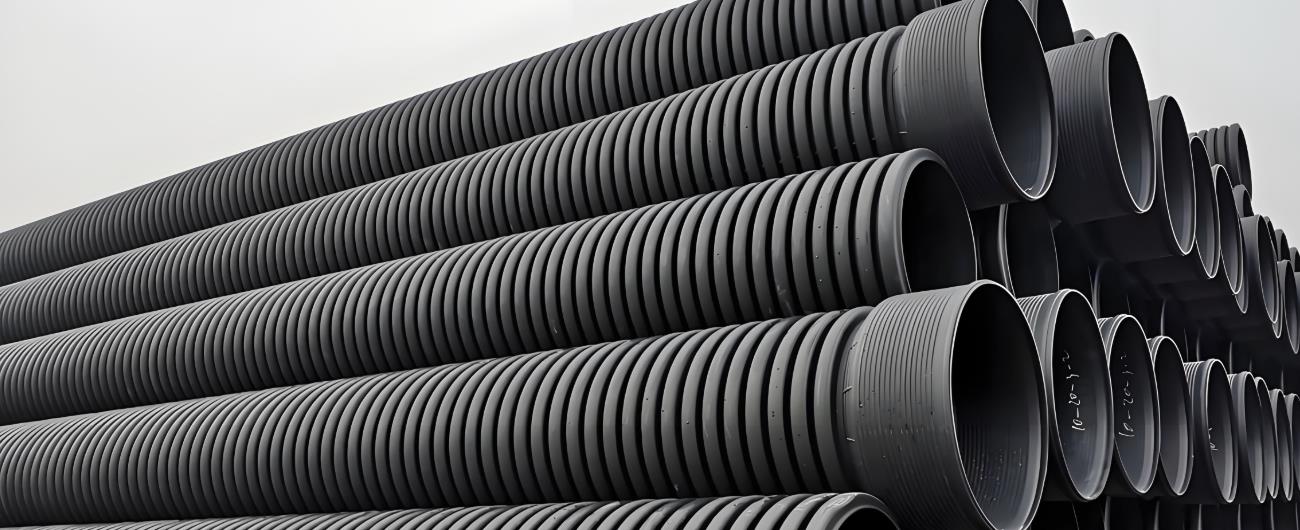
Tubo de abastecimento de água: É uma matéria-prima importante para a produção de tubos de abastecimento de água em HDPE. Os tubos em HDPE com adição de masterbatch relevante apresentam as vantagens de resistência à corrosão, resistência ao desgaste, parede interna lisa e baixa resistência ao fluxo de água, o que garante que a qualidade da água não seja contaminada. São amplamente utilizados no abastecimento de água urbana, no abastecimento e drenagem de água de edifícios e em outros campos.
Tubos de drenagem: utilizados para a fabricação de redes de drenagem urbana, tubos de drenagem de edifícios, etc. O masterbatch de HDPE permite que os tubos tenham boa resistência à corrosão química e à resistência ao impacto, e podem adaptar-se a diferentes ambientes de solo e condições de utilização.
Produtos de moldagem por injeção
Recipientes de plástico: podem ser usados para produzir vários recipientes de plástico, como baldes de plástico, caixas de plástico, potes de plástico, etc. O masterbatch de HDPE pode conferir aos recipientes uma boa rigidez, resistência e resistência à corrosão química, atendendo às necessidades de armazenamento e transporte de diferentes itens.
Jogos de plástico: Na fabricação de brinquedos de plástico, o masterbatch de HDPE pode oferecer uma variedade de opções de cores e um bom desempenho de moldagem, conferindo aos brinquedos uma aparência brilhante e uma alta segurança.
Produtos de fibra
Geotêxtil: Utilizado na produção de geotêxteis, este geotêxtil apresenta boa permeabilidade, filtração e resistência à corrosão, e é amplamente utilizado em áreas de engenharia, como conservação de água, transporte e proteção ambiental, como reforço, prevenção de infiltração e filtração de barragens, estradas, aeroportos, etc.
Corda e rede de pesca: As fibras fabricadas a partir de masterbatch de HDPE apresentam alta resistência, resistência ao desgaste e resistência à corrosão do mar, e podem ser utilizadas na fabricação de cordas, redes de pesca, etc. Têm aplicações importantes nos setores da pesca e da navegação.
Outras áreas
Fios e cabos: Como material de revestimento de fios e cabos, o masterbatch de HDPE pode fornecer um bom desempenho de isolamento, resistência às intempéries e proteção mecânica, garantindo a operação segura dos fios e cabos em diferentes ambientes.
Plástico espumoso: Pode ser utilizado para produzir plástico espumoso de HDPE. Este tipo de plástico espumoso possui propriedades de baixo peso, isolamento térmico, isolamento acústico, amortecimento, etc. É amplamente utilizado em embalagens, isolamento de edifícios, decoração interna de automóveis e outros campos.




