

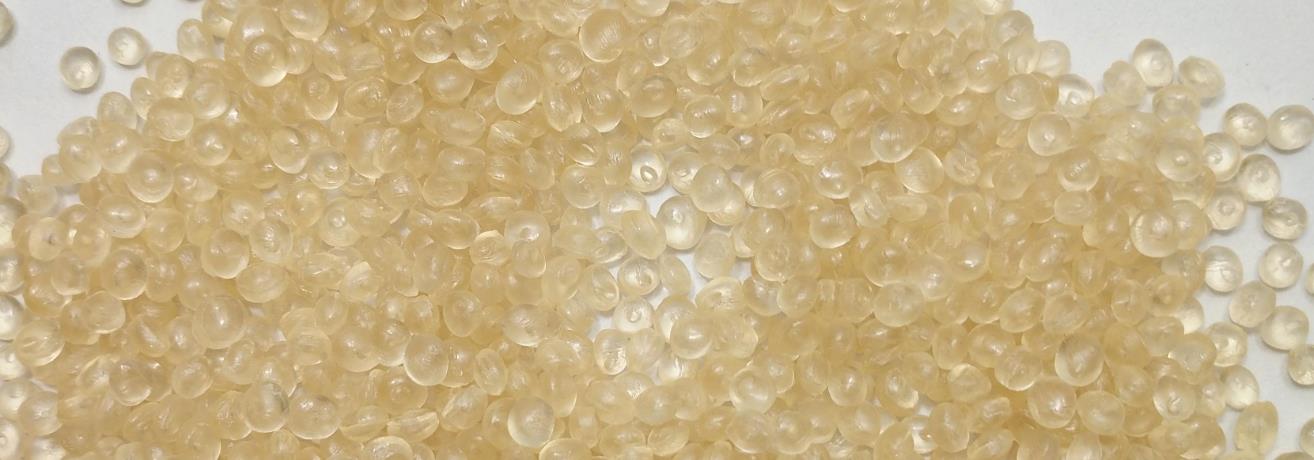
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaciones de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: El masterbatch de PPSU, también conocido como masterbatch de polifenilsulfona, es un concentrado granular fabricado a partir de resina de polifenilsulfona (PPSU) como sustrato, con la adición de aditivos funcionales y rellenos específicos. El PPSU, como termoplástico de alto rendimiento, tiene una excelente resistencia al calor, resistencia a la corrosión química y propiedades mecánicas. Por lo tanto, el masterbatch de PPSU tiene una amplia gama de aplicaciones en múltiples campos.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Característica
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: 1. Excelente resistencia al calor: el masterbatch de PPSU tiene una alta temperatura de transición al vidrio y temperatura de deformación térmica, y puede utilizarse durante mucho tiempo en entornos de alta temperatura. En general, su temperatura de deformación térmica puede alcanzar los 207 ℃, y aún puede mantener buenas propiedades mecánicas a 180 ℃. Puede soportar múltiples desinfecciones a altas temperaturas y es adecuado para productos que requieren un procesamiento o uso a altas temperaturas.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 2. Buen rendimiento mecánico: tiene una excelente resistencia y rigidez, con una excelente resistencia a la tracción, resistencia al flexión y resistencia al impacto. Incluso bajo condiciones de alta temperatura o de uso prolongado, puede mantener propiedades mecánicas estables, no se deforma ni se vuelve frágil fácilmente y se puede utilizar para fabricar componentes que pueden soportar grandes fuerzas y presiones externas.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: 3. Excelente resistencia a la corrosión química: el masterbatch de PPSU tiene buena resistencia a la mayoría de los ácidos, bases, sales y disolventes orgánicos. Puede mantener un rendimiento estable en entornos químicos agresivos y no se corroe ni se disuelve fácilmente por sustancias químicas. Es adecuado para aplicaciones que entran en contacto con diversas sustancias químicas, como tuberías químicas, revestimientos de reactores, etc.
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 4. Rendimiento de aislamiento elevado: posee un excelente rendimiento de aislamiento eléctrico, con una constante dieléctrica y una tangente de pérdida dieléctrica estables en un amplio rango de temperatura y frecuencia, y una alta resistencia volumétrica. Se puede utilizar para fabricar componentes de aislamiento en los campos electrónico y eléctrico, lo que garantiza el funcionamiento seguro y fiable del equipo.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: 5. Buena retardancia al fuego: el masterbatch de PPSU tiene ciertas propiedades retardantes al fuego y puede alcanzar un alto nivel de retardancia al fuego, como UL94 V-0, sin necesidad de agregar una gran cantidad de retardantes al fuego. Puede prevenir eficazmente la propagación del fuego y mejorar la seguridad de uso en caso de incendio.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los paréntesis. Registro técnico formal. Texto: 6. Higiene y no toxicidad: el masterbatch de PPSU cumple con los estándares correspondientes para materiales en contacto con alimentos, es no tóxico, inodoro y no libera sustancias nocivas. Se puede utilizar para fabricar productos que entran en contacto directo con el cuerpo humano, como envases para alimentos y dispositivos médicos, para garantizar la salud y la seguridad humanas.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: 7. Buen rendimiento de procesamiento: aunque el PPSU tiene un alto punto de fusión, tiene buena fluidez y formabilidad durante el procesamiento y puede convertirse en diversos tipos de productos a través de diversos métodos de procesamiento, como moldeo por inyección, extrusión, moldeo por soplado, etc., lo que puede satisfacer las necesidades de producción de diferentes productos.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los paréntesis. Registro técnico formal. Texto: 8. Resistencia a la hidrólisis: el masterbatch de PPSU sigue teniendo una buena resistencia a la hidrólisis en entornos de alta temperatura y alta humedad, no se hidroliza ni degrada fácilmente y tiene un rendimiento estable del producto. Se puede utilizar para productos que entran en contacto prolongado con agua o que se utilizan en entornos húmedos, como tuberías de agua caliente, productos para el baño, etc.
Dominio: fabricación de equipos para la extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y llaves. Registro técnico formal. Texto: Tipos
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: El masterbatch de PPSU puede tener varios tipos según diferentes criterios de clasificación. A continuación se presentan algunos métodos de clasificación comunes y los tipos correspondientes:
Dominio: fabricación de equipos para la extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Clasificado por propósito
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Tipo universal: tiene las prestaciones básicas del PPSU y es adecuado para fines generales que no requieren requisitos de prestaciones particularmente estrictos, como algunos productos plásticos ordinarios, carcasas electrónicas y eléctricas, etc.
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Tipo mejorado: Al agregar materiales de refuerzo, como fibra de vidrio y fibra de carbono, se mejora la resistencia, la rigidez y la resistencia al calor del masterbatch de PPSU. Se utiliza comúnmente en la fabricación de componentes con altos requisitos de rendimiento mecánico, como piezas de motor de automóviles, componentes estructurales aeroespaciales, etc.
Tipo retardante de llama: Después de un tratamiento especial de retardación de llama, tiene un buen rendimiento retardante de llama y puede cumplir con los estrictos requisitos de retardación de llama del material en los sectores electrónico y eléctrico, de la construcción y otros. Se puede utilizar para fabricar productos como capas de aislamiento de cables y cables, cajas eléctricas, etc., que están propensos a sufrir riesgos de incendio.
Tipo de conductividad térmica: Se ha añadido un relleno de conductividad térmica para dar al masterbatch de PPSU una buena conductividad térmica, principalmente se utiliza para componentes de dispositivos electrónicos que requieren disipación de calor, como disipadores de calor de CPU de ordenadores, carcasas de amplificadores de potencia, etc., que pueden disipar eficazmente el calor y garantizar el funcionamiento normal del equipo.
Tipo de contacto con alimentos: cumple con los estándares de higiene y seguridad alimentaria, es no tóxico e inodoro, y se puede utilizar para fabricar productos que entran en contacto directo con los alimentos, como recipientes de embalaje alimenticio, utensilios de mesa y componentes de equipos de procesamiento de alimentos.
De calidad médica: con una mayor pureza y biocompatibilidad, cumple con los estrictos requisitos de la industria médica para los materiales y se puede utilizar para fabricar dispositivos médicos como jeringas, conjuntos de infusión, catéteres médicos, órganos artificiales, etc.
Según la clasificación de aditivos
Tipo de relleno: Se han añadido diversos rellenos, como carbonato de calcio, polvo de talco, polvo de mica, etc., para reducir costes, mejorar el rendimiento del procesamiento o mejorar ciertas propiedades específicas, como la dureza y la estabilidad dimensional.
Tipo endurecido: Se ha añadido un agente endurecedor para mejorar la dureza y la resistencia al impacto del masterbatch de PPSU, haciendo que sea menos probable que se rompa cuando se somete a impactos externos, adecuado para ocasiones con altos requisitos de dureza del producto.
Tipo funcional: Se han añadido aditivos con funciones específicas, como agentes antistáticos, absorbentes UV, lubricantes, etc., para que el masterbatch de PPSU tenga funciones especiales, como resistencia al envejecimiento UV y buena fluidez de procesamiento.
Razón de fórmula
A continuación se presentan las razonamientos comunes para diferentes tipos de masterbatch de PPSU, que se ajustarán según los requisitos específicos del producto y los procesos de producción en la producción real.
Masterbatch de PPSU mejorado
Resina de PPSU: 60-80 partes, se utiliza como material de base para proporcionar las propiedades básicas del PPSU.
Materiales de refuerzo (como fibra de vidrio, fibra de carbono, etc.): 20-40 partes, para mejorar las propiedades mecánicas, como resistencia, rigidez y resistencia al calor del masterbatch.
Agente de acoplamiento: 0,5-2 partes, se utiliza para mejorar la fuerza de unión entre el material de refuerzo y la resina de PPSU, y mejorar el rendimiento del material compuesto.
Lubricante: 0,5-1 parte, ayuda a mejorar el rendimiento de procesamiento, reducir la fricción y hacer que los materiales fluyan más fácilmente durante el procesamiento.
Masterbatch de PPSU retardante de llama
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de relleno} y los corchetes. Registro técnico formal. Texto: Resina PPSU: 70-90 partes, que proporciona propiedades básicas y soporte estructural para la masterbatch.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los paréntesis. Registro técnico formal. Texto: Retardante de llama: 10-30 partes, elija el retardante de llama y la dosis adecuados según el nivel de retardante de llama requerido, como retardante de llama basado en bromo, retardante de llama basado en fósforo, hidróxido de magnesio, hidróxido de aluminio, etc. Por ejemplo, si se utiliza un sistema compuesto de retardantes de llama basados en bromo y trióxido de antimonio, la relación de los dos suele ser de alrededor de 3:1 a 4:1.
Dominio: fabricación de equipos para la extrusión y compuestación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de los polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Agente sinérgico: 0-5 partes, como trióxido de antimonio, utilizado en combinación con retardantes de llama para mejorar el efecto retardante de llama.
Dominio: fabricación de equipos para extrusión y compuestado de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones de texto} y corchetes. Registro técnico formal. Texto: Antioxidante: 0,5-1 parte, para evitar que la resina de PPSU envejezca y se degrade debido al calor, la oxidación y otros factores durante el procesamiento y el uso, y para mejorar la estabilidad y la vida útil del producto.
Dominio: fabricación de equipos para la extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Masterbatch de PPSU con conductividad térmica
Dominio: fabricación de equipos para extrusión de plástico y compuestos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Resina PPSU: 50-70 partes, utilizada como material matriz.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Rellenos conductores térmicos (como alúmina, nitruro de boro, carburo de silicio, etc.): 30-50 partes, la cantidad añadida depende de la conductividad térmica requerida. Estos rellenos pueden mejorar la conductividad térmica del masterbatch y permitir una rápida conducción del calor.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de rellenado} y los corchetes. Registro técnico formal. Texto: Dispersante: 0,5-2 partes, para ayudar a dispersar uniformemente el relleno conductor térmico en la resina PPSU, evitar la aglomeración y mejorar la consistencia de la conductividad térmica.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Agente de acoplamiento: 0,5-2 partes, mejora la unión interfacial entre el relleno conductor térmico y la resina PPSU y mejora el rendimiento general del material compuesto.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Masterbatch PPSU para contacto con alimentos
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Resina PPSU: 95-100 partes, que requiere el uso de resina PPSU de alta pureza que cumpla con los estándares de higiene y seguridad alimentaria.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de normas (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Aditivos (como antioxidantes, lubricantes, etc.): 0-5 partes, deben utilizarse aditivos aptos para el contacto con alimentos, y la cantidad añadida debe controlarse estrictamente para garantizar que el producto cumpla con las regulaciones y normas pertinentes para los materiales en contacto con alimentos.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Masterbatch de PPSU de calidad médica
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Resina PPSU: 90-99 partes, utilizando resina PPSU de alta pureza y altamente biocompatible para cumplir con los estrictos requisitos de seguridad y fiabilidad del material en el campo médico.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Aditivos: 1-10 porciones, incluidos antioxidantes, lubricantes, agentes antibacterianos, etc. También se deben seleccionar aditivos de calidad médica para garantizar la estabilidad, la higiene y la seguridad del producto en entornos médicos. Por ejemplo, la adición de una cantidad adecuada de agentes antibacterianos puede evitar el crecimiento bacteriano y mejorar el rendimiento de higiene de los productos.
Dominio: fabricación de equipos para la extrusión y la mezcla de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de los polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Proceso de producción
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: El proceso de producción del masterbatch de PPSU suele incluir varios pasos, como la preparación de la materia prima, la mezcla, la extrusión en fusión, la granulación, etc. A continuación, se ofrece una introducción detallada de su proceso de producción:
Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 1. Preparación de la materia prima
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Resina PPSU: Seleccione modelos y especificaciones adecuados de partículas de resina PPSU en función de los requisitos de rendimiento del producto para garantizar que su pureza, distribución del peso molecular y otros indicadores cumplan con los requisitos de producción. La resina PPSU generalmente necesita secarse antes de su uso para eliminar la humedad y prevenir problemas como burbujas o hidrólisis durante el procesamiento, lo que puede afectar la calidad del producto. Las condiciones de secado suelen ser a una temperatura de 120-150 ℃ y durante 3-6 horas.
Dominio: fabricación de equipos de extrusión y compundación de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Aditivos: Pesar con precisión varios aditivos según la fórmula, como materiales de refuerzo, retardantes de llama, rellenos conductores de calor, agentes de unión, lubricantes, antioxidantes, etc. Asegúrese de que la calidad y la pureza de los aditivos cumplan los requisitos y realice el correspondiente tratamiento previo según sus características, como el tratamiento de superficie de los materiales de refuerzo, el tratamiento de recubrimiento de los retardantes de llama, etc., para mejorar la compatibilidad y la dispersabilidad de los aditivos con la resina PPSU.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de piezas exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 2. Mezclado
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Añada la resina de PPSU seca y los aditivos pretratados a la sección de alimentación del mezclador de alta velocidad o del extrusor de doble hélice. Mediante agitación a alta velocidad o transporte por hélice, la resina de PPSU y los aditivos se mezclan completamente de manera uniforme. El tiempo de mezcla suele ser de 5 a 15 minutos, dependiendo del rendimiento del equipo de mezcla y de las características del material. Durante el proceso de mezcla, se puede añadir una cantidad adecuada de dispersante o agente de tratamiento de superficies según sea necesario para mejorar aún más el efecto de dispersión del aditivo en la resina de PPSU.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: 3. Extrusión de fundición
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones de relleno} y corchetes. Registro técnico formal. Texto: El material mezclado uniformemente entra en el extrusor de doble hélice para la extrusión en fusión. Los extrusores de doble hélice tienen excelentes capacidades de mezcla, cizallamiento y transporte, que pueden fundir y mezclar completamente los materiales a altas temperaturas y presiones. La configuración de temperatura del extrusor se ajusta según el punto de fusión de la resina PPSU y las características de los aditivos. Generalmente se divide en múltiples rangos de temperatura, con la temperatura aumentando gradualmente desde la sección de alimentación hasta la cabeza, generalmente entre 300 y 380 ℃. Durante el proceso de extrusión en fusión, parámetros como la velocidad del husillo y el tiempo de residencia del material también deben controlarse con precisión para garantizar una fusión suficiente y una mezcla uniforme del material, al mismo tiempo que se evita el sobrecalentamiento, la descomposición o la degradación del material.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Para algunos masterbatch de PPSU con requisitos especiales, como el masterbatch reforzado o térmicamente conductor, pueden ser necesarios procesos especiales durante el proceso de extrusión. Por ejemplo, al añadir materiales de refuerzo de fibra larga, se necesita un dispositivo de alimentación de fibra especial para garantizar que las fibras se distribuyan uniformemente en la matriz de resina de PPSU; para el masterbatch térmicamente conductor, es necesario optimizar la estructura del tornillo y los parámetros del proceso para mejorar la uniformidad de dispersión de los rellenos térmicamente conductores con el fin de lograr una buena conductividad térmica.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: 4. Granulación
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: El material que se ha fundido y extruido desde la cabeza de la máquina generalmente se granula utilizando métodos de corte por agua o por aire. La granulación bajo el agua es el proceso de alimentar directamente los materiales extruidos al agua y cortarlos en gránulos utilizando un cortador rotatorio. Los gránulos se enfrian rápidamente y se dan forma en el agua. Este método produce gránulos con formas regulares, superficies lisas y tamaños de partículas uniformes, lo que los hace adecuados para aplicaciones que requieren una alta calidad de partículas. La granulación por enfriamiento por aire es el proceso de enfriar el material extruido a través de un dispositivo de enfriamiento por aire antes de la granulación. El equipo es relativamente sencillo, pero el efecto de enfriamiento y la precisión de la forma de las partículas no son tan buenos como la granulación bajo el agua.
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Después del corte, el masterbatch de PPSU se somete a procesos de secado, cribado y otros para eliminar la humedad de la superficie y las partículas no aptas, lo que da como resultado productos de masterbatch de PPSU que cumplen con los requisitos. Finalmente, envasque el producto y guárdelo en un entorno seco y ventilado para evitar la humedad, la oxidación y otros factores.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: A lo largo de todo el proceso de producción, es necesario controlar estrictamente varios parámetros del proceso y mantener y cuidar regularmente el equipo de producción para garantizar una calidad estable y un rendimiento confiable del masterbatch de PPSU producido. Al mismo tiempo, es necesario realizar inspecciones de calidad estrictas en los productos, incluyendo el aspecto, la distribución del tamaño de las partículas, la velocidad de flujo en fusión, las propiedades mecánicas, las propiedades térmicas y otros aspectos, para satisfacer las necesidades de diferentes usuarios.
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Equipos de producción
Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: El equipo de producción de masterbatch de PPSU incluye principalmente equipos relacionados para el procesamiento de materias primas, mezcla, extrusión de fusión, granulación y procesamiento posterior. A continuación se ofrece una introducción específica:
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 1. Equipo de secado
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los paréntesis. Registro técnico formal. Texto: Horno de circulación de aire caliente: se utiliza para secar materias primas de resina PPSU para eliminar la humedad. Su principio de funcionamiento consiste en lograr el efecto de secado de los materiales a una temperatura y un tiempo determinados mediante la circulación de aire caliente. La temperatura general se puede ajustar dentro del rango de 120-150 ℃, lo que es adecuado para la producción de tamaño pequeño y mediano.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Secador deshumidificador: Para la producción a gran escala o en situaciones con altos requisitos de secado de la materia prima, se suele utilizar un secador deshumidificador. Elimina la humedad del aire seco a través de un sistema de deshumidificación y luego entrega el aire caliente secado a la tolva para secar los materiales, lo que permite controlar con mayor precisión la temperatura y la humedad de secado y lograr un mejor efecto de secado.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 2. Equipo híbrido
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Preserve todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Mezclador de alta velocidad: Utiliza cuchillas de agitación giratorias de alta velocidad para mezclar a fondo la resina PPSU con aditivos. Tiene las características de una velocidad de mezcla rápida y una uniformidad de mezcla alta, y puede mezclar rápidamente diversos materiales en una mezcla uniforme, adecuada para mezclar varios aditivos.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Mezclador planetario doble: Hay dos cuchillas de agitación planetarias que giran dentro de la cuba de mezcla, mientras que giran alrededor del centro del cuerpo de la cuba. El efecto de mezcla es bueno, lo que puede evitar eficazmente los problemas de aglomeración de materiales y mezcla desigual, especialmente adecuado para materiales de alta viscosidad y situaciones que requieren una mezcla precisa.
Dominio: fabricación de equipos para la extrusión y la composición de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: 3. Equipo de extrusión
Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Extrusor de doble hélice: un equipo clave para la producción de masterbatch de PPSU. Dos hélices interconectadas giran dentro del cilindro, empujando el material hacia adelante. Al mismo tiempo, a través de los efectos de corte, compresión y mezcla de las hélices, el material se funde completamente y se mezcla uniformemente a altas temperaturas. Tiene una buena capacidad de transporte del material, un efecto de mezcla y adaptabilidad, y puede satisfacer diferentes requisitos de fórmula y proceso ajustando parámetros como la combinación de hélices, la velocidad y la temperatura.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Extrusor de un solo tornillo: Con una estructura relativamente simple, es adecuado para la producción de masterbatch de PPSU con requisitos de mezcla bajos y una producción baja. Su principio de funcionamiento consiste en transportar y extruir materiales a través de la rotación de un solo tornillo, pero su efecto de mezcla no es tan bueno como el de un extrusor de dos tornillos, por lo que generalmente se requiere la adición de algunos dispositivos de mezcla auxiliares en la sección de alimentación.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: 4. Equipos de granulado
Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Granulador sumergido: El material fundido extruido desde la cabeza del extrusor se introduce directamente en el agua, y el material se corta en partículas mediante un cortador giratorio de alta velocidad. Las partículas se enfrian rápidamente y se dan forma en el agua. Las partículas producidas tienen formas regulares, superficies lisas, tamaños de partícula uniformes, una alta eficiencia de producción y son adecuadas para la producción a gran escala de masterbatch de PPSU de alta calidad.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Cortador de pellets refrigerado por aire: El material extruido se enfría primero mediante un dispositivo de refrigeración por aire y luego se corta en pellets por una cuchilla de corte. El equipo tiene una estructura simple y un bajo costo de inversión, pero el efecto de refrigeración y la precisión de la forma de las partículas son relativamente pobres, lo que lo hace adecuado para situaciones en las que los requisitos de calidad de las partículas no son altos y la producción es pequeña.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: 5. Equipo auxiliar
Dominio: fabricación de equipos de extrusión y compundación de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Dispositivo de alimentación: incluyendo alimentadores de pérdida de peso, alimentadores volumétricos, etc., utilizados para controlar con precisión la cantidad de alimentación de diversas materias primas, garantizar la precisión de la fórmula y la estabilidad de la calidad del producto.
Dominio: fabricación de equipos de extrusión y compuestado de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Sistema de enfriamiento: proporciona agua de refrigeración circulante para extrusoras, granuladoras y otros equipos, lo que garantiza que estos funcionen dentro del rango de temperatura normal, previene que se sobrecalienten y se dañen, y también ayuda a enfriar y solidificar los materiales.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: Equipos de tamizado: tamice el masterbatch de PPSU después de la granulación para eliminar las partículas que son demasiado grandes o demasiado pequeñas, asegurando que el tamaño de las partículas del producto cumpla con los requisitos. Entre los más utilizados se encuentran los tamices vibrantes, los tamices vibrantes rotativos, etc.
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Equipo de embalaje: El masterbatch calificado después del cribado se embala. Si se utiliza una máquina de embalaje automática, puede lograr la automatización de los procesos de embalaje, como la medición, el llenado y el sellado, mejorar la eficiencia y la calidad del embalaje y garantizar que el producto no se vea afectado por la humedad o la contaminación durante el almacenamiento y el transporte.
Dominio: fabricación de equipos para la extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo o de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: Extrusor de masterbatch PPSU
Kerke’s masterbatch extruder can be used to produce PPSU masterbatch. Our Dominio: fabricación de equipos para la extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo o de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: Extrusor de masterbatch PPSU has multiple models to choose from, which can meet different production requirements.
-

Laboratory Twin Screw Extruder
When will you need a lab twin screw extruder? If you want to make trials and tests of…
-

Twin Screw Extruder
Our Parallel Co-rotating twin screw extruder is designed for compounding and masterbatch making with an output capacity from…
-

Triple (3 screws) Extruder
3 Screws extruder is a new technology that has many advantages. The triple screw extruder is mainly used…
-

Double-Stage Extrusion System
Mother-baby extrusion system is designed for special materials which can not process on one stage extruder, the first…
-

Banbury Kneader Compounding Line
Our kneader + extruder is designed for making special applications with an output capacity from 30kg/h to 1000kg/h.…
-

Cutting System / Pelletizing System
Different material needs different cutting system, Kerke provides all kinds of cutting system, here is the explanation of…
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Requisitos relacionados
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Los parámetros de trabajo de una extrusora de doble hélice deben ajustarse según las características de la resina PPSU, el tipo y la cantidad de aditivos, y los requisitos de calidad del producto. A continuación se muestra el rango general de parámetros de trabajo:
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de relleno} y los corchetes. Registro técnico formal. Texto: Parámetros de temperatura
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Sección de alimentación: La temperatura suele establecerse entre 200 y 250 ℃. Esta etapa consiste principalmente en transportar el material al extrusor, y la temperatura no debe ser demasiado alta para evitar el previso derretimiento del material y afectar al efecto de transporte.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaciones de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: Sección de compresión: La temperatura aumenta gradualmente hasta 280-320 ℃. En la etapa de compresión, el material está sometido a la acción de compresión y corte del tornillo y se funde gradualmente. El aumento de temperatura ayuda a la plasticización del material.
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Sección de medición: La temperatura se mantiene generalmente a 300-350 ℃. En esta etapa, es necesario garantizar que el material esté completamente fundido y tenga una buena fluidez para una medición precisa y la extrusión.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Cabezal: La temperatura se controla entre 320 y 380 ℃. La temperatura del cabezal afecta directamente al rendimiento y a la calidad de apariencia del material extruido, y una temperatura adecuada puede garantizar una extrusión suave y una buena formabilidad del material.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Velocidad del tornillo
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Generalmente, en el rango de 100 a 500 revoluciones por minuto. Una velocidad de rotación más baja es adecuada para materiales de alta viscosidad o en situaciones en las que los requisitos de cizallamiento no son altos, lo que puede evitar el sobrecalentamiento y la degradación del material; una velocidad de rotación más alta puede mejorar la eficiencia de producción y el efecto de mezcla del material, pero una velocidad de rotación excesivamente alta puede dar como resultado un tiempo de permanencia del material corto, una mezcla desigual o una generación excesiva de calor de cizallamiento.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y llaves. Registro técnico formal. Texto: Parámetros de presión
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Presión de extrusión: generalmente entre 5 y 20 MPa. La presión de extrusión está relacionada con factores como la viscosidad del material, la velocidad del tornillo y el tamaño de la matriz. Una presión de extrusión adecuada ayuda a garantizar la estabilidad y uniformidad del material durante el proceso de extrusión, así como la compactación y la precisión dimensional del producto.
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Presión de retroceso: La presión de retroceso se controla generalmente entre 1 y 5 MPa. Su función es aumentar el efecto de mezcla y la calidad de plastificación de los materiales. Al ajustar la presión de retroceso, se puede controlar el tiempo de permanencia y el estado de flujo de los materiales en el extrusor.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de normas (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Tiempo de retención del material
Dominio: fabricación de equipos para la extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Normalmente, toma entre 2 y 10 minutos. El tiempo de residencia de los materiales se refiere al tiempo que tardan en entrar en el extrusor y llegar a la cabeza del extrusor, lo que tiene un impacto significativo en el grado de fusión, mezcla y reacción de los materiales. Es necesario determinar el tiempo de residencia adecuado en función de la fórmula específica y los requisitos del proceso para garantizar que el material esté completamente plastificado, que los aditivos se dispersen uniformemente y que se obtenga el rendimiento del producto esperado.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: En la producción real, es necesario realizar múltiples experimentos y ajustes para encontrar la combinación más adecuada de parámetros de trabajo para situaciones de producción específicas, con el fin de producir productos de masterbatch de PPSU con calidad estable y un rendimiento excelente.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilizar terminología técnica e industrial precisa. Mantener los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Aplicación
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: El masterbatch de PPSU tiene una excelente resistencia al calor, resistencia al agua, resistencia a la corrosión química, propiedades mecánicas y eléctricas, y por lo tanto tiene una amplia gama de aplicaciones en múltiples campos. A continuación se mencionan algunas de las principales áreas de aplicación:
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conserva todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: campo electrónico y eléctrico
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Conector: El conector hecho con masterbatch de PPSU tiene una buena resistencia a altas temperaturas y un buen rendimiento de aislamiento eléctrico, y puede funcionar de manera estable en entornos de alta temperatura para garantizar la precisión y estabilidad de la transmisión de señales.
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y llaves. Registro técnico formal. Texto: Conector y interruptor: Su alta resistencia al aislamiento y a las llamas hace que el masterbatch de PPSU sea un material ideal para la fabricación de conectores y interruptores, lo que puede evitar eficazmente que se produzcan accidentes eléctricos.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Esqueleto de bobina: El masterbatch de PPSU tiene buena formabilidad y estabilidad dimensional, y puede ser fabricado en diversos esquelletos de bobinas de formas complejas para cumplir con los requisitos de miniaturización y alto rendimiento de los dispositivos electrónicos.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: sector de la industria automotriz
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Componentes para automóviles: como los componentes alrededor del motor, como el colector de admisión, el depósito de aceite, el impulsor de la bomba de agua, etc. El masterbatch de PPSU puede soportar altas temperaturas y entornos químicos complejos en el compartimento del motor, con buena resistencia al aceite y a la corrosión, lo que mejora efectivamente la vida útil y la fiabilidad de los componentes para automóviles.
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Equipos electrónicos para automóviles: el masterbatch de PPSU se utiliza para fabricar carcasas y componentes de aislamiento en sistemas de control electrónico, sensores y otras piezas de automóviles. Puede proporcionar un buen aislamiento eléctrico y un rendimiento de anti-interferencia, lo que garantiza el funcionamiento normal de los equipos electrónicos de automóviles en entornos de trabajo difíciles.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: campo médico
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Dispositivos médicos: El masterbatch de PPSU tiene buena biocompatibilidad y resistencia a la corrosión química, y se puede utilizar para fabricar diversos dispositivos médicos, como jeringas, conjuntos de infusión, dializadores de sangre, etc. Tiene una buena transparencia, lo que facilita observar el flujo de líquidos internos, y al mismo tiempo puede resistir el tratamiento de esterilización a altas temperaturas y alta presión, lo que garantiza la seguridad y la higiene de los dispositivos médicos.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Envases médicos: Los materiales de envasado fabricados con masterbatch de PPSU tienen buenas propiedades de barrera, que pueden proteger eficazmente los medicamentos y los dispositivos médicos de las influencias ambientales externas, al tiempo que tienen buena resistencia al calor y al agua, y pueden adaptarse a diversos métodos de esterilización.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: sector del envasado de alimentos
Contenedores para alimentos: El masterbatch de PPSU tiene las características de no ser tóxico, inodoro, resistente a altas temperaturas y a la cocción, y se puede utilizar para fabricar diversos contenedores para alimentos, como botellas de leche, botellas de agua, cajas de conservación, etc. Su buena resistencia al agua y a la corrosión química garantiza que los contenedores para alimentos no liberen sustancias dañinas durante un uso prolongado, lo que proporciona una buena protección para los alimentos.
Película de envasado para alimentos: La película de envasado hecha con masterbatch de PPSU tiene una buena flexibilidad, transparencia y propiedades de barrera, lo que puede evitar que los alimentos se humedezcan, oxiden y se estropeen, y prolongar su vida útil.




