

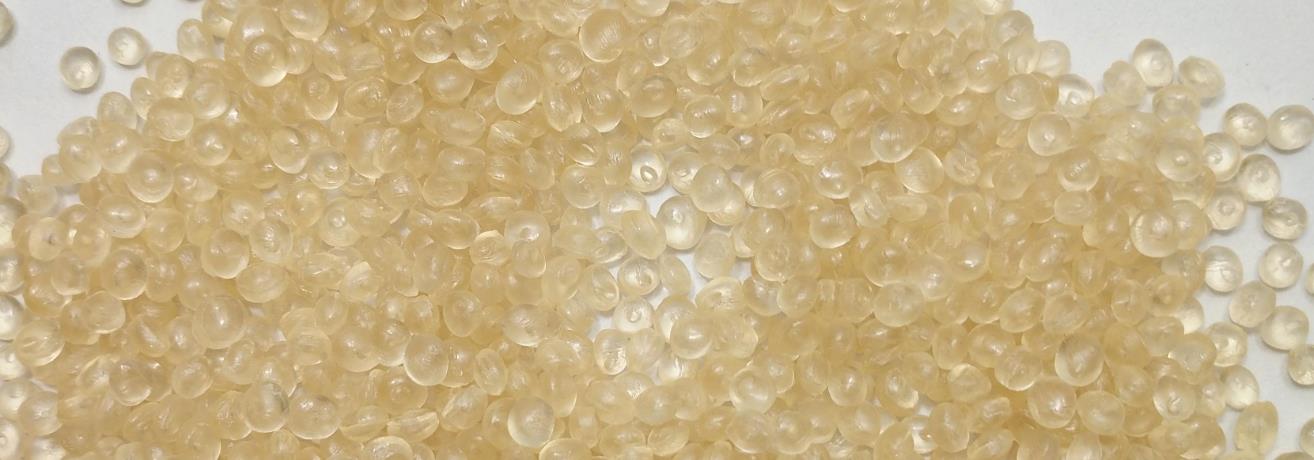
PPSUマスターバッチ、別名ポリフェニルスルフォンマスターバッチは、ポリフェニルスルフォン(PPSU)樹脂を基材とし、特定の機能添加剤と充填剤を加えて製造された粒状濃縮物です。PPSUは高性能熱可塑性樹脂であり、優れた耐熱性、耐化学的腐食性、および機械的特性を備えています。そのため、PPSUマスターバッチは多くの分野で幅広く利用されています。
特徴
1. 優れた耐熱性: PPSUマスターバッチは高いガラス転移温度と熱変形温度を有し、高温環境下で長期間使用できます。一般的に、その熱変形温度は207℃に達し、180℃でも良好な機械的特性を維持できます。複数回の高温消毒に耐えることができ、高温環境下での加工や使用が必要な製品に適しています。
2. 優れた機械性能:優れた強度と剛性を持ち、引張強度、曲げ強度、衝撃強度が優れています。高温や長期間の使用条件下でも、安定した機械特性を維持でき、変形や脆性が起こりにくく、大きな外力や圧力に耐える部品を製造することができます。
3. 優れた化学的腐食抵抗性: PPSUマスターバッチは、ほとんどの酸、塩基、塩および有機溶媒に対して優れた耐性を持ちます。厳しい化学環境下でも安定した性能を維持し、化学物質によって簡単に腐食または溶解されません。化学パイプライン、反応器ライナーなど、さまざまな化学物質と接触する用途に適しています。
4. 高い絶縁性能: 優れた電気絶縁性能を持ち、広い温度および周波数範囲で安定した誘電定数と誘電損失タンジェントを有し、高い体積抵抗を示します。電子および電気分野の絶縁部品の製造に使用でき、機器の安全かつ信頼性の高い運用を保証します。
5. 耐燃性が良好: PPSUマスターバッチには一定の耐燃性特性があり、大量の耐燃性剤を添加することなく、UL94 V-0などの高い耐燃性レベルを達成できます。これにより、火の拡散を効果的に防ぎ、火災発生時の使用の安全性を向上させることができます。
6. 衛生性と無毒性:PPSUマスターバッチは、食品接触材料に関する関連規格を満たしており、無毒、無臭で有害物質を放出しません。食品包装や医療機器など、人体と直接接触する製品の製造に使用でき、人体の健康と安全を確保します。
7. 優れた加工性能:PPSUは高融点を有するものの、加工中に優れた流動性と成形性を示し、射出成形、押出成形、ブロー成形などのさまざまな加工方法を通じて、さまざまな形状の製品を作ることができ、これによりさまざまな製品の生産ニーズを満たすことができます。
8. 耐水解性:PPSUマスターバッチは、高温・高湿度環境下でも優れた耐水解性を持ち、容易に水分に分解または劣化することはなく、安定した製品性能を発揮します。熱湯用配管、浴室用製品など、長期間にわたって水と接触する製品や湿気の多い環境で使用される製品に適しています。
タイプ
PPSUマスターバッチには、さまざまな分類基準に応じて複数の種類があります。以下は、一般的な分類方法とそれに対応する種類の一部です。
目的別の分類
ユニバーサルタイプ:PPSUの基本性能を備えており、特に厳しい性能要件を必要としない一般用途に適しています。たとえば、一般的なプラスチック製品、電子および電気用ケースなどです。
強化タイプ: ガラス繊維やカーボン繊維などの補強材を加えて、PPSUマスターバッチの強度、剛性、耐熱性を向上させます。自動車エンジン部品、航空宇宙構造部品など、高い機械性能が要求される部品の製造に広く使用されています。
難燃タイプ: 特別な難燃処理を施すと、優れた難燃性を発揮し、電子・電気、建築などの分野における厳しい材料難燃性の要件を満たすことができます。火災の危険があるワイヤーやケーブルの絶縁層、電気用ケースなどの製品の製造に使用できます。
熱伝導性タイプ:PPSUマスターバッチに熱伝導性フィラーを添加し、優れた熱伝導性を実現。主に、コンピュータのCPUヒートシンク、パワーアンプハウジングなど、熱を放散する必要がある電子機器部品に使用され、熱を効果的に放散し、機器の正常な動作を保証します。
食品接触用タイプ:食品衛生および安全基準を満たし、無毒で無臭であり、食品と直接接触する製品、たとえば食品包装容器、食器、および食品加工機器の部品の製造に使用できます。
医療グレード: 高い純度と生体適合性を備え、医療産業における材料に対する厳しい要件を満たし、注射器、輸液セット、医療用カテーテル、人工臓器などの医療機器の製造に使用できます
添加物の分類によると、
フィラータイプ:コストを削減するため、加工性を向上させるため、または硬度や寸法安定性などの特定の特性を高めるために、炭酸カルシウム、タルク粉、マイカ粉などのさまざまなフィラーが添加されます。
強化タイプ:PPSUマスターバッチの靭性と耐衝撃性を向上させるために強化剤を添加し、外部衝撃に対して破損しにくくなり、製品の靭性に高い要求が求められる場面に適しています。
機能性タイプ:静電気防止剤、紫外線吸収剤、潤滑剤など、特定の機能を持つ添加剤を追加し、PPSUマスターバッチに静電気防止、紫外線老化防止、優れた加工流動性などの特殊機能をもたらします。
フォーミュラ比
以下は、さまざまなタイプのPPSUマスターバッチの一般的な配合比率ですが、実際の生産では、特定の製品要件と生産プロセスに応じて調整されます。
強化PPSUマスターバッチ
PPSU樹脂:60〜80部品。PPSUの基本的な特性を提供するためのベース材料として使用されます。
補強材料(ガラス繊維、炭素繊維など):20〜40部品。マスターバッチの強度、剛性、耐熱性などの機械的特性を向上させます。
結合剤:0.5〜2部、補強材料とPPSU樹脂の接着力を向上させ、複合材料の性能を高めるために使用されます。
潤滑剤:0.5〜1パーセント。処理性能を向上させ、摩擦を減らし、処理中に材料がより容易に流れるようにします。
難燃性PPSUマスターバッチ
PPSU樹脂:70〜90部品。マスターバッチの基本的な特性と構造的なサポートを提供します。
難燃性: 10-30部, 必要な難燃性レベルに応じて適切な難燃剤と用量を選択します。例えば、ブロマイド系難燃剤とアンチモン三酸化物を組み合わせた場合、両者の比率は通常3:1-4:1程度です。
シナジー剤:0〜5部、例えば三酸化アンチモン。炎抑制剤と組み合わせて使用し、炎抑制効果を高める。
抗酸化剤:0.5〜1部。PPSU樹脂を、加工および使用中に発生する熱、酸化、その他の要因による老化や劣化を防ぎ、製品の安定性と寿命を向上させます。
熱伝導性 PPSU マスターバッチ
PPSU樹脂: 50〜70部, マトリクス材料として使用。
熱伝導性の充填剤(アルミナ、窒化ボロン、炭化ケイ素など):30〜50部、添加量は必要な熱伝導性に応じて変わります。これらの充填剤はマスターバッチの熱伝導性を向上させ、迅速な熱伝導を可能にします。
分散剤: 0.5〜2部, PPSU樹脂中の熱伝導性充填剤を均一に分散させ、凝集を防ぎ、熱伝導性の一貫性を向上させます。
結合剤:0.5〜2部、熱伝導性フィラーとPPSU樹脂との界面接着を改善し、複合材料の全体的な性能を向上させます。
食品接触用 PPSU マスターバッチ
PPSU樹脂: 95〜100部品。食品衛生および安全基準を満たす高純度のPPSU樹脂を使用する必要があります。
添加物(抗酸化剤、潤滑剤など):0~5部品。食品グレードの添加物を使用し、添加量を厳密に管理して、製品が食品接触材料に関する関連法規および規格を満たしていることを確認する必要があります。
医療用 PPSU マスターバッチ
PPSU樹脂: 90-99部品。高純度かつ高い生体適合性を有するPPSU樹脂を使用し、医療分野における厳しい材料安全性と信頼性の要件を満たしています。
添加物:1〜10種類、抗酸化剤、潤滑剤、抗菌剤など。医療用環境において製品の安定性、衛生性、安全性を確保するためには、医療グレードの添加物も選択する必要があります。たとえば、適切な量の抗菌剤を添加することで、細菌の増殖を防ぎ、製品の衛生性を向上させることができます。
生産プロセス
PPSUマスターバッチの生産プロセスには、原材料の準備、混合、溶融押出、顆粒化などの複数のステップが含まれます。以下はその生産プロセスの詳細な紹介です。
1. 原材料の準備
PPSU樹脂:製品の性能要件に基づいて、PPSU樹脂粒子の適切なモデルと仕様を選択し、その純度、分子量分布、およびその他の指標が生産要件を満たしていることを確認します。PPSU樹脂は通常、使用前に乾燥する必要があります。これにより、加工中に気泡や水解などの問題を防ぎ、製品の品質に影響を与えることがなくなります。乾燥条件は通常、120~150℃で3~6時間です。
添加剤: 強化材料、難燃剤、熱伝導性充填剤、結合剤、潤滑剤、酸化防止剤などのさまざまな添加剤を、配合に従って正確に量ります。添加剤の品質と純度が要件を満たしていることを確認し、強化材料の表面処理、難燃剤のコーティング処理など、添加剤の特性に応じた適切な前処理を行い、添加剤とPPSU樹脂の相溶性と分散性を向上させます。
2. ミキシング
乾燥したPPSU樹脂と前処理された添加剤を高速ミキサーまたはツインスクリュー押出機の投入セクションに投入します。高速攪拌またはスクリュー輸送により、PPSU樹脂と添加剤を完全に均一に混合します。混合時間は、混合装置の性能と材料の特性に応じて、一般的に5~15分です。混合プロセス中に、必要に応じて適量の分散剤または表面処理剤を加えて、添加剤のPPSU樹脂への分散効果をさらに向上させることができます。
3. 溶融押出
均一に混合された材料は、溶融押出のためにツインスクリューエクストラーダに送り込まれます。ツインスクリューエクストラーダは、優れた混合、せん断、および輸送能力を備えており、高温と高圧下で材料を完全に溶融させ、混合することができます。エクストラーダの温度設定は、PPSU樹脂の溶融点と添加剤の特性に応じて調整されます。一般的に、複数の温度範囲に分けられ、供給セクションからヘッドに向かって徐々に温度が上昇します。通常、300〜380℃です。溶融押出プロセス中、スクリュースピードや材料滞留時間などのパラメーターも、材料の十分な溶融と均一な混合を確保しながら、過熱、分解、または材料の劣化を防ぐために正確に制御する必要があります。
特殊な要件を持つPPSUマスターバッチ、例えば強化タイプや熱伝導性マスターバッチの場合、押出加工中に特別な工程が必要になることがあります。例えば、長繊維強化材を添加する場合、繊維がPPSU樹脂マトリクスに均一に分散されるようにするために、専用の繊維供給装置が必要です。熱伝導性マスターバッチの場合、熱伝導性フィラーの分散均一性を向上させるために、スクリュー構造と工程パラメータを最適化する必要があり、これにより良好な熱伝導性を実現できます。
4. 顆粒化
機械ヘッドから溶融して押出された材料は、通常、水中または空気冷却の切断方法を使用してペレット化されます。水中顆粒化は、押出された材料を直接水中に供給し、回転するカッターを使用してそれを顆粒に切断するプロセスです。顆粒は水中で急速に冷却され、形状が整えられます。この方法では、正確な形状、滑らかな表面、均一な粒径を有する顆粒が得られ、高い粒子品質が必要な用途に適しています。空気冷却顆粒化は、押出された材料を、顆粒化前に空気冷却装置で冷却するプロセスです。この装置は比較的単純ですが、粒子の冷却効果と形状の正確さは水中顆粒化よりも優れません。
カット後、PPSUマスターバッチは乾燥、スクリーニングなどの処理を受け、表面の水分と不合格の粒子を除去します。これにより、要件を満たすPPSUマスターバッチ製品が得られます。最後に、製品を梱包し、乾燥した換気の良い環境に保管して、水分、酸化、その他の要因を防ぎます。
生産プロセス全体において、さまざまなプロセスパラメータを厳密に制御し、生産設備を定期的にメンテナンスして、生産されるPPSUマスターバッチの安定した品質と信頼性の高い性能を確保する必要があります。同時に、製品の外観、粒子サイズ分布、溶融流動速度、機械的特性、熱特性などの各面について厳格な品質検査を実施し、さまざまなユーザーのニーズに対応する必要があります。
生産設備
PPSUマスターバッチ生産設備には、原材料処理、混合、溶融押出、顆粒化、およびその後の処理に関連する装置が主に含まれます。以下に具体的な紹介をします。
1. 乾燥装置
分野:プラスチック押出・混合設備製造。正確な技術・工業用語を使用し、規格コード(ISO、ASTM、UL、RoHS、REACH)、単位(℃、MPa、mm、g/cm³、kV/mm)、ポリマー略語(PP、PE、PVC、ABS、PC、PA、PET、PBT、POM、TPU、PPS、PEEK)、商品名、モデル・部品番号を正確に記載してください。翻訳しないでください。HTMLタグ、{プレースホルダー}、括弧をすべて保持してください。フォーマルな技術レジスター。テキスト:熱風循環オーブン:PPSU樹脂原料の水分を除去するために使用されます。その作動原理は、熱風を循環させることで、一定の温度と時間で材料の乾燥効果を実現するものです。一般的な温度は120〜150℃の範囲で調整でき、中小規模の生産に適しています。
除湿乾燥機:大規模生産や原材料乾燥に高い要求が必要な場合には、除湿乾燥機がよく使用されます。乾燥空気から水分を除去する除湿システムを通じて、乾燥した熱気をホッパーに送り、材料を乾燥します。これにより、乾燥温度と湿度をより正確に制御でき、より優れた乾燥効果が得られます。
2. ハイブリッド機器
高速ミキサー: 高速回転する攪拌刃を使用して、PPSU樹脂と添加剤を完全に混合します。高速の混合速度と高い混合均一性を特長とし、さまざまな材料を迅速に均一な混合物に混合でき、複数の添加剤を混合するのに適しています。
デュアル惑星ミキサー:ミキシングケトル内には、ケトル本体の中心を中心に回転する二つの惑星状攪拌刃があります。ミキシング効果が優れており、材料の凝集や不均一な混合の問題を効果的に回避できます。特に粘度の高い材料や精密な混合が必要な状況に適しています。
3. 押出設備
ツインスクリュー練り出し機: PPSUマスターバッチ生産のための重要な装置です。2つの連動するスクリューが筒内で回転し、材料を前方に押し出します。同時に、スクリューのせん断、圧縮、混合効果により、材料は高温で完全に溶融し、均一に混合されます。優れた材料輸送能力、混合効果、および適応性を備えており、スクリューの組み合わせ、速度、温度などのパラメーターを調整することで、さまざまな配合物と製造プロセスの要件を満たすことができます。
単一スクリュー押出機:比較的に単純な構造を持つため、混合要件が低く、出力量が小さいPPSUマスターバッチの生産に適しています。その作業原理は、単一のスクリューの回転によって材料を運搬し、押出することですが、混合効果はツインスクリュー押出機ほど優れておらず、通常は給送セクションにいくつかの補助混合装置を追加する必要があります。
4. 顆粒化装置
水中グラナー:エクストラーダーヘッドから溶融した材料を直接水中に投入し、高速回転するカッターで材料を粒状にカットします。粒状物はすぐに冷却され、水中で形作られます。生成される粒状物は規則的な形状、滑らかな表面、均一な粒度を有し、生産効率が高く、高品質のPPSUマスターバッチの大量生産に適しています。
空気冷却式ペレットカッター:押出された材料はまず空気冷却装置で冷却され、その後カッティングブレードでペレットにカットされます。この装置は構造が簡単で投資コストが低いものですが、粒の冷却効果と形状の精度は比較的低く、粒の品質要件が高くない場合や生産量が少ない場合に適しています。
5. 補助機器
給餌装置:重量減少給餌装置、体積給餌装置などを含み、さまざまな原材料の給餌量を正確に制御し、配合物の正確性と製品品質の安定性を確保します。
冷却システム:エクストルーダー、ペレタイザー、およびその他の機器に冷却循環水を供給し、機器が通常の温度範囲内で動作するようにし、機器の過熱や損傷を防ぎ、また材料の冷却と固化を支援します。
スクリーニング装置:グラнула化後にPPSUマスターバッチをスクリーニングし、大きすぎるまたは小さすぎる粒子を除去し、製品の粒子サイズが要件を満たしていることを確認します。一般的に使用されるものは、振動スクリーン、回転振動スクリーンなどです。
包装装置:スクリーニング後の適格マスターバッチを包装します。自動包装機を使用する場合、計測、充填、密封などの包装プロセスを自動化し、包装効率と品質を向上させ、製品が保管や輸送中に湿気や汚染に影響を受けないようにします。
PPSUマスターバッチエクストルーダ
Kerke’s masterbatch extruder can be used to produce PPSU masterbatch. Our PPSUマスターバッチエクストルーダ has multiple models to choose from, which can meet different production requirements.
-

Laboratory Twin Screw Extruder
When will you need a lab twin screw extruder? If you want to make trials and tests of…
-

Twin Screw Extruder
Our Parallel Co-rotating twin screw extruder is designed for compounding and masterbatch making with an output capacity from…
-

Triple (3 screws) Extruder
3 Screws extruder is a new technology that has many advantages. The triple screw extruder is mainly used…
-

Double-Stage Extrusion System
Mother-baby extrusion system is designed for special materials which can not process on one stage extruder, the first…
-

Banbury Kneader Compounding Line
Our kneader + extruder is designed for making special applications with an output capacity from 30kg/h to 1000kg/h.…
-

Cutting System / Pelletizing System
Different material needs different cutting system, Kerke provides all kinds of cutting system, here is the explanation of…
関連する要件
ツインスクリュー押出機の作業パラメータは、PPSU樹脂の特性、添加剤の種類と量、製品の品質要件に応じて調整する必要があります。以下は一般的な作業パラメータの範囲です。
温度パラメータ
供給セクション:温度は通常 200〜250 ℃に設定されます。この段階では主に材料を押出機に運ぶため、材料の過早な溶融を防ぎ、運搬効果に影響を与えないように温度をあまり高く設定しないことが重要です。
圧縮部:温度は徐々に280~320℃に上昇します。圧縮段階では、材料はねじの圧縮およびせん断作用にさらされ、徐々に溶融します。温度の上昇は、材料の可塑化を促進します。
測定部: 温度は一般的に 300-350 ℃で維持されます。この段階では、材料が完全に溶融し、精密な測定と押出のために良好な流動性を有していることを確認する必要があります。
ヘッド: 320〜380℃の間で温度が制御されます。ヘッドの温度は、押出材料の性能と外観品質に直接影響を与えます。適切な温度を維持することで、材料の滑らかな押出と良好な成形性を確保できます。
ねじ回転速度
一般的に、100~500回転/分の範囲です。低い回転速度は、高粘度の材料や、高いせん断力が必要とされない状況に適しており、材料の過熱や劣化を防ぐことができます。高い回転速度は生産効率と材料の混合効果を向上させることができますが、過度に高い回転速度では、材料の滞在時間が短くなり、混合が不均一になることや、過度なせん断熱が発生する可能性があります。
圧力パラメータ
押出圧力:通常5〜20MPaです。押出圧力は、材料の粘度、ねじの回転速度、および金型のサイズなどの要因に関連します。適切な押出圧力は、押出プロセス中の材料の安定性と均一性、また製品の密度と寸法の正確性を確保するのに役立ちます。
バックプレッシャー:バックプレッシャーは一般的に1~5MPaの範囲で制御されます。バックプレッシャーの機能は、材料の混合効果とプラスチケーション性を向上させることです。バックプレッシャーを調整することにより、エクストラーダ内の材料の滞留時間と流れ状態を制御できます。
材料保持時間
通常、2~10分かかります。材料の滞留時間とは、材料がエクストラーダーに入ってエクストラーダーのヘッドに到達するまでの時間を指します。これは、材料の溶融、混合、反応の度合いに大きな影響を与えます。適切な滞留時間は、特定の配合物と工程要件に基づいて決定する必要があり、材料が完全にプラスチカイゼーションされ、添加剤が均一に分散され、期待される製品性能が達成されるようにする必要があります。
実際の生産において、特定の生産状況に最も適した作業パラメータの組み合わせを見つけるために、複数の実験と調整を行う必要があり、これにより安定した品質と優れた性能を備えたPPSUマスターバッチ製品が生産できます。
アプリケーション
PPSUマスターバッチは、優れた耐熱性、耐水性、耐化学的腐食性、機械的特性、および電気的特性を備えており、そのため、複数の分野で幅広い用途があります。主な適用分野には以下のものがあります。
電子・電気分野
コネクタ: PPSUマスターバッチで作られたコネクタは、優れた高温耐性と電気絶縁性能を備えており、高温環境下でも安定して動作し、信号伝送の正確性と安定性を確保します。
ソケットとスイッチ: 高い絶縁性と難燃性により、PPSUマスターバッチはソケットやスイッチの製造に最適な材料となり、電気事故を効果的に防止できます。
コイルスケルトン: PPSUマスターバッチは、優れた成形性と寸法安定性を備えており、電子デバイスの小型化と高性能化の要件を満たすさまざまな複雑な形状のコイルスケルトンを作ることができます。
自動車産業分野
自動車部品:エンジン周辺の部品、例えばインテークマニホールド、オイルタンク、ウォーターポンプのプロペラなど。PPSUマスターバッチは、エンジン室内の高温と複雑な化学環境に耐えることができ、優れたオイルおよび腐食防止性を備え、自動車部品の寿命と信頼性を効果的に向上させます。
自動車電子機器:PPSUマスターバッチは、電子制御システム、センサー、および自動車のその他の部品のケースと絶縁部品の製造に使用されます。優れた電気絶縁性と干渉防止性能を提供し、過酷な作業環境下でも自動車の電子機器の正常な動作を保証します。
医療分野
医療機器:PPSUマスターバッチは生体適合性が良く、化学的腐食に強いため、注射器、輸液セット、血液透析装置などのさまざまな医療機器の製造に使用できます。透明性が高いため、内部液体の流れを容易に観察でき、同時に高温・高圧の滅菌処理にも耐えることができ、医療機器の安全性と衛生性を確保します。
医療用包装:PPSUマスターバッチから製造された包装材料は、優れたバリア性を有し、薬品や医療機器を外部環境の影響から効果的に保護することができます。また、耐熱性と耐水性も優れており、さまざまな殺菌方法に対応できます。
食品包装分野
食品容器:PPSUマスターバッチは、無毒性、無臭性、高温耐性、調理耐性などの特性を備えており、ミルクボトル、水ボトル、保存箱などのさまざまな食品容器の製造に使用できます。優れた耐水性と化学的腐食耐性により、長期間使用しても食品容器から有害物質が放出されず、食品を保護できます。
食品包装フィルム:PPSUマスターバッチで作られた包装フィルムは、優れた柔軟性、透明性、およびバリア性を備え、食品の湿気、酸化、腐敗を効果的に防ぎ、食品の保存期間を延長することができます。




