

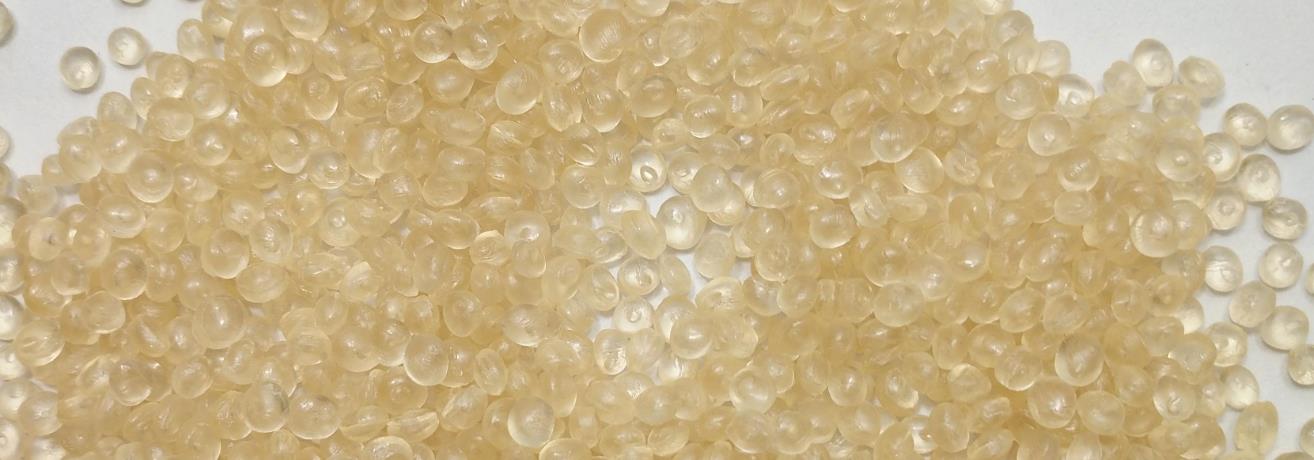
PPSU-Masterbatch, auch bekannt als Polyphenylsulfon-Masterbatch, ist ein granuliertes Konzentrat, das aus Polyphenylsulfon (PPSU)-Resin als Substrat hergestellt wird und zusätzlich spezielle funktionale Additive und Füllstoffe enthält. PPSU ist ein hochleistungsfähiger Thermoplast und zeichnet sich durch hervorragende Wärmebeständigkeit, chemische Korrosionsbeständigkeit und mechanische Eigenschaften aus. Daher hat PPSU-Masterbatch eine breite Anwendung in verschiedenen Bereichen.
Domäne: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben wurden – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: Charakteristik
1. Ausgezeichnete Wärmebeständigkeit: PPSU-Masterbatch hat eine hohe Glasübergangstemperatur und eine hohe Temperaturverformungstemperatur und kann daher in hochtemperaturnahen Umgebungen über einen langen Zeitraum verwendet werden. Im Allgemeinen kann seine Temperaturverformungstemperatur 207 ℃ erreichen, und sie kann bei 180 ℃ noch immer gute mechanische Eigenschaften aufweisen. Sie kann mehrere Hochtemperatur-Desinfektionen aushalten und ist daher für Produkte geeignet, die eine Hochtemperaturverarbeitung oder Verwendung in hochtemperaturnahen Umgebungen erfordern.
2. Gute mechanische Eigenschaften: Es verfügt über hervorragende Festigkeit und Steifigkeit, mit ausgezeichneter Zugfestigkeit, Biegesteifigkeit und Schlagfestigkeit. Auch unter hohen Temperaturen oder bei langfristiger Nutzung behält es seine mechanischen Eigenschaften stabil, ist nicht leicht zu verformen oder spröde und kann für die Herstellung von Komponenten verwendet werden, die großen äußeren Kräften und Drucken standhalten können.
3. Hervorragende chemische Korrosionsbeständigkeit: Der PPSU-Masterbatch weist eine gute Beständigkeit gegen die meisten Säuren, Basen, Salze und organische Lösungsmittel auf. Er kann in harten chemischen Umgebungen eine stabile Leistung behalten und wird nicht leicht von chemischen Substanzen korrodiert oder gelöst. Er eignet sich für Anwendungen, die mit verschiedenen chemischen Substanzen in Kontakt kommen, wie beispielsweise chemische Rohrleitungen, Reaktorkörper usw.
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: 4. Hohe Isolationsleistung: Es verfügt über eine hervorragende elektrische Isolationsleistung mit einer stabilen Dielektrizitätskonstante und Dielektrizitätsverlusttangente in einem breiten Temperatur- und Frequenzbereich sowie über eine hohe Volumenwiderstand. Es kann zur Herstellung von Isolierkomponenten in den elektronischen und elektrischen Bereichen verwendet werden und gewährleistet so die sichere und zuverlässige Funktionsweise der Geräte.
5. Gute Flammschutzfähigkeit: PPSU-Masterbatch verfügt über bestimmte flammschutzende Eigenschaften und kann ein hohes Flammschutzniveau erreichen, beispielsweise UL94 V-0, ohne eine große Menge an Flammschutzmitteln hinzuzufügen. Es kann die Ausbreitung von Feuer effektiv verhindern und die Sicherheit bei der Verwendung im Falle eines Brandes verbessern.
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: 6. Hygiene und Nichttoxizität: PPSU-Masterbatch entspricht den einschlägigen Standards für Materialien, die mit Lebensmitteln in Berührung kommen, ist nicht giftig, geruchlos und setzt keine schädlichen Stoffe frei. Es kann zur Herstellung von Produkten verwendet werden, die direkt mit dem menschlichen Körper in Berührung kommen, wie Lebensmittelverpackungen und medizinische Geräte, um die menschliche Gesundheit und Sicherheit zu gewährleisten.
7. Gute Verarbeitungsleistung: Obwohl PPSU einen hohen Schmelzpunkt hat, verfügt es über eine gute Fließfähigkeit und Formbarkeit während der Verarbeitung und kann durch verschiedene Verarbeitungsmethoden wie Spritzguss, Extrusion, Blasformen usw. in verschiedene Produktformen geformt werden, was den Produktionsbedarf verschiedener Produkte erfüllt.
8. Hydrolysebeständigkeit: Der PPSU-Masterbatch hat auch bei hohen Temperaturen und hoher Luftfeuchtigkeit eine gute Hydrolysebeständigkeit. Er wird nicht leicht hydrolyziert oder degradiert und bietet stabile Produkteigenschaften. Er kann für Produkte verwendet werden, die langfristig mit Wasser in Berührung kommen oder in feuchten Umgebungen eingesetzt werden, z. B. Warmwasserleitungen, Badezimmerprodukte usw.
Typen
PPSU-Masterbatch kann nach verschiedenen Klassifikationskriterien verschiedene Typen haben. Folgende Klassifikationsmethoden und entsprechende Typen sind üblich:
Gepflegt nach Zweck
Universaltyp: Es verfügt über die grundlegenden Leistungsmerkmale von PPSU und eignet sich für allgemeine Anwendungen, die nicht besonders strenge Leistungsanforderungen erfordern, wie beispielsweise einige gewöhnliche Kunststoffprodukte, elektronische und elektrische Gehäuse usw.
Verbesserte Art: Durch die Zugabe von Verstärkungsmaterialien wie Glasfaser und Kohlenstofffaser wird die Festigkeit, Steifigkeit und Hitzebeständigkeit des PPSU-Masterbatch verbessert. Es wird häufig bei der Herstellung von Komponenten mit hohen mechanischen Anforderungen verwendet, z. B. bei Automobilmotorteilen, luft- und raumfahrttechnischen Strukturbauteilen usw.
Flammhemmendes Typ: Nach spezieller flammsicherer Behandlung hat es eine gute flammsichere Leistung und kann die strengen Anforderungen an die Flammsicherheit von Materialien in der Elektronik, Elektrik, Bau und anderen Bereichen erfüllen. Es kann verwendet werden, um Produkte wie Draht-und Kabelisolierungen, elektrische Gehäuse usw. herzustellen, die anfällig für Brandgefahren sind.
Thermische Leitfähigkeitstyp: Durch die Zugabe von thermischer Leitfähigkeitspulver erhält das PPSU-Masterbatch eine gute thermische Leitfähigkeit und wird hauptsächlich für elektronische Gerätekomponenten verwendet, die eine Wärmeableitung erfordern, wie z. B. Computer-CPU-Kühlkörper, Verstärkergehäuse usw., die Wärme effektiv abführen und die normale Funktionsweise der Geräte sicherstellen können.
Für Lebensmittelkontakt: erfüllt die Hygiene- und Sicherheitsstandards für Lebensmittel, ist nicht giftig und geruchlos und kann verwendet werden, um Produkte herzustellen, die direkt mit Lebensmitteln in Berührung kommen, wie z. B. Verpackungsbehälter für Lebensmittel, Geschirr und Komponenten für Lebensmittelverarbeitungsgeräte.
Medizinischer Grad: Mit höherer Reinheit und Biokompatibilität erfüllt es die strengen Anforderungen an Materialien in der medizinischen Industrie und kann verwendet werden, um medizinische Geräte wie Spritzen, Infusionssets, medizinische Katheter, künstliche Organe usw. herzustellen.
Nach der Klassifizierung der Additive
Füllstofftyp: Verschiedene Füllstoffe wie Calciumcarbonat, Talkpulver, Mica-Pulver usw. werden hinzugefügt, um Kosten zu senken, die Verarbeitungsleistung zu verbessern oder bestimmte spezifische Eigenschaften wie Härte und Dimensionsstabilität zu verbessern.
Verstärktes Typ: Durch Zugabe eines Verstärkungsmittels wird die Bruchfestigkeit und das Schlagfestigkeit des PPSU-Masterbatchs verbessert, wodurch es weniger wahrscheinlich ist, dass es bei äußerlichen Stößen beschädigt wird. Es ist für Gelegenheiten mit hohen Anforderungen an die Bruchfestigkeit des Produkts geeignet.
Funktionaler Typ: Durch Zugabe von Additiven mit bestimmten Funktionen, wie z. B. antistatische Mittel, UV-Absorber, Schmiermittel usw., erhält das PPSU-Masterbatch spezielle Funktionen wie antistatisch, UV-Alterungsbeständigkeit und gute Verarbeitungsfließfähigkeit.
Formelverhältnis
Die folgenden sind allgemeine Formelverhältnisse für verschiedene Arten von PPSU-Masterbatch, die in der tatsächlichen Produktion entsprechend den spezifischen Produktanforderungen und Produktionsverfahren angepasst werden.
Verbessertes PPSU-Masterbatch
PPSU-Harz: 60-80 Teile, verwendet als Basismaterial, um die grundlegenden Eigenschaften von PPSU zu gewährleisten.
Verstärkungsmaterialien (z. B. Glasfaser, Kohlenstofffaser usw.): 20-40 Teile, um die mechanischen Eigenschaften wie Festigkeit, Steifigkeit und Hitzebeständigkeit des Masterbatchs zu verbessern.
Kopplungsmittel: 0,5-2 Teile, verwendet, um die Bindungsstärke zwischen dem Verstärkungsmaterial und dem PPSU-Harz zu verbessern und die Leistung des Verbundmaterials zu steigern.
Schmiermittel: 0,5-1 Teil, hilft, die Verarbeitungsleistung zu verbessern, Reibung zu reduzieren und Materialien während der Verarbeitung leichter fließen zu lassen.
Flammhemmendes PPSU-Masterbatch
PPSU-Harz: 70-90 Teile, das grundlegende Eigenschaften und die strukturelle Unterstützung für den Masterbatch gewährleistet.
Flammhemmend: 10-30 Teile, wählen Sie das geeignete flammhemmende Mittel und die Dosierung entsprechend dem erforderlichen Flammschutzgrad, z. B. Bromflammschutzmittel, Phosphorflammschutzmittel, Magnesiumhydroxid, Aluminiumhydroxid usw. Wenn z. B. ein Verbundsystem aus Brom-basierten Flammschutzmitteln und Antimon(III)-oxid verwendet wird, beträgt das Verhältnis der beiden Komponenten üblicherweise etwa 3:1 bis 4:1.
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formeller technischer Register. Text: Synergist: 0-5 Teile, wie zum Beispiel Antimontrioxid, der in Kombination mit Flammschutzmitteln eingesetzt wird, um den Flammschutzeffekt zu verstärken.
Antioxidans: 0,5-1 Teil, um zu verhindern, dass das PPSU-Harz durch Wärme, Oxidation und andere Faktoren während der Verarbeitung und Nutzung altert und abgebaut wird, und um die Stabilität und die Lebensdauer des Produkts zu verbessern.
Thermisch leitfähiger PPSU-Masterbatch
Domain: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: PPSU-Harz: 50-70 Teile, verwendet als Matrixmaterial.
Thermische Leitfähigkeitsfüller (z. B. Aluminiumoxid, Boronnitrid, Siliciumkarbid usw.): 30-50 Teile, die Menge hängt von der gewünschten Wärmeleitfähigkeit ab. Diese Füller können die Wärmeleitfähigkeit des Masterbatches verbessern und eine schnelle Wärmeleitung ermöglichen.
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Dispersionsmittel: 0,5–2 Teile, um die thermische Leitfähigkeitsfüllstoffe in der PPSU-Harz gleichmäßig zu dispergieren, Verklumpungen zu vermeiden und die Konstanz der thermischen Leitfähigkeit zu verbessern.
Koppelmittel: 0,5-2 Teile, verbessert die Schnittstellenbindung zwischen dem thermisch leitenden Füllstoff und dem PPSU-Harz und erhöht die Gesamtleistung des Verbundmaterials.
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Lebensmittelkontakt PPSU-Masterbatch
PPSU-Harz: 95-100 Teile, was die Verwendung von hochreinem PPSU-Harz erfordert, das den Hygiene- und Sicherheitsstandards für Lebensmittel entspricht.
Additive (wie Antioxidantien, Schmiermittel usw.): 0-5 Teile, es müssen Lebensmittelfarbstoffe verwendet werden, und die Menge der zugesetzten Stoffe muss strikt kontrolliert werden, um sicherzustellen, dass das Produkt den geltenden Vorschriften und Normen für Materialien, die mit Lebensmitteln in Berührung kommen, entspricht.
Medical-Grade-PPSU-Masterbatch
PPSU-Harz: 90-99 Teile, wobei hochreines und hochbiocompatibles PPSU-Harz verwendet wird, um die strengen Anforderungen an die Materialsicherheit und Zuverlässigkeit im medizinischen Bereich zu erfüllen.
Domain: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Zusatzstoffe: 1-10 Portionen, einschließlich Antioxidantien, Schmierstoffe, antibakterielle Mittel usw. Es sollten auch medizinische Zusatzstoffe ausgewählt werden, um die Stabilität, Hygiene und Sicherheit des Produkts in medizinischen Umgebungen zu gewährleisten. Zum Beispiel kann die Zugabe einer entsprechenden Menge antibakterieller Mittel das Wachstum von Bakterien verhindern und die Hygienevermögen von Produkten verbessern.
Produktionsprozess
Der Produktionsprozess von PPSU-Masterbatch umfasst in der Regel mehrere Schritte wie die Vorratsstoffvorbereitung, Mischung, Schmelzextrusion, Granulierung usw. Im Folgenden wird detailliert der Produktionsprozess vorgestellt:
1. Vorbereitung der Rohmaterialien
PPSU-Harz: Wählen Sie geeignete Modelle und Spezifikationen von PPSU-Harzpartikeln basierend auf den Anforderungen an die Produktleistung, um ihre Reinheit, Molekulargewichtsverteilung und andere Indikatoren sicherzustellen, damit sie den Produktionsanforderungen entsprechen. PPSU-Harz muss vor der Verwendung getrocknet werden, um Feuchtigkeit zu entfernen und Probleme wie Blasen oder Hydrolyse während der Verarbeitung zu vermeiden, die die Produktqualität beeinträchtigen können. Die Trocknungsbedingungen liegen üblicherweise bei einer Temperatur von 120-150 ℃ und für 3-6 Stunden.
Additive: Wiegen Sie verschiedene Additive genau nach der Formel ab, z. B. Verstärkungsmaterialien, Flammschutzmittel, thermisch leitfähige Füllstoffe, Kopplungsmittel, Schmierstoffe, Antioxidantien usw. Stellen Sie sicher, dass die Qualität und Reinheit der Additive den Anforderungen entsprechen, und führen Sie entsprechende Vorbehandlung gemäß ihren Eigenschaften durch, z. B. Oberflächenbehandlung von Verstärkungsmaterialien, Beschichtungsbehandlung von Flammschutzmitteln usw., um die Kompatibilität und Dispersibilität der Additive mit dem PPSU-Harz zu verbessern.
2. Mischen
Fügen Sie das getrocknete PPSU-Harz und die vorbehandelten Zusatzstoffe zum Zufuhrbereich des Hochgeschwindigkeitsmixers oder des Doppelschneckenextruders hinzu. Durch Hochgeschwindigkeitsrühren oder Schraubentransport werden PPSU-Harz und Zusatzstoffe gründlich und gleichmäßig gemischt. Die Mischzeit beträgt in der Regel 5-15 Minuten, je nach Leistung der Mischanlage und den Eigenschaften des Materials. Während des Mischvorgangs kann nach Bedarf eine angemessene Menge Dispersionsmittel oder Oberflächenbehandlungsmittel hinzugefügt werden, um den Dispersionseffekt des Zusatzstoffs im PPSU-Harz weiter zu verbessern.
Domain: Herstellung von Ausrüstungen für die Extrusion und Verarbeitung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: 3. Schmelzextrusion
Das gleichmäßig gemischte Material gelangt in den Doppelschneckenextruder für die Schmelzextrusion. Doppelschneckenextruder verfügen über hervorragende Misch-, Schneide- und Transportkapazitäten, die es ermöglichen, Materialien bei hohen Temperaturen und Drücken vollständig zu schmelzen und zu mischen. Die Temperatur des Extruders wird entsprechend dem Schmelzpunkt des PPSU-Harzes und den Eigenschaften der Zusatzstoffe eingestellt. Sie wird in mehreren Temperaturbereichen unterteilt, wobei die Temperatur von der Zufuhrstelle bis zum Kopf allmählich von 300 bis 380 °C steigt. Während des Schmelzextrusionsprozesses müssen auch Parameter wie die Schneckendrehzahl und die Materialverweilzeit genau kontrolliert werden, um eine ausreichende Schmelzung und ein einheitliches Mischen des Materials zu gewährleisten und gleichzeitig Überhitzung, Zersetzung oder Verderbung des Materials zu vermeiden.
Für einige PPSU-Masterbatch mit besonderen Anforderungen, wie beispielsweise verstärkten oder thermisch leitfähigen Masterbatch, können während des Extrusionsprozesses spezielle Verfahren erforderlich sein. Zum Beispiel, wenn langfaseriges Verstärkungsmaterial hinzugefügt wird, ist ein spezielles Faserzufuhrgerät erforderlich, um sicherzustellen, dass die Fasern gleichmäßig in der PPSU-Harzmatrix verteilt sind. Bei thermisch leitfähigem Masterbatch ist es notwendig, die Schraubestruktur und die Prozessparameter zu optimieren, um die Gleichverteilung der thermisch leitfähigen Füllstoffe zu verbessern und eine gute Wärmeleitfähigkeit zu erzielen.
4. Granulation
Das Material, das aus dem Maschinenkopf geschmolzen und extrudiert wurde, wird üblicherweise durch Unterwasser- oder Luftkühlung in Granulat verwandelt. Unterwassergranulation ist der Prozess, bei dem extrudiertes Material direkt in Wasser eingespeist und mit einem rotierenden Schneidewerkzeug in Granulat geschnitten wird. Die Granulate werden schnell in dem Wasser gekühlt und geformt. Diese Methode erzeugt Granulate mit regelmäßigen Formen, glatten Oberflächen und einheitlichen Partikelgrößen, was sie für Anwendungen geeignet macht, die eine hohe Partikelqualität erfordern. Luftkühlung zur Granulierung ist der Prozess, bei dem das extrudierte Material durch eine Luftkühlungsvorrichtung gekühlt wird, bevor es in Granulat verwandelt wird. Die Ausrüstung ist relativ einfach, aber die Kühlwirkung und die Formgenauigkeit der Partikel sind nicht so gut wie bei der Unterwassergranulation.
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Nach dem Schneiden unterliegt das PPSU-Masterbatch Trocknungs-, Siebungs- und anderen Verfahren, um Oberflächenfeuchtigkeit und unqualifizierte Partikel zu entfernen und PPSU-Masterbatch-Produkte zu erhalten, die den Anforderungen entsprechen. Schließlich wird das Produkt verpackt und in einem trockenen und gut durchlüfteten Umfeld gelagert, um Feuchtigkeit, Oxidation und andere Faktoren zu vermeiden.
Im gesamten Produktionsprozess ist es notwendig, verschiedene Prozessparameter strikt zu kontrollieren und die Produktionsanlagen regelmäßig zu warten und zu unterhalten, um eine stabile Qualität und zuverlässige Leistung des produzierten PPSU-Masterbatchs zu gewährleisten. Gleichzeitig ist es erforderlich, strenge Qualitätskontrollen der Produkte durchzuführen, einschließlich des Aussehens, der Partikelgrößenverteilung, des Schmelzfließvermögens, der mechanischen Eigenschaften, der thermischen Eigenschaften und weiterer Aspekte, um die Bedürfnisse verschiedener Benutzer zu erfüllen.
Produktionsanlagen
Die Produktionsanlagen für PPSU-Masterbatch umfassen hauptsächlich die entsprechenden Geräte für die Verarbeitung der Rohstoffe, das Mischen, die Schmelzextrusion, die Granulierung und die anschließende Verarbeitung. Die folgende Beschreibung gibt einen detaillierten Überblick:
1. Trocknungsanlagen
Heißluftzirkulationsofen: wird zur Trocknung von PPSU-Harz-Rohstoffen verwendet, um Feuchtigkeit zu entfernen. Sein Arbeitsprinzip besteht darin, durch Zirkulation von heißem Luftstrom die Trocknungseffekt von Materialien bei einer bestimmten Temperatur und Zeit zu erzielen. Die allgemeine Temperatur kann im Bereich von 120-150 ℃ eingestellt werden, was für kleine und mittlere Produktionsmengen geeignet ist.
Entfeuchtungs-Trockner: Für die großindustrielle Produktion oder in Situationen mit hohen Anforderungen an die Trocknung der Rohstoffe wird häufig ein Entfeuchtungs-Trockner eingesetzt. Dieser entfernt Feuchtigkeit aus der trockenen Luft über ein Entfeuchtungssystem und liefert dann die getrocknete heiße Luft in den Behälter zur Trocknung der Materialien. Dadurch kann die Trocknungstemperatur und die Luftfeuchtigkeit genauer kontrolliert werden und ein besseres Trocknungsergebnis erzielt werden.
2. Hybridgeräte
High-Speed-Mixer: Durch die Verwendung von schnell rotierenden Rührscharen wird das PPSU-Harz mit Additiven gründlich gemischt. Er zeichnet sich durch eine schnelle Mischgeschwindigkeit und eine hohe Mischhomogenität aus und kann verschiedene Materialien schnell zu einem einheitlichen Gemisch mischen, was für die Mischung mehrerer Additive geeignet ist.
Dualer Planetenmixer: Im Mischkessel befinden sich zwei Planetenmischer, die sich um die Mitte des Kesselkörpers drehen. Die Mischungseffekt ist gut, wodurch Probleme wie Materialverdichtung und ungleichmäßige Mischung effektiv vermieden werden können, insbesondere für Materialien mit hoher Viskosität und für Situationen, in denen eine präzise Mischung erforderlich ist.
3. Extrusionsanlagen
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: Doppelschneckenextruder: eine wichtige Ausrüstung für die Herstellung von PPSU-Masterbatch. Zwei ineinandergreifende Schnecken drehen sich im Rohr, wodurch das Material nach vorne gedrückt wird. Gleichzeitig wird das Material durch die Schnecken bei hohen Temperaturen vollständig geschmolzen und gleichmäßig gemischt. Es verfügt über eine gute Materialtransportkapazität, Mischungseffekt und Anpassungsfähigkeit und kann verschiedene Rezepturen und Prozessanforderungen durch Anpassung von Parametern wie Schneckenkombination, Geschwindigkeit und Temperatur erfüllen.
Einzelschraubenextruder: Mit einer relativ einfachen Struktur eignet er sich für die Herstellung von PPSU-Masterbatch mit geringen Mischanforderungen und geringer Produktionsleistung. Sein Arbeitsprinzip besteht darin, Materialien durch die Rotation einer einzelnen Schraube zu transportieren und zu extrudieren, aber seine Mischungseffekt ist nicht so gut wie der eines Doppelschraubenextruders. In der Regel ist die Zugabe einiger zusätzlicher Mischgeräte im Zufuhrbereich erforderlich.
4. Granulationsanlagen
Unterwassergranulator: Das schmelzende Material, das aus dem Extruderkopf extrudiert wird, wird direkt in Wasser eingeführt, und das Material wird durch einen hochgeschwindigkeitsrotierenden Schneidkopf in Partikel geschnitten. Die Partikel werden schnell in Wasser abgekühlt und geformt. Die erzeugten Partikel haben regelmäßige Formen, glatte Oberflächen, einheitliche Partikelgrößen, eine hohe Produktionseffizienz und eignen sich für die großskalige Herstellung hochwertiger PPSU-Masterbatch.
Luftgekühlter Pelletschneider: Das extrudierte Material wird zunächst durch eine Luftkühlvorrichtung abgekühlt und anschließend mit einem Schneidmesser in Pellets geschnitten. Die Anlage hat eine einfache Struktur und niedrige Investitionskosten, aber die Kühlwirkung und die Formgenauigkeit der Partikel sind relativ gering, was sie für Situationen geeignet macht, in denen die Anforderungen an die Partikelqualität nicht hoch sind und die Produktion gering ist.
5. Hilfsausrüstung
Fütterungsgerät: einschließlich Gewichtsverlust-Fütterer, Volumenfütterer usw., die zur exakten Steuerung der Fütterungsmenge verschiedener Rohstoffe verwendet werden, um die Genauigkeit der Rezeptur und die Stabilität der Produktqualität zu gewährleisten.
Kühlsystem: Liefert kühlendes Zirkulationswasser für Extruder, Pelletierer und andere Geräte, wodurch sichergestellt wird, dass die Geräte innerhalb des normalen Temperaturbereichs arbeiten, Überhitzungen und Schäden vermieden werden und die Materialien auch gekühlt und gefestigt werden.
Screeninggeräte: Screening des PPSU-Masterbatchs nach der Granulierung, um Partikel zu entfernen, die zu groß oder zu klein sind, und sicherzustellen, dass die Partikelgröße des Produkts den Anforderungen entspricht. Häufig verwendete Geräte sind Vibrationssieb, rotierende Vibrationssieb usw.
Verpackungsanlagen: Der qualifizierte Masterbatch wird nach der Sortierung verpackt. Wenn eine automatische Verpackungsmaschine verwendet wird, kann sie die Automatisierung von Verpackungsprozessen wie Messung, Befüllung und Verschließen erreichen, die Verpackungseffizienz und -qualität verbessern und sicherstellen, dass das Produkt während der Lagerung und des Transports nicht von Feuchtigkeit oder Verschmutzung beeinflusst wird.
Domäne: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formeller technischer Register. Text: Domäne: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: PPSU Masterbatch Extruder
Kerke’s masterbatch extruder can be used to produce PPSU masterbatch. Our Domäne: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formeller technischer Register. Text: Domäne: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: PPSU Masterbatch Extruder has multiple models to choose from, which can meet different production requirements.
-

Laboratory Twin Screw Extruder
When will you need a lab twin screw extruder? If you want to make trials and tests of…
-

Twin Screw Extruder
Our Parallel Co-rotating twin screw extruder is designed for compounding and masterbatch making with an output capacity from…
-

Triple (3 screws) Extruder
3 Screws extruder is a new technology that has many advantages. The triple screw extruder is mainly used…
-

Double-Stage Extrusion System
Mother-baby extrusion system is designed for special materials which can not process on one stage extruder, the first…
-

Banbury Kneader Compounding Line
Our kneader + extruder is designed for making special applications with an output capacity from 30kg/h to 1000kg/h.…
-

Cutting System / Pelletizing System
Different material needs different cutting system, Kerke provides all kinds of cutting system, here is the explanation of…
Bezogene Anforderungen
Die Arbeitsparameter eines Doppelschneckenextruders müssen entsprechend den Eigenschaften des PPSU-Harzes, der Art und Menge der Additive sowie den Qualitätsanforderungen des Produkts angepasst werden. Folgende Parameter liegen im allgemeinen Bereich:
Temperaturparameter
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Fütterungsabschnitt: Die Temperatur wird üblicherweise auf 200-250 ℃ eingestellt. Diese Stufe dient hauptsächlich dem Transport des Materials in den Extruder und die Temperatur sollte nicht zu hoch sein, um ein vorzeitiges Schmelzen des Materials zu verhindern und die Transportwirkung zu beeinträchtigen.
Kompressionsabschnitt: Die Temperatur steigt stufenweise auf 280-320 ℃ an. Im Kompressionsstadium wird das Material durch die Kompressions- und Scherbewegung der Schraube belastet und schmilzt allmählich. Die Temperaturerhöhung unterstützt die Plastifizierung des Materials.
Messung: Die Temperatur wird im Allgemeinen auf 300-350 ℃ gehalten. In diesem Stadium ist es notwendig, sicherzustellen, dass das Material vollständig geschmolzen ist und eine gute Fließfähigkeit aufweist, um eine präzise Messung und Extrusion zu gewährleisten.
Kopf: Die Temperatur wird zwischen 320-380 ℃ geregelt. Die Kopftemperatur hat direkten Einfluss auf die Leistung und die Qualität des extrudierten Materials, und eine geeignete Temperatur sorgt für eine reibungslose Extrusion und eine gute Formbarkeit des Materials.
Schraubendrehzahl
Im Allgemeinen liegt die Drehzahl zwischen 100 und 500 Umdrehungen pro Minute. Eine niedrigere Drehzahl ist für Materialien mit hoher Viskosität oder in Situationen, in denen hohe Scheranforderungen nicht erforderlich sind, geeignet, da sie eine Überhitzung und Verderbung des Materials vermeidet. Eine höhere Drehzahl kann die Produktionseffizienz und die Mischungseffektivität verbessern, aber eine übermäßige Drehzahl kann zu einer kurzen Materialaufenthaltszeit, unregelmäßiger Mischung oder einer übermäßigen Scherwärmeerzeugung führen.
Domain: Herstellung von Ausrüstungen für die Extrusion und Verarbeitung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formelles technisches Register. Text: Druckparameter
Der Extrusionsdruck liegt normalerweise zwischen 5 und 20 MPa. Dieser Druck hängt von Faktoren wie der Viskosität des Materials, der Schraubendrehzahl und der Größe der Matrize ab. Ein geeigneter Extrusionsdruck trägt dazu bei, die Stabilität und Gleichmäßigkeit des Materials während des Extrusionsprozesses sowie die Kompaktheit und die Maßgenauigkeit des Produkts zu gewährleisten.
Zurückgedrücktes Druck: Der Rückgedrücktes Druck wird in der Regel zwischen 1 und 5 MPa geregelt. Seine Funktion besteht darin, die Mischungseffektivität und die Verformbarkeit der Materialien zu verbessern. Durch die Anpassung des Rückgedrückten Drucks kann die Verweilzeit und der Fließzustand der Materialien im Extruder kontrolliert werden.
Materialaufbewahrungszeit
In der Regel dauert es 2-10 Minuten. Die Verweilzeit der Materialien bezieht sich auf die Zeit, die benötigt wird, damit die Materialien in den Extruder gelangen und den Extruderkopf erreichen. Diese hat einen erheblichen Einfluss auf den Grad der Schmelzung, Mischung und Reaktion der Materialien. Die geeignete Verweilzeit muss basierend auf der spezifischen Formel und den Prozessanforderungen bestimmt werden, um sicherzustellen, dass das Material vollständig plastifiziert ist, die Additive gleichmäßig verteilt sind und die erwarteten Produktleistungen erzielt werden.
In der tatsächlichen Produktion ist es erforderlich, mehrere Experimente und Anpassungen durchzuführen, um die am besten geeignete Kombination von Arbeitsparametern für bestimmte Produktionssituationen zu finden, um PPSU-Masterbatch-Produkte mit stabiler Qualität und hervorragender Leistung herzustellen.
Anwendung
Domäne: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: PPSU-Masterbatch verfügt über hervorragende Wärmebeständigkeit, Wasserbeständigkeit, chemische Korrosionsbeständigkeit, mechanische Eigenschaften und elektrische Eigenschaften und hat daher eine Vielzahl von Anwendungen in verschiedenen Bereichen. Folgende Anwendungsbereiche sind einige der wichtigsten:
Elektronisches und elektrisches Feld
Konnektor: Der Konnektor aus PPSU-Masterbatch verfügt über eine gute Beständigkeit gegen hohe Temperaturen und elektrische Isolierung und kann in hochtemperatigen Umgebungen stabil arbeiten, um die Genauigkeit und Stabilität der Signalleitung zu gewährleisten.
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Steckdose und Schalter: Aufgrund seiner hohen Isolierung und Flammschutzfähigkeit ist PPSU-Masterbatch ein idealer Material für die Herstellung von Steckdosen und Schaltern, die elektrische Unfälle effektiv verhindern können.
Spulengestell: PPSU-Masterbatch verfügt über eine gute Formbarkeit und Dimensionsstabilität und kann in verschiedene komplexe, geformte Spulengestelle gefertigt werden, um die Anforderungen an die Miniaturisierung und die hohe Leistung von elektronischen Geräten zu erfüllen.
Branche der Automobilindustrie
Automobilkomponenten: z. B. Komponenten rund um den Motor, wie der Einlassrohr, der Ölbehälter, der Wasserpumpenläufer usw. Der PPSU-Masterbatch kann hohe Temperaturen und komplexe chemische Umgebungen im Motorraum aushalten und verfügt über gute Ölabweisende und korrosionsbeständige Eigenschaften, wodurch die Lebensdauer und Zuverlässigkeit von Automobilkomponenten verbessert werden.
Domain: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Automobiltechnische Elektronik: PPSU-Masterbatch wird zur Herstellung von Gehäusen und Isolierkomponenten in elektronischen Steuerungssystemen, Sensoren und anderen Teilen von Automobilen verwendet. Es bietet gute elektrische Isolierung und Anti-Interferenz-Leistung und gewährleistet so den normalen Betrieb der automobiltechnischen Elektronik in harten Arbeitsumgebungen.
Medizinisches Fachgebiet
Medizinische Geräte: PPSU-Masterbatch verfügt über eine gute Biokompatibilität und chemische Korrosionsbeständigkeit und kann verwendet werden zur Herstellung verschiedener medizinischer Geräte wie Spritzen, Infusionssets, Blutdialysatoren usw. Es hat eine gute Transparenz, wodurch das Fließen von internen Flüssigkeiten leicht beobachtet werden kann, und kann gleichzeitig einer Hochtemperatur- und Hochdruck-Sterilisierung standhalten, was die Sicherheit und Hygiene von medizinischen Geräten gewährleistet.
Medizinische Verpackungen: Verpackungsmaterialien aus PPSU-Masterbatch haben gute Barriereeigenschaften, die Drogen und medizinische Geräte effektiv vor äußeren Umwelteinflüssen schützen können. Darüber hinaus weisen sie eine gute Wärme- und Wasserdichtigkeit auf und können sich an verschiedene Sterilisierungsmethoden anpassen.
Domäne: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Bereich Lebensmittelverpackung
Essensbehälter: Der PPSU-Masterbatch zeichnet sich durch seine Nicht-Toxizität, Geruchsfreiheit, Hochtemperaturbeständigkeit und Kochfestigkeit aus und kann verwendet werden, um verschiedene Essensbehälter herzustellen, wie Milchflaschen, Wasserflaschen, Konservierboxen usw. Seine gute Wasserbeständigkeit und chemische Korrosionsbeständigkeit gewährleisten, dass Essensbehälter bei langfristiger Nutzung keine schädlichen Stoffe freisetzen, und bieten so einen guten Schutz für Lebensmittel.
Verpackungsfolie für Lebensmittel: Die Verpackungsfolie aus dem PPSU-Masterbatch verfügt über gute Flexibilität, Transparenz und Barriereeigenschaften, die es effektiv verhindern können, dass Lebensmittel feucht, oxidiert oder verdirbt und die Haltbarkeit der Lebensmittel verlängern.




