

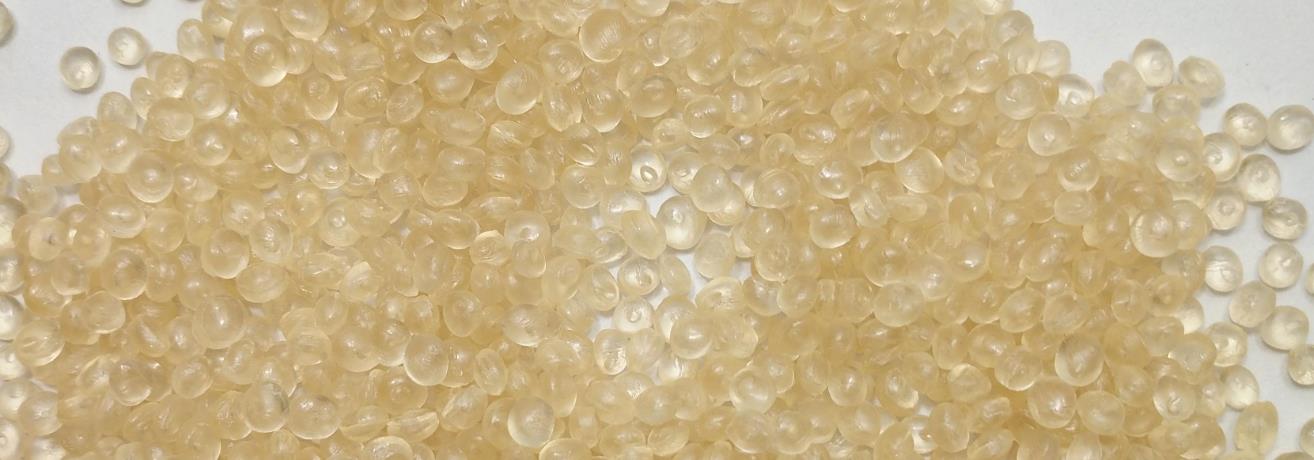
O masterbatch PPSU, também conhecido como masterbatch de polifenilsulfona, é um concentrado granular fabricado a partir de resina de polifenilsulfona (PPSU) como substrato, com a adição de aditivos funcionais específicos e preenchimentos. A PPSU, como um termoplástico de alto desempenho, apresenta excelente resistência ao calor, resistência à corrosão química e propriedades mecânicas. Portanto, o masterbatch PPSU tem uma ampla gama de aplicações em vários campos.
Característica
1. Excelente resistência ao calor: o masterbatch de PPSU possui uma alta temperatura de transição para o estado sólido e temperatura de deformação térmica, podendo ser utilizado por longo tempo em ambientes de alta temperatura. Em geral, sua temperatura de deformação térmica pode atingir 207 ℃ e ainda manter boas propriedades mecânicas a 180 ℃. Pode suportar várias desinfecções a alta temperatura e é adequado para produtos que exigem processamento a alta temperatura ou utilização em ambientes de alta temperatura.
2. Bom desempenho mecânico: possui excelente resistência e rigidez, com excelente resistência à tração, resistência à flexão e resistência ao impacto. Mesmo sob condições de alta temperatura ou uso prolongado, pode manter propriedades mecânicas estáveis, não se deforma ou racha facilmente e pode ser usada para fabricar componentes que podem suportar grandes forças e pressões externas.
3. Resistência à corrosão química excepcional: o masterbatch de PPSU apresenta boa resistência a maioria dos ácidos, bases, sais e solventes orgânicos. Pode manter um desempenho estável em ambientes químicos agressivos e não é facilmente corroído ou dissolvido por substâncias químicas. É adequado para aplicações que entram em contato com diversas substâncias químicas, como tubulações químicas, revestimentos de reatores, etc.
4. Alto desempenho de isolamento: Possui excelente desempenho de isolamento elétrico, com constante dielétrica estável e tangente de perda dielétrica em uma ampla faixa de temperatura e frequência, e alta resistividade volumétrica. Pode ser utilizado para a fabricação de componentes de isolamento nos campos eletrônico e elétrico, garantindo a operação segura e confiável dos equipamentos.
5. Boa resistência ao fogo: o masterbatch de PPSU possui certas propriedades retardantes de chama e pode alcançar um alto nível de resistência ao fogo, como UL94 V-0, sem a necessidade de adicionar uma grande quantidade de retardantes de chama. Ele pode evitar eficazmente a propagação do fogo e melhorar a segurança de uso em caso de incêndio.
6. Higiene e não toxicidade: o masterbatch de PPSU cumpre os padrões relevantes para materiais em contato com alimentos, é não tóxico, inodoro e não libera substâncias nocivas. Pode ser utilizado para a fabricação de produtos que entram em contato direto com o corpo humano, como embalagens de alimentos e dispositivos médicos, para garantir a saúde e a segurança humana.
7. Bom desempenho de processamento: embora o PPSU tenha um ponto de fusão elevado, possui boa fluidez e formabilidade durante o processamento e pode ser transformado em diversos formatos de produtos através de diferentes métodos de processamento, como moldagem por injeção, extrusão, moldagem por sopro, etc., o que pode atender às necessidades de produção de diferentes produtos.
8. Resistência à hidrólise: O masterbatch de PPSU ainda possui boa resistência à hidrólise em ambientes de alta temperatura e alta umidade, não é facilmente hidrolisado ou degradado e apresenta desempenho estável dos produtos. Pode ser utilizado para produtos que entrem em contato prolongado com água ou sejam utilizados em ambientes úmidos, como tubos de água quente, produtos para banheiros, etc.
Tipos
O masterbatch PPSU pode ter vários tipos de acordo com diferentes critérios de classificação. A seguir estão alguns métodos comuns de classificação e os respectivos tipos:
Classificado por finalidade
Tipo universal: Possui o desempenho básico do PPSU e é adequado para fins gerais que não exigem requisitos de desempenho particularmente rigorosos, como alguns produtos plásticos comuns, carcaças eletrônicas e elétricas, etc.
Tipo melhorado: Ao adicionar materiais de reforço, como fibra de vidro e fibra de carbono, a resistência, a rigidez e a resistência ao calor do masterbatch PPSU são melhoradas. É comumente utilizado na fabricação de componentes com altos requisitos de desempenho mecânico, como peças de motor de automóveis, componentes estruturais da aviação, etc.
Tipo retardante de chamas: Após tratamento especial de retardamento de chamas, possui um bom desempenho de retardamento de chamas e pode atender aos rigorosos requisitos de retardamento de chamas do material em setores eletrônicos e elétricos, construção e outros, podendo ser utilizado para a fabricação de produtos como camadas de isolamento de fios e cabos, enclosures elétricos, etc., que são propensos a riscos de incêndio.
Tipo de condutividade térmica: adicionado um enchimento de condutividade térmica para conferir ao masterbatch de PPSU boa condutividade térmica, sendo utilizado principalmente para componentes de dispositivos eletrônicos que exigem dissipação de calor, como dissipadores de calor de CPU de computador, caixas de amplificadores de potência, etc., o que pode dissipar calor de forma eficaz e garantir o funcionamento normal do equipamento.
Tipo de contato com alimentos: atende aos padrões de higiene e segurança alimentar, é não tóxico e inodoro, e pode ser utilizado para a fabricação de produtos que entram em contato direto com alimentos, como recipientes de embalagem de alimentos, utensílios de mesa e componentes de equipamentos de processamento de alimentos.
De grau médico: com maior pureza e biocompatibilidade, atende aos rigorosos requisitos da indústria médica para materiais e pode ser utilizado para a fabricação de dispositivos médicos, como seringas, conjuntos de infusão, cateteres médicos, órgãos artificiais, etc.
De acordo com a classificação de aditivos
Tipo de enchimento: vários enchimentos, como carbonato de cálcio, pó de talco, pó de mica, etc., são adicionados para reduzir custos, melhorar o desempenho de processamento ou melhorar determinadas propriedades específicas, como dureza e estabilidade dimensional.
Tipo endurecido: adicionado um agente endurecedor para melhorar a dureza e a resistência ao impacto do masterbatch de PPSU, tornando-o menos propenso a quebrar quando exposto a impacto externo, adequado para ocasiões com altos requisitos de dureza do produto.
Tipo funcional: adicionados aditivos com funções específicas, como agentes antistáticos, absorventes UV, lubrificantes, etc., para fazer com que o masterbatch de PPSU tenha funções especiais, como antistático, resistência ao envelhecimento UV e boa fluidez de processamento.
Rácio de fórmula
Os seguintes são rácio de fórmula comuns para diferentes tipos de masterbatch de PPSU, que serão ajustados de acordo com as exigências específicas do produto e os processos de produção na produção real.
Masterbatch de PPSU aprimorado
Resina de PPSU: 60-80 partes, utilizada como material de base para fornecer as propriedades básicas do PPSU.
Materiais de reforço (como fibra de vidro, fibra de carbono, etc.): 20-40 partes, para melhorar as propriedades mecânicas, como resistência, rigidez e resistência ao calor do masterbatch.
Agente de ligação: 0,5-2 partes, utilizado para melhorar a força de ligação entre o material de reforço e a resina de PPSU, e melhorar o desempenho do material composto.
Lubrificante: 0,5-1 parte, ajuda a melhorar o desempenho de processamento, reduzir a fricção e fazer com que os materiais fluam mais facilmente durante o processamento.
Masterbatch de PPSU retardante de chamas
Resina PPSU: 70-90 partes, que fornecem propriedades básicas e suporte estrutural para o masterbatch.
Retardante de chama: 10-30 partes, escolha o retardante de chama adequado e a dosagem de acordo com o nível de retardante de chama necessário, como retardante de chama a base de bromo, retardante de chama a base de fósforo, hidróxido de magnésio, hidróxido de alumínio, etc. Por exemplo, se se utilizar um sistema composto de retardantes de chama a base de bromo e trióxido de antimónio, a relação entre os dois é normalmente de cerca de 3:1 a 4:1.
Agente sinérgico: 0-5 partes, como o trióxido de antimónio, utilizado em combinação com retardadores de chama para aumentar o efeito retardador de chama.
Antioxidante: 0,5-1 parte, para evitar o envelhecimento e a degradação da resina PPSU devido ao calor, à oxidação e a outros fatores durante a processamento e o uso, e para melhorar a estabilidade e a vida útil do produto.
Masterbatch PPSU de condução térmica
Resina PPSU: 50-70 partes, utilizada como material matriz.
Preenchimentos condutores de calor (como alumina, nitreto de boro, carboneto de silício, etc.): 30-50 partes, a quantidade adicionada depende da condutividade térmica desejada. Esses preenchimentos podem melhorar a condutividade térmica do masterbatch e permitir uma rápida condução de calor.
Dispersante: 0,5-2 partes, para ajudar a dispersar uniformemente o enchimento condutor de calor na resina PPSU, evitar a aglomeração e melhorar a consistência da condutividade térmica.
Agente de acoplamento: 0,5-2 partes, melhora a ligação de interface entre o enchimento condutor de calor e a resina PPSU e aumenta o desempenho geral do material composto.
Masterbatch PPSU para contato com alimentos
Resina PPSU: 95-100 partes, que requerem o uso de resina PPSU de alta pureza que atenda aos padrões de higiene e segurança alimentar.
Aditivos (como antioxidantes, lubrificantes, etc.): 0-5 partes, devem ser utilizados aditivos de qualidade alimentar e a quantidade adicionada deve ser estritamente controlada para garantir que o produto cumpra as regulamentações e normas relevantes para materiais em contato com alimentos.
Masterbatch PPSU de grau médico
Resina PPSU: 90-99 partes, utilizando resina PPSU de alta pureza e altamente biocompatível para atender aos rigorosos requisitos de segurança e confiabilidade do material no setor médico.
Aditivos: 1-10 porções, incluindo antioxidantes, lubrificantes, agentes antibacterianos, etc. Os aditivos de qualidade médica devem também ser selecionados para garantir a estabilidade, a higiene e a segurança do produto em ambientes médicos. Por exemplo, a adição de uma quantidade adequada de agentes antibacterianos pode impedir o crescimento bacteriano e melhorar o desempenho de higiene dos produtos.
Processo de produção
O processo de produção de masterbatch de PPSU geralmente inclui várias etapas, como preparação da matéria-prima, mistura, extrusão a fusão, granulação, etc. A seguir, apresentamos uma introdução detalhada ao seu processo de produção:
1. Preparação da matéria-prima
Resina PPSU: Selecione modelos e especificações adequadas de partículas de resina PPSU com base nos requisitos de desempenho do produto para garantir que sua pureza, distribuição de peso molecular e outros indicadores atendam aos requisitos de produção. A resina PPSU geralmente precisa ser secada antes do uso para remover a umidade e evitar problemas como bolhas ou hidrólise durante o processamento, o que pode afetar a qualidade do produto. As condições de secagem geralmente são a uma temperatura de 120-150 ℃ e por 3-6 horas.
Aditivos: Pesar com precisão vários aditivos de acordo com a fórmula, como materiais de reforço, retardadores de chama, preenchimentos condutores de calor, agentes de ligação, lubrificantes, antioxidantes, etc. Certifique-se de que a qualidade e a pureza dos aditivos atendem aos requisitos e realize o pré-tratamento correspondente de acordo com suas características, como o tratamento de superfície dos materiais de reforço, o tratamento de revestimento dos retardadores de chama, etc., para melhorar a compatibilidade e a dispersibilidade dos aditivos com a resina PPSU.
2. Mistura
Adicione a resina PPSU seca e os aditivos pré-tratados à seção de alimentação do agitador de alta velocidade ou extrusor de dois parafusos. Por meio de agitação a alta velocidade ou transporte por parafusos, a resina PPSU e os aditivos são misturados uniformemente. O tempo de mistura geralmente é de 5 a 15 minutos, dependendo do desempenho do equipamento de mistura e das características do material. Durante o processo de mistura, uma quantidade adequada de dispersante ou agente de tratamento de superfície pode ser adicionada, se necessário, para melhorar ainda mais o efeito de dispersão do aditivo na resina PPSU.
3. Extrusão de fusão
O material uniformemente misturado entra no extrusor de dois parafusos para extrusão de fusão. Os extrusores de dois parafusos possuem excelentes capacidades de mistura, trituração e transporte, que podem derreter e misturar completamente os materiais a altas temperaturas e pressões. A configuração de temperatura do extrusor é ajustada de acordo com o ponto de fusão da resina PPSU e as características dos aditivos. Geralmente, é dividida em várias faixas de temperatura, com a temperatura aumentando gradualmente desde a seção de alimentação até a cabeça, geralmente entre 300 e 380 ℃. Durante o processo de extrusão de fusão, parâmetros como a velocidade do parafuso e o tempo de permanência do material também precisam ser controlados com precisão para garantir uma fusão adequada e uma mistura uniforme do material, evitando ao mesmo tempo o sobreaquecimento, a decomposição ou a degradação do material.
Para alguns masterbatch de PPSU com requisitos especiais, como masterbatch reforçado ou condutivo térmico, podem ser necessários processos especiais durante o processo de extrusão. Por exemplo, ao adicionar materiais de reforço de fibra longa, é necessário um dispositivo especial de alimentação de fibras para garantir que as fibras estejam distribuídas de forma uniforme na matriz de resina de PPSU; para o masterbatch condutivo térmico, é necessário otimizar a estrutura do parafuso e os parâmetros do processo para melhorar a uniformidade da dispersão dos preenchimentos condutivos térmicos, a fim de obter uma boa condutividade térmica.
4. Granulação
O material que foi derretido e extrudado da cabeça da máquina geralmente é granulado usando métodos de corte com água ou arrefecimento. A granulação subaquática é o processo de alimentar diretamente os materiais extrudados na água e cortá-los em grânulos usando um cortador rotativo. Os grânulos são rapidamente refrigerados e modelados na água. Este método produz grânulos com formas regulares, superfícies lisas e tamanhos de partículas uniformes, o que os torna adequados para aplicações que exigem alta qualidade das partículas. A granulação por arrefecimento é o processo de refrigerar o material extrudado através de um dispositivo de arrefecimento antes da granulação. O equipamento é relativamente simples, mas o efeito de arrefecimento e a precisão da forma das partículas não são tão bons quanto a granulação subaquática.
Após a corte, o masterbatch de PPSU é submetido a secagem, triagem e outros processos para remover a umidade da superfície e as partículas não qualificadas, resultando em produtos de masterbatch de PPSU que atendem aos requisitos. Por fim, embale o produto e armazene-o em um ambiente seco e ventilado para evitar a umidade, a oxidação e outros fatores.
Durante todo o processo de produção, é necessário controlar estritamente vários parâmetros do processo e manter e manter regularmente os equipamentos de produção para garantir uma qualidade estável e um desempenho confiável do masterbatch PPSU produzido. Ao mesmo tempo, é necessário realizar inspeções de qualidade rigorosas nos produtos, incluindo aparência, distribuição de tamanho de partículas, taxa de fluxo de fusão, propriedades mecânicas, propriedades térmicas e outros aspectos, para atender às necessidades de diferentes utilizadores.
Equipamento de produção
O equipamento de produção de masterbatch PPSU inclui principalmente equipamentos relacionados com a processamento de matérias-primas, mistura, extrusão de fusão, granulação e processamento subsequente. A seguir, apresentamos uma introdução específica:
1. Equipamento de secagem
Forno de circulação de ar quente: utilizado para secar matérias-primas de resina PPSU, a fim de remover a umidade. Seu princípio de funcionamento consiste em alcançar o efeito de secagem dos materiais a uma determinada temperatura e durante um determinado período, através da circulação de ar quente. A temperatura geral pode ser ajustada entre os intervalos de 120-150 ℃, o que é adequado para produção de pequena e média escala.
Secador de desumidificação: Para produção em grande escala ou situações com altos requisitos de secagem da matéria-prima, o secador de desumidificação é frequentemente utilizado. Ele remove a umidade do ar seco através de um sistema de desumidificação e, em seguida, fornece o ar quente seco para a bandeja de secagem dos materiais, o que permite controlar mais precisamente a temperatura e a umidade de secagem e obter um melhor efeito de secagem.
2. Equipamentos híbridos
Mixer de alta velocidade: Utiliza lâminas de agitação rotativas de alta velocidade para misturar completamente a resina PPSU com aditivos. Possui as características de velocidade de mistura rápida e uniformidade elevada, permitindo misturar rapidamente diversos materiais em uma mistura uniforme, adequada para a mistura de vários aditivos.
Mixer planetário duplo: Há duas lâminas de agitação planetária que giram dentro da cuba de mistura, enquanto se movem ao redor do centro do corpo da cuba. O efeito de mistura é bom, o que pode evitar eficazmente os problemas de aglomeração de materiais e mistura desigual, especialmente adequado para materiais de alta viscosidade e situações que exigem uma mistura precisa.
3. Equipamento de extrusão
Extrusor de dois parafusos: um equipamento fundamental para a produção de masterbatch de PPSU. Dois parafusos interligados rotam dentro do cilindro, empurrando o material para a frente. Ao mesmo tempo, através dos efeitos de corte, compactação e mistura dos parafusos, o material é totalmente derretido e misturado de forma uniforme a altas temperaturas. Possui boa capacidade de transporte de materiais, efeito de mistura e adaptabilidade, e pode atender a diferentes requisitos de formulação e processo, ajustando parâmetros como a combinação de parafusos, a velocidade e a temperatura.
Extrusor de um parafuso: Com uma estrutura relativamente simples, é adequado para a produção de masterbatch de PPSU com requisitos de mistura baixos e produção reduzida. Seu princípio de funcionamento consiste em transportar e extruir materiais através da rotação de um único parafuso, mas seu efeito de mistura não é tão bom quanto o de um extrusor de dois parafusos, geralmente exigindo a adição de alguns dispositivos auxiliares de mistura na seção de alimentação.
4. Equipamento de granulação
Granulador submerso: o material fundido extrudado da cabeça do extrusor é introduzido diretamente na água, e o material é cortado em partículas por um cortador rotativo de alta velocidade. As partículas são rapidamente resfriadas e moldadas na água. As partículas produzidas têm formas regulares, superfícies lisas, tamanhos de partículas uniformes, alta eficiência de produção e são adequadas para a produção em larga escala de masterbatch de PPSU de alta qualidade.
Cortador de pellets refrigerado a ar: o material extrudado é primeiro refrigerado por um dispositivo de refrigeração a ar e, em seguida, cortado em pellets por uma lâmina de corte. O equipamento possui uma estrutura simples e baixo custo de investimento, mas o efeito de refrigeração e a precisão da forma das partículas são relativamente baixos, o que o torna adequado para situações em que os requisitos de qualidade das partículas não são altos e a produção é pequena.
5. Equipamento auxiliar
Dispositivo de alimentação: incluindo alimentadores para perda de peso, alimentadores volumétricos, etc., utilizados para controlar com precisão a quantidade de alimentação de diversas matérias-primas, garantindo a precisão da fórmula e a estabilidade da qualidade do produto.
Sistema de refrigeração: fornece água de circulação para extrusoras, pelletizadores e outros equipamentos, garantindo que estes funcionem dentro da faixa de temperatura normal, evitando o sobreaquecimento e danos ao equipamento, e também ajudando a refrigerar e solidificar os materiais.
Equipamento de triagem: Traga a mistura PPSU para triagem após a granulação, a fim de remover partículas que são muito grandes ou muito pequenas, garantindo que o tamanho das partículas do produto atenda aos requisitos. Os mais comuns são peneiras vibratórias, peneiras vibratórias rotativas, etc.
Equipamento de embalagem: o masterbatch qualificado após a triagem é embalado. Se uma máquina de embalagem automática for utilizada, é possível obter a automatização de processos de embalagem, como medição, enchimento e selagem, melhorar a eficiência e a qualidade da embalagem e garantir que o produto não seja afetado pela umidade ou pela poluição durante o armazenamento e o transporte.
Extrusor de masterbatch PPSU
Kerke’s masterbatch extruder can be used to produce PPSU masterbatch. Our Extrusor de masterbatch PPSU has multiple models to choose from, which can meet different production requirements.
-

Laboratory Twin Screw Extruder
When will you need a lab twin screw extruder? If you want to make trials and tests of…
-

Twin Screw Extruder
Our Parallel Co-rotating twin screw extruder is designed for compounding and masterbatch making with an output capacity from…
-

Triple (3 screws) Extruder
3 Screws extruder is a new technology that has many advantages. The triple screw extruder is mainly used…
-

Double-Stage Extrusion System
Mother-baby extrusion system is designed for special materials which can not process on one stage extruder, the first…
-

Banbury Kneader Compounding Line
Our kneader + extruder is designed for making special applications with an output capacity from 30kg/h to 1000kg/h.…
-

Cutting System / Pelletizing System
Different material needs different cutting system, Kerke provides all kinds of cutting system, here is the explanation of…
Requisitos relacionados
Os parâmetros de trabalho de um extrusor de dois parafusos devem ser ajustados de acordo com as características da resina PPSU, o tipo e a quantidade de aditivos, e os requisitos de qualidade do produto. A seguir, apresentamos a faixa geral de parâmetros de trabalho:
Parâmetros de temperatura
Seção de alimentação: A temperatura geralmente é ajustada para 200-250 ℃. Esta etapa consiste principalmente em transportar o material para o extrusor, e a temperatura não deve ser muito alta para evitar o derretimento prematuro do material e afetar o efeito de transporte.
Seção de compressão: A temperatura aumenta gradualmente até 280-320 ℃. Na fase de compressão, o material é submetido à ação de compressão e cisalhamento do parafuso e gradualmente se funde. O aumento da temperatura ajuda na plasticização do material.
Seção de medição: A temperatura geralmente é mantida entre 300 e 350 ℃. Nesta fase, é necessário garantir que o material esteja completamente derretido e tenha boa fluidez para medições precisas e extrusão.
Cabeça: A temperatura é controlada entre 320-380 ℃. A temperatura da cabeça afeta diretamente o desempenho e a qualidade de aparência do material extrudado, e uma temperatura adequada pode garantir uma extrusão suave e boa formabilidade do material.
Velocidade da rosca
Em geral, a velocidade de rotação varia entre 100 e 500 rotações por minuto. Uma velocidade de rotação mais baixa é adequada para materiais de alta viscosidade ou situações em que os requisitos de cisalhamento não são altos, o que pode evitar o superaquecimento e a degradação do material. Uma velocidade de rotação mais alta pode melhorar a eficiência de produção e o efeito de mistura do material, mas uma velocidade de rotação excessivamente alta pode resultar em um tempo de permanência do material curto, mistura desigual ou geração excessiva de calor de cisalhamento.
Parâmetros de pressão
Pressão de extrusão: geralmente entre 5 e 20 MPa. A pressão de extrusão está relacionada a fatores como a viscosidade do material, a velocidade da engrenagem e o tamanho da matriz. Uma pressão de extrusão adequada ajuda a garantir a estabilidade e uniformidade do material durante o processo de extrusão, bem como a compactação e a precisão dimensional do produto.
Pressão de retorno: A pressão de retorno é geralmente controlada entre 1 e 5 MPa. A função da pressão de retorno é aumentar o efeito de mistura e a qualidade de plastificação dos materiais. Ao ajustar a pressão de retorno, é possível controlar o tempo de permanência e o estado de fluxo dos materiais no extrusor.
Tempo de retenção do material
Normalmente, leva de 2 a 10 minutos. O tempo de permanência dos materiais refere-se ao tempo necessário para que os materiais entrem no extrusor e cheguem à cabeça do extrusor, o que tem um impacto significativo no grau de fundição, mistura e reação dos materiais. O tempo de permanência adequado deve ser determinado com base na fórmula específica e nas exigências do processo, para garantir que o material esteja completamente plastificado, que os aditivos estejam distribuídos de forma uniforme e que o desempenho do produto esperado seja alcançado.
Na produção real, é necessário realizar vários experimentos e ajustes para encontrar a combinação mais adequada de parâmetros de trabalho para situações de produção específicas, a fim de produzir produtos de masterbatch PPSU com qualidade estável e desempenho excelente.
Aplicação
O masterbatch PPSU apresenta excelente resistência ao calor, à água, à corrosão química, às propriedades mecânicas e às propriedades elétricas, o que o torna adequado para uma ampla variedade de aplicações em vários setores. A seguir, apresentamos algumas das principais áreas de aplicação:
Área eletrônica e elétrica
Conector: O conector feito de masterbatch PPSU possui boa resistência a altas temperaturas e desempenho de isolamento elétrico, e pode funcionar de forma estável em ambientes de alta temperatura, garantindo a precisão e a estabilidade da transmissão de sinais.
Sócio e interruptor: A sua alta isolamento e resistência ao fogo tornam o masterbatch PPSU num material ideal para a fabricação de soquetes e interruptores, o que permite prevenir eficazmente acidentes elétricos.
Esqueleto de bobina: O masterbatch PPSU possui boa formabilidade e estabilidade dimensional, e pode ser transformado em vários esboços de bobina de forma complexa para atender às exigências de miniaturização e alto desempenho de dispositivos eletrônicos.
Setor da indústria automotiva
Componentes automotivos: como os componentes ao redor do motor, como o manifold de ar, a panela de óleo, o impeller da bomba de água, etc. O masterbatch PPSU pode suportar altas temperaturas e ambientes químicos complexos no compartimento do motor, apresentando boa resistência ao óleo e à corrosão, o que melhora efetivamente a vida útil e a confiabilidade dos componentes automotivos.
Equipamentos eletrônicos automotivos: o masterbatch PPSU é utilizado para a fabricação de carcaças e componentes de isolamento em sistemas de controle eletrônico, sensores e outras peças de automóveis. Ele pode fornecer boa isolamento elétrico e desempenho anti-interferência, garantindo a operação normal dos equipamentos eletrônicos automotivos em ambientes de trabalho adversos.
Área médica
Dispositivos médicos: o masterbatch de PPSU apresenta boa biocompatibilidade e resistência à corrosão química, e pode ser utilizado na fabricação de diversos dispositivos médicos, como seringas, conjuntos de infusão, dializadores de sangue, etc. Possui boa transparência, o que facilita a observação do fluxo de líquidos internos, e também é capaz de suportar o tratamento de esterilização a altas temperaturas e alta pressão, garantindo a segurança e a higiene dos dispositivos médicos.
Embalagens médicas: Os materiais de embalagem feitos a partir de masterbatch de PPSU apresentam boas propriedades de barreira, o que permite proteger eficazmente os medicamentos e os dispositivos médicos contra as influências ambientais externas, além de apresentar boa resistência ao calor e à água e poder adaptar-se a diversos métodos de esterilização.
Área de embalagem de alimentos
Recipientes para alimentos: O masterbatch de PPSU possui as características de não toxicidade, inodoro, resistência à alta temperatura e à cozedura, e pode ser utilizado para a fabricação de diversos recipientes para alimentos, como garrafas de leite, garrafas de água, caixas de conservação, etc. Sua boa resistência à água e à corrosão química garante que os recipientes para alimentos não liberem substâncias nocivas durante o uso prolongado, proporcionando uma boa proteção aos alimentos.
Filme de embalagem alimentar: O filme de embalagem feito de masterbatch de PPSU possui boa flexibilidade, transparência e propriedades de barreira, o que pode evitar eficazmente que os alimentos fiquem molhados, oxidados e estragados, prolongando sua vida útil.




