

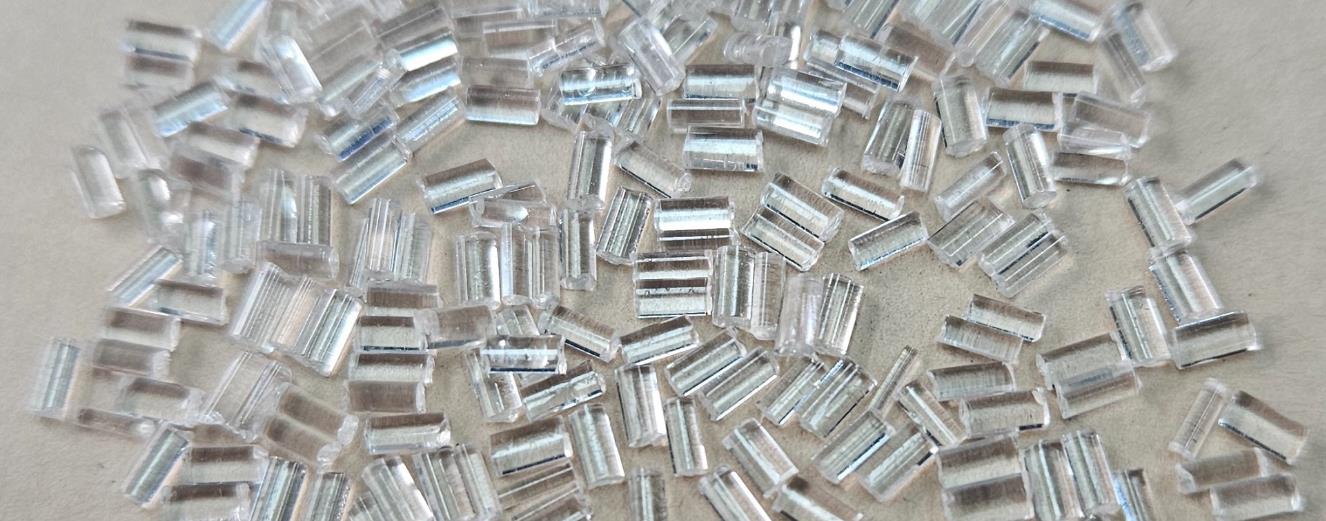
PETマスターバッチは通常、高い光沢度と透明性を備えた乳白色または淡黄色の粒状物質です。その密度は約1.38〜1.41g/cm³であり、寸法安定性と機械強度が優れています。同時に、優れた化学的耐腐食性を持ち、ほとんどの酸、アルカリ、有機溶剤の侵食に耐えることができます。しかし、高温や高湿度の環境下では、水解反応が発生する可能性があります。PETマスターバッチの融点は比較的高く、一般的に250〜260℃程度であり、熱安定性が高く、一定の温度範囲内で良好な物理性能を維持できます。そのガラス転移温度は約70〜80℃です。PETマスターバッチは優れた加工性を持ち、押出成形、射出成形、吹き付け成形などのさまざまな成形工程を通じて様々なプラスチック製品に加工することができます。加工中、製品品質を確保するために温度や湿度などのプロセスパラメータを厳密に制御する必要があります。

機能
PET masterbatch is a concentrated particle made of polyethylene terephthalate (PET) as a carrier, which concentrates a high proportion of functional fillers, additives or pigments. Its core value is to adapt to the high temperature resistance and high crystallization characteristics of PET, accurately solve its processing pain points and performance shortcomings. Its characteristics revolve around “PET substrate compatibility, high temperature processing stability, and functional specificity”, combining the advantages of universal masterbatch with PET exclusive adaptability.
1. 高耐熱性と適応性が強い(PET独自のコアの優位性)
PETの処理温度は260〜290℃まで高くなり、通常のマスターバッチは分解や故障の原因となります。PETマスターバッチの最適化を目指します。
キャリアと機能成分は、260〜290℃の処理範囲で分解や蒸発しない高温耐性材料(高温耐性色粉や熱安定性の高い定着助剤など)で作られており、刺激的な臭いもなく、マスターバッチの機能の安定性を確保します。
熱安定剤(例えば、ホスフィテ)はPET分子鎖との相性が良く、高温下での酸化分解を抑制し、製品の黄変を防ぎ、機械的特性を低下させることができます。
PETの結晶化特性に合わせて、いくつかのマスターバッチ(核形成マスターバッチなど)は、結晶化速度を調整しながら、加工の流動性と製品の耐熱性(熱変形温度は120〜150℃に達する)をバランスさせることができます。
2. 機能の柔軟なカスタマイズにより、PETの全シーンの要件をカバーします
PETマスターバッチは、パッケージング、エンジニアリング、テキスタイルなどのさまざまなシナリオに合わせて、基本的な着色から高度な改造まで幅広く調合できます。
基本機能:着色(食品接触グレードマスターバッチ)、コスト削減充填(タルク/炭酸カルシウム充填)、結晶化調整(核形成マスターバッチ)
強化された機能:強化(ガラス繊維/炭素繊維強化、剛性と強度を向上)、難燃性(ハロゲンフリー/臭素ベースの難燃剤、電子部品に適している)、耐候性(紫外線に強いマスターバッチ、屋外での製品寿命を延長)、帯電防止(電子パッケージ用)
複合機能:着色+耐食性(食品包装)、強化+難燃性(エンジニアリング部品)、核形成+強化(薄壁製品)、マスターバッチの種類を減らし、生産を簡素化する。
3. 高い加工利便性で、PET加工の課題を解決します
PET溶融物は粘度が高く、結晶化速度が遅いため、添加剤を直接添加すると、不均一な分散や加工上の困難につながりやすくなります。PETマスターバッチ向けの対象的なソリューションには、次のものがあります。
分子量: 1000-10000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000
機能的な成分は、PETキャリアと共に安定したシステムを形成するようにあらかじめ分散されており、色の斑点、充填剤の凝集、添加物の沈殿などの問題を回避し、加工安定性(スピニング中の連続的なスピニングやボトル吹き中の均一な壁厚)を向上させます。
PETのフルプロセス技術と互換性があり、食品包装ボトル(ブロー成形)、フィルム(押出成形)、エンジニアリングアクセサリー(射出成形)、繊維(紡糸)まで、幅広い用途に対応できます。
4. 安定した均一な性能により、大量生産での一貫性を確保します
正確で制御可能な配合: 同じバッチのマスターバッチの機能成分の変動は、≤ 3% であり、大量生産されたPET製品の色、剛性、耐熱性、その他の指標(飲料ボトルの均一な色やエンジニアリング部品の安定した強度など)が一貫して維持されます。
機能成分の均一分散:カラーポウダー、充填剤、添加剤はマスターバッチ内で安定した分散体系を形成し、製品内の色の斑点、凹凸、機械的特性の断片化を防ぎます(ガラス繊維の凝集なしでマスターバッチを補強し、均一な剛性を実現するなど)。
優れた保存安定性:機能部品はPETキャリアに包まれており、空気と湿気との接触を減らし、湿気の吸収や凝集がなくても、室温で1年以上保存しても安定した性能を維持できます。
5. このキャリアは優れた相性を持ち、PETの元の性能を損なわない
キャリアは、対象となるPET基材(ホモポリマーPET、共重合体PET、リサイクルPET)に合致する樹脂を使用して100%の相性を実現し、PET自体の高い剛性、耐薬品性(酸・アルカリ耐性、油・脂汚れ耐性)、透明性に影響を与えません(透明PETマスターバッチは、90%以上の光透過率を維持できます)。
PETのコア性能に干渉しない:エンハンス/充填マスターバッチはPETの耐熱性を低下させず、強化マスターバッチは剛性を犠牲にすることなく、対象機能の強化にのみ注力します(例えば、薄壁製品向けの強化マスターバッチは、衝撃強度を50%以上向上させ、同じ熱変形温度を維持します)。
6. 優れた環境適合性と高需要シナリオへの適応性
添加物の選定は厳格に環境基準を満たしており、食品接触用マスターバッチでは、FDAおよびGB 4806の認定を受けた着色粉末と添加物を使用しています。これらの製品には重金属や臭いが含まれておらず、飲料ボトルや食品包装フィルムなどに使用できます。
リサイクルをサポート: PET リサイクル材料との相性が良く、リサイクル材料の加工性能や製品品質に影響を与えません。循環経済の促進に役立ちます。
ハロゲンフリーの難燃性、環境に優しい補強材、その他の種類のマスターバッチ。RoHSおよびREACH基準に準拠し、電子機器や自動車などの高級分野に適しています。
7. PET製品の課題に対する特化したソリューション
PET天然ショートボード:ゆっくり結晶化(長い処理サイクル)→ニュークリスタリゼーションマスターバッチは成形サイクルを30%~50%短縮します
過剰な硬さと不十分な靭性 → 強化マスターバッチ(POE-g-MAH、エラストマー改質)により、低温衝撃強度が向上します。
透明な製品は黄変しやすいため、黄変防止マスターバッチと高温耐性色粉を使用すると、色あせすることなく長期間使用できます。
エンジニアリング部品の強度不足 → ガラス繊維/炭素繊維強化マスターバッチを使用し、引張強度を60%~120%増加させ、一部の金属部品を置き換える。
8. 広い適応性で、PETの主要な適用分野をカバーします
適した基材: ホモポリマーPET(食品包装、紡糸)、コポリマーPET(薄壁製品、エンジニアリング部品)、リサイクルPET(リサイクル包装、建築材料)
適用シナリオ:食品包装(飲料ボトル、包装フィルム、耐熱バッグ)、電子機器(難燃性シェル、静電気防止包装)、自動車産業(強化PETアクセサリー、インテリア部品)、繊維(着色PETシルク、機能性繊維)、建築材料(PETシート、パイプ)。
The core characteristics of PET masterbatch can be summarized as follows: high temperature stability, customized full coverage of functions, convenient processing to relieve pain points, and wide environmental compliance and adaptability. It not only solves the natural pain points of high processing temperature, slow crystallization, and complex formula of PET, but also empowers product functional upgrades in a low-cost and high-efficiency manner. It is a key material for the development of PET products from “universal grade” to “high-end and functional”, and is widely used in core fields such as food packaging, electronics, automobiles, and textiles.
分類
PETマスターバッチは、さまざまな分類基準に従ってさまざまな種類に分類できます。以下は、一般的な分類方法と特定の種類を示しています。
目的別に分類
繊維グレードのPETマスターバッチ:主に、繊維や衣料用の長い繊維や短い繊維、および産業用の高強度糸の製造に使用されます。このタイプのマスターバッチには、繊維の強度、靭性、紡績性、その他の特性を確保するために、分子量とその分布、粘性、その他の指標に対して厳しい要件が設けられています。
ボトルグレードのPETマスターバッチ:飲料ボトル、食品ボトルなどの包装ボトルの製造に使用されます。マスターバッチには、高い透明度、優れたバリア特性、低いアセトアルデヒド含有量などの特性が必要で、包装内容の品質と安全性を確保するとともに、プリフォームの処理性能要件を満たす必要があります。
フィルムグレードのPETマスターバッチ:包装用フィルム、電子用フィルムなどのさまざまなプラスチックフィルムの製造に使用されます。フィルムグレードのPETマスターバッチは、伸張、印刷、ラミネーションなどのプロセスでフィルムの性能要件を満たすために、優れた引張強度、光学特性、および熱安定性を備えている必要があります。
エンジニアリングプラスチックグレードのPETマスターバッチ:電子機器や自動車部品などのエンジニアリングプラスチック製品の製造に使用されます。このタイプのマスターバッチには、機械的強度、耐熱性、難燃性、その他の特性を向上させるために、補強剤、難燃剤、強化剤などのさまざまな添加剤を加えて使用することが一般的です。これにより、エンジニアリング用途の要件を満たすことができます。
特徴に基づいて分類する
従来のPETマスターバッチ:通常の物理的および化学的特性を持ち、従来の繊維、フィルム、ボトル製品などの製造に関する一般的な使用に必要な基本的要件を満たしています。
改質PETマスターバッチ: さまざまな添加剤を加えて、または特殊な生産プロセスを使用することで、PETを特殊な性質を持つように改質します。一般的な改質の種類には次のものがあります。
難燃性PETマスターバッチ:難燃性を追加して、PETに優れた難燃性特性を付与し、電子機器や自動車内装などの火災対策が必要な分野で広く使用されています。
強化PETマスターバッチ:強化剤を添加してPETの靭性と耐衝撃性を向上させ、強い外力が必要な製品の製造に適しています。
耐熱性PETマスターバッチ: 特別な処理または耐熱添加剤の添加により、PETの熱変形温度と熱安定性が向上し、高温環境での使用に適しています。
静電気防止PETマスターバッチ:静電気防止剤を添加することで、PETの表面抵抗を低減し、静電気の蓄積を防止します。電子機器のパッケージング、フィルムなどの分野で、静電気による製品の損傷を防ぐために広く使用されています。
色で分類する
ホワイトPETマスターバッチ:透明度が高く、外観が良好な最も一般的な色であり、通常の繊維、フィルム、ボトル製品など、色の要件が低い製品やその後の染色が必要な製品に適しています。
着色PETマスターバッチ:着色マスターバッチを添加するか、特殊な染色工程を使用することで、黒、赤、青などのさまざまな色のPETマスターバッチが生成されます。着色PETマスターバッチは、特定の色要件を満たす製品を直接生産することができ、その後の染色工程を削減し、生産効率を向上させ、色の均一性と安定性を確保します。
PETマスターバッチの製造プロセス
1. 原材料の準備:
純化テレフタール酸(PTA):高純度と低不純物含量が要求され、通常99.5%以上の純度を有します。PTAの品質はPETマスターバッチの品質に直接影響を与え、カルボキシル含量や金属イオン含量などの指標を厳密に管理する必要があります。
エチレングリコール(EG):純度は一般的に99.8%以上でなければなりません。水分含量は低くなければなりません。EG中の不純物は、PETの反応の進行や性能に影響を与えることがあります。例えば、PET分子鎖の枝分かれや交差結合を引き起こす可能性のあるアルデヒド不純物があります。
添加剤:製品の性能要件に応じて、触媒、安定剤、マット剤などが添加されることがある。一般に使用される触媒には、アンチモン系、ゲルマニウム系、チタン系などがあり、代表的な添加量は200~500ppmである。安定剤はPETの加工および使用中の熱的酸化分解を防ぐことができ、マット剤(例えば、酸化チタン)はPETの光沢を低減する。
2. エステル化反応:
フィード: PTAとEGを一定のモル比(通常1:1.2〜1:1.3)でエステル化反応器に投入します。
加熱と圧力加え:攪拌条件下で、220-260℃に温度を徐々に上昇させながら、0.2-0.3MPaの圧力を加えます。
反応の進行:PTAとEGはエステル化反応を起こし、ジヒドロキシエチルテレフタール(BHET)と水を生成します。反応過程中、生成された水は、反応を前向きに促進するために、蒸留装置を通して継続的に除去されます。エステル化反応の変換率は通常、95%以上に達する必要があります。
3. 前凝縮反応:
前凝縮釜への移送: エステル化反応が完了したら、反応物を前凝縮釜に移します。
圧力を減らす:反応容器内の圧力を徐々に0.05〜0.1MPaに減らし、同時に温度を270〜275℃に上げます。
予備凝縮: 低圧と高温下では、BHET分子は凝縮反応を開始し、オリゴマーを形成します。前ポリマー化反応時間は一般的に1~2時間であり、この時点ではポリマーの内在粘度は0.2~0.4 dL/gに達します。
4. 最終凝縮反応:
最終凝縮釜への移送: 予凝縮製品を最終凝縮釜に移送します。
高真空凝縮: 反応温度をさらに275〜280℃に上げ、反応容器内の圧力を10〜30Paの高真空状態に下げます。高真空下では、オリゴマー分子間のヒドロキシルとカルボキシル基が凝縮反応を続け、分子鎖が継続的に増大し、高分子量のPETを形成します。
反応末端の制御: ポリマーの内在粘度をオンラインで検出することにより、反応末端を制御します。一般的に、PETマスターバッチの内在粘度は0.6〜0.85dL/gの範囲である必要があります。最終的な凝縮反応時間は通常2〜4時間です。
5. 顆粒化:
溶融押出: 品質要件を満たすPET溶融物は、最終凝縮釜の底部から押出され、溶融パイプラインを通してグラニュレータに運ばれます。
水中または空気冷却による造粒:
水中グラニュレーション:溶融物は金型を通して水中に細いストリップ状に押出され、その後回転するカッターで粒状にカットされます。粒は水中で冷却され、脱水・乾燥システムに運ばれます。この方法で生成される粒は、規則的な形状、滑らかな表面、および均一な粒径を有します。
空気冷却式ペレットカット:溶融物が金型から押し出された後、空気中で自然にストリップ状に冷却され、その後カットナイフでペレットにカットされます。空気冷却式の顆粒化装置はシンプルですが、粒子表面が十分に滑らかではなく、粒子サイズの均一性が比較的低い場合があります。
6. 後処理:
乾燥: 顆粒化後のPETマスターバッチには一定量の水分が含まれており、乾燥する必要があります。一般的に使用される乾燥方法には、熱風乾燥と除湿乾燥があります。乾燥温度は一般的に150〜180℃の間で、乾燥時間は3〜8時間で、マスターバッチの水分含量を0.05%以下に減らします。
スクリーニング:乾燥した母粒を振動スクリーンや回転スクリーンなどの機器を使用してスクリーニングし、大きすぎる粒子や小さすぎる粒子、および可能性のある不純物を除去します。これにより、製品の粒度分布が均一になるようにします。
梱包: 品質基準を満たすPETマスターバッチは、水分の吸収と外部汚染を防ぐために、プラスチック袋またはトンバッグに梱包されます。
フォーミュラ比
さまざまなタイプのPETマスターバッチの配合比率は、メーカーや特定の製品の要件によって異なります。以下は、一般的なPETマスターバッチのいくつかのタイプの概算の配合比率と主成分の説明です。
ファイバグレードPETマスターバッチ
主要成分と比率:
ポリエチレンテレフタレート(PET):通常約90%~99%を占め、マスターバッチの主成分であり、繊維の基本的な特性、すなわち強度、融点、耐化学性などを決定します。
添加剤:全体的に1%~10%を占めます。中には、繊維の光沢を調整するために使用されるマット剤(例えば、酸化チタン、通常0.1%~2%添加)や、加工中の高温でPETの劣化を防ぐために使用される熱安定剤(例えば、リン酸エステル、通常0.1%~0.5%添加)、繊維の加工性を向上させ、摩擦を軽減するために使用される潤滑剤(例えば、脂肪酸エステル、通常0.1%~0.3%添加)などがあります。
ボトルグレードのPETマスターバッチ
主要成分と比率:
PET:内容は一般的に98%~99.5%であり、高純度と特定の分子量分布が必要で、これによりプレフォームの加工性とボトルの物理的特性、すなわち透明性、強度、バリア特性などが確保されます。
添加剤:0.5%~2%。このうち、アセトアルデヒド阻害剤(コバルト塩、マンガン塩など、添加量は約0.01%~0.1%)は、ボトルグレードのPETにおけるアセトアルデヒド含量を低減し、飲料やその他の包装内容物がアセトアルデヒドによって汚染されるのを防ぐために使用されます。結晶化核形成剤(ナトリウムベンゾエートなど、通常は0.05%~0.2%を添加します)は、PETの結晶化速度を促進し、生産効率とボトル品質を向上させることができます。
フィルムグレードPETマスターバッチ
主要成分と比率:
PET:通常97%~99%を占め、フィルムに良好な引張強さ、光学特性、および機械的特性を確保するために、その分子量と分子量分布に厳しい要件が設定されています。
添加剤:1%~3%を占める。潤滑剤(オレイン酸アミドなど、一般的な添加量は0.05%~0.2%)を含み、フィルム表面の摩擦係数を低減し、巻き取りおよび使用時にフィルムの付着を防ぐ。抗付着剤(例えば、珪砂、添加量は約0.1%~0.5%)は、フィルムの付着防止性を向上させ、フィルムの保管および輸送に有益である。紫外線吸収剤(例えば、ベンゾフェノン、通常添加量は0.1%~0.3%)は、屋外使用時に紫外線による老化を防ぐために使用される。
難燃性PETマスターバッチ
主要成分と比率:
PET:基本的な含有量は一般的に70%~90%です。
難燃剤:添加量は通常10%~30%です。一般的に使用される難燃剤には、リン系難燃剤(例えばリン酸エステル)、ハロゲン系難燃剤(例えばデカブロモジフェニルエーテルなど)、無機難燃剤(例えば水酸化マグネシウム、水酸化アルミニウムなど)があります。PETと難燃剤の相溶性と分散性を向上させるために、適量の相溶性改善剤(例えばマレイン酸接枝ポリエチレンなど、添加量は約1%~3%)を添加することがあります。
強化PETマスターバッチ
主要成分と比率:
PET:含有率は約80%~95%です。
強化剤:添加量は一般的に5%から20%の間です。よく使用される強化剤には、エチレンオクエンコポリマー(POE)、ニトリルゴム(NBR)、熱可塑性ポリウレタンエラストマー(TPU)などがあります。同時に、強化剤とPETの間の界面接着性を向上させるために、いくつかの結合剤(例えばシランエラストマー結合剤、通常0.5%から2%の量で添加される)を添加することがあります。
上記の配合比は参考のためのものであり、実際の生産では、メーカーは特定の性能要件、生産プロセス、および製品のコスト要因に基づいて最適化および調整を行います。
生産設備
PETマスターバッチの生産プロセスにはさまざまな機械と設備が必要となり、主な生産機械とその機能は次のとおりです。
1. 反応器
エステル化反応器:PTAとEGがエステル化反応を起こす場所です。通常、ステンレス鋼材を使用し、優れた耐食性と密閉性を備えています。攪拌装置、加熱システム、給料口、排出口、水分離装置などが装備されており、反応物が完全に混合され、均一に加熱されるようになっており、エステル化反応が円滑に行われます。
前凝縮反応釜:前凝縮反応に使用され、エステル化反応釜と同様の構造を持つが、前凝縮反応の条件を満たし、オリゴマーの形成を促進するために、攪拌強度、温度、圧力の制御精度に対して高い要件が設けられている。
最終凝縮反応器:高分子量PETの形成に不可欠な主要装置です。深い凝縮反応を達成し、PETの分子量を製品要件に合わせるには、高い真空保持能力、正確な温度制御、および混合操作が必要です。
2. 熱交換器
エステル化熱交換器:熱媒体または冷却水を循環させて、反応釜内の材料の温度を調整し、エステル化反応が適切な温度範囲内で進行するようにします。
結露熱交換器: これは、前結露反応と最終結露反応において同様の役割を果たし、反応プロセス中に熱を回収することもでき、エネルギー利用効率を向上させます。
3. 分離塔
エステル化反応で生成した水を未反応のEGから分離するために、分離塔の蒸留作用により、水は塔の上部から排出され、EGは反応釜にリフローされ、反応に参加し続けることで、反応の変換率を向上させます。
4. 真空ポンプ
前凝縮および最終凝縮反応の段階では、反応容器内の圧力を低下させ、高真空環境を作り出し、小分子の副産物の排出を促進し、高分子量のPETを生成する方向へと凝縮反応を推進するために真空ポンプが必要となります。
5. グラニュレーター
水中グラナー:ダイヘッド、カッター、水槽、乾燥システムなどから構成されます。PET溶融物がダイから押し出された後、高速回転する水中のカッターで粒子にカットされます。粒子は水中で冷却され、乾燥システムに運ばれ、規則的な形状と滑らかな表面を持つPETマスターバッチを生成します。
空気冷却式グラニュレーター:主に押出成形金型、切断装置、冷却空気システムを備えています。溶融物は押出後、空気中で自然に冷却され、その後切断ナイフで粒子に切断されます。空気冷却式グラニュレーターの構造は比較的単純ですが、粒子の外観とサイズの均一性は水中グラニュレーターよりも良くありません。
6. 乾燥装置
熱風循環乾燥機:循環する熱風を使用してPETマスターバッチを乾燥します。空気を一定の温度に加熱することで、乾燥室内のマスターバッチと完全に接触し、水分を除去します。均一な乾燥と容易な温度制御が可能ですが、乾燥時間は比較的長くなります。
除湿乾燥機:乾燥剤を使用して空気中の水分を吸着し、マスターバッチを乾燥するための低湿度の乾燥空気を提供します。マスターバッチの水分含量を効果的に低減し、乾燥効率が高いですが、装置と運用コストは比較的高額です。
7. スクリーニング機器
Vibration screen: By using a vibration motor to generate high-frequency vibration on the screen, the mother particles bounce on the screen, and are classified according to their size to screen out oversized or undersized particles and impurities, ensuring the uniformity of the product’s particle size.
回転式ふるい:回転式のふるいシリンダーを使用してスクリーニングを行います。母粒は給料口からシリンダー内に入り、回転する過程で、粒子サイズの要件を満たす粒子はふるい孔から落ち、要件を満たさない粒子は他端から排出されます。大規模生産でのスクリーニング作業に適しています。
8. 測定および伝送装置
測定ポンプ:PTA、EG、その他の原料やPET溶融物の精密な測定と輸送に使用され、各原料が一定の割合で反応釜に正確に供給され、溶融物がパイプライン内で安定して輸送されるようにします。
物質輸送パイプライン:ステンレス鋼やポリテトラフルオロエチレンなどの材料で作られ、優れた耐腐食性と耐摩耗性を備え、さまざまな生産設備を接続し、自動化された物質輸送を実現し、手動操作によるエラーや汚染を減らします。
圧縮空気輸送システム:PETマスターバッチをグラニュレータから乾燥装置、スクリーニング装置、または包装装置へ輸送するために圧縮空気を使用します。このシステムは、高い輸送効率、清潔さ、衛生性を備え、粒状物質の長距離輸送に適しています。
PET マスターバッチエキストルダー
Kerke’s masterbatch extruder can be used to produce PET masterbatch. Our PET masterbatch extruder has multiple models to choose from, which can meet different production requirements.
-

Laboratory Twin Screw Extruder
When will you need a lab twin screw extruder? If you want to make trials and tests of…
-

Twin Screw Extruder
Our Parallel Co-rotating twin screw extruder is designed for compounding and masterbatch making with an output capacity from…
-

Triple (3 screws) Extruder
3 Screws extruder is a new technology that has many advantages. The triple screw extruder is mainly used…
-

Double-Stage Extrusion System
Mother-baby extrusion system is designed for special materials which can not process on one stage extruder, the first…
-

Banbury Kneader Compounding Line
Our kneader + extruder is designed for making special applications with an output capacity from 30kg/h to 1000kg/h.…
-

Cutting System / Pelletizing System
Different material needs different cutting system, Kerke provides all kinds of cutting system, here is the explanation of…
関連する要件
PETマスターバッチの生産には、エクストラーダが次の要件を満たす必要があります。
温度制御:
PET粒子の溶融温度は240〜280℃の範囲内に制御されるべきであり、熱分布の不均一による不十分なアニーリングや過剰な押出を防ぐために、加熱はできるだけ均一に行う必要があります。
エクストラーダには、各加熱セクションの温度が安定し、工程要件を満たす高精度の温度制御システムを備えておく必要があります。
ねじ設計:
ねじの設計は、良好なプラスチケーションと均一な溶融流れを提供する必要があります。PET材料の場合、ねじのアスペクト比と直径は、生産要件に応じて選択する必要があります。一般的に、大きなねじ径はより多くの材料を処理できますが、装置の体積とエネルギー消費も増加します。
また、ねじの回転速度も正確に制御する必要があります。回転速度が高いと生産効率は向上しますが、設備の摩耗やエネルギー消費が増え、過度な材料の切断や加熱を引き起こす可能性もあります。
エクストラーダのタイプ:
PETマスターバッチの生産では、特に共同回転式ツインスクリュー押出機がよく使用されています。これは、その優れた混合効果とプラスチケーション効果によるものです。
高生産量や特殊性能を要求するPETマスターバッチなどの特定の生産ニーズでは、特別なねじ構造や設定を備えたエクストルーダーを選択する必要がある場合があります。
機器の性能と安定性:
高粘度または高充填量のPET材料を処理する場合、エクストラーダは高いトルクと安定した操作性を備えている必要があります。
この機器は、高温、高圧、および材料摩擦に耐えるために、優れた耐摩耗性と耐食性を備えていなければなりません。
冷却システム:
エクストルーダーには、PET溶融物が押出後すぐに冷却され固化するように効果的な冷却システムを備えておく必要があり、これにより製品の寸法安定性と表面品質を維持できます。
その他の考慮事項:
エクストラーダの材料バレル構造は、材料を適切な温度範囲内で加工できるようにするため、優れた加熱・冷却性能を備えている必要があります。
特定の機能性PETマスターバッチ(耐燃性、抗菌性など)の生産では、エクストルーダーに特別な給料システムや混合装置を備え、機能性添加剤の均一な分散を確保する必要があります。
よくある問題と解決策
The core process of PET masterbatch production is the same as that of general masterbatch (raw material pretreatment → mixing → melt extrusion → granulation → cooling and drying → screening and packaging), but due to the extremely high processing temperature (260-290 ℃), strong moisture absorption, sensitive crystallization rate, high melt viscosity, and the frequent addition of special components such as glass fiber and nucleating agents, the problems focus on “high-temperature degradation prevention and control, moisture control, dispersion uniformity, and crystallization regulation”, which form the core differences from PE/PVC masterbatch. The following are classified and sorted according to the production process.
I. 原材料と混合プロセス:PETマスターバッチの機能不全の原因となる隠れた危険
1. 原材料の水分吸収(PET特有の重要課題)
性能:マスターバッチの断面に気泡やピンホールがあり、その後の加工中に製品に銀色のライン、脆い割れ、さらにはアセトアルデヒドの臭いが発生することがあります(食品包装のシナリオでは致命的です)。
原因: PETキャリアスライスと機能成分(色粉、ガラス繊維、充填剤)の水分含量が0.05%を超えている。PETが水分を吸収すると、高温で水分が蒸発し、分子鎖構造が損傷し、機能成分の分散が不均一になる。
解決策: ① 原材料を完全に乾燥させる: PETスライスは120-140℃で4-6時間乾燥し、色粉/充填剤は100-120℃で4時間、ガラス繊維は80℃で2時間乾燥し、水分含量を≤0.03%に保つ。② 乾燥後、二次的な水分吸収を防ぐ: 乾燥した原材料はすぐに密閉されたホッパーに移し、ミキサーに防湿カバーを設置する。混合時間は30分以内に制御する。③ ミキサーには、混合プロセス中に吸着した水分をリアルタイムで排出する排気口が装備されている。
2. 機能部品の耐高温性が不十分(PET特有の高周波問題)
性能:押出中に刺激的な臭いが発生し、マスターバッチの色が黄色または黒色に変化する(色のマスターバッチが色褪せる)、そして機能効果が弱まる(難燃性マスターバッチの難燃性等級が低下し、紫外線耐性マスターバッチが機能しなくなるなど)。
原因: ① 通常の有機色粉末などの機能成分の熱分解温度は、PET加工温度(260~290℃)よりも低い<250℃)と低融点の難燃剤、②添加物間の高温反応(例えば、いくつかの酸化防止剤と光安定剤の間の衝突、分解の促進)
解決策: ① 高温耐性の機能成分を最適に選択する: フタロシアニンと無塩素高温耐性阻燃剤(例えば、ポリリン酸アンモニウム、分解温度≥280℃)を色粉として選択し、また、抗酸化剤としてヒポフォスファイトエステル(例えば、168)と阻害フェノール(例えば、1010)の複合体を選択する; ② 小規模バッチでの高温試験: 機能成分とPETスライスを適切な比率で混合し、280℃で10分間保持し、分解または色の変化があるかどうかを確認する; ③ 成分分解の早期発生を防ぐために混合温度を60℃以下に制御する。
3. 機能的な部品の集積(PET溶融物の高い粘性によって悪化する)
性能:マスターバッチには硬い色粉のブロック、ガラス繊維の束、充填剤の凝集粒子が含まれており、その後の製品の表面には凹みや縞模様があり、機械的特性(強化マスターバッチの剛性の不均一性など)に変動がある。
原因: ①機能性成分が表面処理を受けていない(シランコピング剤でコーティングされていないガラス繊維や、変性されていない充填剤など)、そのためPETキャリアとの相性が悪くなる。 ②分散剤の投与量が不十分(機能性成分の質量の10%未満)であり、PET溶融物の粘度が高く、硬質粒子を完全に封入できない。 ③混合時のシェア力が不十分(回転速度が不十分)<600r/min)であり、凝集した粒子は分散していない。
解決策: ①機能成分の前処理: 1% -2%のシラネ結合剤でガラス繊維の表面修飾、チタンエステル結合剤(1% -3%)で充填剤の修飾、少量のPET粉末を使用して色粉の前分散; ②分散剤の最適化: PET専用の分散剤(EVAワックスPETオリゴマーなど)を選択し、機能成分の投与量を15% -25%に増やす(ガラス繊維の投与量は20% -30%に増やす必要がある)。 ③混合プロセスの強化: 回転速度700 -900r/min、混合時間20 -30分、分散剤と機能成分を10分間混合し、次にPETスライスを加えてください。
4. 核形成剤の不均一な分散(結晶性PETマスターバッチ特有)
性能:マスターバッチの結晶化速度が大きく変動し、その後の製品成形サイクルが不規則(一部が速く、一部が遅い)、寸法安定性が不良(収縮が不均一)です。
原因: ① 不十分な<0.5%)または過剰>2%)の核形成剤(タルク粉末やソルビトールなど)を使用する。② 核形成剤は事前に分散されておらず、凝集後はPETの結晶化を均一に引き起こすことができない。
Solution: ① Precise control of nucleating agent dosage: Add 0.8% -1.5% and pre mix with dispersant to make “concentrated masterbatch”, then mix with PET slices; ② Extend the pre dispersion time (15 minutes) during mixing to ensure uniform distribution of nucleating agents in the PET carrier.
II. 溶融押出プロセス:PETマスターバッチ処理のコアリスクポイント
1. PET 破壊(致命的な問題を除く)
性能:押出中にアセトアルデヒドの臭いが放出され、マスターバッチが黄色または黒色になり、表面に焦げ跡が生じ、引張強度が30%以上低下し、その後の製品が脆弱になり、アセトアルデヒドの含有量が基準を超える(食品包装シナリオでは不合格)。
原因: ① 排出温度が高すぎる (バレル)>290℃、固体>300℃)または局所的な過熱(温度センサーの故障); ②ねじの縦横比が小さすぎる<32)では、プラスチケ化ストロークが不十分であり、PETが完全に溶融する前に押出される。③熱安定剤の量が不十分である。<0.5%)、高温酸化劣化を抑制できない、④ バレル内の不純な炭素沈着物および汚染された材料
解決策: ① 精密な温度制御: バレルのセグメント別温度制御 (前部 260-270 ℃、中部 270-280 ℃、末端 280-290 ℃)、モールドヘッド 285-295 ℃、および温度センサーの定期的な校正; ② ヒートスタビライザーの最適化: 0.8% -1.5% のホスフィート+ハイデルドフェノール化合物抗酸化剤を加えて、食品グレードのマスターバッチに 0.3% -0.5% のアセトアルデヒド除去剤を追加する; ③ 機器の調整: 長さ対直径比が ≥ 36 のツインスクリュー押出機を選択し (強いせん断+短い滞留時間)、スクリューの回転速度を 150-200r/min に制御し、PET のバレル内の滞留時間を短くする (≤ 3分); ④ 定期的な清掃: 機械のバレルを PET 清掃材料と高温耐性ワックスで 8 時間ごとに洗浄し、炭の付着物を除去します。
2. 不十分なプラスチケ化(プラスチケ化不足)
性能:マスターバッチの表面は粗く、粒状の感じがあり、断面には溶けずに残ったPETのスライスや不溶解の機能成分が見える。その後の加工中に、金型ヘッドが詰まり、製品の表面に凹みが生じる。
原因: ① 低押出温度< 260℃)、PETの不完全融解(PETの融点は約255℃)、②スクリューのせん断力が不十分(通常の単一スクリューまたは弱いせん断要素)、PETの高い溶融粘度を克服できない、③機能成分の含有量が高すぎる(ガラス繊維など)>40%、フィラー>50%)であり、PET溶融物を完全にコーティングすることはできません。
解決策: ① ターゲット加熱: バレルの末端の温度を285〜290℃、モールドヘッドの温度を290〜295℃に上げて、PETの完全な溶融を確保します。 ② より強力な切断: メッシュ式切断部品を備えたツインスクリュー押出機を使用するか、0.5%〜1%のPET専用可塑剤(エポキシ大豆油、高温耐性タイプなど)を添加します。 ③ 機能成分の含有量を管理する: ガラス繊維 ≤ 35%、充填剤 ≤ 40%で、過剰量の場合はPETキャリアの比率を増やす必要があります。
3.溶融破裂(PET溶融物の高い粘度による)
性能:押出された材料の帯の表面は不均一で、波打ったり、破損しているため、粒子を滑らかに切断することが困難です。
原因: ① 金型ヘッドの温度が低すぎる<285℃)となり、PET溶融物の流動性が悪く、出口抵抗が高くなる。② ダイの隙間が小すぎる。<2mm)であり、溶融のせん断速度が高すぎる。③分散剤が不足し、溶融と金型ヘッドの間の摩擦係数が過大である。
解決策: ① 金型ヘッドの温度を5〜10℃上昇させ、溶融物の滑らかな流れを確保する。② 金型口の隙間を2〜3mmに調整し、材料ストリップの直径に合わせる。③ 高温耐性潤滑剤(例えば、熱分解温度が≥300℃の酸化ポリエチレンワックス)を0.3%〜0.5%添加する。④ スクリューサイズを安定させ、溶融物圧力の変動を回避する(変動範囲≤±5MPa)。
4. ガラス繊維への曝露/機器の摩耗(ガラス繊維強化PETマスターバッチに限る)
性能:マスターバッチの表面にガラス繊維のくぼみがあり、その後の製品には繊維形成と機械的特性の低下があります。スクリューとバレルの内壁が激しく摩耗し、長期間の生産後にプラスチケーション効率が低下します。
原因: ① ガラス繊維は表面改質を受けていないため、PETキャリアとの相性が悪く、溶融物によって完全に包み込めません。② ガラス繊維の硬度が高いため(モース硬度7)、長時間の摩擦でねじ軸が傷つきます。③ 押出温度が高すぎると、PET溶融物の粘度が低下し、ガラス繊維への巻き込み力が弱くなります。
解決策: ① ガラス繊維の前処理: PETとの界面結合強度を向上させるためにシランカップリング剤(1%〜2%)でコーティングする。 ② 設備保護: ダブル合金ねじ/バレル(WC Coコーティング、耐摩耗性および耐食性)を選択し、成形ヘッドに80メッシュのフィルターエレメントを設置して、不溶解したガラス繊維束を遮断する。 ③ エクストラクション温度を280〜285℃に制御し、低融着性による不十分な巻き込み力を防ぐ。
III. 顆粒化と冷却プロセス:PETマスターバッチの外観と結晶化の主要問題
1. マスターバッチの脆弱/不均一な結晶化(PET特有のコアの問題点)
性能:カット後や輸送中に簡単に破損する、平面的で非延性の断面を有する。マスターバッチの結晶性が大きく変動する(25%の部分結晶性や35%の部分結晶性など)。その結果、成形サイクルが一貫していないことや、その後の加工中に製品の収縮が不均一になる。
原因: ① PETの分子鎖の破壊(分子鎖の断裂)により靭性が低下する。 ② 冷却速度が速すぎる(水の温度)<20℃)であり、PETは時間内に結晶化できず、その結果、内部の応力集中が発生します。③ 冷却速度が遅い(水の温度)>40℃)、過剰結晶化、および硬く脆い母粒; ④ 核形成剤の不均一な分散および一貫しない結晶化誘導
Solution: ① Optimize extrusion temperature to avoid PET degradation; ② Accurate control of cooling process: The water temperature is 25-35 ℃, and the material strip stays in the cooling water tank for 30-40 seconds. The “water tank cooling+air cooling secondary cooling” is used to slowly crystallize PET and release internal stress; ③ Accurate addition of nucleating agents (0.8% -1.5%) ensures uniform dispersion and stable crystallization rate; ④ If necessary, add 1% -3% toughening agent (such as POE-g-MAH, high temperature resistant type) to enhance the toughness of the masterbatch.
2. 不規則な穴あけ (材料ストリップの硬さの変動による)
性能: マスターバッチの不均一な長さ(偏差)>1mm)、両端の破れ、バリ、さらには穀物切断中の材料ストリップの破損など
原因: ① 切断刃が鋭くない(グラスファイバー/フィラー切断刃の摩耗による)または隙間が大きい>0.5mm); ② 牽引速度が切断速度と同期していない; ③ 材料ストリップの厚さが不均一(機能成分の不均一な分散により、溶融粘度が変動するため)
解決策: ① ナイフの最適化: 硬質合金のナイフを使用し、8時間ごとに研磨し、ナイフと金型の口の間隔を0.5mm以下に調整します。 ② パラメーターのマッチング: 牽引速度は1〜2m/min、切断機の速度は600〜800r/minで、マスターバッチの均一長さ(2〜3mm)を確保します。 ③ 金型ヘッド間の隙間を調整して、材料ストリップの直径偏差が≤0.2mmであることを確認し、必要に応じて金型ヘッドフィルターエレメントを交換します。
3. 母粒子の付着/凝集(冷却不足による)
性能: カット後、母粒は互いに接着し、スクリーニング中に分離できない大きなブロックを形成します。
原因: ① 冷却水の温度が高すぎる>35℃)で、材料ストリップの表面温度は60℃以下に下がっておらず、切断後も粘性が残っています。②二次乾燥が不十分で、マスターバッチの表面に残留水があり、保管中に水分が吸収され接着する。③マスターバッチの表面の潤滑剤の投与量が不十分で摩擦係数が高い。
解決策: ① 冷却水の温度を25〜30℃に下げ、空冷時間を15〜20秒に延長し、マスターバッチの表面温度を≤50℃に保つ。② 切断後の二次乾燥: 80〜100℃で1〜2時間乾燥し、表面の水分含量を≤0.03%にする。③ 耐高温性潤滑剤(例えば、熱分解温度が≥280℃のエルカ酸アミド)を0.3%〜0.5%添加する。
IV. パフォーマンスとその後の使用に関する問題:PETマスターバッチの機能不全に関する主要な課題
1. 機能効果が基準を満たしていない(コアの故障問題)
性能: ①カラーマスターバッチ: 着色力が不十分(8%の添加でも色が薄い)、高温での色落ち; ②強化マスターバッチ: 引張強度が向上<30%:剛性不足(曲げモジュール)<3000MPa); ③核形成マスターバッチ: PET製品の成形サイクルは短縮されていません(依然として)>60s); ④難燃性マスターバッチ: UL94 V0レベルに達しない; ⑤紫外線耐性マスターバッチ: 6ヶ月間屋外で使用すると色褪せし、硬くなる;
原因: ① 機能成分(色粉)の不足<20%、ガラス繊維<30%、核形成剤<0.8%、難燃性<40%)、② 高温分解または機能成分の不均一な分散、③ 添加剤の不適切な選択(例えば、急速プロトタイピングシナリオに適応するために通常の核化剤を使用するなど)
解決策: ① 機能成分の濃度を高める (色粉 ≥ 25%, ガラス繊維 ≥ 30%, 核形成剤 0.8% -1.5%, 防炎剤 ≥ 45%); ② 分散プロセスを最適化する (分散剤を添加し, 強いシェアスクリューを使用し, 事前分散工程を実施する); ③ 適切な選択を行う (急速プロトタイピングに適したソルビトールベースの核形成剤を選択し, 耐熱性に優れたベンジフェノンベースのタイプを選択し, 紫外線耐性を確保する)。
2. PET基板との相性が悪い(相性の問題)
性能:マスターバッチを純粋なPETスライスと混合して加工した後、製品は離層、ひび割れ、または加工の流動性の急激な低下を経験する可能性があります(溶融粘度が急上昇するため、ボトルを円滑に押出し/吹き出しすることが困難になります)。
原因: ① 宿体のPETの種類が一致していない(コポリマーPETの基材に合わせるためにホモポリマーPETの宿体を使用すると、結晶化速度が衝突する)、② 機能成分の含有量が過剰であるため、溶融粘度と基材の間に不一致が生じる、③ 相溶性剤が添加されていない(シランカップリング剤のないガラス繊維強化マスターバッチなど)
解決策: ① 成形材料と基板の厳密な一致 (同種ポリマーのPET製品には同種ポリマーのPET基板を使用,異種ポリマーのPET製品には異種ポリマーのPET基板を使用); ② マスターバッチの添加比率の管理 (色マスターバッチ 2% -8%,強化マスターバッチ 10% -30%,核形成マスターバッチ 1% -3%); ③ 相溶性調整剤の適切な添加 (グラスファイバー用シランコプラーエージェント,強化用POE-g-MAH)。
3. アセトアルデヒドの過剰含有(食品包装用PETマスターバッチに限る)
性能:マスターバッチおよびその後の製品には、検出濃度が10ppmを超えるアセトアルデヒドの臭いがあります(食品包装の国際標準の許容濃度)。
原因: ① PETキャリアの劣化によりアセトアルデヒドが発生する(処理温度が高く、滞留時間が長い)、②原料が完全に乾燥しておらず、水分が吸収されるため、アセトアルデヒドの生成が促進される、③アセトアルデヒド捕捉剤が添加されていない
Solution: ① Strictly control the processing temperature (≤ 290 ℃) and shorten the residence time of PET in the barrel (≤ 3 minutes); ② Thoroughly dry the raw materials (moisture content ≤ 0.03%); ③ Add 0.3% -0.5% acetaldehyde scavenger (such as amine compounds); ④ After extrusion, the masterbatch is subjected to “formaldehyde removal treatment” (80 ℃ ventilation drying for 2 hours).
V. さまざまなタイプのPETマスターバッチに対する独自の課題と対策
1. ガラス繊維/炭素繊維強化PETマスターバッチ
独自の問題:ガラス繊維への曝露、機器の摩耗、剛性の不均一性、および過剰なアセトアルデヒド
解決策: ガラス繊維をシランカップリング剤で前処理し、分散剤の投与量をガラス繊維の20%~30%に増やす。デュアル合金のねじ・バレルを選択し、金型ヘッドにフィルターカートリッジを設置する。押出温度を280~285℃に制御して滞在時間を短くする。アセトアルデヒド捕捉剤(食品グレード)を添加する。
2. カラーマスターバッチ(食品接触グレード)
独自の問題:高温による色褪せ、アセトアルデヒドの臭い、過剰な重金属
解決策: フタロシアニン/無機高温耐性色粉を選択し、1% -1.5%の複合酸化防止剤を添加します。原材料を十分に乾燥させ、加工温度を厳密に285℃以下に制御します。FDA認定の色粉を選択し、重金属(Pb/Cd/Hgなど)含有量を10ppm以下にテストします。
3. 核形成マスターバッチ
独自の問題:結晶化速度の変動、製品の不均一な収縮率、および一貫しない成形サイクル
解決策: 核形成剤(ショ糖/タルク粉末)の含有量を0.8%~1.5%に制御し、それを分散剤と混合して濃縮マスターバッチを作成する。冷却プロセスを最適化して均一な結晶化を確保する。小規模バッチでの試験成形サイクルを実施し、核形成剤の配分比を調整する。
4. 防炎マスターバッチ(ハロゲンフリータイプ)
独自の問題:難燃性効率が低く、溶融粘度が高く、加工が困難である
解決策: アンモニウムポリフォスファートとメラミン(総含有量≥45%)の相乗的システムを選択し、5%~10%の相溶性剤(PET-g-MAHなど)を添加します。押出温度を285~290℃に上げ、潤滑剤の投与量を1%~2%に増やします。真空排気口を開いて、難燃剤の分解ガスを放出します。
VI. 生産プロセスにおける主要なトラブルシューティングのロジック(問題の迅速な特定)
まず、水分含量を確認します。原料の水分含量が≤0.03%であるか、乾燥プロセスが規格(温度、時間)を満たしているか、また、気泡や過剰なアセトアルデヒドなどの問題を排除します。
温度を再確認する:押出温度が260~290℃の範囲内か、ダイの温度が一致しているか、劣化や不十分なプラスチケーションを回避しているかどうか
ポストチェック分散:機能成分が事前に処理されているか(変性/分散処理済みか)、分散剤の投与量が十分か、凝集や表面の欠陥が排除されているか
最後に、機器を確認してください。ネジ/バレルが耐摩耗性があるか、切断刃が鋭いか、真空排気が正常かどうかを確認し、機器によるバッチの問題を解消してください。
小規模検証:各バッチ前に、5~10kgの小規模試験を実施し、マスターバッチの外観(気泡や脆性がないこと)、熱安定性(280℃で黄変しないこと)、機能指標(結晶化速度や難燃性レベルなど)を検証します。試験に合格した後、大量生産を行います。
The core contradiction in the production of PET masterbatch is “high-temperature degradation prevention and control+moisture control+dispersion uniformity+crystallization regulation”. Most problems can be solved through “deep drying of raw materials (moisture content ≤ 0.03%), matching of high-temperature resistant formulas, precise temperature control (260-290 ℃), strong shear dispersion, and gradient cooling”. The key is to strictly control moisture and avoid a series of problems caused by moisture absorption; ② The functional components must be compatible with the PET high-temperature processing window; ③ Balancing plasticization and degradation to shorten the residence time of PET in the barrel; ④ Adjust the process according to the type of masterbatch (such as emphasizing wear-resistant equipment and glass fiber modification for enhanced masterbatch, and emphasizing acetaldehyde control and environmental compliance for food grade color masterbatch).
When producing in bulk, it is recommended to establish a “raw material process finished product” testing ledger to record drying parameters, extrusion temperature, screw speed, and finished acetaldehyde content/functional indicators for quick traceability and troubleshooting of repetitive issues.
アプリケーション
PETマスターバッチは優れた物理的および化学的特性を持ち、さまざまな分野で広く使用されています。主な適用分野は次のとおりです。
ファイバ分野
衣料品および繊維: PET マスターバッチをポリエステル繊維に加工することができ、さまざまな衣料生地の製造に使用されます。このタイプの繊維は、堅牢で、シワに強く、洗濯や乾燥が容易で、変形しにくいという特徴を持ちます。また、天然繊維とブレンドすることで生地の性能を向上させることができ、シャツ、ジャケット、スポーツウェアなどの製造に広く使用されています。
ホームテキスタイル製品:ホームテキスタイル製品では、PET繊維を使用してベッドリネン、カーテン、ソファカバーなどを製造します。優れた保温性、柔らかさ、耐摩耗性を提供することで、ホームテキスタイル製品をより耐久性の高く快適なものにします。
産業用繊維:産業分野では、PET繊維をロープ、漁網、土工繊維、フィルター材などの製造に使用できます。例えば、土工繊維は土木工事における補強、遮断、排水に使用され、フィルター材はPET繊維の高強度、耐化学性、優れた濾過性能を活かして空気や液体の濾過に利用されます。
梱包分野
ペットボトルのパッケージング:PETマスターバッチは、特に飲料、食品、化粧品などの製品のパッケージングに使用されるプラスチックボトルの主要原料です。PETボトルは、高い透明性、優れたバリア性、軽量性、破損に対する耐性を備え、内容物の品質と味を効果的に保持でき、リサイクルや再利用が容易です。
フィルムパッケージング:生成されたPETフィルムは、優れた引張強度、透明性、光沢を備えており、食品パッケージング、電子機器パッケージング、ギフトパッケージングなどに使用できます。同時に、フィルムの性能はコーティング、複合加工などのプロセスを通じてさらに向上させ、さまざまなパッケージングニーズに対応できます。
エンジニアリングプラスチック分野
電子機器:PETマスターバッチはエンジニアリングプラスチックに加工でき、テレビ、コンピュータ、携帯電話などの製品のケースや部品などの製造に使用されます。テレビ、コンピュータ、携帯電話などの製品のケースは、優れた機械的特性、絶縁特性、耐熱性を活用することで、構造強度と安全性を確保します。
自動車部品:自動車製造において、PETエンジニアリングプラスチックを使用して、インストルメントパネル、ドア内装部品、エンジンカバーなどを製造することができます。これにより、車両の重量を軽量化し、燃費を向上させることができ、また、耐候性と耐衝撃性も優れています。
その他の地域
医療分野:PET素材は生体適合性を有し、医療用縫合糸、人工血管、組織工学用サポートなどの医療製品の製造に使用できます。また、特殊な処理を施したPET繊維は、通気性と水吸収性が良好な傷口包帯としても使用できます。
光学分野では、PETフィルムを使用して光学レンズ、偏光板、反射フィルムなどの光学部品を製造することができます。その優れた光学性能は、高精度の光学製品の要件を満たすことができ、液晶ディスプレイやプロジェクターなどの分野で重要な用途があります。




