

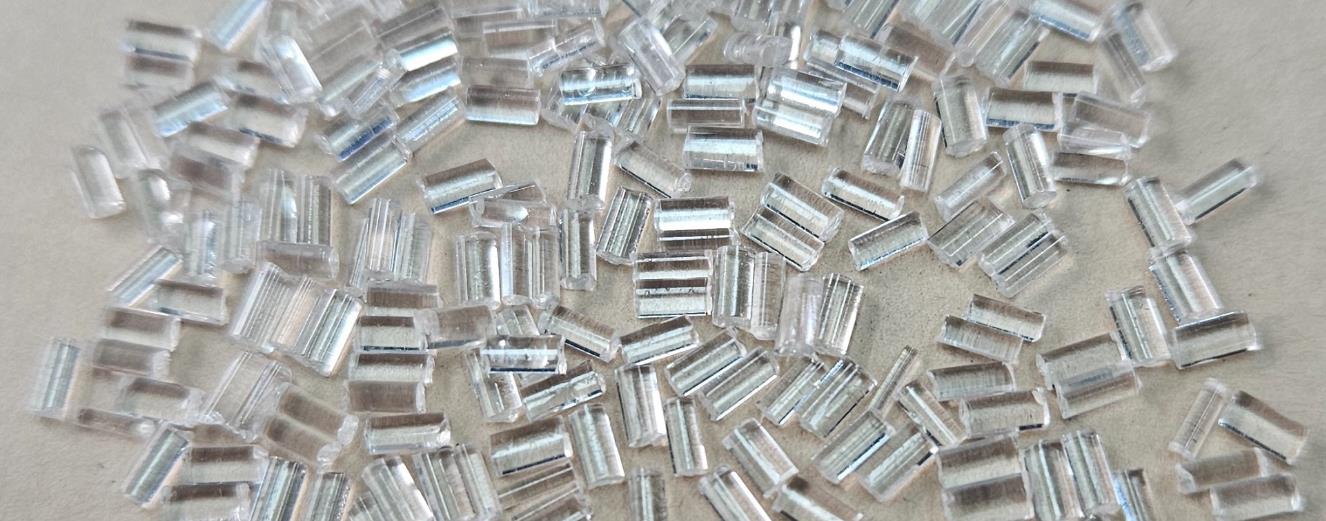
O masterbatch de PET é geralmente um material granular de cor branca leitosa ou amarelo claro, com alta brilho e transparência. Sua densidade é de cerca de 1,38-1,41 g/cm³, com boa estabilidade dimensional e resistência mecânica. Ao mesmo tempo, possui excelente resistência à corrosão química e pode resistir à erosão de maioria dos ácidos, álcalis e solventes orgânicos. No entanto, em ambientes de alta temperatura e alta umidade, podem ocorrer reações de hidrólise. O ponto de fusão do masterbatch de PET é relativamente alto, geralmente em torno de 250-260 ℃, e possui boa estabilidade térmica. Pode manter boas propriedades físicas dentro de um determinado intervalo de temperatura. Sua temperatura de transição para o estado de vidro é de cerca de 70-80 ℃. O masterbatch de PET possui bom desempenho de processamento e pode ser transformado em vários produtos plásticos por meio de vários processos de moldagem, como extrusão, moldagem por injeção, moldagem por sopro, etc. Durante o processamento, é necessário controlar rigorosamente parâmetros do processo, como temperatura e umidade, para garantir a qualidade do produto.

Características
PET masterbatch is a concentrated particle made of polyethylene terephthalate (PET) as a carrier, which concentrates a high proportion of functional fillers, additives or pigments. Its core value is to adapt to the high temperature resistance and high crystallization characteristics of PET, accurately solve its processing pain points and performance shortcomings. Its characteristics revolve around “PET substrate compatibility, high temperature processing stability, and functional specificity”, combining the advantages of universal masterbatch with PET exclusive adaptability.
1. Resistência e adaptabilidade fortes a altas temperaturas (vantagem exclusiva do núcleo de PET)
A temperatura de processamento do PET pode chegar a 260-290 ℃, e o masterbatch comum é propenso a decomposição e falhas. Otimização direcionada do masterbatch de PET:
Tanto o porta-objetos como os componentes funcionais são feitos de materiais resistentes a altas temperaturas (como pó de cor resistente a altas temperaturas e aditivos de fixação estáveis ao calor), que não se decomponham ou evaporam na faixa de processamento de 260-290 ℃ e não têm cheiro irritante, garantindo a estabilidade da função do masterbatch.
Os estabilizadores térmicos (como os fosfitos) apresentam uma forte compatibilidade com as cadeias moleculares do PET, o que pode inibir a degradação oxidativa a altas temperaturas, evitar o amarelecimento dos produtos e reduzir as propriedades mecânicas;
Adaptando-se às características de cristalização do PET, alguns masterbatches (como os masterbatches nucleantes) podem regular a taxa de cristalização, ao mesmo tempo em que equilibram a fluidez do processo e a resistência térmica do produto final (a temperatura de deformação térmica pode chegar a 120-150 ℃).
2. Personalização flexível de funções, cobrindo todas as necessidades da cena PET
O masterbatch de PET pode ser formulado com precisão de acordo com diferentes cenários, como embalagem, engenharia e têxtil, abrangendo desde a coloração básica até a modificação de alta qualidade.
Funções básicas: coloração (masterbatch de grau de contacto com alimentos), enchimento para redução de custos (enchimento com talco/carbonato de cálcio), regulação da cristalização (masterbatch de nucleação);
Funções aprimoradas: reforço de fibra de vidro/fibra de carbono, que aumenta a rigidez e a resistência; retardador de chamas (sem halogênio/brometo, adequado para componentes eletrônicos); resistente às intempéries (mestre de mistura resistente à radiação UV, que prolonga a vida útil dos produtos ao ar livre); antistático (para embalagens eletrônicas).
Funções compostas: corantes + resistência à cozedura (embalagens alimentares), reforço + retardamento de chamas (componentes de engenharia), nucleação + endurecimento (produtos de paredes finas), redução do número de tipos de masterbatch adicionados e simplificação da produção.
3. Alta conveniência de processamento, resolvendo os pontos problemáticos do processamento de PET
O PET fundido apresenta alta viscosidade e taxa de cristalização lenta, e a adição direta de aditivos pode facilmente levar a uma dispersão desigual e dificuldades de processamento. As soluções específicas para o masterbatch de PET incluem:
O formato granular é fácil de medir e misturar, e após ser misturado com fatias de PET puro na proporção adequada (1% a 30%), pode ser introduzido diretamente em equipamentos de extrusão, moldagem por injeção, sopro de garrafas, filamento e outros, sem a necessidade de ajustar os parâmetros do processo.
Os componentes funcionais são pré-dispersos para formar um sistema estável com o porta-objeto PET, evitando problemas como manchas de cor, agregação de enchimentos e precipitação de aditivos, e melhorando a estabilidade do processo (como a rotação contínua durante a filamento e o espessamento uniforme das paredes durante o sopro da garrafa).
Compatível com a tecnologia de processamento completo de PET: desde garrafas de embalagem de alimentos (moldeamento por sopro), filmes (extrusão), acessórios de engenharia (injecção de moldes) até fibras têxteis (fiação), com uma forte versibilidade.
4. Desempenho estável e uniforme, garantindo consistência na produção em massa
Fórmula precisa e controlável: a flutuação do conteúdo de ingredientes funcionais na mesma lote de masterbatch é ≤ 3%, garantindo uma cor consistente, rigidez, resistência ao calor e outros indicadores dos produtos PET produzidos em massa (como a cor uniforme das garrafas de bebidas e a força estável das peças de engenharia).
Dispersão uniforme de componentes funcionais: pó de cor, enchimentos e aditivos formam um sistema de dispersão estável no masterbatch, evitando a aparição de manchas de cor, marcas de ferrugem e fragmentação das propriedades mecânicas no produto (por exemplo, reforçando o masterbatch sem aglomeração de fibra de vidro e rigidez uniforme).
Boa estabilidade de armazenamento: os componentes funcionais estão embalados em um porta-objetos de PET, reduzindo o contato com o ar e a umidade, e podem manter um desempenho estável mesmo após serem armazenados a temperatura ambiente por mais de 1 ano, sem absorção de umidade ou aglomeração.
5. O revestimento tem uma excelente compatibilidade e não prejudica o desempenho original do PET.
O portador é selecionado com resina que corresponde ao substrato PET alvo (PET homopolimérico, PET copolimérico, PET reciclado), com 100% de compatibilidade, e não afeta a alta rigidez, a resistência química (resistência a ácidos e álcalis, resistência a óleo e graxa) e a transparência do próprio PET (o masterbatch PET transparente pode manter mais de 90% de transmissão de luz).
Não interfere no desempenho básico do PET: o reforço ou enchimento do masterbatch não reduz a resistência térmica do PET, o reforço do masterbatch não sacrifica a rigidez e se concentra apenas no reforço das funções específicas (por exemplo, o masterbatch de reforço para produtos de parede fina, que aumenta a resistência ao impacto em mais de 50% e mantém a mesma temperatura de deformação em calor).
6. Excelente conformidade ambiental e adaptabilidade a cenários de alta demanda
A seleção de aditivos cumpre estritamente os padrões ambientais: o masterbatch de contato com alimentos utiliza pós de cor e aditivos certificados pela FDA e GB 4806, que não contêm metais pesados nem odores e podem ser utilizados para garrafas de bebidas, filmes de embalagem de alimentos, etc.
Suporte à reciclagem: boa compatibilidade com materiais reciclados de PET, não afeta o desempenho de processamento e a qualidade do produto de materiais reciclados e ajuda a promover a economia circular;
Retardante de chama livre de halogênio, reforço ecologicamente correto e outros tipos de masterbatch, conformes com os padrões RoHS e REACH, adequados para campos de alta tecnologia, como eletrônica e automóveis.
7. Soluções específicas para os pontos problemáticos nos produtos PET
Placa curta de PET natural: cristalização lenta (ciclo de processamento longo) → o masterbatch de nucleação reduz o ciclo de moldagem em 30% a 50%;
Rigidez excessiva e resistência insuficiente → O masterbatch temperado (POE-g-MAH, modificação do elastómero) aumenta a resistência ao impacto a baixas temperaturas;
Os produtos transparentes são propensos a amarelar → o masterbatch anti-amarelamento + o pó de cor resistente a altas temperaturas garante um uso a longo prazo sem desbotamento;
Falta de resistência dos componentes de engenharia → Masterbatch reforçado com fibra de vidro/fibra de carbono, com um aumento de 60% a 120% na resistência à tração, substituindo alguns componentes metálicos.
8. Ampla adaptabilidade, cobrindo as principais áreas de aplicação do PET
Substratos adequados: homopolímero PET (embalagens alimentares, fiação), copolímero PET (produtos de parede fina, peças de engenharia), PET reciclado (embalagens recicladas, materiais de construção);
Cenários de aplicação: embalagens alimentares (garrafas de bebidas, filmes de embalagem, sacos resistentes ao calor), aparelhos eletrónicos (cascas retardadoras de chama, embalagens antistáticas), indústria automotiva (acessórios de PET reforçados, peças de interior), fibras têxteis (seda de PET colorida, fibras funcionais), materiais de construção (folhas de PET, tubos).
The core characteristics of PET masterbatch can be summarized as follows: high temperature stability, customized full coverage of functions, convenient processing to relieve pain points, and wide environmental compliance and adaptability. It not only solves the natural pain points of high processing temperature, slow crystallization, and complex formula of PET, but also empowers product functional upgrades in a low-cost and high-efficiency manner. It is a key material for the development of PET products from “universal grade” to “high-end and functional”, and is widely used in core fields such as food packaging, electronics, automobiles, and textiles.
Classificação
O masterbatch de PET pode ser classificado em vários tipos de acordo com diferentes critérios de classificação. A seguir estão alguns métodos de classificação comuns e tipos específicos:
Classificado por finalidade
Masterbatch de PET de grau de fibra: utilizado principalmente para a produção de várias fibras de poliéster, como fibras longas e curtas para tecidos e roupas, bem como fios de alta resistência para uso industrial. Este tipo de masterbatch tem requisitos rigorosos em relação ao peso molecular e sua distribuição, viscosidade e outros indicadores, para garantir a resistência, dureza, capacidade de filamento e outras propriedades das fibras.
Masterbatch de PET de grau de garrafa: utilizado para a fabricação de garrafas de embalagem, como garrafas de bebidas, garrafas de alimentos, etc. É necessário que o masterbatch tenha alta transparência, boas propriedades de barreira, baixo teor de acetaldeído e outras características para garantir a qualidade e a segurança do conteúdo da embalagem, ao mesmo tempo em que atende aos requisitos de desempenho de processamento da pré-forma.
Masterbatch PET de qualidade para filmes: utilizado para a produção de vários filmes plásticos, incluindo filmes de embalagem, filmes eletrônicos, etc. O masterbatch PET de qualidade para filmes deve possuir excelentes propriedades de tração, propriedades ópticas e estabilidade térmica para atender aos requisitos de desempenho do filme em processos como esticagem, impressão e laminagem.
Masterbatch de plástico de engenharia PET: utilizado na fabricação de produtos de plástico de engenharia, como aparelhos eletrônicos e componentes automotivos. Este tipo de masterbatch geralmente requer a adição de vários aditivos, como agentes de reforço, retardadores de chama, agentes de endurecimento, etc., para melhorar sua resistência mecânica, resistência ao calor, retardância à chama e outras propriedades, atendendo às exigências das aplicações de engenharia.
Classificar com base em características
Masterbatch PET convencional: Possui propriedades físicas e químicas normais e atende aos requisitos básicos para uso geral, como a produção de fibras convencionais, filmes, produtos para garrafas, etc.
Masterbatch de PET modificado: Ao adicionar diferentes aditivos ou utilizar processos de produção especiais, o PET é modificado para ter propriedades especiais. Os tipos comuns de modificação incluem:
Masterbatch PET retardante à chamas: Adicionado um retardante à chamas para conferir ao PET boas propriedades retardantes à chamas, sendo amplamente utilizado em áreas como a eletrônica e os interiores de veículos, onde é necessário garantir a segurança contra incêndios.
Masterbatch de PET endurecido: A adição de agentes endurecedores melhora a resistência ao impacto e a dureza do PET, tornando-o adequado para a fabricação de produtos que exigem forças externas significativas.
Masterbatch de PET resistente ao calor: Após um tratamento especial ou a adição de aditivos resistentes ao calor, a temperatura de deformação térmica e a estabilidade térmica do PET são melhoradas, tornando-o adequado para aplicações em ambientes de alta temperatura.
Masterbatch PET antiestático: A adição de agentes antiestáticos reduz a resistência superficial do PET e impede a acumulação de eletricidade estática. É comumente utilizado no embalamento de dispositivos eletrônicos, filmes e outros campos para evitar danos aos produtos causados pela eletricidade estática.
Classificar por cor
Masterbatch de PET branco: É a cor mais comum, com alta transparência e boa aparência, adequada para produtos com exigências de cor baixas ou que requerem tingimento posterior, como fibras comuns, filmes e produtos de garrafa.
Masterbatch de PET colorido: Ao adicionar masterbatch de cor ou utilizar processos de tingimento especiais, são produzidos vários tipos de masterbatch de PET em cores diferentes, como preto, vermelho, azul, etc. O masterbatch de PET colorido pode ser utilizado diretamente para produzir produtos com requisitos específicos de cor, reduzindo os processos de tingimento subsequentes, melhorando a eficiência de produção e garantindo a uniformidade e estabilidade da cor.
Processo de produção de masterbatch de PET
1. Preparação da matéria-prima:
Ácido tereftálico purificado (PTA): requer alta pureza e baixo teor de impurezas, geralmente com uma pureza de 99,5% ou superior. A qualidade do PTA afeta diretamente a qualidade do masterbatch PET, e indicadores como o teor de carboxila e o teor de íons metálicos precisam ser rigorosamente controlados.
Etileno glicol (EG): A pureza geralmente deve ser superior a 99,8%, com baixo teor de umidade. As impurezas no EG podem afetar o progresso da reação e o desempenho do PET, como as impurezas de aldeído que podem causar ramificação ou entrelaçamento das cadeias moleculares do PET.
Aditivos: Dependendo das exigências de desempenho do produto, podem ser adicionados catalisadores, estabilizadores, agentes de matização, etc. Os catalisadores mais comuns incluem catalisadores à base de antimónio, à base de germânio e à base de titânio, como o trióxido de antimónio, com uma quantidade típica de adição de 200-500 ppm. Os estabilizadores podem impedir a degradação oxidativa térmica do PET durante a processamento e utilização, enquanto os agentes de matização, como o dióxido de titânio, podem reduzir o brilho do PET.
2. Reação de esterificação:
Alimentação: Coloque PTA e EG em uma certa relação molar (geralmente 1:1,2-1:1,3) no reator de esterificação.
Aquecimento e pressurização: Em condições de agitação, aumente gradualmente a temperatura para 220-260 ℃, aplicando uma pressão de 0,2-0,3 MPa.
A reação ocorre: o PTA e o EG submetem-se à reação de esterificação, produzindo tereftalato de dihidroxietilo (BHET) e água. Durante o processo de reação, a água gerada é continuamente removida através de um dispositivo de destilação para promover a reação em direção positiva. A taxa de conversão da reação de esterificação geralmente deve ser superior a 95%.
3. Reação de pré-condensação:
Transfer para a caldeira de pré-condensação: Após a reação de esterificação ser concluída, transfira os reagentes para a caldeira de pré-condensação.
Reduza a pressão: gradualmente reduza a pressão no recipiente de reação para 0,05-0,1 MPa, ao mesmo tempo que aumenta a temperatura para 270-275 ℃.
Condensação preliminar: A uma pressão mais baixa e a uma temperatura mais elevada, as moléculas de BHET começam a sofrer reações de condensação, formando oligômeros. O tempo de reação de pré-polição é geralmente de 1 a 2 horas, no qual o índice de viscosidade intrínseca do polímero atinge 0,2 a 0,4 dL/g.
4. Reação de condensação final:
Transferência para a caldeira de condensação final: transfira o produto pré-condensado para a caldeira de condensação final.
Condensação de alto vácuo: aumentar ainda mais a temperatura de reação para 275-280 ℃, enquanto reduz a pressão no recipiente de reação a um estado de alto vácuo de 10-30Pa. Sob alto vácuo, os grupos hidroxilo e carboxilo entre as moléculas oligoméricas continuam a sofrer reações de condensação, fazendo com que as cadeias moleculares cresçam continuamente e formem PET de alto peso molecular.
Ponto final da reação controlado: O ponto final da reação é controlado pela detecção online da viscosidade intrínseca do polímero. Geralmente, a viscosidade intrínseca do masterbatch PET deve estar entre 0,6 e 0,85 dL/g. O tempo final da reação de condensação é geralmente de 2 a 4 horas.
5. Granulação:
Extrusão de fusão: A fusão de PET que atende aos requisitos de qualidade é extrudada da parte inferior da caldeira de condensação final e transportada para o granulator através do tubo de fusão.
Granulação subaquática ou refrigerada por ar:
Granulação submersa: O derretido é extrudido em tiras finas debaixo d'água através de um matriz, e depois cortado em grânulos por uma ferramenta rotativa. As partículas são resfriadas na água e transportadas para o sistema de desidratação e secagem. As partículas produzidas por este método têm formas regulares, superfícies lisas e tamanhos de partículas uniformes.
Cortamento de pellets refrigerados por ar: após a fusão ser extrudada da matriz, é naturalmente refrigerada em tiras no ar e, em seguida, cortada em pellets por uma faca de corte. O equipamento de granulação refrigerado por ar é simples, mas a superfície das partículas pode não ser suficientemente lisa e a uniformidade do tamanho das partículas é relativamente baixa.
6. Processamento posterior:
Secagem: O masterbatch de PET após a granulação contém uma certa quantidade de umidade e precisa ser secado. Os métodos de secagem mais comuns incluem secagem por ar quente e secagem por desumidificação. A temperatura de secagem geralmente varia entre 150 e 180 ℃, e o tempo de secagem é de 3 a 8 horas para reduzir o teor de umidade do masterbatch para abaixo de 0,05%.
Trefilagem: As partículas de mãe secas são trefiladas utilizando equipamentos como peneiras vibratórias ou peneiras rotativas para remover partículas de tamanho excessivo ou insuficiente e possíveis impurezas, garantindo uma distribuição uniforme do tamanho das partículas do produto.
Embalagem: o masterbatch de PET que atende aos padrões de qualidade é embalado em sacos de plástico ou sacos de tonelagem para evitar a absorção de umidade e a contaminação externa.
Relação de fórmula
As proporções da fórmula de diferentes tipos de masterbatch de PET podem variar dependendo do fabricante e das especificações do produto. A seguir estão as faixas aproximadas de proporção da fórmula e as descrições dos principais ingredientes de alguns tipos comuns de masterbatch de PET:
Masterbatch de PET de grau de fibra
Componentes principais e proporções:
Polietileno tereftalato (PET): geralmente representando cerca de 90% a 99%, é o componente principal do masterbatch e determina as propriedades básicas da fibra, como resistência, ponto de fusão, resistência química, etc.
Aditivos: Representam, em média, 1% a 10%. Incluem agentes de matização (como o dióxido de titânio, geralmente adicionado em quantidades entre 0,1% e 2%), utilizados para ajustar o brilho das fibras; estabilizadores térmicos (como os ésteres de fosfato, adicionados em quantidades entre 0,1% e 0,5%) são usados para impedir que o PET se degrade devido às altas temperaturas durante o processamento; lubrificantes (como ésteres de ácidos graxos, geralmente adicionados em quantidades entre 0,1% e 0,3%) melhoram o desempenho de processamento das fibras e reduzem a frição.
Masterbatch de PET de grau de garrafa
Componentes principais e proporções:
PET: O conteúdo geralmente está entre 98% e 99,5%, exigindo alta pureza e distribuição de peso molecular específica para garantir o desempenho de processamento da pré-forma e as propriedades físicas da garrafa, como transparência, resistência e propriedades de barreira.
Aditivos: representam 0,5% -2%. Entre eles, os inibidores de acetaldeído (como sais de cobalto, sais de manganês, etc., com uma quantidade de adição de cerca de 0,01% -0,1%) são usados para reduzir o teor de acetaldeído no PET de qualidade de garrafa e evitar que os conteúdos de bebidas e outros embalagens sejam contaminados por acetaldeído; Os agentes de nucleação de cristalização (como benzoato de sódio, geralmente adicionado em uma quantidade de 0,05% -0,2%) podem acelerar a taxa de cristalização do PET, melhorar a eficiência de produção e a qualidade da garrafa.
Masterbatch de PET de qualidade cinematográfica
Componentes principais e proporções:
PET: Geralmente, representa 97% a 99%, e existem requisitos rigorosos para o seu peso molecular e distribuição de peso molecular, a fim de garantir que o filme tenha boas propriedades de tração, ópticas e mecânicas.
Aditivos: representam 1% a 3%. Incluem lubrificantes (como amida de ácido oleico, etc., com uma quantidade geral de adição de 0,05% a 0,2%), que reduzem o coeficiente de frição da superfície do filme e impedem que ele se prenda durante o enrolamento e o uso; agentes anticolantes (como terra de diatomáceas, com uma quantidade de adição de cerca de 0,1% a 0,5%) podem melhorar as propriedades anticolantes do filme, o que é benéfico para o armazenamento e o transporte do filme; absorventes UV (como benzofenonas, geralmente adicionados em uma quantidade de 0,1% a 0,3%) são usados para evitar que o filme envelheça devido à exposição à luz UV durante o uso ao ar livre.
Masterbatch PET retardante à fogo
Componentes principais e proporções:
PET: O conteúdo básico é geralmente entre 70% e 90%.
Retardantes de chama: A quantidade de adição geralmente é de 10% a 30%. Os retardantes de chama mais comuns incluem retardantes de chama à base de fósforo (como ésteres de fosfato), retardantes de chama à base de halogênio (como éter decabromodifenílico, mas seu uso está sendo gradualmente limitado devido a questões ambientais) e retardantes de chama inorgânicos (como hidróxido de magnésio, hidróxido de alumínio, etc.). Para melhorar a compatibilidade e a dispersibilidade dos retardantes de chama no PET, às vezes é adicionada uma quantidade adequada de compatibilizador (como polietileno enxertado com anhídrido maleico, etc., com uma quantidade de adição de cerca de 1% a 3%).
Masterbatch de PET temperado
Componentes principais e proporções:
PET: O conteúdo é de aproximadamente 80% a 95%.
Agente de endurecimento: A quantidade de adição geralmente varia entre 5% e 20%. Os agentes de endurecimento comuns incluem copolímero de etileno-octeno (POE), borracha de nitrilo (NBR), elastómero de poliuretano termoplástico (TPU), etc. Ao mesmo tempo, para melhorar a adesão interfacial entre os agentes de endurecimento e o PET, podem ser adicionados alguns agentes de acoplamento (como agentes de acoplamento de silano, geralmente adicionados em uma quantidade de 0,5% a 2%).
Os coeficientes da fórmula acima são apenas para referência. Na produção real, os fabricantes otimizarão e ajustarão em função dos requisitos específicos de desempenho, dos processos de produção e dos fatores de custo do produto.
Equipamento de produção
O processo de produção de masterbatch de PET envolve várias máquinas e equipamentos, e a seguir estão as principais máquinas de produção e suas funções:
1. Reator
Reator de esterificação: É o local onde o PTA e o EG sofrem a reação de esterificação. Geralmente é feito de material de aço inoxidável e apresenta boa resistência à corrosão e propriedades de vedação. Está equipado com um dispositivo de agitação, sistema de aquecimento, entrada de alimentação, saída de descarga, separador de água, etc., para garantir que os reagentes sejam completamente misturados e aquecidos uniformemente, de modo que a reação de esterificação possa prosseguir sem problemas.
Tanque de reação de pré-condensação: utilizado para a reação de pré-condensação, com uma estrutura semelhante ao tanque de reação de esterificação, mas com exigências mais elevadas em relação à intensidade da agitação, à precisão do controle de temperatura e pressão, para atender às condições da reação de pré-condensação e promover a formação de oligômeros.
Reator de condensação final: É um equipamento chave para a formação de PET de alto peso molecular. É necessário ter uma capacidade de manutenção de vácuo elevada, controle preciso da temperatura e da agitação para alcançar uma reação de condensação profunda e fazer com que o peso molecular do PET atenda aos requisitos do produto.
2. Exchanger de calor
Exchangador de calor de esterificação: utilizado para controlar a temperatura da reação durante o processo de esterificação, circulando o meio de calor ou água de resfriamento para regular a temperatura dos materiais na cuba de reação, garantindo que a reação de esterificação ocorra dentro de uma faixa de temperatura adequada.
Exchangador de calor de condensação: desempenha um papel semelhante nas reações de pré-condensação e de condensação final e também pode ser utilizado para recuperar calor durante o processo de reação, melhorando a eficiência de utilização da energia.
3. Torre de fracionamento
Utiliza-se para separar a água gerada na reação de esterificação da EG não reagida. Por meio da ação de destilação da torre de fraccionamento, a água é descarregada da parte superior da torre e a EG é refluxada para a cuba de reação para continuar a participar da reação, a fim de melhorar a taxa de conversão da reação.
4. Bomba de vácuo
Durante as etapas de pré-condensação e condensação final, uma bomba de vácuo é necessária para reduzir a pressão no recipiente de reação, criar um ambiente de alto vácuo, promover a eliminação dos subprodutos de moléculas pequenas e direcionar a reação de condensação para a geração de PET de alto peso molecular.
5. Granulador
Granulador submerso: composto por cabeça de matriz, cortador, câmara de água, sistema de secagem, etc. Após a fusão do PET ser extrudada da matriz, é cortada em partículas por um cortador rotativo de alta velocidade submerso. As partículas são resfriadas na água e transportadas para um sistema de secagem, resultando em masterbatch de PET com forma regular e superfície lisa.
Granulador refrigerado a ar: inclui principalmente uma matriz de extrusão, um dispositivo de corte e um sistema de ar de refrigeração. O material fundido é naturalmente refrigerado em tiras no ar após a extrusão e, em seguida, cortado em partículas por uma faca de corte. A estrutura de um granulador refrigerado a ar é relativamente simples, mas a uniformidade de aparência e tamanho das partículas não é tão boa quanto na caso de um granulador submerso.
6. Equipamento de secagem
Secador de circulação de ar quente: utiliza ar quente circulante para secar o masterbatch de PET. Ao aquecer o ar a uma determinada temperatura, entra em contato completo com o masterbatch na sala de secagem e remove a umidade. Possui as vantagens de secagem uniforme e fácil controle de temperatura, mas o tempo de secagem é relativamente longo.
Secador de desumidificação: utiliza um dessecante para adsorver a umidade do ar, fornecendo ar seco com baixa umidade para secar o masterbatch. Ele pode reduzir efetivamente a umidade do masterbatch e possui uma eficiência de secagem mais elevada, mas os custos de equipamento e operação são relativamente altos.
7. Equipamento de triagem
Vibration screen: By using a vibration motor to generate high-frequency vibration on the screen, the mother particles bounce on the screen, and are classified according to their size to screen out oversized or undersized particles and impurities, ensuring the uniformity of the product’s particle size.
Tela giratória: utilizando um cilindro de tela giratório para triagem, as partículas-mãe entram no cilindro de tela pela porta de alimentação. Durante o processo de rotação, as partículas que atendem aos requisitos de tamanho se desprendem através dos orifícios da tela, enquanto aquelas que não atendem aos requisitos são descarregadas pelo outro extremo. É adequada para operações de triagem em produção em grande escala.
8. Equipamento de medição e transporte
Bomba de medição: utilizada para a medição precisa e o transporte de PTA, EG e outras matérias-primas, bem como de fusão de PET, garantindo que cada matéria-prima seja alimentada com precisão na caldeira de reação em uma determinada proporção e que a fusão seja transportada de forma estável no tubo.
Tubulação de transporte de materiais: fabricada em materiais como aço inoxidável ou politetrafluoroetileno, com boa resistência à corrosão e à abrasão, utilizada para conectar diversos equipamentos de produção, alcançar o transporte automatizado de materiais e reduzir os erros e a poluição causados pela operação manual.
Sistema de transporte pneumático: utilizando ar comprimido para transportar o masterbatch de PET do granulador para os equipamentos de secagem, triagem ou embalagem, possui as vantagens de alta eficiência de transporte, limpeza e higiene, e é adequado para o transporte a longa distância de materiais granulares.
Extrusor de masterbatch PET
Kerke’s masterbatch extruder can be used to produce PET masterbatch. Our PET masterbatch extruder has multiple models to choose from, which can meet different production requirements.
-

Laboratory Twin Screw Extruder
When will you need a lab twin screw extruder? If you want to make trials and tests of…
-

Twin Screw Extruder
Our Parallel Co-rotating twin screw extruder is designed for compounding and masterbatch making with an output capacity from…
-

Triple (3 screws) Extruder
3 Screws extruder is a new technology that has many advantages. The triple screw extruder is mainly used…
-

Double-Stage Extrusion System
Mother-baby extrusion system is designed for special materials which can not process on one stage extruder, the first…
-

Banbury Kneader Compounding Line
Our kneader + extruder is designed for making special applications with an output capacity from 30kg/h to 1000kg/h.…
-

Cutting System / Pelletizing System
Different material needs different cutting system, Kerke provides all kinds of cutting system, here is the explanation of…
Requisitos relacionados
A produção de masterbatch de PET exige que o extrusor atenda aos seguintes requisitos:
Controle de temperatura:
A temperatura de fusão das partículas de PET deve ser controlada entre 240 °C e 280 °C, e o aquecimento deve ser o mais uniforme possível para evitar o recozimento insuficiente ou a extrusão excessiva causada pela distribuição desigual de calor.
O extrusor deve estar equipado com um sistema de controle de temperatura de alta precisão para garantir que a temperatura de cada seção de aquecimento seja estável e atenda aos requisitos do processo.
Design de parafuso:
O projeto do parafuso deve proporcionar uma boa plasticização e um fluxo de fusão uniforme. Para materiais de PET, a relação de aspecto e o diâmetro do parafuso devem ser selecionados de acordo com as necessidades de produção. Geralmente, diâmetros de parafuso maiores podem manipular mais materiais, mas o volume do equipamento e o consumo de energia também aumentarão.
A velocidade de rotação do parafuso também precisa ser controlada com precisão. Uma velocidade de rotação mais alta pode melhorar a eficiência de produção, mas também pode aumentar o desgaste dos equipamentos e o consumo de energia, e pode levar a uma cisalhamento excessivo do material e ao seu aquecimento.
Tipo de extrusor:
Os extrusores de dois parafusos são amplamente utilizados na produção de masterbatch de PET, especialmente os extrusores de dois parafusos rotativos, devido aos seus excelentes efeitos de mistura e plastificação.
Para necessidades específicas de produção, como masterbatches de PET de alta produtividade ou de desempenho especial, pode ser necessário escolher extrusoras com estruturas ou configurações especiais de parafusos.
Prestação e estabilidade do equipamento:
O extrusor deve ter alto torque e desempenho operacional estável para garantir uma operação estável ao processar materiais de PET com alta viscosidade ou alto volume de enchimento.
O equipamento deve ter boa resistência ao desgaste e à corrosão para suportar altas temperaturas, alta pressão e fricção dos materiais.
Sistema de refrigeração:
O extrusor deve estar equipado com um sistema de refrigeração eficaz para garantir que o fundido de PET possa se resfriar e solidificar rapidamente após a extrusão, mantendo a estabilidade dimensional e a qualidade da superfície do produto.
Outras considerações:
A estrutura de tanque de material do extrusor deve ter um bom desempenho de aquecimento e resfriamento, para garantir que o material possa ser processado dentro de uma faixa de temperatura adequada.
Para a produção de misturas PET funcionais específicas (como retardadores de chama, antibacterianos, etc.), os extrusores podem exigir sistemas de alimentação ou dispositivos de mistura especiais para garantir a dispersão uniforme dos aditivos funcionais.
Problemas comuns e soluções
The core process of PET masterbatch production is the same as that of general masterbatch (raw material pretreatment → mixing → melt extrusion → granulation → cooling and drying → screening and packaging), but due to the extremely high processing temperature (260-290 ℃), strong moisture absorption, sensitive crystallization rate, high melt viscosity, and the frequent addition of special components such as glass fiber and nucleating agents, the problems focus on “high-temperature degradation prevention and control, moisture control, dispersion uniformity, and crystallization regulation”, which form the core differences from PE/PVC masterbatch. The following are classified and sorted according to the production process.
I. Materiais primários e processo de mistura: perigos ocultos na origem da falha funcional do masterbatch de PET
1. Absorção de umidade das matérias-primas (questão fundamental exclusiva do PET)
Performance: Existem bolhas e furos no corte transversal do masterbatch, e durante o processamento subsequente, o produto pode apresentar linhas de prata, rachaduras frágeis e até mesmo produzir odor de acetaldeído (letal em cenários de embalagem de alimentos);
Causa: A umidade do conteúdo das fatias do suporte de PET e dos componentes funcionais (pó de cor, fibra de vidro, enchimentos) é superior a 0,05%. Depois que o PET absorve a umidade, esta evapora a altas temperaturas, danificando a estrutura da cadeia molecular e causando uma dispersão desigual dos componentes funcionais;
Solução: ① Secar completamente as matérias-primas: os fatias de PET são secadas a 120-140 ℃ durante 4-6 horas, o pó de cor/preenchimento é secado a 100-120 ℃ durante 4 horas, a fibra de vidro é secada a 80 ℃ durante 2 horas, garantindo um teor de umidade de ≤ 0,03%; ② Prevenir a absorção de umidade secundária após a secagem: as matérias-primas secas são imediatamente transferidas para um tanque hermético e um teto impermeável é instalado no agitador. O tempo de mistura é controlado dentro de 30 minutos; ③ O agitador está equipado com uma porta de escape para descarregar a umidade adsorvida durante o processo de mistura em tempo real.
2. Resistência insuficiente à alta temperatura dos componentes funcionais (problema específico de alta frequência do PET)
Performance: Durante a extrusão, é produzido um odor estimulante, a cor do masterbatch torna-se amarela/preta (o masterbatch de cor se desvanece) e o efeito funcional é enfraquecido (por exemplo, diminui-se a classificação de retardamento de chama do masterbatch retardante de chama e o masterbatch resistente à radiação UV falha).
Causa: ① A temperatura de decomposição térmica dos componentes funcionais é inferior à a temperatura de processamento do PET (260-290 ℃), como os pólenes orgânicos comuns (temperatura de decomposição térmica).<250 ℃) e retardadores de chama de baixo ponto de fusão; ② Reações a altas temperaturas entre os aditivos (como conflitos entre alguns antioxidantes e estabilizadores de luz, acelerando a decomposição);
Solução: ① Seleção ideal de ingredientes funcionais resistentes a altas temperaturas: fitalocianina e pigmentos inorgânicos (temperatura de decomposição térmica ≥ 300 ℃) são selecionados como pós de cor, retardadores de chama resistentes a altas temperaturas sem halogênio (como polifosfato de amônio, temperatura de decomposição térmica ≥ 280 ℃) são selecionados, e um sistema complexo de ésteres de hipofosfito (como 168) e fenóis impedidos (como 1010) é selecionado como antioxidantes; ② Ensaios de alta temperatura em pequenas quantidades: misture os ingredientes funcionais com fatias de PET na proporção adequada, mantenha a temperatura a 280 ℃ por 10 minutos e verifique se eles se decomponham ou mudam de cor; ③ Controle a temperatura de mistura para ≤ 60 ℃ para evitar a antecipada desencadeação da decomposição dos componentes.
3. Agregação de componentes funcionais (agravada pela alta viscosidade do fundido de PET)
Performance: O masterbatch contém blocos duros de pó de cor, aglomerados de fibras de vidro e partículas aglomeradas de enchimentos, e apresenta manchas e listras na superfície dos produtos subsequentes, com flutuações nas propriedades mecânicas (como rigidez desigual do masterbatch reforçado).
Causa: ① Os componentes funcionais não passaram por tratamento de superfície (como fibras de vidro não revestidas com agentes de ligação silanados, enchimentos não modificados), o que resulta em uma baixa compatibilidade com os suportes de PET; ② Dose insuficiente de dispersante (menos de 10% da massa do componente funcional), alta viscosidade do fundido de PET e incapacidade de encapsular completamente as partículas duras; ③ Força de mistura insuficiente (velocidade de rotação)<600r/min), e as partículas aglomeradas não foram dispersas;
Solução: ① Tratamento prévio do componente funcional: modificação da superfície da fibra de vidro com agente de acoplamento de silano a 1% -2%, modificação do enchimento com agente de acoplamento de éster de titânio (1% -3%), pré-dispersão do pó de cor com uma pequena quantidade de pó de PET; ② Otimização do dispersante: seleção de dispersantes específicos de PET (como o óleo de cera EVA PET oligomérico), aumento da dosagem para 15% -25% dos ingredientes funcionais (a fibra de vidro deve ser aumentada para 20% -30%); ③ Processo de mistura aprimorado: velocidade de rotação de 700-900 r/min, tempo de mistura de 20-30 minutos, mistura prévia dos ingredientes funcionais com os dispersantes por 10 minutos e, em seguida, adição de fatias de PET.
4. Dispersão desigual do agente de nucleação (exclusivo do masterbatch de PET cristalino)
Performance: A taxa de cristalização do masterbatch flutua muito, e o ciclo de moldagem do produto subsequente é inconsistente (alguns são rápidos, outros lentos), com baixa estabilidade dimensional (contração desigual).
Causa: ① Insuficiente (<0,5%) ou excessivo>2%) de dosagem de agentes nucleantes (como pó de talco e sorbitol); ② O agente nucleante não está pré-disperso e, após a aglomeração, não consegue induzir uniformemente a cristalização do PET;
Solution: ① Precise control of nucleating agent dosage: Add 0.8% -1.5% and pre mix with dispersant to make “concentrated masterbatch”, then mix with PET slices; ② Extend the pre dispersion time (15 minutes) during mixing to ensure uniform distribution of nucleating agents in the PET carrier.
II. Processo de extrusão por fusão: o ponto de risco principal no processamento de masterbatch PET
1. Degradação do PET (problema fatal exclusivo)
Performance: Durante a extrusão, é liberado odor de acetaldeído, o masterbatch torna-se amarelo/preto, há manchas queimadas na superfície, a resistência à tração diminui em mais de 30% e os produtos subsequentes tornam-se frágeis e o teor de acetaldeído excede o padrão (não é qualificado para aplicações de embalagens alimentícias).
Causa: ① Temperatura de extrusão excessiva (barril)>290 ℃, morrer>300 ℃) ou sobreaquecimento local (falha do sensor de temperatura); ② A relação de aspecto do parafuso é muito pequena (<32), a pressão de plastificação é insuficiente e o PET é extrudado antes de estar completamente derretido; ③ Quantidade insuficiente de estabilizador térmico<0,5%), incapaz de inibir a degradação por oxidação a altas temperaturas; ④ Depósitos de carbono sujos dentro do tambor e materiais contaminados;
Solução: ① Controle preciso da temperatura: controle segmentado da temperatura do cilindro (seção frontal 260-270 ℃, seção central 270-280 ℃, seção final 280-290 ℃), cabeça do molde 285-295 ℃, e calibração regular dos sensores de temperatura; ② Otimização do estabilizador térmico: adicione 0,8% -1,5% de composto antioxidante de fosfito + fenol retardado, e pode ser adicionado também 0,3% -0,5% de eliminador de acetaldeído de classe alimentar; ③ Ajuste do equipamento: selecione um extrusor de dois parafusos com uma relação de comprimento a diâmetro ≥ 36 (forte cisalhamento + tempo de permanência curto), controle a velocidade do parafuso a 150-200 r/min e reduza o tempo de permanência do PET no cilindro (≤ 3 min); ④ Limpeza regular: lave o cilindro da máquina com material de limpeza de PET e cera resistente a altas temperaturas a cada 8 horas para remover depósitos de carbono.
2. Insufficiente plasticização (abaixo da plasticização)
Performance: A superfície do masterbatch é áspera e apresenta uma sensação granulada, com fatias de PET não derretidas ou componentes funcionais não dissolvidos visíveis na seção transversal. Durante o processamento subsequente, a cabeça do molde é bloqueada e há marcas na superfície do produto;
Causa: ① Temperatura de extrusão baixa< 260 ℃), fusão incompleta do PET (o ponto de fusão do PET é de cerca de 255 ℃); ② Força de cisalhamento do parafuso insuficiente (parafuso simples ou elemento de cisalhamento fraco), incapaz de superar a alta viscosidade do fusão do PET; ③ O conteúdo de componentes funcionais é muito alto (como fibra de vidro>40%, enchimento>50%) e o resíduo de PET não pode ser revestido completamente;
Solução: ① Aquecimento direcionado: aumentar a temperatura no final do tambor para 285-290 ℃ e a temperatura da cabeça do molde para 290-295 ℃ para garantir a completa fusão do PET; ② Aumento da cisalhamento: utilize um extrusor de dois parafusos com elementos de cisalhamento, ou adicione 0,5% -1% de plastificantes específicos para PET (como óleo de soja epóxi, tipo resistente a altas temperaturas); ③ Controle o conteúdo de componentes funcionais: fibra de vidro ≤ 35%, enchimento ≤ 40%, quantidade excessiva requer aumentar a proporção do portador de PET.
3. Fracção de fusão (provocada pela alta viscosidade da fusão de PET)
Prestação: A superfície da tira de material extrudado é irregular, ondulada e até mesmo quebrada, o que dificulta a corte das partículas de forma suave;
Causa: ① A temperatura da cabeça do molde é muito baixa (<285 ℃), o que resulta em baixa fluidez da fusão de PET e em alta resistência na saída; ② A espaçamento do matriz é muito pequeno (<2mm), e a taxa de cisalhamento da fusão é demasiado alta; ③ Falta de dispersante e coeficiente de frição excessivo entre a fusão e a cabeça do molde;
Solução: ① Aumente a temperatura da cabeça do molde em 5-10 ℃ para garantir o fluxo suave da massa fundida; ② Ajuste a distância entre a boca do molde para 2-3 mm e ajuste o diâmetro da tira de material; ③ Adicione 0,3% -0,5% de lubrificante resistente a altas temperaturas (como cera de polietileno oxidada, com uma temperatura de decomposição térmica ≥ 300 ℃); ④ Estabilize a velocidade do parafuso e evite flutuações na pressão da massa fundida (intervalo de flutuação ≤ ± 5MPa).
4. Exposição à fibra de vidro/desgaste do equipamento (exclusivo para masterbatch de PET reforçado com fibra de vidro)
Prestação: Existem rebites de fibra de vidro na superfície do masterbatch, e os produtos subsequentes apresentarão formação de fibras e diminuição das propriedades mecânicas; O parafuso e a parede interna do tambor estão severamente desgastados, e a eficiência de plastificação diminui após uma produção prolongada;
Causa: ① A fibra de vidro não foi submetida a modificação da superfície, o que resulta em uma baixa compatibilidade com o suporte de PET e incapacidade de ser completamente encapsulada pela mistura fundida; ② A fibra de vidro tem alta dureza (dureza de Mohs 7), e a fricção prolongada arranha o tambor do parafuso; ③ Se a temperatura de extrusão for muito alta, a viscosidade da mistura fundida de PET diminui e a força de envolvimento sobre a fibra de vidro é reduzida;
Solução: ① Pré-tratamento de fibra de vidro: revestimento com agente de acoplamento de silano (1% a 2%) para aumentar a força de ligação interfacial com o PET; ② Proteção do equipamento: é selecionado um parafuso/caixa de liga dupla (revestimento de WC Co, resistente ao desgaste e à corrosão) e um elemento de filtro de malha 80 é instalado na cabeça do molde para interceptar os fios de fibra de vidro não dissolvidos; ③ Controle a temperatura de extrusão entre 280 e 285 ℃ para evitar a força de embrulho insuficiente causada pela baixa viscosidade do material fundido.
III. Processo de granulação e resfriamento: questões fundamentais sobre a aparência e a cristalização do masterbatch de PET
1. Cristalização frágil/inequívoca do masterbatch (ponto crítico exclusivo do PET)
Performance: Fácil de quebrar após a corte ou durante o transporte, com uma seção transversal plana e não ductil; A cristalinidade do masterbatch flutua muito (como cristalinidade parcial de 25% e cristalinidade parcial de 35%), o que resulta em ciclos de moldagem inconsistentes e contração desigual do produto durante o processamento subsequente;
Causa: ① Degradação do PET (quebra da cadeia molecular), resultando em diminuição da resistência; ② A taxa de resfriamento é muito rápida (temperatura da água)<20 ℃) e o PET não pode cristalizar a tempo, o que resulta em concentração de tensão interna; ③ Taxa de resfriamento lenta (temperatura da água)>40 ℃), cristalização excessiva e partículas-mãe duras e frágeis; ④ Dispersão desigual dos agentes de nucleação e indução de cristalização inconsistente;
Solution: ① Optimize extrusion temperature to avoid PET degradation; ② Accurate control of cooling process: The water temperature is 25-35 ℃, and the material strip stays in the cooling water tank for 30-40 seconds. The “water tank cooling+air cooling secondary cooling” is used to slowly crystallize PET and release internal stress; ③ Accurate addition of nucleating agents (0.8% -1.5%) ensures uniform dispersion and stable crystallization rate; ④ If necessary, add 1% -3% toughening agent (such as POE-g-MAH, high temperature resistant type) to enhance the toughness of the masterbatch.
2. Corte irregular de grãos (provocado por flutuações na dureza da tira de material)
Performance: comprimento desigual do masterbatch (desvio)>1 mm), bordas quebradas nas duas extremidades, rebarbas e até mesmo a quebra da tira de material durante a corte do grão;
Causa: ① Lâmina de corte afiada (devido ao desgaste da lâmina de corte de fibra de vidro/preenchimento) ou espaçamento excessivo>0,5 mm); ② A velocidade de tração não está sincronizada com a velocidade de corte; ③ Espessura irregular da fita de material (devido à dispersão desigual dos componentes funcionais, o que causa flutuações na viscosidade da mistura fundida);
Solução: ① Otimização da faca: utilize uma faca de liga dura, poli-a a cada 8 horas e ajuste a distância entre a faca e a boca do molde para que seja inferior a 0,5 mm; ② Correspondência de parâmetros: velocidade de tração de 1-2 m/min, velocidade da máquina de corte de 600-800 r/min, assegure a comprimento uniforme do masterbatch (2-3 mm); ③ Ajuste a distância entre as cabeças do molde para garantir que a variação de diâmetro da tira de material seja ≤ 0,2 mm e, se necessário, substitua o elemento de filtro da cabeça do molde.
3. Adesão/aglomeração das partículas da mãe (provocada pela falta de resfriamento adequado)
Performance: Após a corte, os grânulos-mãe aderem uns aos outros, formando blocos grandes que não podem ser separados durante a triagem;
Causa: ① A temperatura da água de resfriamento é demasiado alta (>35 ℃), a temperatura da superfície da tira de material não caiu abaixo de 60 ℃ e ainda existe viscosidade após a corte; ② Secagem secundária insuficiente, umidade residual na superfície da mistura de corante, assim como absorção de umidade e adesão durante o armazenamento; ③ Dosagem insuficiente de lubrificante e coeficiente de frição elevado na superfície da mistura de corante.
Solução: ① Reduza a temperatura da água de resfriamento para 25-30 ℃, prolongue o tempo de resfriamento pelo ar para 15-20 segundos e assegure que a temperatura da superfície do masterbatch seja ≤ 50 ℃; ② Secagem secundária após a corte: Secar a 80-100 ℃ durante 1-2 horas para garantir um teor de umidade superficial ≤ 0,03%; ③ Adicione um lubrificante resistente a altas temperaturas (como amida de ácido erucíco, com uma temperatura de decomposição térmica ≥ 280 ℃) em quantidades de 0,3% a 0,5%.
IV. Problemas de desempenho e utilização subsequente: pontos críticos para a falha funcional do masterbatch PET
1. O efeito funcional não atende ao padrão (problema de falha fundamental)
Prestação: ① Masterbatch de cor: poder de coloração insuficiente (mesmo com adição de 8%, a cor ainda parece clara), desbotamento em alta temperatura; ② Masterbatch aprimorado: resistência à tração aumentada em<30%, rigidez insuficiente (modulus de flexão)<3000MPa); ③ Masterbatch de nucleação: O ciclo de moldagem dos produtos de PET não foi curto (ainda>60s); ④ Masterbatch retardador de chamas: não atende ao nível UL94 V0; ⑤ Masterbatch resistente à radiação UV: desvanece e torna-se frágil após 6 meses de utilização ao ar livre;
Causa: ① Conteúdo insuficiente de componentes funcionais (pó de cor)<20%, fibra de vidro<30%, agente de nucleação<0,8%, retardador de chamas<40%); ② Decomposição a altas temperaturas ou dispersão desigual dos componentes funcionais; ③ Seleção incorreta de aditivos (por exemplo, o uso de agentes de nucleação comuns para se adaptar a cenários de prototipagem rápida);
Solução: ① Aumentar a concentração de componentes funcionais (pó de cor ≥ 25%, fibra de vidro ≥ 30%, agente nucleante 0,8% -1,5%, retardador de chama ≥ 45%); ② Otimizar o processo de dispersão (adicionar dispersantes, parafusos de cisalhamento fortes, etapas de dispersão prévia); ③ Seleção correta (escolher o agente nucleante baseado em sorbitol adequado para prototipagem rápida, escolher o tipo resistente a altas temperaturas baseado em benzofenona para resistência à radiação UV).
2. Média compatibilidade com o substrato de PET (problema de compatibilidade)
Performance: Após a mistura do masterbatch com fatias puras de PET para processamento, o produto pode apresentar delaminação, rachaduras ou uma forte diminuição da fluidez do processo (devido a um aumento na viscosidade do fundido, o que dificulta a extrusão/balanço da garrafa de forma suave).
Causa: ① Desacordo do tipo de suporte PET (por exemplo, o uso de um suporte de PET homopolimérico para adaptar-se a um substrato de PET copolimérico, com taxas de cristalização conflitantes); ② O conteúdo excessivo de componentes funcionais leva a um desacordo entre a viscosidade do fundido e o substrato; ③ Não foi adicionado nenhum compatibilizador (por exemplo, um masterbatch reforçado com fibra de vidro sem agente de acoplamento silano).
Solução: ① Correspondência rigorosa entre o suporte e o substrato (suporte de PET homopolimérico para produtos de PET homopolimérico, suporte de PET copolimérico para produtos de PET copolimérico); ② Controle da proporção da adição de masterbatch (masterbatch de cor 2% -8%, masterbatch de reforço 10% -30%, masterbatch de nucleação 1% -3%); ③ Adição direcionada de compatibilizadores (agente de ligação silan para fibra de vidro, POE-g-MAH para endurecimento).
3. Conteúdo excessivo de acetaldeído (exclusivo para masterbatch de PET em embalagens alimentares)
Performance: O masterbatch e os produtos subsequentes têm um odor de acetaldeído, com um conteúdo de detecção superior a 10 ppm (o limite padrão nacional para embalagens alimentares);
Causa: ① A degradação do suporte de PET produz acetaldeído (alta temperatura de processamento, longo tempo de permanência); ② As matérias-primas não são completamente secas devido à absorção de umidade, o que acelera a geração de acetaldeído; ③ Não foi adicionado nenhum agente de captura de acetaldeído;
Solution: ① Strictly control the processing temperature (≤ 290 ℃) and shorten the residence time of PET in the barrel (≤ 3 minutes); ② Thoroughly dry the raw materials (moisture content ≤ 0.03%); ③ Add 0.3% -0.5% acetaldehyde scavenger (such as amine compounds); ④ After extrusion, the masterbatch is subjected to “formaldehyde removal treatment” (80 ℃ ventilation drying for 2 hours).
V. Questões exclusivas e soluções específicas para diferentes tipos de masterbatch de PET
1. Masterbatch PET reforçado com fibra de vidro/fibra de carbono
Problemas exclusivos: exposição à fibra de vidro, desgaste dos equipamentos, rigidez desigual e excesso de acetaldeído;
Solução: Tratar previamente a fibra de vidro com um agente de acoplamento de silano e aumentar a dosagem do dispersante para 20% a 30% da fibra de vidro; Escolher parafusos/caixas de liga dupla e instalar cartuchos de filtro na cabeça do molde; Controlar a temperatura de extrusão a 280-285 ℃ para reduzir o tempo de permanência; Adicionar um agente de captura de acetaldeído (para aplicações alimentares).
2. Masterbatch de cor (classe de contacto com alimentos)
Problemas exclusivos: desbotamento por altas temperaturas, odor de acetaldeído e excesso de metais pesados;
Solução: Escolha um pó de cor resistente a altas temperaturas de ftalocianina/inorgânico (temperatura de decomposição térmica ≥ 300 ℃), adicione um composto antioxidante de 1% a 1,5%; secar completamente as matérias-primas e controlar estritamente a temperatura de processamento para ≤ 285 ℃; Selecione um pó de cor certificado pela FDA e teste o conteúdo de metais pesados (Pb/Cd/Hg, etc.) para ≤ 10 ppm.
3. Masterbatch de nucleação
Problemas exclusivos: flutuações na taxa de cristalização, taxa de contração desigual dos produtos e ciclos de moldagem inconsistentes;
Solução: Controle o conteúdo do agente de nucleação (sorbitol/polvo de talco) entre 0,8% e 1,5% e misture-o previamente com o dispersante para obter um masterbatch concentrado; Otimize o processo de resfriamento para garantir uma cristalização uniforme; Realize testes em pequenas quantidades durante o ciclo de moldagem e ajuste a proporção do agente de nucleação.
4. Masterbatch retardador de chamas (tipo sem halogênio)
Problemas exclusivos: baixa eficiência de retardamento de chama, alta viscosidade de fusão e dificuldade de processamento;
Solução: Escolha um sistema sinérgico de polifosfato de amónio e melamina (conteúdo total ≥ 45%) e adicione um compatibilizador de 5% a 10% (como PET-g-MAH); Aumente a temperatura de extrusão para 285-290 ℃ e aumente a dosagem do lubrificante para 1% a 2%; Abra a saída de vácuo para liberar o gás decomposto do retardador de chama.
VI. Lógica chave de resolução de problemas no processo de produção (identificação rápida de problemas)
Primeiro, verifique o teor de umidade: se o teor de umidade das matérias-primas é ≤ 0,03%, se o processo de secagem atende aos padrões (temperatura, tempo) e elimina problemas como bolhas e excesso de acetaldeído;
Verifique novamente a temperatura: se a temperatura de extrusão está dentro do intervalo de 260-290 ℃, se a temperatura do matriz está em conformidade e se evita a degradação e a insuficiente plasticização;
Dispersão após o processo de verificação: se os componentes funcionais foram pré-tratados (modificados/dispersos), se a dosagem do dispersante é suficiente e se a agregação e os defeitos de superfície foram eliminados;
Por fim, verifique o equipamento: se o parafuso/tubo é resistente ao desgaste, se a lâmina de corte está afiada, se o escape de vácuo está normal e elimine os problemas de lote causados pelo equipamento;
Verificação em pequena escala: Realize um teste em pequena escala de 5 a 10 kg antes de cada lote para testar a aparência do masterbatch (sem bolhas, fragilidade), a estabilidade térmica (sem amarelamento a 280 ℃) e os indicadores funcionais (como a taxa de cristalização e o nível de retardamento de chama). Após a aprovação do teste, será realizada a produção em massa.
The core contradiction in the production of PET masterbatch is “high-temperature degradation prevention and control+moisture control+dispersion uniformity+crystallization regulation”. Most problems can be solved through “deep drying of raw materials (moisture content ≤ 0.03%), matching of high-temperature resistant formulas, precise temperature control (260-290 ℃), strong shear dispersion, and gradient cooling”. The key is to strictly control moisture and avoid a series of problems caused by moisture absorption; ② The functional components must be compatible with the PET high-temperature processing window; ③ Balancing plasticization and degradation to shorten the residence time of PET in the barrel; ④ Adjust the process according to the type of masterbatch (such as emphasizing wear-resistant equipment and glass fiber modification for enhanced masterbatch, and emphasizing acetaldehyde control and environmental compliance for food grade color masterbatch).
When producing in bulk, it is recommended to establish a “raw material process finished product” testing ledger to record drying parameters, extrusion temperature, screw speed, and finished acetaldehyde content/functional indicators for quick traceability and troubleshooting of repetitive issues.
Aplicações
O masterbatch PET apresenta excelentes propriedades físicas e químicas e é amplamente utilizado em diversas áreas. A seguir, apresentamos alguns dos principais aspectos de aplicação:
Campo de fibra
Roupas e têxteis: o masterbatch de PET pode ser transformado em fibras de poliéster, que são utilizadas para produzir diversos tecidos para roupas. Este tipo de fibra possui as características de ser firme, resistente às rugas, fácil de lavar e secar, e não se deforma. Também pode ser misturado com fibras naturais para melhorar o desempenho do tecido, e é amplamente utilizado na produção de camisas, jaquetas, roupas esportivas e muito mais.
Textil de casa: Nos produtos de têxteis para casa, as fibras de PET são usadas para fabricar roupas de cama, cortinas, capas de sofá, etc. Elas proporcionam um bom aquecimento, suavidade e resistência ao desgaste, tornando os produtos têxteis de casa mais duráveis e confortáveis.
Fibras industriais: No setor industrial, as fibras de PET podem ser utilizadas na fabricação de cordas, redes de pesca, tecidos geotêxteis, materiais de filtração, etc. Por exemplo, os tecidos geotêxteis são utilizados para reforço, isolamento e drenagem em engenharia civil, enquanto os materiais de filtração são utilizados para filtração de ar e líquidos, aproveitando a alta resistência, a resistência química e o excelente desempenho de filtração das fibras de PET.
Campo de embalagem
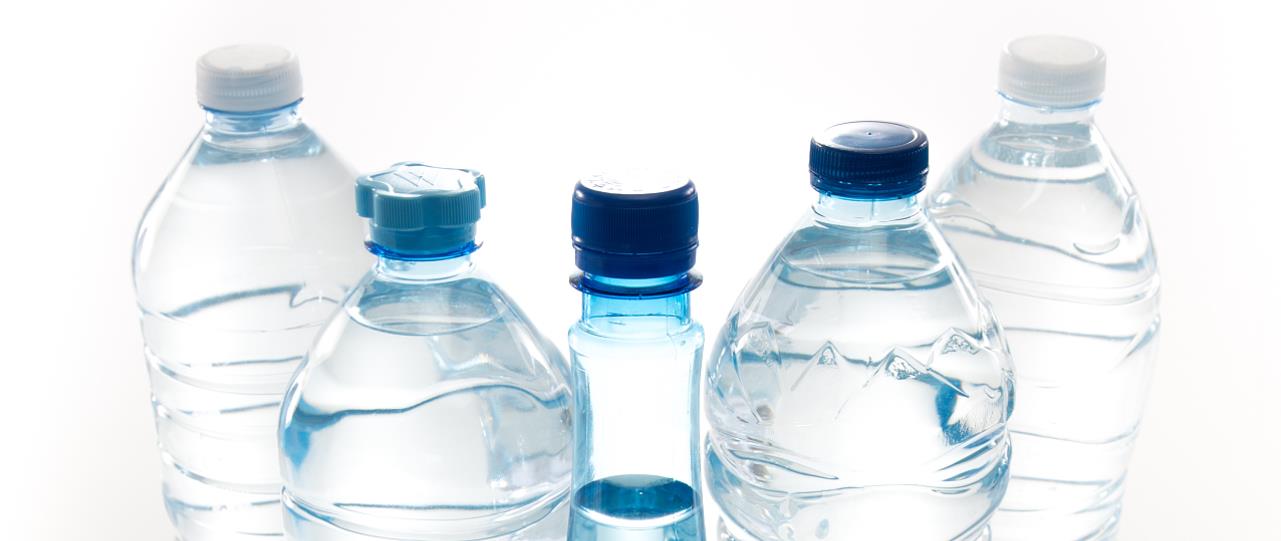
Embalagem de garrafas: o masterbatch de PET é a principal matéria-prima para a produção de garrafas plásticas, especialmente para o embalamento de bebidas, alimentos, cosméticos e outros produtos. As garrafas de PET apresentam as vantagens de alta transparência, boas propriedades de barreira, baixo peso e resistência à quebra, o que permite manter eficazmente a qualidade e o sabor do conteúdo e é fácil de reciclar e reutilizar.
Embalagem de filme: O filme PET produzido possui excelente resistência à tração, transparência e brilho, e pode ser utilizado para embalagens de alimentos, embalagens de dispositivos eletrônicos, embalagens de presentes e outros. Ao mesmo tempo, o desempenho do filme pode ser melhorado ainda mais por meio de revestimento, compósitos e outros processos, para atender às diferentes necessidades de embalagem.
Área de plásticos de engenharia
Aparatos eletrônicos: o masterbatch PET pode ser processado em plásticos de engenharia, que são utilizados na fabricação de carcaças, componentes, etc., de produtos eletrônicos e elétricos. A carcaça de produtos como televisores, computadores e telefones celulares garante sua resistência estrutural e segurança, aproveitando suas excelentes propriedades mecânicas, propriedades de isolamento e resistência ao calor.
Componentes automotivos: Na fabricação automotiva, o plástico engenharia PET pode ser utilizado para produzir painéis de instrumentos, peças interiores de portas, capas de motor, etc. Ele pode reduzir o peso dos carros, melhorar a economia de combustível e apresentar boa resistência ao clima e à resistência ao impacto.
Outras áreas
Área médica: o material PET possui biocompatibilidade e pode ser utilizado na fabricação de alguns produtos médicos, como suturas médicas, vasos sanguíneos artificiais, estruturas de engenharia de tecidos, etc. Após tratamento especial, as fibras de PET também podem ser utilizadas como curativos, com boa respirabilidade e absorção de água.
No campo da óptica, o filme PET pode ser utilizado para a fabricação de componentes ópticos, como lentes ópticas, polarizadores e películas refletivas. A sua excelente performance óptica pode atender às exigências dos produtos ópticos de alta precisão e tem aplicações importantes em áreas como displays de cristal líquido e projetores.




