

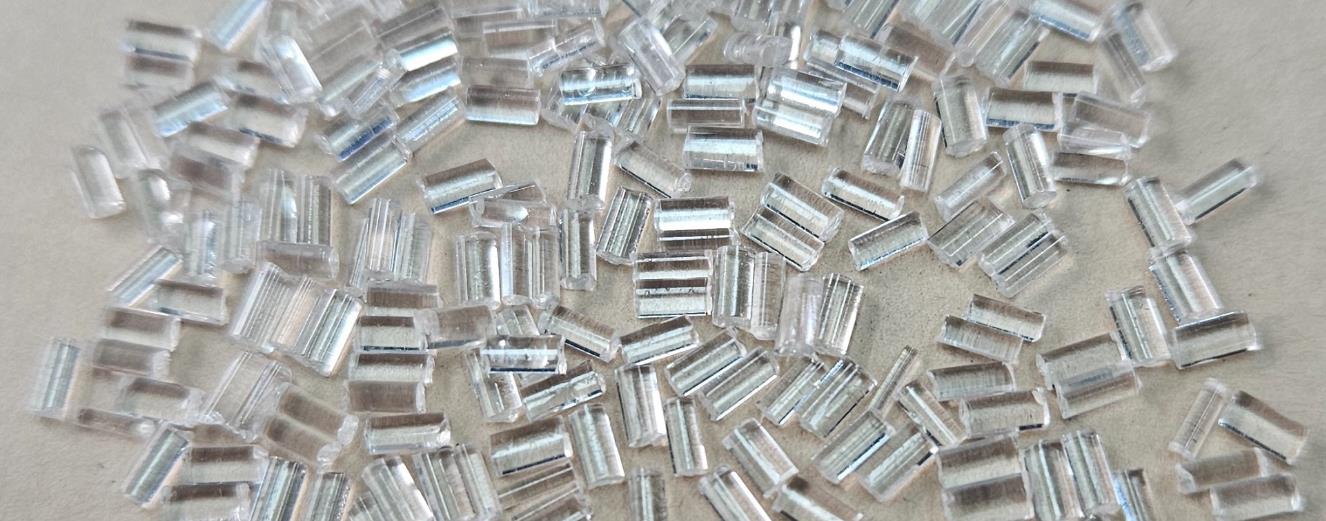
PET-Masterbatch ist in der Regel ein milchiges weißes oder hellgelbes granuliertes Material mit hoher Glanz und Transparenz. Seine Dichte beträgt etwa 1,38-1,41 g/cm³ und es weist eine gute Dimensionsstabilität und mechanische Festigkeit auf. Gleichzeitig hat es eine hervorragende chemische Korrosionsbeständigkeit und kann der Erosion durch die meisten Säuren, Basen und organische Lösungsmittel standhalten. In hohen Temperaturen und hohen Feuchtigkeitsumgebungen können jedoch Hydrolyse-Reaktionen auftreten. Die Schmelztemperatur von PET-Masterbatch ist relativ hoch, beträgt im Allgemeinen etwa 250-260 ℃ und weist eine gute thermische Stabilität auf. Es kann innerhalb eines bestimmten Temperaturbereichs gute physikalische Eigenschaften aufweisen. Seine Glasübergangstemperatur liegt bei etwa 70-80 ℃. PET-Masterbatch weist eine gute Verarbeitungsleistung auf und kann durch verschiedene Verformungsverfahren wie Extrusion, Spritzguss, Blasformen usw. in verschiedene Kunststoffprodukte verarbeitet werden. Während der Verarbeitung ist es erforderlich, Prozessparameter wie Temperatur und Feuchtigkeit genau zu kontrollieren, um die Produktqualität sicherzustellen.

Eigenschaften
PET masterbatch is a concentrated particle made of polyethylene terephthalate (PET) as a carrier, which concentrates a high proportion of functional fillers, additives or pigments. Its core value is to adapt to the high temperature resistance and high crystallization characteristics of PET, accurately solve its processing pain points and performance shortcomings. Its characteristics revolve around “PET substrate compatibility, high temperature processing stability, and functional specificity”, combining the advantages of universal masterbatch with PET exclusive adaptability.
1. Starke Hochtemperaturbeständigkeit und Anpassungsfähigkeit (exklusive Kernvorteil von PET)
Die Verarbeitungs-Temperatur von PET kann bis zu 260-290 ℃ erreichen, und gewöhnliche Masterbatch neigen dazu, sich zu zersetzen und zu versagen. Zielgerichtete Optimierung von PET-Masterbatch:
Sowohl der Träger als auch die funktionalen Komponenten bestehen aus hochtemperaturbeständigen Materialien (wie hochtemperaturbeständige Farbpulver und hitzebeständige Einstellhilfsmittel), die sich in dem Verarbeitungsbereich von 260-290 ℃ nicht zersetzen oder verdampfen und keine reizende Geruchsbildung verursachen, was die Stabilität der Masterbatch-Funktion gewährleistet;
Heizstabilisatoren (wie Phosphite) haben eine starke Kompatibilität mit PET-Molekülketten, die die oxidative Degradation bei hohen Temperaturen unterdrücken, Vergilbung von Produkten verhindern und die mechanischen Eigenschaften reduzieren;
Die Kristallisationscharakteristik von PET anpassen, einige Masterbatches (wie Nucleierungsmasterbatches) können die Kristallisationsrate regulieren, während sie die Verarbeitungsfluidität und die Wärmebeständigkeit des fertigen Produkts in Balance halten (die Temperatur für thermische Verformung kann 120-150 ℃ erreichen).
2. Flexible Anpassung der Funktionen, die die Anforderungen der gesamten PET-Szene abdecken
PET-Masterbatch kann genau nach verschiedenen Szenarien wie Verpackung, Engineering und Textil formuliert werden, wobei von grundlegender Farbgebung bis hin zu hochentwickelten Modifikationen alles abgedeckt wird
Grundlegende Funktionen: Farbgebung (Verpackung für Lebensmittelkontakt), Kostenreduzierung durch Füllung (Talc/Calciumcarbonat-Füllung), Regulierung der Kristallisation (Nukleierungsmasterbatch);
Erweiterte Funktionen: Verbesserung (Verstärkung mit Glasfaser/Kohlenstofffaser, Verbesserung der Steifigkeit und Festigkeit), Flammschutz (halogenfreier/brombasierter Flammschutz, geeignet für elektronische Komponenten), Wetterbeständigkeit (UV-beständiger Masterbatch, Verlängerung der Lebensdauer von Produkten im Freien), Antistatisch (für elektronische Verpackungen);
Composite Funktionen: Farbgebung+Kochfestigkeit (Verpackung für Lebensmittel), Verstärkung+Flammschutz (Engineering-Komponenten), Nukleierung+Verhärtung (dünne Produkte), Reduzierung der Arten von Masterbatch, die hinzugefügt werden, und Vereinfachung der Produktion.
3. Hohe Verarbeitungsbequemlichkeit, Lösung der Verarbeitungsprobleme von PET
PET-Melk hat eine hohe Viskosität und eine langsame Kristallisationsrate, und die direkte Zugabe von Additiven kann leicht zu unebener Verteilung und Verarbeitungsproblemen führen. Zielgerichtete Lösungen für PET-Masterbatch umfassen:
Die granulare Form ist einfach zu messen und zu mischen. Nach der Mischung mit reinen PET-Scheiben im Verhältnis (1% bis 30%) kann sie direkt in die Extrusion, Spritzguss, Flaschenblasen, Spinnen und andere Anlagen eingebracht werden, ohne die Prozessparameter anzupassen.
Die funktionellen Komponenten werden vor der Verdispersion mit dem PET-Träger zu einem stabilen System vermischt, wodurch Probleme wie Farbflecken, Füllstoffaggregation und Additivausfällung vermieden werden und die Verarbeitungsstabilität verbessert wird (z. B. kontinuierliches Spinnen während des Spinvorgangs und gleichmäßige Wanddicke beim Blasen von Flaschen).
Kompatibel mit der PET-Vollverarbeitungs-Technologie: von Lebensmittelverpackungsflaschen (Blow-Moulding), Folien (Extrusion), technischen Zubehörteilen (Spritzguss) bis hin zu Textilfasern (Spinnen), mit einer hohen Vielseitigkeit.
Domäne: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: 4. Stabiler und gleichbleibender Leistung, die Konsistenz in der Massenproduktion gewährleistet
Domäne: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formelles technisches Register. Text: Genau und kontrollierbare Formel: Die Schwankung des Gehaltes der funktionalen Bestandteile in derselben Charge von Masterbatch beträgt ≤ 3 %, was eine konsistente Farbe, Steifigkeit, Wärmebeständigkeit und andere Indikatoren von PET-Produkten in Großmengen gewährleistet (wie beispielsweise eine einheitliche Farbe von Getränkeflaschen und eine stabile Festigkeit von technischen Teilen).
Domäne: Herstellung von Ausrüstung für Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Gleichmäßige Verteilung von funktionalen Komponenten: Farbpulver, Füllstoffe und Additive bilden ein stabiles Dispersionssystem im Masterbatch, wodurch Farbflocken, Pickel und Fragmentierung der mechanischen Eigenschaften im Produkt vermieden werden (z. B. Verstärkung des Masterbatches ohne Glasfaseragglomeration und gleichmäßige Festigkeit).
Gute Lagerstabilität: Die funktionalen Komponenten sind in einem PET-Halter verpackt, wodurch der Kontakt mit Luft und Feuchtigkeit reduziert wird. Selbst nach mehr als einem Jahr Lagerung bei Raumtemperatur ohne Feuchtigkeitsabsorption oder Verklebung bleiben die Produkte stabil.
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: 5. Der Träger hat eine hervorragende Kompatibilität und beeinträchtigt nicht die ursprüngliche Leistung von PET.
Der Träger wird mit einem Harz ausgewählt, das dem Ziel-PET-Substrat (Homopolymer-PET, Copolymer-PET, recyceltes PET) entspricht, eine 100%ige Kompatibilität aufweist und die hohe Steifigkeit, chemische Beständigkeit (Säure- und Alkalibeständigkeit, Öl- und Fettbeständigkeit) sowie die Transparenz des PET selbst nicht beeinträchtigt (transparente PET-Masterbatch kann über 90% Lichtdurchlässigkeit aufweisen).
Es beeinträchtigt nicht die Kernleistung von PET: Die Verbesserung/Füllung des Masterbatchs verringert nicht die Hitzebeständigkeit von PET, das Verhärtungs-Masterbatch opfert nicht die Steifigkeit und konzentriert sich ausschließlich auf die gezielte Verstärkung der Zielfunktionen (z. B. das Verhärtungs-Masterbatch für Produkte mit dünnen Wänden, das die Schlagzähigkeit um mehr als 50 % erhöht und die gleiche Temperatur für heiße Verformung beibehält).
6. Ausgezeichnete Umweltschonung und Anpassungsfähigkeit an Szenarien mit hoher Nachfrage
Die Auswahl der Zusatzstoffe entspricht strikt den Umweltstandards: Der Masterbatch für Lebensmittelkontakt verwendet FDA- und GB 4806-zertifizierte Farbpulver und Zusatzstoffe, die frei von Schwermetallen und Gerüchen sind und für Getränkeflaschen, Lebensmittelverpackungsfolien usw. verwendet werden können.
Unterstützung der Recycling: Gute Kompatibilität mit recycelten PET-Materialien, die die Verarbeitungsleistung und die Produktqualität von recycelten Materialien nicht beeinträchtigen und zur Förderung der Kreislaufwirtschaft beitragen
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Ersetzungen} und Klammern auf. Formeller technischer Register. Text: Halogenfreies flammsicherer, umweltfreundlicher Verstärker und andere Arten von Masterbatch, die den RoHS- und REACH-Standards entsprechen und für hochwertige Anwendungen wie Elektronik und Automobilindustrie geeignet sind.
7. Zielgerichtete Lösungen für Probleme bei PET-Produkten
PET-Naturshortboard: langsame Kristallisation (langer Verarbeitungszyklus) → die Nukleationsmasterbatch verkürzt den Formzyklus um 30 % – 50 %
Domäne: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: Übermäßige Steifigkeit und unzureichende Bruchfestigkeit → Verstärkter Masterbatch (POE-g-MAH, Elastomer-Modifizierung) verbessert die Kältebeanspruchungsfestigkeit.
Domain: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Transparente Produkte neigen zu Vergilbung → Anti-Vergilbungs-Masterbatch und hochtemperaturbeständiges Farbpulver gewährleisten eine langfristige Nutzung ohne Abwischen.
Domain: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Unzureichende Festigkeit von technischen Komponenten → Glasfaser-/Kohlenstofffaser verstärkter Masterbatch, mit einem 60 % – 120 %igen Anstieg der Zugfestigkeit, der einige Metallkomponenten ersetzt.
Domain: Herstellung von Geräten für die Extrusion und Vermischung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: 8. Breite Anpassungsfähigkeit, die die Kernanwendungsbereiche von PET abdeckt
Geeignete Substrate: Homopolymer PET (Verpackungen für Lebensmittel, Spinnmaterial), Copolymer PET (dünwandige Produkte, technische Teile), recyceltes PET (recycelte Verpackungen, Baustoffe)
Anwendungsmöglichkeiten: Lebensmittelverpackungen (Getränkeflaschen, Verpackungsfolien, hitzebeständige Taschen), elektronische Geräte (flammschutzende Hüllen, antistatische Verpackungen), Automobilindustrie (verstärkte PET-Zubehörteile, Innenausstattung), Textilfasern (gefärbtes PET-Seide, funktionale Fasern), Baustoffe (PET-Platten, Rohre).
The core characteristics of PET masterbatch can be summarized as follows: high temperature stability, customized full coverage of functions, convenient processing to relieve pain points, and wide environmental compliance and adaptability. It not only solves the natural pain points of high processing temperature, slow crystallization, and complex formula of PET, but also empowers product functional upgrades in a low-cost and high-efficiency manner. It is a key material for the development of PET products from “universal grade” to “high-end and functional”, and is widely used in core fields such as food packaging, electronics, automobiles, and textiles.
Klassifizierung
PET-Masterbatch kann nach verschiedenen Klassifikationskriterien in verschiedene Typen eingeteilt werden. Folgende Klassifizierungsmethoden und spezifische Typen sind üblich:
Gepflegt nach Zweck
Faserqualität PET-Masterbatch: Hauptsächlich verwendet für die Herstellung verschiedener Polyesterfasern, wie lange und kurze Fasern für Textilien und Bekleidung sowie hochfestes Garn für industrielle Zwecke. Diese Art von Masterbatch hat strenge Anforderungen an Molekulargewicht und dessen Verteilung, Viskosität und andere Indikatoren, um die Festigkeit, Bruchfestigkeit, Spinnbarkeit und andere Eigenschaften der Fasern sicherzustellen.
Bottle-Grade-PET-Masterbatch: Wird für die Herstellung von Verpackungsflaschen wie Getränkeflaschen, Lebensmittelflaschen usw. verwendet. Der Masterbatch muss eine hohe Transparenz, gute Barriereeigenschaften, einen niedrigen Acetaldehydgehalt und andere Eigenschaften aufweisen, um die Qualität und Sicherheit des Verpackungsinhalts zu gewährleisten und gleichzeitig die Verarbeitungsleistungsanforderungen der Vorform zu erfüllen.
Filmqualitativ PET-Masterbatch: Wird für die Herstellung verschiedener Kunststofffolien verwendet, einschließlich Verpackungsfolien, elektronischen Folien usw. Filmqualitatives PET-Masterbatch muss hervorragende Zugfestigkeit, optische Eigenschaften und thermische Stabilität aufweisen, um den Anforderungen an die Leistung der Folie in Prozessen wie Stretchen, Drucken und Laminieren zu entsprechen.
Domain: Herstellung von Ausrüstungen für die Extrusion und Verarbeitung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Engineeringkunststoffqualität PET-Masterbatch: Wird zur Herstellung von Produkten aus Engineeringkunststoffen wie elektronischen Geräten und Automobilteilen verwendet. Diese Art von Masterbatch erfordert in der Regel die Zugabe verschiedener Additive, wie Verstärkungsmittel, Flammschutzmittel, Verhärtungsmittel usw., um seine mechanische Festigkeit, Hitzebeständigkeit, Flammschutz und andere Eigenschaften zu verbessern und den Anforderungen der Engineeringanwendungen zu entsprechen.
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Ersatzmerkmale} und Klammern auf. Formelles technisches Register. Text: Klassifizieren basierend auf Eigenschaften
Herkömmlicher PET-Masterbatch: Er weist gewöhnliche physikalische und chemische Eigenschaften auf und erfüllt die grundlegenden Anforderungen für den allgemeinen Einsatz, z. B. bei der Herstellung von herkömmlichen Fasern, Folien, Flaschenprodukten usw.
Modifizierter PET-Masterbatch: Durch die Zugabe verschiedener Additive oder mithilfe spezieller Produktionsverfahren wird PET so modifiziert, dass es spezielle Eigenschaften aufweist. Häufige Arten der Modifikation sind:
Domain: Herstellung von Ausrüstungen für die Extrusion und Vermischung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Flammschutz-PET-Masterbatch: Der Flammschutz wurde hinzugefügt, um PET gute flammschutzende Eigenschaften zu verleihen. Es wird in Bereichen wie Elektronik und Fahrzeuginnenräume eingesetzt, die Brandsicherheit erfordern.
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: Verstärktes PET-Masterbatch: Durch Zugabe von Verstärkungsmitteln wird die Zähigkeit und die Schlagfestigkeit von PET verbessert, was für die Herstellung von Produkten geeignet ist, die starken äußeren Kräften ausgesetzt sind.
Wärmestabiler PET-Masterbatch: Nach spezieller Behandlung oder der Zugabe wärmestabiler Additive wird die Temperatur der thermischen Verformung und die Wärmebeständigkeit von PET verbessert, wodurch es für Anwendungen in hochtemperaturnahen Umgebungen geeignet ist.
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Antistatischer PET-Masterbatch: Die Zugabe von antistatischen Mitteln zur Verringerung der Oberflächenwiderstand von PET und zur Vermeidung der Ansammlung statischer Elektrizität. Er wird häufig in der Verpackung von elektronischen Geräten, Folien und anderen Bereichen eingesetzt, um Schäden an Produkten durch statische Elektrizität zu vermeiden.
Nach Farbe klassifizieren
Weißes PET-Masterbatch: Es ist die häufigste Farbe, mit hoher Transparenz und gutem Aussehen, geeignet für Produkte mit geringen Farbbeziehungen oder die nachträgliche Färbung erfordern, wie z. B. gewöhnliche Fasern, Folien und Flaschenprodukte.
Domain: Herstellung von Ausrüstungen für die Extrusion und Verarbeitung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formelles technisches Register. Text: Farbiges PET-Masterbatch: Durch Zugabe von Farb-Masterbatch oder Verwendung spezieller Färbeverfahren werden verschiedene Farben von PET-Masterbatch hergestellt, wie Schwarz, Rot, Blau usw. Farbiges PET-Masterbatch kann direkt verwendet werden, um Produkte mit bestimmten Farbvorstellungen zu produzieren, wodurch spätere Färbeprozesse reduziert, die Produktionseffizienz verbessert und die Farbgleichheit und Stabilität gewährleistet werden.
Domain: Herstellung von Kunststoffextrusions- und Mischanlagen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Produktionsprozess von PET-Masterbatch
1. Vorbereitung der Rohmaterialien:
Gereinigte Terephthalsäure (PTA): Erfordert hohe Reinheit und einen geringen Schmutzgehalt, normalerweise mit einer Reinheit von 99,5 % oder höher. Die Qualität der PTA hat direkten Einfluss auf die Qualität des PET-Masterbatchs, und Indikatoren wie der Carboxylgehalt und der Gehalt an Metallionen müssen strikt kontrolliert werden.
Ethylenglykol (EG): Die Reinheit muss in der Regel über 99,8% betragen, mit einem geringen Feuchtigkeitsgehalt. Verunreinigungen in EG können den Verlauf der Reaktion und die Leistung von PET beeinflussen, z. B. Aldehydverunreinigungen, die zu Verzweigungen oder Kreuzvernetzungen der PET-Molekülketten führen können.
Additive: Je nach den Anforderungen an die Produkteigenschaften können Katalysatoren, Stabilisatoren, Mattierungsmittel usw. hinzugefügt werden. Zu den häufig verwendeten Katalysatoren gehören Antimon-, Germanium- und Titandioxidbasierte Katalysatoren, wie beispielsweise Antimon(III)-oxid, mit einer typischen Zusatzmenge von 200-500 ppm. Stabilisatoren können die thermische oxidative Abbauprozesse von PET während der Verarbeitung und Nutzung verhindern, während Mattierungsmittel wie Titandioxid die Glanz des PET reduzieren können.
Domäne: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: 2. Esterifikationsreaktion:
Domain: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: Fütterung: Geben Sie PTA und EG in einem bestimmten molaren Verhältnis (in der Regel 1:1,2 bis 1:1,3) in den Esterifikationsreaktor.
Aufheizen und Druckaufbau: Unter Rührbedingungen erhöhen Sie die Temperatur schrittweise auf 220-260 ℃ und üben dabei einen Druck von 0,2-0,3 MPa aus.
Die Reaktion verläuft wie folgt: PTA und EG unterliegen einer Esterifikationsreaktion, wodurch Dihydroxyethylterephthalat (BHET) und Wasser entstehen. Während des Reaktionsprozesses wird das erzeugte Wasser kontinuierlich über eine Destillationsvorrichtung entfernt, um die Reaktion in die gewünschte Richtung zu fördern. Die Umsetzungsrate der Esterifikationsreaktion muss normalerweise über 95% liegen.
3. Vorherige Kondensationsreaktion:
Übertragung in den Vorkondensierkessel: Nach Abschluss der Esterifikationsreaktion überführen Sie die Reaktanten in den Vorkondensierkessel.
Verringerung des Drucks: Reduzieren Sie den Druck im Reaktortank schrittweise auf 0,05-0,1 MPa und erhöhen Sie gleichzeitig die Temperatur auf 270-275 ℃.
Domain: Herstellung von Ausrüstungen für die Extrusion und Verarbeitung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formelles technisches Register. Text: Vorläufige Kondensation: Bei niedrigerem Druck und höherer Temperatur beginnen die BHET-Moleküle Kondensationsreaktionen durchzuführen und Oligomere zu bilden. Die Zeit für die Vorpolymerisationsreaktion beträgt in der Regel 1-2 Stunden, bei denen die intrinsische Viskosität des Polymerisats 0,2-0,4 dL/g erreicht.
4. Endliche Kondensationsreaktion:
Übertragung in den Endkondensierkessel: Übertragen Sie das Vorkondensatprodukt in den Endkondensierkessel.
Domain: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Hoher Vakuumkondensation: Erhöhen Sie die Reaktionstemperatur weiter auf 275–280 ℃ und senken Sie den Druck im Reaktionsbehälter auf einen hohen Vakuumzustand von 10–30 Pa. Unter hohem Vakuum fortsetzen die Hydroxyl- und Carboxylgruppen zwischen Oligomer-Molekülen Kondensationsreaktionen, wodurch die Molekülketten kontinuierlich wachsen und hochmolekulares PET bilden.
Reaktionsende kontrollieren: Das Reaktionsende wird durch die Online-Erkennung der intrinsischen Viskosität des Polymerisats kontrolliert. Im Allgemeinen muss die intrinsische Viskosität des PET-Masterbatches zwischen 0,6 und 0,85 dL/g liegen. Die Endzeit der Kondensationsreaktion beträgt üblicherweise 2 bis 4 Stunden.
5. Granulierung:
Schmelzextrusion: Die PET-Schmelze, die den Qualitätsanforderungen entspricht, wird vom Boden des Endkondensierkessels extrudiert und über die Schmelzepipeline zum Granulator transportiert.
Unterwassergeschaltete oder luftgekühlte Granulation:
Unterwassergranulation: Die Schmelze wird unter Wasser durch eine Matrize in dünne Streifen gepresst und anschließend von einem rotierenden Schneidewerkzeug in Granulate geschnitten. Die Partikel werden in Wasser abgekühlt und zum Dehydratisierungs- und Trocknungsystem transportiert. Die durch diese Methode hergestellten Partikel haben regelmäßige Formen, glatte Oberflächen und einheitliche Partikelgrößen.
Luftgekühlte Pelletzerteilung: Nach dem Extrudieren der Schmelze aus der Matrize wird diese natürlich in Streifen im Luftstrom abgekühlt und anschließend mit einem Schneidemesser in Pellets geschnitten. Die luftgekühlte Granulationsanlage ist einfach, aber die Partikeloberfläche ist möglicherweise nicht ausreichend glatt, und die Partikelgrößenuniformität ist relativ schlecht.
6. Nachbearbeitung:
Trocknung: Der PET-Masterbatch nach der Granulierung enthält eine bestimmte Menge an Feuchtigkeit und muss getrocknet werden. Die üblicherweise verwendeten Trocknungsmethoden sind die Heißlufttrocknung und die Entfeuchtungstrocknung. Die Trocknungstemperatur liegt im Allgemeinen zwischen 150 und 180 ℃, und die Trocknungszeit beträgt 3 bis 8 Stunden, um den Feuchtigkeitsgehalt des Masterbatch unter 0,05 % zu senken.
Screening: Die getrockneten Mutterpartikel werden mit Geräten wie Vibrationssieb oder Rotationssieb gesiebt, um übergroße oder untergroße Partikel sowie mögliche Verunreinigungen zu entfernen und eine gleichmäßige Partikelgrößenverteilung des Produkts zu gewährleisten.
Verpackung: PET-Masterbatch, der den Qualitätsstandards entspricht, wird in Plastiksäcken oder Tonbeuteln verpackt, um die Aufnahme von Feuchtigkeit und äußere Kontamination zu verhindern.
Domäne: Herstellung von Kunststoffextrusions-und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Ersetzungen} und Klammern auf. Formelles technisches Register. Text: Formelverhältnis
Die Formelverhältnisse verschiedener Arten von PET-Masterbatches können je nach Hersteller und den spezifischen Produktanforderungen variieren. Folgende sind die ungefähren Formelverhältnisbereiche und die Beschreibung der Hauptbestandteile einiger gängiger Arten von PET-Masterbatches:
Domäne: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: Faserqualität PET-Masterbatch
Domäne: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Ersatztexte} und Klammern auf. Formelles technisches Register. Text: Hauptkomponenten und -verhältnisse:
Polyethylenterephthalat (PET): In der Regel macht es etwa 90% bis 99% aus und ist der Hauptbestandteil des Masterbatchs. Er bestimmt die grundlegenden Eigenschaften der Faser, wie Festigkeit, Schmelzpunkt, chemische Beständigkeit usw.
Additive: Insgesamt 1% bis 10%. Dazu gehören Mattierungsmittel (z. B. Titandioxid, das üblicherweise in einer Menge von 0,1% bis 2% hinzugefügt wird), die die Glanz der Fasern regulieren; Wärmebeständigkeitsmittel (z. B. Phosphatester, die in einer Menge von etwa 0,1% bis 0,5% hinzugefügt werden) verhindern, dass PET während der Verarbeitung durch hohe Temperaturen abgebaut wird; Schmiermittel (z. B. Fettsäureester, die üblicherweise in einer Menge von 0,1% bis 0,3% hinzugefügt werden) verbessern die Verarbeitungsleistung der Fasern und reduzieren die Reibung.
Bottle grade Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formeller technischer Register. Text: PET Masterbatch
Domäne: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Ersatztexte} und Klammern auf. Formelles technisches Register. Text: Hauptkomponenten und -verhältnisse:
PET: Der Gehalt liegt im Allgemeinen zwischen 98% und 99,5%, was eine hohe Reinheit und eine bestimmte Molekulargewichtsverteilung erfordert, um die Verarbeitungsleistung der Vorform und die physikalischen Eigenschaften der Flasche, wie Transparenz, Festigkeit und Barriereeigenschaften, sicherzustellen.
Zusatzstoffe: Sie machen 0,5% bis 2% aus. Unter ihnen werden Acetaldehydhemmer (z. B. Kobaltsalze, Mangansalze usw. mit einer Zusatzmenge von etwa 0,01% bis 0,1%) verwendet, um den Acetaldehydgehalt in PET für Flaschen zu reduzieren und zu verhindern, dass Getränke und andere Verpackungsinhalte durch Acetaldehyd kontaminiert werden. Kristallisationsnukleierungsmittel (z. B. Natriumbenzoat, das üblicherweise in einer Menge von 0,05% bis 0,2% zugesetzt wird) können die Kristallisationsrate von PET beschleunigen, die Produktionseffizienz und die Flaschenqualität verbessern.
Filmqualitativer PET-Masterbatch
Domäne: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Ersatztexte} und Klammern auf. Formelles technisches Register. Text: Hauptkomponenten und -verhältnisse:
PET: Normalerweise macht es 97% bis 99% aus. Es bestehen strenge Anforderungen an sein Molekulargewicht und seine Molekulargewichtsverteilung, um sicherzustellen, dass die Folie gute Zugfestigkeit, optische und mechanische Eigenschaften aufweist.
Additive: 1% bis 3%. Dazu gehören Schmierstoffe (z. B. Oleinsäureamid usw. mit einer allgemeinen Zusatzmenge von 0,05% bis 0,2%), die den Reibungswinkel der Folienoberfläche verringern und verhindern, dass die Folie beim Aufwickeln und bei der Verwendung anhaftet. Antiklebstoffmittel (z. B. Diatomeen, mit einer Zusatzmenge von etwa 0,1% bis 0,5%) können die klebstoffabweisenden Eigenschaften der Folie verbessern, was für die Lagerung und den Transport der Folie von Vorteil ist. UV-Absorber (z. B. Benzophenone, die üblicherweise in einer Menge von 0,1% bis 0,3% zugesetzt werden) werden verwendet, um zu verhindern, dass die Folie durch UV-Strahlung beim Außeneinsatz veraltet.
Domäne: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: Flammschutzmittel PET-Masterbatch
Domäne: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Ersatztexte} und Klammern auf. Formelles technisches Register. Text: Hauptkomponenten und -verhältnisse:
Domain: Herstellung von Kunststoffextrusions-und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: PET: Der Grundstoffanteil beträgt in der Regel 70% bis 90%.
Domäne: Herstellung von Ausrüstungen für die Extrusion und Verarbeitung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Flammschutzmittel: Die Zugabe-Menge beträgt normalerweise 10 % bis 30 %. Häufig verwendete Flammschutzmittel sind Phosphor-basierte Flammschutzmittel (wie Phosphatester), Halogen-basierte Flammschutzmittel (wie Decabromdiphenyläther, deren Verwendung jedoch aufgrund von Umweltproblemen schrittweise eingeschränkt wird) und anorganische Flammschutzmittel (wie Magnesiumhydroxid, Aluminiumhydroxid usw.). Um die Kompatibilität und Dispersibilität von Flammschutzmitteln mit PET zu verbessern, wird manchmal eine angemessene Menge Kompatibilisator (wie maleinsäureanhydrid-geflechtetes Polyethylen usw. mit einer Zugabe-Menge von etwa 1 % bis 3 %) hinzugefügt.
Verstärktes PET-Masterbatch
Domäne: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Ersatztexte} und Klammern auf. Formelles technisches Register. Text: Hauptkomponenten und -verhältnisse:
Domain: Herstellung von Kunststoffextrusions-und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: PET: Der Gehalt beträgt etwa 80 % bis 95 %.
Verhärtungsmittel: Die Zugangsmenge liegt im Allgemeinen zwischen 5 % und 20 %. Zu den üblichen Verhärtungsmitteln gehören Ethylen-Octen-Copolymer (POE), Nitrilkautschuk (NBR), thermoplastischer Polyurethan-Elastommer (TPU) usw. Gleichzeitig können zur Verbesserung der Grenzflächenhaftung zwischen Verhärtungsmitteln und PET einige Kupplungsmittel (z. B. Silan-Kupplungsmittel, die üblicherweise in einer Menge von 0,5 % bis 2 % hinzugefügt werden) zugesetzt werden.
Die oben genannten Formelverhältnisse dienen nur als Referenz. Bei der tatsächlichen Produktion werden die Hersteller die Werte entsprechend den spezifischen Leistungsanforderungen, Produktionsprozessen und Kostenfaktoren des Produkts optimieren und anpassen.
Produktionsanlagen
Domäne: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Ersatzmerkmale} und Klammern auf. Formeller technischer Register. Text: Der Produktionsprozess von PET-Masterbatch umfasst verschiedene Maschinen und Geräte, und hier sind die wichtigsten Produktionsmaschinen und ihre Funktionen:
1. Reaktor
Esterifikationsreaktor: Dies ist der Ort, an dem PTA und EG einer Esterifikationsreaktion unterliegen. Er besteht in der Regel aus rostfreiem Stahlmaterial und weist eine gute Korrosionsbeständigkeit und Dichtigkeit auf. Er ist mit einer Rührvorrichtung, einem Heizsystem, einer Zulauföffnung, einer Ablaßöffnung, einem Wasserseparator usw. ausgestattet, um sicherzustellen, dass die Reaktionspartner vollständig gemischt und gleichmäßig erhitzt werden, sodass die Esterifikationsreaktion reibungslos ablaufen kann.
=> Kettle für die Vorkondensation: wird für die Vorkondensation verwendet und hat eine Struktur, die der Esterifikationsreaktorkessel ähnelt, jedoch höhere Anforderungen an die Intensität der Rühren, die Temperatur- und Druckkontrollgenauigkeit, um den Bedingungen der Vorkondensation zu entsprechen und die Bildung von Oligomeren zu fördern.
Domäne: Herstellung von Ausrüstungen für die Extrusion und Verarbeitung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Ersatzmerkmale} und Klammern auf. Formelles technisches Register. Text: Endkondensationsreaktor: Er ist eine Schlüsselausrüstung für die Herstellung von hochmolekularem PET. Es ist erforderlich, eine hohe Vakuumwahrungskapazität, eine präzise Temperatur- und Rührkontrolle zu haben, um eine tiefe Kondensationsreaktion zu erzielen und das Molekulargewicht des PET den Produktanforderungen zu entsprechen.
2. Wärmetauscher
Esterifikationswärmetauscher: Wird verwendet, um die Reaktionstemperatur während des Esterifikationsreaktionsprozesses zu kontrollieren, indem ein Wärmemedium oder Kühlwasser zirkuliert wird, um die Temperatur der Materialien im Reaktionskessel zu regulieren und sicherzustellen, dass die Esterifikationsreaktion innerhalb eines geeigneten Temperaturbereichs abläuft.
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formeller technischer Register. Text: Kondensationswärmetauscher: Er spielt eine ähnliche Rolle bei der Vorkondensation und der Endkondensation und kann auch zur Wärmegewinnung während des Reaktionsprozesses verwendet werden, wodurch die Energieverwertungseffizienz verbessert wird.
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: 3. Fraktionierungsturm
Wird verwendet, um das bei der Esterifikationsreaktion erzeugte Wasser vom nicht reagierten EG zu trennen. Durch die Destillation in der Fraktionierungsturm wird das Wasser von der oberen Seite der Turm abgeführt, und das EG wird zur Reaktionskessel zurückgeleitet, um weiterhin an der Reaktion teilzunehmen, um die Umsetzungsrate der Reaktion zu verbessern.
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: 4. Vakuumpumpe
Während der Vorkondensations- und der Endkondensationsreaktion sind eine Vakuumpumpe erforderlich, um den Druck im Reaktionsbehälter zu senken, ein hochvakuiertes Umfeld zu schaffen, die Abscheidung von Nebenprodukten kleiner Moleküle zu fördern und die Kondensationsreaktion in Richtung der Bildung von PET mit hohem Molekulargewicht zu lenken.
5. Granulator
Unterwassergranulator: besteht aus einem Düsekopf, einem Schneidwerkzeug, einer Wasserkammer, einem Trocknungssystem usw. Nach dem Extrudieren der PET-Schmelze aus der Düse wird diese unter Wasser von einem hochgeschwindigkeitsrotierenden Schneidwerkzeug in Partikel geschnitten. Die Partikel werden in Wasser abgekühlt und zu einem Trocknungssystem transportiert, um PET-Masterbatch mit regulärer Form und glatter Oberfläche zu produzieren.
Luftgekühlter Granulator: Er umfasst hauptsächlich eine Extrusionsdüse, eine Schneideeinrichtung und ein Kühlungsluftsystem. Das geschmolzene Material wird nach der Extrusion in der Luft natürlich abgekühlt und in Streifen geschnitten und anschließend mit einem Schneidmesser in Partikel zerlegt. Die Struktur eines luftgekühlten Granulators ist relativ einfach, aber die Aussehen und die Größenuniformität der Partikel sind nicht so gut wie bei einem unterwassergeführten Granulator.
6. Trocknungsanlagen
Heißluftzirkulationstrockner: Der Trockner verwendet zirkulierende heiße Luft, um den PET-Masterbatch zu trocknen. Durch Erhitzen der Luft auf eine bestimmte Temperatur kommt sie vollständig mit dem Masterbatch im Trocknungsraum in Berührung und entfernt Feuchtigkeit. Er hat die Vorteile einer gleichmäßigen Trocknung und einer einfachen Temperaturregelung, aber die Trocknungszeit ist relativ lang.
Domäne: Herstellung von Ausrüstungen für die Extrusion und Vermischung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {platzhalter} und Klammern auf. Formelles technisches Register. Text: Entfeuchtungsgerät: Es verwendet ein Trocknungsmittel, um Feuchtigkeit aus der Luft zu adsorbieren und trockenes Luft mit niedriger Luftfeuchtigkeit für die Trocknung des Masterbatches zu liefern. Es kann den Feuchtigkeitsgehalt des Masterbatches effektiv reduzieren und eine höhere Trocknungseffizienz erzielen, aber die Ausrüstung und die Betriebskosten sind relativ hoch.
7. Screeninggeräte
Vibration screen: By using a vibration motor to generate high-frequency vibration on the screen, the mother particles bounce on the screen, and are classified according to their size to screen out oversized or undersized particles and impurities, ensuring the uniformity of the product’s particle size.
Drehsieb: Bei der Verwendung eines drehenden Siebzylinders wird die Mutterpartikel durch den Zufuhranschluss in den Siebzylinder eingeführt. Während des Drehvorgangs fallen Partikel, die den Partikelgrößenanforderungen entsprechen, durch die Sieblöcher, während diejenigen, die diese Anforderungen nicht erfüllen, am anderen Ende entladen werden. Es ist geeignet für Screeningoperationen in der Großproduktion.
8. Mess- und Transportanlagen
Messpumpe: Sie wird für die präzise Messung und Transport von PTA, EG und anderen Rohstoffen sowie der PET-Schmelze verwendet und sorgt dafür, dass jedes Rohmaterial in einem bestimmten Verhältnis genau in den Reaktionskessel eingespeist wird und die Schmelze stabil in der Pipeline transportiert wird.
Materialtransportleitung: hergestellt aus Materialien wie rostfreiem Stahl oder Polytetrafluorethylen, mit guter Korrosionsbeständigkeit und Verschleißfestigkeit, verwendet zur Verbindung verschiedener Produktionsanlagen, um eine automatisierte Materialtransporte zu ermöglichen und Fehler und Verschmutzungen durch manuelle Bedienung zu reduzieren.
Pneumatisches Fördersystem: Durch die Verwendung von Druckluft wird der PET-Masterbatch vom Granulator zu Trocknungs-, Sieb- oder Verpackungsanlagen transportiert. Es bietet die Vorteile einer hohen Fördereffizienz, Sauberkeit und Hygiene und eignet sich für den Langstreckentransport von granulierten Materialien.
PET-Masterbatch-Extruder
Kerke’s masterbatch extruder can be used to produce PET masterbatch. Our PET masterbatch extruder has multiple models to choose from, which can meet different production requirements.
-

Laboratory Twin Screw Extruder
When will you need a lab twin screw extruder? If you want to make trials and tests of…
-

Twin Screw Extruder
Our Parallel Co-rotating twin screw extruder is designed for compounding and masterbatch making with an output capacity from…
-

Triple (3 screws) Extruder
3 Screws extruder is a new technology that has many advantages. The triple screw extruder is mainly used…
-

Double-Stage Extrusion System
Mother-baby extrusion system is designed for special materials which can not process on one stage extruder, the first…
-

Banbury Kneader Compounding Line
Our kneader + extruder is designed for making special applications with an output capacity from 30kg/h to 1000kg/h.…
-

Cutting System / Pelletizing System
Different material needs different cutting system, Kerke provides all kinds of cutting system, here is the explanation of…
Bezogene Anforderungen
Die Herstellung von PET-Masterbatch erfordert, dass der Extruder die folgenden Anforderungen erfüllt:
Temperaturregelung:
Die Schmelztemperatur der PET-Partikel sollte im Bereich von 240 °C bis 280 °C gehalten werden, und die Erwärmung sollte so gleichmäßig wie möglich erfolgen, um unzureichende Annealing oder übermäßige Extrusion aufgrund ungleichmäßiger Wärmeverteilung zu vermeiden.
Die Extruder sollten mit einem hochpräzisen Temperaturregelsystem ausgestattet sein, um sicherzustellen, dass die Temperatur jeder Heizzone stabil ist und den Prozessanforderungen entspricht.
Schraubendesign:
Das Design der Schraube sollte eine gute Plastifizierung und ein gleichmäßiges Schmelzfließen gewährleisten. Bei PET-Materialien müssen Aspektverhältnis und Durchmesser der Schraube entsprechend den Produktionsanforderungen ausgewählt werden. In der Regel können größere Schraubendurchmesser mehr Material verarbeiten, aber auch das Gerätevolumen und der Energieverbrauch steigen.
Die Drehzahl der Schraube muss ebenfalls genau kontrolliert werden. Eine höhere Drehzahl kann die Produktionseffizienz verbessern, jedoch kann sie auch zu einer erhöhten Verschleißbelastung der Ausrüstung und einem höheren Energieverbrauch führen und zu einem übermäßigen Materialschneiden und Erwärmen führen.
Extruder-Typ:
Doppelschneckenextruder werden häufig bei der Herstellung von PET-Masterbatch verwendet, insbesondere kooperierende Doppelschneckenextruder, aufgrund ihrer hervorragenden Misch- und Plastifizierungseigenschaften.
Bei speziellen Produktionsbedürfnissen, wie beispielsweise bei PET-Masterbatch mit hohem Ausbeute- oder speziellen Leistungsparametern, kann es erforderlich sein, Extruder mit speziellen Schraubestrukturen oder -konfigurationen zu wählen.
Ausstattung und Stabilität:
Der Extruder sollte über ein hohes Drehmoment und eine stabile Betriebsleistung verfügen, um eine stabile Bedienung bei der Verarbeitung von PET-Materialien mit hoher Viskosität oder hohem Füllvolumen zu gewährleisten.
Die Ausrüstung sollte eine gute Abrieb- und Korrosionsbeständigkeit aufweisen, um hohen Temperaturen, hohem Druck und der Reibung des Materials standzuhalten.
Kühlsystem:
Der Extruder sollte mit einem effektiven Kühlsystem ausgestattet sein, um sicherzustellen, dass die PET-Schmelze nach der Extrusion schnell abkühlen und erstarren kann, wodurch die Dimensionsstabilität und die Oberflächenqualität des Produkts erhalten bleiben.
Andere Überlegungen:
Die Materialtankstruktur des Extruders sollte eine gute Heiz- und Kühlleistung aufweisen, um sicherzustellen, dass das Material in einem geeigneten Temperaturbereich verarbeitet werden kann.
Für die Herstellung spezifischer funktionaler PET-Masterbatch (z. B. Flammschutzmittel, antibakteriell) können Extruder spezielle Zufuhrsysteme oder Mischgeräte benötigen, um eine gleichmäßige Dispersion von Funktionsadditiven zu gewährleisten.
Gängige Probleme und Lösungen
The core process of PET masterbatch production is the same as that of general masterbatch (raw material pretreatment → mixing → melt extrusion → granulation → cooling and drying → screening and packaging), but due to the extremely high processing temperature (260-290 ℃), strong moisture absorption, sensitive crystallization rate, high melt viscosity, and the frequent addition of special components such as glass fiber and nucleating agents, the problems focus on “high-temperature degradation prevention and control, moisture control, dispersion uniformity, and crystallization regulation”, which form the core differences from PE/PVC masterbatch. The following are classified and sorted according to the production process.
I. Rohstoffe und Mischprozess: Versteckte Gefahren an der Quelle von Funktionsfehlern bei PET-Masterbatch
1. Feuchtigkeitsabsorption der Rohstoffe (kernige Frage, die nur für PET gilt)
Leistung: Es gibt Blasen und Lochstellen im Querschnitt des Masterbatch, und bei der anschließenden Verarbeitung kann das Produkt Silberlinien, spröde Risse und sogar einen Acetaldehydgeruch entwickeln (fatal in Szenarien für Lebensmittelverpackungen);
Domain: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Ursache: Der Feuchtigkeitsgehalt der PET-Trägerplatten und der funktionalen Komponenten (Farbpulver, Glasfaser, Füllstoffe) beträgt mehr als 0,05%. Nachdem PET Feuchtigkeit aufnimmt, verdampft die Feuchtigkeit bei hohen Temperaturen, wodurch die Molekülkettenstruktur beschädigt wird und eine ungleichmäßige Verteilung der funktionalen Komponenten entsteht;
Lösung: ① Rohstoffe gründlich trocknen: PET-Scheiben werden bei 120-140 ℃ für 4-6 Stunden getrocknet, Farbpulver/Füllstoffe werden bei 100-120 ℃ für 4 Stunden getrocknet, Glasfaser wird bei 80 ℃ für 2 Stunden getrocknet, wobei eine Feuchtigkeitsgehalt von ≤ 0,03 % gewährleistet wird; ② Sekundäre Feuchtigkeitsabsorption nach dem Trocknen vermeiden: Die getrockneten Rohstoffe werden sofort in einen verschlossenen Behälter überführt, und auf dem Mischer wird eine feuchtigkeitsdichte Abdeckung installiert. Die Mischzeit wird auf 30 Minuten begrenzt; ③ Der Mischer ist mit einem Auslass ausgestattet, um die während des Mischvorgangs adsorbierte Feuchtigkeit in Echtzeit abzuführen.
2. Unzureichende Beständigkeit gegen hohe Temperaturen der funktionalen Komponenten (problematisch bei PET für hohe Frequenzen)
Leistung: Während der Extrusion entsteht ein stimulierender Geruch, die Farbe des Masterbatchs ändert sich in gelb/schwarz (der Farb-Masterbatch verblasst), und die funktionale Wirkung wird geschwächt (z. B. ein Abfall der Flammschutzklasse des Flammschutz-Masterbatchs und das Versagen des UV-beständigen Masterbatchs).
Domain: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Ursache: ① Die Temperatur der thermischen Zersetzung von funktionalen Komponenten ist niedriger als die Verarbeitungs-Temperatur von PET (260-290 ℃), z. B. gewöhnliche organische Farbpulver (Temperatur der thermischen Zersetzung<250 ℃) und Flammschutzmittel mit niedrigem Schmelzpunkt; ② Reaktionen bei hohen Temperaturen zwischen Additiven (z. B. Konflikte zwischen einigen Antioxidanzien und Lichtstabilisatoren, die die Zersetzung beschleunigen)
Lösung: ① Optimale Auswahl von funktionalen Inhaltsstoffen, die gegen hohe Temperaturen resistent sind: Phthalocyanin und anorganische Pigmente (Thermische Zersetzungs-Temperatur ≥ 300 ℃) werden als Farbpulver ausgewählt, halogenfreie, hochtemperaturbeständige Flammschutzmittel (z. B. Ammoniumpolyphosphat, Thermische Zersetzungs-Temperatur ≥ 280 ℃) werden ausgewählt, und ein komplexes System aus Hypophosphitestern (z. B. 168) und gehinderten Phenolen (z. B. 1010) wird als Antioxidant ausgewählt; ② Kleinserien-Hochtemperatur-Test: Mischen Sie die funktionalen Inhaltsstoffe mit PET-Schnitten in einem bestimmten Verhältnis, halten Sie sie 10 Minuten bei 280 ℃ und überprüfen Sie, ob sie sich zersetzen oder ihre Farbe ändern; ③ Kontrollieren Sie die Mischtemperatur auf ≤ 60 ℃, um eine vorzeitige Auslösung der Zersetzung der Komponenten zu vermeiden.
3. Aggregation von Funktionskomponenten (verstärkt durch die hohe Viskosität der PET-Schmelze)
Leistung: Im Masterbatch befinden sich harte Blöcke aus Farbpulver, Glasfaserbündel und agglomerierte Füllstoffpartikel, und auf der Oberfläche der nachfolgenden Produkte sind Löcher und Streifen zu sehen, wobei die mechanischen Eigenschaften schwanken (z. B. ungleichmäßige Steifigkeit des verstärkten Masterbatches).
Grund: ① Die funktionellen Komponenten wurden nicht oberflächenbehandelt (z. B. Glasfasern, die nicht mit Silan-Koppelmitteln beschichtet sind, oder Füllstoffe, die nicht modifiziert wurden), wodurch eine schlechte Kompatibilität mit PET-Trägern entsteht; ② Unzureichende Dosierung des Dispersionsmittels (weniger als 10 % der Masse der funktionellen Komponente), hohe Viskosität der PET-Schmelze und Unfähigkeit, harte Partikel vollständig einzuschließen; ③ Unzureichende Mischschubkraft (Drehgeschwindigkeit)<600 U/min), und die agglomerierten Partikel wurden nicht dispergiert.
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formelles technisches Register. Text: Lösung: ① Funktionale Vorbehandlung der Komponenten: Oberflächenmodifizierung der Glasfaser mit einem Silan-Koppelmittel in Konzentration von 1 % bis 2 %, Modifizierung des Füllstoffs mit einem Titandester-Koppelmittel (1 % bis 3 %), Vorverdünnung des Farbpulvers mit einer kleinen Menge PET-Pulver; ② Optimierung des Dispersionsmittels: Auswahl von PET-spezifischen Dispersionsmitteln (z. B. EVA-Wachs-PET-Oligomer), Erhöhung der Dosierung auf 15 % bis 25 % der funktionalen Inhaltsstoffe (für Glasfaser ist eine Erhöhung auf 20 % bis 30 % erforderlich); ③ Verbesserte Mischprozess: Drehzahl von 700 bis 900 U/min, Mischzeit von 20 bis 30 Minuten, Vorverdünnen der funktionalen Inhaltsstoffe mit Dispersionsmitteln für 10 Minuten und anschließend Hinzufügen von PET-Scheiben.
4. Ungleichmäßige Dispersion des Nukleierungsmittels (ausschließlich für kristallines PET-Masterbatch)
Leistung: Die Kristallisationsrate des Masterbatches schwankt stark, und der anschließende Produktformungskreis ist unregelmäßig (ein Teil schnell, ein Teil langsam), mit einer schlechten Dimensionsstabilität (unregelmäßige Schrumpfung).
Grund: ① Unzureichende<0,5%) oder übermäßig (>2%) Dosierung von Kernbildnerstoffen (wie Talkumpulver und Sorbitol); ② Der Kernbildnerstoff wird nicht vorher dispergiert, und nach der Agglomeration kann er die Kristallisation von PET nicht gleichmäßig induzieren
Solution: ① Precise control of nucleating agent dosage: Add 0.8% -1.5% and pre mix with dispersant to make “concentrated masterbatch”, then mix with PET slices; ② Extend the pre dispersion time (15 minutes) during mixing to ensure uniform distribution of nucleating agents in the PET carrier.
Domäne: Herstellung von Ausrüstungen für die Extrusion und Verarbeitung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: II. Melt-Extrusionsprozess: der Kernrisikopunkt bei der Verarbeitung von PET-Masterbatches
1. PET-Degradation (ausschließlich fataler Fehler)
Leistung: Während der Extrusion wird Acetaldehydgeruch freigesetzt, der Masterbatch verfärbt sich gelb/schwarz, auf der Oberfläche bilden sich verbrannte Flecken, die Zugfestigkeit nimmt um mehr als 30 % ab, und die nachfolgenden Produkte werden spröde und der Acetaldehydgehalt überschreitet die Norm (unqualifiziert für Anwendungen in der Lebensmittelverpackung).
Domäne: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Ersatzzeichen} und Klammern auf. Formeller technischer Register. Text: Ursache: ① Übermäßige Extrusionstemperatur (Barrel)>290 ℃, die>300 ℃) oder lokale Überhitzung (Fehler am Temperatur-Sensor); ② Das Seitenverhältnis der Schraube ist zu klein<32), ist der Plastifizierungsschritt unzureichend, und PET wird extrudiert, bevor es vollständig geschmolzen ist; ③ Unzureichende Menge an Wärmeverstärker<0,5%), die die Oxidationsdegradation bei hohen Temperaturen nicht verhindern können; ④ Verschmutzte Kohlenstoffablagerungen im Rohr und kontaminierte Materialien
Lösung: ① Präzise Temperaturregelung: Segmentierte Temperaturregelung des Rohres (vorderer Abschnitt 260-270 ℃, mittlerer Abschnitt 270-280 ℃, hinterer Abschnitt 280-290 ℃), Moldkopf 285-295 ℃ und regelmäßige Kalibrierung der Temperatursensoren; ② Optimierung des Wärmeverstärkers: Hinzufügen von 0,8% -1,5% Phosphit + gehinderter Phenol-Antioxidans und optional 0,3% -0,5% Acetaldehyd-Absorber zum Lebensmittelqualitäts-Masterbatch; ③ Anpassung der Ausrüstung: Auswahl eines Doppelschneckenextruders mit einem Längenzu-Durchmesser-Verhältnis ≥ 36 (starker Scher+kleiner Verweilzeit), Steuerung der Schneckengeschwindigkeit bei 150-200 U/min und Verringerung der Verweilzeit von PET im Rohr (≤ 3 min); ④ Regelmäßige Reinigung: Spülen des Maschinenrohres mit PET-Reinigungsmaterial und hitzebeständigem Wachs alle 8 Stunden, um Kohlenstoffablagerungen zu entfernen.
2. Unzureichende Plastifizierung (unter Plastifizierung)
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: Leistung: Die Oberfläche des Masterbatch ist rau und hat ein körniges Gefühl, mit sichtbaren ungeschmolzenen PET-Scheiben oder unlöslichen funktionellen Komponenten im Querschnitt. Bei der anschließenden Verarbeitung ist der Formkopf verstopft, und auf der Oberfläche des Produkts befinden sich Beulen.
Ursache: ① Niedrige Extrusionstemperatur< 260 ℃), unvollständiges Schmelzen von PET (der Schmelzpunkt von PET beträgt etwa 255 ℃); ② Unzureichende Schraubenschneidkraft (gewöhnliche Einzelschraube oder schwaches Schneidelement), die die hohe Schmelzviskosität von PET nicht überwinden kann; ③ Der Gehalt an funktionalen Komponenten ist zu hoch (z. B. Glasfaser)>Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: 40 %, Füllstoff>50%) und PET-Schmelze kann nicht vollständig beschichtet werden.
Lösung: ① Zielgerichtete Heizung: Erhöhen Sie die Temperatur am Ende des Rohres auf 285-290 ℃ und die Temperatur des Formkopfes auf 290-295 ℃, um ein vollständiges Schmelzen von PET zu gewährleisten; ② Verstärkte Schere: Verwenden Sie einen Doppelschneckenextruder mit überlappenden Scherelementen oder fügen Sie 0,5% bis 1% PET-spezifische Weichmacher hinzu (z. B. Epoxidsojasäure, hitzebeständiger Typ); ③ Kontrollieren Sie den Gehalt an funktionellen Komponenten: Glasfaser ≤ 35%, Füllstoff ≤ 40%, eine übermäßige Menge erfordert eine Erhöhung des Anteils des PET-Trägers.
3. Schmelzfraktur (verursacht durch die hohe Viskosität der PET-Schmelze)
Leistung: Die Oberfläche des extrudierten Materialbandes ist uneben, wellenförmig und sogar zerbrochen, wodurch es schwierig ist, Partikel glatt zu schneiden.
Grund: ① Die Temperatur des Formkopfes ist zu niedrig (<Domäne: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: 285 ℃), was zu einer schlechten Fließfähigkeit der PET-Schmelze und einem hohen Auslasswiderstand führt; ② Der Dübelspalt ist zu klein (<2mm), und die Schmelzscheregeschwindigkeit ist zu hoch; ③ Unzureichender Dispersionsmittel und übermäßiger Reibwinkel zwischen der Schmelze und dem Formkopf
Lösung: ① Erhöhen Sie die Temperatur des Formkopfes um 5-10 ℃, um einen reibungslosen Fluss der Schmelze zu gewährleisten; ② Stellen Sie den Abstand zwischen der Formöffnung auf 2-3 mm ein und passen Sie den Durchmesser des Materialbandes an; ③ Fügen Sie 0,3% -0,5% hochtemperaturbeständiger Schmiermittel hinzu (z. B. oxidiertes Polyethylenwachs mit einer Temperatur der thermischen Zersetzung ≥ 300 ℃); ④ Stabilisieren Sie die Schraubendrehzahl und vermeiden Sie Schwankungen des Schmelzendrucks (Schwankungsbereich ≤ ± 5 MPa).
4. Exposition von Glasfasern/Abnutzung von Geräten (ausschließlich für glasfaserverstärktes PET-Masterbatch)
Leistung: Auf der Oberfläche des Masterbatch befinden sich Glasfaserabschnitte, und die nachfolgenden Produkte weisen Faserbildung und verminderte mechanische Eigenschaften auf; Die Schraube und die Innenseite der Trommel sind stark abgenutzt, und die Plastifizierungseffizienz nimmt nach langer Produktion ab.
Ursache: ① Glasfaser wurde nicht oberflächenmodifiziert, was zu einer schlechten Kompatibilität mit dem PET-Träger und der Unfähigkeit zur vollständigen Einfassung durch die Schmelze führt. ② Glasfaser hat eine hohe Härte (Mohs-Härte 7), und durch langfristige Reibung werden die Schraubenschnecken verkratzt. ③ Wenn die Extrudiertemperatur zu hoch ist, nimmt die Viskosität der PET-Schmelze ab, und die Umhüllungskraft auf die Glasfaser schwächt sich ab.
Lösung: ① Vorbehandlung der Glasfaser: Beschichtung mit Silan-Koppelmittel (1% -2%) zur Verbesserung der interfacialen Haftung mit PET; ② Schutz der Ausrüstung: Es wird ein Doppellegierungs-Schraubendreher/Barrel (WC Co-Beschichtung, abriebfest und korrosionsbeständig) ausgewählt, und ein 80-Meshe-Filterelement wird am Formkopf installiert, um unlösliche Glasfaserbündel abzufangen; ③ Die Extrudiertemperatur wird zwischen 280 und 285 ℃ geregelt, um eine unzureichende Umwicklungskraft aufgrund einer niedrigen Schmelzviskosität zu vermeiden.
III. Granulations-und Kühlprozess: Kernfragen zur Optik und Kristallisation von PET-Masterbatch
1. Spröhe/unkonstante Kristallisation des Masterbatches (ein Kernproblem, das nur für PET gilt)
Leistung: Leicht zu brechen nach dem Schneiden oder während des Transports, mit einem flachen und nicht duktilen Querschnitt; Die Kristallinität des Masterbatches schwankt stark (z. B. Teilkristallinität von 25 % und Teilkristallinität von 35 %), was zu unregelmäßigen Formschritten und unebener Schrumpfung des Produkts während der anschließenden Verarbeitung führt.
Domain: Herstellung von Kunststoffextrusions-und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Ersetzungen} und Klammern auf. Formelles technisches Register. Text: Ursache: ① PET-Abbau (Molekülkettenbruch), was zu einer Verringerung der Bruchfestigkeit führt; ② Die Abkühlrate ist zu schnell (Wassertemperatur<20 ℃) und PET kann nicht rechtzeitig kristallisieren, was zu einer Konzentration von internen Spannungen führt; ③ Langsames Abkühlungsgeschwindigkeits (Wassertemperatur)>Domäne: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: 40 ℃), übermäßige Kristallisation und harte, spröde Mutterpartikel; ④ Ungleichmäßige Verteilung von Nukleierungsmitteln und unkoordinierte Kristallisationsinduktion;
Solution: ① Optimize extrusion temperature to avoid PET degradation; ② Accurate control of cooling process: The water temperature is 25-35 ℃, and the material strip stays in the cooling water tank for 30-40 seconds. The “water tank cooling+air cooling secondary cooling” is used to slowly crystallize PET and release internal stress; ③ Accurate addition of nucleating agents (0.8% -1.5%) ensures uniform dispersion and stable crystallization rate; ④ If necessary, add 1% -3% toughening agent (such as POE-g-MAH, high temperature resistant type) to enhance the toughness of the masterbatch.
2. Unregelmäßiges Schneiden der Körner (verursacht durch Schwankungen in der Härte des Materialstreifens)
Leistung: unregelmäßige Länge des Masterbatch (Abweichung)>1 mm), gebrochene Kanten an beiden Enden, Abnutzungen und sogar das Brechen des Materialstreifens beim Schneiden der Fasern;
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: Ursache: ① scharfe Schneideklinge (wegen Abnutzung der Schneideklinge aus Glasfaser/Füllstoff) oder übermäßiger Spalt (>0,5 mm); ② Die Zuggeschwindigkeit ist nicht mit der Schneidgeschwindigkeit synchronisiert; ③ Ungleichmäßige Dicke des Materialstreifens (durch ungleichmäßige Verteilung der Funktionskomponenten, die zu Schwankungen der Schmelzviskosität führen)
Lösung: ① Messeroptimierung: Verwenden Sie ein hartes Legierungsmesser, polieren Sie es alle 8 Stunden und stellen Sie den Abstand zwischen dem Messer und dem Formmund auf weniger als 0,5 mm ein; ② Parameterabgleich: Zuggeschwindigkeit von 1-2 m/min, Schneidmaschinengeschwindigkeit von 600-800 U/min, stellen Sie eine gleichmäßige Länge des Masterbatchs sicher (2-3 mm); ③ Stellen Sie den Abstand zwischen den Formköpfen ein, um sicherzustellen, dass die Durchmesserabweichung des Materialstreifens ≤ 0,2 mm beträgt, und ersetzen Sie gegebenenfalls das Filterelement des Formkopfes.
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: 3. Anhaftung/Agglomeration der Mutterpartikel (durch unzureichende Kühlung)
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {platzhalter} und Klammern auf. Formelles technisches Register. Text: Leistung: Nach dem Schneiden kleben sich die Muttergranulate aneinander und bilden große Blöcke, die beim Screening nicht getrennt werden können.
Domäne: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Ursache: ① Die Kühlwassertemperatur ist zu hoch (>35 ℃), die Oberflächentemperatur des Materialstreifens ist nicht unter 60 ℃ gesunken, und nach dem Schneiden besteht immer noch Viskosität; ② Unzureichende sekundäre Trocknung, Restfeuchtigkeit auf der Oberfläche des Masterbatchs und Feuchtigkeitsabsorption und Haftung während der Lagerung; ③ Unzureichende Dosierung des Gleitmittels und hoher Reibwinkel auf der Oberfläche des Masterbatchs
Lösung: ① Reduzieren Sie die Kühlwasser-Temperatur auf 25-30 ℃, verlängern Sie die Luftkühlzeit auf 15-20 Sekunden und stellen Sie sicher, dass die Oberflächentemperatur des Masterbatch ≤ 50 ℃ beträgt; ② Sekundäre Trocknung nach dem Schneiden: Trocknen bei 80-100 ℃ für 1-2 Stunden, um eine Oberflächenfeuchtigkeit von ≤ 0,03 % zu gewährleisten; ③ Fügen Sie 0,3 % -0,5 % hitzebeständiges Schmiermittel hinzu (z. B. Erucinsäureamid mit einer thermischen Zersetzungs-Temperatur ≥ 280 ℃).
IV. Leistungs- und anschließende Anwendungsprobleme: Hauptschwierigkeitsbereiche bei Funktionsfehlern von PET-Masterbatch
1. Die funktionale Wirkung entspricht nicht den Standards (Kernfehlerproblem)
Leistung: ① Farbmasterbatch: unzureichende Farbintensität (auch bei einer Zugabe von 8 % bleibt die Farbe hell), Fading bei hohen Temperaturen; ② Verbessertes Masterbatch: erhöhte Zugfestigkeit<30 %, unzureichende Steifigkeit (Biegmodul)<Domäne: Herstellung von Ausrüstung für die Extrusion und Vermischung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formeller technischer Register. Text: 3000MPa); ③ Nucleation Masterbatch: Der Formzyklus von PET-Produkten wurde nicht verkürzt (immer noch>60s); ④ Flammschutzmasse: nicht bis zum UL94 V0-Niveau; ⑤ UV-beständiger Masterbatch: nach 6 Monaten im Freien Gebrauch verblasst und wird spröde;
Grund: ① Unzureichender Gehalt an funktionellen Komponenten (Farbpulver)<Domäne: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: 20%, Glasfaser<30 %, nukleierendes Mittel<0,8%, flammsicher<40%); ② Hochtemperaturzersetzung oder ungleichmäßige Verteilung der funktionalen Komponenten; ③ Falsche Auswahl von Additiven (z. B. Verwendung gewöhnlicher Nukleierungsmittel zur Anpassung an Szenarien für schnelles Prototyping)
Lösung: ① Erhöhen Sie die Konzentration der funktionalen Komponenten (Farbpulver ≥ 25 %, Glasfaser ≥ 30 %, Kernbildungsmittel 0,8 % -1,5 %, Flammschutzmittel ≥ 45 %); ② Optimieren Sie den Dispersionsprozess (Hinzufügen von Dispersionsmitteln, starke Scherenschrauben, Vorstufen der Dispersion); ③ Wählen Sie die richtige Kombination (wählen Sie ein auf Sorbitol basierendes Kernbildungsmittel, das für schnelles Prototyping geeignet ist, und wählen Sie eine auf Benzophenon basierende, hitzebeständige Variante für UV-Resistenz).
Domäne: Herstellung von Kunststoffextrusions-und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: 2. Schlechte Kompatibilität mit PET-Substrat (Kompatibilitätsproblem)
Domain: Herstellung von Ausrüstungen für die Extrusion und Verarbeitung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formeller technischer Register. Text: Leistung: Nach dem Mischen des Masterbatches mit reinen PET-Scheiben für die Verarbeitung kann das Produkt Delamination, Rissbildung oder einen starken Rückgang der Verarbeitungsfließfähigkeit aufweisen (durch einen Anstieg der Schmelzviskosität, wodurch es schwierig wird, die Flasche gleichmäßig zu extrudieren/blasen).
Grund: ① Unverträglichkeit des Trägers (z. B. Verwendung eines homopolymeren PET-Trägers zur Anpassung an ein copolymeres PET-Substrat, was zu unterschiedlichen Kristallisationsgeschwindigkeiten führt); ② Übermäßige Menge an funktionalen Komponenten führt zu einer Unverträglichkeit zwischen Schmelzviskosität und Substrat; ③ Kein Kompatibilisierungsmittel wurde hinzugefügt (z. B. Glasfaser verstärkte Masterbatch ohne Silan-Koppelmittel)
Lösung: ① Strenge Übereinstimmung zwischen Träger und Substrat (homopolymer PET-Träger für homopolymer PET-Produkte, copolymer PET-Träger für copolymer PET-Produkte); ② Kontrolle des Anteils der Masterbatch-Zusätze (Farbmasterbatch 2% -8%, Verstärkungsmasterbatch 10% -30%, Nukleationsmasterbatch 1% -3%); ③ gezielte Zugabe von Kompatibilisatoren (Silangekoppelmittel für Glasfaser, POE-g-MAH zur Verhärtung).
3. Übermäßiger Acetaldehydgehalt (ausschließlich für PET-Masterbatch in Lebensmittelverpackungen)
Leistung: Der Masterbatch und die daraus hergestellten Produkte haben einen Geruch nach Acetaldehyd mit einem Nachweisgehalt von mehr als 10 ppm (die nationale Norm für Verpackungen für Lebensmittel).
Ursache: ① Die Abbauung des PET-Trägers führt zu Acetaldehyd (hohe Verarbeitungs-Temperatur, lange Verweilzeit); ② Die Rohmaterialien wurden aufgrund der Feuchtigkeitsabsorption nicht vollständig getrocknet, was die Bildung von Acetaldehyd beschleunigt; ③ Es wurde kein Acetaldehyd-Absorptionsmittel hinzugefügt.
Solution: ① Strictly control the processing temperature (≤ 290 ℃) and shorten the residence time of PET in the barrel (≤ 3 minutes); ② Thoroughly dry the raw materials (moisture content ≤ 0.03%); ③ Add 0.3% -0.5% acetaldehyde scavenger (such as amine compounds); ④ After extrusion, the masterbatch is subjected to “formaldehyde removal treatment” (80 ℃ ventilation drying for 2 hours).
Domäne: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formelles technisches Register. Text: V. Exklusive Themen und maßgeschneiderte Lösungen für verschiedene Arten von PET-Masterbatch
1. Fiberglas-/Kohlenstofffaserverstärktes PET-Masterbatch
Domäne: Herstellung von Kunststoffextrusions-und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Exklusive Probleme: Exposition von Glasfasern, Verschleiß der Ausrüstung, ungleichmäßige Steifigkeit und übermäßiges Acetaldehydgehalt.
Lösung: Behandeln Sie die Glasfaser mit einem Silan-Koppelmittel und erhöhen Sie die Dosierung des Dispersionsmittels auf 20% bis 30% der Glasfaser. Wählen Sie doppelte Legierungs-Schrauben / -Hülsen und installieren Sie Filterpatronen auf dem Formkopf. Kontrollieren Sie die Extrusionstemperatur bei 280 bis 285 ℃, um die Verweilzeit zu verkürzen. Fügen Sie ein Acetaldehyd-Auffangmittel (für Lebensmittelanwendungen) hinzu.
2. Farbmasterbatch (Klasse für Kontakt mit Lebensmitteln)
Domäne: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Exklusive Themen: Hochtemperaturschwinden, Acetaldehydgeruch und übermäßige Schwermetalle
Lösung: Wählen Sie Phthalocyanin-/anorganisches hochtemperaturbeständiges Farbpulver (Thermische Zersetzungstemperatur ≥ 300 ℃), fügen Sie 1% bis 1,5% der Verbindung als Antioxidans hinzu; Trocknen Sie die Rohstoffe gründlich und kontrollieren Sie die Verarbeitungs-temperatur strikt auf ≤ 285 ℃; Wählen Sie ein FDA-zertifiziertes Farbpulver und testen Sie das Gehalt an Schwermetallen (Pb/Cd/Hg usw.) auf ≤ 10 ppm.
3. Nucleierendes Masterbatch
Domäne: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Exklusive Probleme: Schwankungen in der Kristallisationsgeschwindigkeit, ungleichmäßige Schrumpfrate der Produkte und unkoordinierte Formgebungszyklen;
Lösung: Kontrollieren Sie die Menge des Nukleierungsmittels (Sorbitol/Talc-Pulver) bei 0,8% -1,5% und mischen Sie es vorher mit einem Dispersionsmittel, um einen konzentrierten Masterbatch zu erhalten; Optimieren Sie den Abkühlungsprozess, um eine gleichmäßige Kristallisation zu gewährleisten; Testen Sie den Formprozess in kleinen Serien und passen Sie die Menge des Nukleierungsmittels an.
Domäne: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Ersatzmerkmale} und Klammern auf. Formeller technischer Register. Text: 4. Flammschutzmastern (halogenfreier Typ)
Exklusive Probleme: geringe Flammschutzleistung, hohe Schmelzviskosität und schwierige Verarbeitung
Solution: Choose a synergistic system of ammonium polyphosphate and melamine (total content ≥ 45%), and add 5% -10% compatibilizer (such as PET-g-MAH); Raise the extrusion temperature to 285-290 ℃ and increase the lubricant dosage to 1% -2%; Open the vacuum exhaust to release the decomposed gas of the flame retardant.
VI. Key troubleshooting logic in the production process (quick identification of problems)
First, check the moisture content: whether the moisture content of the raw materials is ≤ 0.03%, whether the drying process meets the standards (temperature, time), and eliminate problems such as bubbles and excessive acetaldehyde;
Recheck the temperature: whether the extrusion temperature is within the range of 260-290 ℃, whether the die temperature matches, and whether it avoids degradation and insufficient plasticization;
Post check dispersion: whether the functional components have been pre treated (modified/pre dispersed), whether the dispersant dosage is sufficient, and whether aggregation and surface defects have been eliminated;
Finally, check the equipment: whether the screw/barrel is wear-resistant, whether the cutting blade is sharp, whether the vacuum exhaust is normal, and eliminate batch problems caused by the equipment;
Small scale verification: Conduct a 5-10kg small scale test before each batch to test the appearance of the masterbatch (no bubbles, brittleness), thermal stability (no yellowing at 280 ℃), and functional indicators (such as crystallization rate and flame retardant level). After passing the test, mass production will be carried out.
The core contradiction in the production of PET masterbatch is “high-temperature degradation prevention and control+moisture control+dispersion uniformity+crystallization regulation”. Most problems can be solved through “deep drying of raw materials (moisture content ≤ 0.03%), matching of high-temperature resistant formulas, precise temperature control (260-290 ℃), strong shear dispersion, and gradient cooling”. The key is to strictly control moisture and avoid a series of problems caused by moisture absorption; ② The functional components must be compatible with the PET high-temperature processing window; ③ Balancing plasticization and degradation to shorten the residence time of PET in the barrel; ④ Adjust the process according to the type of masterbatch (such as emphasizing wear-resistant equipment and glass fiber modification for enhanced masterbatch, and emphasizing acetaldehyde control and environmental compliance for food grade color masterbatch).
When producing in bulk, it is recommended to establish a “raw material process finished product” testing ledger to record drying parameters, extrusion temperature, screw speed, and finished acetaldehyde content/functional indicators for quick traceability and troubleshooting of repetitive issues.
Applications
PET masterbatch has excellent physical and chemical properties and is widely used in various fields. The following are some of the main application aspects:
Fiber field
Clothing and textile: PET masterbatch can be made into polyester fibers, which are used to produce various clothing fabrics. This type of fiber has the characteristics of being firm, wrinkle resistant, easy to wash and dry, and not deformed. It can also be blended with natural fibers to improve fabric performance, and is widely used in the production of shirts, jackets, sportswear, and more.
Home textile: In home textile products, PET fibers are used to manufacture bedding, curtains, sofa covers, etc. It can provide good warmth, softness, and wear resistance, making home textile products more durable and comfortable.
Industrial fibers: In the industrial field, PET fibers can be used to manufacture ropes, fishing nets, geotextiles, filter materials, etc. For example, geotextiles are used for reinforcement, isolation, and drainage in civil engineering, while filter materials are used for air and liquid filtration, utilizing the high strength, chemical resistance, and excellent filtration performance of PET fibers.
Packaging field
Bottle packaging: PET masterbatch is the main raw material for producing plastic bottles, especially for packaging beverages, food, cosmetics, and other products. PET bottles have the advantages of high transparency, good barrier properties, light weight, and resistance to breakage, which can effectively maintain the quality and taste of the contents, and are easy to recycle and reuse.
Film packaging: The PET film produced has excellent tensile strength, transparency, and glossiness, and can be used for food packaging, electronic device packaging, gift packaging, and more. At the same time, the performance of the film can be further improved through coating, composite and other processes to meet different packaging needs.
Engineering plastics field
Electronic appliances: PET masterbatch can be processed into engineering plastics, which are used to manufacture casings, components, etc. of electronic and electrical products. The casing of products such as televisions, computers, and mobile phones ensures their structural strength and safety by utilizing their excellent mechanical properties, insulation properties, and heat resistance.
Automotive components: In automotive manufacturing, PET engineering plastic can be used to produce instrument panels, door interior parts, engine covers, etc. It can reduce the weight of cars, improve fuel economy, and have good weather resistance and impact resistance.
Other areas
Medical field: PET material has biocompatibility and can be used to manufacture some medical products, such as medical sutures, artificial blood vessels, tissue engineering scaffolds, etc. After special treatment, PET fibers can also be used as wound dressings, with good breathability and water absorption.
In the field of optics, PET film can be used to manufacture optical components such as optical lenses, polarizers, and reflective films. Its excellent optical performance can meet the requirements of high-precision optical products and has important applications in fields such as liquid crystal displays and projectors.




