

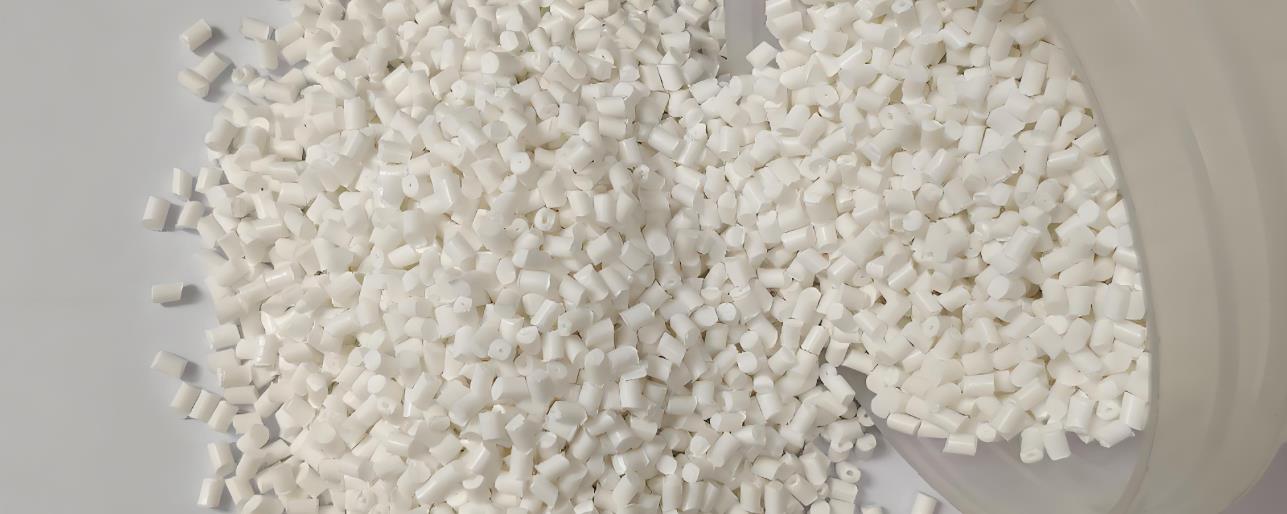
PPマスターバッチ、別名ポリプロピレンマスターバッチは、ポリプロピレン(PP)樹脂にさまざまな添加剤(色素、充填剤、可塑剤、酸化防止剤など)を加えて混合・顆粒化するなどの工程を経て製造される粒状物質です。
PPマスターバッチの分類
PPマスターバッチ、別名ポリプロピレンマスターバッチは、通常、機能と用途に応じて次のように分類できます。
充填マスターバッチ:
主にPP樹脂、炭酸カルシウム、その他の充填材料、および少量の添加剤から構成されます。充填マスターバッチを添加することにより、PP製品のコストを削減することができ、同時に製品の特定の性質を改善することができます。例えば、硬度や寸法安定性を向上させるなどです。一般的に、コストに敏感で製品性能に特に高い要求がない分野で広く使用されます。例えば、普通のプラスチックパイプ、射出成形部品などです。
難燃性マスターバッチ:
これは、PP樹脂にハロゲン系、リン系、窒素系の難燃剤と関連添加剤を加えて作られます。これにより、PP材料に優れた難燃性をもたらし、さまざまな火災安全基準に適合できます。電子機器や電気機器のケース、ワイヤー、ケーブルなどの分野で、製品の安全性を向上させ、火災リスクを低減するために難燃性能が必要とされる場合に広く使用されています。
アンチエイジングマスターバッチ:
紫外線吸収剤や抗酸化剤などの成分を含み、屋外環境や長期間使用下でPP製品の老化防止効果を高め、光、酸素、温度などの要因によりPP素材が劣化、変色、脆化するのを防ぎます。屋外用プラスチック製品、例えばシェードネット、農業用フィルム、自動車部品などに広く使用され、製品の寿命を延ばします。
抗菌マスターバッチ:
これは、銀や銅などの抗菌剤をPP樹脂に添加することで製造されます。PP製品の表面上の細菌やカビなどの微生物の増殖と繁殖を抑制し、製品の清潔さと衛生状態を維持することができます。食品包装、医療機器、日用品などの分野で広く使用され、製品に抗菌機能を提供し、利用者の健康を保証します。
強化マスターバッチ:
通常、エラストマー、相溶性増強剤などから構成され、PP材料の靭性と衝撃強度を向上させ、低温や外力による割れにくくします。製品の耐久性と信頼性を高めるために、材料の靭性が必要とされる自動車内装部品、配管、射出成形玩具などの分野で広く使用されています。
透明マスターバッチ:
核化剤や他の添加剤を加えてPP製品の透明性を向上させることができます。PP材料の原有特性を維持しつつ、より優れた光学特性をもたらします。透明なプラスチック容器や包装フィルムなど、高い透明性が求められる分野で広く使用され、製品の外観品質と視覚効果を高めます。
フォーミュラ比
充填マスターバッチ:PP樹脂を基材として使用し、その含有量は通常15%~36%です。炭酸カルシウムなどの充填材は、マスターバッチの質量の60%~80%を占めます。さらに、カップリング剤としてチタンまたはアルミニウムエステルを約1%、処理性能を向上させるための処理改質剤を3%~5%添加します。
難燃性マスターバッチ
ハロゲン系難燃性PPマスターバッチでは、キャリア樹脂(PP)が40%~50%、ブロマイド系難燃剤(デカブロモジフェニルエーテルやブロマイド化ポリスチレンなど)が30%~40%、亜鉛酸三酢酸(シナジー剤)が5%~10%、分散剤(ポリエチレンワックスなど)が2%~3%、潤滑剤(カルシウムステアレートなど)が1%~2%、酸化防止剤(1010や168など)が0.5%~1%を占めます。
ハロゲンフリーフレームレジスタントPPマスターバッチ:キャリア樹脂(PP)は30%~40%、リン系の難燃剤(アンモニウムポリフォスファートAPPや赤リンなど)は20%~30%、窒素系の難燃剤(メラミンシアヌラートMCAなど)は10%~15%、水酸化マグネシウムまたは水酸化アルミニウムは20%~30%、分散剤(ポリエチレンワックスなど)は2%~3%、潤滑剤(亜鉛ステアレートなど)は1%~2%、酸化防止剤(1010や168など)は0.5%~1%を占める。
アンチエイジングマスターバッチ:一般に、PP樹脂は約80%~95%を占め、紫外線吸収剤や酸化防止剤などのアンチエイジング添加剤は5%~20%を占めます。具体的な比率は、PP製品の耐老化性と使用環境に応じて決定する必要があります。
強化マスターバッチ:PP樹脂は通常60%~80%、エラストマー(エチレンプロピレンゴム、POEなど)は20%~30%、相溶性助剤は5%~10%を占めます。例えば、強化改質マスターバッチを使用した抗菌・防老化ポリプロピレンプラスチック製品では、複合強化剤、POE、補助剤の重量比は3:5:0.2であり、補助剤は分散剤、潤滑剤、交聯剤を重量比1:1:2で配合しています。
透明マスターバッチ:PP樹脂が主成分で、90%~98%を占め、核形成剤とその他の添加剤が2%~10%を占めます。核形成剤の種類と量は、PP製品の透明度に大きな影響を与えるため、特定の樹脂モデルと製品要件に応じて選択および調整する必要があります。
生産プロセス
さまざまなタイプのPPマスターバッチの生産プロセスでは、原材料の準備、添加物の選択、混合などのステップには類似点がありますが、マスターバッチのタイプによって重要なプロセスステップが異なる場合があります。以下は、いくつかの一般的なPPマスターバッチの生産プロセスです。
マスターバッチ充填
1. 原料の準備: ポリプロピレン(PP)樹脂を基材樹脂として選択し、通常は粒状または粉末状のものを使用します。充填材としては、均一な粒子サイズ分布と高い純度を要求される炭酸カルシウムが通常選択されます。同時に、適量の分散剤、結合剤、およびその他の添加剤を準備します。
2. 混合:PP樹脂、炭酸カルシウム、添加剤を一定の比率で高速ミキサーに入れてよく混合します。高速攪拌により、炭酸カルシウムがPP樹脂粒子の表面に均一に分散し、補助剤も原料と完全に接触し、その後の加工に備えられます。
3. 溶融押出: 混合された材料がツインスクリュー押出機に入ると、PP樹脂が高温(通常180〜220℃)で溶融します。同時に、スクリューの回転により材料が前方に押し出されます。この過程で、カルシウムカーボネートがPP溶融体にさらに均一に分散します。
4. 冷却顆粒化: エクストラーダで押し出された溶融物は、ダイヘッドを通じて繊維を形成し、その後冷却水槽に入り冷却され、形状が整えられます。冷却後、シルク繊維はグラニュレータで均一な粒子にカットされ、充填マスターバッチを得ます。
難燃性マスターバッチ
1. 原材料選定:PP樹脂を基本原材料として使用し、必要な難燃性レベルと性能要件に応じて、ハロゲン、リン、窒素などの適切な難燃剤を選択します。同時に、適切な相乗効果剤、酸化防止剤、およびその他の添加剤を加えています。
2. 事前混合:PP樹脂は、各成分の均一な分散を実現するために、低速ミキサーで難燃剤、添加剤などと事前に混合されます。
3. 混合:事前に混合された材料が混合機に投入され、混合されます。混合プロセス中、難燃剤はPP樹脂と完全に混合され、高温(190〜230℃)と強いせん断力によって一定の化学反応を起こし、難燃剤のPP内の分散性と接着強度を向上させます。
4. 押出造粒: 混合した材料は、単一スクロージャーまたはツインスクロージャーの押出機に供給され、押出造粒化されます。押出プロセス中、温度、スクロージャー速度などのプロセスパラメータをさらに調整し、材料の均一性と安定性を確保します。押出された溶融物を冷却してペレット化し、難燃性マスターバッチを得ます。
アンチエイジングマスターバッチ
1. 原材料の準備:マトリクスとしてPP樹脂を使用し、効率的な紫外線吸収剤、抗酸化剤、およびその他の老化防止添加剤を選択します。これらの添加剤は、優れた熱安定性と相溶性を有する必要があります。
2. 混合:PP樹脂と抗老化添加剤を適切な比率でミキサーに入れて完全に混ぜます。混合効果を向上させるため、段階的な混合方法を使用できます。まず、少量の樹脂と添加剤を均一に混合し、その後、残りの樹脂を徐々に加えていきます。
3. 溶融混合: 混合された材料をツインスクリュー押出機に投入し、押出機の温度を約180〜220℃に設定します。スクリューの回転とせん断によって、老化防止添加剤がPP樹脂の溶融中に均一に分散し、安定した混合体システムを形成します。
4. 顆粒化:エクストラーダで押し出された溶融物は、水冷または空冷によって冷却され、その後、ペレタイザーで顆粒に切断され、老化防止用マスターバッチを作ります。
強化マスターバッチ
1. 原材料の選定:主要な原材料には、PP樹脂、エラストマー(エチレンプロピレンゴム、POEなど)、相溶性改善剤などがあります。エラストマーの選定は、PPの性能要件と使用環境に基づいて行われ、相溶性改善剤はエラストマーとPP樹脂の相溶性を向上させるために使用されます。
2. 成分混合:PP樹脂、エラストマー、相溶性剤を一定の比率で高速ミキサーで混合します。混合作業中は、すべての成分の均一な混合を確保するために、攪拌速度と時間を管理することに注意が必要です。
3. ダイナミック溶融硬化:混合された材料をダイナミック溶融硬化機能を備えたツインスクリュー押出機に投入します。押出機内で、高温(通常190~230℃)と強いせん断力によって、エラストマーはPP樹脂マトリックス内でダイナミック溶融硬化され、微小な海島構造を有するブレンドを形成します。このブレンドでは、エラストマー粒子がPP樹脂の連続相中に均一に分散しています。
4. 冷却造粒: 動的硬化後、材料はエクストラーダから押し出しされ、空気または水冷却システムで冷却され、その後、造粒機で指定のサイズの粒子に切断され、強化マスターバッチを得る。
生産設備
さまざまなタイプのPPマスタバッチを生産するための設備は基本的に同じであり、主に配合設備、混合設備、押出設備、冷却設備、および切断設備が含まれています。以下に具体的な紹介をします。
1. 原料設備
電子秤:PP樹脂、添加剤、充填剤などのさまざまな原材料の精密な計量に使用されます。生産規模と精度要件に応じて、さまざまな範囲と精度の電子秤を選択でき、一般的な精度要件は±0.1g~±1gです。
成分ホッパー:通常、ステンレス鋼製で、さまざまな原材料の保管と供給に使用されます。成分ホッパーには一定の容量があり、生産ニーズに応じて設計できます。また、設定された比率に従って原材料を混合装置に輸送できる自動供給装置も搭載されています。
2. ハイブリッド機器
高速ミキサー:これは、PPマスターバッチの生産において広く使用されている混合装置です。高速回転する攪拌羽根を使用して、材料を短時間で均一に混合します。ミキサーの材質は一般的にステンレス鋼で、耐腐食性と耐摩耗性に優れています。その作動原理は、プロペラの高速回転によって強い渦を生成し、容器内で材料を上下に翻し、互いに衝突させることで、均一な混合を実現するものです。
内部ミキサー:炎抑制マスターバッチなど、より徹底した混合と分散が必要な一部の配合物では、内部ミキサーが広く使用されています。内部ミキサーには、特殊な螺旋形の端を備えた二つの回転するローターがあります。密閉された混合室内で、ローターによって材料は強く切断され、圧縮され、攪拌され、より均一な混合と高い分散を実現します。
3. 押出設備
ツインスクリュー押出機:これは、PPマスターバッチ生産のための主要な設備の一つです。これは、2本の平行スクリューとバレルから構成されており、スクリューには異なるねじ構造と機能的なセクションがあり、輸送セクション、圧縮セクション、混合セクション、押出セクションなどがあります。ツインスクリュー押出機は、強力なせん断力と混合効果を提供し、材料を高温と高圧下で完全に溶融、混合、および均一化することができます。生産能力と製品要件に応じて、異なる仕様とアスペクト比を持つツインスクリュー押出機を選択できます。
単一スクリュエキストラクター:混合要件が高くない場合や生産規模が小さい場合には、単一スクリュエキストラクターも使用されます。単一スクリュエキストラクターは比較的シンプルな構造でコストが低くなりますが、混合効果はツインスクリュエキストラクターほど優れていません。主にスクリューの回転によって材料を前方に押し出し、バレルの加熱効果により材料を溶融させて押し出します。
4. 冷却装置
冷却水タンク:押出されたPPマスターバッチフィラメントの冷却と成形に使用されます。シンクは一般的にステンレス鋼製で、内部に循環水システムが装備されており、水温を一定の範囲内で制御でき、ワイヤーの迅速な冷却を実現し、生産効率と製品品質を向上させます。
空気冷却システム: 特定の特殊機能マスターバッチの生産など、水冷却が適していない場合には、空気冷却システムを使用できます。空気冷却システムでは、ファンを通して冷たい空気を押し出し、押し出されたフィラメントや粒子を自然に冷却します。空気冷却システムの利点は、水分を導入しないため、品質上の問題を回避できることですが、冷却効率は比較的低いです。
5. 粒化装置
水中ペレタイザー:現在、PPマスターバッチの製造において広く使用されているペレタイジング装置です。溶融物を直接水中で粒状に切断し、均一な切断、規則的な粒形状、高い生産効率などの利点があります。水中ペレタイザーの作業原理は、溶融物が金型から押出され、すぐに水で満たされたペレタイジングチャンバーに入り、高速回転するカッターによって粒状に切断され、その後水とともに脱水・乾燥システムに運ばれます。
空気冷却式グラニュレーター:粒子の外観要件が特に高くない場合に適しています。押出されたフィラメントを空気冷却により冷却・固化し、その後カットナイによってフィラメントを粒子にカットします。空気冷却式のグラニュレーターは構造がシンプルで操作が簡単ですが、水中グラニュレーターに比べて製粒品質と生産効率は比較的低いです。
6. 補助機器
乾燥装置:原材料やマスターバッチを乾燥させて水分と揮発性物質を除去するために使用され、製造プロセス中に気泡や水解などの品質問題を防ぐために使用されます。一般的な乾燥装置にはオーブン、沸騰乾燥機、除湿機などがあります。
フィルタリング装置:押出プロセス中、製品の品質を確保するためには、溶融物を不純物と未溶融粒子を除去するためにフィルタリングする必要があります。フィルタリング装置では、通常、エクストラーダのヘッドまたはバレルに設置されたフィルター、フィルターカートリッジ、またはダイナミックフィルタリング装置を使用します。
包装設備:生産されたPPマスターバッチを包装するために使用されます。包装設備には、自動計量スケール、シーリング機、ラベリング機などがあり、マスターバッチの定量包装とラベル貼付けを実現し、包装効率と品質を向上させることができます。
PPマスターバッチエクストルーダ
Kerke’s masterbatch extruder can be used to produce PP masterbatch. Our PPマスターバッチエクストルーダ has multiple models to choose from, which can meet different production requirements.
-

Laboratory Twin Screw Extruder
When will you need a lab twin screw extruder? If you want to make trials and tests of…
-

Twin Screw Extruder
Our Parallel Co-rotating twin screw extruder is designed for compounding and masterbatch making with an output capacity from…
-

Triple (3 screws) Extruder
3 Screws extruder is a new technology that has many advantages. The triple screw extruder is mainly used…
-

Double-Stage Extrusion System
Mother-baby extrusion system is designed for special materials which can not process on one stage extruder, the first…
-

Banbury Kneader Compounding Line
Our kneader + extruder is designed for making special applications with an output capacity from 30kg/h to 1000kg/h.…
-

Cutting System / Pelletizing System
Different material needs different cutting system, Kerke provides all kinds of cutting system, here is the explanation of…
関連する要件
PPマスターバッチ(ポリプロピレンマスターバッチ)の生産において、エクストラーダは、プラスチケーション、混合、温度制御などのさまざまな要件を満たす必要があり、これにより製品の品質と生産効率を確保できます。具体的には、次のとおりです。
優れたプラスチケ化能力
ねじの設計:PPは高融点を持つ結晶性ポリマーであり、良好なプラスチケーションを実現するには、十分なせん断力と熱が必要です。通常、変形タイプのねじが使用されます。このねじの圧縮部は短く、PP材料を短時間で強いせん断と圧縮にさらし、急速に加熱してプラスチケーションさせることができます。ねじのアスペクト比は、PPが完全にプラスチケーションするために十分な長さを確保するために一般的に25〜32の間です。同時に、ねじの溝の深さとヘリックス角度も、PPの特性に応じて最適化する必要があります。通常、溝の深さは適度で、ヘリックス角度は大きく設定され、プラスチケーション効率を向上させます。
ドライブパワー:PPのプラスチケーションに必要な高いエネルギー消費量のため、エクストラーダには適切な駆動モーターが装備されている必要があります。100~500キログラム/時間の押出速度を持つエクストラーダでは、スクリューの安定した回転、材料抵抗の克服、および良好なプラスチケーション効果を実現するために、駆動パワーは通常30~110キロワット程度です。
効率的な混合と分散性能
混合部品:PPマスタバッチとPPマトリクスのさまざまな添加物(着色剤、酸化防止剤、潤滑剤など)を均一に混合するため、エクストラーダのねじに効率的な混合部品を設置する必要があります。たとえば、バリアータイプのねじや混合ピン付きのねじを使用すると、材料の乱流レベルが高まり、混合効果が向上します。同時に、ねじに複数の練りブロックを設定し、異なる角度と配置の練りブロックの組み合わせを使用して、材料を複数回のせん断と混合することで、添加物を均一にPPに分散させることができます。
強化措置:ナノスケールの充填剤など、分散が困難な添加剤については、エクストラーダに静的ミキサーを装備することができます。静的ミキサーは、バレル内またはエクストラーダのヘッドの前部に設置され、材料流れの過程で混合および分散効果をさらに高め、添加剤がPPマスターバッチ内で安定した均一なシステムを形成することを保証します。
正確な温度制御
温度制御システム:PPマスタバッチの生産プロセスにおいて、温度は製品品質に大きな影響を与えます。エクストルーダーには高精度の温度制御システムが必要であり、一般的には電気加熱または熱油加熱の方法を使用し、熱電対や熱抵抗体などの温度センサを通じて各加熱セクションの温度をリアルタイムで監視します。温度制御の精度は±1℃以内に保たなければなりません。これにより、PPが溶融、混合、および押出プロセスの間に適切な温度範囲内にあり、温度変動による製品性能の劣化、例えば脆化や変色を防げます。
冷却システム:PPマスターバッチの押出後、マスターバッチの付着や変形を防ぐために、冷却装置を通じて温度を迅速に下げる必要があります。押出機には、ヘッドと押出されたマスターバッチを冷却するために、通常、空気または水冷却システムが搭載されています。空気冷却システムでは、熱を取り除くためにファンを使用して空気の流れを強制し、水冷却システムでは、冷却のために循環させた水を使用します。冷却速度は、生産速度とマスターバッチの仕様に応じて調整できます。
安定した圧力制御
押出圧力:安定した押出圧力は、PPマスターバッチのサイズと外観品質の均一性を確保するための重要な要素です。押出機の油圧システムまたは機械伝達システムは、圧力変動を通常±3%以内に制御できるように設計されており、安定した圧力により、押出時に材料の均一な流れ速度を維持でき、その結果、直径と長さの精度が高いPPマスターバッチが生成されます。
調整装置:さまざまな生産プロセスや製品要件に対応するため、押出機には柔軟な圧力調整装置が必要です。オペレーターは、スクリューの背圧を調整すること、油圧システムの圧力パラメータを変更すること、またはマシンヘッドのスロットル装置を調整することで、押出圧力を正確に調整できます。たとえば、特性が異なるPPマスターバッチの生産では、押出圧力を適切に調整することで、材料の流動性と成形効果を最適化し、製品の品質と性能を向上させることができます。
信頼性の高い物資輸送
正確な供給: PPマスタバッチの生産では、さまざまな材料の添加量を正確に制御する必要があるため、エクストラーダの供給装置には高精度の供給装置を使用する必要があります。一般的な減量供給装置は、設定された添加量に従ってPP原料、添加剤、その他の材料をエクストラーダに正確に運ぶことができます。同時に、供給装置には、材料漏れや不均一な供給を防ぐために優れた密閉性と安定性が必要です。これにより、生産プロセス中で材料の正確な配分が可能になります。
ねじの運搬精度: ねじの加工精度と組み立て品質は、物質の運搬の安定性に大きな影響を与えます。ねじのピッチと直径の公差は、通常、ピッチの公差が±0.05ミリメートル以内、直径の公差が±0.03ミリメートル以内に制御される必要があり、物質がねじ溝内で安定して運搬され、物質の滞留や変動を防ぐことができます。さらに、ねじと筒の隙間は均一で一貫してなければなりません。隙間が大きすぎると、物質の逆流を引き起こし、運搬効率に影響を与える可能性があります。隙間が小すぎると、過度の物質切断やねじの摩耗を引き起こす可能性があります。
腐食防止と耐摩耗性
腐食に強い材料:PP自体はほとんどの化学物質に対して優れた耐性を持つものの、生産プロセスにおいて、一部の腐食性添加剤が使用される場合があります。そのため、材料と接触するエクストラーダのバレルやねじなどの部品は、腐食に強い材料で作られています。バレルは通常、ステンレス鋼で内装を施したり、腐食に強いコーティングを塗布することで保護されます。一方、ねじは、腐食に強い合金鋼を使用し、表面を硬質クロムめっきや無電解ニッケルめっきなどの処理により、腐食抵抗性を向上させ、設備の寿命を延長します。
耐摩耗設計:PPマスターバッチの生産プロセスにおいて、材料とねじとバレルの間には一定の摩擦が発生します。特に高速押出や充填剤の添加の場合、摩耗はより顕著です。設備の耐摩耗性を向上させるために、ねじとバレルの表面は高硬度と耐摩耗性を有する必要があります。適切な材料を選択するだけでなく、特殊な熱処理(焼入れや回熱)を施すことで、ねじとバレルの表面硬度を向上させることができます。さらに、給送部やバレルの摩耗しやすい部分に耐摩耗ライナーを設置し、定期的に交換することで、設備のメンテナンスコストを削減することができます。
自動制御と監視
制御システム:現代のPPマスターバッチ生産用エクストラーダには、通常、高度な自動化制御システム、例えばPLC(プログラマブルロジックコントローラ)またはDCS(分散制御システム)が搭載されています。これらのシステムにより、エクストラーダの温度、圧力、スクリュースピード、材料流量などのパラメーターをリアルタイムで監視し、正確に制御できます。オペレーターは、ヒューマンマシンインターフェイス(HMI)を介して生産パラメーターを簡単に設定および調整し、生産プロセスを監視および管理し、生産効率と製品の品質安定性を向上させることができます。
故障診断と警告機能:自動化制御システムには、故障診断と警告機能も備わるべきです。システムは、装置の稼働状態をリアルタイムで監視できます。高温、異常な圧力、モーターの過負荷などの異常状況が発生した場合、即座に警報信号を発し、マシンを停止したり、生産速度を低下させたりするなどの対応的な保護措置を自動的に実行します。同時に、システムは故障情報を記録することで、保守担当者が故障の場所を迅速に特定し、トラブルシューティングを行い、装置の停止時間を短縮し、生産の継続性と信頼性を向上させることができます。
アプリケーション
PPマスターバッチ、別名ポリプロピレンマスターバッチは、プラスチック製品、繊維製品、その他の産業で広く使用されています。以下は、具体的な紹介です。
プラスチック製品産業
射出成形品:プラスチックバケット、プラスチックポット、プラスチック玩具などの射出成形品の製造時に適切な量のPPマスターバッチを添加すると、ポリプロピレンの加工性が向上し、製品の表面の滑らかさ、硬さ、強度が向上します。たとえば、PPプラスチックバケットにフィラーマスターバッチを添加すると、コストを削減するだけでなく、剛性と安定性も向上します。
ブロー成形製品:プラスチックフィルム、プラスチック袋、プラスチックボトルなどのブロー成形製品を生産する場合、PPマスターバッチを使用してポリプロピレンの溶融流動性と機械的特性を調整することができます。農業用フィルムの生産時に抗老化マスターバッチを添加すると、耐候性が向上し、寿命が延長されます。スムーズマスターバッチを添加すると、フィルム表面の摩擦係数が低下し、加工や使用が容易になります。
押出製品:PPパイプおよびシートの押出生産において、PPマスターバッチを添加することにより、材料の押出安定性と製品の品質を向上させることができます。例えば、静電防止マスターバッチを添加することで、PPシートに静電気防止性を付与し、埃の吸着を防ぎ、製品の清浄性を向上させることができます。こうした特性は、電子機器のパッケージングなどの分野で広く利用されています。
繊維製品産業
衣料品の分野では、衣料用のPP繊維を生産する際、色マスターバッチを添加することで、後処理染色の必要がなく、環境汚染と染色工程におけるコストを削減できます。同時に、抗菌マスターバッチを添加することで、繊維に抗菌性を付与し、細菌の増殖を抑制し、衣料品の衛生と清潔さを維持することができます。これらの特性は、スポーツウェアや下着の分野で広く利用されています。
ホームテキスタイルの分野では、PPマスターバッチを使用することで、ベッドリネンやカーテンなどのホームテキスタイル製品の生産において繊維の性能を向上させることができます。例えば、ソフトマスターバッチを添加することで、PP繊維を柔らかくし、より快適なものにすることができ、ホームテキスタイル製品のユーザー体験を向上させます。また、難燃性マスターバッチを添加することで、ホームテキスタイル製品の火災安全性を向上させ、火災の危険を低減することができます。
産業用繊維:PPマスターバッチは、ジオテキスタイル、ロープ、フィルター材などの産業用繊維の生産においても重要な役割を果たします。たとえば、補強マスターバッチを添加することで、ジオテキスタイルの引張強度と引っ張り強度を向上させ、土圧や外力に対する耐性を高めることができます。また、防老化マスターバッチを添加することで、屋外環境下でのロープの寿命を延長し、安全性と信頼性を確保することができます。
その他の業界
自動車産業:インストゥーメントパネル、シート、ドアパネルなどの多くの自動車内装部品はPP素材で作られており、さまざまなPPマスターバッチを添加することで、さまざまな性能要件を満たすことができます。たとえば、強化マスターバッチを添加すると、PP素材の耐衝撃性が向上し、衝撃を受けたときに自動車内装部品が破損しにくくなります。また、耐傷マスターバッチを添加すると、内装部品の硬度と耐摩耗性が向上し、日常使用中に生じる傷が軽減され、美観を維持することができます。
ワイヤーとケーブル:PP素材は、ワイヤーとケーブルの絶縁層と被覆に広く使用されており、PPマスターバッチを添加することでその性能を向上させることができます。たとえば、低煙ハロゲンフリーフレームリザーバーのマスターバッチを添加すると、PP素材に優れた耐燃性をもたらし、火災時の煙や有毒ガスの発生を抑え、ワイヤーとケーブルの安全性を向上させます。また、耐候性マスターバッチを添加すると、屋外環境下でのPP素材の耐老化性を向上させ、ワイヤーとケーブルの寿命を延長することができます。
医療業界:PPマスターバッチは注射器、輸液セット、医療用包装材などの医療用品の製造にも使用されています。たとえば、抗菌マスターバッチを添加すると、PP製品に抗菌機能が付与され、製品の表面で細菌が繁殖するのを防ぎ、感染のリスクを低減することができます。また、透明マスターバッチを添加すると、PP素材の透明性が向上し、医療用品の内部状態を明確に観察することができます。




