

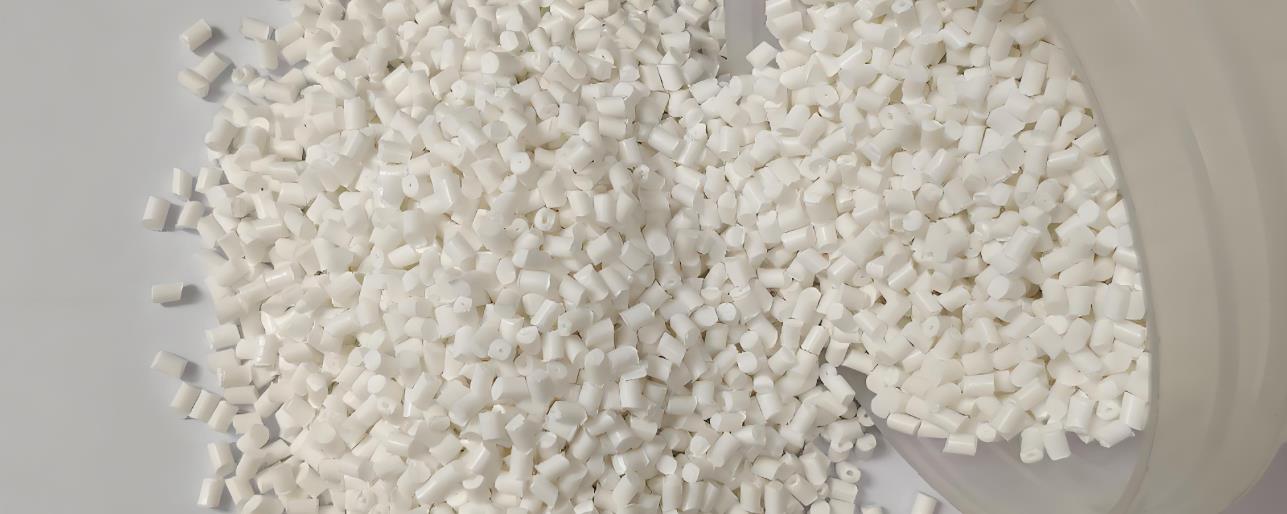
O masterbatch de PP, também conhecido como masterbatch de polipropileno, é um material granular fabricado com base na resina de polipropileno (PP) através da adição de vários aditivos (como pigmentos, enchimentos, plastificantes, antioxidantes, etc.) e submetido a processos como mistura e granulação.
Classificação do masterbatch de PP
O masterbatch de PP, também conhecido como masterbatch de polipropileno, geralmente pode ser classificado de acordo com a função e o propósito, da seguinte forma:
Enchimento de masterbatch:
Principalmente composto de resina de PP, carbonato de cálcio e outros materiais de enchimento, bem como uma pequena quantidade de aditivos. Ao adicionar o masterbatch de enchimento, o custo dos produtos de PP pode ser reduzido, ao mesmo tempo em que se melhoram certas propriedades dos produtos, como o aumento da dureza e da estabilidade dimensional. Geralmente, é amplamente utilizado em áreas que são sensíveis ao custo e não têm exigências particularmente altas em relação ao desempenho dos produtos, como tubos plásticos comuns, peças moldadas por injeção, etc.
Masterbatch retardante de chamas:
É fabricado adicionando retardantes de chama à base de halogênio, à base de fósforo e à base de nitrogênio, bem como aditivos relacionados à resina de PP. Pode conferir ao material de PP boas propriedades retardantes de chama, permitindo que ele cumpra diferentes normas de segurança contra incêndio. É comumente utilizado em campos como envoltórios eletrônicos e elétricos, fios e cabos que exigem desempenho retardante de chama para melhorar a segurança do produto e reduzir os riscos de incêndio.
Masterbatch anti-envelhecimento:
Contém ingredientes como absorventes UV e antioxidantes. Pode melhorar efetivamente a resistência ao envelhecimento dos produtos em PP em ambientes externos ou em uso prolongado e prevenir que os materiais em PP se degradem, se descoloram e se tornem frágeis devido a fatores como luz, oxigênio e temperatura. É amplamente utilizado em produtos plásticos para exteriores, como redes de sombreamento, filmes agrícolas, peças automotivas, etc., para prolongar a vida útil dos produtos.
Masterbatch antibacteriano:
É feito adicionando agentes antibacterianos, como prata e cobre, à resina de PP. Pode inibir o crescimento e a reprodução de microorganismos, como bactérias e mofo, na superfície de produtos de PP, mantendo a limpeza e a higiene dos produtos. Comumente utilizado nos setores de embalagens alimentícias, dispositivos médicos, produtos de uso diário, etc., para fornecer uma função antibacteriana aos produtos e garantir a saúde dos usuários.
Masterbatch reforçado:
Normalmente composto por elastômeros, compatibilizadores, etc. Pode melhorar a resistência à tração e à impactos dos materiais de PP, tornando-os menos propensos a rachar em temperaturas baixas ou sob impacto externo. É amplamente utilizado em áreas como peças de interior de automóveis, tubos e brinquedos moldados por injeção que exigem resistência do material para melhorar a durabilidade e confiabilidade dos produtos.
Masterbatch transparente:
A adição de agentes nucleantes e outros aditivos pode melhorar a transparência dos produtos de PP. Permite que os materiais de PP tenham melhores propriedades ópticas, mantendo suas propriedades originais. Comumente utilizados em áreas que exigem alta transparência, como recipientes plásticos transparentes e filmes de embalagem, para melhorar a qualidade visual e o efeito visual dos produtos.
Relação de fórmula
Masterbatch de enchimento: a resina de PP é utilizada como veículo, e seu teor geralmente varia entre 15% e 36%. Materiais de enchimento, como carbonato de cálcio, geralmente representam 60% a 80% da massa do masterbatch. Além disso, cerca de 1% de ésteres de titânio ou alumínio será adicionado como agentes de acoplamento, bem como 3% a 5% de modificadores de processamento para melhorar o desempenho do processo.
Masterbatch retardante de chamas
O masterbatch de PP retardante de chamas halogenado: a resina portadora (PP) representa 40% a 50%, os retardantes de chamas à base de bromo (como o éter decabromodifenílico ou o poliestireno bromado) representam 30% a 40%, o trióxido de antimónio (sinergista) representa 5% a 10%, os dispersantes (como a cera de polietileno) representam 2% a 3%, os lubrificantes (como o estearato de cálcio) representam 1% a 2% e os antioxidantes (como o 1010 ou o 168) representam 0,5% a 1%.
O masterbatch de PP retardante de chamas livre de halogênio: a resina transportadora (PP) representa 30% a 40%, os retardantes de chamas à base de fósforo (como o polifosfato de amónio APP ou o fósforo vermelho) representam 20% a 30%, os retardantes de chamas à base de azoto (como o cianurato de melamina MCA) representam 10% a 15%, o hidróxido de magnésio ou o hidróxido de alumínio representam 20% a 30%, os dispersantes (como a cera de polietileno) representam 2% a 3%, os lubrificantes (como o estearato de zinco) representam 1% a 2% e os antioxidantes (como o 1010 ou o 168) representam 0,5% a 1%.
Masterbatch anti-envelhecimento: geralmente, a resina de PP representa uma grande proporção, cerca de 80% a 95%, e os aditivos anti-envelhecimento, como absorventes de radiação ultravioleta e antioxidantes, representam 5% a 20%. A proporção específica deve ser determinada com base na resistência ao envelhecimento necessária e no ambiente de utilização dos produtos de PP.
Masterbatch endurecido: a resina de PP geralmente representa 60% a 80%, os elastômeros (como borracha de etileno e propileno, POE, etc.) representam 20% a 30%, e os compatibilizadores representam 5% a 10%. Por exemplo, em alguns produtos plásticos de polipropileno antibacteriano e anti-envelhecimento que utilizam masterbatch modificado endurecido, a relação de peso do agente endurecedor composto, do POE e do agente auxiliar é de 3:5:0,2, e o agente auxiliar é composto de dispersante, lubrificante e agente de reticulagem em uma relação de peso de 1:1:2.
Masterbatch transparente: a resina de PP é o componente principal, representando 90% a 98%, e os agentes nucleantes e outros aditivos representam 2% a 10%. O tipo e a quantidade de agente nucleante têm um impacto significativo na transparência dos produtos de PP e devem ser selecionados e ajustados de acordo com os modelos de resina específicos e as exigências do produto.
Processo de produção
O processo de produção de diferentes tipos de masterbatch de PP apresenta similaridades em etapas, como a preparação da matéria-prima, a seleção de aditivos e a mistura, mas as etapas-chave do processo podem variar dependendo do tipo de masterbatch. A seguir estão os processos de produção para vários tipos comuns de masterbatch de PP:
Preencher o masterbatch
1. Preparação da matéria-prima: a resina de polipropileno (PP) é selecionada como a resina matriz, geralmente em forma granular ou em pó. O carbonato de cálcio é geralmente escolhido como o material de enchimento, que requer distribuição uniforme do tamanho das partículas e alta pureza. Ao mesmo tempo, prepare uma quantidade adequada de dispersantes, agentes de ligação e outros aditivos.
2. Mistura: Adicione resina de PP, carbonato de cálcio e aditivos em uma certa proporção a um misturador de alta velocidade para uma mistura completa. Por meio de agitação a alta velocidade, o carbonato de cálcio é uniformemente disperso na superfície das partículas de resina de PP, e o agente auxiliar também pode entrar em contato integralmente com as matérias-primas, preparando para o processamento subsequente.
3. Extrusão de fusão: o material misto entra na extrusora de dois parafusos e funde a resina de PP a uma temperatura elevada (geralmente 180-220 ℃). Ao mesmo tempo, a rotação do parafuso empurra o material para frente. Neste processo, o carbonato de cálcio é ainda mais uniformemente disperso na fusão de PP.
4. Granulação de resfriamento: o material fundido extrudido pelo extrusor forma filamentos através da cabeça do matriz, e depois entra no tanque de água de resfriamento para resfriamento e modelagem. Após o resfriamento, os fios de seda são cortados em partículas uniformes por um granulator para obter o masterbatch de enchimento.
Masterbatch retardante de chamas
1. Seleção da matéria-prima: a resina de PP é utilizada como matéria-prima básica, e retardantes de chama adequados, como retardantes de chama de halogênio, fósforo ou nitrogênio, são selecionados de acordo com o nível de retardante de chama exigido e os requisitos de desempenho. Ao mesmo tempo, são adicionados sinergistas, antioxidantes e outros aditivos adequados.
2. Pré-mistura: a resina de PP é misturada previamente com retardadores de chama, aditivos, etc., em um misturador de baixa velocidade, para obter uma distribuição uniforme de cada componente.
3. Mistura: o material pré-misturado entra na máquina de mistura para a mistura. Durante o processo de mistura, o retardante de chama é completamente misturado com a resina de PP e submetido a uma determinada reação química através de alta temperatura (190-230 ℃) e forte ação de cisalhamento, o que melhora a dispersão e a força de ligação do retardante de chama no PP.
4. Granulação por extrusão: o material após a mistura é introduzido em um extrusor de um único parafuso ou de dois parafusos para a granulação por extrusão. Durante o processo de extrusão, é necessário ajustar parâmetros de processo, como temperatura, velocidade do parafuso, etc., para garantir a uniformidade e estabilidade do material. O melto extrudado é resfriado e granulado para obter um masterbatch retardador de chamas.
Masterbatch anti-envelhecimento
1. Preparação da matéria-prima: utiliza-se resina de PP como matriz e são selecionados absorventes ultravioleta eficientes, antioxidantes e outros aditivos anti-envelhecimento. Esses aditivos devem apresentar boa estabilidade térmica e compatibilidade.
2. Mistura: adicione a resina de PP e os aditivos anti-envelhecimento à misturadora em proporção e misture-os completamente. Para melhorar o efeito de mistura, pode ser utilizado um método de mistura por etapas. Primeiro, misture uma pequena quantidade de resina com os aditivos de forma uniforme e, em seguida, adicione gradualmente a resina restante.
3. Mistura de fusão: os materiais misturados são colocados em um extrusor de dois parafusos para mistura de fusão. A temperatura do extrusor é ajustada para cerca de 180-220 ℃. Por meio da rotação e do corte do parafuso, os aditivos anti-envelhecimento são dispersos uniformemente na fusão da resina de PP, formando um sistema de mistura estável.
4. Granulação: O material fundido extrudido pelo extrusor é resfriado por resfriamento a água ou a ar, e depois cortado em grânulos pelo granulador para formar um master batch anti-envelhecimento.
Masterbatch temperado
1. Seleção de matérias-primas: As principais matérias-primas incluem resina de PP, elastômeros (como borracha de etileno e propileno, POE, etc.) e compatibilizadores. A seleção de elastômeros deve ser determinada com base nos requisitos de desempenho e no ambiente de utilização do PP, e os compatibilizadores são usados para melhorar a compatibilidade entre os elastômeros e as resinas de PP.
2. Mistura dos ingredientes: misture a resina de PP, o elastómero e o compatibilizador em um misturador de alta velocidade em uma determinada proporção. Durante o processo de mistura, deve ser prestada atenção ao controle da velocidade e do tempo de agitação para garantir uma mistura uniforme de todos os componentes.
3. Vulcanização dinâmica: Adicione os materiais mistos a um extrusor de dois parafusos com função de vulcanização dinâmica. No extrusor, o elastómero é vulcanizado dinamicamente na matriz de resina de PP através de alta temperatura (geralmente 190-230 ℃) e forte ação de cisalhamento, formando uma mistura com uma estrutura de ilhas marítimas microscópicas, na qual as partículas de elastómero estão uniformemente dispersas na fase contínua da resina de PP.
4. Granulação de resfriamento: Após a vulcanização dinâmica, o material é extrudado do extrusor, resfriado por um sistema de resfriamento por ar ou água e, em seguida, cortado em partículas de tamanho especificado pelo granulator para obter um masterbatch de endurecimento.
Equipamento de produção
O equipamento para a produção de diferentes tipos de masterbatch de PP é basicamente o mesmo, incluindo principalmente equipamento de dosagem, equipamento de mistura, equipamento de extrusão, equipamento de resfriamento e equipamento de corte. A seguir, apresentamos uma introdução específica:
1. Equipamento de ingredientes
Escala eletrônica: utilizada para a pesagem precisa de diversas matérias-primas, como resina de PP, aditivos, enchimentos, etc. De acordo com as exigências de escala de produção e precisão, podem ser selecionadas escalas eletrônicas com diferentes intervalos e precisões, com uma exigência geral de precisão entre ± 0,1 g e ± 1 g.
Tanque de ingredientes: geralmente feito de aço inoxidável, utilizado para armazenar e fornecer diversas matérias-primas. O tanque de ingredientes tem uma certa capacidade e pode ser projetado de acordo com as necessidades de produção. Ele também está equipado com um dispositivo de alimentação automática que pode transportar matérias-primas para o equipamento de mistura de acordo com a proporção definida.
2. Equipamentos híbridos
Mixer de alta velocidade: É um equipamento de mistura comumente utilizado na produção de masterbatch de PP. Utiliza lâminas de agitação giratórias de alta velocidade para obter uma mistura uniforme dos materiais em um curto período de tempo. O material do misturador é geralmente de aço inoxidável, que possui boa resistência à corrosão e à abrasão. Seu princípio de funcionamento consiste em utilizar a rotação de alta velocidade das lâminas do propulsor para gerar fortes vortes, fazendo com que os materiais se voltem para cima e para baixo e colidam uns com os outros no recipiente, o que permite uma mistura uniforme.
Mixer interno: Para algumas fórmulas que exigem uma mistura e dispersão mais minuciosas, como o masterbatch retardador de chamas, o mixer interno é um equipamento comumente utilizado. O mixer interno possui dois rotores que giram em relação ao outro, com bordas em espiral especiais. Em uma câmara de mistura fechada, os materiais são fortemente cortados, espremidos e agitados pelos rotores, o que permite uma mistura mais uniforme e uma maior dispersão.
3. Equipamento de extrusão
Extrusor de dois parafusos: É um dos equipamentos principais para a produção de masterbatch de PP. Consiste em dois parafusos paralelos e um cilindro, e os parafusos têm diferentes estruturas de rosca e seções funcionais, como a seção de transporte, a seção de compressão, a seção de mistura e a seção de extrusão. Os extrusores de dois parafusos podem fornecer uma forte força de cisalhamento e efeito de mistura, permitindo que os materiais se fundam completamente, misturem e se homogeneizem sob alta temperatura e alta pressão. De acordo com a capacidade de produção e os requisitos do produto, podem ser selecionados extrusores de dois parafusos com diferentes especificações e relações de aspecto.
Extrusor de um parafuso: Em algumas situações em que os requisitos de mistura não são altos e a escala de produção é pequena, também são utilizados extrusores de um parafuso. O extrusor de um parafuso tem uma estrutura relativamente simples e menor custo, mas seu efeito de mistura não é tão bom quanto o do extrusor de dois parafusos. Ele basicamente empurra o material para a frente através da rotação do parafuso, derrete e extrude o material sob o efeito de aquecimento do cilindro.
4. Equipamentos de refrigeração
Tanque de água de resfriamento: utilizado para resfriar e moldar o filamento de masterbatch de PP extrudado. O lavatório é geralmente feito de material de aço inoxidável e equipado com um sistema de circulação de água interno, que pode controlar a temperatura da água dentro de um determinado intervalo, garantir o resfriamento rápido do fio e melhorar a eficiência de produção e a qualidade do produto.
Sistema de refrigeração por ar: Para algumas situações em que a refrigeração por água não é adequada, como a produção de um determinado masterbatch funcional especial, pode ser utilizado um sistema de refrigeração por ar. O sistema de refrigeração por ar sopra ar frio para os filamentos ou partículas extrudados através de um ventilador, permitindo que se resfriem naturalmente no ar. A vantagem de um sistema refrigerado por ar é que não introduz umidade, evitando alguns possíveis problemas de qualidade, mas a eficiência de refrigeração é relativamente baixa.
5. Equipamento de granulação
Pelletizador submerso: Atualmente, é um equipamento de pelotização amplamente utilizado na produção de masterbatch de PP. Ele corta diretamente o material fundido extrudado em partículas debaixo d'água, apresentando vantagens como corte uniforme, forma regular das partículas e alta eficiência de produção. O princípio de funcionamento do pelletizador submerso é o seguinte: o material fundido é extrudado da matriz e imediatamente entra na câmara de pelotização, preenchida com água. É cortado em partículas pelo cortador rotativo de alta velocidade e, em seguida, transportado para o sistema de desidratação e secagem, juntamente com a água.
Granulador refrigerado a ar: adequado para ocasiões em que os requisitos de aparência para as partículas não são particularmente altos. Refresca e solidifica o filamento extrudado por refrigeração a ar e, em seguida, corta o filamento em partículas com uma faca de corte. O granulador refrigerado a ar possui uma estrutura simples e fácil de operar, mas a qualidade de granulagem e a eficiência de produção são relativamente baixas em comparação com os granuladores submersos.
6. Equipamento auxiliar
Equipamentos de secagem: utilizados para secar matérias-primas ou masterbatch, a fim de remover a umidade e as substâncias voláteis, para evitar problemas de qualidade, como bolhas e hidrólise, durante o processo de produção. Os equipamentos de secagem comuns incluem fornos, secadores a vapor, desumidificadores, etc.
Equipamento de filtragem: Durante o processo de extrusão, para garantir a qualidade do produto, é necessário filtrar a fusão para remover impurezas e partículas não fundidas. O equipamento de filtragem geralmente utiliza filtros, cartuchos de filtro ou dispositivos de filtragem dinâmica, instalados na cabeça ou no tambor do extrusor.
Equipamentos de embalagem: utilizados para embalar o masterbatch de PP produzido. Os equipamentos de embalagem incluem balanças automáticas, máquinas de selagem, máquinas de etiquetagem, etc., que podem realizar a embalagem quantitativa do masterbatch e a colagem de etiquetas, melhorando a eficiência e a qualidade da embalagem.
Extrusor de masterbatch de PP
Kerke’s masterbatch extruder can be used to produce PP masterbatch. Our Extrusor de masterbatch de PP has multiple models to choose from, which can meet different production requirements.
-

Laboratory Twin Screw Extruder
When will you need a lab twin screw extruder? If you want to make trials and tests of…
-

Twin Screw Extruder
Our Parallel Co-rotating twin screw extruder is designed for compounding and masterbatch making with an output capacity from…
-

Triple (3 screws) Extruder
3 Screws extruder is a new technology that has many advantages. The triple screw extruder is mainly used…
-

Double-Stage Extrusion System
Mother-baby extrusion system is designed for special materials which can not process on one stage extruder, the first…
-

Banbury Kneader Compounding Line
Our kneader + extruder is designed for making special applications with an output capacity from 30kg/h to 1000kg/h.…
-

Cutting System / Pelletizing System
Different material needs different cutting system, Kerke provides all kinds of cutting system, here is the explanation of…
Requisitos relacionados
Na produção de masterbatch de PP (masterbatch de polipropileno), o extrusor precisa atender a diversas exigências, como plastificação, mistura e controle de temperatura, para garantir a qualidade do produto e a eficiência da produção. Em particular, os seguintes aspectos:
Boa capacidade de plastificação
Design do parafuso: O PP pertence aos polímeros cristalinos com alto ponto de fusão, o que requer que o parafuso forneça força de cisalhamento e calor suficientes para obter uma boa plasticização. Normalmente, utiliza-se um parafuso de tipo mutação, que possui uma seção de compressão mais curta e pode submeter os materiais de PP a forte cisalhamento e compressão em um período mais curto de tempo, aquecendo e plasticizando rapidamente. A relação de aspecto do parafuso geralmente fica entre 25 e 32 para garantir uma extensão suficiente para que o PP se plástico completamente. Ao mesmo tempo, a profundidade do sulco e o ângulo da hélice do parafuso também precisam ser otimizados de acordo com as características do PP. Geralmente, a profundidade do sulco é moderada e o ângulo da hélice é grande para melhorar a eficiência de plasticização.
Potência de acionamento: Devido à alta demanda de energia necessária para a plasticização de plásticos PP, o extrusor deve estar equipado com um motor de acionamento adequado. Para extrusores com uma taxa de extrusão de 100 a 500 quilos por hora, a potência de acionamento geralmente é de cerca de 30 a 110 quilowatts, para garantir uma rotação estável do parafuso, superar a resistência do material e obter um bom efeito de plasticização.
Eficiência na mistura e dispersão
Elemento de mistura: Para misturar uniformemente vários aditivos (como corantes, antioxidantes, lubrificantes, etc.) no masterbatch de PP com matriz de PP, devem ser instalados elementos de mistura eficientes na hélice do extrusor. Por exemplo, o uso de hélices de tipo barreira ou hélices com pinos de mistura pode aumentar o nível de turbulência dos materiais e melhorar o efeito de mistura. Ao mesmo tempo, vários blocos de amassamento são colocados na hélice, e a combinação de blocos de amassamento em diferentes ângulos e arranjos é usada para obter múltipla cisalhamento e mistura do material, de modo que o aditivo possa ser disperso uniformemente no PP.
Medidas de reforço: Para alguns aditivos que são difíceis de dispersar, como preenchimentos em nanoescala, o extrusor pode estar equipado com um misturador estático. O misturador estático é instalado dentro do tambor ou na frente da cabeça do extrusor, o que pode aumentar ainda mais o efeito de mistura e dispersão durante o processo de fluxo do material, garantindo que o aditivo forme um sistema estável e uniforme na mistura mestre de PP.
Controle preciso da temperatura
Sistema de controle de temperatura: Durante o processo de produção de mistura mestre de PP, a temperatura tem um impacto significativo na qualidade do produto. O extrusor deve estar equipado com um sistema de controle de temperatura de alta precisão, geralmente utilizando métodos de aquecimento elétrico ou aquecimento por óleo térmico, e monitorando a temperatura de cada seção de aquecimento em tempo real através de sensores de temperatura, como termopares ou resistores térmicos. A precisão do controle de temperatura deve estar dentro de ± 1 ℃ para garantir que o PP esteja na faixa de temperatura adequada durante os processos de fundição, mistura e extrusão, e para evitar a degradação do desempenho do produto causada por flutuações de temperatura, como embranquecimento e descoloração.
Sistema de refrigeração: Após a extrusão do masterbatch de PP, é necessário reduzir rapidamente a temperatura através de um dispositivo de refrigeração para evitar a adesão e a deformação do masterbatch. Os extrusores geralmente estão equipados com sistemas de refrigeração por ar ou água para refrigerar a cabeça e o masterbatch extrudado. O sistema de refrigeração por ar utiliza um ventilador para forçar o fluxo de ar para remover o calor, enquanto o sistema de refrigeração por água utiliza água circulante para o resfriamento. A taxa de refrigeração pode ser ajustada de acordo com a velocidade de produção e as especificações do masterbatch.
Controle estável da pressão
Pressão de extrusão: Uma pressão de extrusão estável é um fator chave para garantir a uniformidade do tamanho e da qualidade de aparência do masterbatch de PP. O sistema hidráulico ou o sistema de transmissão mecânica do extrusor devem ser capazes de fornecer uma saída de pressão estável, com flutuações de pressão geralmente controladas dentro de ± 3%. Uma pressão estável pode manter uma taxa de fluxo uniforme do material durante a extrusão, produzindo assim um masterbatch de PP com alta precisão em diâmetro e comprimento.
Dispositivo de ajuste: Para se adaptar a diferentes processos de produção e requisitos dos produtos, os extrusores devem ter dispositivos de ajuste de pressão flexíveis. Os operadores podem ajustar com precisão a pressão de extrusão ajustando a pressão de retorno da hélice, alterando os parâmetros de pressão do sistema hidráulico ou ajustando o dispositivo de acionamento da cabeça da máquina. Por exemplo, na produção de masterbatch de PP com diferentes propriedades, ajustando razoavelmente a pressão de extrusão, a fluidez e o efeito de moldagem do material podem ser otimizados, melhorando a qualidade e o desempenho do produto.
Transporte de materiais confiável
Alimentação precisa: A produção de masterbatch de PP requer um controle preciso da quantidade de vários materiais adicionados, portanto, o dispositivo de alimentação do extrusor deve utilizar equipamentos de alimentação de alta precisão. Os alimentadores de perda de peso comuns podem transportar com precisão matérias-primas de PP, aditivos e outros materiais para o extrusor de acordo com a quantidade definida de material adicionado. Ao mesmo tempo, o alimentador deve ter uma boa vedação e estabilidade para evitar vazamentos de material e alimentação desigual, garantindo a proporção exata dos materiais durante o processo de produção.
Precisão da condução por parafuso: A precisão de usinagem e a qualidade de montagem dos parafusos têm um impacto significativo na estabilidade da condução de materiais. A tolerância de passo e o diâmetro do parafuso devem ser controlados dentro de um intervalo pequeno, geralmente com uma tolerância de passo não superior a ± 0,05 milímetros e uma tolerância de diâmetro não superior a ± 0,03 milímetros, para garantir que o material possa ser conduzido de forma estável para a frente na ranhura do parafuso e evitar a retenção ou flutuação do material. Além disso, a distância entre o parafuso e o cilindro deve ser uniforme e consistente. Se a distância for muito grande, pode facilmente causar refluxo de material e afetar a eficiência de condução; se for muito pequena, pode causar cisalhamento excessivo do material e desgaste do parafuso.
Resistência à corrosão e à abrasão
Materiais resistentes à corrosão: embora o próprio PP tenha boa resistência a maioria dos produtos químicos, alguns aditivos corrosivos podem ser utilizados no processo de produção. Portanto, componentes como o tambor e a porca do extrusor que entram em contato com o material devem ser feitos de materiais resistentes à corrosão. O tambor é geralmente protegido por revestimento em aço inoxidável ou pela aplicação de um revestimento resistente à corrosão, enquanto a porca pode ser feita de aço de liga com boa resistência à corrosão e tratada na superfície, como revestimento de cromo duro ou galvanoplastia sem eletrólitos, para melhorar sua resistência à corrosão e prolongar a vida útil do equipamento.
Design resistente ao desgaste: No processo de produção de mistura mestre de PP, haverá uma certa fricção entre o material e a porca e o cilindro, especialmente no caso de extrusão a alta velocidade ou adição de enchimentos, o desgaste é mais evidente. Para melhorar a resistência ao desgaste do equipamento, a superfície da porca e do cilindro devem ter alta dureza e resistência ao desgaste. Além da seleção de materiais adequados, podem ser aplicados tratamentos térmicos especiais, como o enquadramento e o temperamento, à porca e ao cilindro para melhorar a dureza da sua superfície. Além disso, podem ser instalados revestimentos resistentes ao desgaste na seção de alimentação e nas partes facilmente desgastadas do cilindro, para uma substituição regular e para reduzir os custos de manutenção do equipamento.
Controle e monitorização automatizados
Sistema de controle: Os extrusores de produção de misturas PP modernos geralmente estão equipados com sistemas de controle de automação avançados, como PLC (Controlador de lógica programável) ou DCS (Sistema de controle distribuído). Esses sistemas podem realizar monitoramento em tempo real e controle preciso de parâmetros como temperatura, pressão, velocidade do parafuso e taxa de fluxo de material do extrusor. Os operadores podem facilmente definir e ajustar parâmetros de produção através da interface homem-máquina (HMI), monitorar e gerenciar o processo de produção e melhorar a eficiência de produção e a estabilidade da qualidade do produto.
Diagnóstico e aviso de falhas: O sistema de controle da automação deve também ter funções de diagnóstico e aviso de falhas. O sistema pode monitorar o estado de operação dos equipamentos em tempo real. Quando ocorrem situações anormais, como alta temperatura, pressão anormal, sobrecarga do motor, etc., pode emitir imediatamente sinais de alarme e tomar automaticamente medidas de proteção correspondentes, como parar a máquina ou reduzir a velocidade de produção. Ao mesmo tempo, o sistema também pode registrar informações de falhas para ajudar os técnicos de manutenção a localizar e resolver rapidamente os problemas, reduzir o tempo de inatividade dos equipamentos e melhorar a continuidade e confiabilidade da produção.
Aplicações
O masterbatch de PP, também conhecido como masterbatch de polipropileno, é amplamente utilizado em produtos plásticos, produtos de fibra e outras indústrias. A seguir, apresentamos uma introdução específica:
Indústria de produtos plásticos
Produtos moldados por injeção: A adição de uma quantidade adequada de masterbatch de PP na produção de produtos moldados por injeção, como baldes de plástico, potes de plástico e brinquedos de plástico, pode melhorar o desempenho de processamento do polipropileno, aumentar a suavidade da superfície, a dureza e a resistência dos produtos. Por exemplo, a adição de masterbatch de enchimento ao plástico de PP para baldes não apenas reduz os custos, mas também oferece maior rigidez e estabilidade.
Produtos moldados por sopro: Na produção de produtos moldados por sopro, como filmes plásticos, sacos plásticos e garrafas plásticas, o masterbatch de PP pode ser utilizado para ajustar o fluxo de fusão e as propriedades mecânicas do polipropileno. A adição de um masterbatch anti-envelhecimento durante a produção de filmes agrícolas pode melhorar a resistência às intempéries e prolongar sua vida útil; A adição de um masterbatch liso pode reduzir o coeficiente de atrito da superfície do filme, tornando-o mais fácil de processar e utilizar.
Produtos de extrusão: Na produção de tubos e chapas de PP por extrusão, a adição de masterbatch de PP pode melhorar a estabilidade de extrusão dos materiais e a qualidade dos produtos. Por exemplo, a adição de masterbatch antistático pode conferir às chapas de PP propriedades antistáticas, prevenir a adsorção de poeira, melhorar a limpeza dos produtos e é comumente utilizada em campos como o embalamento de dispositivos eletrônicos.
Indústria de produtos de fibra
No setor da vestuário, ao produzir fibras de PP para tecidos, pode-se adicionar um masterbatch de cor para dar às fibras várias cores, sem a necessidade de tingimento posterior, reduzindo a poluição ambiental e os custos durante o processo de tingimento. Ao mesmo tempo, a adição de um masterbatch antibacteriano pode conferir às fibras propriedades antibacterianas, inibir o crescimento de bactérias, manter a higiene e a limpeza dos vestuários e são comumente utilizados nos setores de vestuário esportivo e calças íntimas.
No campo dos têxteis domésticos, o uso de masterbatch de PP pode melhorar o desempenho das fibras na produção de produtos têxteis domésticos, como roupas de cama e cortinas. Por exemplo, a adição de masterbatch suave pode tornar as fibras de PP mais macias e confortáveis, melhorando a experiência do usuário dos produtos têxteis domésticos; A adição de masterbatch retardador de chamas pode melhorar a segurança contra incêndio dos produtos têxteis domésticos e reduzir os riscos de incêndio.
Fibras industriais: O masterbatch de PP também desempenha um papel importante na produção de fibras industriais, como tecidos geotêxteis, cordas e materiais de filtração. Por exemplo, a adição de um masterbatch de reforço pode melhorar a resistência à tração e à ruptura dos tecidos geotêxteis, permitindo que eles suportem melhor a pressão do solo e as forças externas; A adição de um masterbatch anti-envelhecimento pode aumentar a vida útil das cordas em ambientes externos, garantindo sua segurança e confiabilidade.
Outras indústrias
Indústria automotiva: Muitas peças de interior de automóveis, como painéis de instrumentos, assentos, painéis de portas, etc., são feitas de material de PP, que pode atender a diferentes requisitos de desempenho através da adição de diferentes masterbatches de PP. Por exemplo, a adição de um masterbatch de endurecimento pode melhorar a resistência ao impacto dos materiais de PP, fazendo com que as peças de interior do automóvel sejam menos propensas a se quebrar quando expostas a impactos; A adição de um masterbatch resistente a arranhões pode melhorar a dureza e a resistência ao desgaste das peças de interior, reduzir os arranhões gerados durante o uso diário e manter a estética.
Fios e cabos: o material PP é comumente utilizado para a camada de isolamento e a cobertura dos fios e cabos, e a adição de um masterbatch de PP pode melhorar suas características. Por exemplo, a adição de um masterbatch de retardante de chama livre de halogênio com baixo teor de fumo pode fazer com que os materiais de PP tenham boas propriedades retardantes de chama, reduzir a produção de fumo e gases tóxicos em caso de incêndio e melhorar a segurança dos fios e cabos; A adição de um masterbatch resistente às intempéries pode melhorar a resistência ao envelhecimento dos materiais de PP em ambientes externos e prolongar a vida útil dos fios e cabos.
Indústria médica: O masterbatch de PP também é utilizado na produção de materiais médicos, como seringas, conjuntos de infusão, embalagens médicas, etc. Por exemplo, a adição de um masterbatch antibacteriano pode conferir aos produtos de PP uma função antibacteriana, prevenir a proliferação de bactérias na superfície do produto e reduzir o risco de infecção. A adição de um masterbatch transparente pode melhorar a transparência do material de PP, permitindo que os materiais médicos sejam observados claramente em relação às condições internas.




