

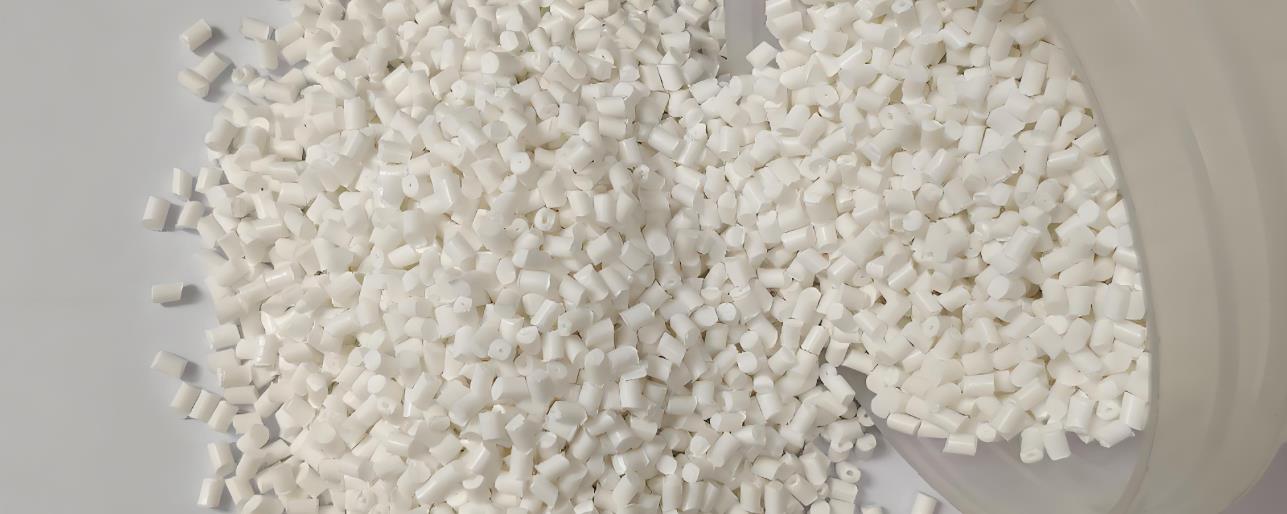
PP-Masterbatch, auch bekannt als Polypropylen-Masterbatch, ist ein granuliertes Material, das auf der Basis von Polypropylen (PP)-Resin hergestellt wird, indem verschiedene Additive (wie Pigmente, Füllstoffe, Weichmacher, Antioxidantien usw.) hinzugefügt werden und es durch Prozesse wie Mischung und Granulierung verarbeitet wird.
Klassifizierung von PP-Masterbatch
PP-Masterbatch, auch bekannt als Polypropylen-Masterbatch, kann üblicherweise nach Funktion und Zweck wie folgt klassifiziert werden:
Füllmasse:
Es besteht hauptsächlich aus PP-Harz, Kalziumcarbonat und anderen Füllstoffen sowie einer kleinen Menge Additive. Durch die Zugabe von Füllstoff-Masterbatch kann die Kosten der PP-Produkte reduziert werden und gleichzeitig bestimmte Eigenschaften der Produkte verbessert werden, z. B. die Steifigkeit und die Dimensionsstabilität. Im Allgemeinen wird es in Bereichen eingesetzt, die kostenbewusst sind und keine besonders hohen Anforderungen an die Produktleistung haben, z. B. bei gewöhnlichen Kunststoffrohren, Spritzgussteilen usw.
Domäne: Herstellung von Kunststoffextrusions-und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Ersatzmerkmale} und Klammern auf. Formelles technisches Register. Text: Flammschutzmasse:
Es wird hergestellt, indem halogenbasierte, phosphorbasierte und stickstoffbasierte Flammschutzmittel sowie verwandte Zusatzstoffe dem PP-Harz zugesetzt werden. Dadurch kann dem PP-Material eine gute Flammschutzwirkung verliehen werden, sodass es den verschiedenen Brandschutzstandards entspricht. Es wird häufig in Bereichen wie elektronischen und elektrischen Gehäusen, Kabeln und Kabeln eingesetzt, die eine Flammschutzleistung erfordern, um die Produkt-sicherheit zu verbessern und die Brandrisiken zu reduzieren.
Anti-Aging-Masterbatch:
Es enthält Inhaltsstoffe wie UV-Absorber und Antioxidantien. Es kann die Alterungsbeständigkeit von PP-Produkten in Außenumgebungen oder bei langfristiger Nutzung effektiv verbessern und verhindern, dass PP-Materialien aufgrund von Faktoren wie Licht, Sauerstoff und Temperatur veralten, ihre Farbe verlieren und spröde werden. Es wird weit verbreitet in Outdoor-Plastikprodukten wie Schattensäulen, landwirtschaftlichen Folien, Automobilteilen usw. eingesetzt, um die Lebensdauer der Produkte zu verlängern.
Antibakterieller Masterbatch:
Es wird hergestellt, indem antibakterielle Mittel wie Silber und Kupfer dem PP-Harz zugesetzt werden. Es kann das Wachstum und die Vermehrung von Mikroorganismen wie Bakterien und Schimmel auf der Oberfläche von PP-Produkten verhindern und die Sauberkeit und Hygiene der Produkte gewährleisten. Es wird häufig in den Bereichen der Lebensmittelverpackung, medizinischen Geräte, täglichen Bedarfsgegenstände usw. eingesetzt, um den Produkten antibakterielle Funktionen zu verleihen und die Gesundheit der Benutzer zu gewährleisten.
Domäne: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Ersatzmerkmale} und Klammern auf. Formelles technisches Register. Text: Verstärkter Masterbatch:
In der Regel besteht es aus Elastomeren, Kompatibilisatoren usw. Es kann die Bruchfestigkeit und Stoßfestigkeit von PP-Materialien verbessern und sie weniger anfällig für Risse bei niedrigen Temperaturen oder unter äußerem Druck machen. Es wird häufig in Bereichen wie Automobilinnenausstattungen, Rohren und Spritzgussteilen verwendet, die eine hohe Bruchfestigkeit erfordern, um die Lebensdauer und Zuverlässigkeit der Produkte zu verbessern.
Transparenter Masterbatch:
Durch die Zugabe von nukleiernden Mitteln und anderen Zusatzstoffen kann die Transparenz von PP-Produkten verbessert werden. PP-Materialien können so bessere optische Eigenschaften erhalten, ohne ihre ursprünglichen Eigenschaften zu verlieren. Sie werden häufig in Bereichen eingesetzt, die eine hohe Transparenz erfordern, z. B. bei transparenten Kunststoffbehältern und Verpackungsfolien, um die optische Qualität und den visuellen Effekt der Produkte zu verbessern.
Domäne: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: Formularverhältnis
Füllmasse: Als Träger wird PP-Harz verwendet, dessen Gehalt üblicherweise zwischen 15% und 36% liegt. Füllmaterialien wie Kalziumcarbonat machen in der Regel 60% bis 80% der Masse der Füllmasse aus. Darüber hinaus werden etwa 1% Titandieester oder Aluminiumester als Kupplingsubstanzen sowie 3% bis 5% Verarbeitungsmodifizierer hinzugefügt, um die Verarbeitungsleistung zu verbessern.
Flamehemmendes Masterbatch
Halogenhaltiges flammschutzendes PP-Masterbatch: Das Trägermaterial (PP) beträgt 40% bis 50%, brombasierte Flammschutzmittel (z. B. Decabromdiphenyläther oder bromiertes Polystyrol) 30% bis 40%, Antimon(III)-oxid (Synergist) 5% bis 10%, Dispersionsmittel (z. B. Polyethylenwachs) 2% bis 3%, Gleitmittel (z. B. Kalziumstearat) 1% bis 2%, Antioxidantien (z. B. 1010 oder 168) 0,5% bis 1%.
Halogenfreie flammschutzmittel PP-Masterbatch: Das Trägerharz (PP) beträgt 30% bis 40%, phosphorhaltige Flammschutzmittel (z. B. Ammoniumpolyphosphat (APP) oder roter Phosphor) 20% bis 30%, Stickstoffhaltige Flammschutzmittel (z. B. Melamincyanurat (MCA)) 10% bis 15%, Magnesiumhydroxid oder Aluminiumhydroxid 20% bis 30%, Dispersionsmittel (z. B. Polyethylenwachs) 2% bis 3%, Gleitmittel (z. B. Zinkstearat) 1% bis 2%, Antioxidantien (z. B. 1010 oder 168) 0,5% bis 1%.
Anti-Aging-Masterbatch: Im Allgemeinen macht das PP-Harz einen großen Anteil aus, etwa 80% bis 95%, und Anti-Aging-Zusatzstoffe wie Ultraviolettabsorber und Antioxidantien machen 5% bis 20% aus. Das genaue Verhältnis sollte basierend auf der erforderlichen Alterungsbeständigkeit und dem Einsatzumfeld der PP-Produkte bestimmt werden.
Verstärkter Masterbatch: PP-Harz macht normalerweise 60% bis 80%, Elastomere (z. B. Ethylen-Propylen-Kautschuk, POE usw.) 20% bis 30% und Verträglichkeitshilfsmittel 5% bis 10%. Zum Beispiel beträgt bei einigen antibakteriellen und antiveralternden Polypropylen-Kunststoffprodukten, die mit einem verändernden Verstärkungsmasterbatch verwendet werden, das Gewichtsverhältnis des Verbundverstärkers, des POE und des Hilfsmittels 3:5:0,2, und das Hilfsmittel besteht aus Dispersionsmittel, Schmiermittel und Vernetzungsmittel in einem Gewichtsverhältnis von 1:1:2.
Transparenter Masterbatch: PP-Harz ist der Hauptbestandteil und macht 90% bis 98% aus, während Kernbildungsmittel und andere Additive 2% bis 10% ausmachen. Die Art und Menge des Kernbildungsmittels haben einen erheblichen Einfluss auf die Transparenz von PP-Produkten und müssen entsprechend den spezifischen Harzmodellen und den Produktanforderungen ausgewählt und angepasst werden.
Produktionsprozess
Der Produktionsprozess verschiedener Arten von PP-Masterbatchen weist ähnliche Schritte auf, wie z. B. die Vorbereitung der Rohstoffe, die Auswahl der Additive und das Mischen, aber die wichtigsten Prozessschritte können sich je nach Art des Masterbatch unterscheiden. Folgende Produktionsprozesse stehen für einige häufige Arten von PP-Masterbatchen zur Verfügung:
Füllmasse
Domain: Herstellung von Ausrüstungen für die Extrusion und Verarbeitung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: 1. Vorbereitung der Rohstoffe: Polypropylen (PP)-Resin wird als Matrixresin ausgewählt, normalerweise in granulierter oder pulverisierter Form. Kalziumcarbonat wird normalerweise als Füllstoff gewählt, das eine gleichmäßige Partikelgrößenverteilung und hohe Reinheit erfordert. Gleichzeitig bereiten Sie eine angemessene Menge an Dispersionsmitteln, Kupplungsmitteln und anderen Additiven vor.
2. Mischung: Fügen Sie PP-Harz, Kalziumcarbonat und Zusatzstoffe in einem bestimmten Verhältnis zu einem Hochgeschwindigkeitsmixer hinzu und mischen Sie gründlich. Durch das Hochgeschwindigkeitsrühren wird Kalziumcarbonat gleichmäßig auf der Oberfläche der PP-Harzpartikel verteilt, und das Hilfsmittel kann auch vollständig mit den Rohstoffen in Kontakt kommen, was die weitere Verarbeitung vorbereitet.
Domain: Herstellung von Ausrüstungen für die Extrusion und Verarbeitung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Ersatzmerkmale} und Klammern auf. Formeller technischer Register. Text: 3. Schmelzextrusion: Das gemischte Material gelangt in den Doppelschneckenextruder und schmilzt das PP-Harz bei hoher Temperatur (normalerweise 180-220 ℃). Gleichzeitig treibt die Drehung der Schnecke das Material vorwärts. In diesem Prozess wird Kalziumcarbonat weiter gleichmäßig in der PP-Schmelze verteilt.
4. Kühlgranulation: Das durch den Extruder extrudierte geschmolzene Material bildet sich zu Filamenten durch den Düsenkopf und gelangt anschließend in den Kühler für Kühlung und Formgebung. Nach dem Abkühlen werden die Seidenstränge durch einen Granulator in gleichmäßige Partikel geschnitten, um den Füllmasterbatch zu erhalten.
Flamehemmendes Masterbatch
1. Auswahl der Rohstoffe: Als Grundrohstoff wird PP-Harz verwendet, und geeignete Flammschutzmittel wie Halogen-, Phosphor- oder Stickstoff-Flammschutzmittel werden entsprechend dem erforderlichen Flammschutzgrad und den Leistungsanforderungen ausgewählt. Gleichzeitig werden geeignete Synergistien, Antioxidantien und andere Zusatzstoffe hinzugefügt.
2. Vorerhitzung: Das PP-Harz wird in einem Niedriggeschwindigkeitsmixer mit Flammschutzmitteln, Additiven usw. vorerhitzt, um eine gleichmäßige Verteilung der einzelnen Komponenten zu erreichen.
3. Mischung: Das vorab gemischte Material gelangt in die Mischmaschine, wo es gemischt wird. Während des Mischprozesses wird das Flammschutzmittel vollständig mit dem PP-Harz gemischt und unterwirft sich einer bestimmten chemischen Reaktion durch hohe Temperatur (190-230 ℃) und starke Scherbewegung, wodurch die Dispersions- und Haftfestigkeit des Flammschutzmittels in PP verbessert wird.
4. Extrusiongranulation: Das Mischungsmaterial wird anschließend in einen Einwellen- oder Zweischneckenextruder für die Extrusiongranulation eingespeist. Während des Extrusionsprozesses werden weitere Prozessparameter wie Temperatur, Schneckengeschwindigkeit usw. angepasst, um die Gleichmäßigkeit und Stabilität des Materials zu gewährleisten. Die extrudierte Schmelze wird abgekühlt und zu Pellets verarbeitet, um einen flammschutzenden Masterbatch zu erhalten.
Anti-Aging-Masterbatch
Domain: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Ersatzmerkmale} und Klammern auf. Formelles technisches Register. Text: 1. Vorbereitung der Rohstoffe: Als Matrix wird PP-Harz verwendet, und es werden effiziente Ultraviolettabsorber, Antioxidantien und andere Alterungshemmstoffe ausgewählt. Diese Additive müssen eine gute thermische Stabilität und Kompatibilität aufweisen.
2. Mischung: Fügen Sie PP-Harz und Alterungsverzögerungsadditive in der angegebenen Menge zum Mischer hinzu und mischen Sie sie gründlich. Um die Mischungseffektivität zu verbessern, kann eine stufenweise Mischmethode verwendet werden. Zuerst mischen Sie eine kleine Menge Harz mit Additiven gleichmäßig und fügen Sie dann schrittweise das restliche Harz hinzu.
3. Schmelzblending: Die gemischten Materialien werden in einen Doppel-Schneckenextruder gegeben, um die Schmelzblending durchzuführen. Die Temperatur des Extruders wird auf etwa 180-220 ℃ eingestellt. Durch die Rotation und das Schneiden der Schraube werden die Alterungsverzögerungszusätze gleichmäßig in der Schmelze des PP-Harzes verteilt, um ein stabiles Blendsystem zu bilden.
4. Granulierung: Die durch den Extruder extrudierte Schmelze wird durch Wasserkühlung oder Luftkühlung abgekühlt und anschließend durch den Granulator in Granulat geschnitten, um einen Alterungsverzögerungsmasterbatch zu erhalten.
Verstärkter Masterbatch
1. Wahl der Rohstoffe: Zu den Hauptrohstoffen gehören PP-Harz, Elastomere (z. B. Ethylen-Propylen-Kautschuk, POE usw.) und Kompatibilisatoren. Die Wahl der Elastomere sollte auf den Leistungsanforderungen und der Anwendungsumgebung von PP basieren, und Kompatibilisatoren werden verwendet, um die Kompatibilität zwischen Elastomeren und PP-Harz zu verbessern.
2. Mischung der Bestandteile: Mischen Sie PP-Harz, Elastomer und Kompatibilisator in einem Hochgeschwindigkeitsmixer in einem bestimmten Verhältnis. Während des Mischprozesses sollten Sie darauf achten, die Rührgeschwindigkeit und die Zeit zu kontrollieren, um eine gleichmäßige Mischung aller Komponenten zu gewährleisten.
3. Dynamische Vulkanisation: Geben Sie die gemischten Materialien in einen Doppel-Schneckenextruder mit dynamischer Vulkanisationsfunktion ein. Im Extruder wird der Elastomer in der PP-Harzmatrix durch hohe Temperatur (in der Regel 190-230 ℃) und starke Scherbewegung dynamisch vulkanisiert und bildet eine Mischung mit einer mikroskopischen Inselstruktur, in der die Elastomer-Partikel gleichmäßig in der kontinuierlichen Phase des PP-Harzes verteilt sind.
4. Kühlgranulierung: Nach der dynamischen Vulkanisation wird das Material aus dem Extruder gepresst, durch eine Luft- oder Wasserkühlung abgekühlt und anschließend durch den Granulator in Partikel bestimmter Größe geschnitten, um einen Verstärkungsmasterbatch zu erhalten.
Produktionsanlagen
Die Anlagen zur Herstellung verschiedener Arten von PP-Masterbatch sind im Wesentlichen gleich, und umfassen hauptsächlich Mischanlagen, Rührer, Extrusionsanlagen, Kühlanlagen und Schneideanlagen. Folgendes ist eine spezifische Einführung:
1. Zutatenanlagen
Elektronische Waage: Sie wird für die präzise Wiegeung von verschiedenen Rohstoffen wie PP-Harz, Additive, Füllstoffe usw. verwendet. Je nach Produktionsskala und Genauigkeitsanforderungen können elektronische Waagen mit unterschiedlichen Bereichen und Genauigkeiten ausgewählt werden, wobei ein allgemeiner Genauigkeitsanforderungen zwischen ± 0,1 g und ± 1 g liegen.
Zutatenbehälter: Sie besteht in der Regel aus Edelstahl und wird zur Lagerung und Zufuhr verschiedener Rohstoffe verwendet. Der Zutatenbehälter hat eine bestimmte Kapazität und kann nach den Produktionsbedürfnissen konzipiert werden. Er ist auch mit einem automatischen Zufuhrgerät ausgestattet, das Rohstoffe entsprechend dem festgelegten Verhältnis zum Mischgerät transportiert.
2. Hybridanlagen
Hochgeschwindigkeitsmischer: Es ist eine häufig verwendete Mischanlage bei der Produktion von PP-Masterbatch. Er verwendet hochgeschwindigkeitsrotierende Rührschaufeln, um die Materialien in kurzer Zeit gleichmäßig zu mischen. Das Material des Mischers besteht in der Regel aus Edelstahl, das eine gute Korrosionsbeständigkeit und Verschleißfestigkeit aufweist. Sein Funktionsprinzip besteht darin, mit Hilfe der hohen Drehgeschwindigkeit der Propellerblätter starke Wirbel zu erzeugen, wodurch die Materialien im Behälter auf-und abwärtsflippen und miteinander kollidieren, wodurch eine gleichmäßige Mischung erreicht wird.
Innermischer: Für einige Formeln, die eine gründlichere Mischung und Dispersion erfordern, wie z. B. flammhemmendes Masterbatch, ist der Innermischer eine häufig verwendete Anlage. Der Innermischer besteht aus zwei relativ rotierenden Rotoren mit speziellen Spiralkanten. In einem geschlossenen Mischraum werden die Materialien stark geschliffen, zusammengedrückt und gerührt durch die Rotoren, wodurch eine gleichmäßigere Mischung und eine höhere Dispersion erreicht wird.
3. Extrusionsanlagen
Doppelschneckenextruder: Er ist eine der Kernanlagen für die Produktion von PP-Masterbatch. Er besteht aus zwei parallelen Schrauben und einem Rohr und die Schrauben haben unterschiedliche Gewindestrukturen und Funktionsabschnitte, wie z. B. Transportabschnitt, Kompressionsabschnitt, Mischabschnitt und Extrusionsabschnitt. Doppelschneckenextruder können eine starke Scherwirkung und Mischungseffekt erzielen, wodurch die Materialien unter hoher Temperatur und hoher Druck vollständig schmelzen, mischen und homogenisieren. Je nach Produktionskapazität und Produktanforderungen können Doppelschneckenextruder mit unterschiedlichen Spezifikationen und Aspektverhältnissen ausgewählt werden.
Einenschneckenextruder: In einigen Situationen, in denen die Mischungsanforderungen nicht hoch sind und die Produktionsskala klein ist, werden auch Einenschneckenextruder verwendet. Einenschneckenextruder hat eine relativ einfache Struktur und niedrigere Kosten, aber seine Mischungseffekt ist nicht so gut wie der von Doppelschneckenextruder. Er schiebt das Material durch die Rotation der Schraube vorwärts und schmilzt und extrudiert das Material unter der Erwärmungseffekt des Rohres.
4. Kühlanlagen
Kühlwassertank: Er wird zur Kühlung und Formung des extrudierten PP-Masterbatch-Filaments verwendet. Der Sink besteht in der Regel aus Edelstahlmaterial und ist im Inneren mit einem Umlaufwassersystem ausgestattet, das die Wassertemperatur innerhalb eines bestimmten Bereichs kontrollieren kann, eine schnelle Abkühlung des Drahtes gewährleistet und die Produktionseffizienz und Produktqualität verbessert.
Luftkühlungssystem: Für einige Situationen, in denen eine Wasserkühlung nicht geeignet ist, wie die Produktion bestimmter spezieller funktionaler Masterbatch, kann ein Luftkühlungssystem verwendet werden. Das Luftkühlungssystem bläst kaltes Luft in Richtung der extrudierten Drähte oder Partikel durch einen Ventilator, sodass sie sich in der Luft natürlich abkühlen können. Der Vorteil eines luftgekühlten Systems besteht darin, dass es keine Feuchtigkeit einbringt und mögliche Qualitätsprobleme vermeidet, aber die Kühlungseffizienz ist relativ gering.
5. Granulationsanlagen
Unterwasserpelletierer: Er ist derzeit ein weit verbreitetes Pelletierungsgerät bei der Produktion von PP-Masterbatch. Es schneidet das extrudierte Schmelz direkt unter Wasser in Partikel, mit Vorteilen wie gleichmäßige Schneidung, regelmäßige Partikelform und hohe Produktionseffizienz. Das Funktionsprinzip des Unterwasserpelletierers besteht darin, dass das geschmolzene Material aus der Düse herausgepresst wird und sofort in den mit Wasser gefüllten Pelletierbereich gelangt. Es wird durch die hochgeschwindigkeitsrotierenden Schneideklinge in Partikel geschnitten und wird zusammen mit Wasser zum Entwässerungs- und Trocknungssystem transportiert.
Luftgekühlter Granulator: geeignet für Anwendungen, bei denen die Anforderungen an die Aussehen der Partikel nicht besonders hoch sind. Er kühlt und verfestigt das extrudierte Filament durch Luftkühlung und schneidet dann das Filament mit einem Schneidmesser in Partikel. Der luftgekühlte Granulator hat eine einfache Konstruktion und einfache Bedienung, jedoch sind die Granulationsqualität und die Produktionseffizienz im Vergleich zu unterwassergeführten Granulierern relativ niedrig.
Domäne: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Ersatzmerkmale} und Klammern auf. Formeller technischer Register. Text: 6. Hilfsausrüstung
Domäne: Herstellung von Ausrüstungen für die Extrusion und Verarbeitung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formelles technisches Register. Text: Trocknungsanlagen: Sie werden zur Trocknung von Rohstoffen oder Masterbatches verwendet, um Feuchtigkeit und flüchtige Stoffe zu entfernen, um Qualitätsprobleme wie Blasen und Hydrolyse während des Produktionsprozesses zu vermeiden. Zu den gängigen Trocknungsanlagen gehören Öfen, Trockner, Entfeuchter usw.
Filtrationsgeräte: Während des Extrusionsprozesses ist es notwendig, die Schmelze zu filtern, um die Produktqualität zu gewährleisten. Hierzu werden üblicherweise Filter, Filterpatronen oder dynamische Filtersysteme verwendet, die am Kopf oder am Rohr des Extruders installiert sind.
Domäne: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formelles technisches Register. Text: Verpackungsgeräte: Sie werden zur Verpackung des produzierten PP-Masterbatchs verwendet. Zu den Verpackungsgeräten gehören automatische Messschalen, Verschließmaschinen, Kennzeichnungsmaschinen usw., die eine quantitative Verpackung des Masterbatchs und das Aufkleben von Etiketten ermöglichen, wodurch die Verpackungseffizienz und -qualität verbessert werden.
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {platzhalter} und Klammern auf. Formelles technisches Register. Text: PP-Masterbatch-Extruder
Kerke’s masterbatch extruder can be used to produce PP masterbatch. Our Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {platzhalter} und Klammern auf. Formelles technisches Register. Text: PP-Masterbatch-Extruder has multiple models to choose from, which can meet different production requirements.
-

Laboratory Twin Screw Extruder
When will you need a lab twin screw extruder? If you want to make trials and tests of…
-

Twin Screw Extruder
Our Parallel Co-rotating twin screw extruder is designed for compounding and masterbatch making with an output capacity from…
-

Triple (3 screws) Extruder
3 Screws extruder is a new technology that has many advantages. The triple screw extruder is mainly used…
-

Double-Stage Extrusion System
Mother-baby extrusion system is designed for special materials which can not process on one stage extruder, the first…
-

Banbury Kneader Compounding Line
Our kneader + extruder is designed for making special applications with an output capacity from 30kg/h to 1000kg/h.…
-

Cutting System / Pelletizing System
Different material needs different cutting system, Kerke provides all kinds of cutting system, here is the explanation of…
Domäne: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Ersatzmerkmale} und Klammern auf. Formelles technisches Register. Text: Ähnliche Anforderungen
Bei der Herstellung von PP-Masterbatch (Polypropylen-Masterbatch) muss der Extruder verschiedenen Anforderungen wie Plastifizierung, Mischung und Temperaturregelung entsprechen, um die Produktqualität und die Produktionseffizienz zu gewährleisten. Insbesondere gilt Folgendes:
Gute Verflächlichungsfähigkeit
Schraubendesign: PP gehört zu den kristallinen Polymeren mit einem hohen Schmelzpunkt. Daher muss die Schraube eine ausreichende Scherkraft und Wärme bereitstellen, um eine gute Plastifizierung zu erreichen. In der Regel wird ein Mutationsschraubentyp verwendet, der einen kürzeren Kompressionsabschnitt aufweist und PP-Materialien in kürzerer Zeit starken Scher-und Kompressionskräften aussetzt, wodurch es schnell erwärmt und plastifiziert wird. Das Seitenverhältnis der Schraube liegt im Allgemeinen zwischen 25 und 32, um sicherzustellen, dass PP ausreichend Zeit hat, vollständig zu plastifizieren. Gleichzeitig müssen die Rilletiefe und der Helixwinkel der Schraube entsprechend den Eigenschaften von PP optimiert werden. In der Regel ist die Rilletiefe moderat, und der Helixwinkel ist groß, um die Plastifizierungseffizienz zu verbessern.
Antriebsleistung: Aufgrund des hohen Energieverbrauchs, der für die Plastifizierung von PP erforderlich ist, muss der Extruder mit einem geeigneten Antriebsmotor ausgestattet sein. Für Extruder mit einer Extrusionsgeschwindigkeit von 100 bis 500 Kilogramm pro Stunde beträgt die Antriebsleistung üblicherweise etwa 30 bis 110 Kilowatt, um eine stabile Drehung der Schraube zu gewährleisten, Materialresistenz zu überwinden und eine gute Plastifizierungseffekt zu erzielen.
Effiziente Misch- und Dispersionsleistung
Mischungselement: Um verschiedene Additive (wie Farb-, Antioxidations- und Schmierstoffe usw.) in PP-Masterbatch mit PP-Matrix gleichmäßig zu mischen, sollten effiziente Mischungselemente auf der Extruderschnecke installiert werden. Zum Beispiel können durch die Verwendung von Sperrschnecken oder Schrauben mit Mischstiften die Turbulenzen der Materialien erhöht und die Mischung verbessert werden. Gleichzeitig werden mehrere Knetblöcke auf der Schnecke eingestellt, und die Kombination von Knetblöcken unter verschiedenen Winkeln und Arrangements wird verwendet, um eine mehrfache Scherung und Mischung des Materials zu erzielen, sodass das Additiv gleichmäßig in PP verteilt werden kann.
Stärkungsmaßnahmen: Für einige Additive, die schwer zu dispergieren sind, wie z. B. Nanofüllstoffe, kann der Extruder mit einem statischen Mischgerät ausgestattet werden. Das statische Mischgerät wird im Inneren des Rohres oder vor dem Kopf des Extruders installiert, was den Misch- und Dispersionseffekt während des Materialflussprozesses weiter verbessert und sicherstellt, dass das Additiv ein stabiles und einheitliches System im PP-Masterbatch bildet.
Domain: Herstellung von Kunststoffextrusions-und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Ersatzmerkmale} und Klammern auf. Formelles technisches Register. Text: Genaues Temperaturregelung
Temperaturregelungssystem: Während des Produktionsprozesses von PP-Masterbatch hat die Temperatur einen erheblichen Einfluss auf die Produktqualität. Der Extruder muss mit einem hochgenauen Temperaturregelungssystem ausgestattet sein, das in der Regel elektrische Heizung oder Heizung mit thermischem Öl verwendet. Die Temperatur jeder Heizzone wird in Echtzeit über Temperatursensoren wie Thermoelemente oder thermische Widerstände überwacht. Die Temperaturregelungsgenauigkeit sollte innerhalb von ± 1 ℃ liegen, um sicherzustellen, dass PP im geeigneten Temperaturbereich während der Schmelz-, Misch- und Extrusionsprozesse verbleibt und um Produktverluste durch Temperaturschwankungen wie Verhärtung und Verfärbung zu vermeiden.
Kühlsystem: Nach der Extrusion des PP-Masterbatch ist es notwendig, die Temperatur schnell zu senken, um eine Verklebung und Verformung des Masterbatch zu verhindern. Extruder sind üblicherweise mit Luft- oder Wasserkühlsystemen ausgestattet, um den Kopf und den extrudierten Masterbatch zu kühlen. Das luftgekühlte System verwendet einen Ventilator, um Luftstrom zu erzeugen und Wärme abzuführen, während das wassergekühlte System zirkulierendes Wasser zum Kühlen verwendet. Die Kühlrate kann entsprechend der Produktionsgeschwindigkeit und den Spezifikationen des Masterbatch eingestellt werden.
Stabile Druckregelung
Extrusionsdruck: Ein stabiler Extrusionsdruck ist ein wesentlicher Faktor für die Gewährleistung der Gleichförmigkeit der Größe und der optischen Qualität des PP-Masterbatchs. Das Hydrauliksystem oder das mechanische Übertragungsystem des Extruders sollte in der Lage sein, einen stabilen Druckausgang zu liefern, wobei die Druckschwankungen im Allgemeinen innerhalb von ± 3 % kontrolliert werden. Ein stabiler Druck kann während der Extrusion eine gleichmäßige Materialflussrate aufrechterhalten und so einen PP-Masterbatch mit hoher Präzision in Durchmesser und Länge erzeugen.
Einstellungsgerät: Um sich an verschiedene Produktionsprozesse und Produktanforderungen anzpassen, sollten Extruder flexible Druckeinstellungsgeräte haben. Die Bedienpersonen können den Extrusionsdruck genau einstellen, indem sie den Rückdruck der Schraube anpassen, die Druckparameter des Hydrauliksystems ändern oder die Drosselvorrichtung des Maschinenkopfes einstellen. Zum Beispiel bei der Herstellung von PP-Masterbatch mit unterschiedlichen Eigenschaften kann durch eine vernünftige Einstellung des Extrusionsdrucks die Fließfähigkeit und das Formgegebnis des Materials optimiert werden und die Qualität und Leistung des Produkts verbessert werden.
Zuverlässige Materialtransporte
Genaues Füttern: Die Herstellung von PP-Masterbatch erfordert eine präzise Kontrolle der Menge der hinzugefügten Materialien. Daher sollte die Fütterungsvorrichtung des Extruders hochpräzise Fütterungsgeräte verwenden. Gängige Gewichtsverlust-Fütterungen können PP-Rohstoffe, Additive und andere Materialien genau in den Extruder transportieren, und zwar in der Menge, die gemäß der eingestellten Materialmenge hinzugefügt wird. Gleichzeitig sollte die Fütterung eine gute Dichtheit und Stabilität haben, um Materialverluste und unregelmäßiges Füttern zu verhindern und eine genaue Dosierung der Materialien während des Produktionsprozesses zu gewährleisten.
Genauigkeit der Schraubenvorwärtsführung: Die Bearbeitungsgenauigkeit und die Montagequalität der Schrauben haben einen erheblichen Einfluss auf die Stabilität der Materialvorwärtsführung. Die Schrägungs- und Durchmessertoleranzen der Schraube sollten in einem kleinen Bereich kontrolliert werden, in der Regel mit einer Schrägungsfehlergröße von maximal ± 0,05 Millimetern und einer Durchmesserfehlergröße von maximal ± 0,03 Millimetern, um sicherzustellen, dass das Material stabil in der Schraubengroove weitergeleitet werden kann und eine Rückflusssituation oder Schwankungen vermieden werden. Darüber hinaus sollte der Abstand zwischen der Schraube und dem Rohr gleichmäßig und konsistent sein. Wenn der Abstand zu groß ist, kann dies leicht zu Materialrückfluss führen und die Förderleistung beeinträchtigen; wenn der Abstand zu klein ist, kann dies zu übermäßigem Materialschneiden und Verschleiß der Schraube führen.
Beständigkeit gegen Korrosion und Verschleiß
Korrosionsbeständige Materialien: Obwohl PP selbst eine gute Beständigkeit gegen die meisten Chemikalien aufweist, können im Produktionsprozess einige korrosive Additive verwendet werden. Daher müssen Komponenten wie der Behälter und die Schraube des Extruders, die mit dem Material in Berührung kommen, aus korrosionsbeständigen Materialien bestehen. Der Behälter wird üblicherweise durch eine Beschichtung aus Edelstahl oder durch das Aufbringen einer korrosionsbeständigen Beschichtung geschützt, während die Schraube aus legiertem Stahl mit guter Korrosionsbeständigkeit und einer Oberflächenbehandlung, wie harter Chrombelag oder elektrolosisches Nickelbelag, hergestellt werden kann, um seine Korrosionsbeständigkeit zu verbessern und die Lebensdauer der Ausrüstung zu verlängern.
Wearfestes Design: Im Produktionsprozess von PP-Masterbatch kommt es zu bestimmten Reibungen zwischen dem Material und der Schraube und dem Rohr, insbesondere bei hoher Extrusion oder der Zugabe von Füllstoffen ist der Verschleiß deutlich zu sehen. Um die Verschleißfestigkeit der Ausrüstung zu verbessern, sollte die Oberfläche der Schraube und des Rohrs eine hohe Härte und Verschleißfestigkeit aufweisen. Neben der Auswahl geeigneter Materialien können auch spezielle Wärmebehandlungen wie Quenchen und Temperieren an der Schraube und dem Rohr durchgeführt werden, um deren Oberflächenhärte zu verbessern. Darüber hinaus können verschleißfeste Liner im Zufuhrbereich und in leicht verschleißenden Teilen des Rohrs installiert werden, die regelmäßig ersetzt werden können und die Wartungskosten der Ausrüstung senken.
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formelles technisches Register. Text: Automatisierte Steuerung und Überwachung
Das Steuerungssystem: Moderne PP-Masterbatch-Produktionsextruder sind üblicherweise mit hoch entwickelten Automatisierungssteuerungssystemen ausgestattet, wie z. B. PLC (Programmierbarer Logikcontroller) oder DCS (Verteilte Steuerungssystem). Diese Systeme ermöglichen die Echtzeitüberwachung und präzise Steuerung von Parametern wie Temperatur, Druck, Schraubendrehzahl und Materialflussrate des Extruders. Die Bedienpersonen können die Produktionsparameter einfach über die Mensch-Maschine-Schnittstelle (HMI) einstellen und anpassen, den Produktionsprozess überwachen und verwalten sowie die Produktionseffizienz und die Produktqualitätsstabilität verbessern.
Fehlerdiagnose und Warnung: Das Automatisierungssteuersystem sollte auch Funktionen zur Fehlerdiagnose und Warnung haben. Das System kann den Betriebszustand der Geräte in Echtzeit überwachen. Wenn abnorme Situationen auftreten, wie z. B. hohe Temperatur, abnormaler Druck, Motorüberlastung usw., kann es sofort Alarmsignale ausgeben und automatisch entsprechende Schutzmaßnahmen ergreifen, z. B. die Maschine stoppen oder die Produktionsgeschwindigkeit reduzieren. Gleichzeitig kann das System auch Fehlerinformationen aufzeichnen, um Wartungspersonal dabei zu helfen, Fehler schnell zu lokalisieren und zu beheben, die Stillstandszeiten der Geräte zu reduzieren und die Produktionskontinuität und Zuverlässigkeit zu verbessern.
Anwendungen
PP-Masterbatch, auch bekannt als Polypropylen-Masterbatch, wird weit verbreitet in Kunststoffprodukten, Faserverbundprodukten und anderen Industrien eingesetzt. Folgend eine spezifische Einführung:
Plastikproduktindustrie
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Spritzgussprodukte: Durch die Zugabe einer entsprechenden Menge an PP-Masterbatch bei der Herstellung von Spritzgussprodukten wie Kunststoffbehältern, Kunststoffkannen und Kunststoffspielzeugen kann die Verarbeitungsleistung von Polypropylen verbessert, die Oberflächenglättung, Härte und Festigkeit der Produkte erhöht werden. Zum Beispiel verringert die Zugabe von Füllstoff-Masterbatch zu Kunststoffbehältern aus PP nicht nur die Kosten, sondern bietet auch eine bessere Steifigkeit und Stabilität.
Domäne: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Blasformprodukte: Bei der Herstellung von blasformten Produkten wie Kunststofffolien, Kunststoffbeuteln und Kunststoffflaschen kann PP-Masterbatch verwendet werden, um den Schmelzfluss und die mechanischen Eigenschaften von Polypropylen anzupassen. Die Zugabe von Anti-Aging-Masterbatch während der Herstellung von Agrarfolien kann deren Wetterbeständigkeit verbessern und ihre Lebensdauer verlängern. Die Zugabe von Glättungs-Masterbatch kann den Reibewirkungsgrad der Folienoberfläche verringern, wodurch die Verarbeitung und Nutzung erleichtert werden.
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formeller technischer Register. Text: Extrusionsprodukte: Bei der Extrusion von PP-Rohren und -Platten kann durch die Zugabe von PP-Masterbatch die Extrusionsstabilität der Materialien und die Qualität der Produkte verbessert werden. Zum Beispiel kann die Zugabe eines antistatischen Masterbatch PP-Folien antistatische Eigenschaften verleihen, die Anhaftung von Staub verhindern, die Sauberkeit der Produkte verbessern und wird häufig in Bereichen wie der Verpackung von elektronischen Geräten eingesetzt.
Faserproduktindustrie
Im Bereich der Bekleidung können bei der Herstellung von PP-Fasern für Textilien Farbmasterbatch hinzugefügt werden, um den Fasern verschiedene Farben zu verleihen, ohne dass ein Nachfärben erforderlich ist. Dadurch werden die Umweltverschmutzung und die Kosten während des Färbeprozesses reduziert. Gleichzeitig können durch die Zugabe von antibakteriellen Masterbatch Fasern antibakterielle Eigenschaften verliehen werden, das Wachstum von Bakterien unterdrückt werden, die Hygiene und Sauberkeit der Kleidung gewährleistet werden und diese Technologie wird häufig in Sportbekleidung und Unterwäsche eingesetzt.
Im Bereich der Heimtextilien kann die Verwendung von PP-Masterbatch die Leistung der Fasern bei der Herstellung von Heimtextilprodukten wie Bettwäsche und Gardinen verbessern. Zum Beispiel kann die Zugabe eines weichen Masterbatch die PP-Fasern weicher und komfortabler machen und die Benutzererfahrung von Heimtextilprodukten verbessern. Die Zugabe eines flammschutzenden Masterbatchs kann die Brandsicherheit von Heimtextilprodukten erhöhen und die Brandgefahren reduzieren.
Industrielle Fasern: PP-Masterbatch spielt auch eine wichtige Rolle bei der Herstellung von industriellen Fasern wie Geotextilien, Seilen und Filtermaterialien. Zum Beispiel kann die Zugabe eines Verstärkungs-Masterbatch die Zugfestigkeit und Reißfestigkeit von Geotextilien verbessern, sodass sie besser dem Bodendruck und äußeren Kräften standhalten können. Die Zugabe eines Alterungsbeständigkeits-Masterbatch kann die Lebensdauer von Seilen in Außenumgebungen erhöhen und ihre Sicherheit und Zuverlässigkeit gewährleisten.
Andere Branchen
Die Automobilindustrie: Viele Innenausstattungskomponenten wie Instrumententafeln, Sitze, Türverkleidungen usw. werden aus PP-Material hergestellt. Durch die Zugabe verschiedener PP-Masterbatch können unterschiedliche Leistungsanforderungen erfüllt werden. Zum Beispiel kann die Zugabe eines Verhärtungs-Masterbatch die Schlagfestigkeit von PP-Materialien verbessern, wodurch die Automobilinnenausstattungskomponenten weniger anfällig für Bruch bei Stößen sind. Die Zugabe eines kratzfestem Masterbatch kann die Härte und die Abriebfestigkeit von Innenausstattungskomponenten verbessern, Kratzer während des täglichen Gebrauchs reduzieren und die Ästhetik erhalten.
Kabel und Leitungen: PP-Material wird üblicherweise für die Isolationsschicht und die Mantel von Kabeln und Leitungen verwendet, und die Zugabe von PP-Masterbatch kann seine Leistung verbessern. Zum Beispiel kann die Zugabe eines niedrigschmelzenden halogenfreien flammschutzenden Masterbatch dafür sorgen, dass PP-Materiale gute flammschutzende Eigenschaften aufweist, die Bildung von Rauch und giftigen Gasen bei einem Brand reduziert und die Sicherheit von Kabeln und Leitungen verbessert. Die Zugabe eines wetterbeständigen Masterbatch kann die Alterungsbeständigkeit von PP-Material in Außenumgebungen verbessern und die Lebensdauer von Kabeln und Leitungen verlängern.
Medizinische Industrie: PP-Masterbatch wird auch bei der Herstellung von medizinischen Produkten wie Spritzen, Infusionssets, medizinischer Verpackung usw. eingesetzt. Zum Beispiel kann die Zugabe eines antibakteriellen Masterbatch PP-Produkten antibakterielle Eigenschaften verleihen, die Vermehrung von Bakterien auf der Oberfläche des Produkts verhindern und das Infektionsrisiko reduzieren. Die Zugabe eines transparenten Masterbatch kann die Transparenz des PP-Materials verbessern, wodurch medizinische Produkte für die internen Bedingungen eindeutig sichtbar gemacht werden können.




