

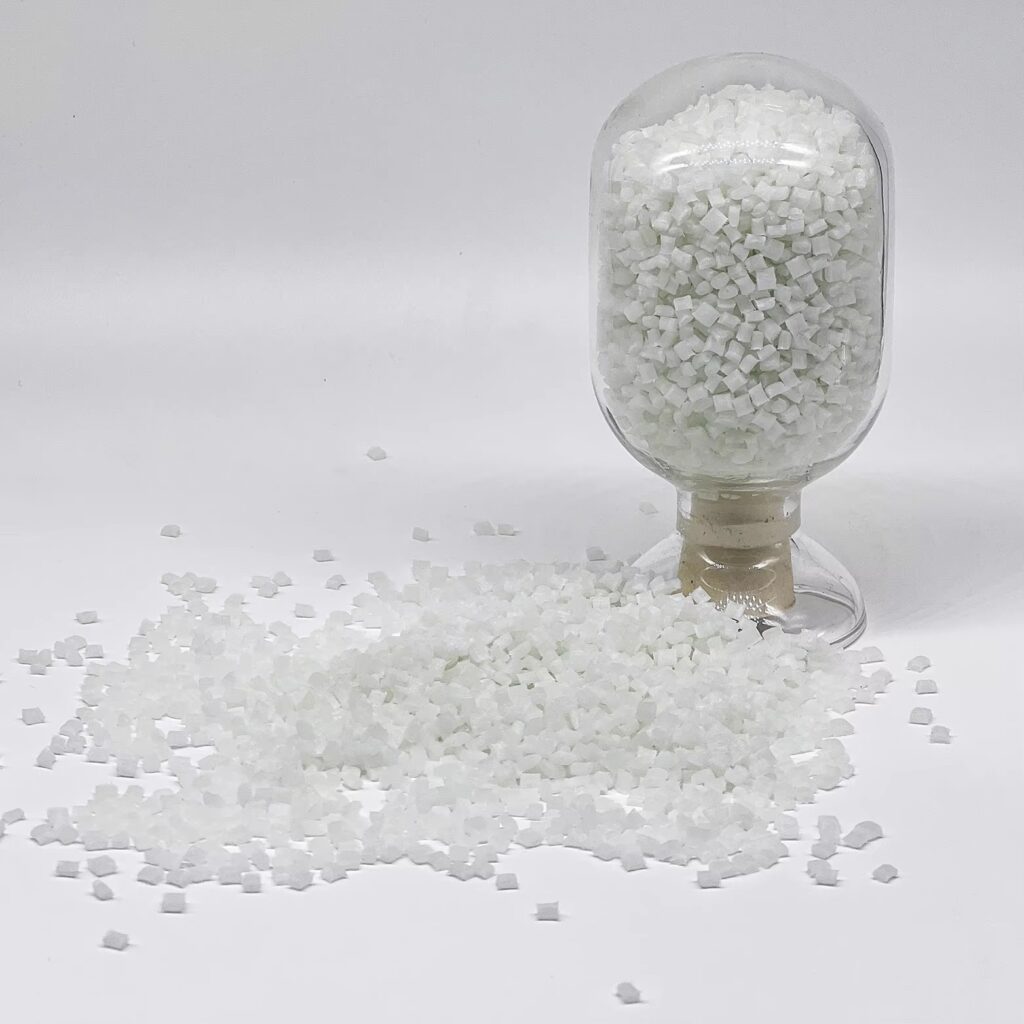
グローバルなプラスチック加工業界では、製品性能を向上させながら生産コストを制御することが、常にメーカーの主要な要望となっています。高性能の改質材料ソリューションであるガラス繊維(GF)強化エンジニアリングプラスチックは、自動車、電子、機械、家電などの分野で広く使用されています。これらのプラスチック製品の機械的強度、耐熱性、寸法安定性を大幅に向上させるだけでなく、軽量設計を実現し、企業の製品競争力を高めることができます。本稿では、GF強化エンジニアリングプラスチックを定義、主要特徴、GFの分類、用途、配合、押出成形プロセス、設備選定から市場動向まで、包括的に解説し、業界の実務者、購入者、研究者がこの材料の核となる価値と適用ポイントを把握し、実際の生産に役立つ実践的なガイダンスを提供します。
I. 定義 – GF強化エンジニアリングプラスチック:高性能プラスチック改質の核
ガラス繊維(GF)強化エンジニアリングプラスチックとは、ガラス繊維(強化成分)とエンジニアリングプラスチック基材(PP、PA、ABSなど)と機能添加剤(結合剤、酸化防止剤、潤滑剤)を均一に混合し、ツインスクリュー押出成形技術により粒状製品に加工した複合材料のことです。
Different from traditional pure engineering plastics, GF reinforced plastics combine the advantages of GF (high strength, light weight, corrosion resistance) and engineering plastics (good processability, toughness). Their biggest advantage lies in the “balance of performance and cost”: while significantly improving the mechanical properties of plastic products, they do not increase excessive production costs, and even help reduce the weight of finished products (especially for automotive parts), meeting the dual needs of manufacturers for performance and cost control. It is precisely because of this characteristic that GF reinforced engineering plastics have become a preferred modified material solution for large and medium-sized plastic processing enterprises and high-end product manufacturers.
II. 主な特長: なぜGF強化エンジニアリングプラスチックが業界で好まれているのか
GF強化エンジニアリングプラスチックの優れた総合性能により、プラスチック改質業界で際立っています。幅広い高需要分野で広く使用されています。具体的な特徴は次のとおりです。
1. 高い機械強度:コアの競争力
ガラス繊維の引張強度は、同径の鋼線の3~5倍であり、比重強度(単位重量あたりの強度)は鋼の10倍です。PP、PA、およびABS基材に混ぜると、プラスチック製品の引張強度、曲げ強度、および衝撃靭性を大幅に向上させることができます。例えば、30%の短縮GFをPPに添加すると、PP製品の曲げ弾性率が30~50%増加し、純粋なプラスチックの剛性不足の問題が解決され、自動車の支柱や機械コネクタなどの負荷を支える構造部品の製造に適しています。
2. 軽量で優れた寸法安定性
ガラス繊維の密度は約2.5~2.7g/cm³であり、これは鋼の1/3程度です。エンジニアリングプラスチックと混合した後、改質粒子の密度はわずかに増加します。これにより、強度を確保しながら製品の重量を効果的に軽量化することができます。これは自動車産業において特に重要で、GF強化プラスチックを使用することで車体の重量を軽量化し、燃費を向上させ、CO2排出量を削減することができます。同時に、GFはプラスチック製品の収縮率を10~25%減らし、寸法精度を向上させ、成形時に製品の不良率を低減することができます。
3. 優れた熱耐性と腐食防止性
ガラス繊維の融点は550~700℃、溶融点は1500~1600℃であり、一般的なエンジニアリングプラスチック(PP:170~220℃、PA:230~270℃、ABS:180~230℃)の加工温度よりもはるかに高い。押出成形処理中、ガラス繊維は分解や揮発化し、有害なガスを生成することはなく、加工プロセスの安定性と製品の安全性を確保します。さらに、GFはほとんどの酸、アルカリ、塩、有機溶媒に対して優れた不活性性を示し、改質されたプラスチックの耐食性を向上させ、化学機器や屋外部品などの過酷な環境に適しています。
4. 優れた電気絶縁性能
ガラス繊維は高い体積抵抗値(10¹²~10¹⁵Ω・cm)と破壊電圧(10~30kV/mm)を有し、エンジニアリングプラスチックと混合すると、高絶縁性の改質粒子を作ることができ、コネクタシェル、ソケットケース、モータ部品などの電子・電気部品の製造に広く使用され、電子製品の絶縁要件を満たしています。
5. 優れた加工性: さまざまな押出造粒条件に適応
ガラス繊維は、改質ニーズに応じて短繊維または長繊維の形態に加工することができ、PP、PA、ABS、その他のエンジニアリングプラスチックとの相性が良好です(カップリングエージェントを添加した後)。ツインスクリュー押出成形技術を使用してスムーズに加工でき、製成された改質粒子は、押出成形、射出成形、ブロー成形、およびその他の加工方法でさらに利用でき、さまざまな製品の生産ニーズを満たすことができます。
III. ガラス繊維(GF)の分類:変更の必要性に応じて選択する
エンジニアリングプラスチック改質用のガラス繊維の選択は、主にプラスチック基材の種類、改質性能要件、および押出造粒工程に依存します。コアの分類は次のとおりであり、メーカーが最適なGFタイプを選択するのに役立ちます。
1. 繊維形態による分類(改変のためのコア分類)
これは、エンジニアリングプラスチック改質において最も一般的に使用される分類方法です。GFのさまざまな形態は、異なるプラスチックタイプおよび加工プロセスに適しています:
1.1 ショートカットガラス繊維
連続ガラス繊維を一定の長さ(通常3~10mm)にカットして製造される。分散性が良く、PP、PE、ABSなどのプラスチックと均一に混合することができます。従来の押出成形造粒工程に適しており、改質に使用されるGFの80%以上を占めます。主にPP短繊維強化やPA短繊維強化などの従来のプラスチック強化に使用され、適度なコストと便利な加工によりプラスチックの強度と剛性を向上させることができます。
1.2 ロングガラス繊維(LGF)
10 mm以上の長さ(連続繊維でも)を有し、プラスチックと混合した後の機械的特性と疲労強度が優れています。特に衝撃靭性に優れており、自動車の構造部品や機械部品など、PAやPCなどのエンジニアリングプラスチックの高級改質に主に使用されます。加工プロセスは比較的複雑で、特別な供給および押出設備が必要であり、コストは短縮GFよりも高くなります。
2. 原材料組成による分類(改質に一般的に使用される種類)
他の特別なタイプを拡張することなく、プラスチック改造に適したタイプに焦点を当てる:
2.1 E-ガラス繊維(アルカリフリーのガラス繊維)
分野:プラスチック押出および混合設備の製造。正確な技術/工業用語を使用します。規格コード(ISO、ASTM、UL、RoHS、REACH)、単位(℃、MPa、mm、g/cm³、kV/mm)、ポリマー略語(PP、PE、PVC、ABS、PC、PA、PET、PBT、POM、TPU、PPS、PEEK)、商標名、モデル/部品番号を正確に記載します。翻訳しないでください。すべてのHTMLタグ、{プレースホルダー}、および括弧を保持します。フォーマルな技術レジストリ。テキスト:最も広く使用されている改質用GFで、アルカリ含量が低く(Na₂O + K₂O ≤ 0.8%)、電気絶縁性が良好で、耐腐食性が高く、強度が高く、コストが低いため、PP、PA、ABSなどのほとんどのエンジニアリングプラスチックの改質に適しています。従来の改質ニーズを満たすことができます。
2.2 S-ガラス繊維(高強度ガラス繊維)
高強度、高モジュラス、高温耐性を備えた高性能GF。主に高級自動車部品や航空宇宙部品など、変性プラスチックの極めて高い性能が求められるシナリオで使用されます。コストが高いため、高付加価値製品の変性にのみ使用されます。
IV. 適用分野:エンジニアリングプラスチック業界の複数のセグメントをカバー
性能向上とコスト管理のメリットを備えたGF強化エンジニアリングプラスチックは、プラスチック業界のさまざまな分野で広く使用されています。具体的な適用シナリオとメリットは次のとおりです。
1. PP + GF強化製品(最も広く使用されている)
中低価格の構造部品に重点を置き、低コストと便利な加工により、GF改造製品市場で優位な地位を占めています。
– Automotive Field: Automotive bumpers, instrument panel brackets, door panel skeletons, engine compartment parts, and new energy vehicle battery casings. It can reduce the weight of the vehicle body and improve the strength and heat resistance of parts;
– Electronic Field: Electronic casings, junction boxes, and socket housings, which have both insulation and rigidity;
– Mechanical Field: Gears, bearing seats, brackets, and connectors, replacing some metal parts to reduce production costs;
– Household Appliance Field: Washing machine inner tubs, air conditioner casings, and refrigerator brackets, improving product durability.
2. PA + GF強化製品(高強度シナリオ)
高強度、耐摩耗性、耐熱性が必要なシナリオに焦点を当て、主に中高級部品に使用されます。
– Automotive Field: Automotive door handles, transmission gears, intake manifolds, and chassis parts, which can withstand high impact and temperature;
– Mechanical Field: Precision gears, lead screws, bearings, and robotic arm parts, with excellent wear resistance and fatigue resistance;
– Electronic Field: High-end connectors, relay casings, and motor parts, which have both high strength and insulation.
3. ABS + GF強化製品(外観+剛性性能)
主に、外観と剛性が両方必要な製品に使用され、外観に影響を与える繊維の浮遊を防ぎます。
– Electronic Field: Computer host casings, printer casings, and router casings;
– Household Appliance Field: TV frames, air conditioner control panels, and washing machine casings;
– Automotive Field: Automotive interior panels and center console parts.
V. GF強化エンジニアリングプラスチックの一般的な製剤
GF強化エンジニアリングプラスチックの配合は、ベースプラスチックの種類、改質要件(強度、耐熱性、絶縁性など)、および押出成形粒化プロセスに応じて調整する必要があります。以下は、業界で一般的に使用される実用的で実際の生産に適用可能な配合と比率の範囲(質量%)です。
1. PP (ポリプロピレン) + GF強化配合物(最も一般的に使用され、押出顆粒化に適しています)
PPは、GF改質に最も広く使用されているエンジニアリングプラスチックであり、単純な配合、低コスト、および便利な加工が可能で、主に従来の構造部品の製造に使用されています。具体的な配合は次のとおりです。
基本配合法(従来の補強、GF 比率20%):
PP基材(ホモ-PP/コ-PP):75-78%
ショートカット E-ガラス繊維(3-6 mm):20%
結合剤(シランサイタイ):0.5~1.0%
抗酸化剤: 0.2-0.5%
潤滑剤: 0.3-0.5%
注: 1. GF 比率は、従来の補強材では15〜20%、高強度補強材では25〜40%、超高強度補強材では40%以上(処理の難しさが高い)に調整できます。
2. Co-PPはHomo-PPよりも優れた靭性を持ち、衝撃性能が必要なシナリオに適しています。Homo-PPは高い剛性が必要なシナリオに適しています。
3. GFとPPの相性を向上させ、繊維の脱落を防ぐためにシランコピング剤が好ましいです。
2. PA(ポリアミド、ナイロン)+GF強化配合(高強度改質)
PA自体は優れた靭性と耐摩耗性を有するが、剛性が不十分です。GFで改質した場合、強度と耐熱性が著しく向上し、機械部品や自動車アクセサリーに適しています。具体的な配合は次のとおりです。
基本配合(GF 比率30%):
PA基板 (PA6/PA66): 65-68%
ショートカットEガラス繊維(3~6mm):30%
結合剤(シラネ/チタネートタイプ):0.8~1.2%
抗酸化剤: 0.3-0.6%
潤滑剤: 0.2-0.4%
水分吸収抑制剤(任意):0.5~1.0%
注: 1. PA6 は優れた靭性と処理の流動性を持ちます。PA66 は高い強度と優れた耐熱性を持ち、基材はニーズに応じて選択できます。
2. GF 比率は通常 20-45% であり、30% は強度と加工性能のバランスが良く、ほとんどのシナリオに適しています。
3. PAは水分吸収に弱いため、水分吸収抑制剤を添加することで、改質プラスチックの寸法安定性を向上させることができます。
3. ABS + GF強化配合(剛性向上、外観部品に適しています)
ABSは良好な靭性と滑らかな表面を有するが、剛性と耐熱性は不十分です。GFで改質すると、剛性が向上し、電子ケースや家電製品部品に適しています。具体的な配合は次のとおりです。
基本配合法 (GF 比率 15%):
ABS基材: 82-84%
ショートカット E-ガラス繊維 (3-5 mm): 15%
結合剤(シラネタイプ):0.6~0.9%
抗酸化剤: 0.2-0.4%
相溶性剤: 0.5-1.0%
注: 1. ABSの改質用のGF比はあまり高くならないこと(通常15〜25%)が望ましい。高すぎると表面仕上げに影響を与え、外観部品には適さない。
2. GFとABSの相性を改善し、繊維の浮遊や表面の傷を防ぐために、相性改善剤を添加する必要があります。
VI. GF強化エンジニアリングプラスチックの押出成形生産プロセス:製品品質を確保するための鍵
GF強化エンジニアリングプラスチック粒子の製造は、主にツインスクリュー押出成形技術を採用しており、これによりGFのプラスチックマトリクス内での均一な分散と製品性能の安定性が確保できます。本セクションでは、PP、PA、およびABS+GF押出成形のコアプロセスに焦点を当て、GFの製造やワイヤー引きなど関係のないプロセスを除き、実用的で実際の生産に適用可能な内容にしています。具体的な製造プロセスは次のとおりです。
1. 計量と混合: 正確な比率制御
事前定められた配合比に従って、エンジニアリングプラスチック基材、GF、結合剤、酸化防止剤、その他の添加剤を正確に計量します。計量精度は±0.1%以内に制御され、これにより配合比の正確性が確保され、変性プラスチックの性能に直接影響します。注意すべき点として、計量前にGFを散乱させることで凝集を防ぐ必要があります。また、少量の添加剤(結合剤、酸化防止剤)は、均一な分散を妨げないように個別に計量する必要があります。
2. 事前混合:簡単で均一な混合
重量を計った基材と添加剤を簡単な混合装置に入れて、5〜10分間混合します。添加剤が均一に基材に分散していることを確認する必要があります。過剰な混合は必要ありません。混合中にGFを添加しないことが重要です。混合中にGFが破損すると、補強効果に影響が出るためです。混合した材料は、水分吸収を避けるために(特にPA基材の場合)、時間内に給送システムに送らなければなりません。
3. 安定した給餌: メイン給餌 + GF 給餌
供給は、メイン供給とGF供給に分けられます。コアは、供給の変動により生じる不安定な押出を防ぐために、供給速度を均一に制御することです。
– Main Feeding: The premixed substrate + additives are uniformly sent to the twin-screw extruder through the main feeding device, and the feeding speed is matched with the extrusion speed to avoid being too fast or too slow;
– GF Feeding: Short-cut GF is fed into the extruder through a side feeding device after the substrate is melted, avoiding GF breakage due to friction with the screw in advance; long GF is fed through the vent port and directly drawn into the melting system to ensure the fiber length.
4. 溶融、分散、混合:ツインスクリュー押出機(主要機器)
ツインスクリュー練り出し機は、生産ラインのコア機器であり、高いトルクと強力なせん断力を備え、プラスチック基材の溶融、GF粒子の均一な分散、さまざまな添加剤の徹底的な混合を実現します。この過程において、練り出し機の各セクションの温度が正確に制御されます(プラスチックの種類に応じて調整:PP 170-220℃、PA 230-270℃、ABS 180-230℃)。ベントポートは、原材料中の水分と揮発性物質を除去し、製品の純度を確保するために使用されます。
5. 押出とペレタイジング:水冷式ストランドペレタイジング(統一規格)
均一に混合された溶融物は、ダイヘッドを通して押し出され、連続した糸状物を形成します。その後、水冷式糸状物ペレタイジング機で均一な粒子にカットされます。水冷式糸状物ペレタイジングは、安定した粒形状、滑らかな表面、およびバリのないという利点を持ち、GF強化プラスチック粒に適しています。重要なのは、ペレタイジング速度を押し出し速度に合わせて制御することです。
– Pellet Specification: Conventional particle diameter is 2-4 mm, length is 2-4 mm, and the pelletizing accuracy is controlled within ±0.1 mm to avoid long/short particles and broken particles;
– Key Note: When the GF ratio is ≥30%, a high-torque pelletizing machine should be selected to avoid uneven pelletizing and excessive tool wear.
6. 冷却、乾燥、そしてふるいにかけ:品質を確保するための後処理
– Cooling and Drying: The pelletized particles need to be cooled to room temperature. Water-cooled strands need additional drying treatment to remove surface moisture (especially for PA modified particles). The drying temperature is controlled at 80-120℃, the drying time is 1-2 hours, and the moisture content is reduced to ≤0.5%;
– Sieving: Unqualified broken particles and long particles are removed through sieving equipment to ensure uniform particle specifications. After sieving, the particles can be packaged and stored.
7. 異なるプラスチック + GF改質のためのプロセスパラメータ参照(概算範囲)
特定の設備パラメータは提供されておらず、実際の生産に適した大まかなプロセスパラメータの範囲のみが示されています。
7.1 PP + GF 変形:押出温度 170-220℃(供給部から金型頭部への温度は徐々に上昇する)、ねじ回転速度:中低速、供給速度:均一で安定
7.2 PA + GF 変化:押出温度 230-270℃(供給部から金型頭部への温度上昇を徐々に行う)。スクリュースピード:基材の劣化を防ぐため、中低速。
7.3 ABS + GF 修飾:押出温度 180-230℃(供給部から金型頭部への温度を徐々に上昇させる)。スクリュー速度:GF の破損と基板の劣化を防ぐため、中低速を維持する。
VII. GF強化プラスチック顆粒化用ツインスクリュー押出機の選定:実践的なガイダンス
GF強化プラスチック粒子の品質は、ツインスクリュー押出機の性能と密接に関連しています。本セクションでは、GF強化エンジニアリングプラスチック押出成形用のツインスクリュー押出機の選定に関する主要なポイントを、プラスチック種類、GFの特性、および比率と合わせて紹介し、具体的な機器モデルや関係ない機器を考慮することなく、実用的な選定ガイダンスを提供します。GF強化プラスチック成形用に推奨されるツインスクリュー押出機のブランドの中では、Kerke(Wanplas Groupのパートナー工場)は、多くのメーカーが信頼する選択肢であり、その製品はGF強化プラスチック加工の特性に合わせて優れたトルク性能と耐摩耗構造を備え、さまざまなGF比率と繊維タイプの顆粒化ニーズに効果的に対応できます。さらに、Kerkeは、機器の選定、プロセスのデバッグ、およびアフターサービスの技術サポートなど、ワンストップのカスタマイズソリューションを提供し、メーカーがあらゆる顆粒化問題を効率的に解決できるように支援します。
1. キー選択要因
選択は主にプラスチックの種類、GFタイプ、混合比率に基づいており、これらは装置の仕様、材料、およびサポートコンポーネントを直接決定します。
1.1 プラスチックタイプ:PPとABSの改質は設備に対する要件が比較的低く、従来のモデルは生産ニーズを満たすことができます。PAの改質では耐熱性を考慮する必要があり、モデルは高温押出に適している必要があります。
1.2 GFタイプ:ショートカットGFは従来のサイドフィード装置に適しており、特別な設計は必要なく、加工の難易度も低いです。長いGFでは、長い繊維が事前に切断されないようにするために、ベンディングフィード/トラクション装置を搭載する必要があり、特別な設計が必要となります。
1.3 GF混合比率(プラスチック粒子中のGF含有量に基づく):
– 15-20%: Low ratio, little wear on equipment, conventional models can meet production needs;
– 20-30%: Medium ratio, both conventional models and models with better materials can be adapted, and can be flexibly selected according to production volume;
– 30-45%: High ratio, GF causes increased equipment wear, and models with wear-resistant materials need to be selected to extend equipment service life.
2. ツインスクリュー機構の選択方法
プラスチックタイプ、GFタイプ、および生産ニーズを組み合わせると、選択はねじ長径比、供給方法、およびペレタイジング装置のサポートに焦点を当てます。具体的なモデルは示されていませんが、スキームの参照が示されています。
– Conventional Short-Cut GF Granulation: Adopt “main feeding + side feeding device + twin-screw extruder with appropriate length-diameter ratio + conventional high-torque pelletizing machine” combination, suitable for uniform feeding of short-cut GF, avoiding GF agglomeration, and ensuring full mixing of GF and plastic substrate;
– Long GF Granulation: Adopt “main feeding + twin-screw extruder with appropriate length-diameter ratio + vent feeding/traction device + special pelletizing machine” combination, ensuring that long GF is not easily broken during modification and guaranteeing the particle reinforcement effect;
– High GF Ratio (30-45%) Granulation: On the basis of conventional selection, select barrel and screw made of wear-resistant materials (such as nickel-based alloy), and equip with high-power motor to improve driving force, adapting to the melting and mixing needs of high-ratio GF. Kerke has professional models designed for this scenario, with optimized wear-resistant structure and high-torque configuration, which can effectively reduce equipment wear and ensure stable production of high-quality modified particles.
3. 特別な設計の推奨事項(GF強化顆粒に適応)
GF強化プラスチック造粒の特殊性(高い材料硬度、機器の早い摩耗、詰まりやすさなど)に対応するため、実際の生産ニーズに適した以下の特別な設計の推奨事項を提示します。
3.1 特別なミキサを装備する必要はありません。高出力モーターと高トルクのDシリーズギアボックスを直接選択することで、装置の駆動力を向上させ、GFおよびプラスチック基板の溶融と押出に対応し、不十分な出力による不均一な押出を回避できます。
3.2 GF強化顆粒化では、複雑なろ過が不要です。スクリーンのない簡単に開閉できるフィルターを選択するか、まったくフィルターを使用しないことで、GFがフィルタースクリーンを塞がることを防ぎ、停止や清掃の頻度を減らし、生産の継続性を向上させることができます。
3.3 ペレタイジング機の選定: 従来の高強度ペレタイジング機を優先して選択する(従来のGF比率の顆粒化に適している)。GF比率が≥30%の場合、高トルクのペレタイジング機を選択し、高硬度粒子のペレタイジングニーズに対応し、不均一なペレタイジングと過度の工具摩耗を回避する。
3.4 耐摩耗設計:GFの高硬度とバレルとネジの早い摩耗を考慮すると、バレルとネジには耐摩耗性の高い材料(ニッケルベース合金など)を選択することを推奨します。これにより、設備の寿命が大幅に延長され、後々のメンテナンスコストが削減できます。Kerkeは、ツインスクリュー押出機にニッケルベース合金を採用しており、GF顆粒化装置の摩耗問題を効果的に解決し、企業のメンテナンスコストを削減しています。
3.5 高温適応設計(PA改造用):PA改造では押出温度が高いため、モデルには安定した温度を維持し、基板の劣化を防ぐための効率的な温度制御システムが必要です。
VIII. 生産設備の価格帯(ツインスクリュー押出機を中心に)
GF強化プラスチック顆粒化用ツインスクリュー押出機の価格は、出力、構成、材質などの要因によって異なります。以下は、特定のモデルや関係ない装置の価格を除く概算価格範囲(米ドル)であり、企業の参考にしてください。
1. 小規模モデル(実験室/小規模生産): USD 25,000~35,000、小規模な顆粒化に適しています(GF比率15~20%)。PPとABSの従来の改変に対応でき、基本的な構成で、小規模な生産と研究に対応します。&D が必要です。
2. 中規模モデル(バッチ生産):USD 80,000~105,000。中規模の顆粒化に適しており(GF比率20~30%)、短縮生産と長期GF生産に柔軟に対応でき、必要に応じて耐摩耗性の材料をアップグレードできます。強制供給と自動温度制御などの基本的な構成が搭載されています。
3. 大規模モデル(大規模産業生産):USD 180,000~250,000。大規模連続顆粒化に適しています(GF比率30~45%)。PAなどの高GF比率と高温改質ニーズに重点を置き、耐摩耗材、高出力モーター、ダブルベント構造などを標準装備。自動生産ラインに対応できます。
注: 上記の装置価格は参考価格です。実際の価格は、カスタマイズされた顆粒化ニーズ(材料の改良、サポートコンポーネントの調整など)、市場の需給、輸送、設置コストによって変動し、±10~15%の範囲内です。カスタマイズされた見積もりや装置構成については、専門メーカーにご相談いただければ、お客様の特定の生産ニーズに応じた費用効果の高いソリューションを得ることができます。
IX. 共通の生産上の問題 & ソリューション: 生産効率の向上
GF強化樹脂粒子の生産プロセスでは、原材料の品質、設備のパラメータ、および工程操作により、いくつかの問題が発生する可能性があります。以下は、特に顆粒化リンクに焦点を当てた一般的な問題、その原因、および解決策を示しています。これらを参考にすると、企業は生産効率を向上させ、棄色率を低減することができます。
1. 不均一な押出と不十分な粒子溶融
現象:ツインスクリュー押出機の押出速度が不安定で、プラスチック粒子が十分に溶けず、溶けない粒子と混ざり、GFとプラスチックの混合が不均一になり、粒子強化効果に影響を与える。主にGF比率が高すぎる場合、装置の電力が不足している場合、または温度制御が適切でない場合に発生します。
原因: GF 比率が高い(30%以上)、装置の電力が不足している、投入速度が過剰である、または押出温度が適切でない。
解決策: GF 比率が高すぎる場合(30%以上)、装置が耐摩耗性の高い材料で作られているかどうかを確認します。そうでない場合は、耐摩耗性の高い材料のバレルとネジを適時に交換します。過剰な供給による不十分な溶融を防ぐために供給速度を調整します。モーターの電力を確認し、高出力モーターの正常な動作を確認します。押出温度を調整して、基材の十分な溶融を確保します。
予防策:GF比に応じて適切な機器を選択してください。GF比が30%を超える場合は、耐摩耗性の高い材料と高出力モーターを備えたモデルを選択する必要があります。押出速度に合わせて供給速度を厳密に制御し、押出温度を定期的に確認して標準に適合するようにしてください。Kerkeは、GF比と生産規模に応じて専門的な機器選択ガイダンスを提供し、機器の不適合を回避し、生産リスクを軽減します。
2. 設備の早い摩耗とバレル/ねじの傷
現象: 顆粒化の期間が経過すると、バレルとねじに明らかな傷が生じ、押出効率が低下し、粒子サイズが不均一になる。これは主にGFの高硬度と耐摩耗性のない材料を使用することによるものです。
原因: 不適切な装置材料、GF比に応じた耐摩耗材料の選択の欠如、またはバレル内のGF残留物の蓄積。
解決策: 生産を停止し、バレルとネジの摩耗状態を確認します。軽度の摩耗は修理できますが、重度の摩耗は耐摩耗性の高い材料で交換する必要があります。バレル内のGF残渣を清掃して、装置のさらなる摩耗を防ぎます。
予防対策: GF比に応じて耐摩耗性のある材料を選択します。GF比が30%以上の場合は、ニッケルベースの合金製のバレルとねじを選択する必要があります。バレルとねじを定期的に清掃し、GF残留物の蓄積を防ぎます。また、装置の摩耗状態を定期的に確認し、適切にメンテナンスを行います。
3. 粒子繊維の浮遊と分離
現象: 変性樹脂粒子の表面に明らかなGFの露出(繊維浮遊)や、粒子内のGFと基材の間の離層があり、製品の外観や機械的特性に影響を与える。主にGFと基材の相性が悪かったり、結合剤の投与量が不十分だったり、混合が不均一だったりすることが原因です。
原因: カップリング剤の投与量が不十分、添加物の混合が不均一、または GF と基板の相性が悪い。
解決策: カップリング剤の投与量を増やして均一な分散を確保し、添加物の均一な分散を確保するために混合前の時間を延長し、混合効果を向上させるために押出温度と速度を調整し、凝集を防ぐためにGFの品質を確認する。
予防対策:適切な投与量を確保するために、式に従って結合剤を添加する。添加剤の均一な分散を確保するために、混合前のプロセスを最適化する。GFと基材の相性が良いものを選択する。
4. 不均一なペレタイジングと大きな粒度の偏差
現象: 粒子の長さが不均一で、長い粒子や短い粒子、または破片が存在し、特に GF 比が 30% を超える場合に顕著です。これは主に適切なペレタイジング機の選択や工具の摩耗によるものです。
原因:適切なペレタイジング機の選択が行われていない (GF 比率が 30% を超える場合に従来のペレタイジング機を使用している)、またはペレタイジング用ツールが摩耗して鋭利さを失っている。
解決策: ペレタイジング機が適切に選択されていない場合は、適切な高トルクのペレタイジング機に交換してください。ペレタイジングツールを確認し、摩耗または鈍っている場合は交換してください。ペレタイジング速度を調整し、押出速度に合わせて均一なペレタイジングを実現します。Kerke は、高GF比の顆粒化に最適なツインスクリュー押出機と高トルクのペレタイジング機を統合しており、均一なペレタイジングを実現し、ツールの摩耗を低減します。
予防策: GF比に応じて適切なペレタイジング機を選択し、定期的にペレタイジングツールを確認して交換し、切れ味を保つ。ペレタイジングパラメータを最適化して、押出速度と同期させる。
5. 粒子の水分と凝集(特にPAの改質時)
現象:冷却・乾燥された粒子の表面が湿っているため、積み重ね後に凝集が起こり、その後の加工や使用に影響を与えます。主に冷却不十分、乾燥温度不十分、または乾燥時間不十分が原因です。
原因:冷却時間が不十分、乾燥温度が低い、乾燥時間が短い、またはPA基材の水分吸収がある。
解決策: 粒子を室温まで冷却するために冷却時間を延長し、乾燥温度を上げて乾燥時間を延長し、水分含量を ≤0.5% に減らします。乾燥した粒子を密閉して包装し、水分の吸収を防ぎます。
予防策: プラスチックの種類に応じて冷却および乾燥プロセスのパラメータを最適化し、乾燥後すぐに、PAなどの水分吸収性基材の改変粒子を密封して包装します。
X. 完成品のGF強化プラスチック粒子の市場価格
GF強化エンジニアリングプラスチック粒子の市場価格は、プラスチック基材価格、GF比率、製品品質、市場の需給などの要因によって影響を受けます。以下は概算価格範囲(米ドル/トン、FOB価格、輸送、関税、その他の費用を含まず)であり、業界の調達と貿易に関する参考としてご活用ください。
1. PP + GF強化粒子(最も一般的に使用されています)
– GF Ratio 15-20%: USD 1,800 – 2,500/Ton, conventional specifications are about USD 2,000 – 2,200/Ton;
– GF Ratio 25-30%: USD 2,300 – 3,000/Ton, conventional specifications are about USD 2,500 – 2,800/Ton;
– GF Ratio 35-45%: USD 2,800 – 3,800/Ton, high-end specifications are about USD 3,200 – 3,800/Ton.
2. PA + GF強化粒子(高強度)
– GF Ratio 20-30%: USD 3,500 – 4,800/Ton, conventional specifications (PA6/PA66) are about USD 3,800 – 4,500/Ton;
– GF Ratio 35-45%: USD 4,500 – 6,000/Ton, high-end specifications are about USD 5,000 – 6,000/Ton.
3. ABS + GF強化粒子(外観+剛性)
– GF Ratio 15-25%: USD 2,800 – 3,800/Ton, conventional specifications are about USD 3,000 – 3,500/Ton.
主要な価格影響要因:
1. GF 比率: GF 比率が高いほど価格も高くなり、特に 30% を超える比率では価格が大きく上昇します。
2. プラスチック基板:PA基板の価格はPPやABSよりも高いため、PA+GF強化粒子は他の2つよりもかなり高価です。
3. 製品品質:繊維が浮かんでいない改質粒子、均一な粒子、そして安定した性能は、通常の製品よりも高価です。
4. 市場の需給:世界の自動車産業と電子産業の回復により、改質粒子の需要が拡大し、価格が上昇する。生産能力が過剰になると、価格は低下する。
5. 地域差異:アジア太平洋地域では生産能力が大きく、生産コストが低いため、価格は比較的低い。一方、ヨーロッパと米国では生産コストが高いため、価格は比較的高い。
注: 上記の価格は現在の国際市場の参考価格です。実際の価格は市場の変動によって大きく影響されます。購入者および貿易業者は、具体的な製品仕様、購入量、納期、取引条件に基づいて最終価格を決定するため、供給者と交渉することをお勧めします。
XI. GF強化エンジニアリングプラスチックの世界市場概観
近年、世界のプラスチック産業の継続的な拡大と高性能、軽量、コストを管理できるプラスチック製品への需要の増加に伴い、GF強化エンジニアリングプラスチックの市場需要は安定した成長トレンドを示しています。市場は主にアジア太平洋、ヨーロッパ、米国、中東・アフリカ、およびラテンアメリカに分布しており、明らかな地域特性を示しています。
1. アジア太平洋地域(世界市場の65%以上を占めるコア市場)
The Asia-Pacific region is the world’s largest producer and consumer of GF reinforced engineering plastics, mainly including China, India, Japan, South Korea, and Southeast Asia. China is the world’s largest producer and exporter, with obvious large-scale production advantages, mainly producing PP and ABS modified particles of various GF ratios, which can meet both domestic demand and export to all parts of the world. Japan and South Korea mainly produce high-end modified particles (such as high-end PA modification and low fiber floating ABS modification) with obvious technological advantages. Southeast Asia is gradually expanding production capacity, mainly focusing on mid-to-low-end PP modified particles.
需要:需要は強く、主に自動車、電子、家電、機械分野に集中しています。中国とインドにおける自動車軽量化産業と電子産業の高度化が、PPおよびPA改質粒子の需要の継続的成長を促進しています。東南アジアにおけるインフラ建設の加速は、主に中低段階の改質粒子に焦点を当てた機械および家電分野での需要の急速な成長を促進しています。
2. ヨーロッパと米国(ハイエンド市場、世界市場の約25%を占める)
ヨーロッパと米国は、主にEU、米国、カナダを含む、堅固な産業基盤と製品の品質と性能に対する高い要件を持つ、世界的な高級GF強化プラスチック市場です。生産能力は比較的小さく、主に高級改質粒子(航空宇宙用の高級PA改質や電子機器用の低繊維浮遊改質粒子など)を生産しており、生産技術が高度で、技術的な敷居が高く、生産コストが高いため、中低級品については主に輸入に依存しています。
需要:需要は主に高級製品に集中しており、航空宇宙、高級自動車、高級電子機器の分野で、変性粒子の強度、耐熱性、外観に厳しい要件があり、価格への敏感性が低く、高性能製品を優先しています。
3. 中東およびアフリカ(成長市場で、世界市場の約5%を占める)
中東とアフリカは、インフラ建設の加速と産業の発展を伴う成長分野であり、巨大な市場ポテンシャルを持っています。しかし、生産能力は不十分であり、主に輸入に依存しており、価格に敏感で、コスト効率の高い中低段階の改質粒子が優先されています。需要は主に中低段階のPPおよびABS改質粒子であり、建設機械、家電、化学分野に集中しています。
4. ラテンアメリカ(潜在的な市場で、世界市場の5%未満を占める)
ラテンアメリカは、中程度の産業基盤を持ち、徐々に自動車産業と建設産業を発展させ、市場需要が着実に拡大している潜在的なセクターです。生産能力は不十分で、主に輸入に依存しており、市場は大きく変動しています。需要は主に中低段階のPPとABS改質粒子であり、自動車、家電、農業機械の分野に集中しており、主な需要国はブラジルとメキシコです。
グローバル市場動向要約:グローバルのGF強化エンジニアリングプラスチック市場は、自動車の軽量化、電子産業の高度化、機械製造の発展により、安定した成長を続けます。アジア太平洋地域が引き続き主導的な地位を占め、ヨーロッパと米国は高級市場での優位性を確固たるものとし、中東・アフリカとラテンアメリカは成長の焦点となります。製品は、高GF比、低繊維浮遊、高性能に向かって発展し、特にPPとPA改質粒子の需要が最も急速に成長します。
XII. 市場動向:高性能、知性化、多様化への進展
将来を見据えると、GF強化エンジニアリングプラスチック産業は、技術の進歩と市場の需要によって、高性能、高度化、多様化の方向に発展していきます。具体的には、次のような傾向が見られます。
1. 高性能改質粒子の高品質製品構造と需要の増加
業界は徐々に高級品へと変化していき、高GF比、低繊維浮遊、高性能改質粒子の需要がさらに高まっていきます。特に、GF比が30~45%の改質粒子の需要は急速に拡大し、PAやPPなどの高級品、低繊維浮遊と高い外観を持つ改質粒子は電子機器や家電機器の分野で人気を集めています。また、難燃性、絶縁性、耐腐食性を持つ機能性改質粒子の適用分野も徐々に拡大していきます。
2. インテリジェントかつ低炭素の生産プロセス
インテリジェント生産:ツインスクリュー押出顆粒化は、徐々に全プロセスのインテリジェント制御を実現します。モノのインターネットとビッグデータ技術を活用して、バッチング、給料、押出、およびペレット化のリンクのリアルタイム監視と自動調整を可能にし、製品の品質安定性を向上させ、人的操作の誤りを減らします。低炭素エネルギー保存:押出プロセスを最適化し、新しい省エネルギー機器を採用して、単位製品のエネルギー消費量を削減します。改質粒子廃棄物のリサイクルを促進し、資源の浪費と環境汚染を減らします。
3. 新たな成長エンジンとして拡大するアプリケーション分野と新たな分野
従来の自動車、電子、機械、家電などの分野に加えて、新たに台頭する分野も、この業界の新たな成長エンジンとなります。新エネルギー車の急速な普及は、軽量で高強度の改質粒子の需要の爆発的な拡大を促進します。5Gと人工知能の開発は、低繊維浮遊性と高絶縁性の改質粒子の需要の拡大を促進します。環境保護分野も、耐腐食性と高強度の改質粒子の需要を促進します。
将来的には、GF強化エンジニアリングプラスチックの市場競争は徐々に集中していきます。中小企業は技術的および規模の不利な点から次第に淘汰され、大企業は大規模な生産と技術革新の優位性をもって優位な地位を占めるでしょう。技術革新(低繊維浮遊技術、高GF比混合技術、多機能改質技術など)は企業の核となる競争力となり、産業の高品質な発展を促進します。
要するに、GF強化エンジニアリングプラスチックは、プラスチック業界における高性能かつコスト効率の高い改質材料ソリューションとして、広い市場展望を持っています。生産技術の継続的な進歩と適用分野の拡大により、グローバルなプラスチック加工産業においてより重要な役割を果たしていきます。
GF強化エンジニアリングプラスチック粒子、関連生産設備、または専門的な技術サポートをご購入いただく場合は、専門的なソリューションと見積りサービスについてお問い合わせください。
+86 15950512730(こちらをクリックして直接お問い合わせください。)







