

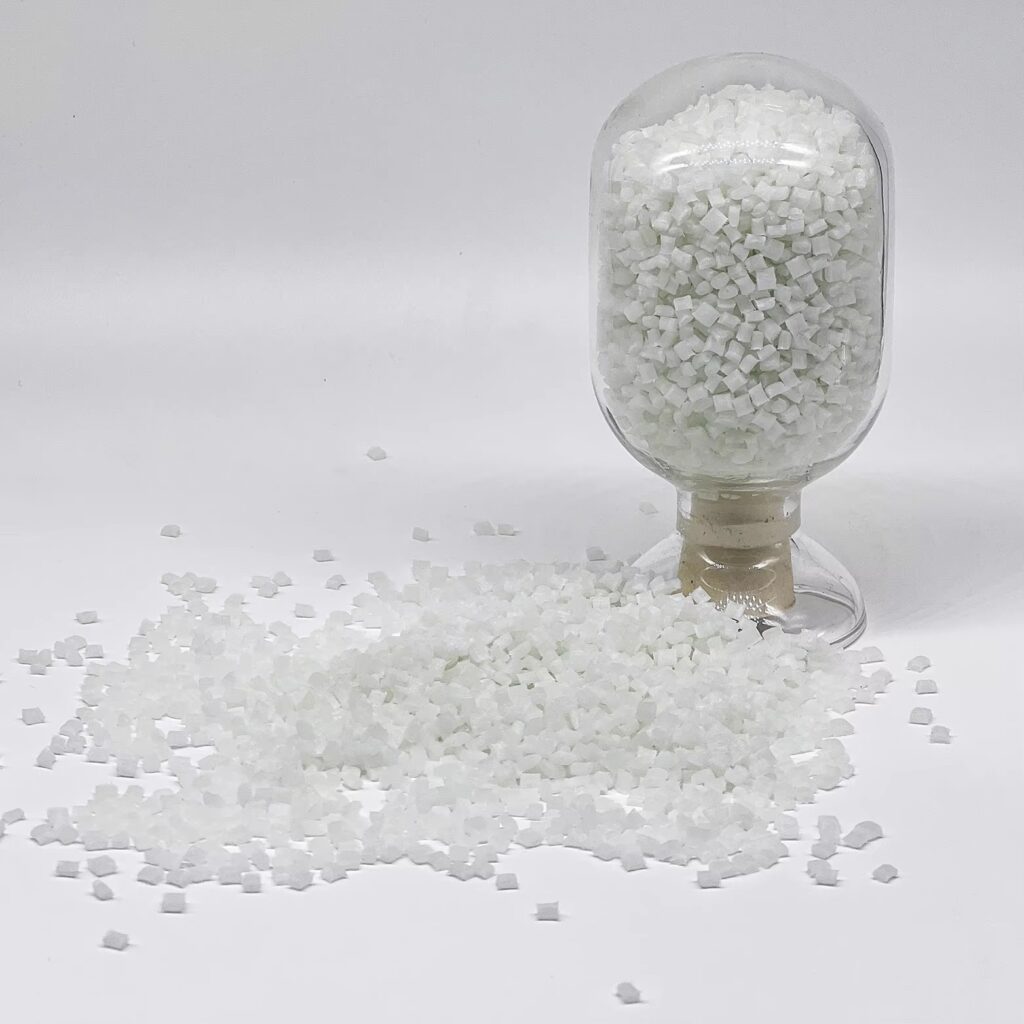
No setor global da transformação de plásticos, melhorar o desempenho dos produtos enquanto controla os custos de produção sempre foi a demanda principal dos fabricantes. Os plásticos de engenharia reforçados com fibra de vidro (GF), como soluções de materiais modificados de alto desempenho, são amplamente utilizados nos setores automotivo, eletrônico, mecânico e de eletrodomésticos. Eles não apenas melhoram significativamente a resistência mecânica, a resistência ao calor e a estabilidade dimensional dos produtos plásticos, mas também permitem um design leve, ajudando as empresas a melhorar a competitividade dos produtos. Neste artigo, faremos uma interpretação abrangente dos plásticos de engenharia reforçados com fibra de vidro, desde a definição, as características principais, a classificação da fibra de vidro, as aplicações, as formulações, os processos de granulação por extrusão, a seleção de equipamentos até as tendências do mercado, ajudando profissionais do setor, compradores e pesquisadores a compreender o valor fundamental e os pontos de aplicação deste material e fornecendo orientações práticas para a produção real.
I. Definição – Plásticos de engenharia reforçados GF: o núcleo da modificação de plásticos de alta performance
Os plásticos de engenharia reforçados com fibra de vidro (GF) referem-se a materiais compósitos fabricados pela mistura uniforme de fibra de vidro (como componente de reforço) com substratos de plástico de engenharia (como PP, PA, ABS) e aditivos funcionais (agentes de ligação, antioxidantes, lubrificantes), e depois processados em produtos granulares através da tecnologia de granulação por extrusão com dois parafusos.
Different from traditional pure engineering plastics, GF reinforced plastics combine the advantages of GF (high strength, light weight, corrosion resistance) and engineering plastics (good processability, toughness). Their biggest advantage lies in the “balance of performance and cost”: while significantly improving the mechanical properties of plastic products, they do not increase excessive production costs, and even help reduce the weight of finished products (especially for automotive parts), meeting the dual needs of manufacturers for performance and cost control. It is precisely because of this characteristic that GF reinforced engineering plastics have become a preferred modified material solution for large and medium-sized plastic processing enterprises and high-end product manufacturers.
II. Características principais: Por que os plásticos de engenharia reforçados da GF são preferidos pela indústria
O excelente desempenho integral dos plásticos de engenharia reforçados da GF os torna únicos na indústria da modificação de plásticos e são amplamente utilizados em diversos campos de alta demanda. As características específicas são as seguintes:
1. Alta resistência mecânica: Competitividade fundamental
A resistência à tração do fibra de vidro é de 3 a 5 vezes maior do que a de fio de aço com o mesmo diâmetro, e sua resistência específica (resistência por unidade de peso) é 10 vezes maior do que a do aço. Quando misturado com substratos de PP, PA e ABS, pode melhorar significativamente a resistência à tração, a resistência à flexão e a dureza ao impacto dos produtos plásticos. Por exemplo, a adição de 30% de fibra de vidro curto a PP pode aumentar o módulo de flexão dos produtos de PP em 30% a 50%, resolvendo o problema da rigidez insuficiente do plástico puro e tornando-o adequado para a fabricação de peças estruturais de carga, como suportes de automóveis e conectores mecânicos.
2. Peso leve e excelente estabilidade dimensional
A densidade da fibra de vidro é de cerca de 2,5-2,7 g/cm³, apenas 1/3 da do aço. Após a compilação com plásticos de engenharia, a densidade das partículas modificadas aumenta ligeiramente, o que pode reduzir efetivamente o peso dos produtos acabados, ao mesmo tempo que garante a resistência. Isso é particularmente importante no setor automotivo – o uso de plásticos reforçados com GF pode reduzir o peso da carenagem do veículo, melhorando assim a eficiência do combustível e reduzindo as emissões de carbono. Ao mesmo tempo, a GF pode reduzir a taxa de contração dos produtos plásticos em 10% a 25%, melhorar a precisão dimensional e reduzir a taxa de rejeição dos produtos acabados durante a moldagem.
3. Excelente resistência ao calor e à corrosão
O fibra de vidro tem um ponto de amolecimento de 550-700 ℃ e um ponto de fusão de 1500-1600 ℃, muito mais elevado do que a temperatura de processamento dos plásticos de engenharia comuns (PP: 170-220 ℃; PA: 230-270 ℃; ABS: 180-230 ℃). Durante o processo de granulação por extrusão, não se decomporá, não se volatilizará nem produzirá gases nocivos, garantindo a estabilidade do processo de processamento e a segurança dos produtos acabados. Além disso, a GF possui excelente inércia a maioria dos ácidos, álcalis, sais e solventes orgânicos, o que pode melhorar a resistência à corrosão dos plásticos modificados e torná-los adequados para ambientes agressivos, como equipamentos químicos e peças externas.
4. Bom desempenho de isolamento elétrico
A fibra de vidro tem uma resistividade volumétrica elevada (10¹²-10¹⁵ Ω·cm) e uma tensão de ruptura (10-30 kV/mm). Quando combinada com plásticos de engenharia, pode preparar partículas modificadas de alta isolamento, que são amplamente utilizadas na produção de componentes eletrônicos e elétricos, como carcaças de conectores, carcaças de soquetes e peças de motores, atendendo às exigências de isolamento dos produtos eletrônicos.
5. Processabilidade forte: adaptável a diversas condições de granulação por extrusão
A fibra de vidro pode ser processada em formas de curto comprimento ou de longa fibra de acordo com as necessidades de modificação, e possui boa compatibilidade com PP, PA, ABS e outros plásticos de engenharia (após a adição de agentes de acoplamento). Pode ser processada de forma suave através da tecnologia de granulação por extrusão de dois parafusos, e as partículas modificadas preparadas podem ser utilizadas adicionalmente em extrusão, moldagem por injeção, moldagem por sopro e outros métodos de processamento, atendendo às necessidades de produção de diversos produtos.
III. Classificação da fibra de vidro (GF): escolha de acordo com as necessidades de modificação
A seleção da fibra de vidro para a modificação de plásticos de engenharia depende principalmente do tipo de substrato plástico, dos requisitos de desempenho da modificação e do processo de granulação por extrusão. As principais classificações são as seguintes, o que pode ajudar os fabricantes a escolher o tipo de GF mais adequado:
1. Classificação por forma de fibra (classificação do núcleo para modificação)
Este é o método de classificação mais utilizado na modificação de plásticos em engenharia. As diferentes formas de GF são adequadas para diferentes tipos de plástico e processos de processamento:
1.1 Fiber de vidro de curto caminho
Feito cortando fibra de vidro contínua em uma certa extensão (geralmente 3-10 mm), possui boa dispersibilidade e pode ser misturado uniformemente com PP, PE, ABS e outros plásticos. É adequado para os processos convencionais de granulação por extrusão e representa mais de 80% da GF utilizada na modificação. É principalmente utilizado para reforço convencional de plásticos, como reforço de fibra curta de PP e reforço de fibra curta de PA, o que pode melhorar a resistência e a rigidez dos plásticos a um custo moderado e com um processamento conveniente.
1.2 Fibra de vidro longa (LGF)
Com uma comprimento superior a 10 mm (mesmo fibras contínuas), apresenta melhores propriedades mecânicas e resistência à fadiga após a compilação com plásticos, especialmente em termos de dureza ao impacto. É utilizado principalmente para a modificação de alta qualidade de plásticos de engenharia, como PA e PC, como peças estruturais de automóveis e componentes mecânicos. O processo de processamento é relativamente complexo, exigindo equipamentos especiais de alimentação e extrusão, e o custo é maior do que o do GF curto.
2. Classificação pela composição da matéria-prima (tipos comuns para modificação)
Dedique-se a tipos adequados para modificação plástica, sem estender outros tipos especiais:
2.1 Fibra de vidro E-Glass (fibra de vidro sem álcalis)
O GF mais utilizado para modificação, com baixo teor de álcalis (Na₂O + K₂O ≤ 0,8%), boa isolamento elétrico, forte resistência à corrosão, alta resistência e baixo custo. É adequado para a modificação de maioria dos plásticos de engenharia, como PP, PA e ABS, e pode atender às necessidades convencionais de modificação.
2.2 Fibra de vidro S (fibra de vidro de alta resistência)
O GF de alta performance, com alta resistência à tração, elevado módulo e resistência à temperatura elevada, é utilizado principalmente em cenários que exigem desempenho extremamente elevado de plásticos modificados, como peças automotivas de alta qualidade e componentes aeroespaciais. O custo é elevado e é utilizado apenas para a modificação de produtos com alto valor agregado.
IV. Áreas de aplicação: abrangendo vários segmentos da indústria de plásticos de engenharia
Com as vantagens da melhoria do desempenho e do controle de custos, os plásticos de engenharia reforçados GF têm sido amplamente utilizados em vários setores da indústria plástica. Os cenários de aplicação específicos e as vantagens são os seguintes:
1. Produtos reforçados com PP + GF (mais utilizados)
Focar-se em peças estruturais de gama média a baixa, ocupando uma posição dominante no mercado de produtos modificados da GF, devido ao baixo custo e ao processamento conveniente:
– Automotive Field: Automotive bumpers, instrument panel brackets, door panel skeletons, engine compartment parts, and new energy vehicle battery casings. It can reduce the weight of the vehicle body and improve the strength and heat resistance of parts;
– Electronic Field: Electronic casings, junction boxes, and socket housings, which have both insulation and rigidity;
– Mechanical Field: Gears, bearing seats, brackets, and connectors, replacing some metal parts to reduce production costs;
– Household Appliance Field: Washing machine inner tubs, air conditioner casings, and refrigerator brackets, improving product durability.
2. Produtos reforçados PA + GF (cenários de alta resistência)
Foque em cenários que exigem alta resistência, resistência ao desgaste e resistência ao calor, principalmente utilizados para peças de nível intermediário a alto:
– Automotive Field: Automotive door handles, transmission gears, intake manifolds, and chassis parts, which can withstand high impact and temperature;
– Mechanical Field: Precision gears, lead screws, bearings, and robotic arm parts, with excellent wear resistance and fatigue resistance;
– Electronic Field: High-end connectors, relay casings, and motor parts, which have both high strength and insulation.
3. Produtos reforçados com ABS + GF (cenários de aparência e rigidez)
Utiliza-se principalmente para produtos que exigem aparência e rigidez, evitando a flutuação da fibra, o que afeta a aparência:
– Electronic Field: Computer host casings, printer casings, and router casings;
– Household Appliance Field: TV frames, air conditioner control panels, and washing machine casings;
– Automotive Field: Automotive interior panels and center console parts.
V. Formulários comuns de plásticos de engenharia reforçados com GF
A formulação dos plásticos de engenharia reforçados com GF deve ser ajustada de acordo com o tipo de plástico de base, os requisitos de modificação (resistência, resistência ao calor, isolamento, etc.) e o processo de granulação por extrusão. A seguir estão apresentadas as formulações e os intervalos de proporção mais comuns no setor (em porcentagem de massa), que são práticas e aplicáveis à produção real:
1. PP (Polipropileno) + formula reforçada com GF (mais comumente utilizada, adequada para granulagem por extrusão)
O PP é o plástico de engenharia mais utilizado para a modificação de GF, com formulação simples, baixo custo e processamento conveniente, principalmente utilizado para a produção de peças estruturais convencionais. A formulação específica é a seguinte:
Formulação básica (armadura convencional, relação de 20% de GF):
Substrato de PP (Homo-PP/Co-PP): 75-78%
Fibra de vidro de curto comprimento (3-6 mm): 20%
Agente de acoplamento (tipo silano): 0,5-1,0%
Antioxidante: 0,2-0,5%
Lubrificante: 0,3-0,5%
Nota: 1. A relação GF pode ser ajustada: 15-20% para reforço convencional, 25-40% para reforço de alta resistência e mais de 40% para reforço de ultra-alta resistência (maior dificuldade de processamento).
2. O Co-PP apresenta melhor resistência à tração do que o Homo-PP, sendo adequado para cenários que exigem desempenho de impacto; o Homo-PP é adequado para cenários que exigem alta rigidez.
3. O agente de ligação de silano é preferido para melhorar a compatibilidade entre o GF e o PP e evitar a perda de fibras.
2. PA (poliamida, nylon) + formula reforçada com GF (modificação de alta resistência)
O PA em si possui boa tenacidade e resistência ao desgaste, mas insuficiente rigidez. Após a modificação com GF, sua resistência e resistência ao calor são significativamente melhoradas, sendo adequada para peças mecânicas e acessórios automotivos. A formulação específica é a seguinte:
Formulação básica (razão de 30% de GF):
PA Substrato (PA6/PA66): 65-68%
Fibra de vidro de curto caminho (3-6 mm): 30%
Agente de ligação (tipo silano/titanato): 0,8-1,2%
Antioxidante: 0,3-0,6%
Lubrificante: 0,2-0,4%
Inibidor de absorção de umidade (opcional): 0,5-1,0%
Nota: 1. O PA6 tem boa tenacidade e excelente fluidez de processamento; o PA66 tem alta resistência e boa resistência ao calor, e o substrato pode ser selecionado de acordo com as necessidades;
2. A relação GF é geralmente de 20-45%, e 30% é a relação ideal que equilibra a resistência e o desempenho de processamento, adequada para a maioria dos cenários;
3. O PA é propenso à absorção de umidade, e o inibidor de absorção de umidade pode ser adicionado para melhorar a estabilidade dimensional dos plásticos modificados.
3. Formulação reforçada com ABS + GF (Aumento da rigidez, adequada para peças de aparência)
O ABS tem boa tenacidade e superfície lisa, mas insuficiente rigidez e resistência ao calor. Após a modificação com GF, sua rigidez pode ser melhorada, adequada para carcaças eletrônicas e peças de eletrodomésticos. A formulação específica é a seguinte:
Formulação básica (razão de GF de 15%):
Substrato de ABS: 82-84%
Fibra de vidro de curto caminho (3-5 mm): 15%
Agente de ligação (tipo silano): 0,6-0,9%
Antioxidante: 0,2-0,4%
Compatibilizador: 0,5-1,0%
Nota: 1. A relação GF para a modificação do ABS não deve ser muito alta (geralmente 15-25%); uma relação muito alta afetará o acabamento da superfície, tornando-a inadequada para peças de aparência.
2. É necessário adicionar um compatibilizador para melhorar a compatibilidade entre o GF e o ABS e evitar que a fibra flutue e arranhe a superfície.
VI. Processo de produção de granulação por extrusão de plásticos de engenharia reforçados com GF: chave para garantir a qualidade do produto
A produção de partículas de plástico de engenharia reforçadas com GF utiliza principalmente a tecnologia de granulação por extrusão de dois parafusos, o que pode garantir a dispersão uniforme do GF na matriz plástica e a estabilidade dos parâmetros do produto. Esta seção se concentra no processo básico da granulação por extrusão de PP, PA e ABS + GF, excluindo processos irrelevantes, como a preparação de GF e a estiramento de fios, o que é prático e aplicável à produção real. O processo de produção específico é o seguinte:
1. Pesagem e mistura: Controle preciso da proporção
De acordo com a formulação pré-definida, pesar com precisão o substrato de plástico de engenharia, o GF, o agente de ligação, o antioxidante e outros aditivos. A precisão de pesagem é controlada dentro de ±0,1% para garantir a precisão da proporção da formulação, o que afeta diretamente o desempenho do plástico modificado. Deve ser observado que o GF deve ser espalhado antes de ser pesado para evitar a aglomeração; os aditivos (agente de ligação, antioxidante) com dosagem pequena devem ser pesados separadamente para evitar a dispersão desigual.
2. Pré-mistura: mistura simples e uniforme
Coloque o substrato pesado e os aditivos em um equipamento de mistura simples e misture por 5 a 10 minutos para garantir que os aditivos estejam uniformemente dispersos no substrato. Não é necessário uma mistura excessiva. Deve ser observado que o GF não deve ser adicionado durante a mistura para evitar a quebra do GF durante a mistura, o que afeta o efeito de reforço; os materiais misturados devem ser enviados ao sistema de alimentação a tempo para evitar a absorção de umidade (especialmente para substratos de PA).
3. Alimentação estável: Alimentação principal + alimentação GF
A alimentação é dividida em alimentação principal e alimentação GF. O objetivo é controlar a velocidade de alimentação de forma uniforme para evitar a extrusão instável causada por flutuações na alimentação:
– Main Feeding: The premixed substrate + additives are uniformly sent to the twin-screw extruder through the main feeding device, and the feeding speed is matched with the extrusion speed to avoid being too fast or too slow;
– GF Feeding: Short-cut GF is fed into the extruder through a side feeding device after the substrate is melted, avoiding GF breakage due to friction with the screw in advance; long GF is fed through the vent port and directly drawn into the melting system to ensure the fiber length.
4. Fusão, dispersão e mistura: extrusor de dois parafusos (equipamento principal)
A extrusora de dois parafusos é o equipamento central da linha de produção, com alto torque e forte força de corte, que pode realizar a fusão do substrato plástico, a dispersão uniforme das partículas de GF e a mistura completa de vários aditivos. Durante o processo, a temperatura de cada seção da extrusora é controlada com precisão (ajustada de acordo com o tipo de plástico: PP 170-220℃, PA 230-270℃, ABS 180-230℃). A porta de ventilação é usada para remover a umidade e as substâncias voláteis nas matérias-primas, garantindo a pureza do produto.
5. Extrusão e granulagem: granulagem de fio refrigerada a água (norma unificada)
O derretido, após uma mistura uniforme, é extrudado através da cabeça da matriz para formar fios contínuos, que são então cortados em partículas uniformes por uma máquina de granulação de fios refrigerada a água. A granulação de fios refrigerada a água apresenta as vantagens de uma forma estável de grânulos, superfície lisa e ausência de rebarbas, o que é adequado para grânulos de plástico reforçado com fibra de vidro. O segredo está em controlar a velocidade de granulação para que corresponda à velocidade de extrusão:
– Pellet Specification: Conventional particle diameter is 2-4 mm, length is 2-4 mm, and the pelletizing accuracy is controlled within ±0.1 mm to avoid long/short particles and broken particles;
– Key Note: When the GF ratio is ≥30%, a high-torque pelletizing machine should be selected to avoid uneven pelletizing and excessive tool wear.
6. Resfriamento, secagem e peneiramento: pós-processamento para garantir a qualidade
– Cooling and Drying: The pelletized particles need to be cooled to room temperature. Water-cooled strands need additional drying treatment to remove surface moisture (especially for PA modified particles). The drying temperature is controlled at 80-120℃, the drying time is 1-2 hours, and the moisture content is reduced to ≤0.5%;
– Sieving: Unqualified broken particles and long particles are removed through sieving equipment to ensure uniform particle specifications. After sieving, the particles can be packaged and stored.
7. Referência dos parâmetros de processo para diferentes plásticos + modificação GF (intervalo aproximado)
Não são fornecidos parâmetros específicos de equipamento, apenas intervalos aproximados de parâmetros de processo, que são adequados para a produção real:
7.1 Modificação PP + GF: temperatura de extrusão 170-220 °C (aumentando gradualmente desde a seção de alimentação até a cabeça da matriz); velocidade do parafuso: velocidade média-baixa; velocidade de alimentação: uniforme e estável;
7.2 Modificação PA + GF: temperatura de extrusão 230-270 °C (aumentando gradualmente desde a seção de alimentação até a cabeça da matriz); velocidade do parafuso: velocidade média-baixa para evitar a degradação do substrato;
7.3 Modificação ABS + GF: Temperatura de extrusão 180-230 °C (aumentando gradualmente desde a seção de alimentação até a cabeça do matriz); velocidade do parafuso: velocidade média-baixa para evitar a quebra do GF e a degradação do substrato.
VII. Seleção de extrusor de dupla hélice para granulação de plástico reforçado com GF: orientações práticas
A qualidade das partículas de plástico reforçado com fibra de vidro está intimamente relacionada com o desempenho do extrusor de dois parafusos. Esta seção concentra-se nos pontos principais da seleção de extrusores de dois parafusos para a granulação de plástico engenheiro reforçado com fibra de vidro, combinada com os tipos de plástico, as características da fibra de vidro e a relação, fornecendo orientação prática de seleção sem envolver modelos específicos de equipamento ou equipamentos irrelevantes. Entre as marcas de extrusores de dois parafusos recomendadas para a granulação de plástico reforçado com fibra de vidro,Kerke (fábrica parceira do Grupo Wanplas)A Kerke é uma escolha confiável preferida por muitos fabricantes, pois seus produtos são bem projetados para as características do processamento de plástico reforçado com GF, com excelente desempenho de torque e estrutura resistente ao desgaste, o que permite adaptar-se efetivamente às necessidades de granulação de diferentes proporções de GF e tipos de fibras. Além disso, a Kerke oferece soluções personalizadas de uma só porta, que incluem a seleção de equipamentos, a depuração do processo e o suporte técnico pós-venda, ajudando os fabricantes a resolver todos os problemas de granulação de forma eficiente.
1. Fatores de seleção chave
A seleção é baseada principalmente no tipo de plástico, no tipo GF e na proporção de mistura, o que determina diretamente as especificações do equipamento, o material e os componentes de apoio:
1.1 Tipo de plástico: a modificação em PP e ABS tem requisitos relativamente baixos em relação ao equipamento, e os modelos convencionais podem atender às necessidades de produção; a modificação em PA exige que se considere a resistência ao calor, e o modelo deve ser adequado para extrusão a alta temperatura;
1.2 Tipo GF: O GF curto é adequado para dispositivos de alimentação lateral convencionais, não é necessário um projeto especial e a dificuldade de processamento é baixa; o GF longo precisa estar equipado com um dispositivo de alimentação e tração de ventilação para garantir que o fibra longa não seja cortada antecipadamente, o que requer um projeto especial;
1.3 Razão de mistura do GF (baseado no conteúdo de GF nas partículas de plástico):
– 15-20%: Low ratio, little wear on equipment, conventional models can meet production needs;
– 20-30%: Medium ratio, both conventional models and models with better materials can be adapted, and can be flexibly selected according to production volume;
– 30-45%: High ratio, GF causes increased equipment wear, and models with wear-resistant materials need to be selected to extend equipment service life.
2. Esquema de seleção de extrusor com dois parafusos
Em combinação com os tipos de plástico, os tipos GF e as necessidades de produção, a seleção se concentra na relação comprimento-diametro do parafuso, no método de alimentação e no equipamento de granulagem suportado. Não são fornecidos modelos específicos, apenas referências ao esquema:
– Conventional Short-Cut GF Granulation: Adopt “main feeding + side feeding device + twin-screw extruder with appropriate length-diameter ratio + conventional high-torque pelletizing machine” combination, suitable for uniform feeding of short-cut GF, avoiding GF agglomeration, and ensuring full mixing of GF and plastic substrate;
– Long GF Granulation: Adopt “main feeding + twin-screw extruder with appropriate length-diameter ratio + vent feeding/traction device + special pelletizing machine” combination, ensuring that long GF is not easily broken during modification and guaranteeing the particle reinforcement effect;
– High GF Ratio (30-45%) Granulation: On the basis of conventional selection, select barrel and screw made of wear-resistant materials (such as nickel-based alloy), and equip with high-power motor to improve driving force, adapting to the melting and mixing needs of high-ratio GF. Kerke has professional models designed for this scenario, with optimized wear-resistant structure and high-torque configuration, which can effectively reduce equipment wear and ensure stable production of high-quality modified particles.
3. Recomendações de projeto especial (adaptado à granulação reforçada GF)
Tendo em vista a particularidade da granulação de plástico reforçado GF (alta dureza do material, rápido desgaste dos equipamentos, fácil obstrução, etc.), são apresentadas as seguintes recomendações de projeto especiais, que são adequadas às necessidades da produção real:
3.1 Não é necessário equipar um misturador especial; selecione diretamente um motor de alta potência + uma caixa de velocidades da série D de alto torque para melhorar a força de acionamento do equipamento, adaptar-se à fusão e extrusão de substratos de GF e plástico e evitar a extrusão desigual causada pela falta de potência.
3.2 A granulação reforçada GF não requer filtragem complexa; selecione um filtro de abertura rápida (sem tela) ou nenhum filtro para evitar que o GF bloqueie a tela do filtro, reduzir a frequência de paradas e limpeza e melhorar a continuidade da produção.
3.3 Seleção da máquina de granulagem: priorize as máquinas de granulagem convencionais de alta resistência (adequadas para a granulagem convencional com relação GF); quando a relação GF é ≥30%, selecione máquinas de granulagem de alta torque para adaptar-se às necessidades de granulagem de partículas de alta dureza e evitar a granulagem desigual e o desgaste excessivo das ferramentas.
3.4 Design resistente ao desgaste: devido à elevada dureza do GF e ao rápido desgaste do tambor e da rosca, recomenda-se selecionar materiais resistentes ao desgaste (como ligas à base de níquel) para o tambor e a rosca, o que pode prolongar significativamente a vida útil do equipamento e reduzir os custos de manutenção posteriores. A Kerke adota especificamente ligas à base de níquel para seus extrusores de dupla rosca, o que resolve efetivamente o problema de desgaste dos equipamentos de granulação GF e reduz os custos de manutenção para as empresas.
3.5 Design de adaptação a altas temperaturas (especial para modificação de PA): a modificação de PA tem uma temperatura de extrusão elevada e o modelo precisa estar equipado com um sistema de controle de temperatura eficiente para garantir uma temperatura estável e evitar a degradação do substrato.
VIII. Faixa de preços dos equipamentos de produção (com ênfase no extrusor de dois parafusos)
O preço dos extrusores de dois parafusos para a granulação de plástico reforçado com fibra de vidro varia de acordo com a produção, a configuração, o material e outros fatores. A seguir está a faixa de preços aproximada (em USD), excluindo modelos específicos e preços de equipamentos irrelevantes, fornecendo uma referência para as empresas:
1. Model de pequena escala (laboratório/produção de pequena escala): USD 25.000 – 35.000, adequado para granulação em pequena escala (razão de GF 15-20%), pode adaptar-se à modificação convencional de PP e ABS, com configuração básica, atendendo à produção em pequena escala e à pesquisa e desenvolvimento&As necessidades de D.
2. Model de escala média (produção em lote):USD 80.000 – 105.000, adequado para granulação em escala média (razão de GF de 20% a 30%), pode se adaptar flexivelmente à produção de GF curto e longo, e pode atualizar materiais resistentes ao desgaste de acordo com as necessidades, equipado com configurações básicas, como alimentação forçada e controle automático da temperatura.
3. Model de grande escala (produção industrial de grande escala):USD 180.000 – 250.000, adequado para granulação contínua em larga escala (razão de GF de 30-45%), com ênfase nas necessidades de alta razão de GF e modificação a altas temperaturas, como PA, equipado de forma padrão com materiais resistentes ao desgaste, motor de alta potência, estrutura de ventilação dupla, etc., capaz de se adaptar a linhas de produção automatizadas.
Nota: Os preços dos equipamentos acima são preços de referência. O preço real é afetado pelas necessidades de granulação personalizadas (como a atualização do material, ajuste dos componentes de apoio), oferta e demanda do mercado, custos de transporte e instalação, com uma margem de variação de aproximadamente ±10-15%. Para uma cotação personalizada e configuração do equipamento, você pode consultar fabricantes profissionais para obter soluções econômicas de acordo com suas necessidades específicas de produção.
IX. Problemas comuns de produção & Soluções: Melhorar a eficiência da produção
No processo de produção de partículas de plástico reforçado por fibra de vidro, podem ocorrer alguns problemas devido à qualidade da matéria-prima, aos parâmetros do equipamento e às operações do processo. A seguir, apresentamos os problemas comuns, suas causas e soluções, concentrando-nos no link de granulação, o que pode ajudar as empresas a melhorar a eficiência de produção e reduzir as taxas de rejeição.
1. Extrusão desigual e fusão insuficiente das partículas
Fenômeno: velocidade de extrusão instável do extrusor de dois parafusos, insuficiente fusão das partículas de plástico, mistura com partículas não fundidas, mistura desigual de GF e plástico, o que afeta o efeito de reforço das partículas; geralmente ocorre quando a relação de GF é muito alta, a potência do equipamento é insuficiente ou o controle de temperatura é inadequado.
Causa: Relação de GF elevada (mais de 30%), potência de equipamento insuficiente, velocidade de alimentação excessiva ou temperatura de extrusão inadequada.
Solução: Se a relação GF é muito alta (mais de 30%), verifique se o equipamento é feito de materiais resistentes ao desgaste; se não, substitua o tambor e a rosca por materiais resistentes ao desgaste a tempo; ajuste a velocidade de alimentação para evitar o insuficiente derretimento causado por uma alimentação excessiva; verifique a potência do motor para garantir a operação normal do motor de alta potência; ajuste a temperatura de extrusão para garantir o suficiente derretimento do substrato.
Medida de prevenção: Selecione o equipamento de forma razoável de acordo com a relação GF; para uma relação GF superior a 30%, é necessário selecionar modelos com materiais resistentes ao desgaste e motores de alta potência; controle rigoroso da velocidade de alimentação para que corresponda à velocidade de extrusão; verifique regularmente a temperatura de extrusão para garantir que ela atenda aos padrões. A Kerke pode fornecer orientação profissional sobre a seleção de equipamentos de acordo com a sua relação GF e escala de produção, evitando a incompatibilidade de equipamentos e reduzindo os riscos de produção.
2. Fadiga rápida dos equipamentos e arranhões no cilindro/rosca
Fenômeno: Após um período de granulação, aparecem rachaduras evidentes no tambor e na porca, a eficiência de extrusão diminui e o tamanho das partículas é irregular; isso ocorre principalmente devido à alta dureza do GF e ao uso de materiais não resistentes ao desgaste.
Causa: Material de equipamento inadequado, falha na seleção de materiais resistentes ao desgaste de acordo com a relação GF ou acumulação de resíduos de GF no tanque.
Solução: Pare a produção, verifique o desgaste do tambor e do parafuso; o desgaste leve pode ser reparado, e o desgaste grave deve ser substituído por materiais resistentes ao desgaste; limpe os resíduos de GF no tambor para evitar mais desgaste do equipamento.
Medida de prevenção: Selecione materiais resistentes ao desgaste correspondentes de acordo com a relação GF; para uma relação GF superior a 30%, é necessário selecionar o tambor e a porca de liga de níquel; limpe regularmente o tambor e a porca para evitar a acumulação de resíduos GF; verifique regularmente o desgaste do equipamento e mantenha-o em boas condições.
3. Flutuação de fibras de partículas e delaminação
Fenômeno: Exposição óbvia de GF (flutuação da fibra) na superfície de partículas de plástico modificadas ou delaminação entre o GF e o substrato dentro das partículas, afetando a aparência e as propriedades mecânicas do produto; principalmente devido à má compatibilidade entre o GF e o substrato, à dosagem insuficiente do agente de ligação ou à mistura desigual.
Causa: dosagem insuficiente de agente de ligação, mistura desigual dos aditivos ou incompatibilidade entre o GF e o substrato.
Solução: aumentar a dosagem do agente de acoplamento para garantir uma dispersão uniforme; prolongar o tempo de pré-mistura para garantir uma dispersão uniforme dos aditivos; ajustar a temperatura e a velocidade de extrusão para melhorar o efeito de mistura; verificar a qualidade do GF para evitar a aglomeração.
Medida de prevenção: Adicione o agente de acoplamento de acordo com a fórmula para garantir uma dosagem adequada; otimize o processo de pré-mistura para garantir uma dispersão uniforme dos aditivos; selecione o GF e o substrato com boa compatibilidade.
4. Desuniformidade na granulagem e grande variação do tamanho das partículas
Fenômeno: comprimentos irregulares das partículas, partículas longas/curtas e partículas quebradas, especialmente evidente quando a relação GF é superior a 30%; geralmente devido à escolha inadequada da máquina de granulação ou ao desgaste das ferramentas.
Causa: Seleção inadequada da máquina de granulagem (utilização de uma máquina de granulagem convencional para uma relação GF superior a 30%) ou ferramentas de granulagem desgastadas e afiadas.
Solução: Se a máquina de granulagem for inadequada, substitua-a por uma máquina de granulagem de alta torque a tempo; verifique as ferramentas de granulagem e substitua-as se estiverem desgastadas ou afiadas; ajuste a velocidade de granulagem para que corresponda à velocidade de extrusão, a fim de garantir uma granulagem uniforme. A Kerke integra máquinas de granulagem de alta torque com seus extrusores de parafusos gêmeos, que são perfeitamente adequados para a granulação de alta relação de GF, garantindo uma granulagem uniforme e reduzindo o desgaste das ferramentas.
Medida de prevenção: selecione a máquina de granulagem correspondente de acordo com a relação GF; verifique e substitua regularmente as ferramentas de granulagem para mantê-las afiadas; otimize os parâmetros de granulagem para sincronizá-los com a velocidade de extrusão.
5. Umidade e aglomeração de partículas (especialmente para a modificação de PA)
Fenômeno: A superfície das partículas resfriadas e secas é úmida, e ocorre aglomeração após a empilhamento, afetando o processamento e o uso subsequentes; principalmente devido ao resfriamento insuficiente, à temperatura de secagem insuficiente ou ao tempo de secagem insuficiente.
Causa: Tempo de resfriamento insuficiente, temperatura de secagem baixa, tempo de secagem curto ou absorção de umidade do substrato de PA.
Solução: prolongar o tempo de resfriamento para garantir que as partículas sejam resfriadas até a temperatura ambiente; aumentar a temperatura de secagem e prolongar o tempo de secagem para reduzir o teor de umidade para ≤0,5%; selar e embalar as partículas secas a tempo para evitar a absorção de umidade.
Medida de prevenção: otimizar os parâmetros do processo de resfriamento e secagem de acordo com o tipo de plástico; selar e embalar as partículas modificadas de substratos absorventes de umidade, como o PA, imediatamente após a secagem.
X. Preço de mercado de partículas plásticas reforçadas GF acabadas
O preço de mercado das partículas de plástico de engenharia reforçado com GF é afetado por fatores como o preço do substrato plástico, a proporção de GF, a qualidade do produto e a oferta e demanda do mercado. A seguir, apresenta-se uma faixa aproximada de preços (USD/tonelada, preço FOB, sem incluir transporte, impostos alfandegários e outros custos), fornecendo uma referência para a aquisição e o comércio do setor.
1. Partículas reforçadas com PP + GF (mais comumente utilizadas)
– GF Ratio 15-20%: USD 1,800 – 2,500/Ton, conventional specifications are about USD 2,000 – 2,200/Ton;
– GF Ratio 25-30%: USD 2,300 – 3,000/Ton, conventional specifications are about USD 2,500 – 2,800/Ton;
– GF Ratio 35-45%: USD 2,800 – 3,800/Ton, high-end specifications are about USD 3,200 – 3,800/Ton.
2. Partículas reforçadas PA + GF (alta resistência)
– GF Ratio 20-30%: USD 3,500 – 4,800/Ton, conventional specifications (PA6/PA66) are about USD 3,800 – 4,500/Ton;
– GF Ratio 35-45%: USD 4,500 – 6,000/Ton, high-end specifications are about USD 5,000 – 6,000/Ton.
3. Partículas reforçadas com ABS + GF (apariência + rigidez)
– GF Ratio 15-25%: USD 2,800 – 3,800/Ton, conventional specifications are about USD 3,000 – 3,500/Ton.
Fatores-chave que influenciam o preço:
1. Relação GF: quanto maior a relação GF, maior será o preço, especialmente para relações superiores a 30%, o preço aumenta significativamente;
2. Substrato de plástico: o preço do substrato de PA é mais alto do que o de PP e ABS, portanto, as partículas reforçadas de PA + GF são significativamente mais caras do que as outras duas;
3. Qualidade do produto: as partículas modificadas sem flutuação de fibras, com partículas uniformes e desempenho estável são mais caras do que os produtos comuns;
4. Oferta e demanda do mercado: A recuperação das indústrias automotivas e eletrónicas globais impulsionará o crescimento da demanda por partículas modificadas e os aumentos de preços; quando a capacidade de produção é superlativa, os preços diminuirão;
5. Diferenças regionais: A região da Ásia-Pacífico possui uma grande capacidade de produção e baixos custos de produção, portanto, os preços são relativamente baixos; a Europa e os Estados Unidos têm altos custos de produção, portanto, os preços são relativamente altos.
Nota: Os preços acima são os preços de referência do mercado internacional atual. O preço real é fortemente afetado pelas flutuações do mercado. Recomenda-se que compradores e comerciantes negociem com os fornecedores para determinar o preço final com base nas especificações específicas do produto, no volume de compra, no prazo de entrega e nas condições comerciais.
XI. Visão geral do mercado global de plásticos de engenharia reforçados da GF
Nos últimos anos, com a continua expansão da indústria global de plásticos e a crescente demanda por produtos plásticos de alto desempenho, leves e com controle de custos, a demanda de plásticos de engenharia reforçados com GF mostrou uma tendência de crescimento constante. O mercado está principalmente distribuído na Ásia-Pacífico, Europa e Estados Unidos, Médio Oriente e África, e América Latina, com características regionais evidentes.
1. Região da Ásia-Pacífico (mercado principal, responsável por mais de 65% do mercado global)
The Asia-Pacific region is the world’s largest producer and consumer of GF reinforced engineering plastics, mainly including China, India, Japan, South Korea, and Southeast Asia. China is the world’s largest producer and exporter, with obvious large-scale production advantages, mainly producing PP and ABS modified particles of various GF ratios, which can meet both domestic demand and export to all parts of the world. Japan and South Korea mainly produce high-end modified particles (such as high-end PA modification and low fiber floating ABS modification) with obvious technological advantages. Southeast Asia is gradually expanding production capacity, mainly focusing on mid-to-low-end PP modified particles.
Demanda: A demanda é forte, principalmente concentrada nos setores automotivo, eletrônico, de eletrodomésticos e mecânico. A modernização das indústrias automotivas e eletrônicas na China e na Índia levou ao crescimento contínuo da demanda por partículas modificadas de PP e PA; a aceleração da construção de infraestrutura na Ásia do Sudeste levou ao rápido crescimento da demanda nos setores mecânico e de eletrodomésticos, com foco principalmente em partículas modificadas de nível médio a baixo.
2. Europa e os Estados Unidos (mercado de alto nível, que representa cerca de 25% do mercado global)
A Europa e os Estados Unidos são os mercados globais de plásticos reforçados de alta qualidade, principalmente a União Europeia, os Estados Unidos e o Canadá, com uma base industrial sólida e altos requisitos de qualidade e desempenho dos produtos, principalmente a exigência de partículas modificadas de alta qualidade. A capacidade de produção é relativamente pequena, principalmente a produção de partículas modificadas de alta qualidade (como a modificação de PA de alta qualidade para a aviação e as partículas modificadas com baixo teor de fibra para a eletrônica), com tecnologia de produção avançada, alto nível de exigência técnica e altos custos de produção, principalmente dependendo da importação para produtos de média e baixa qualidade.
Demanda: A demanda é principalmente para produtos de alta qualidade, concentrados nos setores da aviação, automóveis de alta qualidade e eletrônicos de alta qualidade, com exigências rigorosas em relação à resistência, resistência ao calor e aparência das partículas modificadas, baixa sensibilidade aos preços e prioridade para produtos de alto desempenho.
3. Oriente Médio e África (mercado em crescimento, representando cerca de 5% do mercado global)
O Oriente Médio e a África são setores em crescimento, com uma construção de infraestruturas em acelerado crescimento e uma indústria em desenvolvimento, com um enorme potencial de mercado. No entanto, a capacidade de produção é insuficiente, dependendo principalmente de importações, com alta sensibilidade aos preços e priorizando partículas modificadas de médio a baixo custo. A demanda é principalmente para partículas modificadas de PP e ABS de médio a baixo custo, concentrada nos setores de máquinas de construção, eletrodomésticos e químicos.
4. América Latina (mercado potencial, representando menos de 5% do mercado global)
A América Latina é um setor potencial, com uma base industrial média, que gradualmente está desenvolvendo indústrias automotivas e de construção e que tem uma demanda de mercado em constante crescimento. A capacidade de produção é insuficiente, dependendo principalmente de importações, e o mercado flutua muito. A demanda é principalmente por partículas modificadas de PP e ABS de médio a baixo nível, concentrada nos setores automotivo, de eletrodomésticos e de máquinas agrícolas, com o Brasil e o México como os principais países de demanda.
Resumo das tendências do mercado global: O mercado global de plásticos de engenharia reforçados por GF manterá um crescimento estável, impulsionado pela indústria automotiva de baixo peso, pela atualização da indústria eletrônica e pelo desenvolvimento da fabricação mecânica. A região Ásia-Pacífico continuará a dominar, a Europa e os Estados Unidos consolidarão suas vantagens de mercado de alto nível, e o Oriente Médio, a África e a América Latina se tornarão os destaques de crescimento. Os produtos evoluirão para uma alta relação de GF, baixo flutuamento de fibras e alto desempenho, com o crescimento mais rápido na demanda por partículas modificadas de PP e PA.
XII. Tendências de mercado: rumo ao alto desempenho, inteligência e diversificação
Olhando para o futuro, a indústria de plásticos de engenharia reforçados da GF irá evoluir para um nível de alta performance, inteligência e diversificação, impulsionada pelo progresso tecnológico e pela demanda do mercado. As tendências específicas são as seguintes:
1. Estrutura de produtos de alta qualidade e crescente demanda por partículas modificadas de alto desempenho
O setor irá gradualmente se transformar para o segmento de alta qualidade, com a demanda por partículas modificadas com alta relação de GF, baixo flutuamento de fibras e alto desempenho continuando a aumentar. A demanda por partículas modificadas com uma relação de GF de 30% a 45% crescerá rapidamente, especialmente produtos modificados de alta qualidade, como PA e PP; as partículas modificadas com baixo flutuamento de fibras e alto aspecto serão mais populares nos setores eletrônico e de eletrodomésticos; as partículas modificadas com funcionalidade, como retardadores de chama, isolamento e resistência à corrosão, gradualmente ampliarão seus campos de aplicação.
2. Processos de produção inteligentes e com baixas emissões de carbono
Produção inteligente: A granulação por extrusão com dois parafusos irá gradualmente realizar um controle inteligente de todo o processo, utilizando a Internet das Coisas e a tecnologia de grandes dados para realizar monitoramento em tempo real e ajuste automático dos links de dosagem, alimentação, extrusão e granulação, melhorando a estabilidade da qualidade do produto e reduzindo os erros de operação humana. Conservação de energia de baixo carbono: otimizar o processo de extrusão, adotar novos equipamentos de economia de energia para reduzir o consumo de energia por unidade de produto; promover a reciclagação dos resíduos de partículas modificadas para reduzir o desperdício de recursos e a poluição ambiental.
3. Campos de aplicação ampliados e campos emergentes como novos motores de crescimento
Além dos setores tradicionais da indústria automotiva, eletrônica, mecânica e eletrodomésticos, novos setores se tornarão novos motores de crescimento do setor. A rápida popularização dos veículos de energia nova estimulará o crescimento explosivo da demanda por partículas modificadas leves e de alta resistência; o desenvolvimento da 5G e da inteligência artificial estimulará o crescimento da demanda por partículas modificadas com baixa flutuação de fibra e alta isolamento; o setor de proteção ambiental também estimulará a demanda por partículas modificadas resistentes à corrosão e de alta resistência.
No futuro, a concorrência no mercado dos plásticos de engenharia reforçados da GF irá gradualmente concentrar-se. As pequenas e médias empresas serão gradualmente eliminadas devido às desvantagens tecnológicas e de escala, e as grandes empresas ocuparão uma posição dominante graças às vantagens de produção em grande escala e inovação tecnológica. A inovação tecnológica (como a tecnologia de flutuação de fibras baixas, a tecnologia de mistura com alta proporção de GF e a tecnologia de modificação multifuncional) tornará-se a principal competitividade das empresas, impulsionando o desenvolvimento de alta qualidade do setor.
Em conclusão, os plásticos de engenharia reforçados pela GF, como soluções de materiais modificados de alto desempenho e custo-benefício na indústria plástica, têm amplas perspectivas de mercado. Com o avanço contínuo da tecnologia de produção e a expansão dos campos de aplicação, estas tecnologias desempenharão um papel mais importante na indústria global de processamento de plásticos.
Se precisar adquirir partículas de plástico de engenharia reforçado GF, equipamentos de produção relacionados ou suporte técnico profissional, entre em contato conosco para obter soluções profissionais e serviços de cotação.
+86 15950512730(Clique aqui para nos contactar diretamente.)







