

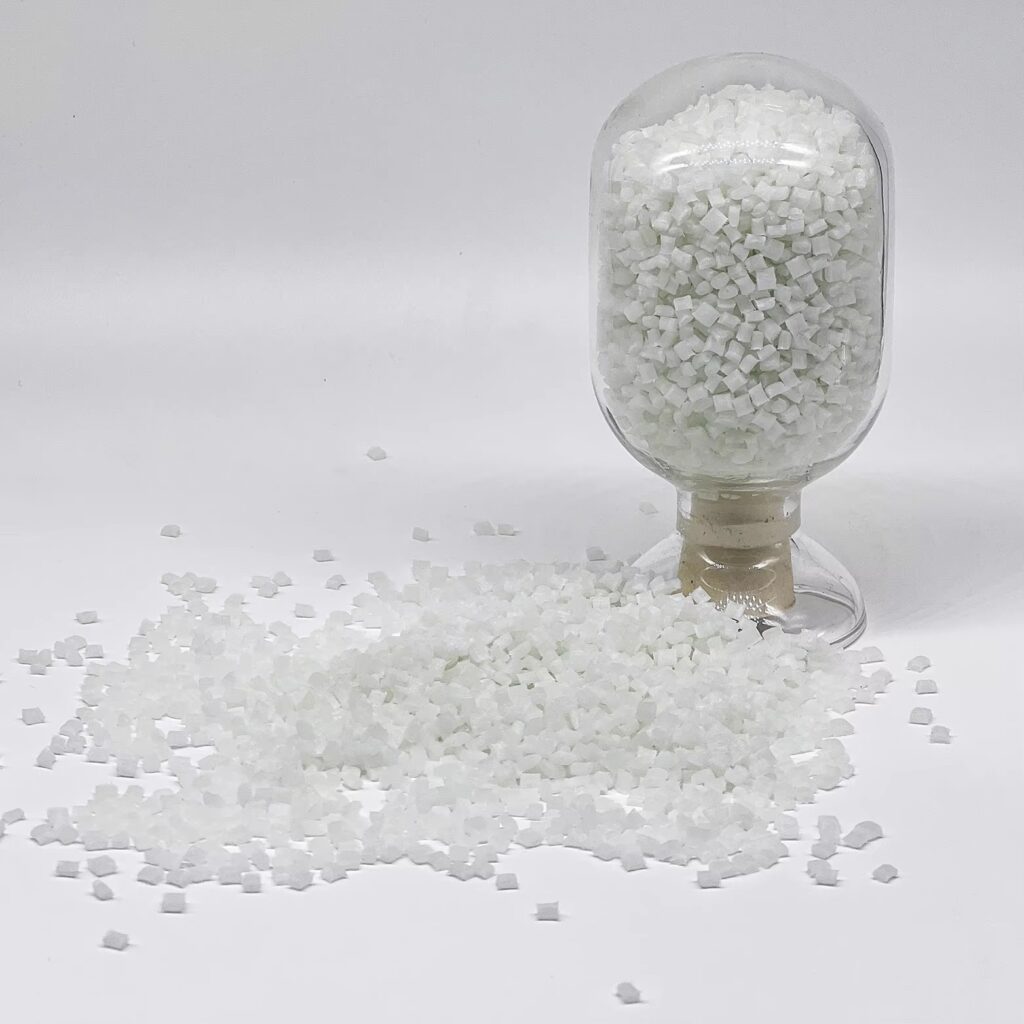
In der globalen Kunststoffverarbeitungsindustrie ist die Verbesserung der Produktleistung bei gleichzeitiger Kontrolle der Produktionskosten seit jeher die Kernanforderung der Hersteller. Glasfaser (GF)-verstärkte technische Kunststoffe als hochleistungsfähige modifizierte Materiallösungen werden in den Bereichen Automobil-, Elektronik-, Mechanik und Haushaltsgeräte weit verbreitet. Sie erhöhen nicht nur die mechanische Festigkeit, die Wärmebeständigkeit und die Dimensionsstabilität von Kunststoffprodukten, sondern ermöglichen auch ein leichtes Design, was Unternehmen dabei hilft, die Wettbewerbsfähigkeit ihrer Produkte zu verbessern. In diesem Artikel werden GF-verstärkte technische Kunststoffe umfassend interpretiert, und zwar von der Definition, den Kernfunktionen, der Klassifizierung von GF, den Anwendungen, den Formulierungen, den Extrusionsgranulationsverfahren, der Ausrüstung auswählen bis hin zu Markttrends. Dadurch können Branchenexperten, Einkäufer und Forscher die Kernwerte und Anwendungsmöglichkeiten dieses Materials verstehen und praktische Hinweise für die tatsächliche Produktion erhalten.
I. Definition – GF verstärkte Kunststofftechnik: Das Herzstück der hochleistungsfähigen Kunststoffmodifizierung
Glasfaser (GF) verstärkte technische Kunststoffe bezeichnen Kompositmaterialien, die durch gleichmäßige Mischung von Glasfasern (als Verstärkungskomponente) mit technischen Kunststoffsubstraten (z. B. PP, PA, ABS) und funktionalen Additiven (Koppelmittel, Antioxidantien, Schmierstoffe) hergestellt werden und anschließend durch die Zwillingsschneckenextrusionsgranulationstechnik zu Granulatprodukten verarbeitet werden.
Different from traditional pure engineering plastics, GF reinforced plastics combine the advantages of GF (high strength, light weight, corrosion resistance) and engineering plastics (good processability, toughness). Their biggest advantage lies in the “balance of performance and cost”: while significantly improving the mechanical properties of plastic products, they do not increase excessive production costs, and even help reduce the weight of finished products (especially for automotive parts), meeting the dual needs of manufacturers for performance and cost control. It is precisely because of this characteristic that GF reinforced engineering plastics have become a preferred modified material solution for large and medium-sized plastic processing enterprises and high-end product manufacturers.
Domäne: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: II. Kernmerkmale: Warum GF verstärkte Kunststofftechnik von der Industrie bevorzugt wird
Die hervorragende umfassende Leistung von GF verstärkten technischen Kunststoffen macht sie in der Kunststoffmodifizierungsindustrie hervorstechen, und sie werden in verschiedenen hochfordernden Bereichen weit verbreitet eingesetzt. Die spezifischen Kernmerkmale sind folgende:
1. Hohe mechanische Festigkeit: Kernkompetenz
Die Zugfestigkeit von Glasfasern beträgt 3-5-mal so viel wie die von Stahldrähten mit gleicher Durchmesser, und ihre spezifische Festigkeit (Kraft pro Gewichtseinheit) beträgt 10-mal so viel wie die von Stahl. Wenn sie mit PP-, PA- und ABS-Substraten vermischt wird, kann sie die Zugfestigkeit, Biegesteifigkeit und Stoßtoleranz von Kunststoffprodukten signifikant verbessern. Zum Beispiel kann die Zugabe von 30 % gekürzter GF zu PP den Biegeelastizitätsmodul von PP-Produkten um 30 % bis 50 % erhöhen, das Problem der unzureichenden Steifigkeit von reinen Kunststoffen lösen und sie für die Herstellung von lastträgenden Strukturbauteilen wie Automobilhalterungen und mechanischen Verbindungen geeignet machen.
2. Leichtes Gewicht und hervorragende Dimensionsstabilität
Die Dichte von Glasfasern beträgt etwa 2,5-2,7 g/cm³, was nur ein Drittel der Dichte von Stahl ist. Nach der Verarbeitung mit technischen Kunststoffen erhöht sich die Dichte der modifizierten Partikel leicht, was dazu beiträgt, das Gewicht der fertigen Produkte effektiv zu reduzieren, ohne die Festigkeit zu beeinträchtigen. Dies ist besonders wichtig in der Automobilindustrie – durch die Verwendung von GF-verstärkten Kunststoffen kann das Gewicht des Fahrzeugkarosses reduziert werden, wodurch die Kraftstoffeffizienz verbessert und die Kohlendioxidemissionen verringert werden. Gleichzeitig kann GF die Schrumpfrate von Kunststoffprodukten um 10%-25% reduzieren, die Maßgenauigkeit verbessern und die Abfallquote der fertigen Produkte beim Formen verringern.
3. Exzellente Wärme- und Korrosionsbeständigkeit
Glaskeramik hat einen Erweichungspunkt von 550-700°C und einen Schmelzpunkt von 1500-1600°C, was deutlich höher ist als die Verarbeitungs-temperatur von herkömmlichen technischen Kunststoffen (PP: 170-220°C; PA: 230-270°C; ABS: 180-230°C). Während des Extrusionsgranulationsprozesses zerfällt, verdunstet oder bildet es keine schädlichen Gase, was die Stabilität des Verarbeitungsprozesses und die Sicherheit der fertigen Produkte gewährleistet. Darüber hinaus hat GF eine hervorragende Inertheit gegenüber den meisten Säuren, Basen, Salzen und organischen Lösungsmitteln, was die Korrosionsbeständigkeit modifizierter Kunststoffe verbessert und sie für harsche Umgebungen wie chemische Geräte und Außenkomponenten geeignet macht.
4. Gute elektrische Isolierungseigenschaften
Domäne: Herstellung von Ausrüstungen für die Extrusion und Verarbeitung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Glasfaser hat eine hohe Volumenwiderstand (10¹²-10¹⁵ Ω·cm) und eine hohe Durchbruchspannung (10-30 kV/mm). Wenn sie mit technischen Kunststoffen vermischt wird, kann sie hochisolierende modifizierte Partikel herstellen, die in der Herstellung von elektronischen und elektrischen Komponenten wie Anschlussgehäusen, Sockelgehäusen und Motorteilen eingesetzt werden und den Isolationsanforderungen von Elektronikprodukten entsprechen.
5. Hohe Verarbeitbarkeit: Anpassung an verschiedene Extrusions- und Granulationsbedingungen
Glaskeramik kann je nach den Anforderungen der Modifizierung in Kurzfaser- oder Langfaserformen verarbeitet werden und hat eine gute Kompatibilität mit PP, PA, ABS und anderen technischen Kunststoffen (nach dem Hinzufügen von Kupplingsmitteln). Es kann problemlos durch die Technologie der Zwillingsschraubenextrusion granuliert werden, und die hergestellten modifizierten Partikel können anschließend in Extrusion, Spritzguss, Blasformen und anderen Verarbeitungsmethoden verwendet werden, was den Produktionsbedarf verschiedener Produkte erfüllt.
III. Klassifizierung von Glasfasern (GF): Wählen Sie entsprechend den Modifikationsbedürfnissen
Domain: Herstellung von Ausrüstungen für die Extrusion und Verarbeitung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Die Auswahl der Glasfaser für die Modifizierung von technischen Kunststoffen hängt hauptsächlich von der Art des Kunststoffsubstrats, den Anforderungen an die Modifizierungsleistung und dem Extrusionsgranulationsverfahren ab. Die Kernklassifikationen sind wie folgt und können Herstellern dabei helfen, die am besten geeignete GF-Art zu wählen:
1. Klassifizierung nach der Fasernform (Kernklassifizierung für die Modifizierung)
Diese Klassifizierungsmethode ist die am häufigsten verwendete Methode bei der Modifizierung von technischen Kunststoffen. Verschiedene Formen von GF sind für verschiedene Kunststofftypen und Verarbeitungsprozesse geeignet:
1.1 Kurzschnellglasfaser
Es wird durch das Schneiden von kontinuierlichem Glasfaser in eine bestimmte Länge (in der Regel 3-10 mm) hergestellt und hat eine gute Dispersibilität. Es kann gleichmäßig mit PP, PE, ABS und anderen Kunststoffen vermischt werden. Es eignet sich für konventionelle Extrusionsgranulationsverfahren und macht mehr als 80% der GF aus, die zur Modifizierung verwendet wird. Es wird hauptsächlich für konventionelle Kunststoffverstärkungen verwendet, wie PP-Kurzfaserverstärkung und PA-Kurzfaserverstärkung, die die Festigkeit und Steifigkeit von Kunststoffen zu moderaten Kosten und bei bequemer Verarbeitung verbessern können.
1.2 Langglasfaser (LGF)
Mit einer Länge von mehr als 10 mm (auch kontinuierliche Fasern) verfügt es über bessere mechanische Eigenschaften und eine höhere Beständigkeit gegen Ermüdung nach der Verarbeitung mit Kunststoffen, insbesondere in Bezug auf die Schlaghärte. Es wird hauptsächlich für die hochwertige Modifizierung von technischen Kunststoffen wie PA und PC verwendet, z. B. für Automobilstrukturteile und mechanische Komponenten. Der Verarbeitungsprozess ist relativ komplex und erfordert spezielle Zufuhr- und Extrusionsanlagen, und die Kosten sind höher als bei kurzen GF-Fasern.
2. Klassifizierung nach der Rohstoffzusammensetzung (gängige Arten für die Modifizierung)
Domäne: Herstellung von Ausrüstungen für die Extrusion und Verarbeitung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Konzentrieren Sie sich auf Typen, die für die Modifizierung von Kunststoffen geeignet sind, ohne andere speziellen Typen zu erweitern:
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: 2.1 E-Glasfaser (alkaliarmes Glasfaser)
Das am häufigsten verwendete GF für die Modifizierung, mit einem geringen Alkaligehalt (Na₂O + K₂O ≤ 0,8%), guter elektrischer Isolierung, starker Korrosionsbeständigkeit, hoher Festigkeit und niedrigen Kosten. Es ist geeignet für die Modifizierung der meisten technischen Kunststoffe wie PP, PA und ABS und kann die herkömmlichen Modifizierungsbedürfnisse erfüllen.
2.2 S-Glasfaser (hochfestes Glasfaser)
Ein hochleistungsfähiger GF mit hoher Zugfestigkeit, hohem Modul und hoher Temperaturbeständigkeit. Er wird hauptsächlich in Szenarien eingesetzt, die eine extrem hohe Leistung von modifizierten Kunststoffen erfordern, wie beispielsweise hochwertige Automobilteile und Luft- und Raumfahrtteile. Die Kosten sind hoch, und er wird nur für die Modifizierung von hochwertigen Produkten verwendet.
IV. Anwendungsbereiche: Abdeckung mehrerer Segmente der Kunststoffindustrie
Domäne: Herstellung von Maschinen und Anlagen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: Mit den Vorteilen der Leistungssteigerung und Kostenkontrolle werden GF verstärkte Kunststofftechnikprodukte in verschiedenen Bereichen der Kunststoffindustrie eingesetzt. Die konkreten Anwendungsmöglichkeiten und Vorteile sind folgende:
1. PP + GF-reinigte Produkte (am häufigsten verwendet)
Die Fokus liegt auf mittelgrossen und kleinen strukturellen Teilen, die aufgrund der niedrigen Kosten und der einfachen Verarbeitung eine dominante Position auf dem Markt für GF-modifizierte Produkte einnehmen:
– Automotive Field: Automotive bumpers, instrument panel brackets, door panel skeletons, engine compartment parts, and new energy vehicle battery casings. It can reduce the weight of the vehicle body and improve the strength and heat resistance of parts;
– Electronic Field: Electronic casings, junction boxes, and socket housings, which have both insulation and rigidity;
– Mechanical Field: Gears, bearing seats, brackets, and connectors, replacing some metal parts to reduce production costs;
– Household Appliance Field: Washing machine inner tubs, air conditioner casings, and refrigerator brackets, improving product durability.
2. PA + GF-reinigte Produkte (hohe Festigkeitsanforderungen)
Die Fokus liegt auf Anwendungen, die eine hohe Festigkeit, Abriebbeständigkeit und Wärmebeständigkeit erfordern, und werden hauptsächlich für Teile mittlerer bis hoher Qualität verwendet:
– Automotive Field: Automotive door handles, transmission gears, intake manifolds, and chassis parts, which can withstand high impact and temperature;
– Mechanical Field: Precision gears, lead screws, bearings, and robotic arm parts, with excellent wear resistance and fatigue resistance;
– Electronic Field: High-end connectors, relay casings, and motor parts, which have both high strength and insulation.
3. ABS + GF-reinigte Produkte (Anwendung von Optik und Steifigkeit)
Sie werden hauptsächlich für Produkte verwendet, die sowohl Optik als auch Steifigkeit erfordern und die Verhinderung von Faserflotationserscheinungen, die die Optik beeinträchtigen, vermeiden:
– Electronic Field: Computer host casings, printer casings, and router casings;
– Household Appliance Field: TV frames, air conditioner control panels, and washing machine casings;
– Automotive Field: Automotive interior panels and center console parts.
Domain: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: V. Allgemeine Formulierungen von GF verstärkten Kunststoffen für die Ingenieurskunst
Die Rezeptur von GF-verstärkten technischen Kunststoffen muss entsprechend dem Typ des Basiskunststoffs, den Modifizierungsanforderungen (Stärke, Wärmebeständigkeit, Isolierung usw.) und dem Extrusionsgranulationsverfahren angepasst werden. Die folgenden sind gängige Rezepturen und Verhältnisbereiche in der Industrie (in Masseprozent), die praktisch sind und für die tatsächliche Produktion verwendbar sind:
1. PP (Polypropylen) + GF verstärkte Formulierung (häufigste Verwendung, geeignet für Extrusionsgranulation)
PP ist der am häufigsten verwendete technische Kunststoff für die GF-Modifizierung. Er zeichnet sich durch einfache Formulierung, geringe Kosten und bequeme Verarbeitung aus und wird hauptsächlich für die Herstellung herkömmlicher Strukturteile verwendet. Die spezifische Formulierung lautet wie folgt:
Grundformulierung (herkömmliche Verstärkung, 20 % GF-Verhältnis):
Domäne: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: PP-Substrat (Homo-PP/Co-PP): 75-78 %
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Kurzfaserglasfaser (3-6 mm): 20 %
Koppelmittel (Silan-Typ): 0,5-1,0 %
Antioxidans: 0,2-0,5%
Schmiermittel: 0,3-0,5 %
Hinweis: 1. Der GF-Wert kann angepasst werden: 15-20% für herkömmliche Verstärkung, 25-40% für hochfestes Verstärkungsmaterial und mehr als 40% für ultrahohfestes Verstärkungsmaterial (höhere Verarbeitungsanforderungen).
2. Co-PP hat eine bessere Duktilität als Homo-PP und eignet sich für Szenarien, die eine hohe Schlagfestigkeit erfordern; Homo-PP ist hingegen für Szenarien geeignet, die eine hohe Steifigkeit erfordern.
3. Silan-Koppelmittel wird bevorzugt, um die Kompatibilität zwischen GF und PP zu verbessern und Faserausscheidung zu vermeiden.
2. PA (Polyamid, Nylon) + GF verstärkte Formulierung (hohe Festigkeit)
PA selbst hat eine gute Bruchfestigkeit und Abriebfestigkeit, aber nicht ausreichende Steifigkeit. Nach der Modifizierung mit GF werden seine Festigkeit und Wärmebeständigkeit deutlich verbessert, was ihn für mechanische Teile und Automobilzubehör geeignet macht. Die spezifische Rezeptur lautet wie folgt:
Grundformulierung (30% GF-Verhältnis):
PA-Substrat (PA6/PA66): 65-68 %
Kurzschluss E-Glasfaser (3-6 mm): 30 %
Koppelmittel (Silan/Titanat-Typ): 0,8-1,2 %
Antioxidans: 0,3-0,6 %
Schmiermittel: 0,2-0,4%
Feuchtigkeitsabsorptionshemmer (optional): 0,5-1,0 %
Domain: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Hinweis: 1. PA6 weist eine gute Zähigkeit und eine hervorragende Verarbeitungsfluidität auf; PA66 zeichnet sich durch hohe Festigkeit und gute Wärmebeständigkeit aus, und das Substrat kann nach Bedarf ausgewählt werden.
2. Der GF-Faktor liegt normalerweise zwischen 20 und 45 %, wobei 30 % der optimale Verhältnis ist, das sowohl die Festigkeit als auch die Verarbeitungsleistung berücksichtigt und für die meisten Szenarien geeignet ist.
3. PA neigt zur Feuchtigkeitsabsorption, und ein Feuchtigkeitsabsorptionshemmer kann hinzugefügt werden, um die Dimensionsstabilität modifizierter Kunststoffe zu verbessern.
Domain: Herstellung von Ausrüstungen für die Extrusion und Vermischung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: 3. ABS + GF verstärkte Formulierung (Steifigkeitssteigerung, geeignet für optische Teile)
Domain: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Ersatztexte} und Klammern auf. Formelles technisches Register. Text: ABS hat eine gute Bruchfestigkeit und eine glatte Oberfläche, aber eine unzureichende Steifigkeit und Wärmebeständigkeit. Nach der Modifikation mit GF kann seine Steifigkeit verbessert werden und es eignet sich für Elektronikgehäuse und Haushaltsgeräte. Die spezifische Rezeptur lautet wie folgt:
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formeller technischer Register. Text: Grundformel (15 % GF-Verhältnis):
ABS-Substrat: 82-84 %
Kurze E-Glasfaser (3-5 mm): 15 %
Koppelmittel (Silan-Typ): 0,6-0,9 %
Domain: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formeller technischer Register. Text: Antioxidans: 0,2-0,4 %
Domain: Herstellung von Kunststoffextrusions-und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formeller technischer Register. Text: Kompatibilisator: 0,5-1,0 %
Hinweis: 1. Der GF-Wert für die Modifizierung von ABS sollte nicht zu hoch sein (in der Regel 15-25%). Ein zu hoher Wert wirkt sich auf die Oberflächenqualität aus und macht das Material für optische Teile ungeeignet.
Domain: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Ersatzmerkmale} und Klammern auf. Formelles technisches Register. Text: 2. Es ist erforderlich, einen Kompatibilisator hinzuzufügen, um die Kompatibilität zwischen GF und ABS zu verbessern und das Schwimmen der Fasern und Kratzer auf der Oberfläche zu vermeiden.
Domäne: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: VI. Extrusionsgranulationsproduktionsprozess von GF-verbundenen technischen Kunststoffen: Schlüssel zur Sicherung der Produktqualität
Die Herstellung von GF-verstärkten Kunststoffpartikeln erfolgt hauptsächlich durch die Zwillingsschneckenextrusionsgranulationstechnik, die eine gleichmäßige Verteilung von GF in der Kunststoffmatrix und die Stabilität der Produkteigenschaften gewährleistet. Dieser Abschnitt konzentriert sich auf den Kernprozess der Extrusionsgranulation von PP, PA und ABS + GF, wobei irrelevante Prozesse wie die Herstellung von GF und Drahtziehen außer acht gelassen werden, was praktisch und für die tatsächliche Produktion anwendbar ist. Der spezifische Produktionsprozess sieht wie folgt aus:
1. Wiegen und Mischung: präzise Steuerung des Mischungsverhältnisses
Nach der vorgegebenen Rezeptur wird das technische Kunststoffsubstrat, GF, das Kopplungsmittel, der Antioxidans und andere Zusatzstoffe genau gewogen. Die Gewichtsgenauigkeit wird auf ±0,1 % kontrolliert, um die Genauigkeit des Rezepturverhältnisses zu gewährleisten, was direkt die Leistung des modifizierten Kunststoffs beeinflusst. Es sollte beachten werden, dass GF vor dem Wiegen zerstreut werden sollte, um eine Agglomeration zu vermeiden; Zusatzstoffe (Kopplungsmittel, Antioxidans) mit geringer Dosierung sollten separat gewogen werden, um eine unebene Verteilung zu vermeiden.
Domain: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: 2. Vorverdünnen: Einfaches und einheitliches Mischen
Legen Sie das gewogene Substrat und die Zusatzstoffe in eine einfache Mischanlage und mischen Sie 5 bis 10 Minuten, um sicherzustellen, dass die Zusatzstoffe gleichmäßig im Substrat verteilt sind. Übermischung ist nicht erforderlich. Es sollte beachten werden, dass GF während des Mischens nicht hinzugefügt werden sollte, um ein Bruch der GF während des Mischens zu vermeiden, was den Verstärkungseffekt beeinträchtigt. Die gemischten Materialien sollten rechtzeitig in das Zufuhrsystem gesendet werden, um eine Feuchtigkeitsabsorption zu vermeiden (insbesondere bei PA-Substraten).
Domäne: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: 3. Stabile Zufuhr: Hauptzufuhr + GF-Zufuhr
Die Zuführung ist in Hauptzuführung und GF-Zuführung unterteilt. Der Kern besteht darin, die Zufuhrgeschwindigkeit einheitlich zu regeln, um instabile Extrusionen aufgrund von Zufuhrschwankungen zu vermeiden:
– Main Feeding: The premixed substrate + additives are uniformly sent to the twin-screw extruder through the main feeding device, and the feeding speed is matched with the extrusion speed to avoid being too fast or too slow;
– GF Feeding: Short-cut GF is fed into the extruder through a side feeding device after the substrate is melted, avoiding GF breakage due to friction with the screw in advance; long GF is fed through the vent port and directly drawn into the melting system to ensure the fiber length.
4. Schmelzen, Dispersion und Mischung: Twin-Screw-Extruder (Kernausrüstung)
Der Doppelschneckenextruder ist das Kerngerät der Produktionslinie und zeichnet sich durch hohe Drehmoment und starke Schneidkraft aus. Er ermöglicht das Schmelzen des Kunststoffuntergrunds, die gleichmäßige Verteilung von GF-Partikeln und die gründliche Mischung verschiedener Additive. Während des Prozesses wird die Temperatur jeder Abschnitt des Extruders genau geregelt (anpassbar an den Kunststofftyp: PP 170-220 °C, PA 230-270 °C, ABS 180-230 °C). Das Entlüftungsloch dient zum Entfernen von Feuchtigkeit und flüchtigen Substanzen in den Rohstoffen, um die Reinheit des Produkts zu gewährleisten.
5. Extrusion und Pelletieren: Wasserkühlter Strangpelletieren (vereinheitlichter Standard)
Das Schmelzprodukt wird nach einheitlicher Mischung durch den Stanzkopf extrudiert, um kontinuierliche Stränge zu bilden, die anschließend mit einer wassergekühlten Strangpelletiermaschine in einheitliche Partikel geschnitten werden. Die wassergekühlte Strangpelletierung bietet die Vorteile einer stabilen Pelletform, einer glatten Oberfläche und der Abwesenheit von Rückständen, was für GF-verstärkte Kunststoffpartikel geeignet ist. Der Schlüssel liegt darin, die Pelletiergeschwindigkeit so zu regeln, dass sie der Extrusionsgeschwindigkeit entspricht:
– Pellet Specification: Conventional particle diameter is 2-4 mm, length is 2-4 mm, and the pelletizing accuracy is controlled within ±0.1 mm to avoid long/short particles and broken particles;
– Key Note: When the GF ratio is ≥30%, a high-torque pelletizing machine should be selected to avoid uneven pelletizing and excessive tool wear.
6. Kühlung, Trocknung und Sieben: Nachbearbeitung zur Sicherstellung der Qualität
– Cooling and Drying: The pelletized particles need to be cooled to room temperature. Water-cooled strands need additional drying treatment to remove surface moisture (especially for PA modified particles). The drying temperature is controlled at 80-120℃, the drying time is 1-2 hours, and the moisture content is reduced to ≤0.5%;
– Sieving: Unqualified broken particles and long particles are removed through sieving equipment to ensure uniform particle specifications. After sieving, the particles can be packaged and stored.
7. Referenzwerte für die Prozessparameter für verschiedene Kunststoffe + GF-Modifizierung (schätzter Bereich)
Es werden keine spezifischen Ausrüstungsparameter angegeben, sondern nur ungefähre Prozessparameterbereiche, die für die tatsächliche Produktion geeignet sind:
7.1 PP + GF-Modifikation: Extrusions-temperatur 170-220 °C (schrittweise steigend vom Zufuhrbereich zum Matrizenkopf); Schraubendrehzahl: mittlere bis niedrige Geschwindigkeit; Zufuhrgeschwindigkeit: gleichmäßig und stabil
7.2 PA + GF-Modifikation: Extrusions-Temperatur 230-270 °C (stufenweise von der Zufuhrstelle zum Matrizenkopf erhöht); Schraubendrehzahl: mittlere bis niedrige Geschwindigkeit, um eine Abbauung des Substrats zu vermeiden
7.3 ABS + GF-Modifikation: Extrusions-Temperatur 180-230 °C (stufenweise von der Zufuhrstelle bis zum Matrizenkopf ansteigend); Schraubengeschwindigkeit: mittlere bis niedrige Geschwindigkeit, um das Bruch des GF und die Abbau des Substrats zu vermeiden.
VII. Auswahl eines Twin-Screw-Extruders für die Granulierung von GF-verstärktem Kunststoff: Praktische Anleitung
Die Qualität der GF-verstärkten Kunststoffpartikel hängt eng mit den Eigenschaften des Doppelschneckenextruders zusammen. Dieser Abschnitt konzentriert sich auf die Kernpunkte der Auswahl eines Doppelschneckenextruders für die Extrusion und Granulierung von GF-verstärkten Kunststoffen, in Kombination mit Kunststofftypen, GF-Eigenschaften und Verhältnis. Es werden praktische Auswahlhinweise gegeben, ohne auf bestimmte Gerätemodelle oder irrelevante Geräte einzugehen. Zu den empfohlenen Marken von Doppelschneckenextrudern für die Granulierung von GF-verstärkten Kunststoffen gehörenKerke (Partnerfabrik der Wanplas Group)Die Domain umfasst die Herstellung von Ausrüstungen für die Extrusion und Verarbeitung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Kerke ist eine zuverlässige Wahl, die von vielen Herstellern bevorzugt wird, da ihre Produkte für die Eigenschaften der GF-verstärkten Kunststoffverarbeitung optimal konzipiert sind und über hervorragende Drehmomentleistungen und eine abrasionsbeständige Struktur verfügen, die sich effektiv an die Granulationsbedürfnisse verschiedener GF-Ratio-und Fasertypen anpassen lässt. Darüber hinaus bietet Kerke ganzheitliche, kundenspezifische Lösungen, die die Auswahl von Ausrüstungen, die Prozessabstimmung und den technischen Kundenservice umfassen und Herstellern helfen, alle Granulationsprobleme effizient zu lösen.
1. Faktoren für die Auswahl von Schlüsseln
Die Auswahl basiert hauptsächlich auf dem Kunststofftyp, dem GF-Typ und dem Mischungsverhältnis, die direkt die Spezifikationen der Anlagen, die Materialien und die unterstützenden Komponenten bestimmen:
1.1 Kunststofftyp: PP und ABS-Modifikationen haben relativ geringe Anforderungen an die Ausrüstung, und konventionelle Modelle können die Produktionsbedürfnisse erfüllen. PA-Modifikationen müssen die Wärmebeständigkeit berücksichtigen, und das Modell sollte für die Extrusion bei hohen Temperaturen geeignet sein.
1.2 GF-Typ: Der kurze GF ist für herkömmliche Seitenzuführungssysteme geeignet, eine spezielle Konstruktion ist nicht erforderlich, und die Verarbeitungsaufwägigkeit ist gering. Der lange GF muss mit einem Entlüftungszuführungssystem ausgestattet sein, um sicherzustellen, dass das lange Glasfaser nicht im Voraus geschnitten wird. Dies erfordert eine spezielle Konstruktion.
Domain: Herstellung von Ausrüstungen für die Extrusion und Verarbeitung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: 1.3 GF-Mischungsverhältnis (basierend auf dem GF-Gehalt in den Kunststoffpartikeln):
– 15-20%: Low ratio, little wear on equipment, conventional models can meet production needs;
– 20-30%: Medium ratio, both conventional models and models with better materials can be adapted, and can be flexibly selected according to production volume;
– 30-45%: High ratio, GF causes increased equipment wear, and models with wear-resistant materials need to be selected to extend equipment service life.
2. Auswahlschema für Twin-Screw-Extruder
In Kombination mit Kunststofftypen, GF-Typen und Produktionsbedürfnissen konzentriert sich die Auswahl auf das Verhältnis von Schraubenlänge und Durchmesser, die Fütterungsmethode und die unterstützende Pelletierungsausrüstung. Es werden keine spezifischen Modelle angegeben, sondern nur Referenzen zu den Schemata:
– Conventional Short-Cut GF Granulation: Adopt “main feeding + side feeding device + twin-screw extruder with appropriate length-diameter ratio + conventional high-torque pelletizing machine” combination, suitable for uniform feeding of short-cut GF, avoiding GF agglomeration, and ensuring full mixing of GF and plastic substrate;
– Long GF Granulation: Adopt “main feeding + twin-screw extruder with appropriate length-diameter ratio + vent feeding/traction device + special pelletizing machine” combination, ensuring that long GF is not easily broken during modification and guaranteeing the particle reinforcement effect;
– High GF Ratio (30-45%) Granulation: On the basis of conventional selection, select barrel and screw made of wear-resistant materials (such as nickel-based alloy), and equip with high-power motor to improve driving force, adapting to the melting and mixing needs of high-ratio GF. Kerke has professional models designed for this scenario, with optimized wear-resistant structure and high-torque configuration, which can effectively reduce equipment wear and ensure stable production of high-quality modified particles.
3. Empfehlungen für ein spezielles Design (Anpassung an GF-reinigte Granulation)
Aufgrund der Besonderheiten der GF-verstärkten Kunststoffgranulierung (hohe Materialhärte, schnelle Verschleiß der Ausrüstung, einfache Verstopfung usw.) werden folgende spezielle Designempfehlungen vorgelegt, die für die tatsächlichen Produktionsbedürfnisse geeignet sind:
3.1 Es ist nicht erforderlich, einen speziellen Mischer auszurüsten; wählen Sie direkt einen Hochleistungsmotor + ein Getriebe der D-Serie mit hohem Drehmoment aus, um die Antriebsleistung der Ausrüstung zu verbessern, sich an die Schmelz-und Extrusion von GF-und Kunststoffsubstraten anzupassen und unebene Extrusion zu vermeiden, die durch eine unzureichende Leistung verursacht wird.
Domain: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: 3.2 Bei GF-verstärkter Granulierung ist eine komplexe Filtration nicht erforderlich. Wählen Sie ein schnell öffnendes Filter (ohne Sieb) oder gar kein Filter, um zu verhindern, dass GF das Sieb blockiert, die Häufigkeit von Stilllegungen und Reinigungen reduziert und die Produktionskontinuität verbessert.
3.3 Wahl der Pelletiermaschine: Geben Sie vorrangig konventionelle Pelletiermaschinen mit hoher Festigkeit (eignen sich für die Granulierung mit dem üblichen GF-Verhältnis); wenn das GF-Verhältnis ≥30% beträgt, wählen Sie Pelletiermaschinen mit hohem Drehmoment, um den Pelletierbedarf von Partikeln mit hoher Härte anzupassen und unebene Pelletierung sowie übermäßigen Werkzeugverschleiß zu vermeiden.
3.4 Verschleißfestes Design: Aufgrund der hohen Härte von GF und des schnellen Verschleißs auf der Zylinder und der Schraube wird empfohlen, verschleißfeste Materialien (z. B. Nickelbasierte Legierungen) für Zylinder und Schraube zu wählen, was die Lebensdauer der Ausrüstung deutlich verlängert und die späteren Wartungskosten reduziert. Kerke verwendet speziell Nickelbasierte Legierungen für seine Doppelschneckenextruder, was das Verschleißproblem von GF-Granulationsanlagen effektiv löst und die Wartungskosten für Unternehmen senkt.
3.5 High-Temperature Adaptation Design (Speziell für die Modifizierung von PA): Die Modifizierung von PA hat eine hohe Extrusionstemperatur, und das Modell muss mit einem effizienten Temperaturregelsystem ausgestattet sein, um eine stabile Temperatur zu gewährleisten und die Abbau der Substrate zu vermeiden.
Domäne: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: VIII. Preisspanne für Produktionsanlagen (Schwerpunkt auf Doppelschneckenextrudern)
Der Preis von Zwillingsschneckenextrudern für die Granulierung von GF-verstärkten Kunststoffen variiert je nach Leistung, Konfiguration, Material und anderen Faktoren. Folgende Preisspanne (in US-Dollar) ist ungefähr und bezieht sich nicht auf bestimmte Modelle und irrelevante Gerätekosten. Sie dient als Referenz für Unternehmen:
1. Kleinskaliges Modell (Labor/Produktion in kleiner Skala): USD 25.000 – 35.000, geeignet für die Granulierung in kleinem Maßstab (GF-Verhältnis 15–20 %), kann sich an die konventionelle Modifizierung von PP und ABS anpassen und verfügt über eine grundlegende Konfiguration, die die Produktion in kleinem Maßstab und die Forschung erfüllt&Domain: Herstellung von Kunststoffextrusions-und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Ersatztexte} und Klammern auf. Formelles technisches Register. Text: D Bedarf
2. Modell mittlerer Skalierung (Batch-Produktion):USD 80.000 – 105.000, geeignet für die Granulierung im mittleren Maßstab (GF-Verhältnis 20–30 %), kann sich flexibel an die Produktion von kurzen und langen GF anpassen und kann auf Wunsch verschleißfeste Materialien aufrüsten. Es ist mit grundlegenden Konfigurationen wie Zwangszufuhr und automatischer Temperaturregelung ausgestattet.
3. Großskaliges Modell (großindustrielle Produktion):USD 180.000 – 250.000, geeignet für die kontinuierliche Granulierung in großem Maßstab (GF-Verhältnis 30-45%), mit dem Fokus auf hohe GF-Verhältnisse und Bedürfnisse bei der Hochtemperaturmodifizierung, wie z. B. PA, standardmäßig ausgestattet mit verschleißfesten Materialien, einem Hochleistungsmotor, einer doppelten Ventilstruktur usw., kann sich an automatisierte Produktionslinien anpassen.
Hinweis: Die oben genannten Gerätekosten sind Referenzpreise. Der tatsächliche Preis wird von den individuellen Granulationsbedürfnissen (z. B. Materialverbesserung, Anpassung der unterstützenden Komponenten), der Nachfrage und Angebotssituation auf dem Markt, den Transportkosten und den Installationskosten beeinflusst und bewegt sich in einem Bereich von etwa ±10-15%. Für eine individuelle Angebotserstellung und die Gerätekonfiguration können Sie sich an professionelle Hersteller wenden, um kostengünstige Lösungen zu erhalten, die auf Ihre spezifischen Produktionsbedürfnisse abgestimmt sind.
IX. Gängige Produktionsprobleme & Domäne: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: Lösungen: Produktionseffizienz steigern
Im Produktionsprozess von GF-verstärkten Kunststoffpartikeln können aufgrund der Rohstoffqualität, der Geräteparameter und der Produktionsabläufe einige Probleme auftreten. Folgende sind häufige Probleme, Ursachen und Lösungen, wobei der Schwerpunkt auf der Granulationsstufe liegt, die Unternehmen dabei helfen können, die Produktionseffizienz zu verbessern und die Abfallquote zu reduzieren.
1. Ungleichmäßige Extrusion und unzureichendes Schmelzen der Partikel
Phänomen: Unsichere Extrusionsgeschwindigkeit des Doppelschneckenextruders, unzureichendes Schmelzen der Kunststoffpartikel, Mischung mit ungeschmolzenen Partikeln, ungleichmäßige Mischung von GF und Kunststoff, was den Partikelverstärkungseffekt beeinträchtigt; tritt meist auf, wenn das GF-Gehalt zu hoch ist, die Ausrüstung nicht ausreichend leistungsfähig ist oder die Temperaturregelung nicht korrekt ist.
Ursache: Hoher GF-Wert (über 30 %), unzureichende Geräteleistung, übermäßige Förderschnelligkeit oder ungeeignete Extrudiertemperatur.
Lösung: Wenn das GF-Verhältnis zu hoch ist (über 30%), sollten Sie prüfen, ob die Ausrüstung aus verschleißfesten Materialien besteht. Falls nicht, sollten Sie den Behälter und die Schraube rechtzeitig durch verschleißfeste Materialien austauschen; die Füllgeschwindigkeit anpassen, um eine unzureichende Schmelzung durch übermäßige Füllung zu vermeiden; die Motorleistung überprüfen, um die normale Funktionsweise des Hochleistungsmotors sicherzustellen; die Extrusions-Temperatur anpassen, um eine ausreichende Schmelzung des Substrats zu gewährleisten.
Vorbeugungsmaßnahme: Wählen Sie die Ausrüstung entsprechend dem GF-Verhältnis aus; bei einem GF-Verhältnis von mehr als 30 % müssen Modelle mit verschleißfesten Materialien und leistungsstarken Motoren ausgewählt werden; kontrollieren Sie die Fördersgeschwindigkeit strikt, um sie mit der Extrusionsgeschwindigkeit abzustimmen; überprüfen Sie regelmäßig die Extrusionstemperatur, um sicherzustellen, dass sie den Standards entspricht. Kerke kann professionelle Anleitungen zur Ausrüstung auswählen gemäß Ihrem GF-Verhältnis und der Produktionsskala, um Ausrüstungsunvereinbarkeiten zu vermeiden und die Produktionsrisiken zu reduzieren.
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: 2. Schnelles Ausdünnen der Ausrüstung und Kratzer am Rohr/der Schraube
Phänomen: Nach einer Granulationsphase treten auf dem Rohr und der Schraube deutliche Kratzer auf, die Extrusionsleistung nimmt ab und die Partikelgröße ist ungleichmäßig. Dies ist hauptsächlich auf die hohe Härte von GF und die Verwendung von nicht-abnutzungsbeständigen Materialien zurückzuführen.
Ursache: Unpassendes Gerätewerkstoff, Fehlen der Auswahl von verschleißfesten Materialien gemäß dem GF-Verhältnis oder Ansammlung von GF-Resten im Behälter.
Domain: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Ersatztexte} und Klammern auf. Formelles technisches Register. Text: Lösung: Beenden Sie die Produktion, überprüfen Sie den Verschleiß des Rohrs und der Schraube. Leichter Verschleiß kann repariert werden, und starker Verschleiß muss durch verschleißfeste Materialien ersetzt werden. Reinigen Sie die GF-Rückstände im Rohr, um weitere Verschleiß der Geräte zu vermeiden.
Vorbeugungsmaßnahme: Wählen Sie entsprechende, verschleißfeste Materialien entsprechend dem GF-Wert. Bei einem GF-Wert von mehr als 30 % müssen ein Nickellegierungsrohr und eine Schraube ausgewählt werden. Reinigen Sie regelmäßig das Rohr und die Schraube, um eine Ansammlung von GF-Resten zu vermeiden. Überprüfen Sie regelmäßig die Verschleißzustände der Ausrüstung und unternehmen Sie rechtzeitig Maßnahmen.
Domäne: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: 3. Schwimmende Partikel und Delaminierung
Phänomen: Offensichtige GF-Exposition (Faserflotationserscheinung) auf der Oberfläche modifizierter Kunststoffpartikel oder Delamination zwischen GF und Substrat innerhalb der Partikel, was die optische Erscheinung und die mechanischen Eigenschaften des Produkts beeinträchtigt; dies ist hauptsächlich auf eine schlechte Kompatibilität zwischen GF und Substrat, eine unzureichende Dosierung des Kopplungsmittels oder eine unebene Mischung zurückzuführen.
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Ersatzmerkmale} und Klammern auf. Formelles technisches Register. Text: Ursache: Unzureichende Dosierung des Kopplungsmittels, ungleichmäßige Mischung der Additive oder schlechte Kompatibilität zwischen GF und Substrat.
Lösung: Erhöhen Sie die Dosierung des Kupplingsmittels, um eine gleichmäßige Dispersion zu gewährleisten; verlängern Sie die Vorzermischung, um eine gleichmäßige Dispersion der Additive zu erreichen; passen Sie die Extrusionstemperatur und Geschwindigkeit an, um den Mischungseffekt zu verbessern; überprüfen Sie die GF-Qualität, um Agglomerationen zu vermeiden.
Vorbeugungsmaßnahme: Fügen Sie dem Produkt den Kupplungsmittel gemäß der Formel hinzu, um eine ausreichende Dosierung zu gewährleisten; optimieren Sie den Vorverdauungsprozess, um eine gleichmäßige Verteilung der Additive zu gewährleisten; wählen Sie GF und Substrat mit guter Kompatibilität aus.
4. Ungleichmäßige Pelletierung und große Abweichungen in der Partikelgröße
Domain: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Ersatzzeichen} und Klammern auf. Formelles technisches Register. Text: Phänomen: Ungleichmäßige Partikellänge, lange/kurze Partikel und gebrochene Partikel, besonders deutlich, wenn das GF-Verhältnis mehr als 30 % beträgt; meistens aufgrund einer ungeeigneten Wahl der Pelletiermaschine oder eines schlechten Werkzeugzustands.
Ursache: Falsche Auswahl der Granuliermaschine (Verwendung einer herkömmlichen Granuliermaschine für ein GF-Verhältnis von mehr als 30 %) oder abgenutzte und stumpfe Granulierwerkzeuge.
Lösung: Wenn die Pelletiermaschine nicht richtig ausgewählt wurde, ersetzen Sie sie rechtzeitig durch eine Pelletiermaschine mit hohem Drehmoment. Überprüfen Sie die Pelletierwerkzeuge und ersetzen Sie sie, wenn sie abgenutzt oder stumpf sind. Stellen Sie die Pelletiergeschwindigkeit so ein, dass sie der Extrusionsgeschwindigkeit entspricht, um eine gleichmäßige Pelletierung zu gewährleisten. Kerke integriert hochdrehmomentige Pelletiermaschinen mit ihren Doppelschneckenextrudern, die perfekt auf eine hohe GF-Ratio-Granulation abgestimmt sind, was eine gleichmäßige Pelletierung und eine Reduzierung des Werkzeugverschleißes ermöglicht.
Domain: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Ersatzmerkmale} und Klammern auf. Formelles technisches Register. Text: Präventivmaßnahme: Wählen Sie die entsprechende Granuliermaschine gemäß dem GF-Verhältnis aus. Überprüfen und ersetzen Sie regelmäßig die Granulierwerkzeuge, damit sie scharf bleiben. Optimieren Sie die Granulierparameter, um sie mit der Extrusionsgeschwindigkeit zu synchronisieren.
5. Feuchtigkeit und Agglomeration von Partikeln (insbesondere bei der Modifizierung von PA)
Phänomen: Die Oberfläche von abgekühlten und getrockneten Partikeln ist feucht, und es kommt zu Agglomeration nach dem Stapeln, was die anschließende Verarbeitung und Verwendung beeinträchtigt; dies ist hauptsächlich auf unzureichende Abkühlung, eine unzureichende Trocknungstemperatur oder eine unzureichende Trocknungszeit zurückzuführen.
Ursache: Unzureichender Kühlzeit, niedrige Trocknungstemperatur, kurze Trocknungszeit oder Feuchtigkeitsabsorption des PA-Substrats.
Lösung: Verlängern Sie die Kühlzeit, um sicherzustellen, dass die Partikel auf Raumtemperatur abgekühlt sind; erhöhen Sie die Trocknungstemperatur und verlängern Sie die Trocknungszeit, um den Feuchtigkeitsgehalt auf ≤0,5 % zu senken; verschließen und verpacken Sie die getrockneten Partikel rechtzeitig, um eine Feuchtigkeitsabsorption zu vermeiden.
Vorbeugungsmaßnahme: Optimieren Sie die Parameter für den Kühl- und Trocknungsprozess entsprechend dem Kunststofftyp; verschließen und verpacken Sie die modifizierten Partikel von Feuchtigkeitsabsorber-Substraten wie PA sofort nach dem Trocknen.
X. Marktpreis der fertigen GF-verstärkten Kunststoffpartikel
Der Marktpreis von GF-verstärkten Kunststoffpartikeln wird von Faktoren wie dem Preis des Kunststoffsubstrats, dem GF-Verhältnis, der Produktqualität sowie der Nachfrage und Angebot auf dem Markt beeinflusst. Im Folgenden finden Sie eine ungefähre Preisspanne (USD/Tonne, FOB-Preis, ohne Transport-, Zoll- und andere Kosten), die als Referenz für die Beschaffung und den Handel in der Branche dient.
1. PP + GF verstärkte Partikel (am häufigsten verwendet)
– GF Ratio 15-20%: USD 1,800 – 2,500/Ton, conventional specifications are about USD 2,000 – 2,200/Ton;
– GF Ratio 25-30%: USD 2,300 – 3,000/Ton, conventional specifications are about USD 2,500 – 2,800/Ton;
– GF Ratio 35-45%: USD 2,800 – 3,800/Ton, high-end specifications are about USD 3,200 – 3,800/Ton.
2. PA + GF verstärkte Partikel (hohe Festigkeit)
– GF Ratio 20-30%: USD 3,500 – 4,800/Ton, conventional specifications (PA6/PA66) are about USD 3,800 – 4,500/Ton;
– GF Ratio 35-45%: USD 4,500 – 6,000/Ton, high-end specifications are about USD 5,000 – 6,000/Ton.
Domäne: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: 3. ABS + GF verstärkte Partikel (Aussehen + Festigkeit)
– GF Ratio 15-25%: USD 2,800 – 3,800/Ton, conventional specifications are about USD 3,000 – 3,500/Ton.
Wichtige Preisbeeinflussfaktoren:
1. GF-Ratio: Je höher das GF-Ratio ist, desto höher ist der Preis, insbesondere für Werte über 30 %, erhöht sich der Preis deutlich;
Domain: Herstellung von Ausrüstungen für die Extrusion und Verarbeitung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Ersatzzeichen} und Klammern auf. Formeller technischer Register. Text: 2. Kunststoffsubstrat: Der Preis für ein PA-Substrat ist höher als bei PP und ABS, daher sind PA + GF verstärkte Partikel deutlich teurer als die anderen beiden.
3. Produktqualität: Modifizierte Partikel ohne schwimmende Fasern, gleichmäßige Partikel und stabile Leistung sind teurer als gewöhnliche Produkte.
Domain: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Ersatzmerkmale} und Klammern auf. Formelles technisches Register. Text: 4. Marktversorgung und Nachfrage: Die Erholung der globalen Automobil- und Elektronikindustrie wird die Nachfrage nach modifizierten Partikeln und die Preissteigerungen vorantreiben; wenn die Produktionskapazität überschüssig ist, werden die Preise sinken.
5. Regionale Unterschiede: Die Region Asien-Pazifik verfügt über große Produktionskapazitäten und niedrige Produktionskosten, sodass die Preise relativ niedrig sind. Europa und die Vereinigten Staaten haben hingegen hohe Produktionskosten, weshalb die Preise relativ hoch sind.
Hinweis: Die oben genannten Preise sind aktuelle internationale Marktreferenzpreise. Der tatsächliche Preis wird stark von Marktschwankungen beeinflusst. Es wird empfohlen, dass Käufer und Händler mit den Lieferanten verhandeln, um den endgültigen Preis auf der Grundlage spezifischer Produktparameter, des Kaufvolumens, der Lieferzeit und der Handelsbedingungen zu bestimmen.
Domäne: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formelles technisches Register. Text: XI. Globaler Marktüberblick über GF Verstärkte Kunststoffe
In den letzten Jahren hat die stetige Expansion der globalen Kunststoffindustrie und die steigende Nachfrage nach hochleistungsfähigen, leichten und kostengünstigen Kunststoffprodukten dazu geführt, dass die Marktnachfrage nach GF-verstärkten technischen Kunststoffen eine stetige Wachstumstrend aufweist. Der Markt ist hauptsächlich in Asien-Pazifik, Europa und den Vereinigten Staaten, dem Nahen Osten und Afrika sowie Lateinamerika verteilt und weist deutliche regionale Besonderheiten auf.
Domäne: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: 1. Asien-Pazifik-Region (Kernmarkt, der mehr als 65 % des weltweiten Marktes ausmacht)
The Asia-Pacific region is the world’s largest producer and consumer of GF reinforced engineering plastics, mainly including China, India, Japan, South Korea, and Southeast Asia. China is the world’s largest producer and exporter, with obvious large-scale production advantages, mainly producing PP and ABS modified particles of various GF ratios, which can meet both domestic demand and export to all parts of the world. Japan and South Korea mainly produce high-end modified particles (such as high-end PA modification and low fiber floating ABS modification) with obvious technological advantages. Southeast Asia is gradually expanding production capacity, mainly focusing on mid-to-low-end PP modified particles.
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standards (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Nachfrage: Die Nachfrage ist stark und konzentriert sich hauptsächlich auf die Automobil-, Elektronik-, Haushaltsgeräte- und Maschinenindustrie. Die Modernisierung der leichten und elektronischen Automobilindustrie in China und Indien hat die kontinuierliche Steigerung der Nachfrage nach PP- und PA-modifizierten Partikeln angetrieben. Die Beschleunigung der Infrastrukturausbau in Südostasien hat die schnelle Steigerung der Nachfrage in der Maschinen- und Haushaltsgeräteindustrie vorangetrieben, wobei sich der Schwerpunkt auf mittlere bis niedrige Endprodukte mit modifizierten Partikeln richtet.
2. Europa und die Vereinigten Staaten (High-End-Markt, der etwa 25 % des weltweiten Marktes ausmacht)
Europa und die Vereinigten Staaten sind die weltweit führenden Märkte für GF-verstärktes Kunststoff. Sie umfassen hauptsächlich die EU, die Vereinigten Staaten und Kanada und verfügen über eine solide industrielle Grundlage sowie hohe Anforderungen an die Produktqualität und -leistung. Sie verlangen hauptsächlich nach hochwertigen modifizierten Partikeln. Die Produktionskapazität ist relativ klein und konzentriert sich hauptsächlich auf die Herstellung von hochwertigen modifizierten Partikeln (z. B. hochwertige PA-Modifizierung für die Luft- und Raumfahrt sowie niedrigfaserige schwimmende modifizierte Partikel für die Elektronik). Die Produktionstechnologie ist fortschrittlich, die technischen Anforderungen sind hoch, und die Produktionskosten sind hoch. Für Produkte der mittleren und unteren Preisklasse ist man hauptsächlich auf Importe angewiesen.
Nachfrage: Die Nachfrage richtet sich hauptsächlich auf hochwertige Produkte, die sich im Bereich der Luft- und Raumfahrt, der hochwertigen Automobilindustrie und der elektronischen Industrie konzentrieren. Die modifizierten Partikel müssen strenge Anforderungen an Festigkeit, Wärmebeständigkeit und Aussehen erfüllen, wobei die Preissensibilität gering ist und die Priorität auf hochleistungsfähige Produkte gelegt wird.
3. Naher Osten und Afrika (Wachstumsmarkt, der etwa 5 % des weltweiten Marktes ausmacht)
Der Nahe Osten und Afrika sind Wachstumsbereiche mit einem zunehmenden Infrastrukturbau und einer sich entwickelnden Industrie, mit einem enormen Marktpotenzial. Die Produktionskapazitäten sind jedoch unzureichend, und die Länder verlassen sich hauptsächlich auf Importe. Die Preissensibilität ist hoch, und die Priorität liegt bei kostengünstigen modifizierten Partikeln für den mittleren bis unteren Preisbereich. Die Nachfrage besteht hauptsächlich aus modifizierten Partikeln aus PP und ABS für den mittleren bis unteren Preisbereich, die sich auf die Bereiche Baugeräte, Haushaltsgeräte und Chemie konzentrieren.
4. Lateinamerika (potentielle Markt, die weniger als 5 % des weltweiten Marktes ausmacht)
Lateinamerika ist ein potenzieller Sektor mit einem mittleren industriellen Fundament, der sich stetig in den Automobil- und Bauindustrie entwickelt und eine stetig wachsende Marktnachfrage aufweist. Die Produktionskapazität ist unzureichend, und die Unternehmen verlassen sich hauptsächlich auf Importe. Der Markt schwankt stark. Die Nachfrage besteht hauptsächlich aus mäßig bis niedrigwertigen modifizierten PP- und ABS-Partikeln, die sich auf die Bereiche Automobil, Haushaltsgeräte und Landmaschinen konzentrieren. Die wichtigsten Nachfrageländer sind Brasilien und Mexiko.
Globaler Markttrendsummary: Der globale Markt für GF-verstärkte technische Kunststoffe wird eine stetige Wachstumskurve fortsetzen, angetrieben durch die Entwicklung von Leichtbaukomponenten im Automobilsektor, die Modernisierung der Elektronikindustrie und die Weiterentwicklung der mechanischen Fertigung. Die Region Asien-Pazifik wird weiterhin dominieren, Europa und die Vereinigten Staaten werden ihre Marktvorteile im Hochleistungssegment festigen, und der Mittleren Osten und Afrika sowie Lateinamerika werden zu Wachstumshighlights werden. Die Produkte werden sich in Richtung eines hohen GF-Anteils, geringer Faserflotations und hoher Leistung entwickeln, wobei die Nachfrage nach PP- und PA-modifizierten Partikeln das schnellste Wachstum aufweist.
XII. Markttrends: Auf dem Weg zu hoher Leistung, Intelligenz und Diversifizierung
Mit Blick auf die Zukunft wird die Branche für verstärkte Kunststoffe sich in Richtung hoher Leistung, Intelligenz und Diversifizierung entwickeln, angetrieben durch technologischen Fortschritt und die Nachfrage des Marktes. Die spezifischen Trends sind folgende:
1. Hochwertige Produktstruktur und steigende Nachfrage nach hochleistungsfähigen modifizierten Partikeln
Die Branche wird sich schrittweise in Richtung High-End entwickeln, wobei die Nachfrage nach modifizierten Partikeln mit hohem GF-Verhältnis, geringem Faserflotationsgrad und hoher Leistung weiter zunimmt. Die Nachfrage nach modifizierten Partikeln mit einem GF-Verhältnis von 30-45 % wird stark steigen, insbesondere für hochwertige modifizierte Produkte wie PA und PP. Partikel mit geringem Faserflotationsgrad und hohem optischen Erscheinungsbild werden in den Bereichen Elektronik und Haushaltsgeräte immer beliebter. Funktionalisierte modifizierte Partikel mit flammschutzender, isolierender und korrosionsbeständiger Wirkung werden ihre Anwendungsbereiche schrittweise erweitern.
2. Intelligente und kohlenstoffarme Produktionsprozesse
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Intelligente Produktion: Die Doppelschneckenextrusion Granulation wird nach und nach eine vollautomatische Steuerung realisieren, indem das Internet der Dinge und Big-Data-Technologien zur Echtzeitüberwachung und automatischen Anpassung der Verfahrensschritte Dosieren, Zuführen, Extrudieren und Granulieren eingesetzt werden. Energiesparende Klimaschutzmaßnahmen: Optimieren Sie das Extrusionsverfahren und verwenden Sie neue energiesparende Geräte, um den Energieverbrauch pro Produkt zu reduzieren; fördern Sie die Recycling von modifizierten Partikelabfällen, um Ressourcenverschwendung und Umweltverschmutzung zu reduzieren.
3. Erweiterte Anwendungsbereiche und aufstrebende Märkte als neue Wachstumsmotoren
Neben den traditionellen Bereichen der Automobil-, Elektronik-, Maschinen- und Haushaltsgeräteindustrie werden aufstrebende Märkte zu neuen Wachstumsmotoren der Branche. Die rapide Popularisierung von Elektrofahrzeugen wird die explosionsartige Nachfrage nach leichten und hochfesten modifizierten Partikeln antreiben; die Entwicklung von 5G und künstlicher Intelligenz wird die Nachfrage nach niedrigfaserigen und hochisolierenden modifizierten Partikeln steigern; das Umweltschutzfeld wird ebenfalls die Nachfrage nach korrosionsbeständigen und hochfesten modifizierten Partikeln antreiben.
In der Zukunft wird sich der Marktkonkurrenzkampf bei GF verstärkten Kunststoffen allmählich konzentrieren. Kleine und mittlere Unternehmen werden aufgrund technologischer und skalenbedingter Nachteile schrittweise aus dem Markt verschwinden, und große Unternehmen werden mit ihren Vorteilen in Bezug auf die Großserienproduktion und die technologische Innovation eine dominante Position einnehmen. Technologische Innovationen (wie die Technologie zur Herstellung von Partikeln mit niedrigem Faserverhältnis, die Technologie zur Mischung von Partikeln mit hohem GF-Anteil und die Technologie zur multifunktionalen Modifizierung) werden die Kernkompetenz der Unternehmen sein und die hochwertige Entwicklung der Branche vorantreiben.
Zusammenfassend lässt sich sagen, dass GF verstärkte Kunststoffe als hochleistungsfähige und kosteneffektive modifizierte Materiallösungen in der Kunststoffindustrie eine breite Marktperspektive haben. Mit der fortschreitenden Entwicklung der Produktionstechnologie und der Erweiterung der Anwendungsbereiche werden sie eine immer wichtigere Rolle in der globalen Kunststoffverarbeitungsindustrie spielen.
Wenn Sie GF verstärkte Kunststoffpartikel, entsprechende Produktionsanlagen oder professionelle technische Unterstützung kaufen möchten, wenden Sie sich bitte an uns für professionelle Lösungen und Angebote.
+86 15950512730(Klicken Sie hier, um uns direkt zu kontaktieren.)







