

Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Como equipo central en el campo del procesamiento de materiales poliméricos, la estabilidad de la producción de extrusión del extrusor de doble hélice determina directamente la consistencia de la calidad del producto, la eficiencia de producción y los costos de producción. En la producción real, las fluctuaciones en la producción de extrusión son un problema común, que no solo conducen a desviaciones en las dimensiones del producto y a un rendimiento desigual, sino que también pueden causar problemas en la cadena, como sobrecarga del equipo y degradación del material. En este artículo se analizará en profundidad las causas principales de una producción de extrusión inestable desde dimensiones clave, como las características de la materia prima, el estado del equipo, los parámetros de operación y el entorno del proceso, y se propondrán soluciones científicamente viables para proporcionar una referencia técnica para la práctica de producción.
Dominio: fabricación de equipos para la extrusión y la composición de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: I. Análisis de las causas principales de la producción de extrusión inestable
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: (I) Fluctuaciones en las características de la materia prima: factores básicos de inducción
Dominio: fabricación de equipos para la extrusión y la composición de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Las materias primas son la base del procesamiento por extrusión, y las fluctuaciones en sus propiedades físicas y químicas perturban directamente el equilibrio del material en el proceso de extrusión, lo que conduce a una producción de extrusión inestable. Las manifestaciones específicas son las siguientes:
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de normas (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Tamaño y distribución irregular de las materias primasDominio: fabricación de equipos para la extrusión y compundación de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: : Si el tamaño de las partículas de las materias primas varía considerablemente, o si hay aglomeración y polvo muy fino, esto provocará fluctuaciones en la densidad de llenado de las materias durante el proceso de alimentación. Las partículas grandes pueden provocar obstrucción de la entrada de alimentación, mientras que el polvo fino puede provocar formación de puentes debido a una excesiva fluidez. Ambos pueden hacer que la cantidad de materias que entran en el barril varíe, lo que conduce directamente a fluctuaciones en la producción de extrusión.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de normas (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Contenido de humedad excesivo o fluctuante de las materias primasDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: : En el caso de materiales poliméricos higroscópicos (como PVC, PA, PET, etc.), si el secado es insuficiente o el grado de secado es inconsistente, la humedad de los materiales se evaporará rápidamente en el entorno de alta temperatura del tambor, generando un gran número de burbujas. Estas burbujas ocuparán el espacio efectivo del tambor, lo que interrumpirá el transporte continuo de los materiales. Al mismo tiempo, el proceso de estallido de las burbujas afectará al flujo de los materiales, lo que dará lugar a fluctuaciones periódicas en la producción de extrusión. Además, la humedad también puede provocar la degradación de los materiales, lo que agrava aún más la inestabilidad de la extrusión.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Diferencias en las formulaciones y propiedades de las materias primasDominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: : En el mismo lote de materias primas, la distribución inconsistente del peso molecular de la resina y la velocidad de flujo en fusión (MFR), o las desviaciones en la proporción y dispersabilidad de los aditivos (como plastificantes, rellenos, estabilizadores) provocarán fluctuaciones en las características de fusión y la viscosidad de los materiales. Cuando la viscosidad es demasiado alta, aumenta la resistencia de transporte del material y disminuye la producción de extrusión; cuando la viscosidad es demasiado baja, el material es propenso a deslizarse y la eficiencia de transporte es inestable, lo que finalmente se manifiesta como fluctuaciones en la producción de extrusión.
Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: (II) Fallas del sistema de equipos: Core Crux
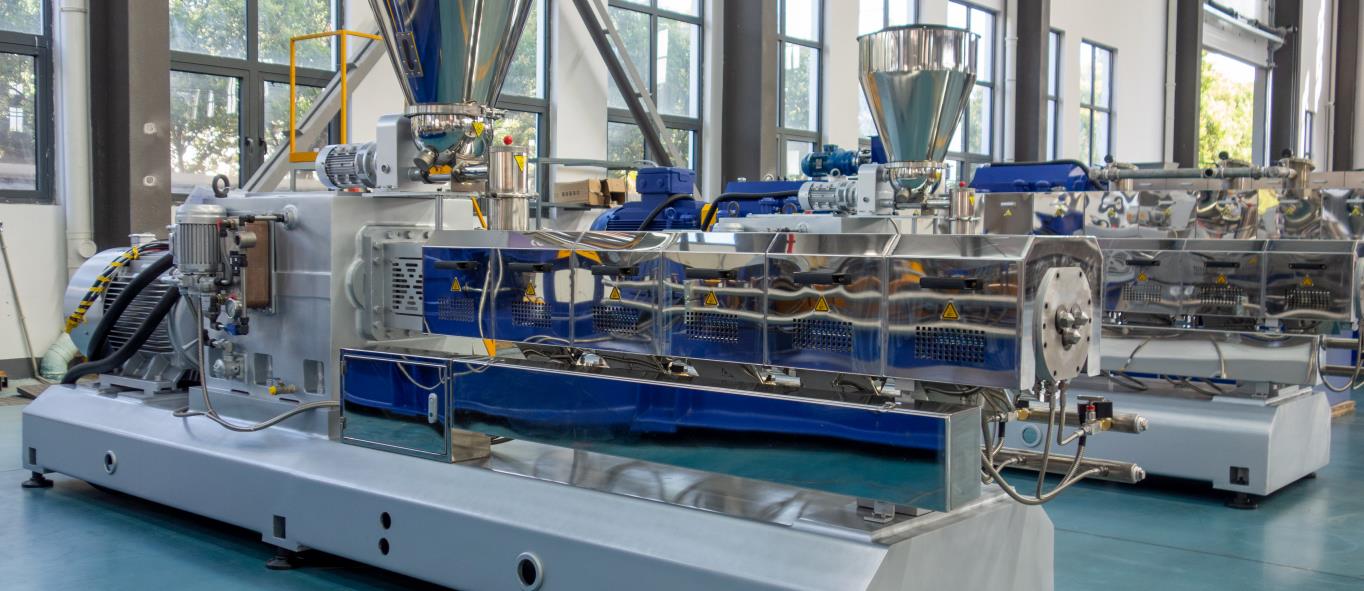
Dominio: fabricación de equipos para la extrusión y la composición de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaciones de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: El estado de los componentes principales del extrusor de doble hélice, como el sistema de alimentación, el conjunto de hélice y tambor, el sistema de transmisión y el sistema de control de temperatura, determina directamente la estabilidad del proceso de extrusión. Los fallos o el desgaste del equipo son la principal causa de una producción de extrusión inestable, incluyendo los siguientes aspectos específicos:
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de piezas exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Sistema de alimentación anormalDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: : El sistema de alimentación es el primer paso para que los materiales entren en el cilindro, y su estabilidad afecta directamente a la cantidad de alimentación. Los problemas comunes incluyen: ① Fluctuaciones en la velocidad del alimentador, como fallos en el sistema de control de velocidad de conversión de frecuencia, disminución del rendimiento del motor y desgaste del reductores, lo que conduce a una velocidad inestable del tornillo de alimentación; ② Desgaste o bloqueo del tornillo de alimentación, el desgaste reduce la eficiencia de alimentación y el bloqueo causa interrupciones o una alimentación irregular; ③ Diseño irracional del puerto de alimentación, como un ángulo demasiado pequeño del canal de alimentación y esquinas muertas, lo que conduce a la acumulación de material o un flujo irregular, lo que afecta la continuidad de la alimentación.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: Desviación de desgaste o ensamblaje del conjunto de tornillo-barroDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica/industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: : El tornillo y el cilindro son los componentes principales para el transporte, fusión y mezcla de materiales, y su precisión de ajuste afecta directamente a la eficiencia de transporte. ① Erosión del tornillo: después de un uso prolongado, el vuelo del tornillo y la ranura del tornillo se desgastan, lo que aumenta la fuga de materiales en la ranura del tornillo y disminuye y fluctúa la capacidad de transporte efectiva; ② Erosión del cilindro: después de que la pared interna del cilindro se desgaste, el espacio con el tornillo aumenta, lo que también exacerba la fuga de materiales y altera la estabilidad del transporte; ③ Desviación del montaje del tornillo: un ajuste incorrecto de la paralelismo y el espacio de engrane de los tornillos gemelos causará una fuerza desigual durante el funcionamiento de los tornillos, fluctuaciones de velocidad y, por lo tanto, afectará la producción de extrusión; ④ Daño del cojinete de empuje: el cojinete de empuje se encarga de soportar la fuerza axial del tornillo. Si se daña, provocará un movimiento axial del tornillo, alterando el transporte estable de los materiales en el cilindro y desencadenando fuertes fluctuaciones en la producción de extrusión.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Fallo del sistema de control de temperaturaDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares vacíos} y los corchetes. Registro técnico formal. Texto: : La temperatura es un parámetro clave para el derretimiento y el flujo del material. Los fallos del sistema de control de temperatura provocarán fluctuaciones en la temperatura de cada sección del barril, lo que afectará la viscosidad del material y las características de transporte. ① Fallo del calentador: como daños en el calentador y un mal contacto, lo que conduce a una temperatura local baja, un derretimiento insuficiente del material, un material frío y un aumento de la resistencia de transporte; ② Fallo del sistema de refrigeración: bloqueo o flujo insuficiente del ventilador de refrigeración y el circuito de agua de refrigeración, lo que conduce a una temperatura excesiva del barril, una degradación del material o una disminución excesiva de la viscosidad y una eficiencia de transporte inestable; ③ Fallo del sensor de temperatura: la desviación de la medición o el fallo del sensor conducen a un mal juicio del sistema de control de temperatura, a la salida de comandos de calentamiento/refrigeración incorrectos y al desencadenamiento de fuertes fluctuaciones de temperatura.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {placeholders} y los corchetes. Registro técnico formal. Texto: Fallo del sistema de transmisiónDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: : El sistema de transmisión es responsable de proporcionar energía estable para el funcionamiento del tornillo y su fallo provocará directamente fluctuaciones en la velocidad del tornillo. ① Fallo del motor: velocidad del motor inestable, potencia de salida insuficiente o activación frecuente de la protección contra sobrecarga; ② Fallo del reductores: el desgaste de los engranajes del reductores y la mala lubricación conducen a una disminución de la eficiencia de transmisión y a una transmisión de velocidad inestable; ③ Fallo de la transmisión por correa/cadenas: las correas sueltas, las cadenas desgastadas o la tensión incorrecta provocarán deslizamientos y saltos durante la transmisión de velocidad, lo que dará lugar a fluctuaciones en la velocidad del tornillo.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: (III) Ajuste inadecuado de los parámetros de funcionamiento: influencia humana
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo o de pieza exactamente como se escriben, sin traducirlos. Preserve todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: La racionalidad de los parámetros de operación afecta directamente a la estabilidad del proceso de extrusión. Una configuración incorrecta de los parámetros o ajustes frecuentes perturban el equilibrio de fusión y transporte de los materiales en el barril, lo que conduce a fluctuaciones en la producción de extrusión:
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de normas (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: Diferencia entre la velocidad del tornillo y la velocidad de alimentaciónDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: : La producción de extrusión del extrusor de doble hélice está estrechamente relacionada con la velocidad de la hélice y la velocidad de alimentación, y las dos necesitan mantener un cierto equilibrio proporcional. Si la velocidad de alimentación es demasiado rápida, superando la capacidad máxima de transporte de la hélice, provocará la acumulación de material y el bloqueo en el puerto de alimentación; si la velocidad de alimentación es demasiado lenta, la ranura de la hélice no puede llenarse completamente, lo que resulta en una capacidad de transporte efectiva insuficiente. Además, si los ajustes de las dos no están sincronizados, provocará fluctuaciones en la tasa de llenado del material, lo que conduce a una producción de extrusión inestable.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todos los tags HTML, {placeholders} y paréntesis. Registro técnico formal. Texto: Configuración de parámetros de temperatura irrazonableDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: : ① Ajuste incorrecto del gradiente de temperatura en cada sección del cilindro, como una temperatura excesivamente alta en la sección de alimentación que conduce al derretimiento prematuro y a la adhesión de los materiales al tornillo, o una temperatura excesivamente baja en la sección de homogeneización que conduce a un derretimiento insuficiente del material; ② Ajustes frecuentes de la temperatura con una amplitud excesiva cada vez, lo que altera el estado estable del derretimiento y del flujo del material.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaciones de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los paréntesis. Registro técnico formal. Texto: Fluctuaciones excesivas en la presión de la cabeza de la matrizDominio: fabricación de equipos de extrusión y compuestos de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: : La presión de la cabeza del molde está negativamente correlacionada con la producción de extrusión. Si el molde de la cabeza del molde está bloqueado o la rejilla del filtro no se reemplaza a tiempo, la presión de la cabeza del molde aumentará bruscamente y la producción de extrusión disminuirá; si la salida del molde está desgastada o tiene desviaciones dimensionales, la presión será inestable, lo que conducirá a fluctuaciones en la producción de extrusión. Además, los fallos de la bomba de fusión (si está equipada) también provocarán fluctuaciones en la presión de la cabeza del molde y en la producción de extrusión.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: (IV) Interferencia del entorno del proceso: factores externos
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica/industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Las fluctuaciones en el entorno de producción también afectarán indirectamente a la estabilidad del proceso de extrusión, lo que dará lugar a fluctuaciones en la producción de extrusión: ① Fluctuaciones en la tensión de la fuente de alimentación: Una tensión inestable de la red eléctrica del taller afectará al funcionamiento normal del motor, del sistema de control de temperatura y del sistema de alimentación, lo que dará lugar a fluctuaciones en los parámetros de funcionamiento de diversos componentes; ② Cambios en la temperatura y la humedad del ambiente: Una temperatura ambiental demasiado baja afectará a la fluidez y la estabilidad de alimentación de las materias primas, y una humedad ambiental demasiado alta hará que las materias primas higroscópicas absorban de nuevo humedad, exacerbando las fluctuaciones en el contenido de humedad; ③ Interferencia por vibraciones: Las vibraciones generadas por el funcionamiento de otros equipos en el taller se transmiten al extrusor, lo que afectará a la estabilidad del funcionamiento del tornillo y del sistema de alimentación, y desencadenará indirectamente fluctuaciones en la producción de extrusión.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los paréntesis. Registro técnico formal. Texto: II. Soluciones específicas
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: (I) Controlar estrictamente la calidad de la materia prima y estabilizar las características del material.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Estandarizar los procesos de adquisición y inspección de materias primasDominio: fabricación de equipos para la extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: : Establecer un estricto mecanismo de selección para los proveedores de materias primas, exigiendo que los proveedores proporcionen informes de calidad de materias primas estables (incluyendo parámetros como la distribución del tamaño de las partículas, la velocidad de fluidez a temperatura ambiente, el contenido de humedad y la composición de la fórmula); antes de que las materias primas se introduzcan en el almacén, se deben realizar muestras y pruebas de indicadores clave para garantizar que cumplan con los requisitos de producción y evitar que las materias primas no calificadas se introduzcan en producción.
- Dominio: fabricación de equipos para extrusión y compuestado de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Optimizar los procesos de pretratamiento de materias primasDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: ① Para materias primas higroscópicas, formule procesos de secado estandarizados, clarifique parámetros como la temperatura de secado, el tiempo y el volumen de aire para garantizar que el contenido de humedad de las materias primas secadas se mantenga estable dentro del rango especificado (por ejemplo, el contenido de humedad de las materias primas de PA debe controlarse por debajo del 0,05%); ② Procesar y triturar las materias primas con tamaño de partícula desigual o aglomeración para garantizar un tamaño de partícula uniforme y una buena fluidez de las materias primas; ③ Si la fórmula de la materia prima contiene múltiples aditivos, mezclelos previamente para garantizar una dispersión uniforme de los aditivos y evitar desviaciones locales en el rendimiento.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Fortalezca la gestión del almacenamiento de materias primasDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: : Almacene las materias primas en un almacén seco, ventilado y con temperatura constante para evitar cambios de humedad y temperatura; almacene las materias primas de diferentes lotes y tipos por separado para evitar confusiones y garantizar la consistencia de las materias primas durante el proceso de producción.
Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: (II) Mantenimiento integral del equipo para garantizar una operación estable
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Optimizar el sistema de alimentaciónDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: : ① Inspeccione regularmente el motor, el convertidor de frecuencia y el reductores del alimentador para garantizar su funcionamiento normal y una velocidad estable; si se produce desgaste o falla, repárelos o reemplázelos a tiempo; ② Limpie regularmente el tornillo de alimentación y el puerto de alimentación para evitar residuos de material y obstrucciones; repare o reemplace el tornillo de alimentación desgastado para garantizar la eficiencia de alimentación; ③ Optimice el diseño del puerto de alimentación, aumente el ángulo del canal de alimentación, elimine los rincones muertos e instale dispositivos de vibración si es necesario para promover el flujo de material.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Mantener el conjunto de tornillo y barrilDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: ① Inspeccione regularmente el desgaste del tornillo y del cilindro. Si el desgaste supera el rango permitido (por ejemplo, el desgaste del vuelo del tornillo es mayor de 1 mm), repárelos o reemplácelos a tiempo; ② Al montar el tornillo, ajuste estrictamente la paralelismo y el espacio de engrane de los tornillos gemelos para cumplir con los requisitos técnicos del equipo; ③ Inspeccione regularmente el desgaste y la lubricación del cojinete de empuje, reemplace el cojinete dañado a tiempo y asegúrese de que haya suficiente lubricación para evitar el movimiento axial del tornillo.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: Calibrar el sistema de control de temperaturaDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: : ① Inspeccione regularmente el calentador, el ventilador de refrigeración y el circuito de agua de refrigeración para garantizar el funcionamiento normal de las funciones de calentamiento y refrigeración; limpie la cal en el circuito de agua de refrigeración para garantizar un flujo de refrigeración estable; ② Calibre regularmente el sensor de temperatura para garantizar la precisión de la medición de la temperatura y evitar un mal juicio del sistema de control de temperatura; ③ Optimice el programa de control de temperatura, adopte un control de temperatura en gradientes segmentados y evite ajustes frecuentes y de gran escala de la temperatura.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Revisión del sistema de transmisiónDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: ① Inspeccione regularmente el estado de funcionamiento del motor, pruebe la estabilidad de la velocidad y la potencia de salida, y resuelva los fallos del motor a tiempo; ② Lubricar y mantener regularmente el reductora, reemplace el aceite lubricante envejecido, inspeccione el desgaste de los engranajes y repárelos o reemplázelos si es necesario; ③ Ajuste la tensión de la correa/cadena, reemplace la correa/cadena desgastada y evite que se deslice y salte durante la transmisión.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: Mantener la cabeza de la matriz y la bomba de fusión: ① Limpie regularmente la cabeza de la matriz y reemplace la pantalla del filtro para evitar un aumento brusco de la presión causado por obstrucciones; inspeccione el desgaste de la salida de la matriz y repárelas o reemplázelas a tiempo; ② Si está equipado con una bomba de fundido, inspeccione regularmente el estado de funcionamiento y el rendimiento de sellado de la bomba de fundido para garantizar un transporte estable y fluctuaciones de presión dentro del rango permitido.
(III) Optimizar los parámetros de operación y standardizar los procesos de producción
- Ajustar la velocidad del tornillo y la velocidad de alimentación: Determine la relación óptima entre la velocidad del tornillo y la velocidad de alimentación a través de experimentos según las características de la materia prima y el modelo del equipo, y fije la combinación de parámetros; durante la producción, evite ajustar frecuentemente las dos velocidades. Si se necesitan ajustes, realícelos lentamente y de forma sincronizada para garantizar una tasa de llenado de material estable.
- Optimizar los parámetros de temperatura y presión: ① Formule parámetros de gradiente de temperatura estándar según las características de fusión de las materias primas para garantizar una temperatura estable en cada sección del barril, un suficiente fundido de la materia sin degradación; ② Instale sensores de presión para monitorear la presión de la cabeza de la matriz en tiempo real. Si la presión fluctúa excesivamente, verifique a tiempo posibles fallos como moldes, pantallas de filtro y bombas de fundido para garantizar que la presión sea estable dentro del rango especificado.
- Standardizar los procedimientos de operación: Formule procedimientos de operación detallados, clarifique los pasos de operación para el inicio, la operación y el apagado del equipo; refuerce la capacitación del operador para mejorar las habilidades de operación y evitar fluctuaciones en la producción de extrusión causadas por errores humanos (como ajustes incorrectos de los parámetros y una velocidad de ajuste excesiva); establezca un sistema de registro de producción para registrar parámetros clave como la producción de extrusión, la temperatura y la presión para facilitar la posterior trazabilidad y optimización.
(IV) Mejorar el entorno del proceso y reducir la interferencia externa
- Estabilizar el voltaje de la fuente de alimentación: Instale estabilizadores de voltaje y convertidores de frecuencia en el circuito de alimentación del extrusor para evitar el impacto de las fluctuaciones de voltaje de la red en el equipo; inspeccione regularmente las líneas de alimentación para garantizar conexiones estables y sin contacto deficiente.
- Controlar la temperatura y la humedad del ambiente: Controle la temperatura del taller de producción a 18-28 ℃ y la humedad a 50%-60%; instale aire acondicionado, deshumidificadores, humidificadores y otros equipos en el taller para evitar cambios extremos en la temperatura y la humedad del ambiente; realice un tratamiento de sellado y secado local en la zona de alimentación de las materias primas higroscópicas para evitar la reabsorción de humedad por las materias primas.
- Reducir la interferencia de vibraciones: Instale el extrusor sobre un fundamento amortiguador y manténgalo a cierta distancia de otros equipos con grandes vibraciones; inspeccione regularmente los tornillos de fijación del equipo para garantizar que estén bien ajustados y evitar fuertes vibraciones durante la operación del equipo.
III. Conclusión
The unstable extrusion output of the twin-screw extruder is the result of the combined effect of multiple factors such as raw materials, equipment, operation, and environment. Its core solution is “source control, process optimization, and full-process monitoring”. Effectively improving the stability of extrusion output can be achieved by strictly controlling raw material quality, comprehensively ensuring stable equipment operation, optimizing operating parameters, and improving the process environment. In addition, establishing a regular equipment maintenance system, standardized production operating procedures, and a real-time parameter monitoring system are the keys to ensuring long-term extrusion stability. In actual production, it is necessary to conduct targeted troubleshooting and formulate personalized solutions in combination with specific equipment models, raw material characteristics, and product requirements to maximize production efficiency and product quality.







