

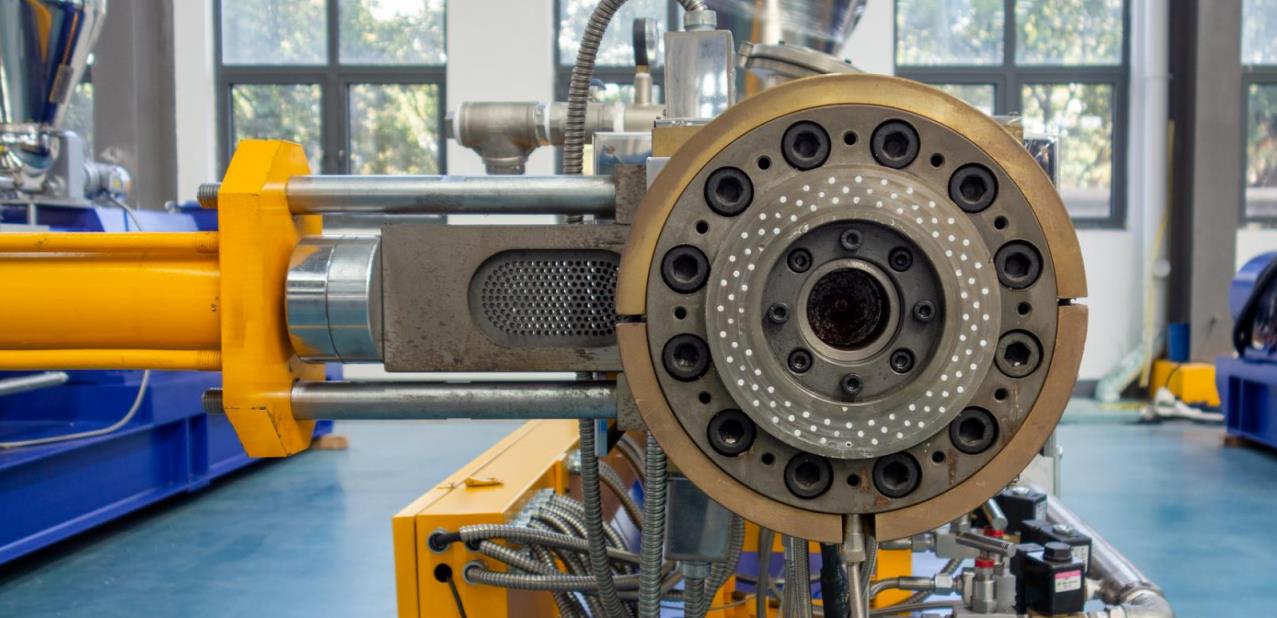
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones de reemplazo} y corchetes. Registro técnico formal. Texto: Como equipo central en el procesamiento de polímeros, el extrusor de doble hélice se utiliza ampliamente en la modificación de plásticos, la extrusión de perfiles, la preparación de materiales compuestos y otros campos. La cabeza de la matriz, como componente clave para el moldeo y la salida de los materiales, su estado de descarga determina directamente la calidad del producto y la eficiencia de la producción. En la producción real, el descarga irregular o el bloqueo en la cabeza de la matriz es un fallo común, que no solo causa interrupciones en la producción, sino que también puede dar lugar a problemas secundarios como la carbonización del material y el desgaste del equipo. En este artículo se analizará sistemáticamente las causas principales de este fallo y se propondrán soluciones y procedimientos de resolución correspondientes para proporcionar referencias para la gestión de fallos en el lugar.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica o industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo o de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: I. Análisis de las causas principales de los fallos
The essence of unsmooth discharge or blockage at the die head of the twin-screw extruder is “the flow resistance of materials in the die head area is greater than the extrusion thrust”. The causes can be divided into four categories: material characteristics, equipment status, process parameters, and operating specifications. The details are as follows:
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: (I) Las características del material no cumplen los requisitos de procesamiento
Dominio: fabricación de equipos para la extrusión y la composición de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Los materiales son la base del procesamiento por extrusión, y sus propiedades físicas y químicas afectan directamente al estado de flujo de los materiales en el barril y la cabeza de la matriz. Los problemas comunes incluyen:
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Contenido de humedad excesivamente alto de las materias primas: Si los polímeros higroscópicos (como PA, PET, PC, etc.) no se secan completamente, la humedad de las materias se evaporará rápidamente en el entorno de alta temperatura del tambor, formando una gran cantidad de vapor de agua. Estos vapores de agua no pueden descargarse a tiempo debido al repentino aumento de presión en la zona de la cabeza de la matriz, lo que dificultará el flujo de los materiales. Al mismo tiempo, provocará burbujas dentro de los materiales y, en casos graves, los materiales se adherirán y bloquearán en la abertura de la cabeza de la matriz.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Exceso de impurezas o tamaño desigual de las materias primas: Las impurezas, como residuos metálicos, arena y grava, y grumos duros no plastificados mezclados en las materias primas, se acumularán en la pantalla del filtro y en los canales de flujo de la cabeza de la matriz, formando gradualmente obstrucciones. Además, las diferencias excesivas en el tamaño de las partículas de las materias primas conducirán a una alimentación desigual, y los materiales locales formarán grumos duros debido a una plastificación insuficiente, que bloquearán los canales de flujo cuando fluyan hacia la cabeza de la matriz con los materiales.
- Dominio: fabricación de equipos para extrusión y compuestado de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: Fórmula de materia prima irrazonable: Si la cantidad de adición de rellenos (como carbonato de calcio, polvo de talco) en las materias primas es excesiva, o el contenido de lubricantes es insuficiente, la fluidez de los materiales disminuirá considerablemente y la resistencia al fricción en el canal de flujo de la cabeza de la matriz aumentará, lo que hace imposible extruirlo de manera fluida. Al mismo tiempo, la mala compatibilidad y la mezcla desigual de diferentes materias primas también darán lugar a una plasticización local insuficiente, lo que formará peligros potenciales de bloqueo.
Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: (II) Desgaste o anomalía estructural de los componentes del equipo
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaciones de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: La cabeza de la matriz y los componentes relacionados del extrusor de doble hélice se encuentran en un entorno de alta temperatura, alta presión y alta fricción durante un largo período de tiempo, lo que es propenso a sufrir desgaste o deformación estructural, lo que puede provocar el bloqueo del canal de descarga. Los problemas específicos incluyen:
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Fricción o adherencia del canal de flujo de la cabeza de la matriz: La pared interna del canal de flujo de la cabeza de la matriz se desgasta debido al contacto prolongado con materiales de alta temperatura, y aumenta el grado de roughness de la superficie, lo que aumenta la resistencia al flujo del material. Al mismo tiempo, si los materiales residuales no se limpian a tiempo después de la producción, se carbonizarán y se adherirán al canal de flujo, y los nuevos materiales no podrán pasar sin problemas en la producción posterior, formando obstrucciones.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Obstrucción de la malla del filtro o de la placa porosa: La malla del filtro y la placa porosa son componentes clave para filtrar las impurezas de la materia prima. Si no se reemplazan regularmente, las impurezas se acumularán gradualmente en la superficie de la malla del filtro, lo que reducirá el área de paso del material y aumentará la presión, y finalmente producirá una descarga irregular. Además, seleccionar un tamaño de malla excesivamente grande (una precisión de filtración excesivamente alta) para la malla del filtro también conducirá a una resistencia excesiva al paso del material y causará obstrucción.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Desgaste de los elementos de tornillo o del cilindro: Los elementos de transporte y de amasado del doble tornillo se desgastarán después de un uso prolongado, lo que conducirá a una disminución de la eficiencia de transporte del material y a una insuficiente fuerza de extrusión en la cabeza de la matriz. Después de que se desgaste la pared interna del cilindro, disminuye el coeficiente de fricción entre el material y el cilindro, disminuye la eficiencia de plastificación y los materiales insuficientemente plastificados se acumulan y bloquean en la cabeza de la matriz.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Estructura anormal de la matriz: La matriz es el componente final para el moldeo del material. Si el diseño del canal de flujo de la matriz es irrazonable (por ejemplo, sin arco de transición en la esquina, cambio brusco en la sección del canal de flujo), provocará corrientes de Foucault locales y acumulación de materiales. Además, el desgaste, la deformación o los materiales carbonizados adheridos a la superficie también obstaculizarán la extrusión del material.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: (III) Ajuste irrazonable de los parámetros del proceso
Dominio: fabricación de equipos para extrusión y compuestos plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Los parámetros del proceso de extrusión determinan directamente el estado de plasticización y las características de flujo de los materiales. La configuración incorrecta de los parámetros es una de las principales causas de los problemas de descarga de la cabeza de la matriz. Entre ellos se incluyen:
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Parámetros de temperatura incongruentes: En primer lugar, la temperatura de la cabeza de la matriz y del cilindro adyacente es demasiado baja, los materiales no están completamente plastificados, la fluidez es deficiente y se acumulan y bloquean en el canal de flujo de la cabeza de la matriz. En segundo lugar, la temperatura es demasiado alta, los materiales sufren degradación térmica y carbonización, se adhieren a la pared interna de la cabeza de la matriz y de la matriz, y dificultan la descarga. En tercer lugar, la configuración del gradiente de temperatura es irrazonable, y la temperatura de los materiales en la zona de la cabeza de la matriz sube y baja bruscamente, lo que conduce a fluctuaciones excesivas en la fluidez y a una descarga irregular.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Diferencia entre la velocidad del tornillo y la velocidad de alimentación: Si la velocidad de alimentación es demasiado rápida y la velocidad del tornillo es demasiado baja, se producirá una acumulación excesiva de materiales en el depósito, superando la capacidad de transporte del tornillo. Los materiales no pueden descargarse a tiempo y, finalmente, se bloquean en la cabeza de la matriz. Por el contrario, si la velocidad de alimentación es demasiado lenta, la cantidad de materiales transportados por el tornillo es insuficiente y la presión en la cabeza de la matriz es demasiado baja, lo que produce una descarga pequeña e irregular.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Ajuste anormal de la presión de la cabeza de la matriz: Si la presión de la cabeza de la matriz se ajusta demasiado alta, aumenta la resistencia al flujo del material, superando la fuerza de extrusión del tornillo, lo que conducirá a una descarga irregular. Si la presión se ajusta demasiado baja, la presión de moldeo de los materiales en la cabeza de la matriz es insuficiente, lo que no solo afecta la calidad de moldeo del producto, sino que también puede provocar acumulación local debido al flujo demasiado rápido del material (especialmente en el canal de flujo complejo de la matriz).
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: (IV) Implementación inadecuada de las especificaciones de operación y mantenimiento
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de normas (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones de texto} y corchetes. Registro técnico formal. Texto: La normalización de la operación en el sitio y el mantenimiento diario afecta directamente al estado de funcionamiento del equipo. Un funcionamiento incorrecto es probable que cause problemas de descarga de la cabeza de la matriz. Entre ellos se incluyen:
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Preparación insuficiente antes del arranque: Antes del arranque, el canal de flujo de la cabeza de la matriz, la pantalla del filtro y la matriz no se limpian completamente. Los residuos de materiales antiguos se mezclan con materiales nuevos, formando obstrucciones debido a una mala compatibilidad o a una plastificación insuficiente. Al mismo tiempo, no se comprueba el estado de secado y la uniformidad del tamaño de las partículas de las materias primas, y se introducen directamente en la producción, lo que supone peligros ocultos para los fallos.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Monitoreo inadecuado durante la producción: Durante la producción, no se presta atención en tiempo real a parámetros clave como la presión de la cabeza de la matriz, el estado de descarga y la curva de temperatura. Cuando estos parámetros fluctúan ligeramente, no se ajustan a tiempo, lo que conduce a la expansión gradual del problema y, finalmente, a la obstrucción. Además, las impurezas no se limpian a tiempo durante el proceso de transporte de la materia prima, lo que lleva a que entren impurezas en la cabeza de la matriz.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Mantenimiento inadecuado del equipo: Los elementos de tornillo, los cilindros, los canales de flujo de la cabeza de la matriz y otros componentes no se inspeccionan y mantienen regularmente, y los componentes desgastados no se reemplazan a tiempo. La pantalla del filtro no se reemplaza según el ciclo especificado, lo que conduce a una acumulación prolongada de impurezas. Un mantenimiento inadecuado del sistema de refrigeración conduce a una reducción de la precisión del control de temperatura de la cabeza de la matriz, lo que afecta las características de flujo del material.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: II. Soluciones específicas
In view of the above fault causes, we should follow the principle of “first troubleshooting simple factors, then handling complex problems”, and solve them step by step from four aspects: operation adjustment, parameter optimization, equipment maintenance and raw material control. The specific measures are as follows:
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: (I) Control de materias primas: Asegúrese de que las materias primas cumplan los requisitos de procesamiento
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Controle estrictamente el contenido de humedad de las materias primas: Formule procesos de secado razonables según las características de las materias primas. Por ejemplo, las materias primas de PA6 deben secarse a 100-120 ℃ durante 4-6 horas, y las materias primas de PET deben secarse a 160-180 ℃ durante 6-8 horas para garantizar que el contenido de humedad de las materias primas sea inferior al 0,05%. Cierre y almacene a tiempo después del secado para evitar la reabsorción de humedad.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Fortalezca la selección y mezcla de materias primas: Antes de poner las materias primas en uso, elimine las impurezas y los residuos metálicos mediante tamices vibrantes, separadores magnéticos y otros equipos. Para las materias primas con tamaño de partícula desigual, realice un tratamiento de mezcla previa o de tamizado para garantizar un tamaño de partícula uniforme. Optimice la fórmula de las materias primas, controle razonablemente la cantidad de adición de rellenos (generalmente no superior al 50%) y aumente adecuadamente los lubricantes (como estearato de zinc, EBS) para mejorar la fluidez del material.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Verificar la compatibilidad de las materias primas: En el caso de materias primas mezcladas para el procesamiento, realice primero pruebas en pequeñas cantidades para verificar su compatibilidad, evitando la insuficiente plasticidad debido a una mala compatibilidad.
Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: (II) Ajuste de la operación: estandarizar los procesos de operación y solucionar de manera oportuna los peligros ocultos
- Dominio: fabricación de equipos para extrusión y compuestado de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Mejorar el trabajo de preparación previa al arranque: limpiar minuciosamente el canal de flujo de la cabeza de la matriz, la pantalla del filtro y la matriz antes del arranque, lo que se puede hacer mediante limpieza por fusión a alta temperatura o limpieza mecánica para garantizar que no haya residuos de materiales. Comprobar el estado de secado y la uniformidad del tamaño de las partículas de las materias primas para confirmar que cumplen con los requisitos de procesamiento. Comprobar si el sensor de presión de la cabeza de la matriz y el sensor de temperatura funcionan normalmente.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {placeholders} y los corchetes. Registro técnico formal. Texto: Optimizar el monitoreo del proceso de producción: preste atención en tiempo real a la curva de presión de la cabeza de la matriz. Si la presión continúa aumentando (superando el 10% del rango normal), reduzca a tiempo la velocidad de alimentación o aumente la velocidad del tornillo. Si la presión aún no disminuye, detenga la máquina para verificar la pantalla del filtro y el canal de flujo. Observe el estado de descarga. Si se presentan problemas como una descarga desigual, la rotura de tiras y una superficie rugosa, ajuste a tiempo la temperatura y la presión de la cabeza de la matriz. Limpie regularmente la tubería de transporte de la materia prima para evitar la acumulación de impurezas.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Estandarice los procedimientos de apagado y limpieza: Después de la producción, primero apague el dispositivo de alimentación. Después de que los materiales del barril hayan sido básicamente descargados, reduzca la velocidad del tornillo y la temperatura de la cabeza de la matriz, luego desmonte la cabeza de la matriz, la pantalla de filtro y la matriz, y limpie minuciosamente los materiales residuales para evitar la carbonización y la adherencia de los materiales. Después de la limpieza, monte los componentes según las regulaciones para prepararse para la próxima producción.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los paréntesis. Registro técnico formal. Texto: (III) Optimización del proceso: ajuste de parámetros para garantizar una plasticización estable y un flujo adecuado de los materiales
- Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Optimizar los parámetros de temperatura: Ajuste la temperatura de la cabeza de la matriz y del cilindro adyacente según las características de las materias primas para garantizar que estas estén completamente plastificadas sin degradación térmica. Por ejemplo, al procesar materias primas de PP, la temperatura de la cabeza de la matriz puede establecerse en 180-200 ℃; al procesar materias primas de PA6, la temperatura de la cabeza de la matriz puede establecerse en 230-250 ℃. Al mismo tiempo, establezca razonablemente el gradiente de temperatura (la diferencia de temperatura entre las áreas adyacentes no debe superar los 20 ℃) para evitar cambios bruscos de temperatura de las materias en la zona de la cabeza de la matriz.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Ajuste la velocidad del tornillo y la velocidad de alimentación: Determine la proporción adecuada de velocidad del tornillo a la velocidad de alimentación según el modelo del equipo y las características de la materia prima. Generalmente, cuando aumenta la velocidad del tornillo, la velocidad de alimentación puede aumentarse adecuadamente para garantizar un tiempo de residencia razonable de los materiales en el depósito (normalmente 2-5 minutos), lo que no solo garantiza una completa plastificación, sino que también evita la acumulación. Si se produce una descarga irregular, primero reduzca la velocidad de alimentación, observe el cambio de presión y, a continuación, ajuste gradualmente la velocidad del tornillo.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Ajuste razonablemente la presión de la cabeza de la matriz: controle la presión de la cabeza de la matriz dentro de un rango razonable (generalmente 10-30 MPa) según los requisitos de moldeo del producto. Si la presión es demasiado alta, aumente adecuadamente la sección de descarga de la matriz o reduzca la velocidad de alimentación; si la presión es demasiado baja, reduzca adecuadamente la sección de descarga de la matriz o aumente la velocidad de alimentación para garantizar un flujo estable de los materiales en la cabeza de la matriz.
Dominio: fabricación de equipos para extrusión y compuestos plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: (IV) Mantenimiento del equipo: revisión periódica para garantizar el funcionamiento normal de los componentes
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo o de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Inspeccione y reemplace regularmente los componentes vulnerables: Inspeccione la pantalla del filtro y la placa porosa una vez a la semana y reemplázelos a tiempo según la acumulación de impurezas (generalmente, reemplace la pantalla del filtro cada 8 a 12 horas de producción). Inspeccione el desgaste de los elementos de tornillo y la pared interna del cilindro una vez al mes. Si la cantidad de desgaste supera los 0,5 mm, reemplácelos o reparalos a tiempo. Inspeccione el desgaste y la deformación del canal de flujo de la cabeza de la matriz y la matriz una vez al trimestre, y pulir o reemplazar los componentes severamente desgastados.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Mantenga los sistemas de control de temperatura y presión: Calibre regularmente los sensores de temperatura y los sensores de presión para garantizar la precisión de las mediciones. Compruebe si la bobina de calentamiento y la tubería de agua de refrigeración funcionan normalmente para evitar fallos en el control de la temperatura debido a un calentamiento desigual o a un mal funcionamiento del sistema de refrigeración. Limpie el canal de disipación de calor del sistema de control de temperatura para garantizar una adecuada disipación del calor del equipo.
- Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Optimizar el diseño de la estructura de la cabeza de la matriz: En el caso de las cabezas de matriz con un diseño de canal de flujo irrazonable, se pueden realizar modificaciones, como la adición de arcos de transición en las esquinas del canal de flujo y la optimización del ángulo de cambio gradual de la sección del canal de flujo para reducir la resistencia al flujo de material. Seleccionar el tamaño de malla adecuado de la pantalla del filtro (generalmente de 40 a 120 mallas) según las características de las materias primas procesadas para equilibrar el efecto de filtración y la capacidad de paso del material.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica o industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo o de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: III. Medidas preventivas
Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Para reducir la ocurrencia de descarga irregular o bloqueo en la cabeza de la matriz del extrusor de doble hélice, además de las soluciones anteriores, se debe establecer un sistema preventivo eficaz:
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Establecer estándares de inspección de materias primas: inspeccionar indicadores como el contenido de humedad, el tamaño de las partículas y el contenido de impurezas de cada lote de materias primas, y prohibir que las materias primas no calificadas se introduzcan en la producción.
- Dominio: fabricación de equipos de extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Formule procedimientos operativos estándar: clarifique las especificaciones de funcionamiento para la preparación previa al inicio, la supervisión del proceso de producción y la limpieza al finalizar, y realice una formación profesional para los operadores a fin de garantizar su aplicación estándar.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Establezca un plan regular de mantenimiento del equipo: Formule planes de mantenimiento diarios, semanales, mensuales y trimestrales según el tiempo de operación del equipo para detectar y resolver a tiempo el desgaste de los componentes, el desplazamiento de los parámetros y otros problemas.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Establecer una cuenta de fallos: registrar el tiempo de ocurrencia, la causa, la solución y el efecto de cada problema de descarga de la cabeza del molde, resumir la experiencia y las lecciones aprendidas, y optimizar continuamente el proceso de producción y el plan de mantenimiento del equipo.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: IV. Conclusión
Unsmooth discharge or blockage at the die head of the twin-screw extruder is the result of the combined action of multiple factors, with the core being “insufficient material plasticization” and “excessive flow resistance”. In actual production, comprehensive investigation should be carried out from four dimensions: raw materials, operation, process and equipment. Simple problems should be solved first by adjusting operation and process parameters, and then in-depth treatment should be carried out for complex problems such as equipment wear and raw material formula. At the same time, establishing a sound preventive system can effectively reduce the fault occurrence rate and ensure the continuity and stability of production. Through scientific fault analysis and standardized handling processes, we can not only quickly solve the die head discharge problem, but also extend the service life of the equipment and improve product quality and production efficiency.







