

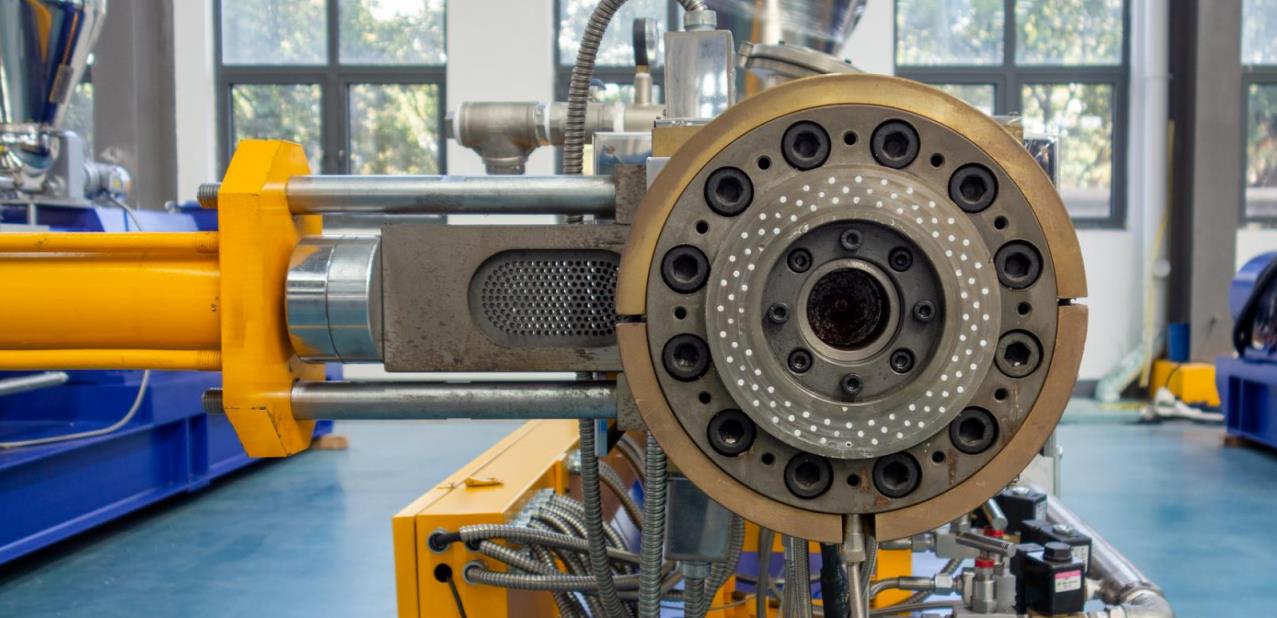
Als Kernausrüstung der Polymerverarbeitung wird der Doppelschneckenextruder in weiten Bereichen der Kunststoffmodifizierung, Profilxtrusion, Verbundwerkstoffherstellung und anderen Gebieten eingesetzt. Der Schneckenkopf (Düsenkopf) als Schlüsselkomponente für die Materialformgebung und den Austrag bestimmt mit seinem Austragszustand direkt die Produktqualität und Produktionseffizienz. In der tatsächlichen Produktion ist unregelmäßiger Austrag oder Verstopfung am Schneckenkopf ein häufiger Fehler, der nicht nur Produktionsunterbrechungen verursacht, sondern auch zu Folgeproblemen wie Materialkarbonisierung und Geräteverschleiß führen kann. Dieser Artikel analysiert systematisch die Kernursachen dieses Fehlers und schlägt entsprechende Fehlerbehebung und Lösungen vor, um eine Referenz für die Vor-Ort-Fehlerbehandlung zu bieten.
I. Analyse der Kernursachen des Fehlers
The essence of unsmooth discharge or blockage at the die head of the twin-screw extruder is “the flow resistance of materials in the die head area is greater than the extrusion thrust”. The causes can be divided into four categories: material characteristics, equipment status, process parameters, and operating specifications. The details are as follows:
(I) Materialeigenschaften entsprechen nicht den Verarbeitungsanforderungen
Materialien sind die Grundlage der Extrusionsverarbeitung, und ihre physikalischen und chemischen Eigenschaften beeinflussen direkt den Strömungszustand der Materialien im Zylinder und am Schneckenkopf. Häufige Probleme umfassen:
- Übermäßig hoher Feuchtegehalt der Rohstoffe: Wenn hygroskopische Polymere (wie PA, PET, PC usw.) nicht ausreichend getrocknet sind, verdampft die Feuchtigkeit in den Materialien in der Hochtemperaturumgebung des Zylinders schnell und bildet eine große Menge Wasserdampf. Dieser Wasserdampf kann aufgrund des plötzlichen Druckanstiegs im Bereich des Schneckenkopfs nicht rechtzeitig abgeführt werden, was den Materialfluss behindert. Gleichzeitig verursacht es Blasen im Inneren der Materialien, und in schweren Fällen haften die Materialien am Austrittsloch des Schneckenkopfs an und verstopfen.
- Übermäßige Verunreinigungen oder ungleichmäßige Korngröße der Rohstoffe: Verunreinigungen wie Metallabfälle, Sand und Kies sowie unplastifizierte harte Klumpen, die in den Rohstoffen vermischt sind, lagern sich am Sieb und in engen Strömungskanälen des Schneckenkopfs an und bilden allmählich Verstopfungen. Zudem führt eine zu große Differenz in der Korngröße der Rohstoffe zu ungleichmäßiger Zuführung, und lokale Materialien bilden aufgrund unzureichender Plastifizierung harte Klumpen, die beim Fließen zum Schneckenkopf mit den Materialien die Strömungskanäle verstopfen.
- Unvernünftige Rohstoffformulierung: Wenn die Zugabemenge von Füllstoffen (wie Calciumcarbonat, Talkumpulver) in den Rohstoffen übermäßig hoch ist oder der Gehalt an Schmiermitteln unzureichend ist, sinkt die Fließfähigkeit der Materialien drastisch, und der Reibungswiderstand im Strömungskanal des Schneckenkopfs nimmt zu, sodass ein reibungsloses Extrudieren unmöglich wird. Gleichzeitig führen schlechte Verträglichkeit und ungleichmäßige Mischung unterschiedlicher Rohstoffe ebenfalls zu lokaler unzureichender Plastifizierung und bilden potenzielle Verstopfungsgefahren.
(II) Verschleiß oder strukturelle Anomalie von Ausrüstungskomponenten
Der Schneckenkopf und die zugehörigen Komponenten des Doppelschneckenextruders befinden sich über lange Zeit in einer Hochtemperatur-, Hochdruck- und Hochreibungsumgebung, was zu Verschleiß oder struktureller Verformung neigt und somit eine Verstopfung des Austragskanals bewirkt. Zu den spezifischen Problemen gehören:
- Verschleiß oder Anhaftung des Strömungskanals des Schneckenkopfs: Die Innenwand des Strömungskanals des Schneckenkopfs verschleißt durch langzeitigen Kontakt mit Hochtemperaturmaterialien, und die Oberflächenrauheit nimmt zu, was den Materialflusswiderstand erhöht. Gleichzeitig haftet, wenn Restmaterialien nach der Produktion nicht rechtzeitig gereinigt werden, diese verkohlt am Strömungskanal, und neue Materialien können bei der nachfolgenden Produktion nicht reibungslos passieren, was Verstopfungen bildet.
- Verstopfung von Sieb oder Lochplatte: Das Sieb und die Lochplatte sind Schlüsselkomponenten zum Filtern von Rohstoffverunreinigungen. Wenn sie nicht regelmäßig ausgetauscht werden, lagern sich Verunreinigungen allmählich auf der Oberfläche des Siebs an, was zu einer verringerten Materialdurchgangsfläche und erhöhtem Druck führt und schließlich zu unregelmäßigem Austrag. Zudem führt die Wahl einer zu großen Maschenweite (übermäßig hohe Filtrationsgenauigkeit) für das Sieb ebenfalls zu übermäßigem Materialdurchgangswiderstand und verursacht Verstopfung.
- Verschleiß von Schneckenelementen oder Zylinder: Die Förderelemente und Knetelemente der Doppelschnecke verschleißen nach langzeitiger Nutzung, was zu einer verringerten Materialfördereffizienz und unzureichendem Extrusionsschub am Schneckenkopf führt. Nach Verschleiß der Zylinderinnenwand nimmt der Reibungskoeffizient zwischen Material und Zylinder ab, die Plastifizierungseffizienz sinkt, und unzureichend plastifizierte Materialien lagern sich am Schneckenkopf an und verstopfen.
- Anormale Düsestruktur: Die Düse ist die endgültige Komponente für die Materialformgebung. Wenn das Düsenströmungskanaldesign unvernünftig ist (z. B. kein Übergangsbogen an der Ecke, plötzliche Änderung des Strömungskanalquerschnitts), verursacht dies lokale Wirbel und Materialansammlungen. Zudem behindern Düsenverschleiß, -verformung oder amontenkohle Materialien, die an der Oberfläche haften, die Materialextrusion.
(III) Unvernünftige Einstellung der Prozessparameter
Extrusionsprozessparameter bestimmen direkt den Plastifizierungszustand und die Fließeigenschaften der Materialien. Unsachgemäße Parametereinstellung ist eine der Hauptursachen für Probleme am Schneckenkopf-Austrag. Spezifisch gehören dazu:
- Nicht übereinstimmende Temperaturparameter: Erstens ist die Temperatur des Schneckenkopfs und des benachbarten Zylinders zu niedrig, die Materialien sind nicht vollständig plastifiziert, die Fließfähigkeit ist schlecht, und sie lagern sich im Strömungskanal des Schneckenkopfs an und verstopfen. Zweitens ist die Temperatur zu hoch, die Materialien unterliegen thermischer Zersetzung und Verkohlung, haften an der Innenwand des Schneckenkopfs und der Düse und behindern den Austrag. Drittens ist die Temperaturgradienteneinstellung unvernünftig, und die Temperatur der Materialien im Bereich des Schneckenkopfs steigt und fällt abrupt, was zu übermäßigen Schwankungen der Fließfähigkeit und unregelmäßigem Austrag führt.
- Nichtübereinstimmung zwischen Schneckendrehzahl und Zuführgeschwindigkeit: Wenn die Zuführgeschwindigkeit zu schnell und die Schneckendrehzahl zu niedrig ist, führt dies zu übermäßiger Materialansammlung im Zylinder, die die Förderkapazität der Schnecke übersteigt. Die Materialien können nicht rechtzeitig ausgetragen werden und verstopfen schließlich am Schneckenkopf. Umgekehrt, wenn die Zuführgeschwindigkeit zu langsam ist, ist die von der Schnecke geförderte Materialmenge unzureichend, und der Druck am Schneckenkopf ist zu niedrig, was zu geringem und ungleichmäßigem Austrag führt.
- Anormale Einstellung des Schneckenkopfdrucks: Wenn der Schneckenkopfdruck zu hoch eingestellt wird, nimmt der Materialflusswiderstand zu und übersteigt den Extrusionsschub der Schnecke, was zu unregelmäßigem Austrag führt. Wenn der Druck zu niedrig eingestellt wird, ist der Formgebungsdruck der Materialien am Schneckenkopf unzureichend, was nicht nur die Produktformqualität beeinträchtigt, sondern auch zu lokaler Ansammlung aufgrund zu schnellen Materialflusses führen kann (insbesondere am komplexen Strömungskanal der Düse).
(IV) Unzureichende Umsetzung von Bedien- und Wartungsvorschriften
Die Standardisierung des Vor-Ort-Betriebs und der täglichen Wartung beeinflusst direkt den Gerätebetriebszustand. Unsachgemäße Bedienung kann leicht Probleme am Schneckenkopf-Austrag verursachen. Spezifisch gehören dazu:
- Unzureichende Vorbereitung vor dem Start: Vor dem Start werden der Strömungskanal des Schneckenkopfs, das Sieb und die Düse nicht gründlich gereinigt. Die verbleibenden Altmaterialien vermischen sich mit neuen Materialien und bilden aufgrund schlechter Verträglichkeit oder unzureichender Plastifizierung Verstopfungen. Gleichzeitig werden der Trocknungszustand und die Korngrößengleichmäßigkeit der Rohstoffe nicht überprüft und direkt in die Produktion gegeben, was versteckte Gefahren für Fehler legt.
- Unzureichende Überwachung während der Produktion: Während der Produktion werden Schlüsselparameter wie Schneckenkopfdruck, Austragszustand und Temperaturkurve nicht in Echtzeit beachtet. Wenn die Parameter leicht schwanken, werden sie nicht rechtzeitig angepasst, was zur allmählichen Ausweitung des Problems und schließlich zur Verstopfung führt. Zudem werden Verunreinigungen während des Rohstoffförderprozesses nicht rechtzeitig gereinigt, was dazu führt, dass Verunreinigungen in den Schneckenkopf gelangen.
- Unzureichende Gerätewartung: Schneckenelemente, Zylinder, Strömungskanäle des Schneckenkopfs und andere Komponenten werden nicht regelmäßig inspiziert und gewartet, und verschlissene Komponenten werden nicht rechtzeitig ausgetauscht. Das Sieb wird nicht nach dem vorgeschriebenen Zyklus ausgetauscht, was zu langfristiger Ansammlung von Verunreinigungen führt. Unsachgemäße Wartung des Kühlsystems führt zu verringerter Temperaturregelgenauigkeit des Schneckenkopfs und beeinträchtigt die Materialfließeigenschaften.
II. Gezielte Lösungen
In view of the above fault causes, we should follow the principle of “first troubleshooting simple factors, then handling complex problems”, and solve them step by step from four aspects: operation adjustment, parameter optimization, equipment maintenance and raw material control. The specific measures are as follows:
(I) Rohstoffkontrolle: Sicherstellen, dass Rohstoffe die Verarbeitungsanforderungen erfüllen
- Feuchtegehalt der Rohstoffe streng kontrollieren: Formulieren Sie vernünftige Trocknungsprozesse gemäß den Eigenschaften der Rohstoffe. Beispielsweise müssen PA6-Rohstoffe bei 100–120 °C für 4–6 Stunden getrocknet werden und PET-Rohstoffe bei 160–180 °C für 6–8 Stunden, um sicherzustellen, dass der Feuchtegehalt der Rohstoffe unter 0,05 % liegt. Nach dem Trocknen luftdicht lagern, um erneute Feuchtigkeitsaufnahme zu vermeiden.
- Rohstoff-Siebung und -Mischung verstärken: Vor dem Einsatz der Rohstoffe Verunreinigungen und Metallabfälle durch Vibrationssiebe, Magnetabscheider und andere Geräte entfernen. Für Rohstoffe mit ungleichmäßiger Korngröße Vorbehandlung oder Siebung durchführen, um einheitliche Korngröße sicherzustellen. Rohstoffformulierung optimieren, Zugabemenge von Füllstoffen vernünftig kontrollieren (im Allgemeinen nicht über 50 %) und Schmiermittel (wie Zinkstearat, EBS) angemessen erhöhen, um die Materialfließfähigkeit zu verbessern.
- Verträglichkeit der Rohstoffe verifizieren: Für gemischt verarbeitete Rohstoffe zunächst Kleinchargen-Tests durchführen, um deren Verträglichkeit zu verifizieren und unzureichende Plastifizierung aufgrund schlechter Verträglichkeit zu vermeiden.
(II) Betriebsanpassung: Betriebsprozesse standardisieren und versteckte Gefahren rechtzeitig ausschließen
- Vorbereitungsarbeiten vor dem Start verbessern: Vor dem Start den Strömungskanal des Schneckenkopfs, das Sieb und die Düse gründlich reinigen, was durch Hochtemperaturschmelzreinigung oder mechanische Reinigung erfolgen kann, um sicherzustellen, dass keine Restmaterialien vorhanden sind. Trocknungszustand und Korngrößengleichmäßigkeit der Rohstoffe prüfen, um zu bestätigen, dass sie die Verarbeitungsanforderungen erfüllen. Prüfen, ob der Schneckenkopfdruck-Sensor und der Temperatursensor normal arbeiten.
- Produktionsprozessüberwachung optimieren: Achten Sie in Echtzeit auf die Schneckenkopfdruckkurve. Wenn der Druck weiter ansteigt (über 10 % des Normalbereichs), reduzieren Sie rechtzeitig die Zuführgeschwindigkeit oder erhöhen Sie die Schneckendrehzahl. Wenn der Druck weiterhin nicht sinkt, stoppen Sie die Maschine, um Sieb und Strömungskanal zu prüfen. Beobachten Sie den Austragszustand. Wenn Probleme wie ungleichmäßiger Austrag, Strangbruch und raue Oberfläche auftreten, passen Sie die Schneckenkopftemperatur und den Druck rechtzeitig an. Reinigen Sie regelmäßig die Rohstoffförderleitung, um Verunreinigungsansammlung zu vermeiden.
- Abschalt- und Reinigungsverfahren standardisieren: Nach der Produktion zuerst die Zufuhrvorrichtung ausschalten. Nachdem die Materialien im Zylinder weitgehend ausgetragen sind, Schneckendrehzahl und Schneckenkopftemperatur reduzieren, dann den Schneckenkopf, das Sieb und die Düse zerlegen und die Restmaterialien gründlich reinigen, um Verkohlung und Anhaftung der Materialien zu vermeiden. Nach der Reinigung die Komponenten ordnungsgemäß gemäß den Vorschriften zusammenbauen, um sich auf die nächste Produktion vorzubereiten.
(III) Prozessoptimierung: Parameter anpassen, um stabile Plastifizierung und Fluss der Materialien sicherzustellen
- Temperaturparameter optimieren: Passen Sie die Temperatur des Schneckenkopfs und des benachbarten Zylinders gemäß den Eigenschaften der Rohstoffe an, um sicherzustellen, dass die Materialien vollständig plastifiziert sind, ohne thermische Zersetzung. Beispielsweise kann bei der Verarbeitung von PP-Rohstoffen die Schneckenkopftemperatur auf 180–200 °C eingestellt werden; bei der Verarbeitung von PA6-Rohstoffen kann die Schneckenkopftemperatur auf 230–250 °C eingestellt werden. Gleichermaßen setzen Sie den Temperaturgradienten vernünftig (Temperaturdifferenz zwischen benachbarten Bereichen nicht mehr als 20 °C), um abrupte Temperaturänderungen der Materialien im Bereich des Schneckenkopfs zu vermeiden.
- Schneckendrehzahl und Zuführgeschwindigkeit abstimmen: Bestimmen Sie das geeignete Verhältnis von Schneckendrehzahl zu Zuführgeschwindigkeit gemäß Gerätemodell und Rohstoffeigenschaften. Im Allgemeinen kann, wenn die Schneckendrehzahl steigt, die Zuführgeschwindigkeit angemessen erhöht werden, um eine vernünftige Verweilzeit der Materialien im Zylinder (normalerweise 2–5 Minuten) sicherzustellen, was sowohl vollständige Plastifizierung gewährleistet als auch Ansammlung vermeidet. Wenn unregelmäßiger Austrag auftritt, zuerst die Zuführgeschwindigkeit reduzieren, die Druckänderung beobachten und dann schrittweise die Schneckendrehzahl anpassen.
- Schneckenkopfdruck vernünftig anpassen: Steuern Sie den Schneckenkopfdruck innerhalb eines vernünftigen Bereichs (im Allgemeinen 10–30 MPa) gemäß den Formgebungsanforderungen des Produkts. Wenn der Druck zu hoch ist, den Austragsabschnitt der Düse angemessen vergrößern oder die Zuführgeschwindigkeit reduzieren; wenn der Druck zu niedrig ist, den Austragsabschnitt der Düse angemessen verkleinern oder die Zuführgeschwindigkeit erhöhen, um einen stabilen Fluss der Materialien am Schneckenkopf sicherzustellen.
(IV) Gerätewartung: Regelmäßige Überholung, um den normalen Betrieb der Komponenten sicherzustellen
- Regelmäßig verschleißanfällige Komponenten inspizieren und austauschen: Sieb und Lochplatte einmal pro Woche inspizieren und je nach Verunreinigungsansammlung rechtzeitig austauschen (im Allgemeinen Sieb alle 8–12 Stunden Produktion austauschen). Verschleiß von Schneckenelementen und Zylinderinnenwand einmal pro Monat inspizieren. Wenn die Verschleißmenge 0,5 mm überschreitet, rechtzeitig austauschen oder reparieren. Verschleiß und Verformung des Strömungskanals des Schneckenkopfs und der Düse einmal pro Quartal inspizieren und stark verschlissene Komponenten polieren oder austauschen.
- Temperatur- und Druckregelsysteme warten: Temperatur- und Drucksensoren regelmäßig kalibrieren, um Messgenauigkeit sicherzustellen. Prüfen, ob Heizpatrone und Kühlwasserleitung normal funktionieren, um Regelungsausfall durch ungleichmäßige Beheizung oder schlechte Kühlung zu vermeiden. Den Wärmeabfuhrkanal des Temperaturregelsystems reinigen, um eine normale Wärmeabfuhr des Geräts sicherzustellen.
- Düsenkopfstrukturdesign optimieren: Für Düsenköpfe mit unvernünftigem Strömungskanaldesign kann eine Modifikation durchgeführt werden, z. B. durch Hinzufügen von Übergangsbögen an den Ecken des Strömungskanals und Optimierung des allmählichen Änderungswinkels des Strömungskanalquerschnitts, um den Materialflusswiderstand zu verringern. Wählen Sie die geeignete Maschenweite des Siebs (im Allgemeinen 40–120 Maschen) gemäß den Eigenschaften der verarbeiteten Rohstoffe, um Filtrationseffekt und Materialpassierbarkeit in Einklang zu bringen.
III. Präventivmaßnahmen
Um das Auftreten von unregelmäßigem Austrag oder Verstopfung am Schneckenkopf des Doppelschneckenextruders zu reduzieren, sollte zusätzlich zu den obigen Lösungen ein funktionierendes Präventionssystem etabliert werden:
- Rohstoffprüfstandards festlegen: Indikatoren wie Feuchtegehalt, Korngröße und Verunreinigungsgehalt jeder Charge Rohstoffe prüfen und unqualifizierte Rohstoffe von der Produktion ausschließen.
- Standardisierte Betriebsverfahren festlegen: Klären Sie die Bedienvorschriften für Vorbereitung vor dem Start, Produktionsprozessüberwachung und Abschaltreinigung und führen Sie eine fachliche Schulung der Bediener durch, um eine standardisierte Umsetzung sicherzustellen.
- Regelmäßigen Gerätewartungsplan erstellen: Erstellen Sie tägliche, wöchentliche, monatliche und vierteljährliche Wartungspläne gemäß der Gerätebetriebszeit, um Komponentenverschleiß, Parameterdrift und andere Probleme rechtzeitig zu erkennen und zu behandeln.
- Fehlerkonto erstellen: Erfassen Sie die Auftrittszeit, Ursache, Lösung und Wirkung jedes Problems am Schneckenkopf-Austrag, fassen Sie Erfahrungen und Lehren zusammen und optimieren Sie den Produktionsprozess und den Gerätewartungsplan kontinuierlich.
IV. Fazit
Unsmooth discharge or blockage at the die head of the twin-screw extruder is the result of the combined action of multiple factors, with the core being “insufficient material plasticization” and “excessive flow resistance”. In actual production, comprehensive investigation should be carried out from four dimensions: raw materials, operation, process and equipment. Simple problems should be solved first by adjusting operation and process parameters, and then in-depth treatment should be carried out for complex problems such as equipment wear and raw material formula. At the same time, establishing a sound preventive system can effectively reduce the fault occurrence rate and ensure the continuity and stability of production. Through scientific fault analysis and standardized handling processes, we can not only quickly solve the die head discharge problem, but also extend the service life of the equipment and improve product quality and production efficiency.







