

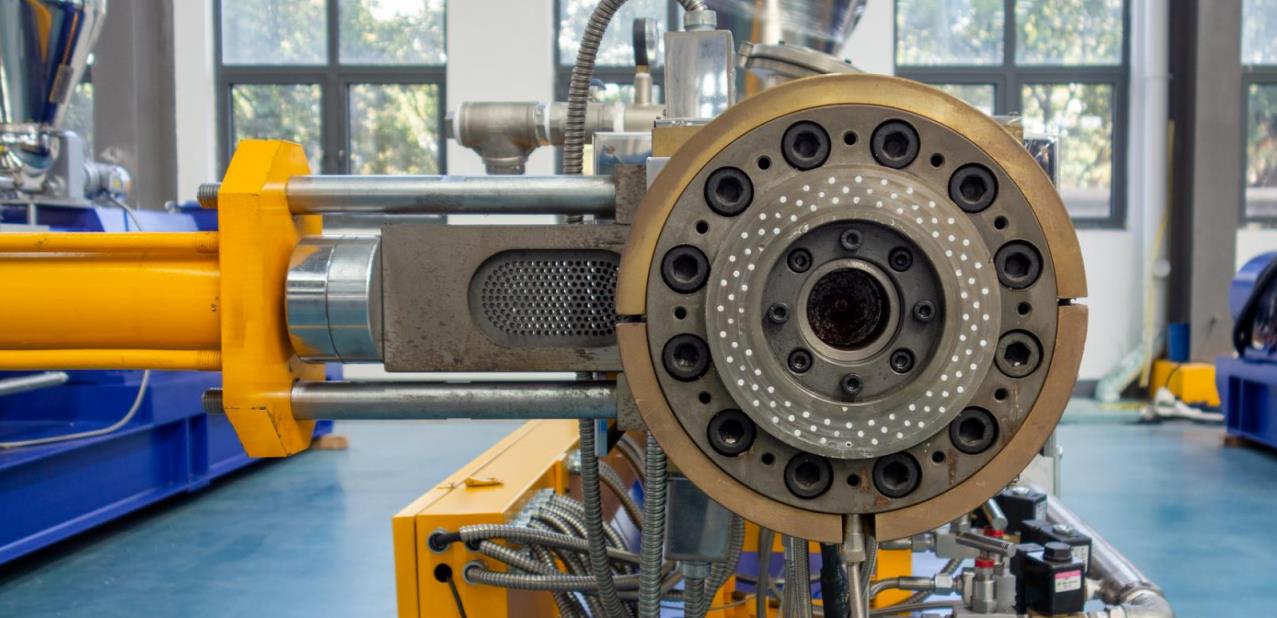
Como equipamento principal no processamento de polímeros, o extrusor de dois parafusos é amplamente utilizado na modificação de plásticos, extrusão de perfis, preparação de materiais compostos e outras áreas. A cabeça de matriz, como componente chave para a moldagem e saída de materiais, seu estado de descarga determina diretamente a qualidade do produto e a eficiência de produção. Na produção real, uma descarga irregular ou bloqueio na cabeça de matriz é uma falha comum, que não só causa interrupção da produção, mas também pode levar a problemas secundários, como carbonização do material e desgaste do equipamento. Neste artigo, analisaremos sistematicamente as principais causas desta falha e apresentaremos soluções e procedimentos de resolução correspondentes para fornecer referências para o tratamento de falhas no local.
I. Análise das causas fundamentais de falha
The essence of unsmooth discharge or blockage at the die head of the twin-screw extruder is “the flow resistance of materials in the die head area is greater than the extrusion thrust”. The causes can be divided into four categories: material characteristics, equipment status, process parameters, and operating specifications. The details are as follows:
(I) As características do material não atendem aos requisitos de processamento
Os materiais são a base do processamento de extrusão, e suas propriedades físicas e químicas afetam diretamente o estado de fluxo dos materiais no tambor e na cabeça do matriz. Os problemas comuns incluem:
- Conteúdo de umidade excessivamente alto nas matérias-primas: se os polímeros higroscópicos (como PA, PET, PC, etc.) não forem completamente secos, a umidade nas matérias-primas se vaporizará rapidamente no ambiente de alta temperatura do tambor, formando uma grande quantidade de vapor de água. Esses vapores de água não podem ser evacuados a tempo devido ao súbito aumento de pressão na área da cabeça do matriz, o que dificultará o fluxo das matérias-primas. Ao mesmo tempo, causará bolhas dentro das matérias-primas e, em casos graves, as matérias-primas aderirão e bloquearão na abertura da cabeça do matriz.
- Impurezas excessivas ou tamanho irregular das partículas das matérias-primas: Impurezas como detritos metálicos, areia e cascalho, e grumos duros não plastificados misturados nas matérias-primas se acumularão na tela do filtro e nos canais de fluxo estreitos da cabeça do matriz, formando gradualmente bloqueios. Além disso, diferenças excessivas no tamanho das partículas das matérias-primas levarão a uma alimentação desigual, e os materiais locais formarão grumos duros devido à falta de plastificação, o que bloqueará os canais de fluxo quando fluem para a cabeça do matriz com os materiais.
- Fórmula de matérias-primas irracional: Se a quantidade de aditivos (como carbonato de cálcio, pó de talco) nas matérias-primas for excessiva ou o conteúdo de lubrificantes for insuficiente, a fluidez dos materiais cairá drasticamente e a resistência à fricção no canal de fluxo da cabeça do matriz aumentará, tornando impossível a extrusão suave. Ao mesmo tempo, a baixa compatibilidade e a mistura desigual de diferentes matérias-primas também podem levar a uma plasticização insuficiente em locais específicos, o que pode criar riscos de bloqueio.
(II) Danos ou anomalias estruturais dos componentes do equipamento
A cabeça de matriz e os componentes relacionados do extrusor de dois parafusos estão em um ambiente de alta temperatura, alta pressão e alta frição por um longo período de tempo, o que é propício ao desgaste ou à deformação estrutural, o que pode levar ao bloqueio do canal de descarga. Os problemas específicos incluem:
- Usuração ou adesão do canal de fluxo da cabeça de matriz: A parede interna do canal de fluxo da cabeça de matriz é usurada devido ao contato prolongado com materiais de alta temperatura, e a rugosidade da superfície aumenta, o que aumenta a resistência ao fluxo de material. Ao mesmo tempo, se os materiais residuais não forem limpos a tempo após a produção, eles se carbonizarão e aderirão ao canal de fluxo, e os novos materiais não poderão passar sem problemas na produção subsequente, formando bloqueios.
- Obstrução da tela de filtro ou da placa porosa: A tela de filtro e a placa porosa são componentes-chave para a filtragem de impurezas da matéria-prima. Se não forem substituídas regularmente, as impurezas vão se acumular gradualmente na superfície da tela de filtro, resultando em uma área de passagem de material reduzida e uma pressão aumentada, e, finalmente, em uma descarga irregular. Além disso, a seleção de um tamanho de malha excessivamente grande (uma precisão de filtração excessivamente alta) para a tela de filtro também levará a uma resistência excessiva à passagem de material e causará obstrução.
- Usuração dos elementos de parafuso ou do tambor: Os elementos de transporte e de amassamento do parafuso duplo se desgastam após um uso prolongado, o que resulta em uma diminuição da eficiência de transporte do material e em uma força de extrusão insuficiente na cabeça do matriz. Após a usura da parede interna do tambor, o coeficiente de atrito entre o material e o tambor diminui, a eficiência de plastificação diminui e os materiais insuficientemente plastificados se acumulam e bloqueiam na cabeça do matriz.
- Estrutura anormal da matriz: A matriz é o componente final para a moldagem do material. Se o projeto do canal de fluxo da matriz for irracional (por exemplo, sem arco de transição na esquina, mudança brusca na seção do canal de fluxo), isso causará corrente de vortex local e acumulação de materiais. Além disso, o desgaste, a deformação ou os materiais carbonizados aderentes à superfície também dificultam a extrusão do material.
(III) Configuração irracional dos parâmetros do processo
Os parâmetros do processo de extrusão determinam diretamente o estado de plasticização e as características de fluxo dos materiais. A configuração inadequada dos parâmetros é uma das principais causas dos problemas de descarga da cabeça do matriz. Entre eles, destacam-se:
- Parâmetros de temperatura desajustados: primeiro, a temperatura da cabeça de matriz e do tambor adjacente é muito baixa, os materiais não estão completamente plastificados, a fluidez é pobre e eles se acumulam e bloqueiam no canal de fluxo da cabeça de matriz. Em segundo lugar, a temperatura é muito alta, os materiais sofrem degradação térmica e carbonização, aderem à parede interna da cabeça de matriz e da matriz e dificultam a descarga. Em terceiro lugar, a configuração do gradiente de temperatura é irracional, e a temperatura dos materiais na área da cabeça de matriz sobe e desce abruptamente, o que leva a flutuações excessivas na fluidez e a descarga não uniforme.
- Desacordo entre a velocidade do parafuso e a velocidade de alimentação: Se a velocidade de alimentação for muito rápida e a velocidade do parafuso muito baixa, isso levará a uma acumulação excessiva de materiais no tambor, ultrapassando a capacidade de transporte do parafuso. Os materiais não podem ser descarregados a tempo e, finalmente, bloqueiam na cabeça da matriz. Por outro lado, se a velocidade de alimentação for muito lenta, a quantidade de materiais transportada pelo parafuso é insuficiente e a pressão na cabeça da matriz é muito baixa, o que resulta em uma descarga pequena e irregular.
- Ajuste anormal da pressão da cabeça da matriz: Se a pressão da cabeça da matriz for ajustada muito alta, a resistência ao fluxo do material aumenta, ultrapassando a força de extrusão do parafuso, o que levará a uma descarga irregular. Se a pressão for ajustada muito baixa, a pressão de moldagem dos materiais na cabeça da matriz é insuficiente, o que não só afeta a qualidade de moldagem do produto, mas também pode causar acumulação local devido ao fluxo de material muito rápido (especialmente no canal de fluxo complexo da matriz).
(IV) Implementação inadequada das especificações de operação e manutenção
A padronização da operação no local e da manutenção diária afeta diretamente o estado de operação dos equipamentos. Uma operação inadequada pode causar problemas de descarga da cabeça de matriz. Exemplos específicos incluem:
- Preparação inadequada antes do início da produção: Antes do início da produção, o canal de fluxo da cabeça de matriz, a tela do filtro e a matriz não são limpos completamente. Os resíduos de materiais antigos são misturados com novos materiais, formando bloqueios devido à má compatibilidade ou à insuficiente plasticização. Ao mesmo tempo, o estado de secagem e a uniformidade do tamanho das partículas dos materiais de origem não são verificados e são colocados diretamente em produção, criando perigos ocultos para falhas.
- Monitoramento inadequado durante a produção: Durante a produção, parâmetros importantes, como a pressão da cabeça de matriz, o estado de descarga e a curva de temperatura, não são monitorados em tempo real. Quando esses parâmetros variam ligeiramente, não são ajustados a tempo, o que leva à expansão gradual do problema e, finalmente, à obstrução. Além disso, as impurezas não são limpas a tempo durante o processo de transporte da matéria-prima, o que leva a que estas entrem na cabeça da matriz.
- Manutenção inadequada do equipamento: os elementos de parafuso, os tambores, os canais de fluxo da cabeça de matriz e outros componentes não são regularmente inspecionados e mantidos, e os componentes desgastados não são substituídos a tempo. A tela do filtro não é substituída de acordo com o ciclo especificado, o que resulta em uma acumulação prolongada de impurezas. A manutenção inadequada do sistema de refrigeração leva a uma redução da precisão do controle de temperatura da cabeça de matriz, afetando as características de fluxo do material.
II. Soluções direcionadas
In view of the above fault causes, we should follow the principle of “first troubleshooting simple factors, then handling complex problems”, and solve them step by step from four aspects: operation adjustment, parameter optimization, equipment maintenance and raw material control. The specific measures are as follows:
(I) Controle de Materiais Primos: Garantir que os materiais primos atendam aos requisitos de processamento
- Controle rigorosamente o teor de umidade das matérias-primas: formule processos de secagem razoáveis de acordo com as características das matérias-primas. Por exemplo, as matérias-primas de PA6 precisam ser secadas a 100-120 ℃ durante 4-6 horas, e as matérias-primas de PET precisam ser secadas a 160-180 ℃ durante 6-8 horas para garantir que o teor de umidade das matérias-primas seja inferior a 0,05%. Feche e armazene a tempo após a secagem para evitar a reabsorção de umidade.
- Alinear o triagem e a mistura das matérias-primas: Antes de colocar as matérias-primas em uso, remova impurezas e detritos metálicos através de peneiras vibratórias, separadores magnéticos e outros equipamentos. Para matérias-primas com tamanho de partícula irregular, realize um tratamento pré-misturado ou de peneiramento para garantir um tamanho de partícula uniforme. Otimize a fórmula das matérias-primas, controle de forma razoável a quantidade de aditivos (geralmente não superior a 50%) e aumente adequadamente os lubrificantes (como estearato de zinco, EBS) para melhorar a fluidez do material.
- Verifique a compatibilidade das matérias-primas: para matérias-primas misturadas, realize primeiro testes em pequenas séries para verificar sua compatibilidade, evitando a falta de plasticização devido à má compatibilidade.
(II) Ajuste de operação: padronizar os processos de operação e resolver tempestivamente os perigos ocultos
- Melhore o trabalho de preparação pré-inicialização: Limpe completamente o canal de fluxo da cabeça do matriz, a tela de filtro e a matriz antes da inicialização, o que pode ser feito através de limpeza por fusão a alta temperatura ou limpeza mecânica para garantir que não haja materiais residuais. Verifique o estado de secagem e a uniformidade do tamanho das partículas das matérias-primas para confirmar que atendem aos requisitos de processamento. Verifique se o sensor de pressão e o sensor de temperatura da cabeça do matriz funcionam normalmente.
- Otimize o monitoramento do processo de produção: Preste atenção em tempo real à curva de pressão da cabeça do matriz. Se a pressão continuar a aumentar (superando 10% da faixa normal), reduza a velocidade de alimentação ou aumente a velocidade do parafuso. Se a pressão ainda não diminuir, pare a máquina para verificar a tela do filtro e o canal de fluxo. Observe o estado de descarga. Se ocorrerem problemas, como descarga desigual, quebra de tiras e superfície irregular, ajuste a temperatura e a pressão da cabeça do matriz em tempo hábil. Limpe regularmente a tubulação de transporte da matéria-prima para evitar a acumulação de impurezas.
- Standardize os procedimentos de desligamento e limpeza: Após a produção, primeiro desligue o dispositivo de alimentação. Depois que os materiais do tanque estiverem basicamente descarregados, reduza a velocidade do parafuso e a temperatura da cabeça do matriz, depois desmonte a cabeça do matriz, a tela de filtro e o matriz, e limpe completamente os materiais residuais para evitar a carbonização e a adesão dos materiais. Após a limpeza, monte os componentes de acordo com as regulamentações para se preparar para a próxima produção.
(III) Otimização do processo: ajuste de parâmetros para garantir a plastificação estável e o fluxo de materiais
- Otimize os parâmetros de temperatura: ajuste a temperatura da cabeça de matriz e do tambor adjacente de acordo com as características das matérias-primas para garantir que as matérias-primas sejam totalmente plastificadas sem degradação térmica. Por exemplo, ao processar matérias-primas de PP, a temperatura da cabeça de matriz pode ser ajustada para 180-200°C; ao processar matérias-primas de PA6, a temperatura da cabeça de matriz pode ser ajustada para 230-250°C. Ao mesmo tempo, defina razoavelmente o gradiente de temperatura (a diferença de temperatura entre as áreas adjacentes não deve exceder 20°C) para evitar mudanças bruscas de temperatura das matérias-primas na área da cabeça de matriz.
- Velocidade da roda de engrenagem e velocidade de alimentação: Determine a proporção adequada entre a velocidade da roda de engrenagem e a velocidade de alimentação, de acordo com o modelo do equipamento e as características da matéria-prima. Geralmente, quando a velocidade da roda de engrenagem aumenta, a velocidade de alimentação pode ser aumentada adequadamente para garantir o tempo de permanência razoável dos materiais no tanque (geralmente 2-5 minutos), o que não só garante a completa plasticização, mas também evita a acumulação. Se ocorrer uma descarga irregular, primeiro reduza a velocidade de alimentação, observe a mudança de pressão e, em seguida, ajuste gradualmente a velocidade da roda de engrenagem.
- Ajuste razoavelmente a pressão da cabeça do matriz: controle a pressão da cabeça do matriz dentro de um intervalo razoável (geralmente 10-30MPa) de acordo com as exigências de moldagem do produto. Se a pressão for muito alta, aumente adequadamente a seção de descarga do matriz ou reduza a velocidade de alimentação; se a pressão for muito baixa, reduza adequadamente a seção de descarga do matriz ou aumente a velocidade de alimentação para garantir um fluxo estável de materiais na cabeça do matriz.
(IV) Manutenção de equipamentos: revisão regular para garantir a operação normal dos componentes
- Inspecionar e substituir regularmente os componentes vulneráveis: Inspecionar a tela do filtro e a placa porosa uma vez por semana e substituí-las a tempo, de acordo com a acumulação de impurezas (geralmente, substituir a tela do filtro a cada 8 a 12 horas de produção). Inspecionar o desgaste dos elementos de parafuso e da parede interna do tambor uma vez por mês. Se a quantidade de desgaste ultrapassar 0,5 mm, substituir ou reparar a tempo. Inspecionar o desgaste e a deformação do canal de fluxo da cabeça de matriz e da matriz uma vez por trimestre e polir ou substituir os componentes severamente desgastados.
- Manter os sistemas de controle de temperatura e pressão: Calibrar regularmente os sensores de temperatura e os sensores de pressão para garantir a precisão das medições. Verifique se a bobina de aquecimento e a linha de água de resfriamento funcionam normalmente para evitar falhas no controle de temperatura devido a aquecimento desigual ou resfriamento inadequado. Limpe o canal de dissipação de calor do sistema de controle de temperatura para garantir a dissipação normal de calor do equipamento.
- Otimize o projeto da estrutura da cabeça de matriz: Para cabeças de matriz com um projeto de canal de fluxo irracional, é possível realizar modificações, como adicionar arcos de transição nas extremidades do canal de fluxo e otimizar o ângulo de mudança gradual da seção do canal de fluxo para reduzir a resistência ao fluxo de material. Selecione o tamanho de malha adequado da tela de filtro (geralmente 40-120 malhas) de acordo com as características das matérias-primas processadas para equilibrar o efeito de filtração e a capacidade de passagem do material.
III. Medidas preventivas
Para reduzir a ocorrência de descarga irregular ou bloqueio na cabeça da matriz do extrusor de dois parafusos, além das soluções acima mencionadas, deve ser estabelecido também um sistema preventivo eficaz:
- Estabelecer padrões de inspeção de matérias-primas: Inspecionar indicadores como o teor de umidade, o tamanho das partículas e o teor de impurezas de cada lote de matérias-primas, e proibir a entrada em produção de matérias-primas não qualificadas.
- Formule procedimentos operacionais padronizados: clarifique as especificações de operação para a preparação pré-início, o monitoramento do processo de produção e a limpeza ao encerramento, e realize treinamento profissional para os operadores, a fim de garantir a implementação padronizada.
- Estabelecer um plano regular de manutenção do equipamento: Elaborar planos de manutenção diários, semanais, mensais e trimestrais de acordo com o tempo de operação do equipamento, para detectar e resolver a tempo o desgaste dos componentes, a deriva dos parâmetros e outros problemas.
- Criar uma conta de falhas: registrar o tempo de ocorrência, a causa, a solução e o efeito de cada problema de descarga da cabeça de matriz, resumir a experiência e as lições aprendidas e otimizar continuamente o processo de produção e o plano de manutenção dos equipamentos.
IV. Conclusão
Unsmooth discharge or blockage at the die head of the twin-screw extruder is the result of the combined action of multiple factors, with the core being “insufficient material plasticization” and “excessive flow resistance”. In actual production, comprehensive investigation should be carried out from four dimensions: raw materials, operation, process and equipment. Simple problems should be solved first by adjusting operation and process parameters, and then in-depth treatment should be carried out for complex problems such as equipment wear and raw material formula. At the same time, establishing a sound preventive system can effectively reduce the fault occurrence rate and ensure the continuity and stability of production. Through scientific fault analysis and standardized handling processes, we can not only quickly solve the die head discharge problem, but also extend the service life of the equipment and improve product quality and production efficiency.







