

Como equipamento fundamental no campo da processamento de materiais poliméricos, a estabilidade da produção de extrusão da extrusora de dois parafusos determina diretamente a consistência da qualidade do produto, a eficiência de produção e os custos de produção. Na produção real, as flutuações na produção de extrusão são um problema comum, que não só levam a desvios nas dimensões do produto e a desempenho desigual, mas também podem causar problemas de cadeia, como sobrecarga de equipamentos e degradação do material. Neste artigo, serão analisados profundamente as principais causas da instabilidade da produção de extrusão a partir de dimensões chave, como as características da matéria-prima, o estado do equipamento, os parâmetros de operação e o ambiente de processo, e propostas soluções cientificamente viáveis para fornecer referências técnicas para a prática de produção.
I. Análise das causas principais da produção de extrusão instável
(I) Flutuações nas características das matérias-primas: fatores básicos de indução
As matérias-primas são a base do processamento de extrusão, e as flutuações em suas propriedades físicas e químicas afetarão diretamente o equilíbrio do material no processo de extrusão, resultando em uma saída de extrusão instável. As manifestações específicas são as seguintes:
- Tamanho e distribuição irregular de partículas das matérias-primas: Se o tamanho das partículas das matérias-primas varia muito ou se há aglomeração e excesso de pó fino, isso pode causar flutuações na densidade de enchimento das matérias-primas durante o processo de alimentação. Partículas grandes podem causar bloqueio da porta de alimentação, enquanto o pó fino pode causar ligação devido à excessiva fluidez. Ambas as situações farão com que a quantidade de matérias-primas que entra no tambor flutue, o que leva diretamente a flutuações na produção de extrusão.
- Contenção de umidade excessiva ou flutuante das matérias-primas: Para materiais poliméricos higroscópicos (como PVC, PA, PET, etc.), se a secagem for insuficiente ou o grau de secagem for inconsistente, a umidade nos materiais evaporará rapidamente sob o ambiente de alta temperatura do tambor, gerando um grande número de bolhas. As bolhas ocuparão o espaço efetivo no tambor, interrompendo a transportação contínua dos materiais. Ao mesmo tempo, o processo de estourar as bolhas afetará o fluxo de material, levando a flutuações periódicas na produção de extrusão. Além disso, a umidade também pode causar degradação dos materiais, agravando ainda mais a instabilidade da extrusão.
- Diferenças nas formulações e propriedades das matérias-primas: Na mesma lote de matérias-primas, uma distribuição inconsistente do peso molecular da resina e da taxa de fluxo de fusão (MFR), ou desvios na proporção e dispersibilidade de aditivos (como plastificantes, enchimentos, estabilizadores) podem causar flutuações nas características de fusão e na viscosidade dos materiais. Quando a viscosidade é muito alta, a resistência de transporte do material aumenta e a produção de extrusão diminui; quando a viscosidade é muito baixa, o material é propenso a deslizamento e a eficiência de transporte é instável, o que se manifesta, no final, como flutuações na produção de extrusão.
(II) Falhas no sistema de equipamentos: Core Crux
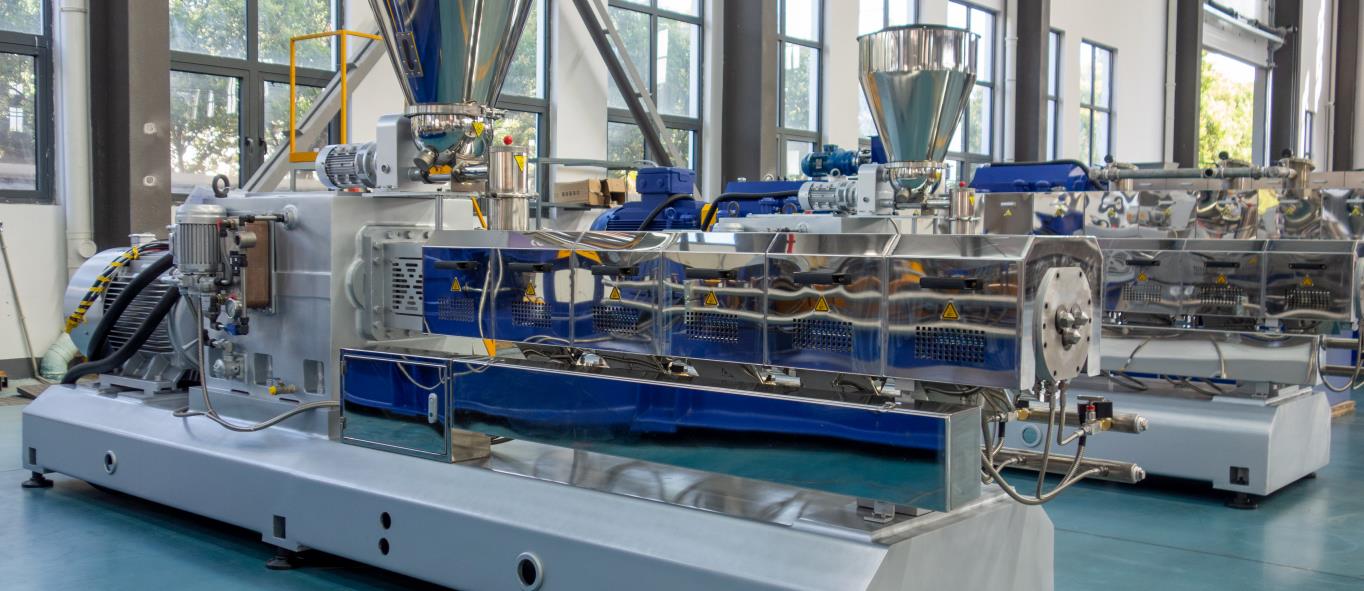
O estado dos componentes principais do extrusor de parafusos gêmeos, como o sistema de alimentação, a montagem do eixo e do tambor, o sistema de transmissão e o sistema de controle de temperatura, determina diretamente a estabilidade do processo de extrusão. As falhas ou o desgaste do equipamento são os principais fatores que levam a uma produção de extrusão instável, incluindo os seguintes aspectos específicos:
- Sistema de alimentação anormal: O sistema de alimentação é o primeiro passo para que os materiais entrem no tambor, e sua estabilidade afeta diretamente a quantidade de alimentação. Os problemas comuns incluem: ① Flutuações na velocidade do alimentador, como falhas no sistema de controle de velocidade de conversão de frequência, diminuição do desempenho do motor e desgaste do redutor, o que leva a uma velocidade instável do parafuso de alimentação; ② Desgaste ou bloqueio do parafuso de alimentação, o que reduz a eficiência de alimentação e pode causar interrupções ou alimentação irregular; ③ Projeto inadequado da porta de alimentação, como um ângulo muito pequeno do canal de alimentação e cantos mortos, o que leva à acumulação de material ou ao fluxo irregular, afetando a continuidade da alimentação.
- Desvio de montagem ou desgaste da montagem de parafuso e barril: A porca e o tambor são os componentes principais para a transportação, fundição e mistura de materiais, e a precisão de sua correspondência afeta diretamente a eficiência de transporte. ① O desgaste da porca: Após um uso prolongado, a pista da porca e o sulco da porca serão desgastados, o que leva a um aumento do vazamento de materiais no sulco da porca e à diminuição e flutuação da capacidade de transporte efetiva; ② O desgaste do tambor: Após o desgaste da parede interna do tambor, a distância entre o tambor e a porca aumenta, o que também exacerba o vazamento de materiais e perturba a estabilidade do transporte; ③ A desvio da montagem da porca: uma ajuste inadequado da paralelismo e da distância de engrenagem das duas porcas causará uma força desigual durante a operação das porcas, flutuações de velocidade e, portanto, afetará a produção de extrusão; ④ Danos no rolamento de tração: o rolamento de tração é responsável por suportar a força axial da porca. Se danificado, causará o movimento axial da porca, interrompendo o transporte estável de materiais no tambor e desencadeando fortes flutuações na produção de extrusão.
- Falha do sistema de controle de temperatura: A temperatura é um parâmetro fundamental para a fusão e o fluxo do material. Falhas no sistema de controle de temperatura podem causar flutuações na temperatura de cada seção do tanque, afetando a viscosidade do material e as características de transporte. ① Falha do aquecedor: tais como danos ao aquecedor e contato inadequado, resultando em baixa temperatura local, insuficiente fusão do material, material frio e aumento da resistência de transporte; ② Falha do sistema de resfriamento: bloqueio ou fluxo insuficiente do ventilador de resfriamento e do circuito de água de resfriamento, resultando em temperatura excessiva no tanque, degradação do material ou queda excessiva da viscosidade e eficiência de transporte instável; ③ Falha do sensor de temperatura: desvio de medição ou falha do sensor leva a uma avaliação incorreta do sistema de controle de temperatura, resultando na emissão de comandos de aquecimento/resfriamento incorretos e desencadeando fortes flutuações de temperatura.
- Falha do sistema de transmissão: O sistema de transmissão é responsável por fornecer energia estável para a operação da rosca, e sua falha causará diretamente flutuações na velocidade da rosca. ① Falha do motor: Velocidade do motor instável, potência de saída insuficiente ou frequente acionamento da proteção contra sobrecarga; ② Falha do redutor: O desgaste dos engrenagens do redutor e a má lubrificação resultam em menor eficiência de transmissão e transmissão de velocidade instável; ③ Falha da transmissão por correia/cadeia: Correias soltas, cadeias desgastadas ou tensão inadequada causam deslizamento e saltos durante a transmissão de velocidade, o que resulta em flutuações na velocidade da rosca.
(III) Configuração inadequada dos parâmetros de operação: influência humana
A racionalidade dos parâmetros de operação afeta diretamente a estabilidade do processo de extrusão. Configurações inadequadas de parâmetros ou ajustes frequentes podem desestabilizar o equilíbrio de fundição e transporte de materiais no tambor, resultando em flutuações na produção de extrusão:
- Desacordo entre a velocidade do parafuso e a velocidade de alimentação: A saída de extrusão do extrusor de dois parafusos está intimamente relacionada com a velocidade do parafuso e a velocidade de alimentação, e os dois precisam manter um certo equilíbrio proporcional. Se a velocidade de alimentação for muito rápida, ultrapassando a capacidade máxima de transporte do parafuso, causará acumulação de material e bloqueio na porta de alimentação; se a velocidade de alimentação for muito lenta, a ranhura do parafuso não será totalmente preenchida, resultando em capacidade de transporte efetiva insuficiente. Além disso, se as ajustagens dos dois não estiverem sincronizadas, causará flutuações na taxa de preenchimento do material, o que levará a uma saída de extrusão instável.
- Configurações de parâmetros de temperatura não razoáveis: ① Configuração inadequada do gradiente de temperatura em cada seção do tambor, como uma temperatura excessivamente alta na seção de alimentação, o que leva à fusão prematura e à adesão dos materiais à hélice, ou uma temperatura excessivamente baixa na seção de homogeneização, o que resulta em uma fusão insuficiente dos materiais; ② Ajustes frequentes da temperatura com amplitude excessiva em cada ocasião, o que perturba o estado estável da fusão e do fluxo dos materiais.
- Flutuações excessivas na pressão da cabeça de matriz: A pressão da cabeça do matriz é negativamente correlacionada com a produção de extrusão. Se o molde da cabeça do matriz estiver bloqueado ou a tela do filtro não for substituída a tempo, a pressão da cabeça do matriz aumentará drasticamente e a produção de extrusão diminuirá; se a saída do matriz estiver desgastada ou apresentar desvios dimensionais, a pressão será instável, o que levará a flutuações na produção de extrusão. Além disso, falhas da bomba de fusão (se equipada) também provocarão flutuações na pressão da cabeça do matriz e na produção de extrusão.
(IV) Interferência do ambiente de processamento: Fatores externos
As flutuações no ambiente de produção também afetarão indiretamente a estabilidade do processo de extrusão, levando a flutuações na produção: ① Flutuações na tensão de alimentação: uma tensão instável na rede elétrica da oficina afetará o funcionamento normal do motor, do sistema de controle de temperatura e do sistema de alimentação, levando a flutuações nos parâmetros de operação de vários componentes; ② Alterações na temperatura e umidade ambiente: uma temperatura ambiente muito baixa afetará a fluidez e a estabilidade de alimentação das matérias-primas, e uma umidade ambiente muito alta fará com que as matérias-primas higroscópicas absorvam novamente umidade, agravando as flutuações no teor de umidade; ③ Interferência de vibração: a vibração gerada pela operação de outros equipamentos na oficina é transmitida ao extrusor, o que afetará a estabilidade da operação do parafuso e do sistema de alimentação, e, indiretamente, desencadeará flutuações na produção de extrusão.
II. Soluções direcionadas
(I) Controle rigoroso da qualidade da matéria-prima e estabilização das características do material
- Standardize os processos de aquisição e inspeção de matérias-primas: Estabelecer um mecanismo de triagem rigoroso para os fornecedores de matérias-primas, exigindo que os fornecedores forneçam relatórios de qualidade de matérias-primas estáveis (incluindo parâmetros como distribuição de tamanho de partículas, MFR, teor de umidade e composição da fórmula); antes de as matérias-primas serem colocadas no armazém, é necessário fazer amostras e testar indicadores-chave para garantir que atendem aos requisitos de produção e evitar que matérias-primas não qualificadas sejam colocadas em produção.
- Otimizar os processos de pré-tratamento de matérias-primas: ① Para matérias-primas higroscópicas, formule processos de secagem padronizados, clarifique parâmetros como temperatura de secagem, tempo e volume de ar, para garantir que o teor de umidade das matérias-primas secas esteja estável dentro do intervalo especificado (por exemplo, o teor de umidade das matérias-primas de PA deve ser controlado abaixo de 0,05%). ② Triture e esmague as matérias-primas com tamanho de partícula desigual ou aglomeração para garantir um tamanho de partícula uniforme e boa fluidez das matérias-primas. ③ Se a fórmula da matéria-prima contém vários aditivos, misture-os previamente para garantir uma dispersão uniforme dos aditivos e evitar desvios locais no desempenho.
- Fortalecer a gestão do armazenamento de matérias-primas: Armazenar as matérias-primas em um armazém seco, ventilado e com temperatura constante, para evitar a umidade e as alterações de temperatura. Armazenar as matérias-primas de diferentes lotes e tipos separadamente, para evitar confusão e garantir a consistência das matérias-primas durante o processo de produção.
(II) Manutenção abrangente do equipamento para garantir uma operação estável
- Otimizar o sistema de alimentação: ① Inspecione regularmente o motor, o conversor de frequência e o redutor do alimentador para garantir a sua operação normal e a velocidade estável; se ocorrer desgaste ou falha, repare ou substitua-os a tempo; ② Limpe regularmente o parafuso de alimentação e a porta de alimentação para evitar resíduos de material e obstruções; repare ou substitua o parafuso de alimentação desgastado para garantir a eficiência de alimentação; ③ Otimize o projeto da porta de alimentação, aumente o ângulo do canal de alimentação, elimine os cantos mortos e instale dispositivos de vibração, se necessário, para promover o fluxo de material.
- Mantenha o conjunto de parafuso e tambor: ① Inspecionar regularmente o desgaste do parafuso e do cilindro. Se o desgaste exceder o intervalo permitido (por exemplo, o desgaste do voo do parafuso for maior que 1 mm), reparar ou substituí-los a tempo; ② Ao montar o parafuso, ajustar estritamente a paralelismo e a espaçamento de engrenagem dos parafusos gêmeos para atender aos requisitos técnicos do equipamento; ③ Inspecionar regularmente o desgaste e a lubrificação do rolamento de empuxo, substituir o rolamento danificado a tempo e garantir uma lubrificação adequada para evitar o movimento axial do parafuso.
- Calibrar o sistema de controle de temperatura: ① Inspecione regularmente o aquecedor, o ventilador de resfriamento e o circuito de água de resfriamento para garantir o funcionamento normal das funções de aquecimento e resfriamento; limpe a escala no circuito de água de resfriamento para garantir um fluxo de resfriamento estável; ② Calibre regularmente o sensor de temperatura para garantir a precisão da medição da temperatura e evitar erros de julgamento do sistema de controle de temperatura; ③ Otimize o programa de controle de temperatura, adote o controle de temperatura em gradiente segmentado e evite ajustes frequentes e em grande escala da temperatura.
- Reformar o sistema de transmissão: ① Inspecione regularmente o estado de operação do motor, teste a estabilidade de velocidade e a potência de saída, e resolva falhas do motor a tempo; ② Lubrifique e mantenha regularmente o redutor, substitua o óleo de lubrificação envelhecido, inspecione o desgaste dos engrenagens e, se necessário, repare ou substitua-as; ③ Ajuste a tensão da correia/cadeia, substitua a correia/cadeia desgastada e evite deslizamentos e saltos durante a transmissão.
- Mantenha a cabeça de matriz e a bomba de fusão: ① Limpe regularmente a cabeça do matriz e substitua a tela do filtro para evitar o aumento brusco de pressão causado pelo bloqueio; inspecione o desgaste da saída da matriz e repare ou substitua-o a tempo; ② Se estiver equipado com uma bomba de fusão, inspecione regularmente o estado de operação e o desempenho de vedação da bomba de fusão para garantir uma condução estável e flutuações de pressão dentro do intervalo permitido.
(III) Otimizar Parâmetros de Operação e Padronizar Processos de Produção
- Ajustar a Velocidade do Moedor e a Velocidade de Alimentação: Determine a relação ideal entre a velocidade do moedor e a velocidade de alimentação por meio de experimentos de acordo com as características das matérias-primas e o modelo do equipamento, e fixe a combinação de parâmetros; durante a produção, evite ajustes frequentes das duas velocidades. Se ajustes forem necessários, faça-os lentamente e de forma sincronizada para garantir uma taxa de enchimento de material estável.
- Otimizar Parâmetros de Temperatura e Pressão: ① Formule parâmetros de gradiente de temperatura padrão de acordo com as características de fusão das matérias-primas para garantir uma temperatura estável em cada seção do tanque, suficiente fusão do material sem degradação; ② Instale sensores de pressão para monitorar a pressão da cabeça da matriz em tempo real. Se a pressão flutuar excessivamente, verifique tempestivamente falhas como moldes, telas de filtro e bombas de fusão para garantir que a pressão esteja estável dentro do intervalo especificado.
- Padronizar Procedimentos de Operação: Formule procedimentos de operação detalhados, clarifique as etapas de inicialização, operação e encerramento do equipamento; fortaleça o treinamento dos operadores para melhorar as habilidades de operação e evitar flutuações na produção de extrusão causadas por erros humanos (como configurações incorretas de parâmetros e velocidade de ajuste excessiva); estabeleça um sistema de registro de produção para registrar parâmetros-chave como a produção de extrusão, temperatura e pressão para facilitar a posterior rastreabilidade e otimização.
(IV) Melhorar o Ambiente do Processo e Reduzir a Interferência Externa
- Estabilizar a Tensão da Fonte de Alimentação: Instale estabilizadores de tensão e conversores de frequência no circuito de alimentação do extrusor para evitar o impacto das flutuações de tensão da rede sobre o equipamento; inspecione regularmente as linhas de alimentação para garantir conexões estáveis e sem contato ruim.
- Controlar a Temperatura e a Umidade Ambientais: Controle a temperatura do escritório de produção em 18-28 ℃ e a umidade em 50%-60%; instale ar-condicionadores, desumidificadores, umidificadores e outros equipamentos no escritório para evitar mudanças severas na temperatura e umidade ambiente; realize tratamento de vedação e secagem local na área de alimentação de matérias-primas higroscópicas para evitar a reabsorção de umidade pelas matérias-primas.
- Reduzir a Interferência de Vibração: Instale o extrusor em uma base amortecedora e mantenha uma certa distância de outros equipamentos com grande vibração. Inspecione regularmente os parafusos de fixação do equipamento para garantir que estejam bem apertados e evitar vibrações fortes durante a operação do equipamento.
III. Conclusão
The unstable extrusion output of the twin-screw extruder is the result of the combined effect of multiple factors such as raw materials, equipment, operation, and environment. Its core solution is “source control, process optimization, and full-process monitoring”. Effectively improving the stability of extrusion output can be achieved by strictly controlling raw material quality, comprehensively ensuring stable equipment operation, optimizing operating parameters, and improving the process environment. In addition, establishing a regular equipment maintenance system, standardized production operating procedures, and a real-time parameter monitoring system are the keys to ensuring long-term extrusion stability. In actual production, it is necessary to conduct targeted troubleshooting and formulate personalized solutions in combination with specific equipment models, raw material characteristics, and product requirements to maximize production efficiency and product quality.







