

Als Kernausrüstung im Bereich der Polymerwerkstoffverarbeitung bestimmt die Stabilität des Extrudatausstoßes des Doppelschneckenextruders direkt die Konsistenz der Produktqualität, der Produktionseffizienz und der Produktionskosten. In der tatsächlichen Produktion sind Schwankungen des Extrudatausstoßes ein häufiges Problem, das nicht nur zu Abweichungen in den Produktabmessungen und uneinheitlichen Eigenschaften führt, sondern auch Kettenprobleme wie Überlastung der Anlage und Materialabbau verursachen kann. Dieser Artikel analysiert die Kernursachen für einen instabilen Extrudatausstoß tiefgreifend anhand zentraler Dimensionen wie Rohstoffeigenschaften, Anlagenzustand, Betriebsparametern und Prozessumgebung und schlägt wissenschaftlich machbare Lösungen vor, um eine technische Referenz für die Produktionspraxis zu bieten.
I. Analyse der Kernursachen für instabilen Extrudatausstoß
(I) Schwankungen der Rohstoffeigenschaften: Grundlegende auslösende Faktoren
Rohstoffe sind die Grundlage der Extrusionsverarbeitung, und Schwankungen ihrer physikalischen und chemischen Eigenschaften stören den Stoffhaushalt im Extrusionsprozess direkt und führen zu einem instabilen Extrudatausstoß. Die konkreten Erscheinungsformen sind wie folgt:
- Ungleichmäßige Partikelgröße und -verteilung der Rohstoffe: Wenn die Partikelgröße der Rohstoffe stark variiert oder Agglomerationen sowie überschüssiges Feinpulver vorhanden sind, führt dies zu Schwankungen der Schüttdichte der Materialien während des Förderprozesses. Große Partikel neigen dazu, den Einlauf zu verstopfen, während Feinpulver aufgrund zu hoher Fließfähigkeit Brückenbildung verursachen kann. Beides bewirkt, dass die Menge des in den Zylinder gelangenden Materials schwankt, was direkt zu Schwankungen des Extrudatausstoßes führt.
- Zu hoher oder schwankender Feuchtigkeitsgehalt der Rohstoffe: Bei hygroskopischen Polymerwerkstoffen (wie PVC, PA, PET usw.) führt unzureichende oder inkonsistente Trocknung dazu, dass die Feuchtigkeit in den Materialien in der Hochtemperaturumgebung des Zylinders schnell verdampft und zahlreiche Blasen erzeugt. Blasen nehmen den wirksamen Raum im Zylinder ein und stören den kontinuierlichen Materialtransport. Gleichzeitig beeinflusst das Platzen der Blasen den Materialfluss und führt zu periodischen Schwankungen des Extrudatausstoßes. Darüber hinaus kann Feuchtigkeit auch Materialabbau verursachen und die Extrusionsinstabilität weiter verschärfen.
- Unterschiede in Rohstoffrezepturen und -eigenschaften: Innerhalb derselben Rohstoffcharge führen inkonsistente Harz-Molekulargewichtsverteilung und Schmelzfließrate (MFR) oder Abweichungen im Anteil und in der Dispersibilität von Additiven (wie Weichmachern, Füllstoffen, Stabilisatoren) zu Schwankungen der Schmelzeeigenschaften und der Viskosität der Materialien. Bei zu hoher Viskosität steigt der Materialtransportwiderstand und der Extrudatausstoß nimmt ab; bei zu niedriger Viskosität neigt das Material zum Schlupf und die Förderleistung ist instabil, was sich letztlich als Schwankungen des Extrudatausstoßes äußert.
(II) Anlagenausfälle: Kernproblem
Der Zustand der Kernkomponenten des Doppelschneckenextruders wie Fördersystem, Schnecke-Zylinder-Baugruppe, Antriebssystem und Temperaturregelsystem bestimmt direkt die Stabilität des Extrusionsprozesses. Anlagenausfälle oder Verschleiß sind das Hauptproblem, das zu instabilem Extrudatausstoß führt, einschließlich der folgenden spezifischen Aspekte:
- Anormales Fördersystem: Das Fördersystem ist der erste Durchgang für Materialien zum Eintritt in den Zylinder, und seine Stabilität beeinflusst die Fördermenge direkt. Häufige Probleme umfassen: ① Schwankungen der Drehzahl des Förderers, wie Ausfälle des frequenzumrichtergesteuerten Drehzahlregelsystems, nachlassende Motorleistung und Verschleiß des Getriebes, die zu instabiler Drehzahl der Förderschnecke führen; ② Verschleiß oder Verstopfung der Förderschnecke, wobei Verschleiß die Fördereffizienz verringert und Verstopfung Unterbrechung oder unruhige Förderung verursacht; ③ Unzweckmäßige Auslegung des Einlaufs, wie zu kleiner Winkel des Förderkanals und Totzonen, die zu Materialansammlung oder unruhigem Fluss führen und die Kontinuität der Förderung beeinträchtigen.
- Verschleiß oder Montageabweichung der Schnecke-Zylinder-Baugruppe: Schnecke und Zylinder sind die Kernkomponenten für Materialtransport, Schmelzen und Mischen, und ihre Passgenauigkeit beeinflusst die Förderleistung direkt. ① Schneckenverschleiß: Nach langem Einsatz verschleißen Schneckensteg und Schneckennut, was zu erhöhtem Materialleckage in der Schneckennut führt, wodurch die wirksame Förderkapazität abnimmt und schwankt; ② Zylinderverschleiß: Nach Verschleiß der Zylinderinnenwand vergrößert sich der Spalt zur Schnecke, was die Materialleckage ebenfalls verstärkt und die Förderstabilität stört; ③ Montageabweichung der Schnecke: Falsche Einstellung der Parallelität und des Eingriffspalts der Doppelschnecken führt zu ungleichmäßiger Kraftverteilung während des Schneckenbetriebs, Drehzahlschwankungen und beeinträchtigt somit den Extrudatausstoß; ④ Axiallagerbeschädigung: Das Axiallager trägt die Axialkraft der Schnecke. Bei Beschädigung verursacht es eine Axialbewegung der Schnecke, stört den stabilen Materialtransport im Zylinder und löst starke Schwankungen des Extrudatausstoßes aus.
- Ausfall des Temperaturregelsystems: Temperatur ist ein Schlüsselparameter für das Schmelzen und Fließen von Material. Ausfälle des Temperaturregelsystems verursachen Schwankungen der Temperatur in jedem Abschnitt des Zylinders und beeinflussen damit die Materialviskosität und Fördereigenschaften. ① Heizelementausfall: Beispielsweise Heizelementschaden und schlechter Kontakt führen zu lokaler Untertemperatur, unzureichendem Materialaufschmelzen, Kaltmaterial und erhöhtem Förderwiderstand; ② Kühlungssystemausfall: Verstopfung oder unzureichender Durchfluss des Kühlgebläses und des Kühlwasserkreislaufs führen zu überhöhter Zylindertemperatur, Materialabbau oder übermäßigem Viskositätsabfall und instabiler Förderleistung; ③ Temperatursensorausfall: Messabweichung oder Ausfall des Sensors führt zu Fehlbeurteilung des Temperaturregelsystems, Ausgabe falscher Heiz-/Kühlbefehle und Auslösung starker Temperaturschwankungen.
- Antriebssystemausfall: Das Antriebssystem liefert stabile Leistung für den Betrieb der Schnecke, und sein Ausfall verursacht direkt Schwankungen der Schneckendrehzahl. ① Motorschaden: Instabile Motordrehzahl, unzureichende Ausgangsleistung oder häufiges Auslösen des Überlastschutzes; ② Getriebeschaden: Verschleiß der Getriebezähne und mangelnde Schmierung führen zu verringerter Übertragungseffizienz und instabilem Drehzahlübertrag; ③ Riemen-/Kettenantriebsschaden: Lockere Riemen, verschlissene Ketten oder unsachgemäße Spannung verursachen Schlupf und Springen während der Drehzahlübertragung, was zu Schwankungen der Schneckendrehzahl führt.
(III) Falsche Einstellung der Betriebsparameter: Menschlicher Einfluss
Die Vernunft der Betriebsparameter beeinflusst die Stabilität des Extrusionsprozesses direkt. Unsachgemäße Parametereinstellungen oder häufige Anpassungen stören das Schmelz- und Fördergleichgewicht der Materialien im Zylinder und führen zu Schwankungen des Extrudatausstoßes:
- Fehlpassung zwischen Schneckendrehzahl und Fördergeschwindigkeit: Der Extrudatausstoß des Doppelschneckenextruders steht in engem Zusammenhang mit Schneckendrehzahl und Fördergeschwindigkeit, und beide müssen ein gewisses proportionales Gleichgewicht halten. Ist die Fördergeschwindigkeit zu schnell und übersteigt die maximale Förderkapazität der Schnecke, kommt es zu Materialansammlung und Verstopfung am Einlauf; ist die Fördergeschwindigkeit zu langsam, kann die Schneckennut nicht vollständig gefüllt werden, was zu unzureichender wirksamer Förderkapazität führt. Zudem führen nicht synchronisierte Anpassungen beider zu Schwankungen der Materialfüllrate und damit zu instabilem Extrudatausstoß.
- Unzweckmäßige Temperatureinstellungen: ① Unsachgemäße Einstellung des Temperaturgradienten in jedem Abschnitt des Zylinders, wie übermäßig hohe Temperatur im Förderabschnitt, die zu vorzeitigem Aufschmelzen und Anhaftung von Material an der Schnecke führt, oder zu niedrige Temperatur im Homogenisierungsabschnitt, die zu unzureichendem Materialaufschmelzen führt; ② Häufige Temperaturanpassungen mit jedes Mal zu großer Amplitude, die den stabilen Zustand von Materialschmelze und -fluss stören.
- Übermäßige Schwankungen des Düsenkopfesdrucks: Der Düsenkopfesdruck korreliert negativ mit dem Extrudatausstoß. Ist die Düsenkopfesform verstopft oder das Sieb nicht rechtzeitig ausgetauscht, steigt der Düsenkopfesdruck stark an und der Extrudatausstoß nimmt ab; ist der Düsenausgang verschlissen oder weist er Maßabweichungen auf, ist der Druck instabil, was zu Schwankungen des Extrudatausstoßes führt. Zudem verursachen Ausfälle der Schmelzepumpe (falls vorhanden) ebenfalls Schwankungen von Düsenkopfesdruck und Extrudatausstoß.
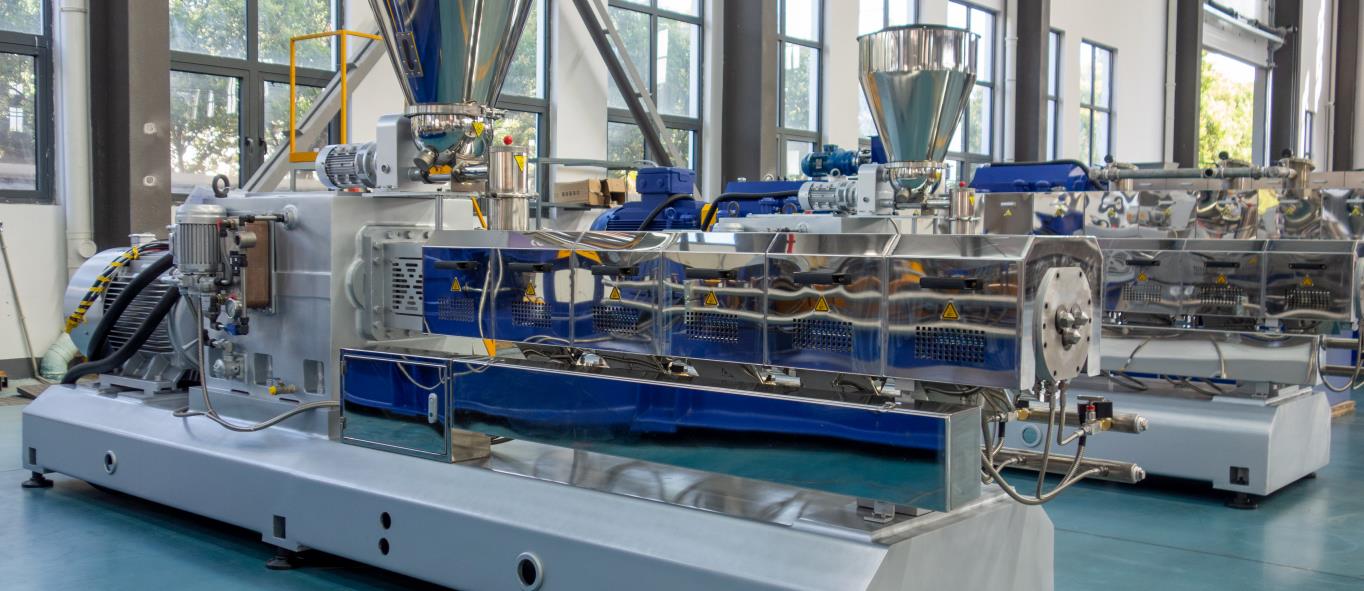
(IV) Prozessumgebungsstörungen: Externe Faktoren
Schwankungen in der Produktionsumgebung beeinflussen die Stabilität des Extrusionsprozesses ebenfalls indirekt und führen zu Schwankungen des Extrudatausstoßes: ① Netzspannungsschwankungen: Instabile Spannung des Werkstattsstromnetzes beeinträchtigt den Normalbetrieb von Motor, Temperaturregelsystem und Fördersystem und führt zu Schwankungen der Betriebsparameter verschiedener Komponenten; ② Änderungen von Umgebungstemperatur und -feuchtigkeit: Zu niedrige Umgebungstemperatur beeinträchtigt die Fließfähigkeit und Förderstabilität der Rohstoffe, und zu hohe Umgebungsfeuchtigkeit lässt hygroskopische Rohstoffe erneut Feuchtigkeit aufnehmen und verschärft die Feuchtigkeitsschwankungen; ③ Vibrationsstörungen: Vibrationen anderer Anlagen in der Werkstatt werden auf den Extruder übertragen, beeinträchtigen die Stabilität des Schneckenbetriebs und des Fördersystems und lösen indirekt Schwankungen des Extrudatausstoßes aus.
II. Gezielte Lösungen
(I) Rohstoffqualität streng kontrollieren und Materialeigenschaften stabilisieren
- Beschaffungs- und Prüfprozesse für Rohstoffe standardisieren: Richten Sie einen strengen Auswahlmechanismus für Rohstofflieferanten ein und fordern Sie von Lieferanten stabile Qualitätsberichte über Rohstoffe (einschließlich Parameter wie Partikelgrößenverteilung, MFR, Feuchtigkeitsgehalt und Rezepturzusammensetzung); bevor Rohstoffe ins Lager kommen, werden Stichproben gezogen und Schlüsselindikatoren geprüft, um sicherzustellen, dass sie Produktionsanforderungen entsprechen und die Produktion mit unqualifizierten Rohstoffen zu verhindern.
- Vorbehandlungsprozesse für Rohstoffe optimieren: ① Für hygroskopische Rohstoffe standardisierte Trocknungsprozesse festlegen und Parameter wie Trocknungstemperatur, Zeit und Luftmenge klären, um sicherzustellen, dass der Feuchtigkeitsgehalt der getrockneten Rohstoffe stabil im vorgegebenen Bereich liegt (beispielsweise sollte der Feuchtigkeitsgehalt von PA-Rohstoffen unter 0,05 % gehalten werden); ② Rohstoffe mit ungleichmäßiger Partikelgröße oder Agglomeration sieben und zerkleinern, um einheitliche Partikelgröße und gute Fließfähigkeit der Rohstoffe sicherzustellen; ③ Enthält die Rohstoffrezeptur mehrere Additive, diese im Voraus mischen, um eine gleichmäßige Dispersierung der Additive zu gewährleisten und lokale Eigenschaftsabweichungen zu vermeiden.
- Lagermanagement für Rohstoffe verstärken: Lagern Sie Rohstoffe in einem trockenen, belüfteten und temperaturkonstanten Lager, um Feuchtigkeit und Temperaturänderungen zu vermeiden; lagern Sie Rohstoffe unterschiedlicher Chargen und Typen getrennt, um Verwechslungen zu verhindern und die Konsistenz der Rohstoffe während des Produktionsprozesses sicherzustellen.
(II) Umfassende Anlagenwartung zur Sicherstellung eines stabilen Betriebs
- Das Fördersystem optimieren: ① Prüfen Sie regelmäßig Motor, Frequenzumrichter und Getriebe des Förderers, um deren normalen Betrieb und stabile Drehzahl sicherzustellen; bei Verschleiß oder Ausfall rechtzeitig reparieren oder ersetzen; ② Reinigen Sie regelmäßig Förderschnecke und Einlauf, um Materialrückstände und Verstopfung zu vermeiden; reparieren oder ersetzen Sie die verschlissene Förderschnecke, um die Fördereffizienz sicherzustellen; ③ Optimieren Sie die Auslegung des Einlaufs, vergrößern Sie den Winkel des Förderkanals, beseitigen Sie Totzonen und installieren Sie bei Bedarf Vibrationsvorrichtungen, um den Materialfluss zu fördern.
- Die Schnecke-Zylinder-Baugruppe warten: ① Prüfen Sie regelmäßig den Verschleiß von Schnecke und Zylinder. Übersteigt der Verschleiß den zulässigen Bereich (beispielsweise Verschleiß des Schneckenstegs größer als 1 mm), rechtzeitig reparieren oder ersetzen; ② Stellen Sie beim Zusammenbau der Schnecke die Parallelität und den Eingriffspalt der Doppelschnecken streng ein, um die technischen Anforderungen der Anlage zu erfüllen; ③ Prüfen Sie regelmäßig Verschleiß und Schmierung des Axiallagers, ersetzen Sie das beschädigte Lager rechtzeitig und stellen Sie ausreichende Schmierung sicher, um eine Axialbewegung der Schnecke zu vermeiden.
- Das Temperaturregelsystem kalibrieren: ① Prüfen Sie regelmäßig Heizelement, Kühlgebläse und Kühlwasserkreislauf, um den normalen Betrieb von Heiz- und Kühlvorgängen sicherzustellen; reinigen Sie die Ablagerungen im Kühlwasserkreislauf, um einen stabilen Kühlfluss zu gewährleisten; ② Kalibrieren Sie regelmäßig den Temperatursensor, um die Temperaturmessgenauigkeit sicherzustellen und Fehlbeurteilungen des Temperaturregelsystems zu vermeiden; ③ Optimieren Sie das Temperaturregelprogramm, setzen Sie eine abschnittsweise Gradiententemperaturregelung ein und vermeiden Sie häufige und großflächige Temperaturanpassungen.
- Das Antriebssystem überholen: ① Prüfen Sie regelmäßig den Betriebszustand des Motors, testen Sie die Drehzahlstabilität und Ausgangsleistung und behandeln Sie Motorschäden rechtzeitig; ② Schmieren und warten Sie das Getriebe regelmäßig, ersetzen Sie altertes Schmieröl, prüfen Sie den Verschleiß der Zähne und reparieren oder ersetzen Sie diese bei Bedarf; ③ Stellen Sie die Spannung des Riemens/der Kette ein, ersetzen Sie den verschlissenen Riemen/die verschlissene Kette und vermeiden Sie Schlupf und Springen während der Übertragung.
- Düsenkopf und Schmelzepumpe warten: ① Reinigen Sie regelmäßig die Düsenkopfesform und ersetzen Sie das Sieb, um einen durch Verstopfung verursachten starken Druckanstieg zu vermeiden; prüfen Sie den Verschleiß des Düsenausgangs und reparieren oder ersetzen Sie ihn rechtzeitig; ② Ist eine Schmelzepumpe vorhanden, prüfen Sie regelmäßig Betriebszustand und Dichtungsleistung der Schmelzepumpe, um einen stabilen Transport und Druckschwankungen innerhalb des zulässigen Bereichs sicherzustellen.
(III) Betriebsparameter optimieren und Produktionsprozesse standardisieren
- Schneckendrehzahl und Fördergeschwindigkeit abstimmen: Ermitteln Sie das optimale Verhältnis von Schneckendrehzahl zu Fördergeschwindigkeit durch Experimente gemäß Rohstoffeigenschaften und Anlagenmodell und fixieren Sie die Parameterkombination; vermeiden Sie während der Produktion häufige Anpassungen der beiden Drehzahlen. Sind Anpassungen nötig, nehmen Sie diese langsam und synchron vor, um eine stabile Materialfüllrate sicherzustellen.
- Temperatur- und Druckparameter optimieren: ① Erstellen Sie standardisierte Temperaturgradientenparameter gemäß den Schmelzeigenschaften der Rohstoffe, um eine stabile Temperatur in jedem Abschnitt des Zylinders und ausreichendes Materialaufschmelzen ohne Abbau sicherzustellen; ② Installieren Sie Drucksensoren zur Echtzeitüberwachung des Düsenkopfesdrucks. Schwankt der Druck übermäßig, prüfen Sie rechtzeitig auf Fehler wie Formen, Siebe und Schmelzepumpen, um den Druck stabil im vorgegebenen Bereich zu halten.
- Betriebsverfahren standardisieren: Erstellen Sie detaillierte Betriebsverfahren und klären Sie die Bedienungsschritte für Anlagenstart, Betrieb und Abschaltung; verstärken Sie die Bediener-Schulung, um Bedienfertigkeiten zu verbessern und Schwankungen des Extrudatausstoßes durch Bedienfehler (wie falsche Parametereinstellungen und übermäßige Anpassungsgeschwindigkeit) zu vermeiden; richten Sie ein Produktionsaufzeichnungssystem ein, um Schlüsselparameter wie Extrudatausstoß, Temperatur und Druck zu erfassen, um eine spätere Rückverfolgbarkeit und Optimierung zu erleichtern.
(IV) Prozessumgebung verbessern und externe Störungen verringern
- Netzspannung stabilisieren: Installieren Sie Spannungsstabilisatoren und Frequenzumrichter im Stromversorgungskreis des Extruders, um die Auswirkungen von Netzspannungsschwankungen auf die Anlage zu vermeiden; prüfen Sie regelmäßig die Stromversorgungsleitungen, um stabile Verbindungen und keinen schlechten Kontakt sicherzustellen.
- Umgebungstemperatur und -feuchtigkeit steuern: Halten Sie die Temperatur der Produktionswerkstatt bei 18–28 °C und die Feuchtigkeit bei 50–60 %; installieren Sie Klimaanlagen, Luftentfeuchter, Luftbefeuchter und andere Geräte in der Werkstatt, um starke Änderungen von Umgebungstemperatur und -feuchtigkeit zu vermeiden; führen Sie eine lokale Abdichtung und Trocknungsbehandlung im Förderbereich hygroskopischer Rohstoffe durch, um eine erneute Feuchtigkeitsaufnahme der Rohstoffe zu verhindern.
- Vibrationsstörungen verringern: Installieren Sie den Extruder auf einem schwingungsdämpfenden Fundament und halten Sie einen gewissen Abstand zu anderen Anlagen mit starker Vibration; prüfen Sie regelmäßig die Befestigungsbolzen der Anlage, um sicherzustellen, dass sie fest sind und starke Vibrationen während des Anlagenbetriebs zu vermeiden.
III. Fazit
The unstable extrusion output of the twin-screw extruder is the result of the combined effect of multiple factors such as raw materials, equipment, operation, and environment. Its core solution is “source control, process optimization, and full-process monitoring”. Effectively improving the stability of extrusion output can be achieved by strictly controlling raw material quality, comprehensively ensuring stable equipment operation, optimizing operating parameters, and improving the process environment. In addition, establishing a regular equipment maintenance system, standardized production operating procedures, and a real-time parameter monitoring system are the keys to ensuring long-term extrusion stability. In actual production, it is necessary to conduct targeted troubleshooting and formulate personalized solutions in combination with specific equipment models, raw material characteristics, and product requirements to maximize production efficiency and product quality.







