

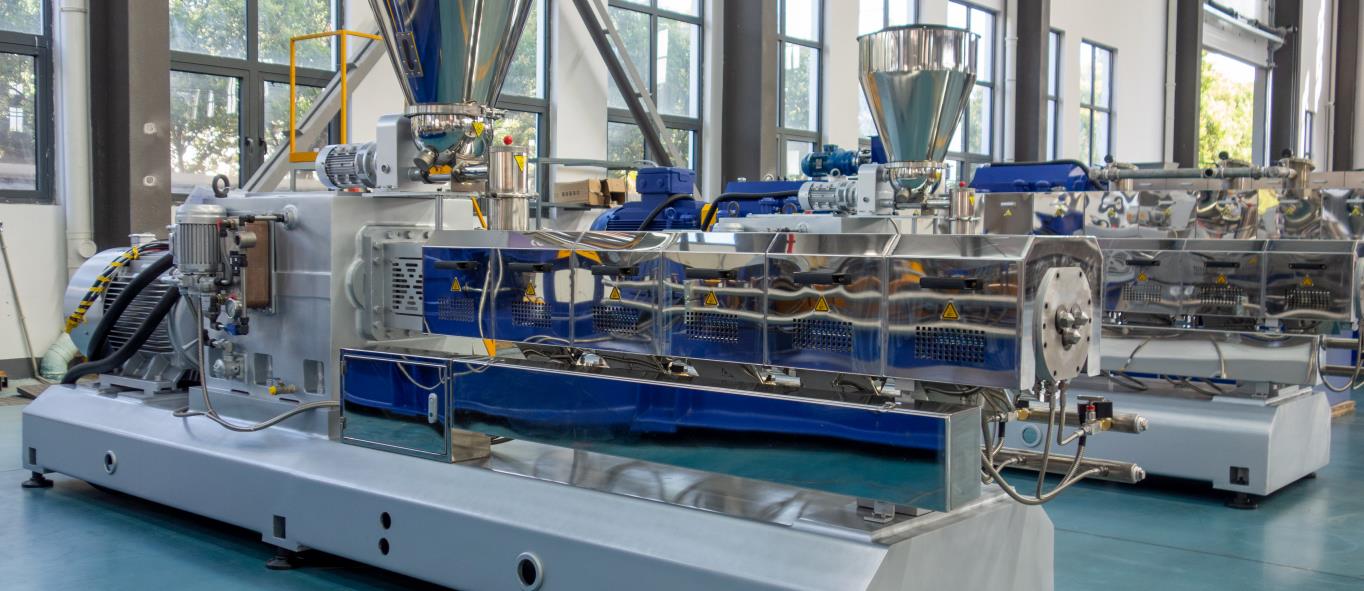
高分子材料加工の核となる装置であるツインスクリュー押出機の押出出力の安定性は、製品品質の一貫性、生産効率、および生産コストを直接決定します。実際の生産において、押出出力の変動はよく見られる問題であり、製品の寸法の偏差や性能の不均一性だけでなく、装置の過負荷や材料の劣化などのチェーン問題を引き起こす可能性があります。本稿では、原材料特性、装置状態、操作パラメータ、およびプロセス環境などの主要な要素から、押出出力の不安定性の核となる原因を深く分析し、科学的に実行可能な解決策を提案します。これにより、生産実践に関する技術的な参考となることを目指します。
I. 不安定な押出出力の主な原因の分析
(I) 原材料特性の変動:基本的な誘発要因
原材料は押出加工の基盤であり、その物理的および化学的特性の変動は、押出加工における材料バランスを直接に破壊し、不安定な押出出力につながります。具体的な表れは次のとおりです。
- 原料の不均一な粒度および分布: 原料の粒子サイズが大きく異なる場合、または凝集や過剰な細粉が存在する場合、供給プロセス中に原料の充填密度に変動が生じます。大きな粒子は供給口の詰まりを引き起こし、細粉は過剰な流動性のため橋渡りを起こす可能性があります。どちらの場合も、バレルに入る原料の量が変動し、押出量に直接影響を与えます。
- 原材料の過剰または変動する水分含量: 吸湿性ポリマー材料(PVC、PA、PETなど)の場合、乾燥が不十分である場合や乾燥度が一貫していない場合、材料中の水分はバレルの高温環境下で急速に蒸発し、大量の気泡を生成します。気泡はバレル内の有効空間を占有し、材料の連続的な運搬を妨げます。同時に、気泡の破裂過程は材料流れに影響を与え、押出量に周期的な変動をもたらします。さらに、水分は材料の劣化を引き起こすこともあり、押出不安定性をさらに悪化させます。
- 原料の配合と特性の違い: 同じ原材料のバッチで、樹脂分子量分布や溶融流動速度(MFR)が不一致である場合、または添加剤(プラスチファイア、充填剤、安定剤など)の配合比や分散性に偏差がある場合、材料の溶融特性や粘度が変動します。粘度が高すぎると、材料の輸送抵抗が増加し、押出量が減少します。また、粘度が低すぎると、材料が滑りやすくなり、輸送効率が不安定となり、結果として押出量が変動します。
(II) 機器システムの障害: Core Crux
ツインスクリュー押出機の主要部品、すなわち給餌システム、スクリュー・バレルアセンブリ、トランスミッションシステム、および温度制御システムの状態は、押出プロセスの安定性を直接決定します。設備の故障や摩耗は、不安定な押出出力につながる主な要因であり、以下の特定の点を含みます。
- 異常な給餌システム: 給料システムは、材料がバレルに入る最初の段階であり、その安定性は給料量に直接影響します。よく見られる問題には、次のものがあります。①給料装置の速度が変動すること、たとえば周波数変換速度制御システムの故障、モーターの性能の低下、減速機の摩耗などにより、給料ねじの速度が不安定になる。②給料ねじの摩耗または詰まり。摩耗は給料効率を低下させ、詰まりは中断または不安定な給料を引き起こします。③給料口の不適切な設計。たとえば、給料チャネルの角度が小すぎたり、死角があると、材料が蓄積したり、流れが不安定になるため、給料の連続性に影響が出ます。
- ネジとバレルの組み込みのずれ: スクリューとバレルは、材料の運搬、溶融、混合のための主要な部品であり、そのマッチング精度は、運搬効率に直接影響します。① スクリューの摩耗:長期間使用すると、スクリューのフライトとスクリューゴーが摩耗し、スクリューゴー内の材料漏れが増加し、有効な運搬能力が低下し変動します。② バレルの摩耗:バレルの内壁が摩耗すると、スクリューとの隙間が広がり、材料漏れを悪化させ、運搬安定性を破壊します。③ スクリューアセンブリの偏差:ツインスクリューの並行性とマッシュギャップの不適切な調整により、スクリューの動作中に力が不均一になり、速度が変動し、押出量に影響します。④ トラストベアリングの損傷:トラストベアリングは、スクリューの軸方向力を支える役割を果たします。損傷すると、スクリューの軸方向移動を引き起こし、バレル内の材料の安定した運搬を妨げ、押出量の激しい変動を引き起こします。
- 温度制御システムの不調: 温度は、材料の溶融と流れにとって重要なパラメータです。温度制御システムの障害により、バレルの各セクションの温度が変動し、材料の粘性や輸送特性に影響が出ます。①ヒーターの障害:ヒーターの損傷や接触不良などにより、局所的な温度が低くなり、材料の溶融が不十分になり、冷たい材料が出て、輸送抵抗が増加します。②冷却システムの障害:冷却ファンや冷却水回路の詰まりや不十分な流れにより、バレルの温度が過剰になり、材料が劣化し、粘性が過剰に低下し、輸送効率が不安定になります。③温度センサの障害:センサの測定偏差や障害により、温度制御システムが誤って判断し、誤った加熱/冷却コマンドを出力し、重大な温度変動を引き起こします。
- 伝送システムの障害: 送電システムはねじの動作に安定した電力を供給する役割を果たしており、故障すると、ねじの回転速度に変動が生じます。① モーターの故障: 安定しないモータ速度、不十分な出力、または過負荷保護の頻繁なトリガー;② 減速機の故障: 減速機の歯車の摩耗や不十分な潤滑は、送電効率の低下と安定しない速度送電を引き起こします。③ ベルト/チェーン送電の故障: ベルトの緩み、チェーンの摩耗、または適切な張力がないと、速度送電中にスリップや跳ね上がりが発生し、ねじの回転速度に変動が生じます。
(III) 運用パラメータの不適切な設定:人間の影響
操作パラメータの合理性は、押出プロセスの安定性に直接影響します。適切でないパラメータ設定や頻繁な調整は、バレル内の材料の溶融と運搬のバランスを崩し、押出量の変動を引き起こします。
- ねじ速度と供給速度の不一致: ツインスクリュー圧出機の圧出量は、スクリュー速度と給料速度に密接に関連しており、両者は一定の比例バランスを保つ必要があります。給料速度が速すぎると、スクリューの最大輸送能力を超えて材料が蓄積し、給料口に詰まります。また、給料速度が遅すぎると、スクリュー溝が完全に満たされず、有効な輸送能力が不足します。さらに、両者の調整が同期していないと、材料の充填率が変動し、不安定な圧出量につながります。
- 不合理な温度パラメータ設定: ① バレルの各セクションにおける温度勾配の不適切な設定、例えば、供給セクションの温度が過度に高くなり、材料がスクリューに早期に溶融して接着することになったり、均質化セクションの温度が過度に低くなり、材料の溶融が不十分になったりする。 ② それぞれの温度調整が頻繁に行われ、振幅が大きく、材料の溶融と流れの安定した状態を妨げる。
- Die head pressure fluctuates excessively: ダイスヘッド圧力は押出量と負の相関関係にあります。ダイスヘッド金型が詰まった場合やフィルタースクリーンが適時に交換されなかった場合、ダイスヘッド圧力が急激に上昇し、押出量が減少します。また、ダイス出口が摩耗している場合や寸法に偏差がある場合、圧力が不安定となり、押出量に変動をもたらします。さらに、溶融ポンプ(装備されている場合)の故障も、ダイスヘッド圧力と押出量の変動を引き起こします。
(IV) プロセス環境への干渉:外部要因
生産環境の変動は、押出プロセスの安定性に間接的に影響を与え、押出出力に変動をもたらします。具体的には、① 電源電圧の変動:工場の電力網の不安定な電圧は、モーター、温度制御システム、および給餌システムの正常な運転に影響を与え、各部品の運転パラメーターに変動をもたらします。② 環境温度と湿度の変化:環境温度が低すぎると、原材料の流動性と給餌安定性に影響を与え、環境湿度が高すぎると、吸湿性の原材料が水分を再吸収し、水分含量の変動を悪化させます。③ 振動干渉:工場内で他の装置の運転によって生じる振動が押出機に伝わり、スクリューオペレーションと給餌システムの安定性に影響を与え、間接的に押出出力の変動を引き起こします。
II. ターゲットに合わせたソリューション
(I) 原材料の品質を厳しく管理し、材料の特性を安定化します
- 原材料調達と検査プロセスを標準化する: 原材料供給者に対し、厳格なスクリーニング機構を導入し、原材料の安定した品質レポート(粒子サイズ分布、MFR、水分含量、配合成分などのパラメーターを含む)の提供を義務付けます。原材料が倉庫に入荷する前に、主要な指標をサンプリングしてテストし、生産要件を満たしていることを確認し、不適合の原材料が生産に使用されるのを防ぎます。
- 原料の前処理プロセスの最適化: ①吸湿性の高い原料の場合、標準化された乾燥プロセスを策定し、乾燥温度、時間、空気量などのパラメータを明確にして、乾燥した原料の水分含量を指定された範囲内で安定して維持すること。例えば、PA原料の水分含量は0.05%以下に制御する必要がある。②粒度が不均一なまたは凝集した原料をスクリーンして粉砕し、原料の粒度を均一にし、流動性を良くする。③原料配合物に複数の添加剤が含まれている場合は、あらかじめ混合して添加剤の分散を均一にし、性能の局所的な偏差を防ぐ。
- 原材料の保管管理を強化: 原材料を乾燥した換気の良い常温倉庫に保管し、湿気や温度の変化を防ぎます。また、異なるバッチや種類の原材料を分けて保管し、混乱を防ぎ、生産プロセス中の原材料の一貫性を確保します。
(II) 安定的な運用を確保する包括的な設備保守
- 給餌システムを最適化する: ① フィーダのモーター、周波数変換器、減速機を定期的に点検し、正常な運転と安定した速度を確保します。摩耗や故障が発生した場合は、適時に修理または交換を行います。② フィードスクリューとフィードポートを定期的に清掃し、材料残留物や詰まりを防ぎます。摩耗したフィードスクリューを修理または交換し、供給効率を確保します。③ フィードポートの設計を最適化し、フィードチャネルの角度を増やし、死角を除去し、必要に応じて振動装置を設置することで、材料の流れを促進します。
- ネジバレル組みの保持:①ネジとバレルの摩耗を定期的に検査します。摩耗が許容範囲を超える場合(たとえば、ネジの飛びが1mmを超える場合)、修理または交換を適時に行います。②ネジを組み立てる際には、ツインネジの平行性とマッシュギャップを厳密に調整し、機器の技術的要件を満たしてください。③推力ベアリングの摩耗と潤滑状態を定期的に検査し、損傷したベアリングを適時に交換し、ネジの軸方向の移動を防ぐために十分な潤滑を確保します。
- 温度制御システムを校正する: ①ヒーター、冷却ファン、冷却水回路を定期的に点検し、加熱と冷却機能の正常な運転を確保します。冷却水回路内の水垢を清掃し、安定した冷却流量を確保します。②温度センサを定期的に校正し、温度測定の正確性を確保し、温度制御システムの誤判定を回避します。③温度制御プログラムを最適化し、区分された勾配型の温度制御を採用し、頻繁で大規模な温度調整を回避します。
- 送信システムをオーバーホールする: ① モーターの動作状態を定期的に検査し、速度の安定性と出力電力をテストし、モーターの故障にタイムリーに対応します。② 変速機を定期的に潤滑・メンテナンスし、古い潤滑油を交換し、歯車の摩耗状態を確認し、必要に応じて修理または交換します。③ ベルト/チェーンの張力を調整し、摩耗したベルト/チェーンを交換し、伝送中のスリップや跳ねを防ぎます。
- ダイヘッドと溶融ポンプのメンテナンス:①ダイスヘッド金型を定期的に清掃し、フィルタスクリーンを交換して、詰まりによる急激な圧力上昇を防ぎます。ダイス出口の摩耗状態を確認し、必要に応じて修理または交換します。②溶融ポンプが装備されている場合は、溶融ポンプの動作状態と密閉性能を定期的に検査し、安定した運搬と許容範囲内の圧力変動を確保します。
(III) 運用パラメータを最適化し、生産プロセスを標準化する
- マッチングスクリュー速度と給料速度:原料の特性と設備モデルに応じて実験を通じて、ねじ速度と供給速度の最適な比率を決定し、パラメータの組み合わせを固定します。生産中は、両速度の頻繁な調整を避け、必要な場合はゆっくりと同期して行い、安定した材料充填率を確保します。
- 温度と圧力のパラメータを最適化:①原料の溶融特性に応じて標準化された温度勾配パラメータを定式化し、バレルの各セクションの温度を安定させ、材料の溶融を十分に行い、劣化を防ぎます。②圧力センサーを設置して、ダイスヘッドの圧力をリアルタイムで監視します。圧力が過度に変動する場合は、金型、フィルタースクリーン、溶融ポンプなどの障害を適時に確認し、指定された範囲内で圧力が安定していることを確認します。
- 運用手順を標準化する: 詳細な操作手順を策定し、設備の起動、運転、停止に関する手順を明確にします。オペレータのトレーニングを強化し、操作スキルを向上させ、人為的なエラー(パラメータの不適切な設定や過度の調整速度など)による押出量の変動を防ぎます。また、押出量、温度、圧力などの主要パラメータを記録する生産記録システムを構築し、その後のトレース可能性と最適化を促進します。
(IV) プロセス環境を改善し、外部の干渉を減らす
- 電源電圧を安定化する:エクストラーダの電源回路に電圧安定装置と周波数変換器を設置し、電網電圧の変動による機器への影響を回避します。また、電源ケーブルを定期的に点検し、安定した接続と接触不良がないことを確認します。
- 環境温度と湿度を制御: 生産工場の温度を18〜28℃、湿度を50〜60%に調整し、工場内に空調機、除湿機、加湿器などの設備を設置して、環境の温度と湿度の激しい変化を防ぎます。吸湿性の原料の供給エリアに局所的な密閉と乾燥処理を行い、原料による水分の再吸収を防ぎます。
- 振動干渉を軽減:エクストラーダを衝撃吸収性の基盤に設置し、大きな振動を伴う他の機器から一定の距離を保ちます。また、機器の固定ボルトを定期的に点検し、締め付けがしっかりしていることを確認し、機器の運転中に過度の振動を発生させないようにします。
III. 結論
The unstable extrusion output of the twin-screw extruder is the result of the combined effect of multiple factors such as raw materials, equipment, operation, and environment. Its core solution is “source control, process optimization, and full-process monitoring”. Effectively improving the stability of extrusion output can be achieved by strictly controlling raw material quality, comprehensively ensuring stable equipment operation, optimizing operating parameters, and improving the process environment. In addition, establishing a regular equipment maintenance system, standardized production operating procedures, and a real-time parameter monitoring system are the keys to ensuring long-term extrusion stability. In actual production, it is necessary to conduct targeted troubleshooting and formulate personalized solutions in combination with specific equipment models, raw material characteristics, and product requirements to maximize production efficiency and product quality.







